

Untuk meminimalkan penyumbatan nosel dalam proses pengecoran aluminium, kendalikan faktor-faktor yang menghambat aliran logam cair: inklusi oksida yang berlebihan, endapan di dalam ujung kastor, bahan ujung cetakan yang tidak sesuai, ketidakstabilan suhu, saluran aliran yang rusak atau terkontaminasi, serta distribusi logam yang tidak merata. Pendekatan yang paling andal adalah meningkatkan kebersihan lelehan pada tahap hulu, memilih ujung cetakan yang sesuai dengan paduan logam dan jalur pengecoran, mengikuti petunjuk pemasangan dan pemanasan awal dari pemasok, menjaga stabilitas suhu dan kondisi aliran, serta memantau perubahan kinerja pengecoran. Filtrasi busa keramik dan peralatan pengolahan lelehan yang tepat dapat mengurangi beban inklusi, namun tidak ada satu pun filter, fluks, lapisan, atau penyesuaian operasi yang dapat menjamin bahwa ujung cetakan tidak akan pernah tersumbat.
Apa Penyebab Tersumbatnya Ujung Caster pada Pengecoran Aluminium?
Ujung coran mendistribusikan aluminium cair melalui saluran aliran yang telah dibentuk sebelum logam tersebut memasuki zona pengecoran dan penggulungan. Jika sebagian saluran tersebut tersumbat, distribusi aluminium dapat berubah di sepanjang lebar produk, sehingga memengaruhi stabilitas proses dan kualitas permukaan.
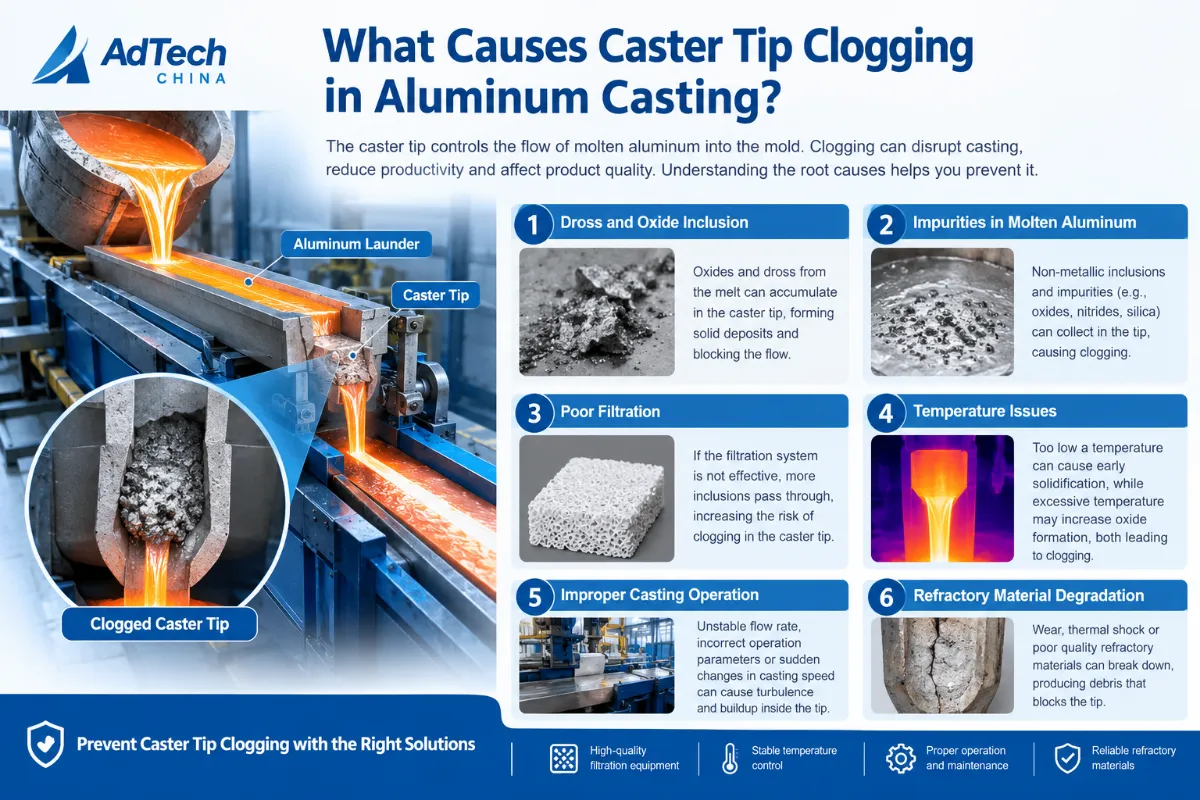
Sumbatan dapat terjadi melalui beberapa mekanisme. Mengidentifikasi mekanisme yang kemungkinan besar menjadi penyebabnya sangat penting karena gejala yang berbeda mungkin memerlukan tindakan perbaikan yang berbeda pula.
1. Lapisan oksida dan inklusi non-logam
Aluminium cair dapat mengandung lapisan oksida, partikel oksida, serpihan dross, dan inklusi non-logam lainnya. Kontaminan-kontaminan ini dapat berasal dari proses peleburan, pemindahan logam cair, turbulensi, penambahan paduan, serta penanganan logam cair yang tidak tepat.
Ketika inklusi menumpuk di saluran aliran yang sempit atau menempel pada permukaan bagian dalam, luas aliran yang tersedia dapat berkurang. Hal ini dapat mengakibatkan perubahan bertahap pada distribusi logam atau penyempitan yang lebih parah.
Penelitian mengenai filtrasi cairan aluminium menegaskan bahwa beban inklusi, karakteristik partikel, kecepatan aliran, dan perilaku filtrasi memengaruhi kinerja pembersihan cairan aluminium. Penelitian ini juga menunjukkan mengapa persiapan cairan aluminium pada tahap awal dan pemilihan filter yang tepat sangat penting. Sumber: Karakterisasi Hidraulik Filter Busa Keramik yang Digunakan dalam Penyaringan Aluminium.
2. Interaksi antara aluminium cair dan bahan ujung
Ujung roda kastor beroperasi dalam kondisi bersentuhan dengan aluminium panas dalam jangka waktu yang lama. Tergantung pada bahan tahan api atau komposit serat, komposisi kimia paduan, suhu operasi, dan lamanya paparan, interaksi kimia, erosi, atau kerusakan permukaan dapat memengaruhi saluran aliran.
Permukaan bagian dalam yang rusak atau semakin kasar dapat meningkatkan kemungkinan terjadinya penumpukan endapan. Kerusakan material juga dapat mengubah bentuk asli saluran tersebut.
Inilah sebabnya mengapa mengevaluasi sebuah ujung hanya berdasarkan harga belinya saja tidaklah cukup. Kompatibilitas bahan, konsistensi dimensi, desain saluran internal, serta kesesuaian dengan paduan logam yang sebenarnya dan kondisi pengoperasian juga harus dipertimbangkan.
3. Ketidakstabilan suhu dan pembekuan lokal
Suhu yang terlalu rendah untuk paduan dan proses tertentu dapat meningkatkan risiko pemadatan logam secara lokal atau hambatan aliran, terutama selama tahap awal pengoperasian, penghentian yang berkepanjangan, atau pengoperasian yang tidak stabil.
Namun, menaikkan suhu secara sembarangan bukanlah solusi universal yang tepat. Suhu yang terlalu tinggi dapat mempercepat degradasi bahan atau menimbulkan masalah metalurgi lainnya, tergantung pada jenis paduan dan peralatan yang digunakan.
Tujuannya adalah untuk menjaga suhu proses tetap berada dalam rentang operasi yang telah divalidasi untuk paduan, desain mesin pengecoran, dan bahan ujung.
4. Kerusakan ujung, kontaminasi, atau masalah pemasangan
Ujung roda pengecor dapat berfungsi buruk meskipun bahannya sudah tepat, jika ujung tersebut terkelupas, retak, terkontaminasi, tidak dipasang pada posisi yang benar, atau dilengkapi dengan komponen penyangga yang tidak sesuai.
Debu, bahan tahan api yang lepas, residu, atau kerusakan yang terjadi selama penanganan dapat mengganggu saluran aliran. Kesalahan pemasangan juga dapat menyebabkan distribusi aliran yang tidak merata sehingga tampak seperti penyumbatan.
Oleh karena itu, pemeriksaan sebelum pemasangan dan kepatuhan terhadap prosedur yang ditetapkan oleh pemasok peralatan merupakan bagian penting dari upaya pencegahan penyumbatan.
5. Kadar logam yang tidak stabil dan distribusi aliran yang tidak merata
Ketidakstabilan aliran dapat bermula di luar ujung cetakan itu sendiri. Perubahan kadar logam, pengaturan pengendalian aliran, kondisi peralatan di hulu, atau kondisi saluran pembawa dan komponen distribusi dapat memengaruhi cara aluminium masuk ke ujung cetakan.
Jika aliran menjadi tidak merata di sepanjang lebar produk, masalah tersebut tidak boleh secara otomatis dikaitkan dengan nosel yang tersumbat. Sistem distribusi, tata letak pemasangan, tingkat logam, dan kondisi pengoperasian juga perlu diperiksa.
Cara Mendiagnosis Penyumbatan Nozel Sebelum Mengubah Proses
Sebelum mengatur suhu, mengganti ujung alat, atau mengubah tingkat saringan, pastikan terlebih dahulu apa yang sebenarnya terjadi.
Tabel berikut ini dapat dijadikan titik awal untuk pemeriksaan lebih lanjut. Ini hanyalah kemungkinan diagnosis, bukan kesimpulan pasti yang didasarkan semata-mata pada gejala.
| Gejala yang diamati | Kemungkinan penyebab | Pemeriksaan awal yang disarankan |
|---|---|---|
| Aliran logam berkurang secara bertahap selama proses pengecoran | Akumulasi endapan, penyempitan saluran, atau perubahan kondisi operasi | Bandingkan perilaku aliran, kadar logam, dan suhu dengan catatan produksi sebelumnya |
| Aliran menjadi terhambat setelah terjadi gangguan yang berkepanjangan | Pembekuan lokal atau perubahan kondisi termal pada jalur aliran | Tinjau durasi penghentian operasi, prosedur pengaktifan kembali, dan riwayat suhu |
| Aliran tidak merata di seluruh lebar jalur | Distribusi yang tidak merata, kerusakan saluran, ketidaksejajaran, atau penyempitan lokal | Periksa sistem pengatur aliran, keselarasan ujung, dan pola aliran melintang |
| Penyumbatan serupa juga terjadi pada beberapa ujung | Kebersihan bahan lelehan di bagian hulu, kondisi pengoperasian, atau masalah pemasangan yang umum terjadi | Bandingkan riwayat perawatan peleburan, kondisi filter, dan catatan pemasangan |
| Sebuah tip baru langsung menunjukkan kinerja yang buruk segera setelah dipasang | Kerusakan, kontaminasi, dimensi yang tidak sesuai, atau masalah pemasangan | Periksa ujung alat, pengaturan pemasangan, dan prosedur pemanasan awal |
| Cacat pengecoran meningkat sementara aliran tetap relatif stabil | Kontaminasi inklusi atau cacat lain yang terkait dengan proses | Menyelidiki kebersihan lelehan, kinerja filtrasi, dan karakteristik cacat |
Bedakan antara ujung yang tersumbat dengan masalah kualitas lelehan
Tidak semua cacat pengecoran menandakan adanya penyumbatan fisik pada nosel.
Sebagai contoh, jumlah inklusi yang tinggi dapat menandakan pembersihan logam cair yang tidak memadai, meskipun ujung nozel masih mampu mengalirkan logam dengan baik. Sebaliknya, ujung nozel dapat mengalami hambatan aliran akibat endapan lokal atau degradasi material, meskipun logam cair yang masuk telah memenuhi target kebersihan rutin pabrik.
Jika memungkinkan, periksa ujung-ujung yang telah dilepas untuk mendeteksi adanya endapan, kerusakan permukaan, retakan, dan perubahan dimensi. Jika diperlukan, gunakan pemeriksaan laboratorium yang sesuai untuk menentukan komposisi endapan atau mengidentifikasi kerusakan material.
Tujuannya adalah untuk mengidentifikasi mekanismenya, bukan sekadar mengganti bahan habis pakai berulang kali tanpa memastikan penyebabnya.
Cara Mengurangi Beban Inklusi Sebelum Aluminium Sampai ke Mesin Pengecoran
Salah satu langkah pencegahan yang paling penting adalah memastikan kebersihan lelehan sebelum aluminium memasuki zona pengecoran.
Meningkatkan praktik peleburan dan transfer cairan
Kontaminasi yang berkaitan dengan oksida dapat meningkat ketika aluminium cair terganggu atau terpapar pada kondisi yang memicu oksidasi permukaan dan terbawanya partikel.
Tinjau praktik-praktik berikut ini:
- Kendalikan transfer lelehan untuk menghindari turbulensi yang tidak perlu dan terbawanya oksida.
- Bersihkan kotoran pada permukaan sesuai dengan prosedur operasional pabrik.
- Kelola penambahan paduan dan perlakuan lelehan secara konsisten.
- Hindari terjadinya kontaminasi yang berasal dari perkakas, peralatan pemindahan, dan komponen tahan api yang rusak.
- Pastikan kondisi penanganan dan pemindahan tetap konsisten antar-batch atau antar-proses produksi.
Langkah-langkah ini mendukung masuknya logam yang lebih bersih ke dalam sistem filtrasi dan pengecoran. Efektivitasnya perlu diperiksa dengan menggunakan pengukuran kualitas lelehan dan data cacat yang dimiliki pabrik itu sendiri.
Gunakan sistem filtrasi busa keramik yang sesuai
Filter busa keramik banyak digunakan dalam proses pengecoran aluminium untuk menyaring inklusi non-logam dari logam cair. AdTech’s produk filtrasi antara lain filter busa keramik, filter busa keramik bebas fosfor, tabung filter kartrid, dan media filter alumina.
Proses penyaringan dapat mengurangi jumlah partikel asing yang terbawa ke hilir, sehingga membantu mengendalikan salah satu faktor yang berpotensi menyebabkan endapan di dalam ujung cetakan.
Namun, ada beberapa keterbatasan yang perlu diperhatikan.
Pertama, filter busa keramik memiliki kapasitas terbatas. Partikel besar dan lapisan oksida dapat memengaruhi hambatan aliran dan kinerja filtrasinya. Kedua, filter itu sendiri dapat tersumbat jika menerima beban inklusi yang berlebihan. Ketiga, lelehan yang lebih bersih tidak menghilangkan penyebab lain penyumbatan ujung, seperti bahan yang tidak sesuai, kerusakan, atau ketidakstabilan suhu.
Literatur penelitian juga memperingatkan agar tidak memilih filter hanya berdasarkan nilai PPI nominal saja. Struktur filter dan sifat hidrauliknya dapat berbeda-beda di antara produk-produk yang memiliki penunjukan nominal yang sama. Sumber: studi filtrasi akses terbuka.
Sebelum memilih filter, pastikan hal-hal berikut:
- Laju aliran aluminium yang diperlukan dan kapasitas produksi yang diharapkan.
- Komposisi kimia paduan dan segala pertimbangan kompatibilitas yang relevan.
- Saring berdasarkan dimensi, ketebalan, dan PPI nominal atau kelas.
- Kepala logam yang tersedia dan kemampuan peralatan untuk menjaga aliran tetap stabil.
- Perkiraan kebutuhan pemasangan komponen dan penggantian filter.
- Kesesuaian dengan peralatan filtrasi dan lini pengecoran secara keseluruhan.
Filter yang lebih halus belum tentu merupakan pilihan yang lebih baik. Kinerjanya harus dievaluasi berdasarkan laju aliran yang dibutuhkan, tekanan hidrostatik yang tersedia, beban partikel yang terperangkap, dan target kualitas produk.
Sebuah studi terpisah mengenai filtrasi busa keramik juga menemukan bahwa penambahan bahan penghalus butiran dapat memengaruhi kinerja filtrasi dalam kondisi eksperimental tertentu. Hal ini semakin memperkuat pentingnya mempertimbangkan keseluruhan proses perlakuan peleburan, alih-alih mengevaluasi filter secara terpisah. Sumber: Pengaruh Alat Pemurnian Butiran, Tingkat Penambahan, dan Tingkat Filtrasi terhadap Kinerja Filtrasi Logam Aluminium Cair.
Gabungkan proses penghilangan gas dan penyaringan secara tepat
Penghilangan gas dan penyaringan menangani aspek-aspek yang berbeda terkait kualitas lelehan.
Sistem degassing online terutama digunakan untuk mengurangi kadar hidrogen terlarut dan juga dapat mendukung fungsi-fungsi pengolahan logam cair lainnya, tergantung pada peralatan dan prosesnya. Filtrasi terutama berfungsi untuk menghilangkan atau menangkap inklusi padat.
Proses-proses ini dapat saling melengkapi, tetapi tidak boleh dianggap sebagai solusi yang dapat saling menggantikan. Unit degassing tidak secara langsung menghilangkan hambatan fisik yang sudah terbentuk pada ujung cetakan, dan penghilangan hidrogen saja tidak menjamin berkurangnya endapan inklusi.
Teknologi Periklanan peralatan penghilang gas secara daring dirancang untuk pemurnian aluminium cair. Urutan proses yang tepat harus ditetapkan sesuai dengan persyaratan paduan, kondisi lelehan, peralatan yang tersedia, dan prosedur pengendalian mutu di pabrik.
Pilih Ujung Roda yang Sesuai dengan Bahan Paduan dan Lini Produksi
Pemilihan ujung bor yang tepat dapat membantu menjaga distribusi logam yang stabil dan menghindari masalah kompatibilitas yang dapat menyebabkan kerusakan dini.
Memastikan kompatibilitas bahan dan paduan
Pilihan ujung bor harus disesuaikan dengan paduan aluminium cair yang sebenarnya dan kondisi kerjanya, bukan semata-mata berdasarkan deskripsi bahan secara umum.
Beberapa pertimbangan penting meliputi komposisi kimia paduan, suhu operasi, waktu paparan, kondisi termal, serta tingkat ketahanan yang diperlukan terhadap erosi atau interaksi kimia.
Apabila suatu pabrik memproses beberapa jenis paduan logam, pastikan apakah satu spesifikasi ujung alat dapat digunakan untuk semuanya. Bahan yang berkinerja memuaskan dalam satu aplikasi mungkin tidak memberikan hasil yang sama dalam aplikasi lainnya.
Periksa geometri saluran dan kesesuaian dimensi
Desain saluran aliran internal pada ujung cetakan memengaruhi cara logam cair didistribusikan. Dimensi dan geometri pemasangannya harus sesuai dengan jalur pengecoran.
Untuk produksi strip dan foil aluminium, tinjauan:
- Panjang dan lebar keseluruhan ujung.
- Ketebalan ujung dan geometri lubang yang diperlukan.
- Desain saluran atau ruang internal.
- Penyelarasan dengan rangka pemasangan dan komponen-komponen di sekitarnya.
- Kompatibilitas dengan spacer, telinga, kotak pengatur aliran, dan saluran pembuangan.
- Persyaratan untuk aliran yang merata di seluruh lebar produk.
Produk ujung roda, spacer, dan hard ear dari AdTech ditujukan untuk jalur pengecoran dan penggulungan pelat, strip, dan foil aluminium. Rentang ukuran tetap yang dipublikasikan untuk ujung cetakan (caster tips) mencakup panjang 200 hingga 2.300 mm, lebar 50 hingga 600 mm, dan ketebalan ujung 1,6 hingga 10 mm. Ketersediaan dan kesesuaian aktual harus dikonfirmasi berdasarkan gambar aplikasi.
Ini adalah rentang ukuran yang tercantum dalam katalog, bukan ukuran universal yang berlaku untuk semua pengecor. Selalu pastikan konfigurasi yang dibutuhkan sebelum memesan.
Mengevaluasi permukaan anti lengket dan lapisan yang kompatibel
Perlakuan permukaan dapat membantu mengurangi adhesi antara aluminium cair dan komponen refraktori yang kompatibel. Efektivitasnya bergantung pada substrat, formulasi lapisan, metode aplikasi, dan kondisi pengoperasian.
AdTech mencantumkan lapisan boron nitrida (BN) dan bahan perbaikan tahan api untuk komponen yang bersentuhan dengan aluminium, termasuk ujung cor dan saluran cor, dengan tujuan yang dinyatakan untuk mencegah adhesi aluminium. Lihat katalog produk resmi perusahaan tersebut.
Lapisan pelindung tidak boleh dianggap sebagai solusi serba guna untuk mengatasi penyumbatan nosel. Sebelum menggunakannya, pastikan:
- Kesesuaian dengan bahan ujung yang sudah ada.
- Kesesuaian dengan paduan logam dan kondisi pengoperasian.
- Persyaratan aplikasi, pengeringan, atau pengawetan yang telah disetujui.
- Apakah perlakuan tersebut memengaruhi dimensi, perilaku aliran, atau pemeliharaan selanjutnya.
- Apakah pabrik tersebut memiliki bukti bahwa lapisan tersebut dapat mengatasi mekanisme kegagalan yang telah didiagnosis.
Pemilihan bahan, perlakuan permukaan, dan kebersihan lelehan harus dipertimbangkan secara bersamaan.
Jaga Agar Suhu dan Kondisi Aliran Tetap Stabil
Bahkan ujung caster yang sesuai pun dapat mengalami masalah operasional jika proses tersebut berulang kali keluar dari rentang operasi yang dimaksudkan.
Patuhi rentang suhu yang ditentukan
Gunakan rentang suhu yang telah ditetapkan untuk paduan, proses pengecoran, bahan ujung, dan konfigurasi peralatan.
Hindari dua kesalahan umum berikut:
- Beroperasi pada suhu di bawah suhu operasi yang disyaratkan dan dengan asumsi ujung katup akan tetap terbuka sepenuhnya dalam segala kondisi.
- Meningkatkan suhu melampaui rentang yang telah divalidasi dalam upaya untuk mengatasi penyumbatan yang berulang.
Yang pertama dapat meningkatkan risiko pengendapan lokal atau gangguan aliran. Yang kedua dapat mempercepat reaksi dengan bahan tahan api, memengaruhi kualitas paduan, atau menimbulkan masalah lain.
Catat suhu di titik-titik pemantauan yang ditetapkan dalam prosedur pabrik. Apabila terjadi penyumbatan, bandingkan hasil pembacaan dan urutan waktunya dengan kondisi produksi normal, alih-alih hanya mengandalkan satu pengukuran saja.
Menjaga tingkat dan distribusi logam agar tetap konsisten
Sistem aliran harus mengalirkan aluminium cair ke ujung cetakan dalam kondisi yang stabil dan dapat diulang.
Periksa pengaturan kontrol level logam, pengaturan kontrol aliran, kondisi saluran pembuangan, serta setiap perubahan yang dilakukan selama tahap awal operasi atau proses produksi. Jika tersedia, gunakan instrumen pengukuran aliran atau level yang sesuai untuk mengidentifikasi penyimpangan sebelum berkembang menjadi gangguan yang lebih besar.
Rangkaian produk AdTech mencakup peralatan pencucian dan produk pengatur aliran yang dirancang untuk penanganan aluminium cair serta pengelolaan alirannya. Peralatan tersebut harus disesuaikan dengan lini produksi yang sebenarnya dan sebaiknya dievaluasi sebagai bagian dari sistem pengecoran secara keseluruhan, bukan sebagai komponen yang berdiri sendiri.
Mengelola kondisi saat startup, jeda, dan restart
Prosedur pengaktifan dan penghentian harus didokumentasikan dan dijalankan secara konsisten.
Sebelum memulai proses pengecoran, pastikan bahwa peralatan dan komponen tahan api telah disiapkan sesuai dengan petunjuk dari pemasoknya. Setelah terjadi penghentian yang cukup lama, pastikan bahwa jalur produksi berada dalam kondisi termal dan operasional yang tepat sebelum melanjutkan proses pengecoran seperti biasa.
Jangan mencoba mengatasi hambatan dengan melakukan penyesuaian suhu atau aliran yang tidak disetujui. Setiap tindakan yang melibatkan peralatan panas atau logam cair harus mengikuti prosedur keselamatan pabrik.
Cegah Kontaminasi dan Kerusakan Selama Pemasangan
Kualitas pemasangan merupakan bagian penting dari kinerja ujung roda caster.
Sebelum memasang ujung baru, periksa apakah terdapat kerusakan yang terlihat dan pastikan bahwa suku cadang yang tepat telah disediakan. Periksa saluran dan permukaan pemasangan apakah terdapat material yang lepas, debu, atau kontaminasi lainnya.
Daftar periksa pemasangan yang praktis mencakup hal-hal berikut:
- Periksa komponen tersebut. Pastikan gambar produk, dimensi, bahan, dan aplikasi paduan yang dimaksud.
- Periksa ujungnya. Tolak komponen yang memiliki retakan, keretakan, deformasi, atau kerusakan lain yang tidak dapat diterima.
- Jaga agar saluran aliran tetap bersih. Tangani komponen tersebut dengan cara yang meminimalkan kontaminasi dan lindungi komponen tersebut sebelum dipasang.
- Ikuti prosedur persiapan yang telah ditentukan. Ikuti petunjuk pemanasan awal dan pengeringan yang disetujui oleh produsen ujung probe, jika berlaku. Jangan mengganti prosedur yang sebenarnya dengan perkiraan suhu atau laju pemanasan.
- Periksa susunan pemasangannya. Periksa keselarasan, penyangga, spacer, telinga, dan komponen jalur aliran terkait.
- Rekam proses pemasangannya. Catat tanggal, identifikasi ujung, paduan logam, dan kondisi awal yang relevan.
Ujung yang retak atau terkontaminasi tidak boleh langsung digunakan kembali dengan harapan bahwa penyesuaian operasional dapat mengimbangi kondisinya.
Demikian pula, hindari pengikisan yang kasar atau metode pembersihan lain yang dapat merusak permukaan saluran. Keputusan terkait pembersihan, penggunaan kembali, dan penggantian harus mengikuti petunjuk dari produsen serta kriteria pemeriksaan yang telah ditetapkan oleh pabrik.
Daftar Periksa Pemecahan Masalah untuk Insinyur Produksi
Langkah-langkah berikut ini dapat membantu menyusun penyelidikan praktis ketika penyumbatan sering terjadi.
| Langkah | Tindakan | Tujuan |
|---|---|---|
| 1 | Konfirmasikan dan jelaskan gejalanya | Bedakan antara aliran yang berkurang, distribusi yang tidak merata, dan cacat kualitas pada bagian hilir |
| 2 | Periksa riwayat suhu dan gangguan | Mengidentifikasi kemungkinan perubahan suhu atau masalah yang terkait dengan proses restart |
| 3 | Tinjau catatan proses peleburan dan penyaringan | Periksa apakah ada perubahan pada beban inklusi atau perilaku filtrasi |
| 4 | Periksa ujung roda dan komponen di sekitarnya | Periksa apakah ada endapan, retakan, kerusakan, kontaminasi, atau ketidaksejajaran |
| 5 | Periksa saluran pembuangan dan sistem pengatur aliran | Mengidentifikasi penyebab utama dari pasokan logam yang tidak stabil atau tidak merata |
| 6 | Ubah satu variabel yang dijustifikasi pada satu waktu | Hindari memasukkan banyak perubahan yang belum diverifikasi sehingga menyamarkan akar masalahnya |
| 7 | Bandingkan kinerja setelah tindakan perbaikan | Tentukan apakah perubahan tersebut meningkatkan stabilitas dan mengurangi frekuensi penyumbatan |
Buatlah catatan kinerja yang sederhana
Catatan yang berguna antara lain:
- Identifikasi ujung roda dan pemasoknya.
- Jenis paduan dan komposisi kimianya.
- Tentukan tanggal pemasangan dan tanggal pelepasan.
- Waktu pengaktifan, penghentian, dan pengaktifan ulang.
- Tersedia pengukuran suhu dan kadar logam.
- Kecepatan pengecoran dan kondisi produksi.
- Spesifikasi filter dan waktu penggantian.
- Saat ketika terjadi perubahan aliran atau munculnya cacat untuk pertama kalinya.
- Hasil pengamatan dari pemeriksaan ujung setelah dilepas.
- Tindakan korektif dan hasil dari uji coba serupa berikutnya.
Gunakan kondisi pengoperasian yang sebanding saat mengevaluasi kinerja. Jika tidak, perubahan masa pakai mungkin disebabkan oleh perbedaan paduan logam, kecepatan pengecoran, kadar inklusi, atau jadwal produksi, bukan karena adanya peningkatan nyata pada ujung alat tersebut.
Tujuan operasional yang bermanfaat bukanlah sekadar meningkatkan jumlah jam di mana alat bantu tetap terpasang. Tujuannya adalah untuk menjaga laju produksi dan kualitas produk yang memadai, sekaligus mengurangi penghentian produksi yang dapat dihindari, produk cacat, dan biaya bahan habis pakai.
Cara Mengevaluasi Biaya yang Timbul Akibat Tersumbatnya Ujung Roda Kastor
Ujung roda yang harganya paling murah belum tentu merupakan pilihan yang paling hemat biaya jika dilihat dari masa pakainya.
Perbandingan yang lebih bermakna adalah yang memperhitungkan total biaya yang terkait dengan jumlah produksi yang dapat diterima tertentu.
Biaya-biaya yang terkait meliputi:
- Harga beli ujung roda.
- Bahan habis pakai dan bahan pelapis terkait.
- Waktu kerja dan waktu penggantian.
- Kerugian produksi akibat penghentian operasional yang tidak direncanakan.
- Sisa produksi atau pengerjaan ulang yang terkait dengan ketidakstabilan aliran dan cacat pengecoran.
- Biaya pemeriksaan dan pemeliharaan.
Untuk analisis internal, sebuah pabrik dapat menghitung:
Biaya per ton produk yang memenuhi syarat = Total biaya pembuangan, pemeliharaan, dan waktu henti yang relevan / Ton produk yang memenuhi syarat yang dihasilkan.
Perhitungan tersebut harus menggunakan kategori biaya yang sama dan periode produksi yang sebanding saat mengevaluasi berbagai saran atau prosedur operasional.
Jangan membandingkan pemasok hanya berdasarkan klaim masa pakai saja. Tanyakan bagaimana masa pakai tersebut diukur, paduan logam apa saja yang diproses, kondisi pengecoran apa yang diterapkan, apa yang dianggap sebagai akhir masa pakai, dan apakah hasil tersebut mencakup periode-periode di mana kualitas produk tidak memenuhi standar.
Apabila pemasok menyediakan data pengujian komparatif, mintalah informasi mengenai kondisi pengujian yang mendasari serta definisi kinerja yang memenuhi syarat.
Apa Saja yang Harus Ditanyakan Pembeli kepada Produsen Ujung Roda?
Diskusi yang bermanfaat dengan pemasok seharusnya memberikan informasi yang cukup untuk menentukan apakah produk yang diusulkan sesuai dengan keperluan penggunaannya.
Ajukan pertanyaan-pertanyaan berikut ini:
- Bahan apa yang diusulkan untuk ujung cetakan dan desain saluran internal, sesuai dengan paduan logam dan konfigurasi jalur pengecoran kami?
- Dimensi, toleransi, dan gambar pemasangan apa saja yang tersedia?
- Petunjuk persiapan, pemanasan awal, pengeringan, dan penanganan apa saja yang berlaku?
- Apakah lapisan pelindung direkomendasikan untuk aplikasi kami, dan apa saja batasan atau persyaratan persiapan yang berlaku?
- Kondisi pengoperasian dan spesifikasi produk apa saja yang mendukung pilihan yang diusulkan?
- Bagaimana cara memeriksa ujung ban untuk membedakan antara keausan normal dan kerusakan dini?
- Dapatkah pemasok menjelaskan kemungkinan penyebab terjadinya penyumbatan berulang berdasarkan catatan produksi dan kondisi ujung yang telah dilepas?
- Bukti apa yang mendukung klaim adanya peningkatan dalam masa pakai, stabilitas aliran, atau biaya per ton?
- Apakah komponen ujung, spacer, telinga, dan pengatur aliran yang diusulkan kompatibel dengan peralatan yang ada?
- Informasi teknis apa saja yang diperlukan untuk memastikan kesesuaian sebelum melakukan pemesanan?
Pemasok yang kompeten seharusnya mampu membahas batasan-batasan dan kondisi penerapan, bukan sekadar memberikan penawaran harga.
Peran AdTech China dalam Operasi Pengecoran Aluminium
AdTech China memasok ujung cetakan dan komponen terkait untuk jalur pengecoran dan penggulungan pelat, strip, dan foil aluminium. Rangkaian produk yang dipasarkannya meliputi ujung cetakan, spacer, hard ears, filter busa keramik, peralatan degassing, peralatan filtrasi, sistem saluran peleburan, serta bahan pelapis BN dan bahan perbaikan refraktori.
Produk-produk ini mencakup berbagai tahap dalam proses tersebut:
- Ujung roda dan komponen terkait: Dipilih agar sesuai dengan geometri jalur pengecoran yang diperlukan dan persyaratan distribusi logam.
- Filter busa keramik: Digunakan untuk menangkap inklusi non-logam sebelum logam cair mencapai tahap pengecoran selanjutnya.
- Peralatan degassing daring: Digunakan untuk pengendalian hidrogen terlarut sebagai bagian dari proses perlakuan lelehan yang lebih luas.
- Peralatan pencucian dan pengatur aliran: Digunakan untuk mengelola pemindahan dan pendistribusian logam cair.
- Lapisan BN dan bahan perbaikan bahan tahan api: Dipertimbangkan jika bahan dan kondisi pengoperasian memungkinkan penggunaannya.
Produk-produk yang bersangkutan dapat dilihat melalui seri caster resmi AdTech, produk-produk filtrasi, dan katalog produk.
Pemilihan produk harus disesuaikan dengan hasil diagnosis penyumbatan. Misalnya, mengganti ujung roda mungkin merupakan langkah yang tepat jika ujung roda yang ada tidak sesuai atau rusak, sedangkan hambatan berulang yang terkait dengan inklusi mungkin memerlukan peninjauan yang lebih menyeluruh terhadap praktik peleburan, pemurnian, penyaringan, dan pemindahan logam.
Pemasok peralatan atau bahan habis pakai tidak boleh menjanjikan bahwa penggantian satu komponen akan menyelesaikan masalah yang penyebab utamanya belum diketahui.
Kesimpulan
Untuk meminimalkan penyumbatan nosel dalam operasi pengecoran aluminium, diperlukan pendekatan sistematis terkait kebersihan logam cair, kesesuaian ujung nosel, pemasangan, stabilitas suhu, dan pengendalian aliran.
Mulailah dengan mencatat gejala-gejalanya dan membandingkan proses produksi yang bermasalah dengan produksi normal. Selidiki kondisi ujung cetakan yang telah dilepas, sistem filtrasi, paduan logam, riwayat perlakuan lelehan, serta kondisi pengoperasian. Pilih tindakan korektif berdasarkan bukti yang ada dan pastikan keefektifannya dengan menggunakan data produksi yang sebanding.
Penyaringan busa keramik, penghilangan gas yang tepat, bahan ujung yang sesuai, perlakuan permukaan yang tepat, dan pengelolaan aliran yang stabil semuanya dapat berkontribusi pada proses pengecoran yang lebih terkendali. Manfaatnya bergantung pada seberapa efektif setiap langkah tersebut mengatasi akar masalah yang sebenarnya.
Bagi para insinyur produksi, hasil yang paling bermanfaat bukanlah sekadar ujung pipa yang lebih tahan lama. Melainkan sebuah proses yang menghasilkan aliran yang stabil, kualitas produk yang memadai, pemeliharaan yang dapat diprediksi, serta biaya produksi yang dapat dihindari lebih rendah.
PERTANYAAN YANG SERING DIAJUKAN
1. Apa yang menyebabkan penyumbatan ujung cetakan pada pengecoran aluminium?
Penyebab potensial meliputi inklusi oksida, endapan yang menumpuk, degradasi material, pemadatan lokal, kontaminasi, saluran yang rusak, dan kondisi aliran yang tidak merata. Penyebabnya harus ditentukan dengan meninjau catatan proses dan memeriksa ujung saluran, bukan dengan berasumsi bahwa setiap penyumbatan memiliki mekanisme yang sama.
2. Apakah filter busa keramik dapat mencegah penyumbatan pada ujung roda caster?
Filter busa keramik dapat mengurangi jumlah inklusi non-logam yang masuk ke peralatan di hilir. Hal ini mungkin dapat membantu mengurangi salah satu faktor penyebab endapan pada ujung, namun proses filtrasi tidak dapat menghilangkan semua penyebab penyumbatan. Kapasitas filter, kebersihan lelehan, kondisi aliran, dan kompatibilitas ujung harus dipertimbangkan secara menyeluruh.
3. Apakah proses degassing dapat mengurangi penyumbatan nozzle?
Proses penghilangan gas terutama ditujukan untuk menghilangkan hidrogen terlarut serta tujuan-tujuan lain dalam penanganan logam cair yang didukung oleh proses tertentu. Proses ini dapat berkontribusi terhadap kualitas logam cair secara keseluruhan, namun tidak secara langsung dapat mengatasi penyumbatan yang sudah terjadi pada nosel. Pengelolaan inklusi dan pemeriksaan fisik tetap diperlukan.
4. Apakah filter busa keramik dengan PPI yang lebih halus selalu lebih baik?
Tidak. Filter yang lebih halus mungkin menunjukkan perilaku penangkapan inklusi yang berbeda, tetapi hal itu juga dapat mengubah hambatan aliran dan kapasitasnya. Pemilihan filter harus mempertimbangkan jenis paduan, beban inklusi, dimensi filter, kepala logam yang tersedia, laju aliran yang dibutuhkan, serta karakteristik produk filter yang sebenarnya.
5. Apakah saya perlu menaikkan suhu pengecoran untuk membersihkan ujung yang tersumbat?
Jangan dilakukan tanpa memastikan penyebabnya dan memeriksa rentang suhu operasional yang telah disetujui. Suhu rendah dapat menyebabkan aliran menjadi terhambat, namun suhu yang terlalu tinggi dapat mempercepat degradasi bahan atau memengaruhi kualitas produk. Ikuti prosedur proses yang telah divalidasi, bukan sekadar menaikkan suhu secara sembarangan.
6. Bagaimana cara membedakan endapan oksida dari proses pemadatan lokal?
Catatan suhu proses dan gangguan mungkin menunjukkan kondisi yang mengindikasikan terjadinya pemadatan lokal, sementara pemeriksaan pada ujung yang telah dilepas dapat mengidentifikasi endapan atau kerusakan material. Pemeriksaan visual saja mungkin tidak cukup untuk menentukan komposisi endapan tersebut. Analisis laboratorium mungkin diperlukan untuk kegagalan yang berulang atau yang tidak dapat dijelaskan.
7. Apakah lapisan boron nitrida dapat mencegah penyumbatan pada ujung roda caster?
Lapisan BN dapat membantu mengurangi adhesi aluminium pada permukaan yang kompatibel. Kesesuaiannya bergantung pada komponen, formulasi lapisan, prosedur aplikasi, dan kondisi pengoperasian. Lapisan ini sebaiknya dianggap sebagai salah satu langkah pencegahan yang mungkin, bukan jaminan untuk mencegah semua penyumbatan.
8. Seberapa sering ujung pelempar harus diganti?
Interval penggantian bergantung pada jenis paduan, bahan ujung, kondisi pengecoran, tingkat keausan, perilaku aliran, dan persyaratan kualitas produk. Tetapkan kriteria penggantian berdasarkan hasil pemeriksaan dan catatan produksi, bukan dengan mengandalkan angka masa pakai yang bersifat umum.
9. Informasi apa saja yang harus dicatat ketika terjadi penyumbatan pada nosel?
Catat identifikasi ujung, komposisi paduan, waktu pemasangan dan pelepasan, riwayat suhu, kecepatan pengecoran, pengamatan aliran dan tingkat logam, kondisi filter, riwayat gangguan, cacat kualitas, serta temuan dari pemeriksaan ujung. Rincian ini membantu membedakan masalah proses yang berulang dari kegagalan komponen individu.
10. Apakah solusi nosel pengecoran kontinu baja dapat diterapkan pada ujung cetakan aluminium?
Tidak secara otomatis. Nozel masuk terendam berbahan baja dan ujung cetakan strip aluminium beroperasi dalam konteks metalurgi dan peralatan yang berbeda. Pendekatan khusus baja, termasuk praktik modifikasi inklusi dan pengendalian argon tertentu, tidak boleh dianggap sebagai solusi universal untuk pengecoran aluminium.
