

لتقليل انسداد الفوهات إلى أدنى حد ممكن في عمليات صب الألومنيوم، يجب التحكم في العوامل التي تحد من تدفق المعدن المنصهر: الشوائب الزائدة من الأكسيد، والترسبات داخل طرف العجلة, ، ومواد الرأس غير المناسبة، وعدم استقرار درجة الحرارة، وقنوات التدفق التالفة أو الملوثة، والتوزيع غير المتسق للمعادن. ويُعد النهج الأكثر موثوقية هو تحسين نظافة المادة المنصهرة في المراحل الأولية، واختيار رأس صب يتوافق مع السبيكة وخط الصب، واتباع تعليمات المورد الخاصة بالتركيب والتسخين المسبق، والحفاظ على استقرار درجة الحرارة وظروف التدفق، ومراقبة التغيرات في أداء عملية الصب. الترشيح بالرغوة الخزفية ويمكن لمعدات المعالجة بالذوبان المناسبة أن تقلل من عبء الشوائب، لكن لا يوجد مرشح واحد أو مادة تذويب أو طلاء أو تعديل تشغيلي يمكنه أن يضمن عدم انسداد طرف آلة الصب أبدًا.
ما أسباب انسداد أطراف القوالب في صب الألومنيوم؟
تعمل طرف القناة على توزيع الألومنيوم المنصهر عبر قناة تدفق مصممة بشكل معين قبل أن يدخل المعدن إلى منطقة الصب والدرفلة. وإذا حدث انسداد في جزء من تلك القناة، فقد يتغير توزيع الألومنيوم عبر عرض المنتج، مما يؤثر على استقرار العملية وجودة السطح.
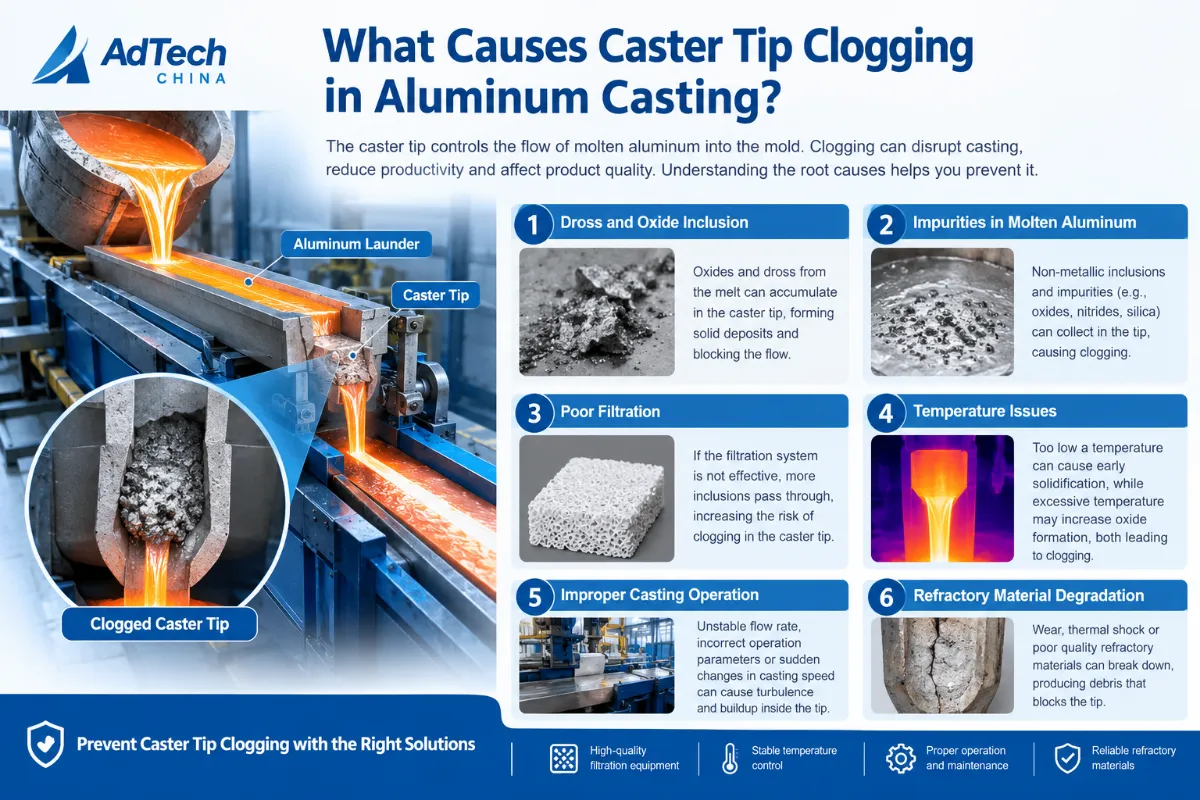
يمكن أن يحدث الانسداد من خلال عدة آليات. ويُعد تحديد الآلية المحتملة أمرًا مهمًا، لأن الأعراض المختلفة قد تتطلب إجراءات تصحيحية مختلفة.
1. طبقات الأكسيد والشوائب غير المعدنية
قد يحتوي الألومنيوم المنصهر على طبقات أكسيدية، وجزيئات أكسيدية، وشظايا خبث، وشوائب غير معدنية أخرى. ويمكن أن تنشأ هذه الشوائب عن عمليات الصهر، ونقل المادة المنصهرة، والاضطرابات، وإضافات السبائك، والتعامل غير السليم مع المادة المنصهرة.
عندما تتراكم الشوائب في ممر تدفق ضيق أو تلتصق بسطح داخلي، قد تنخفض مساحة التدفق المتاحة. وقد يؤدي ذلك إلى تغير تدريجي في توزيع المعدن أو إلى انخفاض أكثر حدة في التدفق.
تؤكد الأبحاث المتعلقة بترشيح ذوبان الألومنيوم أن كمية الشوائب وخصائص الجسيمات وسرعة التدفق وسلوك الترشيح تؤثر على أداء تنقية الذوبان. كما توضح هذه الأبحاث أهمية عملية تحضير الذوبان في المراحل الأولية واختيار المرشح المناسب. المصدر: التوصيف الهيدروليكي لمرشحات الرغوة الخزفية المستخدمة في ترشيح الألومنيوم.
2. التفاعل بين الألومنيوم المنصهر ومواد الرأس
تعمل أطراف العجلات وهي ملامسة للألمنيوم الساخن لفترات طويلة. واعتمادًا على المادة المقاومة للحرارة أو مادة الألياف المركبة، والتركيب الكيميائي للسبائك، ودرجة حرارة التشغيل، ومدة التعرض، قد يؤثر التفاعل الكيميائي أو التآكل أو تدهور السطح على قناة التدفق.
قد يؤدي تلف السطح الداخلي أو زيادة خشونته إلى زيادة احتمالية تراكم الرواسب. كما أن تدهور حالة المادة قد يؤدي أيضًا إلى تغيير الشكل الهندسي الأصلي للممر.
ولهذا السبب، فإن تقييم الرأس بناءً على سعر شرائه وحده لا يكفي. بل يجب أيضًا مراعاة التوافق المادي، واتساق الأبعاد، وتصميم القنوات الداخلية، ومدى ملاءمته للسبائك الفعلية وظروف التشغيل.
3. عدم استقرار درجة الحرارة والتصلب الموضعي
قد تؤدي درجة الحرارة المنخفضة جدًّا بالنسبة إلى سبيكة معينة وعملية معينة إلى زيادة خطر التصلب الموضعي للمعدن أو تقييد تدفقه، لا سيما أثناء بدء التشغيل، أو الانقطاعات المطولة، أو التشغيل غير المستقر.
ومع ذلك، فإن رفع درجة الحرارة بشكل عشوائي لا يُعد حلاً شاملاً ومناسبًا. فقد تؤدي درجات الحرارة المفرطة إلى تسريع تدهور المواد أو إحداث مشكلات معدنية أخرى، اعتمادًا على نوع السبيكة والمعدات المستخدمة.
الهدف هو الحفاظ على درجة حرارة العملية ضمن النطاق التشغيلي المعتمد للسبائك وتصميم آلة الصب ومواد طرف القالب.
4. تلف الرأس، أو تلوثه، أو مشاكل في التركيب
قد يكون أداء طرف العجلة ضعيفًا حتى لو كانت المادة المصنوع منها مناسبة، وذلك في حالة وجود تشققات أو كسور فيه، أو تلوثه، أو وضعه في موضع غير صحيح، أو تركيبه بمكونات داعمة غير مناسبة.
قد يتسبب الغبار أو المواد المقاومة للحرارة السائبة أو المخلفات أو الأضرار التي تحدث أثناء المناولة في إعاقة قناة التدفق. كما أن أخطاء التركيب قد تؤدي أيضًا إلى توزيع غير متساوٍ للتدفق يشبه الانسداد.
لذلك، يُعد الفحص قبل التركيب والالتزام بإجراءات مورد المعدات من العناصر المهمة في الوقاية من الانسداد.
5. عدم استقرار مستوى المعدن وتوزيع التدفق غير المتساوي
قد ينشأ عدم استقرار التدفق من خارج طرف القالب نفسه. فقد تؤثر التغيرات في مستوى المعدن، أو إعدادات التحكم في التدفق، أو حالة المعدات الموجودة في الجزء العلوي من خط الإنتاج، أو حالة قناة الصب ومكونات التوزيع، على كيفية دخول الألومنيوم إلى طرف القالب.
إذا أصبح التدفق غير متساوٍ عبر عرض المنتج، فلا ينبغي أن تُعزى المشكلة تلقائيًّا إلى انسداد فوهة. بل ينبغي أيضًا فحص نظام التوزيع، وترتيب التركيب، ومستوى المعدن، وظروف التشغيل.
كيفية تشخيص انسداد الفوهة قبل تغيير العملية
قبل ضبط درجة الحرارة أو استبدال الرأس أو تغيير درجة الفلتر، عليك تحديد ما يحدث بالفعل.
يُعد الجدول التالي نقطة انطلاق للتحقيق. وهذه احتمالات تشخيصية، وليست استنتاجات قاطعة تستند إلى الأعراض وحدها.
| الأعراض المرصودة | السبب المحتمل | الفحص الأول الموصى به |
|---|---|---|
| ينخفض تدفق المعدن تدريجيًا أثناء عملية التشغيل | تراكم الرواسب، أو تضييق القناة، أو تغير ظروف التشغيل | قارن سلوك التدفق ومستوى المعدن ودرجة الحرارة مع سجلات الإنتاج السابقة |
| يحدث انخفاض في التدفق بعد انقطاع طويل | تصلب موضعي أو تغير في الحالة الحرارية لمسار التدفق | مراجعة مدة الإيقاف وإجراءات إعادة التشغيل وسجل درجات الحرارة |
| التدفق غير متساوٍ على طول عرض الشريط | التوزيع غير المتكافئ، أو تلف القناة، أو عدم محاذاة الأجزاء، أو وجود تضييق موضعي | افحص نظام التحكم في التدفق، ومحاذاة الأطراف، ونمط التدفق العرضي |
| تحدث انسدادات مماثلة عند استخدام عدة رؤوس | نظافة مادة الذوبان في المرحلة الأولية، أو ظروف التشغيل، أو مشكلة شائعة في التركيب | قارن سجل عمليات المعالجة بالحرارة، وحالة المرشحات، وسجلات التركيب |
| تظهر الأداء الضعيف في إحدى النصائح الجديدة فور تثبيتها | التلف، أو التلوث، أو الأبعاد غير المناسبة، أو مشكلة في التركيب | افحص الطرف، وترتيب التثبيت، وإجراءات التسخين المسبق |
| تزداد عيوب الصب بينما يظل التدفق مستقرًا نسبيًا | التلوث الناتج عن الاختلاط أو غيره من العيوب المرتبطة بالعملية | دراسة درجة نقاء المادة المنصهرة، وأداء الترشيح، وخصائص العيوب |
التمييز بين انسداد الرأس ومشكلة تتعلق بجودة المادة المذابة
ليس كل عيب في الصب يدل على انسداد مادي في الفوهة.
على سبيل المثال، قد يشير ارتفاع عدد الشوائب إلى عدم كفاية عملية تنظيف المادة المنصهرة، حتى لو كان الطرف لا يزال يمرر المعدن بشكل ملائم. وعلى العكس من ذلك، قد يتعرض الطرف لتقييد في التدفق بسبب الترسبات الموضعية أو تدهور المواد، حتى لو كانت المادة المنصهرة الواردة تستوفي معيار النظافة الروتيني للمصنع.
وحيثما أمكن ذلك، افحص الأطراف التي تم إزالتها بحثًا عن الترسبات، والتلف السطحي، والشقوق، والتغيرات في الأبعاد. وإذا لزم الأمر، استعن بالفحوصات المختبرية المناسبة لتحديد تركيب الترسبات أو الكشف عن تدهور المواد.
والهدف من ذلك هو تحديد الآلية بدلاً من تغيير المواد الاستهلاكية مرارًا وتكرارًا دون التحقق من السبب.
كيفية تقليل حمل الشوائب قبل وصول الألومنيوم إلى آلة الصب
يُعد التحكم في نظافة المادة المنصهرة قبل دخول الألومنيوم إلى منطقة الصب أحد أهم الإجراءات الوقائية.
تحسين ممارسات الصهر ونقل المادة المنصهرة
قد يزداد التلوث المرتبط بالأكاسيد عندما يتعرض الألومنيوم المنصهر للاضطراب أو لظروف تشجع على الأكسدة السطحية والانجراف.
يرجى مراجعة الممارسات التالية:
- التحكم في عملية نقل المادة المنصهرة لتجنب الاضطرابات غير الضرورية وانجراف الأكاسيد.
- قم بإزالة الخبث السطحي وفقًا لإجراءات التشغيل الخاصة بالمصنع.
- إدارة إضافات السبائك ومعالجة الذوبان بطريقة متسقة.
- تجنب إدخال أي تلوث ناجم عن الأدوات ومعدات النقل والمكونات المقاومة للحرارة التالفة.
- الحفاظ على اتساق ظروف المناولة والنقل بين الدفعات أو دورات الإنتاج.
تسهم هذه الإجراءات في ضمان دخول معدن أنظف إلى أنظمة الترشيح والصب. وينبغي التحقق من فعاليتها باستخدام قياسات جودة الصهر وبيانات العيوب الخاصة بالمصنع نفسه.
استخدم نظام ترشيح مناسبًا يعتمد على الرغوة الخزفية
تُستخدم المرشحات الرغوية الخزفية على نطاق واسع في صب الألومنيوم لالتقاط الشوائب غير المعدنية من المعدن المنصهر. منتجات AdTech منتجات الترشيح وتشمل مرشحات الرغوة الخزفية، ومرشحات الرغوة الخزفية الخالية من الفوسفور، وأنابيب الترشيح الخرطوشية، ووسائط الترشيح المصنوعة من الألومينا.
يمكن أن تقلل عملية الترشيح من كمية الشوائب التي تنقلها التيارات في اتجاه مجرى النهر، مما يساعد بالتالي في التحكم في أحد العوامل المحتملة المساهمة في تكوّن الرواسب داخل طرف قوالب الصب.
ومع ذلك، هناك عدة قيود ذات أهمية.
أولاً، يتمتع مرشح الرغوة الخزفية بسعة محدودة. ويمكن أن تؤثر الجسيمات الكبيرة والأغشية الأكسيدية على مقاومة التدفق وسلوك الترشيح. ثانياً، قد يتعرض المرشح نفسه للانسداد إذا تعرض لحمل زائد من الشوائب. ثالثاً، لا يؤدي الحصول على مادة منصهرة أنظف إلى القضاء على الأسباب الأخرى لانسداد الرأس، مثل المواد غير المناسبة أو التلف أو عدم استقرار درجة الحرارة.
كما تحذر الدراسات البحثية من اختيار المرشحات بناءً على مؤشر ضغط الدفع (PPI) الاسمي وحده. فقد تختلف بنية المرشح وخصائصه الهيدروليكية بين المنتجات التي تشترك في نفس التسمية الاسمية. المصدر: دراسة حول الترشيح مفتوحة الوصول.
قبل اختيار مرشح، تأكد مما يلي:
- معدل تدفق الألومنيوم المطلوب والإنتاجية المتوقعة.
- تركيب السبائك الكيميائي وأي اعتبارات ذات صلة بالتوافق.
- تصفية الأبعاد، والسماكة، وعدد النقاط في البوصة (PPI) الاسمي أو الدرجة.
- رأس معدني متوفر وقدرة الجهاز على الحفاظ على تدفق مستقر.
- متطلبات التحميل المتوقعة وإستبدال المرشحات.
- التوافق مع معدات الترشيح وخط الصب ككل.
ليس بالضرورة أن يكون المرشح الأكثر دقة هو الخيار الأفضل. بل يجب تقييم أدائه في ضوء التدفق المطلوب، وارتفاع الضغط المتاح، وحجم الشوائب، والهدف المرجو من جودة المنتج.
كما توصلت دراسة منفصلة حول الترشيح باستخدام الرغوة الخزفية إلى أن إضافة مواد صقل الحبيبات يمكن أن تؤثر على أداء الترشيح في ظل ظروف تجريبية معينة. وهذا يؤكد على أهمية النظر إلى عملية المعالجة بالصهر بأكملها، بدلاً من تقييم المرشح بمعزل عن غيره. المصدر: تأثيرات جهاز تنقية الحبوب، ومستوى الإدراج، ودرجة المرشح على أداء ترشيح الألومنيوم المنصهر.
الجمع بين إزالة الغازات والترشيح بشكل مناسب
تتناول عمليات إزالة الغازات والترشيح جوانب مختلفة من جودة المادة المنصهرة.
تُستخدم أنظمة إزالة الغازات عبر الإنترنت في المقام الأول لتقليل الهيدروجين المذاب، وقد تدعم أيضًا وظائف أخرى لمعالجة المادة المنصهرة، اعتمادًا على المعدات والعملية. أما عملية الترشيح فتعمل في المقام الأول على إزالة أو احتجاز الشوائب الصلبة.
يمكن أن تكمل هذه العمليات بعضها بعضًا، ولكن لا ينبغي اعتبارها حلولًا قابلة للتبادل. فوحدة إزالة الغازات لا تزيل بشكل مباشر أي عائق مادي راسخ من طرف القالب، كما أن إزالة الهيدروجين وحدها لا تضمن انخفاض ترسب الشوائب.
AdTech’s معدات إزالة الغاز عبر الإنترنت وقد صُمم هذا النظام لتنقية الألومنيوم المنصهر. وينبغي تحديد تسلسل المعالجة المناسب وفقًا لمتطلبات السبائك، وحالة المادة المنصهرة، والمعدات المتاحة، وإجراءات مراقبة الجودة في المصنع.
اختر طرف عجلة يتناسب مع السبيكة وخط الإنتاج
يمكن أن يساعد الاختيار الصحيح للرأس في الحفاظ على توزيع مستقر للمعدن وتجنب مشاكل التوافق التي تسهم في التلف المبكر.
التحقق من توافق المواد والسبائك
ينبغي اختيار الرأس وفقًا لخصائص سبائك الألومنيوم المنصهرة الفعلية وظروف تشغيلها، وليس بناءً على الوصف العام للمادة فحسب.
تشمل الاعتبارات المهمة التركيب الكيميائي للسبائك، ودرجة حرارة التشغيل، ومدة التعرض، والظروف الحرارية، ودرجة المقاومة المطلوبة ضد التآكل أو التفاعل الكيميائي.
في الحالات التي تقوم فيها المنشأة بمعالجة عدة درجات من السبائك، يجب التأكد مما إذا كانت مواصفات رأس واحد مناسبة لجميع هذه الدرجات. فقد لا تحقق المادة التي تقدم أداءً مقبولاً في أحد التطبيقات نفس النتائج في تطبيق آخر.
تحقق من هندسة القناة وتوافق أبعادها
يؤثر تصميم القناة الداخلية للتدفق في طرف الصب على طريقة توزيع المعدن المنصهر. ويجب أن تتوافق الأبعاد وهندسة التركيب مع خط الصب.
فيما يتعلق بإنتاج شرائط ورقائق الألومنيوم، يرجى الاطلاع على ما يلي:
- الطول والعرض الإجماليان للرأس.
- سمك الطرف وهندسة الفتحة المطلوبة.
- تصميم القناة أو الحجرة الداخلية.
- المحاذاة مع إطار التثبيت والمكونات المجاورة.
- التوافق مع الفواصل، والأذنين، وصندوق التحكم في التدفق، والقناة.
- متطلبات ضمان تدفق متساوٍ على طول عرض المنتج.
تم تصميم منتجات AdTech من أطراف العجلات والفواصل والأذنين الصلبة لاستخدامها في خطوط صب ودرفلة ألواح وشرائط ورقائق الألومنيوم. وتشمل النطاقات المنشورة للأحجام الثابتة لأطراف القوالب أطوالًا تتراوح من 200 إلى 2,300 مم، وعروضًا تتراوح من 50 إلى 600 مم، وسماكات للأطراف تتراوح من 1.6 إلى 10 مم. ويجب التأكد من التوافر الفعلي وملاءمة المنتج وفقًا لرسم التطبيق.
هذه هي المقاسات الواردة في الكتالوج، وليست أبعادًا عامة تناسب جميع العجلات. يرجى دائمًا التحقق من التكوين المطلوب قبل الطلب.
تقييم الأسطح المقاومة للالتصاق والطلاءات المتوافقة معها
قد تساعد المعالجات السطحية في تقليل الالتصاق بين الألومنيوم المنصهر والمكونات المقاومة للحرارة المتوافقة معه. وتعتمد فعاليتها على الركيزة، وتركيبة الطلاء، وطريقة التطبيق، وظروف التشغيل.
تدرج شركة AdTech طلاء نيتريد البورون (BN) ومواد إصلاح المقاومة للحرارة المخصصة للمكونات التي تتلامس مع الألومنيوم، بما في ذلك أطراف قوالب الصب وقنوات الصب، بهدف معلن هو منع التصاق الألومنيوم. انظر الكتالوج الرسمي لمنتجات الشركة.
لا ينبغي اعتبار الطلاء حلاً شاملاً لمشكلة انسداد الفوهات. قبل استخدام أي طلاء، تأكد مما يلي:
- التوافق مع مادة الرأس المستخدمة حالياً.
- ملاءمة السبيكة وظروف التشغيل.
- متطلبات الاستخدام أو التجفيف أو المعالجة المعتمدة.
- سواء كان العلاج يؤثر على الأبعاد، أو سلوك التدفق، أو الصيانة اللاحقة.
- ما إذا كان لدى المصنع أدلة على أن الطلاء يعالج آلية الفشل التي تم تشخيصها.
ينبغي النظر في اختيار المواد ومعالجة الأسطح ونقاء المادة المنصهرة كعناصر مترابطة.
الحفاظ على استقرار درجة الحرارة وظروف التدفق
حتى رأس العجلة المناسب قد يواجه مشاكل تشغيلية إذا خرجت العملية مرارًا وتكرارًا عن نطاق التشغيل المقصود.
التزم بنطاق درجة الحرارة المحدد
استخدم نطاق درجات الحرارة المحدد للسبائك وعملية الصب ومواد الرؤوس وتكوين المعدات.
تجنب هذين الخطأين الشائعين:
- التشغيل عند درجة حرارة أقل من درجة حرارة التشغيل المطلوبة، مع افتراض أن الطرف سيظل مفتوحًا بالكامل في جميع الظروف.
- رفع درجة الحرارة إلى ما يتجاوز النطاق المعتمد في محاولة للتعويض عن الانسدادات المتكررة.
قد يؤدي العامل الأول إلى زيادة خطر حدوث تصلب موضعي أو إعاقة التدفق. أما العامل الثاني فقد يؤدي إلى تسريع التفاعل مع المواد المقاومة للحرارة، أو التأثير على جودة السبائك، أو إحداث مشاكل أخرى.
قم بتسجيل درجة الحرارة عند نقاط المراقبة المحددة وفقًا لإجراءات المصنع. وعند حدوث انسدادات، قارن القراءات والتسلسل الزمني مع ظروف الإنتاج العادية بدلاً من الاعتماد على قياس واحد فقط.
الحفاظ على مستوى وتوزيع متسقين للمعدن
يجب أن يقوم نظام التدفق بتوصيل الألومنيوم المنصهر إلى طرف القالب في ظل ظروف مستقرة وقابلة للتكرار.
راجع ضوابط مستويات المعادن، وإعدادات التحكم في التدفق، وحالة القنوات، وأي تغييرات تم إجراؤها أثناء بدء التشغيل أو الإنتاج. واستخدم، إن توفرت، أجهزة قياس التدفق أو المستوى المناسبة لتحديد الانحرافات قبل أن تتطور إلى اضطرابات أكبر.
تشمل مجموعة منتجات AdTech معدات الغسل ومنتجات التحكم في التدفق المخصصة لمناولة الألومنيوم المنصهر وإدارة تدفقه. ويجب تهيئة هذه المعدات لتناسب الخط الفعلي، كما ينبغي تقييمها كجزء من نظام الصب الكامل، وليس كمكون منفصل.
إدارة شروط بدء التشغيل والإيقاف المؤقت وإعادة التشغيل
يجب توثيق إجراءات بدء التشغيل وإيقاف التشغيل والالتزام بها بشكل ثابت.
قبل بدء التشغيل، تأكد من أن المعدات والمكونات المقاومة للحرارة قد تم تجهيزها وفقًا لتعليمات مورديها. وبعد انقطاع طويل، تحقق من أن الخط في الحالة الحرارية والتشغيلية الصحيحة قبل استئناف عملية الصب العادية.
لا تحاول إزالة أي انسداد عن طريق إجراء تعديل غير معتمد على درجة الحرارة أو التدفق. ويجب أن يتبع أي تدخل يتعلق بالمعدات الساخنة أو المعدن المنصهر إجراءات السلامة المعمول بها في المصنع.
تجنب التلوث والتلف أثناء التركيب
تعد جودة التركيب جزءًا مهمًا من أداء أطراف العجلات.
قبل تركيب طرف جديد، افحصه للتأكد من عدم وجود أي تلف ظاهر وتأكد من أن القطعة الموردة هي القطعة الصحيحة. افحص القناة وأسطح التثبيت للتأكد من خلوها من أي مواد متناثرة أو غبار أو أي ملوثات أخرى.
تتضمن قائمة مراجعة التثبيت العملية ما يلي:
- تحقق من القطعة. يرجى التأكد من رسم المنتج وأبعاده والمواد المستخدمة فيه، بالإضافة إلى الاستخدام المقصود للسبائك.
- افحص الطرف. يرجى استبعاد المكونات التي تحتوي على شقوق أو كسور أو تشوهات أو أي أضرار أخرى غير مقبولة.
- حافظ على نظافة قناة التدفق. تعامل مع المكون بطريقة تقلل من التلوث إلى أدنى حد، وقم بحمايته قبل تركيبه.
- اتبع إجراءات التحضير المحددة. اتبع تعليمات التسخين المسبق والتجفيف المعتمدة من قبل الشركة المصنعة للرأس، حيثما ينطبق ذلك. لا تستبدل الإجراء الفعلي بدرجة حرارة أو معدل تسخين مفترضين.
- تحقق من ترتيب التركيب. تحقق من المحاذاة، والدعامات، والفواصل، والأذنين، ومكونات مسار التدفق ذات الصلة.
- قم بتسجيل عملية التثبيت. سجل التاريخ، وبيانات التعريف الخاصة بالرأس، وسبائك المعدن، وظروف التشغيل ذات الصلة.
لا ينبغي إعادة استخدام الرأس المتصدع أو الملوث على أية حال، على أمل أن تعوض التعديلات التشغيلية عن حالته.
وبالمثل، تجنب الكشط العنيف أو أي طرق تنظيف أخرى قد تؤدي إلى إتلاف سطح القناة. وينبغي أن تستند قرارات التنظيف وإعادة الاستخدام والاستبدال إلى تعليمات الشركة المصنعة ومعايير الفحص المعمول بها في المحطة.
قائمة مراجعة لاستكشاف الأعطال وإصلاحها لمهندسي الإنتاج
تساعد الخطوات التالية في تنظيم عملية فحص عملي عندما يتكرر حدوث الانسداد.
| الخطوة | الإجراء | الغرض |
|---|---|---|
| 1 | تأكيد الأعراض ووصفها | التمييز بين انخفاض التدفق، والتوزيع غير المتساوي، وعيوب الجودة في المراحل النهائية |
| 2 | مراجعة سجل درجات الحرارة وحالات الانقطاع | تحديد التغيرات الحرارية المحتملة أو المشكلات المتعلقة بإعادة التشغيل |
| 3 | مراجعة سجلات المعالجة بالحرارة والترشيح | التحقق من وجود أي تغييرات في تحميل المواد المضافة أو سلوك الترشيح |
| 4 | افحص طرف العجلة والمكونات المجاورة لها | تحقق من وجود ترسبات أو شقوق أو تلف أو تلوث أو اختلال في المحاذاة |
| 5 | افحص حوض الغسيل ونظام التحكم في التدفق | تحديد الأسباب الجذرية لعدم استقرار أو تفاوت تسليم المعادن |
| 6 | تغيير متغير واحد من المتغيرات المُبررة في كل مرة | تجنب إدخال تعديلات متعددة غير مُثبتة تُخفي السبب الجذري |
| 7 | مقارنة الأداء بعد اتخاذ الإجراءات التصحيحية | تحديد ما إذا كان التغيير قد أدى إلى تحسين الاستقرار وتقليل تكرار حدوث الانسداد |
إنشاء سجل أداء بسيط
ومن بين السجلات المفيدة ما يلي:
- تحديد نوع رأس العجلة والمورد.
- درجة السبائك وتركيبها الكيميائي.
- تاريخ تركيب البقشيش وتاريخ إزالته.
- أوقات بدء التشغيل، والتوقف المؤقت، وإعادة التشغيل.
- تتوفر قياسات درجة الحرارة ومستوى المعادن.
- سرعة الصب وظروف الإنتاج.
- مواصفات الفلتر وموعد استبداله.
- الوقت الذي يبدأ فيه تغير التدفق أو تظهر فيه العيوب لأول مرة.
- الملاحظات المستخلصة من فحص الطرف بعد إزالته.
- الإجراء التصحيحي ونتيجة التجربة المقارنة التالية.
استخدم ظروف تشغيل قابلة للمقارنة عند تقييم الأداء. وإلا، فإن أي تغيير في العمر التشغيلي قد يعكس اختلافًا في السبيكة أو سرعة الصب أو كمية الشوائب أو جدول الإنتاج، وليس تحسنًا حقيقيًّا في الطرف.
لا يقتصر الهدف التشغيلي المفيد على مجرد زيادة عدد الساعات التي يظل فيها المرفق مثبتًا، بل يتمثل في الحفاظ على تدفق مقبول وجودة منتج عالية مع الحد من حالات التوقف التي يمكن تجنبها، والمنتجات المرفوضة، وتكاليف المواد الاستهلاكية.
كيفية تقييم تكلفة انسداد أطراف العجلات
إن رأس العجلة الأقل سعراً ليس بالضرورة الخيار الأقل تكلفة على مدار عمره التشغيلي.
تُعد المقارنة الأكثر دلالة هي تلك التي تأخذ في الاعتبار التكلفة الإجمالية المرتبطة بكمية معينة من الإنتاج المقبول.
وتشمل التكاليف ذات الصلة ما يلي:
- سعر شراء رأس العجلة.
- المواد الاستهلاكية ومواد الطلاء ذات الصلة.
- العمالة ووقت الاستبدال.
- الإنتاج المفقود خلال فترات التوقف غير المخطط لها.
- الخردة أو إعادة التصنيع الناجمة عن عدم استقرار التدفق وعيوب الصب.
- تكاليف الفحص والصيانة.
لأغراض التحليل الداخلي، يمكن للمصنع حساب ما يلي:
التكلفة لكل طن مقبول = إجمالي التكاليف ذات الصلة المتعلقة بالتفريغ والصيانة وفترات التوقف / عدد أطنان المنتج المقبول الذي تم إنتاجه.
ينبغي أن يستخدم الحساب نفس فئات التكلفة وفترة إنتاج قابلة للمقارنة عند تقييم النصائح المختلفة أو إجراءات التشغيل.
لا تقارن بين الموردين بناءً على ادعاءات العمر التشغيلي وحدها. اسأل عن الطريقة التي تم بها قياس العمر التشغيلي، والسبائك التي تمت معالجتها، وظروف الصب التي تم تطبيقها، وما الذي يُعتبر نهاية العمر التشغيلي، وما إذا كانت النتيجة تشمل فترات كانت فيها جودة المنتج غير مقبولة.
في حالة قيام المورد بتقديم بيانات اختبار مقارنة، اطلب معرفة شروط الاختبار الأساسية وتعريف الأداء الناجح.
ما الأسئلة التي ينبغي للمشترين طرحها على مصنّع أطراف عجلات؟
ينبغي أن توفر المناقشة المثمرة مع المورد معلومات كافية لتحديد ما إذا كان المنتج المقترح مناسبًا للتطبيق أم لا.
اطرح الأسئلة التالية:
- ما هي المواد المقترحة لصنع الرؤوس وتصميم القنوات الداخلية التي تناسب سبيكتنا وتكوين خط الصب لدينا؟
- ما هي الأبعاد والتفاوتات المسموح بها ورسومات التركيب المتوفرة؟
- ما هي تعليمات التحضير والتسخين المسبق والتجفيف والتعامل التي يجب اتباعها؟
- هل يُنصح باستخدام طلاء في تطبيقنا هذا، وما هي القيود أو متطلبات التحضير التي تنطبق عليه؟
- ما هي ظروف التشغيل ومواصفات المنتج التي تدعم الاختيار المقترح؟
- كيف ينبغي فحص الرأس لتمييز التآكل الطبيعي عن العطل المبكر؟
- هل يمكن للمورد توضيح السبب المحتمل للانسداد المتكرر بالاستناد إلى سجلات الإنتاج وحالة الرأس الذي تم إزالته؟
- ما هي الأدلة التي تدعم أي ادعاءات بتحسينات في العمر التشغيلي، أو استقرار التدفق، أو التكلفة لكل طن؟
- هل تتوافق مكونات الرأس والفاصل والأذن والتحكم في التدفق المقترحة مع المعدات الحالية؟
- ما هي المعلومات الفنية اللازمة للتأكد من ملاءمة المنتج قبل الطلب؟
يجب أن يكون المورد الكفء قادراً على مناقشة القيود وشروط الاستخدام، وليس مجرد تقديم عرض سعر.
كيف تتكامل تقنية AdTech China مع عمليات صب الألومنيوم
تزود شركة «AdTech China» أطراف قوالب الصب والمكونات ذات الصلة لخطوط صب ودرفلة ألواح وشرائط ورقائق الألومنيوم. وتشمل مجموعة منتجاتها المعلنة أطراف قوالب الصب، والفواصل، والأذنين الصلبة، ومرشحات الرغوة الخزفية، ومعدات إزالة الغازات، ومعدات الترشيح، وأنظمة القنوات، ومواد طلاء BN ومواد إصلاح المواد المقاومة للحرارة.
تتناول هذه المنتجات أجزاء مختلفة من العملية:
- رؤوس العجلات والمكونات المرتبطة بها: يتم اختيارها لتتوافق مع الشكل الهندسي المطلوب لخط الصب ومتطلبات توزيع المعدن.
- مرشحات الرغوة الخزفية: يُستخدم لالتقاط الشوائب غير المعدنية قبل وصول المادة المنصهرة إلى عمليات الصب اللاحقة.
- معدات إزالة الغازات عبر الإنترنت: يُستخدم للتحكم في الهيدروجين المذاب كجزء من عملية معالجة الذوبان الأوسع نطاقًا.
- معدات الغسيل والتحكم في التدفق: يُستخدم لإدارة نقل وتوزيع المعدن المنصهر.
- طلاء BN ومواد إصلاح المواد المقاومة للحرارة: يتم النظر في استخدامها عندما تسمح المواد وظروف التشغيل بذلك.
يمكن الاطلاع على المنتجات ذات الصلة من خلال سلسلة العروض الترويجية الرسمية لشركة AdTech، ومنتجات الترشيح، وكتالوج المنتجات.
يجب أن يتم اختيار المنتج بناءً على تشخيص سبب الانسداد. على سبيل المثال، قد يكون من المناسب تغيير طرف العجلة الدوارة عندما يكون الطرف الحالي غير مناسب أو تالفًا، في حين أن الانسدادات المتكررة المرتبطة بالشوائب قد تتطلب مراجعة أوسع نطاقًا لممارسات الصهر والتكرير والترشيح ونقل المعادن.
لا ينبغي لمورد المعدات أو المواد الاستهلاكية أن يعد بأن استبدال أحد المكونات سيحل مشكلة لم يتم تحديد السبب الجذري لها بعد.
الخاتمة
يتطلب الحد من انسداد الفوهات في عمليات صب الألمنيوم اتباع نهج منهجي فيما يتعلق بنظافة المادة المنصهرة، وتوافق طرف آلة الصب، والتركيب، واستقرار درجة الحرارة، والتحكم في التدفق.
ابدأ بتسجيل الأعراض ومقارنة الدفعات المتأثرة بالإنتاج العادي. قم بفحص حالة الطرف الذي تم إزالته، ونظام الترشيح، والسبائك، وسجل معالجة السائل المنصهر، وظروف التشغيل. حدد الإجراءات التصحيحية بناءً على الأدلة، وتأكد من فعاليتها باستخدام بيانات إنتاج قابلة للمقارنة.
يمكن أن تسهم كل من الترشيح باستخدام الرغوة الخزفية، وإزالة الغازات بشكل مناسب، واستخدام مواد متوافقة في الأطراف، والمعالجات السطحية المناسبة، وإدارة التدفق المستقرة، في تحسين التحكم في عملية الصب. وتعتمد قيمة هذه العوامل على مدى نجاح كل إجراء في معالجة السبب الفعلي للمشكلة.
بالنسبة لمهندسي الإنتاج، فإن النتيجة الأكثر فائدة ليست مجرد رأس حفر يدوم لفترة أطول. بل هي عملية توفر تدفقًا مستقرًا، وجودة مقبولة للمنتج، وصيانة يمكن التنبؤ بها، وتكاليف إنتاج أقل يمكن تجنبها.
الأسئلة الشائعة
1. ما أسباب انسداد أطراف عجلات الصب في عملية صب الألومنيوم؟
تشمل الأسباب المحتملة وجود شوائب أكسيدية، والترسبات المتراكمة، وتدهور المواد، والتصلب الموضعي، والتلوث، وتلف القنوات، وظروف التدفق غير المتساوية. وينبغي تحديد السبب من خلال مراجعة سجلات العملية وفحص الطرف، بدلاً من الافتراض بأن كل انسداد ينجم عن الآلية نفسها.
2. هل يمكن لمرشحات الرغوة الخزفية أن تمنع انسداد أطراف العجلات؟
يمكن لمرشحات الرغوة الخزفية أن تقلل من كمية الشوائب غير المعدنية التي تدخل إلى المعدات الواقعة في مرحلة لاحقة من العملية. وقد يساعد ذلك في الحد من أحد العوامل المساهمة في تراكم الرواسب على الأطراف، لكن عملية الترشيح لا يمكنها القضاء على كل أسباب الانسداد. لذا، يجب أخذ سعة المرشح، ونظافة المادة المنصهرة، وظروف التدفق، وتوافق الأطراف في الاعتبار.
3. هل يقلل إزالة الغازات من انسداد الفوهات؟
يستهدف إزالة الغازات في المقام الأول الهيدروجين المذاب، بالإضافة إلى الأهداف الأخرى المتعلقة بمعالجة المادة المنصهرة التي تدعمها العملية المعنية. ويمكن أن تسهم هذه العملية في تحسين جودة المادة المنصهرة بشكل عام، لكنها لا تزيل بشكل مباشر أي انسداد موجود في الفوهة. ولا تزال إدارة الشوائب والفحص المادي ضروريين.
4. هل يعتبر مرشح الرغوة الخزفي ذو كثافة النقاط لكل بوصة (PPI) الأعلى دائمًا أفضل؟
لا. قد يوفر المرشح الأكثر دقة سلوكًا مختلفًا في التقاط الشوائب، ولكنه قد يؤدي أيضًا إلى تغيير مقاومة التدفق والسعة. يجب أن يأخذ اختيار المرشح في الاعتبار نوع السبيكة، وكمية الشوائب، وأبعاد المرشح، ورأس المعدن المتاح، والتدفق المطلوب، وخصائص المنتج الفعلي للمرشح.
5. هل يجب عليّ رفع درجة حرارة الصب لإزالة الانسداد من الرأس؟
لا ينبغي القيام بذلك دون التأكد من السبب والتحقق من نطاق التشغيل المعتمد. فقد تسهم درجة الحرارة المنخفضة في تقييد التدفق، لكن درجة الحرارة المفرطة قد تسرع من تدهور المواد أو تؤثر على جودة المنتج. لذا، يجب اتباع إجراءات العملية التي تم التحقق من صحتها بدلاً من إجراء زيادة تعسفية في درجة الحرارة.
6. كيف يمكنني التمييز بين ترسبات الأكسيد والتصلب الموضعي؟
قد تكشف سجلات درجة حرارة العملية وحالات الانقطاع عن ظروف تتوافق مع التصلب الموضعي، في حين أن فحص الطرف الذي تم إزالته قد يكشف عن وجود ترسبات أو أضرار مادية. وقد لا يكفي الفحص البصري وحده لتحديد تركيبة الترسبات. وقد تكون هناك حاجة إلى إجراء تحليل مختبري في حالات الأعطال المتكررة أو غير المبررة.
7. هل يمنع طلاء نيتريد البورون انسداد أطراف العجلات؟
قد يساعد طلاء BN في تقليل التصاق الألومنيوم على الأسطح المتوافقة. وتعتمد مدى ملاءمته على المكون، وتركيبة الطلاء، وإجراءات التطبيق، وظروف التشغيل. وينبغي اعتباره أحد التدابير الوقائية المحتملة، وليس ضمانًا ضد جميع حالات الانسداد.
8. كم مرة ينبغي استبدال طرف العجلة؟
تعتمد فترات الاستبدال على السبيكة، ومواد الرأس، وظروف الصب، والتآكل، وسلوك التدفق، ومتطلبات جودة المنتج. يجب وضع معايير الاستبدال بالاعتماد على نتائج الفحص وسجلات الإنتاج، بدلاً من الاعتماد على رقم عام يحدد العمر التشغيلي.
9. ما هي المعلومات التي يجب تسجيلها عند حدوث انسداد في الفوهة؟
قم بتسجيل معرّف الرأس، والسبائك المستخدمة، وأوقات التركيب والإزالة، وسجل درجات الحرارة، وسرعة الصب، وملاحظات التدفق ومستوى المعدن، وحالة المرشح، وسجل حالات الانقطاع، وعيوب الجودة، والنتائج المستخلصة من فحص الرأس. تساعد هذه التفاصيل في التمييز بين مشكلات العملية المتكررة وأعطال المكونات الفردية.
10. هل يمكن تطبيق حلول فوهات الصب المستمر للصلب على أطراف قوالب صب الألومنيوم؟
ليس تلقائيًا. تعمل فوهات الدخول المغمورة المصنوعة من الفولاذ وأطراف صب الألومنيوم بالشريط في سياقات معدنية ومعدات مختلفة. ولا يجب اعتبار الأساليب الخاصة بالفولاذ — بما في ذلك بعض ممارسات تعديل الشوائب والتحكم في الأرجون — حلولًا عامة لصب الألومنيوم.
