

Чтобы свести к минимуму засорение сопел при литье алюминия, необходимо контролировать факторы, ограничивающие поток расплава: избыточные оксидные включения, отложения внутри наконечник ролика, непригодные материалы наконечника, температурная нестабильность, поврежденные или загрязненные каналы потока, а также неравномерное распределение металла. Наиболее надежным подходом является повышение чистоты расплава на входном участке, выбор наконечника литейного стана, соответствующего сплаву и литейной линии, соблюдение инструкций поставщика по установке и предварительному нагреву, поддержание стабильных температурных и потоковых условий, а также мониторинг изменений в характеристиках литья. Фильтрация керамической пеной а использование соответствующего оборудования для обработки расплава может снизить количество включений, однако ни один фильтр, флюс, покрытие или настройка технологического процесса не может гарантировать, что наконечник литейного стана никогда не заблокируется.
Что вызывает забивание наконечников литейных колес при литье алюминия?
Наконечник литейного канала распределяет расплавленный алюминий по профилированному каналу перед тем, как металл поступает в зону литья и прокатки. Если часть этого канала оказывается заблокированной, распределение алюминия по ширине изделия может измениться, что повлияет на стабильность процесса и качество поверхности.
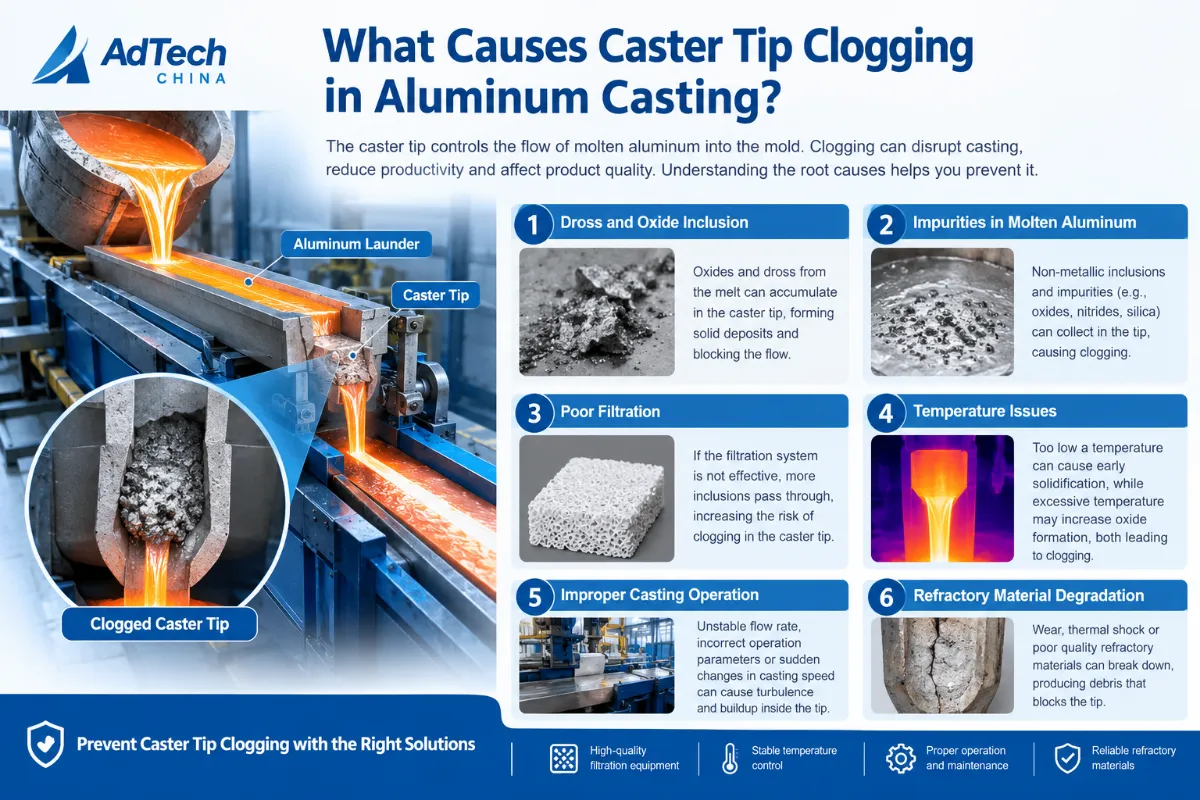
Затор может возникать по нескольким механизмам. Важно определить вероятный механизм, поскольку разные симптомы могут требовать принятия различных мер по устранению проблемы.
1. Оксидные пленки и неметаллические включения
Расплавленный алюминий может содержать оксидные пленки, частицы оксидов, фрагменты шлака и другие неметаллические включения. Эти примеси могут возникать в результате плавки, перекачки расплава, турбулентности, добавления легирующих элементов и ненадлежащего обращения с расплавом.
Когда включения скапливаются в узком проходе или прилипают к внутренней поверхности, доступная площадь прохождения потока может уменьшиться. Это может привести к постепенному изменению распределения металла или к более значительному сужению прохода.
Исследования в области фильтрации алюминиевого расплава подтверждают, что количество включений, характеристики частиц, скорость потока и особенности фильтрации влияют на эффективность очистки расплава. Они также показывают, почему так важны предварительная подготовка расплава и правильный выбор фильтра. Источник: Гидравлические характеристики керамических пенообразных фильтров, используемых при фильтрации алюминия.
2. Взаимодействие расплавленного алюминия с материалами наконечника
Наконечники роликов находятся в контакте с раскаленным алюминием в течение длительного времени. В зависимости от типа огнеупорного материала или волокнистого композита, химического состава сплава, рабочей температуры и продолжительности воздействия на канал потока могут оказывать влияние химическое взаимодействие, эрозия или износ поверхности.
Повреждённая или становящаяся всё более шероховатой внутренняя поверхность может способствовать накоплению отложений. Износ материала также может привести к изменению первоначальной геометрии канала.
Именно поэтому оценивать насадку исключительно по её цене недостаточно. Необходимо также учитывать совместимость материалов, стабильность размеров, конструкцию внутренних каналов, а также соответствие конкретному сплаву и условиям эксплуатации.
3. Нестабильность температуры и локальное затвердевание
Слишком низкая температура для данного сплава и технологического процесса может повысить риск локального затвердевания металла или затруднения его течения, особенно во время запуска, длительных простоев или нестабильной работы.
Однако бесконтрольное повышение температуры не является подходящим универсальным решением. Чрезмерные температуры могут ускорить износ материала или вызвать другие металлургические проблемы в зависимости от сплава и оборудования.
Цель заключается в поддержании температуры процесса в пределах утвержденного рабочего диапазона для данного сплава, конструкции литейной машины и материала наконечника.
4. Повреждение наконечника, загрязнение или проблемы с установкой
Наконечник ролика может работать неэффективно даже при использовании подходящего материала, если он имеет сколы, трещины, загрярён, установлен неправильно или оснащён неподходящими опорными элементами.
Пыль, сыпучий огнеупорный материал, остатки или повреждения, возникшие при транспортировке, могут препятствовать прохождению потока. Ошибки при монтаже также могут привести к неравномерному распределению потока, что напоминает закупорку.
Поэтому проверка перед монтажом и соблюдение инструкций поставщика оборудования являются важными составляющими мер по предотвращению засорения.
5. Нестабильный уровень металла и неравномерное распределение потока
Нестабильность потока может возникать за пределами самого наконечника. Изменения уровня металла, настроек системы регулирования потока, состояния оборудования, расположенного выше по потоку, или состояния желоба и распределительных элементов могут влиять на то, как алюминий поступает в наконечник литейной машины.
Если поток становится неравномерным по всей ширине изделия, не следует автоматически связывать эту проблему с забитым соплом. Необходимо также проверить систему распределения, способ крепления, уровень металла и условия эксплуатации.
Как определить засорение форсунки до изменения технологического процесса
Прежде чем регулировать температуру, заменять насадку или менять степень очистки фильтра, выясните, что на самом деле происходит.
Приведенная ниже таблица служит отправной точкой для диагностики. Речь идет о возможных диагнозах, а не об окончательных выводах, основанных исключительно на симптомах.
| Наблюдаемый симптом | Возможная причина | Рекомендуемая первая проверка |
|---|---|---|
| В ходе работы расход металла постепенно уменьшается | Накопление отложений, сужение русла или изменение условий эксплуатации | Сравните динамику расхода, уровень металла и температуру с данными предыдущих периодов добычи |
| После длительного перерыва поток становится ограниченным | Локальное затвердевание или изменение тепловых условий в канале течения | Проанализировать продолжительность остановки, процедуру перезапуска и динамику температур |
| Распределение потока по ширине полосы неравномерно | Неравномерное распределение, повреждение канала, смещение или локальное сужение | Проверить систему регулирования расхода, выравнивание форсунок и картину распределения потока по ширине |
| Подобные заторы возникают при использовании нескольких насадок | Чистота расплава на входе, условия эксплуатации или типичная проблема, связанная с монтажом | Сравните историю обработки расплава, состояние фильтров и данные по монтажу |
| Новый наконечник работает неэффективно сразу после установки | Повреждение, загрязнение, несоответствующие размеры или проблема с установкой | Проверьте наконечник, способ крепления и процедуру предварительного нагрева |
| Число дефектов литья увеличивается, в то время как расход остается относительно стабильным | Загрязнение в результате включений или другие дефекты, связанные с технологическим процессом | Изучить чистоту расплава, эффективность фильтрации и характеристики дефектов |
Как отличить забитый наконечник от проблемы с качеством расплава
Не каждый дефект литья свидетельствует о физической закупорке сопла.
Например, большое количество включений может свидетельствовать о недостаточной очистке расплава, даже если насадка по-прежнему обеспечивает надлежащую подачу металла. И наоборот, в насадке может возникнуть ограничение потока из-за локальных отложений или износа материала, даже если поступающий расплав соответствует установленным на предприятии стандартным показателям чистоты.
По возможности осматривайте снятые наконечники на наличие отложений, повреждений поверхности, трещин и изменений размеров. При необходимости проводите соответствующие лабораторные исследования для определения состава отложений или выявления признаков износа материала.
Цель заключается в том, чтобы выявить механизм, а не просто постоянно заменять расходные материалы, не выяснив причину.
Как снизить содержание примесей до того, как алюминий поступит в литьевую машину
Одной из важнейших профилактических мер является контроль чистоты расплава до того, как алюминий поступает в зону литья.
Усовершенствовать методы плавления и перекачки расплава
Уровень загрязнения оксидами может повыситься, если расплавленный алюминий подвергается перемешиванию или воздействию условий, способствующих окислению поверхности и увлечению оксидов.
Ознакомьтесь со следующими методами работы:
- Следует контролировать процесс переноса расплава, чтобы избежать ненужной турбулентности и увлечения оксидов.
- Удалите поверхностную окалину в соответствии с эксплуатационными инструкциями предприятия.
- Обеспечьте последовательность в управлении добавлением сплавов и обработкой расплава.
- Следует избегать попадания загрязнений с инструментов, транспортировочного оборудования и поврежденных огнеупорных элементов.
- Обеспечьте постоянство условий обращения и перемещения между партиями или производственными циклами.
Эти меры способствуют поступлению более чистого металла в системы фильтрации и литья. Их эффективность следует проверять с помощью собственных измерений качества расплава и данных о дефектах, имеющихся на предприятии.
Используйте подходящую систему фильтрации с керамической пеной
Керамические пенофильтры широко используются в алюминиевом литье для удаления неметаллических включений из расплава. Компания AdTech продукты для фильтрации в том числе керамические пенообразные фильтры, керамические пенообразные фильтры без содержания фосфора, трубки для картриджных фильтров и фильтрующие материалы из оксида алюминия.
Фильтрация позволяет уменьшить количество включений, уносимых вниз по потоку, что способствует устранению одного из потенциальных факторов образования отложений внутри наконечника литейной машины.
Однако следует учитывать ряд ограничений.
Во-первых, керамический пенопластовый фильтр имеет ограниченную пропускную способность. Крупные частицы и оксидные пленки могут влиять на его сопротивление потоку и фильтрационные характеристики. Во-вторых, сам фильтр может забиться, если на него попадает чрезмерное количество включений. В-третьих, использование более чистого расплава не устраняет другие причины закупорки сопла, такие как непригодные материалы, повреждения или нестабильность температуры.
В научной литературе также содержится предупреждение о том, что не следует выбирать фильтры, ориентируясь исключительно на номинальный показатель PPI. Структура фильтра и его гидравлические характеристики могут различаться даже у изделий с одинаковым номинальным обозначением. Источник: исследование по фильтрации с открытым доступом.
Прежде чем выбрать фильтр, убедитесь в следующем:
- Требуемый расход алюминия и ожидаемая производственная пропускная способность.
- Химический состав сплава и все соответствующие аспекты, связанные с совместимостью.
- Фильтр по размерам, толщине и номинальному количеству точек на дюйм (PPI) или классу.
- Наличие металлической головки и способность оборудования поддерживать стабильный расход.
- Предполагаемые нагрузки при монтаже и требования к замене фильтров.
- Совместимость с фильтрационным оборудованием и линией литья в целом.
Более тонкий фильтр не всегда является лучшим выбором. Его эффективность необходимо оценивать с учетом требуемого расхода, имеющегося напора, загрузки примесей и целевых показателей качества продукции.
В отдельном исследовании, посвящённом фильтрации с использованием керамической пены, также было установлено, что добавление утончителей зерна может влиять на эффективность фильтрации при определённых экспериментальных условиях. Это ещё раз подтверждает важность комплексного рассмотрения всего процесса обработки расплава, а не оценки фильтра в отрыве от остальных этапов. Источник: Влияние устройства для очистки зерна, уровня включений и степени очистки фильтра на эффективность фильтрации расплава алюминия.
Следует правильно сочетать дегазацию и фильтрацию
Дегазация и фильтрация затрагивают разные аспекты качества расплава.
Системы онлайн-дегазации в первую очередь используются для снижения содержания растворенного водорода, а также могут обеспечивать другие функции обработки расплава в зависимости от оборудования и технологического процесса. Фильтрация в основном служит для удаления или улавливания твердых включений.
Эти процессы могут дополнять друг друга, но их не следует рассматривать как взаимозаменяемые решения. Установка дегазации не устраняет непосредственно уже образовавшееся физическое препятствие на кончике литейного штифта, а одно лишь удаление водорода не гарантирует снижения образования включений.
AdTech’s оборудование для дегазации в режиме онлайн предназначена для очистки расплавленного алюминия. Необходимо определить оптимальную последовательность операций в соответствии с требованиями к сплаву, состоянием расплава, имеющимся оборудованием и процедурами контроля качества на предприятии.
Выберите наконечник ролика, подходящий для конкретного сплава и производственной линии
Правильный выбор наконечника поможет обеспечить стабильное распределение металла и избежать проблем совместимости, которые приводят к преждевременному износу.
Проверить совместимость материалов и сплавов
Насадку следует выбирать с учетом конкретного расплавленного алюминиевого сплава и условий его эксплуатации, а не исключительно на основании общего описания материала.
К важным факторам, которые необходимо учитывать, относятся химический состав сплава, рабочая температура, время воздействия, тепловые условия, а также требуемая степень стойкости к эрозии или химическому воздействию.
Если на предприятии перерабатываются несколько марок сплавов, необходимо убедиться, подходит ли одна спецификация наконечника для всех из них. Материал, демонстрирующий приемлемые характеристики в одном случае, может не обеспечить таких же результатов в другом.
Проверьте геометрию канала и соответствие размеров
Конструкция внутреннего проточного канала наконечника литейного устройства влияет на распределение расплавленного металла. Размеры и геометрия установки должны соответствовать литейной линии.
Что касается производства алюминиевой ленты и фольги, ознакомьтесь со следующей информацией:
- Общая длина и ширина наконечника.
- Толщина наконечника и требуемая геометрия отверстия.
- Конструкция внутреннего канала или камеры.
- Выравнивание по отношению к монтажной раме и соседним компонентам.
- Совместимость с прокладками, ушками, блоком регулирования расхода и желобом.
- Требования к равномерному расходу по всей ширине изделия.
Наконечники роликов, прокладки и жесткие ушки компании AdTech предназначены для литейных и прокатных линий по производству алюминиевых листов, лент и фольги. Опубликованные диапазоны стандартных размеров наконечников литейных машины включают длину от 200 до 2300 мм, ширину от 50 до 600 мм и толщину наконечника от 1,6 до 10 мм. Фактическое наличие и пригодность необходимо подтверждать по чертежу конкретного применения.
Это каталожные диапазоны, а не универсальные размеры, подходящие для всех роликов. Перед оформлением заказа всегда уточняйте необходимую конфигурацию.
Оценить антипригарные поверхности и совместимые покрытия
Обработка поверхности может способствовать снижению адгезии между расплавленным алюминием и совместимыми огнеупорными материалами. Эффективность таких методов зависит от основания, состава покрытия, способа нанесения и условий эксплуатации.
Компания AdTech предлагает покрытия из нитрида бора (BN) и огнеупорные ремонтные материалы для деталей, контактирующих с алюминием, в том числе наконечников литейных машинок и желобов, с заявленной целью предотвращения прилипания алюминия. См. официальный каталог продукции компании.
Не следует рассматривать покрытие как универсальное средство от засорения сопла. Перед его применением необходимо убедиться в следующем:
- Совместимость с материалом существующего наконечника.
- Соответствие сплаву и условиям эксплуатации.
- Утвержденные требования к нанесению, сушке или отверждению.
- Независимо от того, влияет ли обработка на размеры, текучесть материала или последующее техническое обслуживание.
- Имеются ли у завода доказательства того, что данное покрытие устраняет выявленный механизм отказа.
При выборе материала следует комплексно учитывать его поверхностную обработку и чистоту расплава.
Обеспечьте стабильные условия температуры и расхода
Даже подходящий наконечник ролика может вызывать проблемы в работе, если процесс постоянно выходит за пределы предусмотренного диапазона рабочих параметров.
Соблюдайте допустимый диапазон температур
Следует использовать диапазон температур, установленный для данного сплава, процесса литья, материала наконечника и конфигурации оборудования.
Избегайте двух распространённых ошибок:
- Работа при температуре ниже требуемой рабочей и при условии, что сопло будет оставаться полностью открытым в любых условиях.
- Повышение температуры за пределы утвержденного диапазона в попытке компенсировать повторяющиеся засоры.
Первый фактор может повысить риск локального затвердевания или нарушения течения. Второй фактор может ускорить взаимодействие с огнеупорным материалом, повлиять на качество сплава или вызвать другие проблемы.
Записывайте показания температуры в контрольных точках, определённых в соответствии с процедурой предприятия. При возникновении засоров сравнивайте показания и хронологию событий с данными нормального производственного процесса, а не полагайтесь на результаты одного-единственного измерения.
Поддерживать постоянный уровень и равномерное распределение металла
Система подачи должна обеспечивать подачу расплавленного алюминия к наконечнику литейного канала в стабильных и воспроизводимых условиях.
Проверьте систему контроля уровня металла, настройки регулирования расхода, состояние желоба, а также все изменения, внесенные во время запуска или в процессе производства. При наличии соответствующих приборов контроля расхода или уровня используйте их для выявления отклонений до того, как они перерастут в более серьезные нарушения.
Ассортимент продукции компании AdTech включает промывочное оборудование и устройства регулирования потока, предназначенные для работы с расплавленным алюминием и управления его потоком. Такое оборудование должно быть настроено с учетом конкретной линии и рассматриваться в контексте всей системы литья, а не как отдельный компонент.
Управление условиями запуска, приостановки и перезапуска
Процедуры запуска и остановки должны быть задокументированы и неукоснительно соблюдаться.
Перед запуском убедитесь, что оборудование и огнеупорные элементы подготовлены в соответствии с инструкциями их поставщиков. После длительного простоя перед возобновлением нормального литья убедитесь, что линия находится в надлежащем тепловом и рабочем состоянии.
Не пытайтесь устранить затор путем несанкционированной регулировки температуры или расхода. Любое вмешательство, связанное с работающим горячим оборудованием или расплавленным металлом, должно осуществляться в соответствии с правилами техники безопасности предприятия.
Предотвращение загрязнения и повреждений во время монтажа
Качество монтажа играет важную роль в обеспечении работоспособности наконечников роликов.
Перед установкой нового наконечника осмотрите его на наличие видимых повреждений и убедитесь, что вам поступила именно та деталь, которая нужна. Проверьте канал и монтажные поверхности на наличие мусора, пыли или других загрязнений.
Практический контрольный список для монтажа включает следующее:
- Проверьте деталь. Подтвердите чертеж изделия, размеры, материал и предполагаемое применение сплава.
- Осмотрите наконечник. Отбраковывайте детали с недопустимыми трещинами, сколами, деформациями или другими повреждениями.
- Следите за чистотой проходного канала. Обращайтесь с компонентом так, чтобы свести к минимуму его загрязнение, и обеспечьте его защиту до установки.
- Следуйте указанной инструкции по подготовке. В соответствующих случаях следуйте инструкциям производителя наконечника по предварительному нагреву и сушке. Не заменяйте фактическую процедуру предполагаемой температурой или скоростью нагрева.
- Проверьте схему крепления. Проверьте выравнивание, опоры, прокладки, ушки и сопутствующие компоненты поточного канала.
- Запишите процесс установки. Запишите дату, идентификационный номер наконечника, состав сплава и соответствующие условия запуска.
Поврежденный или загрязненный наконечник не следует просто возвращать в эксплуатацию в надежде, что регулировка рабочих параметров компенсирует его состояние.
Кроме того, следует избегать агрессивного соскабливания или других методов очистки, которые могут повредить поверхность канала. Решения об очистке, повторном использовании и замене должны приниматься в соответствии с инструкциями производителя и установленными на предприятии критериями проверки.
Контрольный список по устранению неисправностей для инженеров-технологов
При частых случаях засорения следующий алгоритм действий поможет организовать практическое обследование.
| Шаг | Действие | Назначение |
|---|---|---|
| 1 | Подтвердите и опишите симптом | Различать снижение расхода, неравномерное распределение и дефекты качества в нижележащих участках |
| 2 | Просмотр истории температурных показателей и перебоев в работе | Выявить возможные изменения температурных режимов или проблемы, связанные с перезапуском |
| 3 | Проанализировать записи о термической обработке и фильтрации | Проверить, не произошли ли изменения в нагрузке включений или в характеристиках фильтрации |
| 4 | Осмотрите наконечник ролика и прилегающие детали | Обратите внимание на отложения, трещины, повреждения, загрязнения или несоосность |
| 5 | Проверьте воронку и систему регулирования расхода | Выявить первопричины нестабильной или неравномерной поставки металла |
| 6 | Изменяйте по одной выравниваемой переменной за раз | Не вносите сразу несколько непроверенных изменений, которые могут затруднить выявление первопричины |
| 7 | Сравните показатели эффективности после принятия корректирующих мер | Определить, привело ли данное изменение к повышению стабильности и снижению частоты заторов |
Создать простой журнал производительности
К полезным записям относятся:
- Идентификация наконечников роликов и поставщик.
- Марка сплава и соответствующий химический состав.
- Укажите дату установки и дату демонтажа.
- Время запуска, остановки и перезапуска.
- Доступны измерения температуры и уровня металла.
- Скорость литья и условия производства.
- Характеристики фильтра и срок его замены.
- Момент, когда впервые наблюдаются изменения в потоке или появляются дефекты.
- Результаты осмотра наконечника после его снятия.
- Корректирующие меры и результат следующего сопоставимого цикла.
При оценке эксплуатационных характеристик следует использовать сопоставимые условия эксплуатации. В противном случае изменение срока службы может быть обусловлено не реальным улучшением характеристик наконечника, а использованием другого сплава, скоростью литья, количеством включений или графиком производства.
Полезная производственная цель заключается не просто в увеличении количества часов, в течение которых насадка остается установленной. Она заключается в поддержании приемлемой производительности и качества продукции при одновременном сокращении предотвратимых остановок, брака и затрат на расходные материалы.
Как оценить затраты, связанные с засорением наконечников роликов
Самый дешёвый наконечник ролика не обязательно окажется самым экономичным вариантом с учётом всего срока его эксплуатации.
Более обоснованное сравнение учитывает совокупные затраты, связанные с производством определенного объема продукции приемлемого качества.
К соответствующим расходам относятся:
- Цена покупки наконечника для роликов.
- Сопутствующие расходные материалы и материалы для нанесения покрытий.
- Трудозатраты и время на замену.
- Производственные потери, связанные с внеплановыми остановками.
- Брак или переделка, связанные с нестабильностью потока и дефектами литья.
- Расходы на технический осмотр и техническое обслуживание.
Для внутреннего анализа завод может рассчитать:
Себестоимость одной тонны приемлемой продукции = Общие соответствующие затраты на сброс отходов, техническое обслуживание и простои / Количество произведенных тонн приемлемой продукции.
При оценке различных рекомендаций или технологических процедур в расчетах следует использовать одни и те же категории затрат и сопоставимый производственный период.
Не сравнивайте поставщиков, опираясь исключительно на заявленные показатели срока службы. Уточните, каким образом измерялся срок службы, какие сплавы обрабатывались, какие условия литья применялись, что считалось окончанием срока службы и включали ли полученные результаты периоды, когда качество продукции было неприемлемым.
Если поставщик предоставляет данные сравнительных испытаний, запросите информацию об условиях проведения этих испытаний и определение критериев успешного прохождения испытаний.
О чем покупателям следует спросить у производителя наконечников для роликов?
Конструктивное обсуждение с поставщиком должно дать достаточно информации для того, чтобы определить, подходит ли предлагаемый продукт для данной области применения.
Задайте следующие вопросы:
- Какой материал наконечника и какую конструкцию внутреннего канала предлагается использовать для нашего сплава и конфигурации литейной линии?
- Какие размеры, допуски и монтажные чертежи доступны?
- Какие инструкции по подготовке, предварительному нагреву, сушке и обращению необходимо соблюдать?
- Рекомендуется ли применение данного покрытия в наших условиях, и какие ограничения или требования к подготовке поверхности при этом действуют?
- Какие эксплуатационные условия и технические характеристики продукции обосновывают предложенный выбор?
- Как следует осматривать наконечник, чтобы отличить нормальный износ от преждевременного выхода из строя?
- Может ли поставщик объяснить вероятную причину повторяющихся засоров, опираясь на производственную документацию и состояние удалённых наконечников?
- Какие данные подтверждают заявленные улучшения в отношении срока службы, стабильности потока или стоимости за тонну?
- Совместимы ли предлагаемые наконечник, прокладка, ушко и элементы регулирования расхода с имеющимся оборудованием?
- Какая техническая информация необходима для подтверждения соответствия требованиям перед оформлением заказа?
Компетентный поставщик должен уметь обсуждать ограничения и условия применения, а не просто называть цену.
Как AdTech China интегрируется в производство алюминиевых литьевых форм
Компания AdTech China поставляет наконечники литейных машин и сопутствующие компоненты для литейных и прокатных линий по производству алюминиевых листов, лент и фольги. В опубликованный ассортимент продукции входят наконечники литейных машин, прокладки, твёрдые накладки, керамические пенофильтры, оборудование для дегазации, фильтрующее оборудование, системы литьевых желобов, а также материалы для нанесения покрытия BN и ремонта огнеупорных конструкций.
Эти продукты предназначены для различных этапов процесса:
- Наконечники роликов и сопутствующие детали: Подбираются с учетом требуемой геометрии литейной линии и требований к распределению металла.
- Керамические пенофильтры: Используется для улавливания неметаллических включений до того, как расплав поступит на последующие этапы литья.
- Оборудование для дегазации в режиме онлайн: Используется для контроля содержания растворенного водорода в рамках более широкого процесса обработки расплава.
- Оборудование для промывки и регулирования расхода: Используется для управления подачей и распределением расплавленного металла.
- Покрытие BN и огнеупорные ремонтные материалы: Их использование следует рассматривать в тех случаях, когда это допускают характер материала и условия эксплуатации.
С соответствующими продуктами можно ознакомиться в официальной серии видеороликов AdTech, в разделе «Продукты для фильтрации» и в каталоге продукции.
Выбор продукции должен основываться на результатах диагностики причин затора. Например, замена наконечника ролика может быть целесообразной в случае, если имеющийся наконечник не подходит или поврежден, тогда как повторяющиеся заторы, связанные с включениями, могут потребовать более широкого анализа технологических процессов плавки, рафинирования, фильтрации и перекачки металла.
Поставщик оборудования или расходных материалов не должен обещать, что замена одного компонента решит проблему, основная причина которой не установлена.
Заключение
Для минимизации засорения сопел при литье алюминия необходим системный подход к обеспечению чистоты расплава, совместимости наконечников литейных машин, их монтажу, стабильности температуры и регулированию потока.
Начните с фиксации симптомов и сравнения партий с отклонениями с нормальной продукцией. Проанализируйте состояние снятого наконечника, систему фильтрации, состав сплава и историю обработки расплава, а также условия эксплуатации. Выберите корректирующие меры на основе полученных данных и подтвердите их эффективность с помощью сопоставимых производственных данных.
Фильтрация с использованием керамической пены, надлежащая дегазация, подходящие материалы для насадок, соответствующая обработка поверхности и стабильное управление потоком — все эти факторы могут способствовать более точному контролю процесса литья. Их эффективность зависит от того, насколько каждая из этих мер позволяет устранить фактическую причину проблемы.
Для инженеров-технологов наиболее ценным результатом является не просто увеличение срока службы насадки. Это процесс, обеспечивающий стабильную производительность, приемлемое качество продукции, предсказуемое техническое обслуживание и снижение предотвратимых производственных затрат.
ЧАСТО ЗАДАВАЕМЫЕ ВОПРОСЫ
1. Что вызывает засорение наконечников литейных колес при литье алюминия?
К возможным причинам относятся оксидные включения, скопившиеся отложения, износ материала, локальное затвердевание, загрязнение, повреждение каналов и неравномерные условия потока. Причину следует установить путем анализа технологической документации и осмотра наконечника, а не исходить из предположения, что все случаи засорения обусловлены одним и тем же механизмом.
2. Могут ли керамические пенопластовые фильтры предотвратить засорение наконечников роликов?
Керамические пенофильтры позволяют снизить количество неметаллических включений, попадающих в последующее оборудование. Это может способствовать уменьшению одного из факторов, приводящих к образованию отложений на соплах, однако фильтрация не может устранить все причины засорения. Необходимо учитывать пропускную способность фильтра, чистоту расплава, условия потока и совместимость сопел.
3. Помогает ли дегазация уменьшить забивание сопел?
Дегазация в первую очередь направлена на удаление растворенного водорода и решение других задач по обработке расплава, предусмотренных конкретным технологическим процессом. Она может способствовать улучшению общего качества расплава, но не позволяет непосредственно устранить уже возникшую закупорку сопла. По-прежнему необходимо контролировать наличие включений и проводить визуальный осмотр.
4. Всегда ли керамический пенопластовый фильтр с более мелким шагом PPI лучше?
Нет. Более тонкий фильтр может обеспечивать иные характеристики улавливания включений, но при этом может изменить сопротивление потоку и пропускную способность. При выборе фильтра следует учитывать состав сплава, количество включений, размеры фильтра, размеры металлической головки, требуемый расход и характеристики конкретной модели фильтра.
5. Стоит ли повысить температуру литья, чтобы прочистить забившийся сопло?
Не следует этого делать без подтверждения причины и проверки утвержденного диапазона рабочих параметров. Низкая температура может привести к ограничению потока, однако чрезмерно высокая температура может ускорить деградацию материала или повлиять на качество продукции. Следуйте утвержденной технологической инструкции, а не повышайте температуру произвольно.
6. Как отличить оксидные отложения от локального затвердевания?
Записи о температуре технологического процесса и перерывах в работе могут выявить условия, характерные для локального затвердевания, а осмотр снятого наконечника может помочь обнаружить отложения или механические повреждения. Одного визуального осмотра может оказаться недостаточно для определения состава отложений. В случае повторяющихся или необъяснимых отказов может потребоваться лабораторный анализ.
7. Предотвращает ли покрытие из нитрида бора забивание наконечников роликов?
Покрытие BN может способствовать снижению адгезии алюминия к совместимым поверхностям. Его эффективность зависит от конкретного узла, состава покрытия, способа нанесения и условий эксплуатации. К нему следует относиться как к одной из возможных профилактических мер, а не как к гарантии предотвращения всех случаев забивания.
8. Как часто следует заменять наконечник кастера?
Периодичность замены зависит от сплава, материала наконечника, условий литья, степени износа, характеристик потока и требований к качеству продукции. Критерии замены следует устанавливать на основе результатов проверок и производственной документации, а не опираться на универсальные показатели срока службы.
9. Какую информацию следует фиксировать в случае засорения форсунки?
Записывайте идентификационные данные наконечника, состав сплава, время установки и демонтажа, историю температур, скорость литья, данные о расходе и уровне металла, состояние фильтра, историю перерывов в работе, дефекты качества, а также результаты осмотра наконечника. Эти сведения помогают отличить повторяющиеся технологические проблемы от отказов отдельных компонентов.
10. Можно ли применять решения для стальных сопел непрерывного литья к наконечникам алюминиевых литейных машин?
Не всегда. Стальные сопла для погружного влива и алюминиевые наконечники для ленточного литья используются в разных металлургических условиях и с разным оборудованием. Подходы, характерные для литья стали, в том числе определенные методы корректировки включений и регулирования содержания аргона, не следует рассматривать как универсальные решения для литья алюминия.
