

アルミニウム鋳造工程におけるノズルの目詰まりを最小限に抑えるには、溶融金属の流れを妨げる要因、すなわち過剰な酸化物介在物や、ノズル内部の堆積物などを制御する必要があります。 キャスターチップ, 、不適切なチップ材質、温度の不安定さ、損傷または汚染された流路、および金属の分布の不均一などです。最も確実な対策は、上流側の溶湯の清浄度を向上させ、合金および鋳造ラインに適したキャスターチップを選定し、サプライヤーの取り付けおよび予熱に関する指示に従い、安定した温度および流動状態を維持し、鋳造性能の変化を監視することです。. セラミックフォームろ過 また、適切な溶融処理設備を用いることで、介在物の負荷を軽減することは可能ですが、フィルター、フラックス、コーティング、あるいは操作調整のいずれか一つだけで、鋳造ノズルが絶対に詰まらないことを保証することはできません。.
アルミニウム鋳造において、キャスターの先端が詰まる原因は何ですか?
キャスターのノズルは、溶融アルミニウムが鋳造・圧延ゾーンに入る前に、成形された流路を通じてアルミニウムを分配します。この流路の一部が詰まると、製品幅全体にわたってアルミニウムの分布が変化し、プロセスの安定性や表面品質に影響を及ぼす可能性があります。.
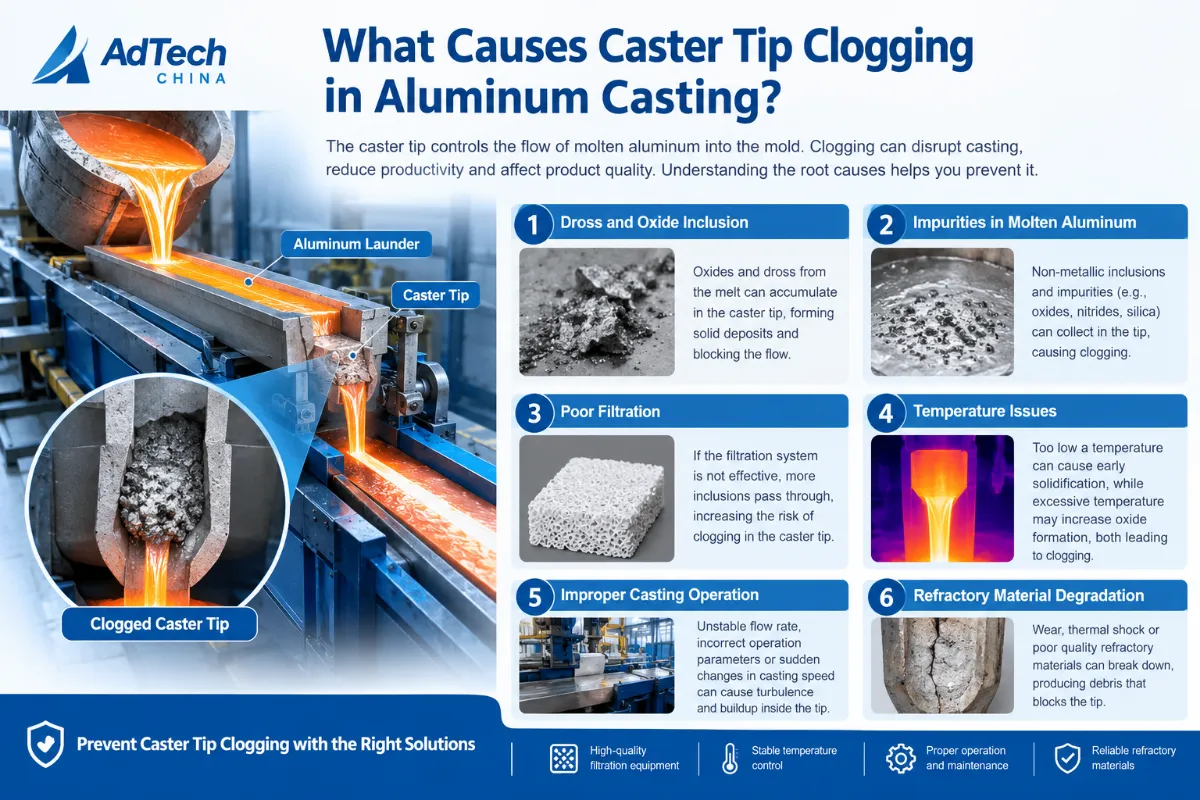
閉塞は、いくつかのメカニズムによって生じることがあります。症状によって必要な対処法が異なる可能性があるため、そのメカニズムを特定することが重要です。.
1. 酸化膜および非金属介在物
溶融アルミニウムには、酸化皮膜、酸化物粒子、ドロスの破片、その他の非金属介在物が含まれることがあります。これらの不純物は、溶解、溶湯の移送、乱流、合金の添加、および不適切な溶湯の取り扱いによって生じることがあります。.
狭い流路に不純物が堆積したり、内面に付着したりすると、利用可能な流路断面積が減少する可能性があります。その結果、金属の分布に徐々に変化が生じたり、より深刻な流れの阻害が生じたりする可能性があります。.
アルミニウム溶湯のろ過に関する研究により、介在物の含有量、粒子特性、流速、およびろ過挙動が溶湯の浄化性能に影響を与えることが確認されています。また、この研究は、上流工程における溶湯の前処理や適切なフィルターの選定がなぜ重要であるかを明らかにしています。. 出典: アルミニウムろ過に使用されるセラミックフォームフィルターの流体力学的特性評価.
2. 溶融アルミニウムとチップ材料との相互作用
キャスターの先端部は、高温のアルミニウムと長時間接触した状態で稼働します。耐火物や繊維複合材料の種類、合金の化学組成、使用温度、および曝露時間によっては、化学的相互作用、侵食、あるいは表面の劣化が流路に影響を及ぼす可能性があります。.
内部表面が損傷していたり、次第に粗くなったりすると、堆積物が蓄積しやすくなる可能性があります。また、材料の劣化により、流路の本来の形状が変化することもあります。.
だからこそ、チップを単に購入価格だけで評価するのは不十分です。材質の適合性、寸法の一貫性、内部流路の設計、そして実際の合金や使用条件への適合性も考慮する必要があります。.
3. 温度の不安定性と局所凝固
特定の合金やプロセスにとって温度が低すぎると、特に起動時、長時間の停止時、または不安定な運転時に、局所的な金属の凝固や流動の阻害が生じるリスクが高まる可能性があります。.
しかし、無差別に温度を上げることは、万全の解決策とは言えません。合金や装置によっては、過度な温度が材料の劣化を早めたり、その他の金属組織上の問題を引き起こしたりする可能性があります。.
その目的は、合金、鋳造機の設計、およびノズル材料について、検証済みの運転範囲内にプロセス温度を維持することである。.
4. 先端部の損傷、汚染、または取り付け上の問題
キャスターの先端部は、材質が適切であっても、欠けやひび割れがある場合、汚染されている場合、位置が不適切な場合、あるいは不適切な支持部品が取り付けられている場合には、性能が低下することがあります。.
取り扱い中に混入した粉塵、剥がれた耐火材、残留物、または損傷が、流路を妨げる可能性があります。また、設置ミスによって、閉塞に似た不均一な流量分布が生じることもあります。.
したがって、設置前の点検と、機器メーカーの手順の遵守は、詰まり防止において重要な要素となります。.
5. 金属濃度の不安定さと流量分布の不均一さ
流れの不安定性は、ノズル先端部そのものではなく、その外側で発生する場合があります。金属レベルの変化、流量制御の設定、上流側の設備の状態、あるいはランダーや分配装置の状態などが、アルミニウムが鋳造ノズル先端部に入る方法に影響を与える可能性があります。.
製品の幅全体で流量にムラが生じた場合、その原因を必ずしもノズルの詰まりに帰すべきではありません。配分システム、取り付け配置、金属のレベル、および運転条件についても確認する必要があります。.
工程を変更する前にノズルの詰まりを診断する方法
温度の調整、チップの交換、またはフィルターの目合いの変更を行う前に、実際に何が起きているのかを確認してください。.
以下の表は、調査の出発点となるものです。これらは診断上の可能性を示すものであり、症状のみに基づいた確定的な結論ではありません。.
| 観察される症状 | 考えられる原因 | 最初に確認すべきこと |
|---|---|---|
| 運転中は金属の流れが徐々に減少する | 堆積物の蓄積、水路の狭窄、または運転条件の変化 | 過去の生産記録と、流動挙動、金属含有量、および温度を比較する |
| 長期間の停止後、流量が低下する | 局所的な凝固、あるいは流路の熱状態の変化 | 停止時間、再起動手順、および温度履歴を確認する |
| ストリップの幅全体で流量にばらつきがある | 分布の不均一、流路の損傷、位置ずれ、または局所的な狭窄 | 流量制御システム、ノズルの位置合わせ、および幅方向の流量分布を点検する |
| 複数のチップを使用した場合にも、同様の詰まりが発生します | 上流側の溶融物の清浄度、運転条件、あるいは一般的な設置上の問題 | 溶融処理履歴、フィルターの状態、および設置記録を比較する |
| 新しいチップは、取り付け直後は性能が振るわない | 損傷、汚染、寸法の不適合、または設置上の問題 | 先端部、取り付け構造、および予熱手順を確認してください |
| 流動は比較的安定している一方で、鋳造欠陥は増加する | 混入汚染やその他の工程に起因する欠陥 | 溶融物の清浄度、ろ過性能、および欠陥の特性を調査する |
チップの詰まりと溶融品質の問題を見分ける
すべての鋳造欠陥が、ノズルの物理的な閉塞を示しているわけではありません。.
例えば、インクルージョンの数が多ければ、たとえチップが金属を十分に通過させている場合でも、溶融金属の浄化が不十分であることを示している可能性があります。逆に、流入する溶融金属が工場の通常の清浄度基準を満たしていても、局所的な堆積物や材料の劣化により、チップで流動障害が生じる場合があります。.
実用的な範囲で、除去した先端部について、堆積物、表面損傷、ひび割れ、および寸法変化の有無を検査する。必要に応じて、適切な実験室検査を行い、堆積物の組成を特定したり、材料の劣化を特定したりする。.
その目的は、原因を特定せずに消耗品を繰り返し交換するのではなく、そのメカニズムを解明することにあります。.
アルミニウムが鋳造機に到達する前に、不純物混入量を低減する方法
最も重要な予防措置の一つは、アルミニウムが鋳造ゾーンに入る前に、溶湯の清浄度を管理することです。.
溶融および溶融物の移送に関する作業手順の改善
溶融アルミニウムが撹拌されたり、表面の酸化や混入を促進する条件にさらされたりすると、酸化物による汚染が増加する可能性があります。.
以下の取り組みを確認してください:
- 溶融物の移送を制御し、不必要な乱流や酸化物の巻き込みを防ぐ。.
- プラントの操作手順に従って、表面のスラグを取り除いてください。.
- 合金の添加および溶湯処理を一貫して管理する。.
- 工具、移送装置、および損傷した耐火物部品による汚染の混入を避けてください。.
- バッチ間または生産ロット間で、取り扱いおよび移送条件を一定に保つこと。.
これらの措置により、ろ過および鋳造システムに流入する金属の清浄度が向上します。その有効性については、工場独自の溶湯品質測定値および欠陥データを用いて確認する必要があります。.
適切なセラミックフォームろ過システムを使用してください
セラミックフォームフィルターは、アルミニウム鋳造において、溶融金属から非金属介在物を除去するために広く使用されています。AdTech社の ろ過製品 これには、セラミックフォームフィルター、リンを含まないセラミックフォームフィルター、カートリッジフィルターチューブ、およびアルミナフィルターメディアが含まれます。.
ろ過を行うことで、下流へ運ばれる不純物の量を減らすことができ、それによって、鋳造ノズル内部での堆積の原因となり得る要因の一つを抑制するのに役立ちます。.
しかし、いくつかの制限点が問題となる。.
第一に、セラミックフォームフィルターには限界容量があります。大きな粒子や酸化皮膜は、その流動抵抗やろ過性能に影響を与える可能性があります。第二に、過度の不純物が混入すると、フィルター自体が詰まる可能性があります。第三に、溶融物をより清浄にしても、不適切な材料、損傷、温度の不安定さなど、ノズル詰まりの他の原因が解消されるわけではありません。.
研究文献では、公称PPIのみに基づいてフィルターを選定することに対して警告もなされています。同じ公称指定を持つ製品であっても、フィルターの構造や水力特性は異なる場合があります。. 出典:オープンアクセスによるろ過に関する研究.
フィルターを選ぶ前に、以下の点を確認してください:
- 必要なアルミニウムの流量と予想生産スループット。.
- 合金の化学組成および関連する適合性に関する考慮事項。.
- 寸法、厚さ、および公称PPIまたはグレードで絞り込みます。.
- 利用可能なメタルヘッドと、装置が安定した流量を維持できる能力。.
- 予想されるインクルージョン・ローディングおよびフィルター交換の要件。.
- ろ過装置および鋳造ライン全体との互換性。.
ろ過精度が高いフィルターが、必ずしも最適な選択肢とは限りません。その性能は、必要な流量、利用可能な圧力頭、混入物の負荷、および目標とする製品品質を踏まえて評価する必要があります。.
セラミックフォームろ過に関する別の研究でも、特定の実験条件下では、結晶粒微細化剤の添加がろ過性能に影響を及ぼす可能性があることが明らかになった。このことは、ろ過材を単独で評価するのではなく、溶融処理プロセス全体を考慮することの重要性を裏付けている。. 出典: アルミニウム溶湯のろ過性能に対する穀物精製剤、添加量、およびフィルターグレードの影響.
脱気とろ過を適切に組み合わせる
脱ガスとろ過は、溶融物の品質に関する異なる側面に対処するものです。.
オンライン脱ガスシステムは、主に溶存水素を低減するために使用されますが、装置やプロセスによっては、その他の溶融処理機能もサポートする場合があります。ろ過は、主に固形不純物を除去または捕捉するものです。.
これらのプロセスは互いに補完し合うことができますが、互いに置き換え可能な解決策として扱うべきではありません。脱ガス装置は、鋳造機のノズル先端に生じた物理的な閉塞を直接除去するものではなく、また、水素除去だけでは、介在物の付着を確実に低減できるとは限りません。.
アドテックの オンライン脱ガス装置 は、溶融アルミニウムの精製用に設計されています。適切な処理順序は、合金の要件、溶融状態、利用可能な設備、および工場の品質管理手順に基づいて決定する必要があります。.
合金および生産ラインに適したキャスターチップを選択してください
適切なチップの選定は、金属の安定した分布を維持し、早期劣化の原因となる適合性の問題を回避するのに役立ちます。.
材料および合金の適合性を確認する
チップの選定は、一般的な材料の説明のみに基づいて行うのではなく、実際の溶融アルミニウム合金とその加工条件に合わせて行うべきである。.
重要な考慮事項としては、合金の化学組成、使用温度、曝露時間、熱的条件、および侵食や化学的相互作用に対する耐性の程度などが挙げられます。.
ある工場で複数の合金グレードを処理している場合は、1つのチップ仕様がそれらすべてに適しているかどうかを確認してください。ある用途では許容範囲内の性能を発揮する材料でも、別の用途では同じ結果が得られない場合があります。.
チャネルの形状および寸法適合性を確認する
鋳造ノズルの先端部にある内部流路の設計は、溶融金属の分布に影響を与えます。寸法および設置形状は、鋳造ラインに適合している必要があります。.
アルミニウムストリップおよびホイルの製造については、以下を参照してください:
- 先端部の全長と幅。.
- チップの厚さと、必要な開口形状。.
- 内部流路または内部空間の設計。.
- 取り付けフレームおよび隣接する部品との位置合わせ。.
- スペーサー、イヤー、流量制御ボックス、およびランダーとの互換性。.
- 製品幅全体にわたって均一な流れを確保するための要件。.
AdTech社のキャスターチップ、スペーサー、ハードイヤー製品は、アルミニウム板、ストリップ、および箔の鋳造・圧延ライン向けに設計されています。 公表されているキャスターチップの固定サイズ範囲は、長さ200~2,300 mm、幅50~600 mm、チップ厚さ1.6~10 mmです。実際の入手可能性および適合性については、用途図面に基づいて確認する必要があります。.
これらはカタログ上の規格範囲であり、すべてのキャスターに共通する寸法ではありません。ご注文の際は、必ず必要な仕様をご確認ください。.
ノンスティック表面および適合するコーティングを評価する
表面処理は、溶融アルミニウムと適合性のある耐火物成分との間の付着を低減するのに役立つ場合があります。その効果は、基材、コーティングの組成、塗布方法、および使用条件によって異なります。.
AdTech社は、鋳造ノズルやランダーなど、アルミニウムと接触する部品向けの窒化ホウ素(BN)コーティングおよび耐火補修材をラインナップしており、その目的はアルミニウムの付着を防ぐことであると明記されています。同社の公式製品カタログをご覧ください。.
コーティングは、ノズルの詰まりに対する万能の解決策として扱うべきではありません。導入する前に、以下の点を確認してください:
- 既存のチップ材料との適合性。.
- 合金および使用条件への適合性。.
- 承認された塗布、乾燥、または硬化の要件。.
- その処理が、寸法、流動特性、あるいはその後の維持管理に影響を与えるかどうか。.
- 当該プラントにおいて、そのコーティングが特定された故障メカニズムに対処していることを示す証拠があるかどうか。.
材料の選定、表面処理、および溶融物の清浄度は、総合的に考慮すべきである。.
安定した温度および流量条件を維持する
たとえ適切なキャスターチップであっても、プロセスが意図された動作範囲から繰り返し外れてしまう場合、動作上の問題が生じる可能性があります。.
規定の温度範囲に従ってください
合金、鋳造プロセス、ノズル材料、および装置構成に応じて定められた温度範囲を使用してください。.
よくある2つの間違いを避けましょう:
- 規定の動作温度より低い温度で運転し、あらゆる条件下でノズルが完全に開いた状態を維持すると仮定する。.
- 繰り返し発生する閉塞を解消しようと、検証済みの範囲を超えて温度を上昇させること。.
前者は、局所的な凝固や流動性の低下のリスクを高める可能性があります。後者は、耐火物との相互作用を促進したり、合金の品質に影響を与えたり、その他の問題を引き起こしたりする可能性があります。.
工場の手順で定められた監視地点の温度を記録してください。詰まりが発生した場合は、単一の測定値だけに頼るのではなく、その測定値と時間経過を通常の生産時の状況と比較してください。.
金属の濃度と分布を一定に保つ
この流動システムは、安定した再現性のある条件下で、溶融アルミニウムを鋳造ノズル先端まで送り出す必要がある。.
金属レベル制御、流量制御の設定、水路の状態、および起動時や生産中に実施された変更点を確認してください。利用可能な場合は、適切な流量計やレベル計を使用して、偏差がより大きな異常へと発展する前に特定してください。.
AdTechの製品ラインナップには、溶融アルミニウムの取り扱いおよび流動管理を目的とした洗浄装置や流動制御製品が含まれています。こうした装置は、実際の生産ラインに合わせて構成する必要があり、単独の部品としてではなく、鋳造システム全体の一部として評価されるべきです。.
起動、一時停止、および再起動の条件を管理する
起動および中断の手順は文書化し、一貫して遵守する必要があります。.
操業開始前に、設備および耐火物部品が各サプライヤーの指示に従って準備されていることを確認してください。長期間の操業停止後には、通常の鋳造を再開する前に、ラインが適切な熱的および運転状態にあることを確認してください。.
承認されていない温度や流量の調整を行って、障害を解消しようとしないでください。高温の設備や溶融金属に関わるいかなる作業も、プラントの安全手順に従って行ってください。.
設置時の汚染や損傷を防ぐ
取り付けの品質は、キャスターの先端部の性能において重要な要素です。.
新しいチップを取り付ける前に、目に見える損傷がないか点検し、正しい部品が納入されていることを確認してください。溝や取り付け面に、浮き出た材料、ほこり、その他の異物がないか確認してください。.
実用的な設置チェックリストには、以下の項目が含まれます:
- 部品を確認してください。. 製品の図面、寸法、材質、および合金の用途を確認してください。.
- 先端を点検してください。. 許容範囲外のひび割れ、欠け、変形、その他の損傷がある部品は、不合格とする。.
- 流路を清潔に保ってください。. 汚染を最小限に抑えるよう部品を取り扱い、取り付け前に保護してください。.
- 指定された準備手順に従ってください。. 該当する場合は、チップメーカーが承認した予熱および乾燥の手順に従ってください。実際の手順の代わりに、推測した温度や加熱速度を使用しないでください。.
- 取り付け状態を確認してください。. 位置合わせ、支持部、スペーサー、耳部、および関連する流路部品を確認してください。.
- インストール手順を記録してください。. 日付、チップの識別情報、合金、および関連する起動条件を記録してください。.
ひび割れや汚染のあるチップは、運転調整によってその状態を補えるだろうという期待だけで、そのまま再び使用すべきではありません。.
同様に、チャネルの表面を損傷するおそれのある、過度なスクレーピングやその他の洗浄方法は避けてください。洗浄、再利用、および交換に関する判断は、製造元の指示およびプラントで定められた検査基準に従って行う必要があります。.
生産エンジニア向けトラブルシューティング・チェックリスト
詰まりが頻繁に発生するようになった場合、以下の手順に従うことで、実用的な調査を体系的に進めることができます。.
| ステップ | アクション | 目的 |
|---|---|---|
| 1 | 症状を確認し、その内容を説明してください | 流量の低下、分布の不均一、および下流側の品質上の欠陥を区別する |
| 2 | 温度および中断履歴を確認する | 発生しうる温度変化や再起動に関連する問題を特定する |
| 3 | 溶融処理およびろ過の記録を確認する | 封入負荷や濾過挙動の変化がないか確認する |
| 4 | キャスターの先端および周辺部品を点検してください | 堆積物、ひび割れ、損傷、汚染、または位置ずれがないか確認してください |
| 5 | ランドリーおよび流量制御システムを確認してください | 金属供給の不安定さやムラが生じる根本原因を特定する |
| 6 | 一度に1つのジャスティファイド変数のみを変更する | 根本原因が不明確になるような、検証されていない変更を複数導入することは避けてください |
| 7 | 是正措置後のパフォーマンスを比較する | この変更によって安定性が向上し、詰まりの発生頻度が減少したかどうかを判断する |
簡単なパフォーマンスログを作成する
有用な記録には、次のようなものがあります:
- キャスターの先端部に関する識別方法およびサプライヤー。.
- 合金種および関連する化学組成。.
- チップの取り付け日と取り外し日。.
- 起動時間、中断時間、および再起動時間。.
- 温度および金属含有量の測定が可能です。.
- 鋳造速度と生産条件。.
- フィルターの仕様および交換時期。.
- 流れの変化や欠陥が最初に現れる時点。.
- 取り外し後の先端検査から得られた所見。.
- 是正措置および次回の同等の試験の結果。.
性能を評価する際は、同等の運転条件を用いること。そうしないと、耐用年数の変化は、チップ自体の真の改善ではなく、合金、鋳造速度、介在物の含有量、あるいは生産スケジュールの違いによるものかもしれない。.
実用的な運用目標とは、単にチップの装着時間を延ばすことだけではありません。回避可能な停止、不良品、および消耗品のコストを削減しつつ、許容範囲内の生産量と製品品質を維持することにあります。.
キャスターの先端の目詰まりによるコストを評価する方法
最も安価なキャスターの先端部品が、必ずしもその耐用期間全体を通じて最もコスト効率の良い選択肢とは限りません。.
より有意義な比較を行うには、一定量の許容可能な生産量に伴う総コストを考慮すべきである。.
関連費用には以下が含まれます:
- キャスター先端部の購入価格。.
- 関連する消耗品およびコーティング材料。.
- 労働時間と代替時間。.
- 予期せぬ停止によって生じた生産損失。.
- 流動不安定や鋳造欠陥に起因するスクラップや手直し。.
- 点検・保守費用。.
内部分析のために、プラントでは以下の計算を行うことができます:
1トンあたりの合格品コスト = 関連する廃棄、維持管理、および稼働停止にかかる総コスト ÷ 生産された合格品のトン数。.
異なるチップや操作手順を評価する際には、計算において同一のコスト区分を使用し、同等の生産期間を基準とすべきである。.
耐用年数の主張だけに基づいてサプライヤーを比較してはいけません。耐用年数がどのように測定されたか、どの合金が加工対象となったか、どのような鋳造条件が適用されたか、耐用年数の終了基準は何か、そしてその結果に許容できない製品品質の期間が含まれているかどうかを尋ねてください。.
サプライヤーが比較試験データを提供する場合は、その試験条件の詳細および「合格基準」の定義を尋ねてください。.
購入者はキャスターチップメーカーに何を尋ねるべきか?
有益なサプライヤーとの打ち合わせでは、提案された製品が用途に適しているかどうかを判断するのに十分な情報が得られるべきです。.
次の質問をしてみてください:
- 当社の合金および鋳造ラインの構成に対して、どのようなノズル材質および内部流路設計が提案されていますか?
- どのような寸法、公差、および据付図が用意されていますか?
- どのような準備、予熱、乾燥、および取り扱いに関する指示がありますか?
- 当社の用途においてコーティングは推奨されますか?また、どのような制限や下地処理の要件がありますか?
- 提案された選定を裏付ける運用条件および製品仕様はどのようなものですか?
- 通常の摩耗と早期故障を見分けるために、チップはどのように点検すべきでしょうか?
- サプライヤーは、生産記録と除去されたチップの状態をもとに、繰り返し発生する詰まりの考えられる原因を説明できますか?
- 耐用年数、流動安定性、あるいは1トンあたりのコストの改善が主張されていますが、それを裏付ける証拠は何ですか?
- 提案されているチップ、スペーサー、イヤー、および流量制御部品は、既存の機器と互換性がありますか?
- 注文前に適合性を確認するには、どのような技術情報が必要ですか?
有能なサプライヤーは、単に価格を提示するだけでなく、制限事項や使用条件についても話し合えるべきです。.
AdTech Chinaがアルミニウム鋳造事業にどのように組み込まれるか
AdTech Chinaは、アルミニウム板、ストリップ、箔の鋳造および圧延ライン向けに、キャスターチップおよび関連部品を供給しています。同社が公表している製品ラインナップには、キャスターチップ、スペーサー、ハードイヤー、セラミックフォームフィルター、脱ガス装置、ろ過装置、ランダーシステム、BNコーティング材および耐火物補修材が含まれます。.
これらの製品は、プロセスのさまざまな段階に対応しています:
- キャスターの先端部および関連部品: 必要な鋳造ラインの形状および金属分布の要件に合わせて選定された。.
- セラミックフォームフィルター: 溶融金属が下流の鋳造工程に到達する前に、非金属介在物を除去するために使用される。.
- オンライン脱ガス装置: より広範な溶融処理プロセスの一環として、溶存水素の制御に使用されます。.
- 洗浄・流量制御装置: 溶融金属の移送および分配を管理するために使用されます。.
- BNコーティングおよび耐火補修材: 材料および使用条件がその使用を許容する場合に検討する。.
関連製品については、AdTechの公式キャスターシリーズ、ろ過製品、および製品カタログでご確認いただけます。.
製品の選定は、閉塞の原因診断に基づいて行う必要があります。例えば、既存のキャスターチップが不適切であるか破損している場合は、そのチップを交換することが適切ですが、不純物混入に起因する閉塞が繰り返し発生する場合は、溶解、精錬、ろ過、および金属移送の工程全般について、より広範な見直しが必要となる場合があります。.
機器や消耗品のサプライヤーは、根本的な原因が特定されていない問題について、ある部品を交換するだけで解決すると約束すべきではありません。.
結論
アルミニウム鋳造工程におけるノズルの目詰まりを最小限に抑えるには、溶湯の清浄度、鋳造ノズルの適合性、設置、温度安定性、および流量制御について、体系的なアプローチが必要となります。.
まず、症状を記録し、不具合が発生したロットと正常な生産ロットを比較することから始めます。取り外したチップの状態、ろ過システム、合金および溶湯処理の履歴、ならびに運転条件を調査します。証拠に基づいて是正措置を選定し、比較可能な生産データを用いてその有効性を確認します。.
セラミックフォームろ過、適切な脱気、適合するノズル材料、適切な表面処理、および安定した流量管理は、いずれも鋳造プロセスの制御性を高めることに寄与します。これらの有効性は、各対策が問題の根本原因をどの程度的確に解決できるかによって決まります。.
生産エンジニアにとって、最も有益な成果は、単にノズルの寿命が延びることだけではありません。安定した流量、許容範囲内の製品品質、予測可能なメンテナンス、そして回避可能な生産コストの削減を実現するプロセスこそが、真の成果なのです。.
よくあるご質問
1. アルミニウム鋳造において、キャスターの先端が詰まる原因は何ですか?
考えられる原因としては、酸化物の介在物、堆積物の蓄積、材料の劣化、局所的な凝固、汚染、流路の損傷、および不均一な流動状態などが挙げられます。すべての閉塞が同じメカニズムによるものだと決めつけるのではなく、プロセス記録を確認し、先端部を検査することで原因を特定する必要があります。.
2. セラミックフォームフィルターは、キャスターの先端の詰まりを防ぐことができますか?
セラミックフォームフィルターは、下流の装置に流入する非金属系介在物の量を低減することができます。これにより、ノズル先端の堆積物の原因の一つを軽減できる可能性がありますが、ろ過だけでは閉塞のすべての原因を取り除くことはできません。フィルターの処理能力、溶融物の清浄度、流動条件、およびノズル先端との適合性を、すべて考慮する必要があります。.
3. 脱気処理を行うと、ノズルの目詰まりは軽減されますか?
脱気処理は、主に溶存水素の除去や、特定のプロセスで求められるその他の溶融処理目標を対象としています。これは溶融物の全体的な品質向上に寄与しますが、既存のノズル閉塞を直接解消するものではありません。介在物の管理や目視検査は依然として必要です。.
4. PPI値の高いセラミックフォームフィルターは、必ずしも優れていると言えるのでしょうか?
いいえ。より微細なフィルターを使用すると、介在物の捕捉挙動が異なる可能性がありますが、流体抵抗や処理能力も変化する可能性があります。フィルターの選定にあたっては、合金、介在物の含有量、フィルターの寸法、使用可能なメタルヘッド、必要な流量、および実際のフィルター製品の特性を考慮する必要があります。.
5. ノズルの詰まりを解消するために、溶融温度を上げるべきでしょうか?
原因を確認し、承認された運転範囲を確認せずに実施してはなりません。低温は流量の低下の一因となる可能性がありますが、過度な高温は材料の劣化を早めたり、製品の品質に影響を及ぼしたりする恐れがあります。恣意的に温度を上げるのではなく、バリデーション済みのプロセス手順に従ってください。.
6. 酸化物の堆積と局所凝固をどのように見分ければよいでしょうか?
プロセス温度や中断記録から、局所的な凝固と一致する状況が明らかになる場合があり、また、取り外した先端部を検査することで、堆積物や材料の損傷を確認できる場合があります。目視検査だけでは、堆積物の組成を特定できない場合があります。繰り返し発生する不具合や原因不明の不具合については、実験室での分析が必要となる場合があります。.
7. 窒化ホウ素コーティングは、キャスターの先端の目詰まりを防ぐのでしょうか?
BNコーティングは、適合する表面におけるアルミニウムの付着を低減するのに役立つ可能性があります。その有効性は、部品、コーティングの配合、塗布手順、および使用条件によって異なります。これは、あらゆる閉塞を確実に防ぐ保証ではなく、予防策の一つとして捉えるべきです。.
8. キャスターの先端はどのくらいの頻度で交換すべきですか?
交換間隔は、合金、ノズル先端の材質、鋳造条件、摩耗、流動特性、および製品品質の要件によって異なります。一律の耐用年数に依存するのではなく、検査結果や生産記録に基づいて交換基準を設定してください。.
9. ノズルが詰まった場合、どのような情報を記録すべきですか?
チップの識別情報、合金、取り付けおよび取り外しの時刻、温度履歴、鋳造速度、流量および金属レベルに関する観察結果、フィルターの状態、中断履歴、品質上の欠陥、ならびにチップ検査の結果を記録してください。これらの詳細情報は、繰り返し発生するプロセス上の問題と個々の部品の故障とを区別するのに役立ちます。.
10. 鋼の連続鋳造用ノズルは、アルミニウムの鋳造用ノズル先端部にも適用可能ですか?
必ずしもそうとは限りません。鋼用の水中投入ノズルとアルミニウム用のストリップ鋳造用ノズルは、それぞれ異なる冶金的条件や設備環境下で稼働します。特定の介在物低減手法やアルゴンガス制御手法など、鋼特有の取り組みを、アルミニウム鋳造における万能な解決策として扱ってはなりません。.
