

Alüminyum döküm işlemlerinde nozul tıkanmasını en aza indirmek için, erimiş metal akışını kısıtlayan faktörleri kontrol edin: aşırı oksit kalıntıları, iç kısımdaki birikintiler teker ucu, uygun olmayan uç malzemeleri, sıcaklık dengesizliği, hasarlı veya kirlenmiş akış kanalları ve tutarsız metal dağılımı. En güvenilir yaklaşım, eriyik temizliğini iyileştirmek, alaşım ve döküm hattına uygun bir döküm ucu seçmek, tedarikçinin kurulum ve ön ısıtma talimatlarına uymak, sıcaklık ve akış koşullarını sabit tutmak ve döküm performansındaki değişiklikleri izlemektir. Seramik köpük filtrasyon ve uygun eritme-işleme ekipmanı, kalıntı yükünü azaltabilir; ancak tek başına hiçbir filtre, akı, kaplama veya işletme ayarı, döküm ucu tıkanmasının asla yaşanmayacağını garanti edemez.
Alüminyum Dökümde Tekerlek Uçlarının Tıkanmasına Neden Olan Nedir?
Döküm ucu, erimiş alüminyumu, metalin döküm ve haddeleme bölgesine girmeden önce şekillendirilmiş bir akış kanalı aracılığıyla dağıtır. Bu kanalın bir kısmı tıkanırsa, ürün genişliği boyunca alüminyumun dağılımı değişebilir ve bu da proses istikrarını ve yüzey kalitesini etkileyebilir.
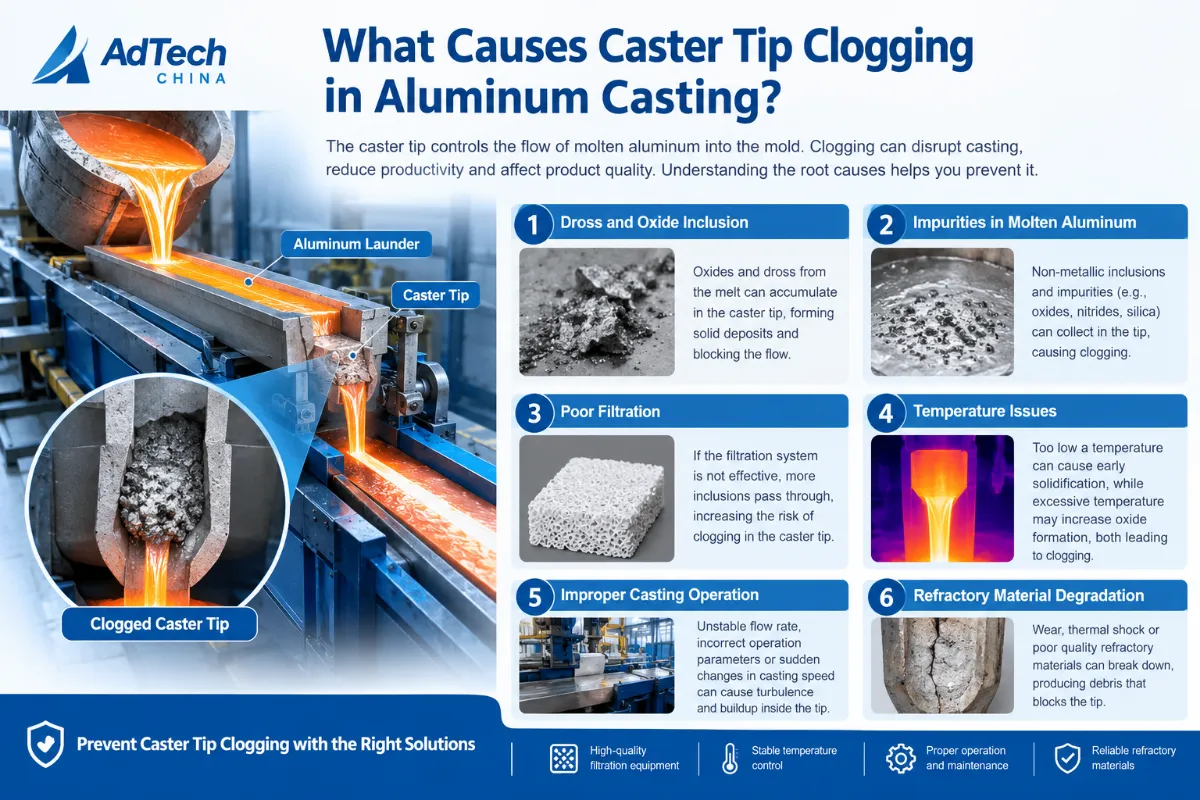
Tıkanma, çeşitli mekanizmalar yoluyla ortaya çıkabilir. Muhtemel mekanizmayı belirlemek önemlidir, çünkü farklı belirtiler farklı düzeltici önlemler gerektirebilir.
1. Oksit tabakaları ve metalik olmayan kalıntılar
Erimiş alüminyumda oksit tabakaları, oksit parçacıkları, cüruf parçaları ve diğer metalik olmayan kalıntılar bulunabilir. Bu kirleticiler, eritme işlemi, eriyik aktarımı, türbülans, alaşım katkıları ve eriyikle ilgili yetersiz işlemlerden kaynaklanabilir.
Dar bir akış kanalında kalıntılar biriktiğinde veya iç yüzeye yapıştığında, kullanılabilir akış alanı daralabilir. Bunun sonucunda metal dağılımında kademeli bir değişiklik ya da daha ciddi bir daralma meydana gelebilir.
Alüminyum eriyiğinin filtrelenmesi üzerine yapılan araştırmalar, inklüzyon yükü, parçacık özellikleri, akış hızı ve filtreleme davranışının eriyik temizleme performansını etkilediğini doğrulamaktadır. Ayrıca, bu araştırmalar, eriyik hazırlama aşamasının ve doğru filtre seçiminin neden önemli olduğunu da ortaya koymaktadır. Kaynak: Alüminyum Filtrasyonunda Kullanılan Seramik Köpük Filtrelerin Hidrolik Özelliklerinin Belirlenmesi.
2. Erimiş alüminyum ile uç malzemeleri arasındaki etkileşim
Tekerlek uçları, uzun süreler boyunca sıcak alüminyumla temas halinde çalışır. Ateşaltı malzeme veya fiber kompozit malzeme, alaşım bileşimi, çalışma sıcaklığı ve maruz kalma süresine bağlı olarak, kimyasal etkileşim, aşınma veya yüzey bozulması akış kanalını etkileyebilir.
Hasar görmüş veya giderek pürüzlü hale gelen bir iç yüzey, birikintilerin oluşma olasılığını artırabilir. Malzemenin bozulması da kanalın orijinal geometrisini değiştirebilir.
Bu nedenle, bir ucu yalnızca satın alma fiyatı üzerinden değerlendirmek yetersizdir. Malzeme uyumluluğu, boyutsal tutarlılık, iç kanal tasarımı ve söz konusu alaşım ile çalışma koşullarına uygunluk da dikkate alınmalıdır.
3. Sıcaklık dengesizliği ve yerel katılaşma
Belirli bir alaşım ve işlem için çok düşük bir sıcaklık, özellikle devreye alma sırasında, uzun süreli kesintilerde veya dengesiz çalışma koşullarında, metalin yerel olarak katılaşması veya akışın kısıtlanması riskini artırabilir.
Ancak, sıcaklığı gelişigüzel bir şekilde artırmak, her durum için uygun bir çözüm değildir. Aşırı sıcaklıklar, alaşım ve ekipmana bağlı olarak malzemenin bozulmasını hızlandırabilir veya başka metalurjik sorunlara yol açabilir.
Amaç, işlem sıcaklığını alaşım, döküm makinesi tasarımı ve uç malzemesi için onaylanmış çalışma aralığı sınırları içinde tutmaktır.
4. Uç hasarı, kirlenme veya kurulum sorunları
Bir tekerlek ucu, malzemesi uygun olsa bile, ufalanmış, çatlamış, kirlenmiş, yanlış konumlandırılmış veya uygun olmayan destek bileşenleriyle donatılmışsa, düşük performans gösterebilir.
Taşıma sırasında oluşan toz, gevşek refrakter malzeme, kalıntılar veya hasarlar akış kanalını engelleyebilir. Montaj hataları da tıkanmaya benzeyen dengesiz bir akış dağılımına yol açabilir.
Bu nedenle, kurulum öncesi inceleme ve ekipman tedarikçisinin prosedürlerine uyulması, tıkanmanın önlenmesinde önemli unsurlardır.
5. Dengesiz metal seviyesi ve düzensiz akış dağılımı
Akış dengesizliği, döküm ucunun kendisinin dışında da kaynaklanabilir. Metal seviyesindeki değişiklikler, akış kontrol ayarları, yukarı akıştaki ekipmanların durumu veya oluk ve dağıtım bileşenlerinin durumu, alüminyumun döküm ucuna giriş şeklini etkileyebilir.
Ürün genişliği boyunca akış düzensiz hale gelirse, bu sorun otomatik olarak tıkanmış bir nozüle atfedilmemelidir. Dağıtım sistemi, montaj düzeni, metal seviyesi ve çalışma koşulları da incelenmelidir.
Prosesi Değiştirmeden Önce Nozul Tıkanıklığını Nasıl Teşhis Edebiliriz?
Sıcaklığı ayarlamadan, ucu değiştirmeden veya filtre derecesini değiştirmeden önce, gerçekte ne olduğunu belirleyin.
Aşağıdaki tablo, araştırma için bir başlangıç noktası sunmaktadır. Bunlar, yalnızca semptomlara dayalı kesin sonuçlar değil, olası tanı seçenekleridir.
| Gözlemlenen belirti | Olası neden | Önerilen ilk kontrol |
|---|---|---|
| Çalışma süresince metal akışı kademeli olarak azalır | Çökeltinin birikmesi, kanal daralması veya değişen çalışma koşulları | Akış davranışını, metal seviyesini ve sıcaklığı önceki üretim kayıtlarıyla karşılaştırın |
| Uzun süreli bir kesintinin ardından akış kısıtlanır | Yerel katılaşma veya akış yolunun termal koşullarında meydana gelen bir değişiklik | Kapatma süresini, yeniden başlatma prosedürünü ve sıcaklık geçmişini gözden geçirin |
| Şerit genişliği boyunca akış düzensizdir | Düzensiz dağılım, kanal hasarı, hizasızlık veya yerel bir daralma | Akış kontrol sistemini, uç hizalamasını ve enine akış düzenini inceleyin |
| Birden fazla uç kullanıldığında da benzer tıkanmalar meydana gelir | Ergitme aşamasındaki temizlik, çalışma koşulları veya yaygın bir kurulum sorunu | Ergitme işlemi geçmişini, filtre durumunu ve kurulum kayıtlarını karşılaştırın |
| Yeni bir uç, takıldıktan hemen sonra düşük performans gösteriyor | Hasar, kirlenme, uygun olmayan boyutlar veya kurulum sorunu | Ucu, montaj düzenini ve ön ısıtma prosedürünü kontrol edin |
| Akış nispeten sabit kalırken döküm kusurları artmaktadır | Karışım kaynaklı kirlilik veya diğer işleme bağlı kusurlar | Ergitme temizliğini, filtreleme performansını ve kusur özelliklerini araştırmak |
Tıkanmış uç ile erime kalitesi sorununu birbirinden ayırt edin
Her döküm kusuru, fiziksel bir nozul tıkanıklığına işaret etmez.
Örneğin, uçtan metal akışı yeterli düzeyde olsa bile, yüksek kalıntı sayısı eriyik temizliğinin yetersiz olduğunu gösterebilir. Buna karşılık, gelen eriyik tesisin rutin temizlik hedefini karşılasa bile, uçta yerel birikintiler veya malzeme bozulması nedeniyle akış kısıtlaması meydana gelebilir.
Mümkün olduğu durumlarda, sökülmüş uçlarda birikintiler, yüzey hasarları, çatlaklar ve boyut değişiklikleri olup olmadığını inceleyin. Gerekirse, birikintilerin bileşimini belirlemek veya malzeme bozulmasını tespit etmek için uygun laboratuvar testlerinden yararlanın.
Buradaki amaç, nedenini araştırmadan sarf malzemelerini tekrar tekrar değiştirmek yerine, sorunun mekanizmasını belirlemektir.
Alüminyum Döküm Makinesine Ulaşmadan Önce Katkı Maddesi Yükünü Nasıl Azaltabiliriz?
En önemli önleyici tedbirlerden biri, alüminyumun döküm bölgesine girmeden önce eriyik temizliğinin kontrol edilmesidir.
Erime ve eriyik aktarımı uygulamalarını iyileştirin
Erimiş alüminyumun hareket ettirilmesi veya yüzey oksidasyonunu ve partikül sürüklenmesini teşvik eden koşullara maruz kalması durumunda, oksit kaynaklı kirlilik artabilir.
Aşağıdaki uygulamaları gözden geçirin:
- Gereksiz türbülans ve oksit sürüklenmesini önlemek için eriyik transferini kontrol edin.
- Tesisin işletme prosedürüne uygun olarak yüzeydeki cürufu temizleyin.
- Alaşım katkılarını ve eriyik işlemlerini tutarlı bir şekilde yönetin.
- Aletlerden, aktarım ekipmanlarından ve hasarlı refrakter bileşenlerden kaynaklanan kirlenmeyi önleyin.
- Partiler veya üretim döngüleri arasında tutarlı işleme ve aktarım koşullarını sağlayın.
Bu önlemler, filtreleme ve döküm sistemlerine daha temiz metal girmesini sağlar. Etkinlikleri, tesisin kendi eriyik kalitesi ölçümleri ve kusur verileri kullanılarak kontrol edilmelidir.
Uygun bir seramik köpük filtreleme sistemi kullanın
Seramik köpük filtreler, erimiş metaldeki metal olmayan kalıntıları tutmak amacıyla alüminyum dökümünde yaygın olarak kullanılmaktadır. AdTech’in filtreleme ürünleri Bunlar arasında seramik köpük filtreler, fosfor içermeyen seramik köpük filtreler, kartuş filtre tüpleri ve alümina filtre malzemeleri yer almaktadır.
Filtreleme, akış yönünde taşınan kalıntıların miktarını azaltabilir ve böylece döküm ucu içindeki birikintilere yol açabilecek potansiyel bir etkenin kontrol altına alınmasına yardımcı olur.
Ancak, dikkate alınması gereken bazı sınırlamalar bulunmaktadır.
Birincisi, seramik köpük filtrenin kapasitesi sınırlıdır. Büyük parçacıklar ve oksit tabakaları, filtrenin akış direncini ve filtreleme performansını etkileyebilir. İkincisi, filtre aşırı kalıntı yüküne maruz kalırsa tıkanabilir. Üçüncüsü, daha temiz bir eriyik, uygun olmayan malzemeler, hasar veya sıcaklık dengesizliği gibi uç tıkanmasının diğer nedenlerini ortadan kaldırmaz.
Araştırma literatürü, filtrelerin yalnızca nominal PPI değerine göre seçilmemesi gerektiği konusunda da uyarıda bulunmaktadır. Aynı nominal değerlere sahip ürünler arasında filtre yapısı ve hidrolik özellikler farklılık gösterebilir. Kaynak: açık erişimli filtreleme çalışması.
Bir filtre seçmeden önce aşağıdakileri kontrol edin:
- Gerekli alüminyum akış hızı ve beklenen üretim kapasitesi.
- Alaşım bileşimi ve ilgili tüm uyumluluk hususları.
- Boyutları, kalınlığı ve nominal PPI değerini veya sınıfını filtreleyin.
- Mevcut metal kafa ve ekipmanın sabit akışı sürdürme kabiliyeti.
- Beklenen takma yükü ve filtre değiştirme gereksinimleri.
- Filtreleme ekipmanı ve daha geniş kapsamlı döküm hattıyla uyumluluk.
Daha ince bir filtre, otomatik olarak daha iyi bir seçim değildir. Filtrenin performansı, gerekli akış, mevcut basınç yüksekliği, kirlilik yükü ve ürün kalitesi hedefi göz önünde bulundurularak değerlendirilmelidir.
Seramik köpük filtrasyonu üzerine yapılan ayrı bir çalışmada da, tane inceltici katkı maddelerinin belirli deney koşulları altında filtrasyon performansını etkileyebileceği saptanmıştır. Bu bulgu, bir filtreyi tek başına değerlendirmek yerine, erime-işleme sürecinin tamamını dikkate almanın önemini vurgulamaktadır. Kaynak: Tahıl Rafinerisi, Katkı Düzeyi ve Filtre Sınıfının Alüminyum Eriyiğinin Filtrasyon Performansı Üzerindeki Etkileri.
Gaz giderme ve filtreleme işlemlerini uygun şekilde birleştirin
Gaz giderme ve filtreleme, eriyik kalitesinin farklı yönlerini ele alır.
Çevrimiçi gaz giderme sistemleri öncelikle çözünmüş hidrojeni azaltmak için kullanılır ve ekipman ile işleme sürecine bağlı olarak diğer eriyik işleme işlevlerini de destekleyebilir. Filtreleme ise esas olarak katı kalıntıları giderir veya tutar.
Bu süreçler birbirini tamamlayabilir, ancak birbirinin yerine geçebilecek çözümler olarak değerlendirilmemelidir. Bir gaz giderme ünitesi, döküm başlığındaki yerleşmiş fiziksel bir engeli doğrudan ortadan kaldırmaz ve sadece hidrojen giderimi, daha az kalıntı birikimini garanti etmez.
AdTech'in çevrimiçi gaz giderme ekipmanı erimiş alüminyumun arıtılması için tasarlanmıştır. Uygun işleme sırası, alaşım gereksinimlerine, eriyik durumuna, mevcut ekipmana ve tesisin kalite kontrol prosedürlerine göre belirlenmelidir.
Alaşım ve üretim hattına uygun bir tekerlek ucu seçin
Doğru uç seçimi, metal dağılımının dengeli kalmasına yardımcı olabilir ve erken aşınmaya yol açan uyumluluk sorunlarının önlenmesini sağlayabilir.
Malzeme ve alaşım uyumluluğunu doğrulayın
Uç seçimi, yalnızca genel bir malzeme tanımına dayalı olarak değil, fiili erimiş alüminyum alaşımı ve çalışma koşulları dikkate alınarak yapılmalıdır.
Önemli hususlar arasında alaşımın kimyasal bileşimi, çalışma sıcaklığı, maruz kalma süresi, termal koşullar ve aşınmaya veya kimyasal etkileşime karşı gerekli direnç derecesi sayılabilir.
Bir tesisin çeşitli alaşım kalitelerini işlediği durumlarda, tek bir uç spesifikasyonunun hepsi için uygun olup olmadığını doğrulayın. Bir uygulamada kabul edilebilir düzeyde performans gösteren bir malzeme, başka bir uygulamada aynı sonuçları vermeyebilir.
Kanal geometrisini ve boyut uyumluluğunu kontrol edin
Döküm ucu iç akış kanalının tasarımı, erimiş metalin nasıl dağıtılacağını etkiler. Boyutlar ve kurulum geometrisi, döküm hattına uygun olmalıdır.
Alüminyum şerit ve folyo üretimi için, lütfen aşağıdakileri inceleyin:
- Ucun toplam uzunluğu ve genişliği.
- Uç kalınlığı ve gerekli açıklık geometrisi.
- İç kanal veya hazne tasarımı.
- Montaj çerçevesi ve bitişik bileşenlerle hizalama.
- Ara parçalar, kulaklar, akış kontrol kutusu ve oluk ile uyumluluk.
- Ürün genişliği boyunca eşit akış için gereklilikler.
AdTech’in döküm ucu, ara parçası ve sert kenar ürünleri, alüminyum levha, şerit ve folyo döküm ve haddeleme hatları için tasarlanmıştır. Döküm ucu ürünleri için yayınlanan sabit boyut aralıkları, 200 ila 2.300 mm uzunluk, 50 ila 600 mm genişlik ve 1,6 ila 10 mm uç kalınlığını kapsamaktadır. Ürünlerin fiili stok durumu ve uygunluğu, uygulama çizimi ile karşılaştırılarak teyit edilmelidir.
Bunlar katalog serileridir; her tekerlek için geçerli evrensel boyutlar değildir. Sipariş vermeden önce her zaman gerekli konfigürasyonu kontrol edin.
Yapışmaz yüzeyleri ve uyumlu kaplamaları değerlendirin
Yüzey işlemleri, erimiş alüminyum ile uyumlu refrakter bileşenler arasındaki yapışmayı azaltmaya yardımcı olabilir. Bu işlemlerin etkinliği, alt tabakaya, kaplama formülasyonuna, uygulama yöntemine ve çalışma koşullarına bağlıdır.
AdTech, alüminyumla temas eden bileşenler (döküm ucu ve döküm kanalları dahil) için bor nitrür (BN) kaplama ve refrakter onarım malzemelerini listelemektedir; şirketin belirtilen amacı, alüminyumun yapışmasını önlemektir. Şirketin resmi ürün kataloğuna bakınız.
Bir kaplama, nozul tıkanması için evrensel bir çözüm olarak görülmemelidir. Bir kaplamayı uygulamaya koymadan önce şunları doğrulayın:
- Mevcut uç malzemesiyle uyumluluk.
- Alaşım ve çalışma koşullarına uygunluk.
- Onaylanmış uygulama, kurutma veya sertleştirme şartları.
- Tedavinin boyutları, akış davranışını veya sonraki bakım işlemlerini etkileyip etkilemediği.
- Üreticinin, kaplamanın tespit edilen arıza mekanizmasını ortadan kaldırdığına dair kanıtı olup olmadığı.
Malzeme seçimi, yüzey işleme ve eriyik temizliği birlikte değerlendirilmelidir.
Sıcaklık ve Akış Koşullarını Sabit Tutun
Süreç, tasarlanan çalışma aralığının dışına tekrar tekrar çıkarsa, uygun bir tekerlek ucu bile çalışma sorunları yaşayabilir.
Belirtilen sıcaklık aralığına uyun
Alaşım, döküm işlemi, uç malzemesi ve ekipman konfigürasyonu için belirlenen sıcaklık aralığını kullanın.
Şu iki yaygın hatadan kaçının:
- Gerekli çalışma sıcaklığının altında çalıştırma ve uç kısmının her koşulda tamamen açık kalacağı varsayımıyla.
- Tekrarlayan tıkanmaları telafi etmek amacıyla sıcaklığı onaylanmış aralığın ötesine çıkarmak.
Birincisi, yerel katılaşma veya akış bozukluğu riskini artırabilir. İkincisi ise refrakterle etkileşimi hızlandırabilir, alaşım kalitesini etkileyebilir veya başka sorunlara yol açabilir.
Tesisin prosedüründe belirlenen izleme noktalarındaki sıcaklığı kaydedin. Tıkanıklıklar meydana geldiğinde, tek bir ölçüme güvenmek yerine, elde edilen değerleri ve zaman dizisini normal üretim koşullarıyla karşılaştırın.
Metal seviyesini ve dağılımını sabit tutun
Akış sistemi, erimiş alüminyumu kalıplama ucuna istikrarlı ve tekrarlanabilir koşullar altında iletmelidir.
Metal seviyesi kontrolünü, akış kontrol ayarlarını, oluk durumunu ve devreye alma veya üretim sırasında yapılan tüm değişiklikleri gözden geçirin. Mümkünse, sapmaları daha büyük aksaklıklara dönüşmeden tespit etmek için uygun akış veya seviye ölçüm cihazlarını kullanın.
AdTech’in ürün yelpazesi, erimiş alüminyumun taşınması ve akış yönetimi için tasarlanmış yıkama ekipmanları ve akış kontrol ürünlerini içermektedir. Bu tür ekipmanlar, ilgili üretim hattına göre yapılandırılmalı ve tek başına bir bileşen olarak değil, tüm döküm sisteminin bir parçası olarak değerlendirilmelidir.
Başlatma, duraklatma ve yeniden başlatma koşullarını yönetme
Çalıştırma ve durdurma prosedürleri belgelenmeli ve tutarlı bir şekilde uygulanmalıdır.
Çalıştırmadan önce, ekipman ve refrakter bileşenlerin tedarikçilerin talimatlarına uygun olarak hazırlandığından emin olun. Uzun süreli bir kesintinin ardından, normal döküm işlemine devam etmeden önce hattın doğru termal ve çalışma koşullarında olduğunu doğrulayın.
Onaylanmamış bir sıcaklık veya akış ayarlaması yaparak bir tıkanıklığı gidermeye çalışmayın. Sıcak ekipman veya erimiş metal ile ilgili her türlü müdahale, tesisin güvenlik prosedürlerine uygun olarak gerçekleştirilmelidir.
Kurulum Sırasında Kirlenmeyi ve Hasarı Önleyin
Montaj kalitesi, tekerlek uçlarının performansında önemli bir rol oynar.
Yeni bir ucu takmadan önce, üzerinde gözle görülür bir hasar olup olmadığını kontrol edin ve doğru parçanın teslim edildiğinden emin olun. Kanalda ve montaj yüzeylerinde gevşek malzeme, toz veya başka türde kir olup olmadığını kontrol edin.
Pratik bir kurulum kontrol listesi aşağıdakileri içerir:
- Parçayı kontrol edin. Ürün çizimini, boyutlarını, malzemesini ve amaçlanan alaşım uygulamasını teyit edin.
- Ucu inceleyin. Kabul edilemez çatlaklar, kırıklar, deformasyonlar veya diğer hasarlar bulunan bileşenleri reddedin.
- Akış kanalını temiz tutun. Bileşeni, kirlenmeyi en aza indirecek şekilde kullanın ve montajdan önce koruyun.
- Belirtilen hazırlık prosedürünü izleyin. Uygun olduğu durumlarda, uç üreticisinin onayladığı ön ısıtma ve kurutma talimatlarını uygulayın. Gerçek prosedür yerine varsayılan bir sıcaklık veya ısıtma hızı kullanmayın.
- Montaj düzenini kontrol edin. Hizalamayı, destekleri, ara parçaları, kulakları ve ilgili akış yolu bileşenlerini kontrol edin.
- Kurulumu kaydedin. Tarihi, uç tanımını, alaşımı ve ilgili çalıştırma koşullarını kaydedin.
Çatlamış veya kirlenmiş bir uç, yapılan ayarlamaların bu durumu telafi edeceği umuduyla öylece tekrar hizmete sokulmamalıdır.
Aynı şekilde, kanal yüzeyine zarar verebilecek sert kazıma veya diğer temizlik yöntemlerinden kaçının. Temizlik, yeniden kullanım ve değiştirme kararları, üreticinin talimatlarına ve tesisin belirlenmiş denetim kriterlerine uygun olarak alınmalıdır.
Üretim Mühendisleri için Sorun Giderme Kontrol Listesi
Aşağıdaki adımlar, tıkanmaların sıklaşması durumunda pratik bir inceleme planlamaya yardımcı olur.
| Adım | Eylem | Amaç |
|---|---|---|
| 1 | Belirtiyi doğrulayın ve açıklayın | Akış azalması, dengesiz dağılım ve akış aşağısındaki kalite kusurlarını ayırt edin |
| 2 | Sıcaklık ve kesinti geçmişini inceleyin | Olası termal değişiklikleri veya yeniden başlatma ile ilgili sorunları tespit edin |
| 3 | Ergitme işlemi ve filtreleme kayıtlarını gözden geçirin | İçerme yüklemesi veya filtreleme davranışındaki değişiklikleri kontrol edin |
| 4 | Tekerlek ucunu ve bitişiğindeki bileşenleri inceleyin | Birikintiler, çatlaklar, hasarlar, kirlenme veya hizasızlık olup olmadığına bakın |
| 5 | Yıkama ve akış kontrol sistemini kontrol edin | Metal beslemesindeki dengesizlik veya düzensizliğin temel nedenlerini belirleyin |
| 6 | Her seferinde tek bir hizalanmış değişkeni değiştirin | Sorunun temel nedenini belirsiz hale getirecek çok sayıda doğrulanmamış değişiklik yapmaktan kaçının |
| 7 | Düzeltici önlemlerin ardından performansı karşılaştırın | Değişikliğin istikrarı artırıp artırmadığını ve tıkanma sıklığını azaltıp azaltmadığını belirleyin |
Basit bir performans günlüğü oluşturun
Yararlı kayıtlar arasında şunlar yer alır:
- Tekerlek ucu tanımlama ve tedarikçi.
- Alaşım kalitesi ve ilgili kimyasal bileşimi.
- Kurulum ve söküm tarihlerini belirtin.
- Başlatma, kesinti ve yeniden başlatma süreleri.
- Sıcaklık ve metal seviyesi ölçümleri yapılabilir.
- Döküm hızı ve üretim koşulları.
- Filtre özellikleri ve değiştirme zamanı.
- Akışın değiştiği veya kusurların ilk kez ortaya çıktığı an.
- Çıkarıldıktan sonra uç muayenesinden elde edilen gözlemler.
- Düzeltici önlem ve bir sonraki benzer çalışmanın sonucu.
Performansı değerlendirirken karşılaştırılabilir çalışma koşullarını kullanın. Aksi takdirde, hizmet ömründeki bir değişiklik, uçta gerçek bir iyileşmeden ziyade farklı bir alaşım, döküm hızı, kalıntı yükü veya üretim programını yansıtıyor olabilir.
Yararlı bir operasyonel hedef, sadece bir uç parçasının takılı kaldığı saat sayısını artırmak değildir. Bu hedef, önlenebilir duruşları, hurdayı ve sarf malzemesi maliyetlerini azaltırken, kabul edilebilir üretim akışını ve ürün kalitesini sürdürmektir.
Tekerlek Uçlarının Tıkanmasının Maliyetini Nasıl Değerlendirilir?
En ucuz tekerlek ucu, kullanım ömrü boyunca mutlaka en ekonomik seçenek olmayabilir.
Daha anlamlı bir karşılaştırma, belirli bir miktardaki kabul edilebilir üretimle ilişkili toplam maliyeti dikkate alır.
İlgili maliyetler şunlardır:
- Tekerlek ucu satın alma fiyatı.
- İlgili sarf malzemeleri ve kaplama malzemeleri.
- Çalışma süresi ve değiştirme süresi.
- Plan dışı duruşlar sırasında kaybedilen üretim.
- Akış dengesizliği ve döküm kusurlarından kaynaklanan hurda veya yeniden işleme.
- Denetim ve bakım maliyetleri.
İç analiz amacıyla bir tesis şunları hesaplayabilir:
Kabul edilebilir ton başına maliyet = Toplam ilgili çöp sahası, bakım ve arıza süresi maliyetleri / Üretilen kabul edilebilir ürün tonu.
Farklı ipuçları veya çalışma prosedürleri değerlendirilirken, hesaplamada aynı maliyet kategorileri ve karşılaştırılabilir bir üretim dönemi kullanılmalıdır.
Tedarikçileri yalnızca hizmet ömrü iddialarına dayanarak karşılaştırmayın. Hizmet ömrünün nasıl ölçüldüğünü, hangi alaşımların işlendiğini, hangi döküm koşullarının uygulandığını, hizmet ömrünün ne zaman sona erdiğini ve sonucun kabul edilemez ürün kalitesi dönemlerini içerip içermediğini sorun.
Bir tedarikçi karşılaştırmalı test verileri sunduğunda, bu verilerin dayandığı test koşullarını ve başarılı performansın tanımını isteyin.
Alıcılar, tekerlek ucu üreticisine ne sormalıdır?
Faydalı bir tedarikçi görüşmesi, önerilen ürünün ilgili uygulamaya uygun olup olmadığını belirlemek için yeterli bilgi sağlamalıdır.
Aşağıdaki soruları sorun:
- Alaşımımız ve döküm hattı konfigürasyonumuz için hangi uç malzemesi ve iç kanal tasarımı önerilmektedir?
- Hangi boyutlar, toleranslar ve montaj çizimleri mevcuttur?
- Hangi hazırlık, ön ısıtma, kurutma ve kullanım talimatları geçerlidir?
- Uygulamamız için bir kaplama öneriliyor mu ve hangi kısıtlamalar veya hazırlık gereklilikleri geçerlidir?
- Önerilen seçimi hangi çalışma koşulları ve ürün özellikleri desteklemektedir?
- Normal aşınma ile erken arızayı ayırt etmek için bir uç nasıl incelenmelidir?
- Tedarikçi, üretim kayıtlarını ve çıkarılan uçların durumunu kullanarak tekrarlayan tıkanmanın olası nedenini açıklayabilir mi?
- Kullanım ömrü, akış kararlılığı veya ton başına maliyet konusunda iddia edilen iyileştirmeleri destekleyen kanıtlar nelerdir?
- Önerilen uç, ara parça, kulak ve akış kontrol bileşenleri mevcut ekipmanla uyumlu mu?
- Sipariş vermeden önce uygunluğu doğrulamak için hangi teknik bilgiler gereklidir?
Yeterli bir tedarikçi, sadece fiyat teklifi vermekle kalmamalı, sınırlamaları ve kullanım koşullarını da ele alabilmelidir.
AdTech China’nın Alüminyum Döküm İşlemlerine Nasıl Entegre Edildiği
AdTech China, alüminyum levha, şerit ve folyo döküm ve haddeleme hatları için döküm ucu ve ilgili bileşenler tedarik etmektedir. Şirketin yayınladığı ürün yelpazesi arasında döküm uçları, ara parçalar, sert kulaklar, seramik köpük filtreler, gaz giderme ekipmanları, filtreleme ekipmanları, oluk sistemleri ile BN kaplama ve refrakter onarım malzemeleri yer almaktadır.
Bu ürünler, sürecin farklı aşamalarına yönelik çözümler sunmaktadır:
- Tekerlek uçları ve ilgili bileşenler: Gerekli döküm hattı geometrisi ve metal dağılımı gereksinimlerine uygun olarak seçilmiştir.
- Seramik köpük filtreler: Ergitme maddesi, sonraki döküm işlemlerine ulaşmadan önce metal olmayan kalıntıları yakalamak için kullanılır.
- Çevrimiçi gaz giderme ekipmanı: Daha geniş kapsamlı eriyik işleme sürecinin bir parçası olarak çözünmüş hidrojen kontrolü için kullanılır.
- Yıkama ve akış kontrol ekipmanları: Erimiş metalin aktarımı ve dağıtımını yönetmek için kullanılır.
- BN kaplama ve refrakter onarım malzemeleri: Malzeme ve çalışma koşullarının kullanımını desteklediği durumlarda dikkate alınır.
İlgili ürünler, AdTech’in resmi tanıtım videoları, filtreleme ürünleri ve ürün kataloğu aracılığıyla incelenebilir.
Ürün seçimi, tıkanıklık teşhisine göre yapılmalıdır. Örneğin, mevcut tekerlek ucu uygun değilse veya hasar görmüşse, bu ucun değiştirilmesi uygun olabilir; buna karşın, tekrar eden inklüzyon kaynaklı kısıtlamalar, eritme, arıtma, filtreleme ve metal transferi uygulamalarının daha kapsamlı bir şekilde gözden geçirilmesini gerektirebilir.
Bir ekipman veya sarf malzemesi tedarikçisi, temel nedeni henüz tespit edilmemiş bir sorunun, tek bir bileşenin değiştirilmesiyle çözüleceğini vaat etmemelidir.
Sonuç
Alüminyum döküm işlemlerinde nozul tıkanmalarını en aza indirmek için, eriyik temizliği, döküm ucu uyumluluğu, kurulum, sıcaklık istikrarı ve akış kontrolü konularında sistematik bir yaklaşım gereklidir.
Öncelikle belirtileri kaydedin ve sorunlu üretim partilerini normal üretimle karşılaştırın. Çıkarılan uç, filtreleme sistemi, alaşım ve eriyik işleme geçmişi ile çalışma koşullarını inceleyin. Kanıtlara dayalı olarak düzeltici önlemler belirleyin ve karşılaştırılabilir üretim verilerini kullanarak bu önlemlerin etkinliğini doğrulayın.
Seramik köpük filtreleme, uygun gaz giderme, uyumlu uç malzemeleri, uygun yüzey işlemleri ve istikrarlı akış yönetimi, daha iyi kontrol edilen bir döküm sürecine katkıda bulunabilir. Bunların değeri, her bir önlemin sorunun asıl nedenini ne kadar iyi ele aldığına bağlıdır.
Üretim mühendisleri için en yararlı sonuç, sadece daha uzun ömürlü bir uç değildir. Bu, istikrarlı bir akış, kabul edilebilir ürün kalitesi, öngörülebilir bakım ve önlenebilir üretim maliyetlerinin azaltılmasını sağlayan bir süreçtir.
SSS
1. Alüminyum dökümde tekerlek ucu tıkanmasının nedenleri nelerdir?
Olası nedenler arasında oksit kalıntıları, birikmiş tortular, malzeme bozulması, yerel katılaşma, kirlenme, hasarlı kanallar ve dengesiz akış koşulları sayılabilir. Her tıkanıklığın aynı mekanizmaya dayandığını varsaymak yerine, proses kayıtları incelenerek ve uç kısmı kontrol edilerek nedenin tespit edilmesi gerekir.
2. Seramik köpük filtreler, tekerlek uçlarının tıkanmasını önleyebilir mi?
Seramik köpük filtreler, akış aşağı ekipmana giren metalik olmayan kalıntı yükünü azaltabilir. Bu, uç birikintilerinin nedenlerinden birini azaltmaya yardımcı olabilir; ancak filtreleme, tıkanmanın her nedenini ortadan kaldıramaz. Filtre kapasitesi, eriyik temizliği, akış koşulları ve uç uyumluluğu gibi faktörlerin tümü dikkate alınmalıdır.
3. Gaz giderme işlemi, nozul tıkanmasını azaltır mı?
Gaz giderme işlemi, öncelikle çözünmüş hidrojeni ve söz konusu prosese uygun diğer eriyik işleme hedeflerini hedefler. Bu işlem, genel eriyik kalitesine katkıda bulunabilir, ancak mevcut bir nozul tıkanıklığını doğrudan gidermez. Kötü kalıntıların yönetimi ve fiziksel inceleme hâlâ gereklidir.
4. PPI değeri daha yüksek olan seramik köpük filtre her zaman daha mı iyidir?
Hayır. Daha ince bir filtre, farklı kalıntı tutma davranışı sergileyebilir, ancak akış direncini ve kapasiteyi de değiştirebilir. Filtre seçiminde alaşım, kalıntı yükü, filtre boyutları, mevcut metal başlık, gerekli akış ve söz konusu filtre ürününün özellikleri dikkate alınmalıdır.
5. Tıkanmış bir ucu temizlemek için döküm sıcaklığını artırmalı mıyım?
Bunun nedenini teyit etmeden ve onaylanmış çalışma aralığını kontrol etmeden bu işlemi gerçekleştirmeyin. Düşük sıcaklık, akışın kısıtlanmasına neden olabilir; ancak aşırı sıcaklık, malzemenin bozulmasını hızlandırabilir veya ürün kalitesini etkileyebilir. Keyfi bir sıcaklık artışı yapmak yerine, onaylanmış proses prosedürünü izleyin.
6. Oksit birikintilerini yerel katılaşmadan nasıl ayırt edebilirim?
İşlem sıcaklığı ve kesinti kayıtları, yerel katılaşmaya işaret eden koşulları ortaya çıkarabilir; çıkarılan uçun incelenmesi ise birikintileri veya malzeme hasarını tespit edebilir. Yalnızca gözle inceleme, birikintinin bileşimini belirlemeye yetmeyebilir. Tekrarlayan veya açıklanamayan arızalar için laboratuvar analizi gerekebilir.
7. Bor nitrür kaplama, tekerlek uçlarının tıkanmasını önler mi?
BN kaplaması, uyumlu yüzeylerde alüminyum birikmesini azaltmaya yardımcı olabilir. Bu kaplamanın uygunluğu, bileşene, kaplama formülasyonuna, uygulama prosedürüne ve çalışma koşullarına bağlıdır. Bu kaplama, tüm tıkanmalara karşı bir garanti olarak değil, olası önleyici tedbirlerden biri olarak değerlendirilmelidir.
8. Döküm makinesinin ucu ne sıklıkla değiştirilmelidir?
Değiştirme aralıkları, alaşım türüne, uç malzemesine, döküm koşullarına, aşınmaya, akış davranışına ve ürün kalitesi gerekliliklerine bağlıdır. Genel bir hizmet ömrü rakamına güvenmek yerine, denetim bulgularını ve üretim kayıtlarını kullanarak değiştirme kriterlerini belirleyin.
9. Nozul tıkanması meydana geldiğinde hangi bilgiler kaydedilmelidir?
Uç kimliği, alaşım, takma ve sökme süreleri, sıcaklık geçmişi, döküm hızı, akış ve metal seviyesi gözlemleri, filtre durumu, kesinti geçmişi, kalite kusurları ve uç incelemesinden elde edilen bulguları kaydedin. Bu ayrıntılar, tekrarlayan proses sorunlarını tek tek bileşen arızalarından ayırt etmeye yardımcı olur.
10. Çelik sürekli döküm nozul çözümleri, alüminyum döküm uçlarına uygulanabilir mi?
Otomatik olarak değil. Çelik daldırmalı giriş nozulları ile alüminyum şerit döküm uçları, farklı metalurjik ve ekipman koşullarında çalışır. Bazı inklüzyon düzeltme ve argon kontrol uygulamaları da dahil olmak üzere çeliğe özgü yaklaşımlar, alüminyum döküm için evrensel çözümler olarak değerlendirilmemelidir.
