

Pour réduire au minimum le colmatage des buses lors des opérations de coulée d'aluminium, il convient de maîtriser les facteurs qui limitent l'écoulement du métal en fusion : les inclusions d'oxyde excessives, les dépôts à l'intérieur de la pointe de la roulette, des matériaux de buse inadaptés, une instabilité thermique, des canaux d’écoulement endommagés ou contaminés, ainsi qu’une répartition inégale du métal. L’approche la plus fiable consiste à améliorer la propreté de la masse fondue en amont, à choisir une buse de coulée adaptée à l’alliage et à la ligne de coulée, à respecter les instructions d’installation et de préchauffage du fournisseur, à maintenir des conditions de température et d’écoulement stables, et à surveiller l’évolution des performances de coulée. Filtration sur mousse céramique et un équipement de traitement de la masse fondue adapté peut réduire la quantité d'inclusions, mais aucun filtre, flux, revêtement ou réglage de fonctionnement ne peut à lui seul garantir qu'une buse de coulée ne se bouchera jamais.
Quelles sont les causes de l'obstruction des buses de coulée dans la coulée d'aluminium ?
Une buse de coulée répartit l'aluminium fondu à travers un canal d'écoulement profilé avant que le métal ne pénètre dans la zone de coulée et de laminage. Si une partie de ce canal se rétrécit, la répartition de l'aluminium peut varier sur la largeur du produit, ce qui affecte la stabilité du processus et la qualité de surface.
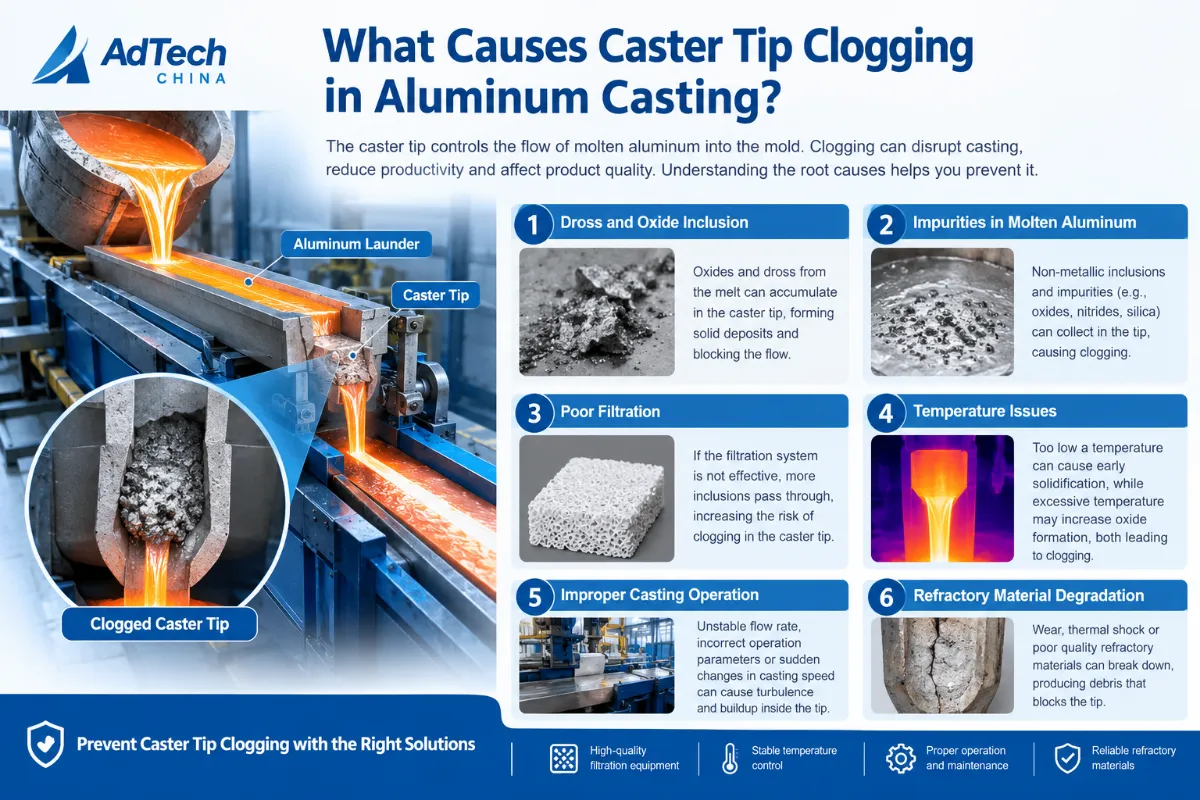
Une obstruction peut se développer par le biais de plusieurs mécanismes. Il est important d'identifier le mécanisme probable, car des symptômes différents peuvent nécessiter des mesures correctives différentes.
1. Couches d'oxyde et inclusions non métalliques
L'aluminium fondu peut contenir des films d'oxyde, des particules d'oxyde, des fragments de scories et d'autres inclusions non métalliques. Ces contaminants peuvent provenir de la fusion, du transfert de la masse fondue, des turbulences, des ajouts d'alliages et d'une manipulation inadéquate de la masse fondue.
Lorsque des inclusions s'accumulent dans un passage d'écoulement étroit ou adhèrent à une surface interne, la section d'écoulement disponible peut diminuer. Il peut en résulter une modification progressive de la répartition du métal ou une restriction plus importante.
Les recherches menées sur la filtration de l'aluminium en fusion confirment que la charge en inclusions, les caractéristiques des particules, la vitesse d'écoulement et le comportement à la filtration influent sur l'efficacité du nettoyage de la masse fondue. Elles montrent également pourquoi la préparation en amont de la masse fondue et le choix d'un filtre adapté sont essentiels. Source : Caractérisation hydraulique des filtres en mousse céramique utilisés dans la filtration de l'aluminium.
2. Interaction entre l'aluminium fondu et les matériaux de la pointe
Les embouts de roulettes sont en contact avec de l'aluminium chaud pendant de longues périodes. En fonction du matériau réfractaire ou composite à base de fibres, de la composition chimique de l'alliage, de la température de fonctionnement et de la durée d'exposition, des interactions chimiques, l'érosion ou la détérioration de la surface peuvent affecter le canal d'écoulement.
Une surface interne endommagée ou de plus en plus rugueuse peut favoriser l'accumulation de dépôts. La détérioration du matériau peut également modifier la géométrie d'origine du passage.
C'est pourquoi il ne suffit pas d'évaluer une pointe uniquement en fonction de son prix d'achat. Il convient également de prendre en compte la compatibilité des matériaux, la stabilité dimensionnelle, la conception des canaux internes, ainsi que l'adéquation à l'alliage utilisé et aux conditions d'exploitation réelles.
3. Instabilité thermique et solidification locale
Une température trop basse pour l'alliage et le procédé concernés peut accroître le risque de solidification locale du métal ou de restriction de l'écoulement, notamment lors du démarrage, d'interruptions prolongées ou d'un fonctionnement instable.
Cependant, augmenter la température sans discernement n'est pas une solution universelle appropriée. Des températures excessives peuvent accélérer la dégradation des matériaux ou entraîner d'autres problèmes métallurgiques, selon l'alliage et l'équipement concernés.
L'objectif est de maintenir la température du procédé dans la plage de fonctionnement validée pour l'alliage, la conception de la machine de coulée et le matériau de la pointe.
4. Dommages au niveau des pointes, contamination ou problèmes d'installation
Une embout de roulette peut présenter un mauvais fonctionnement même si son matériau est adapté, dès lors qu’elle est ébréchée, fissurée, encrassée, mal positionnée ou équipée de composants de support inadaptés.
La poussière, les matériaux réfractaires en vrac, les résidus ou les dommages survenus lors de la manutention peuvent entraver le passage dans le canal d'écoulement. Des erreurs d'installation peuvent également entraîner une répartition inégale du débit, qui peut ressembler à un bouchon.
L'inspection préalable à l'installation et le respect des procédures du fournisseur de l'équipement constituent donc des éléments essentiels de la prévention des obstructions.
5. Niveau de métal instable et répartition inégale du débit
L'instabilité de l'écoulement peut trouver son origine en dehors de la buse elle-même. Les variations du niveau de métal, les réglages du système de régulation du débit, l'état des équipements en amont ou celui de la goulotte et des composants de distribution peuvent influencer la manière dont l'aluminium pénètre dans la buse de la machine de coulée.
Si le débit devient irrégulier sur toute la largeur du produit, il ne faut pas automatiquement attribuer ce problème à une buse bouchée. Il convient également d'examiner le système de distribution, la configuration de montage, le niveau de métal et les conditions de fonctionnement.
Comment détecter un colmatage de la buse avant de modifier le procédé
Avant de régler la température, de remplacer l'embout ou de changer le degré de filtration, déterminez ce qui se passe réellement.
Le tableau ci-dessous constitue un point de départ pour l'examen médical. Il s'agit de pistes diagnostiques, et non de conclusions définitives fondées uniquement sur les symptômes.
| Symptôme observé | Cause possible | Première vérification recommandée |
|---|---|---|
| Le débit de métal diminue progressivement au cours d'un cycle de production | Accumulation de sédiments, restriction du débit ou modification des conditions d'exploitation | Comparer le comportement d'écoulement, la teneur en métal et la température avec les données de production antérieures |
| Le débit est réduit après une interruption prolongée | Une solidification locale ou une modification des conditions thermiques du trajet d'écoulement | Vérifier la durée de l'arrêt, la procédure de redémarrage et l'historique des températures |
| Le débit est irrégulier sur toute la largeur de la bande | Une répartition inégale, des dommages au niveau des canaux, un désalignement ou une restriction localisée | Vérifier le système de régulation du débit, l'alignement des buses et la répartition du débit dans le sens de la largeur |
| Des obstructions similaires se produisent avec plusieurs embouts | La propreté de la matière fondue en amont, les conditions d'exploitation ou un problème d'installation courant | Comparer l'historique des traitements par fusion, l'état des filtres et les registres d'installation |
| Une nouvelle pointe présente des performances médiocres dès son installation | Dommages, contamination, dimensions inadaptées ou problème d'installation | Vérifier la pointe, le dispositif de fixation et la procédure de préchauffage |
| Les défauts de coulée augmentent tandis que le débit reste relativement stable | Contamination par des inclusions ou autres défauts liés au processus | Étudier la propreté de la masse fondue, les performances de filtration et les caractéristiques des défauts |
Distinguer un embout bouché d'un problème lié à la qualité de la matière fondue
Tous les défauts de moulage ne sont pas nécessairement le signe d'un obstruction physique de la buse.
Par exemple, un nombre élevé d’inclusions peut indiquer un nettoyage insuffisant de la masse fondue, même si la buse continue de faire passer le métal correctement. À l’inverse, une buse peut présenter une restriction de débit due à des dépôts localisés ou à une dégradation du matériau, même si la masse fondue entrante respecte l’objectif de propreté habituel de l’usine.
Dans la mesure du possible, examinez les échantillons prélevés afin de détecter la présence de dépôts, de dommages superficiels, de fissures et de variations dimensionnelles. Si nécessaire, recourez à des analyses en laboratoire appropriées pour déterminer la composition des dépôts ou identifier une éventuelle détérioration du matériau.
L'objectif est d'identifier le mécanisme en cause plutôt que de remplacer sans cesse les consommables sans en vérifier la cause.
Comment réduire la charge d'inclusions avant que l'aluminium n'atteigne la machine de coulée
L'une des mesures préventives les plus importantes consiste à contrôler la propreté du métal fondu avant que l'aluminium n'atteigne la zone de coulée.
Améliorer les pratiques en matière de fusion et de transfert de la matière fondue
La contamination liée aux oxydes peut s'accentuer lorsque l'aluminium fondu est agité ou exposé à des conditions favorisant l'oxydation de surface et l'entraînement de particules.
Passez en revue les pratiques suivantes :
- Contrôler le transfert de la masse fondue afin d'éviter toute turbulence inutile et tout entraînement d'oxyde.
- Éliminer les scories de surface conformément à la procédure d'exploitation de l'usine.
- Gérer de manière cohérente les ajouts d'alliages et le traitement de la masse fondue.
- Évitez toute contamination provenant des outils, des équipements de transfert et des composants réfractaires endommagés.
- Veiller à ce que les conditions de manipulation et de transfert restent constantes d'un lot à l'autre ou d'une série de production à l'autre.
Ces mesures permettent d'assurer l'entrée d'un métal plus pur dans les systèmes de filtration et de coulée. Leur efficacité doit être vérifiée à l'aide des mesures de qualité de la fonte et des données sur les défauts propres à l'usine.
Utilisez un système de filtration à mousse céramique adapté
Les filtres en mousse céramique sont largement utilisés dans la fonderie d'aluminium pour retenir les inclusions non métalliques présentes dans le métal en fusion. Les filtres d'AdTech produits de filtration notamment les filtres en mousse céramique, les filtres en mousse céramique sans phosphore, les tubes filtrants à cartouche et les médias filtrants en alumine.
La filtration permet de réduire la quantité d'inclusions entraînées en aval, contribuant ainsi à maîtriser l'un des facteurs susceptibles de favoriser la formation de dépôts à l'intérieur de la buse de coulée.
Il convient toutefois de tenir compte de plusieurs limites.
Premièrement, un filtre en mousse céramique a une capacité limitée. Les grosses particules et les films d'oxyde peuvent altérer sa résistance à l'écoulement et ses performances de filtration. Deuxièmement, le filtre lui-même peut se boucher s'il est soumis à une charge excessive d'inclusions. Troisièmement, une masse fondue plus propre n'élimine pas les autres causes d'obstruction de la buse, telles que l'utilisation de matériaux inadaptés, des dommages ou une instabilité de la température.
La littérature scientifique met également en garde contre le choix de filtres sur la seule base de leur PPI nominal. La structure et les propriétés hydrauliques des filtres peuvent varier d'un produit à l'autre, même s'ils portent la même désignation nominale. Source : étude en libre accès sur la filtration.
Avant de choisir un filtre, vérifiez les points suivants :
- Débit d'aluminium requis et rendement de production prévu.
- Composition chimique des alliages et toutes les considérations pertinentes en matière de compatibilité.
- Filtrer par dimensions, épaisseur et PPI nominal ou catégorie.
- Hauteur manométrique disponible et capacité de l'équipement à maintenir un débit stable.
- Estimation des besoins en matière de chargement des inclusions et de remplacement des filtres.
- Compatibilité avec les équipements de filtration et l'ensemble de la chaîne de coulée.
Un filtre plus fin n'est pas forcément le meilleur choix. Ses performances doivent être évaluées en fonction du débit requis, de la hauteur de pression disponible, de la charge en impuretés et de l'objectif de qualité du produit.
Une autre étude consacrée à la filtration sur mousse céramique a également montré que l'ajout d'agents d'affinage des grains peut influencer les performances de filtration dans certaines conditions expérimentales. Cela souligne l'importance de prendre en compte l'ensemble du processus de traitement de la masse fondue, plutôt que d'évaluer un filtre de manière isolée. Source : Influence de l'agent d'affinage des grains, du taux d'inclusion et du degré de filtration sur les performances de filtration de l'aluminium fondu.
Associer de manière appropriée le dégazage et la filtration
Le dégazage et la filtration interviennent sur différents aspects de la qualité de la masse fondue.
Les systèmes de dégazage en ligne sont principalement utilisés pour réduire la teneur en hydrogène dissous et peuvent également contribuer à d'autres fonctions de traitement de la masse fondue, selon l'équipement et le procédé. La filtration sert principalement à éliminer ou à retenir les inclusions solides.
Ces procédés peuvent se compléter, mais ils ne doivent pas être considérés comme des solutions interchangeables. Une unité de dégazage ne permet pas d'éliminer directement une obstruction physique déjà présente au niveau de la pointe d'une buse de coulée, et l'élimination de l'hydrogène à elle seule ne garantit pas une réduction du dépôt d'inclusions.
AdTech équipements de dégazage en ligne est conçu pour la purification de l'aluminium fondu. La séquence de traitement appropriée doit être définie en fonction des exigences relatives à l'alliage, de l'état de la masse fondue, des équipements disponibles et des procédures de contrôle qualité de l'usine.
Choisissez un embout de roulette adapté à l'alliage et à la chaîne de production
Le choix d'une pointe adaptée permet d'assurer une répartition homogène du métal et d'éviter les problèmes de compatibilité susceptibles d'entraîner une détérioration prématurée.
Vérifier la compatibilité des matériaux et des alliages
Le choix de la pointe doit se faire en fonction de l'alliage d'aluminium fondu concerné et de ses conditions d'utilisation, plutôt que sur la seule base d'une description générique du matériau.
Parmi les facteurs importants à prendre en compte figurent la composition chimique de l'alliage, la température de fonctionnement, la durée d'exposition, les conditions thermiques et le niveau de résistance requis face à l'érosion ou aux interactions chimiques.
Lorsqu'une usine traite plusieurs nuances d'alliages, il convient de vérifier si une seule spécification de pointe convient à toutes. Un matériau qui offre des performances acceptables dans une application donnée peut ne pas donner les mêmes résultats dans une autre.
Vérifier la géométrie du canal et la compatibilité dimensionnelle
La conception du canal d'écoulement interne de la buse de coulée influe sur la répartition du métal en fusion. Les dimensions et la géométrie d'installation doivent être adaptées à la ligne de coulée.
Pour la production de bandes et de feuilles d'aluminium, voir :
- Longueur et largeur totales de la pointe.
- L'épaisseur de la pointe et la géométrie d'ouverture requise.
- Conception des canaux ou des chambres internes.
- Alignement avec le châssis de montage et les composants adjacents.
- Compatibilité avec les entretoises, les oreilles, le boîtier de régulation du débit et la goulotte.
- Exigences relatives à la régularité du débit sur toute la largeur du produit.
Les embouts de roulettes, entretoises et pièces de renfort rigides d'AdTech sont destinés aux lignes de coulée et de laminage de tôles, bandes et feuilles d'aluminium. Les gammes de dimensions fixes publiées pour ses embouts de coulée comprennent des longueurs de 200 à 2 300 mm, des largeurs de 50 à 600 mm et des épaisseurs d'embout de 1,6 à 10 mm. La disponibilité et l'adéquation réelles doivent être confirmées par rapport au plan d'application.
Il s'agit de gammes figurant dans le catalogue, et non de dimensions universelles valables pour toutes les roulettes. Vérifiez toujours la configuration requise avant de passer commande.
Évaluer les surfaces antiadhésives et les revêtements compatibles
Les traitements de surface peuvent contribuer à réduire l'adhérence entre l'aluminium fondu et les composants réfractaires compatibles. Leur efficacité dépend du substrat, de la composition du revêtement, de la méthode d'application et des conditions d'exploitation.
AdTech propose des revêtements en nitrure de bore (BN) et des matériaux de réparation réfractaires destinés aux composants en contact avec l'aluminium, notamment les embouts de coulée et les goulottes, dans le but déclaré d'empêcher l'adhérence de l'aluminium. Consultez le catalogue officiel des produits de l'entreprise.
Un revêtement ne doit pas être considéré comme une solution miracle contre le colmatage des buses. Avant d’en adopter un, vérifiez :
- Compatibilité avec le matériau actuel de la pointe.
- Adéquation à l'alliage et aux conditions d'exploitation.
- Exigences approuvées en matière d'application, de séchage ou de durcissement.
- Que le traitement ait une incidence sur les dimensions, le comportement à l'écoulement ou l'entretien ultérieur.
- Si l'usine dispose de preuves attestant que le revêtement permet de remédier au mécanisme de défaillance identifié.
Le choix des matériaux, le traitement de surface et la propreté de la masse fondue doivent être pris en compte conjointement.
Maintenir une température et un débit stables
Même une pointe de roulette adaptée peut présenter des problèmes de fonctionnement si le processus sort de manière répétée de sa plage de fonctionnement prévue.
Respectez la plage de température spécifiée
Respectez la plage de température définie pour l'alliage, le procédé de moulage, le matériau de la pointe et la configuration de l'équipement.
Évitez deux erreurs courantes :
- Fonctionnement à une température inférieure à la température de service requise, en partant du principe que la buse restera entièrement ouverte en toutes circonstances.
- Augmenter la température au-delà de la plage validée afin de tenter de remédier à des obstructions récurrentes.
Le premier peut augmenter le risque de solidification locale ou d'altération de l'écoulement. Le second peut accélérer l'interaction avec les matériaux réfractaires, affecter la qualité de l'alliage ou entraîner d'autres problèmes.
Enregistrez la température aux points de surveillance définis par la procédure de l'usine. En cas d'obstruction, comparez les relevés et la chronologie avec ceux d'une production normale, plutôt que de vous fier à une seule mesure.
Maintenir un niveau et une répartition homogènes du métal
Le système d'écoulement doit acheminer l'aluminium fondu vers la buse de coulée dans des conditions stables et reproductibles.
Vérifiez le contrôle du niveau des métaux, les réglages de régulation du débit, l'état de la goulotte, ainsi que toute modification apportée lors de la mise en service ou pendant la production. Si possible, utilisez des instruments de mesure de débit ou de niveau adaptés pour détecter les écarts avant qu'ils ne se transforment en perturbations plus importantes.
La gamme de produits d'AdTech comprend des équipements de lavage et des dispositifs de régulation du débit destinés à la manutention et à la gestion du flux d'aluminium fondu. Ces équipements doivent être configurés en fonction de la ligne de production concernée et doivent être évalués dans le cadre du système de coulée dans son ensemble, et non comme des composants isolés.
Gérer les conditions de démarrage, de mise en pause et de redémarrage
Les procédures de démarrage et d'interruption doivent être consignées par écrit et respectées de manière systématique.
Avant le démarrage d'un cycle, assurez-vous que l'équipement et les composants réfractaires ont été préparés conformément aux instructions de leurs fournisseurs. Après une interruption prolongée, vérifiez que la ligne se trouve dans les conditions thermiques et de fonctionnement appropriées avant de reprendre la coulée normale.
Ne tentez pas de remédier à un blocage en procédant à un réglage non autorisé de la température ou du débit. Toute intervention impliquant des équipements à haute température ou du métal en fusion doit respecter les procédures de sécurité de l'usine.
Prévenir toute contamination et tout dommage lors de l'installation
La qualité de l'installation joue un rôle important dans les performances des embouts de roulettes.
Avant de monter une nouvelle pointe, inspectez-la pour détecter d'éventuels dommages visibles et vérifiez que la pièce fournie correspond bien à celle commandée. Vérifiez que le canal et les surfaces de fixation ne présentent pas de débris, de poussière ou d'autres traces de contamination.
Une liste de contrôle pratique pour l'installation comprend les éléments suivants :
- Vérifiez la pièce. Vérifiez le plan du produit, ses dimensions, le matériau utilisé et l'application prévue de l'alliage.
- Vérifiez l'embout. Rejeter les composants présentant des fissures, des éclats, des déformations ou tout autre dommage inacceptable.
- Veillez à ce que le canal d'écoulement reste propre. Manipulez le composant de manière à limiter au maximum toute contamination et protégez-le avant son installation.
- Suivez la procédure de préparation indiquée. Suivez les instructions de préchauffage et de séchage recommandées par le fabricant de la pointe, le cas échéant. Ne remplacez pas la procédure réelle par une température ou une vitesse de chauffage estimée.
- Vérifiez le montage. Vérifiez l'alignement, les supports, les entretoises, les oreilles et les composants associés du circuit d'écoulement.
- Enregistrez l'installation. Notez la date, la référence de la pointe, l'alliage et les conditions de mise en service pertinentes.
Une pointe fissurée ou contaminée ne doit pas être remise en service en espérant que des réglages de fonctionnement permettront de pallier son état.
De même, évitez tout grattage agressif ou toute autre méthode de nettoyage susceptible d'endommager la surface du canal. Les décisions relatives au nettoyage, à la réutilisation et au remplacement doivent respecter les instructions du fabricant et les critères d'inspection établis par l'usine.
Liste de contrôle pour le dépannage à l'intention des ingénieurs de production
La démarche suivante permet d'organiser une analyse pratique lorsque les obstructions deviennent fréquentes.
| Étape | Action | Objectif |
|---|---|---|
| 1 | Vérifiez et décrivez le symptôme | Distinguer une baisse de débit, une répartition inégale et des défauts de qualité en aval |
| 2 | Consulter l'historique des températures et des coupures | Identifier d'éventuels changements thermiques ou problèmes liés au redémarrage |
| 3 | Examiner les registres relatifs au traitement par fusion et à la filtration | Vérifier s’il y a des changements au niveau de la charge d’inclusion ou du comportement de filtration |
| 4 | Vérifiez l'embout de la roulette et les composants adjacents | Vérifiez la présence de dépôts, de fissures, de dommages, de salissures ou de désalignements |
| 5 | Vérifier le circuit de lavage et le système de régulation du débit | Identifier les causes en amont d'un approvisionnement en métal instable ou irrégulier |
| 6 | Modifier une variable justifiée à la fois | Évitez d'introduire plusieurs modifications non vérifiées qui masquent la cause première |
| 7 | Comparer les performances après la mise en œuvre des mesures correctives | Déterminer si cette modification a permis d'améliorer la stabilité et de réduire la fréquence des blocages |
Mettre en place un journal de suivi des performances simple
Parmi les documents utiles, on peut citer :
- Identification des embouts de roulettes et fournisseur.
- Composition de l'alliage et composition chimique correspondante.
- Indiquez la date d'installation et la date de retrait.
- Temps de démarrage, d'interruption et de redémarrage.
- Mesures disponibles de la température et de la teneur en métaux.
- Vitesse de coulée et conditions de production.
- Caractéristiques du filtre et date de remplacement.
- Le moment où le débit change ou où des défauts apparaissent pour la première fois.
- Constatations issues de l'inspection de la pointe après son retrait.
- Mesure corrective et résultat du prochain cycle comparable.
Pour évaluer les performances, veillez à utiliser des conditions d'exploitation comparables. Sinon, une variation de la durée de vie pourrait s'expliquer par un alliage différent, une vitesse de coulée différente, une charge d'inclusions différente ou un calendrier de production différent, plutôt que par une réelle amélioration de la pointe.
Un objectif opérationnel utile ne consiste pas simplement à augmenter le nombre d'heures pendant lesquelles une buse reste en place. Il s'agit de maintenir un débit et une qualité de produit acceptables tout en réduisant les arrêts évitables, les rebuts et les coûts liés aux consommables.
Comment évaluer le coût lié à l'obstruction des embouts de roulettes
L'embout de roulette le moins cher n'est pas forcément l'option la plus économique sur toute sa durée de vie.
Une comparaison plus pertinente tient compte du coût total lié à un volume donné de production acceptable.
Les coûts concernés comprennent :
- Prix d'achat des embouts de roulettes.
- Consommables et matériaux de revêtement associés.
- Temps de travail et temps de remplacement.
- Perte de production due à des arrêts imprévus.
- Récupération ou retouche liée à l'instabilité du flux et aux défauts de coulée.
- Frais d'inspection et d'entretien.
À des fins d'analyse interne, une usine peut calculer :
Coût par tonne admissible = Total des coûts liés à la mise en décharge, à l'entretien et aux temps d'arrêt / Tonnes de produit admissible produites.
Le calcul doit s'appuyer sur les mêmes catégories de coûts et une période de production comparable lors de l'évaluation de différentes astuces ou procédures opérationnelles.
Ne comparez pas les fournisseurs en vous basant uniquement sur leurs allégations concernant la durée de vie. Demandez comment cette durée de vie a été mesurée, quels alliages ont été traités, quelles étaient les conditions de moulage, ce qui a été considéré comme la fin de la durée de vie, et si le résultat tenait compte de périodes durant lesquelles la qualité du produit était inacceptable.
Lorsqu'un fournisseur fournit des données d'essais comparatifs, demandez-lui de préciser les conditions d'essai retenues ainsi que la définition d'une performance satisfaisante.
Quelles questions les acheteurs devraient-ils poser à un fabricant d'embouts de roulettes ?
Un entretien constructif avec un fournisseur devrait permettre d'obtenir suffisamment d'informations pour déterminer si le produit proposé est adapté à l'application.
Posez les questions suivantes :
- Quels matériaux de pointe et quelle conception des canaux internes sont proposés pour notre alliage et la configuration de notre ligne de coulée ?
- Quelles sont les dimensions, les tolérances et les plans de montage disponibles ?
- Quelles sont les consignes à respecter en matière de préparation, de préchauffage, de séchage et de manipulation ?
- Un revêtement est-il recommandé pour notre application, et quelles sont les contraintes ou les exigences de préparation à respecter ?
- Quelles sont les conditions d'exploitation et les caractéristiques techniques du produit qui justifient le choix proposé ?
- Comment faut-il inspecter une pointe pour distinguer l'usure normale d'une défaillance prématurée ?
- Le fournisseur peut-il expliquer la cause probable de ces obstructions récurrentes en se basant sur les registres de production et l'état des embouts retirés ?
- Quelles sont les preuves qui étayent les allégations concernant l'amélioration de la durée de vie, de la stabilité du flux ou du coût à la tonne ?
- Les composants proposés (embout, entretoise, oreillette et dispositif de régulation du débit) sont-ils compatibles avec l'équipement existant ?
- Quelles informations techniques faut-il fournir pour vérifier la compatibilité avant de passer commande ?
Un fournisseur compétent doit être capable d'aborder les limites et les conditions d'utilisation, et pas seulement de proposer un prix.
Le rôle d'AdTech China dans les activités de coulée d'aluminium
AdTech China fournit des embouts de coulée et des composants associés destinés aux lignes de coulée et de laminage de plaques, de bandes et de feuilles d'aluminium. Sa gamme de produits comprend notamment des embouts de coulée, des entretoises, des oreilles dures, des filtres en mousse céramique, des équipements de dégazage, des équipements de filtration, des systèmes de goulottes, ainsi que des matériaux de revêtement BN et de réparation réfractaire.
Ces produits interviennent à différentes étapes du processus :
- Embouts de roulettes et composants associés : Choisis pour répondre aux exigences en matière de géométrie de la ligne de coulée et de répartition du métal.
- Filtres en mousse céramique : Sert à retenir les inclusions non métalliques avant que la masse fondue n'atteigne les opérations de coulée en aval.
- Équipements de dégazage en ligne : Utilisé pour le contrôle de la teneur en hydrogène dissous dans le cadre du processus plus large de traitement de la masse fondue.
- Équipements de lavage et de régulation du débit : Utilisé pour gérer le transfert et la distribution du métal en fusion.
- Revêtement BN et matériaux de réparation réfractaires : À envisager lorsque les matériaux et les conditions d'exploitation permettent leur utilisation.
Vous pouvez découvrir ces produits dans la série officielle « Caster » d'AdTech, dans la rubrique consacrée aux produits de filtration et dans le catalogue de produits.
Le choix des produits doit découler du diagnostic de l'obstruction. Par exemple, il peut s'avérer opportun de remplacer l'embout d'une roulette lorsque celui-ci n'est pas adapté ou est endommagé, tandis que des restrictions récurrentes liées à la présence d'inclusions peuvent nécessiter un examen plus approfondi des pratiques de fusion, d'affinage, de filtration et de transfert du métal.
Un fournisseur de matériel ou de consommables ne devrait pas promettre que le remplacement d'un composant résoudra un problème dont la cause profonde n'a pas été établie.
Conclusion
Pour réduire au minimum le colmatage des buses dans les opérations de coulée d'aluminium, il est nécessaire d'adopter une approche systématique concernant la propreté de la masse fondue, la compatibilité des embouts de coulée, leur installation, la stabilité de la température et le contrôle du débit.
Commencez par répertorier les symptômes et comparez les lots concernés à une production normale. Examinez l'état de la pointe retirée, le système de filtration, l'alliage et l'historique du traitement de la masse fondue, ainsi que les conditions d'exploitation. Choisissez des mesures correctives en vous appuyant sur des données factuelles et vérifiez leur efficacité à l'aide de données de production comparables.
La filtration sur mousse céramique, un dégazage adéquat, des matériaux de buse compatibles, des traitements de surface adaptés et une gestion stable du débit peuvent tous contribuer à un processus de coulée mieux maîtrisé. Leur efficacité dépend de la manière dont chaque mesure s'attaque à la cause réelle du problème.
Pour les ingénieurs de production, le résultat le plus utile n'est pas simplement une buse qui dure plus longtemps. Il s'agit d'un processus garantissant un débit stable, une qualité de produit acceptable, une maintenance prévisible et une réduction des coûts de production évitables.
FAQ
1. Quelles sont les causes de l'obstruction des buses de coulée lors de la coulée d'aluminium ?
Parmi les causes possibles, on peut citer les inclusions d'oxyde, les dépôts accumulés, la détérioration du matériau, la solidification locale, la contamination, l'endommagement des canaux et des conditions d'écoulement irrégulières. Il convient de déterminer la cause en examinant les registres de processus et en inspectant la pointe, plutôt que de partir du principe que chaque obstruction résulte du même mécanisme.
2. Les filtres en mousse céramique peuvent-ils empêcher l'obstruction des embouts de roulettes ?
Les filtres en mousse céramique permettent de réduire la quantité d'inclusions non métalliques qui pénètrent dans les équipements en aval. Cela peut contribuer à réduire l'un des facteurs à l'origine des dépôts sur les buses, mais la filtration ne peut pas éliminer toutes les causes d'obstruction. Il convient de prendre en compte la capacité du filtre, la propreté de la masse fondue, les conditions d'écoulement et la compatibilité des buses.
3. Le dégazage permet-il de réduire le colmatage des buses ?
Le dégazage vise principalement l'hydrogène dissous et d'autres objectifs liés au traitement de la masse fondue, en fonction du procédé concerné. Il peut contribuer à la qualité globale de la masse fondue, mais il ne permet pas de débloquer directement une buse obstruée. La gestion des inclusions et l'inspection physique restent nécessaires.
4. Un filtre en mousse céramique avec un PPI plus fin est-il toujours meilleur ?
Non. Un filtre plus fin peut offrir un comportement différent en matière de rétention des inclusions, mais il peut également modifier la résistance à l'écoulement et la capacité. Le choix du filtre doit tenir compte de l'alliage, de la charge en inclusions, des dimensions du filtre, de la tête métallique disponible, du débit requis et des caractéristiques du filtre lui-même.
5. Dois-je augmenter la température de coulée pour déboucher une buse obstruée ?
Non sans avoir préalablement vérifié la cause et contrôlé la plage de fonctionnement approuvée. Une température trop basse peut contribuer à restreindre le débit, mais une température excessive peut accélérer la dégradation du matériau ou nuire à la qualité du produit. Il convient de suivre la procédure de processus validée plutôt que de procéder à une augmentation arbitraire de la température.
6. Comment distinguer les dépôts d'oxyde d'une solidification locale ?
Les relevés de température et d'interruptions du processus peuvent révéler des conditions compatibles avec une solidification locale, tandis que l'examen de la pointe retirée peut permettre d'identifier des dépôts ou des dommages matériels. L'inspection visuelle seule peut ne pas suffire à déterminer la composition des dépôts. Une analyse en laboratoire peut s'avérer nécessaire en cas de défaillances récurrentes ou inexpliquées.
7. Le revêtement en nitrure de bore empêche-t-il l'obstruction des embouts de roulettes ?
Le revêtement BN peut contribuer à réduire l'adhérence de l'aluminium sur les surfaces compatibles. Son efficacité dépend du composant, de la composition du revêtement, du procédé d'application et des conditions d'exploitation. Il doit être considéré comme une mesure préventive parmi d'autres, et non comme une garantie contre tous les risques d'obstruction.
8. À quelle fréquence faut-il remplacer la pointe d'un lanceur ?
Les intervalles de remplacement dépendent de l'alliage, du matériau de la pointe, des conditions de coulée, de l'usure, du comportement d'écoulement et des exigences en matière de qualité du produit. Il convient de définir les critères de remplacement en s'appuyant sur les résultats des inspections et les registres de production, plutôt que de se fier à une durée de vie utile universelle.
9. Quelles informations faut-il consigner en cas d'obstruction d'une buse ?
Consignez l'identification de la pointe, l'alliage, les durées de mise en place et de retrait, l'historique des températures, la vitesse de coulée, les observations relatives au débit et au niveau de métal, l'état du filtre, l'historique des interruptions, les défauts de qualité ainsi que les conclusions issues de l'inspection de la pointe. Ces informations permettent de distinguer les problèmes récurrents liés au processus des défaillances ponctuelles des composants.
10. Les solutions de buses de coulée continue en acier sont-elles applicables aux embouts de coulée en aluminium ?
Pas nécessairement. Les buses d'entrée immergées en acier et les buses de coulée en bande en aluminium fonctionnent dans des contextes métallurgiques et matériels différents. Les approches spécifiques à l'acier, notamment certaines pratiques de modification des inclusions et de contrôle de l'argon, ne doivent pas être considérées comme des solutions universelles pour la coulée de l'aluminium.
