

Para minimizar o entupimento dos bicos nas operações de fundição de alumínio, controle os fatores que restringem o fluxo do metal fundido: inclusões excessivas de óxido, depósitos no interior do ponta do rodízio, materiais inadequados para a ponta, instabilidade de temperatura, canais de fluxo danificados ou contaminados e distribuição inconsistente do metal. A abordagem mais fiável consiste em melhorar a limpeza da massa fundida a montante, selecionar uma ponta de fundição adequada à liga e à linha de fundição, seguir as instruções de instalação e pré-aquecimento do fornecedor, manter condições estáveis de temperatura e fluxo e monitorizar as alterações no desempenho da fundição. Filtragem de espuma cerâmica e o equipamento adequado para o tratamento da massa fundida pode reduzir a quantidade de inclusões, mas nenhum filtro, fundente, revestimento ou ajuste operacional, por si só, pode garantir que a ponta da máquina de fundição nunca fique obstruída.
O que provoca o entupimento das pontas dos moldes na fundição de alumínio?
A ponta do canal de fundição distribui o alumínio fundido através de um canal de fluxo moldado antes de o metal entrar na zona de fundição e laminação. Se parte desse canal ficar obstruída, a distribuição do alumínio pode variar ao longo da largura do produto, afetando a estabilidade do processo e a qualidade da superfície.
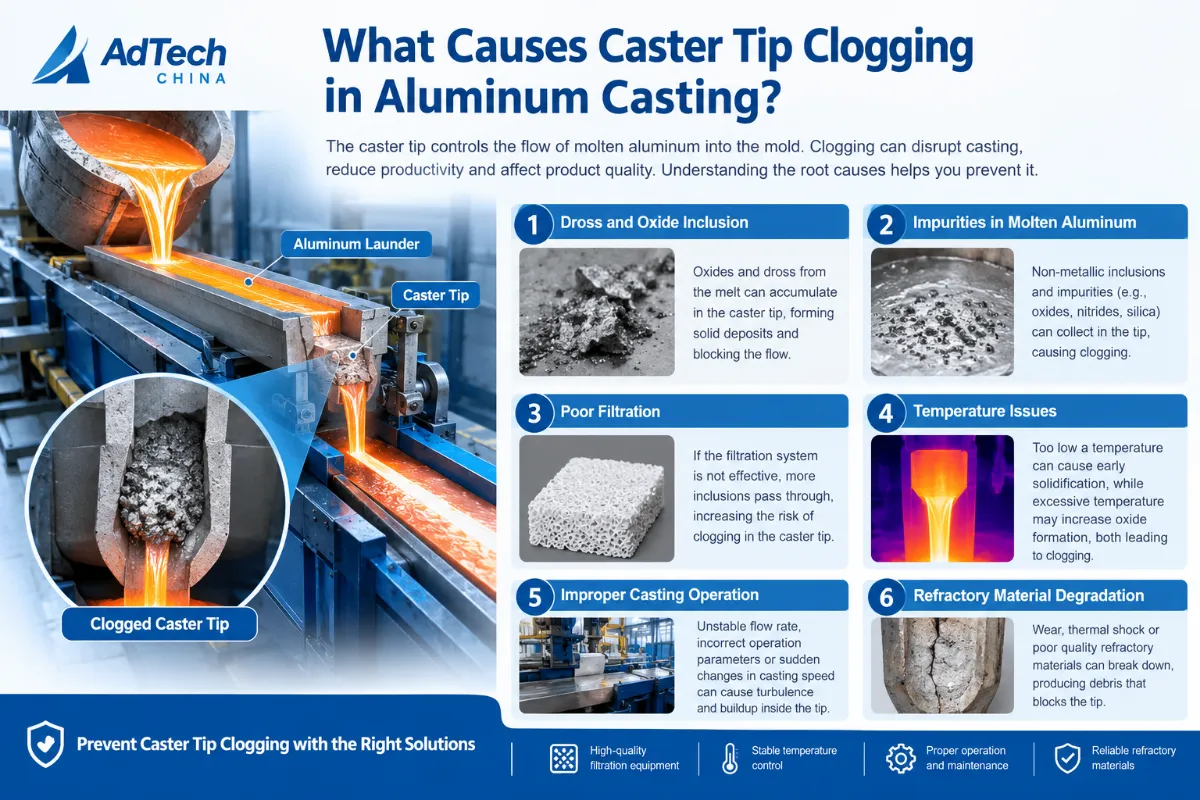
A obstrução pode ocorrer através de vários mecanismos. É importante identificar o mecanismo provável, uma vez que sintomas diferentes podem exigir medidas corretivas diferentes.
1. Camadas de óxido e inclusões não metálicas
O alumínio fundido pode conter películas de óxido, partículas de óxido, fragmentos de escória e outras inclusões não metálicas. Estes contaminantes podem ter origem na fusão, na transferência da massa fundida, na turbulência, nas adições de ligas e no manuseamento inadequado da massa fundida.
Quando as inclusões se acumulam numa passagem de fluxo estreita ou aderem a uma superfície interna, a área de fluxo disponível pode diminuir. O resultado pode ser uma alteração gradual na distribuição do metal ou uma restrição mais grave.
A investigação sobre a filtração do alumínio fundido confirma que a carga de inclusões, as características das partículas, a velocidade de fluxo e o comportamento da filtração afetam o desempenho da limpeza do metal fundido. Revela também por que razão a preparação do metal fundido a montante e a seleção correta do filtro são importantes. Fonte: Caracterização hidráulica de filtros de espuma cerâmica utilizados na filtração de alumínio.
2. Interação entre o alumínio fundido e os materiais da ponta
As pontas dos roletes estão em contacto com o alumínio quente durante longos períodos. Dependendo do material refratário ou compósito de fibras, da composição química da liga, da temperatura de funcionamento e do tempo de exposição, a interação química, a erosão ou a deterioração da superfície podem afetar o canal de fluxo.
Uma superfície interna danificada ou cada vez mais rugosa pode aumentar a probabilidade de acumulação de depósitos. A deterioração do material também pode alterar a geometria original da passagem.
É por isso que não basta avaliar uma ponta apenas com base no seu preço de compra. É necessário ter também em conta a compatibilidade dos materiais, a consistência dimensional, o desenho dos canais internos e a adequação à liga específica e às condições de funcionamento.
3. Instabilidade da temperatura e solidificação local
Uma temperatura demasiado baixa para a liga e o processo em questão pode aumentar o risco de solidificação local do metal ou de restrição do fluxo, especialmente durante o arranque, interrupções prolongadas ou funcionamento instável.
No entanto, aumentar a temperatura de forma indiscriminada não é uma solução universal adequada. Temperaturas excessivas podem acelerar a degradação do material ou causar outros problemas metalúrgicos, dependendo da liga e do equipamento.
O objetivo é manter a temperatura do processo dentro da janela de funcionamento validada para a liga, o design da máquina de fundição e o material da ponta.
4. Danos na ponta, contaminação ou problemas de instalação
A ponta de um rodízio pode apresentar um mau desempenho, mesmo que o seu material seja adequado, se estiver lascada, rachada, suja, mal posicionada ou equipada com componentes de suporte inadequados.
O pó, o material refratário solto, os resíduos ou os danos causados durante o manuseamento podem interferir com o canal de fluxo. Os erros de instalação também podem provocar uma distribuição irregular do fluxo que se assemelha a um bloqueio.
A inspeção antes da instalação e o cumprimento dos procedimentos do fornecedor do equipamento são, por isso, elementos importantes na prevenção de entupimentos.
5. Nível de metal instável e distribuição irregular do fluxo
A instabilidade do fluxo pode ter origem fora da própria ponta. Alterações no nível de metal, nas configurações de controlo do fluxo, nas condições do equipamento a montante ou no estado do canal de vazamento e dos componentes de distribuição podem afetar a forma como o alumínio entra na ponta da máquina de vazamento.
Se o fluxo se tornar irregular ao longo da largura do produto, o problema não deve ser automaticamente atribuído a um bico entupido. O sistema de distribuição, a disposição de montagem, o nível de metal e as condições de funcionamento também devem ser analisados.
Como diagnosticar o entupimento de um bico antes de alterar o processo
Antes de ajustar a temperatura, substituir a ponta ou alterar o grau do filtro, determine o que se está realmente a passar.
A tabela seguinte constitui um ponto de partida para a investigação. Trata-se de possibilidades de diagnóstico, não de conclusões definitivas baseadas apenas nos sintomas.
| Sintoma observado | Causa possível | Primeira verificação recomendada |
|---|---|---|
| O fluxo de metal diminui gradualmente durante um ciclo de produção | Acumulação de sedimentos, restrição do canal ou alteração das condições de funcionamento | Comparar o comportamento do fluxo, o nível de metal e a temperatura com registos de produção anteriores |
| O fluxo fica limitado após uma interrupção prolongada | Solidificação local ou alteração das condições térmicas do percurso do fluxo | Analisar a duração do desligamento, o procedimento de reinício e o histórico de temperaturas |
| O fluxo é irregular ao longo da largura da faixa | Distribuição desigual, danos no canal, desalinhamento ou uma restrição localizada | Inspecionar o sistema de controlo do fluxo, o alinhamento das pontas e o padrão de fluxo na largura |
| Ocorrerem bloqueios semelhantes com várias pontas | Limpeza da massa fundida a montante, condições de funcionamento ou um problema comum de instalação | Comparar o histórico de tratamento de fundição, o estado dos filtros e os registos de instalação |
| Uma nova ponta apresenta um desempenho insatisfatório logo após a instalação | Danos, contaminação, dimensões inadequadas ou um problema de instalação | Inspecione a ponta, o sistema de fixação e o procedimento de pré-aquecimento |
| Os defeitos de fundição aumentam, enquanto o fluxo se mantém relativamente estável | Contaminação por inclusões ou outros defeitos relacionados com o processo | Investigar a pureza da massa fundida, o desempenho da filtração e as características dos defeitos |
Distinguir uma ponta entupida de um problema relacionado com a qualidade do material fundido
Nem todos os defeitos de fundição indicam um bloqueio físico do bocal.
Por exemplo, um número elevado de inclusões pode indicar uma limpeza inadequada do metal fundido, mesmo quando a ponta ainda permite a passagem adequada do metal. Por outro lado, uma ponta pode desenvolver uma restrição de fluxo devido a depósitos localizados ou à degradação do material, mesmo que o metal fundido que entra cumpra a meta de limpeza de rotina da fábrica.
Sempre que possível, examine as pontas removidas para detetar depósitos, danos superficiais, fissuras e alterações dimensionais. Se necessário, recorra a análises laboratoriais adequadas para determinar a composição dos depósitos ou identificar a deterioração do material.
O objetivo é identificar o mecanismo, em vez de substituir repetidamente os consumíveis sem verificar a causa.
Como reduzir a carga de inclusões antes de o alumínio chegar à máquina de fundição
Uma das medidas preventivas mais importantes consiste em controlar a limpeza da massa fundida antes de o alumínio entrar na zona de fundição.
Melhorar as práticas de fusão e de transferência da massa fundida
A contaminação relacionada com óxidos pode aumentar quando o alumínio fundido é agitado ou exposto a condições que favorecem a oxidação superficial e o arrastamento de partículas.
Analise as seguintes práticas:
- Controlar a transferência do material fundido para evitar turbulência desnecessária e o arrastamento de óxidos.
- Remova as escórias superficiais de acordo com o procedimento operacional da unidade.
- Gerir de forma consistente as adições de ligas e o tratamento da massa fundida.
- Evite a introdução de contaminação proveniente de ferramentas, equipamento de transferência e componentes refratários danificados.
- Manter condições consistentes de manuseamento e transferência entre lotes ou ciclos de produção.
Estas medidas contribuem para que o metal que entra nos sistemas de filtração e fundição esteja mais limpo. A sua eficácia deve ser verificada com base nas próprias medições da qualidade da fusão e nos dados relativos a defeitos da própria fábrica.
Utilize um sistema de filtração com espuma cerâmica adequado
Os filtros de espuma cerâmica são amplamente utilizados na fundição de alumínio para reter inclusões não metálicas do metal fundido. A AdTech’s produtos de filtração incluem filtros de espuma cerâmica, filtros de espuma cerâmica sem fósforo, tubos de filtro de cartucho e meios filtrantes de alumina.
A filtração pode reduzir a quantidade de inclusões transportadas a jusante, contribuindo assim para controlar um dos potenciais fatores que contribuem para a formação de depósitos no interior da ponta da máquina de fundição.
No entanto, há várias limitações a ter em conta.
Em primeiro lugar, um filtro de espuma cerâmica tem uma capacidade limitada. As partículas de grandes dimensões e as camadas de óxido podem afetar a sua resistência ao fluxo e o seu comportamento de filtração. Em segundo lugar, o próprio filtro pode ficar obstruído se receber uma carga excessiva de inclusões. Em terceiro lugar, um material fundido mais limpo não elimina outras causas de obstrução da ponta, tais como materiais inadequados, danos ou instabilidade de temperatura.
A literatura científica também adverte contra a seleção de filtros com base apenas no PPI nominal. A estrutura do filtro e as propriedades hidráulicas podem variar entre produtos que partilham a mesma designação nominal. Fonte: estudo sobre filtração de acesso aberto.
Antes de escolher um filtro, verifique o seguinte:
- Caudal de alumínio necessário e rendimento de produção previsto.
- Composição química da liga e quaisquer considerações relevantes em matéria de compatibilidade.
- Dimensões do filtro, espessura e PPI nominal ou classe.
- Altura manométrica disponível e capacidade do equipamento para manter um caudal estável.
- Previsão das necessidades de carregamento de inclusão e de substituição de filtros.
- Compatibilidade com o equipamento de filtração e com toda a linha de fundição.
Um filtro de maior precisão não é, automaticamente, a melhor escolha. O seu desempenho deve ser avaliado tendo em conta o caudal necessário, a altura manométrica disponível, a carga de impurezas e o objetivo de qualidade do produto.
Um estudo separado sobre a filtração com espuma cerâmica também concluiu que a adição de refinadores de grão pode afetar o desempenho da filtração em determinadas condições experimentais. Isto reforça a importância de considerar todo o processo de tratamento da massa fundida, em vez de avaliar um filtro isoladamente. Fonte: A influência do refinador de grãos, do nível de inclusão e do grau do filtro no desempenho da filtração do alumínio fundido.
Combinar adequadamente a desgaseificação e a filtração
A desgaseificação e a filtração abordam diferentes aspetos da qualidade da massa fundida.
Os sistemas de desgaseificação em linha são utilizados principalmente para reduzir o hidrogénio dissolvido e podem também apoiar outras funções de tratamento da massa fundida, dependendo do equipamento e do processo. A filtração serve principalmente para remover ou capturar inclusões sólidas.
Estes processos podem complementar-se mutuamente, mas não devem ser considerados soluções intercambiáveis. Uma unidade de desgaseificação não remove diretamente uma obstrução física já existente na ponta do rolo de fundição, e a remoção de hidrogénio, por si só, não garante uma menor deposição de inclusões.
AdTech's equipamento de desgaseificação online foi concebido para a purificação de alumínio fundido. A sequência de tratamento adequada deve ser definida de acordo com os requisitos da liga, o estado da fundição, o equipamento disponível e os procedimentos de controlo de qualidade da unidade.
Escolha uma ponta de roda que seja compatível com a liga e a linha de produção
A escolha correta da ponta pode ajudar a manter uma distribuição estável do metal e a evitar problemas de compatibilidade que contribuem para a deterioração prematura.
Verificar a compatibilidade dos materiais e das ligas
A ponta deve ser selecionada em função da liga de alumínio fundida em questão e das respetivas condições de trabalho, e não apenas com base numa descrição genérica do material.
Entre as considerações importantes contam-se a composição química da liga, a temperatura de funcionamento, o tempo de exposição, as condições térmicas e o grau de resistência necessário contra a erosão ou a interação química.
Caso uma fábrica processe vários tipos de ligas, verifique se uma única especificação de ponta é adequada para todas elas. Um material que tenha um desempenho aceitável numa aplicação pode não proporcionar os mesmos resultados noutra.
Verificar a geometria do canal e a compatibilidade dimensional
O desenho do canal de fluxo interno da ponta do canal de fundição influencia a forma como o metal fundido é distribuído. As dimensões e a geometria de instalação têm de corresponder à linha de fundição.
No que diz respeito à produção de tiras e folhas de alumínio, consulte:
- Comprimento e largura totais da ponta.
- Espessura da ponta e geometria de abertura necessária.
- Conceção de canais ou câmaras internas.
- Alinhamento com a estrutura de montagem e os componentes adjacentes.
- Compatibilidade com espaçadores, orelhas, a caixa de controlo de caudal e a calha.
- Requisitos para um fluxo uniforme ao longo da largura do produto.
Os produtos da AdTech — pontas de rodízio, espaçadores e orelhas rígidas — destinam-se a linhas de fundição e laminação de chapas, tiras e folhas de alumínio. As gamas de dimensões fixas publicadas para as suas pontas de lingotadora incluem comprimentos de 200 a 2 300 mm, larguras de 50 a 600 mm e espessuras de 1,6 a 10 mm. A disponibilidade e adequação efetivas devem ser confirmadas com base no desenho da aplicação.
Trata-se de gamas de catálogo, não de dimensões universais aplicáveis a todos os rodízios. Verifique sempre a configuração necessária antes de efetuar a encomenda.
Avaliar superfícies antiaderentes e revestimentos compatíveis
Os tratamentos de superfície podem ajudar a reduzir a adesão entre o alumínio fundido e os componentes refratários compatíveis. A sua eficácia depende do substrato, da composição do revestimento, do método de aplicação e das condições de funcionamento.
A AdTech apresenta revestimentos de nitreto de boro (BN) e materiais de reparação refratários para componentes em contacto com o alumínio, incluindo pontas de lingotadoras e calhas, com o objetivo declarado de impedir a aderência do alumínio. Consulte o catálogo oficial de produtos da empresa.
Um revestimento não deve ser considerado uma solução universal para o entupimento dos bicos. Antes de optar por um, verifique:
- Compatibilidade com o material da ponta existente.
- Adequação à liga e às condições de funcionamento.
- Requisitos aprovados relativos à aplicação, secagem ou cura.
- Quer o tratamento afete as dimensões, o comportamento do fluxo ou a manutenção subsequente.
- Se a fábrica dispõe de provas de que o revestimento resolve o mecanismo de falha diagnosticado.
A seleção dos materiais, o tratamento de superfícies e a pureza da massa fundida devem ser considerados em conjunto.
Manter condições estáveis de temperatura e caudal
Mesmo uma ponta de rodízio adequada pode apresentar problemas de funcionamento se o processo sair repetidamente da sua janela de funcionamento prevista.
Respeite o intervalo de temperatura especificado
Utilize o intervalo de temperatura definido para a liga, o processo de fundição, o material da ponta e a configuração do equipamento.
Evite dois erros comuns:
- Funcionamento abaixo da temperatura de funcionamento exigida e partindo do princípio de que a ponta permanecerá totalmente aberta em todas as condições.
- Aumentar a temperatura para além do intervalo validado, numa tentativa de compensar os bloqueios recorrentes.
O primeiro pode aumentar o risco de solidificação local ou de comprometimento do fluxo. O segundo pode acelerar a interação com os refratários, afetar a qualidade da liga ou causar outros problemas.
Registe a temperatura nos pontos de monitorização definidos pelo procedimento da fábrica. Quando ocorrerem bloqueios, compare as leituras e a sequência temporal com a produção normal, em vez de se basear numa única medição.
Manter um nível e uma distribuição consistentes do metal
O sistema de fluxo deve fornecer alumínio fundido à ponta do canal de vazamento em condições estáveis e repetíveis.
Verifique o controlo do nível de metal, as configurações de controlo de caudal, o estado da calha e quaisquer alterações efetuadas durante o arranque ou a produção. Se disponível, utilize instrumentos de medição de caudal ou de nível adequados para identificar desvios antes que estes se transformem em perturbações mais graves.
A gama de produtos da AdTech inclui equipamento de lavagem e produtos de controlo de caudal destinados ao manuseamento e gestão do fluxo de alumínio fundido. Esse equipamento deve ser configurado de acordo com a linha de produção em questão e deve ser avaliado como parte integrante do sistema completo de fundição, e não como um componente isolado.
Gerir as condições de arranque, pausa e reinício
Os procedimentos de arranque e interrupção devem ser documentados e seguidos de forma consistente.
Antes de iniciar uma produção, certifique-se de que o equipamento e os componentes refratários foram preparados de acordo com as instruções dos respetivos fornecedores. Após uma interrupção prolongada, verifique se a linha se encontra nas condições térmicas e operacionais adequadas antes de retomar a fundição normal.
Não tente eliminar uma restrição através de um ajuste não aprovado da temperatura ou do caudal. Qualquer intervenção que envolva equipamento quente ou metal fundido deve seguir os procedimentos de segurança da fábrica.
Prevenir a contaminação e os danos durante a instalação
A qualidade da instalação é um aspeto importante do desempenho das pontas dos rodízios.
Antes de instalar uma nova ponta, inspecione-a para verificar se apresenta danos visíveis e confirme se foi fornecida a peça correta. Verifique se o canal e as superfícies de montagem apresentam resíduos soltos, pó ou qualquer outro tipo de contaminação.
Uma lista de verificação prática para a instalação inclui o seguinte:
- Verifique a peça. Confirme o desenho do produto, as dimensões, o material e a aplicação prevista da liga.
- Inspecione a ponta. Rejeite os componentes que apresentem fissuras, lascas, deformações ou outros danos inaceitáveis.
- Mantenha o canal de fluxo limpo. Manuseie o componente de forma a minimizar a contaminação e proteja-o antes da instalação.
- Siga o procedimento de preparação indicado. Siga as instruções de pré-aquecimento e secagem aprovadas pelo fabricante da ponta, sempre que aplicável. Não substitua o procedimento real por uma temperatura ou taxa de aquecimento estimadas.
- Verifique a disposição da montagem. Verifique o alinhamento, os suportes, os espaçadores, as orelhas e os componentes associados ao percurso do fluxo.
- Grave a instalação. Registe a data, a identificação da ponta, a liga e as condições de arranque relevantes.
Uma ponta rachada ou contaminada não deve ser simplesmente colocada novamente em serviço na esperança de que ajustes operacionais compensem o seu estado.
Da mesma forma, evite a raspagem agressiva ou outros métodos de limpeza que possam danificar a superfície do canal. As decisões relativas à limpeza, reutilização e substituição devem seguir as instruções do fabricante e os critérios de inspeção estabelecidos pela unidade.
Lista de verificação para a resolução de problemas destinada a engenheiros de produção
A sequência que se segue ajuda a organizar uma investigação prática quando os entupimentos se tornam frequentes.
| Etapa | Ação | Objetivo |
|---|---|---|
| 1 | Confirme e descreva o sintoma | Distinguir entre fluxo reduzido, distribuição desigual e defeitos de qualidade a jusante |
| 2 | Consultar o histórico de temperaturas e interrupções | Identificar possíveis alterações térmicas ou problemas relacionados com o reinício |
| 3 | Analisar os registos relativos ao tratamento da massa fundida e à filtração | Verificar se há alterações na carga de inclusão ou no comportamento de filtração |
| 4 | Inspecione a ponta do rodízio e os componentes adjacentes | Verifique se existem depósitos, fissuras, danos, contaminação ou desalinhamento |
| 5 | Verifique o canal de drenagem e o sistema de controlo de caudal | Identificar as causas a montante do fornecimento instável ou irregular de metal |
| 6 | Altere uma variável justificada de cada vez | Evite introduzir várias alterações não verificadas que possam obscurecer a causa principal |
| 7 | Comparar o desempenho após a implementação de medidas corretivas | Determinar se a alteração melhorou a estabilidade e reduziu a frequência de bloqueios |
Criar um registo de desempenho simples
Entre os registos úteis contam-se:
- Identificação e fornecedor das pontas dos rodízios.
- Tipo de liga e composição química relevante.
- Data de instalação e data de remoção da ponta.
- Tempos de arranque, interrupção e reinício.
- Estão disponíveis medições de temperatura e do teor de metal.
- Velocidade de fundição e condições de produção.
- Especificações do filtro e data de substituição.
- O momento em que se verificam alterações no fluxo ou em que surgem os primeiros defeitos.
- Observações resultantes da inspeção da ponta após a remoção.
- Medida corretiva e o resultado da próxima execução comparável.
Utilize condições de funcionamento comparáveis ao avaliar o desempenho. Caso contrário, uma alteração na vida útil poderá refletir uma liga diferente, uma velocidade de fundição diferente, um nível de inclusões diferente ou um calendário de produção diferente, em vez de uma melhoria real na ponta.
Um objetivo operacional útil não consiste apenas em aumentar o número de horas durante as quais uma ponta permanece instalada. Consiste em manter um fluxo e uma qualidade do produto aceitáveis, reduzindo simultaneamente as paragens evitáveis, o desperdício e os custos com consumíveis.
Como avaliar o custo do entupimento das pontas dos rodízios
A ponta de roda com o preço mais baixo não é necessariamente a opção mais económica ao longo da sua vida útil.
Uma comparação mais significativa tem em conta o custo total associado a um determinado volume de produção aceitável.
Os custos relevantes incluem:
- Preço de compra da ponta do rodízio.
- Consumíveis e materiais de revestimento relacionados.
- Mão-de-obra e tempo de substituição.
- Produção perdida durante paragens não planeadas.
- Desperdícios ou retrabalhos associados à instabilidade do fluxo e a defeitos de fundição.
- Custos de inspeção e manutenção.
Para efeitos de análise interna, uma fábrica pode calcular:
Custo por tonelada aceitável = Custos totais relevantes com deposição em aterro, manutenção e tempo de inatividade / Toneladas de produto aceitável produzido.
O cálculo deve utilizar as mesmas categorias de custos e um período de produção comparável ao avaliar diferentes recomendações ou procedimentos operacionais.
Não compare fornecedores baseando-se apenas nas alegações relativas à vida útil. Pergunte como foi medida a vida útil, que ligas foram processadas, quais foram as condições de fundição aplicadas, o que constituiu o fim da vida útil e se o resultado incluiu períodos em que a qualidade do produto foi inaceitável.
Caso um fornecedor apresente dados de ensaios comparativos, solicite as condições de ensaio subjacentes e a definição de desempenho satisfatório.
O que devem os compradores perguntar a um fabricante de pontas para rodízios?
Uma conversa frutuosa com o fornecedor deve fornecer informações suficientes para determinar se o produto proposto é adequado à aplicação.
Faça as seguintes perguntas:
- Que material para a ponta e que desenho do canal interno são propostos para a nossa liga e para a configuração da linha de fundição?
- Que dimensões, tolerâncias e desenhos de instalação estão disponíveis?
- Que instruções de preparação, pré-aquecimento, secagem e manuseamento se aplicam?
- É recomendável a aplicação de um revestimento na nossa aplicação e que limitações ou requisitos de preparação se aplicam?
- Que condições de funcionamento e especificações do produto justificam a escolha proposta?
- Como se deve inspecionar uma ponta para distinguir o desgaste normal de uma avaria prematura?
- O fornecedor pode explicar a causa provável do entupimento recorrente com base nos registos de produção e no estado da ponta removida?
- Que provas sustentam as alegadas melhorias na vida útil, na estabilidade do fluxo ou no custo por tonelada?
- Os componentes propostos — ponta, espaçador, orelha e controlo de fluxo — são compatíveis com o equipamento existente?
- Que informações técnicas são necessárias para confirmar a adequação do produto antes de efetuar a encomenda?
Um fornecedor competente deve ser capaz de abordar as limitações e as condições de utilização, e não se limitar a apresentar um orçamento.
Como a AdTech China se integra nas operações das fundições de alumínio
A AdTech China fornece pontas de lingotadora e componentes relacionados para linhas de fundição e laminação de chapas, tiras e folhas de alumínio. A sua gama de produtos publicada inclui pontas de lingotadora, espaçadores, orelhas rígidas, filtros de espuma cerâmica, equipamento de desgaseificação, equipamento de filtração, sistemas de calhas, bem como materiais de revestimento BN e de reparação de refratários.
Estes produtos destinam-se a diferentes fases do processo:
- Pontas de rodízios e componentes associados: Selecionados de modo a corresponder à geometria da linha de fundição exigida e aos requisitos de distribuição do metal.
- Filtros de espuma cerâmica: Utilizado para capturar inclusões não metálicas antes de a massa fundida chegar às operações de fundição a jusante.
- Equipamento de desgaseificação online: Utilizado para o controlo do hidrogénio dissolvido, no âmbito do processo mais abrangente de tratamento da massa fundida.
- Equipamento de lavagem e controlo de caudal: Utilizado para gerir a transferência e a distribuição de metal fundido.
- Revestimento BN e materiais de reparação refratários: A sua utilização deve ser considerada nos casos em que o material e as condições de funcionamento o permitam.
Os produtos em questão podem ser consultados através da série oficial de rodízios da AdTech, dos produtos de filtração e do catálogo de produtos.
A seleção do produto deve basear-se no diagnóstico do bloqueio. Por exemplo, a substituição da ponta do rodízio pode ser adequada quando a ponta existente for inadequada ou estiver danificada, enquanto restrições recorrentes relacionadas com inclusões podem exigir uma análise mais abrangente das práticas de fusão, refinação, filtração e transferência de metal.
Um fornecedor de equipamento ou de consumíveis não deve prometer que a substituição de um componente resolverá um problema cuja causa subjacente ainda não tenha sido determinada.
Conclusão
Para minimizar o entupimento dos bicos nas operações de fundição de alumínio, é necessária uma abordagem sistemática no que diz respeito à limpeza da massa fundida, à compatibilidade das pontas dos bicos, à instalação, à estabilidade da temperatura e ao controlo do fluxo.
Comece por registar os sintomas e comparar as séries afetadas com a produção normal. Analise o estado da ponta removida, o sistema de filtração, a liga e o histórico de tratamento da massa fundida, bem como as condições de funcionamento. Selecione medidas corretivas com base em dados concretos e confirme a sua eficácia utilizando dados de produção comparáveis.
A filtração por espuma cerâmica, a desgaseificação adequada, os materiais compatíveis para as pontas, os tratamentos de superfície adequados e a gestão estável do fluxo podem, todos eles, contribuir para um processo de fundição mais bem controlado. O seu valor depende da eficácia com que cada medida aborda a causa real do problema.
Para os engenheiros de produção, o resultado mais útil não é simplesmente uma ponta que dure mais tempo. É um processo que proporciona um fluxo estável, uma qualidade aceitável do produto, uma manutenção previsível e custos de produção evitáveis mais baixos.
FAQ
1. O que provoca o entupimento da ponta do bico de fundição na fundição de alumínio?
As causas potenciais incluem inclusões de óxido, depósitos acumulados, deterioração do material, solidificação local, contaminação, canais danificados e condições de fluxo irregulares. A causa deve ser determinada através da análise dos registos do processo e da inspeção da ponta, em vez de se partir do princípio de que todos os bloqueios têm o mesmo mecanismo.
2. Os filtros de espuma cerâmica podem impedir o entupimento das pontas das rodas?
Os filtros de espuma cerâmica podem reduzir a quantidade de inclusões não metálicas que entram nos equipamentos a jusante. Isto pode ajudar a reduzir um dos fatores que contribuem para a formação de depósitos nas pontas, mas a filtração não consegue eliminar todas as causas de obstrução. É necessário ter em conta a capacidade do filtro, a limpeza da massa fundida, as condições de fluxo e a compatibilidade das pontas.
3. A desgaseificação reduz o entupimento dos bicos?
A desgaseificação visa principalmente o hidrogénio dissolvido e outros objetivos relacionados com o tratamento da massa fundida, de acordo com o processo específico. Pode contribuir para a qualidade geral da massa fundida, mas não elimina diretamente uma obstrução existente no bocal. A gestão de inclusões e a inspeção física continuam a ser necessárias.
4. Um filtro de espuma cerâmica com PPI mais fino é sempre melhor?
Não. Um filtro mais fino pode apresentar um comportamento diferente na retenção de inclusões, mas também pode alterar a resistência ao fluxo e a capacidade. A seleção do filtro deve ter em conta a liga, a carga de inclusões, as dimensões do filtro, a cabeça metálica disponível, o caudal necessário e as características do próprio produto filtrante.
5. Devo aumentar a temperatura de fundição para desobstruir uma ponta entupida?
Não sem antes confirmar a causa e verificar o intervalo de funcionamento aprovado. Uma temperatura baixa pode contribuir para um fluxo reduzido, mas uma temperatura excessiva pode acelerar a degradação do material ou afetar a qualidade do produto. Siga o procedimento de processo validado, em vez de proceder a um aumento arbitrário da temperatura.
6. Como posso distinguir os depósitos de óxido da solidificação local?
Os registos da temperatura do processo e das interrupções podem revelar condições compatíveis com a solidificação local, enquanto a análise da ponta removida pode identificar depósitos ou danos materiais. A inspeção visual, por si só, pode não permitir determinar a composição dos depósitos. Poderá ser necessária uma análise laboratorial no caso de falhas recorrentes ou inexplicáveis.
7. O revestimento de nitreto de boro evita o entupimento da ponta do rodízio?
O revestimento BN pode ajudar a reduzir a aderência do alumínio em superfícies compatíveis. A sua adequação depende do componente, da formulação do revestimento, do procedimento de aplicação e das condições de funcionamento. Deve ser considerado como uma possível medida preventiva, e não como uma garantia contra todos os bloqueios.
8. Com que frequência se deve substituir a ponta de um lançador?
Os intervalos de substituição dependem da liga, do material da ponta, das condições de fundição, do desgaste, do comportamento do fluxo e dos requisitos de qualidade do produto. Estabeleça critérios de substituição com base nos resultados das inspeções e nos registos de produção, em vez de se basear num valor universal de vida útil.
9. Que informações devem ser registadas quando ocorre um entupimento do bico?
Registe a identificação da ponta, a liga, os tempos de instalação e remoção, o histórico de temperaturas, a velocidade de fundição, as observações relativas ao fluxo e ao nível do metal, o estado do filtro, o histórico de interrupções, os defeitos de qualidade e as conclusões da inspeção da ponta. Estes detalhes ajudam a distinguir os problemas recorrentes do processo das falhas de componentes individuais.
10. As soluções de bicos de fundição contínua de aço são aplicáveis às pontas de fundição de alumínio?
Não automaticamente. Os bicos de entrada submersos em aço e as pontas de fundição em fita de alumínio funcionam em contextos metalúrgicos e de equipamento diferentes. As abordagens específicas para o aço, incluindo certas práticas de modificação de inclusões e de controlo do árgon, não devem ser consideradas soluções universais para a fundição de alumínio.
