

Para minimizar la obstrucción de las boquillas en las operaciones de colada de aluminio, hay que controlar los factores que limitan el flujo del metal fundido: el exceso de inclusiones de óxido, los depósitos en el interior de la punta de rueda, materiales inadecuados para la punta, inestabilidad térmica, canales de flujo dañados o contaminados y distribución irregular del metal. El método más fiable consiste en mejorar la limpieza de la masa fundida en las fases previas, seleccionar una punta de colada que se adapte a la aleación y a la línea de fundición, seguir las instrucciones de instalación y precalentamiento del proveedor, mantener unas condiciones estables de temperatura y flujo, y supervisar los cambios en el rendimiento de la fundición. Filtración de espuma cerámica y un equipo adecuado para el tratamiento del metal fundido puede reducir la cantidad de inclusiones, pero ningún filtro, fundente, recubrimiento o ajuste operativo por sí solo puede garantizar que la punta de la máquina de colada no se obstruya nunca.
¿Qué provoca la obstrucción de la punta del molde en la fundición de aluminio?
La punta del canal de colada distribuye el aluminio fundido a través de un canal de flujo perfilado antes de que el metal entre en la zona de colada y laminación. Si se produce una obstrucción en parte de ese canal, la distribución del aluminio puede variar a lo largo del ancho del producto, lo que afecta a la estabilidad del proceso y a la calidad de la superficie.
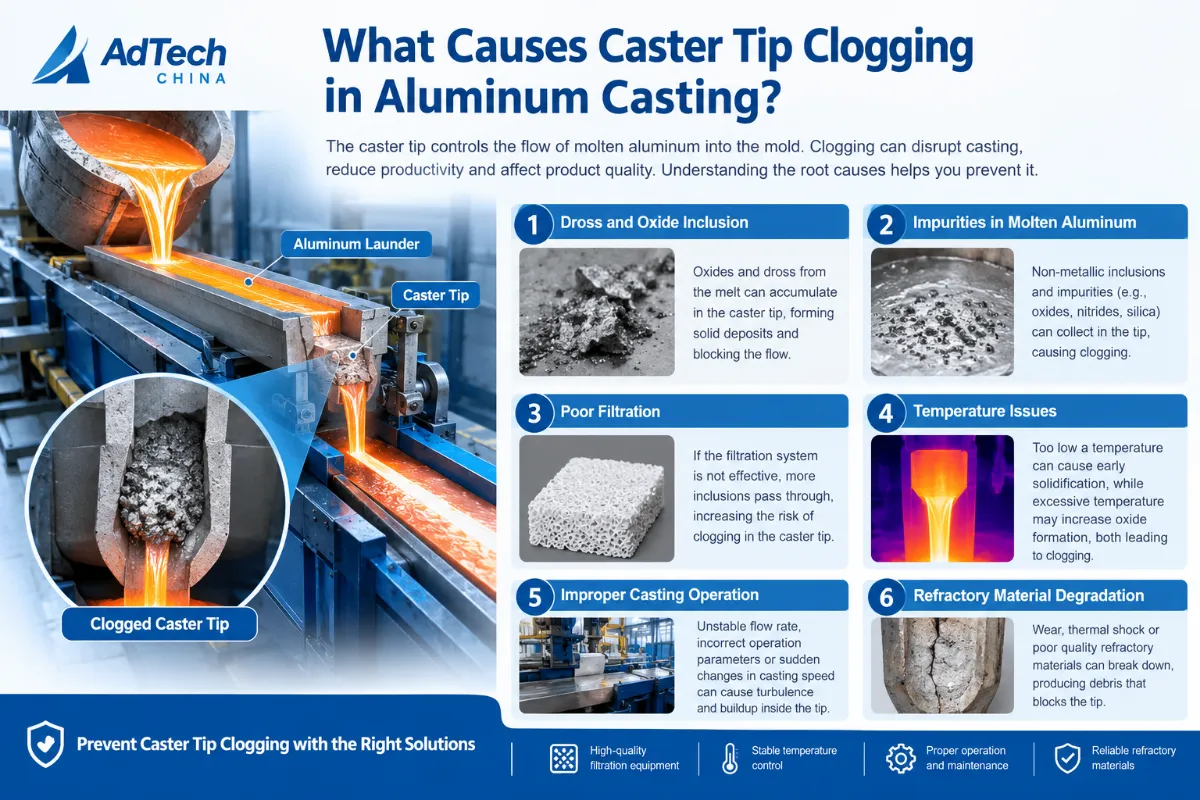
La obstrucción puede producirse por diversos mecanismos. Es importante identificar el mecanismo más probable, ya que los distintos síntomas pueden requerir medidas correctivas diferentes.
1. Capas de óxido e inclusiones no metálicas
El aluminio fundido puede contener capas de óxido, partículas de óxido, fragmentos de escoria y otras inclusiones no metálicas. Estos contaminantes pueden proceder de la fusión, la transferencia de la masa fundida, la turbulencia, las adiciones de aleación y una manipulación inadecuada de la masa fundida.
Cuando las inclusiones se acumulan en un conducto de flujo estrecho o se adhieren a una superficie interna, el área de flujo disponible puede reducirse. El resultado puede ser un cambio gradual en la distribución del metal o una restricción más grave.
Las investigaciones sobre la filtración del aluminio fundido confirman que la carga de inclusiones, las características de las partículas, la velocidad de flujo y el comportamiento de la filtración influyen en el rendimiento de la limpieza del fundido. También ponen de manifiesto por qué son importantes la preparación previa del fundido y la selección adecuada del filtro. Fuente: Caracterización hidráulica de los filtros de espuma cerámica utilizados en la filtración de aluminio.
2. Interacción entre el aluminio fundido y los materiales de la punta
Las puntas de las ruedas de fundición están en contacto con el aluminio caliente durante largos periodos de tiempo. Dependiendo del material refractario o compuesto de fibra, la composición química de la aleación, la temperatura de funcionamiento y el tiempo de exposición, la interacción química, la erosión o el deterioro de la superficie pueden afectar al canal de flujo.
Una superficie interna dañada o cada vez más rugosa puede favorecer la acumulación de depósitos. El deterioro del material también puede alterar la geometría original del conducto.
Por eso no basta con evaluar una punta únicamente en función de su precio de compra. También hay que tener en cuenta la compatibilidad de los materiales, la uniformidad dimensional, el diseño de los canales internos y la idoneidad para la aleación concreta y las condiciones de funcionamiento.
3. Inestabilidad térmica y solidificación local
Una temperatura demasiado baja para la aleación y el proceso concretos puede aumentar el riesgo de solidificación local del metal o de restricción del flujo, especialmente durante la puesta en marcha, las interrupciones prolongadas o un funcionamiento inestable.
Sin embargo, aumentar la temperatura de forma indiscriminada no es una solución universal adecuada. Las temperaturas excesivas pueden acelerar la degradación del material o provocar otros problemas metalúrgicos, dependiendo de la aleación y del equipo.
El objetivo es mantener la temperatura del proceso dentro del intervalo de funcionamiento validado para la aleación, el diseño de la máquina de colada y el material de la punta.
4. Daños en las puntas, contaminación o problemas de instalación
La punta de una rueda puede funcionar mal incluso si el material del que está hecha es el adecuado, en caso de que esté astillada, agrietada, sucia, mal colocada o equipada con componentes de soporte inadecuados.
El polvo, el material refractario suelto, los residuos o los daños producidos durante la manipulación pueden obstaculizar el paso del flujo. Los errores de instalación también pueden provocar una distribución desigual del flujo que se asemeja a una obstrucción.
Por lo tanto, la inspección previa a la instalación y el cumplimiento de los procedimientos del proveedor del equipo son aspectos importantes para prevenir las obstrucciones.
5. Nivel de metal inestable y distribución desigual del caudal
La inestabilidad del flujo puede tener su origen fuera de la propia punta. Los cambios en el nivel de metal, los ajustes de control del flujo, el estado de los equipos situados aguas arriba o el estado del canal de colada y de los componentes de distribución pueden afectar a la forma en que el aluminio entra en la punta de la máquina de colada.
Si el flujo se vuelve irregular a lo largo del ancho del producto, no se debe atribuir automáticamente el problema a una boquilla obstruida. También se deben examinar el sistema de distribución, la disposición de montaje, el nivel de metal y las condiciones de funcionamiento.
Cómo detectar una obstrucción en la boquilla antes de modificar el proceso
Antes de ajustar la temperatura, sustituir la punta o cambiar el grado del filtro, averigua qué es lo que está pasando realmente.
La siguiente tabla ofrece un punto de partida para la investigación. Se trata de posibilidades diagnósticas, no de conclusiones definitivas basadas únicamente en los síntomas.
| Síntoma observado | Posible causa | Primera comprobación recomendada |
|---|---|---|
| El caudal de metal disminuye gradualmente durante un ciclo de producción | Acumulación de sedimentos, obstrucción del cauce o cambios en las condiciones de funcionamiento | Compara el comportamiento del flujo, el nivel de metal y la temperatura con los registros de producción anteriores |
| El flujo se ve restringido tras una interrupción prolongada | Solidificación local o un cambio en las condiciones térmicas de la trayectoria del flujo | Revisar la duración de la parada, el procedimiento de reinicio y el historial de temperaturas |
| El caudal es desigual a lo largo del ancho de la banda | Distribución desigual, daños en el conducto, desalineación o una restricción localizada | Revisa el sistema de control de flujo, la alineación de las boquillas y el patrón de flujo transversal. |
| Se producen obstrucciones similares con varias puntas | La limpieza del material fundido en las fases iniciales del proceso, las condiciones de funcionamiento o un problema habitual de instalación | Comparar el historial de tratamiento de fundición, el estado de los filtros y los registros de instalación |
| Una punta nueva no funciona bien justo después de instalarla | Daños, contaminación, dimensiones inadecuadas o un problema de instalación | Revisa la punta, el sistema de fijación y el procedimiento de precalentamiento |
| Los defectos de fundición aumentan, mientras que el flujo se mantiene relativamente estable | Contaminación por inclusiones u otros defectos relacionados con el proceso | Analizar la pureza de la masa fundida, el rendimiento de la filtración y las características de los defectos |
Distinguir entre una punta obstruida y un problema relacionado con la calidad del material fundido
No todos los defectos de fundición indican una obstrucción física de la boquilla.
Por ejemplo, un recuento elevado de inclusiones puede indicar una limpieza insuficiente del metal fundido, incluso cuando la punta sigue conduciendo el metal de forma adecuada. Por el contrario, una punta puede presentar una restricción del flujo debido a depósitos localizados o a la degradación del material, aunque el metal fundido entrante cumpla con el objetivo de limpieza habitual de la planta.
Siempre que sea posible, examine las puntas extraídas para detectar depósitos, daños superficiales, grietas y cambios dimensionales. Si es necesario, recurra a los análisis de laboratorio adecuados para determinar la composición de los depósitos o identificar el deterioro del material.
El objetivo es identificar el mecanismo, en lugar de cambiar repetidamente los consumibles sin verificar la causa.
Cómo reducir la carga de inclusiones antes de que el aluminio llegue a la máquina de colada
Una de las medidas preventivas más importantes es controlar la limpieza del metal fundido antes de que el aluminio entre en la zona de fundición.
Mejorar las prácticas de fusión y transferencia de la masa fundida
La contaminación relacionada con los óxidos puede aumentar cuando el aluminio fundido se agita o se expone a condiciones que favorecen la oxidación superficial y la arrastre de partículas.
Revisa las siguientes prácticas:
- Controlar la transferencia de la masa fundida para evitar turbulencias innecesarias y el arrastre de óxido.
- Elimine las escorias superficiales siguiendo el procedimiento operativo de la planta.
- Gestiona de forma coherente las adiciones de aleaciones y el tratamiento de la masa fundida.
- Evite la contaminación procedente de herramientas, equipos de transferencia y componentes refractarios dañados.
- Mantén unas condiciones de manipulación y transferencia uniformes entre lotes o ciclos de producción.
Estas medidas contribuyen a que el metal que entra en los sistemas de filtración y fundición esté más limpio. Su eficacia debe comprobarse utilizando los propios parámetros de calidad de la colada y los datos sobre defectos de la propia planta.
Utiliza un sistema de filtración con espuma cerámica adecuado
Los filtros de espuma cerámica se utilizan ampliamente en la fundición de aluminio para capturar las inclusiones no metálicas del metal fundido. Los de AdTech productos de filtración entre ellos se encuentran los filtros de espuma cerámica, los filtros de espuma cerámica sin fósforo, los tubos filtrantes de cartucho y los medios filtrantes de alúmina.
La filtración puede reducir la cantidad de inclusiones que se transportan río abajo, lo que contribuye a controlar uno de los posibles factores que provocan la formación de depósitos en la punta de la máquina de colada.
Sin embargo, hay varias limitaciones que hay que tener en cuenta.
En primer lugar, un filtro de espuma cerámica tiene una capacidad limitada. Las partículas de gran tamaño y las películas de óxido pueden afectar a su resistencia al flujo y a su comportamiento de filtración. En segundo lugar, el propio filtro puede quedar obstruido si recibe una carga excesiva de impurezas. En tercer lugar, una masa fundida más limpia no elimina otras causas de obstrucción de la boquilla, como materiales inadecuados, daños o inestabilidad de la temperatura.
La bibliografía científica también advierte de que no se deben seleccionar los filtros basándose únicamente en el PPI nominal. La estructura y las propiedades hidráulicas de los filtros pueden variar entre productos que comparten la misma designación nominal. Fuente: estudio sobre filtración de acceso abierto.
Antes de elegir un filtro, comprueba lo siguiente:
- Caudal de aluminio requerido y rendimiento de producción previsto.
- Composición química de las aleaciones y cualquier consideración relevante en materia de compatibilidad.
- Dimensiones del filtro, grosor y PPI nominal o grado.
- Altura manométrica disponible y capacidad del equipo para mantener un caudal estable.
- Carga prevista de las inclusiones y requisitos de sustitución de los filtros.
- Compatibilidad con el equipo de filtración y con el conjunto de la línea de colada.
Un filtro de mayor finura no es necesariamente la mejor opción. Su rendimiento debe evaluarse teniendo en cuenta el caudal requerido, la altura de presión disponible, la carga de impurezas y el objetivo de calidad del producto.
Otro estudio sobre la filtración con espuma cerámica también reveló que la incorporación de refinadores de grano puede afectar al rendimiento de la filtración en determinadas condiciones experimentales. Esto refuerza la importancia de tener en cuenta el proceso completo de tratamiento de la masa fundida, en lugar de evaluar un filtro de forma aislada. Fuente: Influencia del refinador de grano, el nivel de inclusión y el grado de filtrado en el rendimiento de la filtración del aluminio fundido.
Combina adecuadamente la desgasificación y la filtración
La desgasificación y la filtración abordan diferentes aspectos de la calidad de la masa fundida.
Los sistemas de desgasificación en línea se utilizan principalmente para reducir el hidrógeno disuelto y también pueden desempeñar otras funciones de tratamiento de la masa fundida, dependiendo del equipo y del proceso. La filtración sirve principalmente para eliminar o capturar inclusiones sólidas.
Estos procesos pueden complementarse entre sí, pero no deben considerarse soluciones intercambiables. Una unidad de desgasificación no elimina directamente una obstrucción física ya formada en la punta de la rueda de fundición, y la eliminación de hidrógeno por sí sola no garantiza una menor deposición de inclusiones.
AdTech's equipos de desgasificación en línea Está diseñado para la purificación del aluminio fundido. La secuencia de tratamiento adecuada debe establecerse en función de los requisitos de la aleación, el estado de la fundición, el equipo disponible y los procedimientos de control de calidad de la planta.
Elige una punta de rueda que se adapte a la aleación y a la línea de producción
Una selección adecuada de las puntas puede ayudar a mantener una distribución estable del metal y a evitar problemas de compatibilidad que contribuyen al deterioro prematuro.
Comprobar la compatibilidad de los materiales y las aleaciones
La punta debe seleccionarse en función de la aleación de aluminio fundido concreta y de sus condiciones de trabajo, y no basándose únicamente en una descripción genérica del material.
Entre los aspectos importantes que hay que tener en cuenta se encuentran la composición química de la aleación, la temperatura de funcionamiento, el tiempo de exposición, las condiciones térmicas y el grado de resistencia necesario frente a la erosión o la interacción química.
Cuando una planta procese varios grados de aleación, comprueba si una misma especificación de punta es adecuada para todos ellos. Un material que ofrezca un rendimiento aceptable en una aplicación puede que no ofrezca los mismos resultados en otra.
Comprueba la geometría del canal y la compatibilidad dimensional
El diseño del canal de flujo interno de la punta de colada influye en la distribución del metal fundido. Las dimensiones y la geometría de instalación deben ajustarse a la línea de colada.
Para la producción de tiras y láminas de aluminio, consulta:
- Longitud y anchura totales de la punta.
- El grosor de la punta y la geometría de apertura necesaria.
- Diseño de canales o cámaras internas.
- Alineación con el bastidor de montaje y los componentes adyacentes.
- Compatibilidad con los espaciadores, las orejas, la caja de control de caudal y el canal de descarga.
- Requisitos para garantizar un flujo uniforme a lo largo de todo el ancho del producto.
Los productos de AdTech —puntas de rodillo, separadores y orejas rígidas— están diseñados para líneas de colada y laminación de chapas, bandas y láminas de aluminio. Las gamas de dimensiones fijas publicadas para sus puntas de colada incluyen longitudes de 200 a 2.300 mm, anchuras de 50 a 600 mm y espesores de punta de 1,6 a 10 mm. La disponibilidad y la idoneidad reales deben confirmarse consultando el plano de la aplicación.
Se trata de gamas de catálogo, no de dimensiones universales válidas para todas las ruedas. Comprueba siempre la configuración necesaria antes de realizar el pedido.
Evaluar las superficies antiadherentes y los recubrimientos compatibles
Los tratamientos superficiales pueden ayudar a reducir la adhesión entre el aluminio fundido y los componentes refractarios compatibles. Su eficacia depende del sustrato, la composición del recubrimiento, el método de aplicación y las condiciones de funcionamiento.
AdTech ofrece recubrimientos de nitruro de boro (BN) y materiales de reparación refractarios para componentes en contacto con el aluminio, entre los que se incluyen las puntas de los vertedores y los canales de colada, con el objetivo declarado de evitar la adhesión del aluminio. Consulte el catálogo oficial de productos de la empresa.
Un recubrimiento no debe considerarse una solución universal para la obstrucción de las boquillas. Antes de optar por uno, comprueba lo siguiente:
- Compatibilidad con el material de la punta actual.
- Idoneidad para la aleación y las condiciones de funcionamiento.
- Requisitos aprobados en materia de aplicación, secado o curado.
- Tanto si el tratamiento afecta a las dimensiones, al comportamiento del flujo o al mantenimiento posterior.
- Si la planta dispone de pruebas de que el recubrimiento resuelve el mecanismo de fallo diagnosticado.
La selección de materiales, el tratamiento de superficies y la pureza de la masa fundida deben tenerse en cuenta de forma conjunta.
Mantener unas condiciones estables de temperatura y caudal
Incluso una punta de rodillo adecuada puede presentar problemas de funcionamiento si el proceso se sale repetidamente del rango de funcionamiento previsto.
Respeta el intervalo de temperatura indicado
Utilice el rango de temperatura establecido para la aleación, el proceso de fundición, el material de la punta y la configuración del equipo.
Evita dos errores habituales:
- Funcionamiento por debajo de la temperatura de funcionamiento requerida y suponiendo que la punta permanecerá totalmente abierta en todas las condiciones.
- Aumentar la temperatura por encima del rango validado con el fin de compensar los atascos recurrentes.
Lo primero puede aumentar el riesgo de solidificación local o de una circulación deficiente. Lo segundo puede acelerar la interacción con los materiales refractarios, afectar a la calidad de la aleación o provocar otros problemas.
Registra la temperatura en los puntos de control definidos en el procedimiento de la planta. Cuando se produzcan atascos, compara las lecturas y la secuencia temporal con las de la producción normal, en lugar de basarte en una sola medición.
Mantener un nivel y una distribución uniformes del metal
El sistema de flujo debe suministrar aluminio fundido a la punta de la máquina de colada en condiciones estables y repetibles.
Revisa el control de nivel de metal, los ajustes de control de caudal, el estado de la canaleta y cualquier cambio realizado durante la puesta en marcha o la producción. Si está disponible, utiliza la instrumentación adecuada de caudal o nivel para identificar desviaciones antes de que se conviertan en perturbaciones más graves.
La gama de productos de AdTech incluye equipos de lavado y productos de control de caudal destinados a la manipulación y la gestión del flujo del aluminio fundido. Dichos equipos deben configurarse en función de la línea concreta y deben evaluarse como parte del sistema completo de fundición, no como un componente aislado.
Gestionar las condiciones de inicio, pausa y reinicio
Los procedimientos de puesta en marcha y de interrupción deben documentarse y seguirse de forma sistemática.
Antes de iniciar una colada, comprueba que el equipo y los componentes refractarios se hayan preparado de acuerdo con las instrucciones de sus proveedores. Tras una interrupción prolongada, verifica que la línea se encuentre en las condiciones térmicas y de funcionamiento adecuadas antes de reanudar la colada normal.
No intentes eliminar una restricción realizando un ajuste no autorizado de la temperatura o del caudal. Cualquier intervención que implique equipos calientes o metal fundido debe realizarse siguiendo los procedimientos de seguridad de la planta.
Evitar la contaminación y los daños durante la instalación
La calidad de la instalación es un factor importante para el rendimiento de la punta de la rueda giratoria.
Antes de instalar una nueva punta, compruebe que no presente daños visibles y asegúrese de que se ha suministrado la pieza correcta. Compruebe que no haya restos sueltos, polvo u otra suciedad en el canal y en las superficies de montaje.
Una lista de comprobación práctica para la instalación incluye lo siguiente:
- Comprueba la pieza. Confirma el plano del producto, las dimensiones, el material y la aplicación prevista de la aleación.
- Revisa la punta. Descartar los componentes que presenten grietas, astillas, deformaciones u otros daños inaceptables.
- Mantén limpio el canal de flujo. Manipula el componente de forma que se reduzca al mínimo la contaminación y protégelo antes de su instalación.
- Sigue el procedimiento de preparación indicado. Sigue las instrucciones de precalentamiento y secado aprobadas por el fabricante de la punta, cuando proceda. No sustituyas el procedimiento real por una temperatura o una velocidad de calentamiento estimadas.
- Comprueba la disposición de montaje. Comprueba la alineación, los soportes, los espaciadores, las orejetas y los componentes asociados a la trayectoria del flujo.
- Graba la instalación. Anota la fecha, la identificación de la punta, la aleación y las condiciones de puesta en marcha pertinentes.
Una punta agrietada o contaminada no debe volver a utilizarse con la esperanza de que los ajustes de funcionamiento compensen su estado.
Del mismo modo, evítese el raspado agresivo u otros métodos de limpieza que puedan dañar la superficie del canal. Las decisiones relativas a la limpieza, la reutilización y la sustitución deben ajustarse a las instrucciones del fabricante y a los criterios de inspección establecidos por la planta.
Lista de comprobación para la resolución de problemas destinada a los ingenieros de producción
La siguiente secuencia sirve para organizar una investigación práctica cuando las obstrucciones se vuelven frecuentes.
| Paso | Acción | Propósito |
|---|---|---|
| 1 | Confirma y describe el síntoma | Distinguir entre un caudal reducido, una distribución desigual y defectos de calidad en la fase posterior |
| 2 | Consultar el historial de temperaturas e interrupciones | Detectar posibles cambios térmicos o problemas relacionados con el reinicio |
| 3 | Revisar los registros de tratamiento de la masa fundida y de filtración | Comprueba si se han producido cambios en la carga de inclusión o en el comportamiento de la filtración. |
| 4 | Revisa la punta de la rueda giratoria y los componentes adyacentes | Comprueba si hay depósitos, grietas, daños, suciedad o desalineaciones. |
| 5 | Comprueba el conducto de descarga y el sistema de control de caudal | Identificar las causas subyacentes del suministro inestable o irregular de metal |
| 6 | Cambia una variable justificada cada vez | Evita introducir múltiples cambios no verificados que puedan ocultar la causa principal. |
| 7 | Comparar el rendimiento tras la aplicación de medidas correctoras | Determinar si el cambio ha mejorado la estabilidad y ha reducido la frecuencia de los atascos |
Crear un registro sencillo de rendimiento
Entre los registros útiles se incluyen:
- Identificación de las puntas de las ruedas y proveedor.
- Tipo de aleación y composición química correspondiente.
- Fecha de instalación y fecha de retirada de la punta.
- Tiempos de arranque, interrupción y reinicio.
- Mediciones disponibles de temperatura y nivel de metal.
- Velocidad de fundición y condiciones de producción.
- Especificaciones del filtro y fecha de sustitución.
- El momento en el que se producen los primeros cambios en el caudal o aparecen los primeros defectos.
- Observaciones de la inspección de la punta tras su retirada.
- Medidas correctivas y resultado de la siguiente serie comparable.
A la hora de evaluar el rendimiento, utilice condiciones de funcionamiento comparables. De lo contrario, una variación en la vida útil podría deberse a una aleación diferente, a la velocidad de fundición, a la presencia de inclusiones o al programa de producción, y no a una mejora real de la punta.
Un objetivo operativo útil no consiste simplemente en aumentar el número de horas que una boquilla permanece instalada, sino en mantener un caudal y una calidad del producto aceptables, al tiempo que se reducen las paradas evitables, los desechos y los costes de los consumibles.
Cómo evaluar el coste de la obstrucción de las puntas de las ruedas giratorias
La punta de rueda con el precio más bajo no es necesariamente la opción más económica a lo largo de su vida útil.
Una comparación más significativa tiene en cuenta el coste total asociado a un volumen determinado de producción aceptable.
Los costes pertinentes incluyen:
- Precio de compra de la punta de la rueda giratoria.
- Consumibles y materiales de recubrimiento relacionados.
- Mano de obra y tiempo de sustitución.
- Pérdida de producción durante paradas no programadas.
- Desperdicio o reelaboración debidos a la inestabilidad del flujo y a defectos de fundición.
- Costes de inspección y mantenimiento.
A efectos de análisis interno, una planta puede calcular:
Coste por tonelada aceptable = Total de los costes pertinentes de vertido, mantenimiento y tiempo de inactividad / Toneladas de producto aceptable producidas.
El cálculo debe basarse en las mismas categorías de costes y en un período de producción comparable a la hora de evaluar diferentes recomendaciones o procedimientos operativos.
No compares a los proveedores basándote únicamente en las afirmaciones sobre la vida útil. Pregunta cómo se midió la vida útil, qué aleaciones se procesaron, qué condiciones de fundición se aplicaron, en qué consistió el fin de la vida útil y si el resultado incluía períodos en los que la calidad del producto era inaceptable.
Cuando un proveedor facilite datos de ensayos comparativos, solicite las condiciones de ensayo en las que se basaron y la definición de «rendimiento satisfactorio».
¿Qué deben preguntar los compradores a un fabricante de puntas para ruedas?
Una conversación constructiva con el proveedor debería aportar información suficiente para determinar si el producto propuesto se adapta a la aplicación.
Plantea las siguientes preguntas:
- ¿Qué material para la punta y qué diseño de canal interno se proponen para nuestra aleación y la configuración de la línea de fundición?
- ¿Qué dimensiones, tolerancias y planos de instalación hay disponibles?
- ¿Qué instrucciones de preparación, precalentamiento, secado y manipulación hay que seguir?
- ¿Se recomienda aplicar un recubrimiento para nuestra aplicación? ¿Qué limitaciones o requisitos de preparación hay que tener en cuenta?
- ¿Qué condiciones de funcionamiento y especificaciones del producto respaldan la selección propuesta?
- ¿Cómo se debe inspeccionar una punta para distinguir entre el desgaste normal y un fallo prematuro?
- ¿Puede el proveedor explicar la causa probable de la obstrucción recurrente basándose en los registros de producción y en el estado de la punta retirada?
- ¿Qué pruebas respaldan las supuestas mejoras en la vida útil, la estabilidad del flujo o el coste por tonelada?
- ¿Son compatibles los componentes propuestos (punta, espaciador, oreja y control de caudal) con el equipo actual?
- ¿Qué información técnica se necesita para confirmar que el producto es adecuado antes de realizar el pedido?
Un proveedor competente debería ser capaz de analizar las limitaciones y las condiciones de aplicación, y no limitarse a dar un presupuesto.
Cómo se integra AdTech China en las operaciones de fundición de aluminio
AdTech China suministra puntas de colada y componentes relacionados para líneas de colada y laminación de chapas, bandas y láminas de aluminio. Su gama de productos publicada incluye puntas de colada, separadores, orejas duras, filtros de espuma cerámica, equipos de desgasificación, equipos de filtración, sistemas de canales de colada, así como recubrimientos de BN y materiales de reparación refractarios.
Estos productos abordan diferentes fases del proceso:
- Puntas de las ruedas giratorias y componentes relacionados: Se seleccionan para adaptarse a la geometría de la línea de colada requerida y a los requisitos de distribución del metal.
- Filtros de espuma cerámica: Se utiliza para capturar inclusiones no metálicas antes de que la masa fundida llegue a las operaciones de colada posteriores.
- Equipos de desgasificación en línea: Se utiliza para el control del hidrógeno disuelto como parte del proceso más amplio de tratamiento de la masa fundida.
- Equipos de lavado y control de caudal: Se utiliza para gestionar el traslado y la distribución del metal fundido.
- Recubrimiento BN y materiales de reparación refractarios: Se tiene en cuenta cuando el material y las condiciones de funcionamiento permiten su uso.
Los productos correspondientes pueden consultarse a través de la serie oficial de ruedas de AdTech, los productos de filtración y el catálogo de productos.
La selección del producto debe basarse en el diagnóstico de la obstrucción. Por ejemplo, puede ser conveniente cambiar la punta de la rueda giratoria cuando la punta actual no sea adecuada o esté dañada, mientras que las restricciones recurrentes relacionadas con las inclusiones pueden requerir una revisión más amplia de las prácticas de fundición, refinado, filtración y transferencia de metal.
Un proveedor de equipos o consumibles no debe prometer que la sustitución de un componente resolverá un problema cuya causa subyacente no se haya determinado.
Conclusión
Para reducir al mínimo la obstrucción de las boquillas en las operaciones de colada de aluminio, es necesario adoptar un enfoque sistemático en lo que respecta a la limpieza de la masa fundida, la compatibilidad de las puntas de colada, la instalación, la estabilidad de la temperatura y el control del flujo.
Empieza por registrar los síntomas y comparar las series afectadas con la producción normal. Analiza el estado de la punta retirada, el sistema de filtración, la aleación y el historial de tratamiento de la masa fundida, así como las condiciones de funcionamiento. Selecciona las medidas correctivas basándote en los datos disponibles y confirma su eficacia utilizando datos de producción comparables.
La filtración con espuma cerámica, una desgasificación adecuada, materiales compatibles para las puntas, tratamientos superficiales adecuados y una gestión estable del caudal pueden contribuir a un proceso de colada mejor controlado. Su eficacia depende de hasta qué punto cada medida aborda la causa real del problema.
Para los ingenieros de producción, el resultado más útil no es simplemente una boquilla que dure más tiempo. Se trata de un proceso que garantiza un caudal estable, una calidad aceptable del producto, un mantenimiento predecible y unos costes de producción evitables más bajos.
PREGUNTAS FRECUENTES
1. ¿Qué provoca la obstrucción de la punta del molde en la fundición de aluminio?
Entre las posibles causas se incluyen las inclusiones de óxido, los depósitos acumulados, el deterioro del material, la solidificación local, la contaminación, los canales dañados y las condiciones de flujo irregulares. Para determinar la causa, es necesario revisar los registros del proceso e inspeccionar la punta, en lugar de dar por sentado que todas las obstrucciones se deben al mismo mecanismo.
2. ¿Pueden los filtros de espuma cerámica evitar la obstrucción de la punta de la rueda?
Los filtros de espuma cerámica pueden reducir la cantidad de inclusiones no metálicas que llegan a los equipos situados aguas abajo. Esto puede ayudar a reducir uno de los factores que contribuyen a la formación de depósitos en las puntas, pero la filtración no puede eliminar todas las causas de obstrucción. Es necesario tener en cuenta la capacidad del filtro, la limpieza de la masa fundida, las condiciones de flujo y la compatibilidad de las puntas.
3. ¿La desgasificación reduce la obstrucción de las boquillas?
La desgasificación se centra principalmente en el hidrógeno disuelto y en otros objetivos relacionados con el tratamiento de la masa fundida que requiera el proceso en cuestión. Puede contribuir a la calidad general de la masa fundida, pero no elimina directamente una obstrucción existente en la boquilla. Sigue siendo necesario controlar las inclusiones y realizar inspecciones físicas.
4. ¿Es siempre mejor un filtro de espuma cerámica con un PPI más fino?
No. Un filtro de mayor finura puede ofrecer un comportamiento diferente en cuanto a la retención de inclusiones, pero también puede modificar la resistencia al flujo y la capacidad. A la hora de seleccionar el filtro, se deben tener en cuenta la aleación, la carga de inclusiones, las dimensiones del filtro, el cabezal metálico disponible, el caudal requerido y las características del propio filtro.
5. ¿Debería aumentar la temperatura de fundición para desatascar la boquilla?
No sin antes confirmar la causa y comprobar el rango de funcionamiento aprobado. Una temperatura baja puede contribuir a que el flujo se vea restringido, pero una temperatura excesiva puede acelerar la degradación del material o afectar a la calidad del producto. Sigue el procedimiento de proceso validado en lugar de aumentar la temperatura de forma arbitraria.
6. ¿Cómo puedo distinguir los depósitos de óxido de la solidificación local?
Los registros de temperatura del proceso y de interrupciones pueden revelar condiciones compatibles con una solidificación local, mientras que el examen de la punta extraída puede identificar depósitos o daños materiales. La inspección visual por sí sola puede no bastar para determinar la composición de los depósitos. En caso de fallos recurrentes o inexplicables, puede ser necesario realizar análisis de laboratorio.
7. ¿Evita el recubrimiento de nitruro de boro que se obstruyan las puntas de las ruedas giratorias?
El recubrimiento BN puede ayudar a reducir la adhesión del aluminio en superficies compatibles. Su idoneidad depende del componente, la formulación del recubrimiento, el procedimiento de aplicación y las condiciones de funcionamiento. Debe considerarse como una posible medida preventiva, no como una garantía contra todas las obstrucciones.
8. ¿Con qué frecuencia hay que cambiar la punta de un lanzador?
Los intervalos de sustitución dependen de la aleación, el material de la punta, las condiciones de fundición, el desgaste, el comportamiento del flujo y los requisitos de calidad del producto. Establezca los criterios de sustitución basándose en los resultados de las inspecciones y los registros de producción, en lugar de basarse en una cifra universal de vida útil.
9. ¿Qué datos deben registrarse cuando se produce una obstrucción de la boquilla?
Anota la identificación de la punta, la aleación, los tiempos de instalación y desmontaje, el historial de temperaturas, la velocidad de fundición, las observaciones sobre el flujo y el nivel de metal, el estado del filtro, el historial de interrupciones, los defectos de calidad y los resultados de la inspección de la punta. Estos datos ayudan a distinguir los problemas recurrentes del proceso de los fallos de componentes concretos.
10. ¿Son aplicables las soluciones de boquillas de colada continua de acero a las puntas de colada de aluminio?
No de forma automática. Las boquillas de entrada sumergidas de acero y las puntas de colada en banda de aluminio funcionan en contextos metalúrgicos y de equipamiento diferentes. Los enfoques específicos para el acero, incluidas ciertas prácticas de modificación de inclusiones y de control del argón, no deben considerarse soluciones universales para la colada de aluminio.
