

Um ein Verstopfen der Düsen bei der Aluminiumgussproduktion zu minimieren, sollten die Faktoren kontrolliert werden, die den Fluss der Schmelze behindern: übermäßige Oxideinschlüsse, Ablagerungen im Inneren der Lenkradspitze, ungeeignete Materialien für die Gießdüse, Temperaturinstabilität, beschädigte oder verunreinigte Fließkanäle sowie eine ungleichmäßige Metallverteilung. Der zuverlässigste Ansatz besteht darin, die Reinheit der Schmelze im vorgelagerten Bereich zu verbessern, eine Gießdüse auszuwählen, die auf die Legierung und die Gießanlage abgestimmt ist, die Montage- und Vorheizanweisungen des Lieferanten zu befolgen, stabile Temperatur- und Fließbedingungen aufrechtzuerhalten und Veränderungen der Gussleistung zu überwachen. Keramische Schaumstoff-Filterung Zwar lassen sich Einschlüsse durch geeignete Anlagen zur Schmelzbehandlung reduzieren, doch kann kein einzelner Filter, kein Flussmittel, keine Beschichtung und keine Betriebsanpassung garantieren, dass eine Gießdüse niemals verstopft.
Was führt bei Aluminiumguss zum Verstopfen der Gussdüsen?
Eine Gießdüse verteilt geschmolzenes Aluminium über einen geformten Fließkanal, bevor das Metall in die Gieß- und Walzzone gelangt. Wenn ein Teil dieses Kanals verengt ist, kann sich die Verteilung des Aluminiums über die Produktbreite hinweg verändern, was sich auf die Prozessstabilität und die Oberflächenqualität auswirkt.
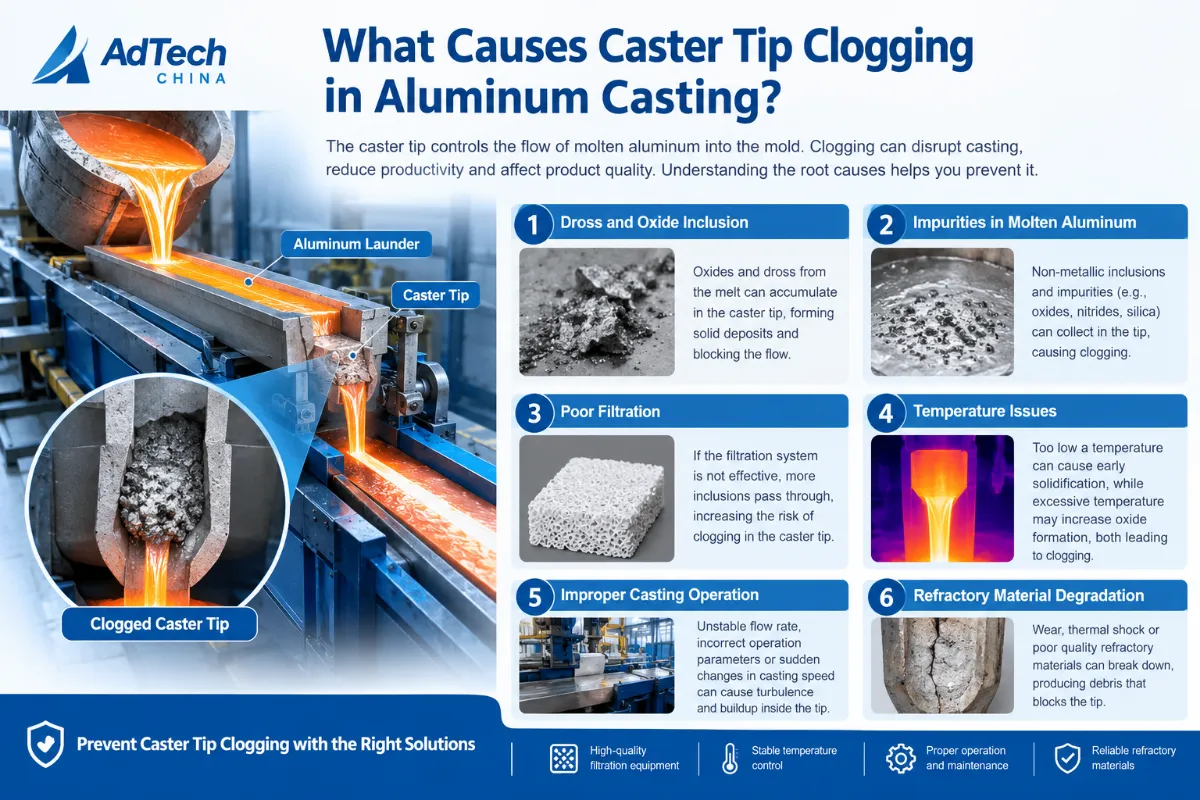
Eine Blockade kann durch verschiedene Mechanismen entstehen. Die Ermittlung des wahrscheinlichen Mechanismus ist wichtig, da unterschiedliche Symptome möglicherweise unterschiedliche Abhilfemaßnahmen erfordern.
1. Oxidschichten und nichtmetallische Einschlüsse
Geschmolzenes Aluminium kann Oxidschichten, Oxidpartikel, Schlackefragmente und andere nichtmetallische Einschlüsse enthalten. Diese Verunreinigungen können durch das Schmelzen, den Schmelztransport, Turbulenzen, Legierungszusätze und unsachgemäße Handhabung der Schmelze entstehen.
Wenn sich Einschlüsse in einem engen Strömungskanal ansammeln oder an einer Innenfläche haften bleiben, kann sich der verfügbare Strömungsquerschnitt verringern. Dies kann zu einer allmählichen Veränderung der Metallverteilung oder zu einer stärkeren Strömungsdrosselung führen.
Untersuchungen zur Filtration von Aluminiumschmelze bestätigen, dass die Einschlussbelastung, die Partikeleigenschaften, die Strömungsgeschwindigkeit und das Filtrationsverhalten die Reinigungsleistung der Schmelze beeinflussen. Sie zeigen zudem, warum die vorgelagerte Schmelzvorbereitung und die richtige Filterauswahl von Bedeutung sind. Quelle: Hydraulische Charakterisierung von Keramikschaumfiltern für die Aluminiumfiltration.
2. Wechselwirkung zwischen geschmolzenem Aluminium und den Materialien der Düsen
Die Gießspitzen stehen über längere Zeiträume in Kontakt mit heißem Aluminium. Je nach Art des feuerfesten Materials oder des Faserverbundwerkstoffs, der Legierungszusammensetzung, der Betriebstemperatur und der Einwirkzeit können chemische Wechselwirkungen, Erosion oder Oberflächenverschleiß den Fließkanal beeinträchtigen.
Eine beschädigte oder zunehmend raue Innenfläche kann dazu führen, dass sich Ablagerungen leichter ansammeln. Materialverschleiß kann zudem die ursprüngliche Geometrie des Durchgangs verändern.
Aus diesem Grund reicht es nicht aus, eine Düse allein anhand ihres Kaufpreises zu bewerten. Auch die Materialverträglichkeit, die Maßhaltigkeit, die Gestaltung der inneren Kanäle sowie die Eignung für die jeweilige Legierung und die Betriebsbedingungen sollten berücksichtigt werden.
3. Temperaturinstabilität und lokale Erstarrung
Eine für die jeweilige Legierung und den jeweiligen Prozess zu niedrige Temperatur kann das Risiko einer lokalen Metallverfestigung oder eines eingeschränkten Durchflusses erhöhen, insbesondere beim Anfahren, bei längeren Unterbrechungen oder bei instabilem Betrieb.
Eine wahllose Erhöhung der Temperatur ist jedoch keine geeignete Allzwecklösung. Je nach Legierung und Anlage können überhöhte Temperaturen den Materialverschleiß beschleunigen oder andere metallurgische Probleme verursachen.
Ziel ist es, die Prozesstemperatur innerhalb des validierten Betriebsbereichs für die Legierung, die Konstruktion der Gießmaschine und das Material der Gießdüse zu halten.
4. Beschädigungen an den Spitzen, Verunreinigungen oder Probleme bei der Installation
Eine Rollenkappe kann selbst bei geeignetem Material eine schlechte Leistung erbringen, wenn sie abgesplittert, rissig oder verschmutzt ist, falsch positioniert wurde oder mit ungeeigneten Stützkomponenten ausgestattet ist.
Staub, loses feuerfestes Material, Rückstände oder Beschädigungen, die bei der Handhabung entstanden sind, können den Durchflusskanal beeinträchtigen. Auch Einbaufehler können zu einer ungleichmäßigen Strömungsverteilung führen, die einer Verstopfung ähnelt.
Die Überprüfung vor der Installation und die Einhaltung der Anweisungen des Geräteherstellers sind daher wichtige Maßnahmen zur Vermeidung von Verstopfungen.
5. Instabile Metallkonzentration und ungleichmäßige Durchflussverteilung
Strömungsinstabilitäten können ihren Ursprung außerhalb der Gießdüse selbst haben. Veränderungen des Metallstands, der Einstellungen der Durchflussregelung, des Zustands der vorgeschalteten Anlagen oder des Zustands der Gießrinne und der Verteilungskomponenten können sich darauf auswirken, wie das Aluminium in die Gießdüse gelangt.
Sollte der Durchfluss über die Produktbreite hinweg ungleichmäßig werden, sollte das Problem nicht automatisch auf eine verstopfte Düse zurückgeführt werden. Auch das Verteilersystem, die Befestigungsart, der Metallstand und die Betriebsbedingungen sollten überprüft werden.
So erkennen Sie eine Düsenverstopfung, bevor Sie den Prozess ändern
Bevor Sie die Temperatur anpassen, die Spitze austauschen oder die Filterfeinheit ändern, sollten Sie zunächst feststellen, was tatsächlich vor sich geht.
Die folgende Tabelle dient als Ausgangspunkt für die Abklärung. Es handelt sich hierbei um mögliche Diagnosen, nicht um endgültige Schlussfolgerungen, die allein auf den Symptomen beruhen.
| Beobachtetes Symptom | Mögliche Ursache | Empfohlene erste Überprüfung |
|---|---|---|
| Der Metallfluss nimmt während eines Durchlaufs allmählich ab | Ablagerungen, Engstellen oder sich ändernde Betriebsbedingungen | Vergleichen Sie das Fließverhalten, den Metallgehalt und die Temperatur mit früheren Produktionsaufzeichnungen |
| Nach einer längeren Unterbrechung kommt es zu Durchflussbeeinträchtigungen | Lokale Verfestigung oder eine Veränderung der thermischen Bedingungen im Strömungsweg | Überprüfen Sie die Dauer der Abschaltung, das Verfahren zum Neustart und den Temperaturverlauf |
| Der Durchfluss ist über die gesamte Streifenbreite ungleichmäßig | Ungleichmäßige Verteilung, Beschädigungen im Kanal, Fehlausrichtung oder eine lokale Verengung | Überprüfen Sie das Durchflussregelsystem, die Ausrichtung der Düsen und das Durchflussmuster in Querrichtung |
| Ähnliche Verstopfungen treten bei mehreren Spitzen auf | Reinheit der Schmelze im vorgelagerten Bereich, Betriebsbedingungen oder ein allgemeines Problem bei der Installation | Vergleichen Sie die Historie der Schmelzbehandlung, den Zustand der Filter und die Installationsunterlagen |
| Eine neue Spitze zeigt unmittelbar nach dem Einbau eine schlechte Leistung. | Beschädigung, Verunreinigung, ungeeignete Abmessungen oder ein Problem bei der Installation | Überprüfen Sie die Spitze, die Befestigung und das Vorheizverfahren |
| Gussfehler nehmen zu, während der Durchfluss relativ stabil bleibt | Verunreinigungen durch Einschlüsse oder andere prozessbedingte Mängel | Untersuchung der Schmelzreinheit, der Filterleistung und der Fehlermerkmale |
Unterscheiden Sie eine verstopfte Düse von einem Problem mit der Schmelzqualität
Nicht jeder Gussfehler deutet auf eine physische Verstopfung der Düse hin.
So kann beispielsweise eine hohe Einschlusszahl auf eine unzureichende Reinigung der Schmelze hindeuten, selbst wenn die Düse noch ausreichend Metall durchlässt. Umgekehrt kann es vorkommen, dass eine Düse aufgrund lokaler Ablagerungen oder Materialverschleiß eine Durchflussbehinderung aufweist, selbst wenn die zugeführte Schmelze die routinemäßigen Reinheitsvorgaben der Anlage erfüllt.
Sofern möglich, untersuchen Sie die entnommenen Proben auf Ablagerungen, Oberflächenbeschädigungen, Risse und Maßänderungen. Führen Sie gegebenenfalls geeignete Laboruntersuchungen durch, um die Zusammensetzung der Ablagerungen zu bestimmen oder Materialverschleiß festzustellen.
Das Ziel besteht darin, den Mechanismus zu ermitteln, anstatt Verbrauchsmaterialien immer wieder auszutauschen, ohne die Ursache zu überprüfen.
Wie lässt sich die Einschlussbelastung reduzieren, bevor das Aluminium die Gießmaschine erreicht?
Eine der wichtigsten vorbeugenden Maßnahmen ist die Kontrolle der Reinheit der Schmelze, bevor das Aluminium in die Gießzone gelangt.
Verbesserung der Verfahren zum Schmelzen und zur Schmelzeförderung
Oxidbedingte Verunreinigungen können zunehmen, wenn geschmolzenes Aluminium aufgewühlt wird oder Bedingungen ausgesetzt ist, die die Oberflächenoxidation und den Eintrag von Verunreinigungen begünstigen.
Sehen Sie sich die folgenden Vorgehensweisen an:
- Regeln Sie den Schmelzfluss, um unnötige Turbulenzen und das Mitreißen von Oxiden zu vermeiden.
- Entfernen Sie die Oberflächenkrätze gemäß der Betriebsanleitung der Anlage.
- Die Zugabe von Legierungselementen und die Schmelzbehandlung einheitlich handhaben.
- Vermeiden Sie Verunreinigungen durch Werkzeuge, Fördergeräte und beschädigte feuerfeste Bauteile.
- Sorgen Sie für einheitliche Handhabungs- und Transferbedingungen zwischen den Chargen bzw. Produktionsläufen.
Diese Maßnahmen tragen dazu bei, dass saubereres Metall in die Filter- und Gießanlagen gelangt. Ihre Wirksamkeit sollte anhand der werksinternen Messungen der Schmelzqualität und der Fehlerdaten überprüft werden.
Verwenden Sie ein geeignetes Keramikschaum-Filtersystem
Keramikschaumfilter werden im Aluminiumguss häufig eingesetzt, um nichtmetallische Einschlüsse aus der Metallschmelze abzuscheiden. Die Filter von AdTech Filterprodukte Dazu gehören Keramikschaumfilter, phosphorfreie Keramikschaumfilter, Filterpatronen sowie Filtermedien aus Aluminiumoxid.
Durch die Filtration lässt sich die Menge der stromabwärts transportierten Einschlüsse verringern, was dazu beiträgt, einen möglichen Faktor für Ablagerungen in der Gießdüse zu kontrollieren.
Allerdings sind einige Einschränkungen zu beachten.
Erstens verfügt ein Keramikschaumfilter über eine begrenzte Kapazität. Große Partikel und Oxidschichten können seinen Durchflusswiderstand und sein Filterverhalten beeinträchtigen. Zweitens kann es zu einer Verengung des Filters selbst kommen, wenn er einer übermäßigen Belastung durch Einschlüsse ausgesetzt ist. Drittens beseitigt eine sauberere Schmelze nicht andere Ursachen für eine Verstopfung der Düse, wie beispielsweise ungeeignete Materialien, Beschädigungen oder Temperaturschwankungen.
In der Fachliteratur wird zudem davor gewarnt, Filter allein anhand der Nenn-PPI auszuwählen. Die Filterstruktur und die hydraulischen Eigenschaften können bei Produkten mit derselben Nennbezeichnung variieren. Quelle: Open-Access-Studie zur Filtration.
Bevor Sie sich für einen Filter entscheiden, überprüfen Sie bitte Folgendes:
- Erforderliche Aluminiumdurchflussmenge und erwarteter Produktionsdurchsatz.
- Legierungszusammensetzung und alle relevanten Überlegungen zur Verträglichkeit.
- Filterabmessungen, Dicke sowie Nenn-PPI oder Güteklasse.
- Verfügbare Förderhöhe und die Fähigkeit der Anlage, einen stabilen Durchfluss aufrechtzuerhalten.
- Voraussichtlicher Aufwand für die Einbindung und den Filterwechsel.
- Kompatibilität mit den Filteranlagen und der gesamten Gießanlage.
Ein feinerer Filter ist nicht automatisch die bessere Wahl. Seine Leistung muss im Hinblick auf den erforderlichen Durchfluss, die verfügbare Druckhöhe, die Verunreinigungsbelastung und die angestrebte Produktqualität bewertet werden.
Eine separate Studie zur Keramikschaumfiltration ergab zudem, dass die Zugabe von Kornverfeinerern unter bestimmten Versuchsbedingungen die Filtrationsleistung beeinflussen kann. Dies unterstreicht, wie wichtig es ist, den gesamten Schmelzbehandlungsprozess zu betrachten, anstatt einen Filter isoliert zu bewerten. Quelle: Der Einfluss von Getreideverfeinerer, Beimischungsgrad und Filterfeinheit auf die Filtrationsleistung von Aluminiumschmelze.
Entgasung und Filtration sinnvoll kombinieren
Entgasung und Filtration befassen sich mit unterschiedlichen Aspekten der Schmelzqualität.
Online-Entgasungsanlagen dienen in erster Linie der Reduzierung von gelöstem Wasserstoff und können je nach Ausrüstung und Verfahren auch andere Funktionen der Schmelzbehandlung unterstützen. Durch die Filtration werden vor allem feste Einschlüsse entfernt oder zurückgehalten.
Diese Verfahren können sich zwar ergänzen, sollten jedoch nicht als austauschbare Lösungen betrachtet werden. Eine Entgasungsanlage beseitigt keine bereits entstandene physikalische Verstopfung an der Gießdüse, und die Entfernung von Wasserstoff allein garantiert keine geringere Einlagerungsbildung.
AdTech's Online-Entgasungsanlagen ist für die Reinigung von geschmolzenem Aluminium ausgelegt. Der geeignete Behandlungsablauf sollte entsprechend den Anforderungen an die Legierung, dem Zustand der Schmelze, den verfügbaren Anlagen und den Qualitätskontrollverfahren des Werks festgelegt werden.
Wählen Sie eine Rollenkappe, die zur Legierung und zur Produktionslinie passt
Die richtige Auswahl der Spitze kann dazu beitragen, eine gleichmäßige Metallverteilung zu gewährleisten und Kompatibilitätsprobleme zu vermeiden, die zu vorzeitigem Verschleiß führen.
Material- und Legierungsverträglichkeit prüfen
Die Wahl der Düse sollte sich nach der jeweiligen geschmolzenen Aluminiumlegierung und den jeweiligen Betriebsbedingungen richten und nicht ausschließlich auf der Grundlage einer allgemeinen Werkstoffbeschreibung erfolgen.
Zu den wichtigen Aspekten zählen die Legierungszusammensetzung, die Betriebstemperatur, die Einwirkzeit, die thermischen Bedingungen sowie der erforderliche Grad an Beständigkeit gegen Erosion oder chemische Wechselwirkungen.
Wenn in einer Anlage mehrere Legierungssorten verarbeitet werden, prüfen Sie, ob eine einzige Spitzenspezifikation für alle geeignet ist. Ein Werkstoff, der in einer Anwendung zufriedenstellende Ergebnisse liefert, erzielt in einer anderen Anwendung möglicherweise nicht die gleichen Ergebnisse.
Kanengeometrie und Maßkompatibilität prüfen
Die Gestaltung des inneren Strömungskanals der Gießdüse beeinflusst die Verteilung der Metallschmelze. Die Abmessungen und die Einbaugeometrie müssen auf die Gießlinie abgestimmt sein.
Zur Herstellung von Aluminiumbändern und -folien siehe:
- Gesamtlänge und -breite der Spitze.
- Spitzendicke und die erforderliche Öffnungsgeometrie.
- Aufbau der inneren Kanäle oder Kammern.
- Ausrichtung auf den Montagerahmen und angrenzende Bauteile.
- Kompatibilität mit Abstandhaltern, Halterungen, der Durchflussregelbox und der Auffangrinne.
- Anforderungen an einen gleichmäßigen Durchfluss über die gesamte Produktbreite.
Die Gießrollen, Distanzstücke und Hartguss-Seitenstücke von AdTech sind für Gieß- und Walzanlagen für Aluminiumplatten, -bänder und -folien vorgesehen. Die veröffentlichten Standardabmessungen für die Gießspitzen umfassen Längen von 200 bis 2.300 mm, Breiten von 50 bis 600 mm und Spitzenstärken von 1,6 bis 10 mm. Die tatsächliche Verfügbarkeit und Eignung muss anhand der Anwendungszeichnung bestätigt werden.
Hierbei handelt es sich um Katalogmaße, nicht um universelle Abmessungen für alle Rollen. Überprüfen Sie vor der Bestellung stets die erforderliche Konfiguration.
Bewertung von Antihaft-Oberflächen und kompatiblen Beschichtungen
Oberflächenbehandlungen können dazu beitragen, die Adhäsion zwischen geschmolzenem Aluminium und geeigneten feuerfesten Bauteilen zu verringern. Ihre Wirksamkeit hängt vom Untergrund, der Zusammensetzung der Beschichtung, dem Auftragsverfahren und den Betriebsbedingungen ab.
AdTech führt Beschichtungen aus Bornitrid (BN) sowie feuerfeste Reparaturmaterialien für Bauteile auf, die mit Aluminium in Kontakt kommen, darunter Gießspitzen und Gießrinnen, mit dem erklärten Ziel, das Anhaften von Aluminium zu verhindern. Siehe den offiziellen Produktkatalog des Unternehmens.
Eine Beschichtung sollte nicht als Allheilmittel gegen Düsenverstopfungen angesehen werden. Bevor Sie sich für eine Beschichtung entscheiden, sollten Sie Folgendes prüfen:
- Kompatibilität mit dem vorhandenen Spitzenmaterial.
- Eignung für die Legierung und die Betriebsbedingungen.
- Vorgeschriebene Anforderungen hinsichtlich Auftragung, Trocknung oder Aushärtung.
- Ob sich die Behandlung auf die Abmessungen, das Fließverhalten oder die anschließende Wartung auswirkt.
- Ob dem Werk Nachweise vorliegen, dass die Beschichtung den diagnostizierten Versagensmechanismus behebt.
Die Materialauswahl, die Oberflächenbehandlung und die Reinheit der Schmelze sollten gemeinsam berücksichtigt werden.
Stabile Temperatur- und Strömungsbedingungen aufrechterhalten
Selbst eine geeignete Laufrolle kann Betriebsstörungen aufweisen, wenn der Prozess wiederholt außerhalb des vorgesehenen Betriebsbereichs verläuft.
Halten Sie den vorgegebenen Temperaturbereich ein
Halten Sie den für die Legierung, das Gussverfahren, das Material der Gussspitze und die Anlagenkonfiguration festgelegten Temperaturbereich ein.
Vermeiden Sie zwei häufige Fehler:
- Betrieb unterhalb der erforderlichen Betriebstemperatur, wobei davon ausgegangen wird, dass die Düse unter allen Bedingungen vollständig geöffnet bleibt.
- Erhöhung der Temperatur über den validierten Bereich hinaus, um wiederkehrende Verstopfungen auszugleichen.
Ersteres kann das Risiko einer lokalen Verfestigung oder einer Beeinträchtigung des Fließverhaltens erhöhen. Letzteres kann die Wechselwirkung mit dem Feuerfestmaterial beschleunigen, die Legierungsqualität beeinträchtigen oder andere Probleme verursachen.
Erfassen Sie die Temperatur an den in der Betriebsanweisung festgelegten Messstellen. Wenn es zu Verstopfungen kommt, vergleichen Sie die Messwerte und den zeitlichen Verlauf mit denen im Normalbetrieb, anstatt sich auf eine einzelne Messung zu verlassen.
Ein gleichmäßiger Metallgehalt und eine gleichmäßige Verteilung sicherstellen
Das Fördersystem sollte geschmolzenes Aluminium unter stabilen, wiederholbaren Bedingungen zur Gießdüse befördern.
Überprüfen Sie die Regelung des Metallfüllstands, die Einstellungen der Durchflussregelung, den Zustand der Auffangrinne sowie alle Änderungen, die während der Inbetriebnahme oder der Produktion vorgenommen wurden. Verwenden Sie, sofern vorhanden, geeignete Durchfluss- oder Füllstandsmessgeräte, um Abweichungen zu erkennen, bevor sie sich zu größeren Störungen ausweiten.
Das Produktangebot von AdTech umfasst Gießanlagen und Produkte zur Durchflussregelung, die für den Umgang mit geschmolzenem Aluminium und das Durchflussmanagement bestimmt sind. Solche Anlagen müssen an die jeweilige Produktionslinie angepasst werden und sollten als Teil des gesamten Gießsystems betrachtet werden, nicht als isolierte Komponente.
Start, Pausen und Neustartbedingungen verwalten
Die Verfahren zum Anfahren und zum Unterbrechen sollten dokumentiert und konsequent befolgt werden.
Vergewissern Sie sich vor dem Betrieb, dass die Anlagen und feuerfesten Bauteile gemäß den Anweisungen der jeweiligen Lieferanten vorbereitet wurden. Überprüfen Sie nach einer längeren Betriebsunterbrechung, ob sich die Anlage in einem ordnungsgemäßen thermischen und betriebsbereiten Zustand befindet, bevor Sie den normalen Gussbetrieb wieder aufnehmen.
Versuchen Sie nicht, eine Blockade durch eine nicht genehmigte Temperatur- oder Durchflussanpassung zu beseitigen. Bei allen Eingriffen an heißen Anlagen oder in geschmolzenem Metall sind die Sicherheitsvorschriften des Werks zu beachten.
Vermeiden Sie Verunreinigungen und Beschädigungen während der Installation
Die Qualität der Montage ist ein wichtiger Faktor für die Leistungsfähigkeit der Rollenkappen.
Bevor Sie eine neue Spitze montieren, überprüfen Sie diese auf sichtbare Beschädigungen und vergewissern Sie sich, dass das richtige Teil geliefert wurde. Überprüfen Sie den Kanal und die Befestigungsflächen auf lose Rückstände, Staub oder andere Verunreinigungen.
Eine praktische Checkliste für die Installation umfasst Folgendes:
- Überprüfen Sie das Teil. Bitte überprüfen Sie die Produktzeichnung, die Abmessungen, das Material und den vorgesehenen Einsatzzweck der Legierung.
- Überprüfen Sie die Spitze. Bauteile mit unzulässigen Rissen, Absplitterungen, Verformungen oder sonstigen Beschädigungen sind auszusortieren.
- Halten Sie den Durchflusskanal sauber. Behandeln Sie das Bauteil so, dass eine Verunreinigung möglichst vermieden wird, und schützen Sie es vor dem Einbau.
- Befolgen Sie die angegebenen Vorbereitungsschritte. Befolgen Sie gegebenenfalls die vom Hersteller der Spitze zugelassenen Anweisungen zum Vorheizen und Trocknen. Ersetzen Sie das tatsächliche Verfahren nicht durch eine vermutete Temperatur oder Heizrate.
- Überprüfen Sie die Befestigung. Überprüfen Sie die Ausrichtung, die Stützen, die Distanzstücke, die Laschen und die zugehörigen Komponenten des Strömungswegs.
- Zeichnen Sie die Installation auf. Notieren Sie das Datum, die Kennung der Spitze, die Legierung und die relevanten Startbedingungen.
Eine gesprungene oder verunreinigte Spitze sollte nicht einfach wieder in Betrieb genommen werden, in der Hoffnung, dass betriebliche Anpassungen ihren Zustand ausgleichen können.
Vermeiden Sie ebenfalls aggressives Abkratzen oder andere Reinigungsmethoden, die die Oberfläche des Kanals beschädigen könnten. Entscheidungen bezüglich Reinigung, Wiederverwendung und Austausch sollten gemäß den Anweisungen des Herstellers und den festgelegten Prüfkriterien der Anlage getroffen werden.
Checkliste zur Fehlerbehebung für Produktionsingenieure
Die folgende Vorgehensweise hilft dabei, eine praktische Untersuchung zu organisieren, wenn es häufig zu Verstopfungen kommt.
| Schritt | Aktion | Zweck |
|---|---|---|
| 1 | Bestätigen und beschreiben Sie das Symptom | Unterscheiden Sie zwischen Durchflussminderung, ungleichmäßiger Verteilung und Qualitätsmängeln im nachgelagerten Bereich |
| 2 | Temperatur- und Unterbrechungsverlauf anzeigen | Mögliche thermische Veränderungen oder Probleme im Zusammenhang mit dem Neustart identifizieren |
| 3 | Aufzeichnungen zur Schmelzbehandlung und Filtration überprüfen | Auf Änderungen bei der Beladung mit Einschlusspartikeln oder beim Filtrationsverhalten prüfen |
| 4 | Überprüfen Sie die Laufrolle und die angrenzenden Bauteile | Achten Sie auf Ablagerungen, Risse, Beschädigungen, Verunreinigungen oder Fehlausrichtungen |
| 5 | Überprüfen Sie den Spülkanal und das Durchflussregelsystem | Die Ursachen für eine instabile oder ungleichmäßige Metallzufuhr im vorgelagerten Bereich ermitteln |
| 6 | Ändere jeweils eine justifizierte Variable | Vermeiden Sie es, mehrere ungeprüfte Änderungen vorzunehmen, die die eigentliche Ursache verschleiern. |
| 7 | Leistung nach Korrekturmaßnahmen vergleichen | Stellen Sie fest, ob die Änderung die Stabilität verbessert und die Häufigkeit von Verstopfungen verringert hat. |
Ein einfaches Leistungsprotokoll anlegen
Zu den nützlichen Aufzeichnungen gehören:
- Bezeichnung und Lieferant der Rollenkappen.
- Legierungssorte und entsprechende chemische Zusammensetzung.
- Geben Sie das Datum der Installation und das Datum der Demontage an.
- Anlauf-, Unterbrechungs- und Wiederanlaufzeiten.
- Verfügbare Temperatur- und Metallgehaltsmessungen.
- Gießgeschwindigkeit und Produktionsbedingungen.
- Fileterspezifikation und Wechselzeitpunkt.
- Der Zeitpunkt, zu dem sich der Durchfluss ändert oder Mängel erstmals auftreten.
- Befunde aus der Untersuchung der Spitze nach dem Entfernen.
- Korrekturmaßnahme und das Ergebnis des nächsten vergleichbaren Durchlaufs.
Verwenden Sie bei der Leistungsbewertung vergleichbare Betriebsbedingungen. Andernfalls könnte eine Veränderung der Lebensdauer eher auf eine andere Legierung, eine andere Gießgeschwindigkeit, einen anderen Einschlussgehalt oder einen anderen Produktionsplan zurückzuführen sein als auf eine tatsächliche Verbesserung der Spitze.
Ein sinnvolles betriebliches Ziel besteht nicht lediglich darin, die Anzahl der Stunden zu erhöhen, in denen eine Düsenspitze montiert bleibt. Vielmehr geht es darum, einen akzeptablen Durchsatz und eine akzeptable Produktqualität aufrechtzuerhalten und gleichzeitig vermeidbare Stillstände, Ausschuss und Kosten für Verbrauchsmaterialien zu reduzieren.
So lassen sich die Kosten durch verstopfte Rollenkappen beziffern
Die günstigste Rollenkappe ist über ihre gesamte Lebensdauer hinweg nicht unbedingt die kostengünstigste Option.
Ein aussagekräftigerer Vergleich berücksichtigt die Gesamtkosten, die mit einer bestimmten Menge an akzeptabler Produktion verbunden sind.
Zu den relevanten Kosten zählen:
- Kaufpreis für Rollenkappen.
- Zugehörige Verbrauchsmaterialien und Beschichtungsstoffe.
- Arbeits- und Wiederherstellungszeit.
- Produktionsausfälle aufgrund ungeplanter Stillstände.
- Ausschuss oder Nacharbeit aufgrund von Strömungsinstabilitäten und Gussfehlern.
- Inspektions- und Wartungskosten.
Für interne Analysen kann ein Werk Folgendes berechnen:
Kosten pro zulässiger Tonne = Gesamtsumme der anfallenden Deponie-, Wartungs- und Ausfallkosten / Anzahl der produzierten zulässigen Tonnen.
Bei der Bewertung verschiedener Tipps oder Arbeitsabläufe sollten bei der Berechnung dieselben Kostenkategorien und ein vergleichbarer Produktionszeitraum zugrunde gelegt werden.
Vergleichen Sie Anbieter nicht allein anhand von Angaben zur Lebensdauer. Fragen Sie nach, wie die Lebensdauer ermittelt wurde, welche Legierungen verarbeitet wurden, unter welchen Gussbedingungen dies geschah, was als Ende der Lebensdauer galt und ob das Ergebnis Zeiträume mit inakzeptabler Produktqualität umfasste.
Wenn ein Lieferant Vergleichstestdaten vorlegt, fragen Sie nach den zugrunde liegenden Testbedingungen und der Definition einer erfolgreichen Leistung.
Was sollten Käufer bei einem Hersteller von Rollenkappen erfragen?
Ein konstruktives Gespräch mit dem Lieferanten sollte genügend Informationen liefern, um festzustellen, ob das vorgeschlagene Produkt für die jeweilige Anwendung geeignet ist.
Stellen Sie die folgenden Fragen:
- Welches Material für die Düse und welche Ausgestaltung des Innenkanals werden für unsere Legierung und die Konfiguration unserer Gießlinie vorgeschlagen?
- Welche Maße, Toleranzen und Einbauzeichnungen sind verfügbar?
- Welche Anweisungen zur Vorbereitung, zum Vorheizen, zum Trocknen und zur Handhabung sind zu beachten?
- Wird für unsere Anwendung eine Beschichtung empfohlen, und welche Einschränkungen oder Vorbereitungsmaßnahmen sind zu beachten?
- Welche Betriebsbedingungen und Produktspezifikationen sprechen für die vorgeschlagene Auswahl?
- Wie sollte eine Spitze geprüft werden, um normalen Verschleiß von einem vorzeitigen Ausfall zu unterscheiden?
- Kann der Lieferant anhand der Produktionsaufzeichnungen und des Zustands der entfernten Spitze die wahrscheinliche Ursache für die wiederkehrende Verstopfung erläutern?
- Welche Belege gibt es für die behaupteten Verbesserungen hinsichtlich Lebensdauer, Fließstabilität oder Kosten pro Tonne?
- Sind die vorgeschlagenen Komponenten – Spitze, Abstandhalter, Ohrstück und Durchflussregler – mit den vorhandenen Geräten kompatibel?
- Welche technischen Informationen sind erforderlich, um vor der Bestellung die Eignung zu prüfen?
Ein kompetenter Lieferant sollte in der Lage sein, Einschränkungen und Anwendungsbedingungen zu erörtern und nicht nur einen Preis zu nennen.
Wie AdTech China in den Betrieb von Aluminiumgießereien integriert wird
AdTech China liefert Gießspitzen und zugehörige Komponenten für Gieß- und Walzanlagen für Aluminiumplatten, -bänder und -folien. Das veröffentlichte Produktsortiment umfasst Gießspitzen, Distanzstücke, Hartmetall-Aufsätze, Keramikschaumfilter, Entgasungsanlagen, Filteranlagen, Gießkanalsysteme sowie BN-Beschichtungs- und Feuerfest-Reparaturmaterialien.
Diese Produkte decken verschiedene Phasen des Prozesses ab:
- Lenkrollen und zugehörige Komponenten: Ausgewählt, um den Anforderungen an die Gussliniengeometrie und die Metallverteilung gerecht zu werden.
- Keramikschaumfilter: Dient dazu, nichtmetallische Einschlüsse abzufangen, bevor die Schmelze die nachgelagerten Gießvorgänge erreicht.
- Online-Entgasungsanlagen: Wird zur Regelung des Gehalts an gelöstem Wasserstoff im Rahmen des umfassenderen Schmelzbehandlungsprozesses eingesetzt.
- Wasch- und Durchflussregelungsanlagen: Dient zur Steuerung des Transports und der Verteilung von geschmolzenem Metall.
- BN-Beschichtung und feuerfeste Reparaturmaterialien: Wird in Betracht gezogen, sofern die Material- und Betriebsbedingungen den Einsatz zulassen.
Die entsprechenden Produkte können in der offiziellen Caster-Reihe von AdTech, in den Filterprodukten und im Produktkatalog eingesehen werden.
Die Produktauswahl sollte sich nach der Diagnose der Verstopfung richten. So kann beispielsweise ein Austausch der Lenkrollenspitze angebracht sein, wenn die vorhandene Spitze ungeeignet oder beschädigt ist, während wiederkehrende, auf Einschlüsse zurückzuführende Einschränkungen eine umfassendere Überprüfung der Verfahren beim Schmelzen, Raffinieren, Filtern und beim Metalltransfer erfordern können.
Ein Anbieter von Geräten oder Verbrauchsmaterialien sollte nicht versprechen, dass der Austausch einer Komponente ein Problem löst, dessen eigentliche Ursache noch nicht ermittelt wurde.
Schlussfolgerung
Um das Verstopfen der Düsen beim Gießen von Aluminium zu minimieren, ist ein systematischer Ansatz hinsichtlich der Reinheit der Schmelze, der Kompatibilität der Gießdüsen, der Installation, der Temperaturstabilität und der Durchflussregelung erforderlich.
Beginnen Sie damit, die Symptome zu dokumentieren und die betroffenen Produktionsläufe mit der normalen Produktion zu vergleichen. Untersuchen Sie den Zustand der ausgebauten Düse, das Filtersystem, die Legierung sowie den Verlauf der Schmelzbehandlung und die Betriebsbedingungen. Wählen Sie auf der Grundlage der vorliegenden Erkenntnisse Korrekturmaßnahmen aus und überprüfen Sie deren Wirksamkeit anhand vergleichbarer Produktionsdaten.
Keramikschaumfiltration, angemessene Entgasung, geeignete Düsensubstanzen, geeignete Oberflächenbehandlungen und eine stabile Durchflusssteuerung können allesamt zu einem besser kontrollierten Gießprozess beitragen. Ihr Nutzen hängt davon ab, inwieweit die jeweilige Maßnahme die eigentliche Ursache des Problems behebt.
Für Produktionsingenieure ist das nützlichste Ergebnis nicht einfach nur eine Düse, die länger hält. Es ist ein Prozess, der einen stabilen Durchfluss, eine akzeptable Produktqualität, planbare Wartungsarbeiten und geringere vermeidbare Produktionskosten gewährleistet.
FAQ
1. Was führt bei Aluminiumguss zu einer Verstopfung der Gussdüse?
Mögliche Ursachen sind unter anderem Oxideinschlüsse, Ablagerungen, Materialverschleiß, lokale Verfestigung, Verunreinigungen, beschädigte Kanäle und ungleichmäßige Strömungsverhältnisse. Die Ursache sollte durch die Überprüfung der Prozessprotokolle und die Inspektion der Spitze ermittelt werden, anstatt davon auszugehen, dass jede Verstopfung auf denselben Mechanismus zurückzuführen ist.
2. Können Keramikschaumfilter ein Verstopfen der Laufrollen verhindern?
Keramikschaumfilter können die Menge an nichtmetallischen Einschlüssen reduzieren, die in nachgeschaltete Anlagen gelangen. Dies kann dazu beitragen, einen der Faktoren zu verringern, die zu Ablagerungen an den Düsen führen; allerdings kann die Filtration nicht jede Ursache für Verstopfungen beseitigen. Die Filterkapazität, die Reinheit der Schmelze, die Durchflussbedingungen und die Kompatibilität mit den Düsen müssen alle berücksichtigt werden.
3. Verringert die Entgasung das Verstopfen der Düsen?
Die Entgasung zielt in erster Linie auf gelösten Wasserstoff und andere Ziele der Schmelzbehandlung ab, die durch den jeweiligen Prozess unterstützt werden. Sie kann zur allgemeinen Schmelzqualität beitragen, beseitigt jedoch keine bereits vorhandene Düsenverstopfung direkt. Das Einlagerungsmanagement und die physikalische Prüfung bleiben weiterhin erforderlich.
4. Ist ein Keramikschaumfilter mit feinerer PPI-Struktur immer besser?
Nein. Ein feinerer Filter kann zwar ein anderes Verhalten beim Auffangen von Einschlüssen aufweisen, jedoch auch den Durchflusswiderstand und die Durchflusskapazität verändern. Bei der Filterauswahl sollten die Legierung, die Einschlussbelastung, die Filterabmessungen, der verfügbare Metallkopf, der erforderliche Durchfluss sowie die Eigenschaften des jeweiligen Filterprodukts berücksichtigt werden.
5. Sollte ich die Gießtemperatur erhöhen, um eine verstopfte Düse zu reinigen?
Nicht ohne zuvor die Ursache zu klären und den zugelassenen Betriebsbereich zu überprüfen. Niedrige Temperaturen können zwar zu einem eingeschränkten Durchfluss beitragen, überhöhte Temperaturen können jedoch den Materialabbau beschleunigen oder die Produktqualität beeinträchtigen. Halten Sie sich an das validierte Verfahrensschema, anstatt die Temperatur willkürlich zu erhöhen.
6. Wie kann ich Oxidablagerungen von lokaler Erstarrung unterscheiden?
Aufzeichnungen zur Prozesstemperatur und zu Unterbrechungen können Hinweise auf Zustände liefern, die mit einer lokalen Verfestigung vereinbar sind, während die Untersuchung der entfernten Spitze Ablagerungen oder Materialschäden aufdecken kann. Die Zusammensetzung der Ablagerungen lässt sich möglicherweise nicht allein durch eine Sichtprüfung feststellen. Bei wiederkehrenden oder ungeklärten Ausfällen kann eine Laboranalyse erforderlich sein.
7. Verhindert eine Bornitridbeschichtung das Verstopfen der Lenkrollen?
Eine BN-Beschichtung kann dazu beitragen, die Anhaftung von Aluminium an kompatiblen Oberflächen zu verringern. Ihre Eignung hängt vom Bauteil, der Beschichtungsformulierung, dem Auftragsverfahren und den Betriebsbedingungen ab. Sie sollte als eine mögliche vorbeugende Maßnahme betrachtet werden, nicht jedoch als Garantie gegen alle Verstopfungen.
8. Wie oft sollte die Spitze eines Gießers ausgetauscht werden?
Die Austauschintervalle hängen von der Legierung, dem Material der Spitze, den Gussbedingungen, dem Verschleiß, dem Fließverhalten und den Anforderungen an die Produktqualität ab. Legen Sie die Austauschkriterien anhand von Prüfbefunden und Produktionsaufzeichnungen fest, anstatt sich auf einen pauschalen Wert für die Lebensdauer zu verlassen.
9. Welche Informationen sollten bei einer Düsenverstopfung erfasst werden?
Halten Sie die Identifikationsnummer der Düse, die Legierung, die Ein- und Ausbauzeiten, den Temperaturverlauf, die Gießgeschwindigkeit, Beobachtungen zu Durchfluss und Metallstand, den Zustand des Filters, die Unterbrechungshistorie, Qualitätsmängel sowie die Ergebnisse der Düseninspektion fest. Diese Angaben helfen dabei, wiederkehrende Prozessprobleme von Ausfällen einzelner Komponenten zu unterscheiden.
10. Sind Lösungen für Stranggussdüsen aus Stahl auch für Aluminium-Gießspitzen geeignet?
Nicht automatisch. Tauchdüsen aus Stahl und Bandgussdüsen aus Aluminium kommen in unterschiedlichen metallurgischen und anlagentechnischen Kontexten zum Einsatz. Stahlspezifische Vorgehensweisen, darunter bestimmte Verfahren zur Modifizierung von Einschlüssen und zur Argonregelung, dürfen nicht als universelle Lösungen für den Aluminiumguss betrachtet werden.
