
Le processus de recyclage de l'aluminium consiste à transformer les déchets d'aluminium en métal réutilisable par le biais de la collecte, du tri, du prétraitement, de la fusion, de l'affinage de la masse fondue, de l'ajustement de l'alliage et de la coulée. Le processus exact dépend de la provenance des déchets, de la composition de l'alliage, de la contamination, du revêtement, de la teneur en humidité et de la qualité requise pour le produit final. Pour les recycleurs industriels, l'objectif n'est pas simplement de fondre l'aluminium, mais de récupérer autant de métal utilisable que possible tout en contrôlant la composition chimique de l'alliage, les inclusions, l'hydrogène, les émissions et les coûts de production.
Le recyclage de l'aluminium est largement utilisé pour produire de l'aluminium secondaire destiné aux alliages de fonderie, aux billettes d'extrusion, aux brames de laminage et à d'autres applications. Par rapport à la production d'aluminium primaire à partir de la bauxite, le recyclage nécessite généralement beaucoup moins d'énergie. Cependant, pour obtenir une qualité constante du métal recyclé, il est indispensable de mettre en place une préparation adéquate des déchets et un contrôle rigoureux du processus.
1. Aperçu du processus de recyclage de l'aluminium
Le tableau ci-dessous résume les principales étapes du recyclage industriel de l'aluminium.
| Stade | Fonctionnement principal | Objectif principal |
|---|---|---|
| 1. Collection | Collecter les déchets de fabrication et l'aluminium en fin de vie | Mettre en place un approvisionnement en matières premières exploitables |
| 2. Tri | Séparer l'aluminium des autres matériaux et trier les déchets métalliques | Améliorer l'uniformité de l'alliage et réduire la contamination |
| 3. Prétraitement | Broyer, calibrer, sécher, déshuiler ou retirer les revêtements selon les besoins | Préparez la ferraille pour une fusion sûre et efficace |
| 4. Fusion | Charger les déchets métalliques dans un four adapté | Transformer l'aluminium solide en métal fondu |
| 5. Décantation et écumage | Appliquer un flux adapté là où cela est nécessaire et éliminer les résidus en surface | Contrôler l'oxydation, séparer les résidus et récupérer le métal |
| 6. Raffinage par fusion | Ajuster la composition chimique et éliminer les constituants indésirables de la masse fondue | Respecter les exigences relatives à l'alliage cible et à la qualité de la coulée |
| 7. Dégazage et filtration | Éliminer l'hydrogène dissous et les inclusions non métalliques si nécessaire | Améliorer la propreté de la masse fondue |
| 8. Distribution | Fabrication de lingots, de billettes, de brames ou d'autres pièces moulées | Préparer le métal en vue des étapes de fabrication suivantes |
| 9. Contrôle qualité | Analyser la composition et vérifier les caractéristiques de qualité pertinentes | Vérifier que le produit est adapté à l'utilisation prévue |
Ces étapes ne sont pas identiques dans toutes les installations de recyclage. Les déchets de fabrication propres peuvent ne nécessiter qu’une préparation relativement minime, tandis que les déchets mixtes post-consommation peuvent nécessiter plusieurs étapes de tri et de traitement avant la fusion. Certaines installations combinent les opérations de fusion et d’affinage, tandis que d’autres transfèrent le métal en fusion entre des fours ou des stations de traitement distincts.
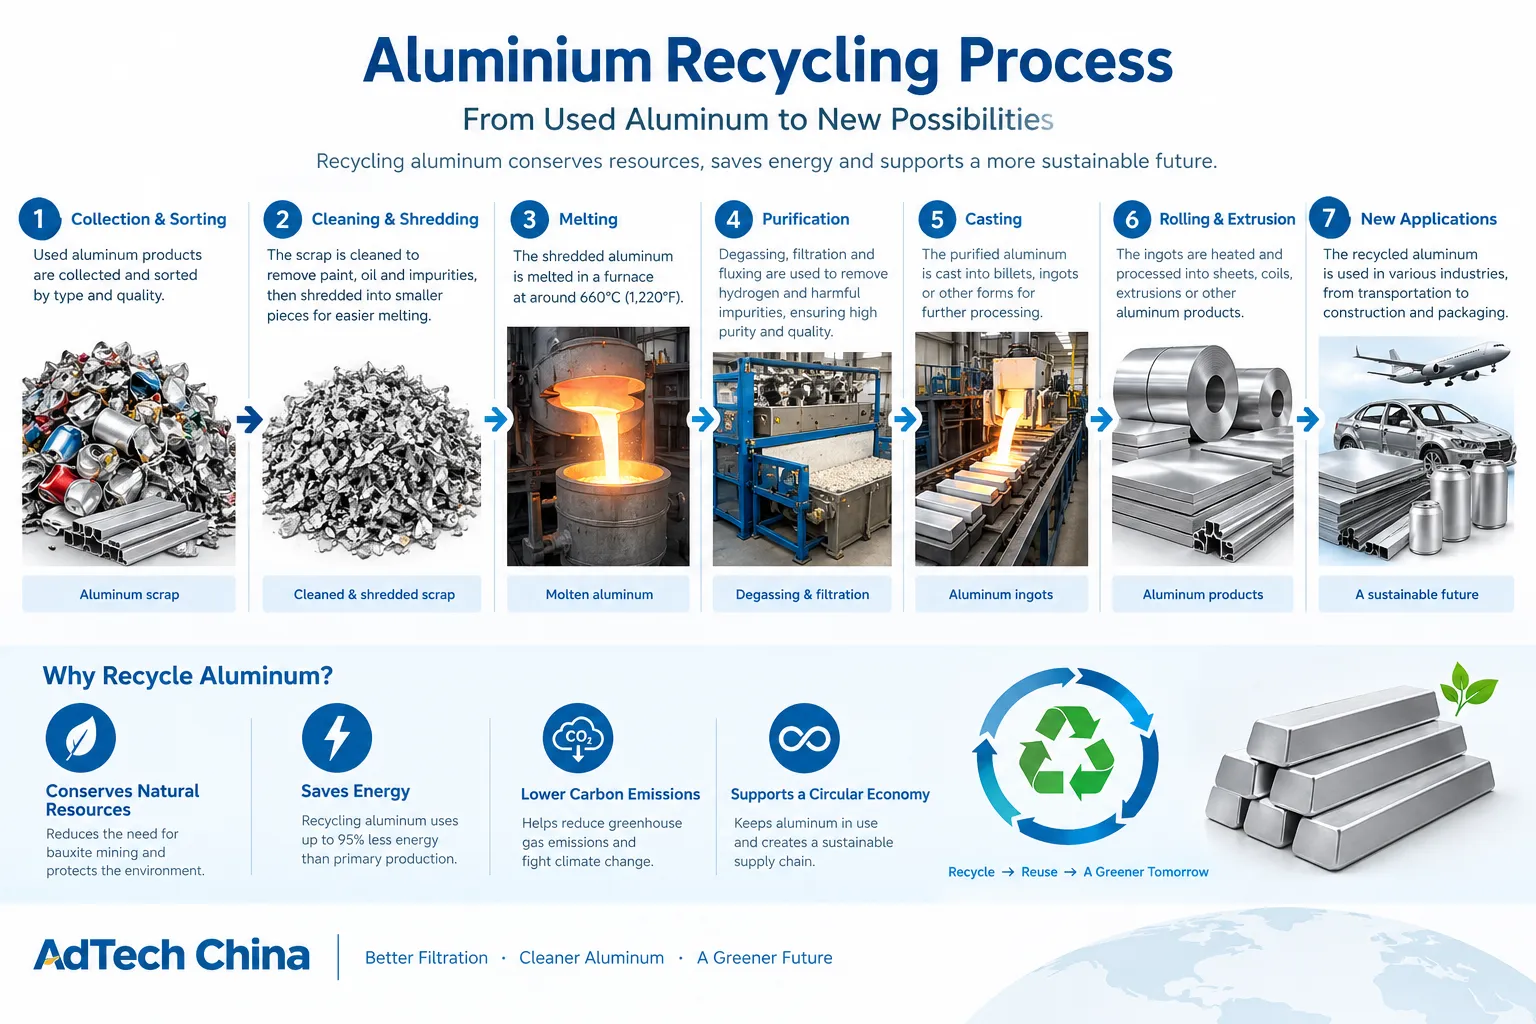
2. Collecte et tri des déchets d'aluminium
Le processus de recyclage commence par l'identification de la provenance des déchets et de leur composition.
Déchets de fabrication
Les déchets de fabrication sont générés lors de la production de produits en aluminium. Il s'agit notamment des chutes de tôles, des résidus d'extrusion, des copeaux d'usinage et des déchets de fonderie.
Les déchets de fabrication propres et triés peuvent souvent être recyclés efficacement, car leur origine et leurs caractéristiques matérielles sont relativement bien connues. En revanche, les copeaux huileux, les alliages mixtes et les matériaux comportant des revêtements peuvent nécessiter un traitement supplémentaire.
Déchets d'aluminium post-consommation
Les déchets post-consommation proviennent de produits ayant atteint la fin de leur durée de vie utile. En voici quelques exemples courants :
-
Canettes et emballages en aluminium usagés.
-
Châssis de fenêtres et éléments de construction en aluminium.
-
Composants automobiles.
-
Produits en aluminium à usage domestique et industriel.
-
Composants en aluminium composés de plusieurs matériaux, tels que l'acier, les plastiques, le caoutchouc ou d'autres matériaux.
Les déchets post-consommation posent généralement davantage de difficultés de tri, car leur utilisation antérieure, la composition de leurs alliages et leur niveau de contamination peuvent être difficiles à déterminer.
Scories d'aluminium et autres résidus de fabrication
Les scories d'aluminium sont produites lors de la fusion et de la manipulation du métal. Elles contiennent de l'oxyde d'aluminium, d'autres composants et de l'aluminium métallique potentiellement récupérable.
Les scories ne doivent pas être considérées comme équivalentes aux déchets d'aluminium propres. Leur parcours de valorisation dépend de leur composition, de leur température, de leur historique de manutention et des technologies de valorisation disponibles.
Le principe essentiel est que le tri des déchets doit être effectué avant de choisir le parcours de traitement au four. Une installation qui traite tous les matériaux contenant de l'aluminium comme s'ils étaient interchangeables s'expose à un contrôle insuffisant des alliages, à des opérations de traitement superflues et à un taux de récupération du métal plus faible.
3. Tri et séparation : pourquoi la composition des alliages est-elle importante ?
Le tri constitue l'une des étapes les plus importantes de la production d'aluminium secondaire, car la composition chimique des déchets entrants influe directement sur le métal final.
Les alliages d'aluminium contiennent des proportions variables d'éléments tels que le silicium, le magnésium, le cuivre et le manganèse. Ces éléments influencent des propriétés telles que la résistance mécanique, la résistance à la corrosion, l'aptitude au formage et l'aptitude à la coulée.
Par exemple, un alliage de fonderie à forte teneur en silicium et un alliage d'aluminium corroyé destiné au laminage peuvent présenter des exigences de composition différentes. Les mélanger sans plan de fabrication adapté peut compliquer l'obtention de l'alliage final souhaité.
Méthodes courantes de tri des déchets d'aluminium
| Méthode | Objectif | Restriction importante |
|---|---|---|
| Tri manuel | Retirer les corps étrangers visibles et trier les catégories de déchets identifiables | Cela dépend de la cohérence des opérateurs et de la visibilité des différences significatives |
| Séparation magnétique | Retirez les matériaux ferreux, tels que les morceaux d'acier | Ne fait pas de distinction entre les différentes nuances d'alliages d'aluminium |
| Séparation par courants de Foucault | Séparer les métaux non ferreux conducteurs des flux de déchets appropriés | Les performances dépendent de la taille et de la forme des matériaux, de la présentation du flux d'alimentation et de la conception de l'équipement. |
| Tri par capteurs | Identifier et distinguer certaines catégories de matériaux ou certains groupes d'alliages | Nécessite une technologie de détection adaptée et des critères de tri validés |
| Analyse de la composition chimique | Vérifier la composition de l'alliage et la classification du matériau de support | Un échantillon représentatif et une méthode d'analyse appropriée sont nécessaires |
La spectroscopie de rupture induite par laser et les technologies de tri par couleur font partie des méthodes décrites par l'Aluminum Association pour améliorer le tri des déchets. Leur utilité dépend de la matière première et de l'objectif de recyclage.
Que se passe-t-il lorsque l'on mélange différents alliages d'aluminium ?
Le mélange d'alliages n'est pas systématiquement inacceptable. Certains produits en aluminium secondaire sont conçus pour être fabriqués à partir de ferraille mélangée, dont la composition est ajustée au cours du processus de fabrication.
Le problème se pose lorsque le mélange ne permet pas de respecter les spécifications prévues, que ce soit d'un point de vue économique ou en termes de régularité.
Par exemple, un élément indésirable qui reste dissous dans la masse fondue ne peut généralement pas être éliminé simplement en faisant passer le métal à travers un filtre en céramique. En fonction de l'élément concerné et de la composition chimique du produit cible, les solutions pratiques peuvent inclure un meilleur tri, un mélange avec un métal approprié, la modification du produit cible ou le recours à un procédé métallurgique plus spécialisé.
Par conséquent, le tri ne se résume pas à une simple opération de gestion des déchets. Il s'agit d'un moyen essentiel de contrôle qualité qui intervient avant que le métal n'entre dans le four. Les études consacrées à la production d'aluminium secondaire identifient la composition des déchets et la présence d'éléments d'alliage indésirables comme des défis persistants dans la fabrication d'alliages recyclés.
4. Prétraitement : déchiquetage, nettoyage, séchage et décapage
Le prétraitement a pour but de préparer la ferraille en vue du procédé de fusion choisi. Toutes les opérations ne sont pas nécessaires pour tous les matériaux.
Broyage, cisaillage et calibrage
Les composants volumineux ou encombrants peuvent être découpés, broyés ou déchiquetés en morceaux de taille maniable. La taille requise dépend de l'équipement de tri, du mode de chargement du four et des caractéristiques de la ferraille.
Le broyage peut faciliter la manutention des matériaux et faciliter les opérations de séparation en aval. Cependant, ce processus consomme de l'énergie et peut générer de la poussière ; il est donc important que l'équipement soit adapté à la matière première concernée.
Élimination des revêtements et des contaminants organiques
Les canettes usagées, les pièces peintes et autres déchets revêtus peuvent nécessiter un décapage ou un décapage de la laque avant d'être fondus.
Les revêtements, l'huile, la graisse, les lubrifiants et les résidus de plastique peuvent contribuer aux émissions et compliquer le processus de fusion. Un prétraitement adapté peut améliorer la récupération des métaux et réduire la charge en contaminants entrant dans le four.
La nécessité d'un traitement thermique dépend du type de revêtement et du matériau. Il ne faut pas partir du principe que tous les composants en aluminium nécessitent la même méthode de décapage.
Séchage et déshuilage des copeaux d'aluminium
Les copeaux et les débris d'usinage méritent une attention particulière, car ils peuvent retenir des fluides de coupe, de l'huile et de l'humidité. Leur forme leur confère également une surface spécifique relativement élevée par rapport à leur masse.
Un nettoyage et un séchage adaptés peuvent contribuer à préparer ce matériau en vue d'un chargement plus sûr et d'une récupération efficace des métaux. La méthode de traitement doit être adaptée au type de contaminant et à la forme physique de la ferraille.
Pourquoi les déchets humides constituent un grave problème de sécurité
Les déchets humides ou contaminés par de l'humidité ne doivent pas être introduits dans le métal en fusion sans mesures de contrôle appropriées. Le contact entre l'eau et le métal en fusion peut provoquer une violente explosion.
L'agence britannique chargée de la santé et de la sécurité au travail (Health and Safety Executive) recommande de stocker les déchets métalliques dans des zones sèches et couvertes dans la mesure du possible, de vérifier que les matériaux ne sont pas contaminés par l'eau et de sécher les déchets métalliques lorsqu'il n'est pas possible de les stocker à l'abri. Elle insiste également sur l'importance de la formation, du port d'équipements de protection adaptés et du respect des pratiques de sécurité au travail.
Les conteneurs fermés, les liquides retenus et autres contaminants potentiellement dangereux doivent faire l'objet d'une évaluation spécifique conformément aux procédures de sécurité de l'établissement.
Le prétraitement doit donc être choisi en fonction de trois facteurs : la qualité du matériau, les exigences métallurgiques et la sécurité de fonctionnement du four.
5. Fusion : transformer les déchets préparés en aluminium fondu
Une fois préparés, les déchets sont chargés dans un four de fusion adapté.
L'aluminium pur a un point de fusion d'environ 660 °C. Les alliages commerciaux et les procédés de recyclage industriels fonctionnent en fonction de leurs plages de fusion respectives et des exigences de chaque procédé ; par conséquent, la température de 660 °C ne doit pas être considérée comme une valeur de consigne universelle pour les fours.
La température de fonctionnement réelle dépend de la composition de l'alliage, de la technologie du four, des conditions de chargement, du débit requis et des exigences de coulée en aval.
Choisir un four de fusion
Il existe différents types de fours adaptés à divers types de ferraille et à diverses exigences de production.
| Type de four | Considérations générales | Éléments à évaluer |
|---|---|---|
| Four à réverbère | Utilisé pour la fusion de quantités importantes de déchets d'aluminium et d'autres matières premières adaptées | Capacité, rendement thermique, caractéristiques de charge et gestion de la masse fondue |
| Four rotatif | Utilisé dans certaines opérations de transformation de l'aluminium de seconde fusion, en particulier lorsque les caractéristiques de la ferraille se prêtent au traitement rotatif | Contamination par les déchets, résidus de fabrication, besoins en flux et performances de récupération |
| Four à induction | Permet un chauffage par induction et peut convenir à certaines opérations de fusion | Capacité du four, caractéristiques de la charge, infrastructure électrique et propreté de la masse fondue |
| Four à creuset | Utilisé dans certaines applications de fusion à petite échelle ou spécialisées | Taille des lots, gamme d'alliages, souplesse d'exploitation et modalités de manutention |
Il s'agit là de critères généraux de sélection plutôt que d'un classement universel. L'adéquation d'une chaudière ne peut être déterminée uniquement à partir de sa puissance nominale.
Une distinction importante dans ce secteur concerne les matières premières et le procédé de raffinage. Les déchets plus propres et bien caractérisés peuvent être refondus selon un procédé relativement simple, tandis que les déchets plus contaminés ou mélangés peuvent nécessiter un raffinage plus intensif. La terminologie utilisée, telle que « refondeur » et « raffineur », varie selon le marché et le contexte de production, mais la distinction sous-jacente est utile pour évaluer un procédé.
Maîtrise de l'oxydation et des pertes de métal
L'aluminium forme des couches d'oxyde lorsqu'il est exposé à l'oxygène. Lors du chargement, de la fusion, du transfert et des perturbations de surface, l'oxydation peut entraîner des pertes de métal et la formation de résidus non métalliques.
La taille de la ferraille, l'état de la surface, le fonctionnement du four, le contrôle de la température, les pratiques de manutention et l'exposition à la masse fondue sont autant de facteurs qui influencent le résultat.
Une analyse pratique du procédé devrait donc évaluer le taux de récupération des métaux plutôt que de se fonder uniquement sur la vitesse à laquelle le four fait fondre la charge.
6. Fluxage, élimination des scories et ajustement de l'alliage
Une fois fondu, le métal peut nécessiter un traitement supplémentaire afin de répondre aux exigences en matière de composition et de pureté.
Les fondants sont utilisés dans diverses opérations de recyclage de l'aluminium, mais leur fonction dépend de leur composition et du procédé dans lequel ils sont utilisés.
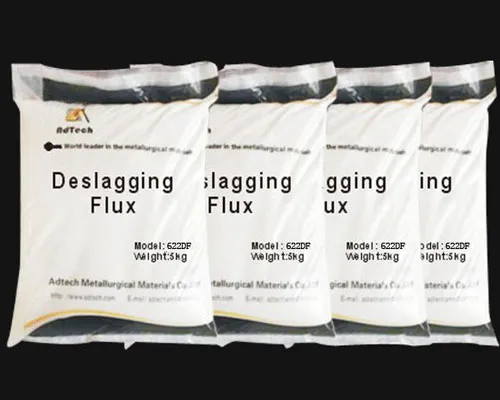
Quel est le rôle du flux dans le recyclage de l'aluminium ?
Selon sa composition et son mode d'application, le flux peut contribuer à protéger la surface de la masse fondue, faciliter la séparation des matières indésirables, favoriser la récupération du métal à partir des scories ou remplir une fonction d'affinage bien définie.
Il est erroné de supposer que tous les flux éliminent les mêmes impuretés ou que le flux seul suffit à rendre chaque bain de fusion conforme aux spécifications.
Parmi les catégories fonctionnelles courantes, on peut citer :
| Catégorie de flux | Objectif typique | Élément clé à prendre en compte |
|---|---|---|
| Flux de couverture | Contribue à protéger la surface du métal en fusion | Compatibilité avec le procédé et les conditions de fusion |
| Flux de raffinage | Prend en charge les fonctions de raffinage par fusion spécifiées | Alliage, type d'impureté, méthode de traitement et dosage |
| Flux de décarburation ou de décantation | Facilite la séparation du métal des résidus présents à la surface | Caractéristiques des scories et procédure de récupération |
| Nettoyage du four flux | Utilisé pour traiter les dépôts appropriés sur les surfaces des fours | État de la chaudière et notice d'utilisation du fabricant |
| Recyclage du flux | Utilisé dans certains procédés pour récupérer l'aluminium métallique à partir de scories ou de cendres | Composition des résidus et équipements de récupération |
L'Institut international de l'aluminium décrit l'utilisation de fondants salins dans de nombreux procédés d'affinage des déchets métalliques afin de recouvrir le métal en fusion, de faciliter l'élimination des impuretés et de réduire l'oxydation. Il identifie également les scories, les écumes et les scories salines comme des résidus de procédé nécessitant des modes de traitement et de valorisation adaptés. Tous les procédés de recyclage n'utilisent pas le même système de fondant.
Élimination des scories
Les scories se forment lorsque des matières contenant des oxydes et d'autres constituants s'accumulent à la surface du métal en fusion. Selon le procédé utilisé, une partie de ces matières contient de l'aluminium récupérable.
L'élimination des scories de surface doit être coordonnée avec le fonctionnement du four et les procédures de manutention du métal. Une manutention trop agressive ou mal contrôlée peut accroître l'oxydation, tandis qu'un traitement inadapté des résidus peut entraîner des pertes qui auraient pu être évitées.
Les scories doivent être gérées comme des résidus de procédé valorisables lorsque cela est techniquement et économiquement justifié, les modalités de manipulation et de traitement final devant être choisies en fonction de la nature réelle du matériau.
Ajustement de la composition de l'alliage
Une fois la fusion effectuée, les producteurs peuvent ajouter des éléments d'alliage appropriés ou mélanger différents métaux afin d'obtenir la composition chimique requise.
Une analyse chimique représentative est indispensable lorsque les spécifications requises sont strictes. Les éléments à analyser dépendent de la qualité du produit et de son utilisation finale.
Le fluxage, l'écumage et l'ajustement de l'alliage permettent de résoudre différents problèmes. Un procédé bien conçu définit l'objectif de chaque traitement, plutôt que de partir du principe qu'une seule étape peut corriger tous les types d'impuretés.
7. Raffinage par fusion : dégazage et filtration
Pour l'aluminium recyclé destiné à des applications de moulage exigeantes, un traitement de la masse fondue peut s'avérer nécessaire après la fusion et l'affinage initial.
Le dégazage et la filtration sont deux opérations importantes. Elles sont complémentaires, mais ne remplissent pas la même fonction.
En savoir plus : Comment purifier l'aluminium : dégazage, fluxage, filtration, méthodes.
7.1 Le dégazage permet d'éliminer l'hydrogène dissous
L'hydrogène peut se dissoudre dans l'aluminium fondu et contribuer à la formation de porosité gazeuse lorsque le métal se solidifie dans des conditions inadaptées.
Le dégazage industriel fait généralement appel à un gaz inerte, tel que l'argon ou l'azote, introduit dans la masse fondue par le biais d'un système de traitement adapté. L'hydrogène passe de la masse fondue dans les bulles de gaz et est ainsi évacué.
L'efficacité du dégazage dépend de paramètres tels que le débit de gaz, la conception du rotor ou de l'injecteur le cas échéant, la température de la masse fondue, la durée du traitement, l'état de l'alliage et la teneur initiale en hydrogène.
Un système de dégazage ne permet pas de corriger une composition d'alliage incorrecte, et la présence d'une unité de dégazage ne garantit pas à elle seule une teneur finale en hydrogène donnée. Des conditions de fonctionnement appropriées et des contrôles sont nécessaires.
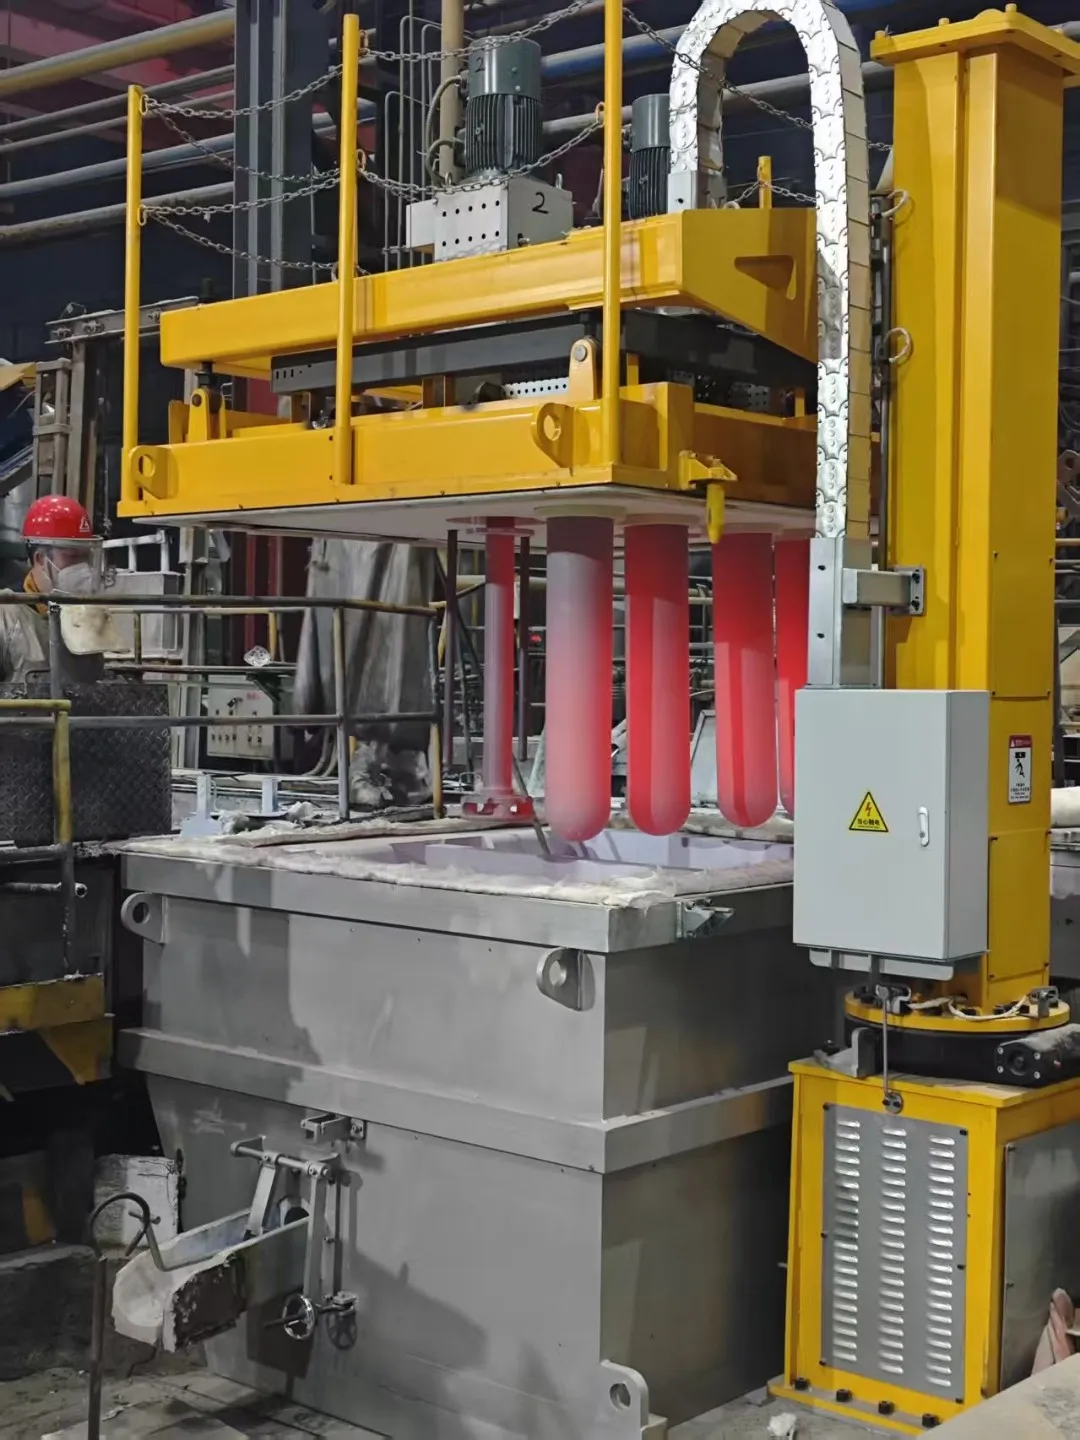
7.2 La filtration permet d'éliminer les inclusions non métalliques
L'aluminium fondu peut contenir des films d'oxyde et d'autres inclusions non métalliques. Ceux-ci peuvent être à l'origine de défauts de coulée et nuire à la qualité du produit.
Les filtres en mousse céramique sont utilisés dans certaines applications de coulée d'aluminium afin de capturer ou de retenir les inclusions grâce à une combinaison de mécanismes de filtration et d'interactions avec la structure du filtre.
Le choix du filtre doit être effectué en fonction du degré de propreté requis, du débit de métal, de l'alliage, du système de filtration et des conditions de coulée.
Un filtre trop restrictif par rapport au débit requis peut perturber la production, tandis qu'une configuration de filtration inadaptée peut ne pas permettre d'atteindre le niveau de propreté souhaité.
Dégazage ou filtration ?
| Processus | Cible principale | Ce qu'il ne remplace pas |
|---|---|---|
| Dégazage | L'hydrogène dissous et d'autres composants de la masse fondue spécifiquement ciblés, en fonction de la configuration du procédé | Contrôle de la composition chimique des alliages et filtration des inclusions |
| Filtration sur mousse céramique | Inclusions non métalliques dans le métal en fusion | Élimination de l'hydrogène dissous |
| Traitement des flux | Fonctions spécifiques de protection de surface, d'affinage ou de séparation des résidus, en fonction du flux | Toutes les autres opérations de traitement de la masse fondue |
| Réglage de l'alliage | Composition chimique | Élimination physique de toutes les inclusions ou de tous les gaz dissous |
Cette distinction revêt une importance particulière dans une usine de recyclage qui produit du métal destiné à la fonderie de haute qualité. Le contrôle de la teneur en hydrogène et celui des inclusions doivent être évalués séparément.
7.3 Quelle solution de filtration une usine devrait-elle envisager ?
Différents systèmes de filtration peuvent répondre à différentes exigences de production.
-
Filtres en mousse céramique : utilisés dans les lignes de coulée appropriées où l'élimination des inclusions est nécessaire.
-
Systèmes de filtration à cartouche: À prendre en compte lorsque le processus nécessite un dispositif de filtration spécifique et un niveau de performance particulier.
-
Systèmes de filtration à lit profond: Évalué pour les chaînes de production et les applications de filtration adaptées à cette configuration.
Le choix doit être guidé par l'objectif de production réel, plutôt que de partir du principe que le système de filtration le plus complexe est toujours le meilleur choix.
Pour les usines produisant des alliages à haute valeur ajoutée, la filtration doit être intégrée aux processus de fusion, de traitement de la masse fondue, d'écoulement du métal et de coulée. Elle ne peut pas pallier un tri déficient des déchets ou une matière première présentant un niveau de contamination inacceptable.
8. Moulage et contrôle qualité du produit fini
Une fois que le métal en fusion répond aux exigences en matière de composition chimique et de qualité de la coulée, il peut être coulé dans un moule adapté aux étapes de transformation ultérieures.
Parmi les formes courantes, on peut citer :
-
Lingots destinés au stockage, au transport ou à une refonte ultérieure.
-
Ébauches destinées à l'extrusion.
-
Brames destinées au laminage.
-
Pièces moulées destinées à des applications utilisant directement ces produits.
-
Le métal liquide est acheminé vers une opération de fabrication en aval, le cas échéant.
Le procédé de coulée approprié dépend du produit visé et des capacités de l'usine. L'aluminium de recyclage n'est pas un produit universel unique : les différentes applications de coulée imposent des exigences différentes en matière de composition chimique, de propreté et de tolérances dimensionnelles.
Contrôles qualité avant la mise en production
Le contrôle qualité doit être défini en fonction du cahier des charges du produit et des risques liés aux processus.
| Contrôle qualité | Pourquoi c'est important |
|---|---|
| Analyse de la composition chimique | Confirme que le métal est conforme à la composition d'alliage spécifiée |
| Mesure de la teneur en hydrogène, le cas échéant | Évalue l'état de fusion pour les applications sensibles à la porosité gazeuse |
| Évaluation de l'inclusion ou de la propreté | Vérifie si le traitement de la matière fondue répond aux critères de propreté requis |
| Vérification de la température | Permet un transfert et un coulage contrôlés |
| Contrôle des pièces moulées | Identifie les problèmes de qualité pertinents, qu'ils concernent la surface, les dimensions ou l'intérieur des pièces |
| Dossiers de procédé et de lots | Aider à déterminer l'origine des déchets et les conditions d'exploitation à partir des résultats |
La méthode d'essai et les limites d'acceptation appropriées dépendent de l'alliage et du produit. Une norme générique ne devrait pas fixer une limite universelle de teneur en hydrogène, un niveau d'inclusions ou une tolérance aux défauts valables pour l'ensemble de l'aluminium recyclé.
La traçabilité est également importante. Lorsqu'un défaut apparaît, les données relatives à l'origine des déchets, à la composition de l'alliage, au traitement de la coulée, à l'échantillonnage et aux conditions de coulée permettent de déterminer si la cause provient des matières premières, de l'opération de fusion ou d'un processus en aval.
9. Le recyclage de l'aluminium est-il économe en énergie ?
Le recyclage de l'aluminium est généralement beaucoup moins gourmand en énergie que la production d'aluminium primaire à partir de la bauxite. Toutefois, tout pourcentage doit toujours être interprété en tenant compte des limites du système indiquées.
L'Institut international de l'aluminium indique que, d'après les données de production mondiales de 2019 et la modélisation des inventaires de cycle de vie mentionnée, la production d'aluminium primaire a nécessité environ 186 GJ d'énergie primaire par tonne, de la mine à la fonderie, contre 8,3 GJ par tonne pour l'aluminium recyclé. L'économie d'énergie estimée qui en résulte s'élève à 95,51 TP3T.
L'Association de l'aluminium indique également que la production d'aluminium secondaire est environ 95% plus économe en énergie que la production primaire.
Il s'agit là de comparaisons à l'échelle du secteur. Cela ne signifie pas que chaque usine de recyclage réduira sa propre consommation d'énergie exactement de 95%. Les performances réelles dépendent du flux de ferraille, des exigences en matière de prétraitement, du type de four, du rendement de l'usine, de la valorisation des résidus et des limites comptables.
Quels sont les facteurs qui influencent la performance environnementale d'une usine de recyclage ?
Préparation des déchets : l'élimination des contaminants indésirables et la préparation adéquate des déchets peuvent améliorer le traitement, mais cette préparation consomme elle-même de l'énergie et des ressources.
Rendement du four : les pratiques de chargement, l'état du four, le transfert thermique, le temps de maintien et le contrôle de la température ont une incidence sur la consommation d'énergie.
Récupération des métaux : en évitant toute oxydation inutile et en récupérant l'aluminium métallique issu des résidus appropriés, il est possible d'améliorer le rendement utile obtenu à partir de chaque tonne de matière première.
Gestion des émissions : le broyage, le traitement thermique, les revêtements, la combustion de combustibles et certains procédés utilisant des fondants peuvent générer des poussières, des émissions organiques ou d'autres polluants nécessitant des mesures de contrôle adaptées.
Gestion des résidus : les scories, les écumes et les scories salées doivent être manipulées et traitées en fonction de leur composition et des exigences applicables.
L'IAI identifie la poussière, les composés organiques, les émissions de dioxyde de carbone liées aux combustibles et, dans certains procédés à flux salin, les émissions supplémentaires et les scories salines comme des enjeux environnementaux liés au raffinage de la ferraille. Une conception adéquate des fours, l'optimisation des procédés et la maîtrise des émissions font donc partie intégrante d'un recyclage responsable.
10. Problèmes courants liés au recyclage de l'aluminium et comment y remédier
La mesure d'amélioration des processus la plus efficace consiste souvent à identifier la cause d'un problème avant d'intensifier les interventions ou d'acheter du matériel supplémentaire.
| Problème constaté | Causes possibles à examiner | Une orientation appropriée |
|---|---|---|
| L'alliage final n'est pas conforme au cahier des charges | Alliages mélangés, ferraille contaminée, mélange incorrect ou contrôle chimique insuffisant | Améliorer le tri des déchets entrants et mettre en place une procédure contrôlée d'ajustement de la composition |
| Perte excessive de métal | Oxydation, préparation inadéquate des déchets, pratiques de manutention inappropriées ou récupération inefficace des scories | Examiner les caractéristiques de charge, les pratiques de fusion et le traitement des résidus |
| Porosité due aux gaz dans les pièces moulées | L'hydrogène, les conditions de solidification ou d'autres causes liées à la coulée | Mesurer la teneur en hydrogène lorsque cela s'avère nécessaire et examiner les conditions de traitement de la masse fondue et de coulée |
| Défauts liés aux inclusions | Films d'oxyde, matières premières contaminées, mauvaise manipulation ou filtration insuffisante | Identifier les sources d'inclusions et vérifier l'efficacité des contrôles de propreté de la masse fondue |
| Consommation d'énergie élevée | Temps de maintien trop long, préparation inadaptée de la charge, fonctionnement inefficace du four ou réchauffage inutile | Analyser la consommation d'énergie tout au long des étapes de préparation, de fonte, de maintien en température et de transfert |
| Rythme de production instable | Limites du four, manque d'uniformité de la charge, goulots d'étranglement au niveau du traitement ou de la coulée en aval | Évaluez l'ensemble du processus plutôt qu'une machine prise isolément |
| Présence excessive de poussière ou de fumées | Contaminants présents dans la ferraille, broyage, revêtements, traitement thermique ou extraction insuffisante | Identifier la source d'émission et vérifier que les systèmes de captage et de traitement sont adaptés |
La présence d'un défaut ne signifie pas automatiquement que le système de filtration est inadéquat. De même, un faible taux de récupération des métaux ne peut pas nécessairement être résolu en changeant de flux.
Pour parvenir à une amélioration durable, il faut commencer par identifier l'origine de la perte ou du défaut, évaluer l'ampleur du problème et adapter la solution à la cause.
11. Comment choisir un équipement de recyclage de l'aluminium
Le choix des équipements doit partir des besoins réels de production.
Avant de demander des devis, veillez à définir les éléments suivants :
-
Matières premières : Quels types de déchets d'aluminium seront traités, et dans quelle mesure leur composition en alliages et leurs niveaux de contamination sont-ils homogènes ?
-
Capacité : quels sont les débits horaires et annuels requis, les heures de fonctionnement et les tailles de lots ?
-
Produit visé : l'usine produira-t-elle des alliages de fonderie, des billettes d'extrusion, des brames de laminage ou un autre produit ?
-
Exigences de qualité : quelles sont les spécifications relatives aux alliages, les critères de propreté et les essais finaux requis pour le produit ?
-
Équipements existants : quels sont les fours, fours de maintien, systèmes de dégazage, de filtration et de coulée déjà installés ?
-
Conditions d'exploitation : quels sont le profil de température, le débit de métal, la distance de transfert et les contraintes de production actuels ?
-
Exigences environnementales et de sécurité : quel traitement est requis pour les poussières, les revêtements, les résidus et les émissions de procédé conformément à la réglementation locale ?
Ces informations permettent de déterminer si une usine a besoin d'un meilleur prétraitement, d'une capacité de fusion accrue, d'un contrôle plus fiable de la composition, d'un traitement supplémentaire de la masse fondue ou d'une amélioration des dispositifs de coulée.
Quelle est la place des flux et des équipements de purification de l'aluminium fondu ?
Le portefeuille de produits publié par AdTech comprend des flux de raffinage, systèmes d'injection de flux, équipements de dégazage en ligne, des filtres en mousse céramique, d'autres équipements de filtration et équipements intégrés pour le lavage destinés au traitement de l'aluminium fondu. Ces produits concernent des étapes spécifiques du traitement de la masse fondue et de la coulée, et ne visent pas à se substituer aux étapes de collecte, de tri et de prétraitement du recyclage.
Par exemple :
-
Le choix du flux doit être adapté à la fonction thérapeutique prévue et respecter les consignes d'utilisation du fabricant.
-
Les équipements d'injection de flux peuvent s'avérer utiles lorsqu'un apport contrôlé et reproductible de flux est nécessaire.
-
Il convient d'envisager l'utilisation d'un équipement de dégazage lorsque le contrôle de la teneur en hydrogène constitue une exigence définie du processus.
-
Il convient d'envisager l'utilisation de filtres en mousse céramique lorsqu'il est nécessaire d'éliminer les inclusions non métalliques.
-
Il convient d'envisager l'utilisation d'équipements de lavage pour assurer un transfert contrôlé de l'aluminium fondu et la gestion de la température au sein de l'installation de coulée concernée.
La configuration adéquate dépend du procédé de l'usine, de la gamme d'alliages, du débit et des objectifs de qualité finale. Un fournisseur doit être en mesure d'expliquer le fonctionnement et les limites de chaque système proposé, et non pas se contenter de fournir une liste de machines.
12. Foire aux questions
Tous les types de déchets d'aluminium font-ils l'objet du même processus de recyclage ?
Non. Les déchets de production propres peuvent ne nécessiter qu'une préparation minimale, tandis que les déchets mélangés, les produits revêtus et les copeaux d'usinage peuvent nécessiter un tri, un nettoyage, un séchage ou un décapage supplémentaires. Le processus doit tenir compte à la fois de la matière première et du produit final.
Un filtre en mousse céramique peut-il éliminer l'hydrogène de l'aluminium fondu ?
Non. Un filtre en mousse céramique est conçu pour éliminer les inclusions non métalliques. L'hydrogène dissous nécessite généralement un procédé de dégazage adapté lorsque la réduction de l'hydrogène s'avère nécessaire.
Le recyclage de l'aluminium permet-il de récupérer chaque kilogramme de métal ?
Non. Les pertes de métal peuvent résulter de l'oxydation, des résidus, de la manutention et d'autres inefficacités du processus. Une préparation adéquate, une fusion contrôlée et une récupération appropriée des résidus peuvent améliorer le rendement en métal, mais un taux de récupération universel ne serait pas adapté à tous les types de ferraille et à toutes les usines.
Comment les canettes en aluminium peintes sont-elles préparées en vue de leur recyclage ?
En fonction des exigences relatives au revêtement et au procédé, les boîtes usagées peuvent être triées, déchiquetées ou calibrées d'une autre manière, puis soumises à un traitement thermique visant à éliminer les revêtements avant d'être refondues. Le traitement spécifique dépend de la matière première, des équipements et des exigences en matière de contrôle des émissions.
Quelle température faut-il pour faire fondre des déchets d'aluminium ?
L'aluminium pur fond à environ 660 °C, mais les températures réelles de fonctionnement du four dépendent de la composition de l'alliage, de la conception du four et des exigences du processus de fusion et de coulée. Le point de fusion ne doit pas être utilisé comme point de consigne universel.
Pourquoi y a-t-il formation de scories lors de la fusion de l'aluminium ?
L'oxydation de l'aluminium et l'interaction de la masse fondue avec les résidus de fabrication contribuent à la formation de scories. Les scories pouvant contenir de l'aluminium métallique récupérable, des méthodes de manipulation et de récupération adaptées peuvent permettre de réduire les pertes de métal évitables.
Quelles sont les principales préoccupations environnementales liées au recyclage de l'aluminium ?
Les principaux éléments à prendre en compte sont notamment la consommation d'énergie, les émissions liées aux combustibles, les poussières générées par la manutention des matériaux, les émissions associées aux revêtements et au traitement thermique, ainsi que la gestion des scories ou des scories salines. L'impact réel dépend du procédé utilisé, de la ferraille utilisée en entrée et des mesures de contrôle des émissions.
Conclusion
Le processus de recyclage de l'aluminium consiste en une succession coordonnée d'étapes : préparation des matières, fusion, affinage du métal et coulée. Son efficacité dépend de l'état et de la composition des déchets, du respect des consignes de chargement, d'un fonctionnement adéquat du four et d'un contrôle efficace de la qualité finale du métal.
Pour les producteurs industriels, le principe le plus important consiste à adapter chaque traitement à un problème précis. Le tri permet de contrôler l’uniformité des matières premières, le fluxage facilite certaines opérations de raffinage et de séparation des résidus, le dégazage élimine l’hydrogène dissous et la filtration cible les inclusions non métalliques. Lorsque ces opérations sont sélectionnées et maîtrisées de manière coordonnée, une usine de recyclage est mieux à même d’obtenir une qualité de métal constante, une récupération efficace du métal et une utilisation responsable des ressources.