

Pour purifier l'aluminium destiné à la coulée, les fabricants doivent identifier les impuretés présentes dans la masse fondue et choisir le traitement approprié. Le dégazage élimine l'hydrogène dissous, la filtration élimine les inclusions non métalliques, et des fondants adaptés permettent d'assurer des fonctions spécifiques d'affinage et de protection du métal. Dans de nombreuses fonderies d’aluminium, ces méthodes donnent de meilleurs résultats lorsqu’elles s’inscrivent dans un processus coordonné de traitement de la masse fondue plutôt que lorsqu’elles sont utilisées isolément. Cependant, aucune d’entre elles ne corrige automatiquement toutes les impuretés chimiques ni ne produit d’aluminium d’ultra-haute pureté. Le processus approprié dépend de l’alliage, de la méthode de moulage, de la qualité des matières premières, du rythme de production et du niveau de propreté final requis pour le métal.
Pour les fonderies d’aluminium, les ateliers de coulée de billettes et de brames, ainsi que les usines de coulée et de laminage, la purification ne se limite pas à l’élimination des impuretés visibles de l’aluminium fondu. Elle implique le contrôle des gaz dissous, des films d’oxyde, des particules en suspension, de certaines impuretés chimiques, ainsi que des conditions dans lesquelles le métal arrive à l’étape de la coulée.
Comprendre ces différences aide les fabricants à choisir le bon équipement, à éviter des coûts de traitement inutiles et à réduire les défauts dus à une mauvaise qualité de la matière fondue.
1. Que signifie réellement la « purification de l'aluminium » ?
La purification de l'aluminium peut désigner différents procédés métallurgiques. Avant de choisir un traitement, il convient de distinguer le traitement classique du métal fondu de la production d'aluminium de haute pureté.
Dans les opérations de moulage et de fonderie, l’objectif immédiat consiste généralement à améliorer la pureté de l’aluminium fondu avant sa solidification. Cela implique généralement de réduire la teneur en hydrogène dissous et en inclusions non métalliques, de maîtriser certaines impuretés réactives lorsque cela s’avère nécessaire, et d’éviter toute contamination supplémentaire lors du transfert du métal.
Cette distinction est importante, car chaque impureté se comporte différemment.
Les principaux types d'impuretés présentes dans l'aluminium fondu
| Problème d'impureté ou de qualité | Exemples typiques | Principale préoccupation | Traitement approprié |
|---|---|---|---|
| Hydrogène dissous | Hydrogène absorbé par la masse fondue | Porosité due au gaz et défauts de coulée associés | Méthodes de dégazage rotatives ou autres méthodes appropriées |
| Inclusions non métalliques | Oxydes d'aluminium, films d'oxyde, particules réfractaires et autres solides en suspension | Défauts de surface, propreté réduite du métal et altération de l'intégrité de la pièce moulée | Filtration, flottation, traitement approprié du flux et écumage contrôlé |
| Scories et oxydes de surface | Matériau riche en oxydes formé à la surface de la masse fondue | Perte de métal, contamination et difficultés de manipulation | Pratiques appropriées d'écumage et de fluxage |
| Impuretés réactives sélectionnées | Le sodium, le calcium et le lithium dans les systèmes d'alliages concernés | Problèmes de traitement et de qualité spécifiques aux alliages | Un raffinage chimique ou un traitement par gaz réactif adapté, lorsque cela se justifie |
| Composition de l'alliage incorrecte | Une teneur excessive en fer, en silicium, en cuivre ou en tout autre élément d'alliage | Non-respect des exigences en matière de composition chimique | Ajustement contrôlé de la charge, mélange, dilution ou raffinage spécialisé lorsque cela est techniquement possible |
Ces catégories se recoupent dans une certaine mesure. Par exemple, les bulles de gaz peuvent transporter certaines inclusions vers la surface de la masse fondue, tandis que certains agents d'affinage peuvent favoriser à la fois l'élimination des gaz et la séparation des oxydes. Il est toutefois indispensable de bien comprendre les mécanismes et les limites de chacun de ces procédés.
La purification consiste-t-elle à produire de l'aluminium d'une pureté de 99,991 TP3T ?
Pas nécessairement.
Dans une fonderie d'aluminium classique, la purification consiste généralement à amener la masse fondue à respecter les limites de pureté et de composition chimique requises pour une application de moulage spécifique. Un alliage d'aluminium destiné à la fabrication de composants automobiles, de billettes d'extrusion, de barres de stock ou à des applications électriques nécessitant une grande pureté peut être soumis à des critères d'acceptation très différents.
La production d'aluminium d'une pureté extrêmement élevée constitue un défi métallurgique à part. Les méthodes spécialisées peuvent faire appel à la ségrégation, à l'électrolyse ou à d'autres technologies d'affinage, plutôt qu'au dégazage et à la filtration habituels pratiqués en fonderie.
Conclusion pratique : il convient de définir la qualité finale souhaitée du métal avant de choisir une méthode de purification. L'objectif n'est pas d'éliminer tous les composants de l'aluminium, mais de maîtriser les substances indésirables sans modifier l'alliage au-delà de ses spécifications.
2. Pourquoi l'aluminium fondu doit-il être purifié ?
La nécessité d'un traitement de purification apparaît plus clairement lorsque l'on examine séparément les effets de l'hydrogène et des inclusions.
Absorption d'hydrogène et porosité gazeuse
L'aluminium fondu peut absorber de l'hydrogène par le biais de réactions impliquant l'humidité. L'hydrogène peut pénétrer dans le bain de fusion en raison de conditions humides, de matières premières humides, d'outils ou de matériaux réfractaires inadaptés, ainsi que d'autres sources de contamination.
Au fur et à mesure que l'aluminium se solidifie, la solubilité de l'hydrogène diminue. L'hydrogène qui ne peut plus rester dissous peut former des pores gazeux dans la pièce moulée. Ces pores peuvent affecter les propriétés mécaniques, l'étanchéité à la pression, l'usinabilité et la qualité de surface. Leur impact réel dépend de l'alliage, des conditions de solidification et des exigences relatives à la pièce.
Le dégazage permet d'éliminer l'hydrogène dissous déjà présent dans la masse fondue. Éviter l'exposition à l'humidité et toute perturbation inutile de la surface permet, avant tout, de limiter l'absorption d'hydrogène.
Couches d'oxyde et inclusions non métalliques
L'aluminium réagit facilement avec l'oxygène, formant une couche d'oxyde à sa surface. Lorsque la surface du bain fondu est perturbée, des films d'oxyde peuvent être entraînés dans le métal liquide. Des fragments de matériaux réfractaires, des particules de scories et d'autres solides peuvent également pénétrer dans le bain fondu pendant la fusion, le maintien en température, le transfert et la coulée.
Ces contaminants ne sont pas nécessairement éliminés par le seul dégazage. Il peut s'avérer nécessaire de les séparer par filtration, flottation, traitement approprié du flux ou décantation et écumage contrôlés.
La filtration sur mousse céramique est largement utilisée dans la fonderie d'aluminium pour retenir les inclusions non métalliques lorsque l'aluminium en fusion traverse une structure céramique poreuse.
Impuretés chimiques et composition de l'alliage
Il ne faut pas confondre la pureté chimique avec la propreté physique.
Un filtre peut éliminer les particules solides en suspension, mais il n'élimine généralement pas le fer ou le silicium dissous présents dans un alliage d'aluminium. De même, un cycle de dégazage de routine ne saurait se substituer à la correction d'une erreur de composition de la charge.
Pour certaines impuretés réactives, l'affinage chimique peut s'avérer approprié. La méthode choisie doit tenir compte de la composition chimique de l'alliage, des concentrations résiduelles acceptables, de la compatibilité avec les traitements et des contraintes environnementales. Les travaux de recherche sur l'affinage de l'aluminium font la distinction entre l'élimination de l'hydrogène et des inclusions solides, d'une part, et l'élimination des impuretés chimiques dissoutes, d'autre part.
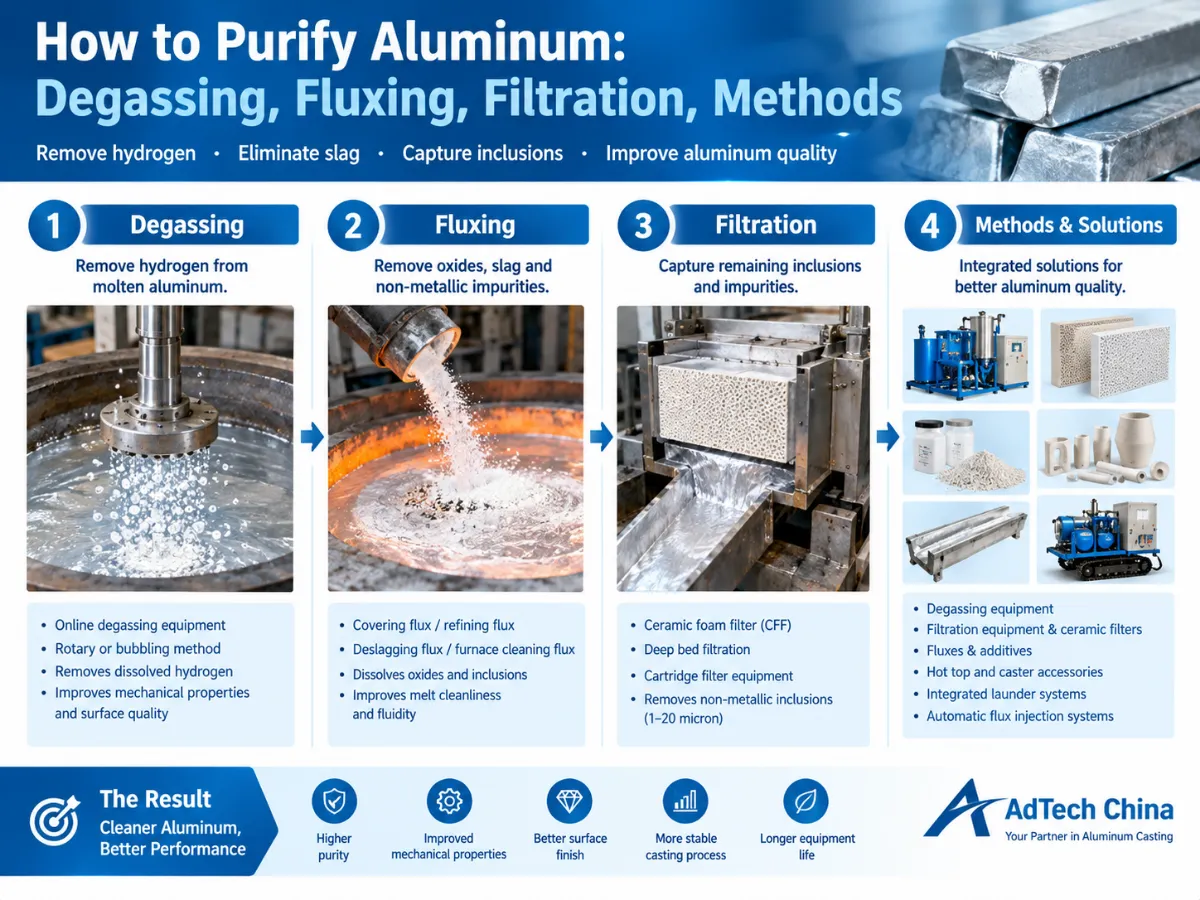
3. Comment purifier l'aluminium fondu : cinq étapes pratiques
Un processus fiable commence par un diagnostic, suivi d'un traitement choisi de manière appropriée et d'une vérification. Il n'existe pas de séquence unique adaptée à tous les fours ou à toutes les lignes de coulée, mais le cadre suivant permet d'organiser la prise de décision.
Étape 1 : Identifier la source de contamination
Commencez par examiner le type de défaut, la composition chimique du métal, l'état des matières premières et le procédé de traitement actuel.
Voici quelques questions utiles :
-
Les pièces moulées présentent-elles une porosité due aux gaz, des défauts liés aux oxydes, ou les deux ?
-
La concentration d'hydrogène est-elle supérieure à la limite d'acceptation de l'usine ?
-
Le niveau d'inclusion a-t-il changé après l'introduction d'une nouvelle source de ferraille ou d'un nouveau mélange de charges ?
-
La composition chimique de l'alliage est-elle hors spécifications ?
-
Les défauts apparaissent-ils avant ou après une modification des conditions de transfert, de maintien ou de filtration ?
Il ne faut pas supposer que chaque pore est exclusivement dû à l'hydrogène. Le retrait, les conditions de coulée et d'autres problèmes liés à la solidification peuvent entraîner des symptômes similaires. De même, il ne faut pas interpréter chaque impureté visible en surface comme la preuve d'une teneur excessive en hydrogène dissous.
Des prélèvements et des essais adaptés permettent de distinguer ces différentes possibilités avant de choisir le matériel ou les consommables.
Étape 2 : Améliorer les pratiques de fusion et de maintien en température
La purification commence avant la mise en place d'un rotor de dégazage ou d'un filtre.
Les matériaux, outils et équipements entrant en contact avec l'aluminium fondu doivent être suffisamment secs et préparés pour être utilisés à la température requise. Des matériaux humides peuvent présenter un risque grave pour la sécurité ainsi qu'un risque de contamination.
Les procédures de l'usine doivent également aborder les points suivants :
-
Sélection et ségrégation des matériaux de charge.
-
État du four et des matériaux réfractaires.
-
Un contrôle adéquat de la température adapté à l'alliage et au procédé de moulage.
-
Éviter toute perturbation inutile de la surface de la masse fondue.
-
Des pratiques rigoureuses en matière de transfert et de transvasement.
-
Élimination rapide des scories de surface à l'aide d'une méthode appropriée.
Un fonctionnement à une température inutilement élevée peut accroître l'oxydation et la consommation d'énergie. La température adéquate doit néanmoins rester conforme aux exigences de mise en œuvre de l'alliage et aux limites de l'équipement.
Il convient de contrôler l'écumage afin d'éliminer les matières en surface sans introduire de nouveaux films d'oxyde dans la masse fondue. Il est souvent plus économique de prévenir la contamination que de traiter à plusieurs reprises un métal qui a été contaminé lors de sa manipulation.
Étape 3 : Choisir le traitement adapté à l'impureté identifiée
L'étape suivante consiste à associer le problème à un processus adapté.
En cas de teneur excessive en hydrogène dissous, envisager un dégazage. En cas d'inclusions non métalliques, évaluer la filtration et d'autres techniques de séparation adaptées. Pour certaines impuretés réactives, déterminer si un agent d'affinage compatible avec l'alliage ou un traitement spécial des gaz est nécessaire.
Le procédé de traitement doit être défini en fonction des besoins réels de production, et non sur la base d'une affirmation générique selon laquelle une seule méthode permettrait de purifier tous les types d'aluminium.
Étape 4 : Protéger la matière fondue après traitement
Une masse fondue qui atteint son objectif de propreté immédiatement après le traitement peut se détériorer avant la coulée.
Des turbulences excessives, de longues périodes de maintien en température, une exposition à l'humidité, de mauvaises pratiques de transfert et des conditions de cuisson inadaptées peuvent entraîner une nouvelle contamination ou favoriser l'absorption d'hydrogène.
C'est pourquoi le traitement doit être évalué dans le cadre du parcours complet, du four à la station de coulée. Les systèmes en ligne peuvent contribuer à assurer un traitement plus homogène et à réduire les transferts superflus, mais leurs performances réelles dépendent de la configuration de l'installation et de la rigueur de l'exploitation.
Étape 5 : Vérifier les résultats
Mesurez les paramètres de qualité pertinents avant et après le traitement, dans la mesure du possible.
Selon l'application, cela peut inclure la mesure de la teneur en hydrogène, les essais sous pression réduite, l'analyse des inclusions et les essais de composition chimique. La méthode appropriée dépend de ce qu'il faut démontrer.
Une inspection visuelle ne suffit pas à elle seule à déterminer la concentration en hydrogène ni à prouver que les inclusions microscopiques ont été éliminées. Les résultats doivent être évalués au regard des critères d’acceptation propres à l’alliage et spécifiques au client, définis par l’usine.
4. Comparaison des principales méthodes de purification de l'aluminium
Chaque technologie permet de résoudre des problèmes différents. Le tableau ci-dessous résume leurs principales fonctions.
| Méthode de purification | Fonction principale | Particulièrement pertinent lorsque | Restriction importante |
|---|---|---|---|
| Dégazage rotatif | Élimine l'hydrogène dissous grâce à de fines bulles de gaz de purge | Les problèmes de qualité liés à l'hydrogène nécessitent un traitement contrôlé | Ne permet pas d'éliminer de manière autonome toutes les inclusions solides ou toutes les impuretés chimiques dissoutes |
| Filtration sur mousse céramique | Capture les inclusions non métalliques lors de l'écoulement du métal | La propreté de la masse fondue avant la coulée est un sujet de préoccupation | N'élimine pas directement l'hydrogène dissous et ne corrige pas la composition chimique de l'alliage |
| Flux de raffinage | Favorise l'élimination des impuretés grâce à des mécanismes physiques et chimiques propres à chaque formulation | Des exigences spécifiques en matière de raffinage ou de contrôle des gaz et des inclusions ont été identifiées | L'efficacité dépend de la composition, du dosage, de la température, de la répartition et de la compatibilité |
| Flux de couverture | Forme une couche protectrice en surface lorsqu’il est correctement formulé | Il est nécessaire de maîtriser l'oxydation de surface et l'exposition à l'humidité | Ne remplace pas le dégazage lorsque l'élimination de l'hydrogène est nécessaire |
| Filtration en lit profond | Utilise un lit de matériau filtrant adapté pour retenir les impuretés | La production nécessite un système de filtration compatible et de grande capacité. | Les performances dépendent du milieu, de la géométrie du lit, des conditions d'écoulement et de la conception du système |
| Filtration sur cartouche ou tubulaire | Assure une filtration grâce à un milieu poreux compact | L'application est adaptée à la capacité du système et à la configuration des filtres | Le choix et la durée de vie dépendent du débit, du niveau de contamination et de la conception du produit |
| Ajustement de la charge ou raffinage spécialisé | Corrige certains problèmes liés à la composition chimique | Les résultats d'analyse montrent que la composition chimique de l'alliage ne respecte pas les limites requises | Les filtres classiques et le dégazage de routine ne peuvent se substituer à une correction chimique. |
Ces distinctions sont conformes aux synthèses de recherche et aux recommandations industrielles en matière de traitement des masses fondues. Le choix final doit être validé en fonction de l'alliage et du procédé spécifiques.
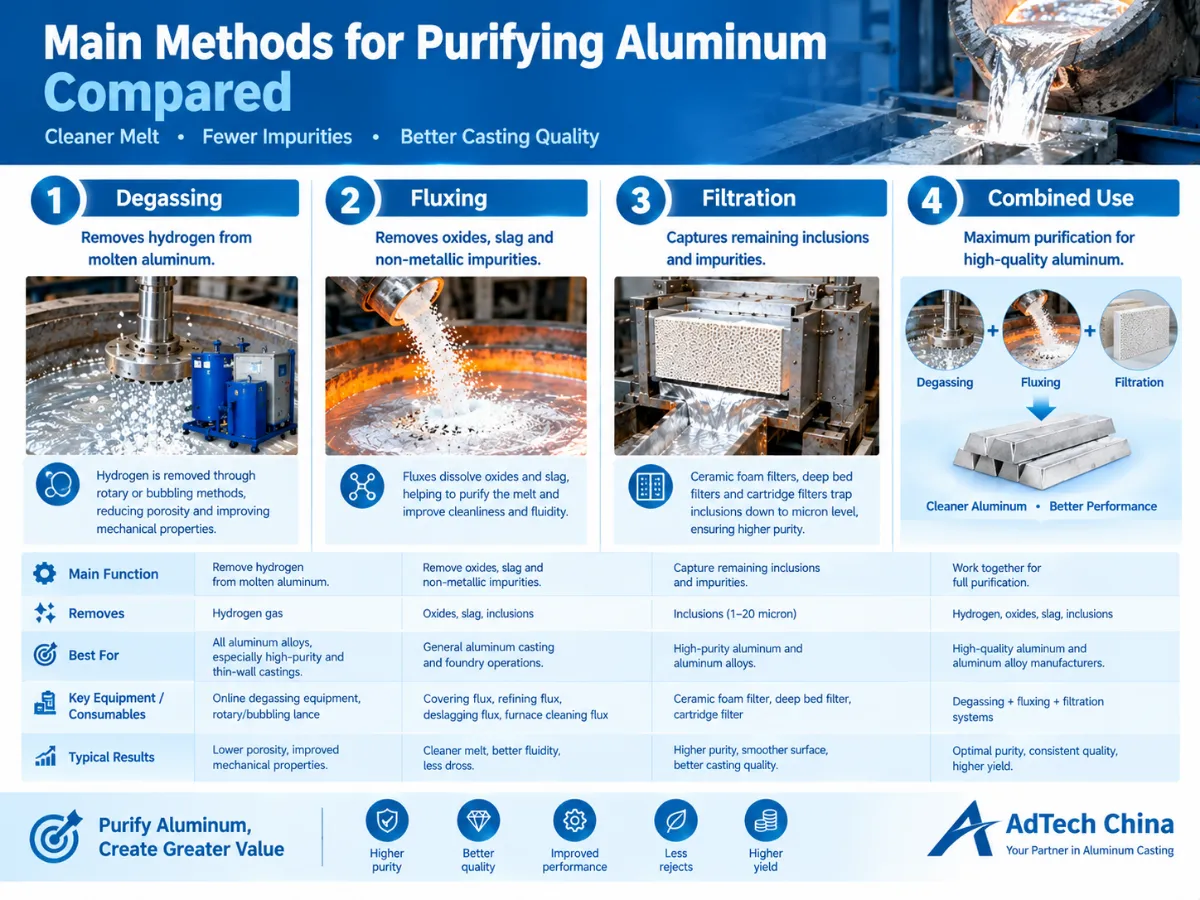
Quelle méthode une fonderie devrait-elle choisir en premier lieu ?
Suivez le guide pratique suivant, axé sur la résolution de problèmes :
-
Porosité élevée due à l'hydrogène ou au gaz : commencez par confirmer la présence d'un problème lié à l'hydrogène et évaluez l'efficacité du dégazage, tout en vérifiant les conditions de solidification et les sources d'humidité.
-
Inclusions d'oxyde excessives : Vérifier les procédures de manipulation de la masse fondue, d'écumage et de filtration, et évaluer si le système de filtration actuel est adapté.
-
Impuretés réactives sélectionnées : déterminer la concentration en impuretés, la compatibilité avec l'alliage et la méthode d'affinage appropriée.
-
Composition chimique de l'alliage incorrecte : corriger la charge ou étudier un procédé d'affinage métallurgique adapté.
-
Qualité instable après traitement : examiner les sources de contamination en aval, notamment les conditions de transfert, le temps de maintien, la turbulence du flux et les performances de filtration.
Une installation peut nécessiter plusieurs mesures complémentaires. Le fait de choisir une seule technologie sans avoir préalablement diagnostiqué le problème peut entraîner une augmentation des coûts d'exploitation sans pour autant permettre d'obtenir l'amélioration souhaitée.
5. Comment le dégazage permet d'éliminer l'hydrogène de l'aluminium fondu
Le dégazage est un traitement essentiel pour les alliages d'aluminium sensibles à la porosité liée à l'hydrogène.
Principe de fonctionnement du dégazage rotatif
Dans un procédé classique de dégazage rotatif, une turbine ou un rotor injecte de l'azote, de l'argon ou un autre gaz de procédé homologué dans l'aluminium fondu. L'ensemble rotatif disperse le gaz en bulles plus petites.
L'hydrogène se diffuse depuis la masse fondue vers les bulles de gaz de purge. À mesure que les bulles remontent et quittent la masse fondue, l'hydrogène est évacué. Le degré d'élimination dépend de facteurs tels que la dispersion du gaz, le temps de contact, les conditions de la masse fondue, la conception de l'équipement et les paramètres de fonctionnement.
Une bonne dispersion du gaz est importante car elle augmente la surface de contact entre les bulles et le métal liquide. Cependant, les conditions de fonctionnement doivent être choisies en fonction du système spécifique, plutôt que de chercher à maximiser la vitesse du rotor ou le débit de gaz sans tenir compte des perturbations de la masse fondue et des performances du procédé qui en résultent.
Dégazage en four ou en ligne
| Considération | Dégazage en four | Dégazage en ligne |
|---|---|---|
| Lieu du traitement | Four ou cuve de rétention | Intégré à la ligne de transfert de métal ou de coulée |
| Rôle principal dans le processus | Traite un lot ou le volume d'un four | Traite le métal au fur et à mesure de son passage dans la chaîne de production |
| Facteurs clés de conception | Géométrie du bain, volume de métal, rotor ou système d'alimentation en gaz, durée du traitement | Débit de métal, réduction d'hydrogène requise, temps de séjour, disposition des équipements |
| Évaluation commune | Teneur en hydrogène avant et après traitement | Uniformité du traitement et de la qualité du métal tout au long de la production |
| Considération principale | Variabilité inter-lots et logistique des traitements | Fonctionnement en continu, stabilité du débit, maintenance et contrôle en aval |
Aucune de ces deux solutions n'est systématiquement meilleure que l'autre. Une fonderie de petite taille traitant des lots individuels de four peut avoir des besoins différents de ceux d'une usine alimentant une ligne de coulée continue.
Comment définir les spécifications d'un équipement de dégazage ?
Les principaux critères à prendre en compte sont notamment le débit de métal ou le volume du bain, le type d'alliage, la teneur en hydrogène à l'entrée, la qualité finale requise, l'espace disponible pour l'installation, la configuration des matériaux réfractaires et les exigences en matière d'entretien.
Les acheteurs devraient également se renseigner sur la conception du rotor ou de la buse, l'alimentation en gaz et son contrôle, les pièces de rechange, les registres d'exploitation et les méthodes disponibles pour vérifier l'élimination de l'hydrogène.
La durée exacte du cycle, le débit de gaz, la vitesse du rotor et la teneur résiduelle en hydrogène admissible doivent être définis en fonction de l'équipement, de l'alliage et des exigences de production concernés. Il n'existe pas de recette de fonctionnement universelle.
6. Comment les filtres en mousse céramique purifient l'aluminium fondu
Les filtres en mousse céramique sont utilisés pour éliminer les inclusions non métalliques avant la coulée. Leurs pores interconnectés permettent à l'aluminium fondu de traverser la structure céramique tout en retenant les contaminants grâce à une combinaison de mécanismes d'interception et de capture par contact avec la surface.
Le métal obtenu peut présenter une pureté améliorée, à condition que le type de filtre, ses dimensions, son installation et les conditions d'exploitation soient adaptés.

Quels sont les critères à prendre en compte lors du choix d'un filtre en mousse céramique ?
Plusieurs facteurs influencent le choix du filtre.
PPI et structure poreuse. Le nombre de pores par pouce (PPI) est une unité de mesure utilisée pour décrire la structure poreuse du filtre. Il ne garantit pas systématiquement que toutes les particules dépassant une taille donnée seront retenues. La filtration ne dépend pas uniquement du nombre nominal de pores.
Dimensions du filtre et section de passage disponible. Un filtre doit permettre le débit de métal requis sans créer de restriction inacceptable.
Compatibilité avec les alliages. Le matériau du filtre doit être adapté à l'alliage et à la température de fonctionnement. Certaines applications à forte teneur en magnésium peuvent nécessiter un type de filtre spécifique sans phosphore, en fonction de la composition chimique du filtre et de l'application.
Installation et préchauffage. Le filtre et son caisson doivent être préparés conformément aux instructions du fournisseur et aux procédures approuvées par l'usine. Une préparation incorrecte peut entraîner des dommages au filtre, un débit instable ou le gel des pièces métalliques.
Niveau de propreté requis. Une opération de moulage générale et une application impliquant une feuille de haute qualité ou une billette destinée à l’aérospatiale peuvent nécessiter des niveaux différents de contrôle des inclusions. Le choix doit tenir compte des spécifications réelles du produit.
Coût et stabilité de fonctionnement. Le prix d'achat du filtre n'est qu'un critère parmi d'autres. La durée de vie, le débit, les pertes de métal, la fréquence de remplacement, les pièces moulées rejetées et les interruptions de production ont également une incidence sur le coût total.
Filtres en mousse céramique ou filtration en lit profond ?
Un filtre en mousse céramique et un système à lit profond répondent tous deux aux besoins de filtration, mais leurs configurations diffèrent.
| Facteur | Filtre en mousse céramique | Filtration en lit profond |
|---|---|---|
| Média filtrant | Mousse céramique poreuse | Un lit de matériau filtrant granulaire ou moulé adapté |
| Disposition type | Filtre individuel installé dans un caisson de filtration ou dans un système en ligne | Unité de filtration conçue comprenant un lit de média |
| Critères de sélection | Degré de filtration, taille, section de passage, compatibilité des alliages et teneur en inclusions | Caractéristiques du fluide, dimensions du lit, débit, pression ou perte de charge, et cycle de fonctionnement |
| Coupe de série | Procédés de coulée en lots ou en continu sélectionnés | Applications adaptées à la capacité et à la conception de fonctionnement du lit |
| Principal compromis | Le remplacement et la capacité du filtre doivent être adaptés au flux de métal | Il convient d'évaluer l'intégration des équipements, la gestion des supports et les exigences liées aux processus |
Un filtre à lit profond n'est pas systématiquement plus efficace qu'un filtre en mousse céramique dans toutes les applications. Pour établir une comparaison pertinente, il faut prendre en compte les mêmes critères : niveau de pureté visé, alliage, conditions d'écoulement et contraintes de production. AdTech propose à la fois des équipements de filtration en mousse céramique et des équipements de filtration à lit profond dans sa gamme de purification de la fonte d'aluminium.
7. Comment utiliser correctement le flux de raffinage de l'aluminium
Les flux à base d'aluminium ne constituent pas une catégorie unique de produits interchangeables. Leur composition et leurs fonctions variant, il convient de vérifier le nom du flux ainsi que les conditions d'utilisation prévues avant toute utilisation.
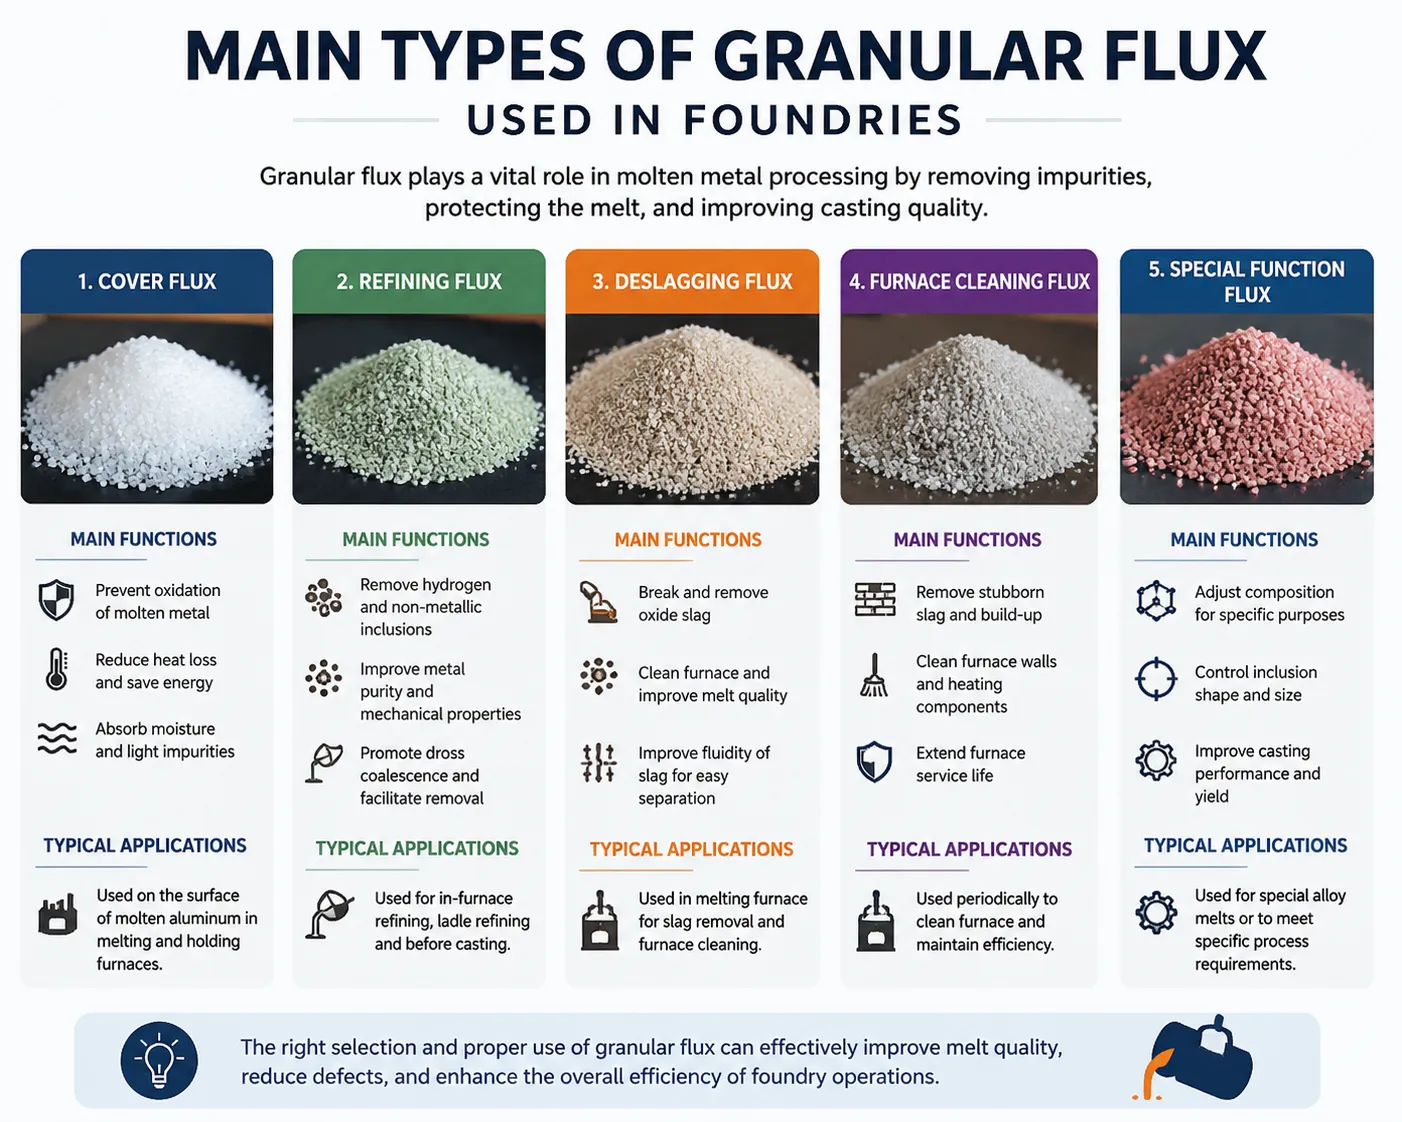
Parmi les catégories courantes, on trouve les flux de recouvrement, les flux d’affinage, les flux de nettoyage de four, les flux de décarburation, les flux de recyclage et les agents d’affinage granulaires. Leur fonction et leur compatibilité dépendent de leur formulation spécifique.
Flux de couverture
Le flux de recouvrement sert à former une couche protectrice à la surface du bain fondu lorsque sa composition et son mode d'application sont adaptés. Cela permet de réduire l'exposition directe de l'aluminium fondu à l'atmosphère ambiante et de limiter l'oxydation ou l'absorption d'humidité.
Il ne faut pas partir du principe que le simple fait de recouvrir le flux suffira à ramener un taux d'hydrogène déjà élevé au niveau requis.
Flux de raffinage
Les flux d'affinage peuvent favoriser l'élimination de l'hydrogène et des impuretés non métalliques, en fonction de leur composition chimique et de leur mode d'application. Certaines formulations sont conçues pour des familles d'alliages spécifiques ou pour répondre à des objectifs d'affinage particuliers.
Les acheteurs sont invités à vérifier la posologie recommandée, la température de fonctionnement, le mode d'application et la compatibilité avec les alliages dans la notice technique du produit.
Flux pour le nettoyage et le débourbage des fours
Ces produits sont destinés à des fonctions spécifiques de nettoyage ou de gestion des scories. Il ne faut pas confondre leur fonction première avec celle d'un traitement dédié à l'élimination de l'hydrogène ou d'un filtre physique.
Un flux conçu pour le nettoyage des fours ne doit pas être systématiquement utilisé pour l'affinage du métal lui-même.
Ajout manuel ou injection automatisée de flux
L'ajout manuel peut convenir à certaines opérations, mais la répartition et le dosage risquent d'être moins réguliers lorsque l'application dépend fortement de la technique de l'opérateur.
Les équipements d’injection automatisés sont conçus pour contrôler la quantité et la répartition du flux. La fiche technique du système d’injection de flux publiée par AdTech pour le modèle LQJL-001 indique une plage de capacité de four compatible comprise entre 20 et 120 tonnes, une vitesse d’affinage réglable de 0 à 5 kg/min, des configurations de réservoirs de 50 kg ou 100 kg, un déplacement sur chenilles ou sur roues, ainsi que des parcours de raffinage en forme de Z ou en éventail. Il s’agit là de paramètres techniques indiqués par le fabricant, et non d’une garantie d’un résultat de purification particulier pour chaque four.
Pour une usine qui envisage de se tourner vers l'automatisation, les questions essentielles sont de savoir si l'équipement s'adapte à la configuration du four, si le flux peut être injecté de manière régulière et si le processus peut être contrôlé grâce à un dosage régulé et à des mesures de la qualité de la masse fondue.
8. Comment vérifier si la purification de l'aluminium a fonctionné
Il convient de démontrer que la purification a été effectuée avec succès à l'aide de mesures adaptées au problème initial.
Essais à l'hydrogène
Un essai sous pression réduite (RPT) est couramment utilisé pour évaluer la qualité de l'aluminium fondu du point de vue des impuretés gazeuses, en analysant un échantillon solidifié sous pression réduite. Il peut s'avérer utile pour comparer les conditions de traitement et identifier les variations du procédé.
Toutefois, les résultats du test RPT ne doivent pas être automatiquement considérés comme une mesure directe et universellement interchangeable de la concentration en hydrogène. Si une limite numérique d’hydrogène doit être respectée, il convient d’utiliser une méthode de mesure étalonnée appropriée et de suivre la procédure approuvée par l’usine. Le RISE décrit le test RPT comme une méthode utilisée pour évaluer la teneur en gaz liée à l’hydrogène et le risque de porosité des pièces moulées.
Mesure de l'inclusion
La mesure du taux d'inclusion doit correspondre au niveau de contrôle de la propreté requis.
Par exemple, le système LiMCA III d'ABB fournit des informations sur la distribution granulométrique et la concentration des inclusions dans l'aluminium fondu. Ce type de mesure peut faciliter le développement des procédés, l'assurance qualité et la comparaison entre différentes conditions de traitement.
D'autres méthodes de laboratoire et de production adaptées peuvent être envisagées, en fonction de la sensibilité requise pour la plante et des ressources techniques disponibles.
Analyses de la composition chimique
Lorsque le problème présumé concerne la composition chimique de l'alliage ou la présence d'impuretés métalliques dissoutes, une analyse chimique appropriée s'impose. Un échantillon d'apparence propre ne prouve pas que l'aluminium respecte la composition spécifiée.
Utiliser des méthodes d'échantillonnage et de comparaison cohérentes
Lors de la comparaison des méthodes de traitement, veillez à utiliser, dans la mesure du possible, des lieux de prélèvement, des modes de préparation des échantillons, des procédures de mesure et des conditions d'exploitation homogènes. Dans le cas contraire, les différences entre les échantillons pourraient refléter une variation liée au prélèvement plutôt qu'une réelle amélioration du traitement.
Un dossier de processus utile comprend :
-
Qualité de l'alliage et composition de la charge.
-
Température de fusion et conditions de traitement.
-
Consommation de flux ou de gaz, le cas échéant.
-
Résultats des essais d'hydrogène ou des mesures d'inclusion.
-
Configuration du filtre et observations relatives à son fonctionnement.
-
Résultats finaux concernant la qualité de la coulée.
Ces données permettent de déterminer plus facilement si un changement de traitement est réellement efficace et justifié sur le plan économique.
9. Erreurs courantes lors de la purification de l'aluminium
Erreur n° 1 : recourir à la filtration pour résoudre les problèmes liés à l'hydrogène
Un filtre en mousse céramique élimine les inclusions non métalliques ; il n'est pas conçu pour éliminer directement l'hydrogène dissous. Si la porosité est principalement due à l'hydrogène, la filtration seule ne suffira probablement pas à résoudre le problème.
Meilleure approche : vérifier le problème lié à l'hydrogène et évaluer les conditions de dégazage, de contrôle de l'humidité et de solidification.
Erreur n° 2 : penser que le dégazage élimine toutes les inclusions
Les bulles de dégazage peuvent faciliter la séparation et la flottation de certaines impuretés, mais le résultat dépend des conditions de fonctionnement. Les problèmes persistants d'inclusions peuvent nécessiter une filtration spécifique et l'amélioration des pratiques de manipulation de la masse fondue.
Meilleure approche : vérifier les niveaux d'inclusion avant et après le traitement et examiner le dispositif de filtration.
Erreur n° 3 : considérer que tous les flux à base d'aluminium sont équivalents
Les différentes formulations ont des objectifs différents. Il ne faut pas choisir un produit de recouvrement, un nettoyant pour four ou un fondant d'affinage uniquement parce qu'ils sont tous décrits comme des fondants pour l'aluminium.
Meilleure approche : choisir le produit en fonction de l'usage prévu et vérifier les conditions d'utilisation recommandées par le fabricant.
Erreur n° 4 : négliger la contamination en aval
Même après un traitement réussi, l'aluminium fondu peut absorber de l'hydrogène supplémentaire ou contenir des inclusions pendant la phase de maintien en température, le transfert ou la coulée.
Meilleure approche : passer en revue l'ensemble du processus de manutention des métaux, limiter les turbulences inutiles et l'exposition à l'humidité, et éviter les retards évitables.
Erreur n° 5 : acheter du matériel en se basant uniquement sur les performances annoncées
Une allégation relative à un produit, en l'absence de conditions d'essai bien définies, ne permet pas de prédire les performances réelles dans une usine donnée.
Meilleure approche : demander les limites d'exploitation applicables, les méthodes d'essai de référence, les alliages compatibles, les exigences en matière de maintenance et un plan concret pour la validation des performances.
10. Comment choisir un équipement de purification de l'aluminium
Le choix de l'équipement doit partir des exigences du procédé plutôt que d'une catégorie de produits privilégiée.
Questions à se poser avant de demander un devis
| Critère d'achat | Informations à fournir | Pourquoi c'est important |
|---|---|---|
| Type d'alliage | Compositions exactes des alliages et exigences chimiques correspondantes | Détermine la compatibilité des matériaux et les limites de traitement |
| Processus de fabrication | Four discontinu, coulée de billettes, coulée de brames, coulée en fonderie ou tout autre procédé | Détermine la configuration appropriée de l'équipement |
| Capacité de production | Volume du four ou débit de métal | Définit les exigences en matière de capacité de traitement |
| Problème de qualité principal | Hydrogène, inclusions, impuretés réactives ou écart de composition | Évite d'acheter une technologie de traitement inadaptée |
| Qualité de sortie requise | Critères d'acceptation applicables, qu'ils soient définis par le client ou en interne | Permet de définir un objectif de sélection quantifiable |
| Espace disponible | Dimensions d'installation, schéma de transfert et géométrie du four | Détermine la compatibilité physique |
| Consommables | Grade du filtre, type de flux, gaz et pièces de rechange | A un impact sur la planification continue des coûts et des approvisionnements |
| Exigences opérationnelles | Température, accès pour la maintenance, conditions d'exploitation et commandes | Permet d'évaluer la fiabilité et l'adéquation avec les opérations existantes |
| Vérification | Analyses de l'hydrogène disponible, des inclusions et des propriétés chimiques | Définit la manière dont le résultat sera évalué |
Comment comparer les devis concurrents ?
Comparez les devis sur la base d'un cahier des charges identique. Un prix d'achat initial bas ne signifie pas nécessairement un coût d'exploitation total moins élevé.
Il convient de prendre en compte le prix de l'équipement, les travaux d'installation, la consommation d'énergie le cas échéant, la consommation de gaz de procédé, de filtres et de flux, l'entretien, l'entretien des matériaux réfractaires, les pertes de métal, les temps d'arrêt et la production rejetée.
Demandez aux fournisseurs d'identifier les paramètres qui dépendent encore des conditions sur site. Lorsque les performances constituent une préoccupation majeure, convenez de critères d'acceptation et de méthodes de vérification appropriés avant l'achat.
11. Comment AdTech China contribue à la purification de l'aluminium en fusion
AdTech China est un fabricant basé en Chine et un fournisseur international spécialisé dans les équipements et les matériaux destinés aux opérations de purification et de coulée de l'aluminium en fusion. Sa gamme de produits comprend notamment des équipements de dégazage en ligne, des équipements de filtration, des filtres en mousse céramique, des médias filtrants, des fondants d'affinage, des systèmes d'injection de fondant et des composants de coulée associés.
Les différents modèles de la gamme répondent à des besoins de production variés.
Les équipements de dégazage en ligne sont indiqués lorsque la réduction à l'hydrogène et un traitement contrôlé de la masse fondue sont nécessaires.
Les filtres en mousse céramique et les équipements de filtration permettent d'éliminer les inclusions non métalliques avant la coulée. Selon la ligne de production, le choix peut se porter sur une filtration à plaques, une filtration à lit profond ou une filtration à cartouches.
Les flux d'affinage et les flux granulaires offrent différentes solutions pour répondre à des exigences spécifiques en matière d'affinage de la masse fondue. Le choix du produit approprié dépend du type d'alliage, de l'objectif visé en matière d'impuretés et des instructions d'utilisation fournies par le fabricant.
Les systèmes d'injection de flux permettent de distribuer automatiquement le flux d'affinage dans un four. Le modèle, la géométrie du four, la plage de dosage et le parcours de traitement doivent être évalués en fonction de l'installation réelle.
Ces produits doivent être considérés comme des éléments d'une solution de traitement, et non comme des substituts permettant d'identifier le problème métallurgique sous-jacent.
Par exemple, une fonderie confrontée à une porosité liée à l'hydrogène peut avoir besoin d'une évaluation du dégazage, tandis qu'une usine présentant des inclusions d'oxyde excessives peut nécessiter un examen des procédés de filtration et de manipulation des métaux. Certaines applications requièrent les deux. La configuration finale doit respecter les exigences techniques de l'alliage et de la ligne de coulée.
Les fabricants et les acheteurs doivent définir ensemble les critères de sélection appropriés, notamment le débit, les objectifs de traitement, la compatibilité des alliages, les besoins en consommables et les méthodes de contrôle de la qualité du métal fini.
Conclusion
Pour purifier l'aluminium, il faut d'abord comprendre ce qu'il faut éliminer.
Dans le traitement classique de l'aluminium fondu, le dégazage sert principalement à réduire la teneur en hydrogène dissous, la filtration permet d'éliminer les inclusions non métalliques, et des fondants adaptés remplissent des fonctions spécifiques d'affinage et de protection. Les écarts de composition chimique doivent faire l'objet d'une évaluation distincte, car la filtration et le dégazage habituels ne permettent pas d'éliminer toutes les impuretés dissoutes.
L'approche la plus efficace consiste à associer un équipement de traitement adapté à des pratiques de manipulation à sec et contrôlées, à un échantillonnage approprié, à des critères d'acceptation mesurables et à la prévention de la recontamination.
Pour les fonderies d'aluminium et les usines de moulage, l'objectif ne consiste pas simplement à installer davantage d'équipements de traitement. Il s'agit d'identifier le problème de qualité, de choisir la méthode appropriée, de vérifier son efficacité et de maintenir la qualité requise du métal jusqu'au moulage.
FAQ
Les neuf questions fréquentes suivantes peuvent figurer dans une rubrique dédiée à la fin de l'article publié. Pour éviter les redondances, utilisez cette rubrique comme module « FAQ » de l'article plutôt que d'ajouter une autre version de ces questions ailleurs dans le corps du texte.
1. Comment purifie-t-on l'aluminium fondu ?
L'aluminium fondu est généralement purifié grâce à une combinaison de dégazage, de filtration et d'un traitement approprié aux fondants. Le dégazage réduit la teneur en hydrogène dissous, la filtration élimine les inclusions non métalliques, et les fondants remplissent des fonctions spécifiques d'affinage ou de protection de surface. La combinaison appropriée dépend de l'alliage, du procédé de production et du degré de pureté requis du métal.
2. Quelle est la meilleure méthode pour éliminer l'hydrogène de l'aluminium fondu ?
Le dégazage rotatif à l'aide d'un gaz de purge approprié, généralement de l'azote ou de l'argon, est une méthode industrielle bien établie. Ce procédé consiste à introduire des bulles finement dispersées qui facilitent l'élimination de l'hydrogène de la masse fondue. Les conditions de traitement requises dépendent de l'alliage, de la teneur initiale en hydrogène, de la conception de l'équipement et de la qualité visée.
3. Un filtre en mousse céramique peut-il éliminer l'hydrogène de l'aluminium ?
Un filtre en mousse céramique est principalement conçu pour retenir les inclusions non métalliques. Il n'élimine pas directement l'hydrogène dissous. Si la porosité liée à l'hydrogène constitue le principal problème, il convient d'évaluer séparément le dégazage et le contrôle de l'humidité.
4. Quelles impuretés le fondant utilisé pour l'affinage de l'aluminium permet-il d'éliminer ?
La réponse dépend de la composition du flux. Certains produits favorisent l'élimination des gaz et des inclusions, tandis que d'autres sont principalement utilisés pour la protection de surface, le nettoyage du four ou la gestion des scories. Certaines impuretés réactives peuvent nécessiter un agent d'affinage spécialement formulé ou un autre traitement compatible. Les instructions techniques relatives au produit en question doivent préciser son application prévue.
5. La filtration permet-elle de corriger la composition chimique d'un alliage d'aluminium ?
Non, pas en temps normal. Les filtres servent à éliminer les inclusions non métalliques en suspension. Si la concentration d'un élément d'alliage ou d'une impureté dissoute ne respecte pas les spécifications, l'usine doit envisager d'ajuster la charge, de procéder à un mélange, à une dilution ou à un procédé d'affinage spécialisé adapté.
6. Comment une fonderie peut-elle vérifier si le dégazage de l'aluminium est efficace ?
Il convient d'utiliser une méthode de mesure de l'hydrogène adaptée et de comparer les résultats obtenus dans des conditions d'échantillonnage et de fonctionnement homogènes. Les essais en pression réduite peuvent fournir des informations comparatives utiles, mais ils ne doivent pas être automatiquement considérés comme une mesure directe de la concentration en hydrogène. Il convient de choisir une méthode de mesure étalonnée lorsqu'il est nécessaire de démontrer le respect d'une limite numérique définie.
7. Quelle est la différence entre un filtre en mousse céramique et un filtre à lit profond ?
Un filtre à mousse céramique repose sur une structure céramique poreuse intégrée à un dispositif de filtration adapté. Un filtre à lit profond fait passer l'aluminium fondu à travers un lit de matériau filtrant. Ces deux types de filtres permettent d'éliminer les inclusions, mais leurs capacités, leurs exigences d'installation, leurs caractéristiques de fonctionnement et leurs besoins en matière d'entretien diffèrent. Le choix doit dépendre du débit de production, de l'objectif en matière d'inclusions et de la configuration du système.
8. Comment éviter l'absorption d'hydrogène après la purification de l'aluminium ?
Utilisez des matières premières et des équipements suffisamment secs, protégez la masse fondue de toute exposition à l'humidité, réduisez au minimum toute perturbation inutile de la surface et contrôlez les processus de transfert et de maintien. Une manipulation en aval adéquate est essentielle, car l'aluminium préalablement traité peut être à nouveau contaminé avant la coulée.
9. Quels sont les éléments à prendre en compte lors de l'achat d'équipements de purification de l'aluminium ?
Les acheteurs doivent préciser l'alliage, le volume du four ou le débit de métal, le principal problème lié aux impuretés, la qualité finale requise du métal, les conditions d'installation, les consommables, les exigences en matière d'entretien et la méthode de vérification. Les devis doivent être comparés sur la base des mêmes exigences techniques, et les performances annoncées doivent être évaluées dans des conditions clairement définies.
