
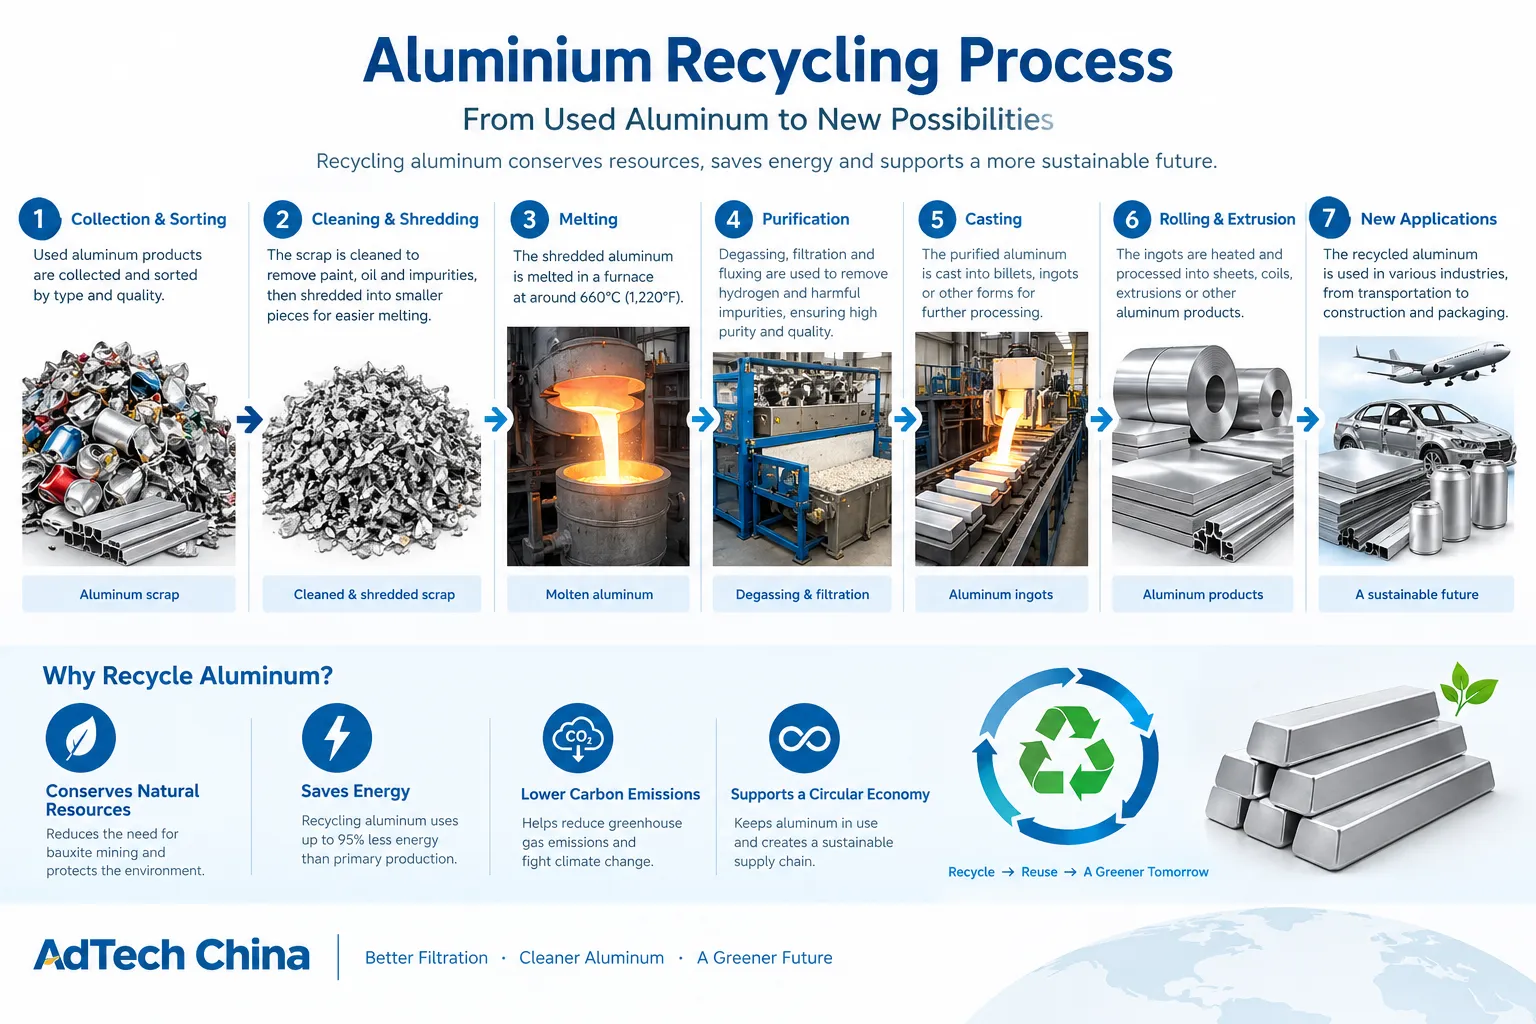
Im Rahmen des Aluminiumrecyclingprozesses wird Aluminiumschrott durch Sammlung, Sortierung, Vorbehandlung, Einschmelzen, Schmelzveredelung, Legierungsanpassung und Gießen in wiederverwendbares Metall umgewandelt. Der genaue Prozess hängt von der Herkunft des Schrotts, der Legierungszusammensetzung, Verunreinigungen, Beschichtungen, dem Feuchtigkeitsgehalt und der für das Endprodukt geforderten Qualität ab. Für industrielle Recyclingunternehmen besteht das Ziel nicht einfach darin, Aluminium einzuschmelzen, sondern so viel verwertbares Metall wie möglich zurückzugewinnen und dabei die Legierungszusammensetzung, Einschlüsse, den Wasserstoffgehalt, Emissionen und die Produktionskosten zu kontrollieren.
Aluminiumrecycling wird in großem Umfang zur Herstellung von Sekundäraluminium für Gusslegierungen, Strangpressbarren, Walzblöcke und andere Anwendungen genutzt. Im Vergleich zur Herstellung von Primäraluminium aus Bauxit erfordert das Recycling in der Regel deutlich weniger Energie. Um jedoch eine gleichbleibende Qualität des recycelten Metalls zu erreichen, sind eine geeignete Aufbereitung des Schrotts und eine Prozesssteuerung erforderlich.
1. Der Aluminium-Recyclingprozess im Überblick
Die folgende Tabelle fasst die wichtigsten Phasen des industriellen Aluminiumrecyclings zusammen.
| Bühne | Hauptbetrieb | Primäres Ziel |
|---|---|---|
| 1. Sammlung | Sammeln Sie Produktionsabfälle und ausgedientes Aluminium | Eine zuverlässige Versorgung mit Rohstoffen sicherstellen |
| 2. Sortieren | Aluminium von anderen Materialien trennen und den Schrott sortieren | Verbesserung der Legierungskonsistenz und Verringerung der Verunreinigungen |
| 3. Vorbehandlung | Je nach Bedarf zerkleinern, sortieren, trocknen, entölen oder Beschichtungen entfernen | Schrott für ein sicheres und effizientes Einschmelzen vorbereiten |
| 4. Schmelzen | Schrott in einen geeigneten Ofen einfüllen | Festes Aluminium in geschmolzenes Metall umwandeln |
| 5. Entschäumen und Abschöpfen | Tragen Sie an den erforderlichen Stellen geeignetes Flussmittel auf und entfernen Sie Oberflächenrückstände | Oxidation kontrollieren, Rückstände abtrennen und Metall zurückgewinnen |
| 6. Schmelzraffinierung | Die Zusammensetzung anpassen und unerwünschte Schmelzbestandteile entfernen | Die Anforderungen an die Legierung und die Schmelzqualität erfüllen |
| 7. Entgasung und Filtration | Entfernen Sie bei Bedarf gelösten Wasserstoff und nichtmetallische Einschlüsse | Verbesserung der Schmelzreinheit |
| 8. Gießen | Herstellung von Barren, Knüppeln, Brammen oder anderen Gussformen | Das Metall für die nachfolgenden Fertigungsschritte vorbereiten |
| 9. Qualitätskontrolle | Zusammensetzung analysieren und relevante Qualitätseigenschaften überprüfen | Überprüfen Sie die Eignung für den vorgesehenen Einsatzzweck |
Diese Schritte sind nicht in jeder Recyclinganlage identisch. Sauberer Produktionsschrott erfordert möglicherweise nur relativ wenig Vorbehandlung, während gemischter Verbraucherschrott vor dem Einschmelzen mehrere Trenn- und Aufbereitungsschritte durchlaufen muss. Einige Anlagen kombinieren Einschmelz- und Veredelungsprozesse, während andere die Metallschmelze zwischen separaten Öfen oder Aufbereitungsstationen umfüllen.
2. Sammlung und Sortierung von Aluminiumschrott
Der Recyclingprozess beginnt damit, festzustellen, woher der Schrott stammt und welche Bestandteile er enthält.
Fertigungsabfälle
Bei der Herstellung von Aluminiumprodukten fallen Produktionsabfälle an. Dazu gehören beispielsweise Blechabschnitte, Strangpressreste, Zerspanungsspäne und Gießereiabfälle.
Sauberer, sortierter Produktionsabfall lässt sich oft effizient wiederverwerten, da seine Herkunft und seine Materialeigenschaften relativ gut bekannt sind. Ölhaltige Späne, Legierungsgemische und beschichtete Werkstoffe erfordern jedoch unter Umständen eine zusätzliche Aufbereitung.
Aluminiumschrott aus dem Endverbraucherbereich
Altmaterial aus dem Endverbraucherbereich stammt aus Produkten, die das Ende ihrer Nutzungsdauer erreicht haben. Zu den gängigen Beispielen gehören:
-
Gebrauchte Aluminium-Getränkedosen und -Verpackungen.
-
Fensterrahmen und Bauteile aus Aluminium.
-
Fahrzeugkomponenten.
-
Aluminiumprodukte für den Haushalt und die Industrie.
-
Aluminiumkomponenten mit Beimischungen aus Stahl, Kunststoff, Gummi oder anderen Werkstoffen.
Altmetall aus dem Endverbraucherbereich stellt in der Regel eine größere Herausforderung bei der Sortierung dar, da dessen vorherige Verwendung, die Legierungszusammensetzung und der Verunreinigungsgrad ungewiss sein können.
Aluminiumschlacke und andere Prozessrückstände
Beim Schmelzen und bei der Metallhandhabung fallen Aluminiumschlacke an. Sie enthält Aluminiumoxid, weitere Bestandteile und potenziell rückgewinnbares metallisches Aluminium.
Schlacke sollte nicht als gleichwertig mit sauberem Aluminiumschrott betrachtet werden. Der Verwertungsweg hängt von ihrer Zusammensetzung, ihrer Temperatur, ihrer bisherigen Handhabung und der verfügbaren Verwertungstechnologie ab.
Der wichtige Grundsatz lautet, dass die Schrottklassifizierung erfolgen sollte, bevor die Ofenroute festgelegt wird. Eine Anlage, die jedes aluminiumhaltige Material als austauschbar behandelt, riskiert eine mangelhafte Legierungskontrolle, unnötige Verarbeitungsschritte und eine geringere Metallrückgewinnung.
3. Sortierung und Trennung: Warum die Legierungszusammensetzung entscheidend ist
Das Sortieren ist einer der wichtigsten Schritte bei der Sekundäraluminiumherstellung, da die chemische Zusammensetzung des angelieferten Schrotts direkten Einfluss auf das Endprodukt hat.
Aluminiumlegierungen enthalten unterschiedliche Anteile an Elementen wie Silizium, Magnesium, Kupfer und Mangan. Diese Elemente beeinflussen Eigenschaften wie Festigkeit, Korrosionsbeständigkeit, Formbarkeit und Gießbarkeit.
Beispielsweise können für eine Gusslegierung mit hohem Siliziumgehalt und eine für das Walzen bestimmte Aluminium-Knetlegierung unterschiedliche Anforderungen an die Zusammensetzung gelten. Werden diese ohne einen geeigneten Prozessplan miteinander vermischt, kann dies die Herstellung der beabsichtigten Endlegierung erschweren.
Gängige Verfahren zur Sortierung von Aluminiumschrott
| Methode | Zweck | Wichtige Einschränkung |
|---|---|---|
| Manuelle Sortierung | Offensichtliche Fremdkörper entfernen und erkennbare Schrottkategorien trennen | Hängt von der Einheitlichkeit der Bediener und der Sichtbarkeit wesentlicher Unterschiede ab |
| Magnetische Trennung | Entfernen Sie eisenhaltige Materialien wie Stahlteile | Unterscheidet nicht zwischen den verschiedenen Aluminiumlegierungssorten |
| Wirbelstromabscheidung | Trennen Sie leitfähige Nichteisenmetalle aus geeigneten Abfallströmen ab | Die Leistung hängt von der Materialgröße, der Form, der Art der Zuführung und der Konstruktion der Anlage ab. |
| Sensorbasierte Sortierung | Ausgewählte Materialkategorien oder Legierungsgruppen identifizieren und trennen | Erfordert geeignete Sensortechnik und validierte Sortierkriterien |
| Analyse der chemischen Zusammensetzung | Legierungszusammensetzung und Klassifizierung des Stützmaterials prüfen | Es sind eine repräsentative Probe und ein geeignetes Analyseverfahren erforderlich. |
Die laserinduzierte Durchbruchspektroskopie und farbbasierte Sortiertechnologien gehören zu den von der Aluminum Association beschriebenen Methoden zur Verbesserung der Schrotttrennung. Ihr Nutzen hängt vom Ausgangsmaterial und dem Recyclingziel ab.
Was passiert, wenn verschiedene Aluminiumlegierungen miteinander vermischt werden?
Das Mischen von Legierungen ist nicht grundsätzlich unzulässig. Einige Sekundäraluminiumprodukte sind für die Verwendung von gemischtem Schrott ausgelegt, wobei die Zusammensetzung im Laufe des Prozesses angepasst wird.
Das Problem tritt auf, wenn die Mischung die vorgesehenen Spezifikationen weder wirtschaftlich noch konsistent erfüllen kann.
So lässt sich beispielsweise ein unerwünschtes Element, das in der Schmelze gelöst verbleibt, in der Regel nicht einfach dadurch entfernen, dass das Metall durch einen Keramikfilter geleitet wird. Je nach Element und Zielchemie können praktische Lösungen darin bestehen, eine bessere Sortierung vorzunehmen, das Metall mit einem geeigneten Metall zu mischen, das Zielprodukt zu ändern oder ein spezialisierteres metallurgisches Verfahren anzuwenden.
Daher ist das Sortieren nicht nur eine Maßnahme der Abfallentsorgung. Es handelt sich vielmehr um eine wichtige Form der Qualitätskontrolle, die stattfindet, bevor das Metall in den Schmelzofen gelangt. In wissenschaftlichen Übersichtsarbeiten zur Sekundäraluminiumproduktion werden die Zusammensetzung des Schrotts und unerwünschte Legierungselemente als anhaltende Herausforderungen bei der Herstellung von Recyclinglegierungen identifiziert.
4. Vorbehandlung: Zerkleinern, Reinigen, Trocknen und Entlackieren
Der Zweck der Vorbehandlung besteht darin, den Schrott für den gewählten Schmelzprozess vorzubereiten. Nicht bei jedem Werkstoff sind alle Arbeitsschritte erforderlich.
Zerkleinern, Scheren und Kalibrieren
Große oder sperrige Bauteile können zerkleinert, zermahlen oder geschreddert werden, um sie auf eine handhabbare Größe zu bringen. Die erforderliche Größe hängt von der Sortieranlage, der Beschickung des Ofens und den Eigenschaften des Schrotts ab.
Die Zerkleinerung kann die Materialhandhabung verbessern und die nachgelagerte Trennung erleichtern. Allerdings ist sie auch mit Energieverbrauch verbunden und kann Staub verursachen, weshalb die Anlagen auf das jeweilige Ausgangsmaterial abgestimmt sein sollten.
Entfernen von Beschichtungen und organischen Verunreinigungen
Gebrauchte Getränkedosen, lackierte Bauteile und anderer beschichteter Schrott müssen vor dem Einschmelzen möglicherweise entlackt oder von der Beschichtung befreit werden.
Beschichtungen, Öl, Fett, Schmiermittel und Kunststoffrückstände können zu Emissionen beitragen und den Schmelzprozess erschweren. Eine geeignete Vorbehandlung kann die Metallrückgewinnung verbessern und die in den Ofen gelangende Schadstofflast verringern.
Ob eine thermische Behandlung erforderlich ist, hängt von der Beschichtung und der Materialart ab. Man sollte nicht davon ausgehen, dass für jedes Aluminiumteil dieselbe Entbeschichtungsmethode erforderlich ist.
Trocknen und Entölen von Aluminiumspänen
Bearbeitungsspäne und Drehspäne verdienen besondere Beachtung, da sie Schneidflüssigkeiten, Öl und Feuchtigkeit zurückhalten können. Aufgrund ihrer Form weisen sie zudem im Verhältnis zu ihrer Masse eine relativ große Oberfläche auf.
Durch eine geeignete Reinigung und Trocknung lässt sich dieses Material für eine sicherere Beschickung und eine effiziente Metallrückgewinnung vorbereiten. Das Behandlungsverfahren muss auf die Verunreinigungen und die physikalische Beschaffenheit des Schrotts abgestimmt sein.
Warum nasses Altmetall ein ernstes Sicherheitsrisiko darstellt
Nasser oder mit Feuchtigkeit verunreinigter Schrott darf ohne entsprechende Sicherheitsvorkehrungen nicht in die Metallschmelze eingebracht werden. Wenn Wasser mit der Metallschmelze in Kontakt kommt, kann dies zu einer heftigen Explosion führen.
Die britische Arbeitsschutzbehörde (Health and Safety Executive) empfiehlt, Schrott nach Möglichkeit in trockenen, überdachten Bereichen zu lagern, die Materialien auf Wasserverunreinigungen zu überprüfen und den Schrott zu trocknen, wenn keine überdachten Lagerflächen zur Verfügung stehen. Außerdem legt sie großen Wert auf Schulungen, geeignete Schutzausrüstung und sichere Arbeitsabläufe.
Geschlossene Behälter, eingeschlossene Flüssigkeiten und andere potenziell gefährliche Verunreinigungen erfordern eine spezifische Bewertung gemäß den Sicherheitsvorschriften der Anlage.
Die Vorbehandlung sollte daher unter Berücksichtigung von drei Faktoren ausgewählt werden: Materialqualität, metallurgische Anforderungen und sicherer Ofenbetrieb.
5. Schmelzen: Umwandlung von vorbereitetem Schrott in geschmolzenes Aluminium
Nach der Aufbereitung wird der Schrott in einen geeigneten Schmelzofen eingefüllt.
Reines Aluminium hat einen Schmelzpunkt von etwa 660 °C. Bei handelsüblichen Legierungen und industriellen Recyclingverfahren werden die jeweiligen Schmelzbereiche und Prozessanforderungen berücksichtigt, weshalb 660 °C nicht als allgemeingültiger Sollwert für den Ofen angesehen werden sollte.
Die tatsächliche Betriebstemperatur hängt von der Legierungszusammensetzung, der Ofentechnik, den Chargenbedingungen, dem erforderlichen Durchsatz und den nachgelagerten Gussanforderungen ab.
Auswahl eines Schmelzofens
Unterschiedliche Ofenkonstruktionen eignen sich für unterschiedliche Arten von Schrott und Produktionsanforderungen.
| Typ des Ofens | Allgemeine Überlegungen | Was ist zu bewerten? |
|---|---|---|
| Hallraum-Ofen | Wird zum Einschmelzen großer Mengen von Aluminiumschrott und anderen geeigneten Ausgangsmaterialien verwendet | Kapazität, thermischer Wirkungsgrad, Ladeverhalten und Schmelzhandhabung |
| Drehrohrofen | Wird in einigen Bereichen der Sekundäraluminiumverarbeitung eingesetzt, insbesondere dort, wo die Eigenschaften des Schrotts für die Rotationsverarbeitung geeignet sind | Verunreinigungen durch Schrott, Prozessrückstände, Flussmittelbedarf und Rückgewinnungsleistung |
| Induktionsofen | Bietet elektromagnetische Erwärmung und eignet sich möglicherweise für bestimmte Schmelzaufgaben | Ofenkapazität, Chargeneigenschaften, elektrische Infrastruktur und Reinheit der Schmelze |
| Tiegelofen | Wird in ausgewählten kleineren oder spezialisierten Schmelzanwendungen eingesetzt | Chargengröße, Legierungsspektrum, betriebliche Flexibilität und Handhabungsvorkehrungen |
Hierbei handelt es sich eher um allgemeine Auswahlkriterien als um eine allgemeingültige Rangliste. Die Eignung eines Ofens lässt sich nicht allein anhand der Nennleistung bestimmen.
Ein wichtiger Unterschied in der Branche besteht in der Art des Ausgangsmaterials und dem Veredelungsverfahren. Sauberer, gut charakterisierter Schrott kann in einem relativ direkten Verfahren eingeschmolzen werden, während stärker verunreinigter oder gemischter Schrott eine intensivere Veredelung erfordern kann. Begriffe wie „Einschmelzer“ und „Veredler“ variieren je nach Markt und Produktionskontext, doch die zugrunde liegende Unterscheidung ist bei der Bewertung eines Verfahrens hilfreich.
Eindämmung von Oxidation und Metallverlusten
Aluminium bildet Oxidschichten, wenn es Sauerstoff ausgesetzt ist. Bei der Beschickung, beim Schmelzen, beim Transport und bei Oberflächenstörungen kann die Oxidation zu Metallverlusten und nichtmetallischen Rückständen führen.
Schrottgröße, Oberflächenbeschaffenheit, Ofenbetrieb, Temperaturregelung, Handhabungsverfahren und die Einwirkung der Schmelze beeinflussen das Ergebnis.
Bei einer praktischen Prozessüberprüfung sollte daher die Metallausbeute gemessen werden, anstatt sich allein darauf zu verlassen, wie schnell der Ofen die Charge schmilzt.
6. Flussmittelbehandlung, Schlackeentfernung und Legierungsanpassung
Nach dem Schmelzen muss das Metall unter Umständen einer zusätzlichen Behandlung unterzogen werden, um die geforderte Zusammensetzung und Reinheit zu erreichen.
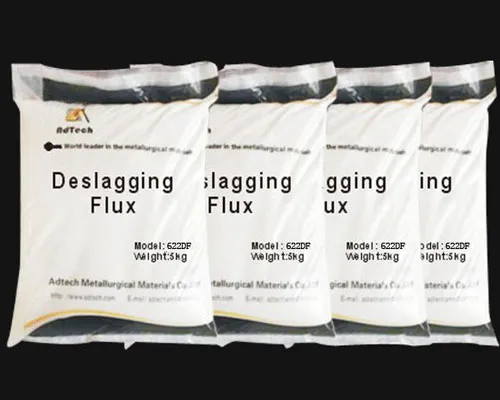
Flussmittel kommen in verschiedenen Verfahren des Aluminiumrecyclings zum Einsatz, ihre Funktion hängt jedoch von der Zusammensetzung des Flussmittels und dem jeweiligen Verfahren ab, in dem es eingesetzt wird.
Welche Rolle spielt Flussmittel beim Aluminiumrecycling?
Je nach Zusammensetzung und Anwendungsweise kann Flussmittel dazu beitragen, die Schmelzoberfläche zu schützen, die Abtrennung unerwünschter Bestandteile zu unterstützen, die Metallrückgewinnung aus der Schlacke zu erleichtern oder eine bestimmte Veredelungsfunktion zu erfüllen.
Es ist nicht richtig anzunehmen, dass jedes Flussmittel dieselben Verunreinigungen entfernt oder dass allein durch das Flussmittel jede Schmelze den Spezifikationen entspricht.
Zu den gängigen Funktionskategorien gehören:
| Kategorie Flussmittel | Typischer Zweck | Wichtiger Aspekt |
|---|---|---|
| Abdeckendes Flussmittel | Trägt zum Schutz der Oberfläche der Metallschmelze bei | Verträglichkeit mit den Prozess- und Schmelzbedingungen |
| Flussmittelveredelung | Unterstützt bestimmte Funktionen der Schmelzveredelung | Legierung, Verunreinigungstyp, Behandlungsverfahren und Dosierung |
| Entschlackungs- oder Schlackebildner | Unterstützt die Trennung von Metall von Oberflächenrückständen | Eigenschaften der Schlacke und das Rückgewinnungsverfahren |
| Flussmittel zur Ofenreinigung | Wird verwendet, um geeignete Ablagerungen auf Ofenoberflächen zu behandeln | Zustand des Ofens und die Betriebsanleitung des Herstellers |
| Recycling von Flussmittel | Wird in ausgewählten Verfahren zur Rückgewinnung von metallischem Aluminium aus Schlacke oder Asche eingesetzt | Zusammensetzung der Rückstände und Rückgewinnungsanlagen |
Das International Aluminium Institute beschreibt den Einsatz von Salzflussmitteln in vielen Schrottveredelungsverfahren, um die Metallschmelze zu bedecken, zur Entfernung von Verunreinigungen beizutragen und die Oxidation zu verringern. Es nennt außerdem Krätze, Abschaum und Salzschlacke als Prozessrückstände, die geeignete Entsorgungs- und Verwertungswege erfordern. Nicht alle Recyclingverfahren verwenden dasselbe Flussmittelsystem.
Entfernen von Schlacke
Schlacke entsteht, wenn sich oxidhaltiges Material und andere Bestandteile an der Oberfläche der Metallschmelze ansammeln. Je nach Verfahren enthält ein Teil dieses Materials wiederverwertbares Aluminium.
Die Entfernung von Oberflächenkrätze muss mit dem Ofenbetrieb und den Abläufen bei der Metallhandhabung abgestimmt werden. Eine unsachgemäße oder schlecht kontrollierte Handhabung kann die Oxidation verstärken, während eine ungeeignete Behandlung der Rückstände zu vermeidbaren Verlusten führen kann.
Schlacke sollte, soweit dies technisch und wirtschaftlich sinnvoll ist, als verwertbarer Prozessrückstand behandelt werden, wobei die Handhabung und die abschließende Aufbereitung auf das jeweilige Material abgestimmt werden sollten.
Anpassung der Legierungszusammensetzung
Nach dem Schmelzen können die Hersteller geeignete Legierungsstoffe oder Metallbeimischungen hinzufügen, um die gewünschte chemische Zusammensetzung zu erreichen.
Eine repräsentative chemische Analyse ist unerlässlich, wenn die Zielspezifikation strenge Anforderungen stellt. Die relevanten Elemente hängen von der Güteklasse und der Endanwendung ab.
Das Entfließen, Abschöpfen und die Legierungsanpassung dienen der Lösung unterschiedlicher Probleme. Ein gut durchdachter Prozess legt den Zweck jeder einzelnen Behandlung fest, anstatt davon auszugehen, dass ein einziger Schritt jede Art von Verunreinigung beseitigen kann.
7. Schmelzraffinierung: Entgasung und Filtration
Bei recyceltem Aluminium, das für anspruchsvolle Gussanwendungen bestimmt ist, kann nach dem Schmelzen und der ersten Veredelung eine Schmelzbehandlung erforderlich sein.
Zwei wichtige Verfahren sind die Entgasung und die Filtration. Sie ergänzen sich zwar, erfüllen jedoch nicht dieselbe Funktion.
Weiterlesen: Wie man Aluminium reinigt: Entgasung, Flussmittelbehandlung, Filtration, Verfahren.
7.1 Durch die Entgasung wird gelöster Wasserstoff entfernt
Wasserstoff kann sich in geschmolzenem Aluminium lösen und zu Gasporosität führen, wenn das Metall unter ungeeigneten Bedingungen erstarrt.
Bei der industriellen Entgasung wird üblicherweise ein Inertgas wie Argon oder Stickstoff verwendet, das über ein geeignetes Behandlungssystem in die Schmelze eingeleitet wird. Der Wasserstoff wandert aus der Schmelze in die Gasblasen über und wird abgeführt.
Die Wirksamkeit der Entgasung hängt von Parametern wie der Gaszufuhr, gegebenenfalls der Konstruktion des Rotors oder der Einspritzdüse, der Schmelztemperatur, der Behandlungsdauer, dem Zustand der Legierung und dem anfänglichen Wasserstoffgehalt ab.
Ein Entgasungssystem korrigiert keine fehlerhafte Legierungszusammensetzung, und das Vorhandensein einer Entgasungseinheit allein garantiert noch keinen bestimmten Endwasserstoffgehalt. Es sind geeignete Betriebsbedingungen und eine entsprechende Überprüfung erforderlich.
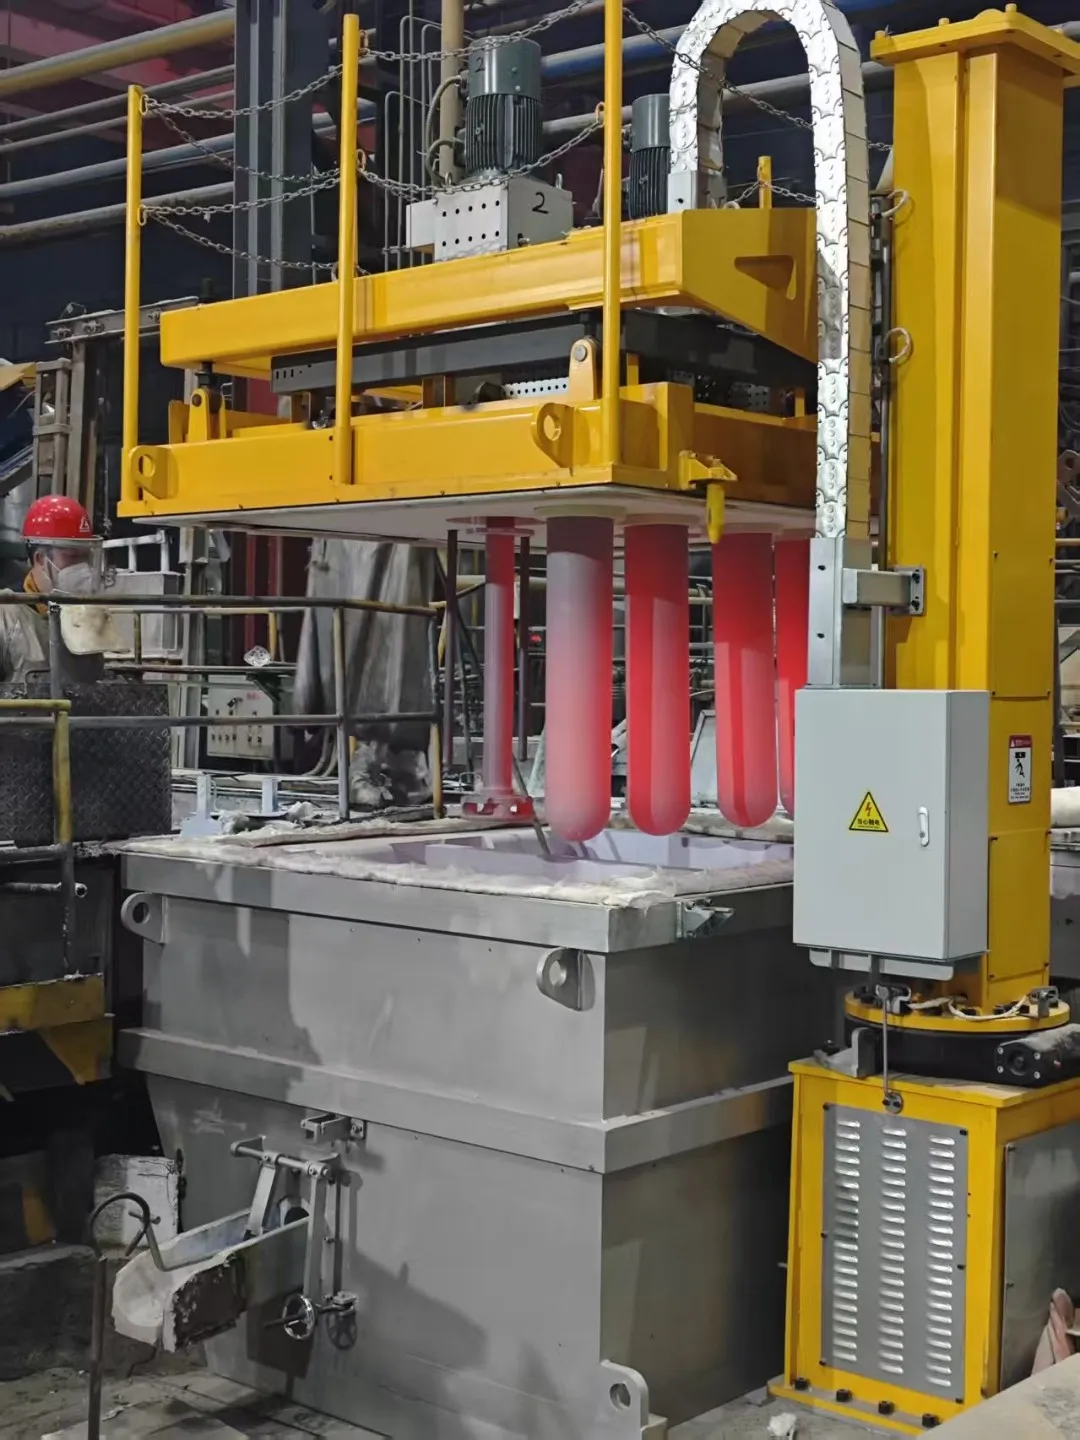
7.2 Durch die Filtration werden nichtmetallische Einschlüsse entfernt
Geschmolzenes Aluminium kann Oxidschichten und andere nichtmetallische Einschlüsse enthalten. Diese können zu Gussfehlern führen und die Produktqualität beeinträchtigen.
Keramikschaumfilter werden bei geeigneten Aluminiumgussanwendungen eingesetzt, um Einschlüsse durch eine Kombination aus Filtermechanismen und Wechselwirkungen mit der Filterstruktur abzufangen oder zurückzuhalten.
Der Filter muss entsprechend der erforderlichen Reinheit, der Metalldurchflussrate, der Legierung, der Filteranordnung und den Gussbedingungen ausgewählt werden.
Ein Filter, der für den erforderlichen Durchfluss zu restriktiv ist, kann die Produktion beeinträchtigen, während eine ungeeignete Filteranordnung möglicherweise nicht den gewünschten Reinheitsgrad gewährleistet.
Entgasung versus Filtration
| Prozess | Hauptziel | Was es nicht ersetzt |
|---|---|---|
| Entgasung | Gelöster Wasserstoff und andere gezielt ausgewählte Schmelzbestandteile, je nach Prozesskonfiguration | Kontrolle der Legierungszusammensetzung und Filtration von Einschlüssen |
| Keramische Schaumstoff-Filterung | Nichtmetallische Einschlüsse in der Metallschmelze | Entfernung von gelöstem Wasserstoff |
| Flussmittelbehandlung | Je nach Flussmittel spezifische Funktionen zum Oberflächenschutz, zur Veredelung oder zur Rückstandsabscheidung | Alle sonstigen Schmelzbehandlungsverfahren |
| Legierungsanpassung | Chemische Zusammensetzung | Mechanische Entfernung aller Einschlüsse oder gelösten Gase |
Diese Unterscheidung ist insbesondere in einer Recyclinganlage von Bedeutung, die Metall für hochwertige Gussteile herstellt. Die Wasserstoffkontrolle und die Einschlusskontrolle sollten getrennt voneinander bewertet werden.
7.3 Welche Filterlösung sollte eine Anlage in Betracht ziehen?
Je nach Produktionsanforderungen kommen unterschiedliche Filterkonfigurationen zum Einsatz.
-
Keramikschaumfilter: Werden in geeigneten Gießanlagen eingesetzt, in denen die Entfernung von Einschlüssen erforderlich ist.
-
Kartuschenfiltersysteme: Dies ist zu berücksichtigen, wenn der Prozess eine bestimmte Filteranordnung und ein bestimmtes Leistungsniveau erfordert.
-
Tiefbettfiltersysteme: Getestet für Produktionslinien und Filteranwendungen, die für diese Konfiguration geeignet sind.
Bei der Auswahl sollte man sich am tatsächlichen Produktionsziel orientieren, anstatt davon auszugehen, dass das komplexeste Filtersystem immer die beste Wahl ist.
Bei Anlagen zur Herstellung hochwertiger Legierungen muss die Filtration in die Schmelz-, Schmelzbehandlungs-, Metallfluss- und Gießprozesse integriert werden. Sie kann eine mangelhafte Schrottsortierung oder ein unzulässig verunreinigtes Ausgangsmaterial nicht ausgleichen.
8. Guss und Qualitätskontrolle des Endprodukts
Sobald das geschmolzene Metall die erforderlichen Anforderungen an die chemische Zusammensetzung und die Schmelzqualität erfüllt, kann es in eine Form gegossen werden, die für die weitere Verarbeitung geeignet ist.
Zu den typischen Formen gehören:
-
Barren zur Lagerung, zum Transport oder zum späteren Umschmelzen.
-
Strangpressrohlinge.
-
Walzblöcke.
-
Gussformen für Anwendungen, bei denen diese Produkte direkt zum Einsatz kommen.
-
Flüssiges Metall wird gegebenenfalls an einen nachgelagerten Fertigungsprozess weitergeleitet.
Das richtige Gussverfahren hängt vom jeweiligen Produkt und den Möglichkeiten der Anlage ab. Sekundäraluminium ist kein einheitliches Universalprodukt: Unterschiedliche Gussanwendungen stellen unterschiedliche Anforderungen an die chemische Zusammensetzung, die Reinheit und die Maßhaltigkeit.
Qualitätsprüfungen vor der Freigabe
Die Qualitätskontrolle sollte sich an der Produktspezifikation und den Prozessrisiken orientieren.
| Qualitätsprüfung | Warum das wichtig ist |
|---|---|
| Analyse der chemischen Zusammensetzung | Bestätigt, dass das Metall die angegebene Legierungszusammensetzung erfüllt |
| Wasserstoffmessung, sofern erforderlich | Beurteilt den Schmelzzustand für Anwendungen, bei denen die Gasporosität eine Rolle spielt |
| Beurteilung der Inklusion oder Sauberkeit | Prüft, ob die Schmelzbehandlung die geforderten Reinheitskriterien erfüllt |
| Temperaturüberprüfung | Unterstützt kontrolliertes Übertragen und Gießen |
| Gussprüfung | Ermittelt relevante Probleme hinsichtlich der Oberflächenqualität, der Maßhaltigkeit oder der inneren Qualität |
| Prozess- und Chargenprotokolle | Hilft dabei, Ergebnisse auf die Schrottquellen und Betriebsbedingungen zurückzuführen |
Das geeignete Prüfverfahren und die Abnahmegrenzen hängen von der Legierung und dem Produkt ab. In einem allgemeinen Artikel sollte nicht für das gesamte recycelte Aluminium ein einheitlicher Wasserstoffgrenzwert, Einlagerungsgrad oder eine einheitliche Fehlertoleranz festgelegt werden.
Auch die Rückverfolgbarkeit spielt eine wichtige Rolle. Tritt ein Fehler auf, helfen Aufzeichnungen über die Herkunft des Schrotts, die Legierungszusammensetzung, die Schmelzbehandlung, die Probenahme und die Gussbedingungen dabei, festzustellen, ob die Ursache im Ausgangsmaterial, im Schmelzvorgang oder in einem nachgelagerten Prozess liegt.
9. Wie energieeffizient ist das Aluminiumrecycling?
Das Recycling von Aluminium ist in der Regel wesentlich weniger energieintensiv als die Herstellung von Primäraluminium aus Bauxit. Ein prozentualer Wert sollte jedoch stets im Zusammenhang mit den angegebenen Systemgrenzen betrachtet werden.
Das International Aluminium Institute berichtet, dass unter Verwendung der weltweiten Produktionsdaten von 2019 und der zitierten Lebenszyklus-Inventar-Modellierung die Primäraluminiumproduktion vom Bergwerk bis zur Gießerei etwa 186 GJ Primärenergie pro Tonne benötigte, verglichen mit 8,3 GJ pro Tonne bei recyceltem Aluminium. Die daraus resultierende geschätzte Energieeinsparung betrug 95,51 TP3T.
Die Aluminum Association beschreibt die Sekundäraluminiumproduktion ebenfalls als etwa 95% energieeffizienter als die Primärproduktion.
Hierbei handelt es sich um branchenweite Vergleiche. Das bedeutet nicht, dass jede Recyclinganlage ihren eigenen Energieverbrauch um genau 95% senken wird. Die tatsächliche Leistung hängt vom Schrottstrom, den Anforderungen an die Vorbehandlung, dem Ofentyp, dem Wirkungsgrad der Anlage, der Rückgewinnung von Reststoffen und den Abgrenzungen der Bilanzierung ab.
Was beeinflusst die Umweltbilanz einer Recyclinganlage?
Vorbereitung des Schrotts: Das Entfernen ungeeigneter Verunreinigungen und die ordnungsgemäße Aufbereitung des Schrotts können die Weiterverarbeitung verbessern, doch die Aufbereitung selbst verbraucht Energie und Ressourcen.
Ofenwirkungsgrad: Die Beschickungsweise, der Zustand des Ofens, die Wärmeübertragung, die Haltezeit und die Temperaturregelung beeinflussen den Energiebedarf.
Metallrückgewinnung: Durch die Vermeidung vermeidbarer Oxidation und die Rückgewinnung von metallischem Aluminium aus geeigneten Rückständen lässt sich die aus jeder Tonne Ausgangsmaterial gewonnene nutzbare Ausbeute verbessern.
Emissionsmanagement: Zerkleinerung, thermische Behandlung, Beschichtungen, Brennstoffverbrennung und bestimmte flussmittelbasierte Verfahren können Staub, organische Emissionen oder andere Schadstoffe verursachen, die geeignete Kontrollmaßnahmen erfordern.
Entsorgung von Rückständen: Schlacke, Abschaum und Salzschlacke müssen entsprechend ihrer Zusammensetzung und den geltenden Vorschriften gehandhabt und behandelt werden.
Das IAI nennt Staub, organische Verbindungen, kraftstoffbedingte Kohlendioxidemissionen sowie – bei bestimmten Salzschmelzverfahren – zusätzliche Emissionen und Salzschlacke als umweltrelevante Faktoren bei der Schrottaufbereitung. Eine geeignete Ofenauslegung, Prozessoptimierung und Emissionsminderung sind daher Teil eines verantwortungsvollen Recyclings.
10. Häufige Probleme beim Aluminiumrecycling und wie man sie löst
Die sinnvollste Prozessverbesserung besteht oft darin, die Ursache eines Problems zu ermitteln, bevor man die Intensität der Maßnahmen erhöht oder zusätzliche Ausrüstung anschafft.
| Festgestelltes Problem | Mögliche Ursachen, die untersucht werden sollten | Angemessene Ausrichtung |
|---|---|---|
| Die fertige Legierung entspricht nicht der Spezifikation | Gemischte Legierungen, verunreinigter Schrott, falsche Zusammensetzung oder unzureichende chemische Überprüfung | Verbesserung der Klassifizierung des angelieferten Schrotts und Einführung eines kontrollierten Verfahrens zur Anpassung der Zusammensetzung |
| Übermäßiger Metallverlust | Oxidation, unsachgemäße Aufbereitung des Schrotts, unsachgemäße Handhabung oder ineffiziente Schlackegewinnung | Überprüfung der Aufladungseigenschaften, der Schmelzverfahren und der Rückstandsbehandlung |
| Gasporosität in Gussteilen | Wasserstoff, Erstarrungsbedingungen oder andere gusstechnische Ursachen | Den Wasserstoffgehalt gegebenenfalls messen und die Schmelzbehandlung sowie die Gussbedingungen überprüfen |
| Einschlussfehler | Oxidschichten, verunreinigtes Ausgangsmaterial, unsachgemäße Handhabung oder unzureichende Filtration | Einschlussquellen identifizieren und die Wirksamkeit der Maßnahmen zur Gewährleistung der Schmelzreinheit überprüfen |
| Hoher Energieverbrauch | Zu lange Haltezeit, ungeeignete Aufbereitung des Einsatzmaterials, ineffizienter Ofenbetrieb oder unnötiges Nachheizen | Überprüfen Sie den Energieverbrauch bei der Zubereitung, dem Schmelzen, dem Warmhalten und dem Transport |
| Schwankende Produktionsrate | Einschränkungen des Schmelzofens, mangelnde Gleichmäßigkeit der Charge, Engpässe bei der Aufbereitung oder im nachgelagerten Gießprozess | Betrachten Sie den gesamten Prozess und nicht nur eine einzelne Maschine isoliert. |
| Übermäßiger Staub oder Rauch | Verunreinigungen im Schrott, Zerkleinerung, Beschichtungen, Wärmebehandlung oder unzureichende Absaugung | Die Emissionsquelle ermitteln und geeignete Auffang- und Aufbereitungssysteme prüfen |
Ein Defekt bedeutet nicht automatisch, dass das Filtersystem unzureichend ist. Ebenso lässt sich eine niedrige Metallrückgewinnungsrate nicht unbedingt durch einen Wechsel des Flusses beheben.
Eine zuverlässige Verbesserung beginnt damit, die Ursache des Verlusts oder Mangels zu ermitteln, das Ausmaß des Problems zu erfassen und die Lösung auf die Ursache abzustimmen.
11. So wählen Sie Anlagen für das Aluminiumrecycling aus
Die Auswahl der Ausrüstung sollte von den tatsächlichen Produktionsanforderungen ausgehen.
Bevor Sie Angebote einholen, sollten Sie Folgendes klären:
-
Ausgangsmaterial: Welche Arten von Aluminiumschrott werden verarbeitet, und wie einheitlich sind deren Legierungszusammensetzung und Verunreinigungsgrad?
-
Kapazität: Wie hoch sind der erforderliche stündliche und jährliche Durchsatz, die Betriebsstunden und die Chargengrößen?
-
Zielprodukt: Wird das Werk Gießereilegierungen, Strangpressbarren, Walzblöcke oder ein anderes Produkt herstellen?
-
Qualitätsanforderungen: Welche Legierungsspezifikationen, Reinheitskriterien und Endproduktprüfungen sind erforderlich?
-
Vorhandene Anlagen: Welche Schmelzöfen, Warmhalteöfen, Entgasungs-, Filter- und Gießanlagen sind bereits installiert?
-
Betriebsbedingungen: Wie sehen das aktuelle Temperaturprofil, der Metallfluss, die Übertragungsstrecke und die Produktionsbeschränkungen aus?
-
Umwelt- und Sicherheitsanforderungen: Welche Maßnahmen sind gemäß den örtlichen Vorschriften hinsichtlich Staub, Beschichtungen, Rückständen und Prozessemissionen erforderlich?
Anhand dieser Angaben lässt sich feststellen, ob eine Anlage eine bessere Vorbehandlung, eine höhere Schmelzkapazität, eine zuverlässigere Zusammensetzungskontrolle, zusätzliche Schmelzbehandlungsmaßnahmen oder verbesserte Gießvorrichtungen benötigt.
Wo kommen Flussmittel und Anlagen zur Reinigung von geschmolzenem Aluminium zum Einsatz?
Das veröffentlichte Produktportfolio von AdTech umfasst Raffinierflüsse, Flussmittel-Einspritzsysteme, Online-Entgasungsanlagen, Keramikschaumfilter, sonstige Filteranlagen und integrierte Waschanlagen für die Verarbeitung von geschmolzenem Aluminium. Diese Produkte beziehen sich auf bestimmte Phasen der Schmelzbehandlung und des Gießens und ersetzen nicht die Phasen der Sammlung, Sortierung und Vorbehandlung im Recyclingprozess.
Zum Beispiel:
-
Die Auswahl des Flussmittels sollte der beabsichtigten Behandlungsfunktion und den Betriebsanweisungen des Herstellers entsprechen.
-
Flussmittel-Einspritzanlagen können dort von Bedeutung sein, wo eine kontrollierte und wiederholbare Zufuhr von Flussmittel erforderlich ist.
-
Entgasungsanlagen sollten in Betracht gezogen werden, wenn die Wasserstoffkontrolle eine festgelegte Prozessanforderung ist.
-
Keramikschaumfilter sollten in Betracht gezogen werden, wenn nichtmetallische Einschlüsse entfernt werden müssen.
-
Für den kontrollierten Transport von geschmolzenem Aluminium und die Temperaturregelung im jeweiligen Gießanlagenlayout sollten Schmelzbehälter in Betracht gezogen werden.
Die richtige Konfiguration hängt vom Prozess der Anlage, dem Legierungsspektrum, dem Durchsatz und den angestrebten Qualitätszielen ab. Ein Anbieter sollte in der Lage sein, die Funktionsweise und die Grenzen jedes vorgeschlagenen Systems zu erläutern, anstatt lediglich eine Liste von Maschinen vorzulegen.
12. Häufig gestellte Fragen
Wird für jede Art von Aluminiumschrott das gleiche Recyclingverfahren angewendet?
Nein. Sauberes Produktionsabfallmaterial erfordert möglicherweise nur minimale Vorbehandlung, während gemischter Abfall, beschichtete Produkte und Zerspanungsabfälle unter Umständen zusätzlich sortiert, gereinigt, getrocknet oder von der Beschichtung befreit werden müssen. Der Prozessablauf sollte sowohl das Ausgangsmaterial als auch das Zielprodukt berücksichtigen.
Kann ein Keramikschaumfilter Wasserstoff aus geschmolzenem Aluminium entfernen?
Nein. Ein Keramikschaumfilter dient dazu, nichtmetallische Einschlüsse zu entfernen. Gelöster Wasserstoff erfordert in der Regel ein geeignetes Entgasungsverfahren, wenn eine Wasserstoffreduktion erforderlich ist.
Kann beim Aluminiumrecycling jedes Kilogramm Metall zurückgewonnen werden?
Nein. Metallverluste können durch Oxidation, Rückstände, unsachgemäße Handhabung und andere Prozessineffizienzen entstehen. Eine ordnungsgemäße Aufbereitung, kontrolliertes Schmelzen und eine geeignete Rückgewinnung der Rückstände können die Metallausbeute verbessern, doch eine einheitliche Rückgewinnungsquote wäre nicht für alle Schrottarten und Anlagen angemessen.
Wie werden lackierte Aluminiumdosen für das Recycling vorbereitet?
Je nach Beschichtung und Prozessanforderungen können gebrauchte Dosen sortiert, zerkleinert oder auf andere Weise nach Größe sortiert und einer thermischen Behandlung unterzogen werden, um die Beschichtungen vor dem Einschmelzen zu entfernen. Die konkrete Behandlung hängt vom Ausgangsmaterial, der Ausrüstung und den Anforderungen an die Emissionsminderung ab.
Welche Temperatur ist erforderlich, um Aluminiumschrott zu schmelzen?
Reines Aluminium schmilzt bei etwa 660 °C, doch die tatsächlichen Betriebstemperaturen des Schmelzofens hängen von der Legierungszusammensetzung, der Ofenkonstruktion und den Anforderungen des Schmelz- und Gießprozesses ab. Der Schmelzpunkt sollte nicht als allgemeiner Betriebssollwert herangezogen werden.
Warum entsteht beim Schmelzen von Aluminium Schlacke?
Die Oxidation von Aluminium und die Wechselwirkung der Schmelze mit Prozessrückständen tragen zur Kratzbildung bei. Krätze kann wiederverwertbares metallisches Aluminium enthalten, sodass geeignete Handhabungs- und Rückgewinnungsverfahren dazu beitragen können, vermeidbare Metallverluste zu reduzieren.
Was sind die wichtigsten Umweltprobleme beim Aluminiumrecycling?
Zu den wichtigsten Aspekten zählen der Energieverbrauch, kraftstoffbedingte Emissionen, Staub aus dem Materialumschlag, Emissionen im Zusammenhang mit Beschichtungen und thermischen Behandlungen sowie die Entsorgung von Krätze oder Salzschlacke. Die tatsächlichen Auswirkungen hängen vom Verfahrensablauf, dem eingesetzten Schrott und den Emissionskontrollmaßnahmen ab.
Schlussfolgerung
Der Aluminiumrecyclingprozess besteht aus einer aufeinander abgestimmten Abfolge von Materialaufbereitung, Schmelzen, Metallveredelung und Gießen. Seine Leistungsfähigkeit hängt vom Zustand und der Zusammensetzung des Schrotts, von sicheren Beschickungsverfahren, einem sachgemäßen Ofenbetrieb und einer wirksamen Kontrolle der Endmetallqualität ab.
Für industrielle Hersteller gilt der Grundsatz, jede Behandlung auf ein definiertes Problem abzustimmen. Durch Sortieren wird die Gleichmäßigkeit des Ausgangsmaterials sichergestellt, das Flussmittel unterstützt spezifische Veredelungs- und Rückstandstrennungsfunktionen, die Entgasung beseitigt gelösten Wasserstoff und die Filtration zielt auf nichtmetallische Einschlüsse ab. Wenn diese Verfahren gemeinsam ausgewählt und gesteuert werden, ist eine Recyclinganlage besser in der Lage, eine gleichbleibende Metallqualität, eine effiziente Metallrückgewinnung und einen verantwortungsvollen Umgang mit Ressourcen zu erreichen.