
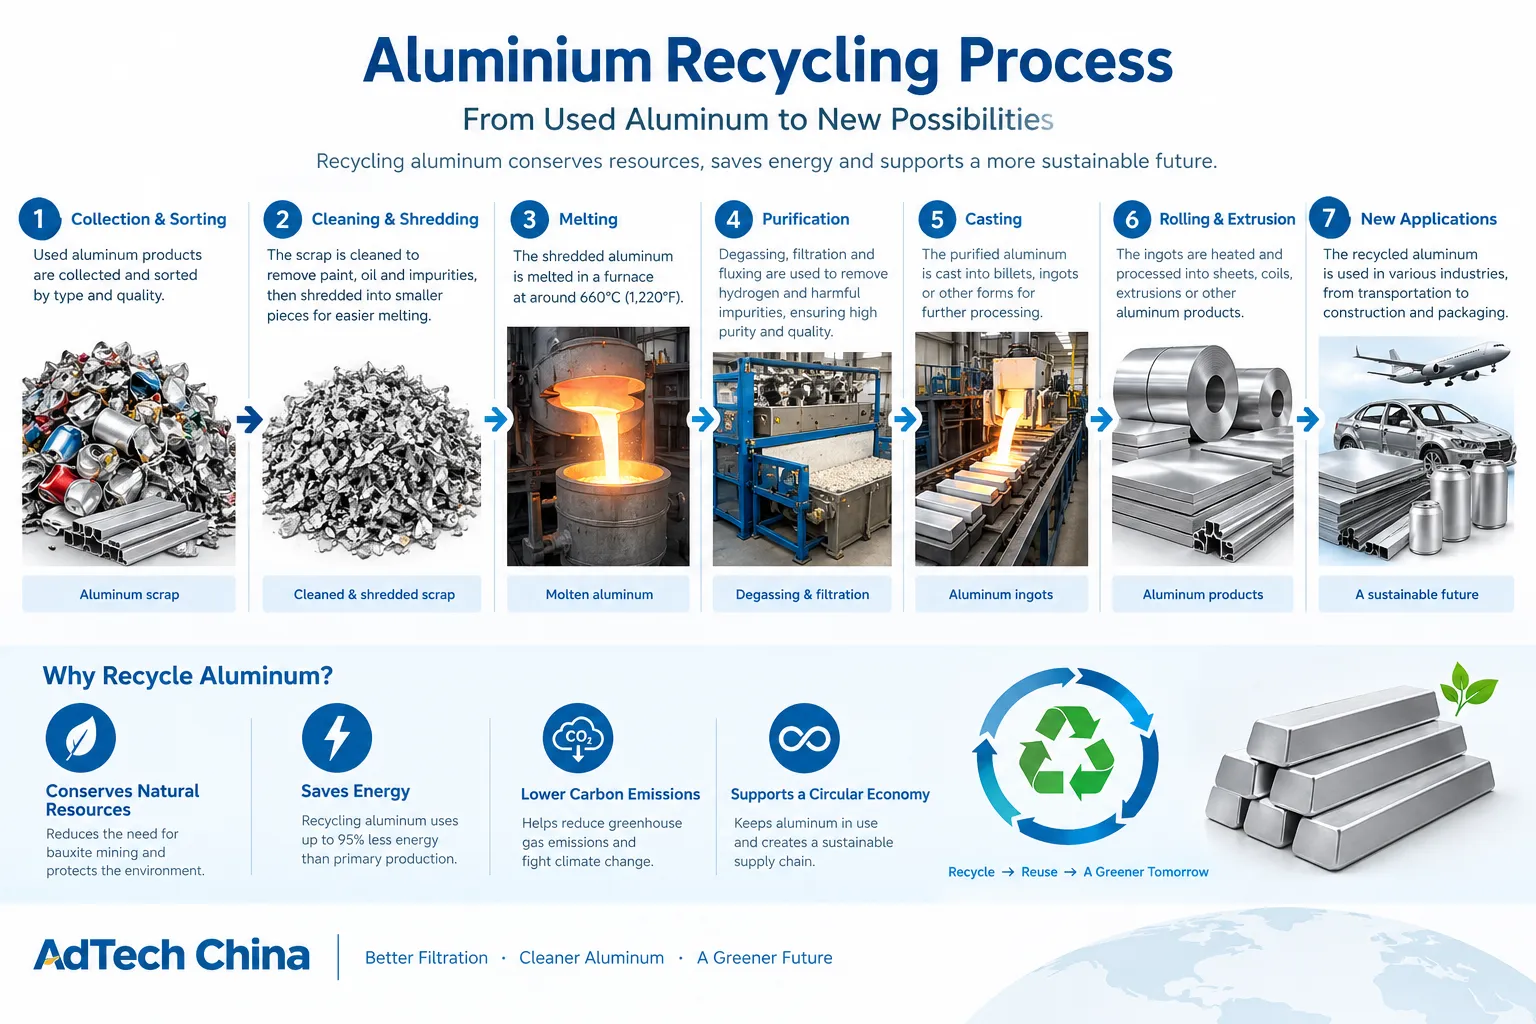
The aluminium recycling process converts aluminium scrap into reusable metal through collection, sorting, pre-treatment, melting, melt refining, alloy adjustment and casting. The exact process depends on the scrap source, alloy composition, contamination, coating, moisture content and the quality required for the final product. For industrial recyclers, the objective is not simply to melt aluminium, but to recover as much usable metal as practical while controlling alloy chemistry, inclusions, hydrogen, emissions and production costs.
Aluminium recycling is widely used to produce secondary aluminium for foundry alloys, extrusion billets, rolling slabs and other applications. Compared with producing primary aluminium from bauxite, recycling generally requires substantially less energy. However, achieving consistent recycled metal quality requires suitable scrap preparation and process control.
1. Aluminium Recycling Process at a Glance
The following table summarizes the main stages of industrial aluminium recycling.
| Escenario | Main operation | Objetivo principal |
|---|---|---|
| 1. Collection | Gather manufacturing scrap and end-of-life aluminium | Establish a usable feedstock supply |
| 2. Sorting | Separate aluminium from other materials and classify scrap | Mejorar la homogeneidad de la aleación y reducir la contaminación |
| 3. Pretratamiento | Triturar, cortar en trozos, secar, desaceitar o eliminar recubrimientos, según sea necesario | Prepara la chatarra para una fundición segura y eficiente |
| 4. Fusión | Introducir la chatarra en un horno adecuado | Convertir el aluminio sólido en metal fundido |
| 5. Desespumado y desnatado | Aplica el fundente adecuado donde sea necesario y elimina los residuos de la superficie | Controlar la oxidación, separar los residuos y recuperar el metal |
| 6. Refinado por fusión | Ajustar la composición química y eliminar los componentes no deseados de la masa fundida | Cumplir los requisitos relativos a la aleación y a la calidad de la fundición |
| 7. Desgasificación y filtración | Eliminar el hidrógeno disuelto y las inclusiones no metálicas cuando sea necesario | Mejorar la limpieza de la masa fundida |
| 8. Reparto | Fabricación de lingotes, palanquillas, planchas u otras formas de fundición | Preparar el metal para las fases posteriores del proceso de fabricación |
| 9. Control de calidad | Analizar la composición y verificar las propiedades de calidad pertinentes | Comprueba que sea adecuado para la aplicación prevista |
Estas fases no son idénticas en todas las instalaciones de reciclaje. Los residuos de fabricación limpios pueden requerir una preparación relativamente escasa, mientras que los residuos mixtos posconsumo pueden necesitar varias etapas de separación y tratamiento antes de la fusión. Algunas instalaciones combinan las operaciones de fusión y refinado, mientras que otras transfieren el metal fundido entre hornos o estaciones de tratamiento independientes.
2. Collection and Classification of Aluminium Scrap
El proceso de reciclaje comienza por determinar de dónde procede la chatarra y qué contiene.
Manufacturing scrap
Durante la fabricación de productos de aluminio se generan residuos de fabricación. Algunos ejemplos son los recortes de chapa, los restos de extrusión, las virutas de mecanizado y los residuos de fundición.
Los residuos de fabricación limpios y clasificados suelen poder reciclarse de forma eficaz, ya que se conocen relativamente bien su origen y las características de los materiales. Sin embargo, las virutas aceitosas, las aleaciones mixtas y los materiales que contienen recubrimientos pueden requerir un tratamiento adicional.
Post-consumer aluminium scrap
Los residuos posconsumo proceden de productos que han llegado al final de su vida útil. Algunos ejemplos habituales son:
-
Latas de aluminio y envases de bebidas usados.
-
Marcos de ventana y elementos constructivos de aluminio.
-
Componentes de vehículos.
-
Productos de aluminio para uso doméstico e industrial.
-
Componentes de aluminio que contienen acero, plásticos, caucho u otros materiales.
Los residuos posconsumo suelen plantear mayores dificultades a la hora de clasificarlos, ya que su uso anterior, la composición de la aleación y el nivel de contaminación pueden ser inciertos.
Aluminium dross and other process residues
Durante la fundición y la manipulación del metal se generan escorias de aluminio. Estas contienen óxido de aluminio, otros componentes y aluminio metálico potencialmente recuperable.
La escoria no debe considerarse equivalente a la chatarra de aluminio limpia. Su proceso de recuperación depende de su composición, temperatura, historial de manipulación y la tecnología de recuperación disponible.
El principio fundamental es que la clasificación de la chatarra debe realizarse antes de seleccionar la ruta del horno. Una instalación que trate todos los materiales que contengan aluminio como si fueran intercambiables corre el riesgo de un control deficiente de las aleaciones, un procesamiento innecesario y una menor recuperación del metal.
3. Sorting and Separation: Why Alloy Composition Matters
La clasificación es una de las etapas más importantes en la producción de aluminio secundario, ya que la composición química de la chatarra recibida influye directamente en el metal final.
Las aleaciones de aluminio contienen diferentes proporciones de elementos como el silicio, el magnesio, el cobre y el manganeso. Estos elementos influyen en propiedades como la resistencia mecánica, la resistencia a la corrosión, la conformabilidad y la fundibilidad.
Por ejemplo, una aleación de fundición con alto contenido en silicio y una aleación de aluminio forjado diseñada para la laminación pueden tener requisitos de composición diferentes. Mezclarlas sin un plan de proceso adecuado puede dificultar la obtención de la aleación final deseada.
Common aluminium scrap sorting methods
| Método | Propósito | Limitación importante |
|---|---|---|
| Clasificación manual | Retirar los materiales extraños evidentes y separar las categorías de chatarra identificables | Depende de la coherencia del operador y de la visibilidad de las diferencias en los materiales |
| Separación magnética | Retira los materiales ferrosos, como las piezas de acero | No distingue entre los distintos grados de aleación de aluminio |
| Separación por corrientes de Foucault | Separar los metales no ferrosos conductores de los flujos de residuos adecuados | El rendimiento depende del tamaño y la forma del material, de cómo se alimente y del diseño del equipo. |
| Clasificación mediante sensores | Identificar y separar determinadas categorías de materiales o grupos de aleaciones | Requiere una tecnología de detección adecuada y criterios de clasificación validados |
| Análisis de la composición química | Comprueba la composición de la aleación y la clasificación del material de soporte | Se requiere una muestra representativa y un método analítico adecuado |
La espectroscopia de ruptura inducida por láser y las tecnologías de clasificación por color figuran entre los métodos descritos por la Asociación del Aluminio para mejorar la separación de la chatarra. Su utilidad depende de la materia prima y del objetivo del reciclaje.
What happens when different aluminium alloys are mixed?
La mezcla de aleaciones no es, por sí misma, inaceptable. Algunos productos de aluminio secundario están diseñados para utilizar chatarra mixta, y su composición se ajusta a lo largo del proceso.
El problema surge cuando la mezcla no puede cumplir las especificaciones previstas de forma rentable o constante.
Por ejemplo, un elemento no deseado que permanece disuelto en la masa fundida no suele poder eliminarse simplemente haciendo pasar el metal a través de un filtro cerámico. Dependiendo del elemento y de la composición química deseada, las soluciones prácticas pueden incluir una mejor clasificación, la mezcla con un metal adecuado, el cambio del producto deseado o el uso de un proceso metalúrgico más especializado.
Por lo tanto, la clasificación no es simplemente una actividad de gestión de residuos. Se trata de una importante forma de control de calidad que tiene lugar antes de que el metal entre en el horno. Los estudios sobre la producción de aluminio secundario señalan que la composición de la chatarra y los elementos de aleación no deseados constituyen retos persistentes en la producción de aleaciones recicladas.
4. Pre-Treatment: Shredding, Cleaning, Drying and Decoating
El objetivo del pretratamiento es preparar la chatarra para el proceso de fundición seleccionado. No todos los materiales requieren todas las operaciones.
Shredding, shearing and sizing
Los componentes grandes o voluminosos pueden cortarse, triturarse o desmenuzarse hasta alcanzar un tamaño manejable. El tamaño requerido depende del equipo de separación, de la disposición de carga del horno y de las características de la chatarra.
La trituración puede facilitar la manipulación del material y facilitar la separación en las fases posteriores del proceso. Sin embargo, también consume energía y puede generar polvo, por lo que el equipo debe adaptarse a la materia prima concreta.
Removing coatings and organic contaminants
Las latas de bebidas usadas, las piezas pintadas y otros residuos recubiertos pueden requerir la eliminación del recubrimiento o del barniz antes de su fundición.
Los recubrimientos, el aceite, la grasa, los lubricantes y los residuos plásticos pueden contribuir a las emisiones y complicar el proceso de fusión. Un pretratamiento adecuado puede mejorar la recuperación del metal y reducir la carga de contaminantes que entra en el horno.
La necesidad de un tratamiento térmico depende del tipo de recubrimiento y del material. No debe darse por sentado que todos los componentes de aluminio requieran el mismo método de eliminación del recubrimiento.
Drying and de-oiling aluminium turnings
Las virutas y los residuos de mecanizado merecen una atención especial, ya que pueden retener fluidos de corte, aceite y humedad. Además, su forma les confiere una superficie específica relativamente elevada en comparación con su masa.
Una limpieza y un secado adecuados pueden ayudar a preparar este material para una carga más segura y una recuperación eficiente del metal. El método de tratamiento debe ser adecuado para el contaminante y la forma física de la chatarra.
Why wet scrap is a serious safety concern
La chatarra húmeda o contaminada con humedad no debe introducirse en el metal fundido sin los controles adecuados. El contacto del agua con el metal fundido puede provocar una explosión violenta.
La Agencia de Salud y Seguridad del Reino Unido recomienda almacenar la chatarra en zonas secas y cubiertas siempre que sea posible, comprobar que los materiales no estén contaminados por agua y secar la chatarra cuando no se disponga de un lugar cubierto para su almacenamiento. Asimismo, hace hincapié en la formación, el equipo de protección adecuado y las prácticas de trabajo seguras.
Los recipientes cerrados, los líquidos retenidos y otros contaminantes potencialmente peligrosos requieren una evaluación específica conforme a los procedimientos de seguridad de la instalación.
Por lo tanto, el pretratamiento debe seleccionarse en función de tres factores: la calidad del material, los requisitos metalúrgicos y el funcionamiento seguro del horno.
5. Melting: Turning Prepared Scrap into Molten Aluminium
Una vez preparada, la chatarra se introduce en un horno de fusión adecuado.
El aluminio puro tiene un punto de fusión de aproximadamente 660 °C. Las aleaciones comerciales y los procesos de reciclaje industrial funcionan según sus respectivos intervalos de fusión y requisitos de proceso, por lo que no se debe considerar los 660 °C como un valor de consigna universal para el horno.
La temperatura real de funcionamiento depende de la composición de la aleación, la tecnología del horno, el estado de la carga, el rendimiento requerido y los requisitos de fundición posteriores.
Choosing a melting furnace
Los distintos diseños de hornos se adaptan a diferentes tipos de chatarra y a distintos requisitos de producción.
| Tipo de horno | Consideraciones generales | Qué hay que evaluar |
|---|---|---|
| Horno reverbero | Se utiliza para fundir grandes cantidades de chatarra de aluminio y otras materias primas adecuadas | Capacidad, eficiencia térmica, características de carga y manejo de la masa fundida |
| Horno rotativo | Se utiliza en algunas operaciones de reciclaje de aluminio, especialmente cuando las características de la chatarra se adaptan al procesamiento rotativo | Contaminación por chatarra, residuos del proceso, requisitos de fundente y rendimiento de la recuperación |
| Horno de inducción | Proporciona calentamiento electromagnético y puede resultar adecuado para determinadas tareas de fusión | Capacidad del horno, características de la carga, infraestructura eléctrica y pureza de la fundición |
| Horno de crisol | Se utiliza en determinadas aplicaciones de fundición a pequeña escala o especializadas | Tamaño del lote, gama de aleaciones, flexibilidad operativa y sistemas de manipulación |
Se trata de consideraciones generales para la selección, más que de una clasificación universal. La idoneidad de un horno no puede determinarse únicamente a partir de su capacidad nominal.
Una distinción importante en el sector es el tipo de materia prima y la vía de refinado. La chatarra más limpia y bien caracterizada puede refundirse mediante un proceso relativamente directo, mientras que la chatarra más contaminada o mezclada puede requerir un refinado más intensivo. Términos como «refundidor» y «refinador» varían según el mercado y el contexto de producción, pero la distinción subyacente resulta útil a la hora de evaluar un proceso.
Controlling oxidation and metal losses
El aluminio forma capas de óxido cuando se expone al oxígeno. Durante la carga, la fusión, la transferencia y la alteración de la superficie, la oxidación puede contribuir a la pérdida de metal y a la formación de residuos no metálicos.
El tamaño de la chatarra, el estado de la superficie, el funcionamiento del horno, el control de la temperatura, las prácticas de manipulación y la exposición a la masa fundida influyen en el resultado.
Por lo tanto, una revisión práctica del proceso debería medir la recuperación de metal, en lugar de basarse únicamente en la rapidez con la que el horno funde la carga.
6. Fluxing, Dross Removal and Alloy Adjustment
Tras la fusión, es posible que el metal requiera un tratamiento adicional para cumplir con los requisitos de composición y pureza previstos.
Los fundentes se utilizan en diversas operaciones de reciclaje de aluminio, pero su función depende de la composición del fundente y del proceso en el que se aplica.
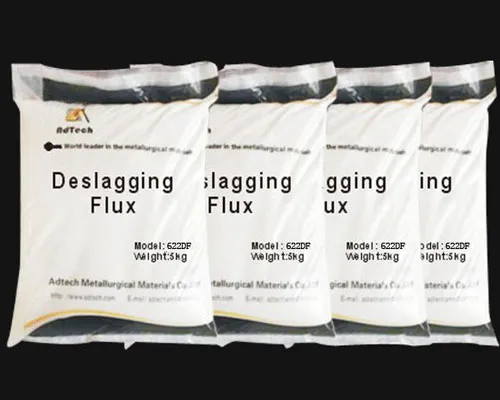
What does flux do in aluminium recycling?
Dependiendo de su composición y aplicación, el fundente puede ayudar a proteger la superficie del metal fundido, facilitar la separación de materiales no deseados, contribuir a la recuperación del metal de las escorias o desempeñar una función de refinado específica.
No es correcto dar por sentado que todos los fundentes eliminan los mismos contaminantes ni que el uso del fundente por sí solo basta para que cada fundido cumpla con las especificaciones.
Entre las categorías funcionales más habituales se incluyen:
| Categoría de flujo | Propósito típico | Aspecto clave a tener en cuenta |
|---|---|---|
| Fundente de recubrimiento | Ayuda a proteger la superficie del metal fundido | Compatibilidad con el proceso y las condiciones de fusión |
| Fundente de refinado | Admite las funciones de refinado en estado fundido especificadas | Alloy, impurity type, treatment method and dosage |
| Deslagging or drossing flux | Assists separation of metal from surface residues | Dross characteristics and the recovery procedure |
| Flujo de limpieza del horno | Used to address suitable deposits on furnace surfaces | Furnace condition and the manufacturer’s operating instructions |
| Reciclaje de fundente | Used in selected processes to recover metallic aluminium from dross or ash | Residue composition and recovery equipment |
The International Aluminium Institute describes the use of salt fluxes in many scrap-refining processes to cover molten metal, help remove impurities and reduce oxidation. It also identifies dross, skimmings and salt slag as process residues requiring suitable handling and recovery routes. Not all recycling processes use the same flux system.
Removing dross
Dross forms as oxide-bearing material and other constituents accumulate at the molten metal surface. Depending on the process, some of this material contains recoverable aluminium.
Surface dross removal must be coordinated with the furnace and metal-handling procedure. Aggressive or poorly controlled handling can increase oxidation, while unsuitable residue treatment can lead to avoidable losses.
Dross should be managed as a recoverable process residue where technically and economically appropriate, with handling and final treatment selected for the actual material.
Alloy composition adjustment
After melting, producers may add suitable alloying materials or blend metal to achieve the required chemistry.
A representative chemical analysis is essential when the target specification is strict. The relevant elements depend on the grade and the final application.
Fluxing, skimming and alloy adjustment solve different problems. A well-designed process defines the purpose of each treatment rather than assuming one step can correct every type of impurity.
7. Melt Refining: Degassing and Filtration
For recycled aluminium intended for demanding casting applications, melt treatment may be necessary after melting and initial refining.
Two important operations are degassing and filtration. They are complementary, but they do not perform the same function.
Más información: Cómo purificar el aluminio: desgasificación, fundente, filtración y otros métodos.
7.1 Degassing removes dissolved hydrogen
Hydrogen can dissolve in molten aluminium and contribute to gas porosity when the metal solidifies under unsuitable conditions.
Industrial degassing commonly uses an inert gas such as argon or nitrogen introduced into the melt through a suitable treatment system. Hydrogen transfers from the melt into the gas bubbles and is carried away.
The effectiveness of degassing depends on parameters such as gas delivery, rotor or injector design where applicable, melt temperature, treatment time, alloy condition and initial hydrogen content.
A degassing system does not correct an incorrect alloy composition, and the presence of a degassing unit does not by itself guarantee a particular final hydrogen level. Appropriate operating conditions and verification are required.
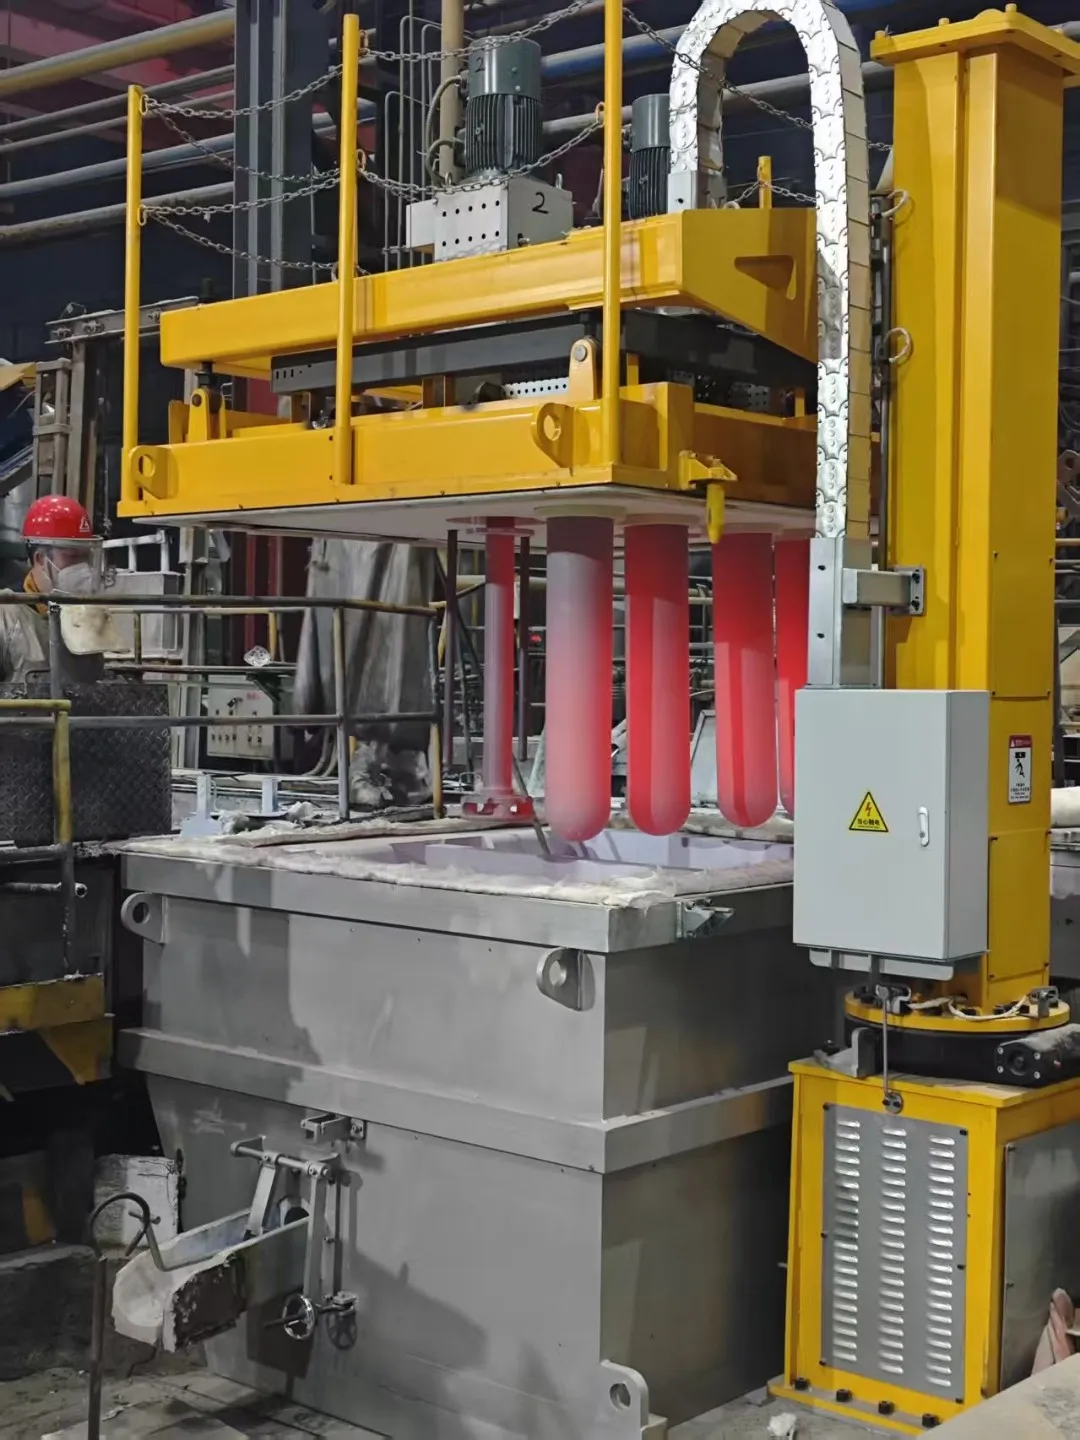
7.2 Filtration removes non-metallic inclusions
Molten aluminium may contain oxide films and other non-metallic inclusions. These can contribute to casting defects and reduce product quality.
Ceramic foam filters are used in suitable aluminium casting applications to capture or retain inclusions through a combination of filtration mechanisms and interactions with the filter structure.
The filter must be selected according to the required cleanliness, metal flow rate, alloy, filtration arrangement and casting conditions.
A filter that is too restrictive for the required flow may disrupt production, while an unsuitable filter arrangement may fail to deliver the desired cleanliness.
Degassing versus filtration
| Proceso | Main target | What it does not replace |
|---|---|---|
| Desgasificación | Dissolved hydrogen and other specifically targeted melt constituents, depending on process configuration | Alloy chemistry control and inclusion filtration |
| Filtración de espuma cerámica | Non-metallic inclusions in the molten metal | Eliminación de hidrógeno disuelto |
| Tratamiento de flujos | Specific surface protection, refining or residue-separation functions, depending on the flux | All other melt-treatment operations |
| Alloy adjustment | Composición química | Physical removal of all inclusions or dissolved gas |
This distinction is particularly important in a recycling plant that produces metal for high-quality casting. Hydrogen control and inclusion control should be evaluated separately.
7.3 Which filtration solution should a plant consider?
Different filtration arrangements can suit different production requirements.
-
Ceramic foam filters: Used in appropriate casting lines where inclusion removal is required.
-
Cartridge filtration systems: Considered when the process requires a specific filtration arrangement and performance level.
-
Deep-bed filtration systems: Evaluated for production lines and filtration duties suited to that configuration.
Selection should follow the actual production target rather than assuming that the most complex filtration system is always the best choice.
For plants producing high-value alloys, filtration must be integrated with melting, melt treatment, metal flow and casting. It cannot compensate for poor scrap sorting or an unacceptably contaminated feedstock.
8. Casting and Final Product Quality Control
Once the molten metal meets the required chemical composition and melt-quality conditions, it can be cast into a form suitable for downstream processing.
Typical forms include:
-
Ingots for storage, transport or subsequent remelting.
-
Billets for extrusion.
-
Slabs for rolling.
-
Cast shapes for applications that use those products directly.
-
Liquid metal supplied to a downstream manufacturing operation where appropriate.
The correct casting route depends on the intended product and the capabilities of the facility. Secondary aluminium is not a single universal product: different casting applications impose different chemistry, cleanliness and dimensional requirements.
Quality checks before release
Quality control should be defined around the product specification and process risks.
| Quality check | Por qué es importante |
|---|---|
| Análisis de la composición química | Confirms that the metal meets the specified alloy composition |
| Hydrogen measurement where relevant | Assesses melt condition for applications sensitive to gas porosity |
| Inclusion or cleanliness assessment | Checks whether melt treatment meets the required cleanliness criteria |
| Comprobación de la temperatura | Supports controlled transfer and casting |
| Casting inspection | Identifies relevant surface, dimensional or internal quality problems |
| Process and batch records | Help trace results back to scrap sources and operating conditions |
The appropriate test method and acceptance limits depend on the alloy and product. A generic article should not assign one universal hydrogen limit, inclusion level or defect tolerance to all recycled aluminium.
Traceability also matters. When a defect occurs, records of scrap source, alloy composition, melt treatment, sampling and casting conditions help determine whether the cause originated in the feedstock, melting operation or downstream process.
9. How Energy-Efficient Is Aluminium Recycling?
Aluminium recycling is generally much less energy-intensive than producing primary aluminium from bauxite. However, a percentage should always be interpreted against its stated system boundary.
The International Aluminium Institute reports that, using 2019 global production data and the cited life-cycle inventory modelling, primary aluminium production required approximately 186 GJ of primary energy per tonne from mine to cast house, compared with 8.3 GJ per tonne for recycled aluminium. The resulting estimated energy saving was 95.5%.
The Aluminum Association likewise describes secondary aluminium production as approximately 95% more energy-efficient than primary production.
These are industry-level comparisons. They do not mean that every recycling plant will reduce its own energy consumption by exactly 95%. Actual performance depends on the scrap stream, pre-treatment requirements, furnace type, plant efficiency, residue recovery and accounting boundaries.
What affects the environmental performance of a recycling plant?
Scrap preparation: Removing unsuitable contaminants and preparing scrap correctly can improve processing, but preparation itself consumes energy and resources.
Furnace efficiency: Charging practice, furnace condition, heat transfer, holding time and temperature control influence energy demand.
Metal recovery: Preventing avoidable oxidation and recovering metallic aluminium from suitable residues can improve the usable output obtained from each tonne of feedstock.
Emissions management: Shredding, thermal treatment, coatings, fuel combustion and some flux-based processes may generate dust, organic emissions or other pollutants requiring suitable controls.
Residue management: Dross, skimmings and salt slag must be handled and treated according to their composition and applicable requirements.
The IAI identifies dust, organic compounds, fuel-related carbon dioxide emissions and, in certain salt-flux processes, additional emissions and salt slag as environmental considerations in scrap refining. Suitable furnace design, process optimization and emissions controls are therefore part of responsible recycling.
10. Common Problems in Aluminium Recycling and How to Address Them
The most useful process improvement is often to identify the cause of a problem before increasing treatment intensity or purchasing additional equipment.
| Problema observado | Potential causes to investigate | Appropriate direction |
|---|---|---|
| Final alloy does not meet specification | Mixed alloys, contaminated scrap, incorrect blending or insufficient chemical verification | Improve incoming scrap classification and establish a controlled composition-adjustment procedure |
| Excessive metal loss | Oxidation, unsuitable scrap preparation, handling practices or inefficient dross recovery | Review charge characteristics, melting practice and residue treatment |
| Gas porosity in cast products | Hydrogen, solidification conditions or other casting-related causes | Measure hydrogen where appropriate and review melt treatment and casting conditions |
| Inclusion-related defects | Oxide films, contaminated feedstock, poor handling or inadequate filtration | Identify inclusion sources and verify the effectiveness of melt cleanliness controls |
| High energy consumption | Excessive holding time, unsuitable feed preparation, inefficient furnace operation or unnecessary reheating | Review energy use across preparation, melting, holding and transfer |
| Unstable production rate | Furnace limitations, poor charge consistency, bottlenecks in treatment or downstream casting | Assess the entire process rather than one machine in isolation |
| Excessive dust or fumes | Scrap contaminants, shredding, coatings, thermal treatment or inadequate extraction | Identify the emission source and verify suitable collection and treatment systems |
Un defecto no implica automáticamente que el sistema de filtración sea inadecuado. Del mismo modo, una baja tasa de recuperación de metales no se resuelve necesariamente cambiando el flujo.
Una mejora eficaz comienza por identificar el origen de la pérdida o el defecto, evaluar el problema y adaptar la solución a la causa.
11. How to Select Aluminium Recycling Equipment
La selección del equipo debe partir de las necesidades reales de producción.
Antes de solicitar presupuestos, ten en cuenta lo siguiente:
-
Materia prima: ¿Qué tipos de chatarra de aluminio se van a procesar y qué grado de uniformidad presentan su composición de aleación y sus niveles de contaminación?
-
Capacidad: ¿Cuáles son el rendimiento por hora y anual requeridos, las horas de funcionamiento y el tamaño de los lotes?
-
Producto objetivo: ¿La planta fabricará aleaciones para fundición, lingotes para extrusión, planchas para laminación u otro producto?
-
Requisitos de calidad: ¿Qué especificaciones de aleación, criterios de limpieza y ensayos del producto final se exigen?
-
Equipamiento existente: ¿Qué sistemas de horno, horno de mantenimiento, desgasificación, filtración y colada están ya instalados?
-
Condiciones de funcionamiento: ¿Cuáles son el perfil de temperatura, el flujo de metal, la distancia de transferencia y las limitaciones de producción actuales?
-
Requisitos medioambientales y de seguridad: ¿Qué tratamiento se exige para el polvo, los recubrimientos, los residuos y las emisiones de los procesos según la normativa local?
Estos datos ayudan a determinar si una planta necesita un mejor pretratamiento, una mayor capacidad de fusión, un control más fiable de la composición, un tratamiento adicional de la masa fundida o una mejora en los sistemas de colada.
Where do fluxes and molten aluminium purification equipment fit?
La cartera de productos publicada por AdTech incluye fundentes de refinado, sistemas de inyección de fundente, equipos de desgasificación en línea, filtros de espuma cerámica, otros equipos de filtración y equipos integrados de canalización para el procesamiento del aluminio fundido. Estos productos se refieren a fases específicas del tratamiento de la masa fundida y de la colada, y no sustituyen a las fases de recogida, clasificación y pretratamiento del reciclaje.
Por ejemplo:
-
La selección del fundente debe ajustarse a la función de tratamiento prevista y a las instrucciones de uso del fabricante.
-
Los equipos de inyección de fundente pueden resultar útiles cuando se requiere un suministro controlado y repetible de fundente.
-
Se debe tener en cuenta el uso de equipos de desgasificación cuando el control del hidrógeno sea un requisito definido del proceso.
-
Se debe considerar el uso de filtros de espuma cerámica cuando sea necesario eliminar inclusiones no metálicas.
-
Se debe considerar la instalación de equipos de canalización para el traslado controlado del aluminio fundido y la gestión de la temperatura en la disposición de fundición correspondiente.
La configuración adecuada depende del proceso de la planta, la gama de aleaciones, el rendimiento y los objetivos de calidad finales. Un proveedor debería ser capaz de explicar el funcionamiento y las limitaciones de cada sistema propuesto, y no limitarse a proporcionar una lista de máquinas.
12. Frequently Asked Questions
Does every aluminium scrap type use the same recycling process?
No. Los residuos de producción limpios pueden requerir una preparación mínima, mientras que los residuos mezclados, los productos recubiertos y las virutas de mecanizado pueden necesitar una clasificación, limpieza, secado o eliminación del recubrimiento adicionales. El proceso debe tener en cuenta tanto la materia prima como el producto final.
Can a ceramic foam filter remove hydrogen from molten aluminium?
No. Un filtro de espuma cerámica está diseñado para eliminar inclusiones no metálicas. El hidrógeno disuelto suele requerir un proceso de desgasificación adecuado cuando es necesaria la reducción del hidrógeno.
Can aluminium recycling recover every kilogram of metal?
No. Las pérdidas de metal pueden deberse a la oxidación, los residuos, la manipulación y otras ineficiencias del proceso. Una preparación adecuada, una fusión controlada y una recuperación adecuada de los residuos pueden mejorar el rendimiento del metal, pero no sería adecuado establecer una tasa de recuperación universal para todos los tipos de chatarra y todas las plantas.
How are painted aluminium cans prepared for recycling?
En función de los requisitos del recubrimiento y del proceso, las latas usadas pueden clasificarse, triturarse o cortarse a medida, y someterse a un tratamiento térmico para eliminar los recubrimientos antes de su refundición. El tratamiento específico depende de la materia prima, los equipos y los requisitos de control de emisiones.
What temperature is needed to melt aluminium scrap?
El aluminio puro se funde a aproximadamente 660 °C, pero las temperaturas reales de funcionamiento del horno dependen de la composición de la aleación, del diseño del horno y de los requisitos del proceso de fusión y colada. El punto de fusión no debe utilizarse como valor de referencia universal para el funcionamiento.
Why is dross produced during aluminium melting?
La oxidación del aluminio y la interacción de la masa fundida con los residuos del proceso contribuyen a la formación de escoria. La escoria puede contener aluminio metálico recuperable, por lo que unos métodos adecuados de manipulación y recuperación pueden ayudar a reducir las pérdidas evitables de metal.
What are the main environmental concerns in aluminium recycling?
Entre los aspectos clave a tener en cuenta se incluyen el consumo energético, las emisiones relacionadas con el combustible, el polvo generado por la manipulación de materiales, las emisiones asociadas a los recubrimientos y al tratamiento térmico, y la gestión de la escoria o la escoria salina. El impacto real depende de la ruta del proceso, la chatarra utilizada y los controles de emisiones.
Conclusión
El proceso de reciclaje del aluminio consiste en una secuencia coordinada de preparación del material, fundición, refinado del metal y colada. Su rendimiento depende del estado y la composición de la chatarra, de unas prácticas seguras de carga, de un funcionamiento adecuado del horno y de un control eficaz de la calidad final del metal.
Para los productores industriales, el principio más importante es adaptar cada tratamiento a un problema concreto. La clasificación controla la homogeneidad de la materia prima, el fundente facilita funciones específicas de refinado y separación de residuos, la desgasificación elimina el hidrógeno disuelto y la filtración se centra en las inclusiones no metálicas. Cuando estas operaciones se seleccionan y controlan de forma conjunta, una planta de reciclaje está en mejores condiciones de lograr una calidad constante del metal, una recuperación eficiente del mismo y un uso responsable de los recursos.