

Para purificar el aluminio destinado a la fundición, los fabricantes deben identificar las impurezas presentes en la masa fundida y seleccionar el tratamiento adecuado. La desgasificación elimina el hidrógeno disuelto, la filtración elimina las inclusiones no metálicas y los fundentes adecuados favorecen funciones específicas de refinado y protección del metal. En muchas fundiciones de aluminio, estos métodos funcionan mejor como parte de un proceso coordinado de tratamiento de la masa fundida que como soluciones aisladas. Sin embargo, ninguno de ellos corrige automáticamente todas las impurezas químicas ni produce aluminio de pureza ultraalta. El proceso adecuado depende de la aleación, el método de fundición, la calidad de la materia prima, el ritmo de producción y el grado de limpieza final requerido del metal.
En el caso de las fundiciones de aluminio, las plantas de colada de lingotes y placas, y las plantas de fundición y laminación, la purificación no consiste simplemente en eliminar la suciedad visible del aluminio fundido. Implica controlar los gases disueltos, las películas de óxido, las partículas en suspensión, determinadas impurezas químicas y las condiciones en las que el metal llega a la operación de fundición.
Comprender estas diferencias ayuda a los fabricantes a seleccionar el equipo adecuado, a evitar costes de tratamiento innecesarios y a reducir los defectos causados por una mala calidad de la masa fundida.
1. ¿Qué significa realmente la purificación del aluminio?
La purificación del aluminio puede referirse a distintos procesos metalúrgicos. Antes de elegir un tratamiento, es necesario distinguir entre el tratamiento habitual del metal fundido y la producción de aluminio de alta pureza.
En las operaciones de fundición y moldeo, el objetivo inmediato suele ser mejorar la pureza del aluminio fundido antes de su solidificación. Esto implica, por lo general, reducir el hidrógeno disuelto y las inclusiones no metálicas, controlar determinadas impurezas reactivas cuando sea necesario y evitar una contaminación adicional durante el trasvase del metal.
Esta distinción es importante porque cada impureza se comporta de forma diferente.
Los principales tipos de impurezas en el aluminio fundido
| Impureza o problema de calidad | Ejemplos típicos | Principal motivo de preocupación | Tratamiento adecuado |
|---|---|---|---|
| Hidrógeno disuelto | Hidrógeno absorbido por la masa fundida | Porosidad por gas y defectos de fundición relacionados | Métodos de desgasificación rotativos u otros métodos adecuados |
| Inclusiones no metálicas | Óxidos de aluminio, películas de óxido, partículas refractarias y otros sólidos en suspensión | Defectos superficiales, menor pureza del metal y deterioro de la integridad de la pieza fundida | Filtración, flotación, tratamiento adecuado del flujo y desnatado controlado |
| Escorias y óxidos superficiales | Material rico en óxido formado en la superficie de la masa fundida | Pérdida de metal, contaminación y dificultades de manipulación | Prácticas adecuadas de desnatado y fundición con fundente |
| Impurezas reactivas seleccionadas | Sodio, calcio y litio en sistemas de aleaciones relevantes | Problemas de procesamiento y calidad específicos de cada aleación | Un proceso adecuado de refinado químico o de tratamiento con gases reactivos, cuando esté justificado |
| Composición incorrecta de la aleación | Exceso de hierro, silicio, cobre u otro elemento de aleación | Incumplimiento de los requisitos de composición química | Ajuste controlado de la carga, mezcla, dilución o refinado especializado, siempre que sea técnicamente viable |
Estas categorías se solapan en cierta medida. Por ejemplo, las burbujas de gas pueden transportar algunas inclusiones hacia la superficie del fundido, mientras que ciertos agentes de refinado pueden favorecer tanto la eliminación de gas como la separación de óxidos. No obstante, es necesario comprender los mecanismos y las limitaciones de cada uno de los procesos.
¿Significa «purificación» producir aluminio con una pureza del 99,99%?
No necesariamente.
En una fundición de aluminio convencional, la purificación suele consistir en ajustar la masa fundida a los límites de pureza y composición química requeridos para una aplicación de fundición concreta. Una aleación de aluminio destinada a componentes de automoción, lingotes de extrusión, material en rollos o aplicaciones eléctricas de alta pureza puede tener criterios de aceptación muy diferentes.
La producción de aluminio de pureza ultraalta supone un reto metalúrgico distinto. Los métodos especializados pueden incluir la segregación, la electrólisis u otras tecnologías de refinado, en lugar de los procesos habituales de desgasificación y filtración propios de la fundición.
Conclusión práctica: Define la calidad final deseada del metal antes de seleccionar un método de purificación. El objetivo no es eliminar todos los componentes del aluminio, sino controlar las sustancias no deseadas sin alterar la aleación más allá de sus especificaciones.
2. ¿Por qué es necesario purificar el aluminio fundido?
La necesidad de la purificación resulta más evidente cuando se analizan por separado los efectos del hidrógeno y de las inclusiones.
Absorción de hidrógeno y porosidad del gas
El aluminio fundido puede absorber hidrógeno a través de reacciones en las que interviene la humedad. El hidrógeno puede penetrar en la masa fundida debido a condiciones de humedad, materiales de carga húmedos, herramientas o materiales refractarios inadecuados y otras fuentes de contaminación.
A medida que el aluminio se solidifica, la solubilidad del hidrógeno disminuye. El hidrógeno que ya no puede permanecer disuelto puede formar poros gaseosos en la pieza fundida. Estos poros pueden afectar a las propiedades mecánicas, la estanqueidad, el comportamiento durante el mecanizado y la calidad de la superficie. Su impacto real depende de la aleación, las condiciones de solidificación y los requisitos de la pieza.
La desgasificación elimina el hidrógeno disuelto que ya se encuentra en la masa fundida. Evitar la exposición a la humedad y las alteraciones innecesarias de la superficie ayuda a limitar la absorción de hidrógeno desde el principio.
Películas de óxido e inclusiones no metálicas
El aluminio reacciona fácilmente con el oxígeno, formando una capa de óxido en su superficie. Cuando se altera la superficie del metal fundido, las películas de óxido pueden quedar incorporadas al metal líquido. Los fragmentos de material refractario, las partículas de escoria y otros sólidos también pueden introducirse en el metal fundido durante los procesos de fusión, mantenimiento de la temperatura, trasvase y colada.
Estos contaminantes no se eliminan necesariamente solo mediante la desgasificación. Puede que sea necesario separarlos mediante filtración, flotación, un tratamiento adecuado del flujo o una sedimentación y desnatado controlados.
La filtración mediante espuma cerámica se utiliza ampliamente en la fundición de aluminio para capturar inclusiones no metálicas a medida que el aluminio fundido atraviesa una estructura cerámica porosa.
Impurezas químicas y composición de la aleación
No hay que confundir la pureza química con la limpieza física.
Un filtro puede eliminar las partículas sólidas en suspensión, pero normalmente no elimina el hierro ni el silicio disueltos de una aleación de aluminio. Del mismo modo, un ciclo de desgasificación rutinario no sustituye a la corrección de un error en la composición de la carga.
En el caso de determinadas impurezas reactivas, el refinado químico puede resultar adecuado. El método concreto debe tener en cuenta la composición química de la aleación, las concentraciones residuales aceptables, la compatibilidad del tratamiento y los controles medioambientales. La investigación sobre el refinado del aluminio distingue entre la eliminación del hidrógeno y las inclusiones sólidas, por un lado, y la eliminación de las impurezas químicas disueltas, por otro.
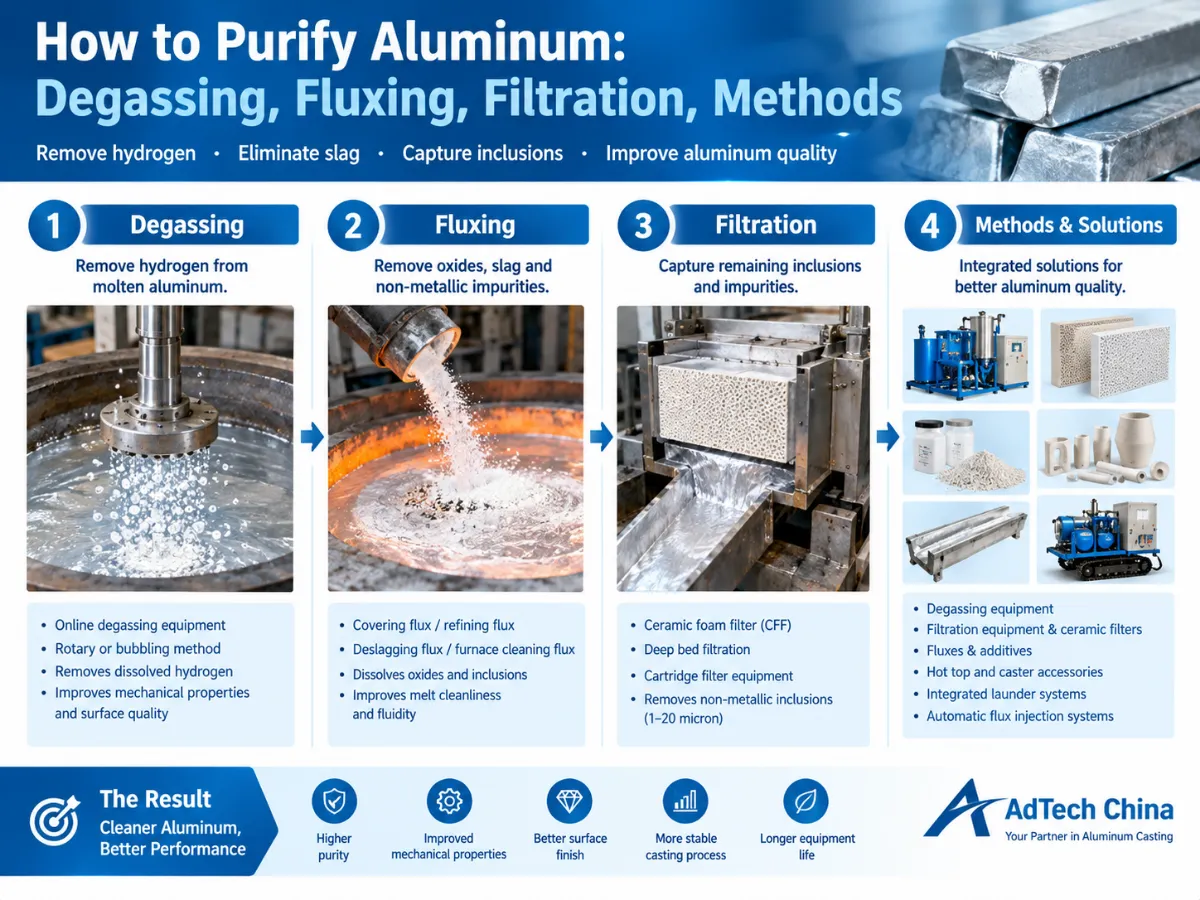
3. Cómo purificar el aluminio fundido: cinco pasos prácticos
Un proceso fiable comienza con el diagnóstico, al que le siguen un tratamiento adecuadamente seleccionado y la verificación. No existe una secuencia única que se adapte a todos los hornos o líneas de fundición, pero el siguiente esquema ayuda a estructurar la toma de decisiones.
Paso 1: Identificar la fuente de contaminación
Empieza por analizar el tipo de defecto, la composición química del metal, el estado de los materiales de carga y el proceso de tratamiento actual.
Algunas preguntas útiles son:
-
¿Las piezas fundidas presentan porosidad por gas, defectos relacionados con los óxidos o ambos?
-
¿Se ha detectado una concentración de hidrógeno superior al límite de aceptación de la planta?
-
¿Ha variado el nivel de inclusión tras introducir una nueva fuente de chatarra o una nueva combinación de materiales de carga?
-
¿La composición química de la aleación se sale de las especificaciones?
-
¿Aparecen los defectos antes o después de un cambio en las condiciones de transferencia, retención o filtración?
No hay que dar por sentado que todos los poros se deben exclusivamente al hidrógeno. La contracción, las condiciones de alimentación y otros problemas de solidificación pueden producir síntomas similares. Tampoco debe interpretarse toda impureza visible en la superficie como indicio de un exceso de hidrógeno disuelto.
El muestreo y las pruebas adecuadas ayudan a descartar estas posibilidades antes de seleccionar los equipos o los consumibles.
Paso 2: Mejorar las prácticas de fundición y mantenimiento de la temperatura
La purificación comienza antes de introducir un rotor de desgasificación o un filtro.
Los materiales, herramientas y equipos que entren en contacto con el aluminio fundido deben estar debidamente secos y preparados para su uso a la temperatura correspondiente. Los materiales húmedos pueden suponer un grave riesgo para la seguridad, así como un riesgo de contaminación.
Los procedimientos de la planta también deben abordar:
-
Selección y segregación de los materiales de carga.
-
Estado del horno y de los materiales refractarios.
-
Un control adecuado de la temperatura para la aleación y el proceso de fundición.
-
Evitar alteraciones innecesarias de la superficie del baño de fusión.
-
Prácticas cuidadosas de trasvase y vertido.
-
Eliminación oportuna de las escorias superficiales mediante el método adecuado.
El funcionamiento a una temperatura innecesariamente alta puede aumentar la oxidación y el consumo de energía. No obstante, la temperatura adecuada debe mantenerse dentro de los requisitos de procesamiento de la aleación y de los límites del equipo.
Es necesario controlar el desnatado para eliminar el material superficial sin que se incorporen al baño de fusión capas adicionales de óxido. A menudo, es más económico prevenir la contaminación que tratar repetidamente el metal que se ha contaminado durante su manipulación.
Paso 3: Selecciona el tratamiento para la impureza identificada
El siguiente paso consiste en asignar al problema el proceso adecuado.
En caso de exceso de hidrógeno disuelto, estudie la posibilidad de aplicar un proceso de desgasificación. En caso de inclusiones no metálicas, evalúe la filtración y otras técnicas de separación adecuadas. En el caso de impurezas reactivas concretas, determine si es necesario utilizar un agente de refinado compatible con la aleación o un tratamiento especializado de gases.
El proceso de tratamiento debe determinarse en función de las necesidades reales de producción, y no a partir de una afirmación genérica de que un único método purifica todo tipo de aluminio.
Paso 4: Proteger el material fundido tras el tratamiento
Una masa fundida que alcanza el nivel de limpieza deseado inmediatamente después del tratamiento puede deteriorarse antes de la colada.
Una turbulencia excesiva, los largos periodos de espera, la exposición a la humedad, unas prácticas de traslado inadecuadas y unas condiciones refractarias inadecuadas pueden generar nueva contaminación o facilitar la absorción de hidrógeno.
Por este motivo, la purificación debe evaluarse como parte del proceso completo, desde el horno hasta la estación de colada. Los sistemas en línea pueden ayudar a mantener un tratamiento más uniforme y a reducir los trasvases innecesarios, pero su rendimiento real depende de la configuración de la planta y de la disciplina operativa.
Paso 5: Comprueba los resultados
Mide los parámetros de calidad pertinentes antes y después del tratamiento, siempre que sea posible.
En función de la aplicación, esto puede incluir la medición del hidrógeno, ensayos a presión reducida, análisis de inclusiones y ensayos de composición química. El método adecuado depende de lo que se deba demostrar.
Una inspección visual por sí sola no permite determinar la concentración de hidrógeno ni demostrar que se hayan eliminado las inclusiones microscópicas. Los resultados deben evaluarse según los criterios de aceptación específicos de la aleación y del cliente establecidos por la planta.
4. Comparación de los principales métodos de purificación del aluminio
Las distintas tecnologías resuelven distintos problemas. La tabla siguiente resume sus funciones principales.
| Método de purificación | Función principal | Es más relevante cuando | Limitación importante |
|---|---|---|---|
| Desgasificación rotativa | Elimina el hidrógeno disuelto mediante finas burbujas de gas de purga | Los problemas de calidad relacionados con el hidrógeno requieren un tratamiento controlado | No elimina por sí solo todas las inclusiones sólidas ni todas las impurezas químicas disueltas |
| Filtración de espuma cerámica | Captura las inclusiones no metálicas durante el flujo del metal | La limpieza de la masa fundida antes de la colada es motivo de preocupación | No elimina directamente el hidrógeno disuelto ni corrige la composición química de la aleación |
| Fundente de refinado | Favorece la eliminación de impurezas mediante mecanismos físicos y químicos que dependen de la formulación | Se han identificado requisitos específicos en materia de refinado o de control de gases e inclusiones | La eficacia depende de la composición, la dosis, la temperatura, la distribución y la compatibilidad. |
| Fundente de recubrimiento | Cuando se formula adecuadamente, forma una capa superficial protectora | Es necesario controlar la oxidación superficial y la exposición a la humedad | No sustituye al proceso de desgasificación cuando es necesario eliminar el hidrógeno |
| Filtración en lecho profundo | Utiliza un lecho de material filtrante adecuado para retener las impurezas | La producción requiere un sistema de filtración compatible y de gran capacidad. | El rendimiento depende del medio, la geometría del lecho, las condiciones de flujo y el diseño del sistema. |
| Filtración por cartucho o tubular | Proporciona filtración mediante un medio poroso y compacto | La aplicación se adapta a la capacidad del sistema y a la configuración de los filtros. | La elección y la vida útil dependen del caudal, el nivel de contaminación y el diseño del producto |
| Ajuste de la carga o refinado especializado | Corrige los problemas seleccionados relacionados con la composición química | Los resultados analíticos muestran que la composición química de la aleación se sale de los límites exigidos | Los filtros normales y la desgasificación rutinaria no sustituyen a la corrección química. |
Estas distinciones concuerdan con los estudios de investigación y las directrices industriales sobre el tratamiento de fundidos. La selección definitiva debe confirmarse para cada aleación y proceso concretos.
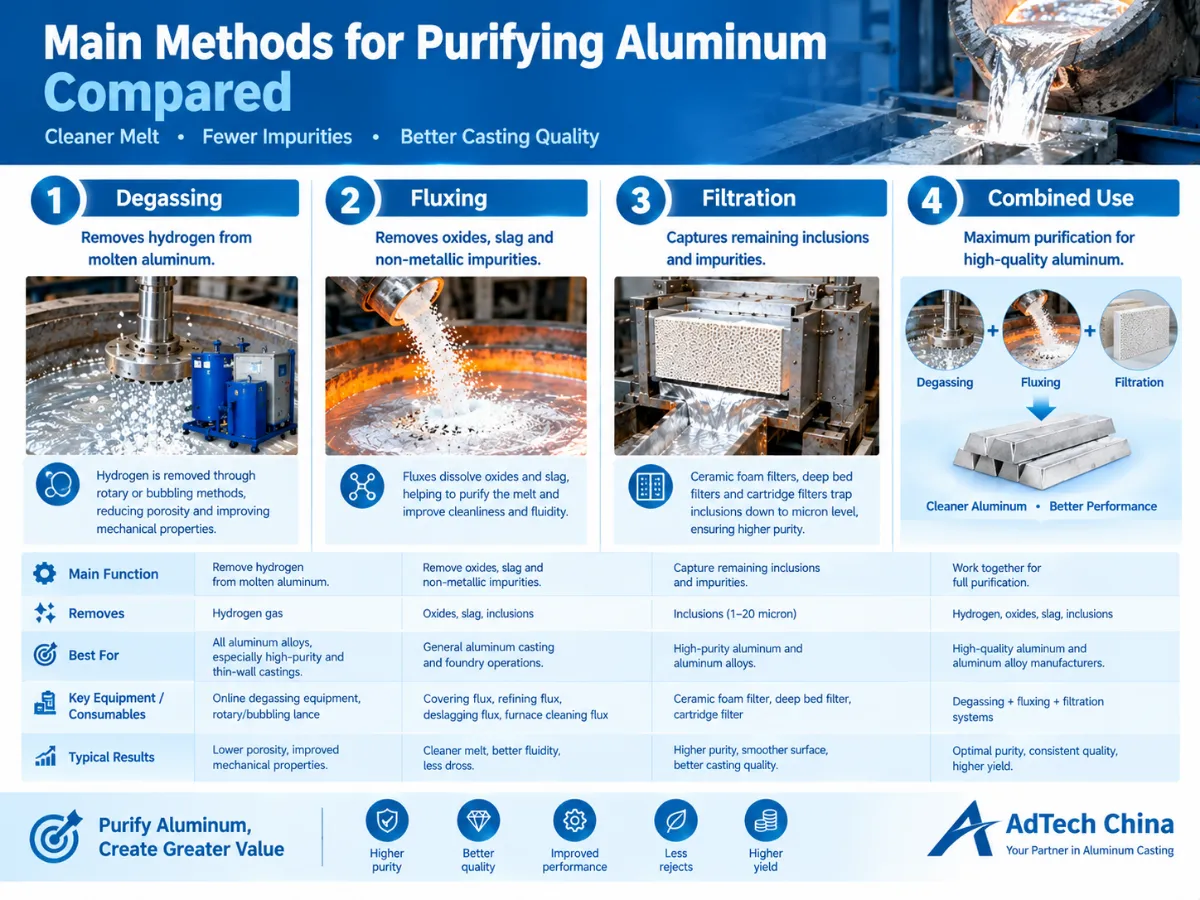
¿Qué método debería elegir primero una fundición?
Utiliza la siguiente guía orientada a la resolución de problemas:
-
Alta porosidad por hidrógeno o gas: Empieza por confirmar que el problema está relacionado con el hidrógeno y evalúa la eficacia de la desgasificación, al tiempo que compruebas las condiciones de solidificación y las fuentes de humedad.
-
Inclusiones excesivas de óxido: Revisar los procesos de manipulación de la masa fundida, el desnatado y la filtración, y evaluar si la configuración actual del sistema de filtrado es adecuada.
-
Impurezas reactivas seleccionadas: Determinar la concentración de las impurezas, la compatibilidad con la aleación y el método de refinado adecuado.
-
Composición química incorrecta de la aleación: Corrija la carga o evalúe una vía de refinado metalúrgico adecuada.
-
Calidad inestable tras el tratamiento: Analice la contaminación introducida en las fases posteriores del proceso, incluyendo las condiciones de transferencia, el tiempo de retención, la turbulencia del flujo y el rendimiento de la filtración.
Una planta puede necesitar varias medidas complementarias. Elegir una sola tecnología sin diagnosticar el problema puede aumentar los costes de explotación sin lograr la mejora deseada.
5. Cómo se elimina el hidrógeno del aluminio fundido mediante el desgasificado
La desgasificación es un tratamiento fundamental para las aleaciones de aluminio propensas a la porosidad relacionada con el hidrógeno.
Principio de funcionamiento de la desgasificación rotativa
En un proceso habitual de desgasificación rotativa, un impulsor o rotor introduce nitrógeno, argón u otro gas de proceso autorizado en el aluminio fundido. El conjunto giratorio dispersa el gas en burbujas más pequeñas.
El hidrógeno se difunde desde la masa fundida hacia las burbujas de gas de purga. A medida que las burbujas ascienden y abandonan la masa fundida, el hidrógeno se elimina. El grado de eliminación depende de factores como la dispersión del gas, el tiempo de contacto, las condiciones de la masa fundida, el diseño del equipo y los parámetros de funcionamiento.
Una buena dispersión del gas es importante porque aumenta la superficie de contacto entre las burbujas y el metal líquido. Sin embargo, las condiciones de funcionamiento deben seleccionarse en función del sistema específico, en lugar de maximizar la velocidad del rotor o el caudal de gas sin tener en cuenta la perturbación resultante en la masa fundida y el rendimiento del proceso.
Desgasificación en el horno frente a la desgasificación en línea
| Consideración | Desgasificación en el horno | Desgasificación en línea |
|---|---|---|
| Lugar del tratamiento | Horno o recipiente de almacenamiento | Integrado en la línea de transferencia de metal o de fundición |
| Función principal en el proceso | Procesa un lote o el volumen de un horno | Procesa el metal a medida que avanza por la línea |
| Factores clave de diseño | Geometría del baño, volumen de metal, rotor o sistema de suministro de gas, tiempo de tratamiento | Caudal de metal, reducción de hidrógeno necesaria, tiempo de residencia, disposición de los equipos |
| Evaluación general | Nivel de hidrógeno antes y después del tratamiento | Uniformidad del tratamiento y de la calidad del metal durante la producción |
| Consideración principal | Variabilidad entre lotes y logística del tratamiento | Funcionamiento continuo, estabilidad del caudal, mantenimiento y control en las fases posteriores |
Ninguna de las dos opciones es mejor en todos los casos. Una fundición más pequeña que procese lotes individuales de horno puede tener requisitos distintos a los de una planta que abastezca a una línea de colada continua.
¿Cómo deben especificarse los equipos de desgasificación?
Entre los criterios clave se incluyen el caudal de metal o el volumen del baño, el tipo de aleación, el nivel de hidrógeno de entrada, la calidad final requerida, el espacio disponible para la instalación, la configuración de los materiales refractarios y los requisitos de mantenimiento.
Los compradores también deberían informarse sobre el diseño del rotor o de la boquilla, el suministro y el control del gas, los componentes de recambio, los registros de funcionamiento y los métodos disponibles para verificar la eliminación del hidrógeno.
Se deben establecer el tiempo exacto del ciclo, el caudal de gas, la velocidad del rotor y el nivel aceptable de hidrógeno residual en función del equipo, la aleación y los requisitos de producción correspondientes. No es adecuado utilizar una única receta de funcionamiento universal.
6. Cómo purifican el aluminio fundido los filtros de espuma cerámica
Los filtros de espuma cerámica se utilizan para eliminar las inclusiones no metálicas antes de la fundición. Sus poros interconectados permiten que el aluminio fundido atraviese la estructura cerámica, al tiempo que retienen los contaminantes mediante una combinación de mecanismos de interceptación y captura superficial.
El metal resultante puede presentar un mayor grado de limpieza, siempre que el tipo de filtro, las dimensiones, la instalación y las condiciones de funcionamiento sean adecuadas.

¿Qué hay que tener en cuenta a la hora de elegir un filtro de espuma cerámica?
Hay varias variables que influyen en la elección del filtro.
PPI y estructura porosa. El número de poros por pulgada (PPI) es una medida que se utiliza para describir la estructura porosa del filtro. No garantiza de forma universal que se eliminen todas las partículas que superen un tamaño determinado. La filtración depende de otros factores además del recuento nominal de poros.
Dimensiones del filtro y sección de paso disponible. Un filtro debe permitir el paso del caudal de metal requerido sin crear una restricción inaceptable.
Compatibilidad con la aleación. El material del filtro debe ser adecuado para la aleación y la temperatura de funcionamiento. Algunas aplicaciones con alto contenido en magnesio pueden requerir un tipo específico de filtro sin fósforo, dependiendo de la composición química del filtro y de la aplicación.
Instalación y precalentamiento. El filtro y la caja del filtro deben prepararse de acuerdo con las instrucciones del proveedor y los procedimientos aprobados de la planta. Una preparación inadecuada puede provocar daños en el filtro, un caudal inestable o la congelación de las piezas metálicas.
Nivel de limpieza requerido. Una operación de fundición general y una aplicación de láminas de alta calidad o de lingotes para la industria aeroespacial pueden requerir distintos niveles de control de inclusiones. La elección debe ajustarse a las especificaciones reales del producto.
Coste y estabilidad operativa. El precio de compra del filtro es solo uno de los factores a tener en cuenta. La vida útil, la capacidad de caudal, las pérdidas de metal, la frecuencia de sustitución, las piezas de fundición rechazadas y las interrupciones en la producción también influyen en el coste total.
Filtros de espuma cerámica frente a la filtración en lecho profundo
Tanto un filtro de espuma cerámica como un sistema de lecho profundo satisfacen las necesidades de filtración, pero sus configuraciones son diferentes.
| Factor | Filtro de espuma cerámica | Filtración en lecho profundo |
|---|---|---|
| Medio filtrante | Espuma cerámica porosa | Un lecho de material filtrante granular o moldeado adecuado |
| Disposición típica | Filtro individual instalado en una caja de filtrado o en un sistema en línea | Unidad de filtración diseñada que contiene un lecho de material filtrante |
| Aspectos a tener en cuenta en la selección | Grado del filtro, tamaño, área de paso, compatibilidad con aleaciones y carga de inclusiones | Características del medio, dimensiones del lecho, caudal, presión o pérdida de carga y ciclo de funcionamiento |
| Ajuste de producción | Procesos de colada por lotes o en continuo seleccionados | Aplicaciones adecuadas a la capacidad y al diseño operativo del lecho |
| Principal dilema | La sustitución del filtro y su capacidad deben adaptarse al flujo de metal | Es necesario evaluar la integración de los equipos, la gestión de los soportes y los requisitos del proceso |
Un filtro de lecho profundo no es necesariamente más eficaz que un filtro de espuma cerámica en todas las aplicaciones. Para realizar una comparación adecuada, deben tenerse en cuenta el mismo nivel de limpieza deseado, la misma aleación, las mismas condiciones de caudal y las mismas limitaciones de producción. AdTech incluye tanto equipos de filtración de espuma cerámica como de lecho profundo en su gama de productos para la purificación de aluminio fundido.
7. Cómo utilizar correctamente el fundente para la refinación del aluminio
Los fundentes de aluminio no constituyen una única categoría de productos intercambiables. Su composición y sus funciones varían, por lo que es necesario comprobar el nombre del fundente y las condiciones de funcionamiento previstas antes de su uso.
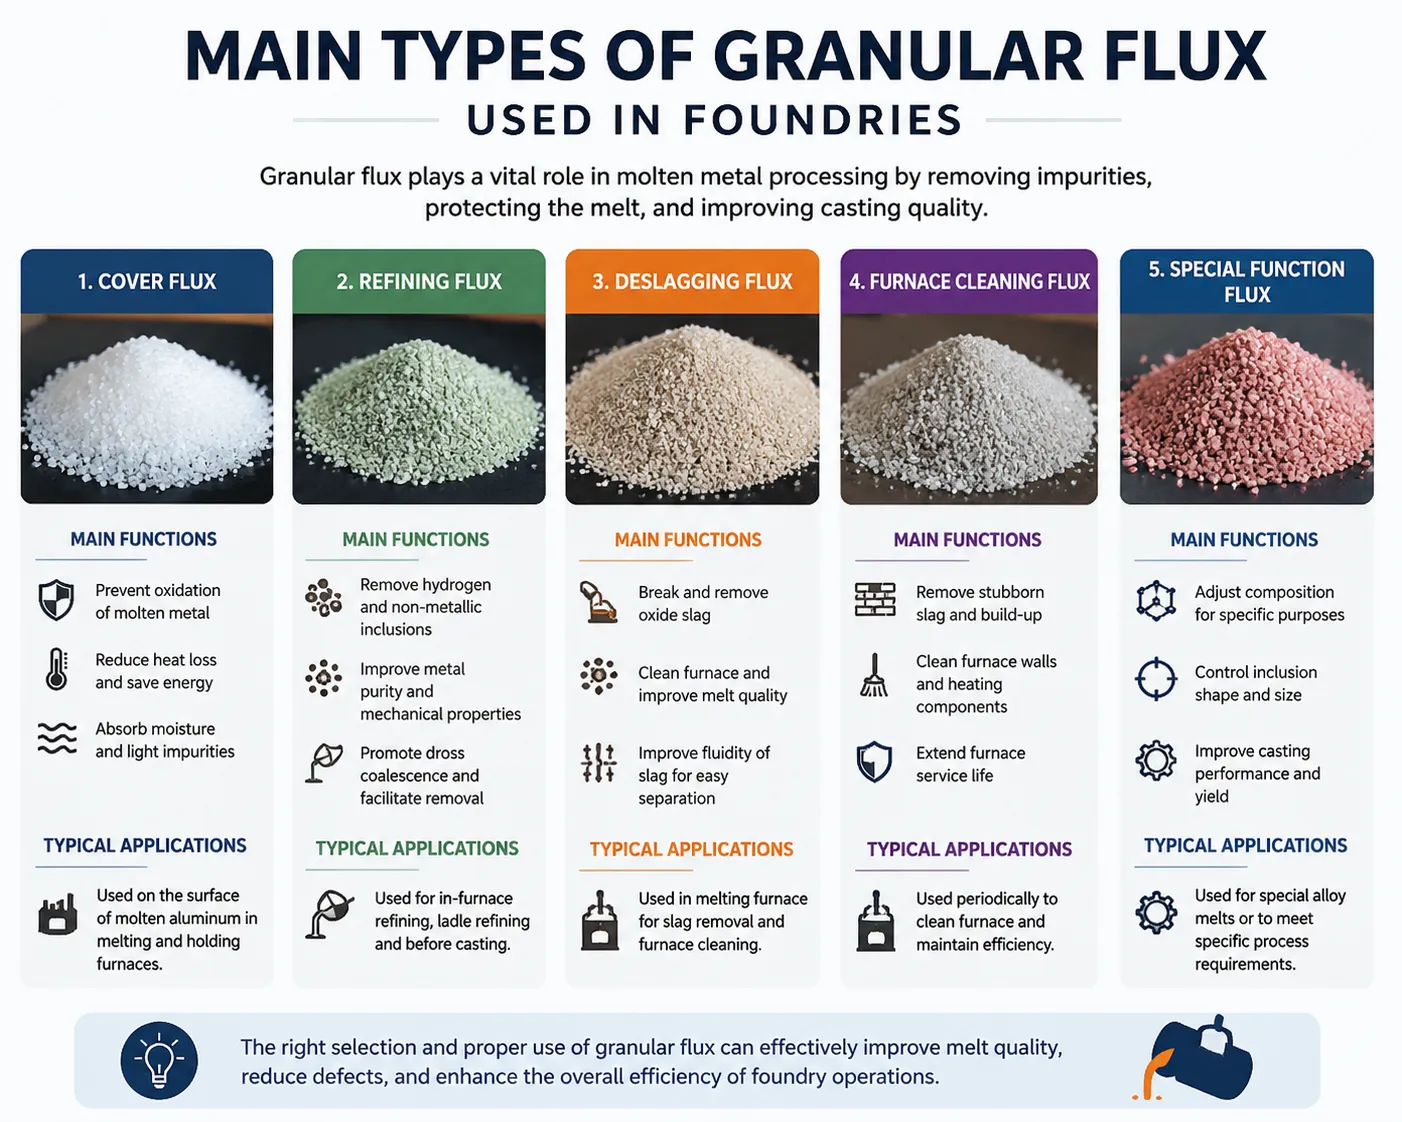
Entre las categorías más comunes se incluyen los fundentes de recubrimiento, los fundentes de refinado, los fundentes de limpieza de hornos, los fundentes desescoriantes, los fundentes de reciclaje y los agentes de refinado granulados. Su finalidad y compatibilidad dependen de la formulación concreta.
Fundente de recubrimiento
El fundente de recubrimiento se utiliza para formar una capa protectora sobre la superficie del metal fundido cuando su composición y su proceso de aplicación son los adecuados. Esto puede ayudar a reducir la exposición directa del aluminio fundido a la atmósfera circundante y a limitar la oxidación o la absorción de humedad.
No debe darse por sentado que el mero hecho de cubrir el fundente vaya a reducir un nivel de hidrógeno ya elevado hasta el valor objetivo requerido.
Fundente de refinado
El fundente de refinado puede contribuir a la eliminación del hidrógeno y de las impurezas no metálicas, dependiendo de su composición química y del método de aplicación. Algunas formulaciones están diseñadas para familias específicas de aleaciones o para objetivos concretos de refinado.
Los compradores deben comprobar la dosis recomendada, la temperatura de funcionamiento, el método de aplicación y la compatibilidad con las aleaciones en las instrucciones técnicas del producto.
Fundente para la limpieza y la eliminación de escorias de hornos
Estos productos están destinados a funciones específicas de limpieza o gestión de impurezas. Su finalidad principal no debe confundirse con la de un tratamiento específico para la eliminación de hidrógeno ni con la de un filtro físico.
No se debe elegir automáticamente un fundente diseñado para la limpieza de hornos para refinar el propio metal.
Adición manual frente a inyección automatizada de flujo
La adición manual puede resultar adecuada para determinadas operaciones, pero la distribución y la dosificación pueden ser menos uniformes cuando la aplicación depende en gran medida de la técnica del operario.
Los equipos de inyección automatizados están diseñados para controlar la cantidad y la distribución del fundente. Las especificaciones publicadas por AdTech sobre el sistema de inyección de fundente para el modelo LQJL-001 indican un rango de tamaño de horno compatible de 20 a 120 toneladas, una velocidad de refinado ajustable de 0 a 5 kg/min, configuraciones de depósitos de 50 kg o 100 kg, desplazamiento sobre orugas o ruedas, y trayectorias de refinado en forma de Z o de abanico. Se trata de parámetros del equipo indicados por el fabricante, no de una garantía de un resultado de purificación concreto para cada horno.
Para una planta que esté planteándose la automatización, las cuestiones importantes son si el equipo se adapta a la disposición del horno, si el fundente se puede inyectar de forma uniforme y si el proceso se puede verificar mediante una dosificación controlada y mediciones de la calidad de la fundición.
8. Cómo comprobar si la purificación del aluminio ha funcionado
Se debe demostrar que la purificación se ha realizado con éxito mediante mediciones adecuadas al problema original.
Pruebas con hidrógeno
La prueba de presión reducida (RPT) se utiliza habitualmente para evaluar la calidad del aluminio fundido en lo que respecta a los gases, mediante el análisis de una muestra solidificada a presión reducida. Puede resultar útil para comparar condiciones de tratamiento e identificar cambios en el proceso.
Sin embargo, los resultados de la RPT no deben considerarse automáticamente como una medida directa y universalmente intercambiable de la concentración de hidrógeno. Si es necesario cumplir un límite numérico de hidrógeno, utilice un método de medición calibrado adecuado y el procedimiento aprobado por la planta. RISE describe la RPT como un método utilizado para evaluar el contenido de gases relacionados con el hidrógeno y el riesgo de porosidad en las piezas fundidas.
Medición de la inclusión
La medición de la inclusión debe ajustarse al nivel de control de limpieza necesario.
Por ejemplo, el sistema LiMCA III de ABB proporciona información sobre la distribución del tamaño de las inclusiones y su concentración en el aluminio fundido. Este tipo de medición puede servir de apoyo para el desarrollo de procesos, el control de calidad y la comparación entre distintas condiciones de tratamiento.
Es posible que existan otros métodos de laboratorio y de producción adecuados, en función de la sensibilidad requerida para la planta y de los recursos técnicos disponibles.
Análisis de la composición química
Cuando se sospecha que el problema está relacionado con la composición química de la aleación o con impurezas metálicas disueltas, es necesario realizar un análisis químico adecuado. El hecho de que una muestra tenga un aspecto limpio no garantiza que el aluminio cumpla con la composición especificada.
Utiliza un método de muestreo y comparación coherente
Al comparar métodos de tratamiento, utilice, en la medida de lo posible, los mismos puntos de muestreo, los mismos procedimientos de preparación de muestras, los mismos procedimientos de medición y las mismas condiciones de funcionamiento. De lo contrario, las diferencias entre las muestras podrían deberse a la variación en el muestreo y no a una mejora real del tratamiento.
Un registro de proceso útil incluye:
-
Tipo de aleación y composición de la carga.
-
Temperatura de fusión y condiciones de tratamiento.
-
Consumo de fundente o de gas, cuando proceda.
-
Resultados de las pruebas de hidrógeno o de la medición de su contenido.
-
Configuración del filtro y observaciones sobre su funcionamiento.
-
Resultados finales de la calidad de la fundición.
Estos registros facilitan determinar si un cambio en el tratamiento es realmente eficaz y está justificado desde el punto de vista económico.
9. Errores habituales en la purificación del aluminio
Error n.º 1: Recurrir a la filtración para resolver problemas relacionados con el hidrógeno
Un filtro de espuma cerámica elimina las inclusiones no metálicas; no está diseñado para eliminar directamente el hidrógeno disuelto. Si la porosidad se debe principalmente al hidrógeno, es poco probable que la filtración por sí sola resuelva el problema.
Mejor enfoque: Confirmar el problema relacionado con el hidrógeno y evaluar las condiciones de desgasificación, control de la humedad y solidificación.
Error n.º 2: Dar por hecho que la desgasificación elimina todas las inclusiones
Las burbujas de desgasificación pueden facilitar la separación y la flotación de algunas impurezas, pero el resultado depende de las condiciones de funcionamiento. Los problemas persistentes de inclusiones pueden requerir una filtración específica y la mejora de las prácticas de manipulación de la masa fundida.
Mejor enfoque: Comprobar los niveles de inclusión antes y después del tratamiento y examinar el sistema de filtración.
Error n.º 3: Considerar que todos los fundentes de aluminio son equivalentes
Las distintas formulaciones tienen objetivos diferentes. No se debe elegir un producto de recubrimiento, un limpiador de hornos o un fundente de refinado únicamente porque cada uno de ellos se describa como «fundente para aluminio».
Enfoque más adecuado: elegir el producto que mejor se adapte a la función requerida y comprobar las condiciones recomendadas por el fabricante.
Error n.º 4: Pasar por alto la contaminación aguas abajo
Incluso tras un tratamiento satisfactorio, el aluminio fundido puede absorber hidrógeno adicional o presentar inclusiones durante el mantenimiento a temperatura, el trasvase o la colada.
Enfoque más adecuado: Revisar todo el proceso de manipulación de la chapa y controlar las turbulencias innecesarias, la exposición a la humedad y los retrasos evitables.
Error n.º 5: Comprar equipos basándose únicamente en las prestaciones anunciadas
Es posible que una afirmación sobre un producto que no incluya condiciones de ensayo definidas no permita predecir el rendimiento real en una planta concreta.
Enfoque más adecuado: Solicitar los límites de funcionamiento pertinentes, los métodos de ensayo de referencia, las aleaciones compatibles, los requisitos de mantenimiento y un plan práctico para validar el rendimiento.
10. Cómo elegir equipos de purificación de aluminio
La selección de equipos debe partir de los requisitos del proceso, y no de una categoría de producto concreta.
Preguntas que debes responder antes de solicitar un presupuesto
| Criterio de compra | Datos que hay que facilitar | Por qué es importante |
|---|---|---|
| Tipo de aleación | Calidades exactas de las aleaciones y requisitos químicos pertinentes | Determina la compatibilidad de los materiales y las limitaciones del tratamiento |
| Proceso de producción | Horno discontinuo, colada de palanquillas, colada de planchas, colada en fundición u otro proceso | Determina la configuración adecuada del equipo |
| Capacidad de producción | Volumen del horno o caudal de metal | Establece los requisitos de capacidad de tratamiento |
| Principal problema de calidad | Hidrógeno, inclusiones, impurezas reactivas o desviación en la composición | Evita que se adquiera una tecnología de tratamiento inadecuada |
| Calidad de impresión requerida | Criterios de aceptación aplicables por parte del cliente o internos | Ofrece un objetivo de selección cuantificable |
| Espacio disponible | Dimensiones de instalación, disposición de la transferencia y geometría del horno | Determina la compatibilidad física |
| Consumibles | Grado del filtro, tipo de flujo, gas y componentes de recambio | Afecta a la planificación continua de costes y suministros |
| Requisitos operativos | Temperatura, acceso para el mantenimiento, condiciones de servicio y controles | Ayuda a evaluar la fiabilidad y la compatibilidad con las operaciones actuales |
| Verificación | Análisis de hidrógeno disponible, de inclusiones y químicos | Establece cómo se medirá el resultado |
¿Cómo se deben comparar las ofertas de la competencia?
Compara los presupuestos basándote en las mismas especificaciones técnicas. Un precio inicial bajo del equipo no implica necesariamente un coste operativo total menor.
Hay que tener en cuenta el precio del equipo, los trabajos de instalación, el consumo de energía (cuando proceda), el gas de proceso, el consumo de filtros y fundente, el mantenimiento, el servicio de materiales refractarios, las pérdidas de metal, el tiempo de inactividad y la producción rechazada.
Pide a los proveedores que identifiquen los parámetros que sigan dependiendo de las condiciones in situ. Cuando el rendimiento sea un factor clave, acuerda unos criterios de aceptación y unos métodos de verificación adecuados antes de la compra.
11. Cómo AdTech China contribuye a la purificación del aluminio fundido
AdTech China es un fabricante con sede en China y proveedor internacional especializado en equipos y materiales para operaciones de purificación y fundición de aluminio fundido. Su gama de productos incluye equipos de desgasificación en línea, equipos de filtración, filtros de espuma cerámica, medios filtrantes, fundentes de refinado, sistemas de inyección de fundente y componentes relacionados con la fundición.
Las distintas partes de la gama responden a diferentes necesidades de producción.
Los equipos de desgasificación en línea resultan adecuados cuando se requiere la reducción con hidrógeno y un tratamiento controlado de la masa fundida.
Los filtros de espuma cerámica y los equipos de filtración facilitan la eliminación de inclusiones no metálicas antes de la fundición. Dependiendo de la línea de producción, la elección puede recaer en la filtración de placas, la filtración de lecho profundo o la filtración por cartuchos.
El fundente de refinado y el fundente granular ofrecen opciones para satisfacer requisitos específicos de refinado de la masa fundida. La elección del producto adecuado depende del tipo de aleación, del nivel de impurezas que se desee eliminar y de las instrucciones de aplicación del fabricante.
Los sistemas de inyección de fundente ofrecen un método automatizado para distribuir el fundente de refinado en un horno. Es necesario evaluar el modelo, la geometría del horno, el rango de dosificación y la trayectoria de tratamiento en función de la instalación concreta.
Estos productos deben considerarse como componentes de una solución de proceso, y no como sustitutos para identificar el problema metalúrgico subyacente.
Por ejemplo, una fundición que sufra porosidad relacionada con el hidrógeno puede necesitar una evaluación de desgasificación, mientras que una planta con un exceso de inclusiones de óxido puede necesitar una revisión de los procesos de filtración y manipulación del metal. Algunas aplicaciones requieren ambas cosas. La configuración final debe ajustarse a los requisitos técnicos de la aleación y de la línea de fundición.
Los fabricantes y los compradores deben establecer conjuntamente los criterios de selección adecuados, entre los que se incluyen la capacidad de flujo, los objetivos de tratamiento, la compatibilidad de las aleaciones, los requisitos en materia de consumibles y los métodos para verificar la calidad del metal acabado.
Conclusión
La purificación del aluminio comienza por comprender qué es lo que hay que eliminar.
En el tratamiento convencional del aluminio fundido, la desgasificación se utiliza principalmente para reducir el hidrógeno disuelto, la filtración captura las inclusiones no metálicas y los fundentes adecuados desempeñan funciones específicas de refinado y protección. Las desviaciones en la composición química requieren una evaluación por separado, ya que la filtración y la desgasificación habituales no corrigen todas las impurezas disueltas.
El enfoque más eficaz combina un equipo de tratamiento adecuado con prácticas de manipulación en seco y controladas, un muestreo adecuado, criterios de aceptación cuantificables y la prevención de la recontaminación.
En el caso de las fundiciones de aluminio y las plantas de fundición, el objetivo no es simplemente instalar más equipos de tratamiento, sino identificar el problema de calidad, elegir el método adecuado, comprobar su eficacia y mantener la calidad del metal requerida hasta el momento de la fundición.
PREGUNTAS FRECUENTES
Las siguientes nueve preguntas frecuentes son adecuadas para incluir en una sección específica de preguntas frecuentes al final del artículo publicado. Para evitar duplicidades, utiliza esta sección como módulo de preguntas frecuentes del artículo, en lugar de añadir otra copia de estas preguntas en cualquier otro lugar del cuerpo del texto.
1. ¿Cómo se purifica el aluminio fundido?
El aluminio fundido se purifica habitualmente mediante una combinación de desgasificación, filtración y un tratamiento adecuado con fundentes. La desgasificación reduce el hidrógeno disuelto, la filtración elimina las inclusiones no metálicas y los fundentes desempeñan funciones específicas de refinado o de protección de la superficie. La combinación adecuada depende de la aleación, del proceso de producción y del grado de pureza del metal requerido.
2. ¿Cuál es el mejor método para eliminar el hidrógeno del aluminio fundido?
La desgasificación rotativa con un gas de purga adecuado, normalmente nitrógeno o argón, es un método industrial consolidado. El proceso introduce burbujas finamente dispersas que facilitan la eliminación del hidrógeno de la masa fundida. Las condiciones de tratamiento necesarias dependen de la aleación, del nivel inicial de hidrógeno, del diseño del equipo y de la calidad deseada.
3. ¿Puede un filtro de espuma cerámica eliminar el hidrógeno del aluminio?
Un filtro de espuma cerámica está diseñado principalmente para capturar inclusiones no metálicas. No elimina directamente el hidrógeno disuelto. Si la porosidad relacionada con el hidrógeno es el problema principal, se deben evaluar por separado el desgasificado y el control de la humedad.
4. ¿Qué impurezas puede eliminar el fundente para el refinado del aluminio?
La respuesta depende de la composición del fundente. Algunos productos facilitan la eliminación de gases e inclusiones, mientras que otros se utilizan principalmente para la protección de superficies, la limpieza de hornos o el control de escorias. Ciertas impurezas reactivas pueden requerir un agente de refinado de fórmula específica u otro tratamiento compatible. Las instrucciones técnicas del producto concreto deben determinar su aplicación prevista.
5. ¿La filtración corrige la composición química de una aleación de aluminio?
No, no suele ser así. Los filtros se utilizan para eliminar las inclusiones no metálicas en suspensión. Si la concentración de un elemento de aleación o de impureza disuelto se sale de los límites especificados, la planta debe evaluar la posibilidad de ajustar la carga, realizar una mezcla, una dilución o aplicar un proceso de refinado especializado adecuado.
6. ¿Cómo puede una fundición comprobar si la desgasificación del aluminio es eficaz?
Utilice un método adecuado de medición del hidrógeno y compare los resultados obtenidos en condiciones de muestreo y funcionamiento homogéneas. Los ensayos a presión reducida pueden proporcionar información comparativa útil, pero no deben considerarse automáticamente como una medición directa de la concentración de hidrógeno. Se debe seleccionar un método de medición calibrado cuando sea necesario demostrar un límite numérico definido.
7. ¿Cuál es la diferencia entre un filtro de espuma cerámica y un filtro de lecho profundo?
Un filtro de espuma cerámica utiliza una estructura cerámica porosa instalada en un sistema de filtrado adecuado. Un filtro de lecho profundo hace pasar el aluminio fundido a través de un lecho de material filtrante. Ambos pueden eliminar inclusiones, pero difieren en cuanto a su capacidad, requisitos de instalación, características de funcionamiento y necesidades de mantenimiento. La elección debe depender del caudal de producción, el objetivo de eliminación de inclusiones y la configuración del sistema.
8. ¿Cómo se puede evitar la absorción de hidrógeno tras la purificación del aluminio?
Utilice materiales y equipos de carga debidamente secos, proteja la masa fundida de la exposición a la humedad, reduzca al mínimo la alteración innecesaria de la superficie y controle el proceso de transferencia y mantenimiento. Es fundamental una manipulación adecuada en las fases posteriores, ya que el aluminio tratado previamente puede volver a contaminarse antes de la fundición.
9. ¿Qué deben tener en cuenta los compradores a la hora de adquirir equipos de purificación de aluminio?
Los compradores deben especificar la aleación, el volumen del horno o el caudal de metal, el principal problema de impurezas, la calidad final requerida del metal, las condiciones de instalación, los consumibles, los requisitos de mantenimiento y el método de verificación. Las ofertas deben compararse en función de los mismos requisitos técnicos, y las declaraciones de rendimiento deben evaluarse en condiciones claramente definidas.
