

لتنقية الألومنيوم المستخدم في الصب، يتعين على المصنعين تحديد الشوائب الموجودة في المادة المنصهرة واختيار المعالجة المناسبة. تعمل عملية إزالة الغازات على التخلص من الهيدروجين المذاب، بينما تعمل عملية الترشيح على إزالة الشوائب غير المعدنية، كما أن المواد المساعدة المناسبة تدعم وظائف محددة تتعلق بالتكرير وحماية المعدن. في العديد من مسابك الألومنيوم، تعمل هذه الطرق بشكل أفضل كأجزاء من عملية معالجة منصهرة منسقة بدلاً من أن تكون حلولاً منفصلة. ومع ذلك، لا تعمل أي منها تلقائيًا على تصحيح كل شوائب كيميائية أو إنتاج ألومنيوم عالي النقاء للغاية. تعتمد العملية الصحيحة على السبيكة، وطريقة الصب، وجودة المواد الخام، ومعدل الإنتاج، ومستوى النظافة النهائي المطلوب للمعدن.
بالنسبة لمصانع صب الألمنيوم، ومصانع صب القضبان والصفائح، ومصانع الصب والدرفلة، لا يقتصر التنقية على مجرد إزالة الأوساخ المرئية من الألمنيوم المنصهر فحسب. بل تشمل أيضًا التحكم في الغازات المذابة، وطبقات الأكسيد، والجسيمات العالقة، وبعض الشوائب الكيميائية المحددة، والظروف التي يصل فيها المعدن إلى عملية الصب.
إن فهم هذه الاختلافات يساعد الشركات المصنعة على اختيار المعدات المناسبة، وتجنب تكاليف المعالجة غير الضرورية، والحد من العيوب الناتجة عن رداءة جودة المادة المنصهرة.
1. ما المقصود فعليًّا بتنقية الألومنيوم؟
يمكن أن يشير تنقية الألومنيوم إلى عمليات معدنية مختلفة. وقبل اختيار طريقة المعالجة، من الضروري التمييز بين المعالجة العادية للمعدن المنصهر وإنتاج الألومنيوم عالي النقاء.
في عمليات الصب والسبك، يتمثل الهدف المباشر عادةً في تحسين نقاء الألومنيوم المنصهر قبل أن يتصلب. وهذا يعني عمومًا تقليل الهيدروجين المذاب والشوائب غير المعدنية، والتحكم في بعض الشوائب التفاعلية عند الضرورة، ومنع حدوث تلوث إضافي أثناء نقل المعدن.
هذا التمييز مهم لأن كل شوائب تتصرف بطريقة مختلفة.
الأنواع الرئيسية للشوائب في الألومنيوم المنصهر
| شوائب أو مشكلة في الجودة | أمثلة نموذجية | الشاغل الرئيسي | العلاج المناسب |
|---|---|---|---|
| الهيدروجين المذاب | الهيدروجين الذي يمتصه المادة المنصهرة | مسامية الغاز وعيوب الصب المرتبطة بها | طريقة الدوران أو أي طرق أخرى مناسبة لإزالة الغازات |
| الشوائب غير المعدنية | أكاسيد الألومنيوم، والأغشية الأكسيدية، والجسيمات المقاومة للحرارة، والمواد الصلبة العالقة الأخرى | عيوب السطح، وانخفاض درجة نظافة المعدن، وتضرر سلامة الصب | الترشيح، والتعويم، والمعالجة المناسبة للتدفق، والتصفية الموجهة |
| الخبث وأكاسيد السطح | مادة غنية بالأكاسيد تشكلت على سطح الذوبان | فقدان المعادن، والتلوث، وصعوبات المناولة | الممارسات السليمة في عمليات التصفية والتذويب |
| شوائب تفاعلية مختارة | الصوديوم والكالسيوم والليثيوم في أنظمة السبائك ذات الصلة | مشاكل المعالجة والجودة الخاصة بالسبائك | إجراء عملية تكرير كيميائي مناسبة أو معالجة بالغاز التفاعلي، حيثما كان ذلك مبررًا |
| تركيبة سبيكة غير صحيحة | زيادة في نسبة الحديد أو السيليكون أو النحاس أو أي عنصر آخر من عناصر السبائك | عدم استيفاء متطلبات التركيب الكيميائي | تعديل الشحنة الخاضعة للرقابة، أو المزج، أو التخفيف، أو التكرير المتخصص، عندما يكون ذلك ممكنًا من الناحية التقنية |
تتداخل هذه الفئات إلى حد ما. فعلى سبيل المثال، يمكن لفقاعات الغاز أن تنقل بعض الشوائب نحو سطح المادة المنصهرة، في حين أن بعض عوامل التكرير يمكن أن تساعد في كل من إزالة الغاز وفصل الأكاسيد. ومع ذلك، لا بد من فهم آليات وقيود كل عملية على حدة.
هل يعني التنقية إنتاج ألومنيوم نقي بنسبة 99.99%؟
ليس بالضرورة.
في مصانع صب الألمنيوم التقليدية، يعني التنقية عادةً جعل المادة المنصهرة تستوفي معايير النقاء والتركيب الكيميائي المطلوبة لتطبيق صب معين. وقد تختلف معايير القبول اختلافًا كبيرًا بين سبائك الألمنيوم المخصصة لمكونات السيارات، أو قضبان البثق، أو المواد الجاهزة للاستخدام، أو التطبيقات الكهربائية عالية النقاء.
يُعد إنتاج الألومنيوم فائق النقاء تحديًا معدنيًّا مختلفًا. وقد تتضمن الطرق المتخصصة عمليات الفصل أو التحليل الكهربائي أو تقنيات تكرير أخرى، بدلاً من عمليات إزالة الغازات والترشيح المعتادة في مصانع الصب.
نصيحة عملية: حدد الجودة النهائية المطلوبة للمعدن قبل اختيار طريقة التنقية. فالهدف ليس إزالة كل المكونات من الألومنيوم، بل التحكم في المواد غير المرغوب فيها دون تغيير خصائص السبائك بما يتجاوز مواصفاتها.
2. لماذا يحتاج الألومنيوم المنصهر إلى التنقية؟
تتضح الحاجة إلى التنقية بشكل أكبر عندما يتم النظر في تأثيرات الهيدروجين والشوائب كل على حدة.
امتصاص الهيدروجين ومسامية الغاز
يمكن للألمنيوم المنصهر أن يمتص الهيدروجين من خلال تفاعلات تتضمن الرطوبة. وقد يدخل الهيدروجين إلى المادة المنصهرة من خلال الظروف الرطبة، أو المواد الأولية الرطبة، أو الأدوات غير المناسبة، أو المواد المقاومة للحرارة، أو أي مصادر تلوث أخرى.
مع تصلب الألومنيوم، تنخفض قابلية ذوبان الهيدروجين. وقد يشكل الهيدروجين الذي لم يعد بإمكانه البقاء مذابًا مسامات غازية في قطعة الصب. ويمكن أن تؤثر هذه المسامات على الخصائص الميكانيكية، ومقاومة التسرب، وأداء المعالجة الآلية، وجودة السطح. ويعتمد تأثيرها الفعلي على السبيكة، وظروف التصلب، ومتطلبات المكون.
تهدف عملية إزالة الغازات إلى التخلص من الهيدروجين المذاب الموجود بالفعل في المادة المنصهرة. كما أن تجنب التعرض للرطوبة والاضطرابات السطحية غير الضرورية يساعد في الحد من امتصاص الهيدروجين منذ البداية.
الأغشية الأكسيدية والشوائب غير المعدنية
يتفاعل الألومنيوم بسهولة مع الأكسجين، مكونًا طبقة أكسيد على سطحه. وعندما يتعرض سطح المادة المنصهرة للاضطراب، قد تنطوي طبقات الأكسيد داخل المعدن السائل. كما يمكن أن تدخل شظايا المواد المقاومة للحرارة وجزيئات الخبث والمواد الصلبة الأخرى إلى المادة المنصهرة أثناء عمليات الصهر والحفظ والنقل والصب.
لا تتم إزالة هذه الملوثات بالضرورة عن طريق إزالة الغازات وحدها. فقد يتعين فصلها عن طريق الترشيح، أو التعويم، أو المعالجة المناسبة باستخدام مادة مساعدة، أو الترسيب المنظم والتصفية السطحية.
يُستخدم الترشيح بالرغوة الخزفية على نطاق واسع في صب الألومنيوم لالتقاط الشوائب غير المعدنية أثناء مرور الألومنيوم المنصهر عبر بنية خزفية مسامية.
الشوائب الكيميائية وتكوين السبائك
لا ينبغي الخلط بين النقاء الكيميائي والنظافة المادية.
قد يزيل المرشح الجسيمات الصلبة العالقة، لكنه لا يزيل عادةً الحديد أو السيليكون المذابين من سبائك الألومنيوم. وبالمثل، فإن دورة إزالة الغازات الروتينية لا تُعد بديلاً عن تصحيح خطأ في تكوين الشحنة.
بالنسبة لبعض الشوائب التفاعلية المحددة، قد يكون التكرير الكيميائي هو الخيار المناسب. ويجب أن تراعي الطريقة المحددة التركيب الكيميائي للسبائك، والتركيزات المتبقية المقبولة، والتوافق مع المعالجة، والضوابط البيئية. ويميز البحث في مجال تكرير الألومنيوم بين إزالة الهيدروجين والشوائب الصلبة من جهة، وإزالة الشوائب الكيميائية المذابة من جهة أخرى.
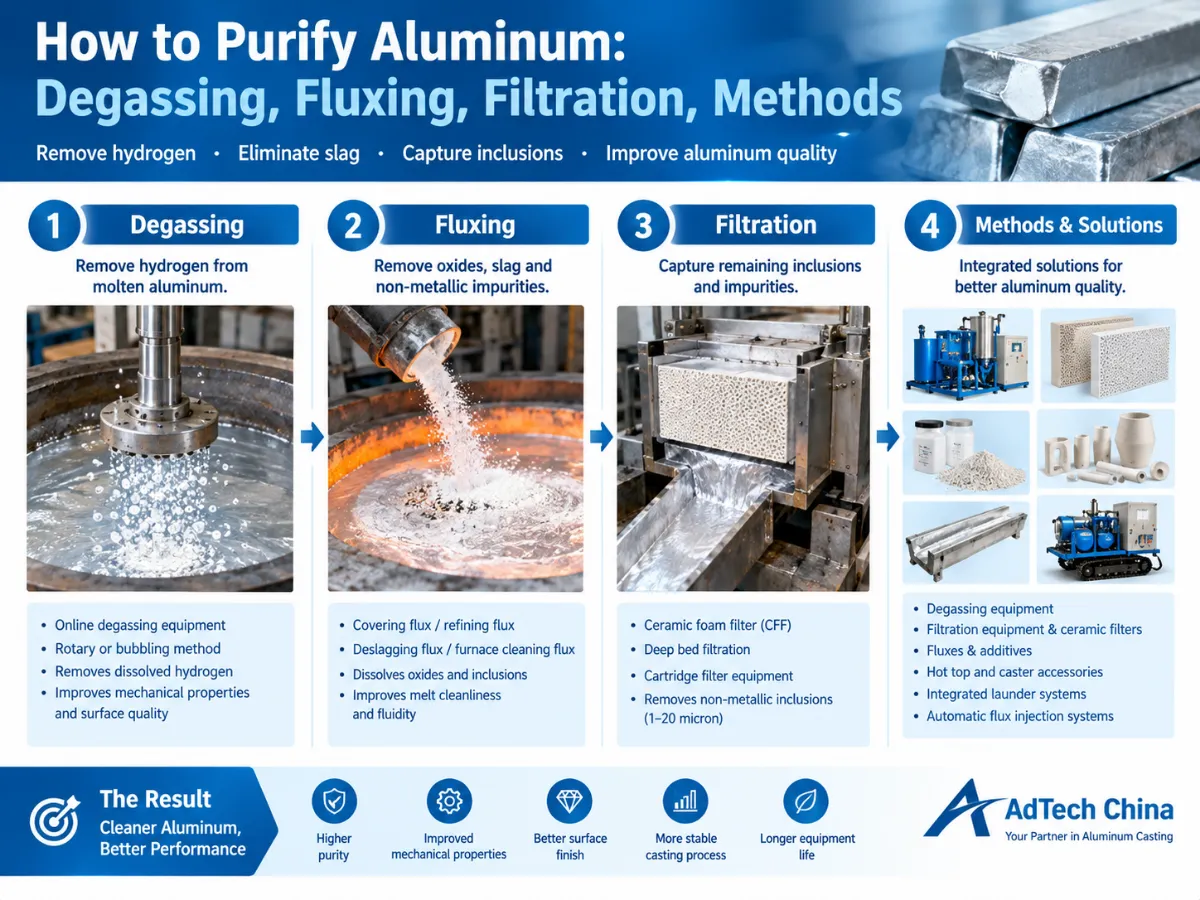
3. كيفية تنقية الألومنيوم المنصهر: خمس خطوات عملية
تبدأ العملية الموثوقة بالتشخيص، ويليها اختيار العلاج المناسب والتحقق من فعاليته. لا يوجد تسلسل واحد يناسب كل فرن أو خط صب، لكن الإطار التالي يساعد في تنظيم عملية اتخاذ القرار.
الخطوة 1: تحديد مصدر التلوث
ابدأ بفحص نوع العيب، والتركيب الكيميائي للمعدن، وحالة المواد المستخدمة في عملية الصهر، وعملية المعالجة الحالية.
ومن بين الأسئلة المفيدة ما يلي:
-
هل تظهر في قطع الصب مسامات غازية، أم عيوب مرتبطة بالأكسيد، أم كلاهما؟
-
هل تم قياس مستويات الهيدروجين أعلى من الحد المسموح به في المحطة؟
-
هل تغير مستوى الإدماج بعد إدخال مصدر خردة جديد أو مزيج جديد من المواد الأولية؟
-
هل تتجاوز التركيبة الكيميائية للسبائك الحدود المحددة في المواصفات؟
-
هل تظهر العيوب قبل أم بعد حدوث تغيير في ظروف النقل أو التخزين أو الترشيح؟
لا تفترض أن كل مسام ناتج حصريًّا عن الهيدروجين. فقد يؤدي الانكماش وظروف التغذية ومشاكل التصلب الأخرى إلى ظهور أعراض مشابهة. كما لا ينبغي تفسير كل شوائب سطحية مرئية على أنها دليل على وجود هيدروجين مذاب بشكل مفرط.
تساعد عمليات أخذ العينات وإجراء الاختبارات المناسبة على التمييز بين هذه الاحتمالات قبل اختيار المعدات أو المواد الاستهلاكية.
الخطوة 2: تحسين ممارسات الصهر والحفظ
تبدأ عملية التنقية قبل إدخال الدوار أو المرشح الخاص بإزالة الغازات.
يجب أن تكون المواد والأدوات والمعدات المستخدمة في عملية الشحن والتي تتلامس مع الألومنيوم المنصهر جافة بشكل مناسب ومُعدة للاستخدام عند درجة الحرارة المطلوبة. فقد تشكل المواد الرطبة خطرًا جسيمًا على السلامة، فضلاً عن خطر التلوث.
كما ينبغي أن تتناول إجراءات المنشأة ما يلي:
-
اختيار المواد المشحونة وفصلها.
-
حالة الفرن والمواد المقاومة للحرارة.
-
التحكم المناسب في درجة الحرارة بما يتناسب مع السبيكة وعملية الصب.
-
تجنب إحداث اضطرابات غير ضرورية على سطح المادة المنصهرة.
-
اتباع إجراءات دقيقة في نقل السوائل وسكبها.
-
إزالة الخبث السطحي في الوقت المناسب باستخدام الطريقة المناسبة.
قد يؤدي التشغيل عند درجة حرارة مرتفعة دون داعٍ إلى زيادة الأكسدة واستهلاك الطاقة. ومع ذلك، يجب أن تظل درجة الحرارة الصحيحة ضمن متطلبات معالجة السبيكة وحدود قدرات المعدات.
يجب التحكم في عملية الكشط لإزالة المادة السطحية دون إدخال طبقات أكسيد إضافية في المادة المنصهرة. وغالبًا ما يكون الوقاية أكثر اقتصادية من المعالجة المتكررة للمعدن الذي تعرض للتلوث أثناء المناولة.
الخطوة 3: اختيار طريقة معالجة الشوائب التي تم تحديدها
الخطوة التالية هي ربط المشكلة بالعملية المناسبة.
في حالة وجود كمية زائدة من الهيدروجين المذاب، يجب دراسة إمكانية إزالة الغازات. أما بالنسبة للشوائب غير المعدنية، فيجب تقييم إمكانية استخدام الترشيح وتقنيات الفصل الأخرى المناسبة. وبالنسبة لشوائب تفاعلية معينة، يجب تحديد ما إذا كان من الضروري استخدام عامل تنقية متوافق مع السبيكة أو معالجة غازية متخصصة.
ينبغي تحديد مسار المعالجة انطلاقًا من متطلبات الإنتاج الفعلية، وليس بناءً على ادعاء عام بأن طريقة معينة تعمل على تنقية كل أنواع الألومنيوم.
الخطوة 4: حماية المادة المنصهرة بعد المعالجة
قد تتدهور حالة المعدن المنصهر الذي يحقق معيار النظافة المطلوب فور انتهاء المعالجة قبل عملية الصب.
قد تؤدي الاضطرابات المفرطة، وفترات الانتظار الطويلة، والتعرض للرطوبة، والممارسات السيئة في نقل العينات، والظروف غير الملائمة للمواد المقاومة للحرارة إلى حدوث تلوث جديد أو السماح بامتصاص الهيدروجين.
ولهذا السبب، ينبغي تقييم عملية التنقية باعتبارها جزءًا من المسار الكامل بدءًا من الفرن وحتى محطة الصب. وقد تساعد الأنظمة التي تعمل أثناء التشغيل في الحفاظ على معالجة أكثر اتساقًا وتقليل عمليات النقل غير الضرورية، إلا أن أداءها الفعلي يعتمد على تكوين المصنع والالتزام بقواعد التشغيل.
الخطوة 5: التحقق من النتائج
قم بقياس معايير الجودة ذات الصلة قبل المعالجة وبعدها، حيثما أمكن ذلك.
وقد يشمل ذلك، حسب التطبيق، قياس الهيدروجين، واختبار الضغط المنخفض، وتحليل الشوائب، واختبار التركيب الكيميائي. وتعتمد الطريقة المناسبة على ما يتعين إثباته.
لا يمكن للفحص البصري وحده تحديد تركيز الهيدروجين أو إثبات إزالة الشوائب المجهرية. وينبغي تقييم النتائج وفقًا لمعايير القبول الخاصة بالسبائك الخاصة بالمصنع والمعايير الخاصة بالعميل.
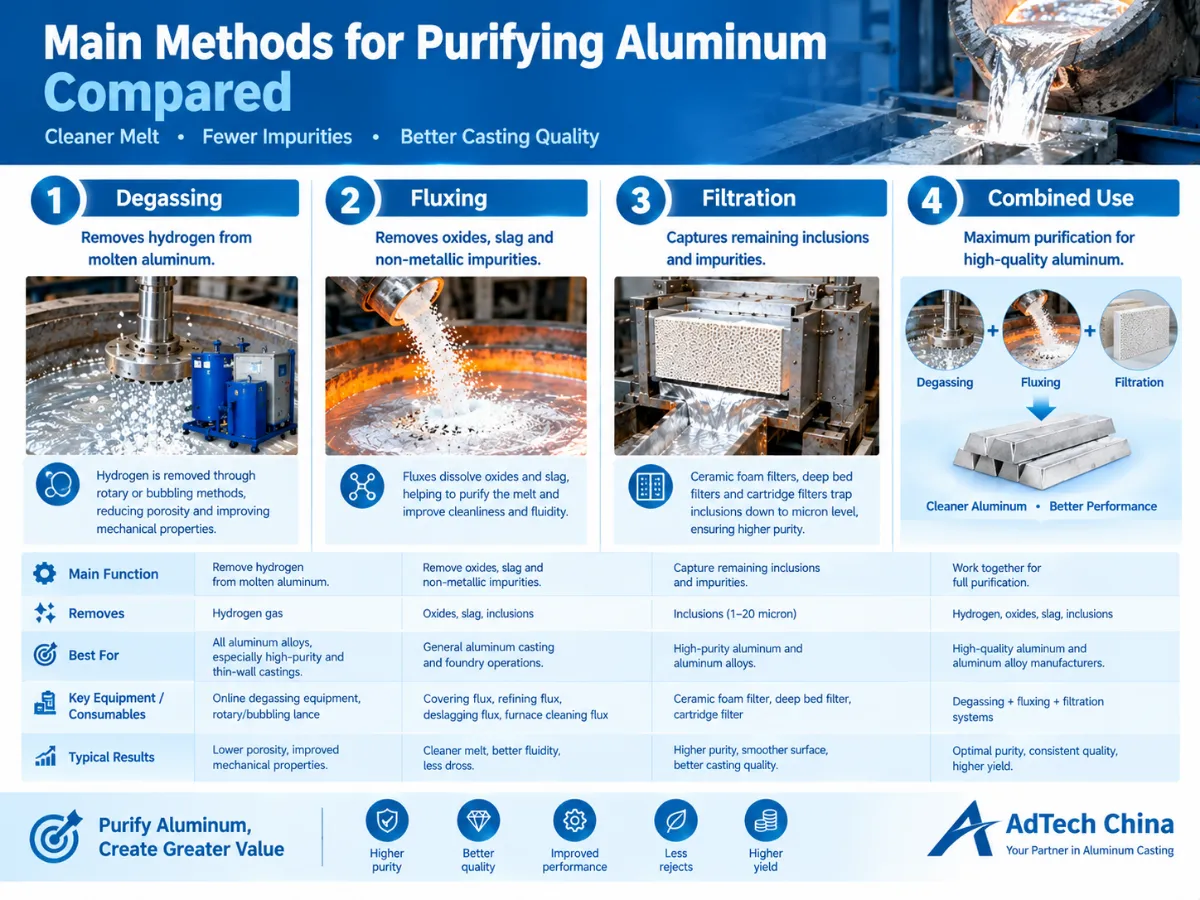
4. مقارنة بين الطرق الرئيسية لتنقية الألومنيوم
تحل التقنيات المختلفة مشاكل مختلفة. ويلخص الجدول أدناه أدوارها الرئيسية.
| طريقة التنقية | الوظيفة الأساسية | يكون ذلك أكثر ملاءمةً عندما | قيود مهمة |
|---|---|---|---|
| التفريغ بالغاز الدوار | يزيل الهيدروجين المذاب من خلال فقاعات دقيقة من غاز التطهير | تتطلب المشكلات المتعلقة بجودة الهيدروجين معالجة خاضعة للرقابة | لا يزيل بشكل مستقل كل الشوائب الصلبة أو الشوائب الكيميائية الذائبة |
| الترشيح بالرغوة الخزفية | يحتجز الشوائب غير المعدنية أثناء تدفق المعدن | تُعد نظافة مادة الصهر قبل الصب مصدر قلق | لا يزيل الهيدروجين المذاب بشكل مباشر ولا يصحح التركيب الكيميائي للسبائك |
| تكرير التدفق | يدعم إزالة الشوائب من خلال آليات فيزيائية وكيميائية تعتمد على التركيبة | تم تحديد متطلبات محددة تتعلق بالتكرير أو التحكم في الغازات/الشوائب | تعتمد الفعالية على التركيب والجرعة ودرجة الحرارة والتوزيع والتوافق |
| تغطية التدفق | تشكل طبقة سطحية واقية عند تركيبها بالشكل المناسب | يجب التحكم في الأكسدة السطحية والتعرض للرطوبة | لا يحل محل عملية إزالة الغازات في الحالات التي تتطلب إزالة الهيدروجين |
| الترشيح في قاع عميق | يستخدم طبقة من مواد الترشيح المناسبة لاحتجاز الشوائب | يتطلب الإنتاج نظام ترشيح متوافقًا وعالي السعة | يعتمد الأداء على الوسائط، وهندسة القاعدة، وظروف التدفق، وتصميم النظام |
| الترشيح بالخرطوشة أو الأنبوبي | يوفر الترشيح من خلال وسيط مسامي صغير الحجم | يتوافق التطبيق مع سعة النظام وتكوين المرشح | يعتمد الاختيار وعمر الخدمة على معدل التدفق، وحجم التلوث، وتصميم المنتج |
| تعديل الشحنة أو التكرير المتخصص | يصحح المشكلات المحددة المتعلقة بالتركيب الكيميائي | تُظهر النتائج التحليلية أن التركيب الكيميائي للسبائك يقع خارج الحدود المطلوبة | لا يمكن أن تحل المرشحات العادية وعمليات إزالة الغازات الروتينية محل التصحيح الكيميائي |
تتوافق هذه الفروق مع المراجعات البحثية وإرشادات معالجة الصهر الصناعية. ويجب تأكيد الاختيار النهائي وفقًا للسبائك والعمليات المحددة.
ما هي الطريقة التي ينبغي أن تختارها شركة الصب أولاً؟
استخدم الدليل التالي الذي يركز على حل المشكلات:
-
ارتفاع نسبة الهيدروجين أو مسامية الغاز: ابدأ بالتأكد من وجود مشكلة متعلقة بالهيدروجين وتقييم فعالية عملية إزالة الغازات، مع التحقق في الوقت نفسه من ظروف التصلب ومصادر الرطوبة.
-
الشوائب الزائدة من الأكسيد: يجب مراجعة إجراءات معالجة الذوبان، وعملية إزالة الرغوة، والترشيح، وتقييم مدى ملاءمة نظام الترشيح الحالي.
-
الشوائب التفاعلية المختارة: تحديد تركيز الشوائب، وتوافقها مع السبائك، وطريقة التكرير المناسبة.
-
تركيبة كيميائية غير صحيحة للسبائك: قم بتصحيح مكونات الخلطة أو قم بتقييم مسار تكرير معدني مناسب.
-
تقلب الجودة بعد المعالجة: فحص التلوث الذي يحدث في المراحل اللاحقة، بما في ذلك ظروف النقل، ومدة التخزين، واضطراب التدفق، وأداء الترشيح.
قد تتطلب المنشأة اتخاذ عدة تدابير متكاملة. وقد يؤدي اختيار تقنية واحدة فقط دون تشخيص المشكلة إلى زيادة تكاليف التشغيل دون تحقيق التحسن المنشود.
5. كيف تعمل عملية إزالة الغازات على إزالة الهيدروجين من الألومنيوم المنصهر
يُعد إزالة الغازات عملية معالجة أساسية لسبائك الألومنيوم المعرضة لحدوث مسامية مرتبطة بالهيدروجين.
مبدأ عمل عملية إزالة الغازات الدوارة
في عملية إزالة الغازات الدوارة الشائعة، يقوم المكره أو الدوار بإدخال النيتروجين أو الأرجون أو أي غاز معالج آخر معتمد إلى الألومنيوم المنصهر. وتقوم المجموعة الدوارة بتوزيع الغاز على شكل فقاعات أصغر حجمًا.
ينتشر الهيدروجين من المادة المنصهرة إلى فقاعات غاز التطهير. ومع صعود الفقاعات وخروجها من المادة المنصهرة، يتم إزالة الهيدروجين. وتعتمد درجة الإزالة على عوامل مثل تشتت الغاز، ومدة التلامس، وظروف المادة المنصهرة، وتصميم المعدات، ومعايير التشغيل.
يُعد التوزيع الجيد للغاز أمرًا مهمًا لأنه يزيد من مساحة التلامس بين الفقاعات والمعدن السائل. ومع ذلك، ينبغي اختيار ظروف التشغيل وفقًا للنظام المحدد، بدلاً من السعي إلى زيادة سرعة الدوار أو تدفق الغاز إلى أقصى حد دون مراعاة الاضطراب الناتج في المادة المنصهرة وأداء العملية.
إزالة الغازات داخل الفرن مقابل إزالتها خارج الفرن
| النظر في | إزالة الغازات داخل الفرن | إزالة الغازات عبر الإنترنت |
|---|---|---|
| مكان العلاج | الفرن أو وعاء الاحتجاز | مُدمج في خط نقل المعادن أو خط الصب |
| الدور الرئيسي في العملية | يعالج دفعة أو حجم الفرن | يعالج المعدن أثناء مروره عبر خط الإنتاج |
| عوامل التصميم الرئيسية | هندسة الحوض، وحجم المعدن، والدوار أو نظام توزيع الغاز، ومدة المعالجة | معدل تدفق المعدن، ومقدار اختزال الهيدروجين المطلوب، ووقت البقاء، وتصميم المعدات |
| التقييم المشترك | مستوى الهيدروجين قبل العلاج وبعده | اتساق المعالجة وجودة المعدن أثناء الإنتاج |
| الاعتبار الرئيسي | التباين بين الدفعات واللوجستيات العلاجية | التشغيل المستمر، واستقرار التدفق، والصيانة، والتحكم في المراحل اللاحقة |
لا يُعتبر أي من هذين الترتيبين أفضل بشكل عام. فقد تختلف متطلبات مصنع صب أصغر حجماً يعالج دفعات فردية من الأفران عن متطلبات مصنع يزود خط صب مستمر.
كيف ينبغي تحديد مواصفات معدات إزالة الغازات؟
وتشمل المعايير الرئيسية معدل تدفق المعدن أو حجم الحمام، ونوع السبائك، ومستوى الهيدروجين الوارد، والجودة النهائية المطلوبة، ومساحة التركيب المتاحة، وتصميم المواد المقاومة للحرارة، ومتطلبات الصيانة.
كما ينبغي على المشترين الاستفسار عن تصميم الدوار أو الفوهة، وإمدادات الغاز والتحكم فيه، وقطع الغيار، وسجلات التشغيل، والطرق المتاحة للتحقق من إزالة الهيدروجين.
ينبغي تحديد الوقت الدقيق للدورة، وتدفق الغاز، وسرعة الدوار، ومستوى الهيدروجين المتبقي المقبول وفقًا لمتطلبات المعدات والسبائك والإنتاج ذات الصلة. ولا يُعد وجود وصفة تشغيل واحدة شاملة أمرًا مناسبًا.
6. كيف تعمل مرشحات الرغوة الخزفية على تنقية الألومنيوم المنصهر
تُستخدم مرشحات الرغوة الخزفية لإزالة الشوائب غير المعدنية قبل الصب. وتسمح مسامها المترابطة للألمنيوم المنصهر بالمرور عبر الهيكل الخزفي، بينما تعمل على احتجاز الملوثات من خلال مزيج من آليات الاعتراض والاحتجاز السطحي.
يمكن أن يتمتع المعدن الناتج بدرجة نظافة أعلى، شريطة أن تكون درجة المرشح وأبعاده وظروف تركيبه وتشغيله مناسبة.

ما هي العوامل التي يجب أخذها في الاعتبار عند اختيار مرشح رغوي خزفي؟
هناك عدة عوامل تؤثر على اختيار المرشح.
معدل المسام لكل بوصة (PPI) وبنية المسام. يُعد معدل المسام لكل بوصة (PPI) مقياسًا يُستخدم لوصف بنية مسام المرشح. وهو لا يُعد ضمانًا مطلقًا بإزالة كل جسيم يتجاوز حجمًا معينًا. فالترشيح لا يعتمد على العدد الاسمي للمسام وحده.
أبعاد المرشح ومساحة التدفق المتاحة. يجب أن يتحمل المرشح تدفق المعدن المطلوب دون التسبب في أي عائق غير مقبول.
توافق السبائك. يجب أن تكون مادة المرشح مناسبة للسبائك ودرجة حرارة التشغيل. وقد تتطلب بعض التطبيقات التي تحتوي على نسبة عالية من المغنيسيوم نوعًا محددًا من المرشحات الخالية من الفوسفور، اعتمادًا على التركيب الكيميائي للمرشح والتطبيق.
التركيب والتسخين المسبق. يجب تجهيز المرشح وصندوق المرشح وفقًا لتعليمات المورد والإجراءات المعتمدة في المنشأة. وقد يؤدي التجهيز غير السليم إلى تلف المرشح أو عدم استقرار التدفق أو تجمد المعادن.
مستوى النظافة المطلوب. قد تتطلب عملية الصب العامة وتطبيق رقائق عالية الجودة أو قضبان معدنية مخصصة للفضاء مستويات مختلفة من التحكم في الشوائب. ويجب أن يعكس الاختيار المواصفات الفعلية للمنتج.
التكلفة واستقرار التشغيل. لا يُعد سعر شراء المرشح سوى أحد العوامل التي يجب أخذها في الاعتبار. فهناك عوامل أخرى تؤثر أيضًا على التكلفة الإجمالية، مثل العمر التشغيلي، وسعة التدفق، وفقدان المعادن، وتواتر الاستبدال، والمسبوكات المرفوضة، وانقطاعات الإنتاج.
مرشحات الرغوة الخزفية مقابل الترشيح ذي الطبقة العميقة
يُستخدم كل من المرشح الرغوي الخزفي ونظام الطبقة العميقة لتلبية احتياجات الترشيح، لكن تصميميهما يختلفان.
| العامل | فلتر رغوة السيراميك | الترشيح في قاع عميق |
|---|---|---|
| وسيط الترشيح | رغوة خزفية مسامية | طبقة من مواد الترشيح الحبيبية أو المشكلة بشكل مناسب |
| الترتيب النموذجي | مرشح فردي مُركَّب في صندوق ترشيح أو نظام مدمج في خط الأنابيب | وحدة ترشيح مصممة تحتوي على طبقة من مواد الترشيح |
| اعتبارات الاختيار | درجة الترشيح، والحجم، ومساحة التدفق، وتوافق السبائك، وحمولة الشوائب | خصائص الوسائط، وأبعاد القاع، ومعدل التدفق، والضغط أو فقدان الارتفاع، ودورة التشغيل |
| القصة المخصصة للإنتاج | عمليات الصب الدفعي أو المستمر المختارة | التطبيقات التي تتناسب مع سعة السرير وتصميمه التشغيلي |
| المفاضلة الرئيسية | يجب أن يتناسب استبدال الفلتر وسعته مع تدفق المعدن | يجب تقييم تكامل المعدات وإدارة الوسائط ومتطلبات العمليات |
لا يعتبر مرشح الطبقة العميقة بالضرورة أكثر فعالية من مرشح الرغوة الخزفية في جميع التطبيقات. يجب أن تستند المقارنة الصحيحة إلى نفس معايير النظافة المستهدفة، والسبائك، وظروف التدفق، وقيود الإنتاج. وتقدم شركة AdTech معدات ترشيح الرغوة الخزفية ومعدات ترشيح الطبقة العميقة ضمن مجموعتها المخصصة لتنقية معدن الألومنيوم المصهور.
7. كيفية استخدام مادة التذويب في تكرير الألومنيوم بشكل صحيح
لا تُعد مواد التذويب المصنوعة من الألومنيوم فئة منتجات واحدة يمكن استبدال منتجاتها ببعضها البعض. فتركيباتها ووظائفها تختلف، لذا يجب التحقق من اسم مادة التذويب وظروف التشغيل المقصودة لها قبل الاستخدام.
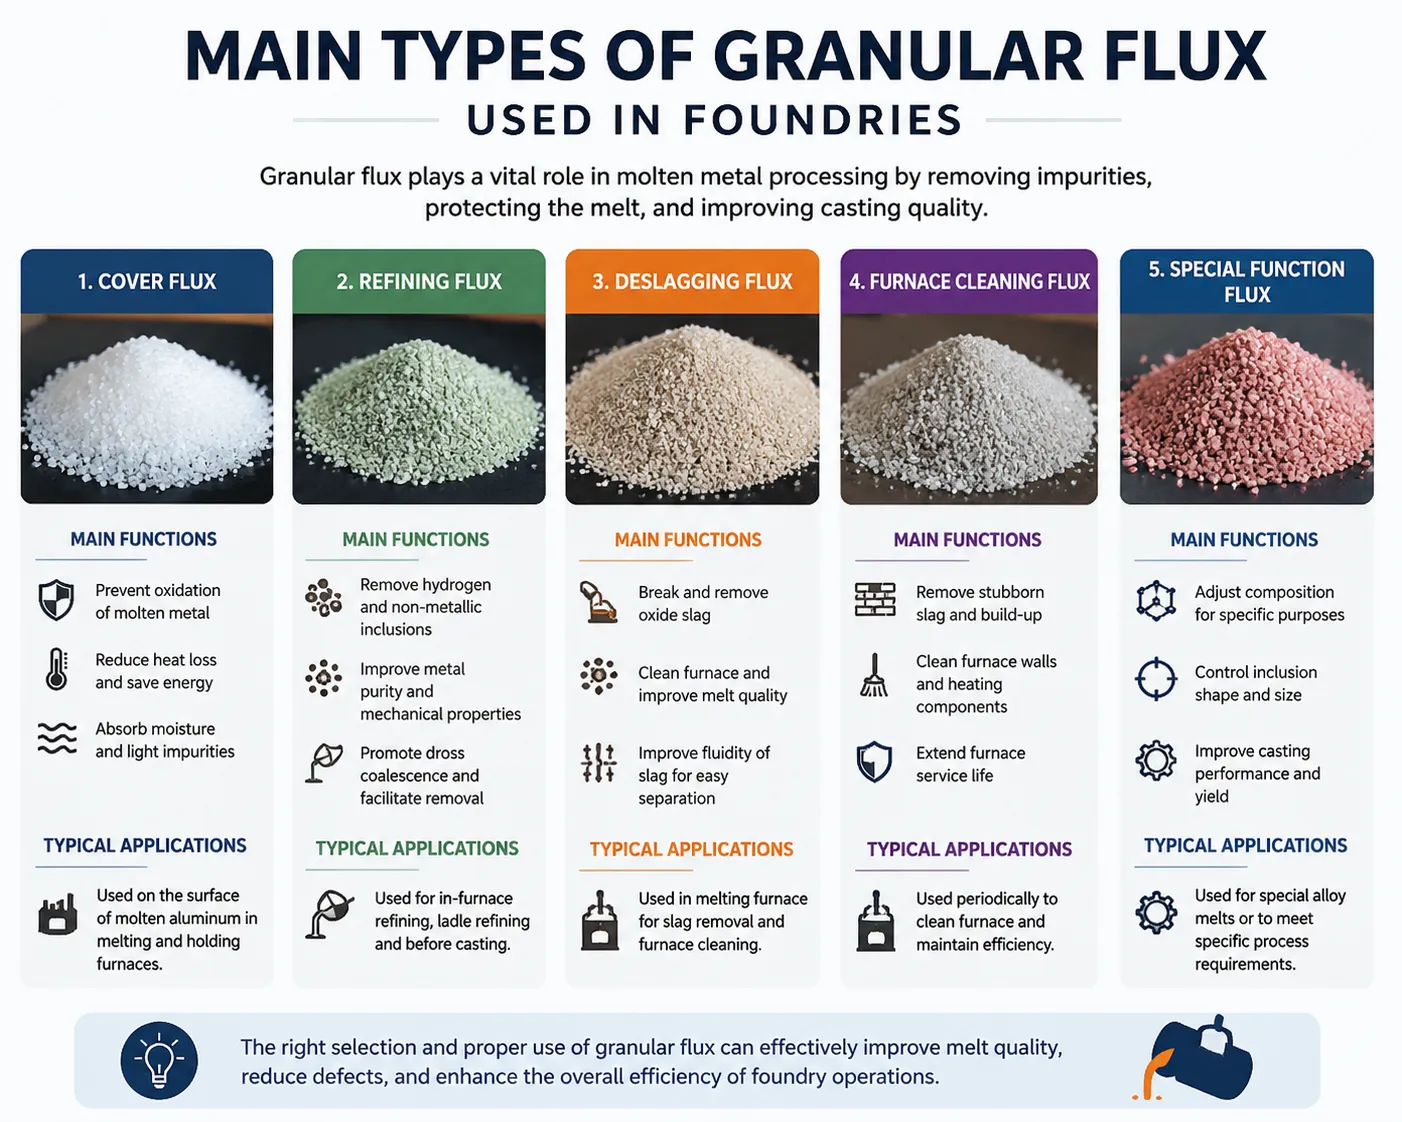
تشمل الفئات الشائعة مواد التغطية، ومواد التكرير، ومواد تنظيف الأفران، ومواد إزالة الخبث، ومواد إعادة التدوير، وعوامل التكرير الحبيبية. ويعتمد الغرض منها وتوافقها على التركيبة المحددة.
تغطية التدفق
يُستخدم مادة التغطية لتشكيل طبقة واقية على سطح المادة المنصهرة عندما تكون تركيبتها وطريقة معالجتها مناسبتين. ويمكن أن يساعد ذلك في تقليل التعرض المباشر للألمنيوم المنصهر للغلاف الجوي المحيط، والحد من الأكسدة أو امتصاص الرطوبة.
لا ينبغي الافتراض بأن تغطية التدفق وحدها ستؤدي إلى خفض مستوى الهيدروجين المرتفع بالفعل إلى المستوى المستهدف المطلوب.
تكرير التدفق
قد يساعد مادة التذويب في عملية التكرير على إزالة الهيدروجين والشوائب غير المعدنية، اعتمادًا على تركيبتها الكيميائية وطريقة استخدامها. وقد صُممت بعض التركيبات خصيصًا لمجموعات معينة من السبائك أو لأغراض تكرير محددة.
يجب على المشترين التحقق من الجرعة الموصى بها، ودرجة حرارة التشغيل، وطريقة الاستخدام، وتوافق السبائك في التعليمات الفنية للمنتج.
مواد تنظيف الأفران وإزالة الخبث
هذه المنتجات مخصصة لأغراض تنظيف محددة أو لإدارة المخلفات. ولا ينبغي الخلط بين الغرض الأساسي منها وبين الغرض من المعالجة المخصصة لإزالة الهيدروجين أو المرشح الفيزيائي.
لا ينبغي اختيار مادة التلحيم المصممة لتنظيف الأفران تلقائيًّا لتكرير المعدن نفسه.
الإضافة اليدوية مقابل الحقن الآلي للفلوكس
قد تكون الإضافة اليدوية مناسبة لبعض العمليات، لكن التوزيع والجرعات قد تكون أقل اتساقًا عندما يعتمد التطبيق بشكل كبير على مهارة المشغل.
صُممت معدات الحقن الآلية للتحكم في كمية وتوزيع مادة التذويب. وتشير مواصفات «نظام حقن مادة التذويب» التي نشرتها شركة AdTech للطراز LQJL-001 إلى نطاق أحجام الأفران المتوافقة التي تتراوح بين 20 و120 طنًا، وسرعة تكرير قابلة للتعديل تتراوح بين 0 و5 كجم/دقيقة، وتكوينات خزانات سعة 50 كجم أو 100 كجم، وحركة مجنزرة أو بعجلات، ومسارات تكرير على شكل حرف Z أو على شكل مروحة. هذه هي معلمات المعدات التي أوردتها الشركة المصنعة، ولا تشكل ضمانًا لنتيجة تنقية معينة لكل فرن.
بالنسبة للمصنع الذي يفكر في تطبيق الأتمتة، فإن الأسئلة المهمة هي: هل تتناسب المعدات مع تصميم الفرن؟ وهل يمكن حقن مادة التذويب بشكل متسق؟ وهل يمكن التحقق من العملية من خلال التحكم في الجرعات وقياس جودة المادة المنصهرة؟.
8. كيفية التحقق من نجاح عملية تنقية الألومنيوم
يجب إثبات نجاح عملية التنقية باستخدام قياسات مناسبة للمشكلة الأصلية.
اختبار الهيدروجين
يُستخدم اختبار الضغط المنخفض (RPT) عادةً لتقييم جودة الألومنيوم المنصهر من حيث محتواه من الغازات، وذلك من خلال فحص عينة تم تصلبها تحت ضغط منخفض. ويمكن أن يكون هذا الاختبار مفيدًا في مقارنة ظروف المعالجة وتحديد التغييرات التي تطرأ على العملية.
ومع ذلك، لا ينبغي اعتبار نتائج اختبار RPT تلقائيًّا مقياسًا مباشرًا وقابلًا للتبادل عالميًّا لتركيز الهيدروجين. وفي حال ضرورة الالتزام بحد رقمي معين للهيدروجين، يجب استخدام طريقة قياس معايرة مناسبة والإجراء المعتمد في المصنع. وتصف RISE اختبار RPT بأنه طريقة تُستخدم لتقييم محتوى الغازات المرتبطة بالهيدروجين ومخاطر مسامية قطع الصب.
قياس الإدماج
يجب أن يتناسب قياس الشمولية مع مستوى مراقبة النظافة المطلوب.
على سبيل المثال، يوفر نظام LiMCA III من شركة ABB معلومات حول توزيع أحجام الشوائب وتركيزها في الألومنيوم المنصهر. ويمكن أن يدعم هذا النوع من القياس تطوير العمليات وضمان الجودة وإجراء المقارنات بين ظروف المعالجة.
قد تتوفر طرق مختبرية وإنتاجية أخرى مناسبة، اعتمادًا على درجة الحساسية المطلوبة للنبات والموارد التقنية المتاحة.
اختبار التركيب الكيميائي
عندما يتعلق المشكل المشتبه به بتركيب السبائك الكيميائي أو الشوائب المعدنية المذابة، يصبح من الضروري إجراء تحليل كيميائي مناسب. ولا يُثبت مظهر العينة النظيف أن الألومنيوم يتوافق مع التركيب المحدد له.
استخدم أسلوبًا متسقًا في أخذ العينات والمقارنة
عند مقارنة طرق المعالجة، يجب استخدام مواقع أخذ العينات وطرق تحضير العينات وإجراءات القياس وظروف التشغيل نفسها قدر الإمكان. وإلا، فقد تعكس الاختلافات بين العينات تباينًا في عملية أخذ العينات بدلاً من تحسن فعلي في المعالجة.
يتضمن السجل الإجراءي المفيد ما يلي:
-
درجة السبائك وتكوين الخامات.
-
درجة حرارة الانصهار وظروف المعالجة.
-
استهلاك مادة الصهر أو الغاز، حيثما ينطبق ذلك.
-
نتائج اختبار الهيدروجين أو قياس نسبة احتوائه.
-
تكوين المرشح وملاحظات التشغيل.
-
النتائج النهائية لجودة الصب.
تسهّل هذه السجلات تحديد ما إذا كان تغيير العلاج فعالاً بالفعل ومبرراً من الناحية الاقتصادية.
9. الأخطاء الشائعة في تنقية الألومنيوم
الخطأ الأول: استخدام الترشيح لحل المسائل المتعلقة بالهيدروجين
يعمل مرشح الرغوة الخزفي على إزالة الشوائب غير المعدنية؛ وهو غير مصمم لإزالة الهيدروجين المذاب بشكل مباشر. وإذا كانت المسامية ناتجة بشكل أساسي عن الهيدروجين، فمن غير المرجح أن يحل الترشيح وحده المشكلة.
النهج الأفضل: التأكد من وجود مشكلة متعلقة بالهيدروجين وتقييم ظروف إزالة الغازات والتحكم في الرطوبة والتصلب.
الخطأ الثاني: الافتراض بأن عملية إزالة الغازات تزيل كل الشوائب
يمكن أن تساعد فقاعات إزالة الغازات في فصل بعض الشوائب وتعويمها، لكن النتيجة تعتمد على ظروف التشغيل. وقد تتطلب مشاكل الشوائب المستمرة استخدام أنظمة ترشيح مخصصة وممارسات محسّنة في معالجة المادة المنصهرة.
النهج الأفضل: التحقق من مستويات التضمين قبل العلاج وبعده، وفحص نظام الترشيح.
الخطأ الثالث: اعتبار جميع مواد التذويب المصنوعة من الألومنيوم متماثلة
تختلف الأهداف باختلاف التركيبات. فلا ينبغي اختيار منتج التغطية أو منظف الفرن أو مادة التذويب المستخدمة في التكرير لمجرد أن كلًّا منها يوصف بأنه مادة تذويب للألمنيوم.
النهج الأفضل: اختر المنتج الذي يتناسب مع الوظيفة المطلوبة وتحقق من الشروط التي توصي بها الشركة المصنعة.
الخطأ الرابع: التغاضي عن التلوث في المراحل اللاحقة
حتى بعد نجاح عملية المعالجة، قد يمتص الألومنيوم المنصهر كمية إضافية من الهيدروجين أو شوائب أثناء مرحلة الاحتفاظ به أو نقله أو صبه.
النهج الأفضل: مراجعة مسار مناولة المعادن بالكامل والحد من الاضطرابات غير الضرورية والتعرض للرطوبة والتأخيرات التي يمكن تجنبها.
الخطأ الخامس: شراء المعدات بناءً على الأداء المعلن عنه فقط
قد لا تعكس الادعاءات المتعلقة بالمنتج، في غياب شروط اختبار محددة، الأداء الفعلي في مصنع معين.
النهج الأفضل: طلب الحدود التشغيلية ذات الصلة، وطرق الاختبار المرجعية، والسبائك المتوافقة، ومتطلبات الصيانة، وخطة عملية للتحقق من الأداء.
10. كيفية اختيار معدات تنقية الألومنيوم
ينبغي أن يبدأ اختيار المعدات بالمتطلبات الخاصة بالعملية، وليس بفئة المنتج المفضلة.
أسئلة يجب الإجابة عليها قبل طلب عرض أسعار
| معايير الشراء | المعلومات المطلوب تقديمها | ما أهمية ذلك |
|---|---|---|
| نوع السبيكة | الدرجات الدقيقة للسبائك والمتطلبات الكيميائية ذات الصلة | يحدد مدى توافق المواد والقيود المفروضة على المعالجة |
| مسار الإنتاج | فرن الدُفعات، صب القضبان، صب الألواح، صب المعادن في المسابك، أو أي عملية أخرى | يحدد التكوين المناسب للمعدات |
| القدرة الإنتاجية | حجم الفرن أو معدل تدفق المعدن | يحدد متطلبات الطاقة الاستيعابية للعلاج |
| المشكلة الرئيسية المتعلقة بالجودة | الهيدروجين، والشوائب، والشوائب التفاعلية، أو الانحراف في التركيب | يمنع شراء تقنية العلاج غير المناسبة |
| جودة المخرجات المطلوبة | معايير القبول المعمول بها الخاصة بالعملاء أو المعايير الداخلية | يوفر هدفًا قابلًا للقياس للاختيار |
| المساحة المتاحة | أبعاد التركيب، وتصميم نظام النقل، وهندسة الفرن | يحدد التوافق المادي |
| المواد الاستهلاكية | درجة المرشح، ونوع مادة التغذية، والغاز، ومكونات الاستبدال | يؤثر على التخطيط المستمر للتكاليف والإمدادات |
| متطلبات التشغيل | درجة الحرارة، وإمكانية الوصول لأغراض الصيانة، وظروف الخدمة، وأجهزة التحكم | يساعد في تقييم الموثوقية ومدى التوافق مع العمليات الحالية |
| التحقق | اختبارات الهيدروجين المتاح، واختبارات التضمين، والاختبارات الكيميائية | يحدد كيفية قياس النتيجة |
كيف ينبغي مقارنة عروض الأسعار المتنافسة؟
قارن عروض الأسعار بناءً على نفس المواصفات الفنية. فكون سعر المعدات الأولي منخفضًا لا يعني بالضرورة أن تكلفة التشغيل الإجمالية ستكون أقل.
يجب مراعاة سعر المعدات، وأعمال التركيب، واستهلاك الطاقة (حيثما ينطبق ذلك)، وغازات العمليات، واستهلاك المرشحات ومواد التذويب، والصيانة، وصيانة المواد المقاومة للحرارة، وفقدان المعادن، وفترات التوقف عن العمل، والإنتاج المرفوض.
اطلب من الموردين تحديد أي معايير تظل متأثرة بظروف الموقع. وفي الحالات التي يمثل فيها الأداء مصدر قلق رئيسي، اتفق على معايير قبول وأساليب تحقق مناسبة قبل الشراء.
11. كيف تدعم شركة «أدتيك تشاينا» عملية تنقية الألومنيوم المنصهر
شركة AdTech China هي شركة تصنيع ومورد دولي مقرها الصين، متخصصة في المعدات والمواد المستخدمة في عمليات تنقية الألومنيوم المنصهر وعمليات الصب. وتشمل مجموعة منتجاتها المنشورة معدات إزالة الغازات أثناء العملية، ومعدات الترشيح، والمرشحات الرغوية الخزفية، ووسائط الترشيح، ومواد التكرير، وأنظمة حقن مواد التكرير، ومكونات الصب ذات الصلة.
تلبي الأجزاء المختلفة من هذه المجموعة احتياجات إنتاجية متنوعة.
تُستخدم معدات إزالة الغازات عبر الإنترنت في الحالات التي تتطلب الاختزال بالهيدروجين والمعالجة بالصهر المتحكم فيه.
تساعد المرشحات الرغوية الخزفية ومعدات الترشيح على إزالة الشوائب غير المعدنية قبل عملية الصب. واعتمادًا على خط الإنتاج، قد يشمل الاختيار الترشيح من النوع اللوحي، أو الترشيح ذي الطبقة العميقة، أو الترشيح بالخرطوشة.
يوفر كل من مادة التذويب الخاصة بالتكرير ومادة التذويب الحبيبية خيارات لتلبية متطلبات تكرير الذوبان المحددة. ويعتمد اختيار المنتج المناسب على نوع السبيكة، ومستوى الشوائب المستهدف، وتعليمات الاستخدام الصادرة عن الشركة المصنعة.
توفر أنظمة حقن مادة التذويب طريقة آلية لتوزيع مادة التذويب المستخدمة في عملية التكرير داخل الفرن. ويجب تقييم النموذج، وهندسة الفرن، ونطاق الجرعات، ومسار المعالجة وفقًا للتركيب الفعلي.
ينبغي اعتبار هذه المنتجات مكونات لحل عملية ما، وليس بديلاً عن تحديد المشكلة المعدنية الأساسية.
على سبيل المثال، قد تحتاج مصنع صب يعاني من مسامية مرتبطة بالهيدروجين إلى تقييم عملية إزالة الغازات، في حين قد يحتاج مصنع يعاني من شوائب أكسيد مفرطة إلى مراجعة عمليات الترشيح ومعالجة المعادن. وتتطلب بعض التطبيقات كلا الأمرين. وينبغي أن يتوافق التكوين النهائي مع المتطلبات الفنية للسبائك وخط الصب.
ينبغي على المصنعين والمشترين أن يحددوا معًا معايير الاختيار المناسبة، بما في ذلك سعة التدفق، وأهداف المعالجة، وتوافق السبائك، ومتطلبات المواد الاستهلاكية، وطرق التحقق من جودة المعدن النهائي.
الخاتمة
يبدأ تنقية الألومنيوم بفهم العناصر التي يجب إزالتها.
فيما يتعلق بمعالجة الألومنيوم المنصهر بالطرق التقليدية، تُستخدم عملية إزالة الغازات في المقام الأول لتقليل الهيدروجين المذاب، بينما تعمل عملية الترشيح على التقاط الشوائب غير المعدنية، وتدعم مواد الصهر المناسبة وظائف تكرير وحماية محددة. وتتطلب الانحرافات في التركيب الكيميائي تقييمًا منفصلاً لأن الترشيح وإزالة الغازات العاديين لا يصححان كل الشوائب المذابة.
ويتمثل النهج الأكثر فعالية في الجمع بين معدات المعالجة المناسبة وممارسات المناولة الجافة والخاضعة للرقابة، وأخذ العينات بشكل سليم، ومعايير القبول القابلة للقياس، والوقاية من إعادة التلوث.
بالنسبة لمصانع صب الألمنيوم، لا يقتصر الهدف على مجرد تركيب المزيد من معدات المعالجة، بل يتمثل في تحديد مشكلة الجودة، واختيار الطريقة الصحيحة، والتحقق من فعاليتها، والحفاظ على الجودة المطلوبة للمعدن حتى مرحلة الصب.
الأسئلة الشائعة
الأسئلة التسعة التالية من «الأسئلة الشائعة» مناسبة لإدراجها في قسم مخصص للأسئلة الشائعة في نهاية المقالة المنشورة. لتجنب التكرار، استخدم هذا القسم كوحدة «الأسئلة الشائعة» الخاصة بالمقالة، بدلاً من إضافة نسخة أخرى من هذه الأسئلة في أي مكان آخر ضمن نص المقالة.
1. كيف يتم تنقية الألومنيوم المنصهر؟
يتم تنقية الألومنيوم المنصهر عادةً من خلال مزيج من عمليات إزالة الغازات والترشيح والمعالجة المناسبة باستخدام مواد التذويب. تعمل عملية إزالة الغازات على تقليل كمية الهيدروجين المذاب، بينما تزيل عملية الترشيح الشوائب غير المعدنية، وتؤدي مواد التذويب وظائف محددة تتعلق بالتكرير أو حماية السطح. ويعتمد المزيج المناسب على نوع السبيكة وعملية الإنتاج ومستوى نظافة المعدن المطلوب.
2. ما هي أفضل طريقة لإزالة الهيدروجين من الألومنيوم المنصهر؟
يُعد إزالة الغازات بالدوران باستخدام غاز تطهير مناسب — وعادةً ما يكون النيتروجين أو الأرجون — طريقة صناعية راسخة. وتُحدث هذه العملية فقاعات متناثرة بدقة تُسهل انتقال الهيدروجين خارج المادة المنصهرة. وتعتمد شروط المعالجة المطلوبة على السبيكة، ومستوى الهيدروجين الوارد، وتصميم المعدات، والجودة المستهدفة.
3. هل يمكن لمرشح الرغوة الخزفية إزالة الهيدروجين من الألومنيوم؟
صُمم مرشح الرغوة الخزفي في المقام الأول لالتقاط الشوائب غير المعدنية. وهو لا يزيل الهيدروجين المذاب بشكل مباشر. وإذا كانت المسامية المرتبطة بالهيدروجين هي المشكلة الرئيسية، فيجب تقييم عمليتي إزالة الغازات والتحكم في الرطوبة بشكل منفصل.
4. ما هي الشوائب التي يمكن لمواد التذويب المستخدمة في تكرير الألومنيوم إزالتها؟
يعتمد الجواب على تركيبة مادة الصهر. فهناك منتجات معينة تساعد على إزالة الغازات والشوائب، في حين تُستخدم منتجات أخرى بشكل أساسي لحماية الأسطح أو تنظيف الأفران أو معالجة الخبث. وقد تتطلب بعض الشوائب التفاعلية استخدام عامل تكرير مُركَّب خصيصًا لهذا الغرض أو معالجة أخرى متوافقة. وينبغي أن تحدد التعليمات الفنية الخاصة بالمنتج المعني الاستخدام المقصود منه.
5. هل تعمل عملية الترشيح على تصحيح التركيب الكيميائي لسبائك الألومنيوم؟
لا، ليس في العادة. تُستخدم المرشحات لإزالة الشوائب غير المعدنية العالقة. وإذا كان تركيز عنصر من عناصر السبائك أو الشوائب المذابة خارج نطاق المواصفات، فيجب على المصنع تقييم إمكانية تعديل الحمولة، أو المزج، أو التخفيف، أو اتباع عملية تكرير متخصصة مناسبة.
6. كيف يمكن لمصنع الصب التحقق من فعالية عملية إزالة الغازات من الألومنيوم؟
يجب استخدام طريقة مناسبة لقياس الهيدروجين ومقارنة النتائج التي تم الحصول عليها في ظل ظروف أخذ عينات وتشغيل متسقة. ويمكن أن يوفر اختبار الضغط المنخفض معلومات مقارنة مفيدة، ولكن لا ينبغي اعتباره تلقائيًّا قياسًا مباشرًا لتركيز الهيدروجين. ويجب اختيار طريقة قياس معايرة عندما يتعين إثبات حد رقمي محدد.
7. ما الفرق بين المرشح الرغوي الخزفي والمرشح ذي الطبقة العميقة؟
يستخدم مرشح الرغوة الخزفية بنية خزفية مسامية مُركَّبة في نظام ترشيح مناسب. أما مرشح الطبقة العميقة فيقوم بتمرير الألومنيوم المنصهر عبر طبقة من مواد الترشيح. ويمكن لكلا النوعين إزالة الشوائب، لكن قدراتهما ومتطلبات تركيبهما وخصائص تشغيلهما واحتياجات صيانتهما تختلف. وينبغي أن يعتمد الاختيار على تدفق الإنتاج، والهدف المحدد لإزالة الشوائب، وتكوين النظام.
8. كيف يمكن منع امتصاص الهيدروجين بعد تنقية الألومنيوم؟
استخدم مواد ومعدات تحميل جافة بشكل مناسب، واحمِ المادة المنصهرة من التعرض للرطوبة، وقلل من الاضطرابات السطحية غير الضرورية إلى أدنى حد، وتحكم في عملية النقل والتخزين. ويُعد التعامل السليم في المراحل اللاحقة أمرًا ضروريًّا، لأن الألومنيوم الذي خضع للمعالجة سابقًا قد يتعرض للتلوث مرة أخرى قبل الصب.
9. ما الذي يجب على المشترين أخذه في الاعتبار عند شراء معدات تنقية الألومنيوم؟
يجب على المشترين تحديد نوع السبيكة، وحجم الفرن أو معدل تدفق المعدن، والمشكلة الرئيسية المتعلقة بالشوائب، والجودة النهائية المطلوبة للمعدن، وظروف التركيب، والمواد الاستهلاكية، ومتطلبات الصيانة، وطريقة التحقق. وينبغي مقارنة عروض الأسعار بناءً على نفس المتطلبات الفنية، كما يجب تقييم ادعاءات الأداء في ظل شروط محددة بوضوح.
