

Döküm için alüminyumu arıtmak amacıyla, üreticiler eriyikteki safsızlıkları tespit etmeli ve uygun işleme yöntemini seçmelidir. Gaz giderme işlemi çözünmüş hidrojeni ortadan kaldırır, filtreleme işlemi ise metalik olmayan kalıntıları giderir; uygun akışkanlar ise belirli arıtma ve metal koruma işlevlerini destekler. Birçok alüminyum dökümhanesinde, bu yöntemler tek başına çözümler olarak değil, koordineli bir eriyik işleme sürecinin parçaları olarak en iyi sonucu verir. Ancak bunların hiçbiri her türlü kimyasal kirliliği otomatik olarak düzeltmez veya ultra yüksek saflıkta alüminyum üretmez. Doğru süreç, alaşıma, döküm yöntemine, hammadde kalitesine, üretim hızına ve istenen nihai metal temizliğine bağlıdır.
Alüminyum dökümhaneleri, kütük ve kütle dökümhaneleri ile döküm ve haddeleme tesisleri için arıtma, sadece erimiş alüminyumdan gözle görülür kirlerin giderilmesinden ibaret değildir. Bu süreç, çözünmüş gazların, oksit tabakalarının, askıda kalan partiküllerin, belirli kimyasal safsızlıkların ve metalin döküm işlemine ulaştığı koşulların kontrol edilmesini de içerir.
Bu farklılıkları anlamak, üreticilerin doğru ekipmanı seçmelerine, gereksiz işleme maliyetlerinden kaçınmalarına ve yetersiz eriyik kalitesinden kaynaklanan kusurları azaltmalarına yardımcı olur.
1. Alüminyum Arıtma Aslında Ne Anlama Gelir?
Alüminyum arıtma, farklı metalurjik işlemleri ifade edebilir. Bir arıtma yöntemi seçmeden önce, sıradan erimiş metal arıtma işlemiyle yüksek saflıkta alüminyum üretimini birbirinden ayırmak gerekir.
Döküm ve dökümhane işlemlerinde, öncelikli amaç genellikle katılaşmadan önce erimiş alüminyumun saflığını artırmaktır. Bu, genel olarak çözünmüş hidrojen ve metalik olmayan kalıntıların azaltılması, gerektiğinde belirli reaktif safsızlıkların kontrol altına alınması ve metal transferi sırasında ek kirlenmenin önlenmesi anlamına gelir.
Bu ayrım önemlidir, çünkü her bir safsızlık farklı şekilde davranır.
Erimiş alüminyumdaki başlıca kirlilik türleri
| Kusur veya kalite sorunu | Tipik örnekler | En önemli endişe | Uygun tedavi |
|---|---|---|---|
| Çözünmüş hidrojen | Erimiş madde tarafından emilen hidrojen | Gaz gözenekliliği ve buna bağlı döküm kusurları | Döner veya diğer uygun gaz giderme yöntemleri |
| Metal olmayan kalıntılar | Alüminyum oksitler, oksit tabakaları, refrakter parçacıklar ve diğer askıda kalan katı maddeler | Yüzey kusurları, metal temizliğinin azalması ve döküm bütünlüğünün bozulması | Filtreleme, yüzdürme, uygun akış işleme ve kontrollü sıyırma |
| Cüruf ve yüzey oksitleri | Ergitme yüzeyinde oluşan oksit bakımından zengin malzeme | Metal kaybı, kirlenme ve kullanım zorlukları | Uygun kaynatma ve akı uygulama yöntemleri |
| Seçilmiş reaktif safsızlıklar | İlgili alaşım sistemlerinde sodyum, kalsiyum ve lityum | Alaşımlara özgü işleme ve kalite sorunları | Gerekli görüldüğü durumlarda uygun kimyasal arıtma veya reaktif gazla arıtma |
| Yanlış alaşım bileşimi | Aşırı demir, silikon, bakır veya başka bir alaşım elementi | Kimyasal bileşim gerekliliklerinin karşılanmaması | Teknik olarak mümkün olduğu durumlarda kontrollü şarj ayarlaması, karıştırma, seyreltme veya özel arıtma işlemleri |
Bu kategoriler bir dereceye kadar birbiriyle örtüşmektedir. Örneğin, gaz kabarcıkları bazı kalıntıları eriyik yüzeyine doğru taşıyabilirken, belirli arıtma maddeleri hem gazın giderilmesini hem de oksit ayrıştırmasını destekleyebilir. Bununla birlikte, her bir işlemin mekanizmaları ve sınırlamaları anlaşılmalıdır.
Arıtma, ,99% saflıkta alüminyum üretmek anlamına mı geliyor?
Şart değil.
Geleneksel bir alüminyum dökümhanesinde, arıtma genellikle eriyiğin belirli bir döküm uygulaması için gerekli temizlik ve kimyasal sınırlar içine getirilmesi anlamına gelir. Otomotiv parçaları, ekstrüzyon kütükleri, stok malzemesi veya yüksek saflıkta elektriksel uygulamalar için tasarlanan bir alüminyum alaşımı, birbirinden çok farklı kabul kriterlerine sahip olabilir.
Ultra yüksek saflıkta alüminyum üretimi, metalurji açısından farklı bir zorluktur. Özel yöntemler, sıradan dökümhane gaz giderme ve filtreleme işlemlerinin yerine, ayrıştırma, elektroliz veya diğer arıtma teknolojilerini içerebilir.
Pratik öneri: Bir arıtma yöntemi seçmeden önce istenen nihai metal kalitesini belirleyin. Amaç, alüminyumdaki her bileşeni ortadan kaldırmak değil, alaşımı teknik özelliklerinin ötesinde değiştirmeden istenmeyen maddeleri kontrol altına almaktır.
2. Erimiş alüminyum neden arıtılmalıdır?
Hidrojenin ve kalıntıların etkileri ayrı ayrı ele alındığında, arıtma ihtiyacı daha net bir şekilde ortaya çıkmaktadır.
Hidrojen emilimi ve gaz gözenekliliği
Erimiş alüminyum, nemin dahil olduğu reaksiyonlar yoluyla hidrojen emebilir. Hidrojen, nemli ortamlar, nemli hammadde, uygun olmayan aletler veya refrakter malzemeler ve diğer kirlilik kaynakları yoluyla eriye girebilir.
Alüminyum katılaşırken hidrojenin çözünürlüğü azalır. Artık çözünmüş halde kalamayan hidrojen, dökümde gaz gözenekleri oluşturabilir. Bu gözenekler, mekanik özellikleri, basınç sızdırmazlığını, işlenebilirliği ve yüzey kalitesini etkileyebilir. Bunların fiili etkisi, alaşıma, katılaşma koşullarına ve parça gereksinimlerine bağlıdır.
Gaz giderme işlemi, eriyik içinde halihazırda bulunan çözünmüş hidrojeni ortadan kaldırır. Neme maruz kalmanın önlenmesi ve yüzeyde gereksiz bozulmaların engellenmesi, hidrojeni en başından itibaren sınırlamaya yardımcı olur.
Oksit tabakaları ve metalik olmayan kalıntılar
Alüminyum, oksijenle kolayca reaksiyona girerek yüzeyinde bir oksit tabakası oluşturur. Erimiş metalin yüzeyi bozulduğunda, oksit tabakaları sıvı metalin içine katlanarak girebilir. Erime, tutma, aktarma ve döküm işlemleri sırasında refrakter parçaları, cüruf parçacıkları ve diğer katı maddeler de erimiş metale girebilir.
Bu kirleticiler, sadece gaz giderme işlemiyle her zaman ortadan kaldırılmayabilir. Bunların, filtreleme, flotasyon, uygun akışkan işleme veya kontrollü çökeltme ve sıyırma yöntemleriyle ayrıştırılması gerekebilir.
Seramik köpük filtreleme, erimiş alüminyumun gözenekli bir seramik yapıdan geçerken metal olmayan kalıntıları tutmak amacıyla alüminyum dökümünde yaygın olarak kullanılmaktadır.
Kimyasal safsızlıklar ve alaşım bileşimi
Kimyasal saflık, fiziksel temizlikle karıştırılmamalıdır.
Bir filtre, süspansiyon halindeki katı parçacıkları giderebilir, ancak normalde bir alüminyum alaşımından çözünmüş demiri veya silikonu gidermez. Benzer şekilde, rutin bir gaz giderme döngüsü, hammadde bileşimindeki bir hatayı düzeltmenin yerini tutmaz.
Seçilen reaktif safsızlıklar için kimyasal arıtma uygun olabilir. Kesin yöntem, alaşımın kimyasal yapısını, kabul edilebilir kalıntı konsantrasyonlarını, işleme uyumluluğunu ve çevresel kontrolleri dikkate almalıdır. Alüminyum arıtma üzerine yapılan araştırmalar, hidrojen ve katı kalıntıların giderilmesini, çözünmüş kimyasal safsızlıkların giderilmesinden ayırmaktadır.
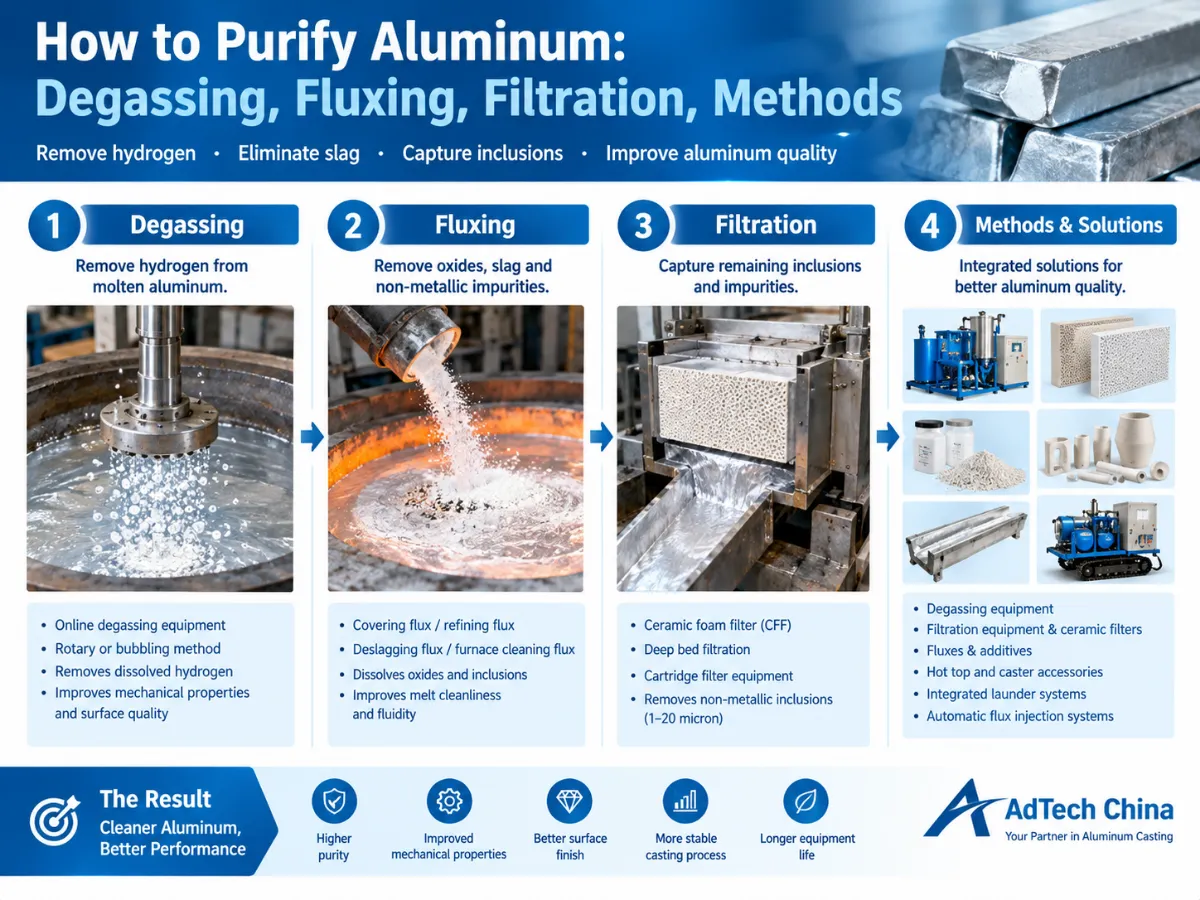
3. Erimiş Alüminyumu Arıtma Yöntemi: Beş Pratik Adım
Güvenilir bir süreç, teşhisle başlar; bunu uygun şekilde seçilmiş tedavi ve doğrulama izler. Her fırın veya döküm hattı için uygun tek bir sıra yoktur, ancak aşağıdaki çerçeve karar verme sürecini düzenlemeye yardımcı olur.
1. Adım: Kirlenme kaynağını belirleyin
Öncelikle kusurun türünü, metalin kimyasal bileşimini, hammadde malzemelerinin durumunu ve mevcut işleme sürecini inceleyin.
Yararlı sorular şunlardır:
-
Dökümlerde gaz gözenekliliği, oksit kaynaklı kusurlar ya da her ikisi birden oluşuyor mu?
-
Hidrojen seviyesi, tesisin kabul sınırının üzerinde mi ölçülüyor?
-
Yeni bir hurda kaynağı veya hammadde karışımı devreye sokulduktan sonra katkı seviyesi değişti mi?
-
Alaşımın kimyasal bileşimi spesifikasyon sınırlarının dışında mı?
-
Kusurlar, aktarım, bekletme veya filtreleme koşullarındaki bir değişiklikten önce mi yoksa sonra mı ortaya çıkıyor?
Her gözenek oluşumunun yalnızca hidrojen kaynaklı olduğunu varsaymayın. Büzülme, besleme koşulları ve diğer katılaşma sorunları da benzer belirtilere yol açabilir. Ayrıca, görünen her yüzey kirliliği, aşırı çözünmüş hidrojenin kanıtı olarak yorumlanmamalıdır.
Numune alma ve uygun testler, ekipman veya sarf malzemeleri seçilmeden önce bu olasılıkları ayırt etmeye yardımcı olur.
2. Adım: Ergitme ve tutma uygulamalarını iyileştirin
Arıtma işlemi, gaz giderme rotoru veya filtresi devreye girmeden önce başlar.
Erimiş alüminyumla temas eden hammadde, alet ve ekipmanlar, uygun şekilde kuru olmalı ve ilgili sıcaklıkta kullanıma hazır hale getirilmelidir. Nemli malzemeler, ciddi bir güvenlik tehlikesi yaratabileceği gibi, kirlenme riski de oluşturabilir.
Tesis prosedürleri ayrıca aşağıdaki hususları da ele almalıdır:
-
Yük-malzeme seçimi ve ayrışması.
-
Fırın ve ateşaltı malzemelerinin durumu.
-
Alaşım ve döküm işlemi için uygun sıcaklık kontrolü.
-
Gereksiz eriyik yüzeyi bozulmalarının önlenmesi.
-
Dikkatli aktarma ve dökme yöntemleri.
-
Uygun yöntem kullanılarak yüzeydeki cürufun zamanında temizlenmesi.
Gereksiz derecede yüksek bir sıcaklıkta çalışmak, oksidasyonu ve enerji tüketimini artırabilir. Bununla birlikte, doğru sıcaklık, alaşımın işleme gereklilikleri ve ekipmanın sınırları dahilinde kalmalıdır.
Yüzey malzemesinin, eriyik içine ilave oksit tabakaları katlanmadan uzaklaştırılması için sıyırma işlemi kontrol altında tutulmalıdır. Bu durumun önlenmesi, elleçleme sırasında kirlenmiş metali tekrar tekrar işlemekten genellikle daha ekonomiktir.
3. Adım: Tespit edilen safsızlık için uygun arıtma yöntemini seçin
Bir sonraki adım, sorunu uygun bir süreçle eşleştirmektir.
Aşırı çözünmüş hidrojen varlığında, gaz giderme yöntemlerini araştırın. Metalik olmayan kalıntılar söz konusu olduğunda, filtreleme ve diğer uygun ayırma tekniklerini değerlendirin. Belirli reaktif safsızlıklar için, alaşımla uyumlu bir arıtma maddesinin mi yoksa özel bir gaz arıtma işleminin mi gerekli olduğunu belirleyin.
Tedavi yöntemi, “tek bir yöntemle her tür alüminyumun saflaştırılabileceği” gibi genel bir iddiaya dayanarak değil, gerçek üretim gereksinimlerinden hareketle belirlenmelidir.
4. Adım: İşlemden sonra eriyik maddenin korunması
İşlemden hemen sonra temizlik hedefine ulaşan bir eriyik, dökümden önce kalitesini kaybedebilir.
Aşırı türbülans, uzun bekletme süreleri, neme maruz kalma, hatalı aktarım uygulamaları ve uygun olmayan refrakter koşulları, yeni kirlenmelere yol açabilir veya hidrojen emilimine neden olabilir.
Bu nedenle, arıtma işlemi, fırından döküm istasyonuna kadar uzanan tüm sürecin bir parçası olarak değerlendirilmelidir. Çevrimiçi sistemler, arıtma işleminin daha tutarlı bir şekilde yürütülmesine yardımcı olabilir ve gereksiz aktarımları azaltabilir; ancak bu sistemlerin gerçek performansı, tesisin yapılandırmasına ve işletme disiplinine bağlıdır.
5. Adım: Sonuçları doğrulayın
Mümkün olduğu durumlarda, işlem öncesi ve sonrası ilgili kalite parametrelerini ölçün.
Uygulamaya bağlı olarak, bu işlemler arasında hidrojen ölçümü, düşük basınç testi, kalıntı analizi ve kimyasal bileşim testi yer alabilir. Uygun yöntem, neyin kanıtlanması gerektiğine bağlıdır.
Sadece gözle yapılan inceleme, hidrojen konsantrasyonunu belirleyemez veya mikroskobik kalıntıların giderildiğini kanıtlayamaz. Sonuçlar, tesisin alaşıma özgü ve müşteriye özgü kabul kriterleri ışığında değerlendirilmelidir.
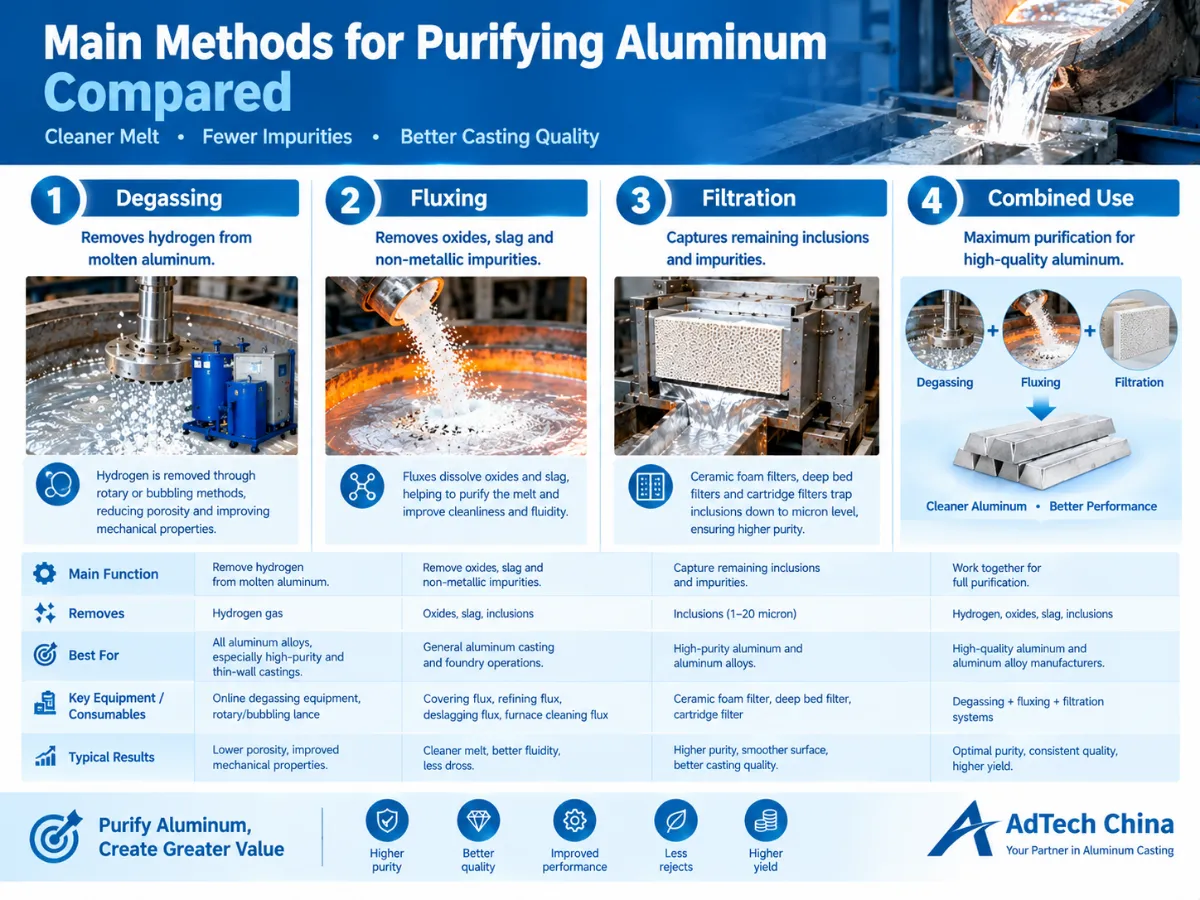
4. Alüminyumun Saflaştırılmasında Kullanılan Başlıca Yöntemlerin Karşılaştırılması
Farklı teknolojiler, farklı sorunları çözer. Aşağıdaki tabloda bu teknolojilerin temel işlevleri özetlenmiştir.
| Arıtma yöntemi | Birincil işlev | En çok şu durumlarda geçerlidir: | Önemli bir sınırlama |
|---|---|---|---|
| Döner gaz giderme | İnce arındırma gazı kabarcıkları yoluyla çözünmüş hidrojeni giderir | Hidrojenle ilgili kalite sorunları, kontrollü bir işleme tabi tutulmayı gerektirir | Her türlü katı kalıntıyı veya çözünmüş kimyasal kirliliği tek başına gidermez |
| Seramik köpük filtrasyon | Metal akışı sırasında metal olmayan kalıntıları yakalar | Döküm öncesinde eriyik temizliği bir sorun teşkil etmektedir | Çözünmüş hidrojeni doğrudan gidermez veya alaşım bileşimini düzeltmez |
| Rafine akı | Formülasyona bağlı fiziksel ve kimyasal mekanizmalar yoluyla safsızlıkların giderilmesini destekler | Belirli arıtma veya gaz/kapsül kontrolüne ilişkin gereklilikler belirlenmiştir | Etkinlik, bileşim, dozaj, sıcaklık, dağılım ve uyumluluğa bağlıdır |
| Örtücü akı | Uygun şekilde formüle edildiğinde koruyucu bir yüzey tabakası oluşturur | Yüzey oksidasyonu ve neme maruz kalma durumunun kontrol altına alınması gerekmektedir | Hidrojenin uzaklaştırılması gereken durumlarda gaz giderme işleminin yerini almaz |
| Derin yatak filtrasyonu | Katkıları tutmak için uygun filtre malzemesinden oluşan bir tabaka kullanır | Üretim için uyumlu, yüksek kapasiteli bir filtreleme sistemi gereklidir | Performans, kullanılan malzemeye, yatak geometrisine, akış koşullarına ve sistem tasarımına bağlıdır |
| Kartuş veya boru tipi filtreleme | Kompakt, gözenekli bir ortam aracılığıyla filtreleme sağlar | Uygulama, sistemin kapasitesine ve filtre yapılandırmasına uygundur | Seçim ve hizmet ömrü, akış, kirlenme yükü ve ürün tasarımına bağlıdır |
| Şarj ayarlaması veya özel arıtma | Seçilen kimyasal bileşim sorunlarını düzeltir | Analiz sonuçları, alaşımın kimyasal bileşiminin istenen sınırların dışında olduğunu göstermektedir | Sıradan filtreler ve rutin gaz giderme işlemleri, kimyasal düzeltmenin yerini tutmaz |
Bu ayrımlar, araştırma derlemeleri ve endüstriyel eriyik işleme kılavuzlarıyla uyumludur. Nihai seçim, söz konusu alaşım ve işleme süreci için teyit edilmelidir.
Bir dökümhane ilk olarak hangi yöntemi seçmelidir?
Aşağıdaki sorun odaklı kılavuzu kullanın:
-
Yüksek hidrojen veya gaz gözenekliliği: Öncelikle hidrojen kaynaklı sorunu teyit edip gaz giderme işleminin etkinliğini değerlendirirken, aynı zamanda katılaşma koşullarını ve nem kaynaklarını da kontrol edin.
-
Aşırı oksit kalıntıları: Ergitme işlemlerini, yüzeyden yağ alma ve filtreleme süreçlerini gözden geçirin ve mevcut filtre düzeninin uygun olup olmadığını değerlendirin.
-
Seçilen reaktif kirlilikler: Kirlilik konsantrasyonunu, alaşım uyumluluğunu ve uygun arıtma yöntemini belirleyin.
-
Yanlış alaşım bileşimi: Hammadde bileşimini düzeltin veya uygun bir metalurjik arıtma yöntemini değerlendirin.
-
İşlem sonrası kalitede istikrarsızlık: Aktarım koşulları, bekletme süresi, akış türbülansı ve filtreleme performansı dahil olmak üzere, sonraki aşamalarda ortaya çıkan kontaminasyonu inceleyin.
Bir tesis için birkaç birbirini tamamlayıcı önlem gerekebilir. Sorunu teşhis etmeden tek bir teknoloji seçmek, istenen iyileşmeyi sağlamadan işletme maliyetlerini artırabilir.
5. Gaz Giderme İşlemi ile Erimiş Alüminyumdan Hidrojen Nasıl Giderilir?
Gaz giderme, hidrojen kaynaklı gözeneklenmeye yatkın alüminyum alaşımları için hayati önem taşıyan bir işlemdir.
Döner gaz giderme işleminin çalışma prensibi
Geleneksel bir döner gaz giderme işleminde, bir pervane veya rotor, erimiş alüminyuma azot, argon veya başka bir onaylanmış işlem gazı verir. Dönen tertibat, gazı daha küçük kabarcıklar halinde dağıtır.
Hidrojen, eriyikten temizleme gazı kabarcıklarına yayılır. Kabarcıklar yükselip eriyikten ayrıldıkça hidrojen de dışarı atılır. Hidrojenin uzaklaştırılma derecesi, gazın yayılması, temas süresi, eriyik koşulları, ekipman tasarımı ve çalışma parametreleri gibi faktörlere bağlıdır.
İyi bir gaz dağılımı, kabarcıklar ile sıvı metal arasındaki temas alanını artırdığı için önemlidir. Bununla birlikte, çalışma koşulları, ortaya çıkabilecek eriyik bozulması ve proses performansı dikkate alınmadan rotor hızını veya gaz akışını en üst düzeye çıkarmak yerine, söz konusu sisteme özel olarak seçilmelidir.
Fırın içi gaz giderme ile çevrimiçi gaz gidermenin karşılaştırılması
| Dikkate alma | Fırın içi gaz giderme | Çevrimiçi gaz giderme |
|---|---|---|
| Tedavi yeri | Fırın veya bekletme kabı | Metal transfer veya döküm hattına entegre edilmiştir |
| Ana süreç rolü | Bir parti veya fırın hacmini işler | Hattın içinden geçerken metali işler |
| Temel tasarım faktörleri | Banyo geometrisi, metal hacmi, rotor veya gaz besleme sistemi, işlem süresi | Metal akış hızı, gerekli hidrojen indirgemesi, kalma süresi, ekipman yerleşimi |
| Genel değerlendirme | Tedavi öncesi ve sonrası hidrojen seviyesi | Üretim sırasında işlemin tutarlılığı ve metal kalitesi |
| En önemli husus | Parti değişkenliği ve tedavi lojistiği | Sürekli çalışma, akış istikrarı, bakım ve aşağı akış kontrolü |
Her iki düzenlemenin de her durumda daha iyi olduğu söylenemez. Tek tek fırın partilerini işleyen daha küçük bir dökümhane ile sürekli döküm hattına malzeme sağlayan bir tesisin gereksinimleri birbirinden farklı olabilir.
Gaz giderme ekipmanı nasıl belirlenmelidir?
Temel kriterler arasında metal akış hızı veya banyo hacmi, alaşım türü, girişteki hidrojen seviyesi, istenen nihai kalite, mevcut kurulum alanı, refrakter düzeni ve bakım gereksinimleri yer almaktadır.
Alıcılar ayrıca rotor veya nozul tasarımı, gaz beslemesi ve kontrolü, yedek parçalar, işletme kayıtları ve hidrojen gideriminin doğrulanmasına yönelik mevcut yöntemler hakkında bilgi almalıdır.
İlgili ekipman, alaşım ve üretim gereksinimlerine göre kesin döngü süresi, gaz akışı, rotor hızı ve kabul edilebilir kalıntı hidrojen değeri ayarlanmalıdır. Tek bir evrensel çalışma reçetesi uygun değildir.
6. Seramik Köpük Filtreler Erimiş Alüminyumu Nasıl Arındırır?
Seramik köpük filtreler, döküm öncesinde metal olmayan kalıntıları gidermek için kullanılır. Birbirine bağlı gözenekleri, erimiş alüminyumun seramik yapının içinden geçmesine izin verirken, kirletici maddeleri hem durdurma hem de yüzeye bağlı tutma mekanizmalarının birleşimiyle yakalar.
Filtre sınıfı, boyutları, kurulum ve çalışma koşullarının uygun olması şartıyla, elde edilen metalin saflığı artırılabilir.

Seramik köpük filtre seçerken nelere dikkat edilmelidir?
Filtre seçimini etkileyen çeşitli faktörler vardır.
PPI ve gözenek yapısı. İnç başına gözenek sayısı (PPI), filtrenin gözenek yapısını tanımlamak için kullanılan bir ölçüdür. Bu, belirli bir boyuttan büyük her partikülün mutlaka giderileceğini garanti eden evrensel bir ölçüt değildir. Filtrasyon, yalnızca nominal gözenek sayısından ibaret değildir.
Filtre boyutları ve kullanılabilir akış alanı. Bir filtre, kabul edilemez bir daralma yaratmadan gerekli metal akışını sağlayabilmelidir.
Alaşım uyumluluğu. Filtre malzemesi, alaşıma ve çalışma sıcaklığına uygun olmalıdır. Bazı yüksek magnezyumlu uygulamalarda, filtrenin kimyasal yapısı ve kullanım amacına bağlı olarak, fosfor içermeyen özel bir filtre sınıfı gerekebilir.
Kurulum ve ön ısıtma. Filtre ve filtre kutusu, tedarikçinin talimatlarına ve tesisin onaylanmış prosedürlerine uygun olarak hazırlanmalıdır. Yanlış hazırlık, filtrenin hasar görmesine, akışın dengesizleşmesine veya metalin donmasına neden olabilir.
Gerekli temizlik seviyesi. Genel bir döküm işlemi ile yüksek kaliteli folyo veya havacılık kütüğü uygulamaları, farklı düzeylerde kalıntı kontrolü gerektirebilir. Seçim, ürünün gerçek teknik özelliklerini yansıtmalıdır.
Maliyet ve işletme istikrarı. Filtrenin satın alma fiyatı, dikkate alınması gereken tek unsur değildir. Kullanım ömrü, akış kapasitesi, metal kayıpları, değiştirme sıklığı, reddedilen dökümler ve üretim kesintileri de toplam maliyeti etkiler.
Seramik köpük filtreler ile derin yataklı filtreleme karşılaştırması
Seramik köpük filtre ve derin yataklı sistem, her ikisi de filtreleme ihtiyaçlarını karşılar, ancak yapıları birbirinden farklıdır.
| Faktör | Seramik köpük filtre | Derin yatak filtrasyonu |
|---|---|---|
| Filtre malzemesi | Gözenekli seramik köpük | Uygun taneli veya şekillendirilmiş filtre malzemesinden oluşan bir tabaka |
| Tipik düzenleme | Filtre kutusuna veya hat içi sisteme monte edilmiş tekli filtre | Bir filtre malzemesi yatağı içeren tasarlanmış filtreleme ünitesi |
| Seçimde dikkate alınması gereken hususlar | Filtre sınıfı, boyutu, akış alanı, alaşım uyumluluğu ve kirlilik yükü | Ortam özellikleri, yatak boyutları, akış hızı, basınç veya basınç kaybı ve çalışma döngüsü |
| Üretim kesimi | Seçilmiş toplu veya sürekli döküm işlemleri | Yatağın kapasitesine ve çalışma tasarımına uygun uygulamalar |
| Temel ödün verme durumu | Filtre değişimi ve kapasitesi, metal akışına uygun olmalıdır | Ekipman entegrasyonu, medya yönetimi ve süreç gereklilikleri değerlendirilmelidir |
Derin yataklı filtre, her uygulamada seramik köpük filtreden otomatik olarak daha etkili değildir. Doğru bir karşılaştırma yapılabilmesi için aynı hedef temizlik seviyesi, alaşım, akış koşulları ve üretim kısıtlamaları dikkate alınmalıdır. AdTech, alüminyum eriyik arıtma ürün yelpazesi kapsamında hem seramik köpük filtreleme hem de derin yataklı filtreleme ekipmanlarını sunmaktadır.
7. Alüminyum Arıtma Akışkanının Doğru Şekilde Kullanılması
Alüminyum eriticileri, birbirinin yerine kullanılabilen tek bir ürün kategorisi değildir. Bileşimleri ve işlevleri farklılık gösterdiğinden, kullanımdan önce eriticinin adı ve öngörülen çalışma koşulları kontrol edilmelidir.
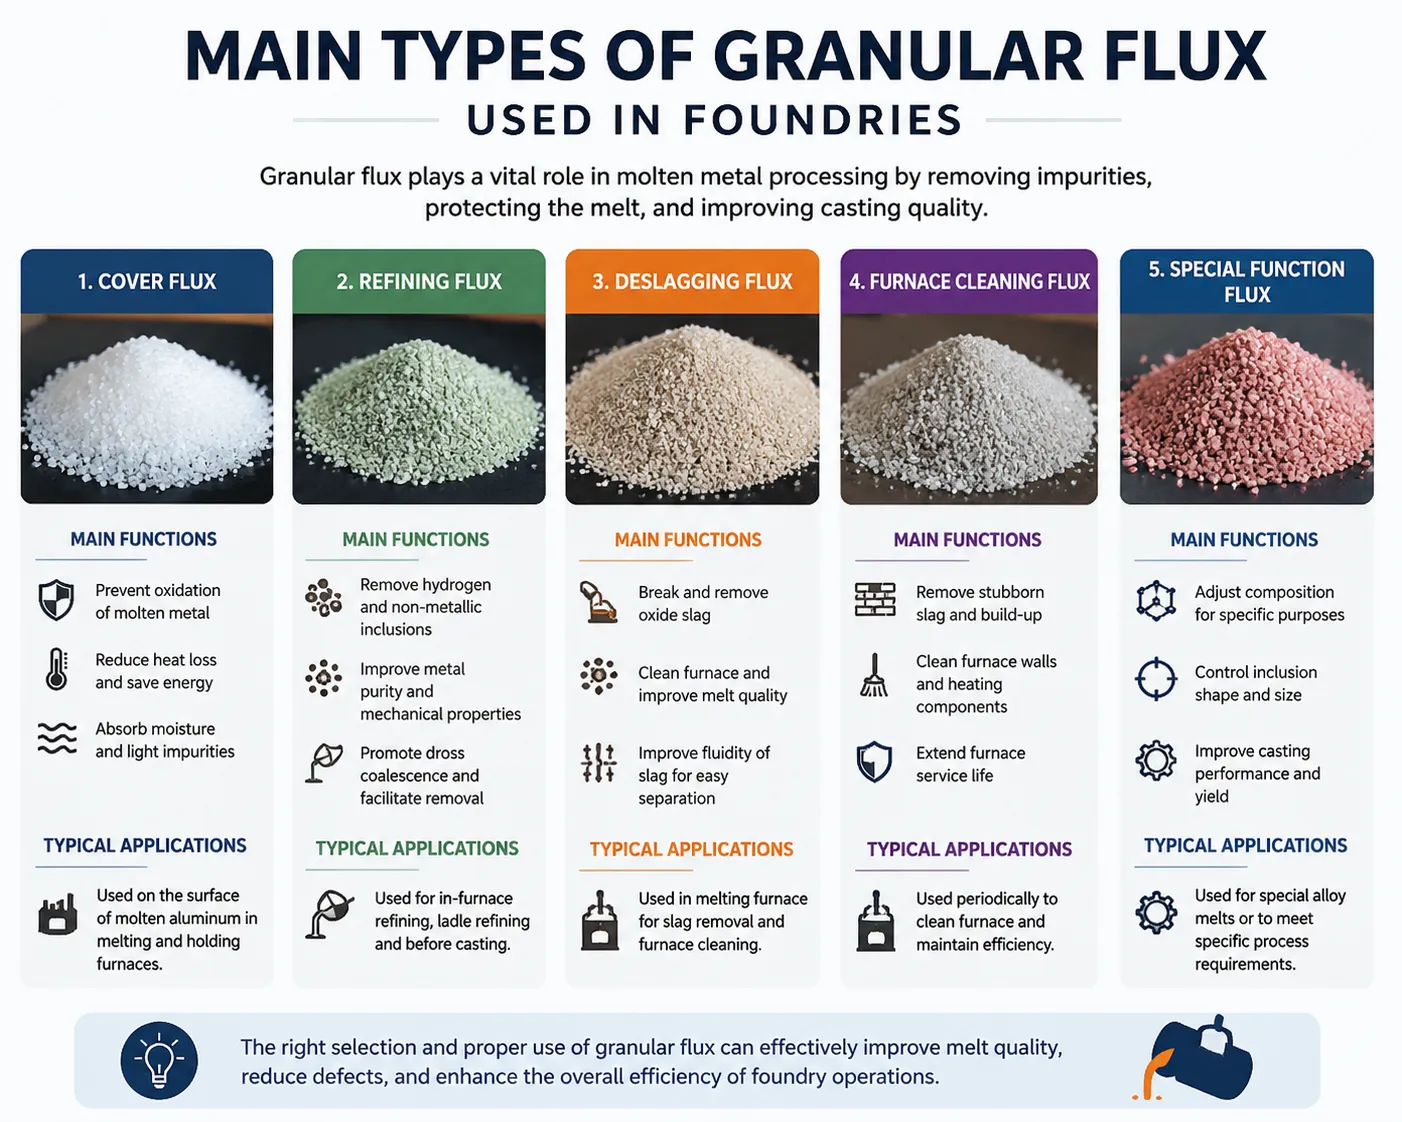
Yaygın kategoriler arasında kaplama akısı, arıtma akısı, fırın temizleme akısı, cüruf giderme akısı, geri dönüşüm akısı ve granül arıtma maddeleri sayılabilir. Bunların amacı ve uyumluluğu, ilgili formülasyona bağlıdır.
Örtücü akı
Kaplama akısı, formülasyonu ve işleme süreci uygun olduğunda, eriyik yüzeyinde koruyucu bir tabaka oluşturmak için kullanılır. Bu, erimiş alüminyumun çevredeki atmosfere doğrudan maruz kalmasını azaltmaya ve oksidasyonu veya nem alımını sınırlamaya yardımcı olabilir.
Sadece akı kaplamasının, halihazırda yüksek olan hidrojen seviyesini istenen hedef seviyeye indireceği varsayılmamalıdır.
Rafine akı
Arıtma akısı, kimyasal yapısına ve uygulama yöntemine bağlı olarak hidrojen ve metal olmayan safsızlıkların giderilmesine yardımcı olabilir. Bazı formülasyonlar, belirli alaşım grupları veya arıtma hedefleri için tasarlanmıştır.
Alıcılar, ürünün teknik talimatlarında önerilen dozajı, çalışma sıcaklığını, uygulama yöntemini ve alaşım uyumluluğunu kontrol etmelidir.
Fırın temizleme ve cüruf giderme akısı
Bu ürünler, belirli temizlik veya cüruf yönetimi işlevleri için tasarlanmıştır. Bu ürünlerin temel amacı, özel bir hidrojen giderme işlemi veya fiziksel bir filtre ile karıştırılmamalıdır.
Fırın temizliği için tasarlanmış bir akı, metalin rafine edilmesi için otomatik olarak seçilmemelidir.
Manuel ilave ile otomatik akı enjeksiyonunun karşılaştırılması
Manuel ekleme belirli işlemler için uygun olabilir; ancak uygulama büyük ölçüde operatörün tekniğine bağlı olduğunda, dağıtım ve dozaj daha az tutarlı olabilir.
Otomatik enjeksiyon ekipmanı, akı miktarını ve dağılımını kontrol etmek üzere tasarlanmıştır. AdTech’in LQJL-001 modeli için yayınladığı Akı Enjeksiyon Sistemi teknik özelliklerinde, 20 ila 120 tonluk uyumlu fırın boyut aralığı, 0 ila 5 kg/dk arasında ayarlanabilir arıtma hızı, 50 kg veya 100 kg'lık tank konfigürasyonları, paletli veya tekerlekli hareket ve Z şeklinde veya yelpaze şeklinde arıtma rotaları belirtilmektedir. Bunlar, üretici tarafından listelenen ekipman parametreleridir ve her fırın için belirli bir arıtma sonucunun garantisi değildir.
Otomasyonu değerlendiren bir tesis için önemli sorular şunlardır: Ekipmanın fırın düzenine uygun olup olmadığı, akışkanın tutarlı bir şekilde enjekte edilip edilemeyeceği ve kontrollü dozajlama ile eriyik kalitesi ölçümleri yoluyla sürecin doğrulanıp doğrulanamayacağı.
8. Alüminyum Arıtma İşleminin Başarılı Olup Olmadığını Nasıl Doğrulayabiliriz?
Başarılı bir saflaştırma işleminin, asıl soruna uygun ölçümler kullanılarak kanıtlanması gerekir.
Hidrojen testi
Düşük basınç testi (RPT), düşük basınç altında katılaşmış bir numuneyi inceleyerek erimiş alüminyumun gazla ilgili kalitesini değerlendirmek için yaygın olarak kullanılır. Bu test, işleme koşullarını karşılaştırmak ve süreç değişikliklerini tespit etmek açısından yararlı olabilir.
Bununla birlikte, RPT sonuçları otomatik olarak hidrojen konsantrasyonunun doğrudan ve her durumda birbirinin yerine kullanılabilen bir ölçümü olarak değerlendirilmemelidir. Sayısal bir hidrojen sınırına uyulması gerekiyorsa, uygun bir kalibre edilmiş ölçüm yöntemi ve tesisin onaylanmış prosedürü kullanılmalıdır. RISE, RPT’yi hidrojenle ilgili gaz içeriğini ve döküm gözenekliliği riskini değerlendirmek için kullanılan bir yöntem olarak tanımlamaktadır.
Kapsayıcılık ölçümü
Kapsam ölçümü, gerekli temizlik kontrolü düzeyiyle uyumlu olmalıdır.
Örneğin, ABB’nin LiMCA III sistemi, erimiş alüminyumdaki kirlilik parçacıklarının boyut dağılımı ve konsantrasyonu hakkında bilgi sağlar. Bu tür ölçümler, proses geliştirme, kalite güvencesi ve işleme koşulları arasındaki karşılaştırmaları destekleyebilir.
Bitkinin gerektirdiği hassasiyet ve teknik kaynaklara bağlı olarak, başka uygun laboratuvar ve üretim yöntemleri de mevcut olabilir.
Kimyasal bileşim testi
Şüphe edilen sorunun alaşım kimyası veya çözünmüş metalik safsızlıklarla ilgili olması durumunda, uygun bir kimyasal analiz yapılması gerekir. Dışarıdan temiz görünen bir numune, alüminyumun belirtilen bileşime uygun olduğunu kanıtlamaz.
Tutarlı örnekleme ve karşılaştırma yöntemleri kullanın
Tedavi yöntemlerini karşılaştırırken, mümkün olduğunca tutarlı numune alma noktaları, numune hazırlama yöntemleri, ölçüm prosedürleri ve çalışma koşulları kullanın. Aksi takdirde, numuneler arasındaki farklılıklar, gerçek bir tedavi iyileşmesinden ziyade numune alma kaynaklı varyasyonu yansıtabilir.
Yararlı bir proses kaydı şunları içerir:
-
Alaşım kalitesi ve hammadde bileşimi.
-
Erime sıcaklığı ve işleme koşulları.
-
Uygun olduğu durumlarda akı veya gaz tüketimi.
-
Hidrojen testi veya kalıntı ölçümü sonuçları.
-
Filtre yapılandırması ve çalışma gözlemleri.
-
Nihai döküm kalitesi sonuçları.
Bu kayıtlar, bir tedavi değişikliğinin gerçekten etkili olup olmadığını ve ekonomik açıdan haklı olup olmadığını belirlemeyi kolaylaştırır.
9. Alüminyum Arıtımında Sık Yapılan Hatalar
Hata 1: Hidrojen sorunlarını çözmek için filtreleme yöntemini kullanmak
Seramik köpük filtre, metalik olmayan kalıntıları giderir; ancak çözünmüş hidrojeni doğrudan gidermek üzere tasarlanmamıştır. Gözeneklilik esas olarak hidrojenden kaynaklanıyorsa, sadece filtrelemeyle sorunun çözülmesi pek olası değildir.
Daha iyi bir yaklaşım: Hidrojenle ilgili sorunu teyit edin ve gaz giderme, nem kontrolü ve katılaşma koşullarını değerlendirin.
Hata 2: Gaz giderme işleminin tüm kalıntıları ortadan kaldırdığını varsaymak
Gaz kabarcıklarının giderilmesi, bazı safsızlıkların ayrılmasına ve yüzdürülmesine yardımcı olabilir; ancak sonuç, çalışma koşullarına bağlıdır. Kalıcı kalıntı sorunları, özel filtreleme işlemlerini ve eritme işlemlerinde iyileştirilmiş uygulamaları gerektirebilir.
Daha iyi bir yaklaşım: Tedavi öncesi ve sonrası dahil olma düzeylerini kontrol edin ve filtreleme düzenini inceleyin.
Hata 3: Tüm alüminyum eriyik maddelerini birbirinin aynısı olarak kabul etmek
Farklı formülasyonların farklı amaçları vardır. Bir kaplama ürünü, fırın temizleyicisi ve arıtma akısı, her biri “alüminyum akısı” olarak tanımlandığı için tek başına seçilmemelidir.
Daha iyi bir yaklaşım: Ürünü istenen işleve uygun hale getirin ve üreticinin önerdiği koşulları kontrol edin.
4. Hata: Aşağı akış yönündeki kirlenmeyi göz ardı etmek
Tedavi başarıyla tamamlansa bile, erimiş alüminyum, bekletme, aktarma veya döküm aşamalarında ilave hidrojen veya kalıntılar alabilir.
Daha iyi bir yaklaşım: Metal işleme sürecinin tamamını gözden geçirin, gereksiz türbülansı ve neme maruz kalmayı kontrol altına alın ve önlenebilir gecikmeleri önleyin.
5. Hata: Ekipmanı yalnızca reklamlarda belirtilen performansa göre satın almak
Belirlenmiş test koşulları bulunmayan bir ürün iddiası, belirli bir tesisteki gerçek performansı öngöremeyebilir.
Daha iyi bir yaklaşım: İlgili çalışma sınırları, referans test yöntemleri, uyumlu alaşımlar, bakım gereklilikleri ve performansın doğrulanmasına yönelik pratik bir plan talep edin.
10. Alüminyum Arıtma Ekipmanları Nasıl Seçilir?
Ekipman seçimi, tercih edilen bir ürün kategorisinden ziyade proses gereksinimlerinden yola çıkılarak yapılmalıdır.
Fiyat teklifi talep etmeden önce yanıtlanması gereken sorular
| Satın alma kriteri | Sağlanması gereken bilgiler | Neden önemli |
|---|---|---|
| Alaşım tipi | Kesin alaşım kaliteleri ve ilgili kimyasal bileşim gereklilikleri | Malzeme uyumluluğunu ve işleme sınırlamalarını belirler |
| Üretim süreci | Toprak fırın, kütük dökümü, kütükçü dökümü, dökümhane dökümü veya başka bir işlem | Uygun ekipman yapılandırmasını belirler |
| Üretim kapasitesi | Fırın hacmi veya metal akış hızı | Tedavi kapasitesi gerekliliklerini belirler |
| Başlıca kalite sorunu | Hidrojen, kalıntılar, reaktif safsızlıklar veya bileşim sapması | Yanlış arıtma teknolojisinin satın alınmasını önler |
| Gerekli çıktı kalitesi | Uygulanabilir müşteri veya kurum içi kabul kriterleri | Ölçülebilir bir seçim hedefi sunar |
| Kullanılabilir alan | Kurulum boyutları, aktarım düzeni ve fırın geometrisi | Fiziksel uyumluluğu belirler |
| Sarf Malzemeleri | Filtre sınıfı, akı türü, gaz ve yedek parçalar | Devam eden maliyet ve tedarik planlamasını etkiler |
| Çalışma koşulları | Sıcaklık, bakım erişimi, hizmet koşulları ve kontrol sistemleri | Güvenilirliğin değerlendirilmesine ve mevcut operasyonlarla uyumun belirlenmesine yardımcı olur |
| Doğrulama | Mevcut hidrojen, katkı maddeleri ve kimyasal testler | Sonucun nasıl ölçüleceğini belirler |
Rakip teklifler nasıl karşılaştırılmalıdır?
Teklifleri aynı teknik özelliklere göre karşılaştırın. Düşük bir başlangıç ekipman fiyatı, mutlaka daha düşük bir toplam işletme maliyeti anlamına gelmez.
Ekipman fiyatı, kurulum işleri, uygun olduğu durumlarda enerji tüketimi, proses gazı, filtre ve akı tüketimi, bakım, refrakter hizmetleri, metal kayıpları, arıza süreleri ve reddedilen üretimi dikkate alın.
Tedarikçilerden, saha koşullarına bağlı kalan parametreleri belirlemelerini isteyin. Performansın önemli bir husus olduğu durumlarda, satın almadan önce uygun kabul kriterleri ve doğrulama yöntemleri üzerinde anlaşın.
11. AdTech China, Alüminyum Eriyiğinin Arıtılmasını Nasıl Destekliyor?
AdTech China, alüminyum eriyik arıtma ve döküm işlemleri için ekipman ve malzemeler konusunda uzmanlaşmış, Çin merkezli bir üretici ve uluslararası tedarikçidir. Şirketin sunduğu ürün yelpazesi arasında çevrimiçi gaz giderme ekipmanları, filtreleme ekipmanları, seramik köpük filtreler, filtre malzemeleri, arıtma akışkanları, akışkan enjeksiyon sistemleri ve ilgili döküm bileşenleri yer almaktadır.
Ürün yelpazesinin farklı bölümleri, farklı üretim ihtiyaçlarını karşılamaktadır.
Hidrojen indirgemesi ve kontrollü eriyik işleme gerektiğinde, çevrimiçi gaz giderme ekipmanı önem kazanır.
Seramik köpük filtreler ve filtreleme ekipmanları, döküm öncesinde metalik olmayan kalıntıların giderilmesine yardımcı olur. Üretim hattına bağlı olarak, plaka tipi filtreleme, derin yataklı filtreleme veya kartuş filtreleme yöntemleri tercih edilebilir.
Arıtma akısı ve granül akısı, belirli eritme-arıtma gereksinimleri için seçenekler sunar. Doğru ürünün seçimi, alaşım türüne, arzu edilen saflık seviyesine ve üreticinin kullanım talimatlarına bağlıdır.
Akı Enjeksiyon Sistemleri, fırın içinde arıtma akısının dağıtılması için otomatik bir yöntem sunar. Model, fırın geometrisi, dozaj aralığı ve işleme yolu, mevcut kurulum koşullarına göre değerlendirilmelidir.
Bu ürünler, altta yatan metalurjik sorunun tespit edilmesinin yerine geçecek unsurlar olarak değil, bir proses çözümünün bileşenleri olarak değerlendirilmelidir.
Örneğin, hidrojen kaynaklı gözeneklilik sorunu yaşayan bir dökümhane gaz giderme değerlendirmesine ihtiyaç duyabilirken, aşırı oksit kalıntıları bulunan bir tesiste ise filtreleme ve metal işleme süreçlerinin gözden geçirilmesi gerekebilir. Bazı uygulamalarda her ikisi de gereklidir. Nihai konfigürasyon, alaşımın ve döküm hattının teknik gerekliliklerine uygun olmalıdır.
Üreticiler ve alıcılar, akış kapasitesi, işleme hedefleri, alaşım uyumluluğu, sarf malzemesi gereksinimleri ve işlenmiş metal kalitesini doğrulama yöntemleri dahil olmak üzere uygun seçim kriterlerini birlikte belirlemelidir.
Sonuç
Alüminyumun arıtılması, nelerin uzaklaştırılması gerektiğini anlamakla başlar.
Geleneksel erimiş alüminyum işleme sürecinde, gaz giderme işlemi öncelikle çözünmüş hidrojeni azaltmak için kullanılır; filtreleme ise metalik olmayan kalıntıları tutar ve uygun akışkanlar belirli arıtma ve koruma işlevlerini destekler. Kimyasal bileşimdeki sapmalar ayrı bir değerlendirme gerektirir; zira sıradan filtreleme ve gaz giderme işlemleri her türlü çözünmüş kirliliği gidermez.
En etkili yaklaşım, uygun arıtma ekipmanını kuru ve kontrollü işleme yöntemleri, uygun numune alma, ölçülebilir kabul kriterleri ve yeniden kirlenmenin önlenmesi ile birleştiren yaklaşımdır.
Alüminyum dökümhaneleri ve döküm tesisleri için amaç, sadece daha fazla arıtma ekipmanı kurmak değildir. Asıl amaç, kalite sorununu tespit etmek, doğru yöntemi seçmek, bu yöntemin etkinliğini doğrulamak ve döküm aşamasına kadar gerekli metal kalitesini korumaktır.
SSS
Aşağıdaki dokuz SSS, yayınlanan makalenin sonunda yer alacak özel bir SSS bölümü için uygundur. Tekrarları önlemek amacıyla, bu soruların bir kopyasını makalenin ana metninin başka bir yerine eklemek yerine, bu bölümü makalenin SSS modülü olarak kullanın.
1. Erimiş alüminyumu nasıl arındırırsınız?
Erimiş alüminyum genellikle gaz giderme, filtreleme ve uygun akı işleminin birleşimiyle arıtılır. Gaz giderme işlemi çözünmüş hidrojeni azaltır, filtreleme işlemi metal olmayan kalıntıları giderir ve akılar belirli arıtma veya yüzey koruma işlevlerini destekler. Uygun kombinasyon, alaşıma, üretim sürecine ve istenen metal saflığına bağlıdır.
2. Erimiş alüminyumdan hidrojeni uzaklaştırmanın en iyi yöntemi nedir?
Genellikle azot veya argon gibi uygun bir temizleme gazı kullanılarak yapılan döner gaz giderme, endüstride yaygın olarak kullanılan bir yöntemdir. Bu işlem, eriyikten hidrojenin dışarı aktarılmasını kolaylaştıran ince dağılmış kabarcıklar oluşturur. Gerekli işleme koşulları, alaşıma, başlangıçtaki hidrojen seviyesine, ekipman tasarımına ve hedeflenen kaliteye bağlıdır.
3. Seramik köpük filtre, alüminyumdan hidrojeni arındırabilir mi?
Seramik köpük filtre, öncelikle metalik olmayan kalıntıları tutmak üzere tasarlanmıştır. Çözünmüş hidrojeni doğrudan gidermez. Hidrojene bağlı gözeneklilik ana sorun ise, gaz giderme ve nem kontrolü ayrı ayrı değerlendirilmelidir.
4. Alüminyum arıtma akısı hangi safsızlıkları giderebilir?
Cevap, akı formülasyonuna bağlıdır. Bazı ürünler gaz ve kalıntıların giderilmesini desteklerken, diğerleri ise öncelikle yüzey koruması, fırın temizliği veya cüruf yönetimi için kullanılır. Seçilmiş reaktif safsızlıklar, özel olarak formüle edilmiş bir arıtma maddesi veya başka bir uyumlu işlem gerektirebilir. İlgili ürünün teknik talimatları, ürünün amaçlanan kullanım alanını belirlemelidir.
5. Filtreleme işlemi, bir alüminyum alaşımının kimyasal bileşimini düzeltir mi?
Hayır, genellikle değil. Filtreler, süspansiyon halindeki metalik olmayan kalıntıları gidermek için kullanılır. Çözünmüş bir alaşım veya safsızlık elementinin konsantrasyonu spesifikasyon sınırlarının dışındaysa, tesis hammadde miktarının ayarlanması, karıştırma, seyreltme veya uygun bir özel arıtma işlemini değerlendirmelidir.
6. Bir dökümhane, alüminyumun gaz giderme işleminin etkili olup olmadığını nasıl kontrol edebilir?
Uygun bir hidrojen ölçüm yöntemi kullanın ve tutarlı numune alma ve çalışma koşulları altında elde edilen sonuçları karşılaştırın. Düşük basınç testi yararlı karşılaştırmalı bilgiler sağlayabilir, ancak bu test otomatik olarak hidrojen konsantrasyonunun doğrudan bir ölçümü olarak değerlendirilmemelidir. Belirli bir sayısal sınırın kanıtlanması gerektiğinde, kalibre edilmiş bir ölçüm yöntemi seçilmelidir.
7. Seramik köpük filtre ile derin yataklı filtre arasındaki fark nedir?
Seramik köpük filtre, uygun bir filtre düzenine yerleştirilmiş gözenekli bir seramik yapı kullanır. Derin yataklı filtre ise erimiş alüminyumu bir filtre malzemesi yatağından geçirir. Her ikisi de kalıntıları giderebilir, ancak kapasiteleri, kurulum gereksinimleri, çalışma özellikleri ve bakım ihtiyaçları birbirinden farklıdır. Seçim, üretim akışı, kalıntı hedef değeri ve sistem yapılandırmasına göre yapılmalıdır.
8. Alüminyum arıtma işleminden sonra hidrojen emilimi nasıl önlenebilir?
Uygun şekilde kurutulmuş hammadde ve ekipman kullanın, eriyiği neme maruz kalmaktan koruyun, gereksiz yüzey bozulmalarını en aza indirin ve aktarım ile bekletme süreçlerini kontrol edin. Önceden işlenmiş alüminyum, döküm öncesinde yeniden kirlenebileceğinden, sonraki aşamalarda doğru şekilde işlenmesi büyük önem taşır.
9. Alüminyum arıtma ekipmanı satın alırken alıcılar nelere dikkat etmelidir?
Alıcılar, alaşımı, fırın hacmini veya metal akış hızını, başlıca safsızlık sorununu, istenen nihai metal kalitesini, kurulum koşullarını, sarf malzemelerini, bakım gereksinimlerini ve doğrulama yöntemini belirtmelidir. Teklifler, aynı teknik gereksinimlere göre karşılaştırılmalı ve performans iddiaları, açıkça tanımlanmış koşullar altında değerlendirilmelidir.
