

Для очистки алюминия, предназначенного для литья, производители должны выявить примеси в расплаве и выбрать соответствующий метод обработки. Дегазация удаляет растворенный водород, фильтрация — неметаллические включения, а подходящие флюсы обеспечивают выполнение конкретных функций рафинирования и защиты металла. На многих алюминиевых литейных заводах эти методы дают наилучшие результаты в рамках скоординированного процесса обработки расплава, а не в качестве отдельных решений. Однако ни один из них не устраняет автоматически все химические примеси и не позволяет получить алюминий сверхвысокой чистоты. Выбор правильного процесса зависит от сплава, метода литья, качества сырья, производительности и требуемой конечной чистоты металла.
Для алюминиевых литейных цехов, цехов по производству заготовок и слябов, а также литейно-прокатных цехов очистка — это не просто удаление видимых примесей из расплавленного алюминия. Она включает в себя контроль содержания растворенных газов, оксидных пленок, взвешенных частиц, определенных химических примесей, а также условий, в которых металл поступает на литейную линию.
Понимание этих различий помогает производителям выбирать подходящее оборудование, избегать ненужных затрат на обработку и сокращать количество брака, вызванного низким качеством расплава.
1. Что на самом деле означает «очистка алюминия»?
Под очисткой алюминия могут подразумеваться различные металлургические процессы. Прежде чем выбрать метод очистки, необходимо провести разграничение между обычной обработкой расплава и производством алюминия высокой чистоты.
В литейном производстве и при литье непосредственной задачей, как правило, является повышение чистоты расплавленного алюминия до его затвердевания. Обычно это подразумевает снижение содержания растворенного водорода и неметаллических включений, при необходимости — контроль за определенными реактивными примесями, а также предотвращение дополнительного загрязнения во время перекачки металла.
Это различие имеет значение, поскольку каждая примесь ведет себя по-своему.
Основные виды примесей в расплавленном алюминии
| Проблема, связанная с примесями или качеством | Типичные примеры | Основная проблема | Соответствующее лечение |
|---|---|---|---|
| Растворенный водород | Водород, поглощённый расплавом | Газовая пористость и связанные с ней дефекты литья | Ротационная дегазация или другие подходящие методы дегазации |
| Неметаллические включения | Оксиды алюминия, оксидные пленки, частицы огнеупорных материалов и другие взвешенные твердые частицы | Дефекты поверхности, снижение чистоты металла и нарушение целостности отливки | Фильтрация, флотация, соответствующая обработка потока и контролируемое снятие пены |
| Шлак и поверхностные оксиды | Материал с высоким содержанием оксидов, образовавшийся на поверхности расплава | Потеря металла, загрязнение и сложности при обращении | Надлежащие методы снятия пены и флюсования |
| Отдельные реактивные примеси | Натрий, кальций и литий в соответствующих системах сплавов | Проблемы, связанные с обработкой и качеством конкретных сплавов | Соответствующая химическая очистка или обработка реактивным газом, если это обосновано |
| Неправильный состав сплава | Избыток железа, кремния, меди или другого легирующего элемента | Несоответствие требованиям к химическому составу | Контролируемая корректировка заряда, смешивание, разбавление или специализированная доработка, если это технически возможно |
Эти категории в некоторой степени пересекаются. Например, газовые пузырьки могут переносить некоторые включения к поверхности расплава, в то время как определенные рафинирующие агенты могут способствовать как удалению газа, так и отделению оксидов. Тем не менее необходимо понимать механизмы и ограничения отдельных процессов.
Означает ли «очистка» получение алюминия чистотой 99,99%?
Не обязательно.
На традиционном алюминиевом литейном заводе под очисткой обычно понимается доведение расплава до требуемых пределов чистоты и химического состава, необходимых для конкретного вида литья. Критерии приемки алюминиевого сплава, предназначенного для изготовления автомобильных деталей, заготовок для экструзии, проката или высокочистых электротехнических изделий, могут значительно различаться.
Производство алюминия сверхвысокой чистоты представляет собой особую задачу в области металлургии. Специализированные методы могут включать сегрегацию, электролиз или другие технологии рафинирования, а не обычную литейную дегазацию и фильтрацию.
Практический вывод: перед выбором метода очистки необходимо определить требуемое конечное качество металла. Цель заключается не в удалении всех компонентов из алюминия, а в контроле содержания нежелательных веществ без изменения характеристик сплава за пределы установленных технических требований.
2. Почему расплавленный алюминий необходимо очищать?
Необходимость очистки становится более очевидной, если рассматривать влияние водорода и включений по отдельности.
Поглощение водорода и газовая пористость
Расплавленный алюминий может поглощать водород в результате реакций с влагой. Водород может попадать в расплав из-за высокой влажности окружающей среды, влажных исходных материалов, неподходящих инструментов или огнеупорных материалов, а также из других источников загрязнения.
По мере затвердевания алюминия растворимость водорода снижается. Водород, который больше не может оставаться в растворённом состоянии, может образовывать газовые поры в отливке. Эти поры могут влиять на механические свойства, герметичность, обрабатываемость и качество поверхности. Их фактическое влияние зависит от сплава, условий затвердевания и требований, предъявляемых к детали.
Дегазация направлена на удаление растворенного водорода, уже присутствующего в расплаве. Предотвращение попадания влаги и ненужного нарушения поверхности помогает с самого начала ограничить поступление водорода.
Оксидные пленки и неметаллические включения
Алюминий легко вступает в реакцию с кислородом, образуя на своей поверхности слой оксида. При нарушении поверхности расплава пленки оксида могут попадать в жидкий металл. Осколки огнеупорных материалов, частицы шлака и другие твердые частицы также могут попадать в расплав во время плавки, выдержки, перекачки и литья.
Эти примеси не всегда удаляются с помощью одной только дегазации. Их может потребоваться отделить с помощью фильтрации, флотации, соответствующей обработки потоком или контролируемого осаждения и сбора пены.
Фильтрация через керамическую пену широко применяется в алюминиевом литье для улавливания неметаллических включений при прохождении расплавленного алюминия через пористую керамическую структуру.
Химические примеси и состав сплава
Химическую чистоту не следует путать с физической чистотой.
Фильтр может удалять взвешенные твердые частицы, но, как правило, он не удаляет растворенное железо или кремний из алюминиевого сплава. Аналогичным образом, стандартный цикл дегазации не может заменить исправление ошибки в составе шихты.
Для определенных реактивных примесей целесообразно применять химическую очистку. При выборе конкретного метода необходимо учитывать химический состав сплава, допустимые остаточные концентрации, совместимость с последующими технологическими процессами и экологические нормы. В исследованиях по очистке алюминия проводится разграничение между удалением водорода и твердых включений, с одной стороны, и удалением растворенных химических примесей — с другой.
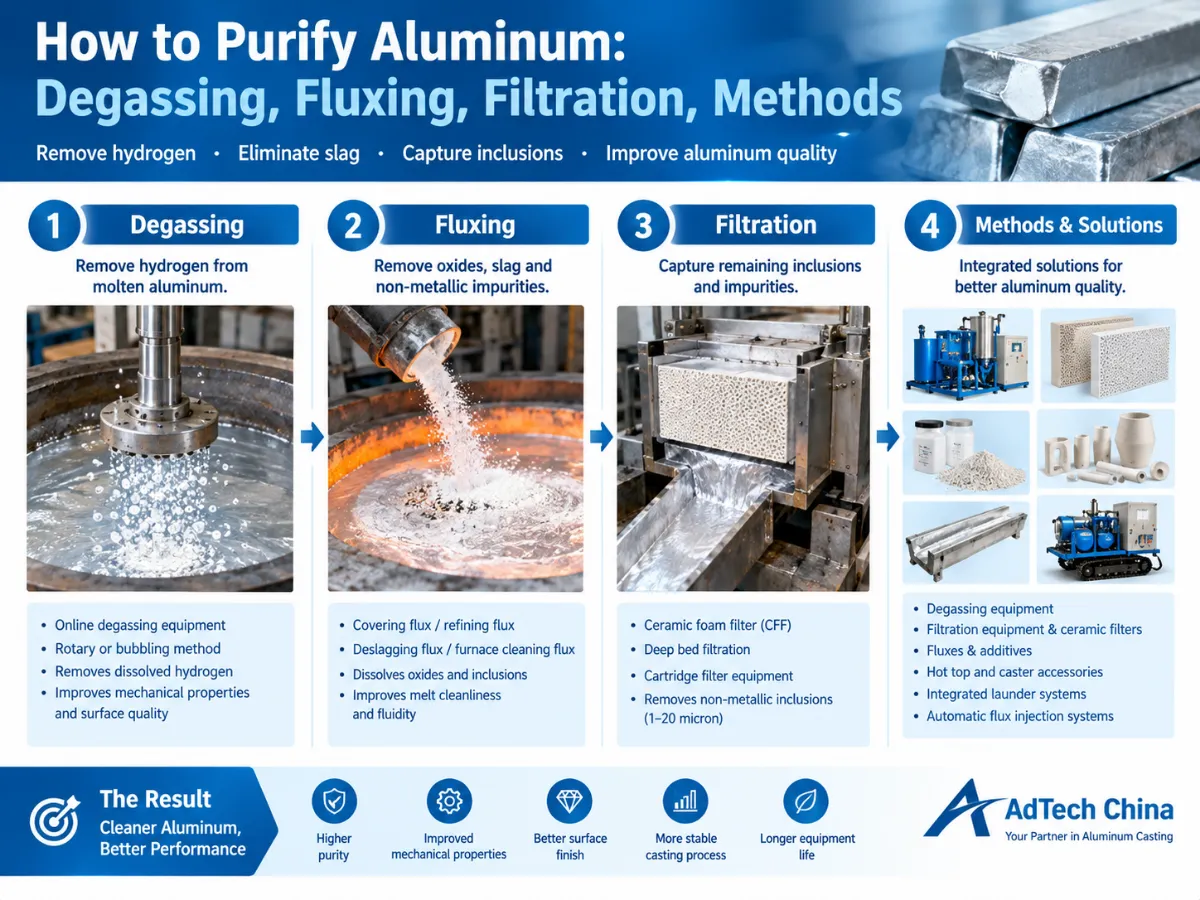
3. Как очистить расплавленный алюминий: пять практических шагов
Надежный технологический процесс начинается с диагностики, за которой следуют правильно подобранное лечение и проверка. Не существует единой последовательности действий, подходящей для любой печи или литейной линии, однако приведенная ниже схема помогает систематизировать процесс принятия решений.
Шаг 1: Определите источник загрязнения
Для начала необходимо проанализировать тип дефекта, химический состав металла, состояние исходных материалов и существующий технологический процесс обработки.
Среди полезных вопросов можно выделить следующие:
-
В отливках возникают газовые поры, дефекты, связанные с оксидами, или и то, и другое?
-
Превышает ли уровень водорода допустимый предел для данного завода?
-
Изменился ли уровень включения после внедрения нового источника ломa или нового состава шихты?
-
Состав сплава выходит за пределы технических требований?
-
Появляются ли дефекты до или после изменения условий перекачки, выдержки или фильтрации?
Не следует полагать, что каждая пористость обусловлена исключительно водородом. Усадка, условия подачи материала и другие проблемы, связанные с затвердеванием, могут вызывать схожие симптомы. Кроме того, не каждую видимую поверхностную примесь следует рассматривать как признак избыточного содержания растворенного водорода.
Отбор проб и проведение соответствующих испытаний помогают исключить эти варианты ещё до выбора оборудования или расходных материалов.
Шаг 2: Усовершенствование методов плавления и поддержания температуры
Очистка начинается до того, как в систему вводится дегазационный ротор или фильтр.
Материалы загрузки, инструменты и оборудование, контактирующие с расплавленным алюминием, должны быть надлежащим образом высушены и подготовлены к эксплуатации при соответствующей температуре. Влажные материалы могут создавать серьезную угрозу безопасности, а также риск загрязнения.
Процедуры на предприятии должны также предусматривать:
-
Выбор и сегрегация заряжающих материалов.
-
Состояние печи и огнеупорных материалов.
-
Обеспечение надлежащего контроля температуры для данного сплава и процесса литья.
-
Избегайте ненужного воздействия на поверхность расплава.
-
Методы аккуратного перемещения и разлива.
-
Своевременное удаление поверхностной окалины с помощью подходящего метода.
Работа при неоправданно высокой температуре может привести к усилению окисления и увеличению энергопотребления. Тем не менее, температура должна соответствовать технологическим требованиям к сплаву и не выходить за пределы допустимых значений, установленных для оборудования.
Следует контролировать процесс скимминга, чтобы удалять поверхностный материал, не вводя в расплав дополнительные оксидные пленки. Профилактика зачастую обходится дешевле, чем многократная обработка металла, загрязненного в процессе обращения.
Шаг 3: Выберите метод очистки от выявленной примеси
Следующим шагом является подбор подходящего процесса для решения данной задачи.
В случае избыточного содержания растворенного водорода следует рассмотреть возможность дегазации. При наличии неметаллических включений необходимо оценить целесообразность фильтрации и других подходящих методов сепарации. В случае определенных реактивных примесей следует определить, требуется ли использование рафинирующего агента, совместимого со сплавом, или специальной газовой очистки.
Способ обработки следует определять исходя из реальных производственных потребностей, а не на основании общего утверждения о том, что один и тот же метод позволяет очищать любой вид алюминия.
Шаг 4: Защита расплава после обработки
Расплав, который сразу после обработки соответствует требуемому уровню чистоты, может ухудшиться по качеству до начала литья.
Чрезмерная турбулентность, длительное нахождение в ожидании, воздействие влаги, ненадлежащие методы перемещения и неподходящие условия хранения могут привести к появлению новых загрязнений или поглощению водорода.
По этой причине процесс очистки следует оценивать в контексте всего технологического маршрута от печи до литейного поста. Системы онлайн-контроля могут способствовать обеспечению более стабильного качества очистки и сокращению ненужных перемещений, однако их фактическая эффективность зависит от конфигурации завода и соблюдения технологического режима.
Шаг 5: Проверьте результаты
По возможности измеряйте соответствующие показатели качества до и после обработки.
В зависимости от области применения это может включать измерение содержания водорода, испытания под пониженным давлением, анализ включений и определение химического состава. Выбор подходящего метода зависит от того, что необходимо подтвердить.
Одного лишь визуального осмотра недостаточно для определения концентрации водорода или подтверждения того, что микроскопические включения были удалены. Результаты следует оценивать с учетом критериев приемки, установленных заводом для конкретного сплава и в соответствии с требованиями заказчика.
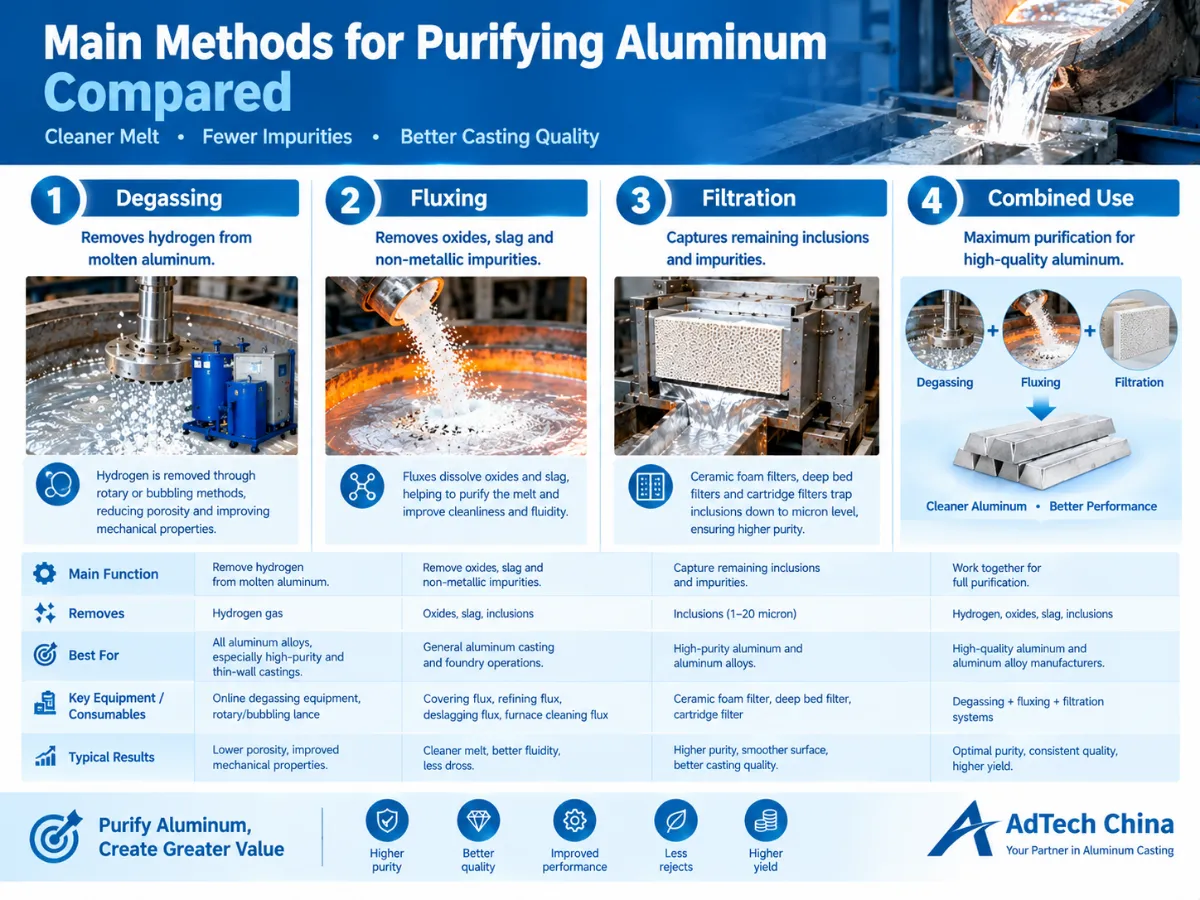
4. Сравнение основных методов очистки алюминия
Различные технологии позволяют решать разные задачи. В приведенной ниже таблице кратко изложены их основные функции.
| Метод очистки | Основная функция | Наиболее актуально, когда | Важное ограничение |
|---|---|---|---|
| Роторная дегазация | Удаляет растворенный водород с помощью мелких пузырьков продувочного газа | Проблемы с качеством, связанные с водородом, требуют контролируемой обработки | Не удаляет самостоятельно все твердые включения или растворенные химические примеси |
| Фильтрация керамической пеной | Улавливает неметаллические включения во время течения металла | Чистота расплава перед литьем вызывает озабоченность | Не обеспечивает непосредственного удаления растворенного водорода и не корректирует химический состав сплава |
| Рафинирующий флюс | Обеспечивает удаление примесей за счет физических и химических механизмов, зависящих от состава препарата | Были определены конкретные требования к очистке или контролю содержания газа и включений | Эффективность зависит от состава, дозировки, температуры, распределения и совместимости |
| Покрывной флюс | При правильном составе образует защитный поверхностный слой | Необходимо контролировать окисление поверхности и воздействие влаги | Не заменяет дегазацию в случаях, когда требуется удаление водорода |
| Глубокая фильтрация | Использует слой подходящего фильтрующего материала для улавливания включений | Для производства требуется совместимая система фильтрации высокой производительности | Производительность зависит от типа среды, геометрии слоя, условий потока и конструкции системы |
| Картриджная или трубчатая фильтрация | Обеспечивает фильтрацию с помощью компактного пористого материала | Приложение соответствует мощности системы и конфигурации фильтров | Выбор и срок службы зависят от расхода, степени загрязнения и конструкции изделия |
| Корректировка заряда или специализированная переработка | Устраняет выявленные проблемы, связанные с химическим составом | Результаты анализа показывают, что химический состав сплава выходит за пределы установленных норм | Обычные фильтры и плановая дегазация не могут заменить химическую коррекцию |
Эти различия соответствуют результатам обзорных исследований и отраслевым рекомендациям по обработке расплава. Окончательный выбор необходимо подтвердить с учётом конкретного сплава и технологического процесса.
Какой метод следует выбрать литейному предприятию в первую очередь?
Воспользуйтесь следующим руководством, ориентированным на решение задач:
-
Высокая пористость, обусловленная водородом или газом: для начала следует подтвердить наличие проблемы, связанной с водородом, и оценить эффективность дегазации, а также проверить условия затвердевания и источники влаги.
-
Чрезмерное количество оксидных включений: Проанализируйте процессы обработки расплава, снятия пены и фильтрации, а также оцените, насколько целесообразна существующая схема фильтрации.
-
Отдельные реактивные примеси: определить концентрацию примесей, совместимость с сплавом и подходящий метод рафинирования.
-
Неправильный химический состав сплава: скорректируйте шихту или определите подходящую схему металлургической очистки.
-
Нестабильное качество после обработки: необходимо проверить наличие загрязнений, попадающих на последующих этапах технологического процесса, включая условия перекачки, время выдержки, турбулентность потока и эффективность фильтрации.
Для завода может потребоваться ряд взаимодополняющих мер. Выбор только одной технологии без предварительной диагностики проблемы может привести к увеличению эксплуатационных расходов без достижения желаемого улучшения.
5. Как в процессе дегазации удаляется водород из расплавленного алюминия
Дегазация является ключевым этапом обработки алюминиевых сплавов, подверженных образованию пористости, вызванной водородом.
Принцип действия ротационной дегазации
В типичном процессе ротационной дегазации рабочее колесо или ротор вводит азот, аргон или другой разрешённый технологический газ в расплавленный алюминий. Вращающийся узел рассеивает газ на мелкие пузырьки.
Водород диффундирует из расплава в пузырьки продувочного газа. По мере того как пузырьки поднимаются и покидают расплав, водород удаляется. Степень удаления зависит от таких факторов, как дисперсия газа, время контакта, состояние расплава, конструкция оборудования и рабочие параметры.
Хорошая дисперсия газа важна, поскольку она увеличивает площадь контакта между пузырьками и жидким металлом. Однако условия эксплуатации следует подбирать с учетом конкретной системы, а не стремиться к максимальной скорости ротора или расходу газа, не принимая во внимание возникающие при этом возмущения в расплаве и производительность процесса.
Дегазация в печи и внепечная дегазация
| Рассмотрение | Дегазация в печи | Онлайн-дегазация |
|---|---|---|
| Место проведения лечения | Печь или емкость для хранения | Встроено в линию металлопереноса или литьевую линию |
| Основная должностная функция | Обрабатывает партию или объем печи | Обрабатывает металл по мере его прохождения по линии |
| Основные факторы проектирования | Геометрия ванны, объем металла, ротор или система подачи газа, время обработки | Расход металла, требуемое количество водорода для восстановления, время пребывания, схема размещения оборудования |
| Общая оценка | Уровень водорода до и после обработки | Стабильность технологического процесса и качества металла в ходе производства |
| Основной аспект | Вариабельность партий и логистика лечения | Непрерывная работа, стабильность расхода, техническое обслуживание и управление последующими процессами |
Ни одна из этих схем не является универсально лучшей. У небольшого литейного завода, обрабатывающего отдельные партии из печи, требования могут отличаться от требований завода, обслуживающего линию непрерывной разливки.
Как следует определять технические характеристики оборудования для дегазации?
К ключевым критериям относятся расход металла или объем ванны, тип сплава, уровень поступающего водорода, требуемое конечное качество, доступное пространство для установки, конфигурация огнеупорной кладки и требования к техническому обслуживанию.
Покупателям также следует поинтересоваться конструкцией ротора или форсунки, системой подачи и регулирования газа, запасными частями, данными об эксплуатации и доступными методами проверки эффективности удаления водорода.
Точное время цикла, расход газа, скорость вращения ротора и допустимое содержание остаточного водорода должны устанавливаться с учетом конкретного оборудования, сплава и производственных требований. Использование единой универсальной технологической рецептуры нецелесообразно.
6. Как керамические пенные фильтры очищают расплавленный алюминий
Керамические пенообразные фильтры используются для удаления неметаллических включений перед литьем. Их взаимосвязанные поры позволяют расплавленному алюминию проходить через керамическую структуру, удерживая при этом примеси благодаря сочетанию механизмов перехвата и поверхностного улавливания.
Полученный металл может обладать повышенной чистотой при условии, что марка фильтра, его размеры, а также условия установки и эксплуатации соответствуют требованиям.

Что следует учитывать при выборе керамического пенофильтра?
На выбор фильтра влияют несколько факторов.
PPI и структура пор. Количество пор на дюйм (PPI) — это показатель, используемый для описания структуры пор фильтра. Он не является универсальной гарантией того, что все частицы, превышающие определенный размер, будут удалены. Эффективность фильтрации зависит не только от номинального количества пор.
Размеры фильтра и доступная площадь прохождения потока. Фильтр должен пропускать необходимый поток металла, не создавая недопустимого сопротивления.
Совместимость со сплавом. Материал фильтра должен быть совместим со сплавом и соответствовать рабочей температуре. В некоторых случаях, когда в составе сплава содержится высокое количество магния, может потребоваться специальный тип фильтра без содержания фосфора, в зависимости от химического состава фильтра и условий эксплуатации.
Монтаж и предварительный нагрев. Фильтр и фильтрующий блок необходимо подготовить в соответствии с инструкциями поставщика и утвержденными на предприятии процедурами. Неправильная подготовка может привести к повреждению фильтра, нестабильному потоку или замерзанию металла.
Требования к чистоте. Для обычного литья и производства высококачественной фольги или заготовок для аэрокосмической промышленности могут требоваться разные уровни контроля включений. Выбор должен соответствовать фактическим техническим требованиям к продукции.
Стоимость и стабильность эксплуатации. Стоимость фильтра — лишь один из факторов. На общую стоимость также влияют срок службы, пропускная способность, потери металла, частота замены, количество бракованных отливок и перерывы в производстве.
Керамические пенообразные фильтры и фильтрация с глубоким слоем
И керамический пенопластовый фильтр, и система с глубоким слоем служат для фильтрации, но их конструкции различаются.
| Фактор | Керамический поролоновый фильтр | Глубокая фильтрация |
|---|---|---|
| Фильтрующий материал | Пористая керамическая пена | Слой подходящего гранулированного или формованного фильтрующего материала |
| Типичная схема расположения | Отдельный фильтр, установленный в фильтрующем блоке или в линейной системе | Конструктивное фильтрующее устройство, содержащее слой фильтрующего материала |
| Факторы, которые следует учитывать при выборе | Класс фильтра, размер, площадь проходного сечения, совместимость со сплавами и содержание включений | Характеристики среды, размеры слоя, расход, давление или потери напора, а также рабочий цикл |
| Производственная подгонка | Отдельные процессы периодической или непрерывной разливки | Области применения, соответствующие производительности и эксплуатационным характеристикам фильтрующего слоя |
| Основной компромисс | Замена фильтра и его производительность должны соответствовать потоку металла | Необходимо провести оценку интеграции оборудования, управления носителями и технологических требований |
Фильтр с глубоким слоем не всегда автоматически оказывается более эффективным, чем фильтр из керамической пены, для всех случаев применения. Для правильного сравнения необходимо учитывать одинаковые требования к степени очистки, сплав, условия прохождения потока и производственные ограничения. Компания AdTech предлагает в своей линейке оборудования для очистки алюминиевого расплава как фильтры из керамической пены, так и фильтры с глубоким слоем.
7. Как правильно использовать флюс для рафинирования алюминия
Алюминиевые флюсы не представляют собой единую категорию взаимозаменяемых продуктов. Их состав и назначение различаются, поэтому перед использованием необходимо уточнить название флюса и условия его применения.
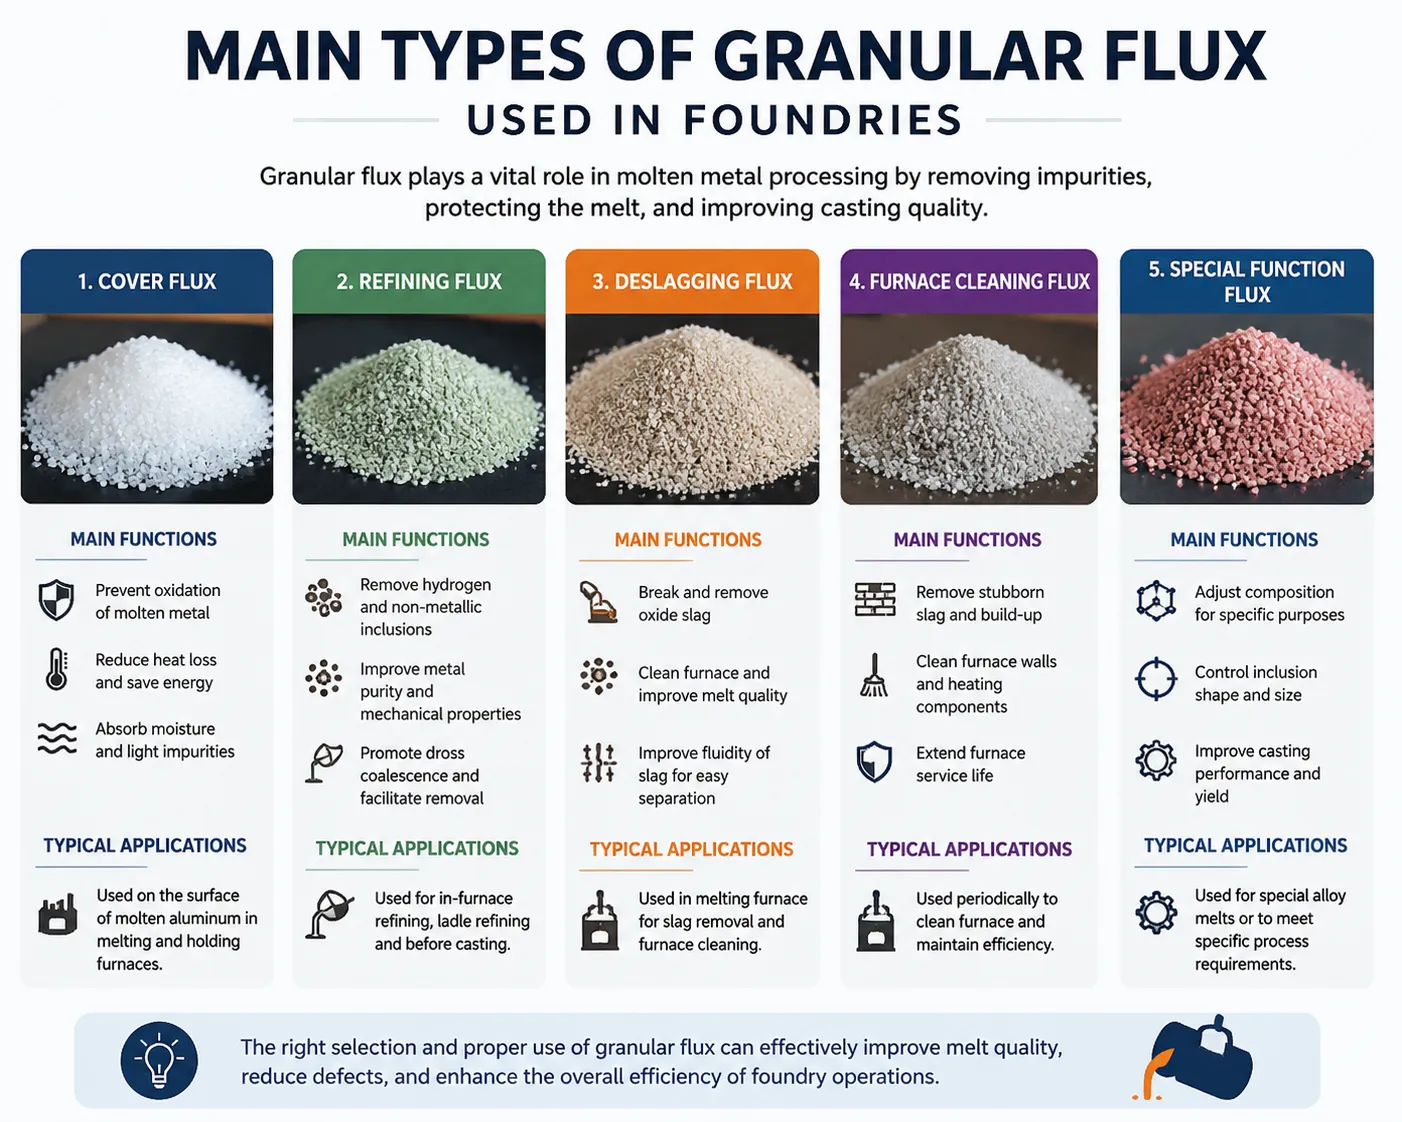
К распространенным категориям относятся покрывающие флюсы, рафинирующие флюсы, флюсы для очистки печей, флюсы для удаления шлака, флюсы для повторного использования и гранулированные рафинирующие добавки. Их назначение и совместимость зависят от конкретного состава.
Покрывной флюс
Покрывающий флюс используется для образования защитного слоя на поверхности расплава при условии, что его состав и технология применения подобраны надлежащим образом. Это может способствовать уменьшению прямого контакта расплавленного алюминия с окружающей атмосферой и ограничить окисление или поглощение влаги.
Не следует полагать, что одного лишь покрытия флюсом будет достаточно для снижения и без того повышенного уровня водорода до требуемого значения.
Рафинирующий флюс
Очистительный флюс может способствовать удалению водорода и неметаллических примесей в зависимости от его химического состава и способа применения. Некоторые составы разработаны специально для определённых семейств сплавов или конкретных задач очистки.
Покупателям следует ознакомиться с рекомендуемой дозировкой, рабочей температурой, способом нанесения и совместимостью сплавов в технической инструкции к продукту.
Флюс для очистки печи и удаления шлака
Данные продукты предназначены для выполнения конкретных задач по очистке или удалению шлака. Их основное назначение не следует путать с назначением специальных средств для удаления водорода или физических фильтров.
Флюс, предназначенный для очистки печи, не следует автоматически использовать для рафинирования самого металла.
Ручное добавление по сравнению с автоматической подачей флюса
Ручное добавление может подходить для определенных операций, однако при распределении и дозировании может наблюдаться меньшая стабильность, если процесс в значительной степени зависит от мастерства оператора.
Автоматизированное оборудование для впрыска флюса предназначено для контроля количества и распределения флюса. В опубликованной компанией AdTech технической спецификации системы впрыска флюса модели LQJL-001 указан диапазон совместимых размеров печей от 20 до 120 тонн, регулируемая скорость рафинирования от 0 до 5 кг/мин, конфигурации резервуаров объёмом 50 или 100 кг, гусеничное или колесное передвижение, а также Z-образные или веерообразные маршруты очистки. Это параметры оборудования, указанные производителем, которые не являются гарантией конкретного результата очистки для каждой печи.
Для предприятия, рассматривающего возможность автоматизации, важными вопросами являются: соответствует ли оборудование конфигурации печи, можно ли обеспечить стабильную подачу флюса и можно ли контролировать процесс посредством регулируемого дозирования и измерения качества расплава.
8. Как проверить, удалось ли очистить алюминий
Необходимо подтвердить эффективность очистки с помощью измерений, соответствующих исходной задаче.
Испытания водорода
Испытание при пониженном давлении (RPT) широко используется для оценки газовых характеристик расплавленного алюминия путем исследования образца, затвердевшего при пониженном давлении. Оно может быть полезно для сравнения условий обработки и выявления изменений в технологическом процессе.
Однако результаты RPT не следует автоматически рассматривать как прямой и универсально взаимозаменяемый показатель концентрации водорода. Если необходимо соблюсти установленный количественный предел содержания водорода, следует использовать подходящий откалиброванный метод измерения и утвержденную на предприятии процедуру. RISE описывает RPT как метод, используемый для оценки риска, связанного с содержанием водорода в газе и пористостью отливки.
Измерение инклюзивности
Показатели инклюзивности должны соответствовать требуемому уровню контроля чистоты.
Например, система LiMCA III компании ABB предоставляет информацию о распределении размеров включений и их концентрации в расплавленном алюминии. Такого рода измерения могут способствовать разработке технологических процессов, обеспечению качества и сравнению различных условий обработки.
В зависимости от требуемой чувствительности установки и имеющихся технических ресурсов могут быть доступны и другие подходящие лабораторные и производственные методы.
Испытания химического состава
Если предполагаемая проблема связана с химическим составом сплава или растворенными металлическими примесями, необходимо провести соответствующий химический анализ. Внешне чистый образец не является доказательством того, что алюминий соответствует заданному составу.
Используйте последовательный отбор образцов и сравнение
При сравнении методов обработки следует, насколько это возможно, использовать одинаковые места отбора проб, способы подготовки проб, процедуры измерения и условия эксплуатации. В противном случае различия между пробами могут отражать вариацию отбора проб, а не фактическое улучшение результатов обработки.
Полезная документация по процессу включает:
-
Марка сплава и состав загрузки.
-
Температура плавления и условия обработки.
-
Расход флюса или газа, если это применимо.
-
Результаты испытаний на содержание водорода или измерения его содержания.
-
Настройка фильтра и наблюдения за его работой.
-
Окончательные результаты оценки качества литья.
Эти данные позволяют легче определить, действительно ли изменение схемы лечения является эффективным и экономически обоснованным.
9. Распространённые ошибки при очистке алюминия
Ошибка № 1: Использование фильтрации для решения задач, связанных с водородом
Керамический пенопластовый фильтр удаляет неметаллические включения; он не предназначен для непосредственного удаления растворенного водорода. Если пористость в основном вызвана водородом, то одной только фильтрацией проблему вряд ли удастся решить.
Более эффективный подход: подтвердить наличие проблемы, связанной с водородом, и проанализировать условия дегазации, контроля влажности и затвердевания.
Ошибка № 2: Предположение, что дегазация удаляет все включения
Пузырьки газа могут способствовать отделению и флотации некоторых примесей, однако результат зависит от условий эксплуатации. Для решения стойких проблем с включениями может потребоваться специальная фильтрация и совершенствование методов работы с расплавом.
Лучший подход: проверить уровни включения до и после обработки и осмотреть систему фильтрации.
Ошибка № 3: Рассматривать все алюминиевые флюсы как равноценные
Различные составы преследуют разные цели. Не следует выбирать покрывающий состав, средство для очистки печи и рафинирующий флюс исключительно на том основании, что каждый из них обозначен как «флюс для алюминия».
Лучший подход: подберите продукт в соответствии с требуемой функцией и убедитесь в соответствии с рекомендованными производителем условиями эксплуатации.
Ошибка № 4: Неучет загрязнения ниже по течению
Даже после успешной очистки расплавленный алюминий может поглощать дополнительный водород или включения во время выдержки, перекачки или литья.
Более эффективный подход: проанализировать весь маршрут транспортировки металла, устранить ненужную турбулентность и воздействие влаги, а также избежать предотвратимых задержек.
Ошибка № 5: Покупка оборудования, руководствуясь исключительно заявленными характеристиками
Заявление о характеристиках продукта без указания конкретных условий испытаний может не отражать его фактическую производительность на конкретном предприятии.
Лучший подход: запросить информацию о соответствующих эксплуатационных пределах, эталонных методах испытаний, совместимых сплавах, требованиях к техническому обслуживанию и практическом плане проверки эксплуатационных характеристик.
10. Как выбрать оборудование для очистки алюминия
Выбор оборудования следует начинать с учета требований технологического процесса, а не с предпочтительной категории продукции.
Вопросы, на которые следует ответить перед запросом предложения
| Критерий закупки | Необходимая информация | Почему это важно |
|---|---|---|
| Тип сплава | Точные марки сплавов и соответствующие требования к химическому составу | Определяет совместимость материалов и ограничения по обработке |
| Технологическая схема | Печь периодического действия, литье заготовок, литье слябов, литейное производство или другой процесс | Определяет подходящую конфигурацию оборудования |
| Производственные мощности | Объём печи или расход металла | Устанавливает требования к мощностям лечебных учреждений |
| Основная проблема, связанная с качеством | Водород, включения, реактивные примеси или отклонение от заданного состава | Помогает избежать приобретения неподходящей технологии очистки |
| Требуемое качество результатов | Применимые критерии приемки со стороны заказчика или внутренние критерии приемки | Обеспечивает измеримый критерий отбора |
| Свободное пространство | Монтажные размеры, схема подачи и геометрия печи | Определяет физическую совместимость |
| Расходные материалы | Класс фильтра, тип потока, газ и сменные компоненты | Влияет на текущее планирование затрат и поставок |
| Эксплуатационные требования | Температура, доступ для технического обслуживания, условия эксплуатации и средства управления | Помогает оценить надежность и совместимость с существующими рабочими процессами |
| Верификация | Испытания на содержание водорода, наличие включений и химический состав | Определяет, каким образом будет оцениваться результат |
Как следует сравнивать конкурирующие предложения?
Сравните предложения на основе одних и тех же технических требований. Низкая начальная стоимость оборудования не всегда означает более низкие совокупные эксплуатационные расходы.
Следует учитывать стоимость оборудования, монтажные работы, энергопотребление (если применимо), расход технологического газа, фильтров и флюса, техническое обслуживание, замену огнеупорных материалов, потери металла, простои и бракованную продукцию.
Попросите поставщиков указать все параметры, которые по-прежнему зависят от условий на объекте. Если эксплуатационные характеристики имеют первостепенное значение, до заключения договора купли-продажи согласуйте подходящие критерии приемки и методы проверки.
11. Как компания AdTech China способствует очистке расплава алюминия
Компания AdTech China — китайский производитель и международный поставщик, специализирующийся на оборудовании и материалах для очистки расплава алюминия и литейных работ. В ассортимент продукции компании входят установки для онлайн-дегазации, фильтрующее оборудование, керамические пенофильтры, фильтрующие материалы, рафинирующие флюсы, системы впрыска флюсов и сопутствующие литейные компоненты.
Различные модели этой линейки предназначены для удовлетворения различных производственных потребностей.
Оборудование для онлайн-дегазации находит применение в тех случаях, когда требуется восстановление водородом и контролируемая обработка расплава.
Керамические пенофильтры и фильтрующее оборудование обеспечивают удаление неметаллических включений перед литьем. В зависимости от технологической линии выбор может включать пластинчатую фильтрацию, фильтрацию с глубоким слоем или картриджную фильтрацию.
Флюсы для рафинирования и гранулированные флюсы позволяют удовлетворить конкретные требования к рафинированию расплава. Выбор подходящего продукта зависит от типа сплава, целевых показателей по содержанию примесей и инструкций производителя по применению.
Системы впрыска флюса обеспечивают автоматизированный способ распределения рафинирующего флюса в печи. Модель, геометрия печи, диапазон дозировки и траектория обработки должны быть проверены с учетом конкретной установки.
Эти продукты следует рассматривать как компоненты технологического решения, а не как замену выявлению основной металлургической проблемы.
Например, литейному производству, сталкивающемуся с проблемой пористости, вызванной водородом, может потребоваться оценка дегазации, в то время как на предприятии с избыточным количеством оксидных включений может потребоваться анализ процессов фильтрации и обращения с металлом. В некоторых случаях требуются обе меры. Окончательная конфигурация должна соответствовать техническим требованиям к сплаву и литейной линии.
Производители и покупатели должны совместно определить соответствующие критерии выбора, включая пропускную способность, целевые показатели обработки, совместимость сплавов, требования к расходным материалам и методы проверки качества готового металла.
Заключение
Очистка алюминия начинается с понимания того, что именно необходимо удалить.
При традиционной обработке расплавленного алюминия дегазация в первую очередь применяется для снижения содержания растворенного водорода, фильтрация позволяет удалить неметаллические включения, а подходящие флюсы обеспечивают выполнение определенных функций рафинирования и защиты. Отклонения в химическом составе требуют отдельной оценки, поскольку обычная фильтрация и дегазация не позволяют устранить все растворенные примеси.
Наиболее эффективный подход сочетает в себе использование соответствующего оборудования для обработки с применением методов сухой и контролируемой обработки, надлежащим отбором проб, измеримыми критериями приемлемости и предотвращением повторного загрязнения.
Для алюминиевых литейных цехов и литейных предприятий задача заключается не просто в установке дополнительного оборудования для обработки. Она состоит в том, чтобы выявить проблему качества, выбрать правильный метод, проверить его эффективность и обеспечить необходимое качество металла вплоть до момента литья.
ЧАСТО ЗАДАВАЕМЫЕ ВОПРОСЫ
Следующие девять часто задаваемых вопросов (FAQ) подходят для отдельного раздела «Часто задаваемые вопросы» в конце опубликованной статьи. Чтобы избежать дублирования, используйте этот раздел в качестве модуля «Часто задаваемые вопросы» для статьи, а не добавляйте ещё одну копию этих вопросов в другом месте текста.
1. Как очищают расплавленный алюминий?
Расплавленный алюминий обычно очищают с помощью комбинации дегазации, фильтрации и обработки с использованием подходящих флюсов. Дегазация снижает содержание растворенного водорода, фильтрация удаляет неметаллические включения, а флюсы выполняют определенные функции по рафинированию или защите поверхности. Выбор подходящей комбинации зависит от сплава, технологического процесса и требуемой чистоты металла.
2. Какой способ является наиболее эффективным для удаления водорода из расплавленного алюминия?
Ротационная дегазация с использованием подходящего продувочного газа, как правило, азота или аргона, является общепринятым промышленным методом. В ходе этого процесса в расплав вводятся мелкодисперсные пузырьки, которые способствуют выведению водорода из расплава. Необходимые условия обработки зависят от сплава, исходного содержания водорода, конструкции оборудования и требуемого качества.
3. Может ли керамический пенопластовый фильтр удалить водород из алюминия?
Керамический пенофильтр в первую очередь предназначен для улавливания неметаллических включений. Он не обеспечивает непосредственного удаления растворенного водорода. Если основной проблемой является пористость, связанная с водородом, необходимо отдельно рассмотреть вопросы дегазации и контроля влажности.
4. Какие примеси может удалять флюс для рафинирования алюминия?
Ответ зависит от состава флюса. Некоторые продукты способствуют удалению газа и включений, тогда как другие в основном используются для защиты поверхности, очистки печи или удаления шлака. Для удаления определенных реактивных примесей может потребоваться специально разработанный рафинирующий агент или иной совместимый метод обработки. Точное назначение продукта должно быть определено в технической инструкции к данному продукту.
5. Помогает ли фильтрация скорректировать химический состав алюминиевого сплава?
Нет, обычно нет. Фильтры используются для удаления взвешенных неметаллических включений. Если концентрация растворенного легирующего элемента или примеси выходит за пределы установленных норм, предприятие должно рассмотреть возможность корректировки шихты, смешивания, разбавления или применения подходящего специализированного процесса рафинирования.
6. Как литейное предприятие может проверить эффективность дегазации алюминия?
Следует использовать подходящий метод измерения содержания водорода и сравнивать результаты, полученные при одинаковых условиях отбора проб и эксплуатации. Испытания при пониженном давлении могут дать полезную сравнительную информацию, однако их результаты не следует автоматически рассматривать как прямые измерения концентрации водорода. В случае необходимости подтверждения соблюдения установленного числового предела следует выбрать откалиброванный метод измерения.
7. В чём заключается разница между керамическим пенопластовым фильтром и фильтром с глубоким слоем наполнителя?
В керамическом пенофильтре используется пористая керамическая структура, установленная в соответствующей фильтрующей конструкции. В фильтре с глубоким слоем расплавленный алюминий пропускается через слой фильтрующего материала. Оба типа фильтров способны удалять включения, однако их производительность, требования к установке, эксплуатационные характеристики и потребности в техническом обслуживании различаются. Выбор должен зависеть от технологического потока, допустимого уровня включений и конфигурации системы.
8. Как можно предотвратить поглощение водорода после очистки алюминия?
Используйте надлежащим образом просушенные шихтовые материалы и оборудование, защищайте расплав от воздействия влаги, сводите к минимуму ненужное нарушение поверхности и контролируйте процесс перекачки и выдержки. Правильное последующее обращение имеет решающее значение, поскольку предварительно обработанный алюминий может вновь загрязниться до начала литья.
9. На что следует обратить внимание покупателям при приобретении оборудования для очистки алюминия?
Покупатели должны указать состав сплава, объем печи или расход металла, основную проблему, связанную с примесями, требуемое качество конечного металла, условия установки, расходные материалы, требования к техническому обслуживанию и метод проверки. Предложения следует сравнивать с учетом одинаковых технических требований, а заявления о характеристиках — оценивать в четко определенных условиях.
