
Le dégazage rotatif est un procédé de traitement de l'aluminium fondu qui utilise un rotor ou une turbine en rotation pour disperser un gaz inerte, généralement de l'azote ou de l'argon, dans l'aluminium liquide. Les fines bulles de gaz ainsi formées offrent une grande surface de contact gaz-métal, ce qui permet à l'hydrogène dissous de passer de l'aluminium fondu dans les bulles et de quitter la masse fondue. Le dégazage rotatif peut également faciliter la flottation et l'élimination de certaines inclusions non métalliques, bien qu'il ne doive pas être considéré comme un substitut à une filtration spécifique. Les performances réelles du traitement dépendent de facteurs tels que la conception du rotor, la vitesse de rotation, le débit de gaz, la durée du traitement, la température de la masse fondue, la composition de l'alliage, le volume de la masse fondue et la turbulence en surface.
Pour les fonderies d’aluminium et les usines de moulage d’aluminium, la principale raison d’utiliser le dégazage rotatif est le contrôle de l’hydrogène dissous et des défauts de moulage associés à un excès d’hydrogène. Au cours de la solidification, la solubilité de l’hydrogène diminue fortement ; ainsi, l’hydrogène qui reste dissous dans le métal liquide peut contribuer à la porosité gazeuse. L'Aluminum Association définit la porosité gazeuse comme une porosité causée par des gaz piégés ou par le dégagement d'hydrogène dissous au cours de la solidification.
Le dégazage rotatif fait donc partie d'un système plus large de purification de l'aluminium fondu. En fonction du procédé de coulée et du degré de pureté requis du métal, une ligne de production peut combiner le dégazage, le traitement au fondant, la filtration sur mousse céramique, les goulottes et d'autres technologies de traitement de la masse fondue.
Quel est l'effet du dégazage rotatif sur l'aluminium fondu ?
La fonction principale du dégazage rotatif est de réduire la teneur en hydrogène dissous dans l'aluminium fondu.
Voici un processus simplifié :
Aluminium fondu → injection de gaz inerte → dispersion dans le rotor → formation de fines bulles → transfert d'hydrogène → remontée des bulles → l'hydrogène quitte la masse fondue
Un rotor en graphite en rotation est plongé dans le métal en fusion. Un gaz inerte pénètre par l'arbre et se disperse à travers le rotor. La rotation brise et répartit le gaz au sein de la masse en fusion.
À mesure que les bulles traversent l'aluminium, l'hydrogène dissous passe en phase gazeuse. Les bulles contenant de l'hydrogène remontent alors vers la surface.
Ce mécanisme diffère fondamentalement de la simple insertion d'une lance à gaz fixe dans la masse fondue. Le rotor en rotation assure une agitation mécanique et améliore la dispersion du gaz.
Les travaux de recherche sur le dégazage par turbine rotative décrivent l'élimination de l'hydrogène comme un processus de diffusion au cours duquel l'hydrogène dissous passe de la masse d'aluminium en fusion vers les bulles de gaz qui remontent à la surface. Ce même processus peut également faciliter l'élimination des particules solides par agglomération, flottation et fixation aux bulles.
Les principaux objectifs sont les suivants :
| Objectif | Rôle du dégazage rotatif |
|---|---|
| Élimination de l'hydrogène | Objectif principal |
| Réduction de la porosité liée à l'hydrogène | Avantage important en termes de qualité de coulée |
| Flottation par inclusion | Peut faciliter l'élimination de certaines inclusions |
| Mélange à l'état fondu | La circulation dans le rotor peut améliorer l'uniformité du traitement |
| Nettoyage assisté par flux | Peut être associé à un traitement au flux adapté |
| Filtration finale | Nécessite un système de filtration distinct lorsqu'un niveau élevé de propreté est requis |
Il est important de faire la distinction entre ces fonctions.
Le dégazage est avant tout un procédé visant à éliminer les gaz. La filtration est avant tout un procédé physique visant à éliminer les impuretés.
Une opération de moulage d'aluminium de haute qualité peut nécessiter les deux.
En savoir plus : Dégazage rotatif de l'aluminium : unité à haut rendement, rotor en graphite Spécifications
Pourquoi faut-il dégazer l'aluminium fondu ?
L'hydrogène pose un problème particulier dans la coulée d'aluminium, car son comportement varie considérablement selon que l'aluminium est à l'état liquide ou solide.
Lorsque l'aluminium est à l'état fondu, l'hydrogène peut se dissoudre dans le métal. Lors de la solidification, la solubilité de l'hydrogène diminue considérablement. Si l'hydrogène ne parvient pas à s'échapper avant la solidification, du gaz peut se former à l'intérieur de la pièce moulée.
Cela peut contribuer à :
- Porosité du gaz
- Trous d'épingle
- Propriétés mécaniques réduites
- Problèmes de fuites
- Défauts de surface
- Baisse de la qualité interne
La relation entre l'hydrogène et la porosité est bien établie en métallurgie de l'aluminium. Des recherches récentes désignent l'hydrogène comme le principal gaz à l'origine de la porosité gazeuse dans les alliages d'aluminium, car sa solubilité diminue fortement lors de la solidification.
Cependant, l'hydrogène n'est pas la seule cause de défauts de moulage.
L'aluminium fondu peut également contenir :
- Films d'oxyde
- Inclusions non métalliques
- Particules de crasse
- Métaux alcalins
- Autres contaminants indésirables
C'est pourquoi une stratégie complète de traitement en fusion ne doit pas reposer uniquement sur le dégazage.
La documentation sur le cycle de vie publiée par l'Association de l'aluminium décrit le traitement de l'aluminium fondu à l'aide de technologies de gazage et de fluxage visant à éliminer les gaz entraînés et les particules inorganiques, suivi, dans les procédés concernés, d'une filtration en ligne destinée à éliminer les oxydes.
Comment fonctionne le dégazage rotatif ?
Ce processus peut être décomposé en cinq étapes.
1. Le rotor pénètre dans l'aluminium en fusion
Un rotor en graphite ou tout autre matériau résistant aux hautes températures est plongé dans l'aluminium fondu.
Le rotor est relié à un arbre rotatif. Le gaz circule à travers l'arbre et sort par le rotor.
Le rotor doit résister à :
- Haute température
- Attaque chimique
- Rotation mécanique
- Cyclage thermique
- Contact avec de l'aluminium fondu
Le matériau, la géométrie et l'état de surface du rotor ont donc une incidence sur la fiabilité des équipements.
2. Un gaz inerte pénètre dans la masse fondue
L'azote et l'argon sont couramment utilisés comme gaz de purge.
Le gaz inerte a pour but de créer un environnement à faible pression partielle d'hydrogène à l'intérieur des bulles.
Le choix précis des gaz dépend de la composition chimique de l'alliage, des pratiques de l'usine, de la qualité requise du métal, de la conception des équipements et des objectifs du procédé.
Certains systèmes industriels utilisent également des mélanges gazeux ou associent le traitement au gaz à l'injection de flux. Pyrotek, par exemple, décrit des systèmes rotatifs capables de dégazer et d'appliquer un flux à l'aluminium fondu grâce à des configurations de gaz et de flux personnalisables.
3. Le rotor en rotation disperse le gaz
C'est là la caractéristique essentielle du dégazage rotatif.
Au lieu de laisser le gaz pénétrer dans la masse fondue sous la forme d'un seul flux relativement important, la rotation du rotor disperse le gaz en bulles plus petites et les répartit dans toute la zone de traitement.
L'objectif n'est pas simplement d'injecter davantage de gaz.
L'objectif est de mettre en place une combinaison efficace entre :
- Taille de la bulle
- Distribution des bulles
- Zone de contact gaz-métal
- Temps de séjour des bulles
- Circulation de la masse fondue
- Volume de traitement
Des études ont montré que la vitesse de rotation du rotor et le débit de gaz influencent tous deux l'efficacité du dégazage. Cependant, augmenter le débit de gaz au-delà d'une plage appropriée peut réduire cette efficacité, car un excès de gaz peut créer des conditions d'écoulement défavorables autour du rotor.
4. L'hydrogène passe dans les bulles
L'hydrogène dissous passe de l'aluminium liquide dans les bulles de gaz.
La force motrice résulte de la différence entre la concentration en hydrogène dans la masse fondue et la pression partielle d'hydrogène dans les bulles.
À mesure que du gaz inerte frais continue de pénétrer dans la masse fondue, les bulles peuvent continuer à évacuer l'hydrogène du liquide.
C'est pourquoi la dispersion des bulles est importante.
À volume de gaz égal, des bulles plus petites offrent une surface interfaciale gaz-liquide totale plus importante. Cependant, la taille des bulles ne dépend pas uniquement du débit de gaz. La géométrie du rotor, sa vitesse, le débit de gaz, les propriétés de la masse fondue et les conditions de fonctionnement interagissent tous entre eux.
5. Les bulles contenant de l'hydrogène remontent à la surface
Après avoir traversé la masse fondue, les bulles remontent vers la surface.
L'hydrogène quitte le métal sous forme gazeuse.
Certaines inclusions peuvent également être transportées vers la surface au cours du processus de traitement, où elles peuvent se retrouver dans les scories ou la couche superficielle et être ensuite éliminées.
Toutefois, cet effet secondaire d’élimination des inclusions ne dispense pas d’une filtration en aval lorsque le procédé de moulage exige un haut niveau de propreté du métal.
Dégazage rotatif ou simple barbotage de gaz ?
Une idée fausse très répandue consiste à croire que le dégazage rotatif n'est rien d'autre qu'un système de barbotage de gaz équipé d'un moteur.
La différence réside dans la dispersion des gaz.
Une lance fixe permet d'introduire du gaz dans l'aluminium en fusion, mais ce gaz peut former des bulles relativement grosses ou des canaux d'écoulement concentrés.
Une roue à aubes en rotation disperse mécaniquement le gaz et assure la circulation de la matière fondue.
| Facteur | Injection simple de gaz | Dégazage rotatif |
|---|---|---|
| Introduction au gaz | Par lance ou diffuseur | Par le biais d'un rotor en rotation |
| Agitation mécanique | Limitée | Oui |
| Dispersion des bulles | Cela dépend fortement du diffuseur | Optimisé grâce à la conception du rotor |
| Circulation de la masse fondue | Limitée | Plus fort |
| Élimination de l'hydrogène | Possible | Conçu de manière générale pour un traitement efficace |
| Contrôle des processus | Cela dépend du système | Permet d'intégrer les commandes de vitesse, d'alimentation en gaz et de traitement |
| Complexité des équipements | Plus bas | Plus élevé |
| Maintenance | Généralement plus simple | Le rotor et l'arbre nécessitent un entretien |
Cela ne signifie pas pour autant que le dégazage rotatif soit systématiquement la meilleure solution dans tous les cas.
La bonne question est la suivante :
Quels sont les objectifs en matière de qualité du métal et les conditions de production que le système de traitement de la masse fondue doit-il respecter ?
Pour un petit four soumis à des exigences de qualité relativement modestes, une méthode de traitement plus simple peut s'avérer suffisante. Dans le cadre d'une production en continu, pour des alliages de haute qualité ou des procédés nécessitant un contrôle rigoureux de la teneur en hydrogène, le dégazage rotatif ou en ligne peut offrir une approche de traitement plus maîtrisable.
Quels sont les paramètres qui influencent les performances du dégazage rotatif ?
Il n'existe pas de réglage universel unique de la vitesse du rotor ou du débit de gaz qui s'applique à toutes les fonderies d'aluminium.
C'est l'un des points les plus importants pour les acheteurs de matériel.
Une étude publiée sur l'alliage d'aluminium 2524 a montré que la vitesse du rotor et le débit de gaz inerte avaient une forte incidence sur l'efficacité du dégazage. Dans les conditions de cette étude particulière, une vitesse de rotor comprise entre environ 550 et 690 tr/min et un débit de gaz de 1 à 3 L/min ont été identifiés comme appropriés. Ces valeurs ne doivent pas être reprises telles quelles sur une autre ligne de production, car les conditions de l'étude, l'équipement et l'alliage étaient spécifiques à cette expérience.
Une étude plus récente, datant de 2026, portant sur l'alliage d'aluminium A356, a examiné la vitesse du rotor, la durée du traitement et le débit de gaz, et a mis en évidence une amélioration de la propreté de la masse fondue à mesure que ces paramètres étaient modifiés. Là encore, ces résultats s'appliquent spécifiquement à l'alliage testé et aux conditions expérimentales considérées, et ne constituent pas une recette universelle.
Parmi les principales variables, on peut citer les suivantes.
Vitesse du rotor
Une vitesse de rotation plus élevée peut améliorer la dispersion du gaz et réduire la taille des bulles dans une plage de fonctionnement appropriée.
Cependant, une vitesse plus élevée n'est pas forcément synonyme de meilleure performance.
Une rotation excessive peut entraîner :
- Turbulence de surface
- Formation d'oxyde
- Incorporation d'air
- Usure du rotor
- Consommation d'énergie
L'objectif est d'assurer une dispersion efficace des bulles sans perturber inutilement la surface.
Débit de gaz
L'augmentation du débit de gaz peut accroître le nombre de bulles et, éventuellement, améliorer le transfert d'hydrogène.
Cependant, un débit de gaz trop élevé peut entraîner des conditions d'écoulement instables.
Des recherches menées sur l'aluminium 2524 ont montré que le rendement s'améliorait à mesure que le débit de gaz augmentait dans une certaine plage, mais qu'un débit excessif réduisait ce rendement.
Par conséquent :
Le débit maximal de gaz n'est pas synonyme d'efficacité maximale de dégazage.
Durée du traitement
Un traitement plus long peut permettre d'éliminer davantage d'hydrogène, mais ce n'est pas pour autant qu'un traitement plus long est systématiquement préférable.
Un cycle plus long peut également :
- Augmentation des pertes thermiques
- Augmentation de la consommation d'énergie
- Augmenter l'exposition du rotor
- Augmenter la turbulence de surface
- Réduire le débit de production
Une étude réalisée en 2026 comparant le dégazage rotatif et le dégazage par ultrasons a montré qu’un traitement rotatif plus long n’entraînait pas nécessairement une amélioration proportionnelle de la qualité de la masse fondue.
Température de fusion
Influences liées à la température :
- Solubilité de l'hydrogène
- Viscosité à l'état fondu
- Comportement des gaz
- Mouvement des bulles
- Cinétique du traitement
Il convient donc de définir les paramètres de dégazage en fonction de l'alliage et de la température de production réels.
Conception du rotor
Le diamètre du rotor, sa géométrie, la disposition des sorties de gaz et ses caractéristiques de rotation ont une incidence sur :
- Dispersion des bulles
- Modèle de circulation
- Volume de traitement
- Turbulence de surface
- Usure
Un rotor conçu pour une géométrie de cuve donnée peut ne pas donner le même résultat dans une autre cuve.
Volume de fusion et géométrie de la cuve
Un même rotor peut se comporter différemment dans :
- Un petit creuset
- Un four de maintien
- Une louche de transfert
- Une chambre de dégazage en ligne
La profondeur et la largeur du four, ainsi que les déflecteurs et la position du rotor, influencent la circulation.
Composition de l'alliage
Les différents alliages réagissent différemment au traitement à l'état fondu.
La teneur en magnésium, les éléments d'alliage, la température de fusion et l'état des oxydes peuvent influencer le processus de traitement.
C'est pourquoi les fournisseurs devraient évaluer la gamme réelle d'alliages plutôt que de choisir un équipement en se basant uniquement sur la capacité du four.
Pourquoi une turbulence excessive peut poser problème
Le dégazage rotatif nécessite une agitation, mais une agitation non contrôlée peut entraîner un autre problème.
La surface de l'aluminium fondu se recouvre naturellement d'une couche d'oxyde.
Lorsque des turbulences excessives entraînent l'enfoncement de la surface métallique dans la masse fondue, des films d'oxyde peuvent être entraînés sous forme de bifilms ou d'inclusions supplémentaires.
Cela entraîne un compromis au niveau des processus :
Une agitation suffisante pour disperser efficacement le gaz, mais sans créer de turbulences excessives qui pourraient nuire à la qualité de la fusion.
Des recherches récentes ont abordé cette question de manière spécifique. Le dégazage rotatif peut améliorer l'élimination de l'hydrogène et des inclusions, mais la perturbation de la surface peut également favoriser la formation ou la réincorporation de films d'oxyde dans certaines conditions.
C'est pourquoi la conception du rotor, sa vitesse, le débit de gaz et la géométrie de la cuve doivent être optimisés conjointement.
Le dégazage rotatif permet-il d'éliminer les inclusions ?
En partie, mais cela ne doit pas être considéré comme un substitut à la filtration.
Le dégazage rotatif peut faciliter la flottation par inclusion.
Les bulles de gaz peuvent interagir avec les particules, tandis que la circulation de la masse fondue peut favoriser l'agrégation et le déplacement vers la surface. Des travaux de recherche universitaire ont modélisé le dégazage rotatif comme un procédé capable d'éliminer à la fois l'hydrogène et les particules solides.
Cependant, la filtration sur mousse céramique remplit une fonction différente.
Un filtre en mousse céramique offre une structure de filtration physique qui retient les inclusions non métalliques lorsque l'aluminium fondu traverse le filtre.
AdTech explique que ses filtres en mousse céramique utilisent le principe de l'adsorption pour éliminer les inclusions de grande taille et absorber les inclusions de plus petite taille présentes dans l'aluminium fondu.
La distinction concrète est la suivante :
| Traitement | Objectif principal |
|---|---|
| Dégazage rotatif | Réduire la teneur en hydrogène dissous |
| Traitement des flux | Nettoyage chimique et élimination de certaines impuretés |
| Filtre en mousse céramique | Élimination physique des inclusions non métalliques |
| Filtration en lit profond | Filtration fine à haute capacité |
| Système de lavage | Transfert contrôlé d'aluminium fondu |
Pour les applications exigeant un haut niveau de propreté, ces technologies peuvent se compléter mutuellement plutôt que de se faire concurrence.
Dégazage rotatif et filtration sur mousse céramique : pourquoi combiner les deux ?
Un concept type de traitement de l'aluminium en fusion peut être le suivant :
Fusion / Maintien en température → Dégazage → Filtration → Coulée
La disposition exacte dépend de la conception de l'installation et des équipements.
La raison pour laquelle on associe ces technologies est simple.
Le dégazage rotatif vise à éliminer les gaz dissous, en particulier l'hydrogène.
Le filtre en mousse céramique est destiné à retenir les particules solides.
Si une chaîne de production se concentre uniquement sur l'hydrogène, des inclusions non métalliques peuvent subsister.
Si l'on se concentre uniquement sur la filtration, il se peut qu'il reste de l'hydrogène dissous.
Cette distinction revêt une importance particulière dans les cas suivants :
- Lingot de haute qualité
- Coulée de dalles
- Alliages forgés de haute qualité
- Applications automobiles
- Produits en aluminium destinés au secteur aérospatial.
- Produits en aluminium destinés au secteur de l'électronique.
- Applications soumises à des exigences strictes en matière de propreté interne.
La gamme de produits d'AdTech comprend à la fois des équipements de dégazage en ligne et des systèmes de filtration à mousse céramique, ce qui permet de considérer ces fonctions de traitement comme faisant partie intégrante d'un système plus large de purification de l'aluminium.
Dégazage rotatif en four vs dégazage en ligne
Le dégazage rotatif peut être réalisé selon différentes configurations de procédé.
Dégazage en four
Le rotor est introduit directement dans un four, un creuset ou une poche contenant de l'aluminium fondu.
Cette approche peut s'avérer utile dans les cas suivants :
- La masse fondue est traitée lot par lot
- La production est intermittente
- Le traitement au four est pratique.
- L'usine nécessite une gestion flexible des différents lots.
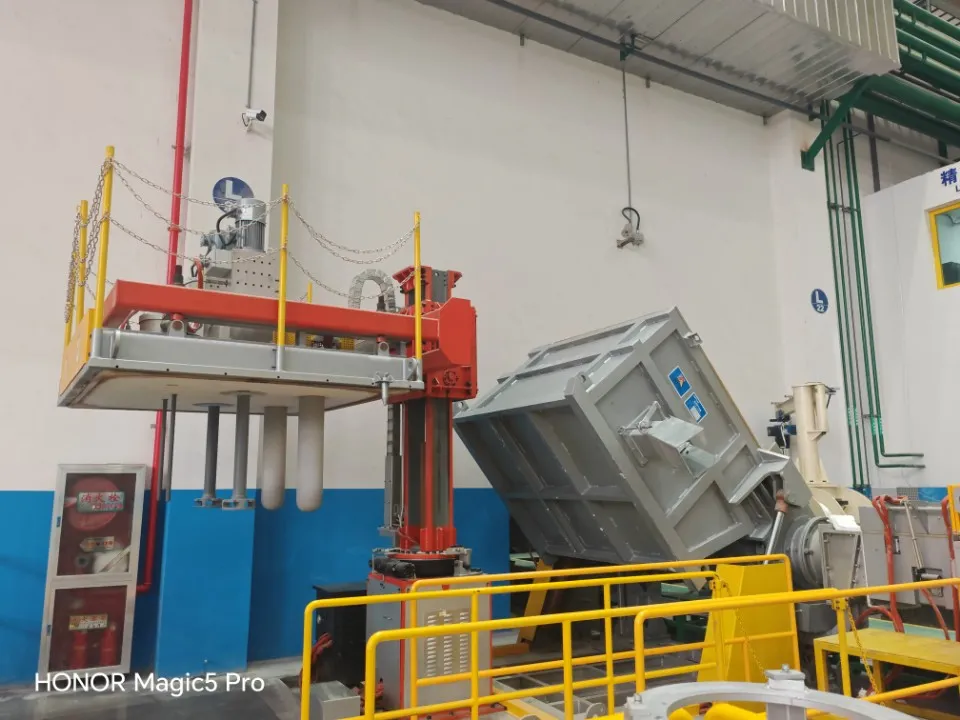
Des systèmes de dégazage rotatifs mobiles sont disponibles pour les creusets et les poches de transfert.
Dégazage en ligne
Dans un système en ligne, l'aluminium fondu s'écoule en continu à travers une chambre de traitement dédiée.
Cette approche est particulièrement adaptée aux :
- Coulée continue
- Volumes de production importants
- Débit de métal contrôlé
- Traitement en fusion en continu
- Production à grand volume de billettes ou de brames
Pyrotek décrit des systèmes de dégazage en ligne utilisant plusieurs buses en fonction du débit et des exigences en matière de réduction de l'hydrogène, tandis que STAS décrit des systèmes rotatifs en ligne hermétiques installés directement dans la cuve de coulée.
Le choix devrait donc se fonder sur le procédé de fabrication plutôt que sur la seule mention “ dégazage rotatif ”.
Quelles caractéristiques techniques les acheteurs devraient-ils exiger ?
Lors de l'achat d'un équipement de dégazage rotatif, la capacité du four ne constitue pas à elle seule une information suffisante.
Un fournisseur doit bien comprendre l'ensemble du processus.
Informations recommandées à fournir
| Paramètres | Pourquoi c'est important |
|---|---|
| Nuances d'alliages | Influence les exigences en matière de traitement |
| Volume de fusion minimal et maximal | Détermine la capacité de traitement |
| Débit de métal | Essentiel pour les équipements en ligne |
| Température de fusion | Influence le comportement en matière de traitement |
| Niveau d'hydrogène visé | Définit les performances requises pour le traitement |
| Dimensions du four ou de la cuve | Détermine la disposition des rotors |
| Lieu du traitement | Four, poche de coulée, creuset ou en ligne |
| Type de gaz | Azote, argon ou mélange homologué |
| Système de filtration actuel | Définit une stratégie complète de purification |
| Horaires de production | A un impact sur la durée de vie du matériel |
| Automatisation obligatoire | Détermine les exigences relatives au système de contrôle |
| Exigences relatives au traitement du flux | Peut nécessiter une injection de flux |
| Services disponibles | Remarque importante concernant l'installation |
| Fréquence de changement d'alliage | Influence les exigences en matière de nettoyage et d'entretien |
Un fournisseur ne devrait pas choisir un système en se basant uniquement sur des critères tels que “ four de 100 tonnes ” ou “ four de 20 tonnes ”.”
Deux fours de même capacité nominale peuvent présenter des exigences de processus très différentes.
Quelles questions poser à un fournisseur d'équipements de dégazage rotatifs ?
Avant de comparer les devis, demandez aux fournisseurs de répondre aux questions suivantes.
1. Quelle efficacité d'élimination de l'hydrogène le système peut-il atteindre ?
Ne vous contentez pas d’une affirmation générale telle que “ haute efficacité ”.”
Demandez :
- État initial de l'hydrogène
- Condition d'hydrogène cible
- Méthode d'essai
- Alliage testé
- Température de fusion
- Type de gaz
- Débit de gaz
- Durée du traitement
2. Quelle est la plage de vitesse du rotor disponible ?
Le fournisseur devrait préciser la plage de fonctionnement applicable plutôt que de se contenter d'indiquer une vitesse maximale.
3. Quelle plage de débit de gaz est recommandée ?
Demandez si la plage recommandée varie en fonction :
- Volume de matière fondue
- Alliage
- Conception du rotor
- Durée du traitement
4. Quelle est la durée de vie prévue du rotor ?
La durée de vie du rotor dépend des facteurs suivants :
- Matériau
- Revêtement
- Température
- Vitesse de rotation
- Alliage
- Maintenance
- Cyclage thermique
5. Que se passe-t-il lorsque le rotor s'use ?
Renseignez-vous sur :
- Remplacement du rotor
- Remplacement de l'arbre
- Accouplement
- Pièces détachées
- Fréquence des entretiens
6. Comment ce processus est-il contrôlé ?
Les équipements modernes peuvent intégrer des fonctions de surveillance pour :
- Pression du gaz
- Débit de gaz
- Température
- État du rotor
- Fonctionnement anormal
- Exigences en matière d'entretien
Les équipements de dégazage en ligne d’AdTech, par exemple, intègrent des fonctions de surveillance de la température, des anomalies du rotor et des anomalies liées au gaz.
Comment AdTech aborde-t-elle le dégazage de l'aluminium fondu ?
AdTech développe et fabrique des équipements et des matériaux destinés à la purification de l'aluminium en fusion, notamment des équipements de dégazage en continu, des équipements de filtration, des filtres en mousse céramique, des goulottes, des fondants et des composants de moulage associés.
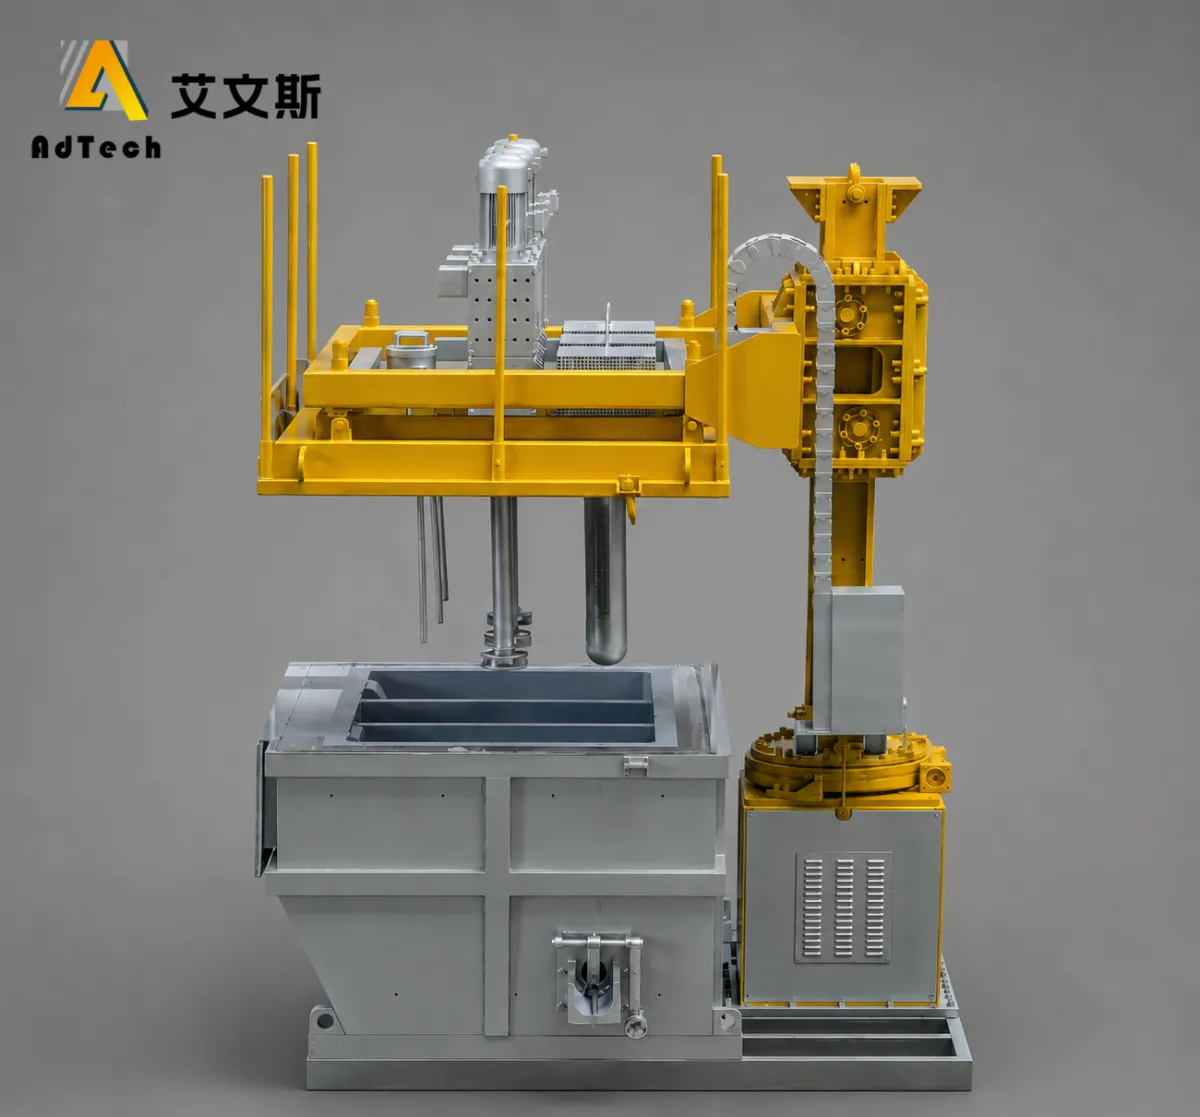
D'après les informations publiées par AdTech concernant ses équipements de dégazage, ses unités de dégazage en ligne utilisent des composants en céramique pour le rotor de dégazage et les manchons de protection ; ces équipements sont conçus pour la purification de l'aluminium fondu.
La gamme d'équipements présentée comprend des modèles allant d'environ de 6 t/h à 75 t/h, avec des configurations à un, deux ou trois rotors selon le modèle. Ce même tableau de caractéristiques techniques indique également la capacité résiduelle en aluminium et les options relatives au système de gaz.
AdTech publie les objectifs de performance suivants pour ses équipements de dégazage en ligne :
- Pour les bains de fusion présentant une teneur en Mg ≤ 1%, un rendement de dégazage ≥ 60% ou une teneur en hydrogène en sortie ≤ 0,12 ml/100 g d'Al.
- Pour les bains de fusion présentant une teneur en Mg > 1%, un rendement de dégazage ≥ 55% ou une teneur en hydrogène en sortie ≤ 0,14 ml/100 g d'Al.
Il s'agit de spécifications publiées par le fabricant ; elles doivent être considérées comme des objectifs de performance de l'équipement dans les conditions d'exploitation applicables, et non comme des résultats universels valables pour tous les alliages ou toutes les installations.
AdTech décrit également un système optionnel à base d'argon et de chlore destiné aux applications nécessitant un traitement supplémentaire de l'hydrogène et de certains métaux alcalins.
Pour les installations nécessitant un système de purification plus complet, AdTech propose également des filtres en mousse céramique, des médias filtrants en alumine, des équipements de filtration à plaques, des équipements à lit profond et des équipements de filtration à cartouches.
Erreurs courantes liées au dégazage rotatif
Erreur n° 1 : partir du principe qu'une plus grande quantité de gaz garantit toujours un meilleur dégazage
Ce n'est pas le cas.
Des études ont montré qu'un débit de gaz trop élevé peut réduire l'efficacité du traitement dans certaines conditions.
L'objectif est d'assurer une dispersion efficace du gaz, et non une consommation maximale de gaz.
Erreur n° 2 : augmenter la vitesse du rotor sans tenir compte de la turbulence de surface
Une vitesse plus élevée peut améliorer la dispersion, mais une agitation excessive peut accroître l'entraînement d'oxyde.
La plage de fonctionnement doit permettre de trouver un équilibre entre la dispersion du gaz et la stabilité de la masse fondue.
Erreur n° 3 : Considérer le dégazage comme un processus de filtration à part entière
Le dégazage rotatif vise principalement à éliminer les gaz dissous.
Un filtre en mousse céramique ou une autre technologie de filtration peut néanmoins s'avérer nécessaire pour éliminer les inclusions non métalliques.
Erreur n° 4 : reproduire les paramètres d'une autre plante
Une vitesse de rotor adaptée à un alliage et à un récipient donné peut ne pas convenir à un autre.
Le processus doit être validé par rapport aux données réelles :
- Alliage
- Volume de matière fondue
- Température
- Rotor
- Gaz
- Navire
- Durée du traitement
Erreur n° 5 : comparer les équipements uniquement en fonction de la capacité de la chaudière
Le choix de l'équipement doit tenir compte du débit de métal, de l'objectif de traitement, de la géométrie de la cuve, du débit de production et du niveau d'automatisation requis.
Erreur n° 6 : ne pas tenir compte des pertes thermiques
Des cycles de traitement prolongés peuvent faire baisser la température de la masse fondue.
Cela pourrait entraîner une augmentation des besoins en réchauffage en aval et de la consommation d'énergie.
Une étude réalisée en 2023 sur l'aluminium recyclé a montré que la suppression d'une étape de dégazage rotatif permettait de réduire les pertes de température et l'énergie nécessaire au réchauffage dans le cadre de cette configuration spécifique du procédé. Cela ne signifie pas pour autant qu'il faille systématiquement supprimer le dégazage. Cela démontre simplement que l'énergie nécessaire au traitement et les pertes thermiques doivent être prises en compte lors de l'optimisation d'une ligne de production réelle.
Comment vérifier les performances du dégazage rotatif ?
Les caractéristiques techniques des équipements sont utiles, mais la qualité réelle de la matière fondue doit être évaluée à l'aide de mesures de processus appropriées.
Parmi les approches possibles, on peut citer :
Test de pression réduite
La méthode RPT est largement utilisée comme technique pratique pour évaluer la qualité de la coulée en termes d'hydrogène et sa tendance à la porosité.
Les travaux de recherche sur le dégazage rotatif ont eu recours à la RPT et à d'autres techniques d'analyse pour comparer la qualité de la masse fondue avant et après traitement.
Mesure de l'hydrogène
Lorsqu'elle est possible, la mesure directe ou à l'aide d'un appareil de l'hydrogène peut fournir des informations plus quantitatives sur l'hydrogène dissous.
Indice de densité
Les mesures de l'indice de densité peuvent servir à évaluer les variations liées aux gaz dissous et à l'évolution de la porosité. Des travaux de recherche sur le dégazage par turbine rotative ont eu recours à ces mesures pour évaluer la réduction de l'hydrogène.
Analyse d'inclusion
Si l'application exige un niveau de propreté très élevé, il convient également d'envisager une évaluation de l'inclusion.
C'est important car un faible taux d'hydrogène ne prouve pas automatiquement que la masse fondue est exempte d'inclusions non métalliques.
Le dégazage rotatif est-il toujours nécessaire ?
Pas nécessairement.
La nécessité d'un dégazage dépend :
- Alliage
- Source de fusion
- Taux de rebut
- Pratique au four
- Exposition à l'humidité
- Durée de maintien
- Procédé de moulage
- Exigences relatives au produit
- Spécifications relatives à l'hydrogène
- Tolérance de porosité
Une usine doit tout d'abord identifier le défaut ou le problème de qualité en question.
Par exemple, si le problème principal est la présence d'hydrogène dissous, le dégazage peut constituer un traitement essentiel.
Si le problème principal réside dans la contamination par des inclusions non métalliques, la filtration peut revêtir une importance accrue.
Si le problème concerne à la fois l'hydrogène et les inclusions, une stratégie combinée de traitement de la masse fondue peut s'avérer appropriée.
Le choix du matériel adapté dépend donc de problème de qualité et processus de production, et pas seulement en fonction de la catégorie de produits.
Dégazage rotatif : principaux avantages et limites
| Aspect | Avantage | Limitation |
|---|---|---|
| Élimination de l'hydrogène | Méthode industrielle efficace | Nécessite des paramètres de processus corrects |
| Dispersion des gaz | Le rotor améliore la dispersion | Le rotor et l'arbre nécessitent un entretien |
| Circulation de la masse fondue | Contribue à l'uniformité du traitement | Une agitation excessive peut entraîner des problèmes liés aux oxydes |
| Flottation par inclusion | Peut faciliter la flottaison | Ne remplace pas la filtration fine |
| Automatisation | Peut être intégré à des systèmes de commande | Une plus grande complexité du système |
| Production | Convient aux procédés discontinus et continus | Le choix de l'équipement dépend du procédé |
| Consommation de gaz | Peut être optimisé | Un débit trop élevé entraîne un gaspillage de gaz et peut réduire le rendement |
| Durée du traitement | Peut être relativement court | Un traitement plus long entraîne une augmentation des coûts thermiques et de production |
| Contrôle de la qualité | Peut faire l'objet d'un suivi et d'une validation | Les performances doivent être vérifiées dans des conditions réelles. |
Un cadre de sélection pratique
Pour une fonderie d'aluminium qui envisage le dégazage rotatif, il est plus judicieux de suivre la séquence suivante plutôt que de commencer par un modèle de machine spécifique.
Étape 1 : Identifier le problème de qualité
Le problème principal est-il :
- L'hydrogène ?
- Porosité ?
- Quels sont les éléments inclus ?
- Des scories ?
- Les métaux alcalins ?
- Une combinaison ?
Étape 2 : Définir les conditions de production
Déterminer :
- Alliage
- Température de fusion
- Volume de matière fondue
- Débit
- Type de four
- Procédé de moulage
- Taux de production
Étape 3 : Définir la cible
En voici quelques exemples :
- Teneur maximale en hydrogène
- Résultat RPT requis
- Propreté de l'inclusion
- Débit de production
- Durée de traitement acceptable
Étape 4 : Choisir l'architecture de traitement
Voici quelques solutions possibles :
Dégazage rotatif en four
ou
Dégazage rotatif en ligne
ou
Dégazage + traitement au flux
ou
Dégazage + filtration sur mousse céramique
ou
Dégazage + filtration à haute capacité
La configuration finale doit être définie en fonction des besoins réels de production.
Étape 5 : Valider le processus
Une fois l'installation terminée, vérifiez les points suivants :
- Taux d'hydrogène
- Propreté de la fonte
- Qualité de la coulée
- Perte de température
- Consommation de gaz
- Durée du traitement
- État du rotor
Cela conduit à une décision d'achat fondée sur le processus plutôt que sur les spécifications.
Questions fréquemment posées
Le dégazage rotatif est-il identique au dégazage de l'aluminium ?
Pas tout à fait.
Le dégazage de l'aluminium désigne, au sens large, le processus consistant à éliminer les gaz dissous de l'aluminium fondu. Le dégazage rotatif est une technologie spécifique qui utilise un rotor ou une turbine en rotation pour disperser un gaz inerte dans la masse fondue.
Quel gaz utilise-t-on pour le dégazage rotatif de l'aluminium ?
L'azote et l'argon sont couramment utilisés. Le choix du gaz approprié dépend de la composition chimique de l'alliage, des exigences du procédé, de la conception de l'équipement et de la qualité souhaitée de la masse fondue.
Quels éléments le dégazage rotatif élimine-t-il de l'aluminium fondu ?
Son objectif principal est l'élimination de l'hydrogène dissous. Ce procédé peut également faciliter la flottation et l'élimination de certaines inclusions non métalliques, mais une filtration spécifique peut néanmoins s'avérer nécessaire.
Le dégazage rotatif permet-il d'éviter la porosité ?
Ce procédé permet de réduire la porosité liée à l'hydrogène en diminuant la teneur en hydrogène dissous avant la solidification. Cependant, la porosité pouvant avoir de multiples causes, le dégazage à lui seul ne peut garantir l'absence de défauts dans les pièces moulées.
Le dégazage rotatif est-il plus efficace que le dégazage par lance à gaz ?
Le dégazage rotatif permet généralement une dispersion plus contrôlée du gaz, car le rotor en rotation brise mécaniquement le gaz et le répartit. Cependant, le choix de cette solution dépend de l'échelle de production, des exigences de qualité et des conditions de process.
Quels sont les facteurs qui influencent l'efficacité du dégazage rotatif ?
Parmi les variables importantes, on peut citer la conception du rotor, la vitesse du rotor, le débit de gaz, la durée du traitement, la température de la masse fondue, la composition de l'alliage, le volume de la masse fondue et la géométrie de la cuve.
Le dégazage rotatif permet-il d'éliminer les inclusions d'oxyde ?
Il peut faciliter la flottation des inclusions, mais il ne remplace pas directement la mousse céramique ni la filtration en lit profond lorsque des performances élevées en matière d'élimination des inclusions sont requises.
Pendant combien de temps faut-il procéder au dégazage rotatif de l'aluminium fondu ?
Il n'existe pas de durée de traitement universelle. Celle-ci doit être déterminée en fonction de l'alliage, du volume de fusion, de l'équipement, du débit de gaz, de la conception du rotor et du niveau d'hydrogène requis. Un traitement plus long n'est pas nécessairement plus efficace.
Le dégazage doit-il avoir lieu avant la filtration sur mousse céramique ?
Dans de nombreux systèmes de traitement de la masse fondue, le dégazage et la filtration sont des procédés complémentaires. L'ordre dans lequel ils sont mis en œuvre dépend de la configuration des équipements et de la conception du procédé, mais le dégazage est généralement utilisé pour réduire la teneur en hydrogène dissous, tandis que la filtration permet l'élimination physique en aval des inclusions non métalliques. L'Aluminum Association décrit la filtration en ligne comme une étape de traitement ultérieure dans les filières de transformation de l'aluminium concernées.
Quelles informations dois-je fournir lorsque je demande un devis pour un dégazage rotatif ?
Veuillez indiquer les nuances d'alliage, le volume de coulée, les dimensions du four ou de la cuve, le débit de métal le cas échéant, la température de coulée, la teneur en hydrogène visée, le lieu de traitement, le type de gaz, le débit de production et les équipements de filtration existants. Cela permet au fournisseur d'évaluer l'ensemble du processus plutôt que de choisir une machine uniquement en fonction de la capacité du four.
Conclusion
Le dégazage rotatif est un procédé contrôlé de traitement de l'aluminium fondu qui associe l'injection d'un gaz inerte à l'action mécanique d'un rotor. Son objectif principal est de réduire la teneur en hydrogène dissous avant la coulée, tandis que la circulation des bulles ainsi générée peut également faciliter la flottation de certaines inclusions.
Ce qu'il faut retenir pour les ingénieurs de procédés et les acheteurs, c'est que les performances du dégazage rotatif ne dépendent pas d'une seule caractéristique technique. La vitesse du rotor, le débit de gaz, la dispersion des bulles, la durée du traitement, la température de la masse fondue, la composition de l'alliage, la géométrie de la cuve et la turbulence en surface interagissent entre elles. Des recherches ont montré à maintes reprises que les paramètres optimaux dépendent du procédé concerné.
Le dégazage rotatif doit également être considéré comme un élément parmi d'autres du processus de purification de l'aluminium fondu, plutôt que comme une solution complète à tous les problèmes liés à la qualité de la fonte. Lorsque les inclusions non métalliques doivent être maîtrisées à un niveau élevé, il peut s'avérer nécessaire de recourir, en complément du dégazage, à des filtres en mousse céramique, à une filtration à lit profond ou à d'autres technologies de filtration.
Pour une fonderie d’aluminium qui cherche à choisir son équipement, le point de départ le plus utile n’est donc pas simplement “ Quel dégazeur rotatif devrais-je acheter ? ”
Une meilleure question serait :
“ Quels sont les objectifs en matière d'hydrogène et de propreté que mon système de traitement de la masse fondue doit atteindre, en fonction de l'alliage, du débit, de la température et des conditions de production ? ”
Une fois ces exigences définies, il est possible d'évaluer avec plus de précision la combinaison appropriée d'équipements de dégazage rotatif, de traitement au flux, de filtration et de coulée.