

Para purificar o alumínio destinado à fundição, os fabricantes têm de identificar as impurezas na massa fundida e selecionar o tratamento adequado. A desgaseificação remove o hidrogénio dissolvido, a filtração remove as inclusões não metálicas e os fundentes adequados apoiam funções específicas de refinação e proteção do metal. Em muitas fundições de alumínio, estes métodos funcionam melhor como parte de um processo coordenado de tratamento da massa fundida, em vez de como soluções isoladas. No entanto, nenhum deles corrige automaticamente todas as impurezas químicas nem produz alumínio de pureza ultra-elevada. O processo correto depende da liga, do método de fundição, da qualidade da matéria-prima, da taxa de produção e do nível de limpeza final exigido para o metal.
Para as fundições de alumínio, as instalações de fundição de tarugos e placas e as unidades de fundição e laminação, a purificação não se resume simplesmente à remoção da sujidade visível do alumínio fundido. Envolve o controlo dos gases dissolvidos, das películas de óxido, das partículas em suspensão, de determinadas impurezas químicas e das condições em que o metal chega à operação de fundição.
Compreender estas diferenças ajuda os fabricantes a selecionar o equipamento adequado, a evitar custos de tratamento desnecessários e a reduzir os defeitos causados pela má qualidade da massa fundida.
1. O que significa, na verdade, a purificação do alumínio?
A purificação do alumínio pode referir-se a diferentes processos metalúrgicos. Antes de selecionar um tratamento, é necessário distinguir o tratamento comum do metal fundido da produção de alumínio de alta pureza.
Nas operações de fundição e moldagem, o objetivo imediato consiste, normalmente, em melhorar a pureza do alumínio fundido antes da solidificação. Isto implica, em geral, reduzir o hidrogénio dissolvido e as inclusões não metálicas, controlar determinadas impurezas reativas quando necessário e evitar contaminação adicional durante a transferência do metal.
Esta distinção é importante porque cada impureza se comporta de forma diferente.
Os principais tipos de impurezas no alumínio fundido
| Impureza ou problema de qualidade | Exemplos típicos | Principal preocupação | Tratamento adequado |
|---|---|---|---|
| Hidrogénio dissolvido | Hidrogénio absorvido pela massa fundida | Porosidade por gás e defeitos de fundição associados | Métodos de desgaseificação rotativos ou outros métodos adequados |
| Inclusões não metálicas | Óxidos de alumínio, películas de óxido, partículas refratárias e outros sólidos em suspensão | Defeitos superficiais, menor pureza do metal e comprometimento da integridade da peça fundida | Filtração, flotação, tratamento adequado do fluxo e remoção controlada de escória |
| Escória e óxidos superficiais | Material rico em óxidos formado na superfície do material fundido | Perda de metal, contaminação e dificuldades de manuseamento | Práticas adequadas de remoção de espuma e de aplicação de fluxo |
| Impurezas reativas selecionadas | Sódio, cálcio e lítio em sistemas de ligas relevantes | Problemas de processamento e qualidade específicos de cada liga | Refinamento químico adequado ou tratamento com gás reativo, quando justificado |
| Composição incorreta da liga | Excesso de ferro, silício, cobre ou outro elemento de liga | Incumprimento dos requisitos relativos à composição química | Ajuste controlado da carga, mistura, diluição ou refinação especializada, quando tecnicamente viável |
Estas categorias sobrepõem-se, em certa medida. Por exemplo, as bolhas de gás podem transportar algumas inclusões para a superfície do material fundido, enquanto certos agentes de refinação podem contribuir tanto para a remoção de gás como para a separação de óxidos. No entanto, é necessário compreender os mecanismos e as limitações de cada um desses processos.
A purificação significa produzir alumínio com uma pureza de 99,99%?
Não necessariamente.
Numa fundição de alumínio convencional, a purificação significa, normalmente, fazer com que a massa fundida cumpra os limites de pureza e composição química exigidos para uma determinada aplicação de fundição. Uma liga de alumínio destinada a componentes automóveis, lingotes de extrusão, material em rolos ou aplicações elétricas de alta pureza pode ter critérios de aceitação muito diferentes.
A produção de alumínio de pureza ultra-elevada constitui um desafio metalúrgico distinto. Os métodos especializados podem envolver segregação, eletrólise ou outras tecnologias de refinação, em vez das habituais técnicas de desgaseificação e filtração utilizadas na fundição.
Conclusão prática: Defina a qualidade final pretendida do metal antes de selecionar um método de purificação. O objetivo não é remover todos os constituintes do alumínio, mas sim controlar as substâncias indesejadas sem alterar a liga para além das suas especificações.
2. Por que razão o alumínio fundido precisa de ser purificado?
A necessidade de purificação torna-se mais evidente quando os efeitos do hidrogénio e das inclusões são considerados separadamente.
Absorção de hidrogénio e porosidade do gás
O alumínio fundido pode absorver hidrogénio através de reações que envolvem humidade. O hidrogénio pode entrar na massa fundida devido a condições húmidas, matérias-primas húmidas, ferramentas ou materiais refratários inadequados e outras fontes de contaminação.
À medida que o alumínio se solidifica, a solubilidade do hidrogénio diminui. O hidrogénio que já não consegue permanecer dissolvido pode formar poros de gás na peça fundida. Estes poros podem afetar as propriedades mecânicas, a estanqueidade à pressão, o desempenho na maquinagem e a qualidade da superfície. O seu impacto real depende da liga, das condições de solidificação e dos requisitos da peça.
A desgaseificação visa eliminar o hidrogénio dissolvido já presente na massa fundida. Evitar a exposição à humidade e perturbações desnecessárias da superfície ajuda a limitar, desde o início, a absorção de hidrogénio.
Filmes de óxido e inclusões não metálicas
O alumínio reage facilmente com o oxigénio, formando uma camada de óxido na sua superfície. Quando a superfície da massa fundida é perturbada, as películas de óxido podem ser arrastadas para o interior do metal líquido. Fragmentos de refratários, partículas de escória e outros sólidos também podem entrar na massa fundida durante a fusão, a manutenção da temperatura, a transferência e a fundição.
Estes contaminantes não são necessariamente removidos apenas através da desgaseificação. Pode ser necessário separá-los por meio de filtração, flotação, tratamento adequado do fluxo ou sedimentação e skimming controlados.
A filtração por espuma cerâmica é amplamente utilizada na fundição de alumínio para reter inclusões não metálicas à medida que o alumínio fundido passa através de uma estrutura cerâmica porosa.
Impurezas químicas e composição da liga
A pureza química não deve ser confundida com a limpeza física.
Um filtro pode remover partículas sólidas em suspensão, mas normalmente não remove o ferro ou o silício dissolvidos de uma liga de alumínio. Da mesma forma, um ciclo de desgaseificação de rotina não substitui a correção de um erro na composição da carga.
No caso de determinadas impurezas reativas, o refino químico pode ser a opção adequada. O método exato deve ter em conta a composição química da liga, as concentrações residuais aceitáveis, a compatibilidade do tratamento e os controlos ambientais. A investigação sobre o refino do alumínio distingue a remoção de hidrogénio e de inclusões sólidas da remoção de impurezas químicas dissolvidas.
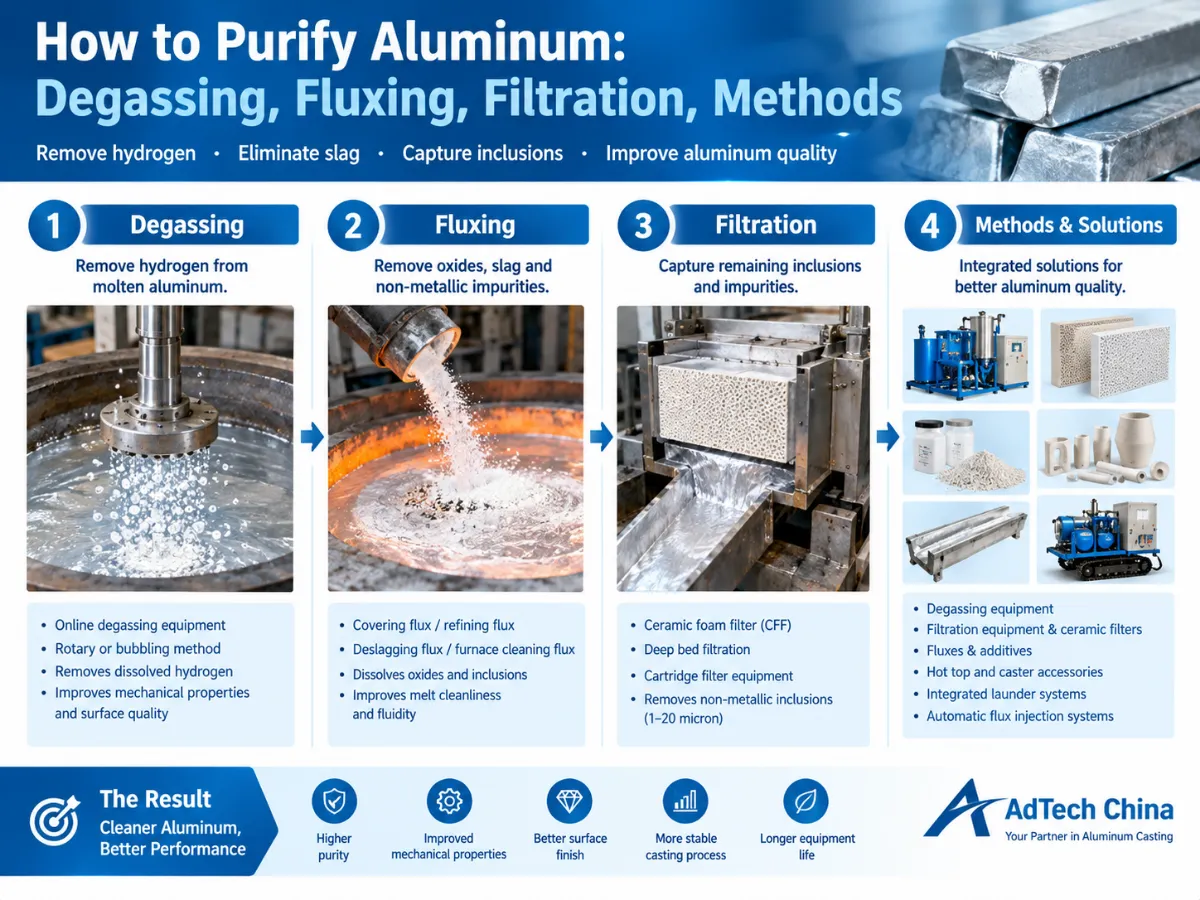
3. Como purificar o alumínio fundido: cinco passos práticos
Um processo fiável começa com o diagnóstico, seguido de um tratamento adequadamente selecionado e da verificação. Não existe uma sequência única adequada para todos os fornos ou linhas de fundição, mas o quadro seguinte ajuda a organizar a decisão.
Passo 1: Identificar a fonte de contaminação
Comece por analisar o tipo de defeito, a composição química do metal, o estado dos materiais da carga e o processo de tratamento existente.
Algumas perguntas úteis incluem:
-
As peças fundidas apresentam porosidade por gás, defeitos relacionados com óxidos ou ambos?
-
A concentração de hidrogénio está acima do limite de aceitação da fábrica?
-
O nível de inclusão alterou-se após a introdução de uma nova fonte de sucata ou de uma nova composição da carga?
-
A composição química da liga está fora das especificações?
-
Os defeitos surgem antes ou depois de uma alteração nas condições de transferência, retenção ou filtração?
Não se deve partir do princípio de que todos os poros são causados exclusivamente pelo hidrogénio. O encolhimento, as condições de alimentação e outros problemas de solidificação podem produzir sintomas semelhantes. Nem todas as impurezas visíveis na superfície devem ser interpretadas como indício de excesso de hidrogénio dissolvido.
A recolha de amostras e a realização de ensaios adequados ajudam a distinguir estas possibilidades antes da seleção do equipamento ou dos consumíveis.
Passo 2: Melhorar as práticas de fusão e manutenção da temperatura
A purificação tem início antes da introdução de um rotor de desgaseificação ou de um filtro.
Os materiais, ferramentas e equipamentos que entram em contacto com o alumínio fundido devem estar devidamente secos e preparados para utilização à temperatura adequada. Os materiais húmidos podem constituir um grave risco para a segurança, bem como um risco de contaminação.
Os procedimentos da fábrica devem também abordar:
-
Seleção e segregação do material de carga.
-
Estado do forno e dos materiais refratários.
-
Controlo adequado da temperatura para a liga e para o processo de fundição.
-
Evitar perturbações desnecessárias na superfície da massa fundida.
-
Práticas cuidadosas de transferência e vertimento.
-
Remoção atempada das escórias superficiais, utilizando o método adequado.
O funcionamento a uma temperatura desnecessariamente elevada pode aumentar a oxidação e o consumo de energia. A temperatura correta deve, no entanto, respeitar os requisitos de processamento da liga e os limites do equipamento.
A remoção da camada superficial deve ser controlada de forma a retirar o material da superfície sem introduzir camadas adicionais de óxido na massa fundida. A prevenção é, muitas vezes, mais económica do que o tratamento repetido do metal que tenha sido contaminado durante o manuseamento.
Passo 3: Selecionar o tratamento para a impureza identificada
O próximo passo consiste em associar o problema a um processo adequado.
No caso de excesso de hidrogénio dissolvido, analise a possibilidade de desgaseificação. No caso de inclusões não metálicas, avalie a filtração e outras técnicas de separação adequadas. No caso de impurezas reativas específicas, determine se é necessário um agente de refinação compatível com a liga ou um tratamento especializado de gases.
O processo de tratamento deve ser definido com base nos requisitos reais de produção, e não numa afirmação genérica de que um único método purifica todos os tipos de alumínio.
Passo 4: Proteger o material fundido após o tratamento
Uma massa fundida que atinge o seu objetivo de limpeza imediatamente após o tratamento pode deteriorar-se antes da fundição.
Turbulência excessiva, longos períodos de retenção, exposição à humidade, práticas de transferência inadequadas e condições refratárias inadequadas podem causar nova contaminação ou permitir a absorção de hidrogénio.
Por este motivo, a purificação deve ser avaliada como parte de todo o percurso, desde o forno até à estação de fundição. Os sistemas em linha podem ajudar a manter um tratamento mais consistente e a reduzir transferências desnecessárias, mas o seu desempenho real depende da configuração da fábrica e da disciplina operacional.
Passo 5: Verificar os resultados
Sempre que possível, meça os parâmetros de qualidade relevantes antes e depois do tratamento.
Dependendo da aplicação, isto pode incluir a medição de hidrogénio, ensaios a pressão reduzida, análise de inclusões e ensaios de composição química. O método adequado depende do que é necessário demonstrar.
Uma inspeção visual, por si só, não permite determinar a concentração de hidrogénio nem comprovar que as inclusões microscópicas tenham sido removidas. Os resultados devem ser avaliados à luz dos critérios de aceitação específicos da liga e do cliente, definidos pela fábrica.
4. Comparação dos principais métodos de purificação do alumínio
As diferentes tecnologias resolvem problemas diferentes. A tabela abaixo resume as suas principais funções.
| Método de purificação | Função primária | Mais relevante quando | Limitação importante |
|---|---|---|---|
| Desgaseificação rotativa | Remove o hidrogénio dissolvido através de finas bolhas de gás de purga | Os problemas de qualidade relacionados com o hidrogénio exigem um tratamento controlado | Não remove, por si só, todas as inclusões sólidas nem todas as impurezas químicas dissolvidas |
| Filtragem de espuma cerâmica | Retém inclusões não metálicas durante o fluxo do metal | A limpeza da massa fundida antes da fundição é uma preocupação | Não remove diretamente o hidrogénio dissolvido nem corrige a composição química da liga |
| Fluxo de refinação | Favorece a remoção de impurezas através de mecanismos físicos e químicos que dependem da formulação | Foram identificados requisitos específicos relativos à refinação ou ao controlo de gases e inclusões | A eficácia depende da composição, da dosagem, da temperatura, da distribuição e da compatibilidade |
| Fluxo de cobertura | Quando devidamente formulado, forma uma camada protetora na superfície | É necessário controlar a oxidação da superfície e a exposição à humidade | Não substitui o processo de desgaseificação nos casos em que é necessária a remoção de hidrogénio |
| Filtração em leito profundo | Utiliza um leito de material filtrante adequado para reter as impurezas | A produção requer um sistema de filtração compatível e de alta capacidade | O desempenho depende do meio, da geometria do leito, das condições de fluxo e da conceção do sistema |
| Filtração por cartucho ou tubular | Proporciona filtração através de um meio poroso e compacto | A aplicação adapta-se à capacidade do sistema e à configuração do filtro | A escolha e a vida útil dependem do caudal, da carga de contaminação e do design do produto |
| Ajuste da carga ou refinação especializada | Corrige os problemas selecionados relativos à composição química | Os resultados analíticos revelam que a composição química da liga não se enquadra nos limites exigidos | Os filtros comuns e a desgaseificação de rotina não substituem a correção química |
Estas distinções estão em consonância com as revisões de investigação e com as orientações da indústria relativas ao tratamento de fundidos. A seleção final deve ser confirmada para a liga e o processo específicos.
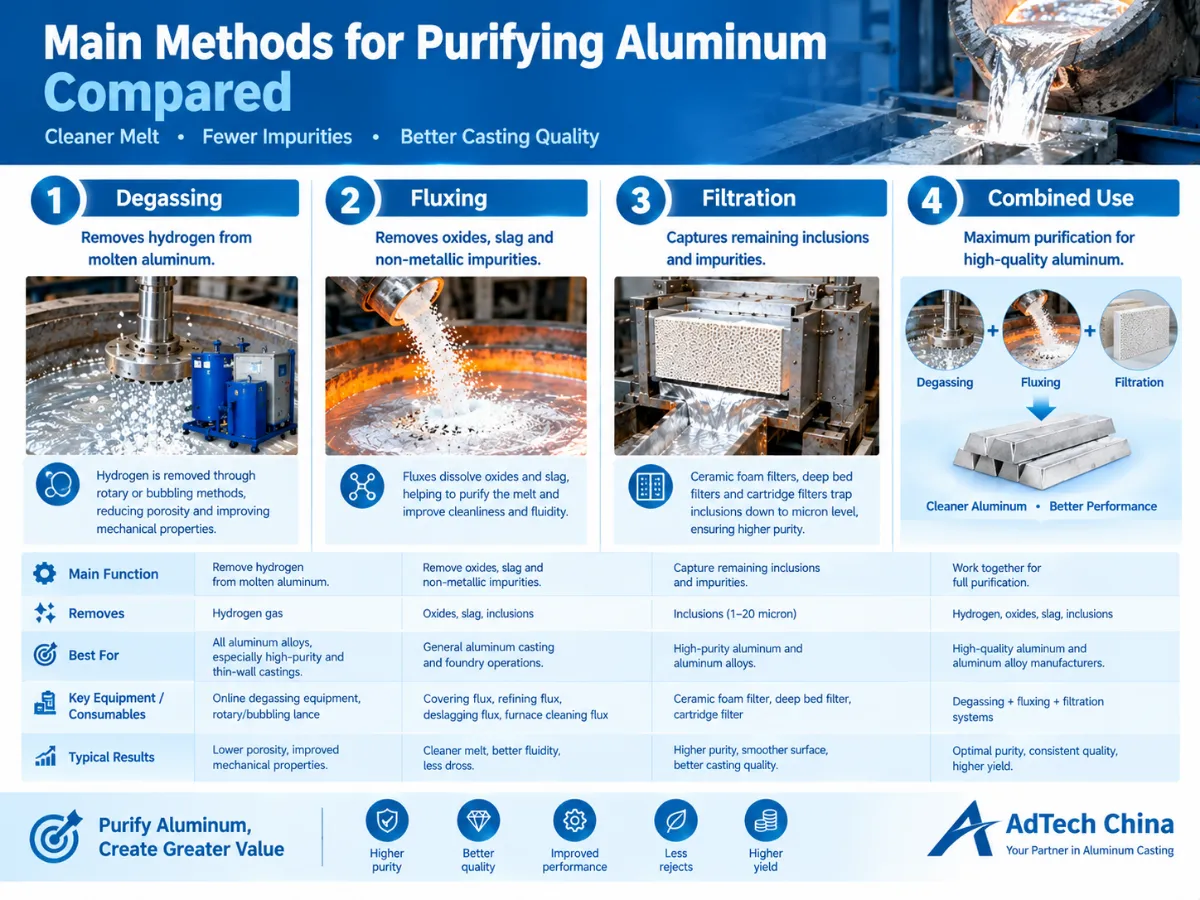
Que método deve uma fundição escolher em primeiro lugar?
Utilize o seguinte guia orientado para a resolução de problemas:
-
Elevada porosidade por hidrogénio ou gás: Comece por confirmar se o problema está relacionado com o hidrogénio e avalie a eficácia da desgaseificação, verificando simultaneamente as condições de solidificação e as fontes de humidade.
-
Inclusões excessivas de óxido: Rever o manuseamento da massa fundida, a remoção de escória e a filtração, e avaliar se o sistema de filtração existente é adequado.
-
Impurezas reativas selecionadas: Determinar a concentração das impurezas, a compatibilidade com a liga e o método de refinação adequado.
-
Composição química incorreta da liga: Corrija a carga ou avalie um processo de refinação metalúrgica adequado.
-
Qualidade instável após o tratamento: Analise a contaminação introduzida a jusante, incluindo as condições de transferência, o tempo de retenção, a turbulência do fluxo e o desempenho da filtração.
Uma instalação pode necessitar de várias medidas complementares. A escolha de apenas uma tecnologia, sem diagnosticar o problema, pode aumentar os custos operacionais sem que se consiga a melhoria pretendida.
5. Como a desgaseificação remove o hidrogénio do alumínio fundido
A desgaseificação é um tratamento fundamental para as ligas de alumínio suscetíveis à porosidade relacionada com o hidrogénio.
Princípio de funcionamento da desgaseificação rotativa
Num processo comum de desgaseificação rotativa, um impulsor ou rotor introduz azoto, árgon ou outro gás de processo aprovado no alumínio fundido. O conjunto rotativo dispersa o gás em bolhas mais pequenas.
O hidrogénio difunde-se da massa fundida para as bolhas de gás de purga. À medida que as bolhas sobem e saem da massa fundida, o hidrogénio é removido. O grau de remoção depende de fatores como a dispersão do gás, o tempo de contacto, as condições da massa fundida, a conceção do equipamento e os parâmetros de funcionamento.
Uma boa dispersão do gás é importante porque aumenta a área de contacto entre as bolhas e o metal líquido. No entanto, as condições de funcionamento devem ser selecionadas de acordo com o sistema específico, em vez de se procurar maximizar a velocidade do rotor ou o caudal de gás sem ter em conta a perturbação resultante na massa fundida e o desempenho do processo.
Desgaseificação no forno versus desgaseificação em linha
| Considerações | Desgaseamento no forno | Desgaseificação online |
|---|---|---|
| Local do tratamento | Forno ou recipiente de retenção | Integrado na linha de transferência de metal ou de fundição |
| Função principal no processo | Processa um lote ou o volume do forno | Trata o metal à medida que este avança pela linha de produção |
| Fatores-chave de conceção | Geometria do banho, volume de metal, rotor ou sistema de alimentação de gás, tempo de tratamento | Caudal de metal, redução de hidrogénio necessária, tempo de permanência, disposição do equipamento |
| Avaliação comum | Nível de hidrogénio antes e depois do tratamento | Consistência do tratamento e da qualidade do metal durante a produção |
| Consideração principal | Variabilidade entre lotes e logística do tratamento | Funcionamento contínuo, estabilidade do caudal, manutenção e controlo a jusante |
Nenhuma das duas opções é universalmente melhor. Uma fundição de menor dimensão, que processa lotes individuais de forno, pode ter requisitos diferentes dos de uma fábrica que abastece uma linha de fundição contínua.
Como se deve definir as especificações do equipamento de desgaseificação?
Os critérios principais incluem o caudal de metal ou o volume do banho, o tipo de liga, o nível de hidrogénio na entrada, a qualidade final exigida, o espaço disponível para a instalação, a configuração dos refratários e os requisitos de manutenção.
Os compradores devem também informar-se sobre o design do rotor ou do bocal, o abastecimento e controlo de gás, os componentes de substituição, os registos de funcionamento e os métodos disponíveis para verificar a remoção de hidrogénio.
O tempo exato do ciclo, o caudal de gás, a velocidade do rotor e o nível residual de hidrogénio aceitável devem ser definidos de acordo com o equipamento, a liga e os requisitos de produção em causa. Não é adequado utilizar uma única receita de funcionamento universal.
6. Como os filtros de espuma cerâmica purificam o alumínio fundido
Os filtros de espuma cerâmica são utilizados para remover inclusões não metálicas antes da fundição. Os seus poros interligados permitem que o alumínio fundido passe através da estrutura cerâmica, retendo simultaneamente os contaminantes através de uma combinação de mecanismos de interceção e de captura relacionados com a superfície.
O metal resultante pode apresentar um nível de limpeza melhorado, desde que o grau de filtragem, as dimensões, a instalação e as condições de funcionamento sejam adequados.

Que aspetos devem ser tidos em conta na escolha de um filtro de espuma cerâmica?
Existem várias variáveis que influenciam a escolha do filtro.
PPI e estrutura porosa. O número de poros por polegada (PPI) é uma medida utilizada para descrever a estrutura porosa do filtro. Não constitui uma garantia universal de que todas as partículas acima de um determinado tamanho sejam removidas. A filtração depende de mais do que apenas a contagem nominal de poros.
Dimensões do filtro e área de fluxo disponível. Um filtro deve permitir o fluxo de metal necessário sem criar uma restrição inaceitável.
Compatibilidade com a liga. O material do filtro deve ser adequado à liga e à temperatura de funcionamento. Algumas aplicações com elevado teor de magnésio podem exigir um tipo específico de filtro sem fósforo, dependendo da composição química do filtro e da aplicação.
Instalação e pré-aquecimento. O filtro e a caixa do filtro devem ser preparados de acordo com as instruções do fornecedor e os procedimentos aprovados da unidade. Uma preparação inadequada pode causar danos no filtro, um caudal instável ou o congelamento das peças metálicas.
Nível de limpeza exigido. Uma operação geral de fundição e uma aplicação de folha metálica de alta qualidade ou de lingotes para a indústria aeroespacial podem exigir níveis diferentes de controlo de inclusões. A escolha deve refletir as especificações reais do produto.
Custo e estabilidade operacional. O preço de aquisição do filtro é apenas um dos fatores a ter em conta. A vida útil, a capacidade de caudal, as perdas de metal, a frequência de substituição, as peças fundidas rejeitadas e as interrupções na produção também influenciam o custo total.
Filtros de espuma cerâmica versus filtração em leito profundo
Um filtro de espuma cerâmica e um sistema de leito profundo servem ambos para satisfazer as necessidades de filtração, mas as suas configurações diferem.
| Fator | Filtro de espuma cerâmica | Filtração em leito profundo |
|---|---|---|
| Meio de filtração | Espuma cerâmica porosa | Um leito de material filtrante granular ou moldado adequado |
| Disposição típica | Filtro individual instalado numa caixa de filtragem ou num sistema em linha | Unidade de filtração concebida que contém um leito de meio filtrante |
| Considerações relativas à seleção | Grau do filtro, dimensão, área de passagem, compatibilidade com ligas e carga de inclusões | Características do meio, dimensões do leito, caudal, pressão ou perda de carga e ciclo de funcionamento |
| Ajuste de produção | Processos de fundição em lotes ou contínua selecionados | Aplicações adequadas à capacidade e ao conceito de funcionamento do leito |
| Principal compromisso | A substituição do filtro e a sua capacidade devem ser adequadas ao fluxo de metal | É necessário avaliar a integração dos equipamentos, a gestão dos suportes e os requisitos do processo |
Um filtro de leito profundo não é automaticamente mais eficaz do que um filtro de espuma cerâmica em todas as aplicações. Para uma comparação correta, é necessário considerar o mesmo nível de limpeza pretendido, a liga, as condições de fluxo e as restrições de produção. A AdTech inclui, na sua gama de produtos para purificação de alumínio fundido, tanto equipamentos de filtração por espuma cerâmica como de filtração de leito profundo.
7. Como utilizar corretamente o fluxo de refinação de alumínio
Os fluxos de alumínio não constituem uma única categoria de produtos intercambiáveis. As suas composições e funções variam, pelo que é necessário verificar o nome do fluxo e as condições de funcionamento previstas antes da sua utilização.
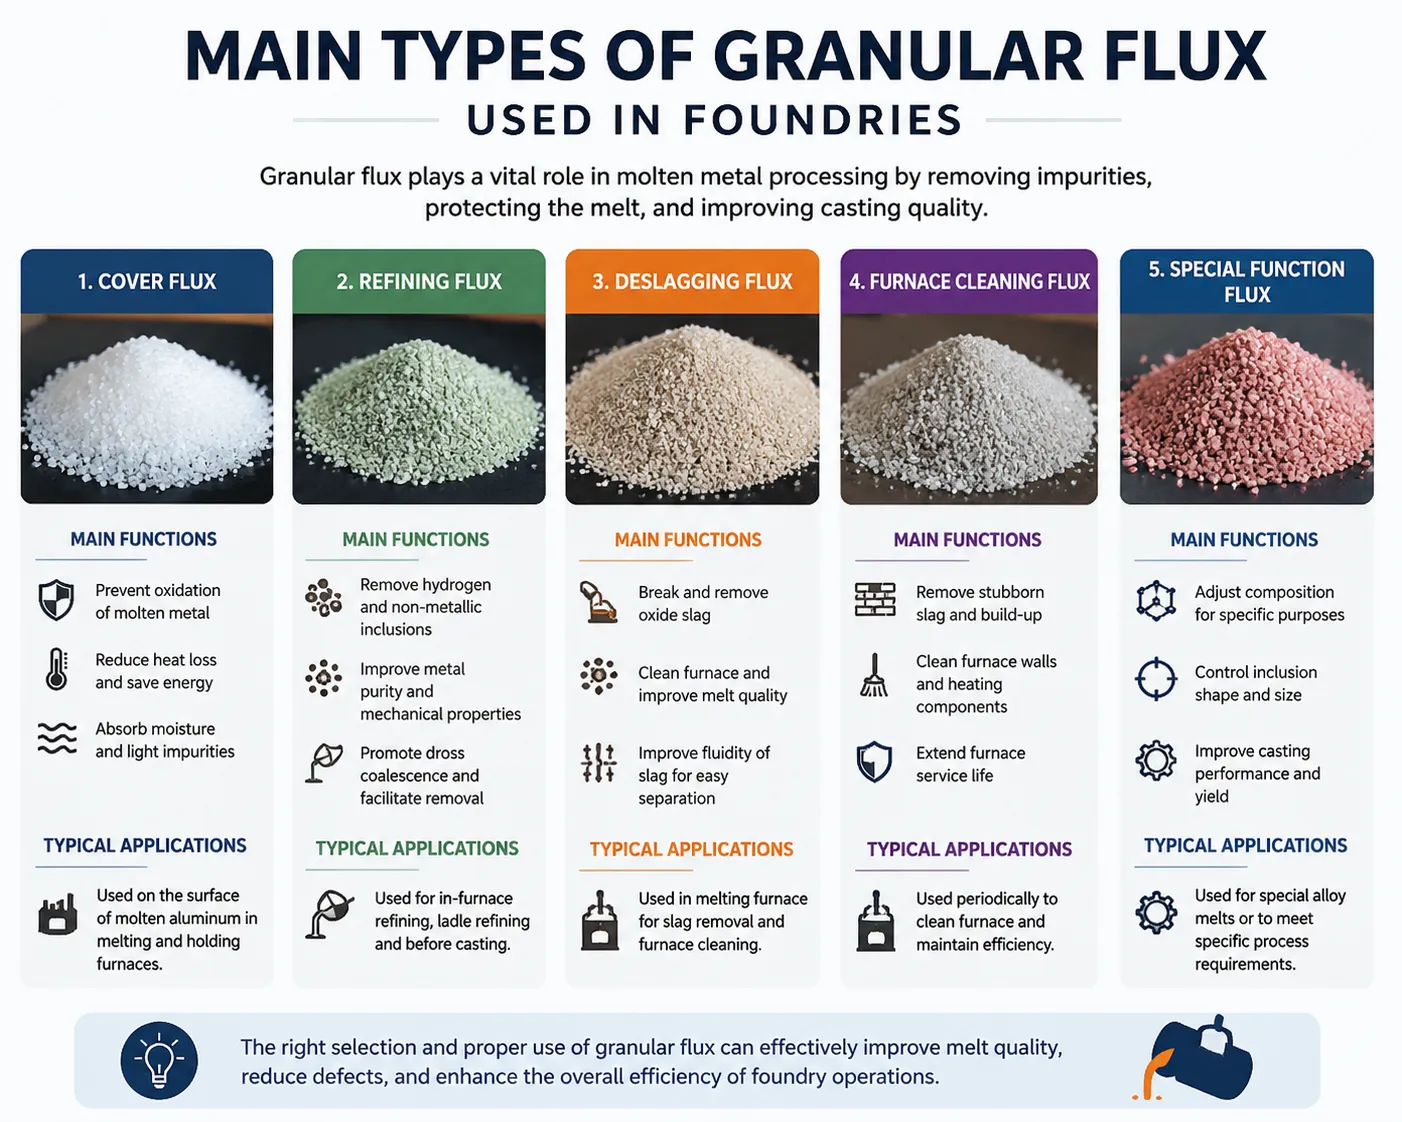
As categorias mais comuns incluem fluxos de cobertura, fluxos de refinação, fluxos de limpeza de fornos, fluxos de remoção de escória, fluxos de reciclagem e agentes de refinação granulares. A sua finalidade e compatibilidade dependem da formulação específica.
Fluxo de cobertura
O fluxo de cobertura é utilizado para formar uma camada protetora na superfície do metal fundido, desde que a sua composição e o processo sejam adequados. Isto pode ajudar a reduzir a exposição direta do alumínio fundido à atmosfera circundante e a limitar a oxidação ou a absorção de humidade.
Não se deve partir do princípio de que a simples cobertura do fluxo irá reduzir um nível de hidrogénio já elevado até ao valor-alvo exigido.
Fluxo de refinação
O fluxo de refinação pode contribuir para a remoção de hidrogénio e de impurezas não metálicas, dependendo da sua composição química e do método de aplicação. Algumas formulações são concebidas para famílias específicas de ligas ou para objetivos de refinação específicos.
Os compradores devem verificar a dosagem recomendada, a temperatura de funcionamento, o método de aplicação e a compatibilidade com as ligas nas instruções técnicas do produto.
Fluxo para limpeza de fornos e remoção de escória
Estes produtos destinam-se a funções específicas de limpeza ou gestão de escórias. A sua finalidade principal não deve ser confundida com a de um tratamento específico para remoção de hidrogénio ou de um filtro físico.
Um fluxo concebido para a limpeza de fornos não deve ser automaticamente escolhido para a refinação do próprio metal.
Adição manual versus injeção automatizada de fluxo
A adição manual pode ser adequada para determinadas operações, mas a distribuição e a dosagem podem revelar-se menos consistentes quando a aplicação depende em grande medida da técnica do operador.
O equipamento de injeção automatizado foi concebido para controlar a quantidade e a distribuição do fluxo. As especificações do Sistema de Injeção de Fluxo publicadas pela AdTech para o modelo LQJL-001 indicam uma gama de tamanhos de fornos compatíveis de 20 a 120 toneladas, uma velocidade de refinação ajustável de 0 a 5 kg/min, configurações de tanques de 50 kg ou 100 kg, deslocamento sobre lagartas ou rodas e percursos de refinação em forma de Z ou de leque. Estes são parâmetros do equipamento indicados pelo fabricante, não constituindo uma garantia de um resultado de purificação específico para cada forno.
Para uma fábrica que esteja a ponderar a automatização, as questões importantes são se o equipamento se adapta à disposição do forno, se o fluxo pode ser injetado de forma consistente e se o processo pode ser verificado através de uma dosagem controlada e de medições da qualidade da fusão.
8. Como verificar se a purificação do alumínio foi bem-sucedida
A purificação bem-sucedida deve ser comprovada através de medições adequadas ao problema original.
Testes com hidrogénio
Um ensaio de pressão reduzida (RPT) é frequentemente utilizado para avaliar a qualidade do alumínio fundido no que diz respeito aos gases, através da análise de uma amostra solidificada sob pressão reduzida. Pode ser útil para comparar condições de tratamento e identificar alterações no processo.
No entanto, os resultados do RPT não devem ser automaticamente considerados como uma medição direta e universalmente intercambiável da concentração de hidrogénio. Caso seja necessário cumprir um limite numérico de hidrogénio, utilize um método de medição calibrado adequado e o procedimento aprovado pela fábrica. A RISE descreve o RPT como um método utilizado para avaliar o teor de gases relacionados com o hidrogénio e o risco de porosidade nas peças fundidas.
Medição da inclusão
A medição da inclusão deve corresponder ao nível de controlo de limpeza necessário.
Por exemplo, o sistema LiMCA III da ABB fornece informações sobre a distribuição granulométrica e a concentração de inclusões no alumínio fundido. Este tipo de medição pode apoiar o desenvolvimento de processos, a garantia de qualidade e as comparações entre condições de tratamento.
Podem existir outros métodos laboratoriais e de produção adequados, dependendo da sensibilidade exigida pela fábrica e dos recursos técnicos disponíveis.
Análise da composição química
Quando o problema suspeito envolve a composição química da liga ou impurezas metálicas dissolvidas, é necessária uma análise química adequada. Uma amostra com aspeto limpo não comprova que o alumínio cumpra a composição especificada.
Utilizar amostragem e comparação consistentes
Ao comparar métodos de tratamento, utilize locais de amostragem, preparação de amostras, procedimentos de medição e condições operacionais consistentes, na medida do possível. Caso contrário, as diferenças entre as amostras poderão refletir variação na amostragem, em vez de uma melhoria efetiva do tratamento.
Um registo útil do processo inclui:
-
Tipo de liga e composição da carga.
-
Temperatura de fusão e condições de tratamento.
-
Consumo de fluxo ou de gás, quando aplicável.
-
Resultados dos ensaios de hidrogénio ou da medição da inclusão.
-
Configuração do filtro e observações relativas ao funcionamento.
-
Resultados finais da qualidade da fundição.
Estes registos facilitam a determinação de se uma alteração no tratamento é verdadeiramente eficaz e economicamente justificada.
9. Erros comuns na purificação do alumínio
Erro n.º 1: Recorrer à filtração para resolver problemas relacionados com o hidrogénio
Um filtro de espuma cerâmica remove inclusões não metálicas; não foi concebido para remover diretamente o hidrogénio dissolvido. Se a porosidade for causada principalmente pelo hidrogénio, é improvável que a filtração, por si só, resolva o problema.
Melhor abordagem: Confirmar o problema relacionado com o hidrogénio e avaliar as condições de desgaseificação, controlo da humidade e solidificação.
Erro 2: Partir do princípio de que a desgaseificação remove todas as inclusões
As bolhas de desgaseificação podem facilitar a separação e a flotação de algumas impurezas, mas o resultado depende das condições de funcionamento. Problemas persistentes de inclusões podem exigir uma filtração específica e melhores práticas de manuseamento da massa fundida.
Melhor abordagem: Verificar os níveis de inclusão antes e depois do tratamento e examinar o sistema de filtração.
Erro n.º 3: Considerar todos os fluxos de alumínio como equivalentes
As diferentes formulações têm objetivos distintos. Um produto de revestimento, um produto de limpeza para fornos e um fluxo de refinação não devem ser selecionados apenas pelo facto de cada um deles ser descrito como um fluxo para alumínio.
Melhor abordagem: Escolher o produto de acordo com a função pretendida e verificar as condições recomendadas pelo fabricante.
Erro n.º 4: Ignorar a contaminação a jusante
Mesmo após um tratamento bem-sucedido, o alumínio fundido pode absorver hidrogénio adicional ou inclusões durante a fase de manutenção da temperatura, a transferência ou a fundição.
Melhor abordagem: Analisar todo o percurso de manuseamento do metal e controlar a turbulência desnecessária, a exposição à humidade e os atrasos evitáveis.
Erro n.º 5: Comprar equipamento baseando-se apenas no desempenho anunciado
Uma afirmação sobre um produto sem condições de ensaio definidas pode não permitir prever o desempenho real numa instalação específica.
Melhor abordagem: Solicitar limites operacionais relevantes, métodos de ensaio de referência, ligas compatíveis, requisitos de manutenção e um plano prático para a validação do desempenho.
10. Como escolher equipamento de purificação de alumínio
A seleção do equipamento deve partir dos requisitos do processo, em vez de partir de uma categoria de produto preferida.
Questões a esclarecer antes de solicitar um orçamento
| Critério de aquisição | Informações a fornecer | Porque é importante |
|---|---|---|
| Tipo de liga | Tipos exatos de ligas e requisitos químicos relevantes | Determina a compatibilidade dos materiais e as limitações do tratamento |
| Processo de produção | Forno de lote, fundição de tarugos, fundição de placas, fundição em fundição ou outro processo | Determina a configuração adequada do equipamento |
| Capacidade de produção | Volume do forno ou caudal de metal | Estabelece os requisitos relativos à capacidade de tratamento |
| Principal problema de qualidade | Hidrogénio, inclusões, impurezas reativas ou desvio na composição | Evita a aquisição de uma tecnologia de tratamento inadequada |
| Qualidade de saída exigida | Critérios de aceitação aplicáveis do cliente ou internos | Estabelece um objetivo de seleção mensurável |
| Espaço disponível | Dimensões de instalação, disposição do sistema de transferência e geometria do forno | Determina a compatibilidade física |
| Consumíveis | Grau de filtragem, tipo de fluxo, gás e componentes de substituição | Afeta o planeamento contínuo de custos e abastecimento |
| Requisitos operacionais | Temperatura, acesso para manutenção, condições de funcionamento e comandos | Ajuda a avaliar a fiabilidade e a adequação às operações existentes |
| Verificação | Testes de hidrogénio disponível, de inclusão e químicos | Estabelece a forma como o resultado será avaliado |
Como se devem comparar as propostas concorrentes?
Compare as cotações com base nas mesmas especificações técnicas. Um preço inicial baixo do equipamento não significa necessariamente um custo operacional total mais baixo.
Tenha em conta o preço do equipamento, os trabalhos de instalação, o consumo de energia, quando aplicável, o gás de processo, o consumo de filtros e de fluxo, a manutenção, a manutenção dos refratários, as perdas de metal, o tempo de inatividade e a produção rejeitada.
Peça aos fornecedores que identifiquem quaisquer parâmetros que continuem a depender das condições no local. Nos casos em que o desempenho seja uma preocupação importante, chegue a acordo sobre critérios de aceitação e métodos de verificação adequados antes da compra.
11. Como a AdTech China apoia a purificação do alumínio fundido
A AdTech China é um fabricante sediado na China e fornecedor internacional especializado em equipamentos e materiais para operações de purificação e fundição de alumínio fundido. A sua gama de produtos publicada inclui equipamentos de desgaseificação em linha, equipamentos de filtração, filtros de espuma cerâmica, meios filtrantes, fluxos de refinação, sistemas de injeção de fluxo e componentes de fundição relacionados.
As diferentes partes da gama respondem a diferentes necessidades de produção.
O equipamento de desgaseificação em linha é relevante quando é necessária a redução do hidrogénio e o tratamento controlado da massa fundida.
Os filtros de espuma cerâmica e os equipamentos de filtração contribuem para a remoção de inclusões não metálicas antes da fundição. Dependendo da linha de produção, a escolha pode envolver filtração do tipo placa, filtração de leito profundo ou filtração por cartucho.
O fluxo de refinação e o fluxo granular oferecem opções para requisitos específicos de refinação da massa fundida. A escolha do produto adequado depende do tipo de liga, do nível de impurezas pretendido e das instruções de aplicação do fabricante.
Os sistemas de injeção de fluxo proporcionam um método automatizado de distribuição do fluxo de refinação num forno. O modelo, a geometria do forno, o intervalo de dosagem e o percurso de tratamento devem ser avaliados em função da instalação concreta.
Estes produtos devem ser considerados como componentes de uma solução de processo, e não como substitutos para a identificação do problema metalúrgico subjacente.
Por exemplo, uma fundição que apresente porosidade relacionada com o hidrogénio poderá necessitar de uma avaliação do desgaseamento, enquanto uma unidade com inclusões excessivas de óxido poderá necessitar de uma revisão dos processos de filtração e manuseamento do metal. Algumas aplicações requerem ambas as medidas. A configuração final deve respeitar os requisitos técnicos da liga e da linha de fundição.
Os fabricantes e os compradores devem definir em conjunto os critérios de seleção adequados, incluindo a capacidade de fluxo, os objetivos de tratamento, a compatibilidade das ligas, os requisitos relativos aos consumíveis e os métodos de verificação da qualidade do metal acabado.
Conclusão
A purificação do alumínio começa por compreender o que é necessário remover.
No tratamento convencional do alumínio fundido, a desgaseificação é utilizada principalmente para reduzir o hidrogénio dissolvido, a filtração retém as inclusões não metálicas e os fundentes adequados desempenham funções específicas de refinação e proteção. Os desvios na composição química requerem uma avaliação separada, uma vez que a filtração e a desgaseificação comuns não corrigem todas as impurezas dissolvidas.
A abordagem mais eficaz combina equipamento de tratamento adequado com práticas de manuseamento a seco e controladas, amostragem adequada, critérios de aceitação mensuráveis e prevenção da recontaminação.
No caso das fundições de alumínio e das instalações de fundição, o objetivo não é simplesmente instalar mais equipamento de tratamento. Trata-se de identificar o problema de qualidade, escolher o método correto, verificar a sua eficácia e manter a qualidade do metal exigida até à fundição.
FAQ
As nove perguntas frequentes que se seguem são adequadas para uma secção dedicada a perguntas frequentes no final do artigo publicado. Para evitar repetições, utilize esta secção como o módulo de perguntas frequentes do artigo, em vez de adicionar outra cópia destas perguntas noutro local do corpo do texto.
1. Como se purifica o alumínio fundido?
O alumínio fundido é normalmente purificado através de uma combinação de desgaseificação, filtração e tratamento adequado com fundentes. A desgaseificação reduz o hidrogénio dissolvido, a filtração remove as inclusões não metálicas e os fundentes desempenham funções específicas de refinação ou proteção da superfície. A combinação adequada depende da liga, do processo de produção e do grau de pureza do metal exigido.
2. Qual é o melhor método para remover o hidrogénio do alumínio fundido?
A desgaseificação rotativa com um gás de purga adequado, normalmente azoto ou árgon, é um método industrial consagrado. O processo introduz bolhas finamente dispersas que facilitam a transferência do hidrogénio para fora da massa fundida. As condições de tratamento necessárias dependem da liga, do nível inicial de hidrogénio, da conceção do equipamento e da qualidade pretendida.
3. Um filtro de espuma cerâmica consegue remover o hidrogénio do alumínio?
Um filtro de espuma cerâmica foi concebido principalmente para reter inclusões não metálicas. Não remove diretamente o hidrogénio dissolvido. Se a porosidade relacionada com o hidrogénio for o principal problema, a desgaseificação e o controlo da humidade devem ser avaliados separadamente.
4. Que impurezas pode o fluxo de refinação do alumínio remover?
A resposta depende da composição do fluxo. Certos produtos permitem a remoção de gases e inclusões, enquanto outros são utilizados principalmente para a proteção da superfície, a limpeza do forno ou a gestão das escórias. Algumas impurezas reativas podem exigir um agente de refinação com uma composição específica ou outro tratamento compatível. As instruções técnicas do produto em questão devem determinar a sua aplicação prevista.
5. A filtração corrige a composição química de uma liga de alumínio?
Não, normalmente não. Os filtros são utilizados para remover inclusões não metálicas em suspensão. Se a concentração de um elemento de liga ou de impureza dissolvido estiver fora das especificações, a unidade deve avaliar o ajuste da carga, a mistura, a diluição ou um processo de refinação especializado adequado.
6. Como é que uma fundição pode verificar se a desgaseificação do alumínio é eficaz?
Utilize um método adequado de medição do hidrogénio e compare os resultados obtidos em condições de amostragem e de funcionamento consistentes. Os ensaios a pressão reduzida podem fornecer informações comparativas úteis, mas não devem ser automaticamente considerados como uma medição direta da concentração de hidrogénio. Deve ser selecionado um método de medição calibrado quando for necessário demonstrar um limite numérico definido.
7. Qual é a diferença entre um filtro de espuma cerâmica e um filtro de leito profundo?
Um filtro de espuma cerâmica utiliza uma estrutura cerâmica porosa instalada num sistema de filtragem adequado. Um filtro de leito profundo faz passar o alumínio fundido através de um leito de material filtrante. Ambos podem remover inclusões, mas as suas capacidades, requisitos de instalação, características de funcionamento e necessidades de manutenção diferem. A escolha deve depender do caudal de produção, do objetivo em termos de inclusões e da configuração do sistema.
8. Como se pode evitar a absorção de hidrogénio após a purificação do alumínio?
Utilize materiais e equipamentos devidamente secos, proteja a massa fundida da exposição à humidade, minimize a perturbação desnecessária da superfície e controle o processo de transferência e retenção. É essencial um manuseamento adequado nas etapas posteriores, uma vez que o alumínio previamente tratado pode voltar a ficar contaminado antes da fundição.
9. Que aspetos devem os compradores ter em conta ao adquirir equipamento de purificação de alumínio?
Os compradores devem especificar a liga, o volume do forno ou o caudal de metal, o principal problema relacionado com impurezas, a qualidade final exigida para o metal, as condições de instalação, os consumíveis, os requisitos de manutenção e o método de verificação. As propostas devem ser comparadas com base nos mesmos requisitos técnicos, e as alegações de desempenho devem ser avaliadas em condições claramente definidas.
