

Um Aluminium für den Guss zu reinigen, müssen Hersteller die Verunreinigungen in der Schmelze identifizieren und die geeignete Behandlung auswählen. Durch Entgasung wird gelöster Wasserstoff entfernt, durch Filtration werden nichtmetallische Einschlüsse entfernt, und geeignete Flussmittel unterstützen spezifische Veredelungs- und Metallschutzfunktionen. In vielen Aluminiumgießereien erzielen diese Verfahren die besten Ergebnisse als Teil eines aufeinander abgestimmten Schmelzbehandlungsprozesses und nicht als isolierte Lösungen. Allerdings beseitigt keines dieser Verfahren automatisch alle chemischen Verunreinigungen oder erzeugt Aluminium von ultrahoher Reinheit. Das richtige Verfahren hängt von der Legierung, dem Gussverfahren, der Rohstoffqualität, der Produktionsrate und der erforderlichen Endreinheit des Metalls ab.
Für Aluminiumgießereien, Knüppel- und Brammengießanlagen sowie Guss- und Walzanlagen geht es bei der Reinigung nicht nur darum, sichtbaren Schmutz aus der Aluminiumschmelze zu entfernen. Vielmehr umfasst sie die Kontrolle von gelösten Gasen, Oxidschichten, Schwebeteilchen, bestimmten chemischen Verunreinigungen sowie der Bedingungen, unter denen das Metall den Gussvorgang erreicht.
Das Verständnis dieser Unterschiede hilft Herstellern dabei, die richtigen Anlagen auszuwählen, unnötige Aufbereitungskosten zu vermeiden und Mängel aufgrund schlechter Schmelzqualität zu reduzieren.
1. Was bedeutet „Aluminiumreinigung“ eigentlich?
Unter der Reinigung von Aluminium können verschiedene metallurgische Verfahren verstanden werden. Vor der Wahl eines Verfahrens muss zwischen der gewöhnlichen Behandlung von geschmolzenem Metall und der Herstellung von hochreinem Aluminium unterschieden werden.
Im Guss- und Gießereibereich besteht das unmittelbare Ziel in der Regel darin, die Reinheit des geschmolzenen Aluminiums vor dem Erstarren zu verbessern. Dies bedeutet im Allgemeinen, den Gehalt an gelöstem Wasserstoff und nichtmetallischen Einschlüssen zu reduzieren, bestimmte reaktive Verunreinigungen bei Bedarf zu kontrollieren und eine zusätzliche Verunreinigung während des Metalltransports zu verhindern.
Diese Unterscheidung ist wichtig, da sich jede Verunreinigung anders verhält.
Die wichtigsten Arten von Verunreinigungen in geschmolzenem Aluminium
| Verunreinigung oder Qualitätsproblem | Typische Beispiele | Hauptanliegen | Entsprechende Behandlung |
|---|---|---|---|
| Gelöster Wasserstoff | Von der Schmelze aufgenommener Wasserstoff | Gasporosität und damit verbundene Gussfehler | Rotationsverfahren oder andere geeignete Entgasungsverfahren |
| Nichtmetallische Einschlüsse | Aluminiumoxide, Oxidschichten, feuerfeste Partikel und andere Schwebstoffe | Oberflächenfehler, verminderte Metallreinheit und beeinträchtigte Gussintegrität | Filtration, Flotation, geeignete Fluxbehandlung und kontrolliertes Abschöpfen |
| Schlacke und Oberflächenoxide | An der Schmelzoberfläche gebildetes oxidreiches Material | Metallverlust, Verunreinigungen und Schwierigkeiten bei der Handhabung | Geeignete Verfahren zum Abschöpfen und zum Einbringen von Flussmittel |
| Ausgewählte reaktive Verunreinigungen | Natrium, Kalzium und Lithium in relevanten Legierungssystemen | Legierungsspezifische Verarbeitungs- und Qualitätsprobleme | Gegebenenfalls eine geeignete chemische Raffination oder Behandlung mit reaktiven Gasen |
| Falsche Legierungszusammensetzung | Ein Überschuss an Eisen, Silizium, Kupfer oder einem anderen Legierungselement | Nichteinhaltung der Anforderungen an die chemische Zusammensetzung | Kontrollierte Anpassung der Chargengröße, Vermischung, Verdünnung oder spezielle Veredelung, sofern technisch machbar |
Diese Kategorien überschneiden sich bis zu einem gewissen Grad. So können beispielsweise Gasblasen bestimmte Einschlüsse zur Schmelzoberfläche transportieren, während bestimmte Reinigungsmittel sowohl die Gasentfernung als auch die Oxidabscheidung unterstützen können. Dennoch müssen die Mechanismen und Grenzen der einzelnen Prozesse verstanden werden.
Bedeutet „Reinigung“, dass Aluminium mit einer Reinheit von 99,99% hergestellt wird?
Nicht unbedingt.
In einer herkömmlichen Aluminiumgießerei bedeutet Reinigung in der Regel, die Schmelze auf die für eine bestimmte Gussanwendung erforderlichen Reinheits- und chemischen Grenzwerte zu bringen. Eine Aluminiumlegierung, die für Automobilkomponenten, Strangpressbarren, Rohmaterial oder hochreine elektrische Anwendungen bestimmt ist, kann sehr unterschiedliche Abnahmekriterien aufweisen.
Die Herstellung von ultrahochreinem Aluminium stellt eine ganz eigene metallurgische Herausforderung dar. Zu den speziellen Verfahren zählen unter anderem die Segregation, die Elektrolyse oder andere Veredelungstechnologien anstelle der üblichen Entgasung und Filtration in Gießereien.
Praktischer Tipp: Legen Sie die gewünschte Endqualität des Metalls fest, bevor Sie sich für ein Reinigungsverfahren entscheiden. Das Ziel besteht nicht darin, jeden Bestandteil aus dem Aluminium zu entfernen, sondern die unerwünschten Stoffe zu kontrollieren, ohne die Legierung über ihre Spezifikation hinaus zu verändern.
2. Warum muss geschmolzenes Aluminium gereinigt werden?
Die Notwendigkeit der Reinigung wird deutlicher, wenn die Auswirkungen von Wasserstoff und Einschlüssen getrennt betrachtet werden.
Wasserstoffaufnahme und Gasporosität
Geschmolzenes Aluminium kann durch Reaktionen mit Feuchtigkeit Wasserstoff aufnehmen. Wasserstoff kann durch feuchte Umgebungsbedingungen, feuchte Einsatzstoffe, ungeeignete Werkzeuge oder feuerfeste Materialien sowie andere Verunreinigungsquellen in die Schmelze gelangen.
Während des Erstarrens von Aluminium nimmt die Löslichkeit von Wasserstoff ab. Wasserstoff, der nicht mehr gelöst bleiben kann, kann im Gussstück Gasporen bilden. Diese Poren können die mechanischen Eigenschaften, die Druckdichtheit, die Zerspanbarkeit und die Oberflächenqualität beeinträchtigen. Ihre tatsächlichen Auswirkungen hängen von der Legierung, den Erstarrungsbedingungen und den Anforderungen an das Bauteil ab.
Durch die Entgasung wird der bereits in der Schmelze vorhandene gelöste Wasserstoff entfernt. Indem man den Kontakt mit Feuchtigkeit und unnötige Oberflächenstörungen vermeidet, lässt sich die Wasserstoffaufnahme von vornherein begrenzen.
Oxidschichten und nichtmetallische Einschlüsse
Aluminium reagiert leicht mit Sauerstoff und bildet an seiner Oberfläche eine Oxidschicht. Wenn die Schmelzoberfläche gestört wird, können Oxidschichten in das flüssige Metall eingezogen werden. Auch Fragmente von Feuerfestmaterial, Schlackepartikel und andere Feststoffe können während des Schmelzens, des Warmhaltens, des Umfüllens und des Gießens in die Schmelze gelangen.
Diese Verunreinigungen werden nicht unbedingt allein durch Entgasung entfernt. Sie müssen unter Umständen durch Filtration, Flotation, eine geeignete Flux-Behandlung oder kontrolliertes Absetzen und Abschöpfen abgetrennt werden.
Die Keramikschaumfiltration wird im Aluminiumguss häufig eingesetzt, um nichtmetallische Einschlüsse abzuscheiden, während die Aluminiumschmelze durch eine poröse Keramikstruktur fließt.
Chemische Verunreinigungen und Legierungszusammensetzung
Chemische Reinheit sollte nicht mit physikalischer Sauberkeit verwechselt werden.
Ein Filter kann zwar Schwebstoffe entfernen, entfernt jedoch in der Regel kein gelöstes Eisen oder Silizium aus einer Aluminiumlegierung. Ebenso ist ein routinemäßiger Entgasungszyklus kein Ersatz für die Korrektur eines Fehlers in der Chargenzusammensetzung.
Bei bestimmten reaktiven Verunreinigungen kann eine chemische Raffination sinnvoll sein. Das genaue Verfahren muss die Legierungszusammensetzung, zulässige Restkonzentrationen, die Verträglichkeit mit der Weiterverarbeitung sowie umweltschutzrechtliche Auflagen berücksichtigen. In der Forschung zur Aluminiumraffination wird zwischen der Entfernung von Wasserstoff und festen Einschlüssen einerseits und der Entfernung gelöster chemischer Verunreinigungen andererseits unterschieden.
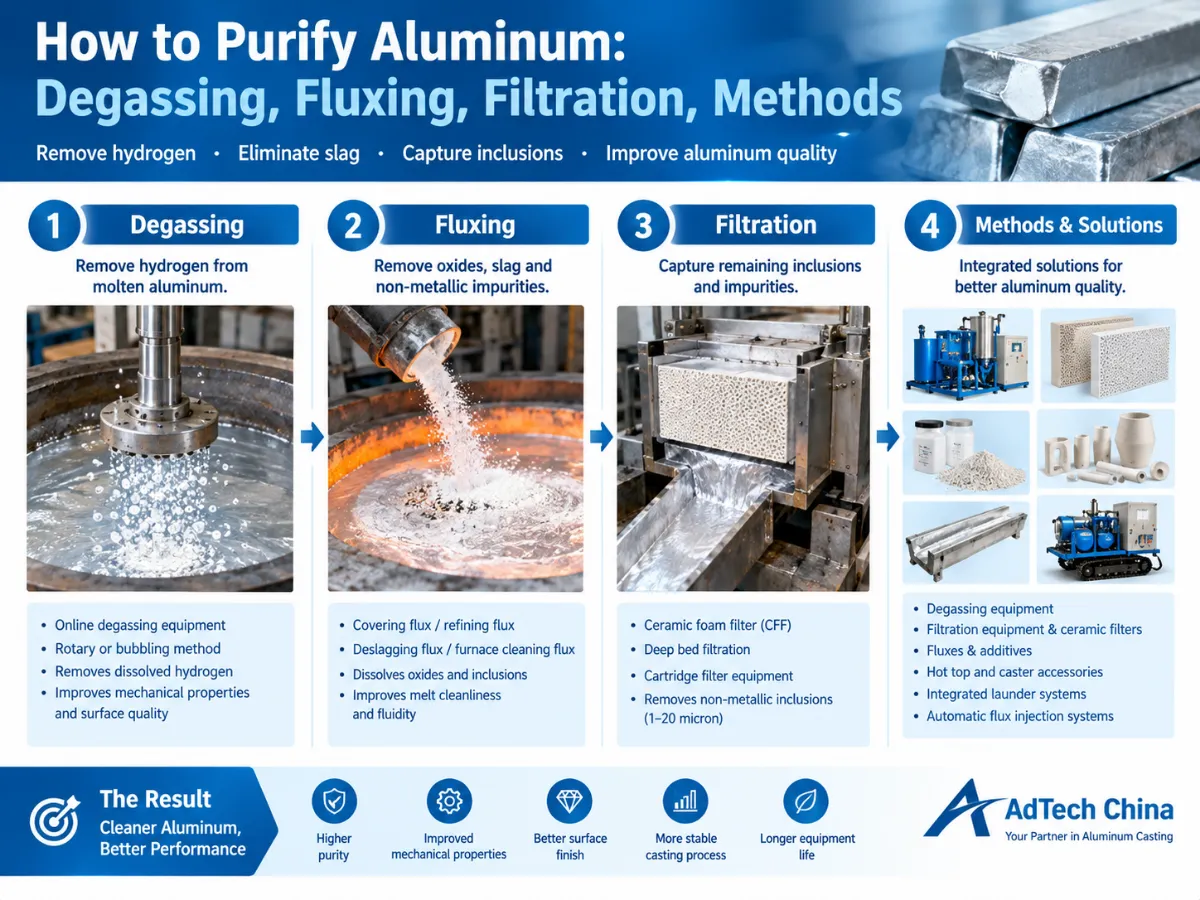
3. Wie man geschmolzenes Aluminium reinigt: Fünf praktische Schritte
Ein zuverlässiger Prozess beginnt mit der Diagnose, gefolgt von einer entsprechend ausgewählten Behandlung und einer Überprüfung. Es gibt keine einheitliche Abfolge, die für jeden Ofen oder jede Gießanlage geeignet ist, doch der folgende Rahmen hilft bei der Entscheidungsfindung.
Schritt 1: Die Kontaminationsquelle ermitteln
Untersuchen Sie zunächst die Art des Defekts, die Metallzusammensetzung, den Zustand der Einsatzstoffe und den bestehenden Behandlungsprozess.
Zu den nützlichen Fragen gehören:
-
Weisen die Gussteile Gasporosität, oxidbedingte Fehler oder beides auf?
-
Wird der Wasserstoffwert über dem zulässigen Grenzwert der Anlage gemessen?
-
Hat sich der Beimischungsgrad nach der Einführung einer neuen Schrottquelle oder einer neuen Chargenzusammensetzung verändert?
-
Weicht die chemische Zusammensetzung der Legierung von den Spezifikationen ab?
-
Treten die Mängel vor oder nach einer Änderung der Übertragungs-, Halte- oder Filtrationsbedingungen auf?
Man sollte nicht davon ausgehen, dass jede Porenbildung ausschließlich auf Wasserstoff zurückzuführen ist. Schrumpfung, Gießbedingungen und andere Probleme bei der Erstarrung können ähnliche Symptome hervorrufen. Auch sollte nicht jede sichtbare Oberflächenverunreinigung als Hinweis auf einen übermäßigen Gehalt an gelöstem Wasserstoff gewertet werden.
Durch Probenahmen und geeignete Tests lassen sich diese Möglichkeiten abgrenzen, bevor Geräte oder Verbrauchsmaterialien ausgewählt werden.
Schritt 2: Verbesserung der Schmelz- und Halteverfahren
Die Reinigung beginnt, bevor ein Entgasungsrotor oder ein Filter zum Einsatz kommt.
Materialien, Werkzeuge und Ausrüstung, die mit geschmolzenem Aluminium in Berührung kommen, müssen ausreichend trocken und für den Einsatz bei der jeweiligen Temperatur vorbereitet sein. Feuchte Materialien können ein ernsthaftes Sicherheitsrisiko sowie ein Kontaminationsrisiko darstellen.
Die betrieblichen Verfahren sollten außerdem folgende Punkte berücksichtigen:
-
Auswahl und Entmischung der Ladungsmaterialien.
-
Zustand des Ofens und der feuerfesten Auskleidung.
-
Eine für die Legierung und den Gießprozess geeignete Temperaturregelung.
-
Vermeidung unnötiger Störungen der Schmelzoberfläche.
-
Sorgfältige Umfüll- und Ausgießverfahren.
-
Rechtzeitige Entfernung von Oberflächenkrätze mit der geeigneten Methode.
Der Betrieb bei einer unnötig hohen Temperatur kann die Oxidation und den Energieverbrauch erhöhen. Die richtige Temperatur muss jedoch innerhalb der Verarbeitungsanforderungen der Legierung und der Grenzen der Anlage liegen.
Das Abschöpfen sollte so gesteuert werden, dass das Oberflächenmaterial entfernt wird, ohne dass zusätzliche Oxidschichten in die Schmelze gelangen. Vorbeugende Maßnahmen sind oft wirtschaftlicher als die wiederholte Aufbereitung von Metall, das bei der Handhabung verunreinigt wurde.
Schritt 3: Wählen Sie die Behandlungsmethode für die identifizierte Verunreinigung aus
Der nächste Schritt besteht darin, das Problem einem geeigneten Prozess zuzuordnen.
Bei einem zu hohen Gehalt an gelöstem Wasserstoff sollten Entgasungsmaßnahmen geprüft werden. Bei nichtmetallischen Einschlüssen sollten Filterverfahren und andere geeignete Trennverfahren in Betracht gezogen werden. Bei bestimmten reaktiven Verunreinigungen ist zu prüfen, ob ein legierungskompatibles Raffinierungsmittel oder eine spezielle Gasaufbereitung erforderlich ist.
Der Behandlungsweg sollte sich nach den tatsächlichen Produktionsanforderungen richten und nicht nach der pauschalen Behauptung, dass ein einziges Verfahren jede Art von Aluminium reinigen kann.
Schritt 4: Schützen Sie die Schmelze nach der Behandlung
Eine Schmelze, die unmittelbar nach der Behandlung die geforderten Reinheitsanforderungen erfüllt, kann sich vor dem Gießen zersetzen.
Übermäßige Turbulenzen, lange Verweildauern, Feuchtigkeitseinwirkung, unsachgemäße Handhabung beim Transport und ungeeignete Bedingungen im Feuerraum können zu neuer Verunreinigung führen oder die Aufnahme von Wasserstoff begünstigen.
Aus diesem Grund sollte die Reinigung als Teil des gesamten Prozessablaufs vom Ofen bis zur Gießstation betrachtet werden. Online-Systeme können zwar dazu beitragen, eine gleichmäßigere Aufbereitung zu gewährleisten und unnötige Umfüllvorgänge zu reduzieren, ihre tatsächliche Leistungsfähigkeit hängt jedoch von der Anlagenkonfiguration und der Einhaltung der Betriebsvorschriften ab.
Schritt 5: Überprüfen Sie die Ergebnisse
Messen Sie die relevanten Qualitätsparameter nach Möglichkeit vor und nach der Behandlung.
Je nach Anwendungsfall kann dies die Wasserstoffmessung, Druckprüfungen bei reduziertem Druck, die Analyse von Einschlüssen und die Untersuchung der chemischen Zusammensetzung umfassen. Die geeignete Methode hängt davon ab, was nachgewiesen werden muss.
Eine Sichtprüfung allein reicht nicht aus, um die Wasserstoffkonzentration zu bestimmen oder nachzuweisen, dass mikroskopisch kleine Einschlüsse entfernt wurden. Die Ergebnisse sollten anhand der werkseigenen legierungsspezifischen und kundenspezifischen Abnahmekriterien bewertet werden.
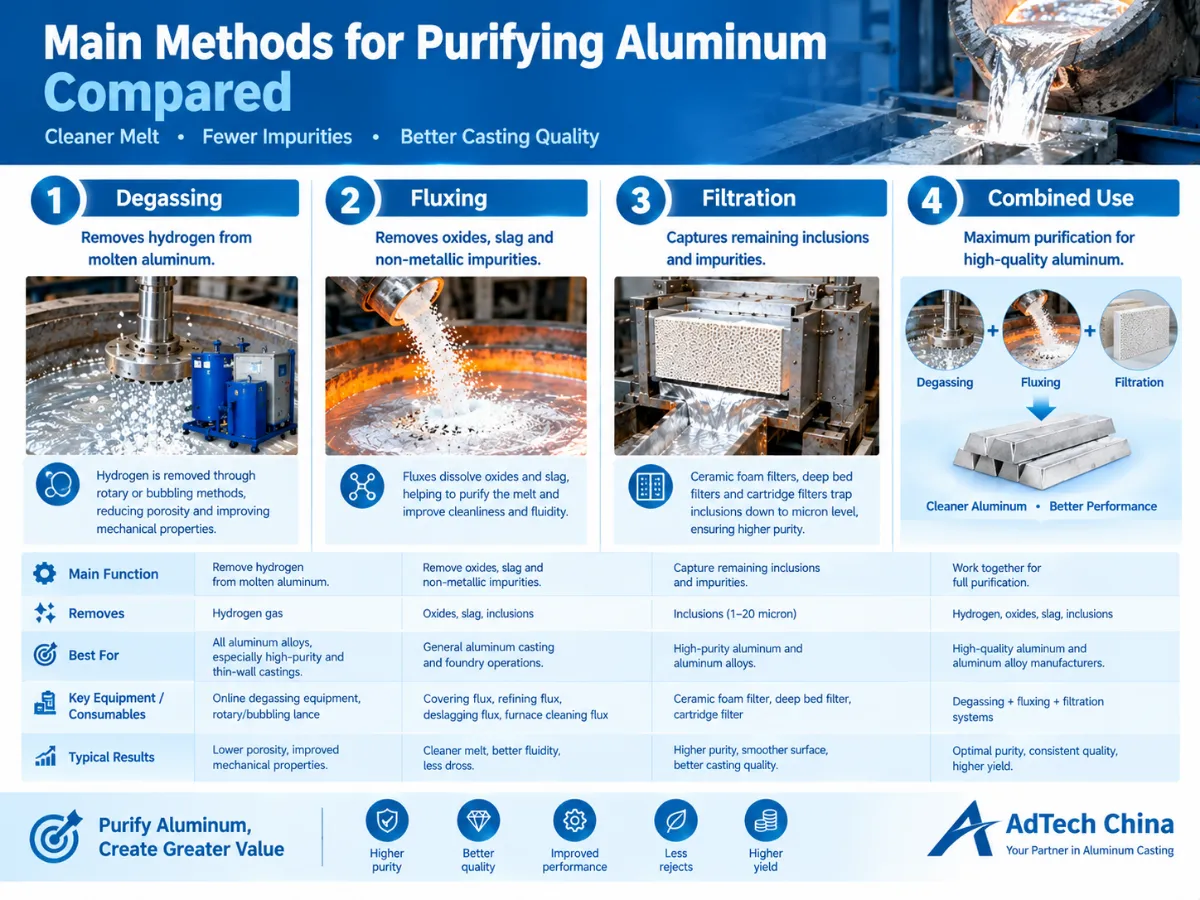
4. Vergleich der wichtigsten Verfahren zur Reinigung von Aluminium
Verschiedene Technologien lösen unterschiedliche Probleme. Die folgende Tabelle fasst ihre Hauptfunktionen zusammen.
| Reinigungsverfahren | Primäre Funktion | Am relevantesten, wenn | Wichtige Einschränkung |
|---|---|---|---|
| Rotationsentgasung | Entfernt gelösten Wasserstoff durch feine Bläschen des Spülgases | Qualitätsprobleme im Zusammenhang mit Wasserstoff erfordern eine kontrollierte Behandlung | Entfernt nicht eigenständig alle festen Einschlüsse oder gelösten chemischen Verunreinigungen |
| Keramische Schaumstoff-Filterung | Fängt nichtmetallische Einschlüsse während des Metallflusses auf | Die Sauberkeit der Schmelze vor dem Gießen gibt Anlass zur Sorge | Entfernt gelösten Wasserstoff nicht direkt und korrigiert auch nicht die chemische Zusammensetzung der Legierung |
| Flussmittelveredelung | Unterstützt die Entfernung von Verunreinigungen durch formulierungsabhängige physikalische und chemische Mechanismen | Es wurden spezifische Anforderungen hinsichtlich der Raffination bzw. der Gas- und Einschlusskontrolle ermittelt | Die Wirksamkeit hängt von der Zusammensetzung, der Dosierung, der Temperatur, der Verteilung und der Verträglichkeit ab |
| Abdeckendes Flussmittel | Bildet bei entsprechender Zusammensetzung eine schützende Oberflächenschicht | Die Oxidation der Oberfläche und die Einwirkung von Feuchtigkeit müssen kontrolliert werden | Ersetzt nicht die Entgasung, wenn eine Wasserstoffentfernung erforderlich ist |
| Tiefbettfiltration | Verwendet ein Filterbett aus geeigneten Filtermedien, um Einschlüsse abzuscheiden | Für die Produktion ist eine kompatible Filteranlage mit hoher Kapazität erforderlich. | Die Leistung hängt von den Medien, der Bettgeometrie, den Strömungsbedingungen und der Anlagenauslegung ab. |
| Patronen- oder Rohrfilterung | Sorgt für eine Filterung durch ein kompaktes, poröses Medium | Die Anwendung ist auf die Kapazität und die Filterkonfiguration des Systems abgestimmt. | Die Auswahl und die Lebensdauer hängen vom Durchfluss, der Verschmutzungsbelastung und der Produktkonstruktion ab |
| Ladungsanpassung oder spezialisierte Veredelung | Behebt ausgewählte Probleme hinsichtlich der chemischen Zusammensetzung | Die Analyseergebnisse zeigen, dass die Legierungszusammensetzung außerhalb der vorgeschriebenen Grenzwerte liegt. | Herkömmliche Filter und routinemäßige Entgasung sind kein Ersatz für eine chemische Korrektur. |
Diese Unterscheidungen stehen im Einklang mit Forschungsübersichten und den Richtlinien der Industrie zur Schmelzbehandlung. Die endgültige Auswahl muss für die jeweilige Legierung und den jeweiligen Prozess bestätigt werden.
Welche Methode sollte eine Gießerei als Erstes wählen?
Nutzen Sie die folgende problemorientierte Anleitung:
-
Hohe Wasserstoff- oder Gasporosität: Beginnen Sie damit, das wasserstoffbedingte Problem zu bestätigen und die Wirksamkeit der Entgasung zu bewerten, und überprüfen Sie dabei auch die Erstarrungsbedingungen und Feuchtigkeitsquellen.
-
Übermäßige Oxideinschlüsse: Überprüfen Sie die Handhabung der Schmelze, das Abschöpfen und die Filtration und beurteilen Sie, ob die vorhandene Filteranordnung geeignet ist.
-
Ausgewählte reaktive Verunreinigungen: Bestimmung der Verunreinigungskonzentration, der Legierungsverträglichkeit und des geeigneten Veredelungsverfahrens.
-
Falsche Legierungszusammensetzung: Korrigieren Sie die Charge oder prüfen Sie ein geeignetes metallurgisches Veredelungsverfahren.
-
Schwankende Qualität nach der Behandlung: Überprüfen Sie, ob nachgelagerte Verunreinigungen vorliegen, einschließlich der Umfüllbedingungen, der Verweilzeit, der Strömungsturbulenzen und der Filterleistung.
Eine Anlage erfordert unter Umständen mehrere sich ergänzende Maßnahmen. Die Auswahl nur einer Technologie ohne vorherige Problemdiagnose kann die Betriebskosten in die Höhe treiben, ohne dass die gewünschte Verbesserung erzielt wird.
5. Wie durch Entgasung Wasserstoff aus geschmolzenem Aluminium entfernt wird
Die Entgasung ist ein entscheidender Behandlungsschritt für Aluminiumlegierungen, die anfällig für wasserstoffbedingte Porosität sind.
Funktionsprinzip der Rotationsentgasung
Bei einem gängigen Rotationsentgasungsverfahren wird Stickstoff, Argon oder ein anderes zugelassenes Prozessgas mithilfe eines Laufrads oder Rotors in die Aluminiumschmelze eingeleitet. Die rotierende Baugruppe verteilt das Gas dabei in kleinere Blasen.
Wasserstoff diffundiert aus der Schmelze in die Spülgasblasen. Wenn die Blasen aufsteigen und die Schmelze verlassen, wird der Wasserstoff mitgerissen. Der Grad der Entfernung hängt von Faktoren wie der Gasverteilung, der Kontaktzeit, den Schmelzbedingungen, der Anlagenkonstruktion und den Betriebsparametern ab.
Eine gute Gasverteilung ist wichtig, da sie die Kontaktfläche zwischen den Blasen und dem flüssigen Metall vergrößert. Die Betriebsbedingungen sollten jedoch speziell auf das jeweilige System abgestimmt werden, anstatt die Rotordrehzahl oder den Gasdurchsatz zu maximieren, ohne die daraus resultierenden Störungen der Schmelze und die Prozessleistung zu berücksichtigen.
Entgasung im Ofen im Vergleich zur Online-Entgasung
| Betrachtung | Entgasung im Ofen | Online-Entgasung |
|---|---|---|
| Behandlungsort | Ofen oder Vorratsbehälter | In die Metalltransfer- oder Gießanlage integriert |
| Hauptrolle im Prozess | Verarbeitet eine Charge oder ein Ofenvolumen | Bearbeitet das Metall während seines Durchlaufs durch die Anlage |
| Wichtige Gestaltungsfaktoren | Badgeometrie, Metallvolumen, Rotor oder Gaszufuhrsystem, Behandlungsdauer | Metalldurchsatz, erforderliche Wasserstoffreduktion, Verweilzeit, Anordnung der Anlagen |
| Allgemeine Bewertung | Wasserstoffgehalt vor und nach der Behandlung | Gleichbleibende Verarbeitungsqualität und Metallqualität während der Produktion |
| Wichtigster Gesichtspunkt | Chargenvariabilität und Behandlungslogistik | Dauerbetrieb, Durchflussstabilität, Wartung und nachgelagerte Regelung |
Keine der beiden Lösungen ist grundsätzlich besser. Eine kleinere Gießerei, die einzelne Ofenchargen verarbeitet, kann andere Anforderungen haben als ein Werk, das eine Stranggussanlage beliefert.
Wie sollten Entgasungsanlagen spezifiziert werden?
Zu den wichtigsten Kriterien zählen die Metalldurchflussrate bzw. das Badvolumen, die Legierungsart, der Wasserstoffgehalt im Zulauf, die geforderte Endqualität, der verfügbare Einbauraum, die Konfiguration der Feuerfestauskleidung sowie die Wartungsanforderungen.
Käufer sollten sich außerdem nach der Bauweise des Rotors oder der Düse, der Gasversorgung und -steuerung, den Ersatzteilen, den Betriebsaufzeichnungen und den verfügbaren Methoden zur Überprüfung der Wasserstoffentfernung erkundigen.
Die genaue Zykluszeit, der Gasdurchfluss, die Rotordrehzahl und der zulässige Wasserstoffrestgehalt sollten entsprechend den jeweiligen Anlagen, Legierungen und Produktionsanforderungen festgelegt werden. Ein einziges universelles Betriebsrezept ist nicht geeignet.
6. Wie Keramikschaumfilter geschmolzenes Aluminium reinigen
Keramikschaumfilter werden eingesetzt, um vor dem Gießen nichtmetallische Einschlüsse zu entfernen. Dank ihrer miteinander verbundenen Poren kann die Aluminiumschmelze die Keramikstruktur durchströmen, während Verunreinigungen durch eine Kombination aus Abfang- und oberflächenbezogenen Einfangmechanismen zurückgehalten werden.
Das resultierende Metall kann eine verbesserte Reinheit aufweisen, sofern die Filterklasse, die Abmessungen sowie die Einbau- und Betriebsbedingungen geeignet sind.

Was ist bei der Auswahl eines Keramikschaumfilters zu beachten?
Bei der Filterauswahl spielen mehrere Faktoren eine Rolle.
PPI und Porenstruktur. Die Porenzahl pro Zoll (PPI) ist ein Maß zur Beschreibung der Porenstruktur des Filters. Sie ist keine allgemeingültige Garantie dafür, dass alle Partikel, die eine bestimmte Größe überschreiten, zurückgehalten werden. Die Filterleistung hängt nicht allein von der nominalen Porenzahl ab.
Filterabmessungen und verfügbare Durchflussfläche. Ein Filter muss den erforderlichen Metalldurchfluss bewältigen können, ohne eine unzulässige Durchflussdrosselung zu verursachen.
Legierungskompatibilität. Das Filtermaterial muss für die jeweilige Legierung und die Betriebstemperatur geeignet sein. Bei einigen Anwendungen mit hohem Magnesiumgehalt kann je nach Filterchemie und Anwendungsbereich eine spezielle phosphorfreie Filtersorte erforderlich sein.
Einbau und Vorwärmung. Der Filter und das Filtergehäuse müssen gemäß den Anweisungen des Herstellers und den genehmigten Verfahren der Anlage vorbereitet werden. Eine unsachgemäße Vorbereitung kann zu Schäden am Filter, zu einem instabilen Durchfluss oder zum Einfrieren von Metallteilen führen.
Erforderlicher Reinheitsgrad. Ein allgemeiner Gussbetrieb und die Herstellung hochwertiger Folien oder Rohlinge für die Luft- und Raumfahrt können unterschiedliche Anforderungen an die Einschlusskontrolle stellen. Die Auswahl sollte den tatsächlichen Produktspezifikationen entsprechen.
Kosten und Betriebsstabilität. Der Anschaffungspreis des Filters ist nur ein Aspekt. Auch die Lebensdauer, die Durchflusskapazität, Metallverluste, die Austauschhäufigkeit, Ausschussgussstücke und Produktionsunterbrechungen beeinflussen die Gesamtkosten.
Keramikschaumfilter im Vergleich zur Tiefenbettfiltration
Sowohl ein Keramikschaumfilter als auch ein Tiefbettsystem dienen der Filterung, unterscheiden sich jedoch in ihrer Bauweise.
| Faktor | Keramischer Schaumstofffilter | Tiefbettfiltration |
|---|---|---|
| Filtermedium | Poröser Keramikschaum | Ein Filterbett aus geeignetem körnigem oder geformtem Filtermedium |
| Typische Anordnung | Einzelner Filter, eingebaut in einem Filterkasten oder einem Inline-System | Speziell entwickelte Filtereinheit mit einem Filtermedienbett |
| Überlegungen zur Auswahl | Filterfeinheit, Größe, Durchflussquerschnitt, Legierungskompatibilität und Einschlussgehalt | Medieneigenschaften, Filterbettabmessungen, Durchflussmenge, Druck oder Druckverlust sowie Betriebszyklus |
| Serienpassform | Ausgewählte Chargen- oder Stranggussverfahren | Anwendungen, die für die Kapazität und die Betriebsauslegung des Bettes geeignet sind |
| Wichtigster Kompromiss | Filterwechsel und Filterkapazität müssen auf den Metallstrom abgestimmt sein | Die Integration der Geräte, das Medienmanagement und die Prozessanforderungen müssen geprüft werden |
Ein Tiefbettfilter ist nicht automatisch für jede Anwendung effektiver als ein Keramikschaumfilter. Für einen korrekten Vergleich müssen die gleichen Anforderungen an die Reinheit, die Legierung, die Durchflussbedingungen und die Produktionsvorgaben zugrunde gelegt werden. AdTech führt in seinem Sortiment zur Reinigung von Aluminiumschmelzen sowohl Keramikschaumfilter als auch Tiefbettfilter an.
7. Wie man Flussmittel für die Aluminiumveredelung richtig einsetzt
Aluminium-Flussmittel bilden keine einheitliche, untereinander austauschbare Produktkategorie. Da sich ihre Zusammensetzung und ihre Funktionen unterscheiden, müssen vor der Verwendung die Bezeichnung des Flussmittels und die vorgesehenen Einsatzbedingungen überprüft werden.
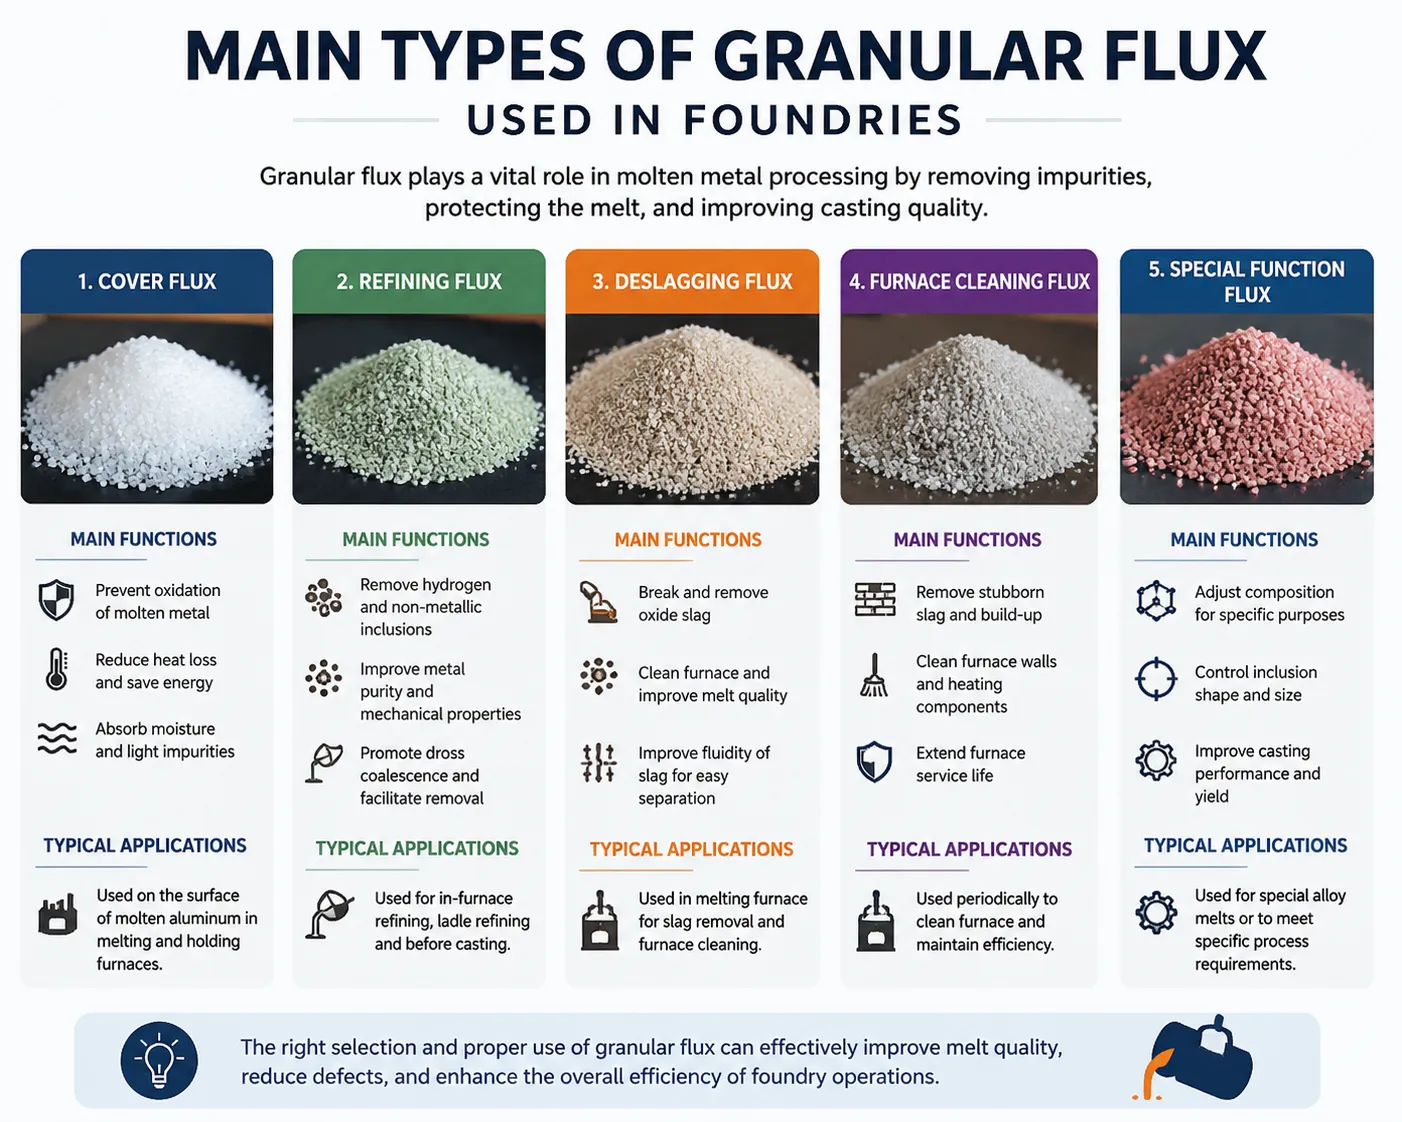
Zu den gängigen Kategorien zählen Deckschmelzmittel, Veredelungsschmelzmittel, Ofenreinigungsschmelzmittel, Entschlackungsschmelzmittel, Recycling-Schmelzmittel und körnige Veredelungsmittel. Ihr Verwendungszweck und ihre Verträglichkeit hängen von der jeweiligen Zusammensetzung ab.
Abdeckendes Flussmittel
Abdeckflussmittel werden verwendet, um bei geeigneter Zusammensetzung und geeignetem Verfahren eine Schutzschicht auf der Schmelzoberfläche zu bilden. Dies kann dazu beitragen, den direkten Kontakt der Aluminiumschmelze mit der Umgebungsluft zu verringern und Oxidation oder Feuchtigkeitsaufnahme zu begrenzen.
Man sollte nicht davon ausgehen, dass allein durch die Abdeckung des Flussmittels ein bereits erhöhter Wasserstoffgehalt auf den erforderlichen Zielwert gesenkt wird.
Flussmittelveredelung
Raffinierflussmittel können je nach ihrer chemischen Zusammensetzung und der Art ihrer Anwendung zur Entfernung von Wasserstoff und nichtmetallischen Verunreinigungen beitragen. Einige Formulierungen sind speziell für bestimmte Legierungsfamilien oder Raffinierziele ausgelegt.
Käufer sollten die empfohlene Dosierung, die Betriebstemperatur, die Anwendungsweise und die Legierungskompatibilität in der technischen Anleitung des Produkts überprüfen.
Flussmittel zur Ofenreinigung und Entschlackung
Diese Produkte sind für bestimmte Reinigungs- oder Schlackenmanagementaufgaben vorgesehen. Ihr Hauptzweck sollte nicht mit dem einer speziellen Behandlung zur Wasserstoffentfernung oder einem physikalischen Filter verwechselt werden.
Ein Flussmittel, das für die Ofenreinigung entwickelt wurde, sollte nicht automatisch auch für die Veredelung des Metalls selbst verwendet werden.
Manuelle Zugabe im Vergleich zur automatisierten Flussmittelzufuhr
Die manuelle Zugabe kann für bestimmte Vorgänge geeignet sein, doch können Verteilung und Dosierung weniger gleichmäßig ausfallen, wenn die Anwendung stark von der Technik des Bedieners abhängt.
Automatisierte Einspritzanlagen dienen zur Steuerung der Flussmittelmenge und -verteilung. Die von AdTech veröffentlichte Spezifikation des Flussmitteleinspritzsystems für das Modell LQJL-001 gibt einen kompatiblen Ofengrößenbereich von 20 bis 120 Tonnen, eine einstellbare Raffiniergeschwindigkeit von 0 bis 5 kg/min, Tankkonfigurationen mit 50 kg oder 100 kg, einen Antrieb auf Raupen oder Rädern sowie Z-förmige oder fächerförmige Raffinierwege. Hierbei handelt es sich um vom Hersteller angegebene Geräteparameter, die keine Garantie für ein bestimmtes Reinigungsergebnis bei jedem Ofen darstellen.
Für ein Werk, das eine Automatisierung in Betracht zieht, sind folgende Fragen entscheidend: Passt die Anlage zur Ofenkonfiguration? Kann das Flussmittel gleichmäßig zugeführt werden? Und lässt sich der Prozess durch eine kontrollierte Dosierung und Messungen der Schmelzqualität überprüfen?.
8. So überprüfen Sie, ob die Aluminiumreinigung erfolgreich war
Der Erfolg der Reinigung sollte anhand von Messungen nachgewiesen werden, die für das ursprüngliche Problem geeignet sind.
Wasserstofftests
Ein Unterdrucktest (RPT) wird häufig eingesetzt, um die gasbezogene Qualität von geschmolzenem Aluminium zu bewerten, indem eine unter Unterdruck erstarrte Probe untersucht wird. Er kann nützlich sein, um Behandlungsbedingungen zu vergleichen und Prozessänderungen zu erkennen.
Die RPT-Ergebnisse sollten jedoch nicht automatisch als direkte, universell austauschbare Messgröße für die Wasserstoffkonzentration betrachtet werden. Wenn ein numerischer Wasserstoffgrenzwert eingehalten werden muss, sind ein geeignetes, kalibriertes Messverfahren und das genehmigte Verfahren des Werks anzuwenden. RISE beschreibt RPT als eine Methode zur Bewertung des Gehalts an wasserstoffhaltigen Gasen und des Risikos von Porosität in Gussteilen.
Messung der Inklusion
Die Messung der Partikelbelastung sollte dem erforderlichen Reinheitsgrad entsprechen.
So liefert beispielsweise das LiMCA III-System von ABB Informationen über die Größenverteilung und Konzentration von Einschlüssen in geschmolzenem Aluminium. Diese Art der Messung kann die Prozessentwicklung, die Qualitätssicherung und den Vergleich verschiedener Behandlungsbedingungen unterstützen.
Je nach der erforderlichen Empfindlichkeit der Anlage und den technischen Ressourcen stehen möglicherweise auch andere geeignete Labor- und Produktionsverfahren zur Verfügung.
Prüfung der chemischen Zusammensetzung
Wenn der Verdacht besteht, dass das Problem mit der Legierungszusammensetzung oder mit gelösten metallischen Verunreinigungen zusammenhängt, ist eine entsprechende chemische Analyse erforderlich. Eine optisch einwandfrei aussehende Probe ist kein Beweis dafür, dass das Aluminium die vorgeschriebene Zusammensetzung aufweist.
Verwenden Sie einheitliche Stichproben und Vergleiche
Beim Vergleich von Behandlungsmethoden sollten, soweit dies praktikabel ist, einheitliche Probenahmestellen, Probenvorbereitungsverfahren, Messverfahren und Betriebsbedingungen verwendet werden. Andernfalls könnten Unterschiede zwischen den Proben eher auf Schwankungen bei der Probenahme zurückzuführen sein als auf eine tatsächliche Verbesserung der Behandlung.
Ein aussagekräftiges Prozessprotokoll enthält:
-
Legierungssorte und Chargenzusammensetzung.
-
Schmelztemperatur und Verarbeitungsbedingungen.
-
Gegebenenfalls Flussmittel- oder Gasverbrauch.
-
Ergebnisse von Wasserstofftests oder Gehaltsmessungen.
-
Filterkonfiguration und Betriebsbeobachtungen.
-
Endgültige Ergebnisse zur Gussqualität.
Anhand dieser Aufzeichnungen lässt sich leichter feststellen, ob eine Änderung der Behandlung tatsächlich wirksam und wirtschaftlich gerechtfertigt ist.
9. Häufige Fehler bei der Reinigung von Aluminium
Fehler 1: Der Einsatz von Filtertechniken zur Lösung von Wasserstoffproblemen
Ein Keramikschaumfilter entfernt nichtmetallische Einschlüsse; er ist nicht dafür ausgelegt, gelösten Wasserstoff direkt zu entfernen. Wenn die Porosität in erster Linie durch Wasserstoff verursacht wird, ist es unwahrscheinlich, dass das Problem allein durch Filtration gelöst werden kann.
Besserer Ansatz: Das Problem im Zusammenhang mit Wasserstoff bestätigen und die Entgasungs-, Feuchtigkeitskontroll- und Verfestigungsbedingungen bewerten.
Fehler 2: Die Annahme, dass durch die Entgasung alle Einschlüsse entfernt werden
Das Entgasen von Blasen kann die Abscheidung und Flotation bestimmter Verunreinigungen unterstützen, doch hängt das Ergebnis von den Betriebsbedingungen ab. Bei anhaltenden Einschlussproblemen können eine spezielle Filtration und verbesserte Verfahren zur Schmelzhandhabung erforderlich sein.
Besserer Ansatz: Überprüfen Sie die Einschlussgrade vor und nach der Behandlung und untersuchen Sie die Filteranordnung.
Fehler 3: Alle Aluminiumflussmittel als gleichwertig betrachten
Verschiedene Formulierungen verfolgen unterschiedliche Ziele. Ein Abdeckmittel, ein Ofenreiniger und ein Veredelungsflussmittel sollten nicht allein deshalb ausgewählt werden, weil sie jeweils als Aluminiumflussmittel bezeichnet werden.
Besserer Ansatz: Passen Sie das Produkt an die gewünschte Funktion an und prüfen Sie die vom Hersteller empfohlenen Bedingungen.
Fehler 4: Die Kontamination in nachgelagerten Bereichen übersehen
Selbst nach einer erfolgreichen Behandlung kann geschmolzenes Aluminium während des Warmhaltens, des Transports oder des Gießens zusätzlichen Wasserstoff oder Einschlüsse aufnehmen.
Besserer Ansatz: Überprüfen Sie den gesamten Transportweg der Metallteile und minimieren Sie unnötige Turbulenzen, Feuchtigkeitseinwirkung sowie vermeidbare Verzögerungen.
Fehler 5: Kauf von Ausrüstung, die sich ausschließlich an den in der Werbung angegebenen Leistungsdaten orientiert
Eine Produktangabe ohne festgelegte Prüfbedingungen lässt möglicherweise keine Rückschlüsse auf die tatsächliche Leistung in einer bestimmten Anlage zu.
Besserer Ansatz: Fordern Sie relevante Betriebsgrenzen, Referenzprüfverfahren, kompatible Legierungen, Wartungsanforderungen und einen praktischen Plan zur Validierung der Leistungsfähigkeit an.
10. So wählen Sie Aluminiumreinigungsanlagen aus
Bei der Auswahl der Ausrüstung sollte man von den Prozessanforderungen ausgehen und nicht von einer bevorzugten Produktkategorie.
Fragen, die Sie sich vor der Anforderung eines Angebots stellen sollten
| Kaufkriterium | Anzugebende Informationen | Warum das wichtig ist |
|---|---|---|
| Legierungstyp | Genaue Legierungssorten und entsprechende chemische Anforderungen | Ermittelt die Materialverträglichkeit und die Behandlungsgrenzen |
| Herstellungsverfahren | Chargenofen, Knüppelguss, Brammenguss, Gießereiguss oder ein anderes Verfahren | Ermittelt die geeignete Gerätekonfiguration |
| Produktionskapazität | Ofenvolumen oder Metalldurchsatz | Legt Anforderungen an die Behandlungskapazitäten fest |
| Hauptqualitätsproblem | Wasserstoff, Einschlüsse, reaktive Verunreinigungen oder Abweichungen in der Zusammensetzung | Verhindert den Kauf einer ungeeigneten Behandlungstechnologie |
| Erforderliche Ausgabequalität | Geltende Kunden- oder interne Abnahmekriterien | Bietet ein messbares Auswahlkriterium |
| Verfügbarer Platz | Einbaumaße, Anordnungsplan und Ofengeometrie | Prüft die physikalische Kompatibilität |
| Verbrauchsmaterial | Filterklasse, Flux-Typ, Gas und Ersatzteile | Hat Auswirkungen auf die laufende Kosten- und Beschaffungsplanung |
| Betriebsanforderungen | Temperatur, Wartungszugang, Betriebsbedingungen und Steuerungen | Hilft bei der Beurteilung der Zuverlässigkeit und der Kompatibilität mit bestehenden Abläufen |
| Überprüfung | Prüfung des verfügbaren Wasserstoffgehalts, der Einschlüsse und der chemischen Zusammensetzung | Legt fest, wie das Ergebnis gemessen wird |
Wie sollten konkurrierende Angebote verglichen werden?
Vergleichen Sie Angebote anhand derselben technischen Spezifikation. Ein niedriger Anschaffungspreis bedeutet nicht zwangsläufig niedrigere Gesamtbetriebskosten.
Berücksichtigen Sie die Anschaffungskosten der Anlage, die Installationsarbeiten, gegebenenfalls den Energieverbrauch, den Prozessgas-, Filter- und Flussmittelverbrauch, die Wartung, die Instandhaltung der Feuerfestauskleidung, Metallverluste, Stillstandszeiten und Ausschuss.
Bitten Sie die Lieferanten, alle Parameter anzugeben, die weiterhin von den örtlichen Gegebenheiten abhängen. Wenn die Leistung von entscheidender Bedeutung ist, vereinbaren Sie vor dem Kauf geeignete Abnahmekriterien und Prüfverfahren.
11. Wie AdTech China die Reinigung von Aluminiumschmelze unterstützt
AdTech China ist ein in China ansässiger Hersteller und internationaler Anbieter, der sich auf Anlagen und Materialien für die Reinigung von Aluminiumschmelzen und den Gussprozess spezialisiert hat. Das veröffentlichte Produktsortiment umfasst Online-Entgasungsanlagen, Filteranlagen, Keramikschaumfilter, Filtermedien, Veredelungsflussmittel, Flussmitteleinspritzsysteme und zugehörige Gusskomponenten.
Verschiedene Teile des Sortiments sind auf unterschiedliche Produktionsanforderungen zugeschnitten.
Online-Entgasungsanlagen kommen zum Einsatz, wenn eine Wasserstoffreduktion und eine kontrollierte Schmelzbehandlung erforderlich sind.
Keramikschaumfilter und Filteranlagen dienen der Entfernung nichtmetallischer Einschlüsse vor dem Gießen. Je nach Produktionslinie kann die Wahl auf Plattenfilter, Tiefbettfilter oder Patronenfilter fallen.
Raffierflussmittel und Granulatflussmittel bieten Möglichkeiten zur Erfüllung spezifischer Anforderungen an die Schmelzveredelung. Die Wahl des richtigen Produkts hängt von der Legierungssorte, dem angestrebten Verunreinigungsgrad und den Anwendungshinweisen des Herstellers ab.
Flussmittel-Einspritzsysteme bieten eine automatisierte Methode zur Verteilung von Raffinierflussmittel in einem Ofen. Das Modell, die Ofengeometrie, der Dosierbereich und der Behandlungsweg müssen im Hinblick auf die tatsächliche Anlage bewertet werden.
Diese Produkte sollten als Bestandteile einer Prozesslösung betrachtet werden und nicht als Ersatz für die Ermittlung des zugrunde liegenden metallurgischen Problems.
Beispielsweise kann in einer Gießerei, in der poröse Stellen aufgrund von Wasserstoff auftreten, eine Entgasungsprüfung erforderlich sein, während in einem Werk mit übermäßigen Oxideinschlüssen möglicherweise die Filterung und die Metallhandhabung überprüft werden müssen. Bei manchen Anwendungen sind beide Maßnahmen erforderlich. Die endgültige Konfiguration sollte den technischen Anforderungen der Legierung und der Gießlinie entsprechen.
Hersteller und Käufer sollten gemeinsam geeignete Auswahlkriterien festlegen, darunter Durchsatzleistung, Behandlungsziele, Legierungskompatibilität, Anforderungen an Verbrauchsmaterialien sowie Verfahren zur Überprüfung der Qualität des fertigen Metalls.
Schlussfolgerung
Die Reinigung von Aluminium beginnt damit, zu verstehen, was entfernt werden muss.
Bei der herkömmlichen Aufbereitung von geschmolzenem Aluminium dient die Entgasung in erster Linie der Reduzierung des Gehalts an gelöstem Wasserstoff, durch die Filtration werden nichtmetallische Einschlüsse abgeschieden, und geeignete Flussmittel unterstützen spezifische Veredelungs- und Schutzfunktionen. Abweichungen in der chemischen Zusammensetzung erfordern eine gesonderte Bewertung, da durch gewöhnliche Filtration und Entgasung nicht alle gelösten Verunreinigungen beseitigt werden können.
Der wirksamste Ansatz kombiniert geeignete Aufbereitungsanlagen mit trockenen und kontrollierten Handhabungsverfahren, einer geeigneten Probenahme, messbaren Abnahmekriterien und der Vermeidung von Rekontamination.
Für Aluminiumgießereien und Gussbetriebe besteht das Ziel nicht einfach darin, mehr Aufbereitungsanlagen zu installieren. Vielmehr geht es darum, das Qualitätsproblem zu identifizieren, die richtige Methode auszuwählen, deren Wirksamkeit zu überprüfen und die erforderliche Metallqualität bis zum Guss aufrechtzuerhalten.
FAQ
Die folgenden neun häufig gestellten Fragen (FAQs) eignen sich für einen eigenen FAQ-Abschnitt am Ende des veröffentlichten Artikels. Um Doppelungen zu vermeiden, verwenden Sie diesen Abschnitt als FAQ-Modul des Artikels, anstatt diese Fragen an anderer Stelle im Text noch einmal aufzuführen.
1. Wie reinigt man geschmolzenes Aluminium?
Geschmolzenes Aluminium wird üblicherweise durch eine Kombination aus Entgasung, Filtration und geeigneter Flussmittelbehandlung gereinigt. Die Entgasung reduziert den Gehalt an gelöstem Wasserstoff, die Filtration entfernt nichtmetallische Einschlüsse, und Flussmittel unterstützen bestimmte Veredelungs- oder Oberflächenschutzfunktionen. Die geeignete Kombination hängt von der Legierung, dem Produktionsverfahren und der erforderlichen Metallreinheit ab.
2. Was ist die beste Methode, um Wasserstoff aus geschmolzenem Aluminium zu entfernen?
Die Rotationsentgasung mit einem geeigneten Spülgas – üblicherweise Stickstoff oder Argon – ist ein bewährtes industrielles Verfahren. Bei diesem Prozess werden fein verteilte Bläschen eingebracht, die den Wasserstofftransport aus der Schmelze erleichtern. Die erforderlichen Behandlungsbedingungen hängen von der Legierung, dem anfänglichen Wasserstoffgehalt, der Anlagenauslegung und der angestrebten Qualität ab.
3. Kann ein Keramikschaumfilter Wasserstoff aus Aluminium entfernen?
Ein Keramikschaumfilter dient in erster Linie dazu, nichtmetallische Einschlüsse abzuscheiden. Er entfernt gelösten Wasserstoff nicht direkt. Wenn Porosität aufgrund von Wasserstoff das Hauptproblem darstellt, sollten Entgasung und Feuchtigkeitskontrolle separat geprüft werden.
4. Welche Verunreinigungen kann ein Flussmittel zur Aluminiumraffination entfernen?
Die Antwort hängt von der Zusammensetzung des Flussmittels ab. Bestimmte Produkte dienen der Gas- und Einschlussentfernung, während andere in erster Linie zum Oberflächenschutz, zur Ofenreinigung oder zum Schlackemanagement eingesetzt werden. Ausgewählte reaktive Verunreinigungen erfordern unter Umständen ein speziell formuliertes Raffinierungsmittel oder eine andere kompatible Behandlung. Die technische Anleitung für das jeweilige Produkt sollte Aufschluss über dessen Verwendungszweck geben.
5. Wird durch die Filtration die chemische Zusammensetzung einer Aluminiumlegierung korrigiert?
Nein, normalerweise nicht. Filter werden eingesetzt, um schwebende nichtmetallische Einschlüsse zu entfernen. Liegt die Konzentration eines gelösten Legierungs- oder Verunreinigungselements außerhalb der Spezifikation, muss das Werk eine Anpassung der Charge, eine Vermischung, eine Verdünnung oder ein geeignetes spezielles Raffinierungsverfahren in Betracht ziehen.
6. Wie kann eine Gießerei überprüfen, ob die Entgasung von Aluminium wirksam ist?
Verwenden Sie ein geeignetes Verfahren zur Wasserstoffmessung und vergleichen Sie Ergebnisse, die unter einheitlichen Probenahme- und Betriebsbedingungen ermittelt wurden. Druckreduktionsprüfungen können nützliche Vergleichsdaten liefern, sollten jedoch nicht automatisch als direkte Messung der Wasserstoffkonzentration gewertet werden. Wenn ein definierter numerischer Grenzwert nachgewiesen werden muss, sollte ein kalibriertes Messverfahren gewählt werden.
7. Was ist der Unterschied zwischen einem Keramikschaumfilter und einem Tiefbettfilter?
Ein Keramikschaumfilter nutzt eine poröse Keramikstruktur, die in einer geeigneten Filteranordnung eingebaut ist. Bei einem Tiefbettfilter wird geschmolzenes Aluminium durch ein Filterbett geleitet. Beide können Einschlüsse entfernen, unterscheiden sich jedoch hinsichtlich ihrer Kapazitäten, Einbauanforderungen, Betriebseigenschaften und Wartungsanforderungen. Die Wahl sollte vom Produktionsdurchsatz, dem angestrebten Einschlussgrenzwert und der Systemkonfiguration abhängen.
8. Wie lässt sich die Wasserstoffaufnahme nach der Aluminiumreinigung verhindern?
Verwenden Sie ausreichend trockene Einsatzmaterialien und Ausrüstung, schützen Sie die Schmelze vor Feuchtigkeitseinwirkung, minimieren Sie unnötige Oberflächenstörungen und kontrollieren Sie den Überführungs- und Halteprozess. Eine ordnungsgemäße Weiterverarbeitung ist unerlässlich, da zuvor behandeltes Aluminium vor dem Gießen erneut verunreinigt werden kann.
9. Was sollten Käufer beim Kauf von Anlagen zur Aluminiumreinigung beachten?
Käufer sollten die Legierung, das Ofenvolumen oder die Metalldurchflussrate, das Hauptproblem hinsichtlich der Verunreinigungen, die erforderliche Endqualität des Metalls, die Einbaubedingungen, die Verbrauchsmaterialien, die Wartungsanforderungen und die Prüfverfahren angeben. Angebote sollten anhand derselben technischen Anforderungen verglichen werden, und Leistungsangaben sollten unter klar definierten Bedingungen bewertet werden.
