
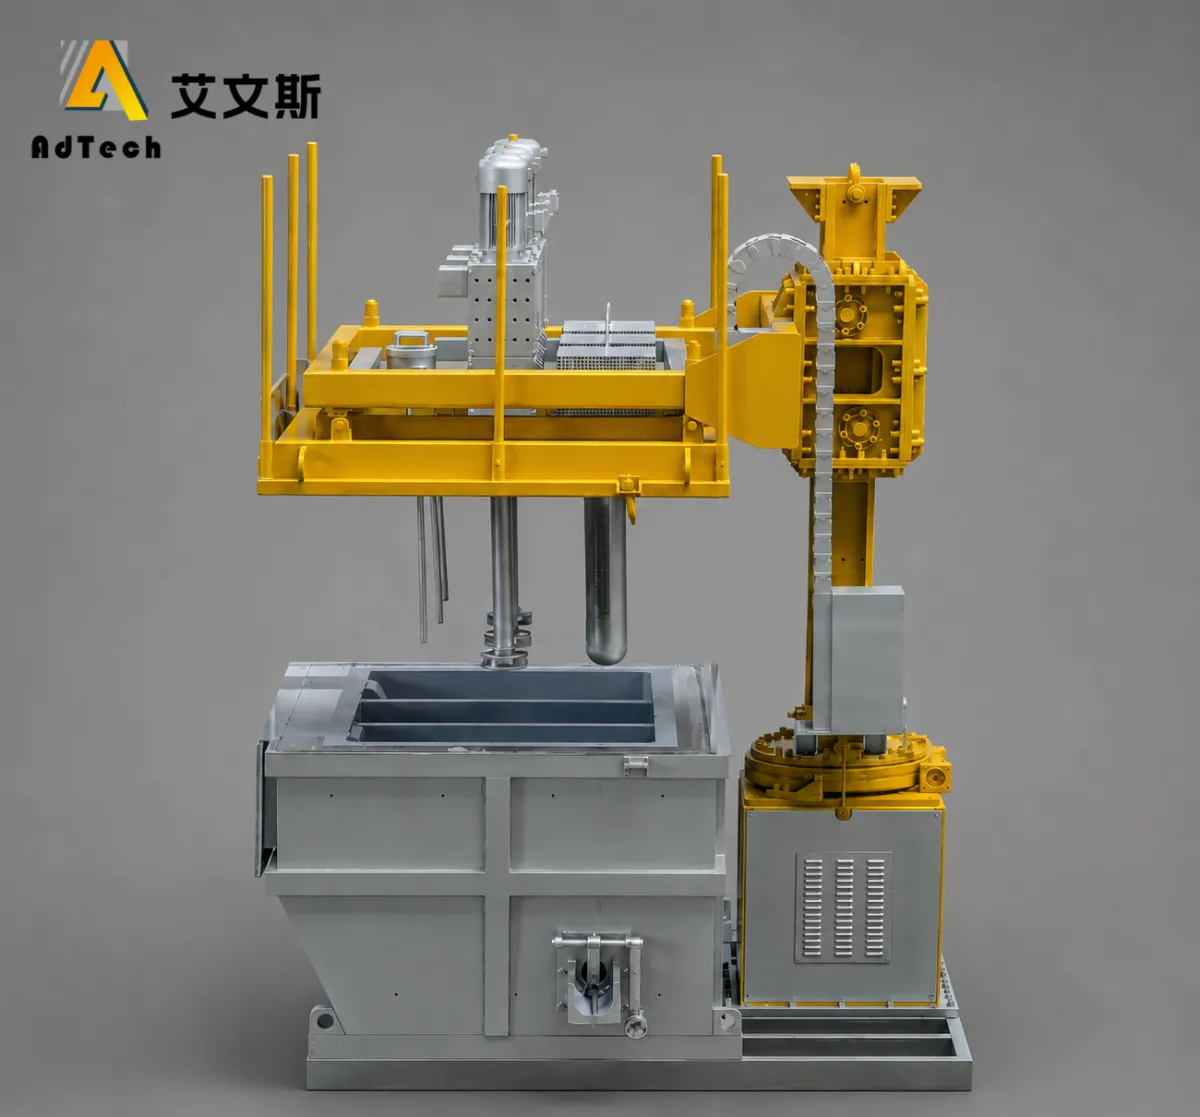
La desgasificación rotativa es un proceso de tratamiento del aluminio fundido que utiliza un rotor o impulsor giratorio para dispersar un gas inerte, normalmente nitrógeno o argón, en el aluminio líquido. Las finas burbujas de gas resultantes proporcionan una amplia superficie de contacto entre el gas y el metal, lo que permite que el hidrógeno disuelto pase del aluminio fundido a las burbujas y abandone la masa fundida. La desgasificación rotativa también puede facilitar la flotación y la eliminación de algunas inclusiones no metálicas, aunque no debe considerarse un sustituto de la filtración específica. El rendimiento real del tratamiento depende de factores como el diseño del rotor, la velocidad de rotación, el caudal de gas, el tiempo de tratamiento, la temperatura del fundido, la composición de la aleación, el volumen del fundido y la turbulencia superficial.
En el caso de las fundiciones de aluminio y las plantas de fundición de aluminio, la razón principal para utilizar la desgasificación rotativa es el control del hidrógeno disuelto y de los defectos de fundición asociados a un exceso de hidrógeno. Durante la solidificación, la solubilidad del hidrógeno disminuye drásticamente, por lo que el hidrógeno que permanece disuelto en el metal líquido puede contribuir a la porosidad gaseosa. La Asociación del Aluminio define la porosidad gaseosa como la porosidad causada por el gas atrapado o por la liberación de hidrógeno disuelto durante la solidificación.
Por lo tanto, la desgasificación rotativa forma parte de un sistema más amplio de purificación del aluminio fundido. Dependiendo del proceso de fundición y del grado de pureza del metal requerido, una línea de producción puede combinar la desgasificación, el tratamiento con fundente, la filtración con espuma cerámica, los canales de distribución y otras tecnologías de tratamiento de la masa fundida.
¿Qué efecto tiene el desgasificado rotatorio sobre el aluminio fundido?
La función principal de la desgasificación rotativa es reducir el hidrógeno disuelto en el aluminio fundido.
Un proceso simplificado es el siguiente:
Aluminio fundido → inyección de gas inerte → dispersión por rotor → burbujas finas → transferencia de hidrógeno → las burbujas ascienden → el hidrógeno sale de la masa fundida
Se sumerge un rotor giratorio de grafito en el metal fundido. El gas inerte entra a través del eje y se dispersa por el rotor. La rotación desintegra y distribuye el gas dentro de la masa fundida.
A medida que las burbujas se desplazan a través del aluminio, el hidrógeno disuelto pasa a la fase gaseosa. A continuación, las burbujas que contienen hidrógeno ascienden hacia la superficie.
Este mecanismo difiere fundamentalmente de la simple inserción de una lanza de gas fija en la masa fundida. El rotor giratorio aporta agitación mecánica y mejora la dispersión del gas.
Las investigaciones sobre la desgasificación mediante impulsor rotativo describen la eliminación del hidrógeno como un proceso de difusión en el que el hidrógeno disuelto pasa de la masa fundida de aluminio a las burbujas de gas que ascienden. Este mismo proceso también puede facilitar la eliminación de partículas sólidas mediante la aglutinación, la flotación y la adhesión a las burbujas.
Los principales objetivos son
| Objetivo | Función de la desgasificación rotativa |
|---|---|
| Eliminación de hidrógeno | Objetivo principal |
| Reducción de la porosidad relacionada con el hidrógeno | Importante ventaja en cuanto a la calidad de la fundición |
| Flotación por inclusión | Puede ayudar a eliminar algunas inclusiones |
| Mezcla en estado fundido | La circulación del rotor puede mejorar la uniformidad del tratamiento |
| Limpieza asistida por fundente | Se puede combinar con un tratamiento con fundente adecuado |
| Filtración final | Requiere un sistema de filtración independiente cuando se necesita un alto grado de limpieza |
Es importante distinguir entre estas funciones.
La desgasificación es, ante todo, un proceso de eliminación de gases. La filtración es, ante todo, un proceso físico de eliminación de impurezas.
Un proceso de fundición de aluminio de alta calidad puede necesitar ambas cosas.
Más información: Desgasificador rotativo de aluminio: unidad de alto rendimiento, especificaciones del rotor de grafito
¿Por qué es necesario desgasificar el aluminio fundido?
El hidrógeno supone un problema especial en la fundición de aluminio, ya que su comportamiento cambia considerablemente entre el aluminio líquido y el sólido.
Cuando el aluminio está fundido, el hidrógeno puede disolverse en el metal. Durante la solidificación, la solubilidad del hidrógeno disminuye considerablemente. Si el hidrógeno no puede escapar antes de la solidificación, puede formarse gas en el interior de la pieza fundida.
Esto puede contribuir a:
- Porosidad del gas
- Agujeros
- Propiedades mecánicas reducidas
- Problemas de fugas
- Defectos superficiales
- Calidad interna reducida
La relación entre el hidrógeno y la porosidad está bien establecida en la metalurgia del aluminio. Estudios recientes señalan que el hidrógeno es el principal gas asociado a la porosidad gaseosa en las aleaciones de aluminio, ya que su solubilidad disminuye drásticamente durante la solidificación.
Sin embargo, el hidrógeno no es la única causa de los defectos de fundición.
El aluminio fundido también puede contener:
- Películas de óxido
- Inclusiones no metálicas
- Partículas de escoria
- Metales alcalinos
- Otros contaminantes no deseados
Por eso, una estrategia completa de tratamiento de la masa fundida no debe basarse únicamente en la desgasificación.
La documentación sobre el ciclo de vida de la Asociación del Aluminio describe el tratamiento del aluminio fundido mediante tecnologías de gas y fundentes para eliminar los gases arrastrados y las partículas inorgánicas, seguido, en los procesos pertinentes, de una filtración en línea para eliminar los óxidos.
¿Cómo funciona la desgasificación rotativa?
El proceso puede dividirse en cinco etapas.
1. El rotor se introduce en el aluminio fundido
Se sumerge en el aluminio fundido un rotor de grafito u otro material adecuado para altas temperaturas.
El rotor está conectado a un eje giratorio. El gas atraviesa el eje y sale por el rotor.
El rotor debe soportar:
- Alta temperatura
- Ataque químico
- Rotación mecánica
- Ciclado térmico
- Contacto con aluminio fundido
Por lo tanto, el material, la geometría y el estado de la superficie del rotor influyen en la fiabilidad de los equipos.
2. El gas inerte entra en la masa fundida
El nitrógeno y el argón se utilizan habitualmente como gases de purga.
El objetivo del gas inerte es crear un entorno con una presión parcial de hidrógeno baja en el interior de las burbujas.
La elección concreta del gas depende de la composición química de la aleación, las prácticas de la planta, la calidad del metal requerida, el diseño de los equipos y los objetivos del proceso.
Algunos sistemas industriales también utilizan mezclas de gases o combinan el tratamiento con gas con la inyección de fundente. Pyrotek, por ejemplo, describe sistemas rotativos capaces de desgasificar y aplicar fundente al aluminio fundido mediante configuraciones personalizables de gas y fundente.
3. El rotor giratorio dispersa el gas
Esta es la característica que define el desgasificado rotativo.
En lugar de permitir que el gas entre en la masa fundida en forma de una corriente relativamente grande, la rotación del rotor dispersa el gas en burbujas más pequeñas y las distribuye por toda la zona de tratamiento.
El objetivo no es simplemente inyectar más gas.
El objetivo es crear una combinación eficaz de:
- Tamaño de la burbuja
- Distribución de burbujas
- Área de contacto entre el gas y el metal
- Tiempo de permanencia de las burbujas
- Circulación del material fundido
- Volumen de tratamiento
Las investigaciones han demostrado que tanto la velocidad de rotación del rotor como el caudal de gas influyen en la eficiencia de la desgasificación. Sin embargo, aumentar el caudal de gas más allá de un rango adecuado puede reducir la eficiencia, ya que un exceso de gas puede generar condiciones de flujo desfavorables alrededor del rotor.
4. El hidrógeno se transfiere a las burbujas
El hidrógeno disuelto pasa del aluminio líquido a las burbujas de gas.
La fuerza motriz se debe a la diferencia entre la concentración de hidrógeno en la masa fundida y la presión parcial de hidrógeno en las burbujas.
A medida que sigue entrando gas inerte fresco en la masa fundida, las burbujas pueden seguir arrastrando hidrógeno fuera del líquido.
Por eso es importante la dispersión de las burbujas.
Para un mismo volumen de gas, las burbujas más pequeñas proporcionan una mayor superficie total de interfaz entre el gas y el líquido. Sin embargo, el tamaño de las burbujas no viene determinado únicamente por el caudal de gas. La geometría del rotor, la velocidad, el caudal de gas, las propiedades de la masa fundida y las condiciones de funcionamiento interactúan entre sí.
5. Las burbujas que contienen hidrógeno suben a la superficie
Tras atravesar el material fundido, las burbujas ascienden hacia la superficie.
El hidrógeno sale del metal en fase gaseosa.
Algunas inclusiones también pueden ser transportadas hacia la superficie durante el proceso de tratamiento, donde pueden pasar a formar parte de la escoria o de la capa superficial y, posteriormente, ser eliminadas.
Sin embargo, este efecto secundario de inclusión y eliminación no elimina la necesidad de una filtración posterior cuando el proceso de fundición requiere un alto grado de pureza del metal.
Desgasificación rotativa frente a burbujeo simple de gas
Un error muy común es pensar que la desgasificación rotativa consiste simplemente en un sistema de burbujeo de gas al que se le ha acoplado un motor.
La diferencia radica en la dispersión del gas.
Una lanza fija puede introducir gas en el aluminio fundido, pero el gas puede formar burbujas relativamente grandes o canales de flujo concentrados.
Un impulsor giratorio dispersa mecánicamente el gas y genera circulación en la masa fundida.
| Factor | Inyección simple de gas | Desgasificación rotativa |
|---|---|---|
| Introducción al gas | A través de una lanza o un difusor | A través del rotor giratorio |
| Agitación mecánica | Limitado | Sí |
| Dispersión de burbujas | Depende en gran medida del difusor | Optimizado gracias al diseño del rotor |
| Circulación del material fundido | Limitado | Más fuerte |
| Eliminación de hidrógeno | Posible | Diseñado, en general, para un tratamiento eficaz |
| Control de procesos | Depende del sistema | Permite integrar controles de velocidad, de gas y de tratamiento |
| Complejidad de los equipos | Baja | Más alto |
| Mantenimiento | En general, más sencillo | El rotor y el eje requieren mantenimiento |
Esto no significa que la desgasificación rotativa sea automáticamente mejor en todas las situaciones.
La pregunta correcta es:
¿Qué objetivos de calidad del metal y qué condiciones de producción debe cumplir el sistema de tratamiento de la masa fundida?
En el caso de un horno pequeño con requisitos de calidad relativamente modestos, puede bastar con un método de tratamiento más sencillo. Para la producción en continuo, en el caso de aleaciones de alta calidad o procesos con un control estricto del hidrógeno, la desgasificación rotativa o en línea puede ofrecer un enfoque de tratamiento más controlable.
¿Qué parámetros influyen en el rendimiento del desgasificado rotativo?
No existe un valor único y universal para la velocidad del rotor o el caudal de gas que se pueda aplicar a todas las fundiciones de aluminio.
Este es uno de los aspectos más importantes para quienes compran equipos.
Un estudio de investigación publicado sobre la aleación de aluminio 2524 reveló que la velocidad del rotor y el caudal de gas inerte influían considerablemente en la eficiencia de desgasificación. En las condiciones de ese estudio concreto, se determinó que una velocidad del rotor de entre 550 y 690 rpm, aproximadamente, y un caudal de gas de entre 1 y 3 l/min eran los valores adecuados. Estos valores no deben aplicarse directamente a otra línea de producción, ya que las condiciones del estudio, el equipo y la aleación eran específicos de ese experimento.
Un estudio más reciente, realizado en 2026, sobre la aleación de aluminio A356 analizó la velocidad del rotor, el tiempo de tratamiento y el caudal de gas, y puso de manifiesto una mayor pureza de la masa fundida al modificar dichos parámetros. Una vez más, los resultados se refieren a la aleación y a las condiciones experimentales analizadas, y no constituyen una fórmula universal.
Entre las principales variables se encuentran las siguientes.
Velocidad del rotor
Una mayor velocidad de rotación puede mejorar la dispersión del gas y reducir el tamaño de las burbujas dentro de un rango de funcionamiento adecuado.
Sin embargo, una mayor velocidad no es necesariamente mejor.
Una rotación excesiva puede aumentar:
- Turbulencia superficial
- Formación de óxido
- Incorporación de aire
- Desgaste del rotor
- Consumo energético
El objetivo es lograr una dispersión eficaz de las burbujas sin alterar innecesariamente la superficie.
Caudal de gas
Aumentar el caudal de gas puede incrementar el número de burbujas y, potencialmente, mejorar la transferencia de hidrógeno.
Sin embargo, un caudal excesivo de gas puede provocar condiciones de flujo inestables.
Las investigaciones realizadas sobre el aluminio 2524 revelaron que la eficiencia mejoraba a medida que aumentaba el caudal de gas dentro de un determinado rango, pero que un caudal excesivo reducía la eficiencia.
Por lo tanto:
El caudal máximo de gas no es lo mismo que la eficiencia máxima de desgasificación.
Duración del tratamiento
Un tratamiento más prolongado puede aumentar la cantidad de hidrógeno eliminada, pero más tiempo no significa necesariamente que sea mejor.
Un ciclo más largo también puede:
- Aumento de la pérdida de temperatura
- Aumentar el consumo de energía
- Aumentar la exposición del rotor
- Aumentar la turbulencia superficial
- Reducir el rendimiento de la producción
Un estudio de 2026 en el que se comparaban los procesos de desgasificación rotativa y ultrasónica reveló que un tratamiento rotativo más prolongado no producía necesariamente mejoras proporcionales en la calidad de la masa fundida.
Temperatura de fusión
Factores relacionados con la temperatura:
- Solubilidad del hidrógeno
- Viscosidad de fusión
- Comportamiento del gas
- Movimiento de las burbujas
- Cinética del tratamiento
Por lo tanto, deben establecerse los parámetros de desgasificación para la aleación concreta y la temperatura de producción.
Diseño del rotor
El diámetro del rotor, su geometría, la disposición de las salidas de gas y las características de rotación influyen en:
- Dispersión de burbujas
- Patrón de circulación
- Volumen de tratamiento
- Turbulencia superficial
- Desgaste
Un rotor diseñado para la geometría de un recipiente puede que no ofrezca el mismo resultado en otro recipiente.
Volumen de la masa fundida y geometría del recipiente
Un mismo rotor puede comportarse de forma diferente en:
- Un pequeño crisol
- Un horno de mantenimiento
- Una cuchara de transferencia
- Una cámara de desgasificación en línea
La profundidad y la anchura del horno, los deflectores y la posición del rotor influyen en la circulación.
Composición de la aleación
Las distintas aleaciones reaccionan de forma diferente al tratamiento en estado fundido.
El contenido en magnesio, los elementos de aleación, la temperatura de fusión y el estado de los óxidos pueden influir en el proceso de tratamiento.
Por este motivo, los proveedores deberían evaluar la gama real de aleaciones en lugar de seleccionar los equipos basándose únicamente en la capacidad del horno.
Por qué una turbulencia excesiva puede suponer un problema
La desgasificación rotativa requiere agitación, pero una agitación descontrolada puede generar otro problema.
En la superficie del aluminio fundido se forman de forma natural capas de óxido.
Cuando una turbulencia excesiva hace que la superficie metálica se sumerja en la masa fundida, las capas de óxido pueden quedar arrastradas en forma de bicapas o de inclusiones adicionales.
Esto da lugar a una disyuntiva en cuanto al proceso:
Suficiente agitación para dispersar el gas de forma eficaz, pero sin que la turbulencia sea tal que se deteriore la calidad del fundido.
Estudios recientes han abordado específicamente esta cuestión. La desgasificación rotativa puede mejorar la eliminación del hidrógeno y de las inclusiones, pero la alteración de la superficie también puede favorecer la formación o la reincorporación de películas de óxido en determinadas condiciones.
Por eso es necesario optimizar conjuntamente el diseño del rotor, la velocidad, el caudal de gas y la geometría del recipiente.
¿El desgasificado rotativo elimina las inclusiones?
En parte, pero no debe considerarse un sustituto de la filtración.
La desgasificación rotativa puede facilitar la flotación por inclusiones.
Las burbujas de gas pueden interactuar con las partículas, mientras que la circulación del material fundido puede favorecer la aglomeración y el desplazamiento hacia la superficie. En la investigación académica se ha modelizado la desgasificación rotativa como un proceso capaz de eliminar tanto el hidrógeno como las partículas sólidas.
Sin embargo, la filtración con espuma cerámica cumple una función diferente.
Un filtro de espuma cerámica proporciona una estructura de filtración física que retiene las inclusiones no metálicas a medida que el aluminio fundido pasa a través del filtro.
AdTech explica que sus filtros de espuma cerámica utilizan la adsorción para eliminar las impurezas de mayor tamaño y absorber las de menor tamaño del aluminio fundido.
La distinción práctica es la siguiente:
| Tratamiento | Objetivo principal |
|---|---|
| Desgasificación rotativa | Reducir el hidrógeno disuelto |
| Tratamiento de flujos | Limpieza química y eliminación de impurezas seleccionadas |
| Filtro de espuma cerámica | Eliminación física de inclusiones no metálicas |
| Filtración en lecho profundo | Filtración fina de alta capacidad |
| Sistema de lavado | Transferencia controlada de aluminio fundido |
En el caso de las aplicaciones que requieren un alto nivel de limpieza, estas tecnologías pueden complementarse entre sí en lugar de competir entre ellas.
Desgasificación rotativa y filtración con espuma cerámica: ¿por qué utilizar ambas?
Un concepto típico de tratamiento del aluminio fundido podría ser:
Fusión / Mantenimiento de la temperatura → Desgasificación → Filtración → Colada
La disposición exacta depende del diseño de la planta y de los equipos.
La razón para combinar ambas tecnologías es muy sencilla.
La desgasificación rotativa se centra en el gas disuelto, especialmente en el hidrógeno.
El filtro de espuma cerámica está diseñado para retener las impurezas sólidas.
Si una línea de producción se centra únicamente en el hidrógeno, pueden quedar inclusiones no metálicas.
Si solo se centra en la filtración, es posible que quede hidrógeno disuelto.
Esta distinción cobra especial importancia en los siguientes casos:
- Barra de alta calidad
- Colada de losas
- Aleaciones forjadas de alta calidad
- Aplicaciones en el sector de la automoción
- Productos de aluminio para el sector aeroespacial.
- Productos de aluminio para el sector electrónico.
- Aplicaciones con requisitos internos estrictos de limpieza.
La gama de productos de AdTech incluye tanto equipos de desgasificación en línea como sistemas de filtración con espuma cerámica, lo que permite considerar estas funciones de tratamiento como parte de un sistema más amplio de purificación del aluminio.
Desgasificación rotativa en el horno frente a desgasificación en línea
La desgasificación rotativa puede llevarse a cabo en diferentes configuraciones de proceso.
Desgasificación en el horno
El rotor se introduce directamente en un horno, un crisol o una cuchara de colada que contenga aluminio fundido.
Este enfoque puede resultar útil cuando:
- La masa fundida se trata por lotes.
- La producción es intermitente
- El tratamiento en horno resulta práctico.
- La planta requiere un tratamiento flexible de los distintos lotes.
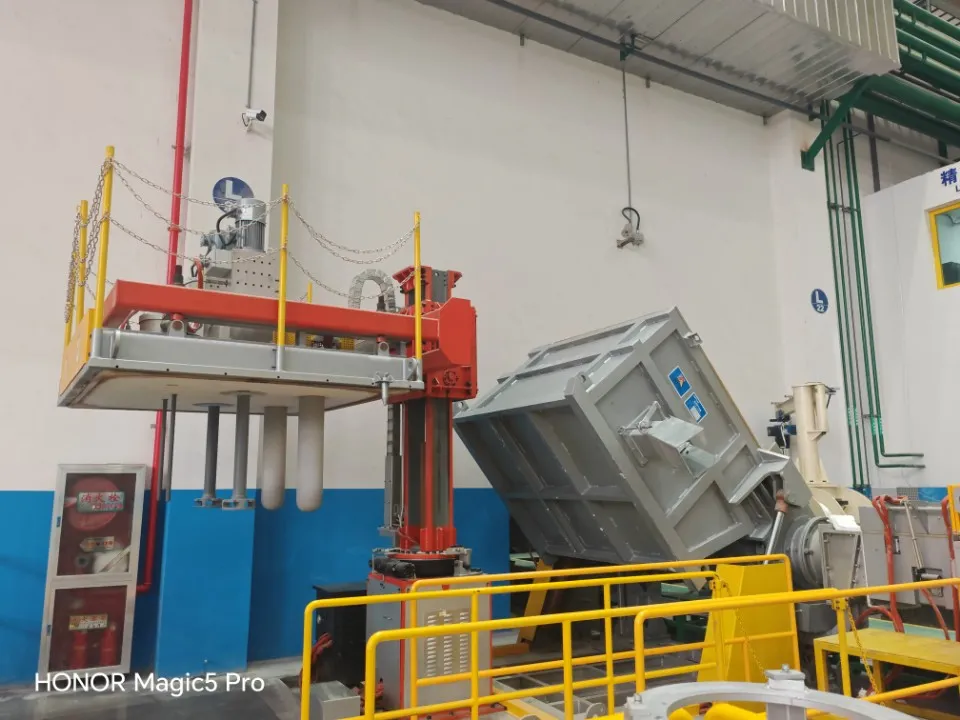
Existen sistemas móviles de desgasificación rotativos para crisoles y cucharas de transferencia.
Desgasificación en línea
En un sistema en línea, el aluminio fundido fluye de forma continua a través de una cámara de tratamiento específica.
Este enfoque resulta especialmente adecuado para:
- Colada continua
- Grandes volúmenes de producción
- Flujo controlado de metal
- Tratamiento en estado fundido continuo
- Producción a gran escala de lingotes o planchas
Pyrotek describe sistemas de desgasificación en línea que utilizan múltiples boquillas en función del caudal y de los requisitos de reducción de hidrógeno, mientras que STAS describe sistemas rotativos en línea sellados que se instalan directamente en la cubeta de colada.
Por lo tanto, la elección debería basarse en el proceso de producción y no únicamente en la etiqueta “desgasificación rotativa”.
¿Qué características deberían solicitar los compradores?
A la hora de adquirir equipos de desgasificación rotativos, la capacidad del horno por sí sola no es suficiente.
Un proveedor debe conocer el proceso en su totalidad.
Información recomendada que se debe facilitar
| Parámetro | Por qué es importante |
|---|---|
| Calidades de aleación | Influye en los requisitos del tratamiento |
| Volumen mínimo y máximo de fusión | Determina la capacidad de tratamiento |
| Caudal de metal | Fundamental para los equipos en línea |
| Temperatura de fusión | Influye en el comportamiento terapéutico |
| Nivel de hidrógeno objetivo | Define los requisitos de rendimiento del tratamiento |
| Dimensiones del horno o del recipiente | Determina la disposición del rotor |
| Lugar del tratamiento | Horno, cuchara de colada, crisol o en línea |
| Tipo de gas | Nitrógeno, argón o una mezcla autorizada |
| Sistema de filtración actual | Establece una estrategia de purificación completa |
| Horario de producción | Afecta a la durabilidad del equipo |
| Automatización necesaria | Determina los requisitos del sistema de control |
| Requisitos para el tratamiento del fundente | Puede ser necesario inyectar fundente |
| Servicios disponibles | Información importante para la instalación |
| Frecuencia de cambio de aleación | Influye en los requisitos de limpieza y mantenimiento |
Un proveedor no debería elegir un sistema basándose únicamente en si se trata de un “horno de 100 toneladas” o un “horno de 20 toneladas”.”
Dos hornos con la misma capacidad nominal pueden tener requisitos de proceso muy diferentes.
¿Qué debes preguntar a un proveedor de equipos de desgasificación rotativa?
Antes de comparar presupuestos, pide a los proveedores que respondan a las siguientes preguntas.
1. ¿Qué rendimiento en la eliminación de hidrógeno puede alcanzar el sistema?
No te conformes con una afirmación genérica como “alta eficiencia”.”
Pide:
- Condición inicial del hidrógeno
- Condición de hidrógeno objetivo
- Método de ensayo
- Aleación sometida a ensayo
- Temperatura de fusión
- Tipo de gas
- Caudal de gas
- Duración del tratamiento
2. ¿Qué rango de velocidad del rotor hay disponible?
El proveedor debería explicar el rango de funcionamiento aplicable, en lugar de limitarse a indicar una velocidad máxima.
3. ¿Qué rango de caudal de gas se recomienda?
Pregunta si el rango recomendado varía en función de:
- Volumen de fusión
- Aleación
- Diseño del rotor
- Duración del tratamiento
4. ¿Cuál es la vida útil prevista del rotor?
La vida útil del rotor depende de:
- Material
- Revestimiento
- Temperatura
- Velocidad de rotación
- Aleación
- Mantenimiento
- Ciclado térmico
5. ¿Qué ocurre cuando el rotor se desgasta?
Pregunta por:
- Sustitución del rotor
- Sustitución del eje
- Acoplamiento
- Piezas de recambio
- Intervalos de mantenimiento
6. ¿Cómo se controla el proceso?
Los equipos modernos pueden incluir sistemas de control de:
- Presión del gas
- Caudal de gas
- Temperatura
- Estado del rotor
- Funcionamiento anómalo
- Requisitos de mantenimiento
Los equipos de desgasificación en línea de AdTech, por ejemplo, incluyen funciones de monitorización de la temperatura, de anomalías en el rotor y de anomalías en el gas.
¿Cómo aborda AdTech la desgasificación del aluminio fundido?
AdTech desarrolla y fabrica equipos y materiales para la purificación del aluminio fundido, entre los que se incluyen equipos de desgasificación en línea, equipos de filtración, filtros de espuma cerámica, canales de vertido, fundentes y componentes de fundición relacionados.
Según la información publicada por AdTech sobre sus equipos de desgasificación, sus unidades de desgasificación en línea utilizan componentes de cerámica para el rotor de desgasificación y los manguitos protectores, y el equipo está diseñado para la purificación del aluminio fundido.
La gama de equipos publicada incluye modelos que van desde aproximadamente De 6 t/h a 75 t/h, con configuraciones que utilizan uno, dos o tres rotores, según el modelo. En la misma tabla de especificaciones publicada también se indican la capacidad residual de aluminio y las opciones del sistema de gas.
AdTech publica los siguientes objetivos de rendimiento para sus equipos de desgasificación en línea:
- Para fundidos con un contenido de Mg ≤1%, una eficiencia de desgasificación ≥60% o un contenido de hidrógeno en la salida ≤0,12 ml/100 g de Al.
- Para fundidos con un contenido de Mg >1%, una eficiencia de desgasificación ≥55% o un contenido de hidrógeno en la salida ≤0,14 ml/100 g de Al.
Se trata de especificaciones publicadas por el fabricante y deben entenderse como objetivos de rendimiento del equipo en las condiciones de funcionamiento aplicables, y no como resultados universales válidos para todas las aleaciones o instalaciones.
AdTech también describe un sistema opcional de gas de argón y cloro para aplicaciones que requieren un tratamiento adicional del hidrógeno y de determinados metales alcalinos.
Para las plantas que requieren un sistema de purificación más amplio, AdTech también suministra filtros de espuma cerámica, medios filtrantes de alúmina, equipos de filtración de placas, equipos de lecho profundo y equipos de filtración de cartuchos.
Errores habituales en el desgasificado rotativo
Error n.º 1: Dar por sentado que una mayor cantidad de gas siempre implica una mejor desgasificación
No es así.
Las investigaciones han demostrado que un caudal excesivo de gas puede reducir la eficacia del tratamiento en determinadas condiciones.
El objetivo es una dispersión eficaz del gas, no el máximo consumo de gas.
Error n.º 2: Aumentar la velocidad del rotor sin tener en cuenta la turbulencia superficial
Una mayor velocidad puede mejorar la dispersión, pero una agitación excesiva puede aumentar la arrastre de óxido.
El intervalo operativo debe equilibrar la dispersión del gas y la estabilidad del material fundido.
Error n.º 3: Considerar la desgasificación como un proceso de filtración completo
La desgasificación rotativa se centra principalmente en el gas disuelto.
Es posible que siga siendo necesario utilizar un filtro de espuma cerámica u otra tecnología de filtración para eliminar las inclusiones no metálicas.
Error n.º 4: Copiar los parámetros de otra planta
Una velocidad del rotor que resulte adecuada para una aleación y un recipiente puede no serlo para otra.
El proceso debe validarse comparándolo con los datos reales:
- Aleación
- Volumen de fusión
- Temperatura
- Rotor
- Gas
- Embarcación
- Duración del tratamiento
Error n.º 5: Comparar los equipos basándose únicamente en la capacidad del horno
A la hora de seleccionar el equipo, se deben tener en cuenta el flujo de metal, el objetivo del tratamiento, la geometría del recipiente, el ritmo de producción y el grado de automatización necesario.
Error n.º 6: Ignorar la pérdida de temperatura
Los ciclos de tratamiento prolongados pueden reducir la temperatura de fusión.
Esto podría aumentar las necesidades de recalentamiento en las fases posteriores del proceso y el consumo de energía.
Un estudio de 2023 sobre el aluminio reciclado reveló que la eliminación de una etapa de desgasificación rotativa reducía la pérdida de temperatura y la energía necesaria para el recalentamiento en esa configuración específica del proceso. Esto no significa que, en general, deba eliminarse la desgasificación. Lo que demuestra es que, a la hora de optimizar una línea de producción real, deben tenerse en cuenta la energía destinada al tratamiento y las pérdidas térmicas.
¿Cómo se puede comprobar el rendimiento del desgasificado rotatorio?
Las especificaciones del equipo son útiles, pero la calidad real de la masa fundida debe evaluarse mediante mediciones adecuadas del proceso.
Entre los posibles enfoques se incluyen:
Prueba de presión reducida
El RPT se utiliza ampliamente como método práctico para evaluar la calidad de la fundición en relación con el hidrógeno y la tendencia a la porosidad.
En la investigación sobre la desgasificación rotativa se han utilizado la RPT y otras técnicas analíticas para comparar la calidad de la masa fundida antes y después del tratamiento.
Medición de hidrógeno
Cuando sea posible, la medición directa o mediante instrumentos del hidrógeno puede proporcionar información más cuantitativa sobre el hidrógeno disuelto.
Índice de densidad
Las mediciones del índice de densidad pueden utilizarse para evaluar los cambios relacionados con el gas disuelto y la tendencia de la porosidad. En las investigaciones sobre la desgasificación mediante impulsor rotativo se han utilizado mediciones del índice de densidad para evaluar la reducción del hidrógeno.
Análisis de inclusión
Si la aplicación requiere un nivel de limpieza muy elevado, también debería considerarse la posibilidad de realizar una evaluación de la inclusión.
Esto es importante porque un resultado bajo en hidrógeno no demuestra automáticamente que la masa fundida esté libre de inclusiones no metálicas.
¿Es siempre necesario el desgasificado rotativo?
No necesariamente.
La necesidad de desgasificación depende de:
- Aleación
- Fuente de fusión
- Porcentaje de desechos
- Prácticas con el horno
- Exposición a la humedad
- Tiempo de retención
- Proceso de fundición
- Requisitos del producto
- Especificaciones del hidrógeno
- Tolerancia a la porosidad
Una planta debe identificar en primer lugar el defecto o problema de calidad concreto.
Por ejemplo, si el problema principal es el hidrógeno disuelto, la desgasificación puede ser un tratamiento fundamental.
Si el problema principal es la contaminación por inclusiones no metálicas, la filtración puede revestir mayor importancia.
Si el problema radica tanto en el hidrógeno como en las inclusiones, podría ser adecuado aplicar una estrategia combinada de tratamiento de la masa fundida.
Por lo tanto, el equipo adecuado viene determinado por el problema de calidad y proceso de producción, y no solo por la categoría de producto.
Desgasificación rotativa: ventajas y limitaciones clave
| Aspecto | Ventaja | Limitación |
|---|---|---|
| Eliminación de hidrógeno | Método industrial eficaz | Requiere parámetros de proceso correctos |
| Dispersión de gases | El rotor mejora la dispersión | El rotor y el eje requieren mantenimiento |
| Circulación del material fundido | Contribuye a la uniformidad del tratamiento | Una agitación excesiva puede provocar problemas de oxidación |
| Flotación por inclusión | Puede facilitar la flotación | No sustituye a la filtración fina |
| Automatización | Se puede integrar en sistemas de control | Mayor complejidad del sistema |
| Producción | Apto para procesos por lotes y continuos | La elección del equipo depende del proceso |
| Consumo de gas | Se puede optimizar | Un caudal excesivo supone un desperdicio de gas y puede reducir la eficiencia |
| Duración del tratamiento | Puede ser relativamente breve | Un tratamiento más prolongado aumenta los costes térmicos y de producción |
| Control de calidad | Se puede supervisar y validar | El rendimiento debe verificarse en condiciones reales. |
Un marco práctico de selección
Para una fundición de aluminio que esté barajando la posibilidad de utilizar la desgasificación rotativa, resulta más útil seguir la secuencia que se indica a continuación que empezar por un modelo de máquina concreto.
Paso 1: Identificar el problema de calidad
¿Cuál es el problema principal?:
- ¿Hidrógeno?
- ¿Porosidad?
- ¿Qué incluye?
- ¿Escoria?
- ¿Metales alcalinos?
- ¿Una combinación?
Paso 2: Establecer las condiciones de producción
Determina:
- Aleación
- Temperatura de fusión
- Volumen de fusión
- Caudal
- Tipo de horno
- Método de fundición
- Tasa de producción
Paso 3: Definir el objetivo
Algunos ejemplos son:
- Contenido máximo de hidrógeno
- Resultado de RPT requerido
- Limpieza de la inclusión
- Rendimiento de la producción
- Tiempo de tratamiento aceptable
Paso 4: Seleccionar la arquitectura del tratamiento
Entre las posibles soluciones se encuentran:
Desgasificación rotativa en el horno
o
Desgasificación rotativa en línea
o
Desgasificación + tratamiento con fundente
o
Desgasificación + filtración con espuma cerámica
o
Desgasificación + filtración de alta capacidad
La configuración definitiva debe basarse en los requisitos reales de producción.
Paso 5: Validar el proceso
Tras la instalación, comprueba lo siguiente:
- Nivel de hidrógeno
- Limpieza de la fusión
- Calidad de la fundición
- Pérdida de temperatura
- Consumo de gas
- Duración del tratamiento
- Estado del rotor
Esto da lugar a una decisión de compra basada en el proceso, en lugar de una decisión basada en las especificaciones.
Preguntas frecuentes
¿El desgasificado rotativo es lo mismo que el desgasificado del aluminio?
No exactamente.
La desgasificación del aluminio es el proceso general de eliminación del gas disuelto del aluminio fundido. La desgasificación rotativa es una tecnología específica que utiliza un rotor o impulsor giratorio para dispersar un gas inerte en la masa fundida.
¿Qué gas se utiliza para la desgasificación rotativa del aluminio?
Se suelen utilizar el nitrógeno y el argón. El gas adecuado depende de la composición química de la aleación, los requisitos del proceso, el diseño de los equipos y la calidad deseada de la fundición.
¿Qué se elimina del aluminio fundido mediante el desgasificado rotativo?
Su objetivo principal es el hidrógeno disuelto. También puede contribuir a la flotación y eliminación de algunas inclusiones no metálicas, aunque puede que siga siendo necesaria una filtración específica.
¿El desgasificado rotativo evita la porosidad?
Puede reducir la porosidad relacionada con el hidrógeno al disminuir el hidrógeno disuelto antes de la solidificación. Sin embargo, la porosidad puede tener múltiples causas, por lo que la desgasificación por sí sola no puede garantizar que las piezas fundidas estén libres de defectos.
¿Es mejor la desgasificación rotativa que la desgasificación con lanza de gas?
La desgasificación rotativa suele ofrecer una dispersión del gas más controlada, ya que el rotor giratorio desintegra y distribuye mecánicamente el gas. Sin embargo, que sea la solución adecuada depende de la escala de producción, los requisitos de calidad y las condiciones del proceso.
¿Qué factores influyen en la eficacia de la desgasificación rotativa?
Entre las variables importantes se incluyen el diseño del rotor, la velocidad del rotor, el caudal de gas, el tiempo de tratamiento, la temperatura de la masa fundida, la composición de la aleación, el volumen de la masa fundida y la geometría del recipiente.
¿Puede la desgasificación rotativa eliminar las inclusiones de óxido?
Puede contribuir a la flotación de inclusiones, pero no sustituye directamente a la espuma cerámica ni a la filtración de lecho profundo cuando se requiere un alto rendimiento en la eliminación de inclusiones.
¿Durante cuánto tiempo debe someterse el aluminio fundido a un proceso de desgasificación rotativa?
No existe un tiempo de tratamiento universal. Debe determinarse en función de la aleación, el volumen de fundición, el equipo, el caudal de gas, el diseño del rotor y el nivel de hidrógeno requerido. Un tratamiento más prolongado no es necesariamente mejor.
¿Debería realizarse la desgasificación antes de la filtración con espuma cerámica?
En muchos sistemas de tratamiento de fundición, la desgasificación y la filtración son procesos complementarios. La secuencia concreta depende de la disposición de los equipos y del diseño del proceso, pero la desgasificación se utiliza habitualmente para reducir el hidrógeno disuelto, mientras que la filtración permite la eliminación física posterior de las inclusiones no metálicas. La Asociación del Aluminio describe la filtración en línea como una etapa de tratamiento posterior en las rutas de procesamiento del aluminio pertinentes.
¿Qué datos debo facilitar al solicitar un presupuesto para un sistema de desgasificación rotativo?
Indique los tipos de aleación, el volumen de fundido, las dimensiones del horno o del recipiente, el caudal de metal (si procede), la temperatura del fundido, el nivel de hidrógeno deseado, la ubicación del tratamiento, el tipo de gas, la tasa de producción y el equipo de filtración existente. Esto permite al proveedor evaluar el proceso en su totalidad, en lugar de seleccionar una máquina basándose únicamente en la capacidad del horno.
Conclusión
La desgasificación rotativa es un proceso controlado de tratamiento del aluminio fundido que combina la inyección de gas inerte con la acción mecánica de un rotor. Su objetivo principal es reducir el hidrógeno disuelto antes de la fundición, mientras que la circulación de burbujas resultante también puede facilitar la flotación de algunas inclusiones.
Lo importante para los ingenieros de procesos y los responsables de compras es que el rendimiento del desgasificado rotativo no depende únicamente de una sola especificación. La velocidad del rotor, el caudal de gas, la dispersión de las burbujas, el tiempo de tratamiento, la temperatura de la masa fundida, la composición de la aleación, la geometría del recipiente y la turbulencia superficial interactúan entre sí. Las investigaciones han demostrado en repetidas ocasiones que los parámetros óptimos dependen de cada proceso concreto.
La desgasificación rotativa también debe considerarse como un componente más de la purificación del aluminio fundido, y no como una solución completa para todos los problemas relacionados con la calidad de la fundición. En los casos en que sea necesario controlar las inclusiones no metálicas con un alto grado de precisión, puede ser necesario utilizar, además de la desgasificación, filtros de espuma cerámica, filtración de lecho profundo u otras tecnologías de filtración.
Por lo tanto, para una fundición de aluminio que deba seleccionar maquinaria, el punto de partida más útil no es simplemente “¿Qué desgasificador rotativo debería comprar?”
Una pregunta mejor sería:
“¿Qué objetivo en cuanto a hidrógeno y limpieza debe alcanzar mi sistema de tratamiento de fundición, en función de la aleación, el caudal, la temperatura y las condiciones de producción?”
Una vez definidos dichos requisitos, se podrá evaluar con mayor precisión la combinación adecuada de equipos de desgasificación rotativa, tratamiento con fundente, filtración y colada.