
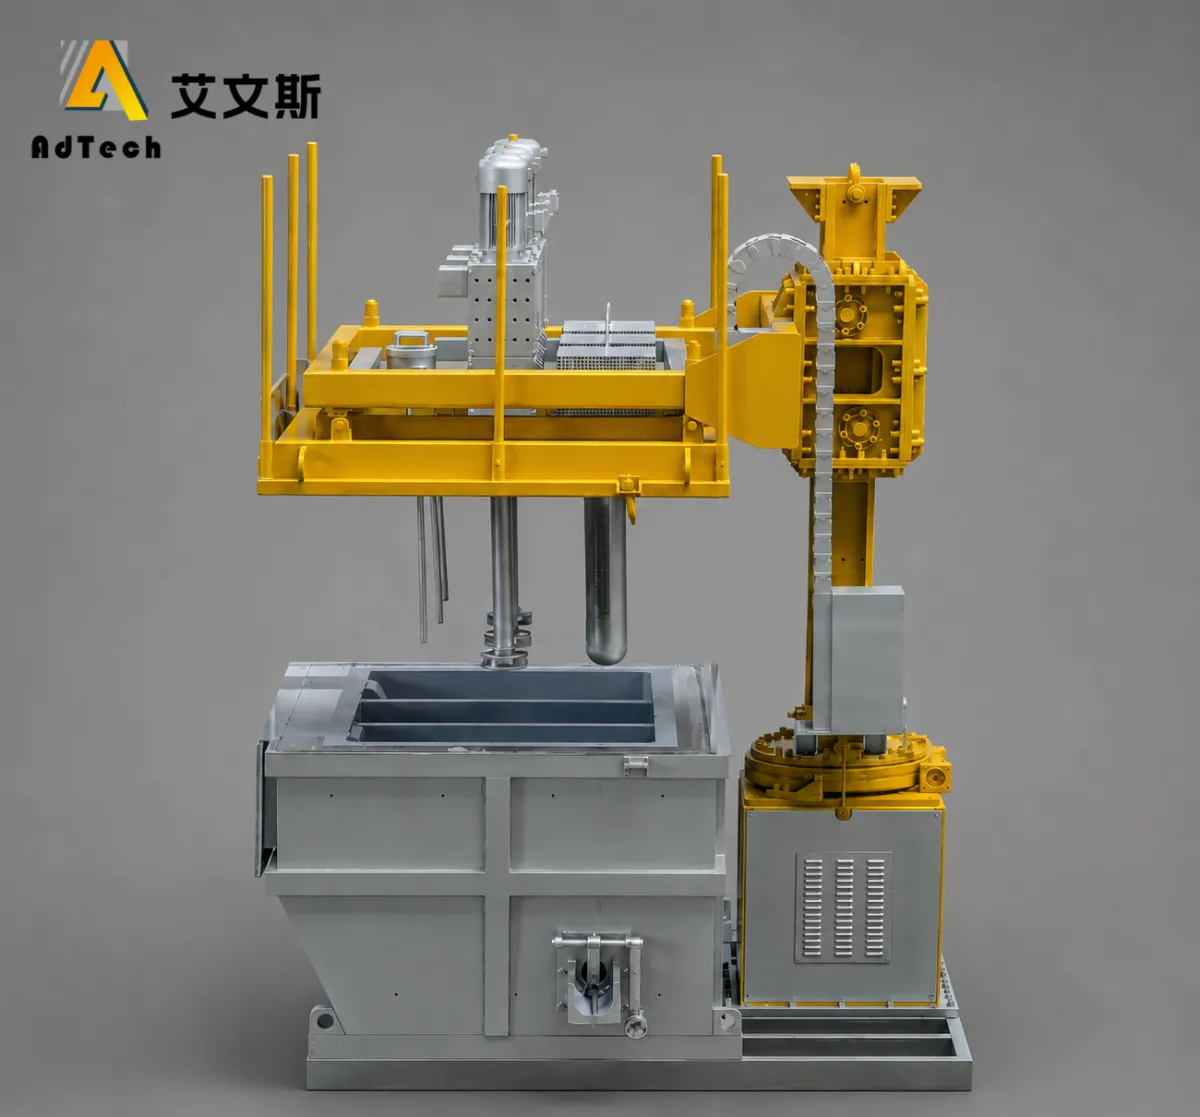
Döner gaz giderme, dönen bir rotor veya pervane kullanarak inert bir gazı (genellikle azot veya argon) sıvı alüminyumun içine dağıtan bir erimiş alüminyum işleme sürecidir. Ortaya çıkan ince gaz kabarcıkları, geniş bir gaz-metal temas alanı sağlar; bu sayede çözünmüş hidrojen, erimiş alüminyumdan kabarcıklara geçerek eriyikten ayrılabilir. Döner gaz giderme, özel filtreleme işleminin yerine geçecek bir yöntem olarak değerlendirilmemekle birlikte, bazı metalik olmayan kalıntıların yüzdürülmesine ve uzaklaştırılmasına da yardımcı olabilir. Gerçek işleme performansı, rotor tasarımı, dönme hızı, gaz akış hızı, işlem süresi, eriyik sıcaklığı, alaşım bileşimi, eriyik hacmi ve yüzey türbülansı gibi faktörlere bağlıdır.
Alüminyum dökümhaneleri ve alüminyum döküm tesisleri için döner gaz giderme yönteminin kullanılmasının temel nedeni, çözünmüş hidrojenin kontrolü ve aşırı hidrojenle ilişkili döküm kusurlarının önlenmesidir. Katılaşma sırasında hidrojenin çözünürlüğü keskin bir şekilde azalır; bu nedenle sıvı metalde çözünmüş halde kalan hidrojen, gaz gözenekliliğine yol açabilir. Alüminyum Birliği, gaz gözenekliliğini, hapsolmuş gazın veya katılaşma sırasında çözünmüş hidrojenin açığa çıkmasının neden olduğu gözeneklilik olarak tanımlamaktadır.
Bu nedenle, döner gaz giderme işlemi, daha kapsamlı bir erimiş alüminyum arıtma sisteminin bir parçasıdır. Döküm sürecine ve istenen metal saflığına bağlı olarak, bir üretim hattında gaz giderme, akı işleme, seramik köpük filtreleme, oluklar ve diğer eriyik işleme teknolojileri bir arada kullanılabilir.
Döner Gaz Giderme İşlemi Erimiş Alüminyuma Ne Etki Eder?
Döner gaz giderme işleminin temel işlevi, erimiş alüminyumdaki çözünmüş hidrojeni azaltmaktır.
Basitleştirilmiş süreç şöyledir:
Erimiş alüminyum → inert gaz enjeksiyonu → rotorlu dağıtım → ince kabarcıklar → hidrojen transferi → kabarcıkların yükselmesi → hidrojenin eriyikten ayrılması
Dönen bir grafit rotor, erimiş metalin içine daldırılır. İnert gaz, şafttan girer ve rotor aracılığıyla dağıtılır. Dönme hareketi, gazı parçalar ve eriyik içinde dağıtır.
Kabarcıklar alüminyumun içinden geçerken, çözünmüş hidrojen gaz fazına geçer. Hidrojen içeren kabarcıklar daha sonra yüzeye doğru yükselir.
Bu mekanizma, eriyik içine sabit bir gaz mızrağının basitçe sokulmasından temelden farklıdır. Dönen rotor, mekanik karıştırma sağlar ve gazın yayılmasını iyileştirir.
Döner pervaneli gaz giderme üzerine yapılan araştırmalar, hidrojen giderimini, çözünmüş hidrojenin alüminyum eriyikinden yükselen gaz kabarcıklarına geçtiği bir difüzyon süreci olarak tanımlamaktadır. Aynı süreç, katı parçacıkların kümelenmesi, yüzdürülmesi ve kabarcıklara yapışması yoluyla da giderilmesine yardımcı olabilir.
Temel hedefler şunlardır:
| Amaç | Döner gaz giderme işleminin rolü |
|---|---|
| Hidrojen giderimi | Birincil amaç |
| Hidrojen kaynaklı gözenekliliğin azaltılması | Döküm kalitesi açısından önemli bir avantaj |
| Kapsayıcı flotasyon | Bazı kalıntıların giderilmesine yardımcı olabilir |
| Eritme karıştırma | Rotor sirkülasyonu, arıtma işleminin homojenliğini artırabilir |
| Akı destekli temizleme | Uygun akı işlemiyle birleştirilebilir |
| Son aşama filtreleme | Yüksek temizlik seviyesi gerektiğinde ayrı bir filtreleme sistemi gerektirir |
Bu işlevler arasındaki ayrım önemlidir.
Gaz giderme, esas olarak bir gaz uzaklaştırma işlemidir. Filtreleme ise esas olarak bir fiziksel yabancı madde giderme işlemidir.
Yüksek kaliteli bir alüminyum döküm işlemi için her ikisi de gerekebilir.
Daha fazla bilgi: Döner Gaz Giderme Alüminyum: Yüksek Verimli Ünite, Grafit Rotor Özellikleri
Erimiş alüminyumun gazdan arındırılması neden gereklidir?
Hidrojen, alüminyum dökümünde özel bir sorun teşkil etmektedir; zira sıvı ve katı alüminyum arasında davranışında önemli değişiklikler meydana gelmektedir.
Alüminyum eridiğinde, hidrojen metalin içine çözünebilir. Katılaşma sırasında hidrojenin çözünürlüğü önemli ölçüde azalır. Hidrojen katılaşma öncesinde dışarı çıkamazsa, dökümün içinde gaz oluşabilir.
Bu, aşağıdakilere katkıda bulunabilir:
- Gaz gözenekliliği
- İğne Delikleri
- Azalmış mekanik özellikler
- Sızıntı sorunları
- Yüzey kusurları
- İç kalitede düşüş
Alüminyum metalurjisinde hidrojen ile gözeneklilik arasındaki ilişki iyi bilinmektedir. Son araştırmalar, alüminyum alaşımlarındaki gaz gözenekliliği ile ilişkili başlıca gazın hidrojen olduğunu ortaya koymaktadır; zira hidrojenin çözünürlüğü katılaşma sırasında keskin bir şekilde düşmektedir.
Ancak, döküm kusurlarının tek kaynağı hidrojen değildir.
Erimiş alüminyumda ayrıca şunlar bulunabilir:
- Oksit filmler
- Metal olmayan kalıntılar
- Cüruf parçacıkları
- Alkali metaller
- Diğer istenmeyen kirleticiler
İşte bu nedenle, kapsamlı bir eritme işlemi stratejisi yalnızca gaz gidermeye dayanmamalıdır.
Alüminyum Birliği’nin yaşam döngüsü belgelerinde, alüminyum eriyiğinin, içinde bulunan gazları ve inorganik partikülleri gidermek amacıyla gaz ve akışkan teknolojileri kullanılarak işlenmesi ve bunu takip eden ilgili işlemlerde oksitlerin giderilmesi için hat içi filtreleme uygulanması anlatılmaktadır.
Döner Gaz Giderme Nasıl Çalışır?
Bu süreç beş aşamada ele alınabilir.
1. Rotor erimiş alüminyumun içine girer
Grafit veya başka bir uygun yüksek sıcaklık rotoru, erimiş alüminyumun içine daldırılır.
Rotor, dönen bir şafta bağlıdır. Gaz, şaftın içinden geçer ve rotordan dışarı çıkar.
Rotor aşağıdakilere dayanabilmelidir:
- Yüksek sıcaklık
- Kimyasal saldırı
- Mekanik dönüş
- Termal döngü
- Erimiş alüminyumla temas
Bu nedenle rotor malzemesi, geometrisi ve yüzey durumu, ekipmanın güvenilirliğini etkiler.
2. Erimiş maddeye inert gaz girer
Azot ve argon, genellikle temizleme gazı olarak kullanılır.
İnert gazın amacı, kabarcıkların içinde düşük hidrojen kısmi basınçlı bir ortam sağlamaktır.
Kesin gaz seçimi, alaşımın kimyasal bileşimine, tesis uygulamalarına, istenen metal kalitesine, ekipman tasarımına ve proses hedeflerine bağlıdır.
Bazı endüstriyel sistemler ayrıca gaz karışımları kullanır veya gaz arıtma işlemini akı enjeksiyonuyla birleştirir. Örneğin Pyrotek, yapılandırılabilir gaz ve akı düzenlemeleri kullanarak erimiş alüminyumdan gazı giderme ve akı uygulama işlemlerini gerçekleştirebilen döner sistemleri anlatmaktadır.
3. Dönen rotor gazı dağıtır
Bu, döner gaz giderme işleminin en belirleyici özelliğidir.
Gazın eriyik içine nispeten büyük tek bir akış halinde girmesine izin vermek yerine, rotorun dönmesi gazı daha küçük kabarcıklara ayırır ve bunları işleme bölgesine dağıtır.
Buradaki amaç, sadece daha fazla gaz enjekte etmek değildir.
Amaç, aşağıdakilerin etkili bir birleşimini oluşturmaktır:
- Kabarcık boyutu
- Kabarcık dağılımı
- Gaz-metal temas alanı
- Kabarcık kalma süresi
- Erimiş maddenin dolaşımı
- Tedavi hacmi
Araştırmalar, hem rotorun dönüş hızının hem de gaz akış hızının gaz giderme verimliliğini etkilediğini ortaya koymuştur. Bununla birlikte, gaz akışının uygun bir aralığın ötesine çıkarılması verimliliği düşürebilir; zira aşırı gaz, rotorun çevresinde elverişsiz akış koşullarına yol açabilir.
4. Hidrojen, kabarcıkların içine geçer
Çözünmüş hidrojen, sıvı alüminyumdan gaz kabarcıklarına geçer.
Itici güç, eriyikteki hidrojen konsantrasyonu ile kabarcıklar içindeki hidrojen kısmi basıncı arasındaki farktan kaynaklanır.
Erimiş maddeye taze inert gaz girmeye devam ettikçe, kabarcıklar sıvıdan hidrojeni uzaklaştırmaya devam edebilir.
İşte bu yüzden kabarcıkların dağılması önemlidir.
Aynı gaz hacmi için, daha küçük kabarcıklar daha geniş bir toplam gaz-sıvı arayüzey alanı sağlar. Ancak kabarcık boyutu yalnızca gaz akışıyla belirlenmez. Rotor geometrisi, hız, gaz akışı, eriyik özellikleri ve çalışma koşullarının hepsi birbiriyle etkileşim halindedir.
5. Hidrojen içeren kabarcıklar yüzeye yükselir
Erimiş buzun içinden geçtikten sonra, kabarcıklar yüzeye doğru yükselir.
Hidrojen, gaz fazı halinde metalden ayrılır.
Bazı kalıntılar, işleme süreci sırasında yüzeye doğru taşınabilir; burada cürufun veya yüzey tabakasının bir parçası haline gelebilir ve daha sonra uzaklaştırılabilirler.
Bununla birlikte, döküm işlemi yüksek metal saflığı gerektirdiğinde, bu ikincil ekleme-çıkarma etkisi, sonraki aşamalarda filtreleme ihtiyacını ortadan kaldırmaz.
Döner Gaz Giderme ile Basit Gaz Kabarcıklandırma Karşılaştırması
Yaygın bir yanlış kanı, döner gaz giderme işleminin sadece bir motorun eklendiği gaz kabarcıklanması olduğu yönündedir.
Aradaki fark, gazın yayılmasında yatmaktadır.
Sabit bir mızrak, erimiş alüminyuma gaz katabilir; ancak bu gaz, nispeten büyük kabarcıklar veya yoğun akış kanalları oluşturabilir.
Dönen bir pervanenin mekanik etkisiyle gaz dağıtılır ve eriyik sirkülasyonu sağlanır.
| Faktör | Basit gaz enjeksiyonu | Döner gaz giderme |
|---|---|---|
| Gaz beslemesi | Mızrak veya difüzör aracılığıyla | Dönen rotor aracılığıyla |
| Mekanik karıştırma | Sınırlı | Evet |
| Kabarcık dağılımı | Büyük ölçüde difüzöre bağlıdır | Rotor tasarımı sayesinde geliştirilmiştir |
| Erimiş maddenin dolaşımı | Sınırlı | Daha güçlü |
| Hidrojen giderimi | Olası | Genel olarak verimli arıtma amacıyla tasarlanmıştır |
| Proses kontrolü | Sisteme bağlıdır | Hız, gaz ve işlem kontrollerini entegre edebilir |
| Ekipmanın karmaşıklığı | Daha düşük | Daha yüksek |
| Bakım | Genel olarak daha basit | Rotor ve milin bakıma ihtiyacı vardır |
Bu, döner gaz giderme yönteminin her durumda otomatik olarak daha iyi olduğu anlamına gelmez.
Doğru soru şudur:
Ergitme işleme sistemi hangi metal kalitesi hedeflerine ve üretim koşullarına ulaşmalıdır?
Nispeten mütevazı kalite gereksinimleri olan küçük bir fırın için, daha basit bir işleme yöntemi yeterli olabilir. Sürekli üretimde, yüksek kaliteli alaşımlar veya sıkı hidrojen kontrolü gerektiren süreçlerde, döner veya hat içi gaz giderme, daha iyi kontrol edilebilir bir işleme yaklaşımı sağlayabilir.
Döner Gaz Giderme Performansını Etkileyen Parametreler Nelerdir?
Her alüminyum dökümhanesi için geçerli tek bir evrensel rotor hızı veya gaz akış ayarı yoktur.
Bu, ekipman alıcıları için en önemli hususlardan biridir.
2524 alüminyum alaşımı üzerine yayınlanmış bir araştırma çalışması, rotor hızı ve inert gaz akış hızının gaz giderme verimliliğini büyük ölçüde etkilediğini ortaya koymuştur. Söz konusu çalışmanın koşulları altında, yaklaşık 550 ila 690 rpm arasında bir rotor hızı ve 1 ila 3 L/dk arasında bir gaz akışı uygun bulunmuştur. Bu değerler, çalışma koşulları, ekipman ve alaşımın o deneye özgü olması nedeniyle başka bir üretim hattına doğrudan uygulanmamalıdır.
A356 alüminyum alaşımı üzerine 2026 yılında yapılan daha yeni bir çalışmada, rotor hızı, işlem süresi ve gaz akış hızı incelenmiş ve bu parametrelerdeki değişikliklerle eriyik temizliğinde iyileşme olduğu bildirilmiştir. Yine, bu sonuçlar evrensel bir reçete niteliğinde olmaktan ziyade, test edilen alaşım ve deney koşullarına özeldir.
Başlıca değişkenler şunlardır:.
Rotor hızı
Uygun bir çalışma aralığı içinde, daha yüksek dönme hızı gazın dağılmasını artırabilir ve kabarcık boyutunu azaltabilir.
Ancak, daha yüksek hız her zaman daha iyi anlamına gelmez.
Aşırı dönme şu durumları artırabilir:
- Yüzey türbülansı
- Oksit oluşumu
- Hava karışımı
- Rotor aşınması
- Enerji tüketimi
Amaç, yüzeyde gereksiz bir bozulmaya yol açmadan kabarcıkların etkili bir şekilde dağılmasını sağlamaktır.
Gaz akış hızı
Gaz akışının artırılması, kabarcık sayısını artırabilir ve potansiyel olarak hidrojen transferini iyileştirebilir.
Ancak aşırı gaz akışı, dengesiz akış koşullarına yol açabilir.
2524 alüminyum üzerine yapılan araştırmada, belirli bir aralıkta gaz akışının artmasıyla verimliliğin yükseldiği, ancak aşırı akışın verimliliği düşürdüğü tespit edildi.
Dolayısıyla:
Maksimum gaz akışı, maksimum gaz giderme verimliliği ile aynı şey değildir.
Tedavi süresi
Tedavinin süresi uzadıkça uzaklaştırılan hidrojen miktarı artabilir, ancak daha uzun süreli tedavi her zaman daha iyi sonuç vermez.
Daha uzun bir döngü ayrıca şunlara da yol açabilir:
- Isı kaybını artırmak
- Enerji tüketimini artırmak
- Rotorun maruz kalma süresini artırın
- Yüzey türbülansını artırın
- Üretim verimini düşürün
2026 yılında yapılan ve döner ile ultrasonik gaz giderme yöntemlerini karşılaştıran bir araştırmada, daha uzun süreli döner işlemlerin eriyik kalitesinde her zaman orantılı bir iyileşme sağlamadığı ortaya çıkmıştır.
Erime sıcaklığı
Sıcaklığın etkileri:
- Hidrojen çözünürlüğü
- Erime viskozitesi
- Gazın davranışları
- Kabarcıkların hareketi
- Tedavi kinetiği
Bu nedenle, gaz giderme parametreleri, söz konusu alaşım ve üretim sıcaklığına göre belirlenmelidir.
Rotor tasarımı
Rotor çapı, geometrisi, gaz çıkış düzeni ve dönme özellikleri şunları etkiler:
- Kabarcık dağılımı
- Dolaşım şekli
- Tedavi hacmi
- Yüzey türbülansı
- Giysi
Bir kap geometrisi için tasarlanmış bir rotor, başka bir kapta aynı sonucu vermeyebilir.
Erime hacmi ve kap geometrisi
Aynı rotor şu durumlarda farklı davranışlar sergileyebilir:
- Küçük bir pota
- Bir bekletme ocağı
- Bir aktarım kepçesi
- Sıralı gaz giderme odası
Fırının derinliği, genişliği, bölmeler ve rotorun konumu sirkülasyonu etkiler.
Alaşım bileşimi
Farklı alaşımlar, eritme işlemine farklı tepkiler gösterir.
Magnezyum içeriği, alaşım elementleri, erime sıcaklığı ve oksit durumu, ısıl işlem sürecini etkileyebilir.
Bu nedenle, tedarikçiler ekipman seçimini yalnızca fırın kapasitesine dayandırmak yerine, gerçek alaşım yelpazesini değerlendirmelidir.
Aşırı Türbülans Neden Sorun Oluşabilir?
Döner gaz giderme işlemi karıştırma gerektirir, ancak kontrolsüz karıştırma başka bir soruna yol açabilir.
Erimiş alüminyumun yüzeyinde doğal olarak oksit tabakaları oluşur.
Aşırı türbülans metal yüzeyini eriyik içine katladığında, oksit filmleri çift tabaka halinde veya ilave kapanımlar olarak sürüklenebilir.
Bu durum, bir süreç açısından bir ödün verme durumu yaratır:
Gazı etkili bir şekilde dağıtacak kadar karıştırma olmalı, ancak eriyik kalitesinin bozulmasına yol açacak kadar fazla türbülans olmamalıdır.
Son zamanlarda yapılan araştırmalar bu konuyu özellikle ele almıştır. Döner gaz giderme işlemi, hidrojen ve kalıntıların giderilmesini iyileştirebilir; ancak yüzeyde meydana gelen bozulma, bazı koşullar altında oksit filmlerinin oluşumunu veya yeniden sürüklenmesini de tetikleyebilir.
Bu nedenle rotor tasarımı, hız, gaz akışı ve kap geometrisi birlikte optimize edilmelidir.
Döner Gaz Giderme İşlemi Kapanımları Ortadan Kaldırır mı?
Kısmen, ancak bunun filtrelemenin yerine geçeceği düşünülmemelidir.
Döner gaz giderme işlemi, inklüzyon flotasyonuna yardımcı olabilir.
Gaz kabarcıkları parçacıklarla etkileşime girebilirken, eriyik sirkülasyonu kümelenmeyi ve yüzeye doğru hareketi teşvik edebilir. Akademik araştırmalarda, döner gaz giderme işlemi, hem hidrojeni hem de katı parçacıkları ortadan kaldırabilen bir süreç olarak modellenmiştir.
Bununla birlikte, seramik köpük filtreleme farklı bir işlev görür.
Seramik köpük filtre, erimiş alüminyum filtreden geçerken metal olmayan kalıntıları tutan fiziksel bir filtreleme yapısı sağlar.
AdTech, seramik köpük filtrelerinin, erimiş alüminyumdan daha büyük kalıntıları adsorpsiyon yoluyla giderdiğini ve daha küçük kalıntıları emdiğini belirtmektedir.
Pratikteki ayrım şudur:
| Tedavi | Birincil amaç |
|---|---|
| Döner gaz giderme | Çözünmüş hidrojeni azaltmak |
| Akı tedavisi | Kimyasal temizleme ve belirli safsızlıkların giderilmesi |
| Seramik köpük filtre | Metal olmayan kalıntıların fiziksel olarak uzaklaştırılması |
| Derin yatak filtrasyonu | Yüksek kapasiteli ince filtreleme |
| Yıkama sistemi | Erimiş alüminyumun kontrollü aktarımı |
Yüksek temizlik gerektiren uygulamalarda, bu teknolojiler birbirleriyle rekabet etmek yerine birbirlerini tamamlayabilir.
Döner Gaz Giderme ve Seramik Köpük Filtrasyonu: Neden İkisini de Kullanmalı?
Tipik bir alüminyum eriyik işleme süreci şu şekilde olabilir:
Ergitme / Bekletme → Gaz Giderme → Filtreleme → Döküm
Kesin düzenleme, tesis ve ekipman tasarımına bağlıdır.
Bu teknolojilerin birleştirilmesinin nedeni oldukça açıktır.
Döner gaz giderme işlemi, çözünmüş gazları, özellikle de hidrojeni hedef alır.
Seramik köpük filtre, katı yabancı maddeleri tutmayı amaçlamaktadır.
Bir üretim hattı yalnızca hidrojene odaklanırsa, metalik olmayan kalıntılar kalabilir.
Eğer sadece filtrelemeye odaklanırsa, çözünmüş hidrojen kalabilir.
Bu ayrım özellikle aşağıdaki durumlarda önem kazanmaktadır:
- Yüksek kaliteli kütük
- Döşeme dökümü
- Yüksek kaliteli dövme alaşımları
- Otomotiv uygulamaları
- Havacılık ve uzay sektörüne yönelik alüminyum ürünler.
- Elektronik sektörüne yönelik alüminyum ürünler.
- Sıkı iç temizlik gereklilikleri olan uygulamalar.
AdTech’in ürün portföyü, hem çevrimiçi gaz giderme ekipmanlarını hem de seramik köpük filtreleme sistemlerini içermektedir; bu sayede söz konusu arıtma işlevleri, daha kapsamlı bir alüminyum arıtma sisteminin parçaları olarak değerlendirilebilmektedir.
Fırın İçi Döner Gaz Giderme ile Hat İçi Gaz Giderme Karşılaştırması
Döner gaz giderme işlemi, farklı proses konfigürasyonlarında gerçekleştirilebilir.
Fırın içi gaz giderme
Rotor, erimiş alüminyum içeren bir fırına, potaya veya kepçeye doğrudan yerleştirilir.
Bu yaklaşım şu durumlarda faydalı olabilir:
- Eritme işlemi parti parti gerçekleştirilir
- Üretim aralıklı olarak devam ediyor
- Fırınla yapılan işlem pratiktir.
- Tesis, farklı partilere esnek bir şekilde işlem uygulanmasını gerektirir.
Pota ve aktarma kepçeleri için mobil döner gaz giderme sistemleri mevcuttur.
Çevrim içi gaz giderme
Bir sıralı sistemde, erimiş alüminyum özel bir işleme odasından kesintisiz olarak akar.
Bu yaklaşım özellikle aşağıdakiler için uygundur:
- Sürekli döküm
- Yüksek üretim hacimleri
- Kontrollü metal akışı
- Sürekli eriyik işleme
- Yüksek hacimli kütük veya slab üretimi
Pyrotek, akış hızına ve hidrojen azaltma gereksinimlerine bağlı olarak çoklu nozul kullanan hat içi gaz giderme sistemlerini anlatırken, STAS ise döküm oluğuna doğrudan monte edilen sızdırmaz hat içi döner sistemleri anlatmaktadır.
Bu nedenle seçim, yalnızca “döner gaz giderme” etiketine değil, üretim sürecine dayandırılmalıdır.
Alıcılar Hangi Teknik Özellikleri Talep Etmelidir?
Döner gaz giderme ekipmanı satın alırken, sadece fırın kapasitesi yeterli bir bilgi değildir.
Bir tedarikçi, sürecin tamamını anlamalıdır.
Sağlanması önerilen bilgiler
| Parametre | Neden önemli |
|---|---|
| Alaşım kaliteleri | Tedavi gereksinimlerini etkiler |
| Minimum ve maksimum erime hacmi | Arıtma kapasitesini belirler |
| Metal akış hızı | Hat içi ekipmanlar için hayati önem taşır |
| Erime sıcaklığı | Tedavi davranışını etkiler |
| Hedef hidrojen seviyesi | Gerekli tedavi performansını tanımlar |
| Fırın veya kap boyutları | Rotor düzenini belirler |
| Tedavi yeri | Fırın, kepçe, pota veya hat içi |
| Gaz tipi | Azot, argon veya onaylanmış bir karışım |
| Mevcut filtreleme sistemi | Kapsamlı arıtma stratejisini belirler |
| Üretim saatleri | Ekipmanın dayanıklılığını etkiler |
| Gerekli otomasyon | Kontrol sistemi gereksinimlerini belirler |
| Akı işleme gereklilikleri | Akı enjeksiyonu gerekebilir |
| Kullanılabilir yardımcı programlar | Kurulum için önemli |
| Alaşım değiştirme sıklığı | Temizlik ve bakım gereksinimlerini etkiler |
Bir tedarikçi, bir sistemi yalnızca “100 tonluk fırın” ya da “20 tonluk fırın” kriterine göre seçmemelidir.”
Aynı nominal kapasiteye sahip iki fırının proses gereksinimleri birbirinden çok farklı olabilir.
Bir Rotary Gaz Giderme Ekipmanı Tedarikçisine Neler Sormalısınız?
Teklifleri karşılaştırmadan önce, tedarikçilere aşağıdaki soruların yanıtlarını isteyin.
1. Sistem ne düzeyde bir hidrojen giderme performansı sağlayabilir?
“Yüksek verimlilik” gibi genel bir ifadeyle yetinmeyin.”
Şunları isteyin:
- Başlangıçtaki hidrojen durumu
- Hedef hidrojen koşulu
- Test yöntemi
- Alaşım testi yapılmıştır
- Erime sıcaklığı
- Gaz tipi
- Gaz akışı
- Tedavi süresi
2. Hangi rotor hız aralığı mevcuttur?
Tedarikçi, sadece tek bir maksimum hız değeri vermek yerine, geçerli çalışma aralığını açıklamalıdır.
3. Hangi gaz akış aralığı önerilmektedir?
Aşağıdakilerle birlikte önerilen aralığın değişip değişmediğini sorun:
- Eriyik hacmi
- Alaşım
- Rotor tasarımı
- Tedavi süresi
4. Rotorun beklenen hizmet ömrü nedir?
Rotorun ömrü şunlara bağlıdır:
- Malzeme
- Kaplama
- Sıcaklık
- Dönme hızı
- Alaşım
- Bakım
- Termal döngü
5. Rotor aşındığında ne olur?
Şunları sorun:
- Rotor değişimi
- Şaft değişimi
- Bağlantı
- Yedek parçalar
- Bakım aralıkları
6. Süreç nasıl kontrol ediliyor?
Modern ekipmanlar aşağıdakilerin izlenmesini içerebilir:
- Gaz basıncı
- Gaz akışı
- Sıcaklık
- Rotorun durumu
- Anormal çalışma
- Bakım gereklilikleri
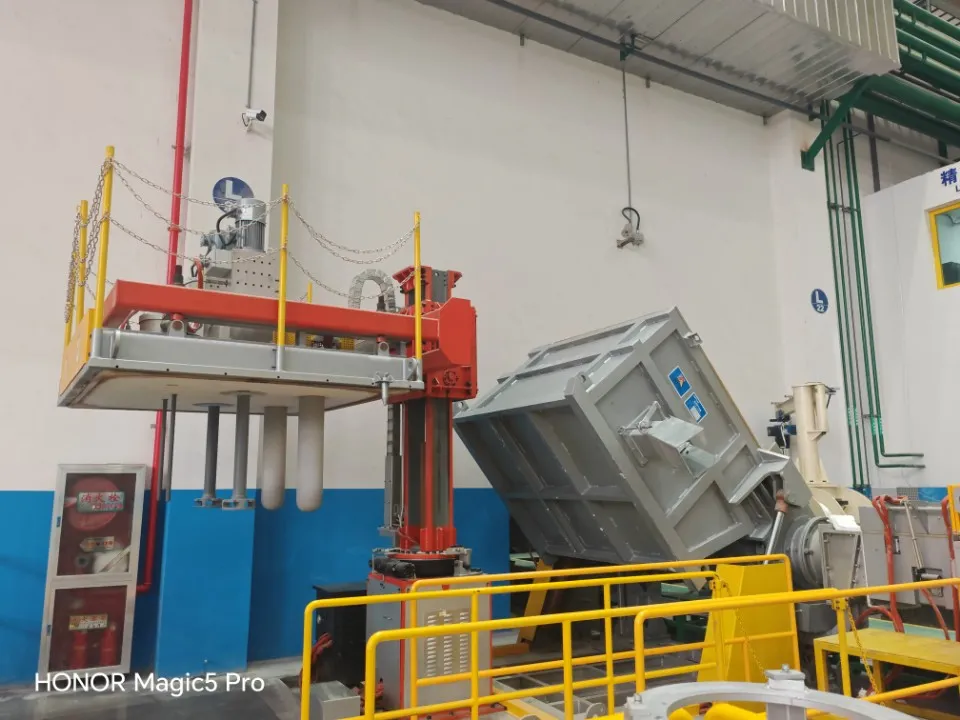
Örneğin, AdTech’in çevrimiçi gaz giderme ekipmanında sıcaklık, rotor anormallikleri ve gaz anormalliklerine ilişkin izleme işlevleri listelenmiştir.
AdTech, erimiş alüminyumun gaz giderme işlemini nasıl ele alıyor?
AdTech, çevrimiçi gaz giderme ekipmanları, filtreleme ekipmanları, seramik köpük filtreler, oluklar, akışkanlar ve ilgili döküm bileşenleri dahil olmak üzere, erimiş alüminyum arıtımına yönelik ekipman ve malzemeler geliştirir ve üretir.
AdTech’in yayınladığı gaz giderme ekipmanı bilgilerine göre, şirketin çevrimiçi gaz giderme üniteleri, gaz giderme rotoru ve koruyucu manşonlar için seramikten üretilmiş bileşenler kullanmaktadır; bu ekipman, erimiş alüminyumun saflaştırılması amacıyla tasarlanmıştır.
Yayınlanan ekipman yelpazesi, yaklaşık olarak şu modelleri içermektedir: 6 t/h ila 75 t/h, modele bağlı olarak bir, iki veya üç rotorlu konfigürasyonlarla. Yayınlanan bu teknik özellik tablosunda, kalan alüminyum kapasitesi ve gaz sistemi seçenekleri de belirtilmiştir.
AdTech, çevrimiçi gaz giderme ekipmanları için aşağıdaki performans hedeflerini yayınlamaktadır:
- Mg içeriği ≤1% olan eriyikler için, gaz giderme verimliliği ≥60% veya çıkıştaki hidrojen içeriği ≤0,12 ml/100 g Al olmalıdır.
- Mg içeriği >1% olan eriyiklerde, gaz giderme verimliliği ≥55% veya çıkıştaki hidrojen içeriği ≤0,14 ml/100 g Al olmalıdır.
Bunlar, üretici tarafından yayınlanan teknik özelliklerdir ve her alaşım veya kurulum için geçerli olan genel sonuçlar olarak değil, ilgili çalışma koşulları altında ekipmanın performans hedefleri olarak değerlendirilmelidir.
AdTech ayrıca, hidrojen ve belirli alkali metallerin ek arıtımını gerektiren uygulamalar için isteğe bağlı bir argon-klor gaz sistemi de açıklamaktadır.
Daha kapsamlı bir arıtma sistemine ihtiyaç duyan tesisler için AdTech, seramik köpük filtreler, alümina filtre malzemeleri, plaka tipi filtreleme ekipmanları, derin yataklı ekipmanlar ve kartuş filtreleme ekipmanları da tedarik etmektedir.
Döner Gaz Giderme İşlemlerinde Sık Görülen Hatalar
Hata 1: Daha fazla gazın her zaman daha iyi gaz giderimi anlamına geldiğini varsaymak
Öyle değil.
Araştırmalar, aşırı gaz akışının belirli koşullar altında arıtma verimliliğini düşürebileceğini ortaya koymuştur.
Amaç, gazın etkili bir şekilde yayılmasıdır; maksimum gaz tüketimi değildir.
Hata 2: Yüzey türbülansını dikkate almadan rotor hızını artırmak
Daha yüksek hız, dispersiyonu iyileştirebilir; ancak aşırı çalkalama, oksit sürüklenmesini artırabilir.
Çalışma aralığı, gaz dağılımı ile eriyik kararlılığı arasında bir denge sağlamalıdır.
Hata 3: Gaz giderme işlemini tam bir filtreleme süreci olarak görmek
Döner gaz giderme işlemi öncelikle çözünmüş gazları hedef alır.
Metal olmayan kalıntılar için yine de bir seramik köpük filtre veya başka bir filtreleme teknolojisi gerekebilir.
4. Hata: Başka bir bitkinin parametrelerini kopyalamak
Bir alaşım ve kap için uygun olan rotor hızı, başka bir alaşım ve kap için uygun olmayabilir.
Süreç, aşağıdakilerle karşılaştırılarak doğrulanmalıdır:
- Alaşım
- Eriyik hacmi
- Sıcaklık
- Rotor
- Gaz
- Gemi
- Tedavi süresi
5. Hata: Ekipmanları yalnızca fırın kapasitesine göre karşılaştırmak
Ekipman seçiminde metal akışı, işleme hedefi, kap geometrisi, üretim hızı ve gerekli otomasyon dikkate alınmalıdır.
6. Hata: Sıcaklık kaybını göz ardı etmek
Uzun işleme döngüleri, eriyik sıcaklığını düşürebilir.
Bu durum, sonraki aşamalarda yeniden ısıtma ihtiyacını ve enerji tüketimini artırabilir.
2023 yılında geri dönüştürülmüş alüminyum üzerine yapılan bir araştırmada, döner gaz giderme aşamasının ortadan kaldırılmasının, söz konusu proses konfigürasyonu kapsamında sıcaklık kaybını ve yeniden ısıtma enerjisini azalttığı ortaya konmuştur. Bu, gaz giderme işleminin genel olarak ortadan kaldırılması gerektiği anlamına gelmez. Bu bulgu, gerçek bir üretim hattını optimize ederken işleme enerjisi ve termal kayıpların dikkate alınması gerektiğini göstermektedir.
Rotary Gaz Giderme Performansı Nasıl Doğrulanabilir?
Ekipman teknik özellikleri yararlıdır, ancak gerçek eriyik kalitesi uygun proses ölçümleri kullanılarak değerlendirilmelidir.
Olası yaklaşımlar şunlardır:
Azaltılmış Basınç Testi
RPT, hidrojenle ilgili eriyik kalitesini ve gözeneklilik eğilimini değerlendirmek için yaygın olarak kullanılan pratik bir yöntemdir.
Döner gaz giderme üzerine yapılan araştırmalarda, RPT ve diğer analitik teknikler kullanılarak işlem öncesi ve sonrası eriyik kalitesi karşılaştırılmıştır.
Hidrojen ölçümü
Mümkün olduğu durumlarda, doğrudan veya cihazla yapılan hidrojen ölçümleri, çözünmüş hidrojen hakkında daha nicel bilgiler sağlayabilir.
Yoğunluk Endeksi
Yoğunluk indeksi ölçümleri, çözünmüş gaz ve gözeneklilik eğilimi ile ilişkili değişiklikleri değerlendirmek için kullanılabilir. Döner pervaneli gaz giderme üzerine yapılan araştırmalarda, hidrojen azalmasını değerlendirmek amacıyla yoğunluk indeksi ölçümlerinden yararlanılmıştır.
Dahil etme analizi
Uygulama çok yüksek temizlik seviyesi gerektiriyorsa, dahil etme değerlendirmesi de göz önünde bulundurulmalıdır.
Bu önemlidir, çünkü düşük bir hidrojen değeri, eriyikte metalik olmayan kalıntılar bulunmadığını otomatik olarak kanıtlamaz.
Rotary Gaz Giderme Her Zaman Gerekli midir?
Şart değil.
Gaz giderme ihtiyacının belirleyici faktörleri şunlardır:
- Alaşım
- Erime kaynağı
- Hurda oranı
- Fırın uygulaması
- Neme maruz kalma
- Bekletme süresi
- Döküm işlemi
- Ürün gereksinimleri
- Hidrojen teknik özellikleri
- Porozite toleransı
Bir tesis, öncelikle gerçek kusuru veya kalite sorununu tespit etmelidir.
Örneğin, başlıca sorun çözünmüş hidrojen ise, gaz giderme işlemi temel bir arıtma yöntemi olabilir.
Eğer başlıca sorun metalik olmayan kalıntı kirliliğiyse, filtreleme daha büyük önem kazanabilir.
Sorun hem hidrojen hem de kalıntılarla ilgiliyse, birleşik bir eriyik işleme stratejisi uygun olabilir.
Bu nedenle, doğru ekipman şunlara göre belirlenir: kalite sorunu ve üretim süreci, sadece ürün kategorisine göre değil.
Döner Gaz Giderme: Temel Avantajlar ve Sınırlamalar
| Aspect | Avantaj | Sınırlama |
|---|---|---|
| Hidrojen giderimi | Etkili endüstriyel yöntem | Doğru işlem parametreleri gerektirir |
| Gaz dağılımı | Rotor, dağılımı iyileştirir | Rotor ve milin bakıma ihtiyacı vardır |
| Erimiş maddenin dolaşımı | Tedavinin homojenliğine katkıda bulunur | Aşırı çalkalama, oksit sorunlarına yol açabilir |
| Kapsayıcı flotasyon | Yüzdürmeye yardımcı olabilir | İnce filtrelemenin yerini almaz |
| Otomasyon | Kontrol sistemlerine entegre edilebilir | Daha yüksek sistem karmaşıklığı |
| Üretim | Seri ve sürekli işlemler için uygundur | Ekipman seçimi, işleme bağlıdır |
| Gaz tüketimi | Optimize edilebilir | Aşırı akış, gaz israfına yol açar ve verimliliği düşürebilir |
| Tedavi süresi | Nispeten kısa olabilir | Tedavi süresinin uzaması, ısıl maliyetleri ve üretim maliyetlerini artırır |
| Kalite kontrol | İzlenebilir ve doğrulanabilir | Performans, gerçek koşullar altında doğrulanmalıdır |
Pratik Bir Seçim Çerçevesi
Döner gaz giderme yöntemini değerlendiren bir alüminyum dökümhanesi için, belirli bir makine modelinden başlamak yerine aşağıdaki adımlar daha faydalıdır.
1. Adım: Kalite sorununu belirleyin
Asıl sorun şudur:
- Hidrojen mi?
- Gözeneklilik?
- İçerikler?
- Cüruf mu?
- Alkali metaller mi?
- Bir kombinasyon mu?
2. Adım: Üretim koşullarının belirlenmesi
Şunları belirleyin:
- Alaşım
- Erime sıcaklığı
- Eriyik hacmi
- Akış hızı
- Fırın tipi
- Döküm yöntemi
- Üretim oranı
3. Adım: Hedefi belirleyin
Örnekler şunlardır:
- Maksimum hidrojen içeriği
- Gerekli RPT sonucu
- Kapsayıcılık ve temizlik
- Üretim kapasitesi
- Kabul edilebilir tedavi süresi
4. Adım: Tedavi mimarisini seçin
Olası çözümler şunlardır:
Fırın içi döner gaz giderme
veya
Hat içi döner gaz giderme
veya
Gaz giderme + akı işlemi
veya
Gaz giderme + seramik köpük filtreleme
veya
Gaz giderme + yüksek kapasiteli filtreleme
Nihai yapılandırma, gerçek üretim gereksinimlerine göre belirlenmelidir.
5. Adım: Süreci doğrulayın
Kurulumdan sonra şunları kontrol edin:
- Hidrojen seviyesi
- Eriyik temizliği
- Döküm kalitesi
- Sıcaklık kaybı
- Gaz tüketimi
- Tedavi süresi
- Rotorun durumu
Bu, teknik özelliklere dayalı bir satın alma kararı yerine, sürece dayalı bir satın alma kararı ortaya çıkarır.
Sıkça Sorulan Sorular
Döner gaz giderme, alüminyum gaz giderme ile aynı şey midir?
Tam olarak öyle değil.
Alüminyum gaz giderme, erimiş alüminyumdan çözünmüş gazın uzaklaştırılmasına yönelik genel bir işlemdir. Döner gaz giderme, dönen bir rotor veya pervane kullanarak eriyik içine inert gazı dağıtmak için kullanılan belirli bir teknolojidir.
Alüminyumun döner gaz giderme işleminde hangi gaz kullanılır?
Genellikle azot ve argon kullanılır. Uygun gazın seçimi, alaşımın kimyasal bileşimine, proses gereksinimlerine, ekipman tasarımına ve istenen eriyik kalitesine bağlıdır.
Döner gaz giderme işlemi, erimiş alüminyumdan neyi uzaklaştırır?
Ana hedefi çözünmüş hidrojenidir. Ayrıca bazı metalik olmayan kalıntıların yüzdürülmesine ve uzaklaştırılmasına da yardımcı olabilir; ancak yine de özel bir filtreleme işlemi gerekebilir.
Döner gaz giderme işlemi gözenekliliği önler mi?
Katılaşma öncesinde çözünmüş hidrojeni azaltarak hidrojen kaynaklı gözenekliliği azaltabilir. Ancak, gözenekliliğin birçok nedeni olabileceğinden, sadece gaz giderme işlemi tek başına kusursuz dökümler elde edilmesini garanti edemez.
Döner gaz giderme yöntemi, gaz lansı ile gaz giderme yönteminden daha mı iyidir?
Döner gaz giderme yöntemi, dönen rotorun gazı mekanik olarak parçalayıp dağıttığı için genellikle daha kontrollü bir gaz dağılımı sağlar. Ancak bunun uygun bir çözüm olup olmadığı, üretim ölçeğine, kalite gereksinimlerine ve proses koşullarına bağlıdır.
Döner gaz giderme verimliliğini etkileyen faktörler nelerdir?
Önemli değişkenler arasında rotor tasarımı, rotor hızı, gaz akış hızı, işlem süresi, eriyik sıcaklığı, alaşım bileşimi, eriyik hacmi ve kap geometrisi yer almaktadır.
Döner gaz giderme işlemi oksit kalıntılarını giderebilir mi?
Bu yöntem, inklüzyon flotasyonuna yardımcı olabilir; ancak yüksek inklüzyon giderme performansı gerektiğinde seramik köpük veya derin yataklı filtrasyonun yerine doğrudan geçemez.
Erimiş alüminyumun döner gaz giderme işlemi ne kadar sürmelidir?
Evrensel bir işlem süresi yoktur. Bu süre, alaşım, eriyik hacmi, ekipman, gaz akışı, rotor tasarımı ve istenen hidrojen seviyesine göre belirlenmelidir. İşlem süresinin daha uzun olması her zaman daha iyi sonuçlar vermez.
Seramik köpük filtrasyonundan önce gaz giderme işlemi yapılmalı mı?
Birçok eriyik işleme sisteminde, gaz giderme ve filtreleme birbirini tamamlayan işlemlerdir. Asıl sıra, ekipman düzenine ve proses tasarımına bağlı olmakla birlikte, gaz giderme genellikle çözünmüş hidrojeni azaltmak için kullanılırken, filtreleme ise metalik olmayan kalıntıların prosesin ilerleyen aşamalarında fiziksel olarak uzaklaştırılmasını sağlar. Alüminyum Birliği, hat içi filtrelemeyi ilgili alüminyum işleme süreçlerinde bir sonraki arıtma adımı olarak tanımlamaktadır.
Döner gaz giderme sistemi için fiyat teklifi talep ederken hangi bilgileri vermeliyim?
Alaşım kalitelerini, eritme hacmini, fırın veya kap boyutlarını, varsa metal akış hızını, eritme sıcaklığını, hedef hidrojen seviyesini, işlem yerini, gaz türünü, üretim hızını ve mevcut filtreleme ekipmanını belirtiniz. Bu, tedarikçinin sadece fırın kapasitesine göre bir makine seçmek yerine, sürecin tamamını değerlendirebilmesini sağlar.
Sonuç
Döner gaz giderme, inert gaz enjeksiyonunu mekanik rotor hareketiyle birleştiren, kontrollü bir erimiş alüminyum işleme sürecidir. Bu işlemin temel amacı, döküm öncesinde çözünmüş hidrojeni azaltmaktır; bununla birlikte, ortaya çıkan kabarcık sirkülasyonu bazı kalıntıların yüzeye çıkmasına da yardımcı olabilir.
Proses mühendisleri ve satın alma sorumluları için önemli olan nokta, döner gaz giderme performansının tek bir teknik özelliğe bağlı olmamasıdır. Rotor hızı, gaz akışı, kabarcık dağılımı, işlem süresi, eriyik sıcaklığı, alaşım bileşimi, kazan geometrisi ve yüzey türbülansı birbirleriyle etkileşim halindedir. Araştırmalar, optimum parametrelerin prosese özgü olduğunu defalarca ortaya koymuştur.
Rotary gaz giderme işlemi, her türlü eritme kalitesi sorununa yönelik eksiksiz bir çözümden ziyade, erimiş alüminyum arıtma sürecinin bir bileşeni olarak değerlendirilmelidir. Metalik olmayan kalıntıların yüksek düzeyde kontrol edilmesi gereken durumlarda, gaz giderme işleminin yanı sıra seramik köpük filtreler, derin yataklı filtrasyon veya diğer filtrasyon teknolojilerinin kullanılması gerekebilir.
Bu nedenle, ekipman seçimi yapacak bir alüminyum dökümhanesi için en yararlı başlangıç noktası, sadece “Hangi döner tip gaz gidericiyi satın almalıyım?”
Asıl sorulması gereken soru şudur:
“Ergitme işleme sistemim, hangi alaşım, akış hızı, sıcaklık ve üretim koşulları altında hangi hidrojen ve temizlik hedeflerine ulaşmalıdır?”
Bu gereksinimler belirlendikten sonra, döner gaz giderme, akı işlemi, filtreleme ve döküm ekipmanlarının uygun kombinasyonu daha doğru bir şekilde değerlendirilebilir.