
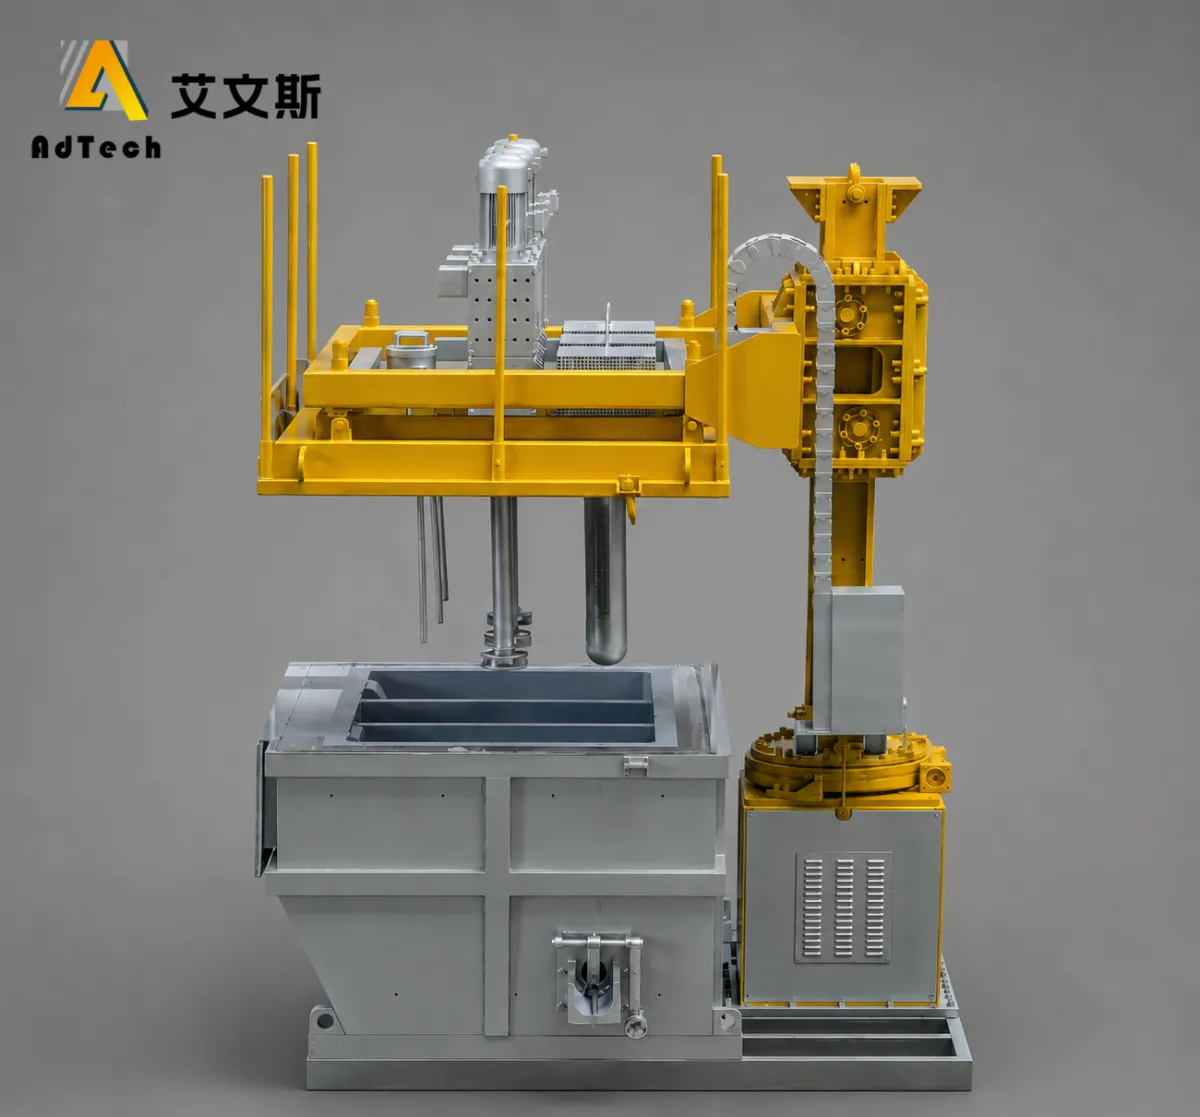
A desgaseificação rotativa é um processo de tratamento do alumínio fundido que utiliza um rotor ou impulsor rotativo para dispersar um gás inerte, geralmente azoto ou árgon, no alumínio líquido. As finas bolhas de gás resultantes proporcionam uma ampla área de contacto entre o gás e o metal, permitindo que o hidrogénio dissolvido seja transferido do alumínio fundido para as bolhas e saia da massa fundida. A desgaseificação rotativa também pode contribuir para a flotação e remoção de algumas inclusões não metálicas, embora não deva ser considerada um substituto da filtração específica. O desempenho real do tratamento depende de fatores como o desenho do rotor, a velocidade de rotação, o caudal de gás, o tempo de tratamento, a temperatura da massa fundida, a composição da liga, o volume da massa fundida e a turbulência superficial.
Para as fundições de alumínio e as instalações de fundição de alumínio, a principal razão para utilizar a desgaseificação rotativa é o controlo do hidrogénio dissolvido e dos defeitos de fundição associados ao excesso de hidrogénio. Durante a solidificação, a solubilidade do hidrogénio diminui acentuadamente, pelo que o hidrogénio que permanece dissolvido no metal líquido pode contribuir para a porosidade por gás. A Associação do Alumínio define a porosidade por gás como a porosidade causada por gás aprisionado ou pela libertação de hidrogénio dissolvido durante a solidificação.
A desgaseificação rotativa constitui, portanto, uma parte de um sistema mais abrangente de purificação do alumínio fundido. Dependendo do processo de fundição e do grau de pureza exigido para o metal, uma linha de produção pode combinar desgaseificação, tratamento com fundente, filtração por espuma cerâmica, calhas e outras tecnologias de tratamento da massa fundida.
Que efeito tem a desgaseificação rotativa no alumínio fundido?
A principal função da desgaseificação rotativa é reduzir o hidrogénio dissolvido no alumínio fundido.
Um processo simplificado é o seguinte:
Alumínio fundido → injeção de gás inerte → dispersão pelo rotor → bolhas finas → transferência de hidrogénio → as bolhas sobem → o hidrogénio sai da massa fundida
Um rotor giratório de grafite é imerso no metal fundido. O gás inerte entra através do eixo e é disperso pelo rotor. A rotação fragmenta e distribui o gás no interior da massa fundida.
À medida que as bolhas se deslocam através do alumínio, o hidrogénio dissolvido passa para a fase gasosa. As bolhas que contêm hidrogénio sobem então em direção à superfície.
Este mecanismo é fundamentalmente diferente da simples inserção de uma lança de gás fixa na massa fundida. O rotor em rotação proporciona agitação mecânica e melhora a dispersão do gás.
A investigação sobre a desgaseificação por impulsor rotativo descreve a remoção de hidrogénio como um processo de difusão no qual o hidrogénio dissolvido passa da massa fundida de alumínio para as bolhas de gás que sobem. O mesmo processo pode também contribuir para a remoção de partículas sólidas através da aglomeração, flutuação e aderência às bolhas.
Os principais objetivos são
| Objetivo | Papel da desgaseificação rotativa |
|---|---|
| Remoção de hidrogénio | Objetivo principal |
| Redução da porosidade relacionada com o hidrogénio | Vantagem importante em termos de qualidade de fundição |
| Flotação por inclusão | Pode ajudar a remover algumas inclusões |
| Mistura por fusão | A circulação no rotor pode melhorar a uniformidade do tratamento |
| Limpeza assistida por fluxo | Pode ser combinado com um tratamento adequado com fluxo |
| Filtração final | Requer um sistema de filtração separado quando é necessária um elevado nível de limpeza |
A distinção entre estas funções é importante.
A desgaseificação é, essencialmente, um processo de remoção de gases. A filtração é, essencialmente, um processo físico de remoção de impurezas.
Um processo de fundição de alumínio de alta qualidade pode necessitar de ambos.
Leia mais: Desgaseificação rotativa de alumínio: Unidade de alta eficiência, especificações do rotor de grafite
Por que é que o alumínio fundido precisa de ser desgaseificado?
O hidrogénio constitui uma preocupação especial na fundição de alumínio, uma vez que o seu comportamento varia significativamente entre o alumínio líquido e o sólido.
Quando o alumínio está fundido, o hidrogénio pode dissolver-se no metal. Durante a solidificação, a solubilidade do hidrogénio diminui substancialmente. Se o hidrogénio não conseguir escapar antes da solidificação, pode formar-se gás no interior da peça fundida.
Isto pode contribuir para:
- Porosidade do gás
- Furos
- Propriedades mecânicas reduzidas
- Problemas de fugas
- Defeitos superficiais
- Qualidade interna reduzida
A relação entre o hidrogénio e a porosidade está bem estabelecida na metalurgia do alumínio. Estudos recentes descrevem o hidrogénio como o principal gás associado à porosidade gasosa nas ligas de alumínio, uma vez que a sua solubilidade diminui acentuadamente durante a solidificação.
No entanto, o hidrogénio não é a única causa de defeitos de fundição.
O alumínio fundido também pode conter:
- Películas de óxido
- Inclusões não metálicas
- Partículas de escória
- Metais alcalinos
- Outros contaminantes indesejáveis
É por isso que uma estratégia completa de tratamento da massa fundida não deve basear-se apenas na desgaseificação.
A documentação sobre o ciclo de vida da Associação do Alumínio descreve o tratamento da massa fundida de alumínio através de tecnologias de gás e fundentes para a remoção de gases arrastados e partículas inorgânicas, seguido, nos processos relevantes, de filtração em linha para a remoção de óxidos.
Como funciona a desgaseificação rotativa?
O processo pode ser compreendido em cinco etapas.
1. O rotor entra no alumínio fundido
Um rotor de grafite ou outro rotor adequado para altas temperaturas é imerso no alumínio fundido.
O rotor está ligado a um eixo rotativo. O gás passa pelo eixo e sai através do rotor.
O rotor deve suportar:
- Alta temperatura
- Ataque químico
- Rotação mecânica
- Ciclagem térmica
- Contacto com alumínio fundido
O material, a geometria e o estado da superfície do rotor afetam, portanto, a fiabilidade do equipamento.
2. O gás inerte entra na massa fundida
O azoto e o árgon são frequentemente utilizados como gases de purga.
O objetivo do gás inerte é proporcionar um ambiente com baixa pressão parcial de hidrogénio no interior das bolhas.
A escolha exata do gás depende da composição química da liga, das práticas da unidade, da qualidade do metal exigida, da conceção do equipamento e dos objetivos do processo.
Alguns sistemas industriais também utilizam misturas de gases ou combinam o tratamento com gás com a injeção de fundente. A Pyrotek, por exemplo, descreve sistemas rotativos capazes de desgaseificar e aplicar fundente ao alumínio fundido, utilizando configurações ajustáveis de gás e fundente.
3. O rotor em rotação dispersa o gás
Esta é a característica distintiva da desgaseificação rotativa.
Em vez de permitir que o gás entre na massa fundida como um fluxo relativamente grande, a rotação do rotor dispersa o gás em bolhas mais pequenas e distribui-as pela zona de tratamento.
O objetivo não é simplesmente injetar mais gás.
O objetivo é criar uma combinação eficaz de:
- Tamanho da bolha
- Distribuição de bolhas
- Área de contacto gás-metal
- Tempo de permanência da bolha
- Circulação do material fundido
- Volume de tratamento
Estudos demonstraram que tanto a velocidade de rotação do rotor como o caudal de gás influenciam a eficiência da desgaseificação. No entanto, aumentar o caudal de gás para além de um intervalo adequado pode reduzir a eficiência, uma vez que um excesso de gás pode criar condições de fluxo desfavoráveis em torno do rotor.
4. O hidrogénio passa para as bolhas
O hidrogénio dissolvido passa do alumínio líquido para as bolhas de gás.
A força motriz resulta da diferença entre a concentração de hidrogénio na massa fundida e a pressão parcial de hidrogénio nas bolhas.
À medida que o gás inerte fresco continua a entrar na massa fundida, as bolhas podem continuar a retirar hidrogénio do líquido.
É por isso que a dispersão das bolhas é importante.
Para o mesmo volume de gás, bolhas mais pequenas proporcionam uma maior área total da interface gás-líquido. No entanto, o tamanho das bolhas não é determinado apenas pelo caudal de gás. A geometria do rotor, a velocidade, o caudal de gás, as propriedades da massa fundida e as condições de funcionamento interagem entre si.
5. As bolhas que contêm hidrogénio sobem até à superfície
Depois de atravessarem o material derretido, as bolhas sobem em direção à superfície.
O hidrogénio sai do metal na fase gasosa.
Algumas inclusões também podem ser transportadas para a superfície durante o processo de tratamento, onde podem passar a fazer parte das escórias ou da camada superficial e, posteriormente, ser removidas.
No entanto, este efeito secundário de inclusão e remoção não elimina a necessidade de filtração a jusante quando o processo de fundição exige um elevado grau de pureza do metal.
Desgaseamento rotativo vs. borbulhamento simples de gás
Um equívoco comum é pensar que a desgaseificação rotativa consiste simplesmente na formação de bolhas de gás com um motor acoplado.
A diferença reside na dispersão do gás.
Uma lança fixa pode introduzir gás no alumínio fundido, mas o gás pode formar bolhas relativamente grandes ou canais de fluxo concentrados.
Um impulsor rotativo dispersa mecanicamente o gás e cria circulação na massa fundida.
| Fator | Injeção simples de gás | Desgaseificação rotativa |
|---|---|---|
| Introdução de gás | Através de uma lança ou de um difusor | Através do rotor em rotação |
| Agitação mecânica | Limitada | Sim |
| Dispersão de bolhas | Depende muito do difusor | Melhorado graças ao design do rotor |
| Circulação do material fundido | Limitada | Mais forte |
| Remoção de hidrogénio | Possível | Concebido, em geral, para um tratamento eficiente |
| Controlo de processos | Depende do sistema | Permite integrar os controlos de velocidade, de gás e de tratamento |
| Complexidade do equipamento | Inferior | Mais alto |
| Manutenção | Em geral, mais simples | O rotor e o eixo requerem manutenção |
Isto não significa que a desgaseificação rotativa seja automaticamente a melhor opção em todas as situações.
A pergunta correta é:
Que objetivos em termos de qualidade do metal e que condições de produção deve o sistema de tratamento da fundição garantir?
No caso de um forno de pequenas dimensões com requisitos de qualidade relativamente modestos, um método de tratamento mais simples pode ser suficiente. Para a produção contínua, no caso de ligas de alta qualidade ou de processos com controlo rigoroso do hidrogénio, a desgaseificação rotativa ou em linha pode proporcionar uma abordagem de tratamento mais controlável.
Que parâmetros afetam o desempenho da desgaseificação rotativa?
Não existe uma velocidade do rotor ou um valor de caudal de gás único e universal que se aplique a todas as fundições de alumínio.
Este é um dos aspetos mais importantes para quem adquire equipamento.
Um estudo de investigação publicado sobre a liga de alumínio 2524 concluiu que a velocidade do rotor e o caudal de gás inerte influenciavam significativamente a eficiência da desgaseificação. Nas condições desse estudo específico, foram identificadas como adequadas uma velocidade do rotor de aproximadamente 550 a 690 rpm e um caudal de gás de 1 a 3 L/min. Estes valores não devem ser aplicados diretamente noutra linha de produção, uma vez que as condições do estudo, o equipamento e a liga eram específicos daquela experiência.
Um estudo mais recente, de 2026, sobre a liga de alumínio A356 investigou a velocidade do rotor, o tempo de tratamento e o caudal de gás, tendo relatado uma melhoria na pureza da massa fundida com alterações nesses parâmetros. Mais uma vez, os resultados referem-se à liga testada e às condições experimentais, não representando uma fórmula universal.
As principais variáveis incluem as seguintes.
Velocidade do rotor
Uma velocidade de rotação mais elevada pode melhorar a dispersão do gás e reduzir o tamanho das bolhas, dentro de um intervalo de funcionamento adequado.
No entanto, uma maior velocidade não significa, automaticamente, que seja melhor.
Uma rotação excessiva pode aumentar:
- Turbulência superficial
- Formação de óxidos
- Incorporação de ar
- Desgaste do rotor
- Consumo de energia
O objetivo é uma dispersão eficaz das bolhas, sem perturbações desnecessárias da superfície.
Caudal de gás
O aumento do caudal de gás pode aumentar o número de bolhas e, potencialmente, melhorar a transferência de hidrogénio.
No entanto, um caudal excessivo de gás pode criar condições de fluxo instáveis.
A investigação sobre o alumínio 2524 revelou que a eficiência aumentava à medida que o caudal de gás aumentava dentro de um determinado intervalo, mas que um caudal excessivo reduzia a eficiência.
Portanto:
O caudal máximo de gás não é o mesmo que a eficiência máxima de desgaseificação.
Tempo de tratamento
Um tratamento mais prolongado pode aumentar a quantidade de hidrogénio removida, mas mais tempo não significa automaticamente que seja melhor.
Um ciclo mais longo também pode:
- Aumento da perda de temperatura
- Aumentar o consumo de energia
- Aumentar a exposição do rotor
- Aumentar a turbulência superficial
- Reduzir o rendimento da produção
Um estudo de 2026 que comparou a desgaseificação rotativa com a ultrassónica concluiu que um tratamento rotativo mais prolongado não produzia necessariamente melhorias proporcionais na qualidade da massa fundida.
Temperatura de fusão
Influências da temperatura:
- Solubilidade do hidrogénio
- Viscosidade do material fundido
- Comportamento dos gases
- Movimento das bolhas
- Cinética do tratamento
Por conseguinte, devem ser estabelecidos parâmetros de desgaseificação adequados à liga em questão e à temperatura de produção.
Concepção do rotor
O diâmetro do rotor, a geometria, a disposição das saídas de gás e as características de rotação afetam:
- Dispersão de bolhas
- Padrão de circulação
- Volume de tratamento
- Turbulência superficial
- Desgaste
Um rotor concebido para uma determinada geometria de recipiente pode não produzir o mesmo resultado noutro recipiente.
Volume de fusão e geometria do recipiente
O mesmo rotor pode comportar-se de forma diferente em:
- Um pequeno cadinho
- Um forno de manutenção
- Uma concha de transferência
- Uma câmara de desgaseificação em linha
A profundidade e a largura do forno, os defletores e a posição do rotor influenciam a circulação.
Composição da liga
As diferentes ligas reagem de forma diferente ao tratamento por fusão.
O teor de magnésio, os elementos de liga, a temperatura de fusão e o estado dos óxidos podem influenciar o processo de tratamento.
Por este motivo, os fornecedores devem avaliar a gama real de ligas, em vez de selecionar o equipamento com base apenas na capacidade do forno.
Por que razão a turbulência excessiva pode ser um problema
A desgaseificação rotativa requer agitação, mas uma agitação descontrolada pode criar outro problema.
A superfície do alumínio fundido desenvolve naturalmente camadas de óxido.
Quando a turbulência excessiva faz com que a superfície metálica seja arrastada para o banho de fusão, as camadas de óxido podem ser arrastadas sob a forma de bicamadas ou inclusões adicionais.
Isto cria um compromisso em termos de processos:
Agitação suficiente para dispersar o gás de forma eficaz, mas sem que a turbulência seja tal que comprometa a qualidade do material fundido.
Estudos recentes abordaram especificamente esta questão. A desgaseificação rotativa pode melhorar a remoção de hidrogénio e de inclusões, mas a perturbação da superfície também pode promover a formação ou a reincorporação de películas de óxido em determinadas condições.
É por isso que o desenho do rotor, a velocidade, o caudal de gás e a geometria do recipiente devem ser otimizados em conjunto.
A desgaseificação rotativa elimina as inclusões?
Em parte, mas não deve ser considerado um substituto da filtração.
A desgaseificação rotativa pode facilitar a flotação por inclusão.
As bolhas de gás podem interagir com as partículas, enquanto a circulação do material fundido pode promover a aglomeração e o movimento em direção à superfície. A investigação académica modelou a desgaseificação rotativa como um processo capaz de remover tanto o hidrogénio como as partículas sólidas.
No entanto, a filtração com espuma cerâmica desempenha uma função diferente.
Um filtro de espuma cerâmica proporciona uma estrutura de filtração física que retém as inclusões não metálicas à medida que o alumínio fundido passa pelo filtro.
A AdTech descreve os seus filtros de espuma cerâmica como utilizando a adsorção para remover inclusões maiores e absorver inclusões mais pequenas do alumínio fundido.
A distinção prática é a seguinte:
| Tratamento | Objetivo principal |
|---|---|
| Desgaseificação rotativa | Reduzir o hidrogénio dissolvido |
| Tratamento de fluxo | Limpeza química e remoção de impurezas selecionadas |
| Filtro de espuma cerâmica | Remoção física de inclusões não metálicas |
| Filtração em leito profundo | Filtração fina de alta capacidade |
| Sistema de lavagem | Transferência controlada de alumínio fundido |
No que diz respeito a aplicações que exigem um elevado nível de limpeza, estas tecnologias podem complementar-se mutuamente, em vez de competirem entre si.
Desgaseificação rotativa e filtração por espuma cerâmica: por que utilizar ambas?
Um conceito típico de tratamento de alumínio fundido pode ser:
Fusão / Manutenção da temperatura → Desgaseificação → Filtração → Fundição
A disposição exata depende do projeto da instalação e do equipamento.
A razão para combinar estas tecnologias é simples.
A desgaseificação rotativa visa eliminar os gases dissolvidos, em particular o hidrogénio.
O filtro de espuma cerâmica destina-se a reter impurezas sólidas.
Se uma linha de produção se centrar exclusivamente no hidrogénio, poderão permanecer inclusões não metálicas.
Se se centrar apenas na filtração, poderá permanecer hidrogénio dissolvido.
Esta distinção reveste-se de particular importância para:
- Barra de alta qualidade
- Fundição de lajes
- Ligas forjadas de alta qualidade
- Aplicações no setor automóvel
- Produtos de alumínio destinados ao setor aeroespacial.
- Produtos de alumínio para a indústria eletrónica.
- Aplicações com requisitos rigorosos de limpeza interna.
O portfólio de produtos da AdTech inclui tanto equipamento de desgaseificação online como sistemas de filtração por espuma cerâmica, o que permite que estas funções de tratamento sejam consideradas como partes de um sistema mais abrangente de purificação de alumínio.
Desgaseificação rotativa no forno vs. desgaseificação em linha
A desgaseificação rotativa pode ser realizada em diferentes configurações de processo.
Desgaseamento no forno
O rotor é introduzido diretamente num forno, cadinho ou concha que contenha alumínio fundido.
Esta abordagem pode ser útil quando:
- A massa fundida é tratada lote a lote
- A produção é intermitente
- O tratamento em forno é prático.
- A fábrica requer um tratamento flexível dos diferentes lotes.
Estão disponíveis sistemas móveis de desgaseificação rotativa para cadinhos e conchas de transferência.
Desgaseificação em linha
Num sistema em linha, o alumínio fundido flui continuamente através de uma câmara de tratamento específica.
Esta abordagem é particularmente adequada para:
- Fundição contínua
- Grandes volumes de produção
- Fluxo controlado de metal
- Tratamento contínuo em estado fundido
- Produção em grande escala de tarugos ou placas
A Pyrotek descreve sistemas de desgaseificação em linha que utilizam vários bicos, consoante o caudal e os requisitos de redução de hidrogénio, enquanto a STAS descreve sistemas rotativos em linha selados, instalados diretamente na calha de fundição.
A seleção deve, portanto, basear-se no processo de produção e não apenas na designação “desgaseificação rotativa”.
Que especificações devem os compradores solicitar?
Ao adquirir equipamento de desgaseificação rotativo, a capacidade do forno, por si só, não é informação suficiente.
Um fornecedor deve compreender todo o processo.
Informações recomendadas a fornecer
| Parâmetro | Porque é importante |
|---|---|
| Tipos de ligas | Influencia os requisitos do tratamento |
| Volume mínimo e máximo de fusão | Determina a capacidade de tratamento |
| Caudal de metal | Fundamental para equipamentos em linha |
| Temperatura de fusão | Influencia o comportamento em relação ao tratamento |
| Nível de hidrogénio pretendido | Define os requisitos de desempenho do tratamento |
| Dimensões do forno ou do recipiente | Determina a disposição do rotor |
| Local do tratamento | Forno, concha, cadinho ou em linha |
| Tipo de gás | Azoto, árgon ou uma mistura aprovada |
| Filtragem existente | Define uma estratégia completa de purificação |
| Horário de produção | Afeta a durabilidade do equipamento |
| Automação necessária | Determina os requisitos do sistema de controlo |
| Requisitos relativos ao tratamento do fluxo | Pode ser necessária a injeção de fluxo |
| Serviços públicos disponíveis | Importante para a instalação |
| Frequência de alteração da liga | Influencia os requisitos de limpeza e manutenção |
Um fornecedor não deve escolher um sistema baseando-se apenas em “forno de 100 toneladas” ou “forno de 20 toneladas”.”
Dois fornos com a mesma capacidade nominal podem ter requisitos de processo muito diferentes.
O que deve perguntar a um fornecedor de equipamento de desgaseificação rotativa?
Antes de comparar orçamentos, peça aos fornecedores que respondam às seguintes perguntas.
1. Que desempenho em termos de remoção de hidrogénio pode o sistema atingir?
Não se contente com uma afirmação genérica como “alta eficiência”.”
Peça:
- Condição inicial do hidrogénio
- Condição-alvo do hidrogénio
- Método de ensaio
- Liga testada
- Temperatura de fusão
- Tipo de gás
- Fluxo de gás
- Tempo de tratamento
2. Qual é a gama de velocidades do rotor disponível?
O fornecedor deve explicar o intervalo de funcionamento aplicável, em vez de se limitar a indicar uma velocidade máxima.
3. Qual é a gama de caudal de gás recomendada?
Pergunte se o intervalo recomendado varia em função de:
- Volume de fusão
- Liga metálica
- Concepção do rotor
- Tempo de tratamento
4. Qual é a vida útil prevista do rotor?
A vida útil do rotor depende de:
- Material
- Revestimento
- Temperatura
- Velocidade de rotação
- Liga metálica
- Manutenção
- Ciclagem térmica
5. O que acontece quando o rotor se desgasta?
Pergunte sobre:
- Substituição do rotor
- Substituição do eixo
- Acoplamento
- Peças de substituição
- Intervalos de manutenção
6. Como é que o processo é controlado?
Os equipamentos modernos podem incluir sistemas de monitorização para:
- Pressão do gás
- Fluxo de gás
- Temperatura
- Estado do rotor
- Funcionamento anormal
- Requisitos de manutenção
O equipamento de desgaseificação online da AdTech, por exemplo, inclui funções de monitorização da temperatura, de anomalias no rotor e de anomalias no gás.
Como é que a AdTech aborda a desgaseificação do alumínio fundido?
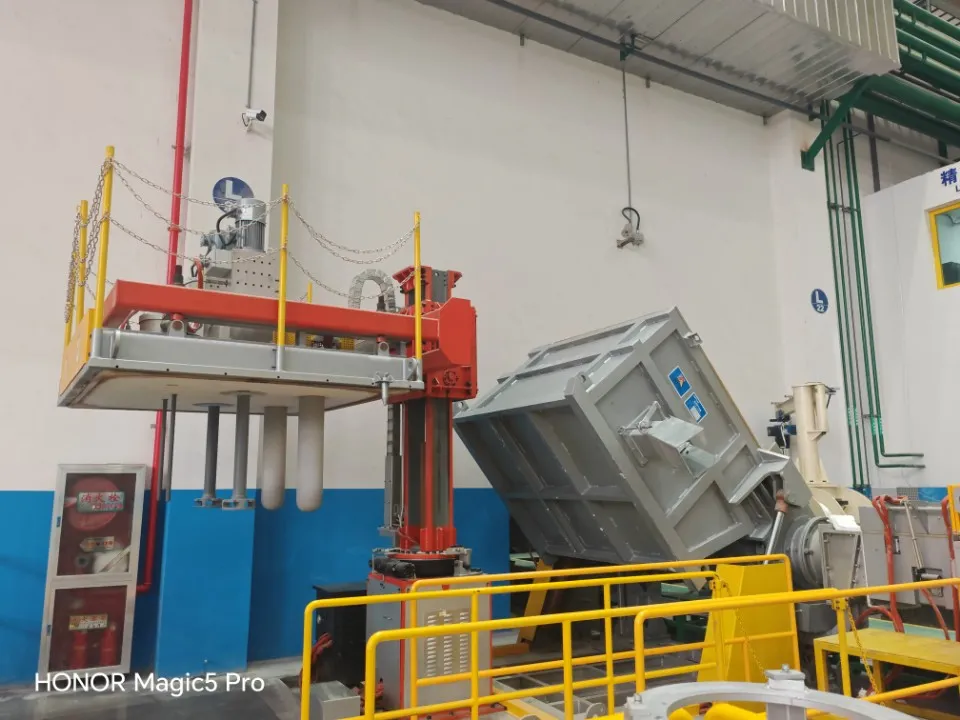
A AdTech desenvolve e fabrica equipamentos e materiais para a purificação de alumínio fundido, incluindo equipamentos de desgaseificação em linha, equipamentos de filtração, filtros de espuma cerâmica, calhas, fundentes e componentes de fundição relacionados.
De acordo com as informações publicadas pela AdTech sobre o equipamento de desgaseificação, as suas unidades de desgaseificação em linha utilizam componentes fabricados em cerâmica para o rotor de desgaseificação e os anéis de proteção, sendo o equipamento concebido para a purificação de alumínio fundido.
A gama de equipamentos publicada inclui modelos a partir de aproximadamente 6 t/h a 75 t/h, com configurações que utilizam um, dois ou três rotores, dependendo do modelo. A mesma tabela de especificações publicada identifica também a capacidade residual de alumínio e as opções do sistema de gás.
A AdTech publica os seguintes objetivos de desempenho para os seus equipamentos de desgaseificação online:
- Para fundições com teor de Mg ≤ 1%, eficiência de desgaseificação ≥ 60% ou teor de hidrogénio na saída ≤ 0,12 ml/100 g de Al.
- Para fundições com teor de Mg >1%, eficiência de desgaseificação ≥55% ou teor de hidrogénio na saída ≤0,14 ml/100 g de Al.
Estas são especificações publicadas pelo fabricante e devem ser entendidas como metas de desempenho do equipamento nas condições de funcionamento aplicáveis, e não como resultados universais para todas as ligas ou instalações.
A AdTech descreve também um sistema opcional de gás de árgon-cloro para aplicações que exigem um tratamento adicional de hidrogénio e de determinados metais alcalinos.
Para instalações que necessitem de um sistema de purificação mais abrangente, a AdTech fornece também filtros de espuma cerâmica, meios filtrantes de alumina, equipamentos de filtração do tipo placa, equipamentos de leito profundo e equipamentos de filtração por cartucho.
Erros comuns na desgaseificação rotativa
Erro n.º 1: Partir do princípio de que mais gás significa sempre uma melhor desgaseificação
Não é verdade.
Estudos demonstraram que um caudal excessivo de gás pode reduzir a eficiência do tratamento em determinadas condições.
O objetivo é a dispersão eficaz do gás, e não o consumo máximo de gás.
Erro 2: Aumentar a velocidade do rotor sem ter em conta a turbulência superficial
Uma velocidade mais elevada pode melhorar a dispersão, mas uma agitação excessiva pode aumentar o arrastamento de óxido.
A janela de funcionamento deve garantir um equilíbrio entre a dispersão do gás e a estabilidade da massa fundida.
Erro 3: Considerar a desgaseificação como um processo completo de filtração
A desgaseificação rotativa destina-se principalmente aos gases dissolvidos.
Pode ainda ser necessário utilizar um filtro de espuma cerâmica ou outra tecnologia de filtração para as inclusões não metálicas.
Erro n.º 4: Copiar os parâmetros de outra planta
Uma velocidade do rotor que funcione para uma liga e um recipiente pode não ser adequada para outra.
O processo deve ser validado em relação aos dados reais:
- Liga metálica
- Volume de fusão
- Temperatura
- Rotor
- Gás
- Embarcação
- Tempo de tratamento
Erro n.º 5: Comparar equipamentos apenas com base na capacidade do forno
A seleção do equipamento deve ter em conta o fluxo de metal, o objetivo do tratamento, a geometria do recipiente, a taxa de produção e o nível de automatização necessário.
Erro n.º 6: Ignorar a perda de temperatura
Ciclos de tratamento prolongados podem reduzir a temperatura do material fundido.
Isto poderá aumentar as necessidades de reaquecimento a jusante e o consumo de energia.
Um estudo de 2023 sobre o alumínio reciclado revelou que a eliminação de uma etapa de desgaseificação rotativa reduziu a perda de temperatura e o consumo de energia no reaquecimento, nessa configuração específica do processo. Isto não significa que a desgaseificação deva ser eliminada de forma geral. Demonstra, sim, que a energia necessária para o tratamento e as perdas térmicas devem ser tidas em conta na otimização de uma linha de produção real.
Como se pode verificar o desempenho da desgaseificação rotativa?
As especificações do equipamento são úteis, mas a qualidade real da massa fundida deve ser avaliada através de medições adequadas do processo.
Entre as abordagens possíveis contam-se:
Ensaio de pressão reduzida
O RPT é amplamente utilizado como um método prático para avaliar a qualidade do material fundido em termos de hidrogénio e a tendência para a porosidade.
A investigação sobre a desgaseificação rotativa recorreu à RPT e a outras técnicas analíticas para comparar a qualidade da massa fundida antes e depois do tratamento.
Medição do hidrogénio
Sempre que possível, a medição direta ou com instrumentos do hidrogénio pode fornecer informações mais quantitativas sobre o hidrogénio dissolvido.
Índice de densidade
As medições do índice de densidade podem ser utilizadas para avaliar alterações associadas ao gás dissolvido e à tendência de porosidade. A investigação sobre a desgaseificação por impulsor rotativo tem recorrido a medições do índice de densidade para avaliar a redução do hidrogénio.
Análise de inclusão
Se a aplicação exigir um nível de limpeza muito elevado, deve também ser considerada a avaliação da inclusão.
Isto é importante porque um resultado baixo de hidrogénio não prova automaticamente que a massa fundida esteja isenta de inclusões não metálicas.
A desgaseificação rotativa é sempre necessária?
Não necessariamente.
A necessidade de desgaseificação depende de:
- Liga metálica
- Fonte de fusão
- Taxa de refugo
- Prática com o forno
- Exposição à humidade
- Tempo de retenção
- Processo de fundição
- Requisitos do produto
- Especificações do hidrogénio
- Tolerância à porosidade
Uma fábrica deve, em primeiro lugar, identificar o defeito ou problema de qualidade em questão.
Por exemplo, se o principal problema for o hidrogénio dissolvido, a desgaseificação pode constituir um tratamento fundamental.
Se o problema principal for a contaminação por inclusões não metálicas, a filtração poderá assumir maior importância.
Se o problema for tanto o hidrogénio como as inclusões, poderá ser adequada uma estratégia combinada de tratamento da fusão.
O equipamento adequado é, portanto, determinado pelo problema de qualidade e processo de produção, e não apenas pela categoria do produto.
Desgaseificação rotativa: principais vantagens e limitações
| Aspeto | Vantagem | Limitação |
|---|---|---|
| Remoção de hidrogénio | Método industrial eficaz | Requer parâmetros de processo corretos |
| Dispersão de gás | O rotor melhora a dispersão | O rotor e o eixo requerem manutenção |
| Circulação do material fundido | Contribui para a uniformidade do tratamento | Uma agitação excessiva pode causar problemas relacionados com óxidos |
| Flotação por inclusão | Pode contribuir para a flutuação | Não substitui a filtração fina |
| Automatização | Pode ser integrado em sistemas de controlo | Maior complexidade do sistema |
| Produção | Adequado para processos em lote e contínuos | A escolha do equipamento depende do processo |
| Consumo de gás | Pode ser otimizado | Um caudal excessivo desperdiça gás e pode reduzir a eficiência |
| Tempo de tratamento | Pode ser relativamente curto | Um tratamento mais prolongado aumenta os custos térmicos e de produção |
| Controlo de qualidade | Pode ser monitorizado e validado | O desempenho deve ser verificado em condições reais |
Um quadro prático de seleção
Para uma fundição de alumínio que esteja a considerar a desgaseificação rotativa, a sequência seguinte é mais útil do que começar por um modelo específico de máquina.
Passo 1: Identificar o problema de qualidade
Qual é o principal problema:
- Hidrogénio?
- Porosidade?
- Inclusões?
- Escória?
- Metais alcalinos?
- Uma combinação?
Passo 2: Definir as condições de produção
Determinar:
- Liga metálica
- Temperatura de fusão
- Volume de fusão
- Caudal
- Tipo de forno
- Método de fundição
- Taxa de produção
Passo 3: Definir o alvo
Entre os exemplos contam-se:
- Teor máximo de hidrogénio
- Resultado RPT exigido
- Limpeza da inclusão
- Rendimento da produção
- Tempo de tratamento aceitável
Passo 4: Selecionar a arquitetura de tratamento
As possíveis soluções incluem:
Desgaseamento rotativo no interior do forno
ou
Desgaseificação rotativa em linha
ou
Desgaseificação + tratamento com fluxo
ou
Desgaseificação + filtração por espuma cerâmica
ou
Desgaseificação + filtração de alta capacidade
A configuração final deve basear-se nos requisitos reais de produção.
Passo 5: Validar o processo
Após a instalação, verifique:
- Nível de hidrogénio
- Limpeza da fusão
- Qualidade da fundição
- Perda de temperatura
- Consumo de gás
- Tempo de tratamento
- Estado do rotor
Isto leva a uma decisão de compra baseada no processo, em vez de uma decisão de compra baseada nas especificações.
Perguntas mais frequentes
A desgaseificação rotativa é o mesmo que a desgaseificação do alumínio?
Não propriamente.
A desgaseificação do alumínio é o processo geral de remoção de gás dissolvido do alumínio fundido. A desgaseificação rotativa é uma tecnologia específica que utiliza um rotor ou impulsor rotativo para dispersar um gás inerte na massa fundida.
Que gás é utilizado na desgaseificação rotativa do alumínio?
O azoto e o árgon são gases frequentemente utilizados. A escolha do gás adequado depende da composição química da liga, dos requisitos do processo, da conceção do equipamento e da qualidade pretendida da fusão.
O que é que a desgaseificação rotativa remove do alumínio fundido?
O seu principal alvo é o hidrogénio dissolvido. Também pode contribuir para a flotação e remoção de algumas inclusões não metálicas, mas poderá ainda ser necessária uma filtração específica.
A desgaseificação rotativa evita a porosidade?
Pode reduzir a porosidade relacionada com o hidrogénio, diminuindo a quantidade de hidrogénio dissolvido antes da solidificação. No entanto, a porosidade pode ter várias causas, pelo que a desgaseificação, por si só, não garante peças fundidas isentas de defeitos.
A desgaseificação rotativa é melhor do que a desgaseificação com lança de gás?
A desgaseificação rotativa proporciona, em geral, uma dispersão mais controlada do gás, uma vez que o rotor em rotação fragmenta e distribui mecanicamente o gás. No entanto, o facto de esta ser a solução adequada depende da escala de produção, dos requisitos de qualidade e das condições do processo.
O que influencia a eficiência da desgaseificação rotativa?
Entre as variáveis importantes contam-se o desenho do rotor, a velocidade do rotor, o caudal de gás, o tempo de tratamento, a temperatura da massa fundida, a composição da liga, o volume da massa fundida e a geometria do recipiente.
A desgaseificação rotativa consegue remover inclusões de óxido?
Pode contribuir para a flotação de inclusões, mas não substitui diretamente a espuma cerâmica nem a filtração em leito profundo quando é necessário um elevado desempenho na remoção de inclusões.
Durante quanto tempo deve o alumínio fundido ser submetido a um processo de desgaseificação rotativa?
Não existe um tempo de tratamento universal. Este deve ser determinado em função da liga, do volume de fusão, do equipamento, do caudal de gás, do design do rotor e do nível de hidrogénio exigido. Um tratamento mais prolongado não é necessariamente melhor.
A desgaseificação deve ser realizada antes da filtração por espuma cerâmica?
Em muitos sistemas de tratamento de fundição, a desgaseificação e a filtração são processos complementares. A sequência efetiva depende da disposição do equipamento e da conceção do processo, mas a desgaseificação é normalmente utilizada para reduzir o hidrogénio dissolvido, enquanto a filtração permite a remoção física, a jusante, de inclusões não metálicas. A Associação do Alumínio descreve a filtração em linha como uma etapa de tratamento subsequente nas rotas de processamento de alumínio relevantes.
Que informações devo fornecer ao solicitar um orçamento para um sistema de desgaseificação rotativo?
Indique os tipos de liga, o volume da fusão, as dimensões do forno ou do recipiente, o caudal de metal (se aplicável), a temperatura da fusão, o nível de hidrogénio pretendido, o local do tratamento, o tipo de gás, a taxa de produção e o equipamento de filtração existente. Isto permite ao fornecedor avaliar o processo na sua totalidade, em vez de selecionar uma máquina apenas com base na capacidade do forno.
Conclusão
A desgaseificação rotativa é um processo controlado de tratamento do alumínio fundido que combina a injeção de gás inerte com a ação mecânica de um rotor. O seu principal objetivo é reduzir o hidrogénio dissolvido antes da fundição, ao mesmo tempo que a circulação de bolhas resultante também pode contribuir para a flutuação de algumas inclusões.
O que é importante para os engenheiros de processo e os responsáveis pelas compras é que o desempenho da desgaseificação rotativa não depende apenas de uma única especificação. A velocidade do rotor, o caudal de gás, a dispersão das bolhas, o tempo de tratamento, a temperatura da massa fundida, a composição da liga, a geometria do recipiente e a turbulência superficial interagem entre si. Estudos têm demonstrado repetidamente que os parâmetros ótimos são específicos de cada processo.
A desgaseificação rotativa deve também ser considerada como uma componente do processo de purificação do alumínio fundido, em vez de uma solução completa para todos os problemas relacionados com a qualidade da fundição. Nos casos em que seja necessário controlar as inclusões não metálicas a um nível elevado, podem ser necessários filtros de espuma cerâmica, filtração em leito profundo ou outras tecnologias de filtração, a par da desgaseificação.
Para uma fundição de alumínio que está a selecionar equipamento, o ponto de partida mais útil não é, portanto, simplesmente “Que desgaseificador rotativo devo comprar?”
Uma pergunta mais adequada seria:
“Que objetivos em termos de hidrogénio e limpeza deve o meu sistema de tratamento de metal fundido atingir, em função da liga, do caudal, da temperatura e das condições de produção?”
Assim que esses requisitos forem definidos, será possível avaliar com maior precisão a combinação adequada de equipamentos de desgaseificação rotativa, tratamento com fluxo, filtração e fundição.