
Pour la plupart des opérations de moulage de billettes d'aluminium, 30 PPI constitue un point de départ concret pour un filtre en mousse céramique, notamment lorsque l'objectif est de trouver un équilibre entre la pureté de l'aluminium fondu et la stabilité du débit. Cependant, la spécification de 30 PPI n'est pas universelle. A Filtre de 20 à 30 PPI peut s'avérer plus approprié lorsque le système de coulée exige un débit élevé ou que la masse fondue entrante contient une quantité relativement importante d'inclusions, tandis que 40 PPI peuvent être envisagées lorsqu'un niveau de contrôle des impuretés plus élevé est requis et que la surface filtrante disponible ainsi que la tête métallique sont capables de supporter la résistance supplémentaire au débit. Les grades supérieurs, tels que 50 ou 60 PPI, ne doivent être choisis que lorsque les exigences de propreté le justifient et que l'ensemble du système de filtration a été validé.
Ce qu'il faut retenir, c'est que L'indice des prix à la production (IPP) ne doit pas être pris isolément. Les producteurs de billettes d'aluminium doivent tenir compte de l'alliage, du débit de coulée, de la propreté de la masse fondue à l'entrée, de la qualité requise du produit, des dimensions du filtre, de sa surface filtrante, de son épaisseur, de la température du métal, de la pression métallostatique disponible et des performances de l'ensemble du système de filtration.
Que signifie « PPI » dans le contexte d'un filtre pour pièces moulées en billette d'aluminium ?
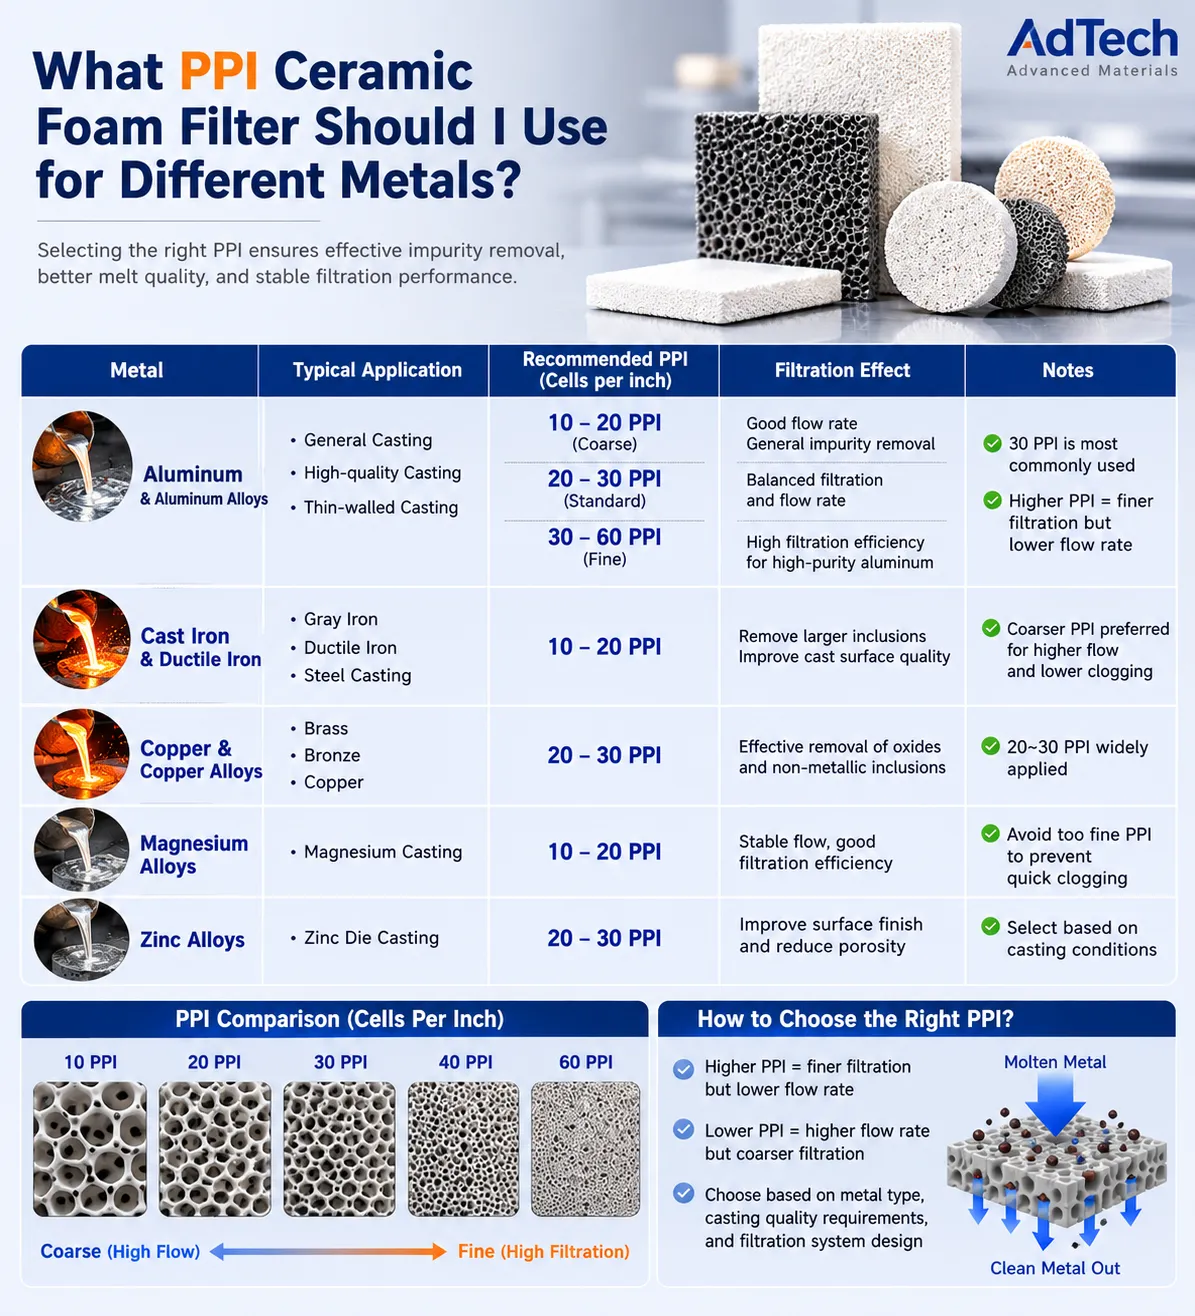
PPI signifie pores par pouce. Il s'agit d'une méthode couramment utilisée pour décrire la structure cellulaire d'un filtre en mousse céramique.
Un filtre à faible PPI présente une structure alvéolaire relativement grossière. Un filtre à PPI élevé présente une structure alvéolaire plus fine.
En général :
| PPI | Structure générale | Résistance à l'écoulement | Capacité de capture des inclusions fines |
|---|---|---|---|
| 10 PPI | Grossier | Faible | Plus bas |
| 20 PPI | Relativement grossier | Faible à modéré | Modéré |
| 30 PPI | Moyen | Modéré | Bon |
| 40 PPI | Très bien | Modéré à élevé | Plus élevé |
| 50 PPI | Plus fin | Haut | Plus élevé |
| 60 PPI | Très bon | Très élevé | Très élevé |
Ces relations sont utiles pour une première sélection, mais elles ne doivent pas être interprétées comme des règles techniques précises.
En savoir plus : Filtres en mousse céramique : 10 PPI, 30 PPI et 60 PPI.
Un filtre en mousse céramique n'est pas un tamis classique doté de trous circulaires uniformes. Il présente une structure poreuse tridimensionnelle et interconnectée. Le comportement réel de filtration dépend de la morphologie du filtre, notamment de la taille des alvéoles, de la taille des ouvertures, de la porosité, de la géométrie des nervures et de l'épaisseur.
Une étude comparant des filtres commerciaux en mousse céramique d'alumine a révélé que des filtres portant la même désignation PPI peuvent présenter des propriétés morphologiques et hydrauliques différentes. Cela signifie que “La mention ” 30 PPI » ne suffit pas à elle seule à décrire entièrement le comportement de filtration d’un filtre..
Cette distinction est importante dans le cadre d'un achat.
Il se peut que deux fournisseurs proposent tous deux un devis :
Filtre en mousse céramique d'alumine, 30 PPI, épaisseur 50 mm
mais les filtres ne présentent pas nécessairement une perméabilité, une perte de charge, des propriétés mécaniques ou des performances de filtration identiques.
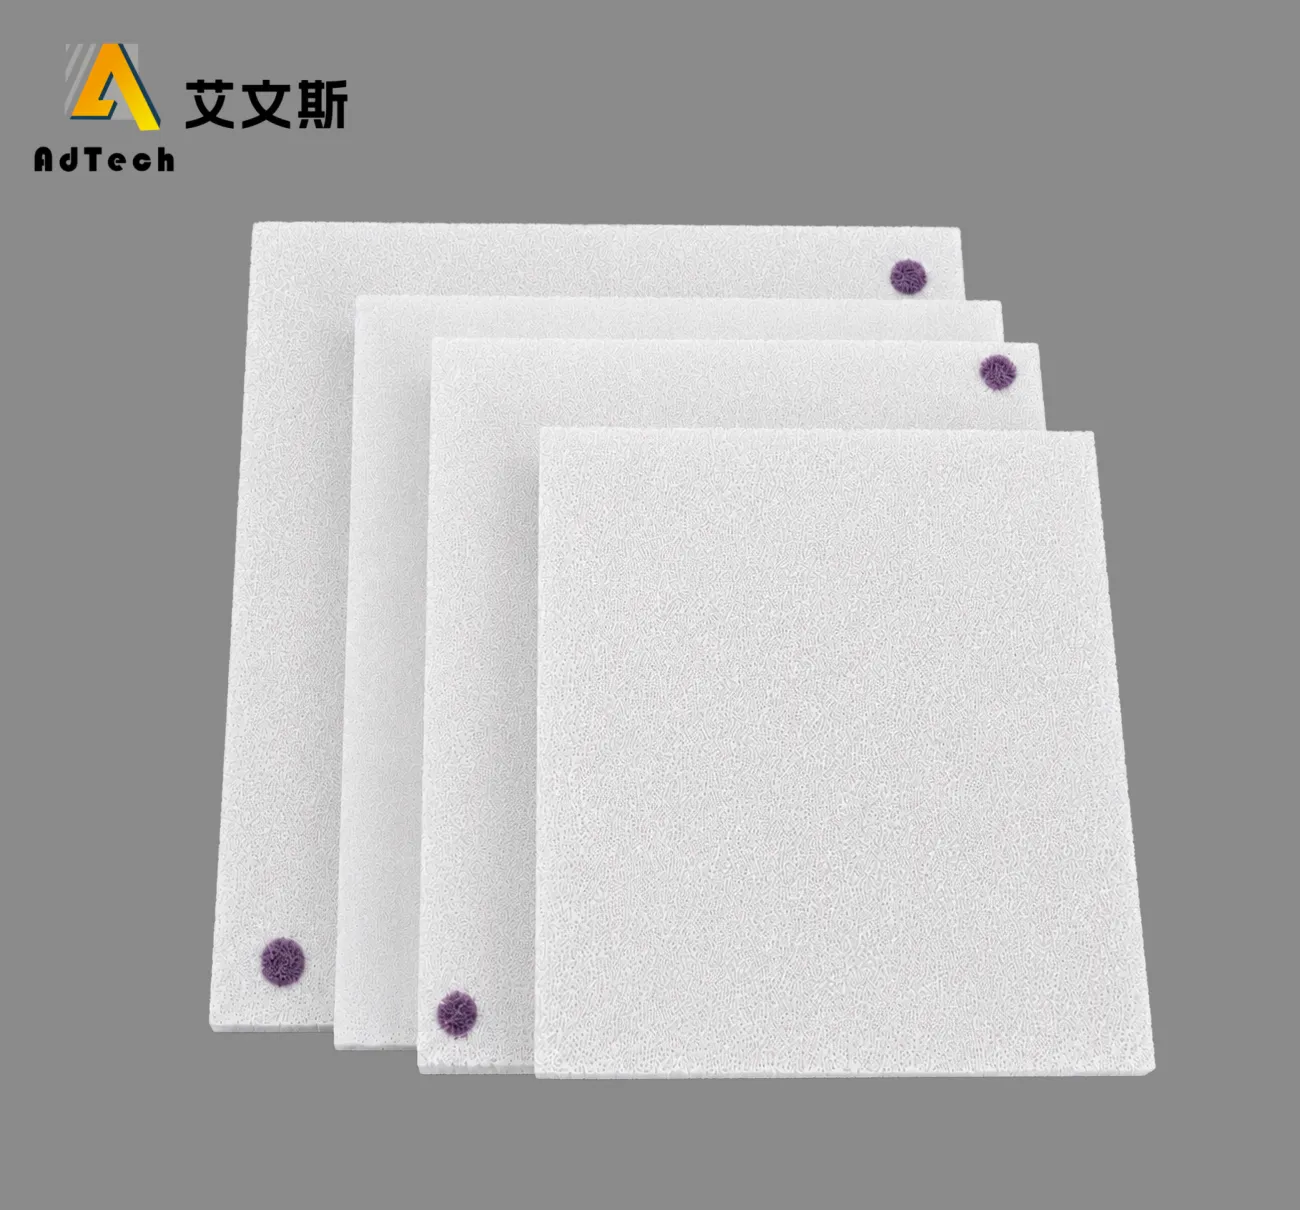
Pourquoi la filtration par mousse céramique est-elle importante dans la coulée de billettes d'aluminium ?
Le moulage de billettes d'aluminium nécessite un contrôle des inclusions non métalliques, car celles-ci peuvent avoir une incidence sur les étapes de transformation en aval et sur la qualité du produit final.
En fonction de l'alliage et du procédé, les contaminants concernés peuvent inclure :
- Films d'oxyde d'aluminium
- Particules d'oxyde
- Inclusions contenant du spinelle
- Particules de crasse
- Particules réfractaires
- Autres inclusions non métalliques
Les filtres en mousse céramique offrent un parcours de filtration tridimensionnel à travers lequel s'écoule l'aluminium fondu. Les inclusions peuvent être retenues grâce à une combinaison de phénomènes d'interception, d'effets d'inertie, d'adhérence et de filtration en profondeur.
Cela diffère du fait de considérer le filtre comme un simple tamis.
Les recherches menées sur la filtration de l'aluminium ont montré que la filtration en profondeur constitue un mécanisme important. Les inclusions peuvent pénétrer dans la structure ouverte du filtre céramique et se fixer sur les surfaces internes, au lieu d'être simplement retenues à l'entrée du premier pore.
C'est l'une des raisons pour lesquelles un filtre en mousse céramique peut éliminer des inclusions plus petites que ne le laisserait supposer une simple interprétation de son PPI nominal.
L'efficacité de la filtration dépend de la taille des particules, de la vitesse du métal, de la géométrie du filtre, de sa porosité et d'autres propriétés du filtre et du système de coulée.
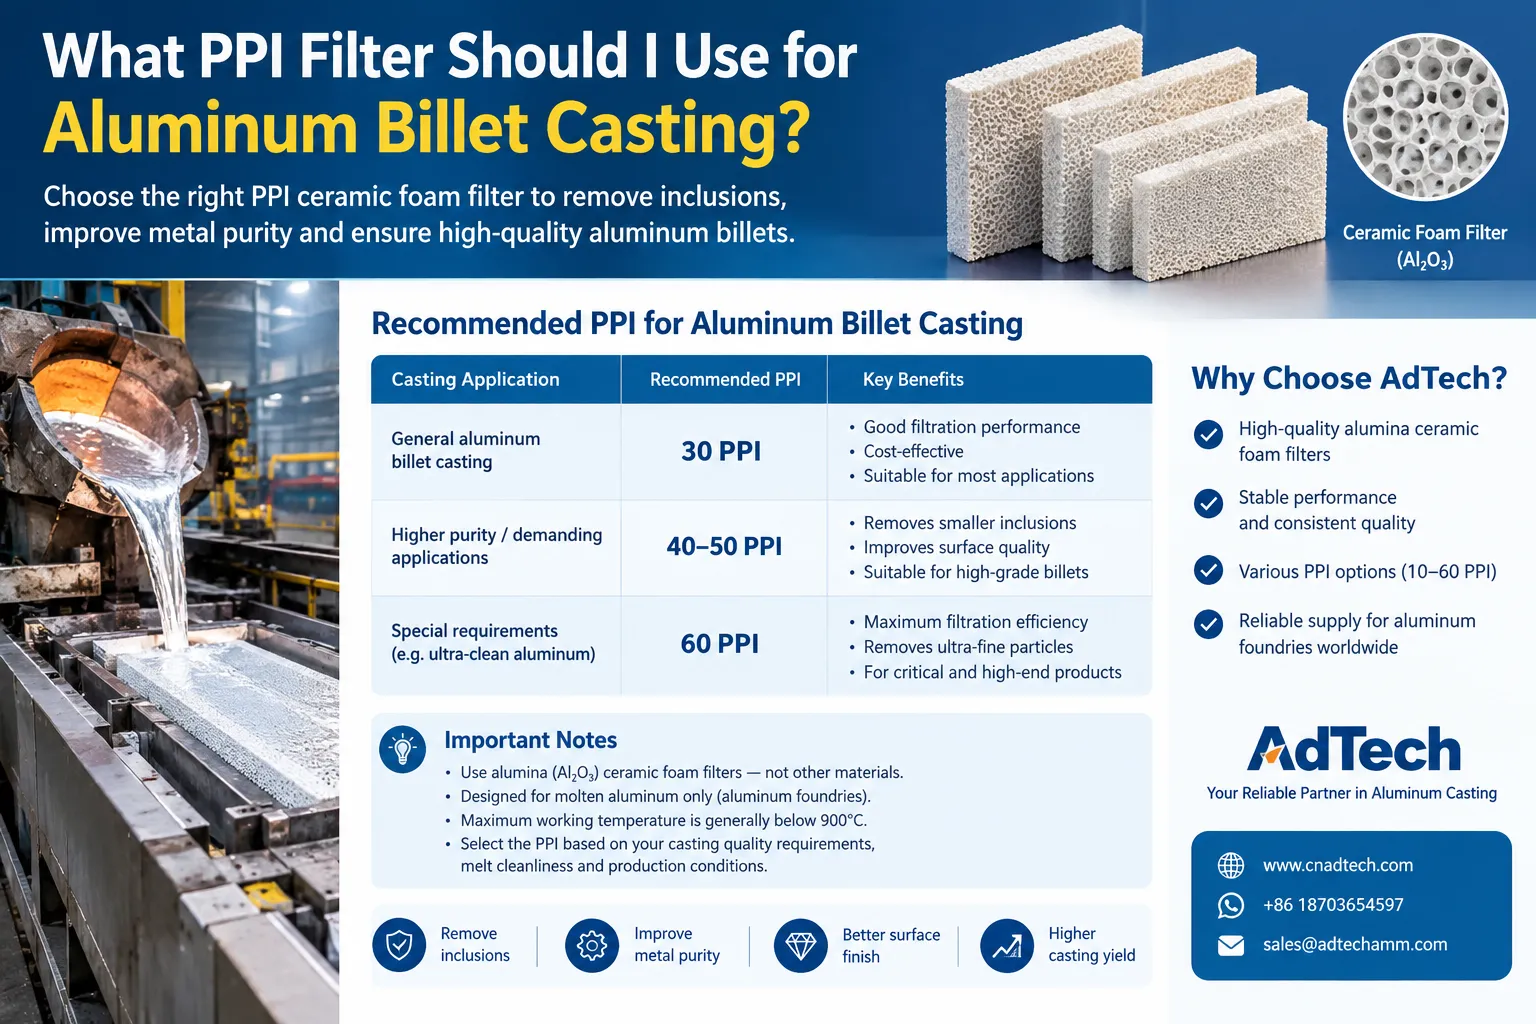
Par quel PPI faut-il commencer pour le moulage de billettes d'aluminium ?
Dans le cadre d'une opération classique de moulage de billettes d'aluminium, 30 PPI est une valeur de départ raisonnable.
Voici une gamme de sélection pratique :
| État de la pièce moulée | Plage initiale de l'IPP à évaluer | Considération principale |
|---|---|---|
| Taux d'inclusion élevé ou débit très élevé | 20-30 PPI | Débit et résistance à l'obstruction |
| Coulée générale de billettes | 30 PPI | Équilibre entre filtration et débit |
| Exigences de propreté plus strictes | 30-40 PPI | Amélioration du contrôle de l'inclusion |
| Exigences très élevées en matière de propreté | 40 à 50+ PPI | Filtration fine, sous réserve de validation du système |
Ce tableau doit être considéré comme un cadre de référence, et non comme une spécification figée.
La valeur correcte du PPI dépend des conditions réelles de production.
Par exemple, le fait d'augmenter la finesse d'un filtre de 30 PPI à 40 PPI peut améliorer la filtration des inclusions de plus petite taille, mais ce changement peut également accroître la résistance à l'écoulement. Si la surface de filtration n'est pas augmentée en conséquence, cela peut entraîner une instabilité du processus de coulée.
Par conséquent :
Ne choisissez pas systématiquement le PPI le plus élevé disponible.
Choisissez plutôt le PPI le plus bas permettant d'atteindre de manière fiable le niveau de propreté du métal requis dans les conditions réelles de production.
En savoir plus : Comment choisir un filtre en mousse céramique PPI ?
20 PPI contre 30 PPI pour le moulage de billettes d'aluminium
Le choix entre 20 et 30 PPI se résume souvent à trouver le juste équilibre entre rendement et propreté.
Quand un PPI de 20 peut être indiqué
A Filtre PPI 20 peut être envisagé lorsque :
- Le débit de métal est élevé
- L'aluminium entrant présente une teneur en inclusions relativement élevée
- Le colmatage du filtre est un problème
- Le système de coulée dispose d'une pression limitée
- Le niveau de propreté requis pour le produit ne justifie pas le recours à une filtration plus fine
- Une grande surface filtrante n'est pas pratique
- Ce procédé intègre déjà un traitement efficace de la matière fondue en amont
Un filtre à mailles plus larges offre généralement un débit plus important et une résistance moindre.
Cela peut s'avérer utile dans le cadre de la coulée de billettes à haut débit.
Cependant, il ne suffit pas de choisir le 20 PPI simplement parce qu’il présente une résistance à l’écoulement plus faible. Le fabricant doit tout de même s’assurer que la propreté de la billette obtenue répond aux spécifications requises.
Quand une résolution de 30 PPI est préférable
Une résolution de 30 PPI constitue souvent un meilleur point de départ lorsque le producteur souhaite obtenir un meilleur équilibre entre :
- Suppression de l'inclusion
- Débit nominal
- Durée de vie du filtre
- Stabilité lors de la coulée
- Débit de production
C'est pourquoi la densité de 30 PPI est couramment utilisée dans les applications de filtration de l'aluminium.
Des travaux de recherche publiés ont également porté sur 30 filtres en mousse céramique PPI, plus particulièrement dans le domaine de la filtration de l'aluminium, notamment sur leur capacité à éliminer les inclusions non métalliques.
Pour de nombreux producteurs de billettes, la norme 30 PPI constitue donc un premier niveau de qualité raisonnable pour la qualification.
Une densité de 40 PPI est-elle préférable à une densité de 30 PPI pour un bloc d'aluminium ?
Pas automatiquement.
Un filtre de 40 PPI présente une structure cellulaire plus fine qu'un filtre de 30 PPI et peut offrir un meilleur potentiel d'élimination des inclusions de plus petite taille.
Cependant, une filtration plus fine entraîne également une résistance supplémentaire à l'écoulement du métal.
La bonne question n'est pas :
“ Est-ce que 40 PPI, c'est mieux ? ”
C'est :
“ La filtration supplémentaire offerte par une finesse de 40 PPI justifie-t-elle la résistance supplémentaire à l'écoulement et le surcoût liés à ce procédé de moulage de billettes ? ”
Sélectionnez 30 PPI dans les cas suivants :
- La propreté standard des billettes est suffisante
- Le débit de production est important
- La masse fondue entrante présente un niveau modéré d'inclusions.
- Il faut surveiller l'encrassement du filtre
- Le système de filtration actuel fonctionne de manière fiable avec une finesse de 30 PPI.
Envisagez une résolution de 40 PPI lorsque :
- La billette est soumise à des exigences de propreté plus strictes
- Le traitement en aval est sensible aux inclusions
- Le système de filtration actuel à 30 PPI n'assure pas un niveau de propreté suffisant.
- La surface filtrante peut être augmentée si nécessaire
- Le système de coulée dispose d'une hauteur manométrique suffisante
- La matière fondue qui arrive est déjà assez propre
Une stratégie de production efficace consiste à modifier un seul paramètre principal à la fois.
En cas de changement de producteur :
- PPI
- taille du filtre
- épaisseur du filtre
- température du métal
- vitesse de coulée
- conditions de dégazage
lorsqu'elles se produisent toutes en même temps, il devient difficile de déterminer quelle modification est à l'origine du résultat.
Quand faut-il envisager une résolution de 50 PPI ou de 60 PPI ?
Les mailles de 50 PPI et 60 PPI offrent des structures de filtration plus fines, mais elles ne doivent pas être considérées comme le choix par défaut pour le moulage de billettes d'aluminium.
Ils peuvent être pris en compte lorsque :
- Une très grande pureté de la masse fondue est requise
- Un contrôle précis des inclusions est particulièrement important
- La pièce brute est destinée à des applications en aval exigeantes
- Le traitement de la masse fondue en amont est bien maîtrisé
- Le système de filtration offre une surface suffisante
- La pression métallostatique disponible est suffisante
- L'équipe de production a validé le débit du filtre
Le principal risque réside dans le fait qu'un filtre plus fin peut se colmater plus rapidement lorsque le métal entrant contient une forte concentration d'inclusions.
Cela donne lieu à un principe important :
Un filtre plus fin ne peut pas compenser indéfiniment une mauvaise propreté de la matière fondue en amont.
Si le métal en fusion atteint le filtre en transportant un excès de scories ou d'oxydes, le simple fait de passer d'un filtre de 30 PPI à un filtre de 50 PPI risque d'aggraver le colmatage plutôt que de résoudre le problème sous-jacent.
Dans certaines applications, il peut s'avérer plus efficace d'améliorer le nettoyage du four, la gestion de la masse fondue, le dégazage et la filtration en amont que d'augmenter continuellement l'indice PPI.
En savoir plus : Comment choisir le bon PPI pour la filtration dans les fonderies d'aluminium ?
L'indice PPI n'est qu'un critère parmi d'autres dans le choix d'un filtre
L'une des conclusions les plus importantes issues de la recherche technique est que l'indice PPI ne définit pas à lui seul un filtre en mousse céramique.
Parmi les caractéristiques techniques importantes, on peut citer :
| Spécifications | Pourquoi c'est important |
|---|---|
| PPI | Indique la densité nominale des pores |
| Matériau | Détermine la compatibilité avec l'aluminium fondu |
| Contenu en Al₂O₃ | En rapport avec la composition et les performances des céramiques |
| Dimensions du filtre | Détermine la surface de filtration disponible |
| Épaisseur | Influence le parcours de filtration et la perte de charge |
| Porosité ouverte | Influence la perméabilité |
| Structure de la fenêtre | Influence le comportement hydraulique et la rétention des particules |
| Résistance mécanique | Points importants à respecter lors de la manipulation et de l'installation |
| Tolérance dimensionnelle | Important pour un montage correct du boîtier de filtre |
| Données relatives à la perméabilité et au débit | Permet d'évaluer les performances hydrauliques |
| Comportement face aux chocs thermiques | À noter lors du démarrage |
| Scellement des bords | Empêche le contournement de l'aluminium fondu |
Une étude évaluée par des pairs, comparant des CFF à base d'alumine disponibles dans le commerce provenant de trois fournisseurs, a démontré que des classifications PPI identiques ne garantissent pas nécessairement des propriétés hydrauliques identiques.
Cela revêt une importance particulière pour un acheteur qui souhaite changer de fournisseur de filtres.
Si le filtre actuel est de 30 PPI et qu'un nouveau fournisseur propose également un filtre de 30 PPI, l'acheteur ne doit pas partir du principe que le produit de remplacement fonctionnera de la même manière.
Pourquoi la surface filtrante peut être plus importante que l'augmentation du PPI
Supposons qu'une ligne de coulée de billettes ait besoin d'un système de filtration plus performant, mais qu'elle fonctionne déjà à la limite de son débit.
Il existe deux approches possibles :
Option A : Passer de 30 PPI à 40 PPI.
Option B : Conserver une densité de 30 PPI tout en augmentant la surface de filtration effective.
L'option B peut parfois offrir un meilleur équilibre.
L'augmentation de la surface de filtration permet de réduire la charge spécifique de débit sur le filtre. Cela peut contribuer à maintenir le débit tout en assurant une filtration suffisante.
La solution appropriée dépend de la conception du caisson de filtration et du système de coulée.
Un fournisseur doit donc évaluer :
Débit du métal ÷ surface filtrante effective
plutôt que de se limiter à l'indice des prix à la production (IPP).
Cela revêt une importance particulière dans la coulée continue de billettes, où le filtre doit supporter un débit continu de métal en fusion plutôt qu’une coulée brève et intermittente.
En quoi le débit de coulée influe-t-il sur le choix du PPI ?
Une augmentation du débit de coulée entraîne généralement une augmentation de la charge hydraulique exercée sur le filtre.
Si un filtre est trop petit pour le débit requis, plusieurs problèmes peuvent survenir :
- Augmentation de la perte de charge
- Diminution du débit de métal
- Occlusion prématurée
- Moulage instable
- Difficulté à maintenir la vitesse de coulée requise
Un filtre à indice de performance (PPI) plus élevé peut accentuer ces effets, car une structure plus fine offre généralement une plus grande résistance à l'écoulement.
Par conséquent, si le rythme de production augmente, la bonne réponse pourrait être :
- augmenter la surface filtrante
- utiliser plusieurs filtres
- optimiser la conception du boîtier de filtre
- améliorer la propreté de la matière fondue en amont
- ajuster l'IPP
- ou combiner plusieurs de ces mesures
Il est généralement préférable de résoudre l'ensemble du problème hydraulique plutôt que de se contenter de modifier le PPI.
Dans quelle mesure la propreté de la matière fondue à l'entrée influe-t-elle sur le PPI ?
C'est l'un des facteurs les plus souvent négligés.
Prenons l'exemple de deux lignes de coulée de billettes.
Ligne A
La charge du four est relativement propre, la gestion des scories est maîtrisée, le traitement de la masse fondue est stable et le métal arrive au filtre avec une faible teneur en inclusions.
Un filtre de 30 PPI pourrait offrir des performances suffisantes.
Ligne B
La charge contient davantage de matériaux recyclés, le nettoyage du four est irrégulier et le métal entrant présente une teneur en inclusions plus élevée.
L'utilisation du même filtre à 30 PPI peut entraîner une campagne de filtrage plus courte.
Passer directement à 50 PPI pourrait aggraver le problème si le filtre fin venait à s'encrasser rapidement.
Une meilleure approche pourrait être la suivante :
- Améliorer la propreté de la matière fondue en amont.
- Stabiliser le dégazage.
- Contrôle des scories.
- Respecter les bonnes pratiques en matière de transfert de matière fondue.
- Évaluez le filtre existant.
- Ce n'est qu'à ce moment-là qu'il faut déterminer si un PPI plus fin est nécessaire.
C'est pourquoi le choix d'un PPI doit être considéré comme faisant partie intégrante de la système de filtration de l'aluminium en fusion, plutôt qu'un simple achat ponctuel de consommables.
Le dégazage a-t-il une incidence sur le choix d'un filtre en mousse céramique ?
Oui, mais le dégazage et la filtration sur mousse céramique permettent de résoudre des problèmes différents.
Le dégazage en ligne vise principalement l'hydrogène dissous et contribue à améliorer la qualité de la masse fondue en éliminant les gaz dissous.
La filtration sur mousse céramique vise principalement les inclusions non métalliques.
On peut donc considérer qu'un processus simplifié se présente comme suit :
Fusion → Traitement de la masse fondue → Dégazage → Filtration → Coulée
La configuration exacte du processus varie d'une fonderie à l'autre.
Il est important de noter qu'un filtre en mousse céramique ne doit pas être considéré comme remplissant la même fonction qu'un système de dégazage.
Si la porosité liée à l'hydrogène constitue le problème principal, le simple fait de passer de 30 PPI à 50 PPI ne permettra probablement pas de résoudre le problème sous-jacent.
Si les inclusions d'oxyde constituent le principal problème, la filtration pourrait jouer un rôle plus direct.
Comment savoir si votre PPI est trop élevé ?
Un indice PPI peut s'avérer trop élevé pour le système de filtration actuel si le filtre génère une résistance à l'écoulement excessive ou se colmate prématurément.
Parmi les signes avant-coureurs possibles, on peut citer :
- Le flux de coulée devient instable
- Le débit de métal diminue
- Le filtre ne s'amorce pas de manière fiable
- Les exigences en matière de pression augmentent
- La durée de vie du filtre devient étonnamment courte
- Le niveau de métal augmente en amont du filtre
- La vitesse de coulée ne peut pas être maintenue
- Le filtre accumule rapidement des impuretés
Ces symptômes ne doivent pas être automatiquement interprétés comme signifiant que “ le PPI est trop élevé ”.”
Le problème pourrait également être :
- surface filtrante insuffisante
- charge excessive d'inclusions entrantes
- mauvaise installation du filtre
- préchauffage insuffisant
- mauvaise étanchéité
- épaisseur de filtre inadaptée
- température instable du métal
- vitesse de coulée excessive
Le diagnostic doit donc prendre en compte l'ensemble du système.
Comment savoir si votre PPI est trop bas ?
Le problème inverse peut également se poser.
Un filtre peut être trop grossier si :
- La propreté requise des ébauches n'est pas atteinte
- Les taux d'inclusion restent supérieurs à l'objectif fixé
- Des défauts de surface persistent
- La transformation en aval continue de poser des problèmes liés aux inclusions
- Les mesures de qualité indiquent une filtration insuffisante
Dans ce contexte, passer de 20 PPI à 30 PPI peut sembler raisonnable.
Passer directement de 20 PPI à 50 ou 60 PPI n'est pas forcément justifié.
La meilleure approche consiste généralement en une qualification progressive.
Un arbre de décision pratique pour le choix d’un PPI
Voici un processus de décision simple pour la coulée de billettes d'aluminium :
Étape 1 : Définir les exigences de qualité des billettes
Demandez :
- Quel alliage est coulé ?
- Quelle est l'application finale ?
- Quelle est l'étape suivante après le moulage ?
- Quel niveau de pureté de la matière fondue est requis ?
Étape 2 : Déterminer le débit de métal
Record :
- Vitesse de coulée
- Débit de métal
- Nombre de brins de coulée
- Durée habituelle d'une campagne
Étape 3 : Évaluer la propreté de la matière fondue entrante
Déterminez si la masse fondue présente :
- Faible charge d'inclusion
- Charge d'inclusion modérée
- Taux d'inclusion élevé
Dans la mesure du possible, privilégiez une mesure objective de la propreté de la masse fondue plutôt qu'une simple inspection visuelle.
Le PoDFA, par exemple, est spécialement conçu pour identifier et quantifier les inclusions présentes dans les masses d'aluminium en fusion. Le LiMCA fournit des informations en temps réel sur la concentration et la distribution granulométrique des inclusions.
Étape 4 : Choisissez un PPI initial
Un point de départ pratique est le suivant :
20 à 30 PPI pour les conditions de haut débit ou de charge d'inclusion plus élevée
30 PPI pour la coulée générale de billettes
30 à 40 PPI pour des exigences de propreté plus élevées
40 à 50+ PPI uniquement lorsque l'application justifie une filtration plus fine et que le système est capable de la prendre en charge
Étape 5 : Vérifier la surface filtrante
Ne finalisez pas le PPI sans avoir vérifié la surface de filtration effective.
Étape 6 : Valider les performances en production
Écran :
- Stabilité de l'écoulement
- Comportement du filtre sous pression
- Durée de vie du filtre
- Vitesse de coulée
- Niveau d'inclusion
- Qualité de surface des billettes
- Rejet en aval
Cela offre une base bien plus solide pour finaliser le cahier des charges.
Que doivent indiquer les acheteurs à un fournisseur de filtres en mousse céramique ?
Si vous demandez un devis, veuillez ne pas envoyer uniquement :
“ Veuillez nous faire parvenir un devis pour 30 filtres en mousse céramique PPI. ”
Fournissez autant d'informations que possible sur le processus.
Une demande de devis pertinente doit comporter les éléments suivants :
| Informations | Exemple de documents à fournir |
|---|---|
| Application | Moulage de billettes d'aluminium |
| Alliage | Nuance spécifique d'alliage |
| Procédé de moulage | DC / coulée continue |
| Débit de métal | kg/min ou t/h |
| Filtre PPI | Niveau actuel ou souhaité |
| Dimensions du filtre | Longueur × largeur × épaisseur |
| Boîtier de filtre | Existant ou nouveau |
| Température du métal | Autonomie réelle |
| Niveau de propreté requis | Cahier des charges interne, le cas échéant |
| Filtre de courant | Fournisseur et qualité actuels |
| Problèmes liés aux filtres | Obstruction, fissure, dérivation, etc. |
| Vitesse de coulée | Taux de production réel |
| Durée de la campagne | Période d'exploitation habituelle |
Ces informations permettent au fournisseur d'évaluer le filtre dans le cadre du processus réel.
Quelles questions faut-il se poser pour comparer deux filtres de 30 PPI ?
Si deux fabricants indiquent le même indice PPI, posez davantage de questions.
Par exemple :
- Quelle est la composition de la céramique ?
- Quelle est la teneur en Al₂O₃ ?
- Quelle est l'épaisseur du filtre ?
- Quelle est la tolérance dimensionnelle ?
- Qu'est-ce que la porosité ouverte ?
- Comment l'IPP est-il mesuré ?
- La répartition des pores est-elle contrôlée ?
- Dispose-t-on de données sur la perméabilité ou le débit ?
- Qu'est-ce que la résistance à la compression ?
- Comment contrôle-t-on la résistance aux chocs thermiques ?
- Quel contrôle qualité est effectué ?
- La traçabilité par lot est-elle disponible ?
- Le fournisseur peut-il fournir des échantillons pour des essais de production ?
- Le fournisseur peut-il recommander une surface de filtration en fonction du débit réel ?
Le but n'est pas d'alourdir inutilement la paperasserie.
Cela vise à éviter une erreur courante lors des achats :
En partant du principe que des indices PPI identiques correspondent à des performances de filtration identiques.
Erreurs courantes lors du choix de filtres en billette d'aluminium
Erreur n° 1 : choisir le PPI le plus élevé
Un PPI plus élevé ne signifie pas automatiquement de meilleures performances globales.
Un filtre doit assurer une filtration adéquate sans compromettre la stabilité de la production.
Erreur n° 2 : choisir un PPI sans tenir compte du débit
Une spécification de filtre qui fonctionne à un certain débit de coulée peut ne pas fonctionner à un autre.
Erreur n° 3 : ne pas tenir compte de la surface filtrante
Augmenter le PPI tout en conservant une surface de filtration insuffisante peut entraîner une résistance excessive.
Erreur n° 4 : utiliser le PPI comme mesure exacte de la taille des pores
L'indice PPI indique la densité des pores, et non une ouverture parfaitement uniforme de ceux-ci.
Erreur n° 5 : partir du principe que tous les filtres de 30 PPI sont équivalents
Des études ont mis en évidence des différences mesurables entre des filtres disponibles dans le commerce présentant la même classification nominale.
Erreur n° 6 : utiliser un filtre plus fin pour compenser un mauvais traitement de la matière fondue
Si le métal entrant contient trop d'inclusions, un filtre plus fin peut s'encrasser plus rapidement.
Erreur n° 7 : modifier plusieurs variables de processus simultanément
Si le PPI, la taille du filtre, la température et la vitesse de coulée varient tous simultanément, les essais de production deviennent difficiles à interpréter.
Erreur n° 8 : ne pas tenir compte de la boîte de filtres
Un bon filtre ne peut pas compenser une étanchéité insuffisante ou une conception inadaptée du boîtier de filtre.
Erreur n° 9 : ne tenir compte que du prix unitaire
Le filtre le moins cher n'est pas forcément la solution la plus économique.
Un indicateur plus pertinent est le suivant :
Coût du filtre par tonne de billette conforme produite.
Cela tient compte des éléments suivants :
- Filtrer par prix
- Zone de filtrage
- Durée de vie du filtre
- Débit de coulée
- Fréquence de remplacement
- Ferraille
- Interruptions de production
Point de départ recommandé en fonction de l'application des billettes
Ce qui suit constitue un cadre pratique plutôt qu'une spécification universelle.
| Conditions d'application | Point de départ | Quand envisager un changement ? |
|---|---|---|
| Coulée de billettes à haut débit | 20-30 PPI | N'affinez le réglage que si la netteté l'exige |
| Lingot d'extrusion général | 30 PPI | Évaluer le 40 PPI si le contrôle d'inclusion s'avère insuffisant |
| Exploitation minière primaire plus respectueuse de l'environnement | 20-30 PPI | N'augmentez l'indice des prix à la production (IPP) que lorsque des données fiables le justifient |
| Opération faisant largement appel à des matériaux recyclés | 30 PPI | Améliorer le traitement de la matière fondue avant de se contenter d'augmenter le PPI |
| Billet de qualité supérieure | 30-40 PPI | Envisager une valeur comprise entre 40 et 50 PPI après la validation du système |
| Exigences très strictes en matière de propreté | 40 à 50+ PPI | Vérifier la perte de charge, la surface filtrante et la durée de vie du filtre |
Ce tableau doit être considéré comme un point de départ technique et non comme une garantie valable pour tous les alliages ou toutes les machines de moulage.
Quel est le meilleur PPI pour le moulage de billettes d'aluminium ?
Si l'on doit choisir un seul niveau de départ sans disposer d'informations supplémentaires sur le processus, Un PPI de 30 constitue généralement le point de départ le plus pratique pour le moulage de billettes d'aluminium.
Mais la sélection finale devrait obéir à la logique suivante :
Commencez par 30 PPI, puis ajustez en fonction de la propreté de la masse fondue, du débit, de la surface de filtration et des performances de coulée mesurées.
Utilisation 20 PPI lorsque le débit et la capacité à traiter des particules de grande taille priment sur la filtration fine.
Utilisation 30 PPI lorsqu'une solution équilibrée est nécessaire.
Considérer 40 PPI lorsque la pièce brute nécessite un niveau de propreté plus élevé et que le système de filtration dispose d'une capacité suffisante.
Considérer 50 PPI ou plus uniquement lorsqu'il existe une raison technique spécifique et que le système a été validé.
Le véritable objectif n'est pas de choisir le meilleur filtre.
Il s'agit de sélectionner le le filtre le plus grossier capable d'assurer de manière constante le niveau de propreté requis des billettes sans compromettre la stabilité de la production.
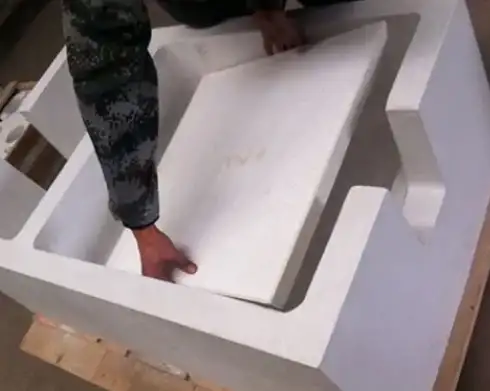
Comment l'AdTech peut faciliter la filtration des billettes d'aluminium
AdTech fabrique des filtres en mousse céramique destinés à la filtration de l'aluminium en fusion et propose différentes classes de PPI adaptées aux diverses exigences en matière de moulage.
Pour les applications liées aux billettes d'aluminium, le filtre doit être choisi en fonction des conditions réelles de coulée, plutôt que d'être considéré comme un consommable standard universel.
Les informations pertinentes pour une évaluation technique comprennent :
- Alliage d'aluminium
- Vitesse de lancer
- Dimensions du filtre
- PPI du filtre existant
- Configuration du boîtier de filtre
- Température du métal
- Niveau de propreté requis
- Problèmes actuels liés à la filtration
La gamme de filtres en mousse céramique d'AdTech propose plusieurs options de PPI pour la filtration de l'aluminium, ce qui permet d'adapter le degré de filtration et les dimensions du filtre à l'application visée.
L'entreprise fournit également des équipements complémentaires destinés au traitement de l'aluminium fondu, notamment des systèmes de filtration et des systèmes de dégazage en ligne, ce qui permet d'intégrer la filtration dans le processus global de traitement de la masse fondue.
Recommandation finale
Pour la plupart des opérations de moulage de billettes d'aluminium, Le 30 PPI est le niveau à évaluer en premier lieu.
Toutefois, la décision finale ne doit pas reposer uniquement sur l'indice PPI.
Un meilleur processus de sélection serait le suivant :
Définir les exigences en matière de propreté → mesurer le débit → évaluer la propreté de la matière fondue à l'entrée → sélectionner l'indice PPI initial → dimensionner la surface de filtration → valider la pression et le débit → mesurer la propreté finale de la matière fondue → confirmer les performances de production.
Si le processus nécessite un débit plus élevé, envisagez une finesse de 20 à 30 PPI.
Si le procédé nécessite une solution équilibrée, commencez par 30 PPI.
Si un niveau de propreté plus élevé est requis, envisagez une densité comprise entre 30 et 40 PPI.
Si vous envisagez une finesse de filtration de 50 PPI ou plus, vérifiez que cette filtration supplémentaire est réellement nécessaire et que l'ensemble du système est capable de supporter la résistance supplémentaire.
La règle d'or en matière d'achats est simple :
N'achetez pas un indice PPI. Optez plutôt pour une solution de filtration adaptée à votre procédé de moulage de billettes d'aluminium.
FAQ
1. Quel filtre PPI dois-je utiliser pour le moulage de billettes d'aluminium ?
Une densité de 30 PPI constitue un point de départ pratique pour de nombreuses opérations de moulage de billettes d'aluminium. En fonction du débit, de la propreté de la matière fondue et des exigences liées au produit, une finesse de 20 à 30 PPI peut convenir aux applications à haut débit, tandis qu'une finesse de 30 à 40 PPI peut être envisagée pour des exigences de propreté plus élevées.
2. Une résolution de 30 PPI est-elle suffisante pour le moulage de billettes d'aluminium ?
Oui. Une granulométrie de 30 PPI constitue un point de départ courant et pratique, car elle offre un bon équilibre entre l'élimination des inclusions et la fluidité du métal en fusion. La spécification finale doit toutefois être validée en fonction du processus de coulée réel.
3. Dois-je utiliser une résolution de 20 PPI ou de 30 PPI pour les lingots d'aluminium ?
Optez pour 20 PPI lorsque le débit et la résistance au colmatage constituent des critères essentiels. Optez pour 30 PPI lorsqu’un meilleur contrôle des particules est nécessaire tout en conservant un débit raisonnable.
4. Une résolution de 40 PPI est-elle préférable à une résolution de 30 PPI pour les lingots d'aluminium ?
Pas nécessairement. Une densité de 40 PPI offre une structure de filtration plus fine, mais elle peut également accroître la résistance à l'écoulement. Elle peut s'avérer préférable lorsque les exigences en matière de propreté des billettes sont plus strictes et que le système de filtration dispose d'une capacité suffisante.
5. Puis-je utiliser une résolution de 50 PPI pour le moulage de billettes d'aluminium ?
Oui, mais un filtre de 50 PPI doit généralement être considéré comme un choix spécifique plutôt que comme un filtre standard. Ce niveau de filtration supplémentaire doit être justifié par les exigences de propreté et validé en fonction du débit, de la surface filtrante et de la durée de vie du filtre.
6. Un PPI plus élevé permet-il toujours d'éliminer davantage d'inclusions ?
Pas nécessairement. Un PPI plus élevé offre généralement une structure de filtration plus fine, mais les performances réelles de filtration dépendent de la morphologie des pores, de la perméabilité, de l'épaisseur du filtre, de la vitesse du métal, des caractéristiques des inclusions et d'autres conditions de processus.
7. Pourquoi deux filtres en mousse céramique de 30 PPI peuvent-ils présenter des performances différentes ?
En effet, le PPI ne définit pas entièrement la structure du filtre. Différents fabricants peuvent produire des filtres présentant des caractéristiques différentes en termes de porosité, de dimensions des mailles, de géométrie des montants, de perméabilité et de perte de charge, même lorsque le PPI nominal est identique.
8. Un filtre PPI plus élevé peut-il entraîner un encrassement plus rapide du filtre en aluminium ?
Oui. Un filtre plus fin peut présenter une résistance à l'écoulement plus importante et s'encrasser plus rapidement lorsque l'aluminium entrant contient une forte concentration d'inclusions.
9. Dois-je augmenter le PPI si ma pièce brute présente des problèmes d'inclusions ?
Pas automatiquement. Il faut d'abord déterminer si le problème provient de la coulée entrante, du traitement de la coulée, du dégazage, de la gestion des scories, de la zone de filtration, de l'installation du filtre ou du PPI lui-même.
10. Quelles informations dois-je fournir à un fournisseur de filtres en mousse céramique ?
Veuillez indiquer l'alliage d'aluminium, le procédé de coulée, le débit de métal, l'indice PPI du filtre actuel, les dimensions du filtre, la conception du caisson de filtration, la température du métal, le niveau de propreté requis ainsi que tout problème de filtration actuel. Ces informations permettront au fournisseur d'évaluer le filtre dans le cadre du système global.