
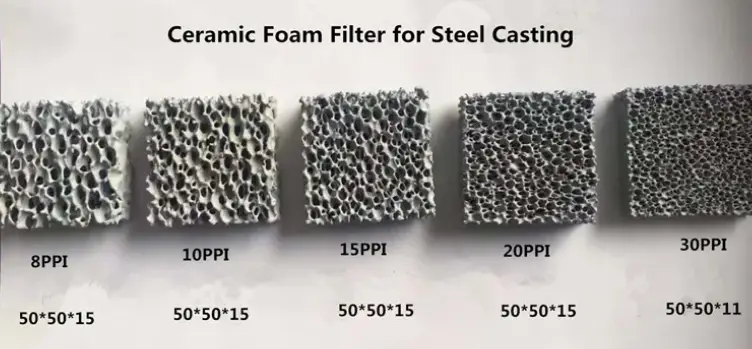
Le choix du PPI approprié pour un filtre en mousse céramique dépend tout d’abord du métal à filtrer, de la taille et du type d’inclusions à éliminer, de la pureté de l’alliage, de la température de coulée, du débit requis, du poids de la pièce moulée, des dimensions du filtre et du procédé de fonderie. Concrètement, un filtre en mousse céramique à faible PPI présente des pores plus larges et offre généralement une plus grande capacité de passage du métal avec un risque de colmatage moindre, tandis qu’un filtre à PPI élevé possède des pores plus fins et permet de retenir des inclusions plus fines, mais crée une plus grande résistance à l’écoulement du métal en fusion. Il n’existe donc pas de PPI universellement “ idéal ”. Nous sélectionnons généralement la structure poreuse la plus grossière capable d’assurer de manière constante la propreté de coulée requise, puis nous validons ce choix par des calculs de capacité d’écoulement et des essais contrôlés en fonderie. Les grades commerciaux courants comprennent 10, 20, 30, 40, 50 et 60 PPI, bien que les spécifications disponibles varient en fonction de la composition de la céramique et du fabricant. Pour de nombreuses applications, des valeurs comprises entre 10 et 30 PPI sont généralement associées à la filtration de la fonte et de l’acier, tandis que la filtration des alliages d’aluminium utilise couramment des valeurs comprises entre 20 et 60 PPI. Ces plages constituent des points de départ plutôt que des règles techniques immuables.
Chez AdTech, nous considérons le choix du PPI comme un choix de système de filtration plutôt que comme une simple décision d’achat de filtre. Le PPI indique le nombre nominal de pores par pouce linéaire, mais il ne définit pas à lui seul l’efficacité de filtration, la perméabilité, la taille des fenêtres poreuses, la résistance aux chocs thermiques ou la capacité de rétention des métaux. Deux filtres portant la mention “ 30 PPI ” peuvent présenter des comportements différents en raison de différences au niveau de la composition chimique de la céramique, de la morphologie de la mousse, de l’épaisseur du revêtement, de la porosité ouverte, de la répartition des pores et de l’uniformité de fabrication. Les ingénieurs et les acheteurs doivent donc évaluer le PPI en tenant compte du matériau du filtre, de sa surface filtrante, de son épaisseur, du procédé de moulage et des paramètres de qualité mesurables.
Que signifie « PPI » sur un filtre en mousse céramique ?
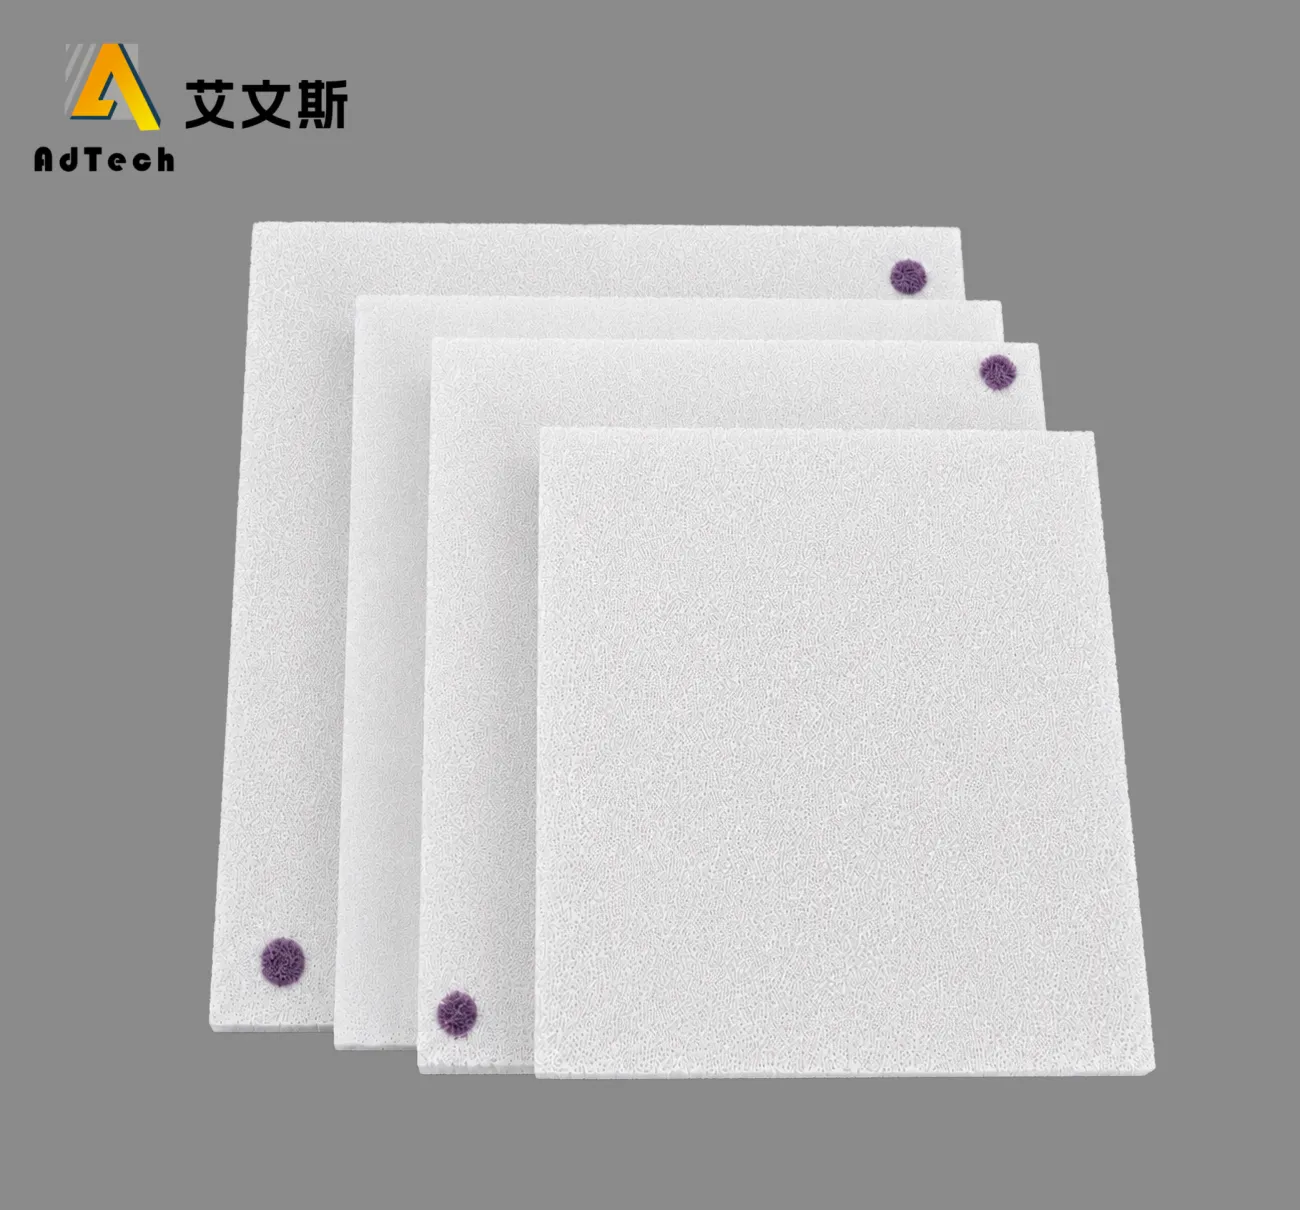
L'abréviation PPI signifie “ pores par pouce ”. Il s'agit d'une désignation couramment utilisée pour décrire la structure cellulaire de la mousse céramique réticulée.
Une mousse de 10 PPI présente une structure cellulaire relativement grossière. Une 30 PPI Ce produit présente une structure plus fine, tandis qu'un PPI de 50 ou 60 correspond à une granulométrie nominale encore plus fine. L'augmentation du PPI réduit généralement les dimensions caractéristiques des fenêtres poreuses et augmente la surface interne disponible pour interagir avec les inclusions.
Cela semble simple, mais le PPI ne doit pas être interprété comme la taille exacte d'une maille de tamis.
Les filtres en mousse céramique sont des structures réticulées tridimensionnelles, et non des tamis tissés dotés d’ouvertures carrées uniformes. Les pores et les ouvertures varient en forme et en diamètre. Le métal en fusion s’écoule à travers des passages sinueux interconnectés ; la filtration repose donc sur plusieurs mécanismes, et non sur un simple tamisage mécanique.
Cette distinction est importante lorsqu'on compare des fournisseurs.
Un cahier des charges d'achat se limitant à la mention “ filtre en mousse céramique de 30 PPI ” laisse plusieurs propriétés importantes non définies. La densité, la porosité ouverte, la perméabilité, la composition céramique et les tolérances dimensionnelles peuvent toutes influer sur les performances de coulée.
Un PPI plus élevé est-il synonyme d'un meilleur filtre ?
Pas automatiquement.
Un indice PPI plus élevé correspond généralement à une structure cellulaire nominale plus fine. Cela ne signifie pas pour autant que tous les procédés de moulage tirent profit du choix de la valeur la plus élevée disponible.
Le passage à une structure plus fine peut :
- améliorer la probabilité de retenir les inclusions non métalliques de petite taille.
- accroître le contact entre le métal en fusion et le réseau céramique interne.
- augmenter la perte de charge.
- réduire la capacité de débit disponible.
- accroître la sensibilité aux métaux fortement contaminés.
- augmenter le risque d'obstruction prématurée.
- exigent un meilleur contrôle de la température et de l'alimentation en matière.
Un filtre à mailles larges peut donc s'avérer plus performant qu'un filtre à mailles fines lorsque ce dernier entrave le remplissage et entraîne des défauts de coulée.
L'objectif technique n'est pas d'atteindre un PPI maximal. Il s'agit plutôt d'obtenir un niveau de propreté suffisant, associé à un remplissage stable et reproductible du moule.
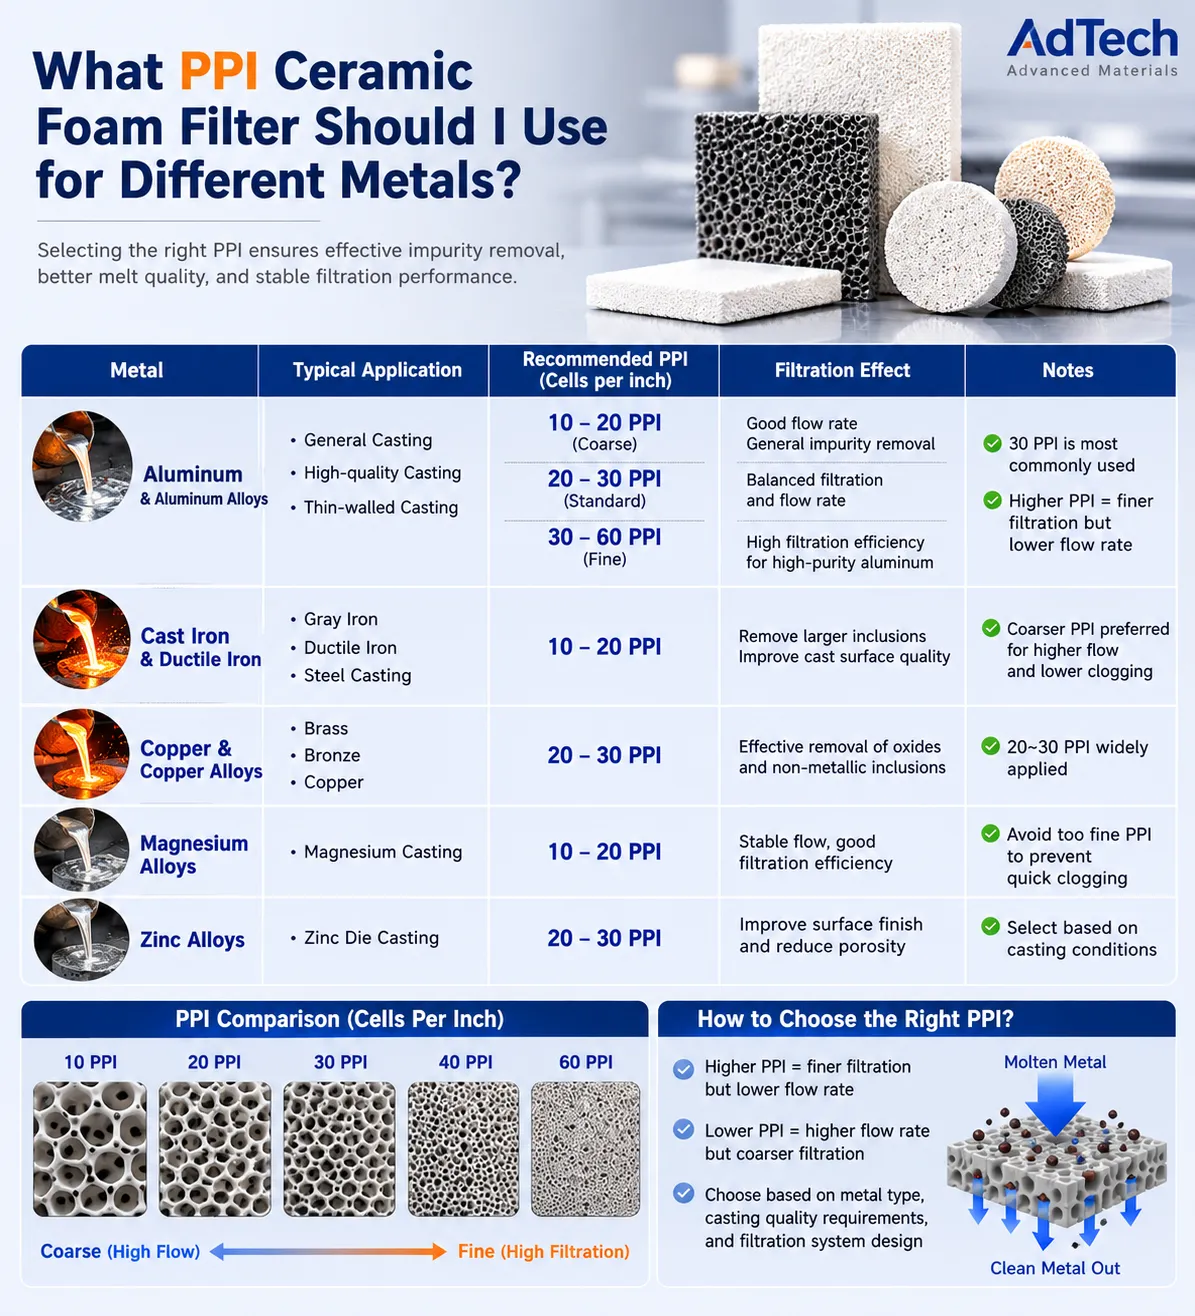
Quel filtre en mousse céramique PPI dois-je utiliser pour les différents métaux ?
Les valeurs suivantes constituent des fourchettes préliminaires utiles. Elles ne doivent pas se substituer à une validation réalisée avec l'alliage, la géométrie du filtre et les conditions de moulage réels.
| Métal en fusion / application | Fourchette habituelle des doses initiales d'IPP | Problème courant lié à la sélection |
|---|---|---|
| Alliages d'aluminium | 20 à 60 PPI | films d'oxyde, inclusions, stabilité d'écoulement |
| Pièce moulée en aluminium, usage général | 20 à 40 PPI | équilibre entre propreté et rendement |
| Aluminium à haute pureté | 30 à 60 PPI | réduction plus fine des inclusions |
| Cuivre et alliages de cuivre | 10 à 30 PPI | température, élimination des oxydes, débit |
| Fonte ductile | 10 à 30 PPI | scories, produits de réaction, capacité |
| Fonte grise | 10 à 30 PPI | élimination des scories et remplissage fiable du moule |
| Acier moulé | 10 à 30 PPI | charge thermique, débit, stabilité des matériaux réfractaires |
| Alliages de nickel/alliages résistants aux hautes températures | En fonction de l'application | compatibilité avec la céramique et résistance thermique |
Ces valeurs sont délibérément présentées sous forme de fourchettes plutôt que de recommandations strictes. A Filtre PPI 20 Une solution qui fonctionne efficacement sur une ligne de moulage d'aluminium peut ne pas garantir un niveau de propreté suffisant sur une autre. De même, le fait de faire passer un procédé de moulage de fonte qui a fait ses preuves de 10 PPI à 30 PPI sans adapter la taille du filtre peut nuire au remplissage.
Nous commençons par identifier le problème métallurgique, puis nous affinons les spécifications relatives aux pores.
Comment choisir un PPI en fonction de la taille de l'échantillon ?
On part souvent du principe que les pores de la mousse céramique doivent être plus petits que les inclusions à éliminer. Ce modèle décrit assez bien la filtration par tamis, mais il ne rend pas pleinement compte de la filtration par mousse céramique.
La mousse céramique peut retenir des inclusions grâce à plusieurs effets qui agissent en synergie :
- Les grosses particules peuvent être retenues mécaniquement au niveau de la surface du filtre ou à proximité de celle-ci.
- Les particules les plus petites peuvent entrer en collision avec les entretoises en céramique lorsqu'elles se déplacent dans des passages sinueux.
- Des agglomérats d'inclusions peuvent se loger à l'intérieur du corps du filtre.
- Les particules déposées peuvent modifier le comportement de filtration ultérieur.
- Les variations dans l'écoulement du métal en fusion peuvent réduire le transfert des agglomérats de scories et d'oxydes vers l'aval.
Par conséquent, la relation entre la “ taille des particules ” et la “ taille des pores ” n'est pas biunivoque.
Pourquoi la filtration en profondeur est-elle importante ?
Un filtre en mousse céramique présente une surface interne tridimensionnelle importante.
Contrairement à un maillage fin, le métal en fusion ne se contente pas de traverser un seul plan. Il se déplace à travers un réseau de ligaments céramiques. Cela offre aux inclusions en suspension de multiples occasions d'entrer en contact avec une surface ou avec du matériau déjà piégé.
C'est l'une des raisons pour lesquelles le PPI, à lui seul, ne permet pas de prédire avec précision l'efficacité de l'inclusion-exclusion.
Pour les programmes exigeants en matière de qualité, les ingénieurs doivent évaluer la propreté réelle du métal en aval. En fonction de l'alliage et de l'installation, les techniques utiles peuvent inclure la métallographie, l'examen des fractures, l'analyse de type PoDFA, les méthodes de type LiMCA, le contrôle par ultrasons, le contrôle par rayons X ou les données quantitatives sur les rejets de coulée.
La technique de mesure doit être adaptée à la question métallurgique étudiée.
Comment le PPI influe-t-il sur le débit du métal en fusion ?
L'augmentation de l'indice de densité apparente (PPI) tend à accroître la résistance à l'écoulement du métal liquide, car les voies d'écoulement deviennent plus fines et plus sinueuses. L'épaisseur du filtre, la porosité ouverte, la structure céramique et la charge en inclusions influencent également cette résistance.
Le filtre doit laisser passer une quantité suffisante de métal avant que le délai de remplissage de la pièce moulée ne soit dépassé.
C'est pourquoi le débit constitue l'un des paramètres clés pour le dimensionnement d'un filtre.
Supposons que deux filtres aient les mêmes dimensions de surface et la même épaisseur :
| Propriété | Filtre PPI inférieur | Filtre PPI supérieur |
|---|---|---|
| Structure cellulaire nominale | Plus grossier | Plus fin |
| Passages caractéristiques | Plus grand | Plus petit |
| Résistance à l'écoulement avec filtre propre | Généralement inférieur | Généralement plus élevé |
| Potentiel d'interception des inclusions fines | Plus bas en général | Plus élevé en général |
| Résistance à l'obstruction | Généralement plus élevé | Généralement inférieur |
| Capacité de traitement des métaux | Généralement plus élevé | Généralement inférieur |
| Sensibilité aux basses températures de coulée | Plus bas en général | Plus élevé en général |
Les termes “ généralement ” et “ en règle générale ” sont importants. Le PPI n'est pas la seule variable qui influe sur la perméabilité.
Pourquoi deux filtres de 30 PPI peuvent-ils avoir des débits différents ?
Prenons l'exemple de deux filtres de 30 PPI achetés auprès de fabricants différents.
Les deux boîtes portent le même marquage PPI, mais l'un des produits peut présenter des entretoises en céramique épaisses, des fenêtres à pores partiellement fermés et une porosité ouverte plus faible. L'autre peut présenter une structure réticulée plus uniforme et une perméabilité plus élevée.
Leur comportement en matière de débit de liquide mesuré peut donc varier considérablement.
Lors de l'évaluation des fournisseurs, nous vous recommandons de ne pas vous limiter à la classe de porosité nominale et de vous renseigner sur :
- porosité ouverte
- perméabilité ou données de débit validées
- densité apparente
- épaisseur du filtre
- tolérance dimensionnelle
- uniformité des pores
- pores obstrués ou bouchés
- résistance à la compression
- résistance aux chocs thermiques
- composition céramique
- cohérence d'un lot à l'autre
Cette distinction revêt une importance particulière lorsqu'il s'agit de remplacer un fournisseur établi. “ Même PPI ” ne signifie pas nécessairement “ mêmes performances de moulage ”.”
En savoir plus : Comment choisir le bon PPI pour la filtration dans les fonderies d'aluminium en 2026
Quel PPI convient-il à la coulée d'aluminium ?
La filtration de l'aluminium fait souvent appel à une mousse céramique relativement fine, car l'aluminium fondu peut contenir des films d'oxyde, des particules d'oxyde, des composés intermétalliques et d'autres impuretés non métalliques.
Les valeurs nominales courantes sont notamment 20, 30, 40, 50 et 60 PPI.
Voici un cadre de sélection initial utile :
| État de la pièce moulée en aluminium | PPI à prendre en considération | Objectif principal |
|---|---|---|
| Taux d'inclusion élevé / débit élevé | 20 à 30 | capacité accrue et réduction des obstructions |
| Filtration générale en fonderie | 30 à 40 | propreté/équilibre des flux |
| Exigences de propreté plus strictes | 40 à 50 | filtration plus fine |
| Application très exigeante | 50 à 60 | haut niveau de propreté, sous réserve de validation du processus |
Ces chiffres ne constituent pas des caractéristiques techniques universelles.
Un filtre de haute qualité de 30 PPI, associé à un traitement rigoureux de la matière fondue, peut donner de meilleurs résultats qu'un filtre de 50 PPI utilisé dans un processus mal maîtrisé.
Pourquoi les filtres en mousse céramique d'alumine sont-ils couramment utilisés avec l'aluminium ?
Les produits en mousse céramique à base d'alumine sont largement utilisés pour la filtration de l'aluminium et des alliages d'aluminium en raison de leur résistance au feu et de leur aptitude à entrer en contact avec la masse fondue, à condition d'être correctement fabriqués et utilisés.
La composition exacte du filtre mérite encore qu'on s'y attarde. Les filtres commerciaux à base d“” alumine » peuvent présenter des différences au niveau de leur formulation, de leur système de liant et de leurs propriétés physiques.
La sélection devrait donc porter à la fois sur les PPI et sur la chimie des céramiques.
Quel est le meilleur pour l'aluminium : 30 PPI ou 40 PPI ?
Aucun de ces deux chiffres n'est meilleur en soi.
Une qualité de 30 PPI peut être préférable dans les cas suivants :
- Le moulage nécessite un débit relativement élevé.
- la masse fondue entrante contient davantage d'inclusions.
- la marge de température de coulée est limitée.
- Il n'est pas facile d'augmenter la surface filtrante.
On peut envisager une qualité de 40 PPI dans les cas suivants :
- La propreté en aval doit être améliorée.
- la surface filtrante disponible offre une capacité suffisante.
- La qualité de la matière fondue est raisonnablement maîtrisée.
- les exigences en matière de temps de remplissage restent réalisables.
En règle générale, nous ne modifions qu'une seule variable principale à la fois lors des essais de production. Modifier simultanément le PPI, les dimensions du filtre, la géométrie de l'entrée de matière et le traitement de la masse fondue rend difficile l'identification de la cause de toute amélioration.
Quel PPI est utilisé pour la coulée de fer et d'acier ?
La filtration du fer et de l'acier crée un environnement thermique et métallurgique différent de celui de la filtration de l'aluminium. Les températures plus élevées du métal en fusion confèrent une importance particulière à la stabilité des matériaux réfractaires et à leur résistance aux chocs thermiques.
Les grains plus grossiers, généralement compris entre 10 et 30 PPI, constituent souvent un bon point de départ.
La filtration du fer peut concerner les scories, les résidus de fusion, les débris réfractaires, les produits de réaction et d'autres matières non métalliques indésirables. La filtration de l'acier impose des exigences thermiques particulièrement élevées à la céramique.
Pourquoi utilise-t-on la zircone dans la filtration des métaux à haute température ?
Les filtres en mousse céramique à base de zircone sont couramment utilisés dans le secteur sidérurgique et dans d'autres applications soumises à des températures extrêmement élevées, car les formulations appropriées de zircone offrent une résistance aux hautes températures et une grande stabilité chimique.
Les filtres en mousse céramique à base de carbure de silicium sont largement utilisés dans la fonderie de fer et dans certaines applications de fonderie de métaux non ferreux.
On peut résumer cette relation générale comme suit :
| Gamme de filtres en céramique | Association pour les candidatures communes | Facteur de sélection important |
|---|---|---|
| Alumine | Transformation de l'aluminium et des métaux non ferreux | propreté et fluidité |
| Carbure de silicium | Fonte et certaines applications dans le domaine des métaux non ferreux | comportement thermique et résistance mécanique |
| Zircone | Acier / moulage à haute température | stabilité réfractaire à des températures extrêmes |
La compatibilité effective doit être vérifiée à l'aide de la fiche technique du fournisseur. Les noms des céramiques ne suffisent pas à eux seuls à garantir la compatibilité avec tous les alliages.
Quel est le lien entre la taille du filtre et le PPI ?
C'est l'un des aspects les plus importants qui sont négligés lorsque l'indice des prix à la production (IPP) est considéré comme un simple paramètre d'achat isolé.
Un filtre doit remplir deux fonctions :
- supprimer ou réduire les inclusions ciblées.
- faire passer la quantité requise de métal dans le délai de remplissage imparti.
Un filtre plus fin dont la surface filtrante est insuffisante peut constituer un obstacle majeur.
Commencez par calculer le débit de métal requis
Si un moule nécessite qu'une masse métallique M y pénètre dans un délai de remplissage t, le débit massique moyen requis est :
Qm = M / t
où :
Qm = débit massique requis.
M = masse de métal en fusion traversant le filtre.
t = temps de remplissage requis.
Si le flux massique admissible validé du filtre sélectionné dans des conditions comparables est égal à G, la relation simplifiée et préliminaire avec la surface frontale est la suivante :
A = Qm / G
où :
A = surface effective de filtration requise
G = débit massique admissible par unité de surface filtrante
Une marge de conception est alors généralement nécessaire, car un filtre réel accumule des impuretés et ne conserve pas son état initial de propreté.
Le flux admissible doit être déterminé à partir de données validées correspondant au type de filtre, à l'alliage, à la température et au procédé concernés. Une valeur générique trouvée sur Internet ne doit pas être considérée comme une constante de conception.
Qu'est-ce que le chargement d'un filtre ?
La charge du filtre est un autre concept pratique qui peut être exprimée, par exemple, en nombre total de kilogrammes de métal fondu par unité de surface filtrante.
Si une quantité excessive de métal contaminé est forcée à passer à travers un filtre de dimension insuffisante, les particules retenues réduisent progressivement le débit. La perte de charge augmente et la dernière partie de la coulée peut se dérouler différemment de la première.
C'est pourquoi le simple fait d'acheter un filtre plus fin sans tenir compte de la surface peut résoudre un problème tout en en créant un autre.
En quoi la température de versement influe-t-elle sur le PPI recommandé ?
La température du métal en fusion influe sur sa fluidité et interagit donc fortement avec la perméabilité du filtre.
Un processus se déroulant à une température proche de la limite inférieure acceptable de la température de coulée tolère moins les restrictions de débit inutiles. De la chaleur est également transférée au filtre en céramique pendant le remplissage.
Un filtre plus fin peut nécessiter un contrôle plus rigoureux des éléments suivants :
- température de coulée
- durée du transfert
- pratiques relatives à la louche
- emplacement du filtre
- dimensions du filtre
- conception des portes
- temps de remplissage du moule
La solution ne consiste pas simplement à augmenter la température de coulée chaque fois qu'un filtre provoque une obstruction. Une température excessive peut entraîner d'autres problèmes métallurgiques et de procédé. La température doit rester dans la plage de température de coulée validée pour l'alliage et la pièce moulée.
Le choix du filtre doit être adapté au procédé et ne pas imposer une méthode de versement qui serait par ailleurs peu souhaitable.
Que se passe-t-il si l'indice PPI d'un filtre en mousse céramique est trop élevé ?
Un PPI inutilement élevé peut accroître la résistance hydraulique et réduire la marge de sécurité contre le colmatage.
Les symptômes possibles sont les suivants :
- un temps de remplissage du moule plus long.
- un écoulement de métal interrompu ou instable.
- remplissage incomplet.
- des fermetures à froid ou des défauts de coulée.
- colmatage prématuré du filtre.
- une dépendance accrue vis-à-vis de la température de coulée.
- des performances de coulée irrégulières d'une coulée à l'autre.
Le fait de constater la présence d'inclusions dans une pièce moulée ne signifie donc pas automatiquement qu'il faille “ utiliser un PPI plus élevé ”.”
La cause première pourrait plutôt être une surface filtrante insuffisante, un contournement du filtre, une contamination excessive de la matière fondue, un écumage insuffisant, des turbulences après la filtration, un filtre endommagé, un mauvais positionnement ou une réoxydation en aval.
Que se passe-t-il si le PPI est trop bas ?
Opter pour une granulométrie trop grossière comporte ses propres risques.
Un filtre à faible indice de performance de filtration (PPI) peut offrir un bon débit, mais ses performances de filtration risquent d'être insuffisantes par rapport aux exigences de propreté. Les particules fines non métalliques ou les agglomérats d'inclusions de petite taille peuvent être moins efficacement retenus.
Cela peut se traduire par :
- rejets liés à l'inclusion.
- surfaces usinées de qualité inférieure.
- une moindre homogénéité des propriétés mécaniques.
- fuites dans les composants étanches à la pression.
- défaillances lors des contrôles.
- baisse du rendement des étapes en aval du processus.
Le juste milieu se situe entre une filtration insuffisante et une restriction excessive.
La taille des pores correspond-elle au PPI ?
Non.
Ce point mérite une attention particulière dans le cahier des charges.
Le PPI est une valeur nominale liée à la fréquence des cellules de mousse. Les dimensions des pores dans une céramique réticulée varient sur une certaine plage, plutôt que de correspondre à un diamètre précis.
Il convient donc de considérer avec prudence les affirmations telles que “ 30 PPI correspondent exactement à X millimètres ”, à moins qu’un fabricant n’ait fourni une définition fondée sur des mesures et une méthode d’essai.
Des procédés de fabrication différents peuvent donner lieu à des structures sensiblement différentes pour un même PPI nominal.
Quelles propriétés doivent figurer dans un cahier des charges PPI ?
Pour les applications critiques, un cahier des charges technique peut inclure :
| Paramètres | Pourquoi c'est important |
|---|---|
| IPP nominal | Qualité de mousse de base |
| Dimensions du filtre | Contrôle l'installation et la surface visible disponible |
| Épaisseur | Influence le volume de filtration et la résistance |
| Composition céramique | Détermine l'adéquation métallurgique et thermique |
| Porosité ouverte | Influence la perméabilité |
| Densité apparente/en vrac | Indique la cohérence structurelle |
| La force | Essentiel pour l'intégrité du transport et des services |
| Résistance aux chocs thermiques | À respecter lors du contact avec du métal en fusion |
| Tolérance dimensionnelle | Évite les problèmes d'installation et de dérivation |
| Uniformité des pores | Contribue à maintenir un débit prévisible |
| Conditions de fonctionnement maximales | Prend en charge la qualification des applications |
| Critères de contrôle qualité | Améliore la reproductibilité d'un lot à l'autre |
Les équipes chargées des achats peuvent se baser sur ces caractéristiques pour comparer les offres d'un point de vue technique, plutôt que de se limiter à l'évaluation du prix par filtre.
Comment les ingénieurs doivent-ils choisir le PPI, étape par étape ?
Notre méthode de travail part du risque de défaut de moulage et aboutit à la validation de la production. Elle ne consiste pas à choisir d'emblée la valeur de porosité la plus élevée figurant dans un catalogue.
Voici une séquence de sélection pratique :
- Identifier l'alliage et la plage de températures de coulée réelle. Cela permet de déterminer les familles de céramiques pouvant raisonnablement être envisagées.
- Définissez l'objectif en matière de propreté. Déterminez quels sont les inclusions ou les défauts de moulage à réduire et comment vous mesurerez la réussite de cette démarche.
- Évaluer la qualité de la matière fondue entrante. Une forte concentration en inclusions peut altérer considérablement la capacité d'un filtre fin.
- Déterminer le poids de la pièce moulée et le temps de remplissage requis. Ces valeurs permettent de calculer le débit moyen de métal requis.
- Définir les dimensions de filtre disponibles. La surface de la face, l'épaisseur et la géométrie d'installation doivent être évaluées conjointement.
- Choisissez une fourchette préliminaire de PPI. Appuyez-vous sur votre expérience en matière d'alliages, l'historique des procédés existants et les données d'essais fournies par les fournisseurs plutôt que sur un tableau de référence universel.
- Vérifiez le débit et la capacité. Assurez-vous que le filtre proposé est capable de traiter la masse de métal requise avec une marge technique suffisante.
- Réaliser des essais de production contrôlés. Comparer la qualité de la filtration, le remplissage des moules, les défauts de coulée et la stabilité du processus.
- Inspectez les filtres usagés lorsque cela s'avère nécessaire. Cet examen permet de mettre en évidence le comportement de rétention, une accumulation locale ou un colmatage inattendu.
- Fixez définitivement le cahier des charges technique complet. Consignez davantage d'informations que les seuls indices PPI afin que les livraisons ultérieures reproduisent fidèlement le filtre homologué.
Cette approche permet de faire le lien entre la terminologie de laboratoire et les performances quotidiennes de la fonderie.
Comment valider un nouveau PPI dans le cadre d'un essai en fonderie ?
Pour qu'un essai clinique soit pertinent, il faut disposer d'une référence objective.
Avant de remplacer un filtre, notez les performances du processus actuel. Cela peut inclure le taux de rebut, le nombre d'inclusions, la température de coulée, le poids de la pièce moulée, le temps de remplissage, les propriétés mécaniques, les résultats des contrôles aux rayons X, les défauts d'usinage et les résultats des essais d'étanchéité.
Introduisez ensuite le filtre candidat tout en maintenant les autres paramètres influents aussi constants que possible.
Voici à quoi peut ressembler un test comparatif :
| Mesures | Filtre de courant | Filtre de candidats | Cible |
|---|---|---|---|
| PPI | 20 | 30 | Définie par un essai |
| Surface de la face du filtre | Enregistré | Enregistré | Capacité suffisante |
| Température d'écoulement | Enregistré | Contrôlé | Fenêtre de traitement |
| Temps de remplissage | Enregistré | Enregistré | Dans la limite |
| Rejets liés à l'inclusion | Base de référence | Mesuré | Plus bas |
| Défauts de coulée / arrêts à froid | Base de référence | Mesuré | Pas d'augmentation |
| Rupture du filtre | Base de référence | Mesuré | Spécification « zéro » / « acceptable » |
| Rendement global de coulée | Base de référence | Mesuré | Amélioré ou maintenu |
Un coulage réussi ne constitue qu'une preuve peu probante. La reproductibilité, compte tenu des variations normales du processus, revêt une importance bien plus grande.
Nous surveillons également les conditions aux limites. Un candidat qui donne de bons résultats uniquement à la température de coulée la plus élevée, mais qui échoue à proximité de la limite inférieure normale, présente une faible robustesse du procédé.
Un PPI plus élevé peut-il compenser la mauvaise qualité du métal fondu ?
Ce n'est que dans une mesure limitée, et s'appuyer ainsi sur le filtre constitue un mauvais contrôle du processus.
Un filtre s'inscrit dans le cadre d'un système plus large de contrôle de la qualité du métal en fusion. Une contamination excessive épuise la capacité du filtre et augmente la perte de charge.
Dans le domaine de la transformation de l'aluminium, les opérations en amont peuvent inclure un nettoyage adéquat des fours, l'application de flux si nécessaire, le dégazage, la décantation et un transfert soigneux. Les opérations liées au fer et à l'acier disposent de leurs propres procédures de gestion des scories et de manipulation des masses fondues.
Le traitement précis dépend de l'alliage et de l'installation, mais la hiérarchie technique générale reste utile :
réduire la contamination en amont, éviter d'introduire de nouvelles sources de contamination lors du transfert, puis recourir à la filtration pour contrôler les particules restantes.
Un PPI plus précis ne doit pas se substituer aux règles de base en matière de qualité de la matière fondue.
En quoi la conception des orifices influence-t-elle le choix d'un filtre en mousse céramique ?
Le filtre et le système de commande interagissent par voie hydraulique.
Un filtre en mousse céramique correctement positionné peut contribuer à réguler l'écoulement du métal, mais la géométrie en aval reste un facteur déterminant. Les expansions soudaines, les changements brusques de direction, les vitesses excessives, les flux en chute libre et les canaux d'alimentation mal conçus peuvent générer des turbulences indésirables.
La filtration ne permet pas d'éliminer tous les défauts d'inclusion qui apparaissent après que le métal a quitté le filtre.
Ce système performant comprend :
cuve de coulée ou godet → canal de coulée → canal principal → emplacement du filtre → canal secondaire → points d'injection → cavité du moule
Il faut prendre en compte l'ensemble du parcours d'écoulement.
Le filtre devrait-il contrôler l'ensemble du système de déclenchement ?
Un filtre impose généralement une restriction délibérée, mais concevoir tout un système autour d'une restriction arbitraire imposée par un filtre peut poser problème.
Les ingénieurs doivent comparer la section d'étranglement, la surface effective du filtre, la hauteur de coulée et les exigences en matière de temps de remplissage. La simulation peut s'avérer utile pour les pièces moulées coûteuses ou techniquement complexes, en particulier lorsque la répartition du flux est complexe.
Les essais physiques restent importants, car les modèles numériques reposent sur des hypothèses concernant la perméabilité, les conditions aux limites et les propriétés de la masse fondue.
L'épaisseur d'un filtre en mousse céramique a-t-elle une incidence sur le choix du PPI ?
Oui.
L'indice PPI indique le type de structure cellulaire, mais pas la distance que le métal doit parcourir à travers cette structure.
À un PPI nominal donné, l’augmentation de l’épaisseur modifie le volume de filtration interne et peut également influer sur la résistance à l’écoulement. L’épaisseur doit donc figurer dans les caractéristiques techniques du filtre.
Une affirmation telle que “ nous utilisons actuellement 30 PPI ” est incomplète.
Une description plus précise sur le plan technique pourrait inclure le type de céramique, le PPI nominal, la longueur, la largeur, l'épaisseur, la tolérance de fabrication ainsi que les données vérifiées relatives à la perméabilité ou à la capacité.
Ce niveau de détail s'avère particulièrement utile lors de la sélection de fournisseurs alternatifs.
Comment comparer les fournisseurs de filtres en mousse céramique ?
Le prix doit être évalué une fois que l'équivalence technique a été établie.
Dans le cadre d'une production à grand volume, de légères différences de coût entre les filtres peuvent sembler importantes. Pourtant, un seul rejet d'usinage lié à la présence d'impuretés peut coûter bien plus cher que le filtre lui-même.
Nous privilégions la rentabilité globale du processus :
Coût total de la filtration = coût d'achat des filtres + frais de manutention + rebuts liés aux filtres + rebuts liés aux inclusions + coûts d'inspection et de retouche en aval + coût lié à l'instabilité de la production
Le prix unitaire le plus bas ne correspond donc pas nécessairement au coût le plus bas par pièce moulée acceptée.
Quelles questions les équipes d'achat devraient-elles poser à un fournisseur ?
Parmi les questions utiles à poser au fournisseur, citons la composition de la céramique, les nuances PPI disponibles, les tolérances dimensionnelles, les spécifications relatives aux propriétés physiques, les méthodes de contrôle en production, la traçabilité des lots, le mode d'emballage, la plage de températures recommandée et les données relatives au débit et à la capacité spécifiques à l'application.
Le fait de demander un échantillon ne signifie pas pour autant que le fournisseur soit retenu.
Les échantillons doivent faire l'objet d'un contrôle à la réception et d'une évaluation contrôlée de la production avant d'être homologués pour la commercialisation. Dans la mesure du possible, conserver des échantillons de référence ou les registres d'inspection relatifs au matériel homologué.
Quels problèmes de qualité peuvent nuire aux performances d'un PPI en bon état de fonctionnement ?
Un numéro correctement choisi et imprimé sur un carton ne peut pas compenser les irrégularités de fabrication des filtres.
Parmi les problèmes potentiels liés à la qualité des filtres, on peut citer :
- structure cellulaire hétérogène.
- des fenêtres excessivement obstruées.
- fissures
- particules de céramique en suspension.
- bords abîmés.
- déformation.
- variation dimensionnelle.
- revêtement irrégulier.
- résistance insuffisante.
- mauvaise résistance aux chocs thermiques.
- contamination survenue pendant le stockage ou la manutention.
L'emballage mérite également une attention particulière. La mousse céramique est poreuse et nécessite, par nature, une manipulation soigneuse. Les dommages subis au niveau des bords pendant le transport peuvent nuire à la pose et éventuellement créer des voies de dérivation.
Les filtres doivent être conservés propres et secs, conformément aux recommandations du fabricant.
Pourquoi le contournement du filtre est-il parfois plus important que le PPI ?
Imaginons qu'une fonderie passe de 20 PPI à 40 PPI, mais qu'elle laisse un espace mal contrôlé autour du filtre.
Il peut arriver qu'une partie du métal en fusion emprunte le chemin présentant la plus faible résistance, en contournant le filtre, au lieu de traverser son corps poreux. Dans ce cas, la taille nominale des pores n'a que peu d'importance pour la partie contournée.
Il est donc essentiel d'adopter une bonne position assise.
Vérifier :
- dimensions de la poche filtrante.
- ajustement des bords.
- conception du joint d'étanchéité, le cas échéant.
- tolérances dimensionnelles.
- orientation du filtre.
- casse lors de la mise en place.
- mouvement pendant le coulage.
Lorsqu'un essai de filtration donne des résultats décevants, il convient d'examiner ces aspects mécaniques fondamentaux avant de conclure que le PPI est erroné.
Comment les filtres en mousse céramique permettent-ils de réduire les défauts de moulage ?
Une filtration adéquate permet de réduire la quantité de matières non métalliques indésirables pénétrant dans la cavité du moule. En fonction de l'alliage et de la pièce moulée, une meilleure pureté du métal peut contribuer à améliorer la qualité de surface, le comportement à l'usinage, l'uniformité des propriétés mécaniques et le rendement de production.
Toutefois, la filtration céramique ne doit pas être présentée comme une solution miracle.
La porosité due principalement à la présence de gaz dissous, au retrait de solidification ou à des problèmes d'alimentation ne disparaîtra pas automatiquement après avoir modifié l'indice PPI du filtre. De même, les défauts liés au moule nécessitent des mesures correctives spécifiques au moule.
Cette distinction est essentielle lors de l'analyse des causes profondes.
Si un défaut est classé à tort comme un problème d'inclusion, la fonderie peut passer des semaines à tester des filtres sans s'attaquer à la cause réelle du problème.
Quel PPI offre le meilleur compromis entre efficacité de filtration et débit ?
Le grain optimal dépend de l'application, mais une règle efficace consiste à choisir une finesse suffisante pour répondre aux exigences de propreté tout en conservant une perméabilité et une capacité de charge suffisantes dans les conditions de production normales les moins favorables.
Concrètement, cela signifie que le filtre devrait continuer à fonctionner lorsque :
- La température de coulée est proche de la limite inférieure autorisée.
- La propreté de la masse fondue varie dans les limites normales.
- Le poids de la pièce moulée se situe à la limite supérieure de la tolérance autorisée.
- Les propriétés des filtres varient dans les limites des spécifications.
- Les conditions de coulée présentent des variations normales liées à l'opérateur.
Il s'agit davantage d'une réflexion axée sur les processus que de tests visant à déterminer le scénario le plus favorable.
Une spécification de filtre qui ne fonctionne que dans des conditions idéales n'est pas suffisamment robuste pour la production en série.
Exemple de sélection PPI pour un filtre en mousse céramique
Prenons l'exemple d'une fonderie d'aluminium utilisant un filtre à base d'alumine de 20 PPI. Le contrôle des pièces moulées révèle que le taux de rebut lié aux inclusions est plus élevé que souhaité.
Passer immédiatement à 50 ou 60 PPI constituerait une réaction trop radicale.
Nous commencerions par vérifier le défaut au moyen d’une analyse métallurgique. Si la présence d’inclusions est confirmée, nous examinerions les conditions de manipulation de la coulée, le contournement du filtre et la capacité de courant. Si ces conditions s’avèrent acceptables, une évaluation contrôlée à 30 ou 40 PPI pourrait constituer la prochaine étape logique.
Supposons que la valeur de 40 PPI réduise les défauts liés aux inclusions, mais entraîne des problèmes de remplissage lors des coulées à basse température. Plusieurs options techniques s'offrent alors :
augmenter la surface filtrante, envisager une densité de 30 PPI, améliorer la régularité de la température, réduire la charge en inclusions en amont ou revoir la géométrie des canaux de coulée.
Se contenter de revenir à 20 PPI ou d'augmenter la température au-delà d'une plage appropriée sur le plan métallurgique reviendrait à passer à côté du problème au niveau du système.
Cet exemple montre pourquoi le choix d'un PPI relève fondamentalement d'un problème d'optimisation.
Que doit-on indiquer dans un cahier des charges pour l'achat d'un filtre en mousse céramique ?
Un cahier des charges d'achat rigoureux doit définir suffisamment de caractéristiques pour garantir le respect du processus validé par le service d'ingénierie.
Plutôt que de se contenter d'ordonner :
“ Filtre en mousse céramique, 30 PPI ”
Pensez à préciser :
“ Type de filtre en mousse céramique homologué, composition céramique, PPI nominal, dimensions extérieures, épaisseur, tolérances dimensionnelles, limites requises pour les propriétés physiques, critères de contrôle, exigences en matière d'emballage, traçabilité et application homologuée. ”
Les caractéristiques précises dépendent de votre système qualité.
Lorsque les filtres sont utilisés dans des pièces moulées critiques pour la sécurité ou soumises à une réglementation stricte, le contrôle des changements apportés par le fournisseur peut également revêtir une grande importance. Une modification apparemment mineure de la formulation de la céramique ou des conditions de fabrication peut altérer le comportement du filtre, même si la désignation PPI reste inchangée.
Foire aux questions sur le filtre en mousse céramique PPI
1. Que signifie « 30 PPI » dans le cas d'un filtre en mousse céramique ?
Le terme « 30 PPI » désigne une structure nominale de mousse céramique comportant environ 30 pores par pouce linéaire, selon la méthode de classification du fabricant. Il ne faut pas l'interpréter comme signifiant 30 ouvertures identiques ni comme un diamètre de pore précis, car la mousse réticulée présente une structure tridimensionnelle irrégulière et répartie de manière non uniforme.
2. Une résolution de 10 PPI est-elle plus fine ou plus grossière qu'une résolution de 30 PPI ?
Un filtre de 10 PPI est plus grossier. Il présente généralement des alvéoles plus larges et une résistance à l'écoulement plus faible. Un filtre de 30 PPI a une structure plus fine et permet généralement de retenir davantage d'impuretés plus petites, tout en réduisant le débit par rapport à un filtre grossier par ailleurs comparable.
3. Quel est le meilleur filtre en mousse céramique PPI pour l'aluminium ?
Il n'existe pas de grade unique adapté à toutes les pièces moulées en aluminium. Une finesse de filtration comprise entre 20 et 60 PPI couvre de nombreuses applications commerciales, et il est souvent intéressant d'envisager une finesse comprise entre 30 et 40 PPI pour la filtration à usage général. La propreté de la pièce moulée, les exigences en matière de fluidité, la surface filtrante et la température de coulée déterminent le choix final.
4. Un PPI plus élevé permet-il d'éliminer les particules les plus fines ?
En règle générale, une mousse plus fine permet de retenir davantage d’inclusions de petite taille, mais la filtration sur mousse céramique ne se résume pas à un simple tamisage. La composition chimique des inclusions, leur agglomération, la morphologie du filtre, la vitesse d’écoulement du métal, la mouillabilité et le comportement en filtration en profondeur influencent également les performances de rétention.
5. Puis-je remplacer un filtre de 20 PPI par un filtre de 30 PPI de mêmes dimensions ?
C'est possible, mais il ne faut pas le faire sans vérifier le débit. Un filtre de 30 PPI impose généralement une résistance plus élevée. Vérifiez le temps de remplissage, la marge de température, la charge totale en métal et la qualité de la coulée avant d'approuver ce remplacement.
6. L'indice PPI d'un filtre en mousse céramique permet-il de déterminer sa porosité ?
Non. Le PPI et la porosité ouverte sont des paramètres structurels liés, mais ils ne sont pas interchangeables. Des filtres présentant un PPI nominal identique peuvent présenter une porosité ouverte, des dimensions de ligaments et une perméabilité différentes.
7. Pourquoi mon filtre en céramique s'encrasse-t-il avant que le moule ne soit plein ?
Parmi les causes possibles, on peut citer une charge excessive en inclusions, un PPI trop fin, une surface de contact insuffisante, une faible fluidité de la masse fondue, une structure de filtre défectueuse ou des conditions d'injection inadaptées. Examinez la masse fondue, le filtre utilisé et les données de processus avant de modifier un paramètre.
8. Quel filtre en mousse céramique convient à la coulée d'acier ?
Les filtres en mousse céramique à base de zircone sont couramment utilisés dans les environnements exigeants de filtration de l'acier, car les produits à base de zircone correctement formulés peuvent résister à des conditions thermiques extrêmes. PPI commence souvent par une gamme de granulométrie relativement grossière, mais la nuance, la taille et la composition chimique exactes doivent être validées en fonction de l'acier et du procédé de moulage.
9. Un filtre en mousse céramique peut-il éliminer les gaz de l'aluminium fondu ?
Un filtre en mousse céramique est principalement destiné à réduire les inclusions non métalliques et à influencer la fluidité de la masse fondue. Il ne doit pas être considéré comme un substitut au dégazage lorsque le contrôle de l'hydrogène dissous est nécessaire. Le contrôle des gaz et la filtration des inclusions interviennent sur des mécanismes différents liés à la qualité de la masse fondue.
10. Comment savoir si mon PPI actuel est correct ?
Évaluez les performances de production plutôt que de vous fier uniquement à l'étiquette du filtre. Un PPI adapté permet d'obtenir le niveau de propreté métallique requis tout en garantissant un temps de remplissage acceptable, une stabilité du débit, une capacité et des taux de défauts acceptables sur toute la plage de production normale. Si la propreté ou le débit s'avèrent insuffisants, examinez l'ensemble du système de filtration avant de modifier la finesse de filtration.
Comment parvenons-nous à une décision finale concernant l'IPP ?
Le filtre en mousse céramique PPI le plus fiable n’est pas nécessairement la qualité la plus fine qu’un fournisseur puisse fabriquer. Il s’agit de la qualité qui permet, de manière constante, d’atteindre le niveau de contrôle des inclusions requis tout en garantissant un remplissage correct de l’ensemble de la pièce moulée, malgré les variations normales de production.
Chez AdTech, nous résumons le processus de sélection à cinq questions interdépendantes : Quel métal en fusion filtrons-nous ? Quelles contaminations doivent être maîtrisées ? Quel niveau de propreté la pièce moulée doit-elle présenter ? Quelle quantité de métal doit traverser le filtre dans le délai imparti ? Le filtre proposé est-il capable de maintenir ces performances dans les conditions réelles d'une fonderie ?
Le PPI devient alors l'une des variables techniques d'un cahier des charges complet en matière de filtration.
Pour l'aluminium, une plage de 20 à 60 PPI constitue une fourchette d'évaluation large et utile, les valeurs intermédiaires offrant souvent un bon compromis entre propreté et débit. Les applications dans le domaine du fer et de l'acier commencent généralement par des structures plus grossières, souvent comprises entre 10 et 30 PPI, tandis que la composition céramique revêt une importance croissante à des températures élevées. Aucune de ces valeurs ne doit se substituer à une validation spécifique à l'application.
La règle finale la plus utile est simple : choisir le PPI en tenant compte de la composition chimique de la céramique, de la surface frontale, de l’épaisseur, de la perméabilité, de la propreté du métal, de la température de coulée et des conditions de coulée, puis valider cette combinaison à l’aide de données de coulée reproductibles. Cette méthode fournit aux ingénieurs un cahier des charges technique défendable et offre aux équipes d’achat quelque chose de bien plus précieux qu’un simple nombre de pores : un filtre en mousse céramique dont l’adéquation au processus réel est démontrée.