
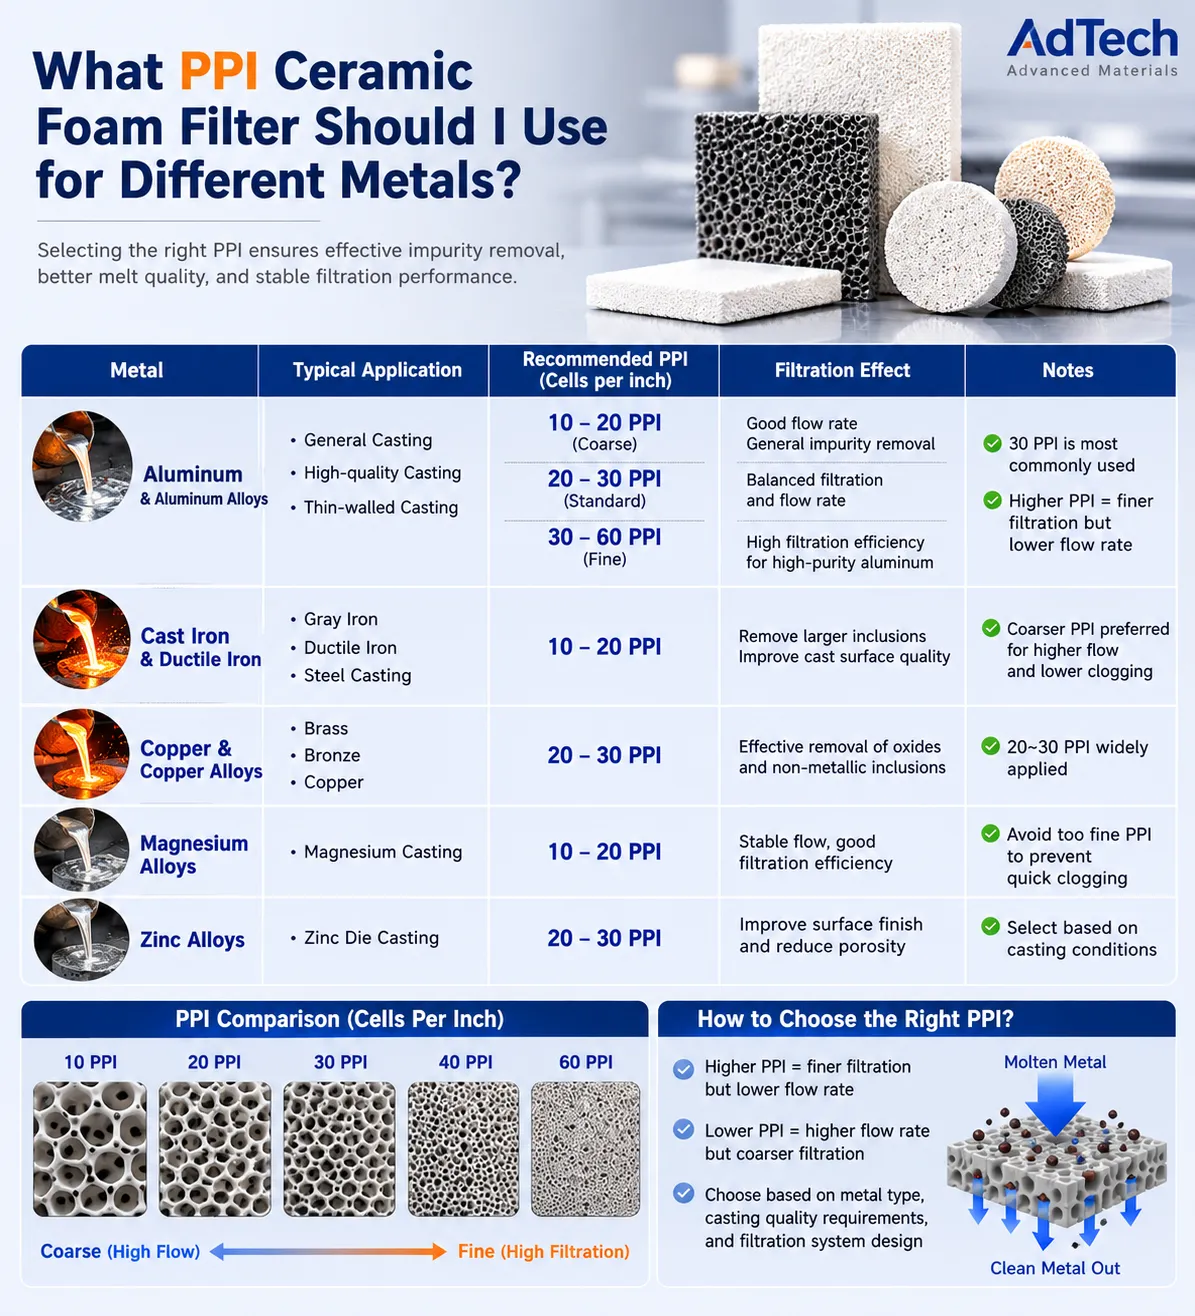
En la mayoría de las operaciones de fundición de lingotes de aluminio, 30 PPI es un punto de partida práctico para un filtro de espuma cerámica, sobre todo cuando el objetivo es encontrar el equilibrio entre la pureza del aluminio fundido y un flujo estable. Sin embargo, 30 PPI no es una especificación universal. A Filtro de 20 a 30 PPI puede resultar más adecuado cuando el sistema de colada requiere un alto rendimiento o cuando la masa fundida entrante presenta una carga de inclusiones relativamente elevada, mientras que 40 PPI Se pueden tener en cuenta cuando se requiera un mayor nivel de control de impurezas y la superficie de filtración disponible y el cabezal metálico puedan soportar la resistencia adicional al flujo. Los grados más altos, como 50 o 60 PPI, solo deben seleccionarse cuando los requisitos de limpieza lo justifiquen y se haya validado el sistema de filtración completo.
Lo importante es que El PPI no debe seleccionarse por sí solo. Los productores de lingotes de aluminio deben tener en cuenta la aleación, el ritmo de fundición, la limpieza del metal fundido entrante, la calidad requerida del producto, las dimensiones del filtro, la superficie filtrante, el espesor del filtro, la temperatura del metal, la presión metalostática disponible y el rendimiento del sistema de filtración completo.
¿Qué significa «PPI» en un filtro de fundición de lingotes de aluminio?
PPI significa poros por pulgada. Es una forma habitual de describir la estructura celular de un filtro de espuma cerámica.
Un filtro con un PPI más bajo presenta una estructura celular abierta relativamente gruesa. Un filtro con un PPI más alto presenta una estructura celular más fina.
En general:
| PPI | Estructura general | Resistencia al flujo | Capacidad para capturar inclusiones finas |
|---|---|---|---|
| 10 PPI | Tosco | Bajo | Baja |
| 20 PPI | Relativamente grueso | Bajo a moderado | Moderado |
| 30 PPI | Medio | Moderado | Bien |
| 40 PPI | Bien | Moderado a alto | Más alto |
| 50 PPI | Más fino | Alta | Más alto |
| 60 PPI | Muy bien | Muy alta | Muy alta |
Estas relaciones resultan útiles para la selección inicial, pero no deben interpretarse como normas técnicas exactas.
Más información: Filtros de espuma cerámica de 10 PPI, 30 PPI y 60 PPI.
Un filtro de espuma cerámica no es un tamiz convencional con orificios circulares uniformes. Presenta una estructura porosa tridimensional e interconectada. El comportamiento real de la filtración depende de la morfología del filtro, incluyendo el tamaño de las celdas, el tamaño de las aberturas, la porosidad, la geometría de los puntales y el espesor.
Una investigación en la que se compararon filtros comerciales de espuma cerámica de alúmina reveló que los filtros con la misma designación PPI pueden presentar propiedades morfológicas e hidráulicas diferentes. Esto significa que “La indicación ”30 PPI» por sí sola no describe completamente el comportamiento de filtración de un filtro..
A efectos de compra, esta distinción es importante.
Es posible que dos proveedores presenten sus presupuestos:
Filtro de espuma cerámica de alúmina, 30 PPI, 50 mm de grosor
pero es posible que los filtros no tengan necesariamente la misma permeabilidad, caída de presión, propiedades mecánicas o rendimiento de filtración.
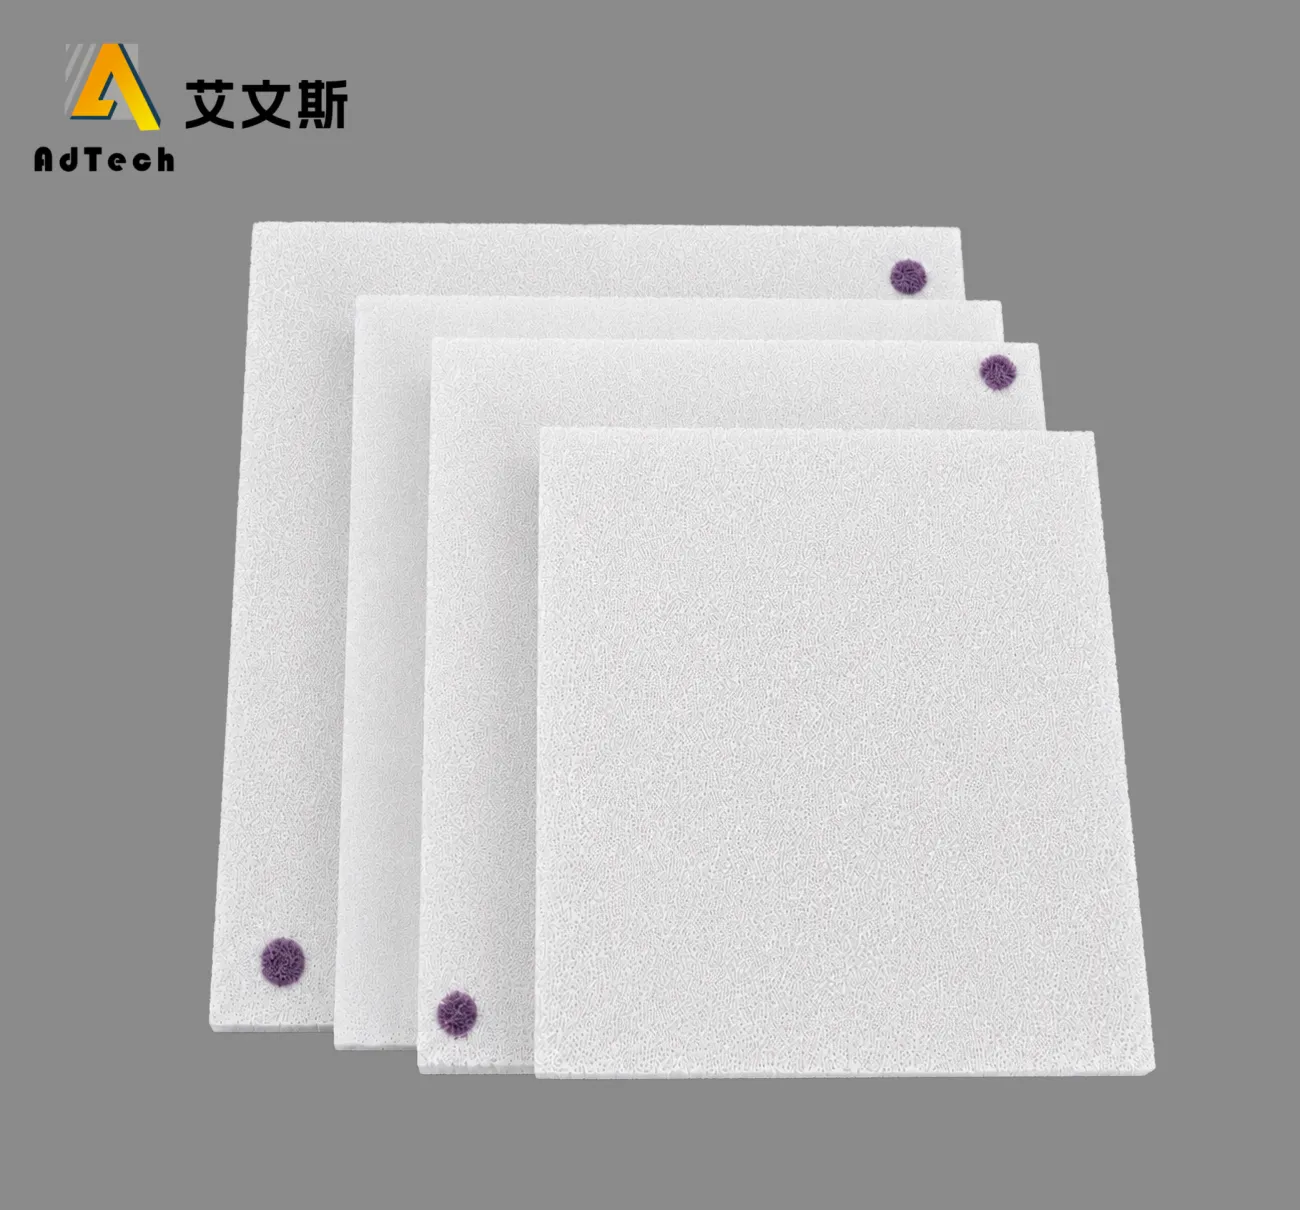
¿Por qué es importante la filtración con espuma cerámica en la fundición de lingotes de aluminio?
La fundición de lingotes de aluminio requiere un control de las inclusiones no metálicas, ya que estas pueden afectar al procesamiento posterior y a la calidad del producto final.
En función de la aleación y del proceso, entre los contaminantes relevantes pueden figurar:
- Láminas de óxido de aluminio
- Partículas de óxido
- Inclusiones que contienen espinela
- Partículas de escoria
- Partículas refractarias
- Otras inclusiones no metálicas
Los filtros de espuma cerámica proporcionan una trayectoria de filtración tridimensional por la que fluye el aluminio fundido. Las inclusiones pueden capturarse mediante una combinación de interceptación, efectos inerciales, adhesión y filtración en profundidad.
Esto es diferente a considerar el filtro como un simple tamiz.
Las investigaciones sobre la filtración del aluminio han demostrado que la filtración en profundidad es un mecanismo importante. Las impurezas pueden penetrar en la estructura abierta del filtro cerámico y adherirse a las superficies internas, en lugar de quedar simplemente retenidas en la primera abertura de los poros.
Esta es una de las razones por las que un filtro de espuma cerámica puede eliminar inclusiones más pequeñas de lo que podría sugerir una interpretación simple de su PPI nominal.
La eficacia de la filtración depende del tamaño de las partículas, la velocidad del metal, la geometría del filtro, la porosidad y otras propiedades del filtro y del sistema de colada.
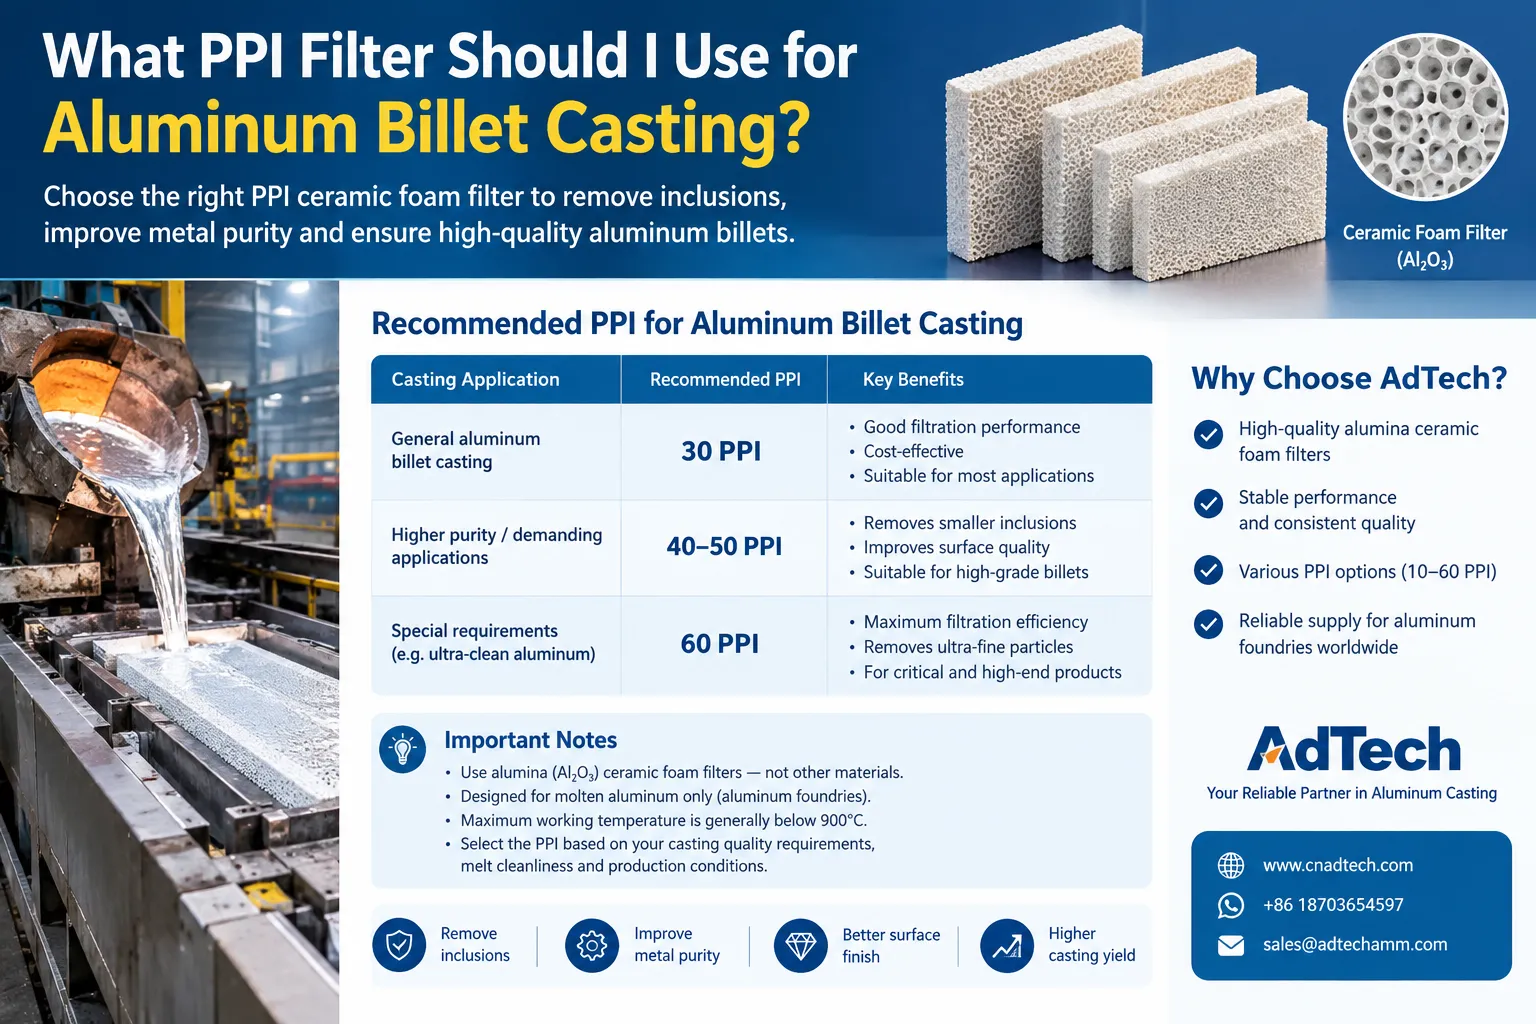
¿Con qué PPI se debe empezar en la fundición de lingotes de aluminio?
En una operación típica de fundición de lingotes de aluminio, 30 PPI es un nivel inicial razonable.
Un rango de selección práctico es:
| Estado de la pieza fundida a partir de un lingote | Rango inicial del PPI que se debe evaluar | Consideración principal |
|---|---|---|
| Alta carga de inclusión o rendimiento muy elevado | 20-30 PPI | Capacidad de caudal y resistencia a la obstrucción |
| Fundición de lingotes en general | 30 PPI | Equilibrio entre filtración y caudal |
| Requisitos de limpieza más estrictos | 30-40 PPI | Control de inclusión mejorado |
| Requisitos de limpieza muy exigentes | 40-50+ PPI | Filtración fina, sujeta a la validación del sistema |
Esta tabla debe considerarse un marco de referencia inicial, no una especificación fija.
El PPI correcto depende de las condiciones reales de producción.
Por ejemplo, aumentar el tamaño de un filtro de 30 PPI a 40 PPI puede mejorar la filtración de inclusiones más pequeñas, pero este cambio también puede aumentar la resistencia al flujo. Si no se aumenta la superficie de filtración en consecuencia, el resultado puede ser un proceso de fundición inestable.
Por lo tanto:
No elijas automáticamente el PPI más alto disponible.
En su lugar, selecciona el PPI más bajo que permita alcanzar de forma fiable el nivel de limpieza del metal requerido en las condiciones reales de producción.
Más información: ¿Cómo elijo el PPI de un filtro de espuma cerámica?
20 PPI frente a 30 PPI para la fundición de lingotes de aluminio
La elección entre 20 y 30 PPI suele depender del equilibrio entre rendimiento y limpieza.
Cuándo puede ser adecuado un PPI de 20
A Filtro de 20 PPI se puede tener en cuenta cuando:
- El rendimiento en cuanto a metal es elevado
- El aluminio de entrada contiene una carga de inclusiones relativamente elevada
- La obstrucción del filtro es un problema
- El sistema de fundición dispone de una presión limitada
- El nivel de limpieza requerido para el producto no justifica una filtración más fina.
- Una superficie de filtrado grande no resulta práctica
- El proceso ya cuenta con un tratamiento eficaz de la masa fundida en las fases iniciales
Un filtro de mayor granulometría suele ofrecer una mayor capacidad de caudal y una menor resistencia.
Esto puede resultar útil en la fundición de lingotes de alto rendimiento.
Sin embargo, no basta con elegir 20 PPI simplemente porque presenta una menor resistencia al flujo. El fabricante debe comprobar, además, que la limpieza de la palanquilla resultante cumple con las especificaciones exigidas.
Cuándo es preferible utilizar 30 PPI
A menudo, 30 PPI es un mejor punto de partida cuando el productor busca un mayor equilibrio entre:
- Eliminación de la inclusión
- Capacidad de caudal
- Vida útil del filtro
- Estabilidad en el lanzamiento
- Rendimiento de la producción
Por eso, el valor de 30 PPI aparece con frecuencia en aplicaciones de filtración de aluminio.
Los estudios publicados también han analizado 30 filtros de espuma cerámica PPI específicamente en la filtración de aluminio, incluida su capacidad para eliminar inclusiones no metálicas.
Por lo tanto, para muchos productores de lingotes, 30 PPI es un primer grado razonable para cumplir los requisitos.
¿Es mejor un PPI de 40 que uno de 30 para el aluminio en lingotes?
No automáticamente.
Un filtro de 40 PPI tiene una estructura celular más fina que uno de 30 PPI y puede ofrecer un mayor potencial para eliminar inclusiones más pequeñas.
Sin embargo, una filtración más fina también supone una mayor resistencia al flujo del metal.
La pregunta correcta no es:
“¿Es mejor 40 PPI?”
Es:
“¿La filtración adicional que proporciona el 40 PPI justifica la resistencia adicional al flujo y el coste adicional en este proceso de fundición de lingotes?”
Selecciona 30 PPI cuando:
- Basta con que la pieza en bruto esté limpia de forma estándar
- El rendimiento de la producción es importante
- El material fundido entrante presenta un nivel moderado de inclusiones.
- Es necesario controlar la obstrucción del filtro
- El sistema de filtración actual funciona de forma fiable con 30 PPI.
Ten en cuenta los 40 PPI cuando:
- La pieza en bruto tiene unos requisitos de limpieza más estrictos
- El procesamiento posterior es sensible a las inclusiones
- El sistema de filtración actual de 30 PPI no garantiza un nivel adecuado de limpieza
- Si es necesario, se puede aumentar la superficie del filtro.
- El sistema de fundición tiene suficiente altura manométrica
- El material fundido que llega ya está bastante limpio
Una estrategia de producción útil consiste en modificar un parámetro principal cada vez.
Si cambia el productor:
- PPI
- tamaño del filtro
- espesor del filtro
- temperatura del metal
- velocidad de lanzamiento
- condiciones de desgasificación
Cuando todo ocurre al mismo tiempo, resulta difícil determinar qué cambio ha provocado ese resultado.
¿Cuándo conviene optar por 50 PPI o 60 PPI?
Los 50 PPI y los 60 PPI ofrecen estructuras de filtración más finas, pero no deben considerarse la opción predeterminada para la fundición de lingotes de aluminio.
Se pueden tener en cuenta cuando:
- Se requiere un grado muy alto de pureza del material fundido
- El control preciso de las inclusiones es especialmente importante
- La pieza en bruto está destinada a aplicaciones posteriores exigentes
- El tratamiento de la masa fundida en la fase inicial está bien controlado
- El sistema de filtración ofrece una superficie suficiente
- La presión metalostática disponible es la adecuada
- El equipo de producción ha comprobado la capacidad de caudal del filtro
El principal riesgo es que un filtro más fino pueda saturarse más rápidamente cuando el metal que se introduce contiene una alta concentración de inclusiones.
Esto da lugar a un principio importante:
Un filtro más fino no puede compensar indefinidamente la falta de limpieza del material fundido en las fases previas del proceso.
Si el metal fundido llega al filtro con un exceso de escoria u óxido, el simple hecho de cambiar de 30 PPI a 50 PPI puede aumentar la obstrucción en lugar de resolver el problema subyacente.
En algunas aplicaciones, mejorar la limpieza del horno, la gestión de la masa fundida, la desgasificación y la filtración previa puede resultar más eficaz que aumentar continuamente el PPI.
Más información: Cómo elegir el PPI adecuado para la filtración en fundiciones de aluminio
El PPI es solo uno de los factores a tener en cuenta a la hora de elegir un filtro
Una de las conclusiones más importantes de la investigación técnica es que el PPI no define por completo un filtro de espuma cerámica.
Entre las especificaciones más importantes se incluyen:
| Especificación | Por qué es importante |
|---|---|
| PPI | Indica la densidad nominal de poros |
| Material | Determina la compatibilidad con el aluminio fundido |
| Al₂O₃ contenido | Relacionado con la composición y las prestaciones de la cerámica |
| Dimensiones del filtro | Determina la superficie de filtración disponible |
| Espesor | Influye en el recorrido de filtración y en la pérdida de presión |
| Porosidad abierta | Influye en la permeabilidad |
| Estructura de la ventana | Influye en el comportamiento hidráulico y en la captura de partículas |
| Resistencia mecánica | Aspectos importantes que hay que tener en cuenta durante la manipulación y la instalación |
| Tolerancia dimensional | Importante para que la caja del filtro encaje correctamente |
| Datos de permeabilidad y caudal | Ayuda a evaluar el rendimiento hidráulico |
| Comportamiento ante choques térmicos | Aspectos importantes durante la puesta en marcha |
| Sellado de bordes | Evita el desvío del aluminio fundido |
Un estudio revisado por pares en el que se comparaban los CFF de alúmina comerciales de tres proveedores demostró que unas clasificaciones PPI idénticas no producen necesariamente propiedades hidráulicas idénticas.
Para un comprador que quiera cambiar de proveedor de filtros, esto es especialmente importante.
Si el filtro actual es de 30 PPI y un nuevo proveedor también ofrece 30 PPI, el comprador no debe dar por sentado que el producto sustitutivo funcionará de la misma manera.
Por qué el área de filtrado puede ser más importante que aumentar el PPI
Supongamos que una línea de fundición de lingotes necesita una mejor filtración, pero ya está funcionando cerca de su límite de caudal.
Hay dos enfoques posibles:
Opción A: Aumenta de 30 PPI a 40 PPI.
Opción B: Mantener los 30 PPI, pero aumentar la superficie efectiva de filtración.
La opción B puede ofrecer, en ocasiones, un mejor equilibrio.
Aumentar la superficie de filtración puede reducir la carga de caudal específica sobre el filtro. Esto puede ayudar a mantener el caudal y, al mismo tiempo, garantizar una filtración adecuada.
La solución adecuada depende del diseño de la caja de filtro y del sistema de colada.
Por lo tanto, un proveedor debería evaluar:
Caudal de metal ÷ superficie efectiva del filtro
en lugar de fijarnos únicamente en el índice de precios al productor (IPP).
Esto reviste especial importancia en la colada continua de palanquillas, en la que el filtro debe soportar un flujo continuo de metal fundido, en lugar de una colada breve e intermitente.
¿Cómo influye el rendimiento de la fundición en la selección del PPI?
Un mayor rendimiento de fundición suele aumentar la demanda hidráulica a la que se ve sometido el filtro.
Si un filtro es demasiado pequeño para el caudal requerido, pueden surgir varios problemas:
- Aumento de la caída de presión
- Reducción del flujo de metal
- Oclusión prematura
- Fundición inestable
- Dificultad para mantener la velocidad de fundición requerida
Un filtro con un PPI más alto puede hacer que estos efectos sean más pronunciados, ya que una estructura más fina suele ofrecer una mayor resistencia al flujo.
Por lo tanto, si la tasa de producción aumenta, la respuesta correcta podría ser:
- aumentar la superficie filtrante
- utilizar varios filtros
- optimizar el diseño de la caja de filtros
- mejorar la limpieza del material fundido en la fase inicial del proceso
- ajustar el IPP
- o combinar varias de estas medidas
Por lo general, es mejor resolver el problema hidráulico en su totalidad que limitarse a cambiar el PPI.
¿Cómo afecta la limpieza del material fundido entrante al PPI?
Este es uno de los factores que más se pasan por alto.
Consideremos dos líneas de fundición de lingotes.
Línea A
La carga del horno está relativamente limpia, la gestión de las escorias está controlada, el tratamiento de la fundición es estable y el metal llega al filtro con un bajo contenido de inclusiones.
Un filtro de 30 PPI podría ofrecer un rendimiento suficiente.
Línea B
La carga contiene más material reciclado, la limpieza del horno es irregular y el metal que se introduce presenta una mayor carga de inclusiones.
El uso del mismo filtro de 30 PPI puede dar lugar a una campaña de filtrado más corta.
Pasar directamente a 50 PPI podría agravar el problema si el filtro fino se satura rápidamente.
Quizá el mejor enfoque sea:
- Mejorar la limpieza del material fundido en las fases iniciales del proceso.
- Estabilizar la desgasificación.
- Controlar las escorias.
- Sigue las prácticas adecuadas para la transferencia de material fundido.
- Evalúa el filtro actual.
- Solo entonces se debe determinar si es necesario un PPI más preciso.
Por eso, la selección del PPI debe considerarse parte de la sistema de filtración de aluminio fundido, en lugar de una compra aislada de un producto consumible.
¿Influye la desgasificación en la elección de los filtros de espuma cerámica?
Sí, pero la desgasificación y la filtración con espuma cerámica resuelven problemas distintos.
La desgasificación en línea se centra principalmente en el hidrógeno disuelto y contribuye a mejorar la calidad de la masa fundida al eliminar el gas disuelto.
La filtración con espuma cerámica se centra principalmente en las inclusiones no metálicas.
Por lo tanto, un proceso simplificado puede describirse como:
Fusión → Tratamiento del metal fundido → Desgasificación → Filtración → Colada
El diseño exacto del proceso varía según la planta de fundición.
Lo importante es que no se debe esperar que un filtro de espuma cerámica desempeñe la misma función que un sistema de desgasificación.
Si el problema principal es la porosidad relacionada con el hidrógeno, es poco probable que el simple hecho de pasar de 30 PPI a 50 PPI resuelva el problema subyacente.
Si las inclusiones de óxido son el principal problema, la filtración podría desempeñar un papel más directo.
¿Cómo saber si tu PPI es demasiado alto?
Un valor de PPI puede ser demasiado alto para el sistema de filtración actual si el filtro genera una resistencia al flujo excesiva o se obstruye prematuramente.
Entre los posibles signos de alerta se incluyen:
- El flujo de fundición se vuelve inestable
- Disminuye el volumen de metal procesado
- El filtro no se ceba de forma fiable
- Aumentan los requisitos de presión
- La vida útil del filtro se acorta de forma inesperada
- El nivel de metal aumenta aguas arriba del filtro
- No se puede mantener la velocidad de fundición
- El filtro acumula impurezas rápidamente
Estos síntomas no deben interpretarse automáticamente como “el PPI es demasiado alto”.”
El problema también podría ser:
- superficie de filtrado insuficiente
- carga excesiva de inclusiones entrantes
- instalación incorrecta del filtro
- precalentamiento insuficiente
- sellado deficiente
- espesor inadecuado del filtro
- temperatura inestable del metal
- velocidad de fundición excesiva
Por lo tanto, el diagnóstico debe tener en cuenta el sistema en su conjunto.
¿Cómo saber si tu PPI es demasiado bajo?
También puede darse el problema contrario.
Un filtro puede ser demasiado grueso si:
- No se alcanza el nivel de limpieza requerido para las piezas en bruto
- Los niveles de inclusión se mantienen por encima del objetivo
- Persisten los defectos superficiales
- El procesamiento posterior sigue presentando problemas relacionados con la inclusión
- Los análisis de calidad indican que la filtración es insuficiente
En esta situación, pasar de 20 PPI a 30 PPI podría ser razonable.
Pasar directamente de 20 PPI a 50 o 60 PPI no está necesariamente justificado.
Lo habitual es que el mejor enfoque sea la cualificación gradual.
Un árbol de decisión práctico para la selección de un PPI
Un proceso de toma de decisiones sencillo para la fundición de lingotes de aluminio es el siguiente:
Paso 1: Definir los requisitos de calidad de la pieza en bruto
Pregunta:
- ¿Qué aleación se está fundiendo?
- ¿Cuál es la aplicación final?
- ¿Qué proceso posterior se lleva a cabo tras la fundición?
- ¿Qué nivel de pureza del material fundido se requiere?
Paso 2: Determinar el caudal de metal
Record:
- Velocidad de lanzamiento
- Caudal de metal
- Número de hilos de fundición
- Duración habitual de una campaña
Paso 3: Evaluar la limpieza del material fundido entrante
Determina si la masa fundida presenta:
- Baja carga de inclusión
- Carga de inclusión moderada
- Alta concentración de inclusiones
Si es posible, utilice un método objetivo de medición de la limpieza de la masa fundida en lugar de limitarse únicamente a una inspección visual.
PoDFA, por ejemplo, está diseñado específicamente para identificar y cuantificar las inclusiones en las fundiciones de aluminio. LiMCA proporciona información en tiempo real sobre la concentración de inclusiones y la distribución de tamaños.
Paso 4: Selecciona un PPI inicial
Un punto de partida práctico es:
20-30 PPI para condiciones de alto rendimiento o con mayor carga de inclusión
30 PPI para la fundición general de lingotes
30-40 PPI para requisitos de limpieza más exigentes
40–50+ PPI solo cuando la aplicación justifique una filtración más fina y el sistema pueda soportarla
Paso 5: Comprobar la superficie del filtro
No finalices el PPI sin comprobar el área efectiva de filtración.
Paso 6: Validar el rendimiento en producción
Monitor:
- Estabilidad del flujo
- Comportamiento de la presión del filtro
- Vida útil del filtro
- Velocidad de lanzamiento
- Nivel de inclusión
- Calidad de la superficie de la pieza bruta
- Rechazo posterior
Esto proporciona una base mucho más sólida para ultimar la especificación.
¿Qué deben indicar los compradores a un proveedor de filtros de espuma cerámica?
Si vas a solicitar un presupuesto, no envíes únicamente:
“Por favor, facilítenos un presupuesto para 30 filtros de espuma cerámica de 30 PPI”.”
Facilita toda la información posible sobre el proceso.
Una solicitud de presupuesto útil debería incluir:
| Información | Ejemplo de lo que hay que aportar |
|---|---|
| Aplicación | Fundición de lingotes de aluminio |
| Aleación | Tipo específico de aleación |
| Proceso de fundición | CC / colada continua |
| Caudal de metal | kg/min o t/h |
| Filtro PPI | Curso actual o solicitado |
| Dimensiones del filtro | Longitud × anchura × grosor |
| Caja de filtro | Ya existente o nuevo |
| Temperatura del metal | Autonomía real |
| Nivel de limpieza exigido | Especificaciones internas, si están disponibles |
| Filtro de corriente | Proveedor y categoría actuales |
| Problemas con el filtro | Obstrucción, grietas, derivación, etc. |
| Velocidad de lanzamiento | Tasa de producción real |
| Duración de la campaña | Período de funcionamiento habitual |
Esta información permite al proveedor evaluar el filtro como parte del proceso real.
¿Qué debes tener en cuenta al comparar dos filtros de 30 PPI?
Si dos fabricantes indican el mismo PPI, haz más preguntas.
Por ejemplo:
- ¿Cuál es la composición de la cerámica?
- ¿Cuál es el contenido de Al₂O₃?
- ¿Cuál es el grosor del filtro?
- ¿Cuál es la tolerancia dimensional?
- ¿Qué es la porosidad abierta?
- ¿Cómo se mide la IPP?
- ¿Se controla la distribución de los poros?
- ¿Se dispone de datos sobre la permeabilidad o el caudal?
- ¿Qué es la resistencia a la compresión?
- ¿Cómo se controla el comportamiento ante los choques térmicos?
- ¿Qué controles de calidad se llevan a cabo?
- ¿Se puede realizar el seguimiento de los lotes?
- ¿Puede el proveedor facilitar muestras para realizar pruebas de producción?
- ¿Puede el proveedor recomendar la superficie de filtrado en función del caudal real?
El objetivo no es generar trámites burocráticos innecesarios.
El objetivo es evitar un error habitual a la hora de comprar:
Partiendo de la base de que unas cifras de PPI idénticas implican un rendimiento de filtración idéntico.
Errores habituales a la hora de elegir filtros de aluminio macizo
Error n.º 1: Elegir el PPI más alto
Un PPI más alto no implica automáticamente un mejor rendimiento general.
Un filtro debe garantizar una filtración adecuada sin comprometer la estabilidad de la producción.
Error n.º 2: Elegir un PPI sin tener en cuenta el caudal
Es posible que una especificación de filtro que funcione con una velocidad de colada determinada no funcione con otra.
Error n.º 3: No tener en cuenta la superficie del filtro
Aumentar el PPI sin aumentar la superficie de filtrado puede generar una resistencia excesiva.
Error n.º 4: Utilizar el PPI como medida exacta del tamaño de los poros
El PPI describe la densidad de los poros, no una abertura de los poros perfectamente uniforme.
Error n.º 5: Dar por sentado que todos los filtros de 30 PPI son equivalentes
Las investigaciones han demostrado que existen diferencias cuantificables entre filtros comerciales que comparten la misma clasificación nominal.
Error n.º 6: Utilizar un filtro más fino para compensar un tratamiento deficiente de la masa fundida
Si el metal que se recibe contiene demasiadas inclusiones, un filtro más fino puede saturarse más rápidamente.
Error n.º 7: Modificar varias variables de proceso al mismo tiempo
Si el PPI, el tamaño del filtro, la temperatura y la velocidad de colada varían todos a la vez, resulta difícil interpretar los ensayos de producción.
Error n.º 8: Ignorar el cuadro de filtros
Un buen filtro no puede compensar un sellado deficiente o un diseño inadecuado de la caja del filtro.
Error n.º 9: Fijarse únicamente en el precio unitario
El filtro más barato no es necesariamente la solución más económica.
Una métrica más útil es:
Coste del filtro por tonelada de lingotes aptos producidos.
Esto tiene en cuenta:
- Filtrar por precio
- Área de filtrado
- Vida útil del filtro
- Rendimiento de fundición
- Frecuencia de sustitución
- Chatarra
- Interrupciones en la producción
Punto de partida recomendado según la aplicación del lingote
Lo que sigue es un marco práctico, más que una especificación universal.
| Condición de aplicación | Punto de partida | Cuándo plantearse un cambio |
|---|---|---|
| Fundición de lingotes de alto rendimiento | 20-30 PPI | Aumenta el grado de detalle solo si la limpieza lo requiere |
| Barra de extrusión general | 30 PPI | Evaluar el valor de 40 PPI si el control de inclusión es insuficiente. |
| Operaciones de metal primario más limpias | 20-30 PPI | Aumenta el PPI solo cuando los datos de calidad lo respalden |
| Operación en la que se utiliza una gran cantidad de material reciclado | 30 PPI | Mejorar el tratamiento de la masa fundida antes de limitarse a aumentar el PPI |
| Pieza bruta de mayor pureza | 30-40 PPI | Se recomienda considerar un valor de entre 40 y 50 PPI tras la validación del sistema. |
| Requisitos de limpieza muy exigentes | 40-50+ PPI | Comprobar la caída de presión, la superficie y la vida útil del filtro |
Esta tabla debe considerarse un punto de partida técnico, no una garantía para todas las aleaciones o máquinas de fundición.
¿Cuál es el mejor PPI para la fundición de lingotes de aluminio?
Si hay que seleccionar un único grado inicial sin disponer de información adicional sobre el proceso, Por lo general, 30 PPI es el punto de partida más práctico para la fundición de lingotes de aluminio..
Pero la selección final debería seguir esta lógica:
Empieza con 30 PPI y, a continuación, ajusta el valor en función de la limpieza de la masa fundida, el rendimiento, el área de filtración y el rendimiento de colada medido.
Utilice 20 PPI cuando la capacidad de caudal y el tratamiento de partículas de gran tamaño son más importantes que la filtración fina.
Utilice 30 PPI cuando se necesita una solución equilibrada.
Considere 40 PPI cuando la pieza en bruto requiera un mayor grado de limpieza y el sistema de filtración tenga capacidad suficiente.
Considere 50 PPI o más solo cuando exista una razón técnica concreta y el sistema haya sido validado.
El objetivo correcto no es elegir el mejor filtro.
Se trata de seleccionar el el filtro de mayor granulometría que permita alcanzar de forma constante el nivel de limpieza requerido para los lingotes sin comprometer la estabilidad de la producción.
Cómo la tecnología publicitaria (AdTech) puede contribuir a la filtración de lingotes de aluminio
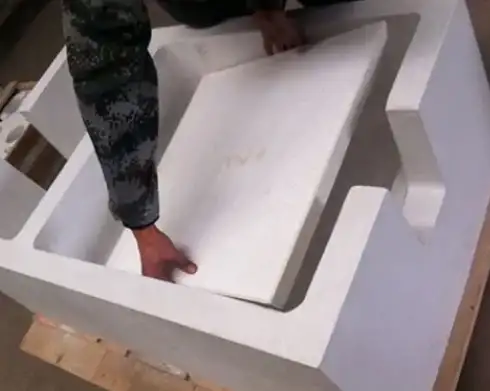
AdTech fabrica filtros de espuma cerámica para la filtración de aluminio fundido y ofrece diferentes grados de PPI adaptados a los distintos requisitos de fundición.
En el caso de las aplicaciones con lingotes de aluminio, el filtro debe seleccionarse en función de las condiciones concretas de fundición, en lugar de considerarse un consumible estándar válido para todos los casos.
La información relevante para una evaluación técnica incluye:
- Aleación de aluminio
- Velocidad de lanzamiento
- Dimensiones del filtro
- Filtro PPI existente
- Configuración de la caja de filtros
- Temperatura del metal
- Nivel de limpieza exigido
- Problemas actuales relacionados con la filtración
La gama de filtros de espuma cerámica de AdTech incluye múltiples opciones de PPI para la filtración de aluminio, lo que permite adaptar el grado de filtrado y las dimensiones del filtro a la aplicación prevista.
La empresa también suministra equipos complementarios para el tratamiento del aluminio fundido, entre los que se incluyen equipos de filtración y sistemas de desgasificación en línea, lo que permite considerar la filtración como parte del proceso más amplio de tratamiento de la masa fundida.
Recomendación final
En la mayoría de las operaciones de fundición de lingotes de aluminio, 30 PPI es el nivel que conviene evaluar en primer lugar.
Sin embargo, la decisión final no debería basarse únicamente en el PPI.
Un proceso de selección más adecuado es:
Definir los requisitos de limpieza → medir el caudal → evaluar la limpieza de la masa fundida entrante → seleccionar el PPI inicial → dimensionar el área de filtración → validar la presión y el caudal → medir la limpieza final de la masa fundida → confirmar el rendimiento de la producción.
Si el proceso requiere una mayor capacidad de caudal, considere entre 20 y 30 PPI.
Si el proceso requiere una solución equilibrada, empieza con 30 PPI.
Si se requiere un mayor nivel de limpieza, plantéate utilizar entre 30 y 40 PPI.
Si se plantea utilizar un PPI de 50 o superior, compruebe que la filtración adicional sea realmente necesaria y que el sistema completo pueda soportar la resistencia adicional.
La lección más importante sobre compras es muy sencilla:
No compres un número PPI. Adquiere una solución de filtración que se adapte a tu proceso de fundición de lingotes de aluminio.
PREGUNTAS FRECUENTES
1. ¿Qué filtro PPI debo utilizar para la fundición de lingotes de aluminio?
30 PPI es un punto de partida práctico para muchas operaciones de fundición de lingotes de aluminio. En función del caudal, la pureza de la masa fundida y los requisitos del producto, un valor de entre 20 y 30 PPI puede resultar adecuado para aplicaciones de alto rendimiento, mientras que, para requisitos de pureza más exigentes, se puede considerar un valor de entre 30 y 40 PPI.
2. ¿Es adecuado un valor de 30 PPI para la fundición de lingotes de aluminio?
Sí. 30 PPI es un grado inicial habitual y práctico, ya que ofrece un equilibrio entre la eliminación de impurezas y la fluidez del metal fundido. No obstante, la especificación final debe validarse en función del proceso de fundición real.
3. ¿Debería utilizar 20 PPI o 30 PPI para el lingote de aluminio?
Elija 20 PPI cuando la capacidad de flujo y la resistencia a las obstrucciones sean aspectos fundamentales. Elija 30 PPI cuando se requiera un mayor control de las partículas, manteniendo al mismo tiempo una capacidad de flujo razonable.
4. ¿Es mejor un PPI de 40 que uno de 30 para el lingote de aluminio?
No necesariamente. Los 40 PPI ofrecen una estructura de filtración más fina, pero también pueden aumentar la resistencia al flujo. Puede ser preferible cuando los requisitos de limpieza de las piezas en bruto son más exigentes y el sistema de filtrado tiene capacidad suficiente.
5. ¿Puedo utilizar 50 PPI para la fundición de lingotes de aluminio?
Sí, pero, por lo general, un filtro de 50 PPI debería considerarse una opción especializada y no un filtro de serie. La filtración adicional debería estar justificada por los requisitos de limpieza y validarse en función del caudal, la superficie filtrante y la vida útil del filtro.
6. ¿Un PPI más alto elimina siempre más inclusiones?
No necesariamente. Por lo general, un PPI más alto proporciona una estructura de filtración más fina, pero el rendimiento real de la filtración depende de la morfología de los poros, la permeabilidad, el grosor del filtro, la velocidad del metal, las características de las inclusiones y otras condiciones del proceso.
7. ¿Por qué dos filtros de espuma cerámica de 30 PPI pueden tener un rendimiento diferente?
Esto se debe a que el PPI no define por completo la estructura del filtro. Los distintos fabricantes pueden producir filtros con diferentes porosidades, dimensiones de las aberturas, geometría de los puntales, permeabilidad y características de caída de presión, incluso cuando el PPI nominal sea el mismo.
8. ¿Puede un filtro con un PPI más alto hacer que el filtro de aluminio se obstruya más rápidamente?
Sí. Un filtro de mayor finura puede presentar una mayor resistencia al flujo y obstruirse más rápidamente cuando el aluminio que se le suministra contiene una alta concentración de inclusiones.
9. ¿Debería aumentar el PPI si mi pieza en bruto presenta problemas de inclusiones?
No necesariamente. En primer lugar, hay que determinar si el problema se debe al metal fundido entrante, al tratamiento del metal fundido, a la desgasificación, a la gestión de las escorias, a la zona del filtro, a la instalación del filtro o al propio PPI.
10. ¿Qué información debo facilitar a un proveedor de filtros de espuma cerámica?
Indique la aleación de aluminio, el proceso de fundición, el caudal de metal, el PPI actual del filtro, las dimensiones del filtro, el diseño de la caja del filtro, la temperatura del metal, el grado de limpieza requerido y cualquier problema de filtración que se presente actualmente. De este modo, el proveedor dispondrá de información suficiente para evaluar el filtro como parte del sistema completo.