
في معظم عمليات صب قضبان الألمنيوم،, 30 PPI 30 تُعد نقطة انطلاق عملية لـ فلتر رغوة السيراميك, ، لا سيما عندما يكون الهدف هو تحقيق التوازن بين نظافة الألومنيوم المنصهر واستقرار تدفقه. ومع ذلك، فإن 30 PPI ليست مواصفة عامة. أ مرشح بدقة تتراوح بين 20 و30 نقطة في البوصة قد يكون ذلك أكثر ملاءمةً عندما يتطلب نظام الصب إنتاجية عالية أو عندما يحتوي المعدن المنصهر الوارد على كمية كبيرة نسبيًّا من الشوائب، في حين أن 40 PPI 40 يمكن أخذها في الاعتبار عندما يتطلب الأمر مستوى أعلى من التحكم في الشوائب، وعندما تكون مساحة الفلتر المتاحة ورأس الفلتر المعدني قادرين على تحمل مقاومة التدفق الإضافية. ولا ينبغي اختيار الدرجات الأعلى، مثل 50 أو 60 PPI، إلا عندما تبرر متطلبات النظافة ذلك، وبعد أن يتم التحقق من صلاحية نظام الترشيح بالكامل.
النقطة المهمة هي أن لا ينبغي اختيار مؤشر أسعار المنتجين (PPI) بمفرده. ينبغي على منتجي قضبان الألومنيوم أن يأخذوا في الاعتبار نوع السبائك، ومعدل الصب، ونقاء المعدن المنصهر الوارد، وجودة المنتج المطلوبة، وأبعاد المرشح، ومساحة المرشح، وسماكة المرشح، ودرجة حرارة المعدن، والضغط المعدني الساكن المتاح، وأداء نظام الترشيح بأكمله.
ما معنى PPI في مرشح صب قضبان الألومنيوم؟
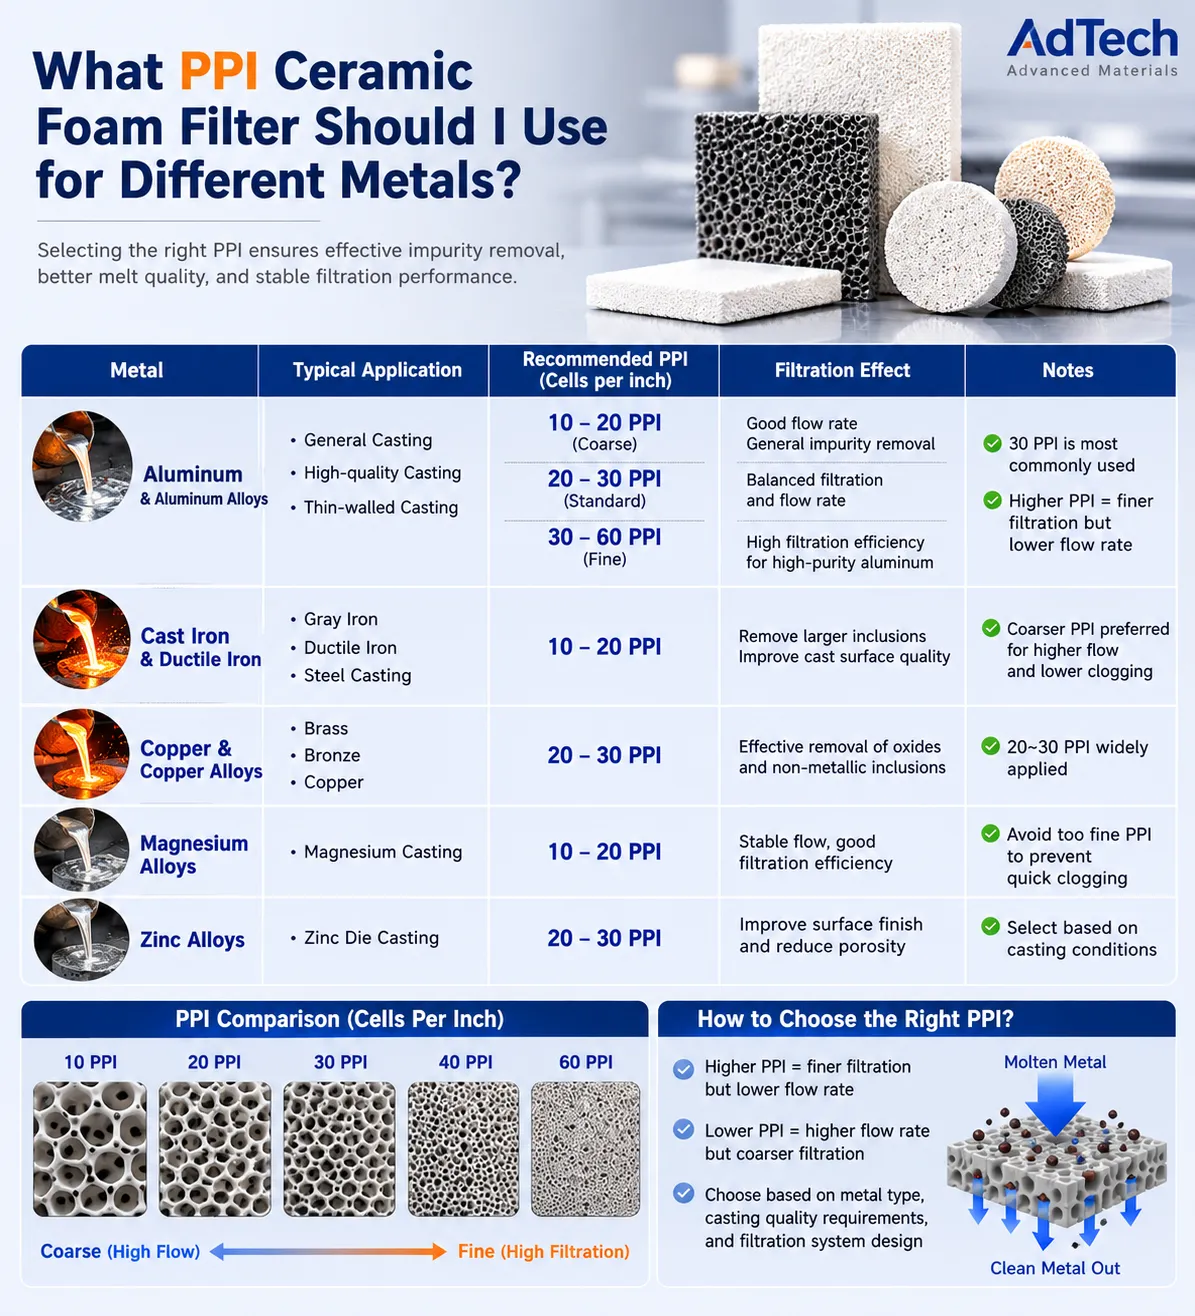
PPI تعني عدد المسام في البوصة. وهي طريقة شائعة الاستخدام لوصف البنية الخلوية لمرشح الرغوة الخزفية.
يتميز المرشح ذو مؤشر PPI المنخفض ببنية خلوية مفتوحة خشنة نسبيًا. أما المرشح ذو مؤشر PPI الأعلى فيتميز ببنية خلوية أكثر دقة.
بشكل عام:
| مؤشر أسعار المنتجين | الهيكل العام | مقاومة التدفق | إمكانية التقاط الشوائب الدقيقة |
|---|---|---|---|
| 10 PPI | خشن | منخفضة | أقل |
| 20 PPI 20 | خشن نسبيًا | منخفضة إلى متوسطة | معتدل |
| 30 PPI 30 | متوسط | معتدل | جيد |
| 40 PPI 40 | لا بأس | متوسط إلى مرتفع | أعلى |
| 50 PPI | أدق | عالية | أعلى |
| 60 PPI | جيد جداً | عالية جداً | عالية جداً |
تُعد هذه العلاقات مفيدة في مرحلة الاختيار الأولي، ولكن لا ينبغي تفسيرها على أنها قواعد هندسية دقيقة.
اقرأ المزيد: مرشحات الرغوة الخزفية بدقة 10 PPI مقابل 30 PPI مقابل 60 PPI.
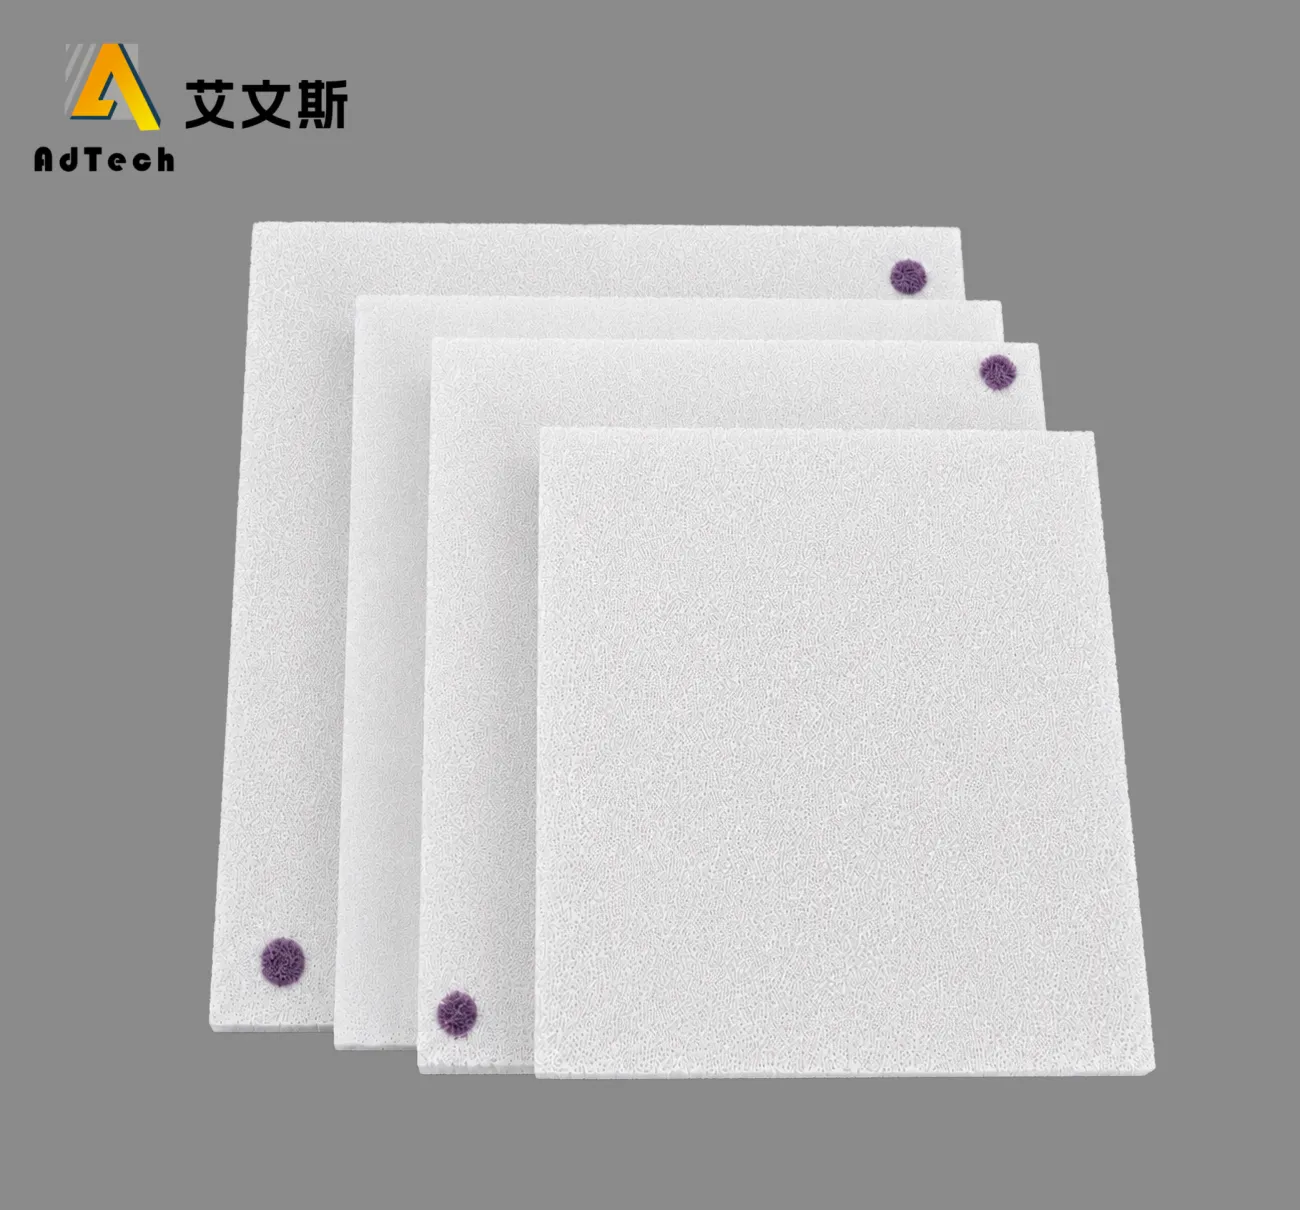
المرشح الرغوي الخزفي ليس شبكة تقليدية ذات ثقوب دائرية متجانسة. بل يتميز ببنية مسامية ثلاثية الأبعاد ومترابطة. ويعتمد الأداء الفعلي للترشيح على الشكل المورفولوجي للمرشح، بما في ذلك حجم الخلايا، وحجم الفتحات، والمسامية، وهندسة الدعامات، وسماكتها.
أظهرت الأبحاث التي قارنت بين المرشحات التجارية المصنوعة من رغوة السيراميك الألومينية أن المرشحات التي تحمل نفس تصنيف PPI قد تتمتع بخصائص مورفولوجية وهيدروليكية مختلفة. وهذا يعني أن “لا يكفي ذكر ”30 PPI» وحده لوصف سلوك الترشيح الخاص بالمرشح بشكل كامل.
هذا التمييز مهم لأغراض الشراء.
قد يقدم موردان عرض أسعار على النحو التالي:
مرشح رغوي من السيراميك والألومينا، 30 PPI، بسماكة 50 مم
ولكن قد لا تتمتع المرشحات بالضرورة بنفس درجة النفاذية، أو انخفاض الضغط، أو الخصائص الميكانيكية، أو أداء الترشيح.
ما أهمية الترشيح باستخدام الرغوة الخزفية في صب قضبان الألومنيوم؟
يتطلب صب قضبان الألومنيوم التحكم في الشوائب غير المعدنية، لأن هذه الشوائب يمكن أن تؤثر على عمليات المعالجة اللاحقة وجودة المنتج النهائي.
اعتمادًا على السبيكة وطريقة التصنيع، قد تشمل الملوثات ذات الصلة ما يلي:
- أغشية أكسيد الألومنيوم
- جزيئات الأكسيد
- شوائب تحتوي على الإسبنيل
- جسيمات الخبث
- الجسيمات الحرارية
- شوائب غير معدنية أخرى
توفر مرشحات الرغوة الخزفية مسار ترشيح ثلاثي الأبعاد يتدفق من خلاله الألومنيوم المنصهر. ويمكن احتجاز الشوائب من خلال مزيج من عمليات الاعتراض، والتأثيرات القصورية، والالتصاق، والترشيح العميق.
وهذا يختلف عن اعتبار المرشح بمثابة منخل بسيط.
أظهرت الأبحاث المتعلقة بترشيح الألومنيوم أن الترشيح العميق يمثل آلية مهمة. حيث يمكن للشوائب أن تدخل إلى البنية المفتوحة للمرشح الخزفي وتلتصق بالأسطح الداخلية، بدلاً من أن تُعترض مسارها عند فتحة المسام الأولى فحسب.
وهذا أحد الأسباب التي تجعل مرشح الرغوة الخزفي قادرًا على إزالة الشوائب التي تكون أصغر مما قد يوحي به التفسير البسيط لمعدل PPI الاسمي الخاص به.
تعتمد فعالية عملية الترشيح على حجم الجسيمات، وسرعة المعدن، وشكل المرشح، ومساميته، بالإضافة إلى الخصائص الأخرى للمرشح ونظام الصب.
ما هو مؤشر أسعار المنتجين (PPI) الذي ينبغي أن تبدأ به في عملية صب قضبان الألمنيوم؟
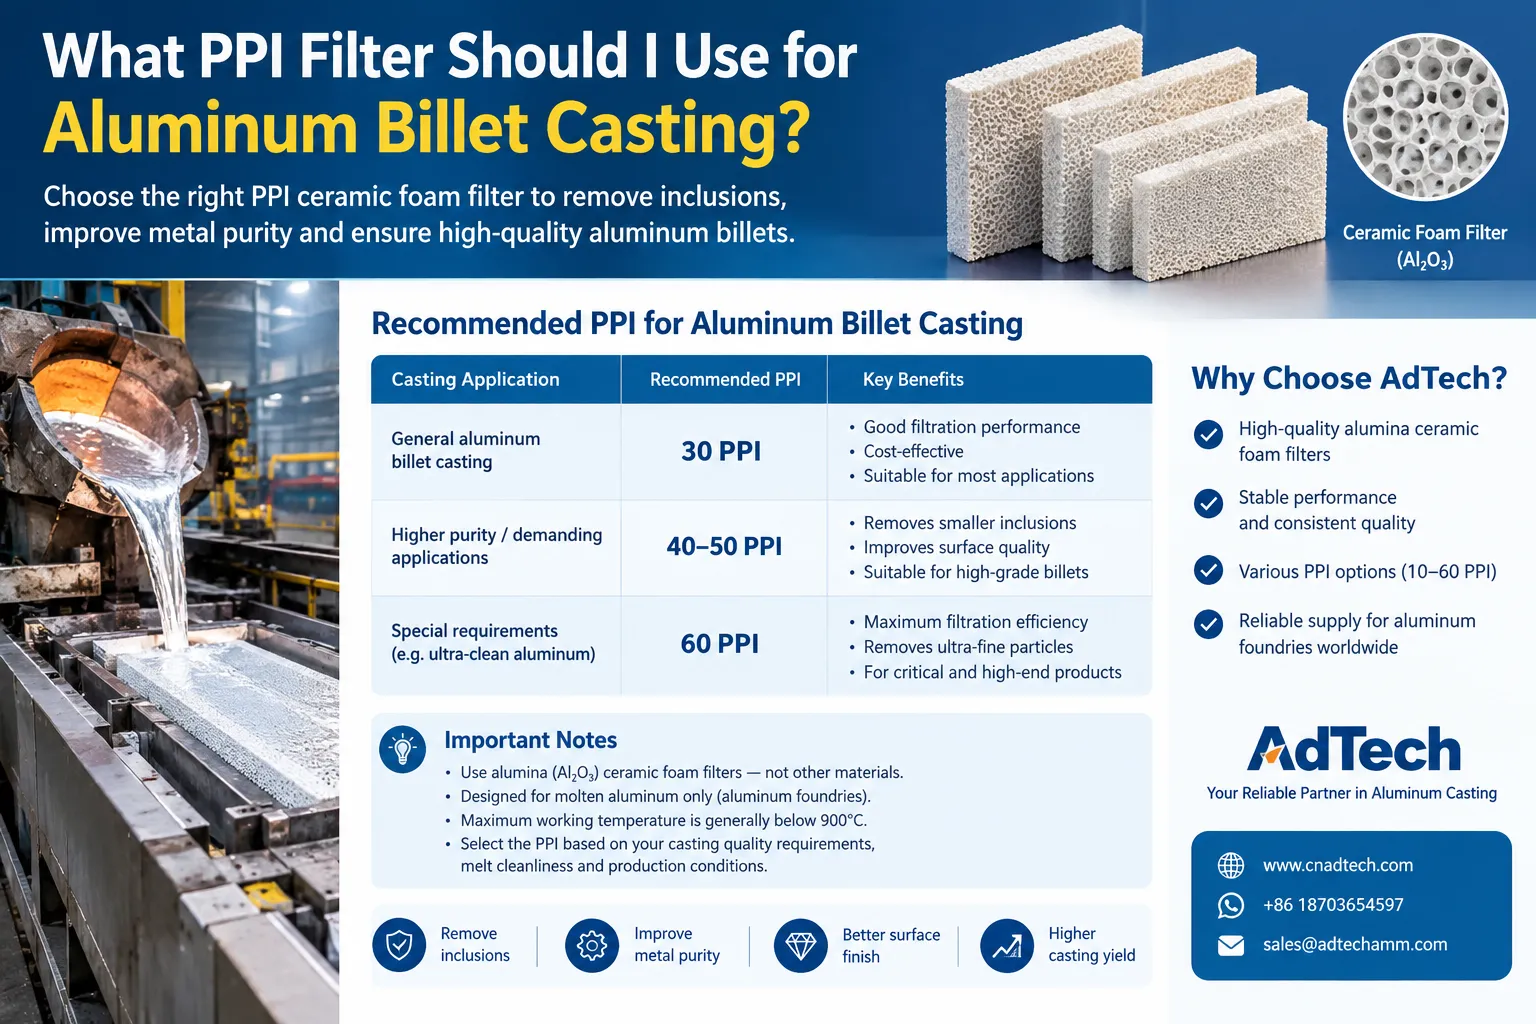
في عملية صب قضبان الألمنيوم النموذجية،, 30 نقطة في مؤشر أسعار المنتجين (PPI) هي درجة معقولة للبدء.
ومن بين الخيارات العملية ما يلي:
| حالة صب القضبان | النطاق الأولي لمؤشر أسعار المنتجين (PPI) المطلوب تقييمه | الاعتبار الرئيسي |
|---|---|---|
| تحميل عالي من حيث الإدماج أو إنتاجية عالية جدًّا | 20-30 PPI | سعة التدفق ومقاومة الانسداد |
| صب القضبان بشكل عام | 30 PPI 30 | التوازن بين الترشيح والتدفق |
| متطلبات نظافة أعلى | 30-40 PPI | تحسين التحكم في الإدراج |
| متطلبات نظافة عالية جدًّا | 40–50+ نقطة لكل بوصة | الترشيح الدقيق، رهناً بالتحقق من صحة النظام |
ينبغي اعتبار هذا الجدول إطارًا أوليًّا، وليس مواصفات ثابتة.
يعتمد مؤشر أسعار المنتجين (PPI) الصحيح على ظروف الإنتاج الفعلية.
على سبيل المثال، قد تؤدي زيادة دقة المرشح من 30 PPI إلى 40 PPI إلى تحسين ترشيح الشوائب الأصغر حجمًا، لكن هذا التغيير قد يؤدي أيضًا إلى زيادة مقاومة التدفق. وإذا لم يتم زيادة مساحة الترشيح تبعًا لذلك، فقد يؤدي ذلك إلى عدم استقرار عملية الصب.
لذلك:
لا تختر تلقائيًا أعلى قيمة متاحة لمؤشر PPI.
بدلاً من ذلك، اختر أقل قيمة لـ PPI يمكنها ضمان تحقيق مستوى النظافة المطلوب للمعادن بشكل موثوق في ظل ظروف الإنتاج الفعلية.
اقرأ المزيد: كيف أختار مؤشر PPI لمرشح الرغوة الخزفي؟
20 PPI مقابل 30 PPI في صب قضبان الألومنيوم
غالبًا ما يتوقف الاختيار بين 20 و30 PPI على التوازن بين الإنتاجية والنظافة.
متى قد يكون مؤشر أسعار المنتجين (PPI) لشهر مايو عند مستوى 20 مناسبًا
A مرشح PPI 20 يمكن أخذ ذلك في الاعتبار في الحالات التالية:
- معدل إنتاج المعادن مرتفع
- يحتوي الألمنيوم الوارد على كمية عالية نسبيًا من الشوائب
- يُعد انسداد المرشح مصدر قلق
- نظام الصب لديه ضغط متاح محدود
- مستوى النظافة المطلوب للمنتج لا يبرر استخدام ترشيح أكثر دقة
- إن وجود مساحة ترشيح كبيرة ليس عمليًّا
- تتميز هذه العملية بالفعل بفعالية معالجة الذوبان في المراحل الأولية
عادةً ما يوفر المرشح الأكثر خشونة سعة تدفق أكبر ومقاومة أقل.
ويمكن أن يكون ذلك مفيدًا في صب القضبان ذات الإنتاجية العالية.
ومع ذلك، فإن اختيار 20 PPI لمجرد أن مقاومة التدفق فيها أقل لا يكفي. فلا يزال يتعين على المنتج التأكد من أن نظافة القضبان الناتجة تفي بالمواصفات المطلوبة.
متى يُفضل استخدام 30 PPI
غالبًا ما يُعد مؤشر PPI البالغ 30 نقطة نقطة انطلاق أفضل عندما يرغب المنتج في تحقيق توازن أقوى بين:
- إزالة الإدراج
- سعة التدفق
- عمر خدمة الفلتر
- استقرار الصب
- معدل إنتاجية
ولهذا السبب، يُستخدم معيار 30 PPI بشكل متكرر في تطبيقات الترشيح باستخدام الألومنيوم.
كما تناولت الأبحاث المنشورة 30 مرشحًا من الرغوة الخزفية من نوع PPI، وتحديدًا في مجال ترشيح الألومنيوم، بما في ذلك قدرتها على إزالة الشوائب غير المعدنية.
وبالتالي، فإن مؤشر أسعار المنتجين (PPI) عند مستوى 30 يُعد، بالنسبة للعديد من منتجي القضبان المعدنية، درجة أولى معقولة للتأهل.
هل يُعد معدل 40 PPI أفضل من 30 PPI بالنسبة لكتل الألومنيوم؟
ليس تلقائياً.
يتميز المرشح ذو 40 PPI ببنية خلوية أدق من المرشح ذي 30 PPI، وقد يوفر إمكانية أكبر لإزالة الشوائب الأصغر حجمًا.
لكن الترشيح الأكثر دقة يؤدي أيضًا إلى زيادة المقاومة التي يواجهها تدفق المعدن.
السؤال الصحيح ليس:
“هل دقة 40 PPI أفضل؟”
وهو:
“هل الترشيح الإضافي الذي يوفره 40 PPI يبرر المقاومة الإضافية للتدفق والتكلفة الإضافية في عملية صب القضبان هذه؟”
اختر 30 PPI في الحالات التالية:
- تكفي درجة النظافة القياسية للكتل المعدنية
- يُعد معدل إنتاجية الإنتاج أمرًا مهمًا
- يحتوي الذوبان الوارد على مستوى معتدل من الشوائب
- يجب السيطرة على انسداد المرشح
- يعمل نظام الترشيح الحالي بشكل موثوق باستخدام 30 PPI
يُنصح باستخدام 40 PPI في الحالات التالية:
- تخضع القطعة الخام لمتطلبات نظافة أكثر صرامة
- تعتبر عمليات المعالجة اللاحقة حساسة تجاه الشوائب
- لا يوفر نظام الترشيح الحالي الذي يعتمد على مؤشر PPI 30 مستوىً كافياً من النظافة
- يمكن زيادة مساحة المرشح إذا لزم الأمر
- يتمتع نظام الضخ بارتفاع ضغط كافٍ
- الذوبان الوارد نظيف إلى حد معقول بالفعل
تتمثل إحدى استراتيجيات الإنتاج المفيدة في تغيير معلمة رئيسية واحدة في كل مرة.
في حالة تغيير المنتج:
- مؤشر أسعار المنتجين
- حجم المرشح
- سماكة المرشح
- درجة حرارة المعدن
- سرعة الصب
- ظروف إزالة الغازات
عندما تحدث جميعها في نفس الوقت، يصعب تحديد التغيير الذي تسبب في هذه النتيجة.
متى ينبغي أن تفكر في اختيار 50 PPI أو 60 PPI؟
توفر شبكات الترشيح ذات 50 PPI و60 PPI هياكل ترشيح أكثر دقة، ولكن لا ينبغي اعتبارها الخيار الافتراضي لصب قضبان الألومنيوم.
يمكن أخذها في الاعتبار في الحالات التالية:
- يلزم تحقيق درجة عالية جدًا من نظافة المادة المنصهرة
- يُعد التحكم الدقيق في الشوائب أمرًا بالغ الأهمية
- تم تصميم هذا القضيب لتلبية متطلبات التطبيقات المتطورة في المراحل اللاحقة من عملية التصنيع
- تتم مراقبة عملية معالجة الذوبان في المرحلة الأولية بشكل جيد
- يوفر نظام الترشيح مساحة كافية
- الضغط المعدني الساكن المتاح كافٍ
- قام فريق الإنتاج بالتحقق من سعة تدفق المرشح
يكمن الخطر الرئيسي في أن المرشح الأكثر دقة قد يتعرض للحمل الزائد بسرعة أكبر عندما يحتوي المعدن الوارد على تركيز عالٍ من الشوائب.
وهذا يضع مبدأً مهمًا:
لا يمكن للمرشح الأكثر دقة أن يعوض إلى ما لا نهاية عن سوء نظافة المادة المنصهرة في المراحل السابقة من العملية.
إذا وصلت المادة المنصهرة إلى المرشح وهي تحمل كمية زائدة من الخبث أو المواد المؤكسدة، فإن مجرد التغيير من 30 PPI إلى 50 PPI قد يؤدي إلى زيادة الانسداد بدلاً من حل المشكلة الأساسية.
في بعض التطبيقات، قد يكون تحسين عمليات تنظيف الفرن، ومعالجة المادة المنصهرة، وإزالة الغازات، والترشيح الأولي أكثر فعالية من الزيادة المستمرة في مؤشر PPI.
اقرأ المزيد: كيفية اختيار PPI المناسب لترشيح مسبك الألومنيوم
مؤشر أسعار المنتجين (PPI) ليس سوى جزء واحد من عملية اختيار المرشح
من أهم النتائج التي توصلت إليها الأبحاث الفنية أن مؤشر PPI لا يُعد المعيار الوحيد الذي يحدد خصائص مرشح الرغوة الخزفي.
تشمل المواصفات المهمة ما يلي:
| المواصفات | ما أهمية ذلك |
|---|---|
| مؤشر أسعار المنتجين | تشير إلى الكثافة الاسمية للمسام |
| المواد | يحدد مدى التوافق مع الألومنيوم المنصهر |
| محتوى Al₂O₃O₃ | ذات صلة بتركيب السيراميك وأدائه |
| أبعاد المرشح | يحدد مساحة الترشيح المتاحة |
| السُمك | يؤثر على مسار الترشيح وفقدان الضغط |
| المسامية المفتوحة | يؤثر على النفاذية |
| هيكل النافذة | يؤثر على السلوك الهيدروليكي واحتجاز الجسيمات |
| القوة الميكانيكية | أمور مهمة أثناء المناولة والتركيب |
| تفاوت الأبعاد | أمر مهم لضمان ملاءمة صندوق المرشح بشكل صحيح |
| بيانات النفاذية / التدفق | يساعد في تقييم الأداء الهيدروليكي |
| سلوك المادة عند التعرض للصدمة الحرارية | أمور مهمة أثناء بدء التشغيل |
| ختم الحافة | يمنع تسرب الألومنيوم المنصهر |
أظهرت دراسة خضعت للمراجعة العلمية قارنت بين مواد CFF التجارية المصنوعة من الألومينا من ثلاثة موردين أن التصنيفات المتطابقة وفقًا لمعايير PPI لا تؤدي بالضرورة إلى خصائص هيدروليكية متطابقة.
وهذا الأمر يكتسب أهمية خاصة بالنسبة للمشتري الذي يرغب في استبدال مورد الفلاتر الحالي.
إذا كان المرشح الحالي يبلغ 30 PPI وكان المورد الجديد يقدم أيضًا منتجًا بقيمة 30 PPI، فلا ينبغي للمشتري أن يفترض أن البديل سيعمل بنفس الطريقة.
لماذا قد تكون مساحة المرشح أكثر أهمية من زيادة عدد النقاط في البوصة (PPI)
لنفترض أن خط صب القضبان يحتاج إلى ترشيح أفضل، لكنه يعمل بالفعل بالقرب من الحد الأقصى لتدفق المواد.
هناك نهجان محتملان:
الخيار أ: زيادة من 30 PPI إلى 40 PPI.
الخيار ب: الحفاظ على كثافة 30 نقطة في البوصة مع زيادة مساحة الترشيح الفعالة.
قد يوفر الخيار ب في بعض الأحيان توازناً أفضل.
يمكن أن تؤدي زيادة مساحة الترشيح إلى تقليل الحمل النوعي للتدفق على المرشح. ويمكن أن يساعد ذلك في الحفاظ على التدفق مع توفير ترشيح كافٍ.
يعتمد الحل الصحيح على تصميم صندوق الترشيح ونظام الصب.
لذلك، ينبغي على المورد تقييم ما يلي:
معدل تدفق المعدن ÷ المساحة الفعالة للمرشح
بدلاً من الاكتفاء بالنظر إلى مؤشر أسعار المنتجين (PPI) فقط.
ويكتسب هذا الأمر أهمية خاصة في عملية الصب المستمر للكتل المعدنية، حيث يتعين على المرشح أن يتحمل تدفقًا مستمرًا من المعدن المنصهر بدلاً من عملية صب متقطعة قصيرة.
كيف يؤثر معدل إنتاجية الصب على اختيار مؤشر أسعار المنتجين (PPI)؟
عادةً ما يؤدي ارتفاع معدل إنتاج القوالب إلى زيادة الحمل الهيدروليكي على المرشح.
إذا كان المرشح أصغر من اللازم بالنسبة لمعدل التدفق المطلوب، فقد تحدث عدة مشاكل:
- زيادة انخفاض الضغط
- انخفاض تدفق المعدن
- انسداد مبكر
- صب غير مستقر
- صعوبة الحفاظ على سرعة الصب المطلوبة
يمكن أن يؤدي استخدام مرشح ذي مؤشر PPI أعلى إلى جعل هذه التأثيرات أكثر وضوحًا، لأن البنية الأكثر دقة توفر عمومًا مقاومة أكبر للتدفق.
لذلك، إذا زاد معدل الإنتاج، فقد يكون الجواب الصحيح هو:
- زيادة مساحة المرشح
- استخدام عدة عوامل تصفية
- تحسين تصميم صندوق المرشح
- تحسين نظافة الذوبان في مرحلة ما قبل المعالجة
- تعديل مؤشر أسعار المنتجين (PPI)
- أو الجمع بين عدة تدابير من هذه التدابير
عادةً ما يكون من الأفضل حل المشكلة الهيدروليكية بأكملها بدلاً من تغيير PPI وحده.
كيف تؤثر درجة نظافة المادة الواردة بعد الذوبان على مؤشر PPI؟
هذا أحد العوامل التي غالبًا ما يتم تجاهلها.
لنفترض وجود خطي صب للكتل.
الخط أ
تكون حمولة الفرن نظيفة نسبيًا، وتتم إدارة الخبث بشكل منظم، وتكون معالجة السائل المنصهر مستقرة، ويصل المعدن إلى المرشح بحمولة شوائب منخفضة.
قد يوفر مرشح بدقة 30 نقطة في البوصة أداءً كافياً.
الخط ب
تحتوي الحمولة على نسبة أكبر من المواد المعاد تدويرها، كما أن عملية تنظيف الفرن غير منتظمة، ويحتوي المعدن الوارد على نسبة أعلى من الشوائب.
قد يؤدي استخدام نفس المرشح ذي 30 PPI إلى تقصير مدة حملة التصفية.
قد يؤدي الانتقال مباشرةً إلى 50 PPI إلى تفاقم المشكلة إذا امتلأ المرشح الدقيق بسرعة.
قد يكون النهج الأفضل هو:
- تحسين نظافة الذوبان في مرحلة ما قبل التصنيع.
- تحقيق الاستقرار في عملية إزالة الغازات.
- التحكم في الخبث.
- التقيد بالممارسات السليمة لنقل المادة المنصهرة.
- تقييم المرشح الحالي.
- عندها فقط يمكنك تحديد ما إذا كان من الضروري استخدام PPI ذي دقة أعلى.
ولهذا السبب ينبغي اعتبار اختيار مؤشر أسعار المنتجين جزءًا من نظام ترشيح الألومنيوم المنصهر, ، بدلاً من أن يكون مجرد شراء منفرد لمواد استهلاكية.
هل يؤثر إزالة الغازات على اختيار مرشح الرغوة الخزفية؟
نعم، لكن إزالة الغازات والترشيح باستخدام الرغوة الخزفية يعالجان مشكلتين مختلفتين.
تستهدف عملية إزالة الغازات عبر الإنترنت بشكل أساسي الهيدروجين المذاب، وتساعد في تحسين جودة المادة المنصهرة من خلال إزالة الغازات المذابة.
يستهدف الترشيح باستخدام الرغوة الخزفية في المقام الأول الشوائب غير المعدنية.
وبالتالي، يمكن النظر إلى العملية المبسطة على النحو التالي:
الصهر → معالجة المادة المنصهرة → إزالة الغازات → الترشيح → الصب
يختلف التخطيط الدقيق للعملية باختلاف مصنع الصب.
النقطة المهمة هي أنه لا ينبغي توقع أن يؤدي مرشح الرغوة الخزفي نفس وظيفة نظام إزالة الغازات.
إذا كانت المسامية المرتبطة بالهيدروجين هي المشكلة الأساسية، فمن غير المرجح أن يؤدي مجرد التغيير من 30 PPI إلى 50 PPI إلى حل المشكلة الجوهرية.
إذا كانت الشوائب الأكسيدية هي المشكلة الرئيسية، فقد يكون للترشيح دور أكثر مباشرة.
كيف تعرف ما إذا كان مؤشر PPI الخاص بك مرتفعًا جدًّا؟
قد تكون درجة PPI مرتفعة جدًّا بالنسبة لنظام الترشيح الحالي إذا كان المرشح يسبب مقاومة تدفق مفرطة أو ينسد قبل الأوان.
تشمل العلامات التحذيرية المحتملة ما يلي:
- يصبح تدفق الصب غير مستقر
- انخفاض معدل إنتاج المعادن
- لا يعمل التمهيد في المرشح بشكل موثوق
- تزداد متطلبات الضغط
- يصبح عمر المرشح قصيرًا بشكل غير متوقع
- يرتفع مستوى المعدن في الجزء العلوي من المرشح
- لا يمكن الحفاظ على سرعة الصب
- يتراكم الشوائب في المرشح بسرعة
لا ينبغي تفسير هذه الأعراض تلقائيًّا على أنها “ارتفاع مفرط في مستوى PPI”.”
قد تكون المشكلة أيضًا:
- مساحة الترشيح غير الكافية
- حمل إدراج وارد مفرط
- التركيب غير الصحيح للمرشح
- التسخين المسبق غير الكافي
- سوء الإحكام
- سماكة مرشح غير مناسبة
- درجة حرارة المعدن غير المستقرة
- سرعة الصب المفرطة
لذلك، يجب أن يأخذ التشخيص في الاعتبار النظام بأكمله.
كيف تعرف أن مؤشر PPI الخاص بك منخفض جدًّا؟
وقد تحدث المشكلة المعاكسة أيضًا.
قد يكون المرشح خشنًا جدًّا في الحالات التالية:
- لم يتم تحقيق مستوى النظافة المطلوب للكتل المعدنية
- لا تزال مستويات الإدماج أعلى من المستوى المستهدف
- لا تزال العيوب السطحية قائمة
- لا تزال عمليات المعالجة اللاحقة تُظهر مشكلات متعلقة بالدمج
- تشير قياسات الجودة إلى عدم كفاية عملية الترشيح
في هذه الحالة، قد يكون الانتقال من 20 PPI إلى 30 PPI أمراً معقولاً.
الانتقال مباشرة من 20 PPI إلى 50 أو 60 PPI ليس مبرراً بالضرورة.
أفضل نهج هو عادةً التأهيل التدريجي.
شجرة قرار عملية لاختيار مؤشر أسعار المستهلكين (PPI)
تتمثل عملية اتخاذ القرار البسيطة الخاصة بصب قضبان الألومنيوم في ما يلي:
الخطوة 1: تحديد متطلبات جودة القضبان المعدنية
اسأل:
- ما هي السبيكة التي يتم صبها؟
- ما هو التطبيق النهائي؟
- ما هي العمليات اللاحقة التي تلي عملية الصب؟
- ما هو مستوى نظافة المادة المنصهرة المطلوب؟
الخطوة 2: تحديد معدل تدفق المعدن
السجل:
- سرعة الصب
- معدل تدفق المعدن
- عدد خيوط الصب
- المدة المعتادة للحملة
الخطوة 3: تقييم درجة نقاء المادة المنصهرة الواردة
حدد ما إذا كان المذاب يحتوي على:
- تحميل منخفض للدمج
- تحميل إدراج معتدل
- تحميل عالي من حيث الشمولية
إن أمكن، استخدم قياسًا موضوعيًّا لنقاء المادة المنصهر بدلاً من الاعتماد على الفحص البصري وحده.
فقد صُممت تقنية PoDFA، على سبيل المثال، خصيصًا لتحديد وتقييم الشوائب الموجودة في ذوبان الألومنيوم. وتوفر تقنية LiMCA معلومات في الوقت الفعلي حول تركيز الشوائب وتوزيع أحجامها.
الخطوة 4: حدد مؤشر أسعار المنتجين الأولي (PPI)
ومن النقاط العملية التي يمكن البدء بها ما يلي:
20–30 PPI في ظروف الإنتاجية العالية أو أحمال التضمين الأعلى
30 PPI لصب القضبان بشكل عام
30–40 نقطة في البوصة (PPI) لتلبية متطلبات النظافة الأعلى
40–50+ PPI فقط عندما يستدعي التطبيق ترشيحًا أكثر دقة ويكون النظام قادرًا على دعمه
الخطوة 5: فحص مساحة المرشح
لا تقم بإتمام عملية PPI دون التحقق من مساحة الترشيح الفعالة.
الخطوة 6: التحقق من أداء الإنتاج
شاشة:
- ثبات التدفق
- سلوك ضغط المرشح
- عمر الفلتر
- سرعة الصب
- مستوى الإدماج
- جودة سطح القطعة الخام
- الرفض في مرحلة لاحقة
وهذا يوفر أساسًا أقوى بكثير لوضع اللمسات الأخيرة على المواصفات.
ما الذي يجب على المشترين إخبار مورد مرشحات الرغوة الخزفية به؟
إذا كنت تطلب عرض أسعار، فلا ترسل فقط:
“يرجى تقديم عرض أسعار لـ 30 مرشحًا من الرغوة الخزفية بمعدل كثافة 30 PPI.”
يرجى تقديم أكبر قدر ممكن من المعلومات المتعلقة بالعملية.
يجب أن يتضمن طلب عرض الأسعار الفعال ما يلي:
| معلومات | مثال على ما يجب تقديمه |
|---|---|
| التطبيق | صب قضبان الألومنيوم |
| سبيكة | درجة سبيكة محددة |
| عملية الصب | DC / الصب المستمر |
| معدل تدفق المعدن | كجم/دقيقة أو طن/ساعة |
| تصفية PPI مرشح PPI | الدرجة الحالية أو المطلوبة |
| أبعاد المرشح | الطول × العرض × السماكة |
| صندوق التصفية | قائم أو جديد |
| درجة حرارة المعدن | نطاق التشغيل الفعلي |
| مستوى النظافة المطلوب | المواصفات الداخلية، إن وجدت |
| مرشح التيار | المورد الحالي والدرجة |
| مشاكل التصفية | الانسداد، والتشقق، والتجاوز، وما إلى ذلك. |
| سرعة الصب | معدل الإنتاج الفعلي |
| مدة الحملة | فترة التشغيل المعتادة |
تتيح هذه المعلومات للمورد تقييم المرشح كجزء من العملية الفعلية.
ما الأسئلة التي يجب طرحها عند مقارنة مرشحين بدقة 30 PPI؟
إذا قدم مصنعان عرض أسعار بنفس مؤشر أسعار المنتجين (PPI)، فاطرح المزيد من الأسئلة.
على سبيل المثال:
- ما هو تكوين السيراميك؟
- ما هو محتوى Al₂O₃؟
- ما هي سماكة المرشح؟
- ما هو التفاوت المسموح به في الأبعاد؟
- ما هي المسامية المفتوحة؟
- كيف يتم قياس مؤشر أسعار المنتجين؟
- هل يتم التحكم في توزيع المسام؟
- هل تتوفر بيانات عن النفاذية أو التدفق؟
- ما هي قوة الضغط؟
- كيف يتم التحكم في أداء الصدمة الحرارية؟
- ما هي إجراءات فحص الجودة التي يتم إجراؤها؟
- هل تتوفر إمكانية تتبع الدُفعات؟
- هل يمكن للمورد توفير عينات لإجراء تجارب الإنتاج؟
- هل يمكن للمورد أن يوصي بمساحة المرشح بناءً على معدل التدفق الفعلي؟
والهدف من ذلك ليس إثقال الكتّاب بأعمال إدارية لا داعي لها.
والهدف من ذلك هو تجنب خطأ شائع في عملية الشراء:
بافتراض أن أرقام مؤشر PPI المتطابقة تعني أداء ترشيح متطابقًا.
الأخطاء الشائعة عند اختيار مرشحات قضبان الألمنيوم
الخطأ الأول: اختيار أعلى مؤشر أسعار المنتجين (PPI)
لا يعني ارتفاع مؤشر أسعار المنتجين (PPI) بالضرورة تحسن الأداء العام.
يجب أن يوفر المرشح ترشيحًا كافيًا دون المساس باستقرار الإنتاج.
الخطأ الثاني: اختيار PPI دون مراعاة معدل التدفق
قد لا تعمل مواصفات مرشح معينة عند معدل صب معين، بينما تعمل عند معدل صب آخر.
الخطأ الثالث: تجاهل مساحة المرشح
قد يؤدي زيادة مؤشر PPI مع الإبقاء على مساحة ترشيح غير كافية إلى حدوث مقاومة مفرطة.
الخطأ الرابع: استخدام PPI كقياس دقيق لحجم المسام
يصف مؤشر PPI كثافة المسام، وليس تناسق فتحات المسام بشكل مثالي.
الخطأ الخامس: الافتراض بأن كل مرشح بدقة 30 PPI متماثل
أظهرت الأبحاث وجود اختلافات قابلة للقياس بين المرشحات التجارية التي تحمل نفس التصنيف الاسمي.
الخطأ السادس: استخدام مرشح أدق لتعويض سوء معالجة المادة المنصهرة
إذا كان المعدن الوارد يحتوي على شوائب زائدة، فقد يتعرض المرشح الأكثر دقة للتلوث بسرعة أكبر.
الخطأ رقم 7: تغيير عدة متغيرات عملية في آن واحد
إذا تغيرت كل من مؤشر أسعار المنتجين (PPI) وحجم المرشح ودرجة الحرارة وسرعة الصب في آن واحد، يصبح من الصعب تفسير نتائج تجارب الإنتاج.
الخطأ الثامن: تجاهل صندوق المرشحات
لا يمكن للمرشح الجيد أن يعوض عن سوء الإحكام أو التصميم غير المناسب لصندوق المرشح.
الخطأ التاسع: الاكتفاء بالنظر إلى سعر الوحدة
المرشح الأرخص سعراً ليس بالضرورة الحل الأقل تكلفة.
ومن المقاييس الأكثر فائدة ما يلي:
Filter cost per tonne of acceptable billet produced.
This considers:
- Filter price
- Filter area
- عمر الفلتر
- Casting throughput
- تكرار الاستبدال
- Scrap
- Production interruptions
نقطة البداية الموصى بها حسب استخدام البليت
The following is a practical framework rather than a universal specification.
| حالة التطبيق | Starting Point | When to Consider a Change |
|---|---|---|
| High-throughput billet casting | 20-30 PPI | Move finer only if cleanliness requires it |
| General extrusion billet | 30 PPI 30 | Evaluate 40 PPI if inclusion control is insufficient |
| Cleaner primary-metal operation | 20-30 PPI | Increase PPI only when quality data supports it |
| Recycled-material-heavy operation | 30 PPI 30 | Improve melt treatment before simply increasing PPI |
| Higher-cleanliness billet | 30-40 PPI | Consider 40–50 PPI after system validation |
| Very demanding cleanliness requirement | 40–50+ نقطة لكل بوصة | Validate pressure drop, area and filter life |
This table should be treated as an engineering starting point, not as a guarantee for every alloy or casting machine.
ما هو أفضل مانع للتصاق (PPI) لصب قضبان الألومنيوم؟
If a single starting grade must be selected without additional process information, 30 PPI is generally the most practical starting point for aluminum billet casting.
But the final selection should follow this logic:
30 PPI first, then adjust according to melt cleanliness, throughput, filtration area and measured casting performance.
الاستخدام 20 PPI 20 when flow capacity and large-inclusion handling are more important than fine filtration.
الاستخدام 30 PPI 30 when a balanced solution is required.
ضع في اعتبارك 40 PPI 40 when the billet requires higher cleanliness and the filtration system has enough capacity.
ضع في اعتبارك 50 PPI or higher only when there is a specific technical reason and the system has been validated.
The correct objective is not to select the finest filter.
It is to select the coarsest filter that can consistently achieve the required billet cleanliness without compromising production stability.
كيف يمكن لتقنيات الإعلانات (AdTech) أن تدعم عملية ترشيح قضبان الألومنيوم
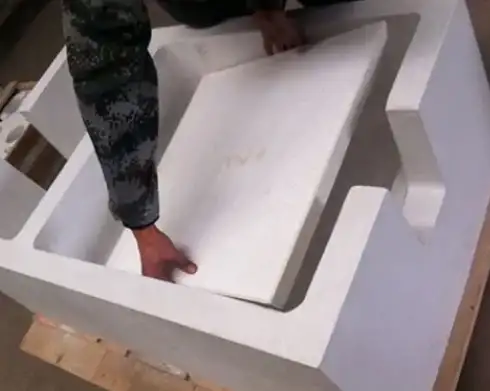
AdTech manufactures ceramic foam filters for molten aluminum filtration and offers different PPI grades for different casting requirements.
For aluminum billet applications, the filter should be selected together with the actual casting conditions rather than treated as a standard one-size-fits-all consumable.
Relevant information for a technical evaluation includes:
- Aluminum alloy
- Casting rate
- أبعاد المرشح
- Existing filter PPI
- Filter-box configuration
- درجة حرارة المعدن
- مستوى النظافة المطلوب
- Current filtration problems
AdTech’s ceramic foam filter range includes multiple PPI options for aluminum filtration, allowing the filter grade and dimensions to be matched to the intended application.
The company also supplies supporting molten aluminum treatment equipment, including filter equipment and online degassing systems, allowing filtration to be considered as part of the broader melt-treatment process.
التوصية النهائية
في معظم عمليات صب قضبان الألمنيوم،, 30 PPI is the best grade to evaluate first.
However, the final decision should not be based on PPI alone.
A better selection process is:
Define cleanliness requirement → measure flow rate → evaluate incoming melt cleanliness → select initial PPI → size the filtration area → validate pressure and flow → measure final melt cleanliness → confirm production performance.
If the process requires higher flow capacity, evaluate 20 to 30 PPI.
If the process requires a balanced solution, start with 30 PPI.
If higher cleanliness is required, evaluate 30 to 40 PPI.
If considering 50 PPI or higher, verify that the additional filtration is actually required and that the complete system can handle the additional resistance.
The most important purchasing lesson is simple:
Do not buy a PPI number. Buy a filtration solution that is matched to your aluminum billet casting process.
الأسئلة الشائعة
1. ما هو مرشح PPI الذي ينبغي عليّ استخدامه في صب قضبان الألومنيوم؟
30 PPI is a practical starting point for many aluminum billet casting operations. Depending on flow rate, melt cleanliness and product requirements, 20 to 30 PPI may be suitable for high-throughput applications, while 30 to 40 PPI can be considered for higher cleanliness requirements.
2. هل دقة 30 نقطة في البوصة (PPI) مناسبة لصب قضبان الألمنيوم؟
Yes. 30 PPI is a common and practical starting grade because it provides a balance between inclusion removal and molten-metal flow. The final specification should still be validated against the actual casting process.
3. هل يجب أن أستخدم 20 PPI أم 30 PPI لقطعة الألمنيوم الخام؟
Choose 20 PPI when flow capacity and resistance to blockage are major concerns. Choose 30 PPI when greater inclusion control is required while maintaining reasonable flow capacity.
4. هل يُعد معدل 40 PPI أفضل من 30 PPI بالنسبة لكتل الألومنيوم؟
Not necessarily. 40 PPI provides a finer filtration structure, but it can also increase flow resistance. It may be preferable when billet cleanliness requirements are higher and the filter system has sufficient capacity.
5. هل يمكنني استخدام 50 PPI في صب قضبان الألومنيوم؟
Yes, but 50 PPI should generally be treated as a specialized choice rather than a default billet filter. The additional filtration should be justified by the cleanliness requirement and validated against flow rate, filter area and filter life.
6. هل يؤدي ارتفاع مؤشر PPI دائمًا إلى إزالة المزيد من الشوائب؟
Not automatically. Higher PPI generally provides a finer filtration structure, but actual filtration performance depends on pore morphology, permeability, filter thickness, metal velocity, inclusion characteristics and other process conditions.
7. لماذا قد يختلف أداء مرشحين من الرغوة الخزفية بدقة 30 PPI عن بعضهما البعض؟
Because PPI does not completely define the filter structure. Different manufacturers can produce filters with different porosity, window dimensions, strut geometry, permeability and pressure-drop characteristics even when the nominal PPI is the same.
8. هل يمكن أن يؤدي استخدام مرشح PPI ذي درجة أعلى إلى انسداد مرشح الألومنيوم بشكل أسرع؟
Yes. A finer filter can have greater flow resistance and can become loaded more quickly when the incoming aluminum contains a high concentration of inclusions.
9. هل يجب عليّ زيادة نسبة PPI إذا كانت قطعة الخام التي أستخدمها تعاني من مشاكل في الشوائب؟
Not automatically. First determine whether the problem originates from the incoming melt, melt treatment, degassing, dross management, filter area, filter installation or the PPI itself.
10. ما هي المعلومات التي يجب أن أرسلها إلى مورد مرشحات الرغوة الخزفية؟
Provide the aluminum alloy, casting process, metal flow rate, current filter PPI, filter dimensions, filter-box design, metal temperature, required cleanliness and any current filtration problems. This gives the supplier enough information to evaluate the filter as part of the complete system.