
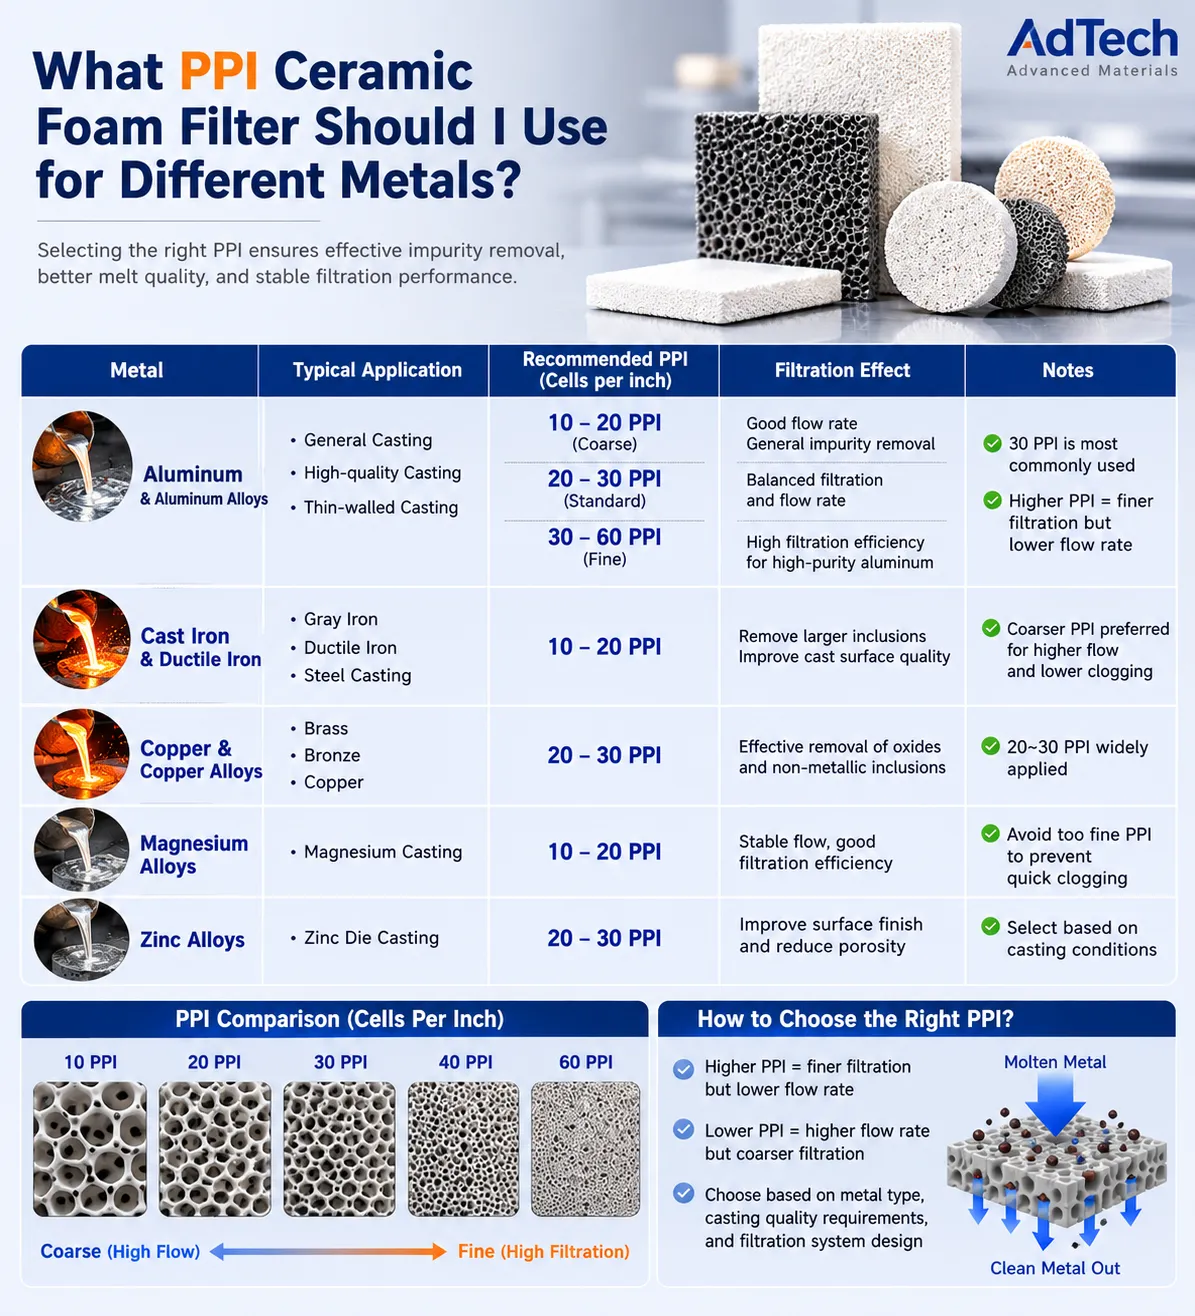
Для большинства операций по литью алюминиевых заготовок, 30 PPI является практической отправной точкой для керамический поролоновый фильтр, особенно когда необходимо найти баланс между чистотой расплавленного алюминия и стабильностью потока. Однако значение 30 PPI не является универсальным стандартом. A Фильтр с разрешением от 20 до 30 PPI может оказаться более целесообразным в тех случаях, когда система литья требует высокой производительности или поступающий расплав содержит относительно большое количество включений, в то время как 40 PPI их можно рассматривать в тех случаях, когда требуется более высокий уровень контроля загрязнений, а имеющаяся площадь фильтрации и металлическая головка способны выдержать дополнительное сопротивление потоку. Фильтры более высоких классов, таких как 50 или 60 PPI, следует выбирать только в том случае, если это оправдано требованиями к чистоте и если вся система фильтрации прошла валидацию.
Важно то, что PPI не следует выбирать отдельно. Производителям алюминиевых заготовок следует учитывать состав сплава, скорость литья, чистоту поступающей расплавленной массы, требуемое качество продукции, размеры фильтра, площадь фильтра, толщину фильтра, температуру металла, доступное металлостатическое давление, а также производительность всей системы фильтрации.
Что означает аббревиатура PPI в контексте фильтра для литья алюминиевых заготовок?
PPI означает пор на дюйм. Это широко используемый способ описания клеточной структуры керамического пенофильтра.
Фильтр с более низким показателем PPI имеет относительно крупную ячеистую структуру. Фильтр с более высоким показателем PPI имеет более мелкую ячеистую структуру.
В целом:
| PPI | Общая структура | Сопротивление потоку | Возможность четкого захвата включений |
|---|---|---|---|
| 10 PPI | Грубый | Низкий | Нижний |
| 20 PPI | Относительно крупный | От низкого до умеренного | Умеренный |
| 30 PPI | Средний | Умеренный | Хорошо |
| 40 PPI | Хорошо | От умеренного до высокого | Выше |
| 50 PPI | Тонче | Высокий | Выше |
| 60 PPI | Очень хорошо | Очень высокий | Очень высокий |
Эти соотношения полезны для первоначального отбора, однако их не следует рассматривать как точные инженерные правила.
Подробнее: Керамические пенофильтры с плотностью 10, 30 и 60 PPI.
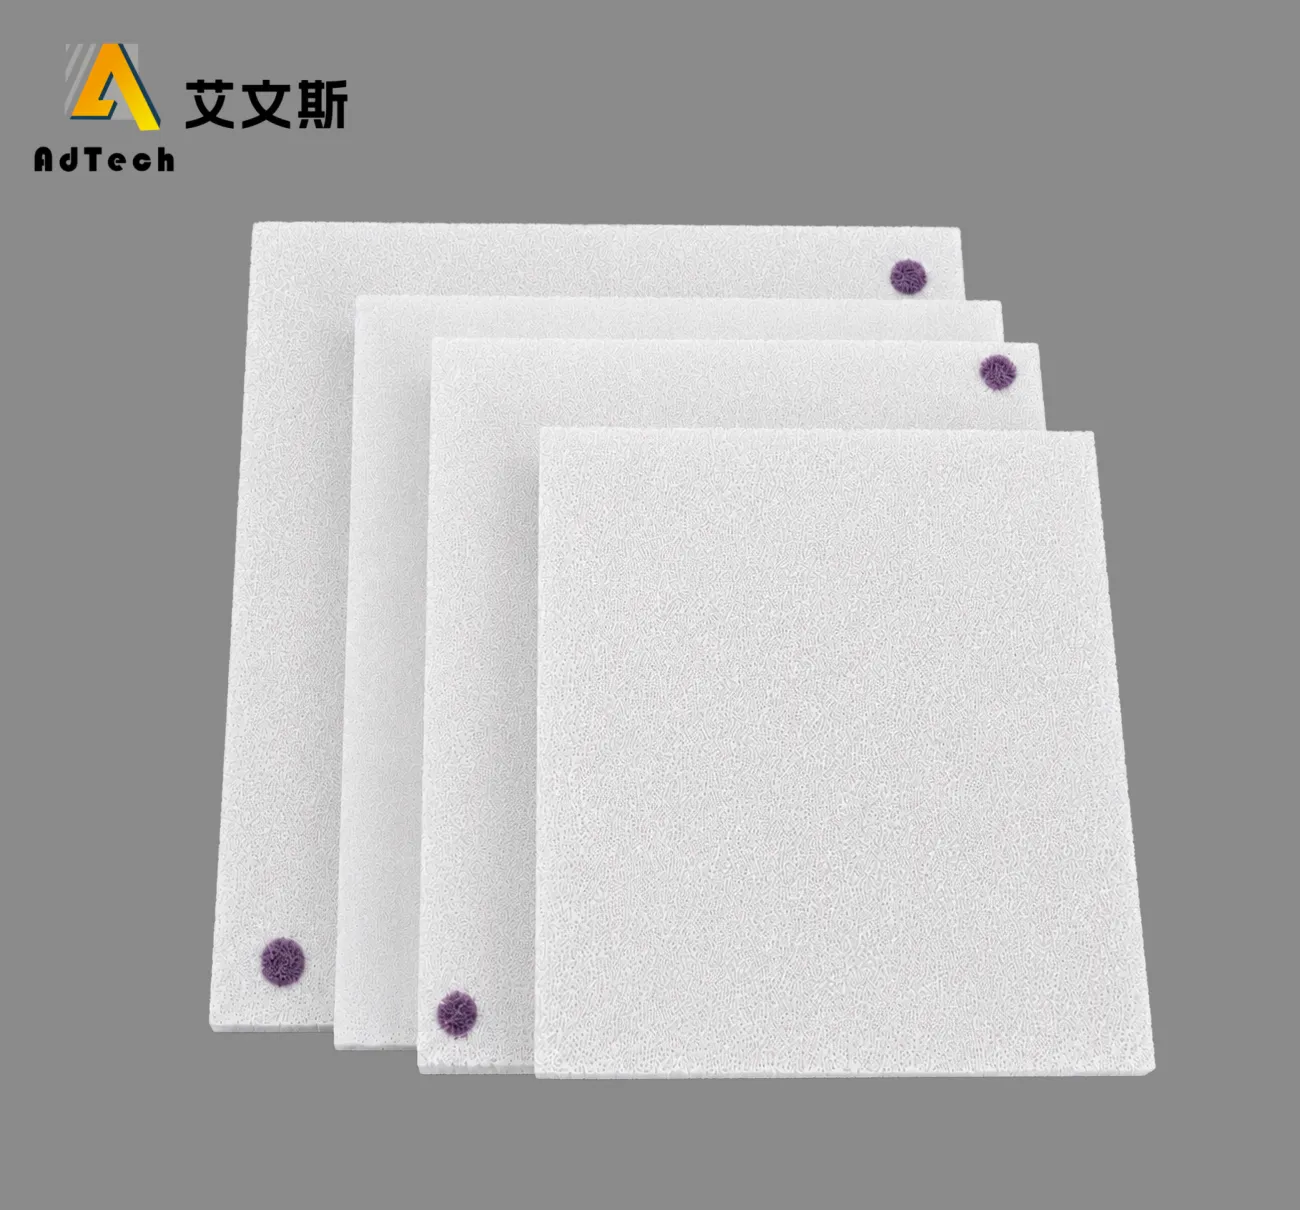
Керамический пенообразный фильтр — это не обычное сито с равномерными круглыми отверстиями. Он имеет трехмерную структуру из взаимосвязанных пор. Фактические характеристики фильтрации зависят от морфологии фильтра, в том числе от размера ячеек, размера «окошек», пористости, геометрии ребер и толщины.
В ходе исследования, посвящённого сравнению коммерческих фильтров из керамической пены на основе оксида алюминия, было установлено, что фильтры с одинаковым обозначением PPI могут иметь разные морфологические и гидравлические свойства. Это означает, что “Один лишь показатель ”30 PPI» не позволяет полностью охарактеризовать фильтрующие свойства фильтра.
С точки зрения закупок это различие имеет важное значение.
Оба поставщика могут предоставить свои предложения:
Керамический пенофильтр из оксида алюминия, 30 PPI, толщина 50 мм
однако фильтры не обязательно должны иметь одинаковые показатели проницаемости, перепада давления, механические свойства или эффективность фильтрации.
Почему фильтрация с использованием керамической пены важна при литье алюминиевых заготовок?
При литье алюминиевых заготовок необходимо контролировать содержание неметаллических включений, поскольку они могут повлиять на последующую обработку и качество конечного продукта.
В зависимости от сплава и технологического процесса к соответствующим примесям могут относиться:
- Пленки оксида алюминия
- Частицы оксида
- Включения, содержащие шпинель
- Частицы окалины
- Тугоплавкие частицы
- Прочие неметаллические включения
Керамические пенопластовые фильтры обеспечивают трехмерный путь фильтрации, по которому протекает расплавленный алюминий. Включения улавливаются за счет сочетания таких факторов, как перехват, инерционные эффекты, адгезия и глубинная фильтрация.
Это отличается от подхода, при котором фильтр рассматривается как простое сито.
Исследования в области фильтрации алюминия показали, что глубинная фильтрация является важным механизмом. Включения могут проникать в открытую структуру керамического фильтра и прилипать к его внутренним поверхностям, а не просто задерживаться у входа в первую пору.
Это одна из причин, по которой керамический пенопластовый фильтр способен удалять включения, размер которых меньше, чем можно было бы предположить, исходя из простого толкования его номинального показателя PPI.
Эффективность фильтрации зависит от размера частиц, скорости движения металла, геометрии фильтра, пористости и других свойств фильтра и системы литья.
С какого PPI следует начинать при литье алюминиевых заготовок?
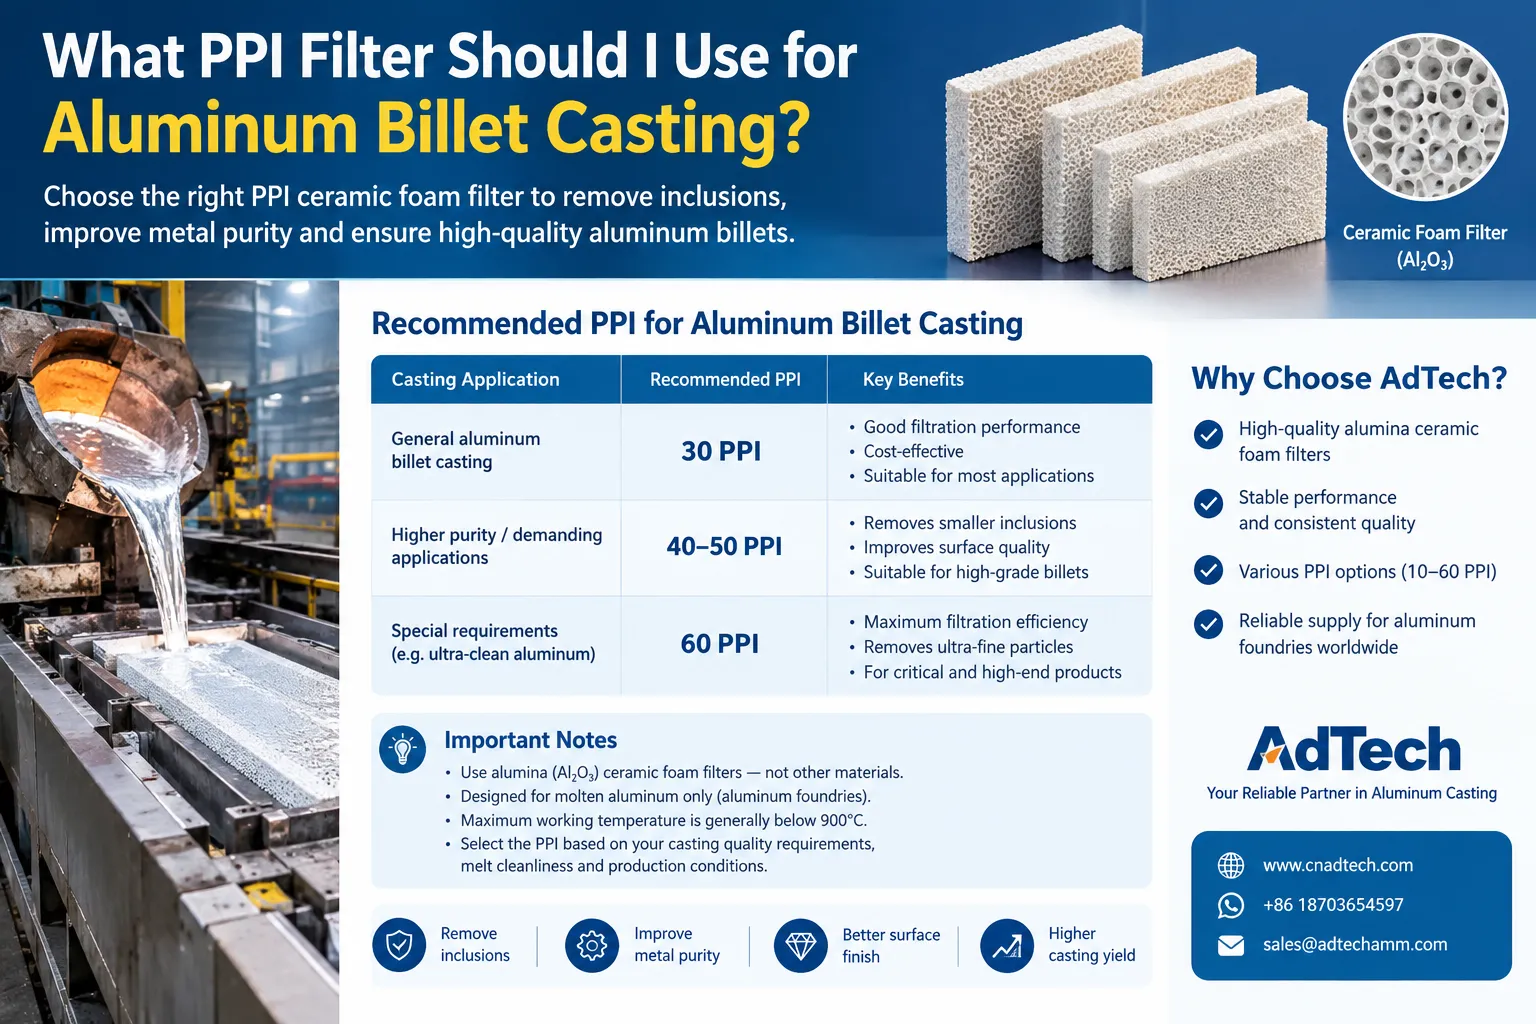
В случае типичной операции литья алюминиевых заготовок, 30 PPI — это разумный начальный уровень.
Практический диапазон выбора составляет:
| Состояние заготовки при литье | Начальный диапазон PPI для оценки | Основные соображения |
|---|---|---|
| Высокая концентрация включений или очень высокая производительность | 20-30 PPI | Пропускная способность и устойчивость к засорению |
| Литье заготовок общего назначения | 30 PPI | Соотношение между фильтрацией и расходом |
| Более высокие требования к чистоте | 30-40 PPI | Улучшенный контроль включения |
| Очень высокие требования к чистоте | 40–50+ PPI | Тонкая фильтрация, подлежащая валидации системы |
Эту таблицу следует рассматривать как исходную основу, а не как жесткую спецификацию.
Правильное значение PPI зависит от конкретных условий производства.
Например, увеличение плотности фильтра с 30 PPI до 40 PPI может улучшить фильтрацию мелких включений, но это изменение также может повысить сопротивление потоку. Если площадь фильтрации не будет соответственно увеличена, это может привести к нестабильности процесса литья.
Следовательно:
Не выбирайте автоматически максимальное доступное значение PPI.
Вместо этого следует выбрать минимальное значение PPI, при котором в реальных производственных условиях надежно обеспечивается требуемый уровень чистоты металла.
Подробнее: Как выбрать керамический пенопластовый фильтр PPI?
20 PPI против 30 PPI при литье алюминиевых заготовок
Выбор между 20 и 30 PPI зачастую сводится к поиску баланса между производительность и чистота.
Когда показатель 20 PPI может быть уместен
A Фильтр 20 PPI это можно учитывать в следующих случаях:
- Производительность по переработке металла высока
- Поступающий алюминий содержит относительно большое количество включений
- Засорение фильтра представляет собой проблему
- В системе литья доступное давление ограничено
- Требуемый уровень чистоты продукта не оправдывает применение фильтров более высокой степени очистки
- Большая площадь фильтрации нецелесообразна
- В этом процессе уже применяется эффективная обработка расплава на начальных этапах
Фильтр с более крупными ячейками, как правило, обеспечивает большую пропускную способность и меньшее сопротивление.
Это может оказаться полезным при высокопроизводительном литье заготовок.
Однако недостаточно просто выбрать 20 PPI только потому, что он обладает меньшим сопротивлением потоку. Производитель все равно должен убедиться, что чистота получаемой заготовки соответствует требуемым техническим условиям.
Когда предпочтительна плотность 30 PPI
Значение 30 PPI часто является более подходящей отправной точкой, когда производитель стремится к более четкому балансу между:
- Удаление включений
- Пропускная способность
- Срок службы фильтра
- Стабильность литья
- Производственная пропускная способность
Именно поэтому показатель 30 PPI часто встречается в системах фильтрации алюминия.
В опубликованных научных работах также были изучены 30 керамических пенообразных фильтров PPI, предназначенных специально для фильтрации алюминия, в том числе их способность удалять неметаллические включения.
Поэтому для многих производителей заготовок 30 PPI является приемлемым первым сортом, соответствующим требованиям.
Является ли плотность 40 PPI лучшим показателем для алюминиевой заготовки, чем 30 PPI?
Не автоматически.
Фильтр с плотностью 40 PPI имеет более мелкую ячеистую структуру, чем фильтр с плотностью 30 PPI, и может обладать большей способностью удалять более мелкие включения.
Однако более тонкая фильтрация также создает дополнительное сопротивление потоку металла.
Правильный вопрос звучит не так:
“40 PPI — это лучше?”
Это:
“Оправдывает ли дополнительная степень фильтрации, обеспечиваемая 40 PPI, дополнительное сопротивление потоку и повышенные затраты в данном процессе литья заготовок?”
Выбирайте значение 30 PPI в следующих случаях:
- Стандартной степени очистки заготовок вполне достаточно
- Производительность производства имеет большое значение
- Поступающий расплав имеет умеренное содержание включений
- Необходимо контролировать засорение фильтра
- Существующая система фильтрации надежно работает при значении 30 PPI
Рекомендуется использовать значение 40 PPI в следующих случаях:
- К заготовке предъявляются более строгие требования к чистоте
- Последующая обработка чувствительна к включениям
- Существующая фильтрация 30 PPI не обеспечивает достаточной степени очистки
- При необходимости площадь фильтра можно увеличить
- В системе распределения давления достаточно запаса давления
- Поступающая расплавленная масса уже достаточно чистая
Эффективная стратегия производства заключается в том, чтобы изменять по одному основному параметру за раз.
Если меняется производитель:
- PPI
- размер фильтра
- толщина фильтра
- температура металла
- скорость литья
- условия дегазации
если всё происходит одновременно, становится сложно определить, какое именно изменение привело к данному результату.
Когда стоит выбрать разрешение 50 PPI или 60 PPI?
Параметры 50 PPI и 60 PPI обеспечивают более мелкую структуру фильтра, однако их не следует рассматривать в качестве оптимального варианта для литья алюминиевых заготовок.
Их можно учитывать в следующих случаях:
- Требуется очень высокая чистота расплава
- Особое значение имеет точное регулирование включений
- Заготовка предназначена для применения в условиях повышенных эксплуатационных нагрузок
- Процесс обработки расплава на входе находится под тщательным контролем
- Система фильтрации обеспечивает достаточную площадь
- Имеющееся металлостатическое давление является достаточным
- Производственная группа проверила пропускную способность фильтра
Основной риск заключается в том, что фильтр с более мелкой ячейкой может быстрее перегрузиться, если поступающий металл содержит высокую концентрацию включений.
Отсюда вытекает важный принцип:
Даже самый тонкий фильтр не может бесконечно компенсировать низкую степень очистки расплава на предыдущих этапах.
Если расплав поступает в фильтр с избыточным количеством шлака или оксидов, простое увеличение плотности сетки с 30 PPI до 50 PPI может привести к усилению засорения, а не к решению основной проблемы.
В некоторых случаях оптимизация процессов очистки печи, работы с расплавом, дегазации и фильтрации на входе может оказаться более эффективной, чем постоянное повышение показателя PPI.
Подробнее: Как правильно выбрать ИПП для фильтрации в алюминиевом литейном производстве
PPI — лишь один из критериев выбора фильтра
Один из важнейших выводов, сделанных в ходе технических исследований, заключается в том, что показатель PPI не является исчерпывающим определением керамического пенофильтра.
К важным техническим характеристикам относятся:
| Технические характеристики | Почему это важно |
|---|---|
| PPI | Указывает номинальную плотность пор |
| Материал | Определяет совместимость с расплавленным алюминием |
| Содержание Al₂O₃ | Имеет значение для состава и эксплуатационных характеристик керамики |
| Размеры фильтра | Определяет доступную площадь фильтрации |
| Толщина | Влияет на тракт фильтрации и потери давления |
| Открытая пористость | Влияет на проницаемость |
| Конструкция окна | Влияет на гидравлические характеристики и улавливание частиц |
| Механическая прочность | Важные моменты при обращении и монтаже |
| Допуск по размерам | Важно для правильной установки фильтрующего блока |
| Данные о проницаемости / расходе | Помогает оценить гидравлические характеристики |
| Поведение при термическом шоке | Важно при запуске |
| Уплотнение кромок | Предотвращает утечку расплавленного алюминия |
В рецензируемом исследовании, посвящённом сравнению коммерческих глиноземных CFF от трёх поставщиков, было продемонстрировано, что одинаковые классификации по PPI не всегда означают одинаковые гидравлические свойства.
Это особенно важно для покупателя, который меняет своего текущего поставщика фильтров.
Если текущий фильтр имеет 30 PPI, а новый поставщик также предлагает фильтр с 30 PPI, покупателю не следует предполагать, что замена будет работать точно так же.
Почему площадь фильтра может быть важнее, чем увеличение PPI
Предположим, что линия по литью заготовок нуждается в более эффективной фильтрации, но уже работает на пределе своей пропускной способности.
Существует два возможных подхода:
Вариант А: Увеличьте значение с 30 PPI до 40 PPI.
Вариант B: Сохранить плотность 30 PPI, но увеличить эффективную площадь фильтрации.
Вариант B иногда может обеспечить более сбалансированный результат.
Увеличение площади фильтрации позволяет снизить удельную нагрузку на фильтр. Это помогает поддерживать расход при обеспечении достаточной эффективности фильтрации.
Правильное решение зависит от конструкции фильтрующего блока и литейной системы.
Поэтому поставщик должен оценить:
Расход металла ÷ эффективная площадь фильтра
а не ограничиваться лишь показателем PPI.
Это особенно важно при непрерывной литье заготовки, когда фильтр должен выдерживать постоянный поток расплавленного металла, а не кратковременную прерывистую заливку.
Как производительность литья влияет на выбор PPI?
Увеличение производительности литейного производства, как правило, приводит к росту гидравлической нагрузки на фильтр.
Если фильтр имеет слишком малую пропускную способность для требуемого расхода, могут возникнуть следующие проблемы:
- Увеличение перепада давления
- Снижение расхода металла
- Преждевременная закупорка
- Нестабильная литьевая форма
- Проблемы с поддержанием необходимой скорости литья
Использование фильтра с более высоким значением PPI может усилить эти эффекты, поскольку более мелкая структура, как правило, создает большее сопротивление потоку.
Следовательно, если темпы производства увеличатся, правильным ответом может быть:
- увеличить площадь фильтра
- использовать несколько фильтров
- оптимизировать конструкцию фильтрующего блока
- повысить чистоту расплава на входе
- скорректировать индекс цен производителей (PPI)
- или объединить несколько из этих мер
Как правило, лучше решить всю гидравлическую проблему в целом, чем просто изменить значение PPI.
Как чистота поступающего расплава влияет на показатель PPI?
Это один из факторов, которым уделяется наименьшее внимание.
Рассмотрим две линии литья заготовок.
Линия A
Загрузка печи относительно чистая, процесс удаления шлака находится под контролем, обработка расплава осуществляется стабильно, и металл поступает в фильтр с низким содержанием включений.
Фильтр с разрешением 30 PPI может обеспечить достаточную производительность.
Линия B
В загрузке содержится больше вторичного сырья, очистка печи проводится нерегулярно, а поступающий металл содержит больше включений.
Использование того же фильтра с плотностью 30 PPI может привести к сокращению продолжительности кампании с использованием фильтра.
Непосредственный переход к значению 50 PPI может усугубить проблему, если тонкий фильтр быстро забивается.
Возможно, более удачным подходом будет следующий:
- Повысить чистоту расплава на входном этапе.
- Стабилизировать процесс дегазации.
- Контроль шлака.
- Соблюдайте надлежащие методы переноса расплава.
- Проанализируйте существующий фильтр.
- Только после этого следует определить, требуется ли более высокое значение PPI.
Именно поэтому выбор PPI следует рассматривать как часть система фильтрации расплавленного алюминия, а не как единичную покупку расходных материалов.
Влияет ли дегазация на выбор керамического пенофильтра?
Да, но дегазация и фильтрация через керамическую пену решают разные задачи.
Онлайн-дегазация в первую очередь направлена на удаление растворенного водорода и способствует улучшению качества расплава за счет удаления растворенного газа.
Фильтрация с использованием керамической пены в первую очередь направлена на удаление неметаллических включений.
Таким образом, упрощённый процесс можно представить следующим образом:
Плавление → Обработка расплава → Дегазация → Фильтрация → Литье
Точная схема технологического процесса зависит от конкретного литейного завода.
Важно отметить, что не следует ожидать, что керамический пенопластовый фильтр будет выполнять ту же функцию, что и система дегазации.
Если основной проблемой является пористость, связанная с водородом, то простой переход с 30 PPI на 50 PPI вряд ли поможет решить основную проблему.
Если основной проблемой являются оксидные включения, то фильтрация может играть более непосредственную роль.
Как определить, что ваш PPI слишком высокий?
Значение PPI может оказаться слишком высоким для имеющейся системы фильтрации, если фильтр создает чрезмерное сопротивление потоку или преждевременно забивается.
К потенциальным тревожным признакам относятся:
- Поток расплава становится нестабильным
- Пропускная способность по металлу снижается
- Фильтр не заправляется должным образом
- Требования к давлению повышаются
- Срок службы фильтра неожиданно сокращается
- Уровень металла повышается выше по потоку от фильтра
- Не удается поддерживать скорость литья
- Фильтр быстро накапливает примеси
Эти симптомы не следует автоматически интерпретировать как “слишком высокая доза ИПП”.”
Проблема также может заключаться в следующем:
- недостаточная площадь фильтра
- чрезмерная нагрузка от поступающих включений
- неправильная установка фильтра
- недостаточный предварительный нагрев
- ненадлежащая герметизация
- неподходящая толщина фильтра
- нестабильная температура металла
- чрезмерная скорость литья
Поэтому при постановке диагноза следует учитывать систему в целом.
Как определить, что уровень PPI у вас слишком низкий?
Может возникнуть и противоположная проблема.
Фильтр может оказаться слишком грубым, если:
- Не достигается требуемый уровень чистоты заготовки
- Уровни включения по-прежнему превышают целевые показатели
- Дефекты поверхности сохраняются
- На этапе последующей переработки по-прежнему возникают проблемы, связанные с включениями
- Результаты измерений качества указывают на недостаточную степень фильтрации
В данной ситуации переход с 20 PPI на 30 PPI может быть целесообразным.
Переход сразу с 20 PPI на 50 или 60 PPI не всегда оправдан.
Обычно наиболее эффективным подходом является поэтапная аттестация.
Практическое схема принятия решений по выбору PPI
Простой процесс принятия решений при литье алюминиевых заготовок выглядит следующим образом:
Шаг 1: Определите требования к качеству заготовки
Спросите:
- Какой сплав отливают?
- Каково конечное применение?
- Какой последующий процесс следует за литьем?
- Какой уровень чистоты расплава требуется?
Шаг 2: Определить расход металла
Запись:
- Скорость литья
- Расход металла
- Количество литейных линий
- Типичная продолжительность кампании
Шаг 3: Оценка чистоты поступающего расплава
Определите, имеет ли расплав:
- Низкая загрузка включений
- Умеренная нагрузка при включении
- Высокая концентрация включений
По возможности следует использовать объективный метод оценки чистоты расплава, а не ограничиваться лишь визуальным осмотром.
Например, система PoDFA специально разработана для выявления и количественной оценки включений в алюминиевых расплавах. Система LiMCA предоставляет информацию в режиме реального времени о концентрации включений и распределении их размеров.
Шаг 4: Выберите начальное значение PPI
Практическая отправная точка заключается в следующем:
20–30 PPI для условий высокой пропускной способности или повышенной нагрузки по включениям
30 PPI для литья обычных заготовок
30–40 PPI для более высоких требований к чистоте
40–50+ PPI — только в тех случаях, когда это оправдано требованиями конкретного применения и система способна обеспечить такую степень фильтрации
Шаг 5: Проверьте площадь фильтра
Не следует завершать установку PPI, не проверив эффективную площадь фильтрации.
Шаг 6: Проверка производительности в производственной среде
Монитор:
- Стабильность потока
- Зависимость давления от фильтра
- Срок службы фильтра
- Скорость литья
- Уровень включения
- Качество поверхности заготовки
- Отказ на последующем этапе
Это создает гораздо более прочную основу для доработки спецификации.
Что покупатели должны сообщить поставщику керамических пенофильтров?
Если вы запрашиваете коммерческое предложение, не присылайте только:
“Пожалуйста, предоставьте коммерческое предложение на 30 керамических пенопластовых фильтров PPI”.”
Предоставьте как можно больше информации о процессе.
Полезный запрос предложений должен содержать:
| Информация | Пример того, что необходимо предоставить |
|---|---|
| Приложение | Литье алюминиевых заготовок |
| Сплав | Конкретная марка сплава |
| Процесс литья | DC / непрерывная разливка |
| Расход металла | кг/мин или т/ч |
| Фильтр PPI | Текущая или запрашиваемая оценка |
| Размеры фильтра | Длина × ширина × толщина |
| Фильтрующий блок | Существующий или новый |
| Температура металла | Фактическая дальность действия |
| Требуемый уровень чистоты | Внутренняя спецификация (при наличии) |
| Фильтр тока | Текущий поставщик и марка |
| Проблемы с фильтром | Засор, трещина, обходной путь и т. д. |
| Скорость литья | Фактический объем производства |
| Продолжительность кампании | Типичный срок эксплуатации |
Эта информация позволяет поставщику оценить фильтр в условиях реального технологического процесса.
О чем следует спросить при сравнении двух фильтров с разрешением 30 PPI?
Если два производителя указывают одинаковый показатель PPI, задайте дополнительные вопросы.
Например:
- Каков состав керамики?
- Каково содержание Al₂O₃?
- Какова толщина фильтра?
- Каковы допуски на размеры?
- Что такое открытая пористость?
- Как измеряется PPI?
- Контролируется ли распределение пор?
- Имеются ли данные о проницаемости или расходе?
- Что такое прочность на сжатие?
- Как контролируются характеристики термоударопрочности?
- Какой контроль качества проводится?
- Предусмотрена ли отслеживаемость партий?
- Может ли поставщик предоставить образцы для производственных испытаний?
- Может ли поставщик порекомендовать площадь фильтра с учётом фактического расхода?
Цель заключается не в том, чтобы создавать лишнюю бумажную волокиту.
Это делается для того, чтобы избежать распространенной ошибки при покупке:
Исходя из того, что одинаковые значения PPI означают одинаковую эффективность фильтрации.
Распространенные ошибки при выборе фильтров из алюминиевых заготовок
Ошибка 1: Выбор самого высокого показателя PPI
Более высокий показатель PPI не всегда означает лучшую общую производительность.
Фильтр должен обеспечивать надлежащую фильтрацию без ущерба для стабильности производства.
Ошибка № 2: Выбор PPI без учета расхода
Характеристики фильтра, подходящие для одной скорости литья, могут оказаться неподходящими для другой.
Ошибка № 3: Неучет площади фильтра
Увеличение PPI при сохранении недостаточной площади фильтра может привести к возникновению чрезмерного сопротивления.
Ошибка № 4: Использование PPI в качестве точного показателя размера пор
Показатель PPI характеризует плотность пор, а не идеально равномерный размер их просветов.
Ошибка № 5: Предположение, что все фильтры с 30 PPI одинаковы
Исследования показали существенные различия между коммерческими фильтрами, имеющими одинаковую номинальную классификацию.
Ошибка 6: Использование фильтра с более мелкой ячейкой для компенсации некачественной обработки расплава
Если поступающий металл содержит слишком много включений, фильтр с более мелкой ячейкой может забиваться быстрее.
Ошибка № 7: Одновременное изменение нескольких переменных процесса
Если показатель PPI, размер фильтра, температура и скорость литья изменяются одновременно, результаты производственных испытаний становится сложно интерпретировать.
Ошибка № 8: игнорирование блока фильтров
Даже хороший фильтр не сможет компенсировать некачественную герметизацию или несоответствующую конструкцию фильтрующего блока.
Ошибка № 9: Ориентация исключительно на цену за единицу
Самый дешевый фильтр не всегда является самым экономичным решением.
Более полезным показателем является:
Стоимость фильтра на тонну произведенной пригодной заготовки.
Здесь учитывается следующее:
- Фильтр по цене
- Площадь фильтра
- Срок службы фильтра
- Производительность литья
- Частота замены
- Лом
- Перебои в производстве
Рекомендуемые исходные параметры в зависимости от области применения заготовок
Ниже приводится скорее практическая схема, чем универсальная спецификация.
| Условие применения | Отправная точка | Когда стоит подумать об изменении |
|---|---|---|
| Высокопроизводительное литье заготовок | 20-30 PPI | Переходите к более тонкой очистке только в том случае, если этого требует чистота |
| Заготовка для общей экструзии | 30 PPI | Если контрольный образец включения оказался недостаточным, определить значение 40 PPI |
| Более экологически чистая добыча первичных металлов | 20-30 PPI | Повышать индекс цен производителей (PPI) следует только в том случае, если это подтверждается достоверными данными |
| Производство с преобладанием переработанных материалов | 30 PPI | Следует улучшить обработку расплава, прежде чем просто увеличивать показатель PPI |
| Заготовка повышенной чистоты | 30-40 PPI | После валидации системы следует рассмотреть значение 40–50 PPI |
| Очень высокие требования к чистоте | 40–50+ PPI | Проверить перепад давления, площадь и срок службы фильтра |
Данную таблицу следует рассматривать как исходные технические данные, а не как гарантию для каждого сплава или литейной машины.
Какой PPI лучше всего подходит для литья алюминиевых заготовок?
Если необходимо выбрать один начальный класс без дополнительной информации о процессе, 30 PPI, как правило, является наиболее целесообразной отправной точкой для литья алюминиевых заготовок.
Однако окончательный выбор должен основываться на следующей логике:
Сначала установите значение 30 PPI, а затем отрегулируйте его с учетом чистоты расплава, производительности, площади фильтрации и измеренных показателей литья.
Используйте 20 PPI когда пропускная способность и возможность обработки материалов с крупными включениями имеют большее значение, чем тонкая фильтрация.
Используйте 30 PPI когда требуется сбалансированное решение.
Рассмотрите 40 PPI когда заготовка требует более высокой степени чистоты, а система фильтрации обладает достаточной производительностью.
Рассмотрите 50 PPI или выше только при наличии конкретной технической необходимости и после прохождения валидации системы.
Правильная цель заключается не в том, чтобы выбрать самый лучший фильтр.
Необходимо выбрать фильтр с самой крупной ячейкой, который способен стабильно обеспечивать требуемую степень очистки заготовок без ущерба для стабильности производства.
Как технологии AdTech могут помочь в фильтрации алюминиевых заготовок
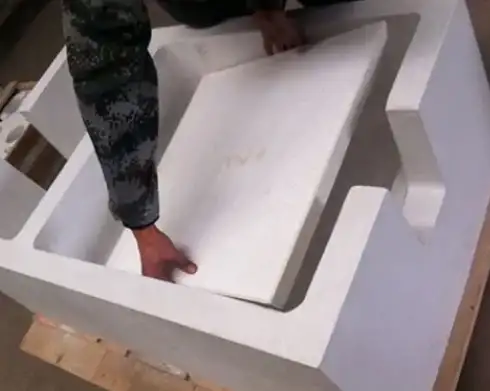
Компания AdTech производит керамические пенофильтры для фильтрации расплавленного алюминия и предлагает различные марки PPI, отвечающие разным требованиям к литью.
При использовании алюминиевых заготовок фильтр следует подбирать с учетом конкретных условий литья, а не рассматривать его как стандартный расходный материал, подходящий для всех случаев.
К информации, необходимой для технической оценки, относятся:
- Алюминиевый сплав
- Скорость литья
- Размеры фильтра
- Существующий фильтр PPI
- Конфигурация фильтрующего блока
- Температура металла
- Требуемый уровень чистоты
- Существующие проблемы фильтрации
Ассортимент керамических пенопластовых фильтров компании AdTech включает в себя различные варианты плотности (PPI) для фильтрации алюминия, что позволяет подобрать степень очистки и размеры фильтра в соответствии с конкретными условиями эксплуатации.
Компания также поставляет вспомогательное оборудование для обработки расплавленного алюминия, в том числе фильтрующее оборудование и системы онлайн-дегазации, что позволяет рассматривать фильтрацию как часть более широкого процесса обработки расплава.
Заключительная рекомендация
Для большинства операций по литью алюминиевых заготовок, 30 PPI — это лучший вариант для первоначальной оценки.
Однако окончательное решение не должно основываться исключительно на показателе PPI.
Более эффективный процесс отбора выглядит следующим образом:
Определить требования к чистоте → измерить расход → оценить степень чистоты поступающего расплава → выбрать начальное значение PPI → рассчитать площадь фильтрации → проверить давление и расход → измерить конечную степень чистоты расплава → подтвердить производственные показатели.
Если для данного процесса требуется более высокая пропускная способность, рассмотрите вариант с плотностью от 20 до 30 PPI.
Если для данного процесса требуется сбалансированный раствор, начните с концентрации 30 PPI.
Если требуется более высокая степень чистоты, рассмотрите вариант с плотностью от 30 до 40 PPI.
Если рассматривается вариант с 50 PPI или выше, убедитесь, что дополнительная фильтрация действительно необходима и что вся система способна выдержать дополнительное сопротивление.
Самый важный урок в сфере закупок прост:
Не покупайте просто номер PPI. Приобретите систему фильтрации, подходящую именно для вашего процесса литья алюминиевых заготовок.
ЧАСТО ЗАДАВАЕМЫЕ ВОПРОСЫ
1. Какой фильтр PPI следует использовать при литье алюминиевых заготовок?
30 PPI — это удобная отправная точка для многих процессов литья алюминиевых заготовок. В зависимости от расхода, чистоты расплава и требований к продукции для высокопроизводительных процессов могут подойти значения от 20 до 30 PPI, тогда как при более высоких требованиях к чистоте можно рассмотреть значения от 30 до 40 PPI.
2. Подходит ли плотность 30 PPI для литья алюминиевых заготовок?
Да. 30 PPI — это распространенный и практичный начальный класс, поскольку он обеспечивает баланс между удалением включений и текучестью расплава. Окончательные технические условия все же следует проверить с учетом реальных условий процесса литья.
3. Какую плотность растра — 20 PPI или 30 PPI — следует использовать для алюминиевой заготовки?
Выбирайте фильтр 20 PPI, если основными критериями являются пропускная способность и устойчивость к засорению. Выбирайте фильтр 30 PPI, если требуется более тщательное удержание включений при сохранении приемлемой пропускной способности.
4. Является ли плотность 40 PPI более подходящей для алюминиевой заготовки, чем 30 PPI?
Не обязательно. Фильтр с плотностью 40 PPI обеспечивает более мелкую структуру фильтрации, но при этом может повысить сопротивление потоку. Его использование может быть предпочтительным в случаях, когда к чистоте заготовок предъявляются более высокие требования, а фильтрующая система обладает достаточной пропускной способностью.
5. Можно ли использовать 50 PPI при литье алюминиевых заготовок?
Да, но фильтр 50 PPI, как правило, следует рассматривать как специализированный вариант, а не как стандартный фильтр для заготовок. Необходимость дополнительной фильтрации должна быть обоснована требованиями к чистоте и проверена с учетом расхода, площади фильтра и срока его службы.
6. Всегда ли более высокий показатель PPI позволяет удалить больше включений?
Не обязательно. Более высокий показатель PPI, как правило, обеспечивает более мелкую структуру фильтра, однако фактическая эффективность фильтрации зависит от морфологии пор, проницаемости, толщины фильтра, скорости движения металла, характеристик включений и других технологических условий.
7. Почему два керамических пенопластовых фильтра с плотностью 30 PPI могут работать по-разному?
Поскольку показатель PPI не определяет структуру фильтра в полной мере. Разные производители могут выпускать фильтры с различными показателями пористости, размерами ячеек, геометрией опор, проницаемостью и характеристиками перепада давления, даже если номинальный показатель PPI у них одинаков.
8. Может ли фильтр с более высоким показателем PPI привести к более быстрому засорению алюминиевого фильтра?
Да. Более тонкий фильтр может создавать большее сопротивление потоку и быстрее забиваться, если поступающий алюминий содержит высокую концентрацию включений.
9. Следует ли увеличить значение PPI, если в заготовке имеются включения?
Не всегда. Сначала необходимо определить, связана ли проблема с поступающим расплавом, обработкой расплава, дегазацией, удалением шлака, площадью фильтра, установкой фильтра или самим устройством PPI.
10. Какую информацию следует предоставить поставщику керамических пенофильтров?
Укажите алюминиевый сплав, процесс литья, расход металла, текущий показатель PPI фильтра, размеры фильтра, конструкцию фильтрующего корпуса, температуру металла, требуемый уровень чистоты, а также любые существующие проблемы с фильтрацией. Это даст поставщику достаточно информации для оценки фильтра как части комплексной системы.