
Bei den meisten Verfahren zum Gießen von Aluminium-Rohlingen, 30 PPI ist ein praktischer Ausgangspunkt für eine Keramikschaumfilter, insbesondere wenn es darum geht, die Reinheit von geschmolzenem Aluminium mit einem stabilen Fließverhalten in Einklang zu bringen. Allerdings ist 30 PPI keine allgemeingültige Spezifikation. A Filter mit 20 bis 30 PPI kann besser geeignet sein, wenn das Gießsystem einen hohen Durchsatz erfordert oder die zugeführte Schmelze einen relativ hohen Anteil an Einschlüssen aufweist, während 40 PPI können in Betracht gezogen werden, wenn ein höheres Maß an Verunreinigungskontrolle erforderlich ist und die verfügbare Filterfläche sowie der Metallkopf den zusätzlichen Strömungswiderstand verkraften können. Höhere Filterfeinheiten wie 50 oder 60 PPI sollten nur dann gewählt werden, wenn die Reinheitsanforderungen dies rechtfertigen und das gesamte Filtersystem validiert wurde.
Der entscheidende Punkt ist, dass Der PPI sollte nicht für sich allein betrachtet werden. Hersteller von Aluminium-Rohlingen sollten die Legierung, die Gussrate, die Reinheit der eingehenden Schmelze, die erforderliche Produktqualität, die Filterabmessungen, die Filterfläche, die Filterdicke, die Metalltemperatur, den verfügbaren metallostatischen Druck sowie die Leistung des gesamten Filtersystems berücksichtigen.
Was bedeutet PPI bei einem Filter für Aluminium-Billet-Gussteile?
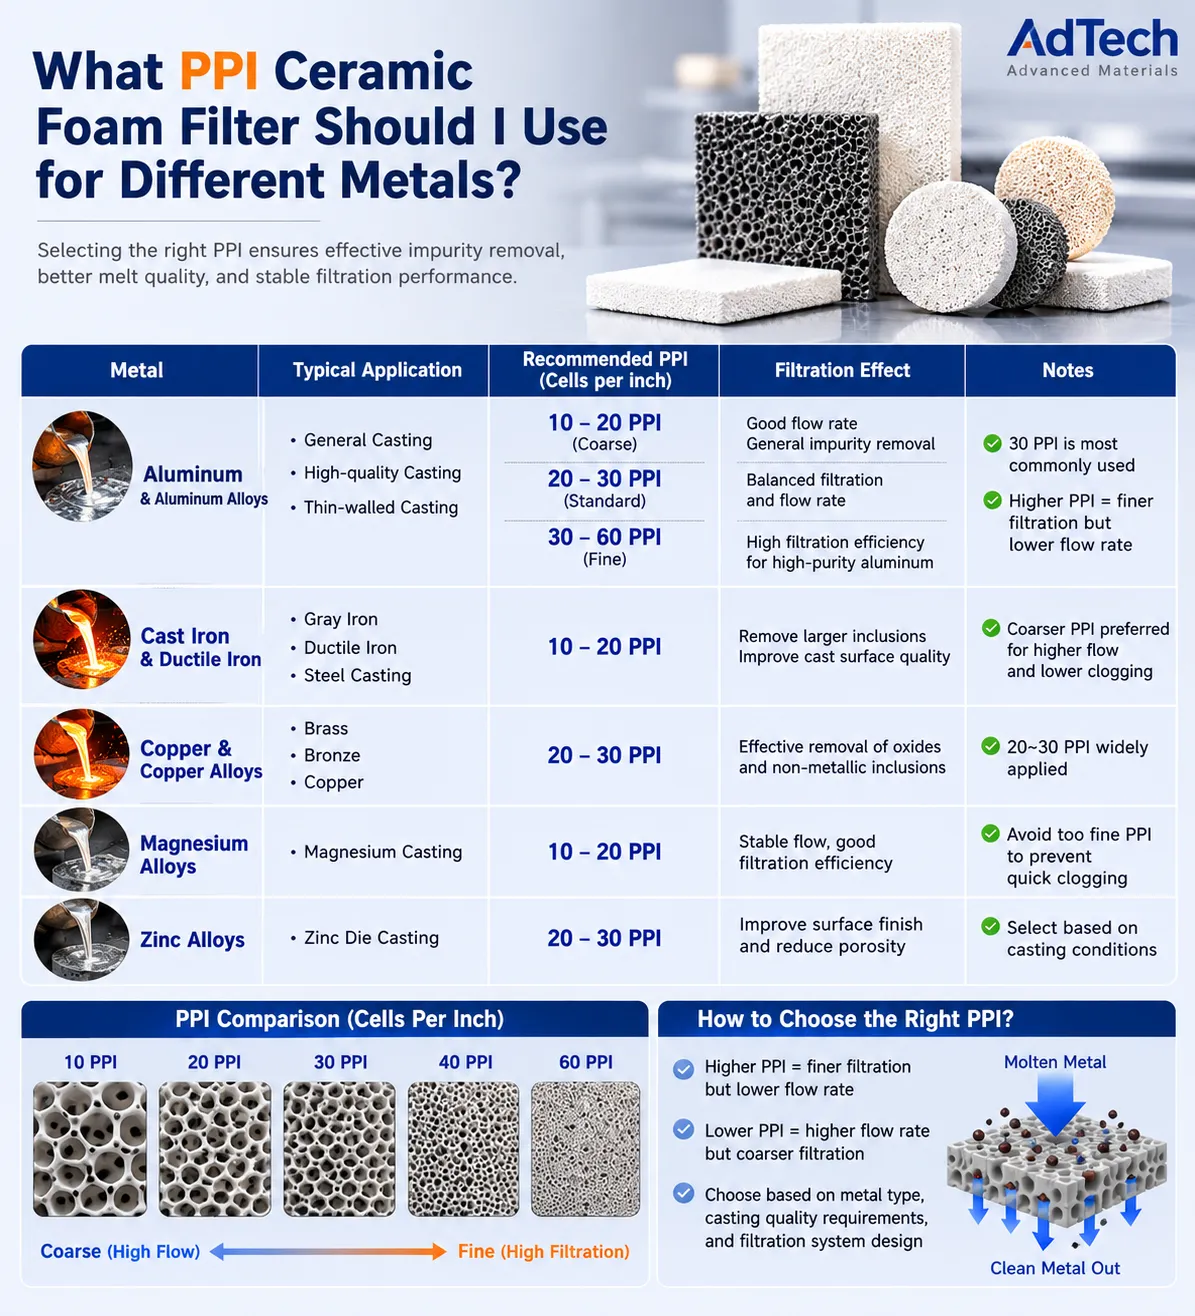
PPI bedeutet Poren pro Zoll. Dies ist eine gängige Methode zur Beschreibung der Zellstruktur eines Keramikschaumfilters.
Ein Filter mit niedrigerem PPI-Wert weist eine relativ grobe, offenporige Struktur auf. Ein Filter mit höherem PPI-Wert hat eine feinere Zellstruktur.
Allgemein:
| PPI | Allgemeiner Aufbau | Strömungswiderstand | Potenzial zur Erfassung feiner Einschlüsse |
|---|---|---|---|
| 10 PPI | Grob | Niedrig | Unter |
| 20 PPI | Relativ grob | Gering bis mäßig | Mäßig |
| 30 PPI | Mittel | Mäßig | Gut |
| 40 PPI | Gut | Mäßig bis hoch | Höher |
| 50 PPI | Feiner | Hoch | Höher |
| 60 PPI | Sehr gut | Sehr hoch | Sehr hoch |
Diese Zusammenhänge sind für die Vorauswahl hilfreich, sollten jedoch nicht als exakte technische Regeln interpretiert werden.
Weiterlesen: Keramikschaumfilter mit 10 PPI, 30 PPI und 60 PPI.
Ein Keramikschaumfilter ist kein herkömmliches Sieb mit gleichmäßigen, kreisförmigen Löchern. Er verfügt über eine dreidimensionale, miteinander verbundene Porenstruktur. Das tatsächliche Filterverhalten hängt von der Morphologie des Filters ab, darunter Zellgröße, Fenstergröße, Porosität, Strebengeometrie und Dicke.
Eine Studie zum Vergleich handelsüblicher Filter aus Aluminiumoxid-Keramikschaum hat ergeben, dass Filter mit derselben PPI-Bezeichnung unterschiedliche morphologische und hydraulische Eigenschaften aufweisen können. Das bedeutet, dass “30 PPI” allein reicht nicht aus, um das Filterverhalten eines Filters vollständig zu beschreiben.
Für den Einkauf ist diese Unterscheidung wichtig.
Es kann vorkommen, dass zwei Lieferanten jeweils ein Angebot unterbreiten:
Aluminiumoxid-Keramikschaumfilter, 30 PPI, 50 mm dick
Allerdings weisen die Filter nicht unbedingt identische Durchlässigkeit, Druckabfall, mechanische Eigenschaften oder Filterleistung auf.
Warum ist die Keramikschaumfiltration beim Gießen von Aluminiumknüppeln wichtig?
Beim Gießen von Aluminium-Rohlingen müssen nichtmetallische Einschlüsse kontrolliert werden, da diese die nachfolgende Weiterverarbeitung und die Qualität des Endprodukts beeinträchtigen können.
Je nach Legierung und Verfahren können folgende Verunreinigungen auftreten:
- Aluminiumoxid-Folien
- Oxidpartikel
- Spinellhaltige Einschlüsse
- Krätzepartikel
- Feuerfeste Partikel
- Sonstige nichtmetallische Einschlüsse
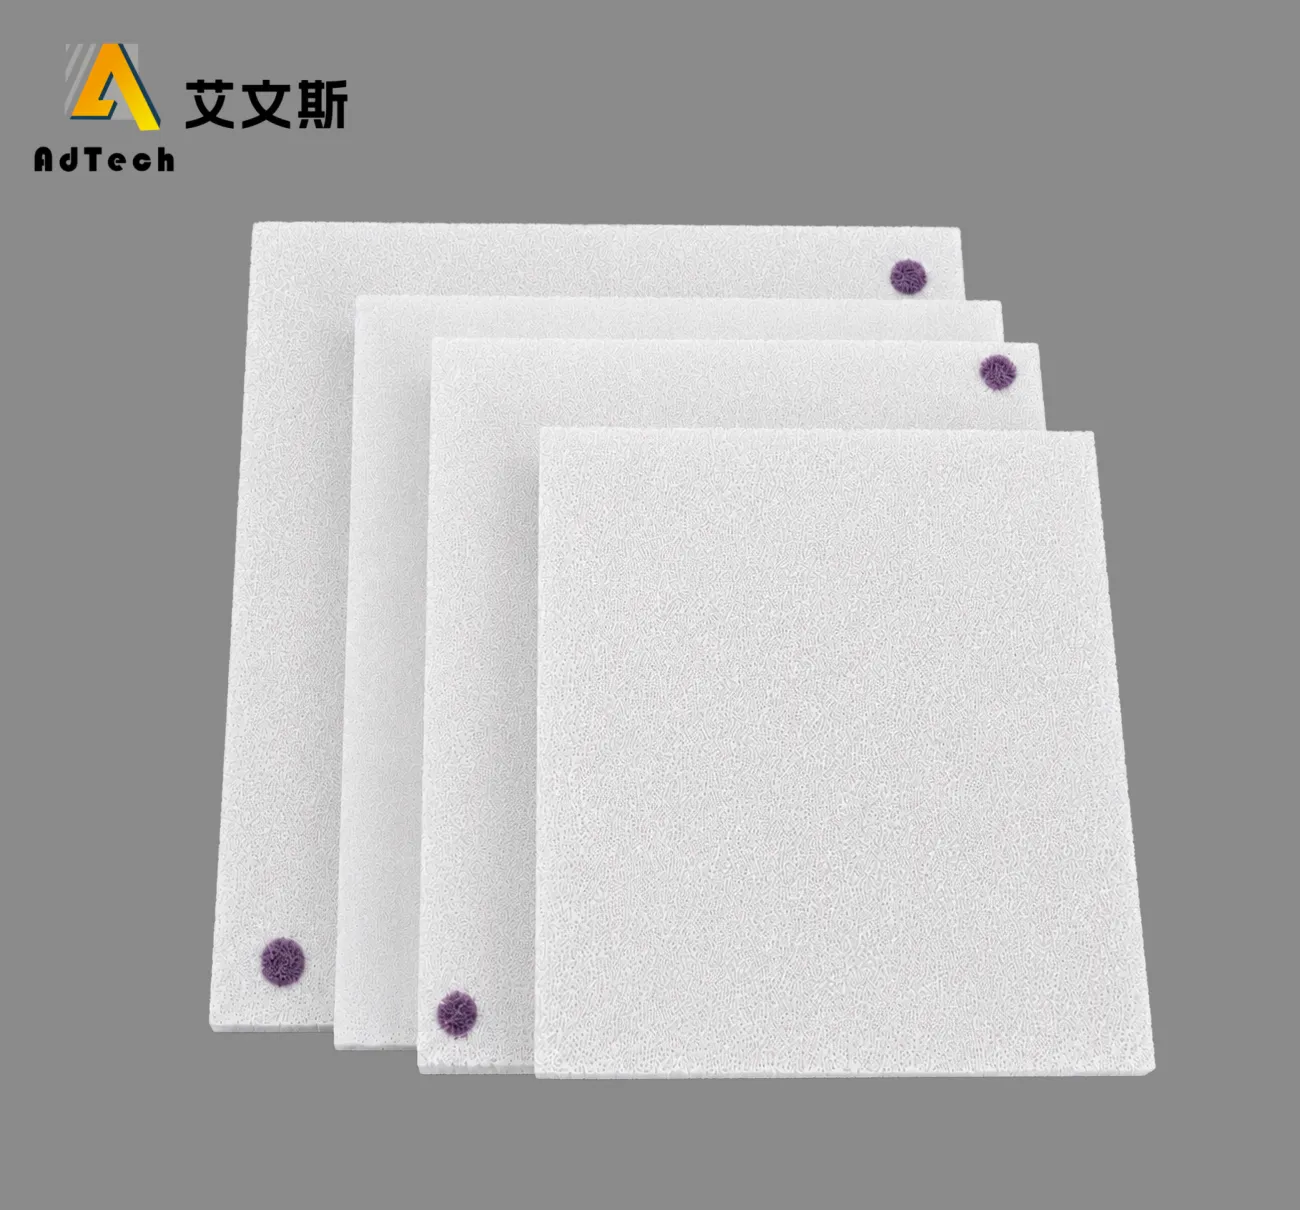
Keramikschaumfilter bieten einen dreidimensionalen Filterweg, durch den geschmolzenes Aluminium fließt. Einschlüsse können durch eine Kombination aus Abfangen, Trägheitseffekten, Adhäsion und Tiefenfiltration zurückgehalten werden.
Dies unterscheidet sich davon, den Filter als einfaches Sieb zu betrachten.
Untersuchungen zur Aluminiumfiltration haben gezeigt, dass die Tiefenfiltration ein wichtiger Mechanismus ist. Einschlüsse können in die offene Struktur des Keramikfilters eindringen und sich an den Innenflächen festsetzen, anstatt lediglich an der ersten Porenöffnung zurückgehalten zu werden.
Dies ist ein Grund dafür, dass ein Keramikschaumfilter Verunreinigungen entfernen kann, die kleiner sind, als eine einfache Auslegung seines Nenn-PPI vermuten lassen würde.
Die Wirksamkeit der Filterung hängt von der Partikelgröße, der Metallgeschwindigkeit, der Filtergeometrie, der Porosität und weiteren Eigenschaften des Filters und des Gießsystems ab.
Mit welchem PPI-Wert sollten Sie beim Gießen von Aluminium-Billets beginnen?
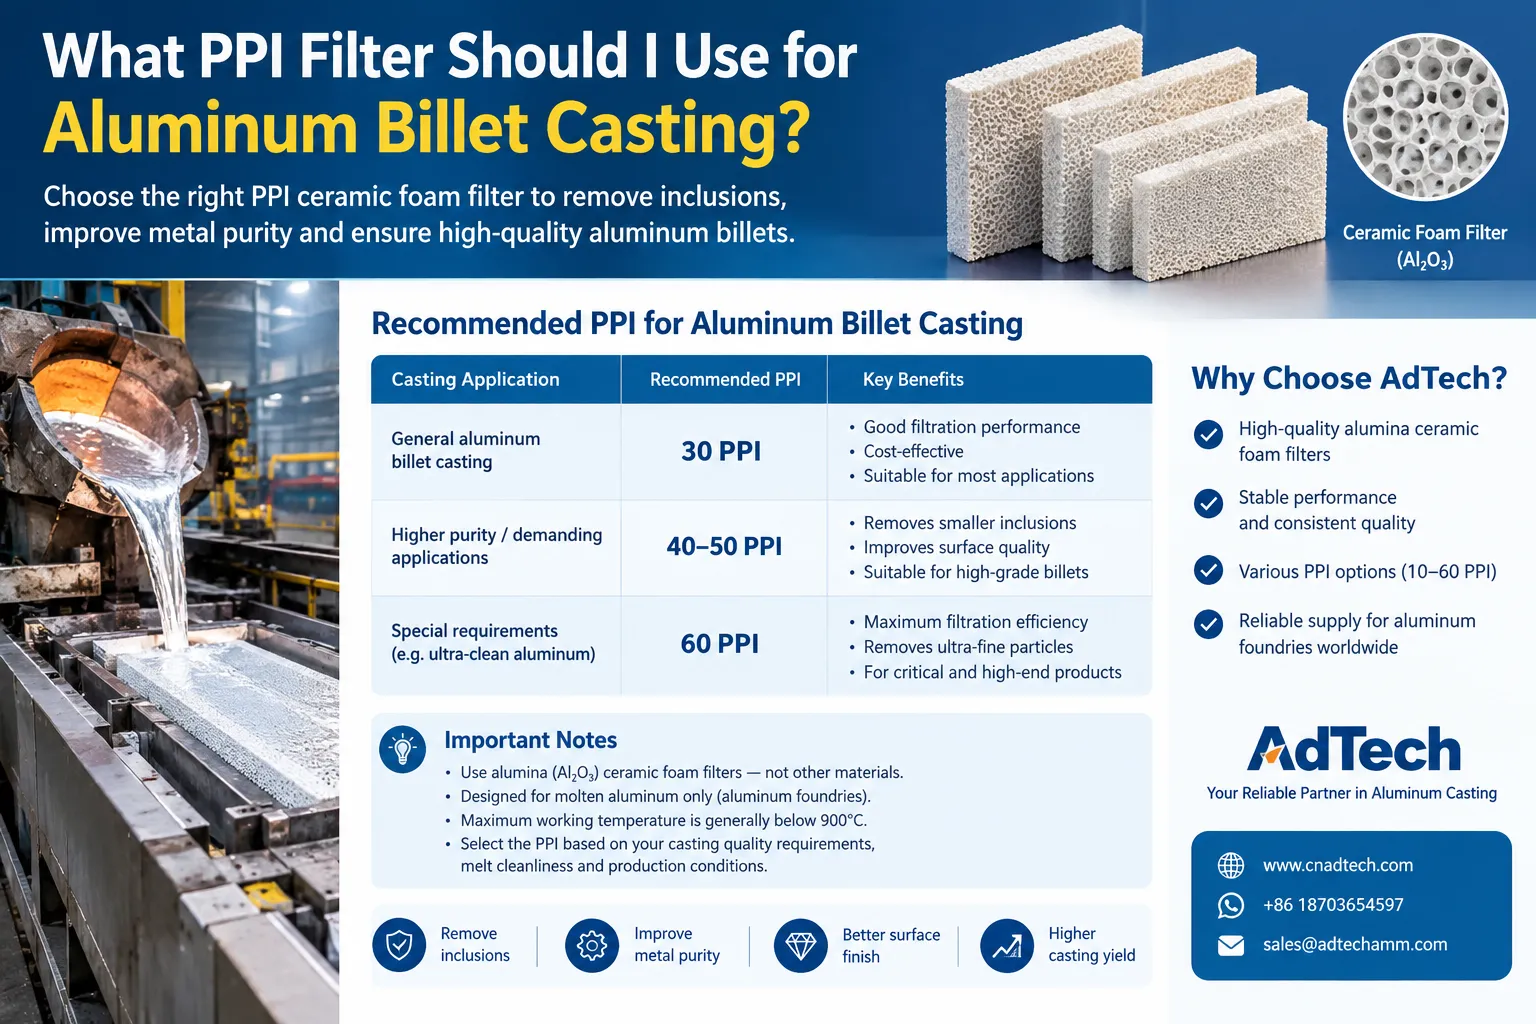
Bei einem typischen Aluminium-Rohling-Gussverfahren, 30 PPI ist ein sinnvoller Ausgangswert.
Ein praktischer Auswahlbereich ist:
| Zustand des Gussrohlings | Anfänglicher PPI-Bereich zur Bewertung | Wichtigster Gesichtspunkt |
|---|---|---|
| Hohe Füllmenge oder sehr hoher Durchsatz | 20-30 PPI | Durchflusskapazität und Verstopfungsbeständigkeit |
| Allgemeines zum Billetguss | 30 PPI | Ausgewogenheit zwischen Filtration und Durchfluss |
| Höhere Anforderungen an die Sauberkeit | 30-40 PPI | Verbesserte Einbeziehungssteuerung |
| Sehr hohe Anforderungen an die Sauberkeit | 40–50+ PPI | Feinfiltration, vorbehaltlich der Systemvalidierung |
Diese Tabelle sollte als Ausgangsrahmen und nicht als feste Vorgabe betrachtet werden.
Der richtige PPI-Wert hängt von den tatsächlichen Produktionsbedingungen ab.
Beispielsweise kann eine Erhöhung der Filterfeinheit von 30 PPI auf 40 PPI zwar die Filterung kleinerer Einschlüsse verbessern, diese Änderung kann jedoch auch den Strömungswiderstand erhöhen. Wird die Filterfläche nicht entsprechend vergrößert, kann dies zu einem instabilen Gussprozess führen.
Daher:
Wählen Sie nicht automatisch die höchste verfügbare PPI-Auflösung.
Wählen Sie stattdessen den niedrigsten PPI-Wert, mit dem sich die erforderliche Metallreinheit unter den tatsächlichen Produktionsbedingungen zuverlässig erreichen lässt.
Weiterlesen: Wie wähle ich den PPI-Wert für einen Keramikschaumfilter aus?
20 PPI im Vergleich zu 30 PPI beim Gießen von Aluminium-Rohlingen
Die Entscheidung zwischen 20 und 30 PPI hängt oft von der Abwägung zwischen Durchsatz und Sauberkeit.
Wann ein PPI-Wert von 20 angemessen sein kann
A 20-PPI-Filter kann in folgenden Fällen in Betracht gezogen werden:
- Der Metalldurchsatz ist hoch
- Das angelieferte Aluminium weist einen relativ hohen Gehalt an Einschlüssen auf
- Eine Verstopfung des Filters ist ein Problem
- Das Gießsystem verfügt nur über einen begrenzten Druck
- Die erforderliche Produktreinheit rechtfertigt keine feinere Filterung.
- Eine große Filterfläche ist nicht praktikabel
- Das Verfahren verfügt bereits über eine effektive Schmelzvorbehandlung
Ein gröberer Filter bietet in der Regel eine höhere Durchflusskapazität und einen geringeren Widerstand.
Dies kann beim Hochdurchsatz-Billetguss von Nutzen sein.
Es reicht jedoch nicht aus, sich allein aufgrund des geringeren Strömungswiderstands für 20 PPI zu entscheiden. Der Hersteller muss dennoch sicherstellen, dass die Sauberkeit der daraus resultierenden Knüppel den geforderten Spezifikationen entspricht.
Wann 30 PPI vorzuziehen sind
30 PPI ist oft ein besserer Ausgangspunkt, wenn der Produzent ein ausgewogeneres Verhältnis zwischen folgenden Faktoren anstrebt:
- Entfernung von Einschlüssen
- Durchflussleistung
- Lebensdauer des Filters
- Gusstabilität
- Produktionsdurchsatz
Aus diesem Grund kommt ein Wert von 30 PPI bei Aluminiumfiltrationsanwendungen häufig vor.
In veröffentlichten Forschungsarbeiten wurden zudem 30 PPI-Keramikschaumfilter speziell im Bereich der Aluminiumfiltration untersucht, darunter auch ihre Fähigkeit, nichtmetallische Einschlüsse zu entfernen.
Für viele Knüppelhersteller ist 30 PPI daher eine angemessene erste Qualitätsstufe, um die Anforderungen zu erfüllen.
Sind 40 PPI besser als 30 PPI für Aluminium-Rohlinge?
Nicht automatisch.
Ein Filter mit 40 PPI weist eine feinere Zellstruktur auf als ein Filter mit 30 PPI und bietet möglicherweise ein größeres Potenzial zur Entfernung kleinerer Einschlüsse.
Eine feinere Filterung führt jedoch auch zu einem zusätzlichen Widerstand gegen den Metallfluss.
Die richtige Frage lautet nicht:
“Sind 40 PPI besser?”
Es lautet:
“Rechtfertigt die durch 40 PPI erzielte zusätzliche Filterwirkung den zusätzlichen Strömungswiderstand und die höheren Kosten bei diesem Billet-Gussverfahren?”
Wählen Sie 30 PPI, wenn:
- Die Standardreinheit der Rohlinge ist ausreichend
- Der Produktionsdurchsatz ist wichtig
- Die zugeführte Schmelze weist einen mäßigen Einschlussgehalt auf
- Eine Filterverstopfung muss verhindert werden
- Das vorhandene Filtersystem arbeitet zuverlässig mit 30 PPI.
Ziehen Sie 40 PPI in Betracht, wenn:
- Für den Rohling gelten strengere Anforderungen an die Sauberkeit.
- Die nachgelagerte Verarbeitung reagiert empfindlich auf Einschlüsse
- Die derzeitige Filterung mit 30 PPI gewährleistet keine ausreichende Reinheit.
- Die Filterfläche kann bei Bedarf vergrößert werden
- Das Gießsystem verfügt über eine ausreichende Druckhöhe
- Die zugeführte Schmelze ist bereits recht sauber
Eine sinnvolle Produktionsstrategie besteht darin, jeweils nur einen wichtigen Parameter zu ändern.
Wenn der Hersteller wechselt:
- PPI
- Filtergröße
- Filterdicke
- Metalltemperatur
- Gussgeschwindigkeit
- Entgasungsbedingungen
Wenn alles gleichzeitig geschieht, lässt sich nur schwer feststellen, welche Änderung das Ergebnis verursacht hat.
Wann sollten Sie 50 PPI oder 60 PPI in Betracht ziehen?
50 PPI und 60 PPI bieten feinere Filterstrukturen, sollten jedoch nicht als Standardoption für den Aluminium-Barren-Guss angesehen werden.
Sie können in folgenden Fällen in Betracht gezogen werden:
- Es ist eine sehr hohe Reinheit der Schmelze erforderlich
- Eine präzise Steuerung der Einschlüsse ist besonders wichtig
- Der Rohling ist für anspruchsvolle nachgelagerte Anwendungen vorgesehen
- Die Schmelzbehandlung im vorgelagerten Bereich ist gut geregelt
- Das Filtersystem bietet eine ausreichende Filterfläche
- Der verfügbare metallostatische Druck ist ausreichend
- Das Produktionsteam hat die Durchflussleistung des Filters überprüft.
Das Hauptrisiko besteht darin, dass ein feinerer Filter schneller überlastet werden kann, wenn das zugeführte Metall eine hohe Konzentration an Einschlüssen aufweist.
Daraus ergibt sich ein wichtiger Grundsatz:
Ein feinerer Filter kann eine unzureichende Reinheit der vorgelagerten Schmelze nicht unbegrenzt ausgleichen.
Wenn die Schmelze den Filter mit übermäßigen Schlacke- oder Oxidrückständen erreicht, kann ein einfacher Wechsel von 30 PPI auf 50 PPI die Verstopfung eher verstärken, als das eigentliche Problem zu lösen.
In manchen Anwendungsfällen kann eine Verbesserung der Ofenreinigung, der Schmelzehandhabung, der Entgasung und der vorgelagerten Filtration wirksamer sein als eine kontinuierliche Erhöhung des PPI-Werts.
Weiterlesen: Wie man den richtigen PPI für die Aluminiumgießerei-Filtration auswählt
Der PPI ist nur ein Aspekt bei der Filterauswahl
Eine der wichtigsten Erkenntnisse aus der technischen Forschung ist, dass der PPI-Wert einen Keramikschaumfilter nicht vollständig definiert.
Zu den wichtigen Spezifikationen gehören:
| Spezifikation | Warum es wichtig ist |
|---|---|
| PPI | Gibt die nominale Porendichte an |
| Material | Bestimmt die Verträglichkeit mit geschmolzenem Aluminium |
| Al₂O₃-Inhalt | Relevant für die Zusammensetzung und die Eigenschaften von Keramik |
| Filterabmessungen | Ermittelt die verfügbare Filterfläche |
| Dicke | Beeinflusst den Filterweg und den Druckverlust |
| Offene Porosität | Beeinflusst die Durchlässigkeit |
| Fensterkonstruktion | Beeinflusst das hydraulische Verhalten und die Partikelabscheidung |
| Mechanische Festigkeit | Wichtige Hinweise zur Handhabung und Installation |
| Maßtoleranz | Wichtig für den korrekten Sitz des Filterkastens |
| Durchlässigkeits- und Durchflussdaten | Hilft bei der Bewertung der hydraulischen Leistung |
| Verhalten bei Temperaturschocks | Wichtig beim Start |
| Kantenversiegelung | Verhindert das Umlaufen von geschmolzenem Aluminium |
Eine begutachtete Studie, in der handelsübliche CFFs auf Aluminiumoxidbasis von drei Anbietern verglichen wurden, hat gezeigt, dass identische PPI-Klassifizierungen nicht zwangsläufig zu identischen hydraulischen Eigenschaften führen.
Für einen Käufer, der seinen bisherigen Filterlieferanten wechselt, ist dies besonders wichtig.
Wenn der derzeitige Filter eine Auflösung von 30 PPI hat und ein neuer Anbieter ebenfalls 30 PPI anbietet, sollte der Käufer nicht davon ausgehen, dass sich das Ersatzprodukt identisch verhält.
Warum die Filterfläche wichtiger sein kann als die Erhöhung der PPI
Angenommen, eine Gusslinie für Knüppel benötigt eine bessere Filterung, arbeitet jedoch bereits nahe an ihrer Durchflussgrenze.
Es gibt zwei mögliche Ansätze:
Option A: Erhöhung von 30 PPI auf 40 PPI.
Option B: Behalten Sie 30 PPI bei, vergrößern Sie jedoch die effektive Filterfläche.
Option B kann manchmal ein besseres Gleichgewicht bieten.
Durch eine Vergrößerung der Filterfläche lässt sich die spezifische Durchflussbelastung des Filters verringern. Dies kann dazu beitragen, den Durchfluss aufrechtzuerhalten und gleichzeitig eine ausreichende Filterleistung zu gewährleisten.
Die richtige Lösung hängt von der Konstruktion der Filterbox und des Gießsystems ab.
Ein Lieferant sollte daher Folgendes prüfen:
Metalldurchfluss ÷ effektive Filterfläche
anstatt sich nur auf den PPI zu konzentrieren.
Dies ist insbesondere beim kontinuierlichen Knüppelguss von Bedeutung, bei dem der Filter einen anhaltenden Schmelzstrom bewältigen muss und nicht nur einen kurzen, unterbrochenen Gussvorgang.
Inwiefern beeinflusst der Gießdurchsatz die Wahl des PPI?
Ein höherer Gussdurchsatz erhöht in der Regel die hydraulische Belastung des Filters.
Wenn ein Filter für die erforderliche Durchflussmenge zu klein ist, können verschiedene Probleme auftreten:
- Erhöhter Druckabfall
- Verminderter Metallfluss
- Vorzeitige Verstopfung
- Instabile Gussform
- Schwierigkeiten bei der Aufrechterhaltung der erforderlichen Gießgeschwindigkeit
Ein Filter mit höherer PPI-Zahl kann diese Effekte verstärken, da die feinere Struktur im Allgemeinen einen größeren Strömungswiderstand bietet.
Wenn also die Produktionsrate steigt, könnte die richtige Antwort lauten:
- Filterfläche vergrößern
- Mehrere Filter verwenden
- das Design der Filterbox optimieren
- die Sauberkeit der Schmelze im vorgelagerten Prozess verbessern
- PPI anpassen
- oder mehrere dieser Maßnahmen kombinieren
In der Regel ist es besser, das gesamte Hydraulikproblem zu lösen, als nur den PPI zu ändern.
Wie wirkt sich die Reinheit der zugeführten Schmelze auf den PPI aus?
Dies ist einer der am häufigsten übersehenen Faktoren.
Betrachten wir zwei Gusslinien für Knüppel.
Linie A
Die Ofencharge ist relativ sauber, die Schlackenentsorgung ist unter Kontrolle, die Schmelzbehandlung verläuft stabil und das Metall gelangt mit einer geringen Einschlussbelastung zum Filter.
Ein Filter mit 30 PPI könnte eine ausreichende Leistung bieten.
Linie B
Die Charge enthält mehr recyceltes Material, die Ofenreinigung erfolgt nicht regelmäßig und das zugeführte Metall weist eine höhere Einschlussbelastung auf.
Die Verwendung desselben 30-PPI-Filters kann zu einer kürzeren Filterkampagne führen.
Ein direkter Wechsel auf 50 PPI könnte das Problem verschlimmern, wenn sich der Feinfilter schnell zusetzt.
Der bessere Ansatz könnte folgender sein:
- Verbesserung der Sauberkeit der Schmelze im vorgelagerten Bereich.
- Die Entgasung stabilisieren.
- Schlacke kontrollieren.
- Beachten Sie die entsprechenden Verfahren für den Schmelztransport.
- Bewerten Sie den vorhandenen Filter.
- Erst dann sollten Sie prüfen, ob eine höhere PPI-Auflösung erforderlich ist.
Aus diesem Grund sollte die Auswahl des PPI als Teil der Filtersystem für geschmolzenes Aluminium, und nicht nur ein einmaliger Kauf von Verbrauchsmaterialien.
Hat die Entgasung Einfluss auf die Auswahl von Keramikschaumfiltern?
Ja, aber die Entgasung und die Keramikschaumfiltration lösen unterschiedliche Probleme.
Die Online-Entgasung zielt in erster Linie auf gelösten Wasserstoff ab und trägt durch die Entfernung von gelöstem Gas zur Verbesserung der Schmelzqualität bei.
Die Keramikschaumfiltration zielt in erster Linie auf nichtmetallische Einschlüsse ab.
Ein vereinfachter Prozess lässt sich daher wie folgt darstellen:
Schmelzen → Schmelzbehandlung → Entgasung → Filtration → Gießen
Der genaue Ablauf des Prozesses variiert je nach Gießerei.
Wichtig ist, dass von einem Keramikschaumfilter nicht erwartet werden sollte, dass er dieselbe Funktion wie eine Entgasungsanlage erfüllt.
Wenn die durch Wasserstoff verursachte Porosität das Hauptproblem darstellt, ist es unwahrscheinlich, dass eine einfache Umstellung von 30 PPI auf 50 PPI das zugrunde liegende Problem löst.
Wenn Oxideinschlüsse das Hauptproblem darstellen, könnte die Filtration eine direktere Rolle spielen.
Woran erkennt man, ob der PPI-Wert zu hoch ist?
Ein PPI-Wert kann für das derzeitige Filtersystem zu hoch sein, wenn der Filter einen übermäßigen Strömungswiderstand verursacht oder vorzeitig verstopft.
Mögliche Warnzeichen sind unter anderem:
- Der Gussfluss wird instabil
- Der Metalldurchsatz nimmt ab
- Der Filter saugt nicht zuverlässig an
- Die Anforderungen an den Druck steigen
- Die Lebensdauer des Filters ist unerwartet kurz
- Der Metallgehalt steigt stromaufwärts des Filters an
- Die Gießgeschwindigkeit kann nicht aufrechterhalten werden
- Der Filter sammelt schnell Verunreinigungen an
Diese Symptome sollten nicht automatisch als “der PPI-Wert ist zu hoch” interpretiert werden.”
Das Problem könnte auch sein:
- unzureichende Filterfläche
- übermäßige Belastung durch eingehende Einschlüsse
- Falsche Filtermontage
- unzureichende Vorwärmung
- mangelhafte Abdichtung
- ungeeignete Filterdicke
- instabile Metalltemperatur
- zu hohe Gießgeschwindigkeit
Bei der Diagnose sollte daher das gesamte System berücksichtigt werden.
Woran erkennt man, ob der PPI-Wert zu niedrig ist?
Es kann auch das gegenteilige Problem auftreten.
Ein Filter kann zu grob sein, wenn:
- Die erforderliche Sauberkeit der Rohlinge wird nicht erreicht
- Die Einbeziehungsquoten liegen weiterhin über dem Zielwert
- Oberflächenfehler bleiben bestehen
- Bei der nachgelagerten Verarbeitung treten weiterhin Probleme im Zusammenhang mit Einschlüssen auf
- Qualitätsmessungen deuten auf eine unzureichende Filterung hin
In dieser Situation könnte eine Erhöhung von 20 PPI auf 30 PPI sinnvoll sein.
Ein direkter Wechsel von 20 PPI auf 50 oder 60 PPI ist nicht unbedingt gerechtfertigt.
Am besten ist in der Regel eine schrittweise Qualifizierung.
Ein praktischer Entscheidungsbaum zur Auswahl von PPI
Ein einfacher Entscheidungsprozess für den Guss von Aluminium-Rohlingen sieht wie folgt aus:
Schritt 1: Festlegung der Qualitätsanforderungen für den Rohling
Frage:
- Welche Legierung wird gegossen?
- Was ist die endgültige Anwendung?
- Welcher Folgeprozess folgt auf den Guss?
- Welcher Reinheitsgrad der Schmelze ist erforderlich?
Schritt 2: Bestimmung der Metalldurchflussrate
Rekord:
- Gießgeschwindigkeit
- Metalldurchfluss
- Anzahl der Gussstränge
- Typische Kampagnendauer
Schritt 3: Bewertung der Sauberkeit der zugeführten Schmelze
Stellen Sie fest, ob die Schmelze:
- Geringe Beimischungsmenge
- Mäßige Belastung durch Einbettung
- Hoher Gehalt an Einschlüssen
Verwenden Sie nach Möglichkeit eine objektive Messung der Schmelzreinheit anstelle einer rein visuellen Prüfung.
PoDFA beispielsweise wurde speziell dafür entwickelt, Einschlüsse in Aluminiumschmelzen zu identifizieren und zu quantifizieren. LiMCA liefert Echtzeitinformationen über die Konzentration und Größenverteilung der Einschlüsse.
Schritt 4: Wählen Sie einen anfänglichen PPI aus
Ein praktischer Ausgangspunkt ist:
20–30 PPI für Bedingungen mit hohem Durchsatz oder höherer Inklusionslast
30 PPI für den allgemeinen Billetguss
30–40 PPI für höhere Sauberkeitsanforderungen
40–50+ PPI nur, wenn die Anwendung eine feinere Filterung erfordert und das System dies zulässt
Schritt 5: Filterbereich überprüfen
Schließen Sie die PPI-Prüfung nicht ab, ohne die effektive Filterfläche zu überprüfen.
Schritt 6: Überprüfung der Produktionsleistung
Monitor:
- Stabilität der Strömung
- Druckverhalten des Filters
- Lebensdauer des Filters
- Gießgeschwindigkeit
- Einbeziehungsgrad
- Oberflächenqualität des Rohteils
- Nachgelagerte Ablehnung
Dies bietet eine wesentlich solidere Grundlage für die Fertigstellung der Spezifikation.
Was sollten Käufer einem Anbieter von Keramikschaumfiltern mitteilen?
Wenn Sie ein Angebot anfordern, senden Sie bitte nicht nur:
“Bitte unterbreiten Sie mir ein Angebot für Keramikschaumfilter mit 30 PPI.”
Geben Sie so viele Informationen zum Prozess wie möglich an.
Eine aussagekräftige Angebotsanfrage sollte Folgendes enthalten:
| Informationen | Beispiel dafür, was vorzulegen ist |
|---|---|
| Anmeldung | Aluminium-Billet-Guss |
| Legierung | Spezifische Legierungssorte |
| Gussverfahren | Gleichstrom / Stranggießen |
| Metalldurchfluss | kg/min oder t/h |
| PPI filtern | Aktuelle oder gewünschte Note |
| Filterabmessungen | Länge × Breite × Dicke |
| Filterkasten | Bestehend oder neu |
| Metalltemperatur | Tatsächliche Reichweite |
| Erforderlicher Reinheitsgrad | Interne Spezifikation, sofern vorhanden |
| Stromfilter | Bestehender Lieferant und Güteklasse |
| Filterprobleme | Verstopfung, Risse, Bypass usw. |
| Gießgeschwindigkeit | Tatsächliche Produktionsrate |
| Kampagnendauer | Typische Betriebsdauer |
Anhand dieser Informationen kann der Lieferant den Filter im Rahmen des eigentlichen Prozesses bewerten.
Was sollten Sie beim Vergleich zweier 30-PPI-Filter beachten?
Wenn zwei Hersteller denselben PPI angeben, stellen Sie weitere Fragen.
Zum Beispiel:
- Wie setzt sich die Keramik zusammen?
- Wie hoch ist der Al₂O₃-Gehalt?
- Wie dick ist der Filter?
- Wie groß ist die Maßtoleranz?
- Was ist die offene Porosität?
- Wie wird der PPI gemessen?
- Wird die Porenverteilung gesteuert?
- Liegen Daten zur Durchlässigkeit oder zum Durchfluss vor?
- Wie hoch ist die Druckfestigkeit?
- Wie wird das Thermoschockverhalten kontrolliert?
- Welche Qualitätsprüfung wird durchgeführt?
- Ist eine Rückverfolgbarkeit der Chargen möglich?
- Kann der Lieferant Muster für Produktionsversuche bereitstellen?
- Kann der Lieferant die Filterfläche auf der Grundlage der tatsächlichen Durchflussmenge empfehlen?
Es geht nicht darum, unnötigen Papierkram zu verursachen.
Damit soll ein häufiger Fehler beim Einkauf vermieden werden:
Unter der Annahme, dass identische PPI-Werte eine identische Filterleistung bedeuten.
Häufige Fehler bei der Auswahl von Filtern aus Aluminium-Billet
Fehler 1: Die Wahl des höchsten PPI
Ein höherer PPI bedeutet nicht automatisch eine bessere Gesamtleistung.
Ein Filter muss eine ausreichende Filterleistung gewährleisten, ohne die Produktionsstabilität zu beeinträchtigen.
Fehler 2: Auswahl des PPI ohne Berücksichtigung der Durchflussrate
Eine Filterspezifikation, die bei einer bestimmten Gießgeschwindigkeit funktioniert, muss bei einer anderen nicht unbedingt funktionieren.
Fehler 3: Die Filterfläche ignorieren
Eine Erhöhung des PPI bei gleichzeitig unzureichender Filterfläche kann zu einem übermäßigen Widerstand führen.
Fehler 4: Verwendung von PPI als exakte Messgröße für die Porengröße
Der PPI-Wert beschreibt die Porendichte und nicht eine vollkommen gleichmäßige Porenöffnung.
Fehler 5: Die Annahme, dass alle 30-PPI-Filter gleichwertig sind
Untersuchungen haben messbare Unterschiede zwischen handelsüblichen Filtern mit derselben Nennklassifizierung aufgezeigt.
Fehler 6: Verwendung eines feineren Filters zum Ausgleich einer mangelhaften Schmelzbehandlung
Wenn das zugeführte Metall übermäßig viele Einschlüsse enthält, kann sich ein feinerer Filter schneller zusetzen.
Fehler 7: Gleichzeitige Änderung mehrerer Prozessvariablen
Wenn sich PPI, Filtergröße, Temperatur und Gießgeschwindigkeit alle gleichzeitig ändern, lassen sich die Produktionsversuche nur schwer auswerten.
Fehler 8: Das Filterfeld ignorieren
Ein guter Filter kann eine mangelhafte Abdichtung oder eine ungeeignete Konstruktion des Filtergehäuses nicht ausgleichen.
Fehler 9: Sich nur auf den Stückpreis konzentrieren
Der günstigste Filter ist nicht unbedingt die kostengünstigste Lösung.
Eine aussagekräftigere Kennzahl ist:
Filterkosten pro Tonne produzierter, normgerechter Knüppel.
Dabei wird Folgendes berücksichtigt:
- Preis filtern
- Filterbereich
- Lebensdauer des Filters
- Gießdurchsatz
- Häufigkeit der Ersetzung
- Schrott
- Produktionsunterbrechungen
Empfohlener Ausgangspunkt je nach Billet-Anwendung
Das Folgende ist eher ein praktischer Leitfaden als eine allgemeingültige Vorgabe.
| Anwendung Bedingung | Ausgangspunkt | Wann sollte man eine Veränderung in Betracht ziehen? |
|---|---|---|
| Hochdurchsatz-Knüppelguss | 20-30 PPI | Nur dann feiner einstellen, wenn es aus Gründen der Sauberkeit erforderlich ist |
| Allgemeiner Extrusionsblock | 30 PPI | Bei unzureichender Einbeziehungskontrolle 40 PPI bewerten |
| Umweltfreundlicherer Primärmetallbetrieb | 20-30 PPI | Den PPI nur dann erhöhen, wenn dies durch qualitativ hochwertige Daten belegt ist |
| Betrieb mit hohem Anteil an recycelten Materialien | 30 PPI | Verbessern Sie die Schmelzbehandlung, bevor Sie einfach den PPI erhöhen |
| Knüppel mit höherem Reinheitsgrad | 30-40 PPI | Nach der Systemvalidierung sollten 40–50 PPI in Betracht gezogen werden |
| Sehr hohe Anforderungen an die Sauberkeit | 40–50+ PPI | Druckabfall, Fläche und Filterlebensdauer überprüfen |
Diese Tabelle sollte als technischer Anhaltspunkt betrachtet werden und stellt keine Garantie für jede Legierung oder Gießmaschine dar.
Was ist der beste PPI für Aluminium-Billet-Guss?
Wenn ohne weitere Prozessinformationen eine einzige Ausgangsqualität ausgewählt werden muss, 30 PPI ist im Allgemeinen der sinnvollste Ausgangspunkt für den Guss von Aluminium-Rohlingen..
Die endgültige Auswahl sollte jedoch folgender Logik folgen:
Zunächst 30 PPI einstellen, anschließend entsprechend der Schmelzreinheit, dem Durchsatz, der Filterfläche und der gemessenen Gussleistung anpassen.
Verwenden Sie 20 PPI wenn Durchflussleistung und die Handhabung großer Einschlüsse wichtiger sind als die Feinfiltration.
Verwenden Sie 30 PPI wenn eine ausgewogene Lösung erforderlich ist.
Erwägen Sie 40 PPI wenn das Rohteil einen höheren Reinheitsgrad erfordert und das Filtersystem über ausreichende Kapazität verfügt.
Erwägen Sie 50 PPI oder mehr nur, wenn ein konkreter technischer Grund vorliegt und das System validiert wurde.
Das eigentliche Ziel besteht nicht darin, den besten Filter auszuwählen.
Es geht darum, die der gröbste Filter, mit dem sich die erforderliche Sauberkeit der Rohlinge durchgehend gewährleisten lässt, ohne die Produktionsstabilität zu beeinträchtigen.
Wie AdTech die Filtration von Aluminiumknüppeln unterstützen kann
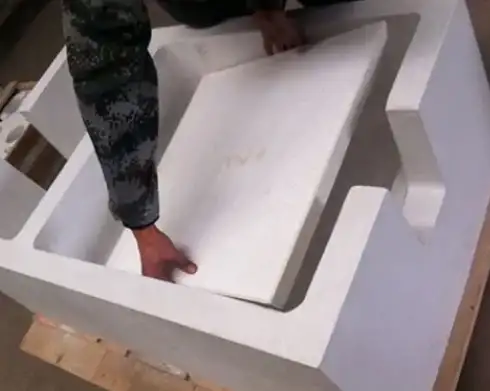
AdTech stellt Keramikschaumfilter für die Filtration von Aluminiumschmelze her und bietet verschiedene PPI-Qualitäten für unterschiedliche Gussanforderungen an.
Bei Anwendungen mit Aluminium-Rohlingen sollte der Filter unter Berücksichtigung der tatsächlichen Gussbedingungen ausgewählt werden und nicht als standardmäßiges Einheits-Verbrauchsmaterial betrachtet werden.
Zu den für eine technische Bewertung relevanten Informationen gehören:
- Aluminiumlegierung
- Gussrate
- Filterabmessungen
- Bestehender Filter PPI
- Konfiguration der Filterbox
- Metalltemperatur
- Erforderlicher Reinheitsgrad
- Aktuelle Probleme bei der Filtration
Das Sortiment an Keramikschaumfiltern von AdTech umfasst verschiedene PPI-Optionen für die Aluminiumfiltration, sodass die Filterfeinheit und die Abmessungen an die jeweilige Anwendung angepasst werden können.
Das Unternehmen liefert zudem ergänzende Anlagen zur Aufbereitung von geschmolzenem Aluminium, darunter Filteranlagen und Online-Entgasungssysteme, wodurch die Filtration als Teil des umfassenderen Schmelzaufbereitungsprozesses betrachtet werden kann.
Abschließende Empfehlung
Bei den meisten Verfahren zum Gießen von Aluminium-Rohlingen, 30 PPI ist die beste Güteklasse, die man zuerst prüfen sollte.
Die endgültige Entscheidung sollte sich jedoch nicht allein auf den PPI stützen.
Ein besseres Auswahlverfahren sieht wie folgt aus:
Reinheitsanforderung festlegen → Durchflussrate messen → Reinheit der einströmenden Schmelze bewerten → anfänglichen PPI-Wert auswählen → Filterfläche bemessen → Druck und Durchfluss validieren → endgültige Reinheit der Schmelze messen → Produktionsleistung bestätigen.
Falls für den Prozess eine höhere Durchflusskapazität erforderlich ist, sollten Sie 20 bis 30 PPI in Betracht ziehen.
Wenn für den Prozess eine ausgewogene Lösung erforderlich ist, beginnen Sie mit 30 PPI.
Falls ein höherer Reinheitsgrad erforderlich ist, sollten Sie 30 bis 40 PPI in Betracht ziehen.
Wenn Sie einen Wert von 50 PPI oder höher in Betracht ziehen, vergewissern Sie sich, dass die zusätzliche Filterung tatsächlich erforderlich ist und dass das gesamte System den zusätzlichen Widerstand bewältigen kann.
Die wichtigste Lektion beim Einkaufen ist ganz einfach:
Kaufen Sie keine PPI-Nummer. Kaufen Sie stattdessen eine Filterlösung, die auf Ihren Aluminium-Barren-Gussprozess abgestimmt ist.
FAQ
1. Welchen PPI-Filter sollte ich für den Guss von Aluminium-Rohlingen verwenden?
30 PPI sind ein praktischer Ausgangspunkt für viele Aluminium-Billet-Gussverfahren. Je nach Durchflussrate, Reinheit der Schmelze und Produktanforderungen können 20 bis 30 PPI für Anwendungen mit hohem Durchsatz geeignet sein, während bei höheren Reinheitsanforderungen 30 bis 40 PPI in Betracht gezogen werden können.
2. Sind 30 PPI für den Aluminium-Billet-Guss geeignet?
Ja. 30 PPI ist ein gängiger und praktischer Ausgangswert, da er ein ausgewogenes Verhältnis zwischen der Entfernung von Einschlüssen und dem Fließverhalten der Schmelze bietet. Die endgültige Spezifikation sollte dennoch anhand des tatsächlichen Gießprozesses überprüft werden.
3. Sollte ich für Aluminium-Rohlinge 20 PPI oder 30 PPI verwenden?
Wählen Sie 20 PPI, wenn Durchflusskapazität und Verstopfungsresistenz im Vordergrund stehen. Wählen Sie 30 PPI, wenn eine bessere Rückhaltekapazität für Verunreinigungen erforderlich ist und gleichzeitig eine angemessene Durchflusskapazität beibehalten werden soll.
4. Sind 40 PPI bei Aluminium-Rohlingen besser als 30 PPI?
Nicht unbedingt. 40 PPI bietet eine feinere Filterstruktur, kann aber auch den Durchflusswiderstand erhöhen. Dies kann vorteilhaft sein, wenn höhere Anforderungen an die Sauberkeit der Rohlinge gestellt werden und das Filtersystem über eine ausreichende Kapazität verfügt.
5. Kann ich beim Gießen von Aluminium-Rohlingen 50 PPI verwenden?
Ja, aber 50 PPI sollte im Allgemeinen eher als spezielle Wahl denn als Standardfilter betrachtet werden. Die zusätzliche Filterleistung sollte durch die Anforderungen an die Reinheit gerechtfertigt und im Hinblick auf Durchflussrate, Filterfläche und Lebensdauer des Filters überprüft werden.
6. Werden bei einem höheren PPI-Wert immer mehr Einschlüsse entfernt?
Nicht automatisch. Ein höherer PPI-Wert sorgt in der Regel für eine feinere Filterstruktur, doch die tatsächliche Filterleistung hängt von der Porenmorphologie, der Durchlässigkeit, der Filterdicke, der Metallgeschwindigkeit, den Einschlussmerkmalen und anderen Prozessbedingungen ab.
7. Warum können zwei Keramikschaumfilter mit 30 PPI unterschiedliche Leistungen erbringen?
Denn der PPI-Wert allein reicht nicht aus, um die Filterstruktur vollständig zu definieren. Verschiedene Hersteller können Filter mit unterschiedlicher Porosität, unterschiedlichen Fensterabmessungen, unterschiedlicher Strebengeometrie sowie unterschiedlichen Durchlässigkeits- und Druckabfall-Eigenschaften herstellen, selbst wenn der Nenn-PPI-Wert identisch ist.
8. Kann ein Filter mit höherem PPI-Wert dazu führen, dass der Aluminiumfilter schneller verstopft?
Ja. Ein feinerer Filter kann einen höheren Durchflusswiderstand aufweisen und sich schneller zusetzen, wenn das zugeführte Aluminium eine hohe Konzentration an Einschlüssen enthält.
9. Sollte ich den PPI erhöhen, wenn mein Rohling Einschlussprobleme aufweist?
Nicht automatisch. Stellen Sie zunächst fest, ob das Problem auf die zugeführte Schmelze, die Schmelzbehandlung, die Entgasung, die Schlackenentsorgung, den Filterbereich, die Filterinstallation oder das PPI selbst zurückzuführen ist.
10. Welche Informationen sollte ich einem Anbieter von Keramikschaumfiltern übermitteln?
Geben Sie die Aluminiumlegierung, das Gussverfahren, die Metallflussrate, den aktuellen PPI-Filter, die Filterabmessungen, die Konstruktion des Filterkastens, die Metalltemperatur, die erforderliche Reinheit sowie etwaige aktuelle Filterprobleme an. Damit erhält der Lieferant ausreichende Informationen, um den Filter als Teil des Gesamtsystems zu bewerten.