
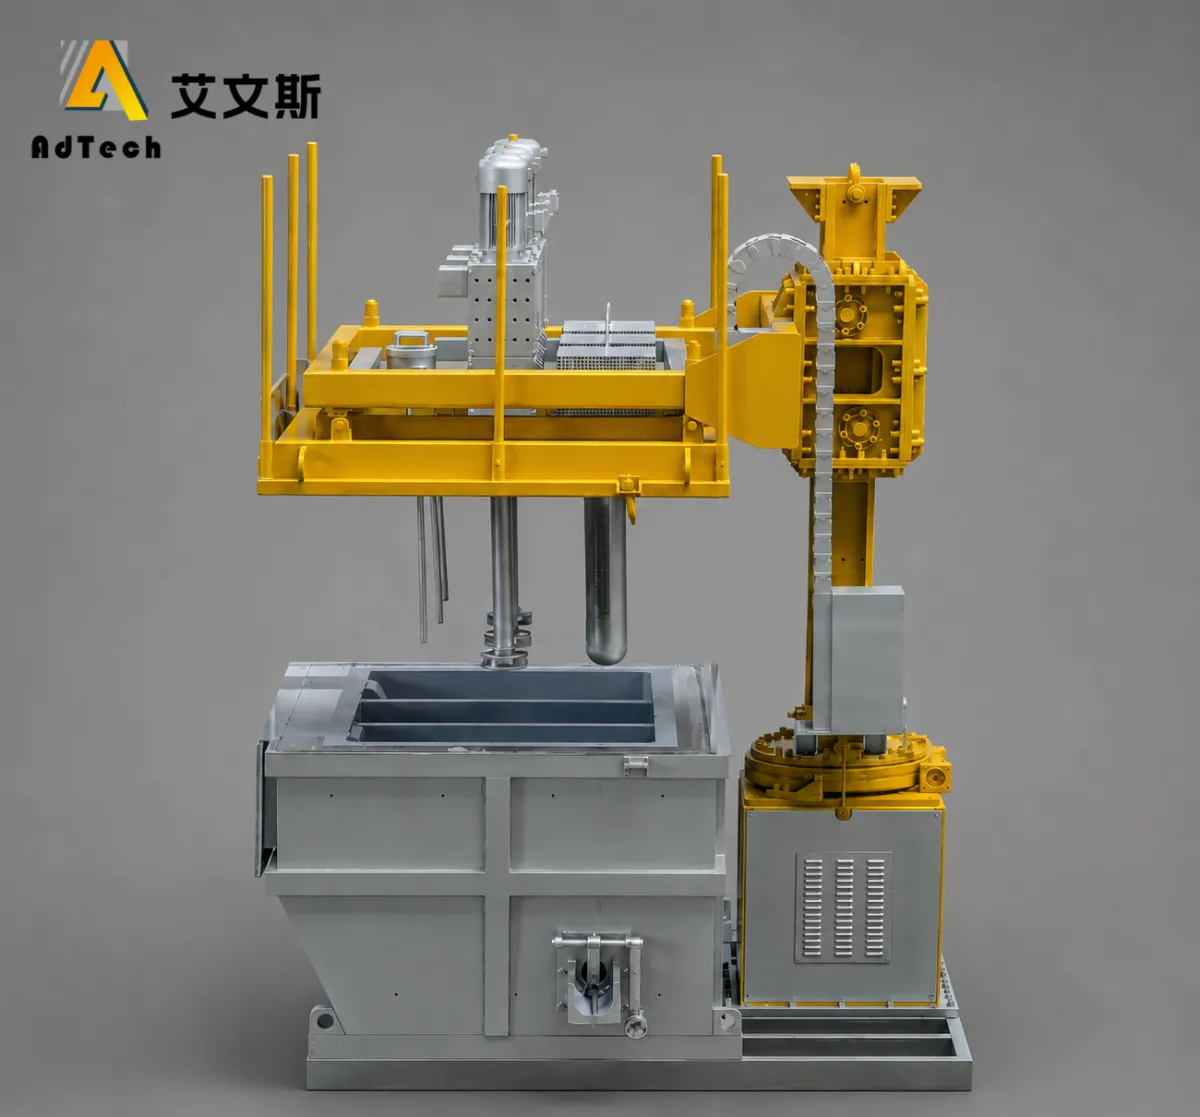
Die Rotationsentgasung ist ein Verfahren zur Behandlung von geschmolzenem Aluminium, bei dem mithilfe eines rotierenden Rotors oder Laufrads ein Inertgas – in der Regel Stickstoff oder Argon – in das flüssige Aluminium eingetragen wird. Die dabei entstehenden feinen Gasblasen sorgen für eine große Gas-Metall-Kontaktfläche, wodurch gelöster Wasserstoff aus dem geschmolzenen Aluminium in die Blasen übergehen und die Schmelze verlassen kann. Die Rotationsentgasung kann auch das Aufschwimmen und die Entfernung einiger nichtmetallischer Einschlüsse unterstützen, sollte jedoch nicht als Ersatz für eine spezielle Filtration angesehen werden. Die tatsächliche Behandlungsleistung hängt von Faktoren wie der Rotorkonstruktion, der Drehzahl, der Gasdurchflussrate, der Behandlungsdauer, der Schmelztemperatur, der Legierungszusammensetzung, dem Schmelzvolumen und der Oberflächenturbulenz ab.
Für Aluminiumgießereien und Aluminiumgusswerke ist der Hauptgrund für den Einsatz der Rotationsentgasung die Kontrolle des gelösten Wasserstoffs und der mit einem übermäßigen Wasserstoffgehalt verbundenen Gussfehler. Während der Erstarrung nimmt die Löslichkeit von Wasserstoff stark ab, sodass Wasserstoff, der im flüssigen Metall gelöst bleibt, zur Gasporosität beitragen kann. Die Aluminum Association definiert Gasporosität als Porosität, die durch eingeschlossenes Gas oder durch die Freisetzung von gelöstem Wasserstoff während der Erstarrung verursacht wird.
Die Rotationsentgasung ist daher ein Bestandteil eines umfassenderen Systems zur Reinigung von Aluminiumschmelzen. Je nach Gussverfahren und geforderter Metallreinheit kann eine Produktionslinie Entgasung, Flussmittelbehandlung, Keramikschaumfiltration, Gießrinnen und andere Technologien zur Schmelzbehandlung kombinieren.
Wie wirkt sich die Rotationsentgasung auf geschmolzenes Aluminium aus?
Die Hauptfunktion der Rotationsentgasung besteht darin, den Gehalt an gelöstem Wasserstoff in geschmolzenem Aluminium zu verringern.
Ein vereinfachter Ablauf sieht wie folgt aus:
Geschmolzenes Aluminium → Einblasen von Inertgas → Rotordispersion → feine Bläschen → Wasserstoffübertragung → Bläschen steigen auf → Wasserstoff entweicht aus der Schmelze
Ein rotierender Graphitrotor wird in die Metallschmelze eingetaucht. Inertgas strömt durch die Welle ein und wird über den Rotor verteilt. Durch die Rotation wird das Gas in der Schmelze aufgebrochen und verteilt.
Während sich die Bläschen durch das Aluminium bewegen, gelangt der gelöste Wasserstoff in die Gasphase. Die wasserstoffhaltigen Bläschen steigen dann zur Oberfläche auf.
Dieser Mechanismus unterscheidet sich grundlegend vom einfachen Eintauchen einer stationären Gaslanze in die Schmelze. Der rotierende Rotor sorgt für eine mechanische Durchmischung und verbessert die Gasverteilung.
In der Forschung zur Entgasung mittels Rotationsrührwerken wird die Wasserstoffentfernung als Diffusionsprozess beschrieben, bei dem gelöster Wasserstoff aus der Aluminiumschmelze in aufsteigende Gasblasen übergeht. Derselbe Prozess kann auch die Entfernung fester Partikel durch Aggregation, Flotation und Anlagerung an die Blasen unterstützen.
Die Hauptziele sind
| Ziel | Die Rolle der Rotationsentgasung |
|---|---|
| Wasserstoff-Entfernung | Primärer Zweck |
| Verringerung der wasserstoffbedingten Porosität | Wichtiger Vorteil hinsichtlich der Gussqualität |
| Inklusionsflotation | Kann zur Entfernung einiger Einschlüsse beitragen |
| Schmelzmischen | Die Rotorumwälzung kann die Gleichmäßigkeit der Behandlung verbessern |
| Reinigung mit Flussmittelunterstützung | Kann mit einer geeigneten Flussmittelbehandlung kombiniert werden |
| Endfiltration | Erfordert ein separates Filtersystem, wenn ein hoher Reinheitsgrad erforderlich ist |
Die Unterscheidung zwischen diesen Funktionen ist von Bedeutung.
Die Entgasung ist in erster Linie ein Verfahren zur Entfernung von Gasen. Die Filtration ist in erster Linie ein physikalisches Verfahren zur Entfernung von Einschlüssen.
Ein hochwertiger Aluminiumgussbetrieb benötigt möglicherweise beides.
Weiterlesen: Rotationsentgasung von Aluminium: Hocheffiziente Einheit, Graphitrotor Spezifikationen
Warum muss geschmolzenes Aluminium entgast werden?
Wasserstoff stellt beim Aluminiumguss ein besonderes Problem dar, da sich sein Verhalten zwischen flüssigem und festem Aluminium erheblich unterscheidet.
Wenn Aluminium geschmolzen ist, kann sich Wasserstoff im Metall lösen. Während der Erstarrung nimmt die Löslichkeit von Wasserstoff erheblich ab. Kann der Wasserstoff vor der Erstarrung nicht entweichen, kann sich im Gussstück Gas bilden.
Dies kann dazu beitragen, dass:
- Gasporosität
- Nadellöcher
- Verminderte mechanische Eigenschaften
- Leckageprobleme
- Oberflächenfehler
- Verminderte interne Qualität
Der Zusammenhang zwischen Wasserstoff und Porosität ist in der Aluminiummetallurgie seit Langem bekannt. Jüngste Forschungsergebnisse weisen darauf hin, dass Wasserstoff das Hauptgas ist, das für die Gasporosität in Aluminiumlegierungen verantwortlich ist, da seine Löslichkeit während der Erstarrung stark abnimmt.
Wasserstoff ist jedoch nicht die einzige Ursache für Gussfehler.
Geschmolzenes Aluminium kann außerdem Folgendes enthalten:
- Oxidschichten
- Nichtmetallische Einschlüsse
- Krätzepartikel
- Alkalimetalle
- Sonstige unerwünschte Verunreinigungen
Aus diesem Grund sollte sich eine umfassende Strategie zur Schmelzbehandlung nicht allein auf die Entgasung stützen.
In der Lebenszyklusdokumentation der Aluminum Association wird die Aufbereitung von Aluminiumschmelze unter Verwendung von Gas- und Flussmitteltechnologien zur Entfernung von eingeschlossenen Gasen und anorganischen Partikeln beschrieben, worauf in den entsprechenden Prozessen eine Inline-Filtration zur Entfernung von Oxiden folgt.
Wie funktioniert die Rotationsentgasung?
Der Prozess lässt sich in fünf Phasen unterteilen.
1. Der Rotor taucht in das geschmolzene Aluminium ein
Ein Rotor aus Graphit oder einem anderen geeigneten Hochtemperaturwerkstoff wird in das geschmolzene Aluminium eingetaucht.
Der Rotor ist mit einer rotierenden Welle verbunden. Das Gas strömt durch die Welle und tritt durch den Rotor aus.
Der Rotor muss folgenden Belastungen standhalten:
- Hohe Temperatur
- Chemischer Angriff
- Mechanische Drehung
- Thermisches Zyklieren
- Kontakt mit geschmolzenem Aluminium
Das Material, die Geometrie und die Oberflächenbeschaffenheit des Rotors wirken sich daher auf die Zuverlässigkeit der Anlage aus.
2. Inertgas gelangt in die Schmelze
Stickstoff und Argon werden häufig als Spülgase verwendet.
Der Zweck des Inertgases besteht darin, innerhalb der Blasen eine Umgebung mit niedrigem Wasserstoffpartialdruck zu schaffen.
Die genaue Auswahl der Gase hängt von der Legierungszusammensetzung, den betrieblichen Gegebenheiten, der geforderten Metallqualität, der Anlagenauslegung und den Prozesszielen ab.
Einige industrielle Anlagen nutzen zudem Gasgemische oder kombinieren die Gasaufbereitung mit der Flussmitteleinspritzung. Pyrotek beschreibt beispielsweise Rotationsanlagen, die in der Lage sind, geschmolzenes Aluminium mithilfe konfigurierbarer Gas- und Flussmittelkonfigurationen zu entgasen und zu fluxieren.
3. Der rotierende Rotor verteilt das Gas
Dies ist das charakteristische Merkmal der Rotationsentgasung.
Anstatt das Gas als einen einzigen, relativ großen Strom in die Schmelze einströmen zu lassen, zerteilt die Rotordrehung das Gas in kleinere Blasen und verteilt diese über die Behandlungszone.
Das Ziel besteht nicht einfach darin, mehr Gas einzuspeisen.
Das Ziel besteht darin, eine wirkungsvolle Kombination aus folgenden Elementen zu schaffen:
- Größe der Blase
- Blasenverteilung
- Gas-Metall-Kontaktfläche
- Verweildauer der Blasen
- Schmelzzirkulation
- Behandlungsvolumen
Untersuchungen haben gezeigt, dass sowohl die Rotordrehzahl als auch der Gasdurchsatz die Entgasungseffizienz beeinflussen. Eine Erhöhung des Gasdurchsatzes über einen angemessenen Bereich hinaus kann jedoch die Effizienz verringern, da zu viel Gas ungünstige Strömungsverhältnisse um den Rotor herum verursachen kann.
4. Wasserstoff wandert in die Bläschen
Gelöster Wasserstoff wandert aus dem flüssigen Aluminium in die Gasblasen.
Die treibende Kraft ergibt sich aus der Differenz zwischen der Wasserstoffkonzentration in der Schmelze und dem Wasserstoffpartialdruck in den Blasen.
Da weiterhin frisches Inertgas in die Schmelze eindringt, können die Blasen weiterhin Wasserstoff aus der Flüssigkeit abtransportieren.
Deshalb ist die Verteilung der Blasen von Bedeutung.
Bei gleichem Gasvolumen bieten kleinere Blasen eine größere Gesamtgrenzfläche zwischen Gas und Flüssigkeit. Die Blasengröße wird jedoch nicht allein durch den Gasdurchfluss bestimmt. Die Geometrie des Rotors, die Drehzahl, der Gasdurchfluss, die Schmelzeigenschaften und die Betriebsbedingungen wirken alle zusammen.
5. Wasserstoffhaltige Blasen steigen an die Oberfläche
Nachdem sie die Schmelze durchquert haben, steigen die Blasen zur Oberfläche auf.
Wasserstoff entweicht aus dem Metall in die Gasphase.
Manche Einschlüsse können während des Behandlungsprozesses auch an die Oberfläche transportiert werden, wo sie Teil der Krätze oder der Oberflächenschicht werden und anschließend entfernt werden können.
Dieser sekundäre Ein- und Ausscheidungseffekt macht jedoch eine nachgeschaltete Filtration nicht überflüssig, wenn der Gießprozess eine hohe Metallreinheit erfordert.
Rotationsentgasung im Vergleich zur einfachen Gasdurchperlung
Ein weit verbreitetes Missverständnis ist, dass es sich bei der Rotationsentgasung lediglich um eine Gasblasenbildung handelt, an die ein Motor angeschlossen ist.
Der Unterschied liegt in der Gasverteilung.
Eine stationäre Lanze kann Gas in geschmolzenes Aluminium einleiten, doch kann das Gas dabei vergleichsweise große Blasen oder konzentrierte Strömungskanäle bilden.
Ein rotierendes Laufrad verteilt das Gas mechanisch und sorgt für eine Zirkulation der Schmelze.
| Faktor | Einfache Gaseinspritzung | Rotationsentgasung |
|---|---|---|
| Einführung in die Gastechnik | Über eine Lanze oder einen Diffusor | Durch den rotierenden Rotor |
| Mechanisches Rühren | Begrenzt | Ja |
| Bläsendispersion | Hängt stark vom Diffusor ab | Optimiert durch die Rotorkonstruktion |
| Schmelzzirkulation | Begrenzt | Stärker |
| Wasserstoff-Entfernung | Möglich | Allgemein auf eine effiziente Behandlung ausgelegt |
| Prozesssteuerung | Hängt vom System ab | Kann Steuerungen für Geschwindigkeit, Gas und Aufbereitung integrieren |
| Komplexität der Ausrüstung | Unter | Höher |
| Wartung | Im Allgemeinen einfacher | Rotor und Welle müssen gewartet werden |
Das bedeutet jedoch nicht, dass die Rotationsentgasung in jeder Situation automatisch die bessere Wahl ist.
Die richtige Frage lautet:
Welche Anforderungen an die Metallqualität und die Produktionsbedingungen muss das Schmelzbehandlungssystem erfüllen?
Bei einem kleinen Ofen mit relativ geringen Qualitätsanforderungen kann ein einfacheres Behandlungsverfahren ausreichend sein. Für die Serienfertigung von hochwertigen Legierungen oder bei Prozessen mit strenger Wasserstoffkontrolle bieten die Rotations- oder Inline-Entgasung einen besser kontrollierbaren Behandlungsansatz.
Welche Parameter beeinflussen die Leistung der Rotationsentgasung?
Es gibt keine einheitliche, für alle Aluminiumgießereien geltende Einstellung für die Rotordrehzahl oder den Gasdurchsatz.
Dies ist einer der wichtigsten Punkte für Einkäufer von Ausrüstung.
Eine veröffentlichte Forschungsstudie zur Aluminiumlegierung 2524 ergab, dass die Rotordrehzahl und die Inertgasdurchflussrate die Entgasungseffizienz stark beeinflussten. Unter den Bedingungen dieser speziellen Studie wurden eine Rotordrehzahl von etwa 550 bis 690 U/min und ein Gasdurchsatz von 1 bis 3 l/min als geeignet ermittelt. Diese Werte sollten nicht direkt auf eine andere Produktionslinie übertragen werden, da die Versuchsbedingungen, die Ausrüstung und die Legierung spezifisch für dieses Experiment waren.
Eine aktuellere Studie aus dem Jahr 2026 zur Aluminiumlegierung A356 untersuchte die Rotordrehzahl, die Behandlungsdauer und die Gasdurchflussrate und berichtete von einer verbesserten Reinheit der Schmelze bei Änderungen dieser Parameter. Auch hier beziehen sich die Ergebnisse auf die getestete Legierung und die Versuchsbedingungen und stellen keine allgemeingültige Vorgehensweise dar.
Zu den wichtigsten Variablen gehören die folgenden.
Rotordrehzahl
Eine höhere Drehzahl kann die Gasverteilung verbessern und die Blasengröße innerhalb eines geeigneten Betriebsbereichs verringern.
Mehr Geschwindigkeit ist jedoch nicht automatisch besser.
Eine übermäßige Drehung kann Folgendes verstärken:
- Oberflächenturbulenzen
- Oxidbildung
- Luftbeimischung
- Rotorverschleiß
- Energieverbrauch
Das Ziel ist eine effektive Blasenverteilung ohne unnötige Oberflächenstörungen.
Durchflussmenge des Gases
Eine Erhöhung des Gasdurchflusses kann die Anzahl der Blasen steigern und möglicherweise den Wasserstofftransfer verbessern.
Ein zu hoher Gasdurchfluss kann jedoch zu instabilen Strömungsverhältnissen führen.
Untersuchungen an Aluminium 2524 ergaben, dass sich der Wirkungsgrad innerhalb eines bestimmten Bereichs mit steigendem Gasdurchfluss verbesserte, ein zu hoher Durchfluss jedoch zu einer Verringerung des Wirkungsgrads führte.
Daher:
Der maximale Gasdurchfluss ist nicht gleichbedeutend mit der maximalen Entgasungsleistung.
Behandlungszeit
Eine längere Behandlungsdauer kann die Menge des entfernten Wasserstoffs erhöhen, doch länger ist nicht automatisch besser.
Ein längerer Zyklus kann außerdem:
- Erhöhung des Temperaturverlusts
- Den Energieverbrauch erhöhen
- Die Rotorfläche vergrößern
- Oberflächenturbulenzen verstärken
- Den Produktionsdurchsatz verringern
Eine Studie aus dem Jahr 2026, in der die Rotations- und die Ultraschallentgasung verglichen wurden, ergab, dass eine längere Rotationsbehandlung nicht zwangsläufig zu einer entsprechend besseren Schmelzqualität führte.
Schmelztemperatur
Temperatureinflüsse:
- Wasserstofflöslichkeit
- Schmelzviskosität
- Verhalten von Gasen
- Bewegung der Blasen
- Behandlungskinetik
Daher sollten Entgasungsparameter für die jeweilige Legierung und die jeweilige Produktionstemperatur festgelegt werden.
Rotorkonstruktion
Der Rotordurchmesser, die Geometrie, die Anordnung der Gasauslässe und die Drehcharakteristik beeinflussen:
- Bläsendispersion
- Zirkulationsmuster
- Behandlungsvolumen
- Oberflächenturbulenzen
- Abnutzung
Ein Rotor, der für eine bestimmte Behältergeometrie ausgelegt ist, liefert in einem anderen Behälter möglicherweise nicht das gleiche Ergebnis.
Schmelzvolumen und Behältergeometrie
Ein und derselbe Rotor kann sich in folgenden Fällen unterschiedlich verhalten:
- Ein kleiner Tiegel
- Ein Warmhalteofen
- Eine Umfüllpfanne
- Eine Inline-Entgasungskammer
Die Tiefe und Breite des Ofens sowie die Leitbleche und die Position des Rotors beeinflussen die Zirkulation.
Zusammensetzung der Legierung
Verschiedene Legierungen reagieren unterschiedlich auf die Schmelzbehandlung.
Der Magnesiumgehalt, die Legierungselemente, die Schmelztemperatur und der Oxidationszustand können den Behandlungsprozess beeinflussen.
Aus diesem Grund sollten Lieferanten das tatsächliche Legierungsspektrum berücksichtigen, anstatt die Anlagenauswahl ausschließlich anhand der Ofenkapazität zu treffen.
Warum übermäßige Turbulenzen ein Problem darstellen können
Die Rotationsentgasung erfordert ein Rühren, doch unkontrolliertes Rühren kann ein weiteres Problem verursachen.
Auf der Oberfläche von geschmolzenem Aluminium bilden sich von selbst Oxidschichten.
Wenn die Metalloberfläche durch übermäßige Turbulenzen in die Schmelze eingezogen wird, können Oxidschichten als Doppelschichten oder zusätzliche Einschlüsse mitgerissen werden.
Dies führt zu einem Kompromiss zwischen den Prozessschritten:
Genug Bewegung, um das Gas effektiv zu verteilen, aber nicht so viel Turbulenz, dass sich die Schmelzqualität verschlechtert.
In neueren Forschungsarbeiten wurde dieses Thema speziell behandelt. Die Rotationsentgasung kann zwar die Entfernung von Wasserstoff und Einschlüssen verbessern, doch kann die Störung der Oberfläche unter bestimmten Bedingungen auch die Bildung oder das erneute Einbringen von Oxidschichten begünstigen.
Aus diesem Grund sollten Rotorkonstruktion, Drehzahl, Gasströmung und Behältergeometrie gemeinsam optimiert werden.
Werden durch die Rotationsentgasung Einschlüsse entfernt?
Zum Teil, aber es sollte nicht als Ersatz für die Filterung angesehen werden.
Die Rotationsentgasung kann die Einschlussflotation unterstützen.
Gasblasen können mit Partikeln in Wechselwirkung treten, während die Zirkulation der Schmelze die Bildung von Aggregaten und deren Bewegung zur Oberfläche hin begünstigen kann. In der wissenschaftlichen Forschung wurde die Rotationsentgasung als ein Verfahren modelliert, mit dem sowohl Wasserstoff als auch feste Partikel entfernt werden können.
Die Keramikschaumfiltration erfüllt jedoch eine andere Funktion.
Ein Keramikschaumfilter bildet eine physikalische Filterstruktur, die nichtmetallische Einschlüsse zurückhält, wenn geschmolzenes Aluminium den Filter durchströmt.
AdTech beschreibt seine Keramikschaumfilter so, dass sie durch Adsorption größere Einschlüsse entfernen und kleinere Einschlüsse aus der Aluminiumschmelze aufnehmen.
In der Praxis besteht folgender Unterschied:
| Behandlung | Primärer Zweck |
|---|---|
| Rotationsentgasung | Gehalt an gelöstem Wasserstoff verringern |
| Flussmittelbehandlung | Chemische Reinigung und Entfernung ausgewählter Verunreinigungen |
| Keramischer Schaumstofffilter | Mechanische Entfernung nichtmetallischer Einschlüsse |
| Tiefbettfiltration | Feinfiltration mit hoher Durchsatzleistung |
| Waschanlage | Kontrollierter Transport von geschmolzenem Aluminium |
Bei Anwendungen, bei denen hohe Reinheitsanforderungen gelten, können sich diese Technologien gegenseitig ergänzen, anstatt miteinander zu konkurrieren.
Rotationsentgasung und Keramikschaumfiltration: Warum beides kombinieren?
Ein typisches Konzept zur Behandlung von Aluminiumschmelze könnte wie folgt aussehen:
Schmelzen / Halten → Entgasen → Filtrieren → Gießen
Die genaue Anordnung hängt von der Konstruktion der Anlage und der Ausrüstung ab.
Der Grund für die Kombination dieser Technologien liegt auf der Hand.
Bei der Rotationsentgasung wird gelöstes Gas, insbesondere Wasserstoff, entfernt.
Der Keramikschaumfilter dient zur Entfernung fester Einschlüsse.
Wenn sich eine Produktionslinie ausschließlich auf Wasserstoff konzentriert, können nichtmetallische Einschlüsse zurückbleiben.
Wenn man sich ausschließlich auf die Filtration konzentriert, kann gelöster Wasserstoff zurückbleiben.
Diese Unterscheidung ist besonders wichtig für:
- Hochwertiges Rohteil
- Brammenguss
- Hochwertige Schmiedelegierungen
- Anwendungen in der Automobilindustrie
- Aluminiumprodukte für die Luft- und Raumfahrt.
- Aluminiumprodukte für die Elektronikbranche.
- Anwendungen mit strengen internen Reinheitsanforderungen.
Das Produktportfolio von AdTech umfasst sowohl Online-Entgasungsanlagen als auch Keramikschaum-Filtersysteme, sodass diese Aufbereitungsfunktionen als Bestandteile eines umfassenderen Aluminiumreinigungssystems betrachtet werden können.
Rotationsentgasung im Ofen vs. Inline-Entgasung
Die Rotationsentgasung kann in verschiedenen Prozesskonfigurationen durchgeführt werden.
Entgasung im Ofen
Der Rotor wird direkt in einen Ofen, einen Tiegel oder eine Gießpfanne mit geschmolzenem Aluminium eingeführt.
Dieser Ansatz kann in folgenden Fällen nützlich sein:
- Die Schmelze wird chargenweise behandelt
- Die Produktion läuft mit Unterbrechungen.
- Die Behandlung im Ofen ist praktisch.
- Die Anlage erfordert eine flexible Handhabung verschiedener Chargen.
Für Tiegel und Umfüllpfannen sind mobile Rotationsentgasungsanlagen erhältlich.
Inline-Entgasung
In einem Inline-System fließt geschmolzenes Aluminium kontinuierlich durch eine spezielle Behandlungskammer.
Dieser Ansatz eignet sich besonders für:
- Strangguss
- Große Produktionsmengen
- Kontrollierter Metallfluss
- Kontinuierliche Schmelzbehandlung
- Großserienfertigung von Knüppeln oder Brammen
Pyrotek beschreibt Inline-Entgasungssysteme mit mehreren Düsen, je nach Durchflussrate und Anforderungen an die Wasserstoffreduktion, während STAS versiegelte Inline-Rotationssysteme beschreibt, die direkt in die Gießrinne eingebaut werden.
Die Auswahl sollte sich daher eher am Herstellungsverfahren orientieren als allein an der Bezeichnung “Rotationsentgasung”.
Welche Spezifikationen sollten Käufer verlangen?
Beim Kauf einer Rotationsentgasungsanlage reicht die Ofenkapazität allein nicht als Informationsgrundlage aus.
Ein Lieferant sollte den gesamten Prozess verstehen.
Empfohlene Angaben
| Parameter | Warum das wichtig ist |
|---|---|
| Legierungssorten | Beeinflusst die Behandlungsanforderungen |
| Mindest- und Höchstschmelzvolumen | Bestimmt die Behandlungskapazität |
| Metalldurchfluss | Entscheidend für Inline-Anlagen |
| Schmelztemperatur | Beeinflusst das Behandlungsverhalten |
| Zielwert für den Wasserstoffgehalt | Legt die erforderliche Aufbereitungsleistung fest |
| Abmessungen des Ofens oder Behälters | Legt die Anordnung der Rotoren fest |
| Behandlungsort | Ofen, Gießpfanne, Schmelztiegel oder Inline-Anlage |
| Gasart | Stickstoff, Argon oder ein zugelassenes Gemisch |
| Bestehende Filteranlage | Legt die gesamte Aufreinigungsstrategie fest |
| Produktionszeiten | Beeinflusst die Lebensdauer der Ausrüstung |
| Erforderliche Automatisierung | Legt die Anforderungen an das Steuerungssystem fest |
| Anforderungen an die Flussmittelbehandlung | Möglicherweise ist eine Flussmitteleinspritzung erforderlich |
| Verfügbare Dienstprogramme | Wichtig für die Installation |
| Häufigkeit des Legierungswechsels | Beeinflusst die Anforderungen an Reinigung und Wartung |
Ein Lieferant sollte ein System nicht allein anhand der Kriterien “100-Tonnen-Ofen” oder “20-Tonnen-Ofen” auswählen.”
Zwei Öfen mit derselben Nennleistung können sehr unterschiedliche Prozessanforderungen haben.
Was sollten Sie einen Anbieter von Rotationsentgasungsanlagen fragen?
Bevor Sie Angebote vergleichen, bitten Sie die Lieferanten um Antworten auf die folgenden Fragen.
1. Welche Leistung bei der Wasserstoffentfernung kann das System erzielen?
Geben Sie sich nicht mit einer allgemeinen Aussage wie “hohe Effizienz” zufrieden.”
Fragen Sie nach:
- Anfänglicher Wasserstoffzustand
- Sollwert für den Wasserstoffgehalt
- Prüfverfahren
- Legierung geprüft
- Schmelztemperatur
- Gasart
- Gasdurchfluss
- Behandlungszeit
2. Welcher Drehzahlbereich steht zur Verfügung?
Der Lieferant sollte den geltenden Betriebsbereich erläutern, anstatt lediglich eine Höchstgeschwindigkeit anzugeben.
3. Welcher Gasdurchflussbereich wird empfohlen?
Fragen Sie, ob sich der empfohlene Bereich in folgenden Fällen ändert:
- Schmelzvolumen
- Legierung
- Rotorkonstruktion
- Behandlungszeit
4. Wie hoch ist die erwartete Lebensdauer des Rotors?
Die Lebensdauer des Rotors hängt ab von:
- Material
- Beschichtung
- Temperatur
- Drehzahl
- Legierung
- Wartung
- Thermisches Zyklieren
5. Was passiert, wenn der Rotor verschleißt?
Fragen Sie nach:
- Rotorwechsel
- Wellenwechsel
- Kupplung
- Ersatzteile
- Wartungsintervalle
6. Wie wird der Prozess gesteuert?
Moderne Anlagen können folgende Überwachungsfunktionen umfassen:
- Gasdruck
- Gasdurchfluss
- Temperatur
- Zustand des Rotors
- Fehlfunktion
- Wartungsanforderungen
Die Online-Entgasungsanlagen von AdTech verfügen beispielsweise über Überwachungsfunktionen für Temperatur, Rotorstörungen und Gasabweichungen.
Wie geht AdTech bei der Entgasung von geschmolzenem Aluminium vor?
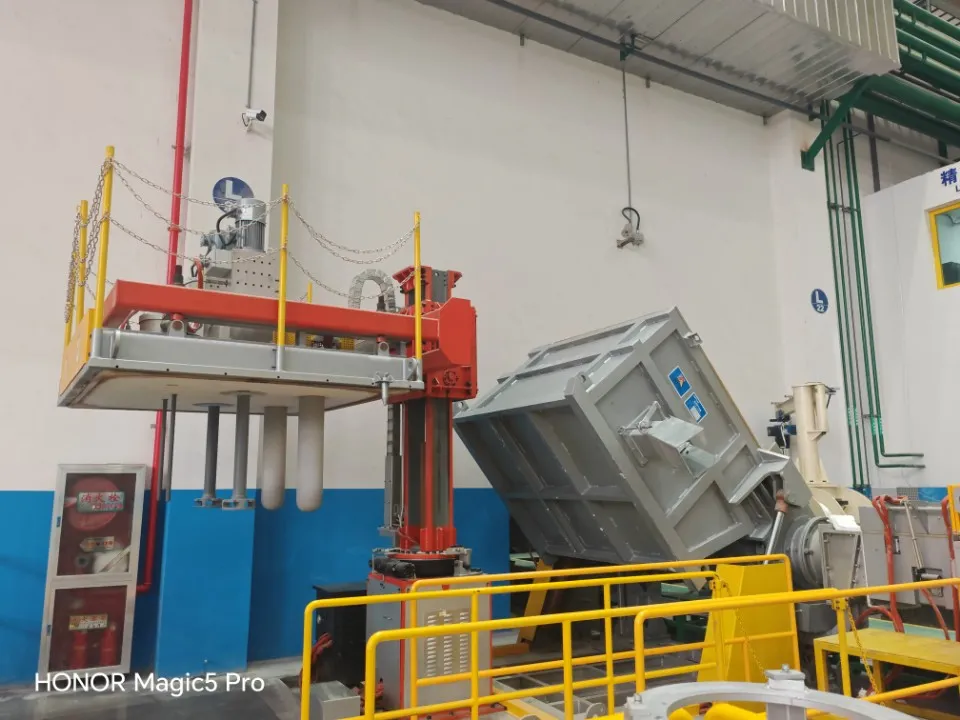
AdTech entwickelt und fertigt Anlagen und Materialien für die Reinigung von geschmolzenem Aluminium, darunter Online-Entgasungsanlagen, Filteranlagen, Keramikschaumfilter, Gießrinnen, Flussmittel und zugehörige Gusskomponenten.
Den von AdTech veröffentlichten Informationen zu Entgasungsanlagen zufolge kommen in den Online-Entgasungsanlagen des Unternehmens Bauteile aus Keramik für den Entgasungsrotor und die Schutzhülsen zum Einsatz; die Anlagen sind für die Reinigung von geschmolzenem Aluminium ausgelegt.
Das veröffentlichte Produktangebot umfasst Modelle von etwa 6 t/h bis 75 t/h, wobei je nach Modell Konfigurationen mit einem, zwei oder drei Rotoren zum Einsatz kommen. In derselben veröffentlichten Spezifikationstabelle sind auch die verbleibende Aluminiumkapazität und die Optionen für das Gassystem aufgeführt.
AdTech veröffentlicht die folgenden Leistungsziele für seine Online-Entgasungsanlagen:
- Für Schmelzen mit einem Mg-Gehalt von ≤1%, einer Entgasungsleistung von ≥60% oder einem Wasserstoffgehalt im Auslauf von ≤0,12 ml/100 g Al.
- Für Schmelzen mit einem Mg-Gehalt >1%, einer Entgasungsleistung von ≥55% oder einem Wasserstoffgehalt am Auslauf von ≤0,14 ml/100 g Al.
Es handelt sich hierbei um vom Hersteller veröffentlichte Angaben, die als Leistungsziele der Anlagen unter den jeweiligen Betriebsbedingungen zu verstehen sind und nicht als allgemeingültige Ergebnisse für jede Legierung oder Anlage.
AdTech beschreibt außerdem ein optionales Argon-Chlor-Gassystem für Anwendungen, bei denen eine zusätzliche Aufbereitung von Wasserstoff und ausgewählten Alkalimetallen erforderlich ist.
Für Anlagen, die ein umfassenderes Reinigungssystem erfordern, liefert AdTech außerdem Keramikschaumfilter, Filtermedien aus Aluminiumoxid, Plattenfilteranlagen, Tiefbettfilteranlagen und Patronenfilteranlagen.
Häufige Fehler bei der rotierenden Entgasung
Fehler 1: Die Annahme, dass mehr Gas immer eine bessere Entgasung bedeutet
Das ist nicht der Fall.
Untersuchungen haben gezeigt, dass ein übermäßiger Gasdurchfluss unter bestimmten Bedingungen die Behandlungseffizienz verringern kann.
Das Ziel ist eine effektive Gasverteilung, nicht ein maximaler Gasverbrauch.
Fehler 2: Erhöhung der Rotordrehzahl ohne Berücksichtigung von Oberflächenturbulenzen
Eine höhere Drehzahl kann die Dispersion verbessern, doch übermäßiges Rühren kann zu einem erhöhten Mitreißen von Oxiden führen.
Der Betriebsbereich muss ein Gleichgewicht zwischen Gasausbreitung und Schmelzstabilität gewährleisten.
Fehler 3: Die Entgasung als vollständigen Filtrationsprozess betrachten
Bei der Rotationsentgasung geht es in erster Linie um gelöste Gase.
Für nichtmetallische Einschlüsse kann dennoch ein Keramikschaumfilter oder eine andere Filtertechnik erforderlich sein.
Fehler 4: Die Parameter einer anderen Anlage übernehmen
Eine Rotordrehzahl, die für eine bestimmte Legierung und einen bestimmten Behälter geeignet ist, muss für eine andere Legierung und einen anderen Behälter nicht unbedingt geeignet sein.
Der Prozess sollte anhand der tatsächlichen Werte validiert werden:
- Legierung
- Schmelzvolumen
- Temperatur
- Rotor
- Gas
- Schiff
- Behandlungszeit
Fehler 5: Der Vergleich von Anlagen ausschließlich anhand der Ofenkapazität
Bei der Auswahl der Anlagen sollten der Metallfluss, das Behandlungsziel, die Behältergeometrie, die Produktionsrate und der erforderliche Automatisierungsgrad berücksichtigt werden.
Fehler 6: Temperaturverlust ignorieren
Lange Behandlungszyklen können die Schmelztemperatur senken.
Dies kann zu einem erhöhten Bedarf an Nacherwärmung und einem höheren Energieverbrauch führen.
Eine Studie aus dem Jahr 2023 zu recyceltem Aluminium ergab, dass der Verzicht auf einen rotierenden Entgasungsschritt unter dieser spezifischen Prozesskonfiguration zu einer Verringerung des Temperaturverlusts und des Energiebedarfs für das Wiederaufheizen führte. Dies bedeutet nicht, dass auf die Entgasung generell verzichtet werden sollte. Es zeigt vielmehr, dass der Energiebedarf für die Aufbereitung und die Wärmeverluste bei der Optimierung einer realen Produktionslinie berücksichtigt werden sollten.
Wie lässt sich die Leistung der Rotationsentgasung überprüfen?
Die technischen Daten der Anlagen sind zwar hilfreich, doch die tatsächliche Schmelzqualität sollte anhand geeigneter Prozessmessungen bewertet werden.
Mögliche Ansätze sind unter anderem:
Test mit reduziertem Druck
RPT wird häufig als praktisches Verfahren zur Bewertung der schmelzbezogenen Qualität und der Neigung zur Porenbildung im Zusammenhang mit Wasserstoff eingesetzt.
Im Rahmen der Forschung zur Rotationsentgasung wurden mittels RPT und anderer analytischer Verfahren die Schmelzqualität vor und nach der Behandlung verglichen.
Wasserstoffmessung
Sofern verfügbar, kann eine direkte oder instrumentelle Wasserstoffmessung quantitativere Informationen über den gelösten Wasserstoff liefern.
Dichte-Index
Messungen des Dichteindexes können zur Bewertung von Veränderungen herangezogen werden, die mit gelöstem Gas und der Porositätsentwicklung zusammenhängen. In der Forschung zur Entgasung mittels rotierender Laufräder wurden Messungen des Dichteindexes zur Beurteilung der Wasserstoffreduktion genutzt.
Analyse des Einschlusses
Wenn die Anwendung ein sehr hohes Maß an Reinheit erfordert, sollte auch eine Einschlussbewertung in Betracht gezogen werden.
Dies ist wichtig, da ein niedriger Wasserstoffgehalt nicht automatisch beweist, dass die Schmelze frei von nichtmetallischen Einschlüssen ist.
Ist eine Rotationsentgasung immer notwendig?
Nicht unbedingt.
Ob eine Entgasung erforderlich ist, hängt ab von:
- Legierung
- Schmelzquelle
- Ausschussquote
- Übung am Ofen
- Feuchtigkeitseinwirkung
- Haltezeit
- Gussverfahren
- Produktanforderungen
- Wasserstoffspezifikation
- Porositätstoleranz
Ein Werk sollte zunächst den tatsächlichen Defekt oder das Qualitätsproblem ermitteln.
Ist beispielsweise gelöstes Wasserstoff das Hauptproblem, kann die Entgasung eine zentrale Behandlungsmaßnahme darstellen.
Wenn das Hauptproblem in der Verunreinigung durch nichtmetallische Einschlüsse besteht, kann die Filtration eine größere Rolle spielen.
Wenn das Problem sowohl Wasserstoff als auch Einschlüsse betrifft, könnte eine kombinierte Strategie zur Schmelzbehandlung angebracht sein.
Die richtige Ausrüstung hängt daher von der Qualitätsproblem und Produktionsprozess, und nicht nur nach der Produktkategorie.
Rotationsentgasung: Wesentliche Vorteile und Einschränkungen
| Aspekt | Vorteil | Begrenzung |
|---|---|---|
| Wasserstoff-Entfernung | Effizientes industrielles Verfahren | Erfordert korrekte Prozessparameter |
| Gasausbreitung | Der Rotor verbessert die Verteilung | Rotor und Welle müssen gewartet werden |
| Schmelzzirkulation | Trägt zur Gleichmäßigkeit der Behandlung bei | Übermäßige Bewegung kann zu Oxidationsproblemen führen |
| Inklusionsflotation | Kann die Flotation unterstützen | Kein Ersatz für die Feinfiltration |
| Automatisierung | Lässt sich in Steuerungssysteme integrieren | Höhere Systemkomplexität |
| Produktion | Geeignet für diskontinuierliche und kontinuierliche Prozesse | Die Auswahl der Ausrüstung hängt vom Prozess ab |
| Gasverbrauch | Kann optimiert werden | Ein zu hoher Durchfluss führt zu Gasverschwendung und kann den Wirkungsgrad verringern |
| Behandlungszeit | Kann relativ kurz sein | Eine längere Behandlungsdauer erhöht die Heiz- und Produktionskosten |
| Qualitätskontrolle | Kann überwacht und validiert werden | Die Leistung muss unter realen Bedingungen überprüft werden. |
Ein praktisches Auswahlkonzept
Für eine Aluminiumgießerei, die den Einsatz einer Rotationsentgasungsanlage in Betracht zieht, ist die folgende Vorgehensweise sinnvoller, als direkt mit einem bestimmten Maschinenmodell zu beginnen.
Schritt 1: Das Qualitätsproblem identifizieren
Ist das Hauptproblem:
- Wasserstoff?
- Porosität?
- Beigaben?
- Schlacke?
- Alkalimetalle?
- Eine Kombination?
Schritt 2: Festlegung der Produktionsbedingungen
Bestimmen Sie:
- Legierung
- Schmelztemperatur
- Schmelzvolumen
- Durchflussmenge
- Typ des Ofens
- Gussverfahren
- Produktionsrate
Schritt 3: Das Ziel festlegen
Beispiele hierfür sind:
- Maximaler Wasserstoffgehalt
- Erforderliches RPT-Ergebnis
- Reinheit der Einbettung
- Produktionsdurchsatz
- Zulässige Behandlungsdauer
Schritt 4: Wählen Sie die Behandlungsarchitektur aus
Mögliche Lösungen sind unter anderem:
Rotationsentgasung im Ofen
oder
Inline-Rotationsentgasung
oder
Entgasung + Flussmittelbehandlung
oder
Entgasung + Keramikschaumfiltration
oder
Entgasung + Hochleistungsfiltration
Die endgültige Konfiguration sollte sich an den tatsächlichen Produktionsanforderungen orientieren.
Schritt 5: Den Prozess validieren
Überprüfen Sie nach der Installation Folgendes:
- Wasserstoffgehalt
- Sauberkeit der Schmelze
- Gussqualität
- Temperaturverlust
- Gasverbrauch
- Behandlungszeit
- Zustand des Rotors
Dadurch entsteht eine prozessorientierte Kaufentscheidung anstelle einer spezifikationsorientierten Kaufentscheidung.
Häufig gestellte Fragen
Ist die Rotationsentgasung dasselbe wie die Aluminiumentgasung?
Nicht ganz.
Die Entgasung von Aluminium ist der übergreifende Prozess der Entfernung von gelöstem Gas aus geschmolzenem Aluminium. Die Rotationsentgasung ist eine spezielle Technologie, bei der mithilfe eines rotierenden Rotors oder Laufrads ein Inertgas in die Schmelze eingemischt wird.
Welches Gas wird zur Rotationsentgasung von Aluminium verwendet?
Häufig werden Stickstoff und Argon verwendet. Die Wahl des geeigneten Gases hängt von der Legierungszusammensetzung, den Prozessanforderungen, der Anlagenauslegung und der gewünschten Schmelzqualität ab.
Was wird bei der Rotationsentgasung aus geschmolzenem Aluminium entfernt?
Sein Hauptziel ist gelöster Wasserstoff. Es kann auch zur Flotation und Entfernung einiger nichtmetallischer Einschlüsse beitragen, doch kann dennoch eine gezielte Filtration erforderlich sein.
Verhindert die Rotationsentgasung Porosität?
Dadurch lässt sich die durch Wasserstoff verursachte Porosität verringern, indem der gelöste Wasserstoff vor der Erstarrung reduziert wird. Da Porosität jedoch vielfältige Ursachen haben kann, kann die Entgasung allein keine fehlerfreien Gussteile garantieren.
Ist die Rotationsentgasung besser als die Entgasung mittels Gaslanze?
Die Rotationsentgasung ermöglicht in der Regel eine besser kontrollierte Gasverteilung, da der rotierende Rotor das Gas mechanisch aufbricht und verteilt. Ob dies jedoch die geeignete Lösung ist, hängt vom Produktionsumfang, den Qualitätsanforderungen und den Prozessbedingungen ab.
Was beeinflusst die Effizienz der Rotationsentgasung?
Zu den wichtigen Variablen zählen die Rotorkonstruktion, die Rotordrehzahl, der Gasdurchsatz, die Behandlungsdauer, die Schmelztemperatur, die Legierungszusammensetzung, das Schmelzvolumen und die Behältergeometrie.
Können durch Rotationsentgasung Oxideinschlüsse entfernt werden?
Es kann die Einschlussflotation unterstützen, ist jedoch kein direkter Ersatz für Keramikschaum oder Tiefbettfiltration, wenn eine hohe Einschlussentfernungsleistung erforderlich ist.
Wie lange sollte geschmolzenes Aluminium einer Rotationsentgasung unterzogen werden?
Es gibt keine allgemeingültige Behandlungsdauer. Diese muss unter Berücksichtigung der Legierung, des Schmelzvolumens, der Anlage, des Gasdurchsatzes, der Rotorkonstruktion und des erforderlichen Wasserstoffgehalts festgelegt werden. Eine längere Behandlungsdauer ist nicht unbedingt besser.
Sollte die Entgasung vor der Keramikschaumfiltration erfolgen?
In vielen Schmelzbehandlungssystemen sind Entgasung und Filtration komplementäre Prozesse. Die tatsächliche Reihenfolge hängt von der Anlagenkonfiguration und der Prozessauslegung ab, doch wird die Entgasung in der Regel zur Reduzierung des gelösten Wasserstoffs eingesetzt, während die Filtration der nachgeschalteten physikalischen Entfernung nichtmetallischer Einschlüsse dient. Die Aluminum Association beschreibt die Inline-Filtration als einen nachfolgenden Behandlungsschritt in den entsprechenden Aluminiumverarbeitungsprozessen.
Welche Angaben muss ich bei der Anforderung eines Angebots für eine Rotationsentgasung machen?
Geben Sie die Legierungssorten, das Schmelzvolumen, die Abmessungen des Ofens oder Behälters, gegebenenfalls die Metalldurchflussrate, die Schmelztemperatur, den angestrebten Wasserstoffgehalt, den Behandlungsort, die Gasart, die Produktionsrate und die vorhandenen Filteranlagen an. Dies ermöglicht es dem Lieferanten, den gesamten Prozess zu bewerten, anstatt eine Maschine allein anhand der Ofenkapazität auszuwählen.
Schlussfolgerung
Die Rotationsentgasung ist ein kontrolliertes Verfahren zur Behandlung von geschmolzenem Aluminium, bei dem die Einblasung von Inertgas mit der mechanischen Rotorbewegung kombiniert wird. Ihr Hauptzweck besteht darin, den Gehalt an gelöstem Wasserstoff vor dem Gießen zu reduzieren, während die dabei entstehende Blasenzirkulation zudem dazu beitragen kann, bestimmte Einschlüsse an die Oberfläche zu befördern.
Für Verfahrenstechniker und Einkäufer ist es wichtig zu wissen, dass die Leistung der Rotationsentgasung nicht allein von einer einzigen Spezifikation abhängt. Rotordrehzahl, Gasdurchsatz, Blasenverteilung, Behandlungszeit, Schmelztemperatur, Legierungszusammensetzung, Behältergeometrie und Oberflächenturbulenzen wirken miteinander zusammen. Untersuchungen haben wiederholt gezeigt, dass die optimalen Parameter prozessspezifisch sind.
Die Rotationsentgasung sollte zudem eher als ein Bestandteil der Reinigung von geschmolzenem Aluminium betrachtet werden und nicht als Komplettlösung für jedes Problem im Zusammenhang mit der Schmelzqualität. Wenn nichtmetallische Einschlüsse in hohem Maße kontrolliert werden müssen, können neben der Entgasung auch Keramikschaumfilter, Tiefbettfiltration oder andere Filtrationstechnologien erforderlich sein.
Für eine Aluminiumgießerei, die Anlagen auswählt, ist der sinnvollste Ausgangspunkt daher nicht einfach nur “Welchen Rotationsentgaser soll ich kaufen?”
Eine bessere Frage wäre:
“Welche Anforderungen hinsichtlich Wasserstoffgehalt und Reinheit muss mein Schmelzbehandlungssystem unter welchen Bedingungen hinsichtlich Legierung, Durchflussrate, Temperatur und Produktion erfüllen?”
Sobald diese Anforderungen festgelegt sind, lässt sich die geeignete Kombination aus Rotationsentgasung, Flussmittelbehandlung, Filtration und Gießanlagen genauer bewerten.