
Выбор фильтра из керамической пены с подходящим показателем PPI зависит от фильтруемого металла, размера и типа включений, которые необходимо удалить, степени чистоты сплава, температуры разливки, требуемой пропускной способности, веса отливки, размеров фильтра и технологического процесса литейного производства. На практике керамический пенофильтр с более низким показателем PPI имеет более крупные поры и, как правило, обеспечивает более высокую пропускную способность металла при меньшем риске забивания, в то время как фильтр с более высоким показателем PPI имеет более мелкие поры и способен улавливать более мелкие включения, но создает большее сопротивление потоку расплавленного металла. Поэтому не существует универсально “оптимального” показателя PPI. Обычно мы выбираем структуру с наиболее крупными порами, которая позволяет стабильно достигать требуемой чистоты отливки, а затем подтверждаем этот выбор с помощью расчетов пропускной способности и контролируемых литейных испытаний. Типичные коммерческие марки включают 10, 20, 30, 40, 50 и 60 PPI, хотя доступные технические характеристики варьируются в зависимости от состава керамики и производителя. Для многих областей применения фильтрация чугуна и стали обычно осуществляется с использованием фильтров с PPI примерно от 10 до 30, тогда как при фильтрации алюминиевых сплавов обычно используются фильтры с PPI примерно от 20 до 60. Эти диапазоны являются скорее отправными точками, чем жесткими техническими правилами.
В компании AdTech мы рассматриваем выбор показателя PPI как решение, касающееся всей системы фильтрации, а не просто как решение о покупке фильтра. Показатель PPI указывает номинальное количество пор на линейный дюйм, но сам по себе не определяет эффективность фильтрации, проницаемость, размер пористого окна, устойчивость к термическим ударам или способность удерживать металл. Два фильтра с маркировкой “30 PPI” могут вести себя по-разному из-за различий в химическом составе керамики, морфологии пены, толщине покрытия, открытой пористости, распределении размеров пор и стабильности производственного процесса. Поэтому инженеры и закупщики должны оценивать показатель PPI в совокупности с материалом фильтра, площадью фильтра, толщиной, процессом литья и измеримыми параметрами качества.
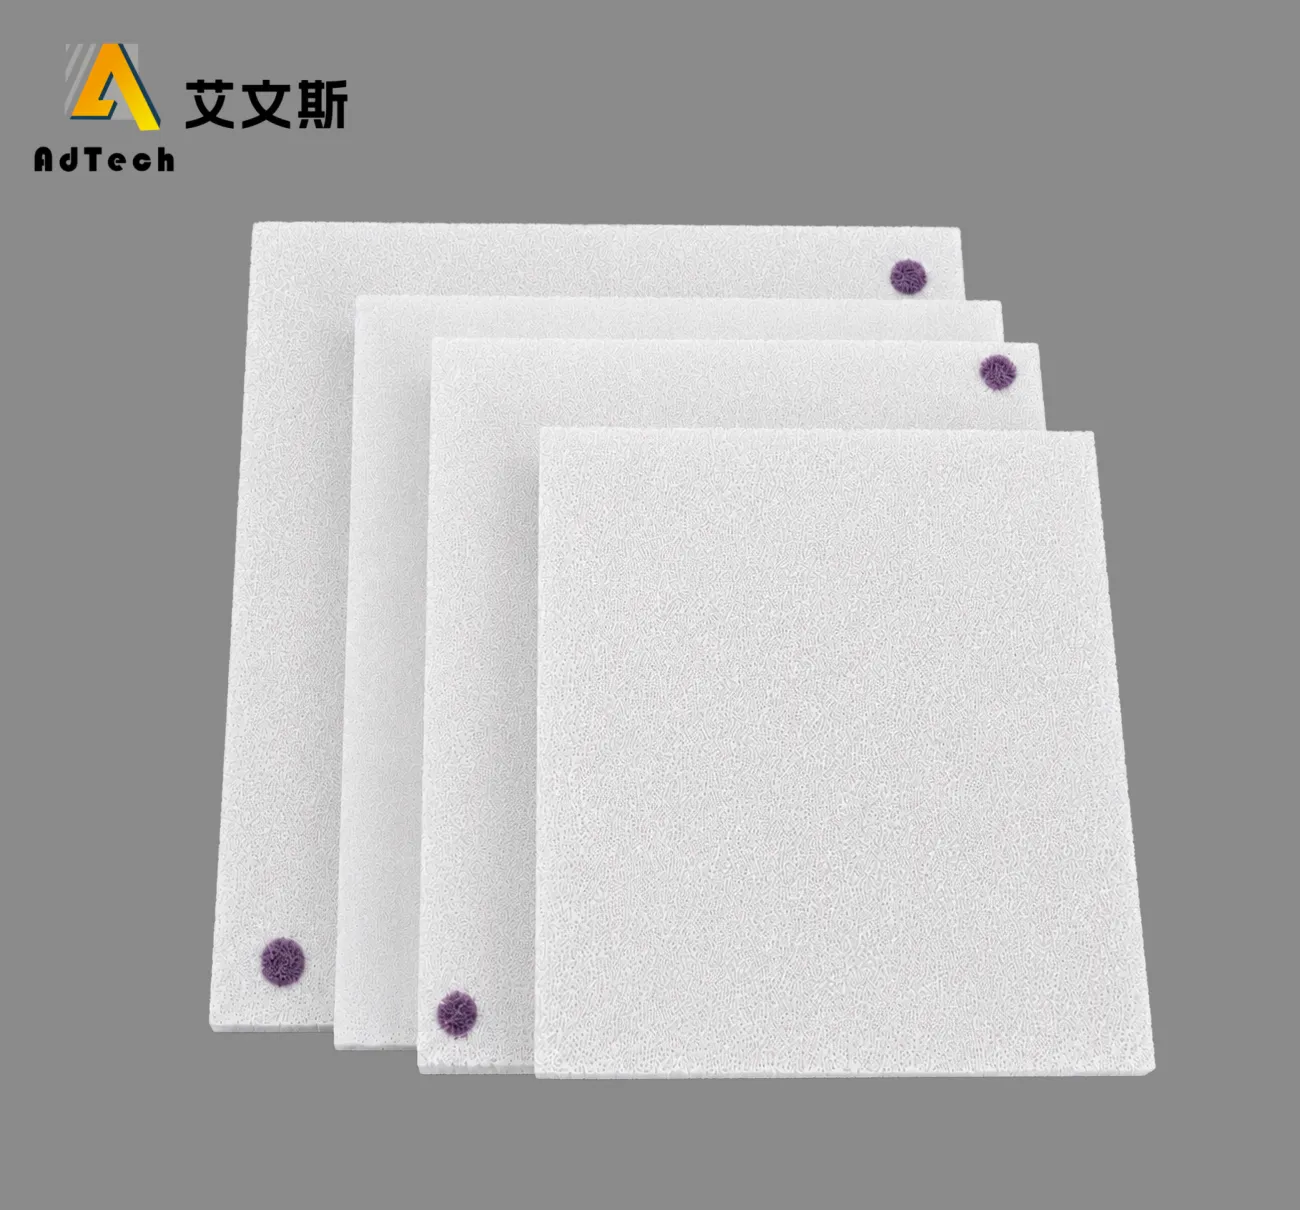
Что означает аббревиатура PPI на керамическом пенофильтре?
PPI означает “поры на дюйм”. Это широко используемое обозначение ячеистой структуры ретикулированной керамической пены.
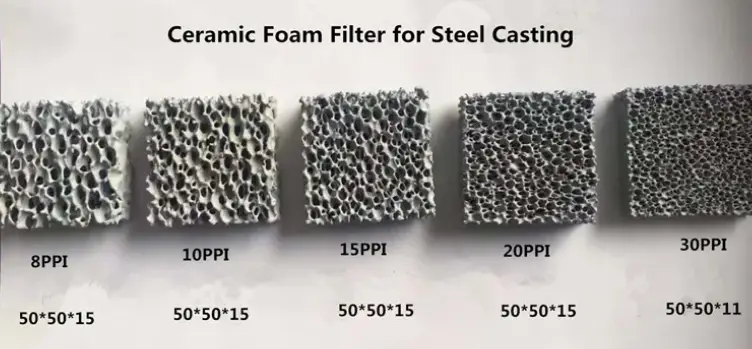
Пенопласт с плотностью 10 PPI имеет относительно крупную ячеистую структуру. A 30 PPI Продукт имеет более мелкую структуру, тогда как показатель 50 или 60 PPI соответствует ещё более мелкому номинальному размеру пор. Увеличение показателя PPI, как правило, приводит к уменьшению характерных размеров пор и увеличению внутренней поверхности, доступной для взаимодействия с включениями.
Это звучит просто, но PPI не следует трактовать как размер отверстия решета.
Керамические пенофильтры представляют собой трехмерные сетчатые структуры, а не тканые сетки с однородными квадратными отверстиями. Поры и отверстия различаются по форме и диаметру. Расплавленный металл проходит через взаимосвязанные извилистые каналы, и, следовательно, фильтрация осуществляется за счет нескольких механизмов, а не за счет простого механического просеивания.
Это различие имеет значение при сравнении поставщиков.
В техническом задании на закупку, в котором указано лишь “керамический пенофильтр с плотностью 30 PPI”, не определены несколько важных характеристик. Плотность, открытая пористость, проницаемость, состав керамики и допуски по размерам — все эти факторы могут повлиять на качество литья.
Означает ли более высокий показатель PPI, что фильтр лучше?
Не автоматически.
Более высокий показатель PPI, как правило, означает более мелкую номинальную ячеистую структуру. Это не означает, что для каждого процесса литья целесообразно выбирать максимально возможное значение этого показателя.
Переход к более мелкой структуре может:
- повысить вероятность удержания мелких неметаллических включений.
- увеличить площадь контакта расплавленного металла с внутренней керамической структурой.
- увеличивает потери давления.
- снизить доступную пропускную способность.
- повысить чувствительность к сильно загрязнённому металлу.
- повысить вероятность преждевременного закупорки.
- требуют более точного контроля температуры и управления системой литникообразования.
Поэтому грубый фильтр может оказаться более эффективным, чем более тонкий, если последний затрудняет заполнение формы и приводит к появлению дефектов литья.
Цель инженерной работы заключается не в достижении максимального показателя PPI. Речь идет о достаточном уровне чистоты в сочетании со стабильным и повторяемым заполнением формы.
Какой керамический пенопластовый фильтр PPI следует использовать для разных металлов?
Приведенные ниже значения представляют собой полезные ориентировочные диапазоны. Они не должны заменять расчеты с учетом конкретного сплава, геометрии фильтра и условий литья.
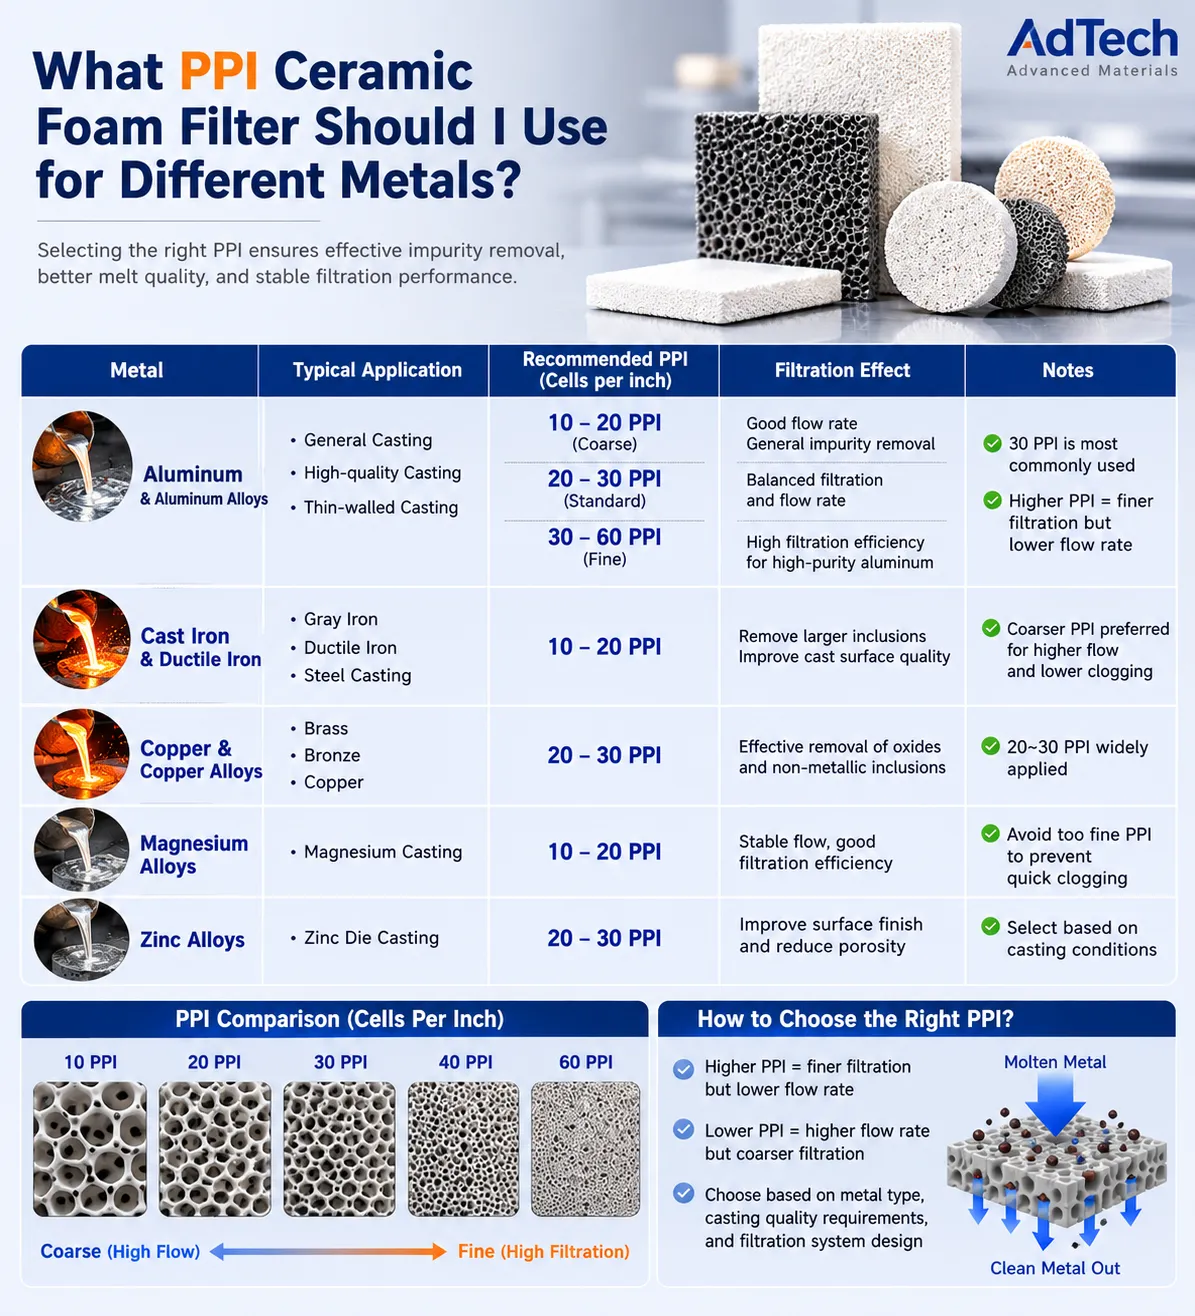
| Расплавленный металл/область применения | Типичный диапазон начальных значений PPI | Типичная проблема при выборе |
|---|---|---|
| Алюминиевые сплавы | от 20 до 60 PPI | оксидные пленки, включения, стабильность течения |
| Алюминиевое литье общего назначения | от 20 до 40 PPI | баланс между чистотой и производительностью |
| Алюминий высокой чистоты | От 30 до 60 PPI | более тщательное удаление включений |
| Медь и медные сплавы | От 10 до 30 PPI | температура, удаление оксидов, расход |
| Ковкий чугун | От 10 до 30 PPI | шлак, продукты реакции, производительность |
| Серый чугун | От 10 до 30 PPI | удаление шлака и надёжное заполнение формы |
| Литая сталь | От 10 до 30 PPI | тепловая нагрузка, пропускная способность, стабильность огнеупора |
| Никель/высокотемпературные сплавы | Зависит от применения | совместимость с керамикой и термостойкость |
Эти значения представляют собой не жесткие рекомендации, а намеренно указанные диапазоны. A Фильтр 20 PPI То, что эффективно работает на одной линии литья алюминия, может не обеспечивать достаточной чистоты на другой. Аналогично, изменение параметров успешного процесса литья чугуна с 10 PPI до 30 PPI без изменения размера фильтра может ухудшить процесс заполнения формы.
Сначала мы определяем металлургическую задачу, а уже потом уточняем технические требования к порами.
Как следует выбирать PPI в зависимости от размера включения?
Распространенное предположение заключается в том, что размер пор керамической пены должен быть меньше, чем размер удаляемого включения. Эта модель достаточно хорошо описывает ситовую фильтрацию, но не в полной мере отражает процесс фильтрации с использованием керамической пены.
Керамическая пена может удерживать включения благодаря нескольким взаимосвязанным эффектам:
- Крупные частицы могут задерживаться механическим способом на поверхности фильтра или вблизи нее.
- Мелкие частицы могут сталкиваться с керамическими опорами при прохождении по извилистым каналам.
- Внутри корпуса фильтра могут скапливаться агломераты включений.
- Осаждающиеся частицы могут влиять на ход последующей фильтрации.
- Изменения в потоке расплавленного металла могут уменьшить перенос шлака и агломератов оксидов вниз по потоку.
Следовательно, соотношение между “размером частиц” и “размером пор” не является однозначным.
Почему глубинная фильтрация так важна?
Керамический пенофильтр обладает значительной трехмерной внутренней поверхностью.
В отличие от тонкой сетки расплавленный металл не просто проходит через одну плоскость. Он движется по сети керамических связок. Это дает взвешенным включениям неоднократные возможности соприкасаться с поверхностью или с ранее захваченным материалом.
Это одна из причин, по которой показатель PPI сам по себе не может точно предсказать эффективность включения-исключения.
При реализации программ с высокими требованиями к качеству инженерам следует оценивать фактическую степень чистоты металла на последующих этапах производства. В зависимости от сплава и технологического оборудования к числу эффективных методов могут относиться металлография, исследование разрушений, анализ по методу PoDFA, методы типа LiMCA, ультразвуковой контроль, рентгеновский контроль или количественные данные о браке литья.
Методика измерения должна соответствовать исследуемой металлургической задаче.
Как PPI влияет на скорость течения расплавленного металла?
Увеличение PPI, как правило, приводит к увеличению сопротивления течению жидкого металла, поскольку проходные каналы становятся более узкими и извилистыми. Толщина фильтра, открытая пористость, структура керамики и содержание включений дополнительно влияют на это сопротивление.
Фильтр должен пропустить достаточное количество металла до того, как истечет предельное время заливки отливки.
Благодаря этому пропускная способность является одним из ключевых параметров при расчете размеров фильтра.
Предположим, что два фильтра имеют одинаковые размеры лицевой поверхности и толщину:
| Недвижимость | Фильтр по нижнему значению PPI | Фильтр с более высоким значением PPI |
|---|---|---|
| Номинальная клеточная структура | Более крупный | Тонче |
| Характерные отрывки | Крупнее | Меньше |
| Сопротивление потоку в очищенном фильтре | Обычно ниже | Как правило, выше |
| Потенциал перехвата мелких включений | В целом ниже | В целом выше |
| Устойчивость к засорению | Как правило, выше | Обычно ниже |
| Потенциальная пропускная способность по металлу | Как правило, выше | Обычно ниже |
| Чувствительность к низкой температуре разливки | В целом ниже | В целом выше |
Важно обратить внимание на слова “обычно” и “в целом”. PPI — не единственная переменная, определяющая проницаемость.
Почему два фильтра с показателем 30 PPI могут иметь разные расходы?
Рассмотрим два фильтра с плотностью точек 30 PPI, приобретённых на разных заводах.
На обеих упаковках указана одинаковая маркировка PPI, однако один из продуктов может иметь толстые керамические ребра, окна с частично закрытыми порами и более низкую открытую пористость. Другой продукт может отличаться более однородной сетчатой структурой и более высокой проницаемостью.
Поэтому их поведение при измерении расхода жидкости может существенно различаться.
При оценке поставщиков мы рекомендуем не ограничиваться только номинальным классом пористости, а также уточнить следующие моменты:
- открытая пористость
- проницаемость или подтвержденные данные о расходе
- кажущаяся плотность
- толщина фильтра
- допуск по размерам
- однородность пор
- закупоренные или закрытые поры
- прочность на сжатие
- устойчивость к термическим ударам
- керамический состав
- стабильность от партии к партии
Это различие приобретает особую важность при замене постоянного поставщика. “Одинаковый индекс PPI” не всегда означает “одинаковые эксплуатационные характеристики отливки”.”
Подробнее: Как правильно выбрать ИПП для фильтрации в литейном производстве алюминия в 2026 году
Какой PPI подходит для литья алюминия?
При фильтрации алюминия часто используется керамическая пена с относительно мелкой ячеей, поскольку расплавленный алюминий может содержать оксидные плёнки, частицы оксидов, интерметаллические соединения и другие неметаллические примеси.
К стандартным номинальным значениям относятся 20, 30, 40, 50 и 60 PPI.
Полезной схемой для первоначального отбора может служить следующая:
| Состояние алюминиевого литья | PPI, который стоит оценить | Основная цель |
|---|---|---|
| Высокая загрузка включений / высокая пропускная способность | 20-30 | пропускная способность и снижение заторов |
| Общие принципы фильтрации при литье | от 30 до 40 | чистота/баланс потоков |
| Более высокие требования к чистоте | от 40 до 50 | более тонкая фильтрация |
| Очень ресурсоемкое приложение | от 50 до 60 | высокая степень чистоты, подлежит валидации технологического процесса |
Эти цифры не являются универсальными техническими характеристиками.
Высококачественный фильтр с плотностью 30 PPI в сочетании со строго контролируемой обработкой расплава может дать лучшие результаты, чем фильтр с плотностью 50 PPI, установленный в условиях плохо контролируемого технологического процесса.
Почему керамические пенофильтры из оксида алюминия широко используются при работе с алюминием?
Изделия из керамической пены на основе оксида алюминия широко применяются для фильтрации алюминия и алюминиевых сплавов благодаря своим огнеупорным свойствам и способности выдерживать контакт с расплавом при правильном изготовлении и эксплуатации.
Точный состав фильтра по-прежнему заслуживает внимания. Имеющиеся в продаже “корундные” фильтры могут различаться по составу, системе связующих веществ и физическим свойствам.
Поэтому при выборе следует учитывать как PPI, так и химический состав керамики.
Что лучше для алюминия: 30 PPI или 40 PPI?
Ни одно из этих чисел не является по своей сути лучшим.
Качество 30 PPI может быть предпочтительным в следующих случаях:
- для литья требуется относительно высокая текучесть.
- поступающий расплав содержит больше включений.
- запас по температуре разлива ограничен.
- Площадь фильтра трудно увеличить.
Марку 40 PPI можно рассматривать в следующих случаях:
- Чистота на последующих этапах требует улучшения.
- Площадь фильтрующей поверхности обеспечивает достаточную производительность.
- качество расплава находится под надлежащим контролем.
- требования к времени наполнения остаются выполнимыми.
Обычно в ходе производственных испытаний мы изменяем только одну основную переменную за раз. Одновременное изменение показателя PPI, размеров фильтра, геометрии литниковой системы и способа обработки расплава затрудняет выявление причины любого улучшения.
Какой PPI используется для литья чугуна и стали?
Фильтрация чугуна и стали создает тепловые и металлургические условия, отличающиеся от тех, что характерны для фильтрации алюминия. Более высокие температуры расплавленного металла делают стабильность огнеупорных материалов и их термоударную стойкость особенно важными.
В качестве отправной точки обычно берутся более крупные фракции, как правило, в диапазоне от 10 до 30 PPI.
При фильтрации железа извлечению могут подвергаться шлак, окалина, обломки огнеупорных материалов, продукты реакции и другие нежелательные неметаллические вещества. Фильтрация стали предъявляет к керамике особенно высокие термические требования.
Почему цирконий используется при высокотемпературной фильтрации металлов?
Керамические пенообразные фильтры на основе диоксида циркония обычно используются в сталелитейной промышленности и других условиях, характеризующихся высокими температурами, поскольку соответствующие составы диоксида циркония обладают высокой термостойкостью и химической стойкостью.
Керамические пенообразные фильтры из карбида кремния широко применяются в чугунолитейном производстве и в некоторых отраслях цветной металлургии.
В целом эту взаимосвязь можно описать следующим образом:
| Серия керамических фильтров | Общее объединение заявок | Важный критерий выбора |
|---|---|---|
| Глинозем | Переработка алюминия и цветных металлов | чистота и плавность |
| Карбид кремния | Чугун и отдельные области применения цветных металлов | термические характеристики и прочность |
| Цирконий | Сталь/высокотемпературное литье | стойкость к высоким температурам |
Фактическую совместимость необходимо подтвердить, ознакомившись с техническими характеристиками продукции поставщика. Одних только названий керамических материалов недостаточно для установления совместимости со всеми сплавами.
Как взаимосвязаны размер фильтра и значение PPI?
Это одна из важнейших тем, которая упускается из виду, когда PPI рассматривается как отдельный параметр закупок.
Фильтр должен выполнять две задачи:
- удалить или уменьшить количество целевых включений.
- подавать необходимое количество металла в течение отведенного времени на заполнение.
Более тонкий фильтр с недостаточной площадью поверхности может стать серьезным ограничением.
Сначала рассчитайте необходимый расход металла
Если для заполнения формы в течение времени t требуется ввести металл массой M, то средний необходимый массовый расход равен:
Qm = M / t
где:
Qm = требуемый массовый расход.
M = масса расплавленного металла, проходящего через фильтр.
t = необходимое время наполнения.
Если подтвержденный допустимый массовый расход выбранного фильтра в сопоставимых условиях равен G, то упрощенная предварительная зависимость от площади поверхности фильтра имеет вид:
A = Qm / G
где:
A = требуемая эффективная площадь фильтра
G = допустимый массовый расход на единицу площади фильтра
Как правило, в этом случае требуется запас прочности, поскольку в реальных условиях на фильтре скапливаются загрязнения, и он не сохраняет своего первоначального чистого состояния.
Допустимый расход должен быть определен на основе проверенных данных, применимых к данному типу фильтра, сплаву, температуре и технологическому процессу. Общие значения, найденные в Интернете, не следует рассматривать в качестве расчетных параметров.
Что такое загрузка фильтра?
Нагрузка на фильтр — ещё одно практическое понятие, которое можно выразить, например, в килограммах расплавленного металла на единицу площади фильтра.
Если через фильтр недостаточной производительности пропускается слишком много загрязненного металла, задержанный материал постепенно снижает пропускную способность. Падение давления увеличивается, и последняя часть разливки может заполняться иначе, чем первая.
Именно поэтому простое приобретение фильтра с более мелкой ячейкой без учета площади может устранить один недостаток, но при этом создать другой.
Как температура разлива влияет на правильное значение PPI?
Температура расплавленного металла влияет на текучесть и, следовательно, оказывает значительное влияние на проницаемость фильтра.
Процесс, протекающий вблизи нижней допустимой границы температуры разливки, менее терпим к ненужному ограничению потока. Кроме того, во время заполнения тепло передается керамическому фильтру.
При использовании фильтра с более мелкой ячейкой может потребоваться более тщательный контроль следующих параметров:
- температура разлива
- время передачи
- методы работы с половником
- расположение фильтра
- размеры фильтра
- конструкция затвора
- время заполнения формы
Решение заключается не просто в том, чтобы повышать температуру разливки всякий раз, когда фильтр вызывает затруднения. Чрезмерно высокая температура может привести к возникновению других металлургических и технологических проблем. Температура должна оставаться в пределах утвержденного технологического диапазона для данного сплава и отливки.
Выбор фильтра должен соответствовать технологическому процессу, а не навязывать нежелательный способ разлива.
Что произойдет, если показатель PPI керамического пенофильтра будет слишком высоким?
Неоправданно высокий показатель PPI может увеличить гидравлическое сопротивление и снизить запас прочности, предотвращающий закупорку.
К возможным симптомам относятся:
- более длительное заполнение формы.
- прерывистый или нестабильный поток металла.
- неполное заполнение.
- замерзание клапанов или сбои в работе.
- преждевременное загрязнение фильтра.
- повышенная зависимость от температуры заливки.
- нестабильные показатели литья от залива к заливу.
Таким образом, обнаружение включений в отливке не означает автоматически, что “необходимо использовать более высокий показатель PPI”.”
Вместо этого основной причиной может быть недостаточная площадь фильтра, обход фильтра, чрезмерное загрязнение расплава, некачественное снимание пены, турбулентность после фильтрации, повреждение фильтра, неправильная установка или повторное окисление на последующих этапах.
Что произойдет, если показатель PPI окажется слишком низким?
Слишком грубое обращение сопряжено со своими рисками.
Фильтр с низким показателем PPI может обеспечивать хороший расход, но его фильтрующая способность может оказаться недостаточной с учетом требований к чистоте. Мелкие неметаллические частицы или более мелкие агломераты включений могут задерживаться менее эффективно.
Это может проявляться в виде:
- брак, связанный с включениями.
- некачественно обработанные поверхности.
- худшая стабильность механических свойств.
- утечка в герметичных узлах.
- несоответствия результатов проверки.
- снижение выхода в последующих этапах технологического процесса.
Оптимальный вариант находится где-то посередине между недостаточной фильтрацией и чрезмерным ограничением.
Размер пор — это то же самое, что PPI?
Нет.
Этому моменту следует уделить особое внимание в технических условиях закупки.
PPI — это номинальный показатель, связанный с частотой ячеек пены. Размеры пор в сетчатой керамике варьируются в определённом диапазоне, а не соответствуют одному точному диаметру.
Поэтому к утверждениям типа “30 PPI соответствует ровно X миллиметрам” следует относиться с осторожностью, если только производитель не предоставил определение, основанное на измерениях, и методику испытаний.
Различные производственные процессы могут приводить к образованию заметно отличающихся друг от друга структур при одинаковом номинальном показателе PPI.
Какие свойства должны быть указаны в спецификации PPI?
Для критически важных приложений техническая спецификация может включать:
| Параметр | Почему это важно |
|---|---|
| Номинальный индекс цен производителей (PPI) | Базовый сорт пенопласта |
| Размеры фильтра | Контроль за установкой и доступной лицевой поверхностью |
| Толщина | Влияет на объем фильтрации и сопротивление |
| Керамический состав | Определяет пригодность с точки зрения металлургии и температурных характеристик |
| Открытая пористость | Влияет на проницаемость |
| Насыпная/кажущаяся плотность | Указывает на структурную согласованность |
| Прочность | Важно для обеспечения целостности транспортных систем и систем обслуживания |
| Устойчивость к термическим ударам | Важно при контакте с расплавленным металлом |
| Допуск по размерам | Предотвращает проблемы с установкой и обходом системы |
| Однородность пор | Способствует поддержанию стабильного расхода |
| Максимальные эксплуатационные условия | Обеспечивает квалификацию приложений |
| Критерии контроля качества | Повышает воспроизводимость результатов от партии к партии |
Специалисты по закупкам могут учитывать эти характеристики при техническом сравнении предложений, а не ограничиваться оценкой только цены за один фильтр.
Как инженерам следует выбирать PPI шаг за шагом?
Наш метод работы начинается с оценки риска возникновения дефектов литья и заканчивается подтверждением результатов производства. Он не начинается с выбора самого высокого показателя количества пор, указанного в каталоге.
Практическая последовательность выбора выглядит следующим образом:
- Определите сплав и фактический диапазон температур разливки. От этого зависит выбор групп керамических материалов, которые можно обоснованно рассматривать в качестве вариантов.
- Определите целевой показатель чистоты. Определите, какие включения или дефекты литья необходимо сократить, и каким образом будет оцениваться успех.
- Оцените качество поступающего расплава. Значительное содержание включений может существенно повлиять на производительность тонкофильтра.
- Определите вес отливки и необходимое время наполнения. Эти значения позволяют рассчитать требуемую среднюю скорость подачи металла.
- Определите доступные параметры фильтра. Площадь поверхности, толщина и геометрия установки должны оцениваться в совокупности.
- Выберите предварительный диапазон PPI. Опирайтесь на опыт работы со сплавами, историю существующих технологических процессов и данные испытаний поставщиков, а не на универсальную справочную таблицу.
- Проверьте расход и производительность. Убедитесь, что предлагаемый фильтр способен обрабатывать требуемое количество металла с достаточным техническим запасом.
- Проведите контролируемые производственные испытания. Сравните качество фильтрации, заполнение формы, дефекты отливок и стабильность технологического процесса.
- При необходимости осмотрите использованные фильтры. Осмотр может выявить особенности улавливания, локальную загрузку или неожиданную закупорку.
- Закрепите полную техническую спецификацию. Зафиксируйте не только показатели PPI, чтобы последующие поставки соответствовали требованиям к фильтру, прошедшему квалификацию.
Такой подход помогает преодолеть разрыв между лабораторной терминологией и повседневной работой литейного производства.
Как проверить эффективность нового PPI в ходе клинических испытаний в условиях больницы?
Для проведения полезного клинического исследования необходим объективный исходный уровень.
Перед заменой фильтра зафиксируйте показатели текущего технологического процесса. Сюда могут входить показатель брака, количество включений, температура разливки, вес отлива, время наполнения, механические свойства, результаты рентгеновского контроля, дефекты механической обработки и результаты испытаний на герметичность под давлением.
Затем примените фильтр-кандидат, сохраняя при этом другие влияющие параметры на максимально постоянном уровне, насколько это разумно возможно.
Пример сравнительного тестирования может выглядеть следующим образом:
| Измерение | Фильтр тока | Фильтр кандидатов | Цель |
|---|---|---|---|
| PPI | 20 | 30 | Определяется в ходе испытаний |
| Площадь фильтрующей поверхности | Записано | Записано | Достаточная мощность |
| Температура заливки | Записано | Контролируемый | Окно процесса |
| Время наполнения | Записано | Записано | В пределах допустимого |
| Брак, связанный с включениями | Базовый уровень | Измеренные | Нижний |
| Дефекты печати/холодное замыкание | Базовый уровень | Измеренные | Без увеличения |
| Поломка фильтра | Базовый уровень | Измеренные | Спецификация «ноль/допустимо» |
| Общий выход отлива | Базовый уровень | Измеренные | Улучшено или сохранено |
Один удачный залив — это недостаточное доказательство. Гораздо важнее — повторяемость результатов с учетом нормальных колебаний технологического процесса.
Мы также обращаем внимание на граничные условия. Материал, который демонстрирует хорошие характеристики только при самой высокой температуре разлива, но не выдерживает испытаний вблизи обычного нижнего предела, обладает низкой технологической устойчивостью.
Может ли более высокий показатель PPI компенсировать низкое качество расплавленного металла?
Лишь в ограниченной степени, и полагаться на фильтр таким образом — значит плохо контролировать процесс.
Фильтр является частью более широкой системы контроля качества расплавленного металла. Чрезмерное загрязнение приводит к износу фильтра и увеличению перепада давления.
При переработке алюминия предварительные операции могут включать надлежащую очистку печи, нанесение флюса (при необходимости), дегазацию, отстаивание и аккуратную перекачку. На предприятиях по производству железа и стали действуют собственные процедуры по обращению со шлаком и работе с расплавом.
Конкретный метод обработки зависит от сплава и оборудования, однако общая инженерная иерархия по-прежнему остается полезной:
Следует снизить уровень загрязнения на входе, не допускать появления новых загрязнений во время перекачки, а затем с помощью фильтрации контролировать оставшиеся примеси.
Более высокий показатель PPI не должен заменять соблюдение основных требований к качеству расплава.
Как конструкция заслонки влияет на выбор керамического пенофильтра?
Фильтр и система управления заслонками взаимодействуют посредством гидравлической системы.
Правильно установленный керамический пенопластовый фильтр может способствовать улучшению потока металла, однако геометрия участка ниже фильтра по-прежнему имеет большое значение. Резкие расширения, резкие изменения направления, чрезмерные скорости, потоки свободного падения и неправильно спроектированные литниковые каналы могут вызывать нежелательную турбулентность.
Фильтрация не может предотвратить появление всех дефектов в виде включений, возникающих после того, как металл покидает фильтр.
Эффективная система включает в себя:
наливная чаша или чашка → литниковая трубка → литниковый канал → место установки фильтра → нижерасположенный литниковый канал → литниковые отверстия → полость формы
Необходимо учитывать весь путь прохождения потока.
Должен ли фильтр управлять всей системой управления затворами?
Фильтр, как правило, вводит намеренное ограничение, однако проектирование всей системы с учетом произвольного ограничения, налагаемого фильтром, может привести к проблемам.
Инженерам следует сравнивать площадь дросселя, эффективную площадь фильтра, высоту налива и требования к времени заполнения. Моделирование может оказаться полезным при производстве дорогостоящих или технически сложных отливок, особенно в случаях, когда распределение потока имеет сложный характер.
Экспериментальные исследования по-прежнему играют важную роль, поскольку численные модели основаны на допущениях, касающихся проницаемости, граничных условий и свойств расплава.
Влияет ли толщина керамического пенофильтра на выбор PPI?
Да.
Показатель PPI характеризует степень пористости, но не расстояние, которое металл должен преодолеть, проходя через эту структуру.
При одинаковом номинальном показателе PPI увеличение толщины изменяет внутренний объем фильтра и может также повлиять на сопротивление потоку. Поэтому толщина должна указываться в технических характеристиках фильтра.
Такое утверждение, как “в настоящее время мы используем 30 PPI”, является неполным.
Более полное с технической точки зрения описание может включать тип керамики, номинальное значение PPI, длину, ширину, толщину, производственный допуск, а также подтвержденные данные о проницаемости или пропускной способности.
Такая степень детализации особенно ценна при оценке альтернативных поставщиков.
Как сравнить поставщиков керамических пенопластовых фильтров?
Цена должна оцениваться после подтверждения технического эквивалентности.
При крупносерийном производстве даже небольшая разница в стоимости фильтра может показаться значительной. Однако один брак при механической обработке, связанный с попаданием посторонних частиц, может обойтись гораздо дороже, чем сам фильтр.
Мы отдаем предпочтение комплексной экономической эффективности процесса:
Общие затраты на фильтрацию = стоимость приобретения фильтров + затраты на обработку + отходы, связанные с фильтрами + отходы, связанные с включениями + затраты на последующий контроль/доработку + затраты, связанные с нестабильностью производства
Поэтому самая низкая цена за единицу не всегда означает наименьшую себестоимость одного принятого отлива.
О чем отделы закупок должны спрашивать у поставщика?
Среди полезных вопросов, которые следует задать поставщику, — состав керамики, доступные марки PPI, допуски на размеры, характеристики физических свойств, методы производственного контроля, отслеживаемость партий, способ упаковки, рекомендуемый диапазон температур, а также данные о расходе и производительности для конкретных областей применения.
Запрос образца не означает, что поставщик прошел отбор.
Перед получением разрешения на коммерческое использование образцы должны пройти приемочный контроль и контролируемую оценку производства. По возможности следует сохранить эталонные образцы или протоколы контроля, относящиеся к утвержденному материалу.
Какие проблемы с качеством могут привести к снижению эффективности правильного PPI?
Правильно указанный номер на картонной коробке не может компенсировать несоответствия в процессе изготовления фильтров.
К возможным проблемам, связанным с качеством фильтрации, относятся:
- неоднородная клеточная структура.
- чрезмерно заклеенные окна.
- трещины
- свободные керамические частицы.
- поврежденные края.
- деформация.
- изменение размеров.
- неровное покрытие.
- недостаточная прочность.
- плохая термостойкость.
- загрязнение, возникшее в процессе хранения или обращения.
Внимания заслуживает и упаковка. Керамическая пена является пористым материалом и по своей природе требует осторожного обращения. Повреждения краёв, возникающие при транспортировке, могут затруднить монтаж и, возможно, привести к образованию обходных путей.
Фильтры следует хранить в чистом и сухом состоянии в соответствии с рекомендациями производителя.
Почему обход фильтра иногда важнее, чем PPI?
Предположим, что литейное предприятие повышает плотность размещения с 20 PPI до 40 PPI, но при этом оставляет плохо контролируемое расстояние вокруг фильтра.
Часть расплавленного металла может пройти по пути с меньшим сопротивлением вокруг фильтра, вместо того чтобы проходить через его пористый корпус. В таком случае номинальный размер пор практически не влияет на объем обойденного фильтром металла.
Поэтому правильное сидение имеет решающее значение.
Проверьте:
- размеры фильтрующего кармана.
- прилегание по краю.
- конструкция прокладки или уплотнения, если это применимо.
- допуски по размерам.
- ориентация фильтра.
- повреждение при установке.
- перемещение во время заливки.
Если испытание системы фильтрации даёт неожиданно плохие результаты, прежде чем делать вывод о неверности PPI, следует проверить эти основные механические детали.
Как керамические пенофильтры помогают снизить количество дефектов в литье?
Правильная фильтрация позволяет уменьшить количество нежелательных неметаллических примесей, попадающих в полость формы. В зависимости от сплава и детали, повышенная чистота металла способствует улучшению качества поверхности, обработки, стабильности механических свойств и выхода готовой продукции.
Однако керамическую фильтрацию не следует позиционировать как универсальное средство лечения.
Пористость, вызванная в первую очередь растворенным газом, усадкой при затвердевании или проблемами с подачей материала, не исчезнет автоматически после изменения значения PPI фильтра. Аналогичным образом, дефекты, связанные с формой, требуют корректирующих мер, связанных с формой.
Это различие имеет решающее значение при анализе первопричин.
Если дефект ошибочно классифицируется как проблема, связанная с включениями, литейное производство может потратить недели на тестирование фильтров, не устраняя при этом истинную причину неисправности.
Какой PPI обеспечивает оптимальный баланс между эффективностью фильтрации и расходом?
Оптимальный сорт зависит от конкретного применения, однако эффективным правилом является выбор такой степени измельчения, которая обеспечивает соответствие требованиям к чистоте, сохраняя при этом достаточную проницаемость и грузоподъемность в наименее благоприятных условиях нормальной добычи.
На практике это означает, что фильтр должен работать даже в следующих случаях:
- температура разлива близка к нижнему допустимому пределу.
- Чистота расплава колеблется в пределах нормы.
- Вес литейного изделия находится на верхней границе допустимого допуска.
- Характеристики фильтра варьируются в пределах технических условий.
- Условия разливки демонстрируют обычные отклонения, связанные с работой оператора.
Это скорее подход, ориентированный на процесс, чем тестирование на максимальную эффективность.
Технические характеристики фильтра, которые обеспечивают его нормальную работу только в идеальных условиях, не являются достаточно надежными для серийного производства.
Пример выбора PPI для керамического пенного фильтра
Рассмотрим алюминиевый литейный завод, на котором используется фильтр на основе оксида алюминия с плотностью 20 PPI. Результаты контроля отливок показывают, что количество брака при механической обработке, связанного с включениями, превышает допустимый уровень.
Немедленное изменение значения на 50 или 60 PPI было бы слишком резкой мерой.
Сначала мы проверим дефект с помощью металлургического анализа. Если наличие включений подтвердится, мы проанализируем процесс работы с расплавом, обход фильтра и текущую производительность. Если эти условия окажутся приемлемыми, логичным следующим шагом может стать контролируемая оценка с разрешением 30 или 40 PPI.
Предположим, что показатель 40 PPI снижает количество дефектов, связанных с включениями, но вызывает проблемы с заполнением при заливке в более холодных условиях. Существует несколько технических решений:
увеличить площадь поверхности фильтра, рассмотреть вариант 30 PPI, улучшить стабильность температуры, уменьшить загрузку включений в начальной части литья или пересмотреть геометрию литниковой системы.
Простое возвращение к значению 20 PPI или повышение температуры за пределы металлургически допустимого диапазона не позволит решить проблему на системном уровне.
Этот пример показывает, почему выбор PPI по сути является задачей оптимизации.
Что должно быть указано в техническом задании на закупку керамического пенофильтра?
В четкой спецификации заказа должно быть указано достаточное количество характеристик, чтобы обеспечить соблюдение технологического процесса, проверенного инженерным отделом.
Вместо того чтобы просто приказать:
“Керамический поролоновый фильтр, 30 PPI”
рекомендуется указать:
“Утвержденный тип керамического пенофильтра, состав керамики, номинальное значение PPI, внешние размеры, толщина, допуски по размерам, требуемые пределы физико-механических свойств, критерии контроля, требования к упаковке, прослеживаемость и утвержденные области применения”.”
Конкретные характеристики зависят от вашей системы управления качеством.
В случаях, когда фильтры используются в отливках, критичных с точки зрения безопасности или подпадающих под строгий нормативный контроль, важное значение может иметь также контроль за сменой поставщиков. Кажущееся незначительным изменение состава керамического материала или условий производства может повлиять на характеристики фильтра даже при неизменном обозначении PPI.
Часто задаваемые вопросы о керамическом пенофильтре PPI
1. Что означает показатель 30 PPI в керамическом пенофильтре?
30 PPI означает, что номинальная структура керамической пены содержит примерно 30 пор на линейный дюйм в соответствии с методом классификации, принятым производителем. Это не следует интерпретировать как 30 одинаковых отверстий или как один конкретный диаметр пор, поскольку сетчатая пена имеет распределенную, нерегулярную трехмерную структуру.
2. Разрешение 10 PPI — это мельче или крупнее, чем 30 PPI?
Фильтр с плотностью 10 PPI имеет более грубую структуру. Как правило, он характеризуется более широкими ячейками и меньшим сопротивлением потоку. Фильтр с плотностью 30 PPI имеет более мелкую структуру и, как правило, обеспечивает более эффективный захват мелких включений, хотя его пропускная способность ниже, чем у аналогичного фильтра с более грубой структурой.
3. Какой керамический пенопластовый фильтр PPI лучше всего подходит для алюминия?
Не существует единого типа фильтра, подходящего для всех алюминиевых отливок. Для большинства коммерческих применений подходят фильтры с плотностью от 20 до 60 PPI, при этом для фильтрации общего назначения часто целесообразно рассмотреть варианты с плотностью от 30 до 40 PPI. Окончательный выбор зависит от чистоты отливки, требований к текучести, площади фильтра и температуры разливки.
4. Удаляет ли более высокий показатель PPI более мелкие частицы?
Как правило, более мелкопористая пена повышает эффективность улавливания мелких включений, однако фильтрация через керамическую пену — это не простое просеивание. На эффективность удаления также влияют химический состав включений, их агломерация, морфология фильтра, скорость движения металла, смачиваемость и особенности глубинной фильтрации.
5. Можно ли заменить фильтр с плотностью 20 PPI на фильтр с плотностью 30 PPI тех же размеров?
Возможно, но не следует этого делать без проверки пропускной способности. Фильтр с плотностью 30 PPI, как правило, создает большее сопротивление. Перед утверждением замены необходимо проверить время наполнения, температурный запас, общую металлическую нагрузку и качество отливки.
6. Определяет ли показатель PPI керамического пенофильтра его пористость?
Нет. PPI и открытая пористость являются взаимосвязанными структурными показателями, но не являются взаимозаменяемыми. Фильтры с одинаковым номинальным значением PPI могут иметь разную открытую пористость, размеры связующих элементов и проницаемость.
7. Почему мой керамический фильтр забивается до того, как форма наполнится?
К возможным причинам относятся чрезмерная загрузка наполнителя, слишком мелкий размер ячейки фильтра (PPI), недостаточная площадь поверхности, низкая текучесть расплава, некачественная структура фильтра или неподходящие условия литья. Перед изменением какого-либо параметра необходимо проанализировать состояние расплава, состояние использованного фильтра и технологические данные.
8. Какой керамический пенофильтр подходит для литья стали?
Керамические пенообразные фильтры на основе диоксида циркония широко применяются в условиях интенсивной фильтрации сталеплавильной продукции, поскольку изделия из диоксида циркония с соответствующим составом способны выдерживать суровые термические условия. Компания PPI часто начинает работу с относительно крупнозернистых материалов, однако точный сорт, размер и химический состав должны быть согласованы с характеристиками стали и технологией литья.
9. Может ли керамический пенофильтр удалять газ из расплавленного алюминия?
Керамический пенофильтр в первую очередь предназначен для уменьшения количества неметаллических включений и регулирования текучести расплава. Его не следует рассматривать в качестве замены дегазации в тех случаях, когда требуется контроль содержания растворенного водорода. Контроль газосодержания и фильтрация включений направлены на устранение различных факторов, влияющих на качество расплава.
10. Как мне узнать, верна ли моя текущая PPI?
Оценивайте производственные показатели, а не полагайтесь исключительно на информацию, указанную на этикетке фильтра. Подходящий индекс PPI позволяет обеспечить требуемый уровень чистоты металла при сохранении приемлемого времени наполнения, стабильности потока, производительности и уровня брака в пределах нормального производственного диапазона. Если уровень чистоты или стабильность потока не соответствуют требованиям, необходимо провести диагностику всей системы фильтрации, прежде чем менять размер пор.
Как мы принимаем окончательное решение по PPI?
Самый надежный керамический пенофильтр PPI — это не самая мелкая фракция, которую может изготовить поставщик. Это та фракция, которая стабильно обеспечивает требуемый контроль содержания включений и при этом позволяет литью полностью заполнять форму в пределах нормальных производственных отклонений.
В компании AdTech мы сводим процесс выбора к пяти взаимосвязанным вопросам: Какой расплавленный металл мы фильтруем? Какие примеси необходимо удалять? Насколько чистым должно быть изделие? Какой объем металла должен пройти через фильтр за требуемое время? Сможет ли предлагаемый фильтр обеспечить такую производительность в реальных условиях литейного производства?
Таким образом, PPI становится одной из инженерных переменных в рамках полной спецификации системы фильтрации.
Для алюминия диапазон от 20 до 60 PPI представляет собой полезный широкий диапазон оценки, причем промежуточные значения часто обеспечивают оптимальный баланс между степенью очистки и производительностью. Применение в железо- и сталелитейной промышленности обычно начинается с более грубых структур, часто в диапазоне от 10 до 30 PPI, в то время как состав керамики становится всё более важным фактором при повышенных температурах. Ни одно из этих значений не должно заменять проверку, специфичную для конкретного применения.
Самое полезное окончательное правило очень простое: подбирайте PPI с учетом химического состава керамики, площади поверхности, толщины, проницаемости, чистоты металла, температуры литья и условий литья, а затем подтверждайте эффективность этой комбинации с помощью воспроизводимых данных литья. Этот метод дает инженерам обоснованную техническую спецификацию, а отделам закупок — нечто гораздо более ценное, чем простое число, отражающее количество пор: керамический пенопластовый фильтр, который доказано подходит для конкретного технологического процесса.