
ロータリー脱ガスは、回転するローターまたはインペラーを用いて、不活性ガス(通常は窒素またはアルゴン)を溶融アルミニウム中に分散させる処理プロセスです。これにより生じる微細な気泡は、ガスと金属の接触面積を拡大させ、溶解した水素が溶融アルミニウムから気泡へと移行し、溶融物から排出されるようにします。 ロータリー脱ガス法は、一部の非金属介在物の浮上および除去を助けることもできますが、専用のろ過処理の代替として扱うべきではありません。実際の処理性能は、ローターの設計、回転速度、ガス流量、処理時間、溶湯温度、合金組成、溶湯量、表面の乱流などの要因によって異なります。.
アルミニウム鋳造所やアルミニウム鋳造プラントにおいて、回転式脱ガス法を採用する主な理由は、溶存水素の制御と、過剰な水素に起因する鋳造欠陥の防止にある。凝固過程において水素の溶解度は急激に低下するため、溶融金属中に溶存したまま残った水素は、ガス気孔の原因となり得る。 米国アルミニウム協会(The Aluminum Association)は、ガス気孔を「閉じ込められたガス、あるいは凝固過程における溶存水素の発生によって生じる気孔」と定義している。.
したがって、ロータリー脱ガスは、より広範な溶融アルミニウム精製システムの一環である。鋳造プロセスや求められる金属の清浄度に応じて、生産ラインでは、脱ガス、フラックス処理、セラミックフォームろ過、ランダー、その他の溶湯処理技術を組み合わせることがある。.
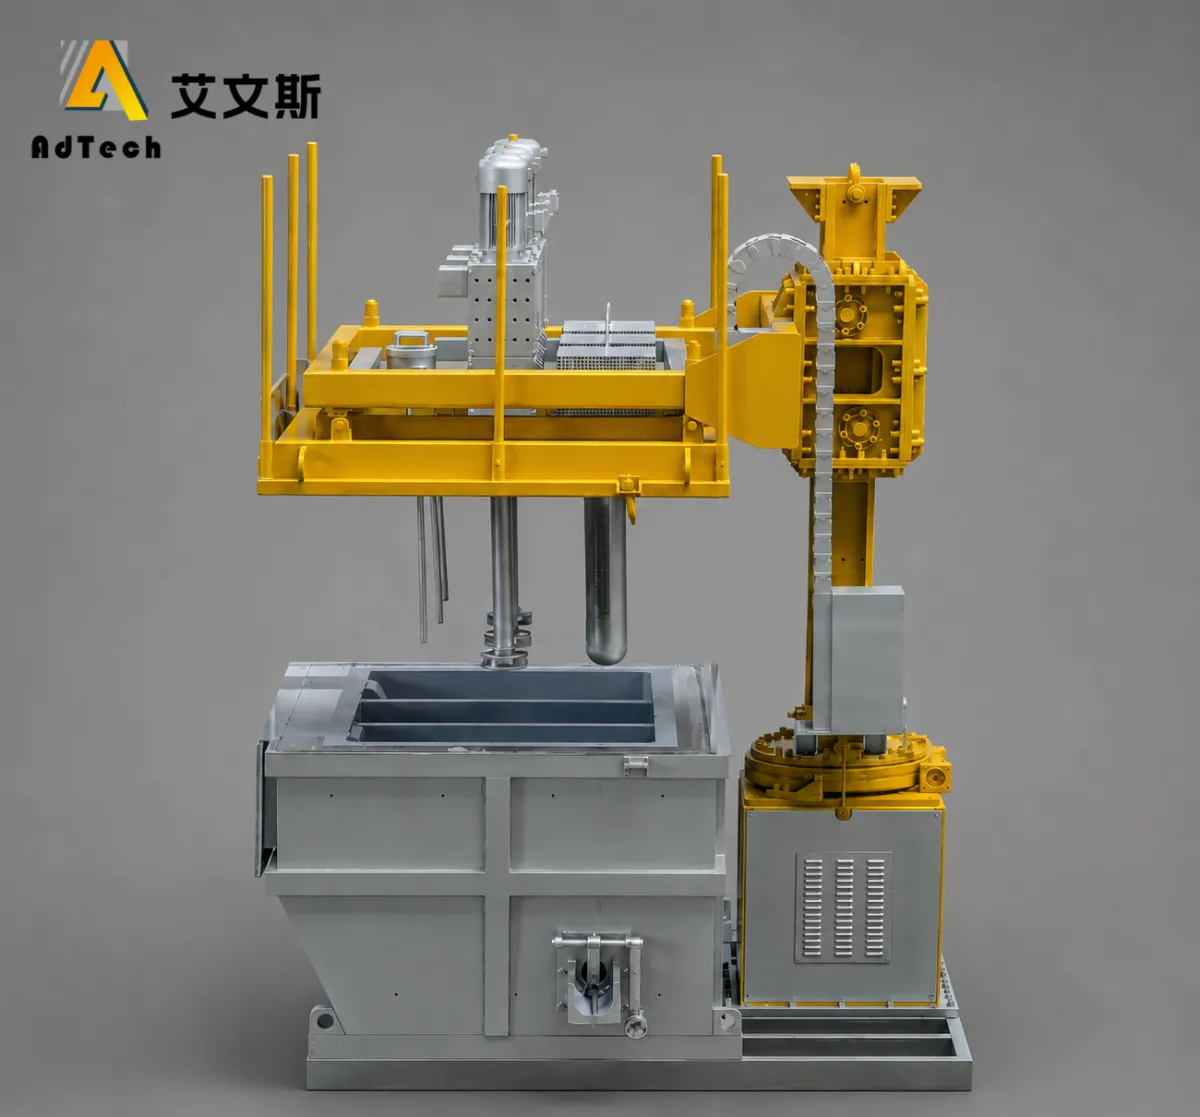
ロータリー脱ガス処理は溶融アルミニウムにどのような作用をもたらすのか?
回転式脱ガスの主な機能は、溶融アルミニウム中の溶存水素を低減することです。.
簡略化した手順は以下の通りです:
溶融アルミニウム → 不活性ガスの吹き込み → ローターによる分散 → 微細な気泡の生成 → 水素の移行 → 気泡の上昇 → 水素が溶融物から放出される
回転する黒鉛製のローターが溶融金属中に浸漬される。不活性ガスがシャフトから流入し、ローターを通じて分散される。回転により、ガスが細分化され、溶融金属内に分散される。.
気泡がアルミニウム内を移動するにつれて、溶解していた水素が気相へと移行する。その後、水素を含む気泡は表面に向かって上昇していく。.
この仕組みは、単に固定式のガスランスを溶融物に挿入する手法とは根本的に異なります。回転するローターが機械的な撹拌作用をもたらし、ガスの分散性を向上させます。.
回転インペラによる脱ガスに関する研究では、水素の除去は、溶存水素がアルミニウム溶融液から上昇する気泡へと移動する拡散過程として説明されている。この同じ過程は、凝集、浮選、および気泡への付着を通じて、固体粒子の除去にも寄与し得る。.
主な目的は以下の通りです。
| 目的 | 回転式脱ガスの役割 |
|---|---|
| 水素除去 | 主な目的 |
| 水素に起因する多孔性の低減 | 鋳造品質における重要な利点 |
| インクルージョン浮選 | 一部の不純物の除去に役立ちます |
| 溶融混合 | ローターによる循環により、処理の均一性が向上する |
| フラックスを用いた洗浄 | 適切なフラックス処理と組み合わせることができます |
| 最終ろ過 | 高い清浄度が求められる場合は、別途ろ過システムが必要となります |
これらの機能の違いは重要です。.
脱気は、主にガスを除去するプロセスである。一方、ろ過は、主に物理的な不純物除去プロセスである。.
高品質なアルミニウム鋳造工程では、その両方が必要になる場合があります。.
続きを読む: ロータリー脱気アルミ:高効率ユニット、グラファイトローター仕様
なぜ溶融アルミニウムには脱ガスが必要なのでしょうか?
アルミニウム鋳造において、水素は特に懸念される要素です。なぜなら、液体状態と固体状態のアルミニウムでは、水素の挙動が大きく異なるからです。.
アルミニウムが溶融状態にあるとき、水素が金属中に溶解することがあります。凝固の過程で、水素の溶解度は大幅に低下します。凝固前に水素が逃げきれない場合、鋳物内部にガスが発生することがあります。.
これにより、次のような効果が期待できます:
- ガス気孔率
- ピンホール
- 機械的特性の低下
- 漏水の問題
- 表面欠陥
- 内部品質の低下
アルミニウム冶金学において、水素と気孔率の関係は十分に確立されている。最近の研究では、水素は凝固過程においてその溶解度が急激に低下するため、アルミニウム合金のガス気孔に関連する主要なガスであるとされている。.
しかし、鋳造欠陥の原因は水素だけではありません。.
溶融アルミニウムには、以下の物質が含まれている場合もあります:
- 酸化膜
- 非金属介在物
- ドロス粒子
- アルカリ金属
- その他の望ましくない不純物
だからこそ、包括的な溶融処理戦略は、脱ガス処理のみに依存すべきではないのです。.
アルミニウム協会のライフサイクルに関する資料によると、アルミニウム溶湯の処理では、ガスおよびフラックス技術を用いて溶入ガスや無機微粒子を除去し、その後、関連する工程においてインラインろ過を行い、酸化物を除去するとされている。.
ロータリー脱気はどのように機能するのでしょうか?
このプロセスは、5つの段階に分けて理解することができます。.
1. ローターが溶融アルミニウムの中に入る
グラファイト製またはその他の適切な耐熱性ローターを、溶融アルミニウムの中に浸漬する。.
ローターは回転軸に接続されています。ガスは軸を通って流れ、ローターから排出されます。.
ローターは、以下の条件に耐えられなければならない:
- 高温
- 化学攻撃
- 機械的な回転
- サーマルサイクリング
- 溶融アルミニウムとの接触
したがって、ロータの材質、形状、および表面状態は、機器の信頼性に影響を及ぼす。.
2. 不活性ガスが溶融物中に流入する
窒素とアルゴンは、パージガスとして一般的に使用されています。.
不活性ガスの目的は、気泡内部に低水素分圧環境を作り出すことにある。.
具体的なガスの選定は、合金の化学組成、工場の慣行、要求される金属の品質、設備の設計、およびプロセスの目的によって異なります。.
一部の工業用システムでは、ガス混合物を使用したり、ガス処理とフラックス注入を組み合わせたりすることもあります。例えば、パイロテック社は、設定可能なガスおよびフラックスの構成を用いて、溶融アルミニウムの脱ガスおよびフラックス処理が可能な回転式システムについて説明しています。.
3. 回転するローターがガスを分散させる
これがロータリー脱ガス法の最大の特徴です。.
ガスを1つの比較的大きな流れとして溶融物中に流入させるのではなく、ローターの回転によってガスを小さな気泡に分散させ、処理ゾーン全体に均一に分布させます。.
目的は、単にガスをさらに注入することだけではありません。.
その目的は、以下の要素を効果的に組み合わせることです:
- バブルサイズ
- バブル分布
- ガス・金属接触領域
- バブルの滞留時間
- 溶融物の循環
- 治療量
研究により、ロータの回転速度とガス流量の双方が脱ガス効率に影響を与えることが明らかになっています。しかし、ガス流量を適切な範囲を超えて増加させると、過剰なガスによってロータ周辺に好ましくない流れの状態が生じるため、効率が低下する可能性があります。.
4. 水素が気泡の中へ移動する
溶存水素は、液体アルミニウムから気泡へと移動する。.
この駆動力は、溶融物中の水素濃度と気泡中の水素分圧との差に起因する。.
新鮮な不活性ガスが溶融物へと流入し続ける限り、気泡は液体から水素を運び出し続けることができる。.
だからこそ、気泡の分散が重要なのです。.
同じガス体積の場合、気泡が小さければ小さいほど、気液界面の総面積は大きくなります。しかし、気泡の大きさはガスの流量だけで決まるわけではありません。ローターの形状、回転速度、ガスの流量、溶融物の特性、および運転条件がすべて相互に影響し合っています。.
5. 水素を含む気泡が水面に浮上する
溶融層を通り抜けた後、気泡は水面に向かって上昇する。.
水素は気体相となって金属から放出される。.
また、一部の不純物は処理工程中に地表へと運ばれることもあり、そこでドロスや表層の一部となって、その後除去されることがあります。.
しかし、この二次的な混入・除去効果があっても、鋳造工程で高い金属清浄度が求められる場合には、下流工程でのろ過が依然として必要となる。.
ロータリー脱ガス法と単純なガスバブリング法の比較
よくある誤解の一つは、回転式脱ガスが単にモーターを付けたガスバブリングに過ぎないというものです。.
その違いは、ガスの拡散にあります。.
固定式ランスを使用すると、溶融アルミニウムにガスが混入する可能性がありますが、そのガスによって比較的大きな気泡や集中した流れ路が形成されることがあります。.
回転するインペラがガスを機械的に分散させ、溶融物の循環を生み出します。.
| ファクター | 単純なガス注入 | ロータリー脱気 |
|---|---|---|
| ガスの導入 | ランスまたはディフューザーを通して | 回転するローターを通じて |
| 機械的撹拌 | 限定 | はい |
| 気泡の分散 | ディフューザーに大きく左右される | ローターの設計により性能が向上 |
| 溶融物の循環 | 限定 | より強力に |
| 水素除去 | あり得る | 一般的に、効率的な処理を目的として設計されています |
| プロセス制御 | システムによって異なります | 速度、ガス、および処理の制御を統合可能 |
| 機器の複雑さ | より低い | より高い |
| メンテナンス | 概してより単純である | ローターとシャフトにはメンテナンスが必要です |
とはいえ、あらゆる状況において、回転式脱ガスが自動的に優れているというわけではありません。.
正しい質問は次の通りです:
溶融処理システムは、どのような金属品質目標と生産条件を達成しなければならないか?
品質要件が比較的緩やかな小型炉の場合、より簡便な処理方法で十分である場合があります。連続生産において、高品質の合金や厳格な水素管理が求められるプロセスでは、ロータリー脱ガスまたはインライン脱ガスにより、より制御性の高い処理アプローチが可能となります。.
ロータリー脱ガス性能に影響を与えるパラメータはどれか?
すべてのアルミニウム鋳造工場に通用する、普遍的なローター回転数やガス流量の設定など存在しません。.
これは、機器の購入者にとって最も重要なポイントの一つです。.
2524アルミニウム合金に関する公表済みの研究によると、ローター速度と不活性ガスの流量が脱ガス効率に大きな影響を与えることが明らかになりました。 当該研究の条件下では、ローター速度が約550~690 rpm、ガス流量が1~3 L/minが適切であると特定された。ただし、研究条件、装置、および合金は当該実験に固有のものであるため、これらの値を他の生産ラインにそのまま適用すべきではない。.
A356アルミニウム合金に関する2026年のより新しい研究では、ローター回転数、処理時間、ガス流量について調査が行われ、これらのパラメータを変更することで溶湯の清浄度が向上したことが報告された。繰り返しになるが、この結果は試験対象の合金および実験条件に固有のものであり、普遍的な手法を示すものではない。.
主な変数には、以下のものがあります。.
ローター回転数
適切な運転範囲内であれば、回転速度を高めることでガスの分散性が向上し、気泡のサイズを小さくすることができます。.
しかし、速ければ速いほど良いというわけではない。.
過度な回転により、以下のリスクが高まる可能性があります:
- 表面乱流
- 酸化物の生成
- 空気混入
- ローターの摩耗
- エネルギー消費量
目標は、表面を不必要に乱すことなく、気泡を効果的に分散させることである。.
ガス流量
ガス流量を増やすと、気泡の数が増え、水素の移送が改善される可能性があります。.
しかし、ガスの流量が多すぎると、流れが不安定になることがあります。.
2524アルミニウムに関する研究によると、一定の範囲内ではガス流量の増加に伴い効率が向上したが、流量が多すぎると効率が低下することがわかった。.
したがって:
最大ガス流量は、最大脱ガス効率と同じではありません。.
治療時間
治療期間を長くすれば、除去できる水素の量は増えますが、必ずしも長いほど良いというわけではありません。.
また、サイクルが長くなると、次のような影響も生じる可能性があります:
- 温度損失の増加
- エネルギー消費量の増加
- ローターの露出面積を増やす
- 表面の乱流を増大させる
- 生産スループットを削減する
2026年に行われた回転式脱ガス法と超音波脱ガス法を比較した研究によると、回転式処理時間を長くしても、必ずしも溶融品質がそれに比例して向上するわけではないことが明らかになった。.
溶融温度
温度の影響:
- 水素溶解度
- 溶融粘度
- ガスの挙動
- 気泡の動き
- 治療の動態
したがって、実際の合金および製造温度に合わせて、脱ガス条件を決定すべきである。.
ローターの設計
ロータの直径、形状、ガス出口の配置、および回転特性は、以下の点に影響を及ぼします:
- 気泡の分散
- 循環パターン
- 治療量
- 表面乱流
- 着用
ある容器の形状に合わせて設計されたローターは、別の容器では同じ結果が得られない場合があります。.
溶融体積と容器の形状
同じローターであっても、以下の状況では異なる挙動を示すことがあります:
- 小さなるつぼ
- 保持炉
- 移送用取鍋
- インライン脱ガスチャンバー
炉の奥行き、幅、バッフル、およびローターの位置は、循環に影響を与えます。.
合金組成
合金によって、溶融処理に対する反応は異なります。.
マグネシウム含有量、合金元素、溶融温度、および酸化物の状態は、処理工程に影響を及ぼす可能性があります。.
このため、サプライヤーは、単に炉の容量のみに基づいて設備を選定するのではなく、実際の合金範囲を評価すべきである。.
過度な乱流が問題となる理由
回転式脱ガスには撹拌が必要ですが、無制御の撹拌は別の問題を引き起こす可能性があります。.
溶融アルミニウムの表面には、自然に酸化皮膜が形成される。.
過度の乱流によって金属表面が溶融金属の中に折り込まれると、酸化皮膜がバイフィルムや追加の介在物として巻き込まれることがある。.
これにより、プロセスのトレードオフが生じます:
ガスを効果的に分散させるのに十分な撹拌を行い、一方で溶融物の品質が低下するような過度な乱流は生じないようにする。.
最近の研究では、この問題について具体的に論じられている。回転脱ガス処理は、水素や介在物の除去効果を高めることができるが、表面の乱れにより、特定の条件下では酸化皮膜の形成や再付着を促進する可能性もある。.
だからこそ、ローターの設計、回転数、ガス流量、および容器の形状を一体として最適化すべきなのです。.
回転式脱ガス処理では、介在物は除去されるのでしょうか?
ある程度はそうですが、ろ過の代わりと見なすべきではありません。.
回転式脱ガス処理は、介在物浮選を促進することができる。.
気泡は粒子と相互作用する一方、溶融物の循環は粒子の凝集や表面への移動を促進する。学術研究では、回転脱ガスを、水素と固体粒子の両方を除去できるプロセスとしてモデル化している。.
しかし、セラミックフォームによるろ過は、これとは異なる役割を果たしています。.
セラミックフォームフィルターは、溶融アルミニウムがフィルターを通過する際に、非金属の夾雑物を捕捉する物理的なろ過構造を提供します。.
AdTech社は、同社のセラミックフォームフィルターについて、溶融アルミニウムから大きな不純物を吸着除去し、小さな不純物を吸収すると説明している。.
実際のところ、その違いは次のとおりです:
| 治療 | 主な目的 |
|---|---|
| ロータリー脱気 | 溶存水素を低減する |
| フラックス処理 | 化学洗浄および特定の不純物の除去 |
| セラミック・フォーム・フィルター | 非金属介在物の物理的除去 |
| 深層ろ過 | 大容量の微細ろ過 |
| ランドリーシステム | 溶融アルミニウムの制御された移送 |
高清浄度が求められる用途においては、これらの技術は互いに競合するのではなく、互いに補完し合うことができます。.
回転式脱ガスとセラミックフォームろ過:なぜ両方を併用するのか?
代表的なアルミニウム溶湯処理の概念としては、次のようなものが挙げられる:
溶融・保持 → 脱ガス → ろ過 → 鋳造
具体的な配置は、プラントおよび設備の設計によって異なります。.
これらの技術を組み合わせた理由は単純明快です。.
回転式脱気は、溶存ガス、特に水素を対象としています。.
このセラミックフォームフィルターは、固形不純物を除去することを目的としています。.
生産ラインで水素のみに焦点を当てた場合、非金属介在物が残留する可能性があります。.
ろ過のみに重点を置くと、溶存水素が残ってしまう可能性があります。.
この区別は、特に以下の点において重要となります:
- 高品質なビレット
- スラブ鋳造
- 高品質の鍛造合金
- 自動車用途
- 航空宇宙関連のアルミニウム製品。.
- 電子機器関連のアルミニウム製品。.
- 内部の清浄度について厳しい要件が求められる用途。.
AdTechの製品ラインナップには、オンライン脱ガス装置とセラミックフォームろ過システムの両方が含まれており、これらの処理機能は、より広範なアルミニウム精製システムの一部として位置づけられます。.
炉内ロータリー脱ガスとインライン脱ガスの比較
ロータリー脱気は、さまざまなプロセス構成で実施することができます。.
炉内脱ガス
ローターは、溶融アルミニウムが入った炉、るつぼ、または取鍋に直接投入されます。.
このアプローチは、次のような場合に役立ちます:
- 溶融物はバッチごとに処理される
- 生産は断続的である
- 炉を用いた処理は便利です。.
- このプラントでは、ロットごとに柔軟な処理が必要です。.
るつぼおよび移送用取鍋用の移動式回転脱ガスシステムをご用意しています。.
インライン脱ガス
インライン方式では、溶融アルミニウムが専用の処理室を連続して流れていきます。.
このアプローチは、特に次のような場合に適しています:
- 連続鋳造
- 大量生産
- 金属の流れの制御
- 連続溶融処理
- 大量生産されるビレットまたはスラブ
Pyrotek社は、流量や水素削減要件に応じて複数のノズルを使用するインライン脱ガスシステムについて説明しており、一方、STAS社は、鋳造トラフに直接設置される密閉型のインライン回転式システムについて説明している。.
したがって、選定にあたっては、「ロータリー脱ガス」という表示のみに基づいて行うのではなく、製造プロセスに基づいて行うべきである。.
購入者はどのような仕様を要求すべきか?
ロータリー脱ガス装置を購入する際、炉の容量だけでは十分な情報とは言えません。.
サプライヤーは、プロセス全体を把握しておく必要があります。.
記載が推奨される情報
| パラメータ | なぜそれが重要なのか |
|---|---|
| 合金グレード | 治療要件に影響を与える |
| 最小および最大の溶融体積 | 処理能力を決定する |
| 金属の流量 | インライン装置にとって極めて重要 |
| 溶融温度 | 治療行動に影響を与える |
| 目標水素濃度 | 必要な治療効果を定義する |
| 炉または容器の寸法 | ロータの配置を決定する |
| 治療場所 | 炉、取鍋、るつぼ、またはインライン |
| ガス種 | 窒素、アルゴン、または承認された混合ガス |
| 既存のろ過 | 包括的な精製戦略を策定する |
| 生産時間 | 機器の耐久性に影響を与える |
| 必須の自動化 | 制御システムの要件を決定する |
| フラックス処理の要件 | フラックスの注入が必要になる場合があります |
| 利用可能なユーティリティ | インストールに関する重要事項 |
| 合金の変更頻度 | 清掃およびメンテナンスの要件に影響を与える |
サプライヤーは、「100トン炉」や「20トン炉」といった点だけに基づいてシステムを選定すべきではありません。“
公称容量が同じ2つの炉であっても、そのプロセス要件は大きく異なる場合があります。.
ロータリー脱ガス装置のサプライヤーには、どのようなことを尋ねるべきでしょうか?
見積書を比較する前に、サプライヤーに対して以下の質問への回答を求めてください。.
1. このシステムは、どの程度の水素除去性能を発揮できますか?
「高効率」といった一般的な表現だけでは納得してはいけません。“
以下のことをお願いしてください:
- 初期の水素状態
- 目標水素条件
- 試験方法
- 合金の試験済み
- 溶融温度
- ガス種
- ガス流量
- 治療時間
2. ローターの回転速度の範囲はどのくらいですか?
サプライヤーは、単に最高速度を1つ提示するだけでなく、適用される動作範囲についても説明すべきである。.
3. 推奨されるガス流量の範囲はどのくらいですか?
以下の要因によって、推奨範囲が変わるかどうかを確認してください:
- 溶解量
- 合金
- ローターの設計
- 治療時間
4. ローターの予想耐用年数はどれくらいですか?
ローターの寿命は、以下の要因によって決まります:
- 素材
- コーティング
- 温度
- 回転速度
- 合金
- メンテナンス
- サーマルサイクリング
5. ローターが摩耗するとどうなるのでしょうか?
お問い合わせはこちら:
- ローターの交換
- シャフトの交換
- カップリング
- 予備部品
- 点検・整備間隔
6. そのプロセスはどのように管理されているのですか?
最新の機器には、以下のような監視機能が含まれている場合があります:
- ガス圧
- ガス流量
- 温度
- ローターの状態
- 異常な動作
- 保守要件
例えば、AdTech社のオンライン脱気装置には、温度、ローターの異常、ガスの異常を監視する機能が記載されています。.
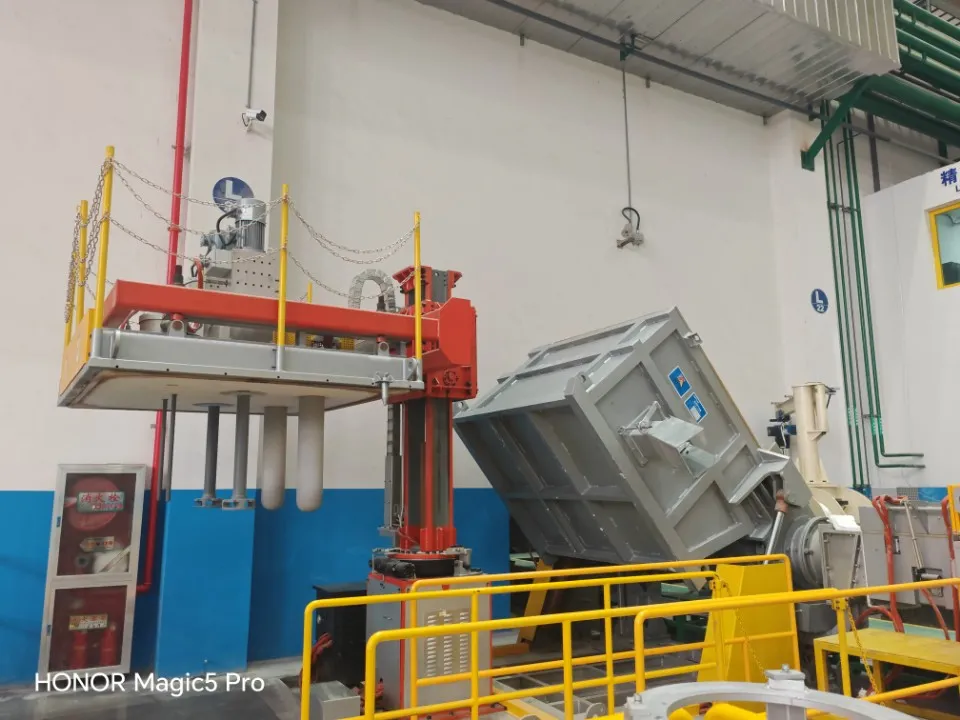
AdTechは溶融アルミニウムの脱ガスにどのように取り組んでいるのか?
AdTech社は、オンライン脱ガス装置、ろ過装置、セラミックフォームフィルター、ランダー、フラックス、および関連する鋳造部品など、溶融アルミニウムの精製用機器および資材を開発・製造しています。.
AdTech社が公表した脱ガス装置に関する情報によると、同社のオンライン脱ガス装置では、脱ガスローターおよび保護スリーブにセラミック製の部品が使用されており、この装置は溶融アルミニウムの精製用に設計されている。.
公表されている製品ラインナップには、およそ 6 t/h ~ 75 t/h, 、モデルに応じてローターが1つ、2つ、または3つ搭載された構成があります。公開されている同じ仕様表には、アルミニウムの残容量やガスシステムのオプションについても記載されています。.
AdTech社は、同社のオンライン脱ガス装置について、以下の性能目標を発表しています:
- Mg含有量が1%以下、脱ガス効率が60%以上、または出口水素含有量が0.12 ml/100 g Al以下の溶融物について。.
- Mg含有量が1%を超える溶融物については、脱ガス効率が55%以上、または出口の水素含有量が0.14 ml/100 g Al以下であること。.
これらはメーカーが公表した仕様であり、あらゆる合金や設置条件に普遍的に適用される結果ではなく、該当する動作条件下における機器の性能目標として理解されるべきものです。.
また、AdTech社は、水素および特定のアルカリ金属の追加処理を必要とする用途向けの、オプションのアルゴン・塩素ガスシステムについても説明しています。.
より大規模な浄化システムを必要とするプラント向けに、AdTechではセラミックフォームフィルター、アルミナフィルター媒体、プレート式ろ過装置、深層ろ過装置、およびカートリッジ式ろ過装置も提供しています。.
ロータリー脱ガス処理におけるよくある間違い
間違いその1:ガスの量が多いほど、脱ガスがより効果的だと決めつけること
そうではありません。.
研究によると、特定の条件下では、ガス流量が多すぎると処理効率が低下する可能性があることが示されている。.
目的は、ガスを効果的に拡散させることであり、ガスの消費量を最大にすることではありません。.
間違いその2:表面の乱流を考慮せずにローターの回転速度を上げる
速度を上げると分散性が向上しますが、撹拌が過度になると酸化物の混入が増える可能性があります。.
運転条件は、ガスの拡散と溶融物の安定性のバランスをとらなければならない。.
間違いその3:脱気処理を完全なろ過プロセスと見なすこと
回転式脱気は、主に溶存ガスに対処するものです。.
非金属の介在物に対しては、セラミックフォームフィルターやその他のろ過技術が必要となる場合がある。.
間違いその4:他の植物のパラメータをそのまま真似ること
ある合金や容器に適したローター回転数が、別の合金や容器には適さない場合があります。.
このプロセスは、実際の状況に基づいて検証されるべきです:
- 合金
- 溶解量
- 温度
- ローター
- ガス
- 船舶
- 治療時間
間違いその5:炉容量だけで設備を比較すること
装置の選定にあたっては、金属の流れ、処理対象、容器の形状、生産速度、および必要な自動化レベルを考慮する必要があります。.
間違いその6:温度損失を無視すること
処理サイクルが長くなると、溶融温度が低下する可能性があります。.
これにより、下流工程での再加熱の必要性やエネルギー消費量が増加する可能性があります。.
2023年に実施された再生アルミニウムに関する研究では、特定のプロセス構成において、回転式脱ガス工程を省略することで、温度損失と再加熱に必要なエネルギーが削減されることが明らかになった。これは、脱ガス工程を一般的に省略すべきだという意味ではない。実際の生産ラインを最適化する際には、処理に必要なエネルギーと熱損失を考慮すべきであることを示している。.
ロータリー脱ガス装置の性能はどのように検証できるか?
装置の仕様は参考になりますが、実際の溶融品質については、適切なプロセス測定値を用いて評価する必要があります。.
考えられるアプローチとしては、次のようなものがあります:
減圧テスト
RPTは、水素に関連する溶融物の品質や気孔発生傾向を評価するための実用的な手法として広く用いられている。.
回転式脱ガスに関する研究では、RPTやその他の分析手法を用いて、処理前後の溶融物の品質を比較している。.
水素の測定
可能な場合には、直接測定または機器を用いた水素測定により、溶存水素に関するより定量的な情報を得ることができます。.
密度指数
密度指数の測定は、溶存ガスや空隙率の傾向に伴う変化を評価するために利用することができる。ロータリーインペラによる脱ガスに関する研究では、水素の減少を評価するために密度指数の測定が用いられている。.
インクルージョン分析
用途上、極めて高い清浄度が求められる場合は、混入評価も検討すべきである。.
これは重要な点です。なぜなら、水素含有量が低いという結果だけでは、溶融物に非金属介在物が一切含まれていないことを自動的に証明するものではないからです。.
ロータリー脱気は常に必要なのでしょうか?
必ずしもそうではない。.
脱ガスの必要性は、以下の要因によって異なります:
- 合金
- 溶融源
- スクラップ率
- 炉の操作実習
- 湿気への曝露
- 保持時間
- 鋳造工程
- 製品の要件
- 水素の仕様
- 気孔率の許容範囲
工場では、まず実際の欠陥や品質上の問題を特定すべきである。.
例えば、主な問題が溶存水素である場合、脱気が中心的な処理方法となる可能性があります。.
主な問題が非金属介在物の混入である場合、ろ過の重要性はより高まる可能性がある。.
問題が水素と介在物の両方である場合は、これらを組み合わせた溶融処理戦略が適切である可能性があります。.
したがって、適切な機器は、以下の要素によって決定されます。 品質問題と製造工程, 、単に製品カテゴリーだけで決まるわけではない。.
ロータリー脱ガス:主な利点と限界
| アスペクト | メリット | 制限 |
|---|---|---|
| 水素除去 | 効果的な工業プロセス | 正しいプロセスパラメータが必要です |
| ガスの拡散 | ローターが分散性を向上させる | ローターとシャフトにはメンテナンスが必要です |
| 溶融物の循環 | 処理の均一性を高める | 過度な撹拌は酸化の問題を引き起こす可能性があります |
| インクルージョン浮選 | 浮遊を助けることができる | 精密ろ過の代わりにはなりません |
| オートメーション | 制御システムに組み込むことが可能 | システムの複雑性の増大 |
| 制作 | バッチ処理および連続処理に適しています | 装置の選定はプロセスによって異なります |
| ガス消費量 | 最適化が可能 | 流量が多すぎるとガスが無駄になり、効率が低下する恐れがあります |
| 治療時間 | 比較的短くてもよい | 治療期間が長くなると、熱処理コストと生産コストが増加する |
| 品質管理 | 監視および検証が可能 | 性能は実際の条件下で検証する必要があります |
実用的な選定フレームワーク
ロータリー脱ガス法の導入を検討しているアルミニウム鋳造所にとっては、特定の機械モデルから検討を始めるよりも、以下の手順を踏むほうが有益です。.
ステップ1:品質上の問題を特定する
主な問題は次の通りですか:
- 水素?
- 気孔率?
- 含有物?
- ドロス?
- アルカリ金属?
- 組み合わせ?
ステップ2:生産条件を定める
次のことを決定する:
- 合金
- 溶融温度
- 溶解量
- 流量
- 炉のタイプ
- 鋳造法
- 生産率
ステップ 3:目標を明確にする
例としては、次のようなものがあります:
- 水素含有量の最大値
- 必須のRPT結果
- 封入時の清浄度
- 生産スループット
- 許容される処理時間
ステップ4:処理アーキテクチャの選択
考えられる解決策としては、次のようなものがあります:
炉内回転式脱ガス
または
インライン式回転脱ガス
または
脱ガス+フラックス処理
または
脱ガス+セラミックフォームろ過
または
脱気+大容量ろ過
最終的な構成は、実際の生産要件に基づいて決定すべきです。.
ステップ 5:プロセスの検証
インストール後、以下を確認してください:
- 水素レベル
- メルトの清浄度
- 鋳造品質
- 温度損失
- ガス消費量
- 治療時間
- ローターの状態
これにより、仕様に基づく購買決定ではなく、プロセスに基づく購買決定が行われることになる。.
よくある質問
ロータリー脱ガスとは、アルミニウムの脱ガスと同じものですか?
そうとは限らない。.
アルミニウムの脱ガスとは、溶融アルミニウムから溶解ガスを除去する一連のプロセスを指します。回転式脱ガスは、回転するローターやインペラーを用いて不活性ガスを溶融アルミニウム中に分散させる、その具体的な技術の一つです。.
アルミニウムの回転式脱ガスには、どのようなガスが使用されますか?
一般的に、窒素やアルゴンが使用されます。適切なガスの選択は、合金の化学組成、プロセスの要件、装置の設計、および求められる溶融品質によって異なります。.
ロータリー脱ガス法では、溶融アルミニウムからどのような物質が除去されるのでしょうか?
その主な対象は溶存水素です。また、一部の非金属不純物の浮上および除去にも役立ちますが、それでも専用のろ過処理が必要となる場合があります。.
ロータリー脱ガス処理は気孔の発生を防ぐのでしょうか?
凝固前に溶存水素を減らすことで、水素に起因する気孔を減らすことができます。しかし、気孔の発生原因にはさまざまなものがあるため、脱ガス処理だけでは欠陥のない鋳物を保証することはできません。.
ロータリー脱ガス法は、ガスランス脱ガス法よりも優れているのでしょうか?
ロータリー脱気法では、回転するローターがガスを機械的に分解・分散させるため、一般的にガスの分散をより精密に制御できます。ただし、これが適切な解決策であるかどうかは、生産規模、品質要件、およびプロセス条件によって異なります。.
ロータリー脱ガス効率に影響を与える要因は何ですか?
重要な変数としては、ローターの設計、ローター回転数、ガス流量、処理時間、溶融温度、合金組成、溶融量、および容器の形状などが挙げられる。.
回転式脱ガス法では、酸化物介在物を除去できるか?
これは不純物の浮上を助けることはできますが、高い不純物除去性能が求められる場合には、セラミックフォームや深層ろ過の直接的な代替とはなりません。.
溶融アルミニウムの回転式脱ガス処理は、どのくらいの時間行うべきでしょうか?
治療時間に決まった基準はありません。合金、溶融量、装置、ガス流量、ローターの設計、および要求される水素濃度に応じて、個別に決定する必要があります。治療時間が長いほど良いというわけではありません。.
セラミックフォームによるろ過の前に脱気を行うべきでしょうか?
多くの溶融処理システムにおいて、脱ガスとろ過は相互に補完し合うプロセスです。実際の順序は設備の配置やプロセス設計によって異なりますが、一般的に、脱ガスは溶存水素を低減するために用いられ、ろ過は下流工程において非金属介在物を物理的に除去するために用いられます。アルミニウム協会は、インラインろ過を、関連するアルミニウム加工工程における後段の処理ステップとして説明しています。.
ロータリー脱ガス装置の見積もりを依頼する際、どのような情報を提供すればよいですか?
合金種、溶解量、炉または容器の寸法、該当する場合は金属流量、溶解温度、目標水素濃度、処理場所、ガス種類、生産速度、および既存のろ過設備をご提示ください。これにより、サプライヤーは単に炉の容量だけで機械を選定するのではなく、プロセス全体を評価することが可能になります。.
結論
ロータリー脱ガス法は、不活性ガスの注入とローターの機械的動作を組み合わせた、溶融アルミニウムの制御処理プロセスである。その主な目的は、鋳造前に溶存水素を低減することにあるが、この過程で生じる気泡の循環により、一部の介在物の浮上も促進される。.
プロセスエンジニアや購買担当者にとって重要な点は、回転式脱ガスの性能が単一の仕様だけに依存するものではないということです。ローター速度、ガス流量、気泡の分散、処理時間、溶融温度、合金組成、容器の形状、および表面の乱流は、互いに相互に影響し合っています。研究により、最適なパラメータはプロセスごとに異なることが繰り返し示されています。.
また、ロータリー脱ガス処理は、あらゆる溶解品質の問題に対する完全な解決策というよりは、溶融アルミニウムの精製プロセスの一要素として捉えるべきである。非金属介在物を高度に抑制する必要がある場合には、脱ガス処理に加えて、セラミックフォームフィルター、深層ろ過、あるいはその他のろ過技術が必要となる場合がある。.
したがって、設備を選定するアルミニウム鋳造所にとって、最も有用な出発点は単に “「どのロータリー脱ガス機を買えばいいでしょうか?」”
もっと適切な質問は次の通りです:
“「私の溶融処理システムは、どのような合金、流量、温度、生産条件下において、水素および清浄度に関してどのような目標を達成しなければならないのでしょうか?」”
これらの要件が明確になれば、回転式脱ガス、フラックス処理、ろ過、および鋳造装置の適切な組み合わせについて、より正確に評価することができるようになる。.