
Alüminyum eriyiğinin arıtma işleminin otomatikleştirilmesi, dökümhanelerin fırın çevresindeki tekrarlayan manuel işleri azaltmasına yardımcı olurken, akı enjeksiyonunu daha kontrollü ve tutarlı hale getirebilir. Arıtma akısının manuel olarak eklenmesi veya dağıtılması için tamamen bir operatöre güvenmek yerine, bir otomatik akı enjeksiyon sistemi Ekipman konfigürasyonuna ve fırın yapısına göre arıtma hızını, işlem süresini, akı dozajını ve hareket rotasını kontrol edebilir. Daha büyük fırınlarla çalışan veya daha tutarlı bir proses kontrolü arayan alüminyum dökümhaneleri için bu yaklaşım, fırın otomasyonuna doğru atılan önemli bir adım olabilir.
Buradaki amaç, sadece bir operatörü bir makineyle değiştirmek değildir. Daha önemli olan hedef, tekrarlanabilir bir erimiş alüminyum işleme süreci oluşturmaktır. Miktarı arıtma akısı, enjeksiyon hızı, işleme yolu ve çalışma prosedürü sistematik olarak kontrol edilebildiğinden, dökümhane bir işleme döngüsünden diğerine tutarlı arıtma koşullarını sürdürmek için daha sağlam bir temele sahip olur.
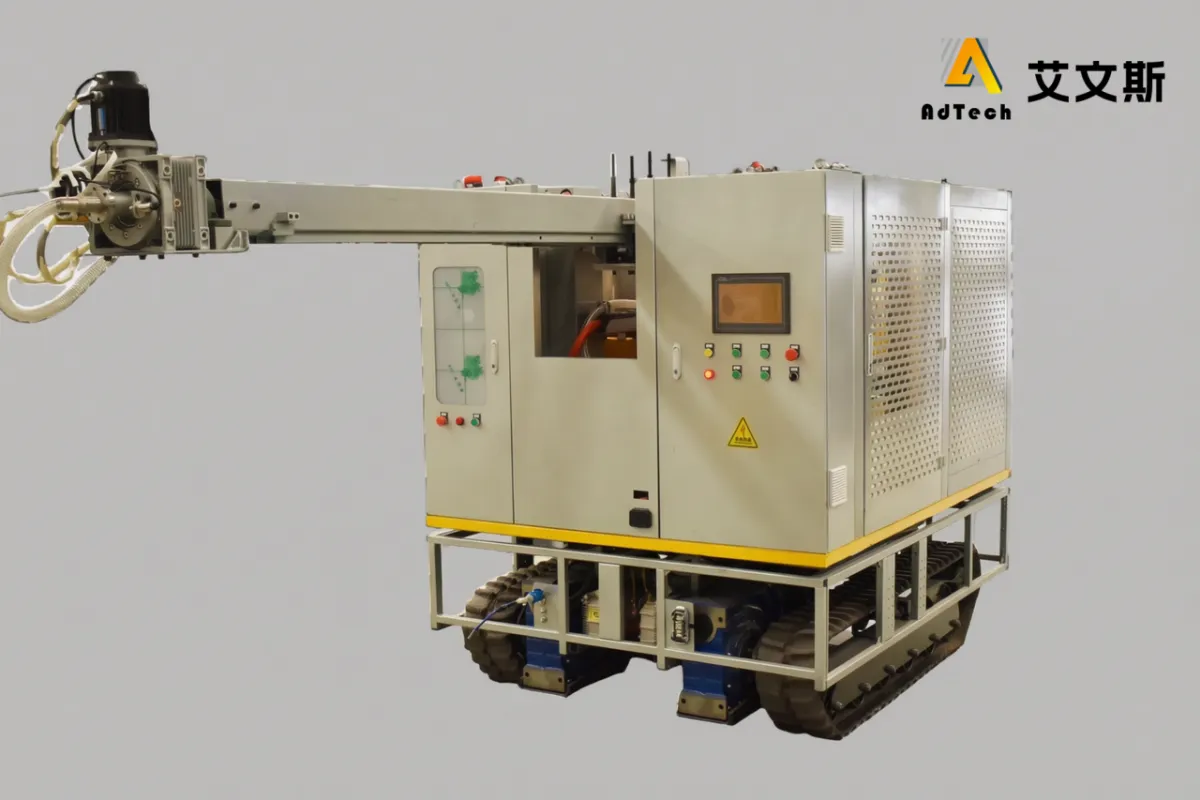
AdTech China, erimiş alüminyum arıtımı için tasarlanmış otomatik bir Akı Enjeksiyon Sistemi üretmektedir. Yayınlanan konfigürasyonunda 20–120 tonluk fırınlar için uygulamalar, 0–5 kg/dk aralığında ayarlanabilir arıtma hızları, paletli ve tekerlekli hareket seçenekleri, Z şekilli ve yelpaze şekilli arıtma rotaları ile 50 kg veya 100 kg'lık arıtma tankları yer almaktadır.
Alüminyum Eriyiği Arıtma Nedir?
Alüminyum eriyiğinin arıtılması, döküm öncesinde erimiş alüminyumun kalitesini iyileştirmek için kullanılan bir dizi işlemdir.
Alaşım türüne, hammaddelere, fırın koşullarına ve kalite gerekliliklerine bağlı olarak, erimiş alüminyumda istenmeyen oksitler, kalıntılar, çözünmüş hidrojen, alkali veya alkali toprak elementleri ve diğer safsızlıklar bulunabilir. Farklı işleme teknolojileri, farklı sorunları çözmeye yöneliktir.
Akı işlemi, bu sürecin bir parçasıdır.
Erimiş alüminyuma, safsızlıklarla etkileşime girerek bunların metalden ayrılmasını kolaylaştırmak amacıyla bir arıtma akısı eklenebilir. Erimiş alüminyum işlemeyle ilgili teknik literatürde, hem gaz halindeki hem de katı akıların eriyik işleme için yerleşik yöntemler olduğu belirtilmekte olup, bunların etkileri akının kimyasal bileşimine ve arıtma koşullarına bağlıdır.
Bu ayrım önemlidir, çünkü “rafine etme” tek bir işlem değildir.
Bir dökümhane, çeşitli teknolojileri sırayla veya bir arada kullanabilir:
| Tedavi | Temel amaç | Tipik ekipman |
|---|---|---|
| Akı tedavisi | Kimyasal arıtma ve safsızlıkların ayrıştırılması | Akı enjeksiyon sistemi |
| Gazdan arındırma | Çözünmüş hidrojenin azaltılması ve gaz kaynaklı kusurlar | Döner gaz giderme sistemi |
| Filtrasyon | Erimiş alüminyumdan katı kalıntıların ayrılması | Seramik köpük filtre veya derin yataklı filtre |
| Cüruf işleme | Alüminyumun cüruftan ayrılması ve geri kazanımı | Cüruf işleme ekipmanları |
| Fırın temizliği | Fırında biriken kalıntıların temizlenmesi | Fırın temizleme akısı |
Kesin bileşim, alaşıma, hammaddeye, döküm işlemine ve istenen metal kalitesine bağlıdır.
Bu nedenle, otomatik akı enjeksiyon sistemi normalde her türlü arıtma teknolojisinin yerine geçecek evrensel bir çözüm olarak değil, erimiş alüminyum arıtma sisteminin bir parçası olarak değerlendirilmelidir.
Manuel Alüminyum Ergitme Arıtması Neden Bir Üretim Sorununa Dönüşür?
Küçük ölçekli işletmelerde manuel arıtma uygulanabilir olabilir. Ancak üretim hacmi ve fırın kapasitesi arttıkça, tekrarlayan manuel müdahaleler daha zor hale gelir.
Çeşitli sorunlar ortaya çıkabilir.
1. Operatör, fırının yakınında çalışmak zorundadır
Erimiş alüminyum işleme, yüksek sıcaklıkta gerçekleştirilen bir endüstriyel işlemdir. Fırın başında yapılan manuel çalışmalar, operatörlerin sıcak metal, fırın açıklıkları, aletler, akı kapları ve diğer ekipmanların çevresinde tekrar tekrar görevler yerine getirmelerini gerektirir.
Bu nedenle, fırın bölgesine gereksiz maruz kalmayı azaltmak, önemli bir otomasyon hedefi oluşturmaktadır.
Otomasyonun amacı, mutlaka insan müdahalesini tamamen ortadan kaldırmak değildir. Operatörlerin hâlâ süreci denetlemesi, ekipmanların bakımını yapması, malzemeleri hazırlaması, ayarları kontrol etmesi ve olağan dışı durumlara müdahale etmesi gerekmektedir.
Aradaki fark, tekrarlayan her arıtma hareketini elle yapmak zorunda olmamalarıdır.
2. Manuel akı ilavesinin standartlaştırılması zor olabilir
Manuel bir süreç, büyük ölçüde operatörün becerisine bağlı olabilir.
Örneğin, asıl süreç şu faktörlerden etkilenebilir:
- Akının verildiği yer
- Ne kadar çabuk ekleniyor
- Tedavinin süresi ne kadardır?
- Operatörün mızrağı veya enjeksiyon cihazını nasıl hareket ettirdiği
- Erimiş malzeme içinde akının nasıl dağıldığı
- Her işlem sırasında ne kadar akı eklenir?
- Her seferinde aynı çalışma prosedürünün uygulanıp uygulanmadığı
İş, deneyimli operatörler tarafından yapılsa bile, bu değişkenler sürecin standartlaştırılmasını zorlaştırabilir.
Otomasyon, bu çalışma parametrelerini daha sistematik bir şekilde tanımlamanın bir yolunu sunar.
3. Daha büyük fırınlar, daha iyi bir dağıtım kontrolü gerektirir
Fırın boyutu büyüdükçe, tek bir noktaya akı eklemek, fırın genelinde kontrollü bir hareket düzeni ile elde edilen dağılımın aynısını sağlamayabilir.
Fırının fiziksel geometrisi önemlidir.
Fırın kapaklarının konumu ve boyutu, kullanılabilir çalışma alanı, erime derinliği ve gerekli işleme bölgesi, bir arıtma sisteminin nasıl çalışması gerektiğini etkileyebilir.
İşte bu nedenle, otomatik arıtma sistemi yalnızca maksimum enjeksiyon hızına bakılarak seçilmemelidir.
Rafinaj süreci de önemlidir.
Otomatik Akı Enjeksiyonu Rafinaj Sürecini Nasıl Değiştiriyor?
Otomatik akı enjeksiyon sistemi, malzeme besleme, hareket, kontrol ve enjeksiyon işlemlerini tek bir süreçte birleştirir.
Basitleştirilmiş süreç şu şekildedir:
Akı hazırlığı → Parametre ayarı → Ekipmanın konumlandırılması → Kontrollü hareket → Akı enjeksiyonu → İşlemin tamamlanması → Operatör kontrolü
Bir operatörün her hareketi manuel olarak kontrol etmesi yerine, ekipman önceden tanımlanmış arıtma prosedürünü uygulayabilir.
En önemli avantajları, proses kontrolü ve tekrarlanabilirliktir.
Kontrollü arıtma hızı
Zaman içinde eriyik içine giren akı miktarı, önemli bir çalışma değişkenidir.
Ekipman, arıtma hızının ayarlanmasına izin veriyorsa, operatör tamamen manuel beslemeye güvenmek yerine belirli bir enjeksiyon hızı ayarlayabilir.
AdTech Flux Enjeksiyon Sisteminin açıklanan arıtma hız aralığı şöyledir: 0–5 kg/dk, ayarlanabilir.
Gerçek ayar, evrensel bir tavsiye değeri olarak yorumlanmamalıdır. Uygun hız, akı, fırın koşulları, işlem hedefi ve üretim sürecine bağlıdır.
Kontrollü işlem süresi
Bir arıtma işlemi, işlem süresine göre de tanımlanabilir.
Otomatik bir sistem, operatörün ekipmanın çalışma parametreleri dahilinde bir işlem süresi belirlemesine olanak tanıyabilir.
Bu, tek bir operatörün uyguladığı prosedürü belgelenmiş bir sürece dönüştürmeye yardımcı olabilir.
Üretim yönetimi açısından bu özellikle yararlıdır; zira tekrarlanabilir bir prosedür, gayri resmi bir manuel sürece kıyasla eğitim, izleme ve ayarlama açısından daha kolaydır.
Kontrollü hareket güzergâhı
Akı dağılımı, sadece ne kadar malzeme enjekte edildiğiyle ilgili değildir.
Enjeksiyon cihazının fırının içinde hareket ettiği yer de önemlidir.
AdTech tarafından piyasaya sürülen Flux Enjeksiyon Sistemi, iki farklı arıtma yöntemi seçeneği sunmaktadır:
- Z şeklinde güzergâh
- Yelpaze şeklindeki güzergâh
Güzergâh, fırın yapısına ve açılma koşullarına göre seçilebilir.
Bu, basit bir akı besleyici ile mobil otomatik arıtma sistemi arasındaki önemli bir farktır.
Bu ekipman sadece malzeme beslemekle kalmıyor. Rafinaj işleminin nerede gerçekleştirileceğini de kontrol ediyor.
Z Şeklinde veya Yelpaze Şeklinde Arıtma Yolu Neden Önemlidir?
Bir fırın, ideal bir laboratuvar kabı değildir.
Şekli, kapakları, duvarları, brülörleri, ateşe dayanıklı astarı ve diğer iç yapıları, kullanılabilir arıtma alanını etkiler.
Bu nedenle, tek bir sabit enjeksiyon noktası her fırın konfigürasyonu için uygun olmayabilir.
Programlanmış bir hareket rotası, tedavi işlemini daha geniş bir alana yayabilir.
Z şeklindeki arıtma süreci
Fırın açıklığı ve iç çalışma alanı ileri-geri hareket düzenine daha uygun olduğunda, Z şeklinde bir rota düşünülebilir.
Asıl güzergâh, fırın geometrisine ve ekipman konfigürasyonuna göre belirlenmelidir.
Yelpaze şeklindeki arıtma süreci
Yelpaze şeklindeki bir rota, mevcut fırın alanı genelinde ısıl işlemin dağıtılması için başka bir hareket modeli sunar.
Yine, amaç, belirli bir yolun her durumda daha iyi olduğunu iddia etmek değildir.
En uygun yol, fırının özelliklerine göre değişir.
İşte bu nedenle, alıcılar sistemi kesinleştirmeden önce ekipman üreticisine fırın çizimlerini, açıklık boyutlarını, kapasiteyi ve çalışma koşullarını sunmalıdır.
AdTech China Otomatik Akı Enjeksiyon Sistemi
AdTech China’nın Flux Enjeksiyon Sistemi, erimiş alüminyumun otomatik olarak arıtılması için özel olarak tasarlanmıştır.
AdTech’in birim özelliklerine göre, ekipman şu şekilde tanımlanmıştır: LQJL-001 ve şu fırın boyutları için tasarlanmıştır: 20T ila 120T. Bu ekipman bir hidrolik kablosuz uzaktan kumanda sistemi hareket için tasarlanmış olup şarj edilebilir bir tasarıma sahiptir.
Yayınlanan teknik özellikleri şunlardır:
| Parametre | AdTech tarafından yayınlanan teknik özellikler |
|---|---|
| Model | LQJL-001 |
| Uygun fırın boyutu | 20–120T |
| Hareket yöntemi | Paletli ve tekerlekli tipler |
| Tahrik yöntemi | Enerji depolamalı güç kaynağı |
| Arıtma hızı | 0–5 kg/dk, ayarlanabilir |
| Arıtma süreci | Yelpaze şeklinde ve Z şeklinde |
| Arıtma tankı kapasitesi | 50 kg ve 100 kg |
Ekipman yapısı şunları içermektedir:
- Tahrik şasisi
- Kontrol sistemi
- Teleskopik kol mekanizması
- Yedek güç
- Arıtma tankı
- Arıtma borusu
Bu yapılandırma, sistemin hareket kabiliyeti, akı depolama, enjeksiyon ve otomatik kontrol özelliklerini tek bir ünitede bir araya getirmesini sağlar.
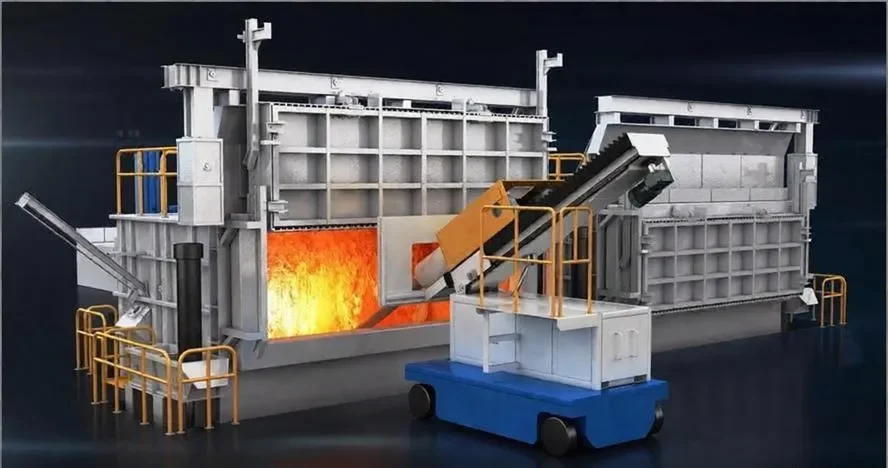
Otomatik Arıtma Sistemi, Fırında Yapılan Manuel İşleri Nasıl Azaltır?
Bunun en doğrudan yararı, operatörün fiziksel arıtma hareketini sürekli olarak yapmak zorunda kalmamasıdır.
AdTech sistemi, rafinaj işlemi için uzaktan kontrol edilebilecek ve konumlandırılabilecek şekilde tasarlanmıştır. Gerekli parametreler ayarlandıktan sonra, ekipman rafinaj sürecini otomatik olarak gerçekleştirebilir.
Bu, operatörün rolünü değiştirir.
Manuel işlem
Operatör, akı hazırlar → fırına yaklaşır → enjeksiyon ekipmanını manuel olarak çalıştırır → hareketi kontrol eder → işlemi kontrol eder → işlemi tamamlar
Otomatikleştirilmiş süreç
Operatör, akı hazırlar → parametreleri ayarlar → ekipmanı yerleştirir → otomatik arıtma işlemini başlatır → süreci denetler
İkinci süreç, vasıflı personel ihtiyacını ortadan kaldırmaz.
Bunun yerine, operatörü tekrarlayan fiziksel işlemlerden uzaklaştırarak süreç denetimine yönlendirir.
Bu ayrım, gerçekçi bir fabrika otomasyonu açısından önemlidir.
“Tekdüze Rafinaj” Aslında Ne Anlama Geliyor?
Tekdüze arıtma işlemi, fırının her bölümünde kimyasal koşulların tamamen aynı olacağına dair bir garanti olarak yorumlanmamalıdır.
Pratik açıdan bakıldığında, amaç, kontrollü hareket ve enjeksiyon yoluyla arıtma işleminin dağılımını iyileştirmektir.
AdTech’in ekipmanı, arıtma yolunu fırın yapısına ve kapı boyutlarına uyarlamak için Z şekilli ve yelpaze şekilli desenler dahil olmak üzere programlanabilir hareket rotaları kullanır.
Bu, tek bir manuel enjeksiyon konumuna olan bağımlılığı azaltabilir.
Gerçek arıtma sonucu hâlâ çeşitli faktörlere bağlıdır:
- Akı kimyası
- Akı durumu
- Akı dozajı
- Enjeksiyon hızı
- Uygun olduğu durumlarda taşıyıcı gaz
- Erime sıcaklığı
- Alaşım bileşimi
- Fırın geometrisi
- Erime derinliği
- Tedavi süresi
- Operatör ayarları
- Sonraki filtreleme veya gaz giderme
Bu nedenle, otomatik bir makine, çalışma koşullarından bağımsız olarak belirli bir metalurjik sonucun garantisi olarak değil, bir proses kontrol aracı olarak anlaşılmalıdır.
Otomatik Arıtma, Her Ergitme İşlem Sürecinin Yerine Geçmez
Bu, alıcılar için en önemli hususlardan biridir.
Otomatik akı enjeksiyon sistemi ile döner gaz giderme sistemi, mutlaka aynı işlevi yerine getirmez.
Akı işleme ve gazdan arındırma işlemlerinin farklı amaçları olabilir.
Örneğin, teknik literatürde, erimiş alüminyum işleminin bir parçası olarak akı işlemleri ele alınmakta ve ayrıca çözünmüş hidrojeni uzaklaştırmak için inert gaz işlemi de anlatılmaktadır. Bazı endüstriyel işlemlerde, akı işlemi ve gaz işlemi birbirini tamamlayıcı aşamalar olarak kullanılabilir.
Benzer şekilde, seramik köpük filtreleme yöntemi, eriyik işleme sürecinin sonraki aşamalarında ortaya çıkan katı kalıntıları giderir.
Bu nedenle, basitleştirilmiş bir alüminyum eriyik işleme zinciri şu şekilde görünebilir:
Ergitme → Akı İşlemi → Gaz Giderme → Filtreleme → Döküm
Kesin sıra, üretim sürecine bağlıdır.
Yüksek kaliteli alüminyum alaşımlı ürünler üreten bir dökümhane, tek bir makineye güvenmek yerine birkaç işleme aşamasına ihtiyaç duyabilir.
Otomatik Akı Enjeksiyonu ve Manuel Akı Ekleme Karşılaştırması
Manuel ve otomatik çalışma arasında yapılacak seçim, tesisin üretim koşullarına bağlıdır.
| Faktör | Manuel arıtma | Otomatik akı enjeksiyonu |
|---|---|---|
| İlk ekipman maliyeti | Daha düşük | Daha yüksek |
| Operatörün katılımı | Yüksek | Tedavi sırasında daha düşük |
| Süreç tekrarlanabilirliği | Operatöre bağlı | Parametre kontrollü |
| Hareket kontrolü | Manuel | Programlanmış |
| Büyük fırın işletimi | Daha zorlu | Otomasyona daha uygun |
| Hız kontrolünün hassaslaştırılması | Manuel | Ayarlanabilir |
| Güzergâh kontrolü | Manuel | Z şeklinde/yelpaze şeklinde seçenekler |
| Fırın başında yapılan tekrarlayan işler | Daha yüksek | Daha düşük |
| Süreç belgeleri | Daha zor | Standartlaştırması daha kolaydır |
Bu, otomatik ekipmanın her zaman gerekli olduğu anlamına gelmez.
Üretim süreci nispeten basit ve arıtma sıklığı düşük olan küçük bir dökümhane için manuel arıtma yeterli olabilir.
Tekrarlayan manuel işlemler, fırın boyutu, üretim hacmi, proses tutarlılığı veya işgücü gereksinimleri önemli sorunlar haline geldiğinde otomasyonun önemi artar.
Bir alüminyum dökümhanesi ne zaman otomatik arıtmayı düşünmelidir?
Otomatik akı enjeksiyonunun değerlendirilmesini haklı kılan çeşitli durumlar olabilir.
Yüksek frekanslı arıtma işlemleri
Operatörler her vardiyada birçok kez arıtma işlemi gerçekleştiriyorsa, tekrarlayan manuel işlerin azaltılması önemli bir operasyonel fayda sağlayabilir.
Orta ve büyük boy fırınlar
AdTech sistemi şu amaçlarla tasarlanmıştır: 20–120T fırınlar, bu da fırın kirecini amaçlanan uygulama faktörlerinden biri haline getiriyor.
Farklı prosedürleri uygulayan birden fazla operatör
Aynı arıtma işlemini gerçekleştiren ancak çalışma alışkanlıkları birbirinden biraz farklı olan birkaç operatör varsa, parametreye dayalı otomasyon bu prosedürün standartlaştırılmasına yardımcı olabilir.
Daha iyi süreç kayıtlarına duyulan ihtiyaç
Otomatik ekipmanlar, aşağıdakiler için belirli ayarların yapılmasını kolaylaştırabilir:
- Tedavi süresi
- Enjeksiyon hızı
- Akı miktarı
- Hareket güzergâhı
Bu, üretim yönetimi için daha yapılandırılmış bir süreç oluşturur.
Fırın tarafındaki iş gücü, bir darboğaz oluşturmaktadır
Operatörler, fırınla ilgili tekrarlayan işlemleri gerçekleştirmek için önemli miktarda zaman harcıyorlarsa, otomasyon sayesinde denetim, inceleme, malzeme hazırlığı, kalite kontrol ve diğer görevlere odaklanabilmelerini sağlayabilir.
Alıcılar, Otomatik Akı Enjeksiyon Sistemini Satın Almadan Önce Neleri Kontrol Etmelidir?
Bir alıcı, otomatik arıtma sistemini yalnızca makinenin reklamlarda belirtilen kapasitesine göre seçmemelidir.
Fiyat teklifi talep etmeden önce aşağıdaki bilgiler hazırlanmalıdır.
1. Fırın kapasitesi
Fırının gerçek kapasitesini belirtin ve belirtilen kapasitenin nominal fırın kapasitesini mi yoksa tipik çalışma erime ağırlığını mı ifade ettiğini açıklayın.
AdTech’in piyasaya sürdüğü sistem için uygun fırın boyutu 20–120T’dir.
2. Fırın açıklığının boyutları
Fırın açıklığı, enjeksiyon sisteminin gerekli işleme alanına ulaşması gerektiği için özellikle önemlidir.
Aşağıdakileri sağlayın:
- Kapı boyutları
- Kapının konumu
- Fırının uzunluğu ve genişliği
- Yaklaşık erime derinliği
- Fırının çevresinde kullanılabilir çalışma alanı
3. Akışkanın arıtılması
Ekipman, gerçek arıtma akışına uygun olmalıdır.
Aşağıdakileri sağlayın:
- Akı tipi
- Toz veya granül formda
- Parçacık özellikleri
- Mümkünse yığın yoğunluğu
- Önerilen doz
- Nem durumu
- Tedarikçinin uygulama talimatları
Her akının aynı ayarlarla enjekte edilebileceğini varsaymayın.
4. Gerekli arıtma hızı
Gerekli arıtma oranı, akış ve işleme süreci dikkate alınarak belirlenmelidir.
AdTech’in yayınladığı aralık 0–5 kg/dk olup, ayarlanabilir.
Bu, her işlemin 5 kg/dk hızında çalışması gerektiği anlamına gelmez.
Doğru ayar, gerçek tedavi gereksinimlerine göre belirlenmelidir.
5. Gerekli arıtma süreci
Fırının aşağıdakilerden hangisi için daha uygun olduğunu sorun:
- Z şeklinde hareket
- Yelpaze şeklindeki hareket
Güzergâh, sadece bir seçenek daha verimli gibi göründüğü için seçilmek yerine, fırın yapısı göz önünde bulundurularak değerlendirilmelidir.
6. Rafinaj tankı kapasitesi
AdTech, aşağıdaki rafineri tankı seçeneklerini sunmaktadır:
- 50 kg
- 100 kg
Uygun boyut, tedavi sıklığına, akı tüketimine, ekipmanın çalışma döngüsüne ve üretim gereksinimlerine bağlıdır.
Alüminyum Eriyiğinin Arıtılmasında Otomasyona Geçerken Yapılan Yaygın Hatalar
Otomasyon, operasyonel sorunları çözebilir, ancak yanlış tasarlanmış bir arıtma sürecinin eksikliklerini telafi edemez.
Hata 1: Otomasyonu, süreç kontrolünün yerine geçecek bir unsur olarak görmek
Arıtma parametreleri belirlenmeden bir otomatik makinenin kurulması, otomatik olarak standartlaştırılmış bir süreç oluşturmaz.
Tesis, öncelikle neyi kontrol etmeye çalıştığını belirlemelidir.
Hata 2: Ekipmanı yalnızca fırın kapasitesine göre seçmek
Aynı kapasiteye sahip iki fırın, birbirinden çok farklı şekillere ve açıklıklara sahip olabilir.
Bu nedenle, fırın geometrisi ekipman seçim sürecinin bir parçası olmalıdır.
Hata 3: Akı özelliklerini göz ardı etmek
Bir akı besleyicisi, enjekte edilen malzemeyle uyumlu olmalıdır.
Parçacık boyutu, akışkanlık, nem, dozaj ve kimyasal bileşim, sürecin seyrini etkileyebilir.
4. Hata: Daha hızlı enjeksiyonun her zaman daha iyi olduğunu varsaymak
Daha yüksek enjeksiyon oranı, otomatik olarak daha iyi arıtma anlamına gelmez.
Süreç, akı, eriyik, fırın ve istenen işleme hedefi dikkate alınarak optimize edilmelidir.
5. Hata: Akı enjeksiyonunun filtrelemenin yerini alacağını beklemek
Akı işleme ve filtreleme, erimiş metalin temizliğinin farklı yönlerini ele alır.
Seramik köpük filtreleme, akışın aşağısında bulunan katı kalıntılar için fiziksel bir bariyer oluşturabilir.
Bir dökümhane, tek bir teknolojinin tüm işlevleri yerine getirmesini beklemek yerine, eriyik işleme sürecinin tamamını değerlendirmelidir.
6. Hata: Operatörlerin eğitimini göz ardı etmek
Otomasyon, tekrarlayan fiziksel iş yükünü azaltır; ancak operatörlerin yine de şunları anlamaları gerekir:
- Akı hazırlığı
- Parametre ayarı
- Ekipman denetimi
- Fırın koşulları
- Olağandışı durumlar
- Bakım
- Güvenlik prosedürleri
Otomasyon, süreci iyileştirmeli; fabrikadaki süreç bilgisini ortadan kaldırmamalıdır.
Alüminyum Eriyiği Arıtma Sürecini Nasıl Daha Otomatik Hale Getirebiliriz?
Daha kapsamlı bir otomasyon planlayan dökümhaneler için, akı enjeksiyonu daha geniş bir sistemin aşamalarından biri olarak değerlendirilebilir.
Olası bir süreç mimarisi şöyledir:
1. Erime
Hammaddeler ve alaşım katkı maddeleri, üretim tarifine göre eritilir.
2. Akı İşlemi
Otomatik akı enjeksiyon sistemi, belirlenen işleme prosedürüne göre seçilen arıtma akısını sisteme verir.
3. Gazdan arındırma
Gerektiğinde, çözünmüş hidrojen sorununu gidermek ve ilgili eriyik kalitesi gerekliliklerini karşılamak için bir alüminyum gaz giderme sistemi kullanılabilir.
4. Filtreleme
Bir seramik köpük filtre, filtre kutusu, derin yataklı filtre veya başka bir uygun filtreleme teknolojisi, döküm öncesinde katı yabancı maddeleri giderebilir.
5. Çamaşır Aktarımı
Düzgün tasarlanmış bir oluk sistemi, kontrollü akışı koruyarak ve gereksiz sarsıntıları en aza indirerek erimiş alüminyumu taşır.
6. Oyuncu Seçimi
İşlem görmüş metal, döküm sürecine girer.
Bu sistem temelli yaklaşım, ekipman parçalarını tek tek ve birbirinden bağımsız olarak ele almaktan daha faydalıdır.
AdTech China’nın Alüminyum Ergitme Arıtma Sistemindeki Yeri
AdTech China, seramik köpük filtreler, alüminyum gaz giderme sistemleri, filtreleme ekipmanları, akışkanlar, döküm kanalları ve Akışkan Enjeksiyon Sistemleri dahil olmak üzere, erimiş alüminyum işleme için ekipman ve sarf malzemeleri tedarik etmektedir.
Özellikle arıtma sürecini otomatikleştirmek isteyen bir dökümhane için, AdTech Akışkan Enjeksiyon Sistemi en doğrudan ilgili çözüm budur.
Yayınlanan yapılandırması şu unsurlar temel alınarak tasarlanmıştır:
- 20–120T fırın uygulamaları.
- 0–5 kg/dk aralığında ayarlanabilir arıtma hızı.
- 50 kg veya 100 kg'lık arıtma tankları.
- Paletli veya tekerlekli hareket.
- Z şeklinde veya yelpaze şeklinde arıtma süreçleri.
- Otomatik parametre kontrolü.
- Uzaktan çalıştırma.
- Bağımsız enerji depolamalı güç kaynağı.
Bu yapılandırmanın değeri, sadece akı enjekte etmesinden ibaret değildir.
Şunları bir araya getirir: akı beslemesi, hareket ve proses kontrolü otomatik bir arıtma işlemine dönüştürülür.
Bu tür bir ekipmanı değerlendirmeye alan bir tesis için atılması gereken en yararlı adım, ekipman tedarikçisine fırın kapasitesini, fırın çizimini veya boyutlarını, fırın kapısı boyutunu, arıtma akısı bilgilerini, hedeflenen işleme prosedürünü ve beklenen üretim koşullarını sunmaktır.
Bu bilgiler, tedarikçinin genel bir makine teknik özelliklerine dayanmak yerine, önerilen ekipman yapılandırmasının uygun olup olmadığını belirlemesine olanak tanır.
Sıkça Sorulan Sorular
Otomatik eriyik enjeksiyonu alüminyum dökümhaneleri için uygun mudur?
Tekrarlayan manuel arıtma işlerini azaltmak ve daha kontrollü bir akı işleme süreci oluşturmak isteyen dökümhaneler için uygun olabilir. Uygunluk, fırın boyutuna, fırın geometrisine, akı özelliklerine, üretim hacmine ve işleme gereksinimlerine bağlıdır.
Otomatik akı enjeksiyon sistemi nedir?
Bu, tanımlanmış çalışma parametrelerine göre erimiş alüminyuma rafinaj akışkanını besleyen otomatik bir ekipman sistemidir. Ekipmanın tasarımına bağlı olarak, enjeksiyon hızını, işlem süresini, hareket rotasını ve diğer çalışma değişkenlerini kontrol edebilir.
AdTech Akı Enjeksiyon Sistemi hangi fırın boyutlarıyla çalışabilir?
LQJL-001 modeli için yayınlanan AdTech teknik şartnamesinde, uygun fırın boyutu 20–120T olarak belirtilmiştir.
AdTech sisteminin işleme hızı nedir?
Yayınlanan arıtma hızı, 0 ile 5 kg/dk arasında ayarlanabilir. Uygun çalışma hızı, akı ve fiili arıtma sürecine bağlıdır.
Hangi arıtma yöntemleri mevcuttur?
Yayınlanan sistem, hem Z şekilli hem de yelpaze şekilli arıtma yöntemlerini desteklemektedir. Fırın yapısı ve çalışma koşullarına göre uygun yöntem seçilmelidir.
Otomatik arıtma, operatörleri tamamen ortadan kaldırabilir mi?
Sistemin amacı, tekrarlayan manuel müdahaleleri azaltmaktır; personel ihtiyacını ortadan kaldırmak değildir. Kurulum, denetim, malzeme taşıma, kontrol, bakım ve süreç kontrolü için hâlâ operatörlere ihtiyaç vardır.
Akı enjeksiyonu, alüminyumun gazdan arındırılmasının yerini alır mı?
İlle de öyle değil. Akı işlemi ve gaz giderme, eriyik işleme konusunda farklı amaçlara hizmet edebilir. Bir dökümhane, kullandığı alaşım, hammaddeler, döküm gereksinimleri ve kalite hedeflerine bağlı olarak her iki işlemi de kullanabilir.
Otomatik akı enjeksiyonu, seramik köpük filtrelemenin yerini alabilir mi?
Hayır. Akı işleme ve fiziksel filtreleme farklı işlemlerdir. Erimiş alüminyumdan katı kalıntıları fiziksel olarak ayırmak için, işlem akışının son aşamasında bir seramik köpük filtre kullanılabilir.
Otomatik arıtma sistemi için fiyat teklifi isterken hangi bilgileri sağlamam gerekir?
En azından fırın kapasitesini, fırın boyutlarını, fırın açıklığı boyutlarını, arıtma akışkanının türünü, yaklaşık akışkan tüketimini, istenen işleme prosedürünü, üretim hacmini ve mevcut gaz giderme veya filtreleme ekipmanlarını belirtiniz.
Otomatik arıtma sistemi belirli bir fırın için özelleştirilebilir mi?
Yayınlanan sistem, farklı hareket konfigürasyonları ve arıtma yolları sunmaktadır. Belirli bir fırın için, tedarikçi, ekipman konfigürasyonunu onaylamadan önce fırının yapısını, kapı boyutlarını, çalışma alanını ve proses gereksinimlerini değerlendirmelidir.