
アルミニウム溶湯の精錬を自動化することで、鋳造工場は炉周辺での反復的な手作業を削減できるだけでなく、フラックスの注入をより制御しやすく、一貫性のあるものにすることができます。精錬用フラックスの手動での投入や散布を完全に作業員に依存する代わりに、 自動フラックス注入システム 設備の構成や炉の構造に応じて、精錬速度、処理時間、フラックスの投入量、および移動経路を制御することができます。大型の炉を扱うアルミニウム鋳造所や、より一貫性のあるプロセス制御を求める鋳造所にとって、このアプローチは炉の自動化に向けた重要な一歩となり得ます。.
その目的は、単に作業員を機械に置き換えることだけではありません。より重要な目的は、再現性のある溶融アルミニウムの処理プロセスを確立することです。その量が 精製フラックス, 、注入速度、処理経路、および操作手順を体系的に制御できるため、鋳造所では、処理サイクルごとに一貫した精錬条件を維持するためのより確かな基盤が得られる。.
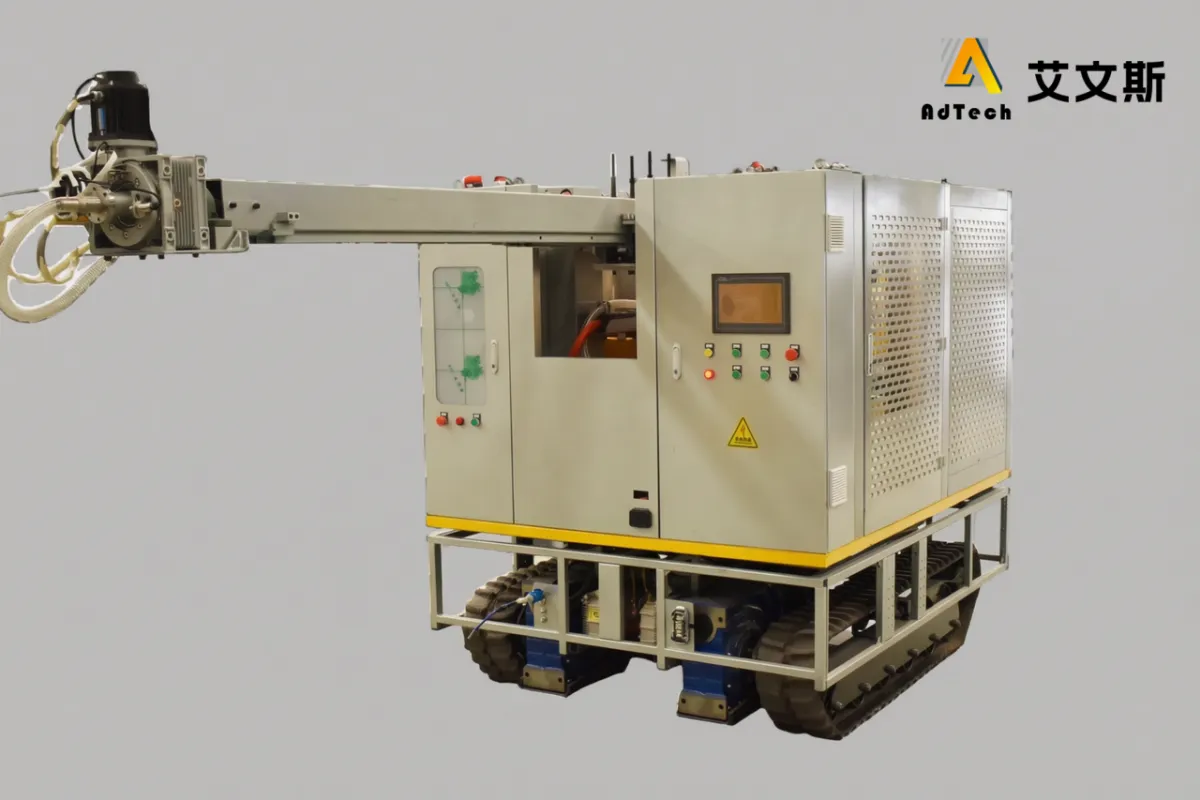
AdTech China社は、溶融アルミニウムの精錬用に設計された自動フラックス注入システムを製造しています。 公表されている仕様には、20~120Tの溶解炉への適用、0~5 kg/minの調整可能な精錬速度、クローラー式および車輪式の移動オプション、Z字型および扇形の精錬経路、ならびに50 kgまたは100 kgの精錬タンクが含まれています。.
アルミニウム溶湯精錬とは何か?
アルミニウム溶湯の精錬とは、鋳造前に溶融アルミニウムの状態を改善するために行われる一連の工程のことです。.
合金、原料、溶解炉の条件、および品質要件によっては、溶融アルミニウムには、望ましくない酸化物、介在物、溶存水素、アルカリ元素やアルカリ土類元素、その他の不純物が含まれる場合があります。問題に応じて、さまざまな処理技術が用いられます。.
フラックス処理は、この工程の一部です。.
精錬用フラックスを溶融アルミニウムに導入することで、不純物と反応させ、金属からの分離を促進することができます。溶融アルミニウムの処理に関する技術文献では、気体および固体のフラックスの両方が、溶融処理の確立された方法として記載されており、その効果はフラックスの化学組成や精錬条件によって異なります。.
この区別が重要なのは、「精製」が単一の工程ではないからです。.
鋳造所では、いくつかの技術を順次、あるいは組み合わせて用いることがあります。
| 治療 | 主な目的 | 代表的な設備 |
|---|---|---|
| フラックス処理 | 化学処理および不純物分離 | フラックス注入システム |
| ガスの脱ガス | 溶存水素の低減およびガスに起因する欠陥の低減 | 回転式脱ガスシステム |
| ろ過 | 溶融アルミニウムからの固体介在物の除去 | セラミック・フォーム・フィルター または 深層ろ過装置 |
| スラグ処理 | ドロスからのアルミニウムの分離および回収 | スラグ処理設備 |
| 炉の清掃 | 炉内に堆積した残留物の除去 | 炉内洗浄フラックス |
具体的な配合比は、合金、鋳入材料、鋳造プロセス、および求められる金属の品質によって異なります。.
したがって、自動フラックス注入システムは、通常、あらゆる精錬技術の万能な代替手段としてではなく、溶融アルミニウム処理システムの一部として捉えるべきである。.
手作業によるアルミニウム溶融精錬が生産上の問題となる理由
小規模な操業においては、手作業による精製も有効な手段となり得ます。しかし、生産量や炉の容量が増加するにつれて、繰り返しの手作業による介入は困難になっていきます。.
いくつかの問題が発生する可能性があります。.
1. 作業員は炉の近くで作業しなければならない
溶融アルミニウムの処理は、高温下で行われる工業作業です。炉側での手作業では、作業員は高温の金属、炉の開口部、工具、フラックス容器、その他の設備の周囲で、繰り返し作業を行う必要があります。.
したがって、炉周辺への不必要な立ち入りを減らすことは、自動化における重要な目標となる。.
自動化の目的は、必ずしも人間の関与をすべて排除することにあるわけではありません。オペレーターは、依然としてプロセスの監視、設備の保守、材料の準備、設定の確認、および異常事態への対応を行う必要があります。.
その違いは、繰り返しの精製作業をすべて手作業で行う必要がないという点です。.
2. 手動によるフラックスの添加は、標準化が難しい場合がある
手作業によるプロセスは、作業者の熟練度に大きく左右される場合があります。.
例えば、実際のプロセスには次のような要因が影響を及ぼす可能性があります:
- フラックスが導入される箇所
- 追加されるまでの速さ
- 治療期間はどのくらいですか
- オペレーターがランスや注入装置をどのように動かすか
- 溶融物中にフラックスがどのように分布しているか
- 各処理のたびに、どれくらいのフラックスが添加されるのか
- 毎回同じ操作手順が守られているかどうか
経験豊富なオペレーターが作業を行う場合でも、こうした変動要因によって、プロセスの標準化が難しくなることがあります。.
自動化により、これらの動作パラメータをより体系的に定義することが可能になります。.
3. 大型の炉ほど、より精密な配分制御が必要となる
炉のサイズが大きくなるにつれて、単に一箇所にフラックスを追加するだけでは、炉全体にわたって制御された移動パターンによるものと同じような分布が得られない場合があります。.
炉の物理的な形状は重要です。.
炉扉の位置や大きさ、利用可能な作業領域、溶融深度、および必要な処理領域は、いずれも精錬システムの運転方法に影響を及ぼす可能性があります。.
だからこそ、自動精製システムは、その最大注入量だけを見て選定すべきではないのです。.
精製プロセスも重要です。.
自動フラックス注入が精錬プロセスをどのように変えるか
自動フラックス注入システムは、材料の供給、搬送、制御、および注入を1つのプロセスに統合したものです。.
簡略化したプロセスは次のようになります:
フラックスの準備 → パラメータ設定 → 装置の位置決め → 制御された動作 → フラックス注入 → 処理完了 → オペレーターによる点検
オペレーターがすべての動作を手動で制御する代わりに、装置があらかじめ定義された精製手順を実行することができます。.
最も重要な利点は、プロセス制御と再現性です。.
精製速度の制御
時間の経過とともに溶融物中に流入するフラックスの量は、重要な操作パラメータである。.
装置で精製速度の調整が可能な場合、オペレーターは手動での供給に完全に頼るのではなく、所定の注入速度を設定することができます。.
AdTech Flux Injection System の公表されている精製速度の範囲は、 0~5 kg/min、調整可能.
実際の設定値は、普遍的な推奨値として解釈すべきではありません。適切な処理速度は、フラックス、炉の状態、処理目的、および生産プロセスによって異なります。.
処理時間の制御
精製プロセスは、処理時間によっても定義することができます。.
自動システムにより、オペレーターは装置の動作パラメータの範囲内で処理時間を設定することができます。.
これにより、個々のオペレーターの手順を、文書化されたプロセスへと変換することができます。.
生産管理において、これは特に有用です。なぜなら、反復可能な手順は、非公式な手作業によるプロセスよりも、研修、監視、調整が容易だからです。.
移動経路の管理
フラックスの分布は、単にどれだけの材料が注入されるかということだけではありません。.
注入装置が炉内でどこを移動するかも重要な要素です。.
AdTech社が公開した「Flux Injection System」では、2つの精製ルートの選択肢が用意されています:
- Z字型のルート
- 扇形のルート
ルートは、炉の構造や開口条件に応じて選択することができます。.
これは、単純なフラックス供給装置と移動式自動精錬システムとの間の重要な違いです。.
この装置は、単に原料を供給するだけではありません。精製工程がどこで行われるかを制御しているのです。.
Z字型や扇形の精製ルートがなぜ重要なのか
炉は、実験用の容器としては理想的とは言えません。.
その形状、扉、壁、バーナー、耐火ライニング、およびその他の内部構造が、利用可能な精錬面積に影響を与えます。.
したがって、単一の固定注入点は、すべての炉の構成に適しているとは限らない。.
プログラムされた移動経路を設定することで、処理作業をより広い範囲に分散させることができます。.
Z字型精製ルート
炉の開口部や内部の作業エリアが、往復運動のパターンに適している場合は、Z字型の経路を検討することができます。.
実際の経路は、炉の形状および設備の構成に応じて決定する必要があります。.
扇状精製ルート
扇形の経路は、利用可能な炉内領域全体に処理を分散させるための、もう一つの移動パターンを提供します。.
繰り返しになりますが、目的は、ある一つの道が普遍的に優れていると主張することではありません。.
適切な手順は、実際の炉によって異なります。.
これが、購入者がシステムを確定する前に、機器メーカーに炉の図面、開口部の寸法、容量、および運転条件を提示すべき理由の一つです。.
AdTech China 自動フラックス注入システム
AdTech China社の「Flux Injection System」は、溶融アルミニウムの自動精錬専用に設計されています。.
AdTechのユニット仕様において、当該機器は次のように指定されています。 LQJL-001 また、この製品は以下のサイズの炉向けに設計されており、 20T~120T. この装置は、 油圧式ワイヤレス遠隔制御システム 持ち運びに便利で、充電式を採用しています.
公表されている仕様には、以下のものが含まれます:
| パラメータ | AdTechが仕様書を公表した |
|---|---|
| モデル | LQJL-001 |
| 対応する炉のサイズ | 20~120T |
| 移動方法 | 履帯式および車輪式 |
| 駆動方式 | 蓄電式電源 |
| 精製速度 | 0~5 kg/min、調整可能 |
| 精製工程 | 扇形とZ字形 |
| 精製タンクの容量 | 50 kg と 100 kg |
機器の構成は以下の通りです:
- ドライブシャーシ
- 制御システム
- 伸縮アーム機構
- 予備電力
- 精製タンク
- 精製管
この構成により、システムは移動性、フラックス貯蔵、注入、および自動制御を1つのユニットに統合することが可能になります。.
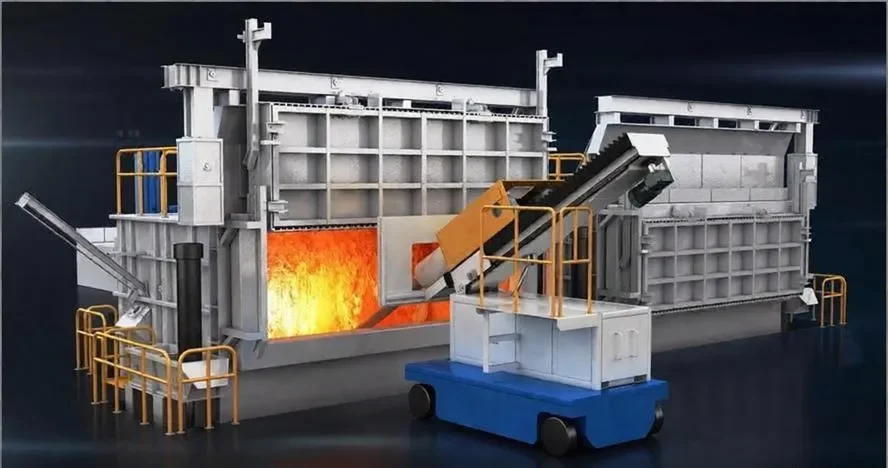
自動精錬システムが、炉作業の手作業をどのように削減するか
最も直接的な利点は、オペレーターが精製作業のための身体的な動作を継続的に行う必要がなくなることです。.
AdTechシステムは、精製作業のために遠隔操作および位置決めができるように設計されています。必要なパラメータを設定すると、装置は自動的に精製プロセスを実行します。.
これにより、オペレーターの役割が変わります。.
手作業によるプロセス
作業員がフラックスを準備する → 炉に近づく → 注入装置を手動で操作する → 動作を制御する → 処理を制御する → 作業を完了する
自動化されたプロセス
オペレーターはフラックスを準備し → パラメータを設定し → 装置を所定の位置に配置し → 自動精錬を開始し → 工程を監視する
2番目のプロセスであっても、熟練した人材が必要なくなるわけではありません。.
その代わりに、オペレーターを反復的な作業から解放し、プロセスの監視業務へと移行させる。.
その区別は、現実的な工場自動化にとって重要です。.
「均一精製」とは、実際にはどういう意味なのでしょうか?
均一な精錬は、炉内のあらゆる部分が同一の化学的状態になることを保証するものと解釈すべきではない。.
具体的には、動きや注入を制御することで、精製処理の分布を改善することが目的です。.
AdTechの装置は、Z字型や扇形などのプログラム可能な移動経路を採用しており、炉の構造や扉の寸法に合わせて精錬経路を調整します。.
これにより、単一の手動注入位置への依存度を低減することができます。.
実際の精製結果は、依然としていくつかの要因に左右されます:
- フラックス化学
- フラックスの状態
- フラックスの投与量
- 注入速度
- 必要に応じて、キャリアガス
- 溶融温度
- 合金組成
- 炉の形状
- 溶融深度
- 治療時間
- オペレーター設定
- その後のろ過または脱気
したがって、自動機械は、運転条件にかかわらず特定の冶金学的結果を保証するものではなく、プロセス制御のツールとして理解されるべきである。.
自動精錬は、すべての溶融処理工程に取って代わるわけではない
これは、購入者にとって最も重要なポイントの一つです。.
自動フラックス注入システムと回転式脱ガスシステムは、必ずしも同じ機能を果たすとは限りません。.
フラックス処理とガス脱気には、それぞれ異なる目的がある場合があります。.
例えば、技術文献では、溶融アルミニウムの処理の一環としてフラックス処理が記載されているほか、溶存水素を除去するための不活性ガス処理についても説明されている。一部の工業プロセスでは、フラックス処理とガス処理が相互に補完し合う工程として用いられる場合がある。.
同様に、セラミックフォームろ過は、溶融処理工程の下流で発生する固形不純物に対処する。.
したがって、簡略化したアルミニウム溶湯処理の流れは、次のようなものになるでしょう:
溶融 → フラックス処理 → 脱ガス → ろ過 → 鋳造
具体的な手順は製造工程によって異なります。.
高品質なアルミニウム合金製品を製造する鋳造工場では、1台の機械に頼るのではなく、いくつかの処理工程が必要となる場合があります。.
フラックスの自動注入と手動添加の比較
手動運転と自動運転のどちらを選ぶかは、プラントの生産状況によって異なります。.
| ファクター | 手動による精製 | フラックスの自動注入 |
|---|---|---|
| 初期設備費用 | より低い | より高い |
| オペレーターの関与 | 高い | 治療中は下げる |
| プロセスの再現性 | オペレーターに依存する | パラメータ制御 |
| 動作制御 | マニュアル | プログラム済み |
| 大型炉の運転 | より厳しい | 自動化に適している |
| 速度制御の微調整 | マニュアル | 調整可能 |
| ルート制御 | マニュアル | Z字型/扇形のオプション |
| 炉側の反復作業 | より高い | より低い |
| プロセス文書 | もっと難しい | 標準化が容易 |
だからといって、必ずしも自動装置が必要だということにはなりません。.
生産工程が比較的単純で、処理頻度も低い小規模な鋳造所であれば、手作業による処理で十分である場合もある。.
反復的な手作業、炉のサイズ、生産量、プロセスの一貫性、あるいは必要な労働力が大きな課題となる場合、自動化の重要性はさらに高まります。.
アルミニウム鋳造工場は、いつ自動精錬の導入を検討すべきか?
自動フラックス注入の検討が妥当となる状況はいくつかあります。.
高頻度精製工程
オペレーターが1シフトあたり何度も精製作業を行う場合、反復的な手作業を削減することで、運用面において大きなメリットが得られる。.
中型および大型の炉
AdTechシステムは、以下の用途向けに設計されています。 20~120Tの炉, 、これにより、炉スケールが想定される適用要因の一つとなっている。.
異なる手順を用いる複数のオペレーター
複数のオペレーターが同じ精製プロセスを行う際、操作習慣にわずかな違いがある場合でも、パラメータ化された自動化により、その手順を標準化することができます。.
プロセス記録の改善の必要性
自動化された装置を使用することで、以下の項目について、所定の設定を容易に確立することができます:
- 治療時間
- 射出速度
- フラックス量
- 移動ルート
これにより、生産管理のプロセスがより体系的なものになります。.
炉側の作業がボトルネックとなっている
オペレーターが炉の操作という反復作業に多大な時間を費やしている場合、自動化により、監督、検査、材料の準備、品質管理、その他の業務に集中できるようになります。.
自動フラックス注入システムを購入する前に、購入者はどのような点を確認すべきでしょうか?
購入者は、機械の公表されている処理能力だけを基準にして、自動精製システムを選定すべきではありません。.
お見積りのご依頼に先立ち、以下の情報をご用意ください。.
1. 炉の容量
実際の炉容量を明記するとともに、記載された容量が「公称炉容量」を指すのか、それとも「標準的な運転時の溶解重量」を指すのかを明確にしてください。.
AdTech社が公開しているシステムの場合、適用可能な炉のサイズは20~120Tです。.
2. 炉の開口部の寸法
炉の開口部は、噴射システムが所定の処理領域に到達する必要があるため、特に重要です。.
以下を提供してください:
- ドアの寸法
- ドアの位置
- 炉の長さと幅
- おおよその融解深度
- 炉周辺の利用可能な作業スペース
3. フラックスの精製
装置は、実際の精製フラックスに合わせて選定する必要があります。.
以下を提供してください:
- フラックスタイプ
- 粉末または顆粒状
- 粒子の特性
- 可能であれば、かさ密度
- 推奨用量
- 水分状態
- サプライヤー向け申請手順
すべてのフラックスが、同じ設定で注入できるとは限らない。.
4. 必要な精製速度
必要な処理率は、フラックスおよびプロセスに基づいて設定すべきである。.
AdTechの公表値は0~5 kg/minで、調整可能です。.
これは、すべてのプロセスが5 kg/minで稼働すべきだという意味ではありません。.
適切な設定は、実際の治療要件に基づいて決定すべきである。.
5. 必要な精製経路
その炉が、以下のどちらに適しているかを確認してください:
- Z字型の動き
- 扇形の動き
ルートは、あるパターンの方が効率的に思えるという理由だけで選ぶのではなく、炉の構造を踏まえて評価すべきである。.
6. 精製タンクの容量
AdTechでは、以下の精製タンクのオプションをご用意しています:
- 50 kg
- 100 kg
適切なサイズは、処理頻度、フラックスの消費量、装置の稼働サイクル、および生産要件によって異なります。.
アルミニウム溶湯の精錬を自動化する際のよくある間違い
自動化によって運用上の問題は解決できますが、不適切に設計された精製プロセスを補うことはできません。.
間違いその1:自動化をプロセス管理の代わりと見なすこと
精製パラメータを定義せずに自動装置を設置しても、それだけで標準化されたプロセスが自動的に構築されるわけではありません。.
工場はまず、何を管理しようとしているのかを明確にする必要があります。.
間違いその2:炉のトン数だけで設備を選ぶこと
同じ容量の2つの炉であっても、その形状や開口部は大きく異なる場合があります。.
したがって、炉の形状は、設備選定プロセスの一環とすべきである。.
間違いその3:フラックス特性を無視すること
フラックスフィーダーは、実際に射出される材料に対応している必要があります。.
粒子径、流動性、水分、投与量、および化学組成は、いずれもプロセスに影響を及ぼす可能性があります。.
間違いその4:注入が速ければ速いほど良いと決めつけること
注入率が高いからといって、必ずしも精製品質が向上するとは限りません。.
このプロセスは、フラックス、溶融物、炉、および求められる処理目標に合わせて最適化されるべきである。.
間違いその5:フラックス注入がろ過に取って代わることを期待する
フラックス処理とろ過は、溶融金属の清浄性においてそれぞれ異なる側面に対応しています。.
セラミックフォームによるろ過は、下流側への固形物の混入を防ぐ物理的な障壁となります。.
鋳造工場は、1つの技術ですべての機能を果たせることを期待するのではなく、溶解処理の全工程を評価すべきである。.
間違いその6:オペレーターの研修を軽視すること
自動化により反復的な肉体労働は軽減されますが、オペレーターは依然として以下の点を理解しておく必要があります:
- フラックスの調製
- パラメータ設定
- 設備点検
- 炉の状態
- 異常事態
- メンテナンス
- 安全手順
自動化はプロセスを改善するものであって、工場からプロセスに関する知識を奪うものであってはならない。.
アルミニウム溶湯処理プロセスの自動化をさらに進める方法
より広範な自動化を計画している鋳造工場にとって、フラックス注入は、より大規模なシステムの一段階として検討することができます。.
考えられるプロセスアーキテクチャは以下の通りです:
1. 融解
原材料と合金添加物は、製造レシピに従って溶解される。.
2. フラックス処理
自動フラックス注入システムは、定義された処理手順に従って、選定された精錬用フラックスを注入します。.
3. 脱気
必要に応じて、アルミニウム脱ガスシステムを用いて、溶存水素やそれに伴う溶湯品質の要件に対応することができます。.
4. ろ過
セラミックフォームフィルター、フィルターボックス、深層フィルター、またはその他の適切なろ過技術を用いることで、鋳造前に固形不純物を取り除くことができます。.
5. 転写の洗濯
適切に設計されたランダーシステムは、流れを制御しつつ、不必要な攪乱を最小限に抑えながら、溶融アルミニウムを移送します。.
6. キャスティング
処理済みの金属は、鋳造工程へと送られます。.
このシステム的なアプローチは、個々の機器を単独で捉えるよりも有用です。.
アルミニウム溶湯処理システムにおける「AdTech China」の位置づけ
AdTech Chinaは、セラミックフォームフィルター、アルミニウム脱ガスシステム、ろ過装置、フラックス、ランダーシステム、フラックス注入システムなど、溶融アルミニウム処理用の機器および消耗品を供給しています。.
特に精錬工程の自動化を検討している鋳造所にとっては、 AdTech フラックス注入システム が、最も直接的に関連する解決策です。.
公開されている構成は、以下の点を踏まえて設計されています:
- 20~120Tの炉への適用。.
- 精製速度は0~5 kg/minの範囲で調整可能です。.
- 50 kgまたは100 kgの精製タンク。.
- 履帯式または車輪式の移動。.
- Z字型または扇形の精製経路。.
- パラメータの自動制御。.
- 遠隔操作。.
- 独立型の蓄電式電源。.
この構成の価値は、単にフラックスを注入することだけにあるわけではない。.
これには以下の要素が組み合わされています フラックスの供給、移動、およびプロセス制御 自動化された精製工程へと移行する。.
この種の設備の導入を検討している工場にとって、次に取るべき最も有効な措置は、設備供給業者に対し、炉の容量、炉の図面または寸法、炉扉のサイズ、精錬用フラックスの情報、目標とする処理手順、および想定される生産条件を提示することです。.
その情報により、サプライヤーは、一般的な機械の仕様だけに頼るのではなく、提案された機器の構成が適切かどうかを判断することができます。.
よくある質問
アルミニウム鋳造工場において、自動フラックス注入は適しているのでしょうか?
反復的な手作業による精錬作業を削減し、より管理されたフラックス処理を確立したい鋳造所にとって、本製品は適している場合があります。適否は、炉のサイズ、炉の形状、フラックスの特性、生産量、および処理要件によって異なります。.
自動フラックス注入システムとは何ですか?
これは、あらかじめ定義された運転パラメータに従って、溶融アルミニウムに精錬用フラックスを供給する自動装置システムです。装置の設計に応じて、注入速度、処理時間、移動経路、その他の運転変数を制御することができます。.
AdTechフラックス注入システムは、どのようなサイズの炉に対応していますか?
モデルLQJL-001について公表されているAdTech仕様書には、適用可能な炉のサイズが20~120Tと記載されています。.
AdTechシステムの処理速度はどのくらいですか?
公表されている精製速度は、0~5 kg/minの範囲で調整可能です。適切な運転速度は、フラックスおよび実際の精製プロセスによって異なります。.
どのような精製ルートがありますか?
本システムは、Z字型および扇形の精錬ルートの両方をサポートしています。炉の構造や開口条件に応じて、適切なルートを選択する必要があります。.
自動精製によって、オペレーターを完全に不要にすることができるのでしょうか?
このシステムの目的は、反復的な手作業を削減することであり、人員を不要にすることではありません。セットアップ、監視、資材の取り扱い、検査、保守、およびプロセス制御には、依然としてオペレーターが必要です。.
フラックス注入は、アルミニウムの脱ガスに取って代わるのでしょうか?
必ずしもそうとは限りません。フラックス処理とガス脱気は、それぞれ異なる溶湯処理の目的を果たすことができます。鋳造所では、合金、原材料、鋳造要件、品質目標に応じて、両方のプロセスを併用する場合もあります。.
自動フラックス注入は、セラミックフォームろ過に取って代わることができるか?
いいえ。フラックス処理と物理的ろ過は異なる工程です。溶融アルミニウムから固形不純物を物理的に除去するために、下流工程でセラミックフォームフィルターを使用することができます。.
自動精製システムの見積もりを依頼する際、どのような情報を提供すればよいでしょうか?
少なくとも、炉の容量、炉の寸法、炉口寸法、精錬用フラックスの種類、おおよそのフラックス消費量、希望する処理手順、生産量、および既存の脱ガス装置やろ過装置の有無についてご提示ください。.
自動精錬システムは、特定の炉に合わせてカスタマイズすることは可能ですか?
本システムでは、さまざまな動作構成や精製ルートが用意されています。特定の炉については、サプライヤーは、設備構成を確定する前に、炉の構造、扉の寸法、作業領域、およびプロセス要件を評価する必要があります。.