
يمكن أن تساعد أتمتة عملية تنقية ذوبان الألومنيوم المسابك على تقليل الأعمال اليدوية المتكررة حول الفرن، مع جعل عملية حقن مادة التنقية أكثر تحكماً واتساقاً. فبدلاً من الاعتماد كلياً على المشغل لإضافة أو توزيع مادة التنقية يدوياً، فإن نظام الحقن التلقائي للمادة المساعدة يمكن التحكم في سرعة التكرير، ومدة المعالجة، وجرعة مادة التذويب، ومسار الحركة وفقًا لتكوين المعدات وهيكل الفرن. وبالنسبة لمسابك الألومنيوم التي تستخدم أفرانًا أكبر حجمًا أو تسعى إلى تحكم أكثر اتساقًا في العملية، يمكن أن يمثل هذا النهج خطوة مهمة نحو أتمتة الأفران.
الهدف ليس مجرد استبدال العامل بآلة. بل إن الهدف الأهم هو إنشاء عملية معالجة قابلة للتكرار للألمنيوم المنصهر. عندما تكون كمية تكرير التدفق, ، يمكن التحكم بشكل منهجي في معدل الحقن وطريقة المعالجة وإجراءات التشغيل، مما يوفر للمصنع أساسًا أفضل للحفاظ على ظروف تكرير متسقة من دورة معالجة إلى أخرى.
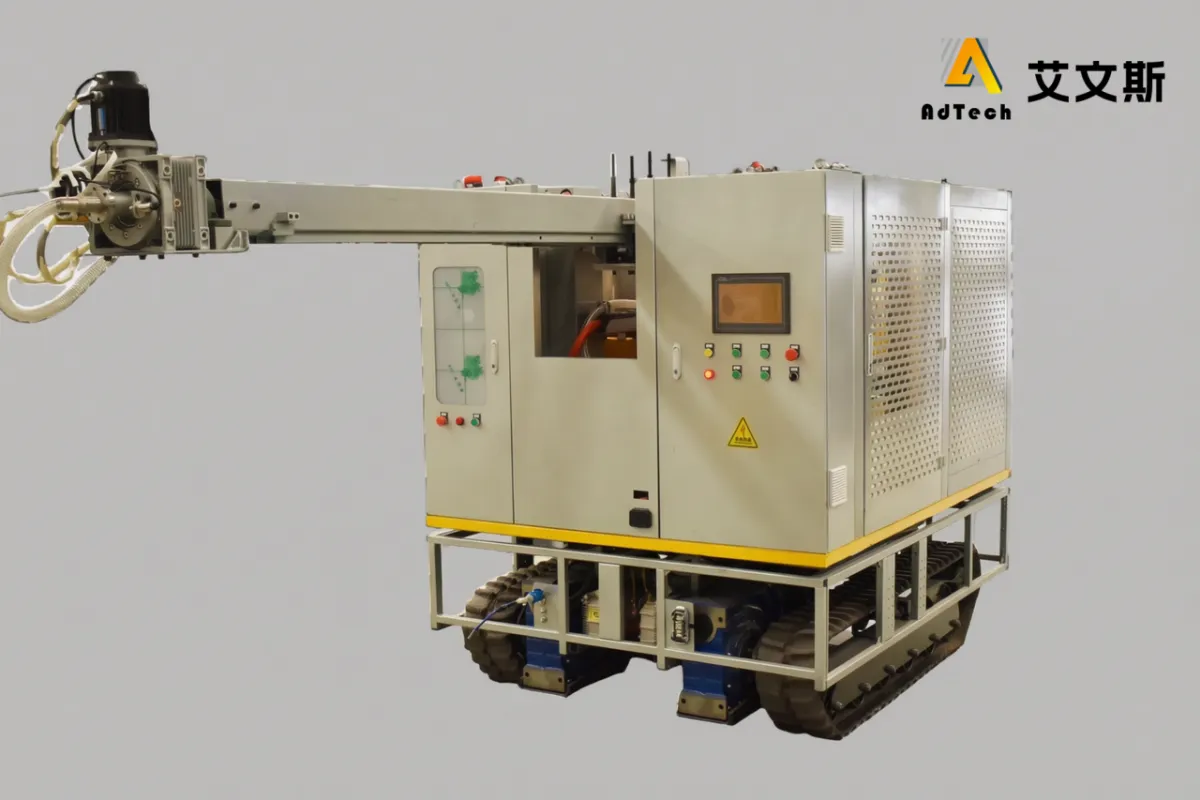
تقوم شركة AdTech China بتصنيع نظام آلي لحقن المادة المساعدة مصمم لتكرير الألومنيوم المنصهر. وتشمل المواصفات المنشورة لهذا النظام تطبيقات لأفران سعة 20–120 طنًا، وسرعات تكرير قابلة للتعديل تتراوح بين 0 و5 كجم/دقيقة، وخيارات للحركة على مسارات مجنزرة أو بعجلات، ومسارات تكرير على شكل حرف Z أو على شكل مروحة، وخزانات تكرير سعة 50 كجم أو 100 كجم.
ما هو تكرير الألومنيوم المنصهر؟
تكرير الألومنيوم المنصهر هو مجموعة من العمليات التي تُستخدم لتحسين حالة الألومنيوم المنصهر قبل صبه.
اعتمادًا على السبيكة والمواد الخام وظروف الفرن ومتطلبات الجودة، قد يحتوي الألمنيوم المنصهر على أكاسيد غير مرغوب فيها، وشوائب، وهيدروجين مذاب، وعناصر قلوية أو قلوية ترابية، وشوائب أخرى. وتعالج تقنيات المعالجة المختلفة المشكلات المختلفة.
تعد معالجة التدفق جزءًا من هذه العملية.
يمكن إضافة مادة تذويب إلى الألومنيوم المنصهر للتفاعل مع الشوائب والمساعدة في فصلها عن المعدن. وتصف الأدبيات الفنية المتعلقة بمعالجة الألومنيوم المنصهر كل من مواد التذويب الغازية والصلبة كطرق معترف بها لمعالجة المادة المنصهرة، حيث تعتمد آثارها على التركيب الكيميائي لمادة التذويب وظروف التكرير.
هذا التمييز مهم لأن “التكرير” ليس عملية واحدة.
قد تستخدم مصانع الصب عدة تقنيات بالتتابع أو بالجمع بينها:
| العلاج | الغرض الرئيسي | المعدات النموذجية |
|---|---|---|
| المعالجة بالتدفق | المعالجة الكيميائية وفصل الشوائب | نظام حقن التدفق |
| إزالة الغازات | تقليل الهيدروجين المذاب والعيوب المرتبطة بالغاز | نظام إزالة الغازات الدوار |
| الترشيح | إزالة الشوائب الصلبة من الألومنيوم المنصهر | فلتر رغوة السيراميك أو مرشح ذو طبقة عميقة |
| معالجة الخبث | فصل الألومنيوم واستخلاصه من الخبث | معدات معالجة الخبث |
| تنظيف الفرن | إزالة بقايا الفرن المتراكمة | تدفق تنظيف الأفران |
يعتمد التركيب الدقيق على السبيكة، ومواد الصهر، وعملية الصب، وجودة المعدن المطلوبة.
لذلك، ينبغي عادةً النظر إلى نظام الحقن التلقائي للمواد المساعدة على الصهر باعتباره جزءًا من نظام معالجة الألومنيوم المنصهر، وليس كبديل شامل لكل تقنيات التكرير.
لماذا يُشكل التكرير اليدوي لمخلفات صهر الألومنيوم مشكلة في الإنتاج
يمكن أن تكون عملية التكرير اليدوية قابلة للتطبيق في العمليات الأصغر حجمًا. ومع ذلك، فإن التدخل اليدوي المتكرر يصبح أكثر صعوبة مع زيادة حجم الإنتاج وسعة الفرن.
قد تظهر عدة مشاكل.
1. يتعين على المشغل العمل بالقرب من الفرن
تعد معالجة الألومنيوم المنصهر عملية صناعية تتم في درجات حرارة عالية. ويتطلب العمل اليدوي بجوار الفرن من المشغلين القيام مرارًا وتكرارًا بمهام بالقرب من المعدن الساخن وفتحات الفرن والأدوات وحاويات مادة التذويب والمعدات الأخرى.
لذلك، فإن الحد من التعرض غير الضروري لمنطقة الفرن يُعد هدفًا هامًّا في مجال الأتمتة.
ليس الهدف من الأتمتة بالضرورة هو التخلص من أي تدخل بشري. فلا يزال يتعين على المشغلين الإشراف على العملية، وصيانة المعدات، وتجهيز المواد، والتحقق من الإعدادات، والتصدي للحالات غير العادية.
والفرق هو أنهم لا يحتاجون إلى القيام يدويًّا بكل حركة تنقية متكررة.
2. قد يكون من الصعب توحيد إجراءات إضافة مادة الصهر يدويًّا
قد تعتمد العملية اليدوية اعتمادًا كبيرًا على مهارة المشغل.
على سبيل المثال، يمكن أن تتأثر العملية الفعلية بالعوامل التالية:
- المكان الذي يتم فيه إدخال التدفق
- ما مدى سرعة إضافته
- مدة العلاج
- كيف يقوم المشغل بتحريك المنجل أو جهاز الحقن
- كيف يتوزع التدفق عبر المادة المنصهرة
- ما هي كمية مادة التلحيم التي تُضاف خلال كل عملية معالجة؟
- ما إذا كان يتم اتباع نفس الإجراء التشغيلي في كل مرة
وحتى عندما يقوم مشغلون ذوو خبرة بتنفيذ العمل، فإن هذه المتغيرات قد تزيد من صعوبة توحيد العمليات.
توفر الأتمتة وسيلة لتحديد معايير التشغيل هذه بطريقة أكثر منهجية.
3. تتطلب الأفران الأكبر حجماً تحكماً أفضل في التوزيع
مع زيادة حجم الفرن، قد لا تؤدي مجرد إضافة مادة التذويب في مكان واحد إلى تحقيق نفس التوزيع الذي يوفره نمط الحركة المنظم عبر الفرن.
تُعد الهندسة المادية للفرن عاملاً مهمًّا.
يمكن أن يؤثر كل من موقع وحجم أبواب الفرن، ومساحة العمل المتاحة، وعمق الصهر، ومنطقة المعالجة المطلوبة، على الطريقة التي ينبغي أن يعمل بها نظام التكرير.
ولهذا السبب، لا ينبغي اختيار نظام التكرير التلقائي بناءً على معدل الحقن الأقصى فقط.
كما أن مسار التكرير مهم أيضًا.
كيف يُغير الحقن التلقائي للمواد المساعدة عملية التكرير
يجمع نظام الحقن التلقائي للمادة السائلة بين تغذية المواد وحركتها والتحكم فيها وحقنها في عملية واحدة.
وتبدو العملية المبسطة كما يلي:
تحضير التدفق → ضبط المعلمات → تحديد موضع المعدات → الحركة المتحكم فيها → حقن التدفق → إتمام المعالجة → فحص المشغل
بدلاً من أن يتحكم المشغل يدويًّا في كل حركة، يمكن للمعدات تنفيذ إجراءات التكرير المحددة مسبقًا.
وتتمثل أهم المزايا في التحكم في العملية وقابلية التكرار.
سرعة تكرير قابلة للتحكم
تعد كمية المادة المساعدة التي تدخل إلى المادة المنصهرة بمرور الوقت متغيرًا تشغيليًّا مهمًّا.
إذا كانت المعدات تسمح بضبط سرعة التكرير، فيمكن للمشغل تحديد معدل حقن محدد بدلاً من الاعتماد كليًّا على التغذية اليدوية.
يبلغ نطاق سرعة التكرير المعلن لنظام حقن AdTech Flux 0–5 كجم/دقيقة، قابل للتعديل.
لا ينبغي تفسير الإعداد الفعلي على أنه قيمة موصى بها بشكل عام. فالمعدل المناسب يعتمد على التدفق، وظروف الفرن، والهدف من المعالجة، وعملية الإنتاج.
مدة العلاج المحددة
ويمكن أيضًا تعريف عملية التكرير من خلال مدة المعالجة.
يمكن للنظام الآلي أن يتيح للمشغل تحديد مدة المعالجة في حدود معايير تشغيل الجهاز.
ويمكن أن يساعد ذلك في تحويل الإجراءات التي يتبعها كل مشغل على حدة إلى عملية موثقة.
وبالنسبة لإدارة الإنتاج، يُعد هذا الأمر مفيدًا بشكل خاص؛ لأن الإجراءات القابلة للتكرار أسهل في التدريب عليها ومراقبتها وتعديلها مقارنةً بالعمليات اليدوية غير المنظمة.
مسار حركة خاضع للرقابة
لا يقتصر توزيع التدفق على كمية المادة التي يتم حقنها فحسب.
كما أن المكان الذي يتحرك فيه جهاز الحقن داخل الفرن له أهمية أيضًا.
يوفر نظام حقن الفلوكس (Flux Injection System) الذي نشرته شركة AdTech خيارين لمسارات التكرير:
- مسار على شكل حرف Z
- مسار على شكل مروحة
يمكن اختيار المسار وفقًا لهيكل الفرن وظروف فتحه.
وهذا تمييز مهم بين مغذي التدفق البسيط ونظام التكرير الآلي المتنقل.
لا تقتصر وظيفة هذه المعدات على تغذية المواد فحسب، بل إنها تتحكم أيضًا في المكان الذي تجري فيه عملية التكرير.
لماذا يُعد مسار التكرير على شكل حرف Z أو على شكل مروحة أمرًا مهمًا؟
الفرن ليس وعاءً مختبريًّا مثاليًّا.
يؤثر شكلها وأبوابها وجدرانها ومواقدها وبطاناتها المقاومة للحرارة وغيرها من الهياكل الداخلية على المساحة المتاحة للتكرير.
ولذلك، قد لا تكون نقطة الحقن الثابتة الواحدة مناسبة لجميع تكوينات الأفران.
يمكن لمسار الحركة المبرمج أن يوزع عملية المعالجة على مساحة أكبر.
مسار التكرير على شكل حرف Z
يمكن النظر في اتباع مسار على شكل حرف Z عندما تكون فتحة الفرن ومنطقة العمل الداخلية أكثر ملاءمة لنمط الحركة ذهابًا وإيابًا.
ينبغي تحديد المسار الفعلي وفقًا لهندسة الفرن وتكوين المعدات.
مسار التكرير على شكل مروحة
يوفر المسار المصمم على شكل مروحة نمطًا آخر للحركة من أجل توزيع المعالجة عبر المساحة المتاحة في الفرن.
مرة أخرى، الهدف ليس الادعاء بأن مسارًا معينًا هو الأفضل بشكل عام.
يعتمد المسار المناسب على الفرن نفسه.
وهذا أحد الأسباب التي تدعو المشترين إلى تزويد الشركة المصنعة للمعدات برسومات الفرن، وأبعاد الفتحات، والسعة، وظروف التشغيل قبل إتمام تصميم النظام.
نظام الحقن التلقائي للفلوكس من شركة AdTech China
صُمم نظام حقن التدفق (Flux Injection System) من شركة AdTech China خصيصًا للتكرير الآلي للألمنيوم المنصهر.
وفقًا لمواصفات وحدة AdTech، تم تصنيف الجهاز على النحو التالي LQJL-001 وهي مصممة لأفران بأحجام تبدأ من من 20 طنًا إلى 120 طنًا. تستخدم هذه المعدات نظام التحكم عن بُعد الهيدروليكي اللاسلكي للتنقل، ويتميز بتصميم قابل لإعادة الشحن.
وتشمل المواصفات المنشورة ما يلي:
| المعلمة | نشرت شركة AdTech المواصفات |
|---|---|
| الطراز | LQJL-001 |
| حجم الفرن المناسب | 20–120 طن |
| طريقة الحركة | الأنواع المجنزرة والعجلية |
| طريقة التشغيل | مصدر طاقة لتخزين الطاقة |
| سرعة التكرير | 0–5 كجم/دقيقة، قابل للتعديل |
| مسار التكرير | على شكل مروحة وعلى شكل حرف Z |
| سعة خزان التكرير | 50 كجم و100 كجم |
تتضمن بنية المعدات ما يلي:
- هيكل المحرك
- نظام التحكم
- آلية الذراع التلسكوبي
- الطاقة الاحتياطية
- خزان التكرير
- أنبوب التكرير
يتيح هذا التكوين للنظام الجمع بين قابلية التنقل وتخزين التدفق والحقن والتحكم الآلي في وحدة واحدة.
كيف يقلل نظام التكرير التلقائي من الأعمال اليدوية في الفرن
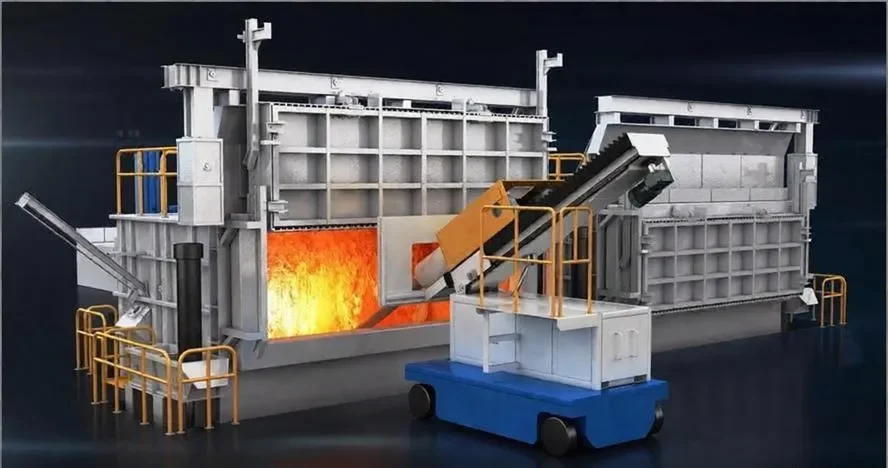
وتتمثل الفائدة المباشرة الأكبر في أن المشغل لا يضطر إلى القيام بحركة التكرير اليدوية بشكل مستمر.
صُمم نظام AdTech بحيث يمكن التحكم فيه عن بُعد ووضعه في المكان المناسب لعملية التكرير. وبعد ضبط المعلمات المطلوبة، يمكن للمعدات تنفيذ عملية التكرير تلقائيًّا.
وهذا يغير دور المشغل.
العملية اليدوية
يقوم المشغل بإعداد مادة الصهر → يتوجه نحو الفرن → يشغل معدات الحقن يدويًّا → يتحكم في الحركة → يتحكم في عملية المعالجة → يكمل العملية
العملية الآلية
يقوم المشغل بإعداد مادة التذويب → يضبط المعلمات → يضع المعدات في مواقعها → يبدأ عملية التكرير التلقائي → يشرف على العملية
العملية الثانية لا تلغي الحاجة إلى الموظفين المهرة.
بل إنها تُحرر المشغل من الأعمال البدنية المتكررة وتوجهه نحو الإشراف على العمليات.
هذا التمييز مهم لتحقيق أتمتة واقعية للمصانع.
ما المقصود فعليًّا بـ“التكرير الموحد”؟
لا ينبغي تفسير عملية التكرير الموحد على أنها ضمان بأن تكون الظروف الكيميائية متطابقة في كل جزء من الفرن.
من الناحية العملية، يتمثل الهدف في تحسين توزيع عملية التكرير من خلال التحكم في الحركة والحقن.
تستخدم معدات شركة AdTech مسارات حركة قابلة للبرمجة، بما في ذلك أنماط على شكل حرف Z وعلى شكل مروحة، لتكييف مسار التكرير مع هيكل الفرن وأبعاد بابه.
ويمكن أن يقلل ذلك من الاعتماد على وضعية حقن يدوية واحدة.
لا تزال النتيجة الفعلية لعملية التكرير تعتمد على عدة عوامل:
- كيمياء التدفق
- حالة التدفق
- جرعة التدفق
- معدل الحقن
- غاز الحامل، عند الاقتضاء
- درجة حرارة الذوبان
- تركيبة السبيكة
- هندسة الفرن
- عمق الانصهار
- وقت العلاج
- إعدادات المشغل
- الترشيح اللاحق أو إزالة الغازات
لذلك، ينبغي النظر إلى الآلة الأوتوماتيكية باعتبارها أداة للتحكم في العمليات، وليس ضمانًا لتحقيق نتيجة معدنية معينة بغض النظر عن ظروف التشغيل.
التكرير التلقائي لا يحل محل جميع عمليات معالجة الذوبان
هذه واحدة من أهم النقاط بالنسبة للمشترين.
لا يؤدي نظام الحقن التلقائي للمواد المساعدة ونظام إزالة الغازات الدوار بالضرورة نفس الوظيفة.
قد يكون للمعالجة بالفلوكس وإزالة الغازات أهداف مختلفة.
على سبيل المثال، تصف الأدبيات الفنية استخدام المواد المساعدة كجزء من معالجة الألومنيوم المنصهر، كما تصف معالجة الغاز الخامل لإزالة الهيدروجين المذاب. وفي بعض العمليات الصناعية، قد تُستخدم معالجة المواد المساعدة ومعالجة الغاز كمرحلتين متكاملتين.
وبالمثل، فإن الترشيح باستخدام الرغوة الخزفية يعالج الشوائب الصلبة الموجودة في المرحلة اللاحقة لعملية معالجة المادة المنصهرة.
وبالتالي، يمكن أن تبدو سلسلة معالجة الألومنيوم المنصهر المبسطة كما يلي:
الصهر → المعالجة بالفلوكس → إزالة الغازات → الترشيح → الصب
يعتمد التسلسل الدقيق على عملية الإنتاج.
قد تحتاج مصانع الصب التي تنتج منتجات من سبائك الألومنيوم عالية الجودة إلى عدة مراحل معالجة بدلاً من الاعتماد على آلة واحدة.
حقن الصهر التلقائي مقابل إضافة الصهر يدويًّا
يعتمد الاختيار بين التشغيل اليدوي والتشغيل الآلي على ظروف الإنتاج في المصنع.
| العامل | التكرير اليدوي | الحقن التلقائي للمادة المساعدة |
|---|---|---|
| التكلفة الأولية للمعدات | أقل | أعلى |
| مشاركة المشغلين | عالية | انخفاض أثناء العلاج |
| قابلية تكرار العملية | يعتمد على المشغل | يتم التحكم فيه بواسطة المعلمات |
| التحكم في الحركة | يدوي | مبرمج |
| تشغيل الأفران الكبيرة | أكثر صعوبة | أكثر ملاءمة للأتمتة |
| تحسين التحكم في السرعة | يدوي | قابل للتعديل |
| التحكم في المسار | يدوي | خيارات على شكل حرف Z/على شكل مروحة |
| الأعمال المتكررة بجانب الفرن | أعلى | أقل |
| توثيق العمليات | أصعب | أسهل في التوحيد |
وهذا لا يعني أن المعدات الآلية ضرورية دائمًا.
قد تجد ورشة صب صغيرة، ذات عمليات إنتاج بسيطة نسبيًا وتكرار معالجة منخفض، أن المعالجة اليدوية كافية.
تزداد أهمية الأتمتة عندما تصبح العمليات اليدوية المتكررة، أو حجم الفرن، أو حجم الإنتاج، أو اتساق العملية، أو متطلبات العمالة، من الأمور التي تثير قلقًا كبيرًا.
متى ينبغي لمصنع صب الألمنيوم أن يفكر في اعتماد عملية التكرير الآلي؟
هناك عدة حالات قد تستدعي تقييم حقن التدفق التلقائي.
عمليات التكرير عالية التردد
إذا كان المشغلون يقومون بعمليات التكرير عدة مرات في كل وردية عمل، فإن تقليل الأعمال اليدوية المتكررة يمكن أن يحقق فائدة تشغيلية ملموسة.
الأفران المتوسطة والكبيرة
تم تصميم نظام AdTech خصيصًا من أجل أفران سعة 20–120 طنًا, ، مما يجعل ترسبات الفرن أحد العوامل المستهدفة في التطبيق.
استخدام عدة مشغلين يتبعون إجراءات مختلفة
إذا كان هناك عدة مشغلين يقومون بنفس عملية التكرير ولكنهم يتبعون أساليب تشغيل مختلفة قليلاً، فإن الأتمتة المعتمدة على المعلمات يمكن أن تساعد في توحيد الإجراءات.
الحاجة إلى تحسين سجلات العمليات
يمكن أن تسهّل المعدات الآلية عملية تحديد الإعدادات المحددة لما يلي:
- وقت العلاج
- سرعة الحقن
- كمية التدفق
- مسار الحركة
وهذا يخلق عملية أكثر تنظيماً لإدارة الإنتاج.
تعد العمالة في قسم الأفران عنق الزجاجة
إذا كان المشغلون يقضون وقتًا طويلاً في القيام بعمليات متكررة في الأفران، فإن الأتمتة يمكن أن تتيح لهم التركيز على الإشراف والتفتيش وإعداد المواد ومراقبة الجودة ومهام أخرى.
ما الذي يجب على المشترين التحقق منه قبل شراء نظام حقن الصهر الأوتوماتيكي؟
لا ينبغي للمشتري أن يختار نظام تكرير آليًّا بناءً على السعة المعلن عنها للآلة فقط.
يجب تجهيز المعلومات التالية قبل طلب عرض الأسعار.
1. سعة الفرن
يرجى ذكر السعة الفعلية للفرن وتوضيح ما إذا كانت السعة المذكورة تشير إلى السعة الاسمية للفرن أم إلى الوزن النموذجي للمادة المذابة أثناء التشغيل.
بالنسبة للنظام الذي نشرته شركة AdTech، يتراوح حجم الفرن المطبق بين 20 و120 طنًا.
2. أبعاد فتحة الفرن
تُعد فتحة الفرن ذات أهمية خاصة لأن نظام الحقن يحتاج إلى الوصول إلى منطقة المعالجة المطلوبة.
يرجى تقديم:
- أبعاد الباب
- موقع الباب
- طول الفرن وعرضه
- عمق الذوبان التقريبي
- المساحة التشغيلية المتاحة حول الفرن
3. تدفق التكرير
يجب أن تتناسب المعدات مع تدفق التكرير الفعلي.
يرجى تقديم:
- نوع التدفق
- على شكل مسحوق أو حبيبات
- خصائص الجسيمات
- الكثافة الظاهرية (إن وجدت)
- الجرعة الموصى بها
- حالة الرطوبة
- تعليمات تقديم الطلب للموردين
لا تفترض أن كل تدفق يمكن حقنه باستخدام إعدادات متطابقة.
4. سرعة التكرير المطلوبة
ينبغي تحديد معدل المعالجة المطلوب بناءً على التدفق والعملية.
النطاق المعلن لشركة AdTech هو 0–5 كجم/دقيقة، وهو قابل للتعديل.
وهذا لا يعني أن كل عملية يجب أن تعمل بمعدل 5 كجم/دقيقة.
ينبغي تحديد الإعداد الصحيح وفقًا لمتطلبات العلاج الفعلية.
5. مسار التكرير المطلوب
اسأل عما إذا كان الفرن أكثر ملاءمةً لـ:
- حركة على شكل حرف Z
- حركة على شكل مروحة
ينبغي تقييم المسار في ضوء هيكل الفرن، بدلاً من اختياره لمجرد أن أحد الأنماط يبدو أكثر كفاءة.
6. سعة خزان التكرير
تقدم شركة AdTech خيارات خزانات التكرير التالية:
- 50 كيلوغرامًا
- 100 كجم
يعتمد الحجم المناسب على وتيرة العلاج، واستهلاك التدفق، ودورة تشغيل المعدات، ومتطلبات الإنتاج.
الأخطاء الشائعة عند أتمتة عملية تكرير معدن الألومنيوم المصهور
يمكن للأتمتة أن تحل المشكلات التشغيلية، لكنها لا تستطيع تعويض عيوب عملية التكرير المصممة بشكل خاطئ.
الخطأ الأول: اعتبار الأتمتة بديلاً عن التحكم في العمليات
إن تركيب آلة أوتوماتيكية دون تحديد معلمات التكرير لا يؤدي تلقائيًا إلى إنشاء عملية موحدة المعايير.
يجب على المصنع أولاً تحديد ما يسعى إلى التحكم فيه.
الخطأ الثاني: اختيار المعدات بناءً على سعة الفرن فقط
يمكن أن يكون لفرنين بنفس السعة أشكال وفتحات مختلفة تمامًا.
لذلك، ينبغي أن تُعتبر خصائص هندسية الفرن جزءًا من عملية اختيار المعدات.
الخطأ الثالث: تجاهل خصائص التدفق
يجب أن يكون مغذي مادة التلحيم متوافقًا مع المادة الفعلية التي يتم حقنها.
يمكن أن تؤثر كل من حجم الجسيمات، وقابلية التدفق، والرطوبة، والجرعة، والتركيب الكيميائي على العملية.
الخطأ الرابع: الافتراض بأن السرعة الأكبر في الحقن هي الأفضل دائمًا
لا يعني ارتفاع معدل الحقن بالضرورة تحسين عملية التكرير.
ينبغي تحسين العملية بما يتناسب مع التدفق، والمادة المنصهرة، والفرن، والهدف المطلوب من المعالجة.
الخطأ الخامس: توقع أن يحل حقن المذيب محل عملية الترشيح
تتناول معالجة التدفق والترشيح جوانب مختلفة من نظافة المعدن المنصهر.
يمكن أن يوفر الترشيح باستخدام الرغوة الخزفية حاجزًا ماديًا يمنع مرور الشوائب الصلبة في اتجاه مجرى السائل.
ينبغي أن تقوم مصانع الصب بتقييم سلسلة معالجة السائل المصهور بأكملها، بدلاً من التوقع بأن تؤدي تقنية واحدة جميع الوظائف.
الخطأ السادس: تجاهل تدريب المشغلين
تقلل الأتمتة من الأعمال البدنية المتكررة، لكن لا يزال يتعين على المشغلين فهم ما يلي:
- تحضير مادة «فلوكس»
- ضبط المعلمات
- فحص المعدات
- حالة الفرن
- الحالات غير العادية
- الصيانة
- إجراءات السلامة
ينبغي أن تؤدي الأتمتة إلى تحسين العملية، لا إلى إزالة المعرفة المتعلقة بها من المصنع.
كيفية إنشاء عملية معالجة أكثر آلية لخليط الألومنيوم المصهور
بالنسبة لمصانع الصب التي تخطط لتوسيع نطاق الأتمتة، يمكن اعتبار حقن المادة المساعدة إحدى مراحل نظام أكبر.
إحدى البنى المحتملة للعملية هي:
1. الذوبان
يتم صهر المواد الخام والمواد المضافة لتكوين السبائك وفقًا لتركيبة الإنتاج.
2. معالجة التدفق
يقوم نظام الحقن التلقائي للمواد المساعدة بإدخال مادة التكرير المختارة وفقًا لإجراءات المعالجة المحددة.
3. إزالة الغازات
وحيثما دعت الحاجة، يمكن استخدام نظام إزالة الغازات من الألومنيوم لمعالجة مشكلة الهيدروجين المذاب وتلبية المتطلبات ذات الصلة بجودة المادة المنصهرة.
4. الترشيح
يمكن استخدام مرشح رغوي خزفي، أو صندوق ترشيح، أو مرشح ذي طبقة عميقة، أو أي تقنية ترشيح مناسبة أخرى لإزالة الشوائب الصلبة قبل الصب.
5. تحويل الغسيل
يقوم نظام القنوات المصمم بشكل سليم بنقل الألومنيوم المنصهر مع الحفاظ على تدفق متحكم فيه وتقليل الاضطرابات غير الضرورية إلى أدنى حد.
6. الصب
يدخل المعدن المعالج في عملية الصب.
هذا النهج القائم على النظام أكثر فائدة من النظر إلى كل قطعة من المعدات على حدة.
دور شركة «أدتك تشاينا» في نظام معالجة معدن الألومنيوم المصهور
تزود شركة «AdTech China» المعدات والمواد الاستهلاكية اللازمة لمعالجة الألومنيوم المنصهر، بما في ذلك المرشحات الرغوية الخزفية، وأنظمة إزالة الغازات من الألومنيوم، ومعدات الترشيح، والمواد المساعدة على الصهر، وأنظمة القنوات، وأنظمة حقن المواد المساعدة على الصهر.
بالنسبة لمصنع صب يسعى بشكل خاص إلى أتمتة عملية التكرير، فإن نظام حقن AdTech Flux هو الحل الأكثر صلة بالموضوع بشكل مباشر.
تم تصميم التكوين المنشور على أساس ما يلي:
- تطبيقات الأفران ذات السعة 20–120 طنًا.
- سرعة تكرير قابلة للتعديل من 0 إلى 5 كجم/دقيقة.
- خزانات تكرير سعة 50 كجم أو 100 كجم.
- التحرك على جنزير أو على عجلات.
- مسارات التكرير على شكل حرف Z أو على شكل مروحة.
- التحكم الآلي في المعلمات.
- التشغيل عن بُعد.
- مصدر طاقة مستقل يعتمد على تخزين الطاقة.
لا تكمن قيمة هذا التكوين في مجرد قيامه بضخ التدفق فحسب.
وهي تجمع بين تغذية التدفق، والحركة، والتحكم في العمليات في عملية تكرير آلية.
بالنسبة للمصنع الذي يفكر في استخدام هذا النوع من المعدات، فإن الخطوة التالية الأكثر فائدة هي تزويد مورد المعدات بقدرة الفرن، ورسم أو أبعاد الفرن، وحجم باب الفرن، ومعلومات عن مادة التذويب، وإجراءات المعالجة المستهدفة، وظروف الإنتاج المتوقعة.
تتيح هذه المعلومات للمورد تحديد ما إذا كانت التكوينات المقترحة للمعدات مناسبة أم لا، بدلاً من الاعتماد على المواصفات العامة للآلة.
الأسئلة المتداولة
هل يعتبر الحقن التلقائي للمواد المساعدة مناسبًا لمسابك الألومنيوم؟
ويمكن أن يكون هذا النظام مناسبًا للمسابك التي ترغب في تقليل الأعمال اليدوية المتكررة في عملية التكرير، وتطبيق معالجة أكثر تحكمًا باستخدام مادة التذويب. وتعتمد مدى ملاءمة هذا النظام على حجم الفرن، وهندسته، وخصائص مادة التذويب، وحجم الإنتاج، ومتطلبات المعالجة.
ما هو نظام الحقن التلقائي للمواد المساعدة؟
وهو نظام معدات آلي يقوم بضخ مادة التكرير في الألومنيوم المنصهر وفقًا لمعايير تشغيل محددة. واعتمادًا على تصميم المعدات، يمكنه التحكم في معدل الحقن ومدة المعالجة ومسار الحركة ومتغيرات تشغيلية أخرى.
ما هي أحجام الأفران التي يمكن لنظام حقن التدفق AdTech التعامل معها؟
تشير المواصفات الفنية المنشورة من شركة AdTech الخاصة بالطراز LQJL-001 إلى أن حجم الفرن المناسب يتراوح بين 20 و120 طنًا.
ما هي سرعة المعالجة في نظام AdTech؟
يمكن ضبط سرعة التكرير المعلنة في نطاق يتراوح بين 0 و5 كجم/دقيقة. ويعتمد معدل التشغيل المناسب على مادة التسييل وعملية التكرير الفعلية.
ما هي طرق التكرير المتاحة؟
يدعم النظام المنشور مسارات التكرير على شكل حرف Z وعلى شكل مروحة على حد سواء. وينبغي اختيار المسار المناسب وفقًا لهيكل الفرن وظروف التشغيل.
هل يمكن للتكرير الآلي أن يلغي الحاجة إلى المشغلين تمامًا؟
الغرض من هذا النظام هو تقليل التدخلات اليدوية المتكررة، وليس الاستغناء عن الموظفين. فلا يزال هناك حاجة إلى المشغلين لإجراء عمليات الإعداد والإشراف ومناولة المواد والفحص والصيانة والتحكم في العمليات.
هل يحل حقن مادة التذويب محل عملية إزالة الغازات من الألومنيوم؟
ليس بالضرورة. فمعالجة التدفق وإزالة الغازات يمكن أن تحققا أهدافًا مختلفة في معالجة المادة المنصهرة. وقد تستخدم مصانع الصب كلا العمليتين اعتمادًا على نوع السبائك والمواد الخام ومتطلبات الصب وأهداف الجودة.
هل يمكن أن يحل الحقن التلقائي للمواد المساعدة محل الترشيح باستخدام الرغوة الخزفية؟
لا. تعتبر معالجة الفلوكس والترشيح الفيزيائي عمليتين مختلفتين. ويمكن استخدام مرشح رغوي خزفي في مرحلة لاحقة لإزالة الشوائب الصلبة من الألومنيوم المنصهر بطريقة فيزيائية.
ما المعلومات التي يجب أن أقدمها عند طلب عرض أسعار لنظام تكرير آلي؟
يرجى تقديم، كحد أدنى، سعة الفرن، وأبعاده، وأبعاد فتحة الفرن، ونوع مادة التذويب، والاستهلاك التقريبي لهذه المادة، وإجراءات المعالجة المطلوبة، وحجم الإنتاج، وأي معدات موجودة لإزالة الغازات أو الترشيح.
هل يمكن تخصيص نظام التكرير التلقائي ليتناسب مع فرن معين؟
يوفر النظام المنشور تكوينات مختلفة للحركة ومسارات تكرير متنوعة. وبالنسبة لفرن معين، يجب على المورد تقييم هيكل الفرن وأبعاد بابه ومساحة العمل ومتطلبات العملية قبل تأكيد تكوين المعدات.