

Nozel pengecoran berkelanjutan adalah komponen yang membantu mengalirkan atau mengendalikan aliran bahan selama proses pengecoran berkelanjutan, namun istilah ini mencakup berbagai produk dengan tujuan yang berbeda-beda. Dalam industri baja, istilah ini sering merujuk pada komponen pengendali aliran yang terbuat dari bahan tahan api, seperti nozel masuk terendam dan nozel tundish. Dalam pengecoran strip aluminium, produk yang dimaksud mungkin berupa sebuah ujung cor atau nosel cor yang mendistribusikan aluminium cair ke zona pengecoran. Pemilihan komponen yang tepat memerlukan penyesuaian bahan, geometri, dimensi, dan karakteristik alirannya dengan mesin pengecoran. AdTech China menyediakan ujung cor, spacer, hard ears, kotak depan, dan saluran cor yang dapat dilepas untuk aplikasi pengecoran dan penggulungan aluminium. Spesifikasi ujung cor yang dipublikasikan mencakup panjang 200 hingga 2.300 mm, lebar 50 hingga 600 mm, dan ketebalan ujung 1,6 hingga 10 mm, dengan ketentuan konfirmasi sesuai desain yang dibutuhkan.
Apa Itu Nozel Pengecoran Berkelanjutan?
Nozel pengecoran kontinu adalah komponen penyalur aliran yang digunakan dalam proses pengecoran kontinu. Fungsinya bergantung pada bahan yang dicor, konfigurasi mesin, dan posisi komponen tersebut dalam jalur produksi.
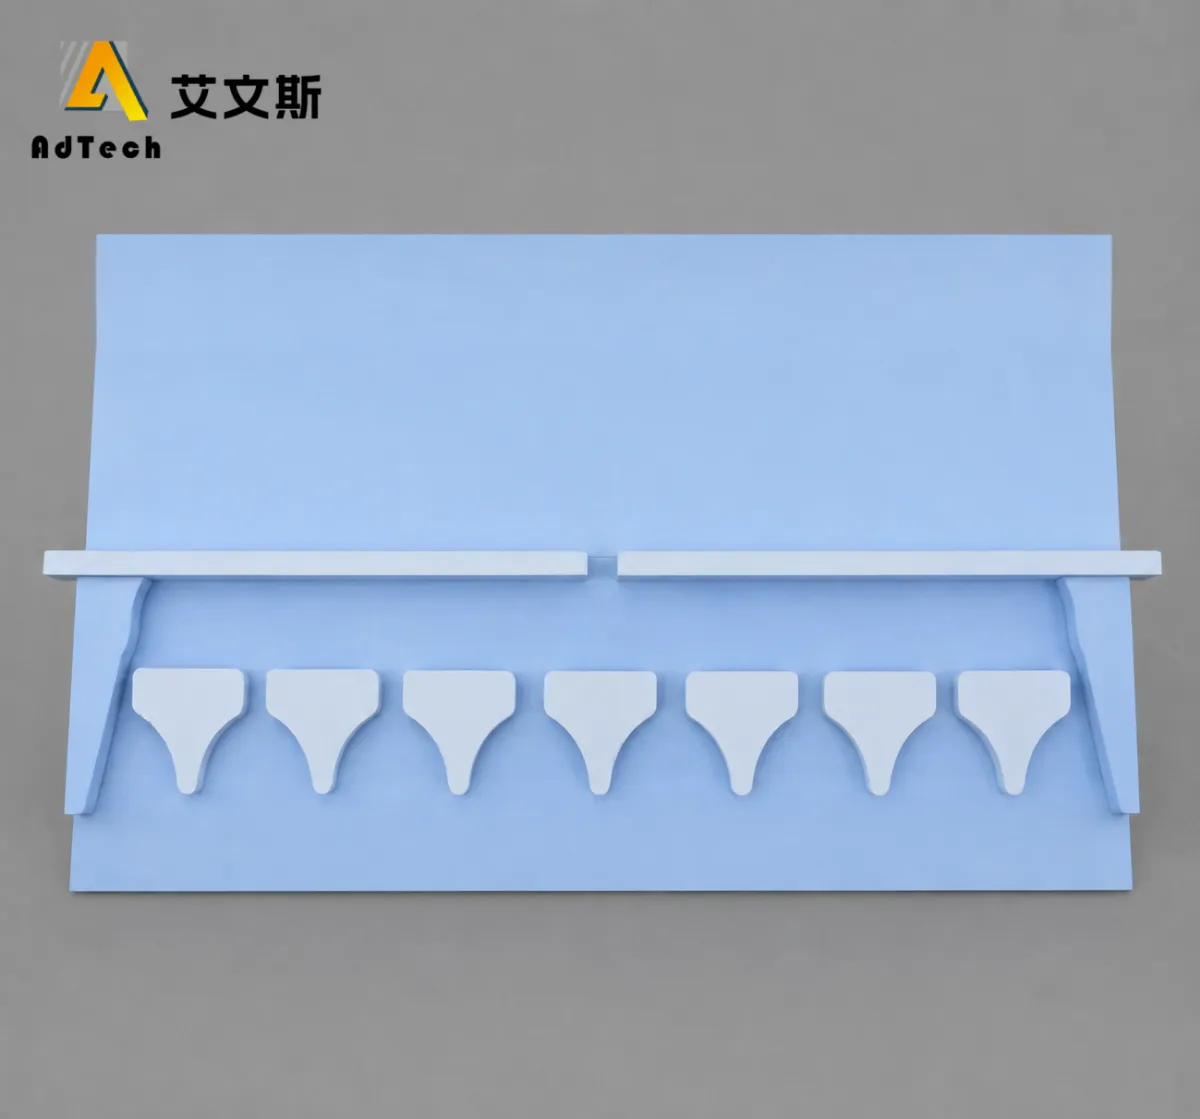
Istilah tersebut tidak cukup spesifik untuk mengidentifikasi suatu produk secara mandiri. Pembeli sebaiknya memastikan apakah mereka membutuhkan komponen yang mengalirkan logam cair, mengontrol distribusinya, atau menyemprotkan air pendingin ke untaian yang telah terbentuk.
Tiga Kategori Produk yang Berbeda
| Kategori produk | Aplikasi utama | Fungsi utama |
|---|---|---|
| Nozel pengatur aliran dalam proses pembuatan baja | Pengecoran baja secara kontinu | Mengangkut baja cair, mengendalikan aliran, dan membantu melindungi logam dari reoksidasi |
| Nozel semprotan pendingin sekunder | Mesin pengecoran baja secara kontinu | Lakukan pendinginan dengan air atau kabut udara pada untaian yang sudah setengah mengeras |
| Nozel dan ujung coran aluminium | Pengecoran dan penggulungan aluminium | Mengalirkan aluminium cair dan mengendalikan penyebarannya saat proses pembekuan dimulai |
Kategori-kategori ini memiliki persyaratan bahan, antarmuka mekanis, dan kondisi pengoperasian yang berbeda-beda.
Pemasok sistem pengecoran baja kontinu menggambarkan penutup wadah tuang, nosel tundish, dan nosel terendam sebagai bahan tahan api fungsional yang digunakan dalam pengendalian aliran baja. Sementara itu, pemasok peralatan pendingin sekunder membedakan nosel semprotan hidraulik dari nosel kabut udara, yang dipilih sesuai dengan strategi pendinginan dan konfigurasi mesin.
Bagi pabrik pengecoran aluminium, ujung cor (caster tip) atau nosel pengecoran aluminium mungkin merupakan produk yang tepat saat aluminium cair dialirkan ke dalam sistem pengecoran strip atau sistem pengecoran dan penggulungan yang serupa.
Mengapa Perbedaan Ini Penting Saat Membeli
Seorang pembeli yang mencari “nozel pengecoran kontinu” mungkin akan menerima penawaran harga untuk bahan tahan api pembuatan baja, nozel semprot, atau ujung cetakan aluminium.
Produk-produk ini tidak dapat saling menggantikan hanya karena semuanya disebut "nozzle".
Sebelum menghubungi pemasok, tentukan jenis logam yang akan dicetak, metode pengecoran, serta posisi tepat komponen tersebut di dalam mesin. Sertakan juga detail produsen peralatan dan gambar komponen yang sudah ada, jika tersedia.
Langkah sederhana ini membantu mencegah terjadinya penawaran harga untuk bahan, geometri, atau aplikasi pengoperasian yang salah.
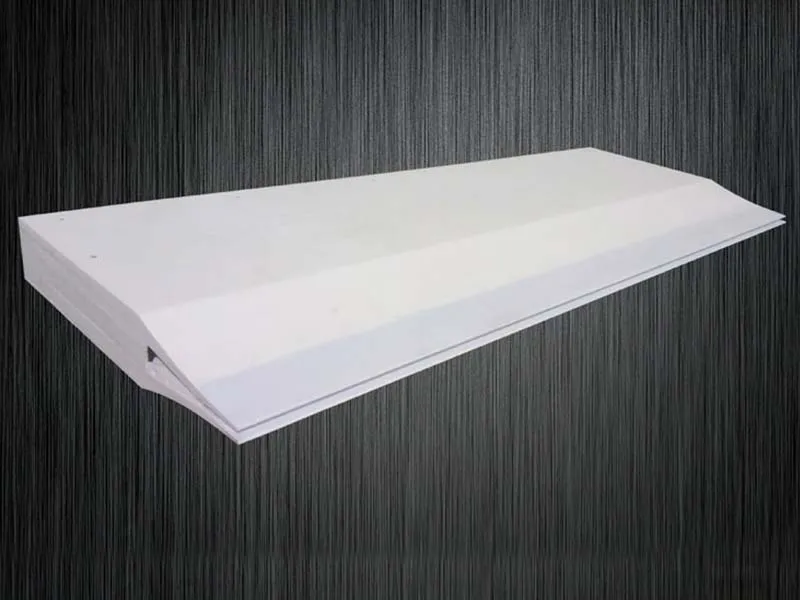
Apa Fungsi Ujung Roda Aluminium?
Ujung cor aluminium adalah komponen penyalur aliran presisi yang digunakan dalam sistem pengecoran dan penggulungan berkelanjutan tertentu. Dalam proses pengecoran strip dengan dua rol, ujung cor dan spacer yang menyertainya membentuk rongga yang dilalui aliran aluminium cair sebelum mengeras menjadi strip tipis.
Dimensi dan geometri internal rakitan ini berperan dalam menentukan bagaimana logam tersebar di sepanjang lebar coran.
Informasi produk yang diterbitkan oleh Pyrotek menjelaskan bahwa ujung cetakan dan nosel merupakan komponen yang memengaruhi lebar lembaran aluminium selama proses pengecoran berkelanjutan. Informasi tersebut juga menjelaskan bahwa bagian ujung cetakan dan spacer membentuk rongga aliran logam tepat sebelum lembaran tersebut mengeras.
Fungsi Utama Ujung Roda Kastor
1. Mengirimkan aluminium cair ke zona pengecoran.
Ujung cetakan berfungsi sebagai saluran terakhir yang dilalui logam sebelum memasuki wilayah di mana proses pemadatan dimulai. Bentuk geometrisnya harus sesuai dengan tata letak pengecoran yang direncanakan.
2. Mendukung distribusi yang merata di seluruh lebar cetakan.
Distribusi aliran yang tidak merata dapat dikaitkan dengan variasi ketebalan atau masalah kualitas lainnya. Oleh karena itu, geometri saluran bagian dalam, kondisi ujung, dimensi spacer, dan pasokan logam di bagian hulu harus dievaluasi secara bersamaan.
3. Tentukan geometri pengecoran yang diperlukan.
Lebar ujung, ketebalan, geometri tepi, dan keselarasan pemasangan harus sesuai dengan mesin. Komponen pengganti yang berbeda dari desain aslinya dapat mengubah saluran aliran yang tersedia atau posisi komponen tersebut relatif terhadap rol pengecoran.
4. Jaga agar permukaan kontak logam tetap dalam kondisi yang baik.
Kondisi permukaan dan kompatibilitas bahan sangat penting karena komponen tersebut tetap bersentuhan dengan aluminium cair selama pengoperasian. Persyaratan yang berlaku bergantung pada jenis paduan, suhu, metode produksi, dan desain komponen.
Cara Kerja Ujung Roda pada Komponen Lainnya
Ujung roda biasanya dianggap sebagai bagian dari rakitan yang lebih besar, bukan sebagai komponen yang berdiri sendiri.
Komponen-komponen terkait antara lain:
- Spacer: Membantu membentuk celah yang diperlukan di antara bagian-bagian ujung cetakan.
- Komponen telinga atau ujung yang keras: Mendukung konfigurasi tepi rakitan, tergantung pada desain mesin.
- Pemblokir atau sekat: Digunakan pada bagian yang ditentukan untuk mengatur distribusi aliran lokal.
- Kotak depan atau kotak pengatur aliran: Menerima dan mendistribusikan logam cair ke bagian hulu.
- Mencuci: Memindahkan aluminium cair antar tahap proses.
Seri Caster yang dipublikasikan oleh AdTech mencakup ujung roda, spacer, telinga roda, penahan, saluran logam cair yang dapat dipindahkan, dan kotak depan. Deskripsi produknya menyebutkan bahwa ujung roda caster, spacer, dan telinga keras merupakan komponen yang terbuat dari bahan komposit serat berskala nano yang diproses dengan presisi, sedangkan kotak depan dan saluran yang dapat dilepas dijelaskan sebagai produk aluminium-silika untuk mengontrol aliran logam cair pada jalur pengecoran dan penggulungan pelat, strip, dan foil aluminium.
Tidak semua mesin pengecoran menggunakan semua komponen ini dalam konfigurasi yang sama. Pastikan perakitan yang diperlukan sesuai dengan tata letak mesin yang sebenarnya.
Bahan Apa Saja yang Digunakan untuk Nozel Pengecoran Aluminium?
Pemilihan bahan memengaruhi perilaku komponen saat bersentuhan dengan aluminium cair, termasuk stabilitas dimensinya, ketahanan terhadap erosi, perilaku termal, dan kondisi permukaannya.
Tidak ada satu pun deskripsi bahan yang dapat diterapkan pada setiap nosel pengecoran kontinu. Nosel pembuatan baja, nosel semprot, dan ujung pengecoran aluminium memiliki fungsi yang berbeda-beda dan memerlukan spesifikasi produk yang berbeda pula.
Bahan Komposit Serat Skala Nano
AdTech menjelaskan bahwa ujung caster, spacer, dan hard ears-nya merupakan produk yang dibentuk melalui proses filtrasi hisap vakum dari bahan komposit serat berskala nano dan diproses menggunakan peralatan presisi.
Informasi produk yang dipublikasikan tersebut menyebutkan beberapa karakteristik yang relevan:
- Dimensi yang dikendalikan secara presisi.
- Permukaan yang kedap dan sifat anti lengket pada bagian-bagian utama yang dilapisi dengan lapisan nano.
- Ketahanan terhadap erosi oleh aluminium cair.
- Isolasi termal.
- Deformasi rendah.
- Sebuah struktur internal yang dirancang untuk menyediakan saluran aliran simetris yang sesuai.
Ini adalah karakteristik yang dijelaskan dalam literatur produk dari produsen, bukan jaminan bahwa kinerja yang sama akan tercapai di setiap lingkungan pengoperasian. Hasil yang sebenarnya bergantung pada jenis produk yang tepat, serta kondisi pemasangan dan pengecoran.
Mengapa Kondisi Permukaan Itu Penting
Kondisi permukaan ujung cetakan dapat memengaruhi interaksi antara komponen tersebut dengan aluminium cair.
Penumpukan, erosi, atau kerusakan pada permukaan aliran yang kritis dapat mengubah geometri saluran yang efektif. Hal ini dapat memengaruhi perilaku aliran, meskipun dimensi luarnya tampak benar.
Saat mengevaluasi suatu produk, mintalah pemasok untuk menjelaskan perlakuan permukaannya, kompatibilitasnya dengan paduan yang dimaksud, serta prosedur penanganan yang direkomendasikan.
Jika diperlukan lapisan anti lengket atau lapisan tahan api, pastikan apakah lapisan tersebut sudah termasuk dalam spesifikasi ujung pengecor atau harus diaplikasikan secara terpisah.
AdTech juga mencantumkan BN Coating dan Lumpur Tahan Api untuk digunakan pada permukaan yang bersentuhan dengan aluminium pada produk-produk seperti saluran pembuangan, kotak filter, ujung cetakan, dan komponen pengecoran hot-top. Hal ini tidak boleh diartikan sebagai bukti bahwa setiap ujung cetakan dilengkapi dengan lapisan BN sebagai standar. Pengaturan lapisan harus dikonfirmasi untuk setiap pesanan tertentu.
Spesifikasi Apa yang Paling Penting dalam Memilih Nozel Pengecoran Berkelanjutan?
Spesifikasi yang paling penting adalah spesifikasi yang menentukan apakah komponen tersebut sesuai dengan mesin pengecoran dan memberikan perilaku aliran yang diperlukan dalam kondisi produksi yang sebenarnya.
Penjelasan umum seperti “nozel suhu tinggi” tidak cukup untuk memilih suku cadang pengganti secara tepat.
1. Jenis Mesin dan Proses Pengecoran
Mari kita mulai dengan metode pengecoran.
Proses pengecoran strip dengan dua rol, pengecoran sabuk, serta pengecoran billet atau slab dengan pendinginan langsung memiliki sistem penyaluran logam yang berbeda-beda. Ujung mesin pengecor yang dirancang untuk membentuk strip tipis di antara dua rol tidak boleh dianggap cocok untuk konfigurasi pengecoran yang berbeda.
Catat nama produsen mesin, model, metode pengecoran, dan posisi pemasangan komponen.
2. Dimensi dan Toleransi
AdTech menerbitkan rentang spesifikasi ukuran tetap berikut ini untuk produk ujung roda rodanya:
| Parameter | Spesifikasi yang telah diterbitkan |
|---|---|
| Panjang | 200 hingga 2.300 mm |
| Lebar | 50 hingga 600 mm |
| Ketebalan ujung | 1,6 hingga 10 mm |
| Bentuk | Kamar atau horizontal, sebagaimana tercantum dalam informasi produk |
Rentang-rentang ini berfungsi sebagai acuan awal, bukan sebagai rekomendasi bahwa setiap kombinasi panjang, lebar, dan ketebalan tersedia atau kompatibel dengan setiap lini pengecoran.
Sebelum memesan, pastikan dimensi sebenarnya sesuai dengan gambar yang telah disetujui. Cantumkan geometri tepi yang relevan, antarmuka pemasangan, dimensi spacer, serta toleransi khusus mesin apa pun.
3. Geometri Saluran Aliran Internal
Rongga bagian dalam harus sesuai dengan pola distribusi aluminium cair yang diinginkan.
Dua ujung cetakan dengan dimensi luar yang serupa tetap dapat memiliki perbedaan dalam geometri saluran internalnya. Desain internal yang tidak kompatibel dapat mengubah distribusi logam yang masuk ke zona pengecoran.
Jika tersedia gambar atau sampel, mintalah pemasok untuk mengonfirmasi susunan saluran internal serta perbedaan apa pun dibandingkan dengan komponen yang ada.
4. Kondisi Pengoperasian
Sebutkan kelompok paduan aluminium yang sebenarnya serta rentang suhu operasi pada titik pengecoran. Selain itu, sebutkan juga lebar pengecoran yang direncanakan, kecepatan produksi, serta masalah apa pun yang diketahui terkait aliran.
Rincian ini membantu pemasok menilai kesesuaian tanpa berasumsi bahwa suatu komponen yang cocok untuk satu lini produksi akan bekerja dengan cara yang sama pada lini produksi lainnya.
5. Perawatan Permukaan dan Penanganan
Pastikan apakah produk yang diminta sudah dilengkapi dengan lapisan permukaan, apakah diperlukan lapisan tambahan, serta bagaimana komponen jadi tersebut harus disimpan, ditangani, dan dipasang.
Tanyakan mengenai prosedur pemanasan awal yang telah disetujui, jika berlaku. Jangan meniru nilai suhu atau waktu penahanan dari produk pabrikan lain kecuali jika pemasok memastikan bahwa prosedur yang sama memang sesuai.
Cara Memilih Ujung Roda untuk Berbagai Aplikasi Pengecoran
Desain nosel atau ujung cetakan yang diperlukan bergantung pada proses pengecoran, bukan semata-mata pada nama logamnya.
| Permohonan audisi | Pertimbangan utama dalam desain | Informasi yang harus diberikan |
|---|---|---|
| Pengecoran strip aluminium dengan dua rol | Distribusi ke celah pengecoran yang sempit dan kesesuaian dengan lebar gulungan | Lebar pengecoran, model mesin pengecoran gulungan, gambar ujung, dimensi spacer, dan kondisi pengoperasian |
| Produksi bahan baku aluminium foil | Kesesuaian dimensi dan distribusi aliran yang konsisten untuk produk yang dimaksud | Persyaratan pengecoran bahan foil, konfigurasi mesin, dan dimensi komponen yang ada |
| Pengecoran sabuk | Kompatibilitas dengan sistem pengumpanan belt-caster | Model pengecor sabuk, geometri pengumpanan, dan kondisi aliran yang diperlukan |
| Pengecoran billet atau slab DC | Kompatibilitas dengan sistem distribusi dan pengiriman yang digunakan oleh mesin tersebut | Geometri cetakan, tata letak saluran pengisian, gambar komponen, dan persyaratan produksi |
Ini adalah pertimbangan awal dalam pemilihan. Hal ini tidak berarti bahwa satu jenis ujung alat tuang cocok untuk setiap proses yang tercantum.
Untuk pengecoran strip dan foil aluminium, pastikan apakah mesin tersebut menggunakan susunan ujung dan spacer yang dirakit atau desain penyaluran aliran khusus lainnya.
Untuk pengecoran billet atau slab, tentukan apakah produk yang dibutuhkan adalah nosel distribusi aluminium, komponen pengatur aliran tahan api lainnya, atau bagian lain dari sistem pengiriman. Jangan menentukan ujung mesin pengecoran dua rol hanya karena mesin tersebut dijelaskan sebagai mesin pengecoran kontinu.
Masalah Umum pada Nozel Pengecoran Berkelanjutan
Apabila terjadi masalah dalam proses pengecoran, mengganti nosel secara langsung mungkin tidak akan mengatasi penyebab utamanya.
Komponen tersebut harus diperiksa bersamaan dengan instalasi, sistem pengiriman logam, dan kondisi proses saat ini. Tabel berikut ini menyajikan beberapa kemungkinan langkah penyelidikan, bukan diagnosis yang pasti.
| Masalah yang teramati | Faktor-faktor yang mungkin perlu diteliti | Pemeriksaan yang disarankan |
|---|---|---|
| Ketebalan strip yang tidak merata | Distribusi aliran yang tidak merata, geometri internal yang tidak tepat, ketidaksejajaran, atau variasi dalam pasokan logam dari hulu | Periksa gambar ujung, keselarasan, dan susunan distribusi aliran |
| Aliran logam tampak lebih kuat di satu sisi | Saluran aliran yang rusak, geometri yang tidak sesuai, perakitan yang salah, atau masalah distribusi di hulu | Periksa rakitan ujung dan spacer; periksa kondisi aliran di hulu |
| Kualitas permukaan menjadi tidak seragam | Perubahan pada kondisi pengecoran, keausan komponen, ketidakstabilan aliran, atau variabel proses lainnya | Bandingkan catatan operasional dan periksa komponen-komponen pengiriman logam yang bersangkutan |
| Logam menempel pada permukaan kontak | Kondisi permukaan, kesesuaian lapisan, atau kondisi pengoperasian | Periksa permukaan dan pastikan spesifikasi bahan serta lapisan yang telah disetujui |
| Kerusakan komponen selama pemasangan | Penanganan kerusakan, pemasangan yang tidak tepat, beban yang berlebihan pada perlengkapan, atau praktik pemasangan yang tidak sesuai | Periksa komponen dan perlengkapan tersebut sesuai dengan prosedur pemasangan yang telah disetujui |
| Keausan dini atau perubahan dimensi | Ketidakcocokan bahan, erosi, atau kondisi pengoperasian di luar rentang yang direkomendasikan | Baca kembali ketentuan layanan dan ajukan permohonan penilaian kompatibilitas bahan |
Mengapa Masalah Aliran Tidak Harus Secara Otomatis Disalahkan pada Nozel
Ketidakstabilan aliran dapat disebabkan oleh lebih dari satu faktor.
Sebagai contoh, aliran yang tidak teratur ke ujung cetakan mungkin berasal dari bagian hulu komponen tersebut. Demikian pula, ketidaksesuaian dimensi dapat disebabkan oleh perbedaan proses produksi, spesifikasi penggantian yang salah, atau kondisi antarmuka mesin.
Penyelidikan yang bermanfaat harus dapat menentukan apakah masalah tersebut berasal dari komponen, pemasangan, atau prosesnya.
Catat kondisi pengecoran, waktu terjadinya masalah, serta perubahan apa pun yang baru-baru ini dilakukan pada peralatan atau bahan habis pakai. Foto-foto permukaan yang rusak dan pemeriksaan dimensi dapat membantu pemasok membedakan berbagai kemungkinan yang ada.
Jika terjadi kerusakan parah atau kondisi pengecoran yang tidak normal, ikuti prosedur operasi dan keselamatan pabrik sebelum melakukan pemeriksaan atau penggantian.
Hal-hal yang Perlu Diperhatikan dalam Pemasangan, Pemanasan Awal, dan Pemeliharaan
Pemasangan yang benar sangat penting untuk mendapatkan geometri aliran yang diinginkan dan mengurangi kerusakan yang dapat dihindari.
Komponen tersebut harus kompatibel dengan struktur penyangga, spacer, dan sistem penahanannya. Produk yang hanya pas secara kasar belum tentu dapat diterima jika celah kerja atau keselarasan merupakan hal yang sangat penting.
Ikuti Prosedur Pemasangan dari Pabrikan
Sebelum memasang suku cadang pengganti:
- Pastikan nomor bagian, gambar, dan dimensinya.
- Periksa komponen tersebut untuk memastikan tidak ada kerusakan yang terlihat dan pastikan permukaan yang saling bersinggungan dalam kondisi baik.
- Periksa kondisi penyangga, perlengkapan, dan komponen perakitan terkait.
- Ikuti petunjuk penanganan, pemasangan, dan pemanasan awal yang telah ditentukan.
- Pastikan keselarasan dan celah perakitan yang diperlukan sebelum pengoperasian.
Langkah-langkah ini merupakan prinsip-prinsip pemeriksaan umum. Metode yang tepat harus ditentukan berdasarkan spesifikasi mesin dan produk.
Mengapa Tidak Ada Jadwal Pemanasan Awal yang Berlaku Secara Universal
Persyaratan pemanasan awal bergantung pada komposisi bahan, proses pembuatan, desain produk, dan kondisi pengoperasian yang dimaksudkan.
Prosedur yang diterbitkan untuk satu jenis bahan ujung cetakan tidak boleh secara otomatis diterapkan pada jenis bahan lainnya. Mintalah pemasok untuk menyediakan panduan yang sesuai, termasuk metode pemanasan, laju kenaikan suhu, dan kondisi penahanan, jika berlaku.
Jangan berasumsi bahwa nilai suhu yang tercantum pada bahan tahan api untuk pembuatan baja berlaku juga untuk ujung cetakan aluminium. Produk-produk tersebut memiliki fungsi yang berbeda dan harus dievaluasi berdasarkan dokumentasi teknis masing-masing.
Menyimpan Catatan Pemeriksaan yang Dapat Dilacak
Untuk pesanan ulang, simpanlah gambar yang telah disetujui, identitas pemasok, dimensi, kondisi pengoperasian, serta catatan dari siklus produksi sebelumnya.
Saat suatu komponen diganti, catatlah setiap perubahan yang terkait, seperti lebar coran, perilaku aliran, kualitas permukaan, atau waktu henti. Catatan-catatan ini dapat membantu menentukan apakah diperlukan spesifikasi yang berbeda atau penyesuaian pemasangan.
Cara Membandingkan Produsen Nozel Pengecoran Berkelanjutan
Perbandingan pemasok yang bermanfaat seharusnya tidak hanya berfokus pada harga satuan.
Untuk pengecoran aluminium, produsen harus memahami konfigurasi mesin, geometri komponen, dan kondisi pengoperasian yang diperlukan.
Mintalah informasi inti yang sama kepada setiap pemasok agar penawaran harga dapat dibandingkan secara setara.
| Kriteria evaluasi | Apa yang harus diminta | Mengapa ini penting |
|---|---|---|
| Aplikasi produk | Konfirmasi kesesuaian untuk proses pengecoran aluminium yang direncanakan | Mencegah terjadinya kebingungan antara nosel baja, nosel semprotan pendingin, dan ujung cor aluminium |
| Dimensi | Gambar yang telah disetujui dan toleransi dimensi | Memastikan kompatibilitas pemasangan |
| Bahan | Uraian bahan dan dokumentasi teknis yang terkait | Membantu menilai kompatibilitas dengan aluminium cair |
| Geometri aliran | Konfirmasi jalur internal dan tata letak perakitan | Menghubungkan desain komponen dengan distribusi aliran yang diinginkan |
| Perlakuan permukaan | Rincian mengenai lapisan atau kondisi permukaan yang ditentukan | Menjelaskan apa saja yang termasuk dalam produk yang disebutkan |
| Kontrol kualitas | Dokumentasi pemeriksaan dan identifikasi komponen | Membantu memastikan kesesuaian dengan spesifikasi yang telah disetujui |
| Petunjuk penanganan | Persyaratan pemasangan dan pemanasan awal, jika berlaku | Mengurangi risiko kerusakan akibat pemasangan yang sebenarnya dapat dihindari |
| Ketentuan komersial | Harga satuan, jumlah, kemasan, pengiriman, dan biaya penyesuaian | Memungkinkan perbandingan penawaran harga yang realistis |
Pertanyaan yang Perlu Ditanyakan Sebelum Melakukan Pemesanan
Sebelum menyetujui penawaran harga, pertimbangkan untuk menanyakan:
- Apakah produk ini dirancang khusus untuk mesin pengecoran dan proses kami?
- Bisakah Anda memproduksinya sesuai dengan gambar yang telah kami setujui?
- Dimensi dan toleransi mana saja yang dijamin?
- Bahan dan perlakuan permukaan apa saja yang ditentukan?
- Apakah spacer, penahan keras, atau komponen perakitan lainnya sudah termasuk?
- Dokumen pemeriksaan apa saja yang akan menyertai pengiriman tersebut?
- Persyaratan penanganan, penyimpanan, pemasangan, dan pemanasan awal apa saja yang berlaku?
- Bagaimana sebaiknya kita memberikan umpan balik jika komponen tersebut tidak berfungsi sesuai harapan?
Jawaban-jawaban tersebut harus didokumentasikan agar komponen yang dikirimkan dapat diperiksa kesesuaiannya dengan spesifikasi pembelian.
Apa Saja yang Mempengaruhi Biaya Nozel Cor Aluminium?
Tidak ada harga standar yang dapat diandalkan untuk nosel pengecoran kontinu karena istilah tersebut mencakup beberapa kategori produk yang berbeda.
Untuk ujung cetakan aluminium, faktor-faktor biaya utama dapat mencakup dimensi, kelas bahan, geometri internal, persyaratan pemesinan atau pemrosesan presisi, perlakuan permukaan, toleransi, konfigurasi perakitan, dan jumlah pesanan.
Bentuk khusus atau dimensi yang tidak standar mungkin memerlukan pekerjaan teknik dan produksi tambahan.
Pembeli juga sebaiknya membedakan antara ujung (tip) yang berdiri sendiri dan satu set lengkap yang terdiri dari spacer, hard ears, atau komponen lain yang diperlukan. Membandingkan harga satu komponen dengan harga satu set lengkap tidak akan memberikan perbandingan biaya yang setara.
Menilai Biaya Bersamaan dengan Kesesuaian Pengoperasian
Harga awal yang rendah belum tentu merupakan pilihan pengadaan terbaik jika komponen tersebut tidak cocok dengan mesin atau tidak memenuhi persyaratan proses yang dibutuhkan.
Di sisi lain, desain yang lebih mahal tidak lantas harus dianggap lebih unggul. Manfaatnya harus relevan dengan tujuan penggunaannya dan didukung oleh spesifikasi atau bukti yang sesuai.
Untuk pembelian berulang, pertimbangkan biaya per unit bersama dengan frekuensi penggantian, waktu pemasangan, konsistensi kualitas, serta gangguan produksi yang mungkin timbul. Gunakan catatan pabrik yang sebenarnya jika tersedia, daripada mengasumsikan masa pakai yang seragam.
AdTech China: Tips Roda dan Komponen Pengatur Aliran Terkait
AdTech Metallurgical Materials Co., Ltd. adalah produsen dan pemasok yang berbasis di Tiongkok yang berfokus pada proses pengecoran dan penggulungan aluminium serta paduan aluminium dengan kemurnian tinggi.
Seri Caster yang telah diluncurkan mencakup ujung roda caster, spacer, hard ears, blocker, saluran pengalir yang dapat digerakkan, dan kotak depan. Halaman produk ujung roda caster perusahaan tersebut menjelaskan komponen-komponen yang diproduksi dari bahan komposit serat berskala nano, dengan proses manufaktur presisi dan spesifikasi dimensi yang dirancang khusus untuk aplikasi pengecoran dan penggulungan pelat, strip, serta foil aluminium.
Halaman AdTech Caster Tip / Spacer / Hard Ear menyajikan rentang dimensi yang dipublikasikan serta detail produk. Pembeli disarankan untuk menggunakan informasi ini sebagai titik awal pembahasan, kemudian memverifikasi desain yang dibutuhkan berdasarkan gambar mesin.
AdTech juga menawarkan produk Front Box dan Removable Launder, yang merupakan bagian dari sistem pengiriman dan pengendalian aliran aluminium cair pada tahap hulu.
Untuk mendapatkan penawaran harga, harap cantumkan metode pengecoran, model mesin, dimensi yang dibutuhkan, gambar komponen saat ini, informasi mengenai paduan aluminium, serta persyaratan produksi yang relevan. Jika ingin mengganti komponen yang mengalami masalah, harap sertakan foto yang jelas serta penjelasan mengenai masalah yang teramati.
Informasi ini membantu menentukan apakah produk yang dibutuhkan adalah ujung roda, komponen rakitan terkait, atau bagian lain dari sistem pengatur aliran aluminium.
Kesimpulan
Nozel pengecoran kontinu mencakup beberapa kategori produk, dan pemilihan yang tepat bergantung pada jenis logam dan proses pengecoran yang digunakan.
Untuk pengecoran strip dan foil aluminium, produk yang dimaksud dapat berupa ujung cor yang digunakan bersama spacer dan komponen pengatur aliran lainnya. Dimensi, geometri internal, bahan, kondisi permukaan, dan pemasangannya harus sesuai dengan persyaratan mesin pengecoran.
Bagi pelanggan sasaran AdTech, proses pembelian yang paling efektif dimulai dengan gambar yang akurat dan uraian yang jelas mengenai kondisi produksi. Pembeli harus memastikan kompatibilitas komponen, toleransi dimensi, spesifikasi bahan, dan persyaratan pemasangan sebelum menyetujui pesanan.
Kuncinya adalah memilih nosel atau ujung cetakan untuk proses pengecoran yang sebenarnya, bukan sekadar membeli produk yang diberi label umum “nosel pengecoran berkelanjutan.”
PERTANYAAN YANG SERING DIAJUKAN
1. Apa itu nosel pengecoran kontinu?
Nozel pengecoran berkelanjutan adalah komponen yang digunakan untuk mengalirkan atau mengontrol aliran bahan dalam proses pengecoran berkelanjutan. Tergantung pada industrinya, istilah ini dapat merujuk pada bahan tahan api pengatur aliran dalam pembuatan baja, nozel semprotan pendingin sekunder, atau ujung cetakan aluminium. Produk-produk ini memiliki fungsi dan spesifikasi yang berbeda-beda.
2. Apa perbedaan antara nosel pengecoran kontinu baja dan ujung cetakan aluminium?
Nozel pembuatan baja berfungsi mengontrol aliran baja cair antara wadah dan cetakan, sedangkan ujung cor aluminium berfungsi mengontrol penyaluran dan penyebaran aluminium cair ke dalam zona pengecoran. Persyaratan bahan, geometri, dan antarmuka peralatannya berbeda, sehingga keduanya tidak boleh dianggap dapat saling menggantikan.
3. Apa fungsi ujung roda aluminium?
Ujung cor aluminium mengalirkan aluminium cair ke zona pengecoran. Dalam proses pengecoran strip dua rol, ujung cor ini bekerja bersama spacer untuk membentuk saluran yang dilalui logam tepat sebelum membentuk strip yang mengeras.
4. Bahan apa yang digunakan untuk membuat nosel cor aluminium?
Bahan yang dibutuhkan bergantung pada desain nosel dan aplikasinya. AdTech menjelaskan bahwa ujung cetakan, spacer, dan hard ear-nya terbuat dari bahan komposit serat berskala nano. Pembeli disarankan untuk memastikan jenis bahan yang tepat, perlakuan permukaan, dan kompatibilitas bahan sesuai dengan kondisi pengecoran yang dimaksud.
5. Ukuran apa saja yang harus saya cantumkan saat memesan ujung roda caster?
Sertakan informasi mengenai panjang, lebar, ketebalan, geometri tepi, saluran aliran internal, serta dimensi pemasangan yang relevan. Gambar yang telah disetujui dan model mesin pengecoran sangat berguna untuk memastikan kompatibilitas.
6. Mengapa nosel pengecoran dapat menyebabkan aliran logam yang tidak merata?
Beberapa kemungkinan penyebabnya antara lain geometri internal yang tidak sesuai, ketidaksejajaran, keausan komponen, kesalahan perakitan, atau variasi dalam pasokan logam dari tahap sebelumnya. Nozel harus diperiksa bersama dengan komponen terkait dan kondisi proses sebelum penyebab utamanya ditentukan.
7. Apakah nosel pengecoran aluminium perlu dipanaskan terlebih dahulu?
Persyaratan pemanasan awal bergantung pada jenis bahan dan desain produk yang bersangkutan. Ikuti prosedur yang disetujui oleh produsen dan jangan menerapkan jadwal suhu dari jenis ujung cetakan yang berbeda tanpa konfirmasi terlebih dahulu.
8. Bagaimana cara memilih produsen nosel pengecoran kontinu?
Bandingkan kesesuaian aplikasi, kemampuan dimensi, dokumentasi bahan, pengendalian toleransi, catatan kualitas yang relevan, kompatibilitas perakitan, dan dukungan teknis. Pastikan setiap pemasok mengajukan penawaran untuk konfigurasi dan persyaratan produk yang sama.
9. Apa saja yang memengaruhi harga ujung roda caster?
Harga dapat bergantung pada dimensi, kualitas bahan, geometri internal, persyaratan pemrosesan presisi, lapisan pelindung, penyesuaian khusus, konfigurasi perakitan, dan jumlah pesanan. Silakan minta penawaran harga terperinci berdasarkan gambar dan spesifikasi yang tepat.
10. Apakah satu nosel pengecoran kontinu dapat digunakan untuk mesin pengecoran yang berbeda-beda?
Tidak secara otomatis. Perbedaan dalam konfigurasi mesin, metode pengecoran, dimensi, persyaratan aliran, dan antarmuka pemasangan dapat menyebabkan suatu komponen tidak cocok untuk lini produksi lainnya. Kompatibilitas harus dipastikan sesuai dengan persyaratan peralatan sebelum melakukan pemesanan.
