

Sürekli döküm nozulları, sürekli döküm sırasında malzeme akışını sağlamaya veya kontrol etmeye yardımcı olan bileşenlerdir; ancak bu terim, farklı amaçlara sahip çeşitli ürünleri kapsar. Çelik üretiminde bu terim genellikle, suya daldırmalı giriş nozulları ve ara hazne nozulları gibi refrakter akış kontrol bileşenlerini ifade eder. Alüminyum şerit dökümünde ise söz konusu ürün şunlardan biri olabilir: döküm ucu veya döküm nozulu erimiş alüminyumu döküm bölgesine dağıtan parça. Doğru bileşenin seçilmesi, malzeme, geometri, boyutlar ve akış özelliklerinin döküm makinesine uygun olmasını gerektirir. AdTech China, alüminyum döküm ve haddeleme uygulamaları için döküm uçları, ara parçalar, sert kulaklar, ön kutular ve çıkarılabilir oluklar tedarik etmektedir. Yayınlanan döküm ucu teknik özellikleri arasında, gerekli tasarıma göre teyit edilmek kaydıyla, 200 ila 2.300 mm uzunluklar, 50 ila 600 mm genişlikler ve 1,6 ila 10 mm uç kalınlıkları yer almaktadır.
Sürekli Döküm Nozulları Nedir?
Sürekli döküm nozulu, sürekli döküm işleminde kullanılan bir akış sağlama bileşenidir. Amacı, dökülecek malzemeye, makinenin yapılandırmasına ve bileşenin üretim hattındaki konumuna bağlıdır.
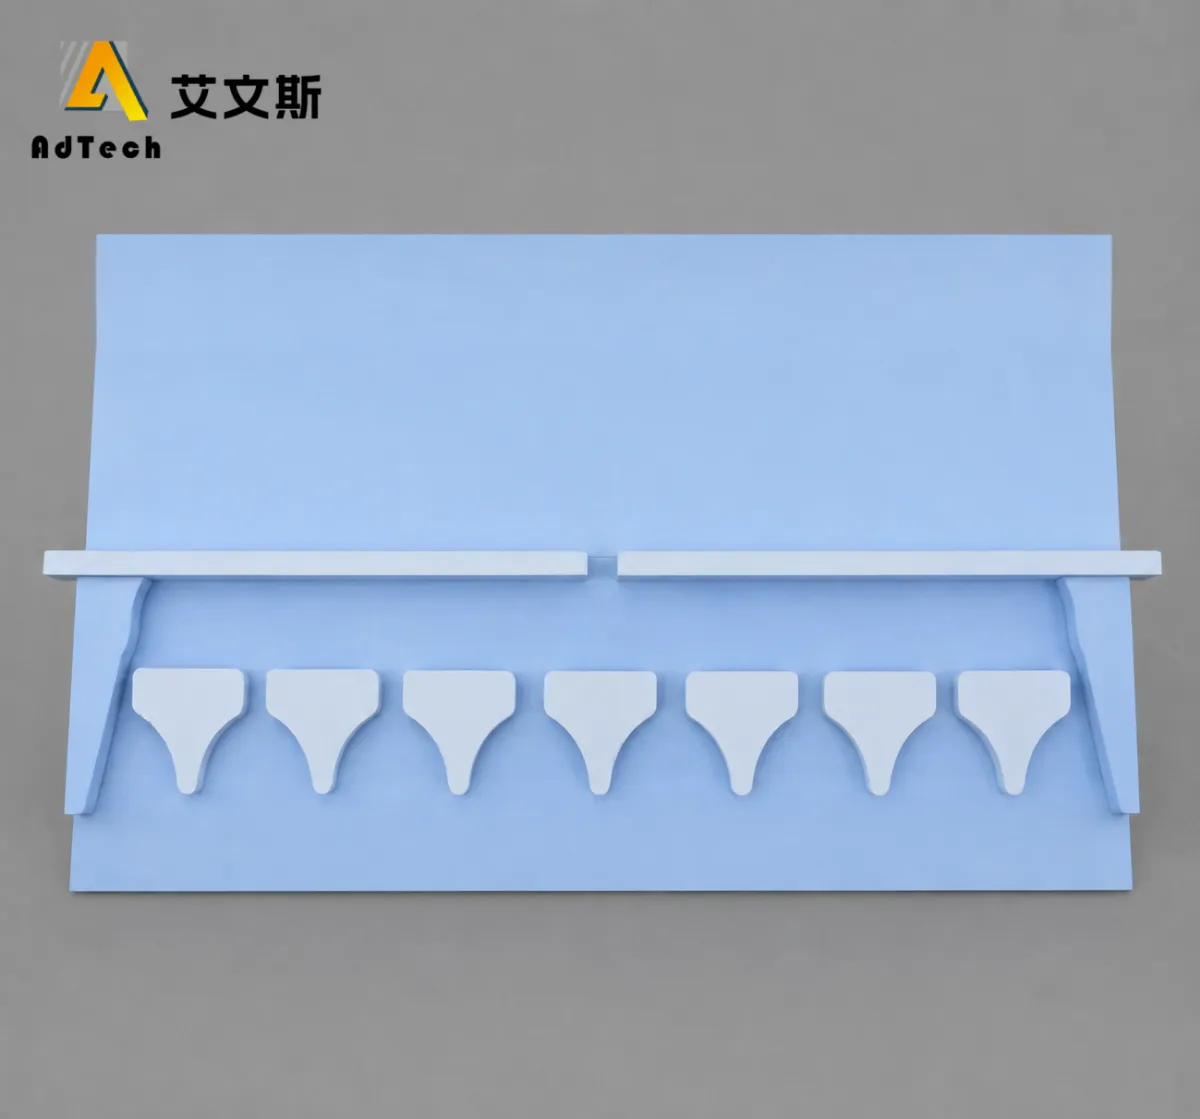
Bu terim, tek başına bir ürünü tanımlamak için yeterince spesifik değildir. Alıcılar, erimiş metali ileten, dağılımını kontrol eden ya da önceden şekillendirilmiş bir şerit üzerine soğutma suyu püskürten bir bileşene ihtiyaç duyup duymadıklarını belirlemelidir.
Üç Farklı Ürün Kategorisi
| Ürün kategorisi | Ana uygulama | Temel işlev |
|---|---|---|
| Çelik üretiminde akış kontrol nozulları | Çelik sürekli döküm | Erimiş çeliği aktarın, akışı kontrol edin ve metalin yeniden oksitlenmesini önlemeye yardımcı olun |
| İkincil soğutma püskürtme nozulları | Çelik sürekli döküm makineleri | Kısmen katılaşmış şerit üzerine su veya hava sisli soğutma uygulayın |
| Alüminyum döküm nozulları ve döküm uçları | Alüminyum döküm ve haddeleme | Erimiş alüminyumu aktarın ve katılaşma başladığında dağılımını kontrol edin |
Bu kategorilerin malzeme gereksinimleri, mekanik arayüzleri ve çalışma koşulları birbirinden farklıdır.
Çelik sürekli döküm tedarikçileri, kepçe kılıflarını, ara hazne nozullarını ve suya daldırılmış nozulları, çelik akışının kontrolünde kullanılan işlevsel refrakterler olarak tanımlamaktadır. Öte yandan, ikincil soğutma ekipmanı tedarikçileri, soğutma stratejisi ve makine konfigürasyonuna göre seçilen hidrolik püskürtme nozullarını hava sis nozullarından ayırmaktadır.
Bir alüminyum döküm tesisinde, erimiş alüminyumun şerit döküm veya buna benzer bir döküm ve haddeleme sistemine aktarıldığı durumlarda, döküm ucu veya alüminyum döküm nozulu uygun ürün olabilir.
Satın Alırken Bu Ayrımın Neden Önemli Olduğu
“Sürekli döküm nozulları” araması yapan bir alıcı, çelik üretimi için kullanılan refrakterler, püskürtme nozulları veya alüminyum döküm uçları için fiyat teklifleri alabilir.
Bu ürünler, hepsine “nozul” deniyor diye birbirlerinin yerine kullanılamaz.
Bir tedarikçiyle iletişime geçmeden önce, döküm yapılacak metali, döküm yöntemini ve parçanın makine içindeki tam konumunu belirleyin. Ekipman üreticisinin bilgilerini ve varsa mevcut parça çizimini de ekleyin.
Bu basit adım, yanlış malzeme, geometri veya çalışma uygulaması için fiyat teklifi verilmesini önlemeye yardımcı olur.
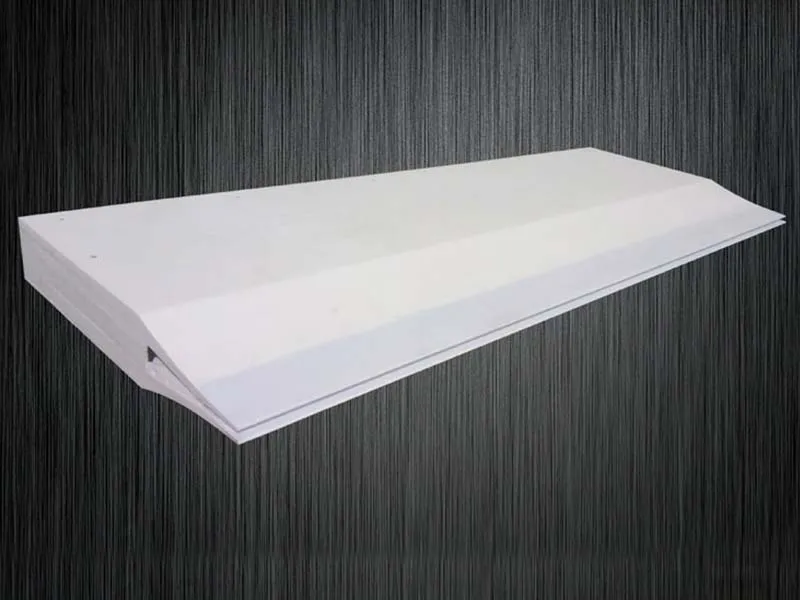
Alüminyum tekerlek ucu ne işe yarar?
Alüminyum döküm ucu, belirli sürekli döküm ve haddeleme sistemlerinde kullanılan hassas akış sağlama bileşenidir. İkiz silindirli şerit dökümde, döküm ucu ve ilgili ara parçalar, erimiş alüminyumun ince bir şerit haline katılaşmadan önce içinden aktığı bir boşluk oluşturur.
Bu montaj parçasının boyutları ve iç geometrisi, metalin döküm genişliği boyunca nasıl dağıldığının belirlenmesine yardımcı olur.
Pyrotek’in yayınladığı ürün bilgilerinde, döküm uçları ve nozullar, sürekli döküm sırasında alüminyum levhanın genişliğini etkileyen bileşenler olarak tanımlanmaktadır. Ayrıca, uç bölümleri ve ara parçalarının, levhanın katılaşmasından hemen önce metal akış boşluğunu oluşturduğu da açıklanmaktadır.
Tekerlek Ucunun Temel İşlevleri
1. Erimiş alüminyumu döküm bölgesine aktarın.
Döküm ucu, metalin katılaşma sürecinin başladığı bölgeye girmeden önce geçtiği son geçidi oluşturur. Geometrisi, planlanan döküm düzenine uygun olmalıdır.
2. Döküm genişliği boyunca eşit dağılımı sağlamak.
Düzensiz akış dağılımı, kalınlık farklılıkları veya diğer kalite sorunlarıyla ilişkili olabilir. Bu nedenle, kanalın iç geometrisi, uç kısmının durumu, ara parçanın boyutları ve akış yönünün yukarısındaki metal beslemesi birlikte değerlendirilmelidir.
3. Gerekli döküm geometrisini belirleyin.
Uç genişliği, kalınlığı, kenar geometrisi ve montaj hizalaması makineyle uyumlu olmalıdır. Orijinal tasarımdan farklı bir yedek parça, mevcut akış kanalını veya bileşenin döküm silindirlerine göre konumunu değiştirebilir.
4. Uygun bir metal temas yüzeyi sağlayın.
Yüzey durumu ve malzeme uyumluluğu önemlidir, çünkü parça çalışma sırasında erimiş alüminyumla temas halinde kalır. İlgili gereklilikler, alaşım türüne, sıcaklığa, üretim yöntemine ve parça tasarımına bağlıdır.
Tekerlek Ucu Diğer Bileşenlerle Nasıl Çalışır?
Bir tekerlek ucu, genellikle tek başına bir parça olarak değil, daha büyük bir montajın parçası olarak değerlendirilir.
İlgili bileşenler arasında şunlar yer alabilir:
- Boşluk: Döküm uç bölümleri arasında gerekli boşluğun oluşturulmasına yardımcı olur.
- Sert kulak veya uç bileşeni: Makine tasarımına bağlı olarak, montaj parçasının kenar konfigürasyonunu destekler.
- Engelleyici mi, yoksa yönlendirici mi: Yerel akış dağılımını yönetmek amacıyla belirtilen yerlerde kullanılır.
- Ön kutu veya akış kontrol kutusu: Erimiş metali üst kademeden alır ve dağıtır.
- Çamaşır yıkamak: İşlem aşamaları arasında erimiş alüminyumu aktarır.
AdTech’in piyasaya sürdüğü Caster Serisi, tekerlek uçları, ara parçalar, kulaklar, engelleyiciler, hareketli oluklar ve ön kutuları içermektedir. Ürün açıklamalarında, tekerlek uçları, ara parçalar ve sert kulakların, hassas işleme yöntemleri kullanılarak nano ölçekli fiber kompozit malzemelerden üretilen bileşenler olduğu belirtilirken, ön kutu ve çıkarılabilir oluklar ise alüminyum levha, şerit ve folyo döküm ve haddeleme hatlarında erimiş metal akışını kontrol etmek için kullanılan alüminyum-silika ürünleri olarak tanımlanmaktadır.
Her döküm makinesi, bu bileşenlerin tamamını aynı konfigürasyonda kullanmaz. Gerekli montaj düzenini, makinenin gerçek yerleşim planıyla karşılaştırarak doğrulayın.
Alüminyum Döküm Nozullarında Hangi Malzemeler Kullanılır?
Malzeme seçimi, bileşenin erimiş alüminyumla temas halindeki davranışını etkiler; buna boyutsal kararlılık, aşınmaya karşı direnç, termal davranış ve yüzey durumu da dahildir.
Her türlü sürekli döküm nozülüne uygulanabilecek tek bir malzeme tanımı yoktur. Çelik üretim nozülü, püskürtme nozülü ve alüminyum döküm ucu farklı işlevlere sahiptir ve farklı ürün özellikleri gerektirir.
Nano Ölçekli Elyaf Kompozit Malzemeler
AdTech, döküm uçlarını, ara parçalarını ve sert kulaklarını, nano ölçekli fiber kompozit malzemelerin vakum emişli süzme yöntemiyle şekillendirilen ve hassas ekipmanlarla işlenen ürünler olarak tanımlamaktadır.
Yayınlanan ürün bilgileri, birkaç önemli özelliği ortaya koymaktadır:
- Hassas bir şekilde kontrol edilen boyutlar.
- Nanokaplama ile işlenmiş önemli parçalarda sızdırmaz yüzey ve yapışmazlık özellikleri.
- Erimiş alüminyumun neden olduğu aşınmaya karşı direnç.
- Isı yalıtımı.
- Düşük deformasyon.
- Uygun bir simetrik akış kanalı sağlamak üzere tasarlanmış bir iç yapı.
Bunlar, üreticinin ürün broşüründe belirtilen özelliklerdir; her çalışma ortamında aynı performansın sağlanacağına dair bir garanti değildir. Gerçek sonuçlar, ürünün tam sınıfına, kurulumuna ve döküm koşullarına bağlıdır.
Yüzey Durumu Neden Önemlidir?
Bir döküm ucu yüzeyinin durumu, bileşen ile erimiş alüminyum arasındaki etkileşimi etkileyebilir.
Kritik bir akış yüzeyinde birikme, aşınma veya hasar, etkin geçiş geometrisini değiştirebilir. Bu durum, dış boyutlar doğru görünse bile akış davranışını etkileyebilir.
Bir ürünü değerlendirirken, tedarikçiden ürünün yüzey işleme yöntemini, amaçlanan alaşımla uyumluluğunu ve önerilen kullanım prosedürlerini açıklamasını isteyin.
Yapışmaz kaplama veya ateşe dayanıklı kaplama gerekliyse, bunun tekerlek ucu teknik özellikleri kapsamında sağlanıp sağlanmadığını veya ayrı olarak uygulanması gerekip gerekmediğini teyit edin.
AdTech ayrıca şunları listeliyor: BN Kaplama ve Refrakter Çamur yıkama kanalları, filtre kutuları, döküm makinesi uçları ve sıcak üst döküm bileşenleri gibi ürünlerin alüminyumla temas eden yüzeylerinde kullanılmak üzere. Bu, her döküm makinesi ucunun standart olarak BN kaplamalı olarak tedarik edildiği anlamına gelmemelidir. Kaplama düzeni, ilgili sipariş için teyit edilmelidir.
Sürekli döküm nozullarını seçerken hangi teknik özellikler en önemlidir?
En önemli teknik özellikler, bileşenin döküm makinesine uygun olup olmadığını ve gerçek üretim koşullarında gerekli akış davranışını sağlayıp sağlamadığını belirleyen özelliklerdir.
“Yüksek sıcaklık nozulu” gibi genel bir tanım, yedek parçayı doğru bir şekilde seçmek için yeterli değildir.
1. Döküm Makinesi ve İşlem Türü
Döküm yöntemiyle başlayalım.
Çift silindirli şerit döküm, bant döküm ve doğrudan soğutmalı kütük veya slab döküm, birbirinden farklı metal besleme düzenlerine sahiptir. İki silindir arasında ince bir şerit oluşturmak üzere tasarlanmış bir döküm ucu, bununla ilgisi olmayan bir döküm konfigürasyonu için uygun olduğu varsayılmamalıdır.
Makinenin üreticisini, modelini, döküm yöntemini ve bileşenlerin montaj konumunu kaydedin.
2. Boyutlar ve Toleranslar
AdTech, tekerlek uçlu ürünleri için aşağıdaki sabit boyutlu teknik özellik aralıklarını yayınlamaktadır:
| Parametre | Yayımlanmış teknik özellikler |
|---|---|
| Uzunluk | 200 ila 2.300 mm |
| Genişlik | 50 ila 600 mm |
| Uç kalınlığı | 1,6 ila 10 mm |
| Şekil | Ürün bilgilerinde belirtildiği üzere, hazneli veya yatay |
Bu aralıklar yalnızca bir başlangıç referansı niteliğindedir; uzunluk, genişlik ve kalınlığın her türlü kombinasyonunun mevcut olduğu veya her döküm hattıyla uyumlu olduğu anlamına gelmez.
Sipariş vermeden önce, onaylanmış çizimle gerçek boyutları karşılaştırarak doğrulayın. İlgili kenar geometrisini, montaj arayüzünü, ara parça boyutlarını ve makineye özgü toleransları da dahil edin.
3. İç Akış Kanalı Geometrisi
İç boşluk, erimiş alüminyumun amaçlanan dağılımına uygun olmalıdır.
Dış boyutları benzer olan iki uç, iç geçiş geometrisi açısından yine de farklılık gösterebilir. Uyumsuz bir iç tasarım, döküm bölgesine giren metalin dağılımını değiştirebilir.
Çizimler veya numuneler mevcutsa, tedarikçiden iç kanal düzenini ve mevcut bileşene göre olası farklılıkları teyit etmesini isteyin.
4. Çalışma Koşulları
Döküm noktasında kullanılan alüminyum alaşımı grubunu ve çalışma sıcaklığı aralığını belirtiniz. Ayrıca, hedeflenen döküm genişliğini, üretim hızını ve akışla ilgili bilinen tüm sorunları da belirtiniz.
Bu ayrıntılar, tedarikçinin bir üretim hattına uygun bir bileşenin başka bir üretim hattında da aynı performansı göstereceği varsayımına kapılmadan uyumluluğu değerlendirmesine yardımcı olur.
5. Yüzey İşlemi ve Taşıma
Talep edilen ürünün bir yüzey kaplaması içerip içermediğini, ek bir kaplamanın gerekip gerekmediğini ve bitmiş parçanın nasıl depolanması, taşınması ve monte edilmesi gerektiğini teyit edin.
Uygunsa, onaylanmış ön ısıtma prosedürünü isteyin. Tedarikçi, aynı prosedürün uygun olduğunu teyit etmedikçe, başka bir üreticinin ürünündeki sıcaklık veya bekletme süresini aynen uygulamayın.
Farklı Döküm Uygulamaları İçin Döküm Ucu Nasıl Seçilir?
Gerekli nozul veya döküm ucu tasarımı, sadece metalin adına değil, döküm işlemine bağlıdır.
| Oyuncu seçimi başvurusu | Temel tasarım hususu | Sağlanması gereken bilgiler |
|---|---|---|
| Çift silindirli alüminyum şerit dökümü | Dar bir döküm aralığına dağıtım ve rulo genişliğiyle uyumluluk | Döküm genişliği, rulo döküm makinesi modeli, uç çekme, ara parça boyutları ve çalışma koşulları |
| Alüminyum folyo hammadde üretimi | Hedeflenen ürün için boyut uyumu ve tutarlı akış dağılımı | Folyo hammadde döküm gereksinimleri, makine konfigürasyonu ve mevcut bileşen boyutları |
| Kayış dökümü | Kayışlı döküm makinesi besleme düzeniyle uyumluluk | Kemerli döküm makinesi modeli, besleme geometrisi ve gerekli akış koşulları |
| DC kütük veya levha dökümü | Söz konusu makinenin kullandığı dağıtım ve teslimat sistemiyle uyumluluk | Kalıp geometrisi, besleme düzeni, parça çizimi ve üretim gereklilikleri |
Bunlar, ilk aşamadaki seçim kriterleridir. Bu kriterler, tek bir döküm ucu tipinin listelenen her işleme uygun olduğunu göstermez.
Alüminyum şerit ve folyo dökümünde, makinenin monte edilmiş uç ve ara parça düzeni mi yoksa başka bir özel akış sağlama tasarımı mı kullandığını doğrulayın.
Kütük veya levha dökümü için, istenen ürünün bir alüminyum dağıtım nozulu mu, farklı bir refrakter akış kontrol bileşeni mi yoksa dağıtım sisteminin başka bir parçası mı olduğunu belirleyin. Makinenin “sürekli döküm makinesi” olarak tanımlandığı için, sırf bu nedenle çift silindirli döküm ucu belirtmeyin.
Sürekli Döküm Nozullarında Sık Karşılaşılan Sorunlar
Bir döküm sorunu ortaya çıktığında, nozulu hemen değiştirmek sorunun temel nedenini ortadan kaldırmayabilir.
Parça, kurulum, metal besleme sistemi ve mevcut proses koşulları ile birlikte incelenmelidir. Aşağıdaki tablo, kesin teşhislerden ziyade olası inceleme yolları sunmaktadır.
| Gözlemlenen sorun | Araştırılması gereken olası faktörler | Önerilen kontroller |
|---|---|---|
| Düzensiz şerit kalınlığı | Düzensiz akış dağılımı, hatalı iç geometri, hizasızlık veya yukarı akış yönündeki metal beslemesindeki değişiklikler | Uç çizimini, hizalamayı ve akış dağılım düzenini kontrol edin |
| Metal akışı bir tarafta daha güçlü görünüyor | Hasarlı akış kanalları, uygun olmayan geometri, hatalı montaj veya yukarı akıştaki dağıtım sorunları | Uç ve ara parça grubunu inceleyin; akışın yukarı yönündeki koşulları gözden geçirin |
| Yüzey kalitesi tutarsız hale gelir | Döküm koşullarındaki değişiklikler, bileşen aşınması, akış dengesizliği veya diğer proses değişkenleri | Çalışma kayıtlarını karşılaştırın ve ilgili metal sevkiyat bileşenlerini inceleyin |
| Metal, temas yüzeyine yapışır | Yüzey durumu, kaplama uyumluluğu veya çalışma koşulları | Yüzeyi inceleyin ve onaylanmış malzeme ile kaplama özelliklerini doğrulayın |
| Kurulum sırasında bileşen hasarı | Taşıma sırasında meydana gelen hasarlar, yanlış montaj, armatürlere aşırı yük binmesi veya uygun olmayan kurulum uygulamaları | Bileşeni ve bağlantı elemanını onaylanmış kurulum prosedürüne göre kontrol edin |
| Erken aşınma veya boyut değişikliği | Malzeme uyumsuzluğu, aşınma veya önerilen aralığın dışındaki çalışma koşulları | Hizmet koşullarını inceleyin ve malzeme uyumluluk değerlendirmesi talep edin |
Akış Sorunlarının Neden Otomatik Olarak Nozüle Atfedilmemesi Gerekiyor?
Akış kararsızlığının birden fazla nedeni olabilir.
Örneğin, döküm ucu içine düzensiz malzeme akışı, bileşenin yukarı akış yönünde ortaya çıkabilir. Benzer şekilde, boyut uyuşmazlığı, üretimdeki bir farklılıktan, yanlış bir yedek parça spesifikasyonundan veya makine arayüzünün durumundan kaynaklanabilir.
Yararlı bir inceleme, sorunun bileşenden, kurulumdan mı yoksa süreçten mi kaynaklandığını ortaya koymalıdır.
Döküm koşullarını, sorunun ortaya çıktığı zamanı ve ekipman veya sarf malzemelerinde son dönemde yapılan değişiklikleri belgelendirin. Hasarlı yüzeylerin fotoğrafları ve boyutsal inceleme, tedarikçinin farklı olasılıkları birbirinden ayırt etmesine yardımcı olabilir.
Ciddi hasar veya anormal döküm durumu söz konusu olduğunda, inceleme veya değiştirme işlemine başlamadan önce tesisin işletim ve güvenlik prosedürlerine uyun.
Kurulum, Ön Isıtma ve Bakımla İlgili Hususlar
İstenen akış geometrisini elde etmek ve önlenebilir hasarları azaltmak için doğru kurulum şarttır.
Parça, destek yapısı, ara parçaları ve sabitleme düzeniyle uyumlu olmalıdır. Çalışma boşluğu veya hizalamanın kritik öneme sahip olduğu durumlarda, yaklaşık olarak uyan bir ürün her zaman kabul edilebilir olmayabilir.
Üreticinin kurulum talimatlarını izleyin
Yedek parçayı takmadan önce:
- Parça numarasını, çizimi ve boyutları teyit edin.
- Parçayı gözle görülür hasar açısından inceleyin ve birleşme yüzeylerini kontrol edin.
- Destek, sabitleme elemanı ve ilgili montaj bileşenlerinin durumunu kontrol edin.
- Belirtilen kullanım, kurulum ve ön ısıtma talimatlarına uyun.
- Çalıştırmadan önce hizalamayı ve gerekli montaj boşluklarını kontrol edin.
Bu adımlar genel denetim ilkeleridir. Kesin yöntem, makine ve ürün özelliklerine göre belirlenmelidir.
Neden Evrensel Bir Ön Isıtma Programı Yok?
Ön ısıtma gereksinimleri, malzeme bileşimi, üretim süreci, ürün tasarımı ve öngörülen çalışma koşullarına bağlıdır.
Bir kalıp ucu malzemesi için yayınlanan bir prosedür, otomatik olarak başka bir malzemeye uygulanmamalıdır. Tedarikçiden, uygunsa ısıtma yöntemi, ısıtma hızı ve bekletme koşullarını da içeren uygun bir program sunmasını isteyin.
Çelik üretiminde kullanılan refrakterlerin sıcaklık değerlerinin alüminyum döküm uçları için de geçerli olduğunu varsaymayın. Bu ürünler farklı işlevlere sahiptir ve her birinin kendi teknik belgeleri doğrultusunda değerlendirilmesi gerekir.
İzlenebilir denetim kayıtlarını tutun
Tekrarlanan siparişler için, onaylanmış çizimi, tedarikçi bilgilerini, boyutları, çalışma koşullarını ve önceki üretim aşamalarından elde edilen gözlemleri saklayınız.
Bir bileşen değiştirildiğinde, döküm genişliği, akış davranışı, yüzey kalitesi veya duruş süresindeki ilgili değişiklikleri kaydedin. Bu kayıtlar, farklı bir teknik şartnamenin veya kurulum ayarlamasının gerekip gerekmediğinin belirlenmesine yardımcı olabilir.
Sürekli Döküm Nozul Üreticilerini Nasıl Karşılaştırmalı?
Faydalı bir tedarikçi karşılaştırması, birim fiyatın ötesine geçmelidir.
Alüminyum döküm için, üretici makinenin konfigürasyonunu, bileşenlerin geometrisini ve gerekli çalışma koşullarını anlamalıdır.
Tekliflerin eşit şartlarda karşılaştırılabilmesi için her tedarikçiden aynı temel bilgileri isteyin.
| Değerlendirme kriteri | Ne talep etmelisiniz | Neden önemli |
|---|---|---|
| Ürün uygulaması | Planlanan alüminyum döküm işlemi için uygunluğun teyit edilmesi | Çelik nozullara, soğutma püskürtme nozullara ve alüminyum döküm uçlarına ilişkin karışıklığı önler |
| Boyutlar | Onaylanmış bir çizim ve boyut toleransları | Kurulum uyumluluğunu doğrular |
| Malzeme | Malzeme tanımı ve ilgili teknik belgeler | Erimiş alüminyumla uyumluluğun değerlendirilmesine yardımcı olur |
| Akış geometrisi | İç geçişin ve montaj düzeninin doğrulanması | Bileşen tasarımını amaçlanan akış dağılımıyla ilişkilendirir |
| Yüzey işleme | Belirtilen kaplama veya yüzey durumuna ilişkin ayrıntılar | Teklif edilen ürüne nelerin dahil olduğunu açıklar |
| Kalite kontrol | Denetim belgeleri ve parça tanımlama | Onaylanmış şartnameyle tutarlılığın doğrulanmasına yardımcı olur |
| Kullanım talimatları | Uygulanabildiği durumlarda kurulum ve ön ısıtma gereklilikleri | Önlenebilir kurulum hasarı riskini azaltır |
| Ticari şartlar | Birim fiyat, miktar, ambalaj, teslimat ve özelleştirme ücretleri | Tekliflerin gerçekçi bir şekilde karşılaştırılmasını sağlar |
Sipariş Vermeden Önce Sorulması Gereken Sorular
Bir teklifi onaylamadan önce şu soruları sormayı düşünün:
- Bu ürün, tam olarak bizim döküm makinemiz ve prosesimiz için tasarlanmış mıdır?
- Onayladığımız çizime göre bunu üretebilir misiniz?
- Hangi boyutlar ve toleranslar garanti edilmektedir?
- Hangi malzeme ve yüzey işleme belirtilmiştir?
- Ara parçalar, sabit kulaklıklar veya diğer montaj bileşenleri dahil mi?
- Sevkiyata hangi denetim belgeleri eşlik edecek?
- Hangi taşıma, depolama, kurulum ve ön ısıtma gereklilikleri geçerlidir?
- Bileşen beklendiği gibi çalışmazsa nasıl geri bildirimde bulunmalıyız?
Cevaplar, teslim edilen bileşenin satın alma şartnamesiyle karşılaştırılarak kontrol edilebilmesi için belgelendirilmelidir.
Alüminyum Döküm Nozullarının Maliyetini Neler Etkiler?
Sürekli döküm nozulları için güvenilir ve genel geçer bir fiyat bulunmamaktadır; zira bu terim, birbirinden farklı birkaç ürün kategorisini kapsamaktadır.
Alüminyum döküm ucu için başlıca maliyet faktörleri arasında boyutlar, malzeme kalitesi, iç geometri, işleme veya hassas işleme gereksinimleri, yüzey işleme, toleranslar, montaj konfigürasyonu ve sipariş miktarı sayılabilir.
Özel şekiller veya standart dışı boyutlar, ek mühendislik ve üretim çalışmaları gerektirebilir.
Alıcılar ayrıca, tek başına satılan uç ile ara parçalar, sert kulaklar veya diğer gerekli bileşenleri içeren komple bir montaj seti arasında ayrım yapmalıdır. Tek bir bileşenin fiyatını komple bir montaj setinin fiyatıyla karşılaştırmak, eşdeğer bir maliyet karşılaştırması sağlamayacaktır.
Maliyet ile İşletme Uygunluğunu Birlikte Değerlendirin
Bileşen makineye uymuyorsa veya gerekli proses koşullarını karşılamıyorsa, düşük bir başlangıç fiyatı her zaman en iyi tedarik seçeneği anlamına gelmez.
Bununla birlikte, daha pahalı bir tasarım otomatik olarak daha üstün kabul edilmemelidir. Bu tasarımın sağladığı faydalar, hedeflenen uygulama ile ilgili olmalı ve uygun teknik özellikler veya kanıtlarla desteklenmelidir.
Tekrarlı satın alımlarda, birim maliyetin yanı sıra değiştirme sıklığını, kurulum süresini, kalite tutarlılığını ve bununla ilişkili olası üretim kesintilerini de göz önünde bulundurun. Genel bir hizmet ömrü varsaymak yerine, mümkünse tesisin gerçek kayıtlarını kullanın.
AdTech China: Tekerlek Uçları ve İlgili Akış Kontrol Bileşenleri
AdTech Metallurgical Materials Co., Ltd., yüksek saflıkta alüminyum ve alüminyum alaşımlarının döküm ve haddeleme işlemlerine odaklanan, Çin merkezli bir üretici ve tedarikçidir.
Piyasaya sürülen Caster Serisi, tekerlek uçları, ara parçalar, sert kulaklar, engelleyiciler, hareketli oluklar ve ön kutuları içermektedir. Şirketin tekerlek ucu sayfasında, alüminyum levha, şerit ve folyo döküm ve haddeleme uygulamaları için tasarlanmış, nano ölçekli fiber kompozit malzemelerden üretilen bileşenler, hassas işleme ve boyutsal özellikleriyle birlikte tanıtılmaktadır.
AdTech Caster Uç / Ara Parça / Sert Kulak sayfasında, yayınlanmış boyut aralıkları ve ürün detayları yer almaktadır. Alıcılar, bunları görüşmelerin başlangıç noktası olarak kullanmalı ve ardından gerekli tasarımı makine çizimiyle karşılaştırarak teyit etmelidir.
AdTech, ayrıca erimiş alüminyumun besleme ve akış kontrol sisteminin bir parçasını oluşturan Front Box ve Removable Launder ürünlerini de sunmaktadır.
Fiyat teklifi almak için döküm yöntemini, makine modelini, istenen boyutları, mevcut parça çizimini, alüminyum alaşımı bilgilerini ve ilgili üretim gereksinimlerini belirtiniz. Sorun çıkan bir parçayı değiştirecekseniz, net fotoğraflar ve gözlemlenen sorunun açıklamasını da ekleyiniz.
Bu bilgiler, aranan ürünün bir tekerlek ucu, ilgili bir montaj parçası mı yoksa alüminyum akış kontrol sisteminin başka bir parçası mı olduğunun belirlenmesine yardımcı olur.
Sonuç
Sürekli döküm nozulları çeşitli ürün kategorilerini kapsamaktadır ve doğru seçim, metale ve döküm işlemine bağlıdır.
Alüminyum şerit ve folyo dökümünde, söz konusu ürün, ara parçalar ve diğer akış kontrol bileşenleriyle birlikte kullanılan bir döküm ucu olabilir. Bu ürünün boyutları, iç geometrisi, malzemesi, yüzey durumu ve montajı, döküm makinesinin gereksinimlerine uygun olmalıdır.
AdTech’in hedef müşterileri için en etkili satın alma süreci, doğru bir çizim ve üretim koşullarının net bir şekilde açıklanmasıyla başlar. Alıcılar, bir siparişi onaylamadan önce bileşen uyumluluğunu, boyut toleranslarını, malzeme özelliklerini ve kurulum gerekliliklerini teyit etmelidir.
Önemli olan, sadece “sürekli döküm nozulu” gibi genel bir etiket taşıyan bir ürünü satın almak değil, asıl döküm işlemi için uygun bir nozul veya döküm ucu seçmektir.”
SSS
1. Sürekli döküm nozulları nedir?
Sürekli döküm nozulları, sürekli döküm işlemlerinde malzeme akışını sağlamak veya kontrol etmek için kullanılan bileşenlerdir. Sektöre bağlı olarak bu terim, çelik üretiminde akış kontrolü sağlayan refrakterleri, ikincil soğutma püskürtme nozullarını veya alüminyum döküm uçlarını ifade edebilir. Bu ürünlerin işlevleri ve teknik özellikleri birbirinden farklıdır.
2. Çelik sürekli döküm nozulu ile alüminyum döküm ucu arasındaki fark nedir?
Çelik üretim nozulları, kaplar ile kalıp arasında erimiş çeliğin aktarımını kontrol ederken, alüminyum döküm ucu ise erimiş alüminyumun döküm bölgesine beslenmesini ve dağıtımını kontrol edebilir. Malzeme gereksinimleri, geometrileri ve ekipman arayüzleri farklı olduğundan, bunlar birbirinin yerine kullanılabilir olarak değerlendirilmemelidir.
3. Alüminyum tekerlek ucu ne işe yarar?
Bir alüminyum döküm ucu, erimiş alüminyumu döküm bölgesine aktarır. İkili silindirli şerit dökümünde, bu uç, ara parçalarla birlikte çalışarak, metalin katılaşan bir şerit oluşturmadan hemen önce içinden akacağı geçidi oluşturur.
4. Alüminyum döküm nozullarında hangi malzeme kullanılır?
Gerekli malzeme, nozul tasarımına ve uygulamaya bağlıdır. AdTech, döküm uçlarını, ara parçalarını ve sert kulaklarını nano ölçekli fiber kompozit malzemelerden üretildiğini belirtmektedir. Alıcılar, amaçlanan döküm koşulları için malzemenin kesin sınıfını, yüzey işlemini ve malzeme uyumluluğunu doğrulamalıdır.
5. Tekerlek ucu siparişi verirken hangi ölçüleri belirtmeliyim?
Gerekli uzunluk, genişlik, kalınlık, kenar geometrisi, iç akış kanalı bilgileri ve ilgili montaj boyutlarını belirtiniz. Onaylanmış bir çizim ve döküm makinesi modeli, uyumluluğu doğrulamak açısından özellikle yararlıdır.
6. Döküm nozulu neden metal akışının düzensiz olmasına neden olabilir?
Olası nedenler arasında uygun olmayan iç geometri, hizasızlık, bileşen aşınması, montaj hataları veya önceki aşamalarda metal beslemesindeki sapmalar sayılabilir. Temel neden belirlenmeden önce, nozul ilgili bileşenler ve proses koşullarıyla birlikte incelenmelidir.
7. Alüminyum döküm nozullarının ön ısıtmaya ihtiyacı var mı?
Ön ısıtma gereklilikleri, kullanılan malzemeye ve ürün tasarımına bağlıdır. Üreticinin onayladığı prosedürü izleyin ve onay almadan farklı bir döküm ucu sınıfına ait sıcaklık programını uygulamayın.
8. Sürekli döküm nozulu üreticisini nasıl seçmeliyim?
Uygulama uygunluğunu, boyutsal yetkinliği, malzeme belgelerini, tolerans kontrolünü, ilgili kalite kayıtlarını, montaj uyumluluğunu ve teknik desteği karşılaştırın. Her tedarikçinin aynı ürün konfigürasyonu ve gereksinimleri temel alarak teklif verdiğinden emin olun.
9. Tekerlek ucunun fiyatını ne etkiler?
Fiyat, boyutlara, malzeme kalitesine, iç geometriye, hassas işleme gereksinimlerine, kaplamalara, özelleştirme taleplerine, montaj konfigürasyonuna ve sipariş miktarına bağlı olarak değişebilir. Kesin çizim ve teknik özellikler için ayrıntılı bir fiyat teklifi talep ediniz.
10. Tek bir sürekli döküm nozulu, farklı döküm makinelerinde kullanılabilir mi?
Otomatik olarak değil. Makine konfigürasyonu, döküm yöntemi, boyutlar, akış gereksinimleri ve montaj arayüzlerindeki farklılıklar, bir bileşenin başka bir hat için uygun olmamasına neden olabilir. Sipariş vermeden önce, ekipman gereksinimlerine göre uyumluluk kontrol edilmelidir.
