

連続鋳造用ノズルは、連続鋳造の際に材料の流れを供給または制御する役割を果たす部品ですが、この用語は用途の異なるさまざまな製品を指します。製鋼分野では、多くの場合、サブマージドエントリーノズルやタンディッシュノズルなどの耐火性の流量制御部品を指します。アルミニウム帯鋼鋳造においては、これに対応する製品として、例えば キャスターチップまたはキャスティングノズル これは、溶融アルミニウムを鋳造ゾーンに送り込む役割を果たします。適切な部品を選定するには、その材質、形状、寸法、および流動特性を鋳造機に適合させる必要があります。AdTech Chinaは、アルミニウムの鋳造および圧延用途向けに、キャスターチップ、スペーサー、ハードイヤー、フロントボックス、および着脱式ランダーを供給しています。 同社が公表しているキャスターチップの仕様には、長さ200~2,300 mm、幅50~600 mm、チップ厚さ1.6~10 mmが含まれていますが、必要な設計に応じて確認が必要です。.
連続鋳造用ノズルとは何ですか?
連続鋳造ノズルは、連続鋳造工程で使用される流体供給部品である。その目的は、鋳造される材料、装置の構成、および生産ライン内における当該部品の位置によって異なる。.
この用語だけでは、製品を特定するには不十分です。購入者は、溶融金属を供給する部品、その分配を制御する部品、あるいはすでに成形されたストランドに冷却水を噴霧する部品のいずれが必要かを明確にすべきです。.
3つの異なる製品カテゴリー
| 商品カテゴリ | 主な用途 | 主な機能 |
|---|---|---|
| 製鋼用流量制御ノズル | 鋼の連続鋳造 | 溶鋼を移送し、流れを制御するとともに、金属の再酸化を防ぐ |
| 二次冷却用スプレーノズル | 鋼の連続鋳造機 | 部分的に固化したストランドに、水またはエアミストによる冷却を行う |
| アルミニウム鋳造用ノズルおよびキャスターチップ | アルミニウムの鋳造および圧延 | 溶融アルミニウムを供給し、凝固が始まった際の分布を制御する |
これらのカテゴリーは、材料要件、機械的インターフェース、および動作条件がそれぞれ異なります。.
鋼の連続鋳造用機器のサプライヤーは、取鍋シュラウド、タンディッシュノズル、および水中ノズルを、溶鋼の流れを制御するために使用される機能性耐火物として説明している。一方、二次冷却装置のサプライヤーは、油圧式スプレーノズルとエアミストノズルを区別しており、これらは冷却戦略や設備構成に応じて選定される。.
アルミニウム鋳造工場において、溶融アルミニウムをストリップ鋳造システムや関連する鋳造・圧延システムに供給する場合、キャスターチップやアルミニウム鋳造用ノズルが適切な製品となる場合があります。.
購入時にこの区別が重要な理由
「連続鋳造用ノズル」を検索した購入者には、製鋼用耐火物、スプレーノズル、あるいはアルミニウム鋳造用ノズルの見積もりが提示される可能性があります。.
これらの製品は、単にすべて「ノズル」と呼ばれているという理由だけで、互いに置き換え可能というわけではありません。.
サプライヤーに連絡する前に、鋳造される金属の種類、鋳造方法、および機械内での部品の正確な位置を特定してください。また、機器メーカーの詳細情報や、入手可能な場合は既存の部品図面も併せて添付してください。.
この簡単な手順により、誤った材料、形状、または使用用途に基づく見積もりの発生を防ぐことができます。.
アルミ製キャスターの先端にはどのような役割があるのでしょうか?
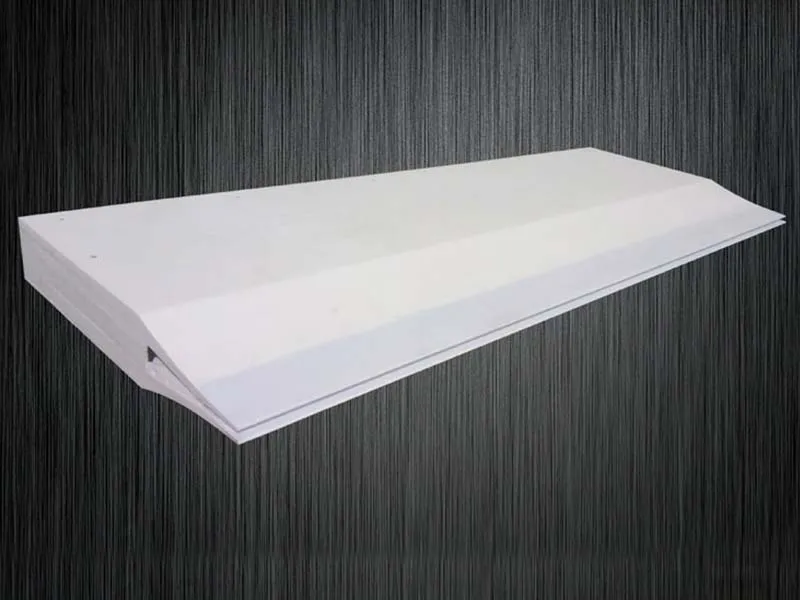
アルミニウム用キャスターチップは、特定の連続鋳造および圧延システムで使用される、精密な溶湯供給部品である。ツインロール式ストリップ鋳造では、キャスターチップと関連するスペーサーが空洞を形成し、溶融アルミニウムはこの空洞を通って流れ、その後、薄いストリップ状に凝固する。.
このアセンブリの寸法と内部形状は、鋳造物の幅全体にわたって金属がどのように分布するかを決定する上で重要な役割を果たします。.
パイロテック社が公表している製品情報によると、鋳造用チップおよびノズルは、連続鋳造におけるアルミニウムシートの幅に影響を与える構成部品であると説明されています。また、チップ部とスペーサーが、シートが凝固する直前に金属流動空洞を形成することも説明されています。.
キャスターの先端部の主な機能
1. 溶融アルミニウムを鋳造ゾーンに送り込む。.
鋳口先端部は、金属が凝固が始まる領域に入る直前に通過する最後の通路となります。その形状は、意図された鋳造配置と一致していなければなりません。.
2. 鋳造幅全体にわたって均一な分布を確保する。.
流量分布の不均一は、肉厚のばらつきやその他の品質問題と関連している可能性があります。したがって、流路の内部形状、先端部の状態、スペーサーの寸法、および上流側の金属供給状況を総合的に評価する必要があります。.
3. 必要な鋳造形状を決定する。.
チップの幅、厚さ、エッジ形状、および取り付け位置は、機械と互換性がある必要があります。元の設計と異なる交換部品を使用すると、利用可能な流路や、鋳造ロールに対する部品の位置が変化する可能性があります。.
4. 金属の接触面を適切な状態に保つ。.
部品は稼働中に溶融アルミニウムと接触し続けるため、表面状態と材料の適合性が重要となります。関連する要件は、合金、温度、製造方法、および部品の設計によって異なります。.
キャスターの先端部が他の部品とどのように連携するか
キャスターの先端部は、通常、独立した部品というよりは、より大きなアセンブリの一部として考えられています。.
関連するコンポーネントには、次のようなものがあります:
- スペーサー: 鋳造チップ部間の必要な隙間を確保するのに役立ちます。.
- ハードイヤーまたはエンドコンポーネント: 機械の設計に応じて、アセンブリのエッジ構成に対応しています。.
- ブロッカーまたはバッフル: 指定された箇所で、局所的な流体の分布を制御するために使用されます。.
- フロントボックスまたは流量制御ボックス: 上流から溶融金属を受け入れ、分配する。.
- ランドリー: 各工程間で溶融アルミニウムを移送する。.
AdTech社が発売している「キャスターシリーズ」には、キャスターチップ、スペーサー、イヤー、ブロッカー、可動式ランダー、フロントボックスが含まれます。 製品説明によると、キャスターチップ、スペーサー、ハードイヤーは、精密加工を施したナノスケールの繊維複合材料で作られた部品であるのに対し、フロントボックスと取り外し可能なランダーは、アルミニウム板、ストリップ、箔の鋳造・圧延ラインにおける溶融金属の流れを制御するためのアルミニウム・シリカ製品であると説明されています。.
すべての鋳造機が、これらの構成部品をすべて同じ構成で使用しているわけではありません。実際の機械のレイアウトと照らし合わせて、必要な組み立て内容を確認してください。.
アルミ鋳造用ノズルにはどのような材料が使われていますか?
材料の選定は、溶融アルミニウムと接触した際の部品の挙動(寸法安定性、侵食耐性、熱的挙動、表面状態など)に影響を与えます。.
すべての連続鋳造用ノズルに適用できる単一の材質仕様は存在しません。製鋼用ノズル、スプレーノズル、およびアルミニウム鋳造用ノズルは、それぞれ異なる機能を果たしており、求められる製品仕様も異なります。.
ナノスケールの繊維複合材料
AdTech社は、同社のキャスターチップ、スペーサー、ハードイヤーについて、ナノスケールの繊維複合材料を真空吸引成形し、精密機器を用いて加工した製品であると説明している。.
公開されている製品情報には、いくつかの関連する特徴が記載されています:
- 寸法が精密に管理されています。.
- ナノコーティングが施された主要部品には、密閉された表面と非粘着性が備わっています。.
- 溶融アルミニウムによる侵食に対する耐性。.
- 断熱。.
- 変形が少ない。.
- 適切な対称的な流路を確保するように設計された内部構造。.
これらはメーカーの製品資料に記載されている特性であり、あらゆる使用環境において同等の性能が保証されるものではありません。実際の結果は、製品の具体的なグレード、設置条件、および鋳造条件によって異なります。.
表面状態が重要な理由
キャスターの先端部の表面状態は、その部品と溶融アルミニウムとの相互作用に影響を与える可能性があります。.
重要な流路表面に堆積物が付着したり、侵食や損傷が生じたりすると、有効な流路形状が変化する可能性があります。これにより、外形寸法が正常に見えていても、流れの挙動に影響を及ぼすことがあります。.
製品を評価する際は、サプライヤーに対し、その表面処理、対象となる合金との適合性、および推奨される取り扱い手順について説明を求めるようにしてください。.
ノンスティックコーティングや耐火コーティングが必要な場合は、それがキャスターチップの仕様の一部として提供されるのか、それとも別途施工する必要があるのかを確認してください。.
AdTechでは、以下の項目も掲載しています BNコーティング そして 耐火泥 ランダー、フィルターボックス、キャスターチップ、ホットトップ鋳造部品などの製品のアルミニウム接触面に使用するためのものです。ただし、これはすべてのキャスターチップにBNコーティングが標準装備されていることを示すものではありません。コーティングの仕様については、個別の注文ごとに確認する必要があります。.
連続鋳造用ノズルを選定する際、どの仕様が最も重要か?
最も重要な仕様とは、その部品が鋳造機に適合するか、また実際の生産条件下で要求される流動特性を発揮できるかを決定づけるものです。.
「高温用ノズル」といった一般的な説明だけでは、適切な交換部品を正確に選ぶには不十分です。.
1. 鋳造機および鋳造プロセス
まずは鋳造法から始めましょう。.
ツインロールストリップ鋳造、ベルト鋳造、およびダイレクトチルビレットまたはスラブ鋳造では、金属の供給方式が異なります。2つのロールの間に薄いストリップを形成するように設計されたキャスターチップは、これとは異なる鋳造構成に適していると安易に想定すべきではありません。.
機械のメーカー、型式、鋳造方法、および部品の取り付け位置を記録してください。.
2. 寸法および公差
AdTech社は、同社のキャスターチップ製品について、以下の固定サイズの仕様範囲を公表しています:
| パラメータ | 公開仕様書 |
|---|---|
| 長さ | 200~2,300 mm |
| 幅 | 50~600 mm |
| チップの厚さ | 1.6~10 mm |
| 形状 | 製品情報に記載されている通り、チャンバー式または水平式 |
これらの範囲はあくまで初期の目安であり、長さ、幅、厚さのあらゆる組み合わせが利用可能である、あるいはすべての鋳造ラインと互換性があることを推奨するものではありません。.
ご注文の前に、承認済みの図面と照らし合わせて実際の寸法をご確認ください。関連するエッジ形状、取り付け面、スペーサーの寸法、および機械固有の公差についても含めてください。.
3. 内部流路の形状
内部の空洞は、溶融アルミニウムの意図した分布に合わせて設計されなければならない。.
外形寸法が類似している2つのチップであっても、内部の流路形状は異なる場合があります。互換性のない内部設計は、鋳造ゾーンに流入する金属の分布に変化をもたらす可能性があります。.
図面やサンプルが入手可能な場合は、サプライヤーに、内部の流路配置や既存の部品との相違点について確認を依頼してください。.
4. 動作条件
実際のアルミニウム合金ファミリーと、鋳造時点での使用温度範囲を明記してください。また、想定される鋳造幅、生産速度、および既知の流動に関する問題があれば、それらも明記してください。.
こうした詳細情報は、ある生産ラインに適した部品が別の生産ラインでも同じ性能を発揮するとは限らないという前提のもと、サプライヤーが互換性を評価するのに役立ちます。.
5. 表面処理および取り扱い
依頼された製品に表面コーティングが施されているかどうか、追加のコーティングが必要かどうか、および完成した部品の保管、取り扱い、取り付け方法を確認してください。.
該当する場合は、承認済みの予熱手順を確認してください。サプライヤーから、同じ手順が適切であると確認されない限り、他社の製品に記載されている温度や保持時間をそのまま採用しないでください。.
さまざまな鋳造用途に合わせたキャスターチップの選び方
必要なノズルやキャスターチップの設計は、単に金属の名称だけでなく、鋳造プロセスによって決まります。.
| キャスティングの応募 | 設計上の主な考慮事項 | 提出すべき情報 |
|---|---|---|
| ツインロール式アルミニウム帯鋼鋳造 | 狭い鋳造ギャップへの配分とロール幅との適合性 | 鋳造幅、ロールキャスターの型式、先端の引き抜き形状、スペーサーの寸法、および運転条件 |
| アルミ箔の原紙製造 | 対象製品に対する寸法適合性と、一貫した流動分布 | 箔材の鋳造要件、機械構成、および既存の部品の寸法 |
| ベルト鋳造 | ベルトキャスター式送り装置との互換性 | ベルトキャスターの型式、供給形状、および必要な流体条件 |
| DCビレットまたはスラブ鋳造 | その機械で使用されている流通・配送システムとの互換性 | 金型の形状、成形配置、部品図面、および生産要件 |
これらは初期の選定における考慮事項です。これらによって、記載されているすべての工程に単一のキャスターチップが適していることが確定するわけではありません。.
アルミニウムストリップおよびフォイルの鋳造については、その機械が組み立て式のチップ・スペーサー構造を採用しているか、あるいはその他の特定の流体供給設計を採用しているかを確認してください。.
ビレットやスラブの鋳造においては、必要な製品がアルミニウム分配ノズルであるか、あるいは別の耐火性流量制御部品であるか、あるいは供給システムの他の部品であるかを判断してください。単にその機械が連続鋳造機であると説明されているという理由だけで、ツインロール鋳造機の先端部を指定してはなりません。.
連続鋳造ノズルによく見られる問題
鋳造上の問題が発生した場合、直ちにノズルを交換しても、根本的な原因が解決されない可能性があります。.
当該部品は、設置状況、金属供給システム、および現在のプロセス条件と併せて点検する必要があります。以下の表は、確定的な診断というよりは、考えられる調査の手順を示したものです。.
| 確認された問題 | 調査すべき考えられる要因 | 推奨される点検項目 |
|---|---|---|
| ストリップの厚みのばらつき | 流量分布の不均一、内部形状の不適切さ、位置ずれ、または上流側の金属供給量の変動 | ノズルの図面、位置合わせ、および流体分布の配置を確認してください |
| 片側で金属の流れがより強くなっているように見える | 流路の損傷、不適切な形状、組み立てミス、または上流側の配分に関する問題 | チップとスペーサーのアセンブリを点検し、上流側の流れの状態を確認する |
| 表面の品質にばらつきが生じる | 鋳造条件の変化、部品の摩耗、流動の不安定化、またはその他のプロセス変数 | 運転記録を比較し、関連する金属供給部品を点検する |
| 金属は接触面に付着する | 表面状態、被膜との適合性、または使用条件 | 表面を点検し、承認済みの材料および塗装仕様を確認する |
| 設置中の部品の損傷 | 取り扱いによる損傷、不適切な取り付け、治具への過度な負荷、または不適切な設置方法 | 承認済みの設置手順に従って、部品および治具を確認してください |
| 早期摩耗または寸法変化 | 材料の不適合、摩耗、または推奨範囲外の運転条件 | サービス条件を確認し、材料適合性評価を依頼する |
流量の問題を、なぜ自動的にノズルのせいにしてはいけないのか
流れの不安定性には、複数の原因が考えられる。.
例えば、キャスターのノズルへの供給が不規則になる原因は、部品の上流工程にある可能性があります。同様に、寸法の不一致は、製造上の差異、不適切な交換仕様、あるいは機械インターフェースの状態に起因する場合があります。.
有益な調査では、問題がコンポーネント、設置、あるいはプロセスのいずれに起因するかを特定すべきである。.
鋳造条件、問題が発生した時期、および設備や消耗品に関する最近の変更点を記録してください。損傷した表面の写真や寸法検査の結果は、サプライヤーがさまざまな可能性を区別する上で役立ちます。.
深刻な損傷や鋳造上の異常が見られる場合は、点検や交換を行う前に、プラントの運転および安全手順に従ってください。.
設置、予熱、および保守に関する注意事項
意図した流れの形状を実現し、回避可能な損傷を減らすためには、正しい設置が必要です。.
部品は、その支持構造、スペーサー、および固定機構と互換性がある必要があります。作動クリアランスや位置合わせが重要な場合、おおよそ適合するだけの製品では必ずしも許容されません。.
メーカーの設置手順に従ってください
交換用部品を取り付ける前に:
- 部品番号、図面、および寸法を確認してください。.
- 部品に目に見える損傷がないか点検し、嵌合面を確認してください。.
- 支持部、固定具、および関連する組立部品の状態を確認してください。.
- 指定された取り扱い、設置、および予熱の手順に従ってください。.
- 運転開始前に、位置合わせと必要な組み立て隙間を確認してください。.
これらの手順は、一般的な検査の原則です。具体的な方法は、機械および製品の仕様に基づいて決定する必要があります。.
なぜ普遍的な予熱スケジュールが存在しないのか
予熱の要件は、材料の組成、製造プロセス、製品の設計、および想定される使用条件によって異なります。.
あるキャスターチップ材料について公表されている手順は、他の材料に自動的に適用すべきではありません。必要に応じて、加熱方法、昇温速度、保持条件などを含む適切な工程表をサプライヤーに提供してもらうようにしてください。.
製鋼用耐火物の耐熱温度規格が、アルミニウム鋳造用ノズル先端にも適用されるとは考えないでください。これらの製品は機能が異なるため、それぞれの技術資料に基づいて評価を行う必要があります。.
追跡可能な検査記録を維持する
再発注の際は、承認済みの図面、サプライヤー情報、寸法、動作条件、および前回の生産キャンペーンにおける所見を保管しておいてください。.
部品を交換した際は、鋳造幅、流動特性、表面品質、またはダウンタイムに関する変更点を記録してください。これらの記録は、仕様の変更や設置調整が必要かどうかを判断する上で役立ちます。.
連続鋳造ノズルメーカーの比較方法
有益なサプライヤー比較は、単価だけにとどまるべきではありません。.
アルミニウム鋳造においては、製造業者は機械の構成、部品の形状、および必要な動作条件を把握しておく必要があります。.
各サプライヤーに同じ基本情報を依頼し、見積もりを同等の基準で比較できるようにしてください。.
| 評価基準 | 何を要求するか | なぜそれが重要なのか |
|---|---|---|
| 製品の用途 | 予定されているアルミニウム鋳造プロセスへの適合性の確認 | スチール製ノズル、冷却スプレーノズル、およびアルミニウム製キャスターチップの混同を防ぐ |
| 寸法 | 承認済みの図面および寸法公差 | インストール互換性を確認します |
| 素材 | 材料の説明および関連する技術文書 | 溶融アルミニウムとの適合性を評価するのに役立ちます |
| 流れの形状 | 内部通路および組立配置の確認 | コンポーネントの設計と、意図された流体の分布を結びつける |
| 表面処理 | 指定されたコーティングまたは表面状態の詳細 | 見積対象の製品に含まれる内容を明確にします |
| 品質管理 | 検査記録および部品の識別 | 承認済みの仕様との整合性を確認するのに役立ちます |
| 取り扱い上の注意 | 該当する場合の設置および予熱に関する要件 | 設置時の不必要な損傷のリスクを低減します |
| 取引条件 | 単価、数量、梱包、配送、およびカスタマイズ費用 | 見積もりを現実的に比較することができます |
ご注文の前にご確認ください
見積書を承認する前に、次の点を検討してみてください:
- この製品は、当社の鋳造機および製造工程にぴったり合うように設計されていますか?
- 当社の承認済み図面に基づいて製造していただけますか?
- どのような寸法および公差が保証されていますか?
- どのような材質および表面処理が指定されていますか?
- スペーサーやハードイヤー、その他の組み立て用部品は付属していますか?
- 出荷にはどのような検査書類が同梱されますか?
- 取り扱い、保管、設置、および予熱に関して、どのような要件が適用されますか?
- コンポーネントが期待どおりに動作しない場合、どのようにフィードバックを伝えるべきでしょうか?
納入されたコンポーネントを購入仕様書と照合して確認できるよう、回答内容を文書化しておく必要があります。.
アルミニウム鋳造用ノズルのコストに影響を与える要因は何ですか?
連続鋳造用ノズルには、いくつかの異なる製品カテゴリーが含まれるため、信頼できる一律の価格というものは存在しません。.
アルミニウム製キャスターチップの場合、主なコスト要因としては、寸法、材料のグレード、内部形状、機械加工や精密加工の要件、表面処理、公差、組み立て構成、および発注数量などが挙げられます。.
特殊な形状や非標準の寸法の場合、追加の設計・製造作業が必要になることがあります。.
購入者は、単体のチップと、スペーサー、ハードイヤー、その他の必要な部品を含む完全なアセンブリとを区別する必要があります。単一の部品の価格と完全なアセンブリの価格を比較しても、同等のコスト比較にはなりません。.
運用上の適合性と併せてコストを評価する
部品が機械に適合しない場合や、必要な工程条件を満たさない場合、初期価格が安くても、必ずしも最良の調達選択肢とは限りません。.
同時に、より高価な設計であっても、自動的に優れたものと見なすべきではありません。その利点は、対象となる用途に関連するものでなければならず、適切な仕様や証拠によって裏付けられている必要があります。.
繰り返し購入の際は、単価に加え、交換頻度、設置時間、品質の安定性、およびそれに伴う生産中断の有無も考慮してください。一律の耐用年数を想定するのではなく、入手可能な場合は実際のプラントの記録を活用してください。.
AdTech China:キャスターのヒントと関連する流量制御部品
AdTech Metallurgical Materials Co., Ltd.は、高純度アルミニウムおよびアルミニウム合金の鋳造・圧延を専門とする、中国を拠点とする製造・供給企業です。.
同社が販売している「キャスターシリーズ」には、キャスターチップ、スペーサー、ハードイヤー、ブロッカー、可動式ランダー、フロントボックスなどが含まれています。同社のキャスターチップ紹介ページでは、ナノスケールの繊維複合材料から製造された部品について解説しており、アルミニウム板、ストリップ、フォイルの鋳造・圧延用途向けに、精密加工が施され、寸法仕様が定められています。.
「AdTech Caster チップ/スペーサー/ハードイヤー」のページには、公表されている寸法範囲および製品の詳細が記載されています。購入者は、これらを協議の出発点として活用し、その後、機械図面に基づいて必要な設計内容を確認してください。.
また、AdTech社は、上流工程における溶融アルミニウムの搬送および流量制御システムを構成する「フロントボックス」および「リムーバブル・ランダー」製品も提供しています。.
お見積りのご依頼の際は、鋳造方法、機械の型番、必要な寸法、現在の部品図面、アルミニウム合金の情報、および関連する製造要件をご提示ください。不具合が発生した部品を交換する場合は、その不具合が確認できる鮮明な写真と、不具合の内容に関する説明も併せてご提出ください。.
この情報は、必要な製品がキャスターチップなのか、関連するアセンブリ部品なのか、あるいはアルミニウム製流量制御システムの別の部品なのかを特定するのに役立ちます。.
結論
連続鋳造用ノズルにはいくつかの製品カテゴリーがあり、適切な選択は金属の種類や鋳造プロセスによって異なります。.
アルミニウムストリップおよびフォイルの鋳造においては、関連製品として、スペーサーやその他の流量制御部品と組み合わせて使用されるキャスターチップが挙げられます。その寸法、内部形状、材質、表面状態、および取り付け方法は、鋳造機の要件に合致していなければなりません。.
アドテックのターゲット顧客にとって、最も効果的な購買プロセスは、正確な図面と生産条件の明確な説明から始まります。購入担当者は、注文を承認する前に、部品の互換性、寸法公差、材料仕様、および設置要件を確認する必要があります。.
重要なのは、単に「連続鋳造用ノズル」という一般的な名称が付けられた製品を購入するのではなく、実際の鋳造工程に適したノズルやキャスターチップを選定することです。“
よくあるご質問
1. 連続鋳造用ノズルとは何ですか?
連続鋳造用ノズルは、連続鋳造工程において材料の流れを供給または制御するために使用される部品です。業界によって、この用語は製鋼用の流量制御用耐火物、二次冷却用スプレーノズル、あるいはアルミニウム鋳造用チップを指す場合があります。これらの製品は、それぞれ異なる機能と仕様を持っています。.
2. 鋼の連続鋳造用ノズルとアルミニウムのキャスターチップにはどのような違いがありますか?
製鋼用ノズルは、容器と鋳型間の溶鋼の移送を制御する一方、アルミニウム用キャスターチップは、鋳造ゾーンへの溶融アルミニウムの供給と分配を制御する場合があります。これらの材料要件、形状、および装置との接続部は異なるため、互いに置き換え可能であるとみなすべきではありません。.
3. アルミ製のキャスターの先端にはどのような役割があるのでしょうか?
アルミニウム製キャスターチップは、溶融アルミニウムを鋳造ゾーンに送り込みます。ツインロール式ストリップ鋳造では、このキャスターチップはスペーサーと連動して、金属が流れ、直後に固化ストリップが形成されるまでの通路を形成します。.
4. アルミ鋳造用ノズルにはどのような材料が使われていますか?
必要な材料は、ノズルの設計や用途によって異なります。AdTech社は、同社のキャスターチップ、スペーサー、ハードイヤーについて、ナノスケールの繊維複合材料から成形されていると説明しています。購入者は、想定される鋳造条件に合わせて、正確なグレード、表面処理、および材料の適合性を確認する必要があります。.
5. キャスターの先端部品を注文する際、どのような寸法を指定すればよいですか?
必要な長さ、幅、厚さ、エッジ形状、内部流路の情報、および関連する設置寸法をご提供ください。互換性を確認するには、承認済みの図面と鋳造機のモデルが特に役立ちます。.
6. 鋳造ノズルはなぜ金属の流れにムラを生じさせるのでしょうか?
考えられる原因としては、不適切な内部形状、位置ずれ、部品の摩耗、組立上の誤り、あるいは上流工程からの金属供給のばらつきなどが挙げられます。根本原因を特定する前に、ノズルと関連する部品およびプロセス条件を併せて点検する必要があります。.
7. アルミニウム鋳造用ノズルは予熱が必要ですか?
予熱の要件は、具体的な材料や製品の設計によって異なります。メーカーが承認した手順に従い、確認なしに他のキャスターチップグレードの温度スケジュールを使用しないでください。.
8. 連続鋳造用ノズルのメーカーはどのように選べばよいですか?
用途の適合性、寸法能力、材料に関する文書、公差管理、関連する品質記録、組立互換性、および技術サポートを比較検討してください。各サプライヤーが、同一の製品構成および要件に基づいて見積もりを提示していることを確認してください。.
9. キャスターの先端部の価格に影響を与える要因は何ですか?
価格は、寸法、材料のグレード、内部形状、精密加工の要件、コーティング、カスタマイズ、組立構成、および注文数量によって異なる場合があります。正確な図面および仕様については、明細付きの見積書をご依頼ください。.
10. 1つの連続鋳造ノズルを、異なる鋳造機で使用することは可能ですか?
必ずしもそうとは限りません。機械の構成、鋳造方法、寸法、流量要件、および設置用インターフェースの違いにより、あるラインの部品が別のラインには適さない場合があります。ご注文の前に、機器の要件に照らして互換性を確認してください。.
