

Les buses de coulée continue sont des composants qui permettent d'acheminer ou de réguler le flux de matière lors de la coulée continue, mais ce terme recouvre différents produits ayant des fonctions variées. Dans la sidérurgie, il désigne souvent des composants réfractaires de régulation du débit, tels que les buses à entrée submergée et les buses de répartiteur. Dans la coulée de bandes d'aluminium, le produit correspondant peut être un embout de coulée ou buse de coulée qui distribue l'aluminium fondu dans la zone de coulée. Le choix du composant approprié nécessite d'adapter son matériau, sa géométrie, ses dimensions et ses caractéristiques d'écoulement à la machine de coulée. AdTech China fournit des embouts de coulée, des entretoises, des oreilles durcies, des boîtes avant et des goulottes amovibles pour les applications de coulée et de laminage de l'aluminium. Les spécifications publiées pour ses embouts de coulée comprennent des longueurs de 200 à 2 300 mm, des largeurs de 50 à 600 mm et des épaisseurs d'embout de 1,6 à 10 mm, sous réserve de confirmation pour la conception requise.
Que sont les buses de coulée continue ?
Une buse de coulée continue est un élément de distribution utilisé dans un procédé de coulée continue. Sa fonction dépend du matériau coulé, de la configuration de la machine et de la position de l'élément au sein de la chaîne de production.
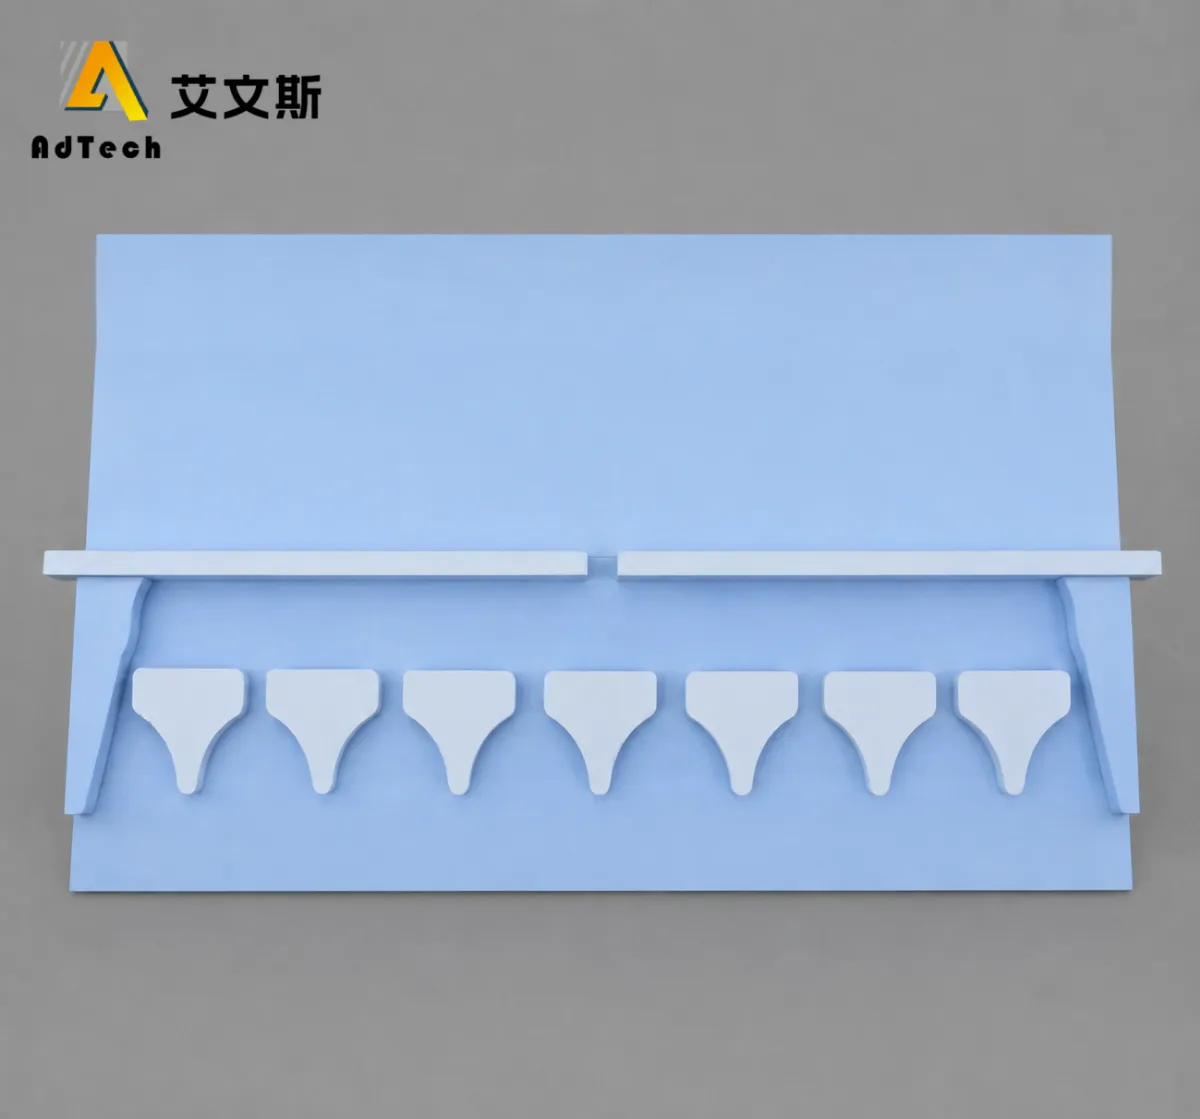
Ce terme n'est pas suffisamment précis pour permettre à lui seul d'identifier un produit. Les acheteurs doivent déterminer s'ils ont besoin d'un composant destiné à acheminer du métal en fusion, à contrôler sa distribution ou à pulvériser de l'eau de refroidissement sur un cordon déjà formé.
Trois catégories de produits différentes
| Catégorie de produits | Application principale | Fonction principale |
|---|---|---|
| Buses de régulation de débit pour la sidérurgie | Coulée continue d'acier | Transporter l'acier en fusion, réguler le débit et contribuer à protéger le métal contre la réoxydation |
| Buses de pulvérisation de refroidissement secondaires | Machines de coulée continue de l'acier | Appliquer un refroidissement par eau ou par brumisation d'air sur le cordon partiellement solidifié |
| Buses et embouts de coulée en aluminium | Moulage et laminage de l'aluminium | Acheminer l'aluminium en fusion et contrôler sa répartition dès le début de la solidification |
Ces catégories présentent des exigences différentes en matière de matériaux, d'interfaces mécaniques et de conditions de fonctionnement.
Les fournisseurs de systèmes de coulée continue d'acier décrivent les enveloppes de poche, les buses de répartiteur et les buses immergées comme des matériaux réfractaires fonctionnels utilisés pour le contrôle de l'écoulement de l'acier. De leur côté, les fournisseurs d'équipements de refroidissement secondaire font la distinction entre les buses de pulvérisation hydraulique et les buses à brouillard d'air, dont le choix dépend de la stratégie de refroidissement et de la configuration de la machine.
Dans une fonderie d'aluminium, une buse de coulée ou une buse de coulée d'aluminium peut constituer le produit approprié lorsque l'aluminium en fusion est acheminé vers un système de coulée en bande ou vers un système de coulée et de laminage similaire.
Pourquoi cette distinction est-elle importante lors de l'achat ?
Un acheteur recherchant des “ buses de coulée continue ” peut recevoir des devis pour des réfractaires destinés à la sidérurgie, des buses de pulvérisation ou des embouts de coulée d'aluminium.
Ces produits ne sont pas interchangeables simplement parce qu'ils sont tous appelés « buses ».
Avant de contacter un fournisseur, identifiez le métal à couler, la méthode de moulage et l'emplacement exact de la pièce dans la machine. Indiquez les coordonnées du fabricant de l'équipement et joignez un plan de la pièce existante si vous en disposez.
Cette simple mesure permet d'éviter que des devis ne soient établis pour un matériau, une géométrie ou une application d'utilisation inadaptés.
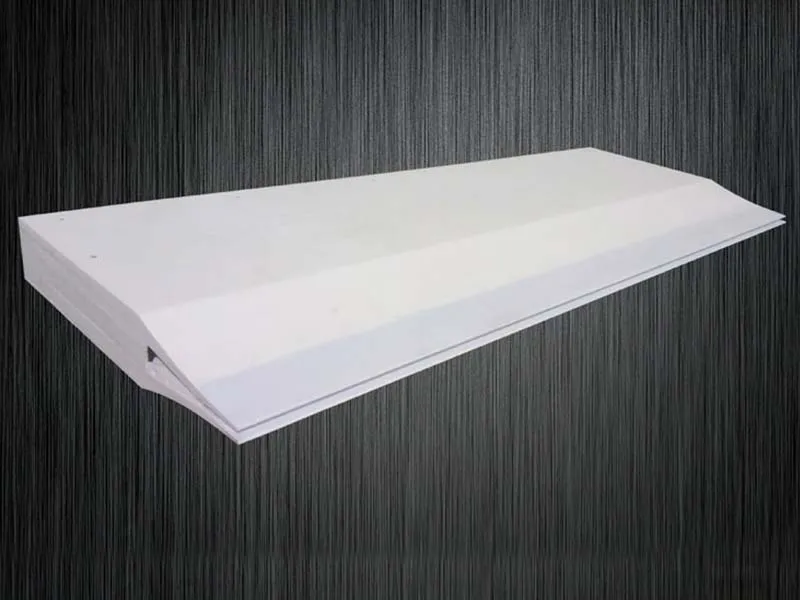
À quoi sert la pointe d'une roulette en aluminium ?
Une buse de coulée en aluminium est un composant de précision destiné à réguler le débit, utilisé dans certains systèmes de coulée continue et de laminage. Dans la coulée en bande à deux cylindres, la buse de coulée et les entretoises associées forment une cavité à travers laquelle l'aluminium en fusion s'écoule avant de se solidifier en une fine bande.
Les dimensions et la géométrie interne de cet ensemble contribuent à déterminer la répartition du métal sur toute la largeur de la pièce moulée.
Les informations sur les produits publiées par Pyrotek décrivent les embouts et les buses de coulée comme des composants qui influencent la largeur de la feuille d’aluminium lors de la coulée continue. Elles expliquent également que les sections d’embout et les entretoises créent la cavité de circulation du métal juste avant la solidification de la feuille.
Principales fonctions d'une roulette de roulement
1. Acheminer l'aluminium en fusion vers la zone de coulée.
L'embout de coulée constitue le dernier passage par lequel le métal s'écoule avant d'atteindre la zone où commence la solidification. Sa géométrie doit correspondre à la configuration de coulée prévue.
2. Assurer une répartition homogène sur toute la largeur de la coulée.
Une répartition inégale du débit peut être liée à des variations d'épaisseur ou à d'autres problèmes de qualité. Il convient donc d'évaluer conjointement la géométrie interne du canal, l'état de la pointe, les dimensions de l'entretoise et l'alimentation en métal en amont.
3. Définir la géométrie de la pièce moulée requise.
La largeur de la pointe, l'épaisseur, la géométrie des bords et l'alignement lors de l'installation doivent être compatibles avec la machine. Un élément de rechange dont la conception diffère de celle de l'original peut modifier la section de passage disponible ou la position du composant par rapport aux rouleaux de coulée.
4. Veiller à ce que la surface de contact métallique soit adéquate.
L'état de la surface et la compatibilité des matériaux sont importants, car le composant reste en contact avec l'aluminium fondu pendant son fonctionnement. Les exigences applicables dépendent de l'alliage, de la température, du procédé de fabrication et de la conception du composant.
Fonctionnement de la pointe de roulette avec les autres composants
Un embout de roulette est généralement considéré comme faisant partie d'un ensemble plus vaste plutôt que comme une pièce isolée.
Les composants associés peuvent inclure :
- Espace : Permet de créer l'espace nécessaire entre les sections de l'embout de coulée.
- Composant de l'oreille dure ou composant d'extrémité : Prend en charge la configuration des bords de l'ensemble, en fonction de la conception de la machine.
- Obstacle ou déflecteur : Utilisé, lorsque cela est spécifié, pour gérer la répartition locale du débit.
- Boîtier avant ou boîtier de régulation du débit : Réception et distribution du métal en fusion en amont.
- Lavage : Assure le transfert de l'aluminium fondu entre les différentes étapes du processus.
La gamme « Caster Series » commercialisée par AdTech comprend des embouts de roulette, des entretoises, des oreilles, des butées, des goulottes mobiles et des boîtiers avant. Les descriptions de ces produits précisent que les embouts de roulettes, les entretoises et les oreilles rigides sont des composants fabriqués à partir de matériaux composites à base de fibres nanométriques selon un procédé de fabrication de précision, tandis que le caisson avant et la goulotte amovible sont décrits comme des produits en aluminium-silice destinés à contrôler l'écoulement du métal en fusion sur les lignes de coulée et de laminage de tôles, de bandes et de feuilles d'aluminium.
Toutes les machines de moulage n'utilisent pas nécessairement tous ces composants dans la même configuration. Vérifiez la configuration requise par rapport à la disposition réelle de la machine.
Quels sont les matériaux utilisés pour la fabrication des buses de moulage en aluminium ?
Le choix des matériaux influe sur le comportement du composant au contact de l'aluminium fondu, notamment sur sa stabilité dimensionnelle, sa résistance à l'érosion, son comportement thermique et l'état de sa surface.
Il n'existe pas de description unique des matériaux pouvant s'appliquer à toutes les buses de coulée continue. Une buse de fabrication d'acier, une buse de pulvérisation et une buse de coulée d'aluminium remplissent des fonctions différentes et nécessitent des spécifications techniques distinctes.
Matériaux composites à base de fibres nanométriques
AdTech décrit ses embouts de roulettes, ses entretoises et ses patins rigides comme des produits obtenus par filtration sous vide de matériaux composites à base de fibres nanométriques, puis usinés à l'aide d'équipements de précision.
Les informations publiées sur ce produit mettent en avant plusieurs caractéristiques pertinentes :
- Dimensions contrôlées avec précision.
- Une surface étanche et des propriétés antiadhésives sur les pièces clés traitées par nanorevêtement.
- Résistance à l'érosion par l'aluminium fondu.
- Isolation thermique.
- Faible déformation.
- Une structure interne conçue pour offrir un canal d'écoulement symétrique adapté.
Il s'agit là des caractéristiques décrites dans la documentation technique du fabricant ; elles ne constituent pas une garantie de performances identiques dans tous les environnements d'exploitation. Les résultats réels dépendent de la nuance exacte du produit, ainsi que des conditions d'installation et de coulée.
Pourquoi l'état de la surface est-il important ?
L'état de la surface d'une pointe de coulée peut influencer l'interaction entre le composant et l'aluminium fondu.
L'accumulation de dépôts, l'érosion ou l'endommagement d'une surface d'écoulement critique peuvent modifier la géométrie effective du passage. Cela peut affecter le comportement de l'écoulement même lorsque les dimensions extérieures semblent correctes.
Lors de l'évaluation d'un produit, demandez au fournisseur de vous expliquer son traitement de surface, sa compatibilité avec l'alliage prévu et les procédures de manipulation recommandées.
Si un revêtement antiadhésif ou réfractaire est nécessaire, vérifiez s'il est fourni dans le cadre des spécifications de la pointe de roulette ou s'il doit être appliqué séparément.
AdTech répertorie également Revêtement BN et Boues réfractaires Destiné à être utilisé sur les surfaces en contact avec l'aluminium de produits tels que les goulottes, les caissons de filtration, les embouts de machine à couler et les composants de coulée « hot-top ». Cela ne doit pas être interprété comme signifiant que chaque embout de machine à couler est fourni de série avec un revêtement BN. Le type de revêtement doit être confirmé pour chaque commande spécifique.
Quelles sont les caractéristiques techniques les plus importantes à prendre en compte lors du choix de buses de coulée continue ?
Les spécifications les plus importantes sont celles qui déterminent si le composant est adapté à la machine de moulage et s'il présente le comportement d'écoulement requis dans les conditions réelles de production.
Une description générale telle que “ buse haute température ” ne suffit pas pour choisir correctement une pièce de rechange.
1. Type de machine de moulage et de procédé
Commençons par la méthode de moulage.
La coulée en bande à double rouleau, la coulée sur bande transporteuse et la coulée de billettes ou de brames par refroidissement direct présentent des systèmes d'alimentation en métal différents. Il ne faut pas considérer qu'une pointe de coulée conçue pour former une bande mince entre deux rouleaux est adaptée à une configuration de coulée différente.
Notez le nom du fabricant de la machine, le modèle, le procédé de moulage et l'emplacement de montage des composants.
2. Dimensions et tolérances
AdTech publie les plages de spécifications de dimensions fixes suivantes pour ses produits à embouts de roulettes :
| Paramètres | Cahier des charges publié |
|---|---|
| Longueur | 200 à 2 300 mm |
| Largeur | 50 à 600 mm |
| Épaisseur de la pointe | de 1,6 à 10 mm |
| Forme | En version verticale ou horizontale, comme indiqué dans les informations sur le produit |
Ces gammes constituent une première indication et ne signifient pas pour autant que toutes les combinaisons de longueur, de largeur et d'épaisseur soient disponibles ou compatibles avec toutes les lignes de coulée.
Avant de passer commande, vérifiez que les dimensions réelles correspondent bien au plan validé. Précisez la géométrie des bords, l'interface d'installation, les dimensions des entretoises et toutes les tolérances spécifiques à la machine.
3. Géométrie interne du canal d'écoulement
La cavité interne doit être adaptée à la répartition prévue de l'aluminium fondu.
Deux embouts présentant des dimensions extérieures similaires peuvent néanmoins présenter une géométrie interne différente. Une conception interne incompatible peut modifier la répartition du métal entrant dans la zone de coulée.
Si des plans ou des échantillons sont disponibles, demandez au fournisseur de confirmer la disposition interne des canaux et de signaler toute différence par rapport au composant existant.
4. Conditions d'utilisation
Veuillez indiquer la famille d'alliages d'aluminium utilisée ainsi que la plage de températures de fonctionnement au point de coulée. Précisez également la largeur de coulée prévue, la vitesse de production et tout problème connu lié à l'écoulement.
Ces informations permettent au fournisseur d'évaluer la compatibilité sans partir du principe qu'un composant adapté à une ligne fonctionnera de la même manière sur une autre.
5. Traitement de surface et manipulation
Vérifiez si le produit demandé comporte un revêtement de surface, si un revêtement supplémentaire est nécessaire, et comment le composant fini doit être stocké, manipulé et installé.
Demandez la procédure de préchauffage approuvée, le cas échéant. Ne reprenez pas les valeurs de température ou de temps de maintien indiquées pour un produit d’un autre fabricant, sauf si le fournisseur confirme que cette procédure est appropriée.
Comment choisir une pointe de roulette adaptée à différentes applications de moulage
La conception de la buse ou de la pointe de coulée requise dépend du procédé de coulée, et non pas simplement de la dénomination du métal.
| Demande de casting | Principaux aspects à prendre en compte lors de la conception | Informations à fournir |
|---|---|---|
| Coulée de bandes d'aluminium à double cylindre | Répartition dans un interstice de coulée étroit et compatibilité avec la largeur du rouleau | Largeur de coulée, modèle de machine de coulée en continu, schéma de la pointe, dimensions des entretoises et conditions d'exploitation |
| Production de feuilles d'aluminium | Compatibilité dimensionnelle et répartition homogène du débit pour le produit visé | Exigences relatives au moulage de feuilles métalliques, configuration des machines et dimensions des composants existants |
| Moulage en bande | Compatibilité avec le système d'alimentation par convoyeur à bande | Modèle de distributeur à bande, géométrie d'alimentation et conditions de débit requises |
| Fusion de billettes ou de brames en courant continu | Compatibilité avec le système de distribution et de livraison utilisé par cette machine | Géométrie du moule, disposition des canaux d'injection, plan des composants et exigences de fabrication |
Il s'agit là de critères de sélection préliminaires. Ils ne permettent pas de conclure qu'une seule pointe de coulée convient à tous les procédés énumérés.
Pour la coulée de bandes et de feuilles d'aluminium, vérifiez si la machine utilise un ensemble « embout et entretoise » ou un autre système spécifique de distribution du flux.
Pour la coulée de billettes ou de brames, déterminez si le produit requis est une buse de distribution en aluminium, un autre composant réfractaire de régulation du débit ou une autre pièce du système d'alimentation. Ne spécifiez pas une pointe de coulée à double rouleau simplement parce que la machine est décrite comme une coulée continue.
Problèmes courants liés aux buses de coulée continue
Lorsqu'un problème de coulée survient, le simple fait de remplacer immédiatement la buse ne permet pas forcément de remédier à la cause sous-jacente.
Le composant doit être inspecté en tenant compte de l'installation, du système d'alimentation en métal et des conditions actuelles du processus. Le tableau suivant présente des pistes d'analyse possibles plutôt que des diagnostics définitifs.
| Problème constaté | Facteurs potentiels à étudier | Vérifications recommandées |
|---|---|---|
| Épaisseur irrégulière de la bande | Une répartition inégale du débit, une géométrie interne inadaptée, un désalignement ou une variation dans l'apport de métal en amont | Vérifier le schéma de la pointe, son alignement et la disposition du système de répartition du débit |
| Le flux métallique semble plus intense d'un côté | Canaux d'écoulement endommagés, géométrie inadaptée, montage incorrect ou problèmes de distribution en amont | Inspecter l'ensemble embout-entretoise ; vérifier les conditions d'écoulement en amont |
| La qualité de la surface devient irrégulière | Modifications des conditions de coulée, usure des composants, instabilité de l'écoulement ou autres variables du processus | Comparer les registres d'exploitation et inspecter les composants concernés du système de distribution des métaux |
| Le métal adhère à une surface de contact | État de la surface, compatibilité des revêtements ou conditions d'exploitation | Inspecter la surface et vérifier que les spécifications relatives aux matériaux et aux revêtements sont conformes aux normes en vigueur |
| Dommages subis par les composants lors de l'installation | Dommages dus à la manutention, au mauvais ajustement, à une charge excessive sur les fixations ou à des pratiques d'installation inadaptées | Vérifiez que le composant et le dispositif de fixation sont conformes à la procédure d'installation approuvée |
| Usure prématurée ou modification des dimensions | Incompatibilité des matériaux, érosion ou conditions de fonctionnement hors des limites recommandées | Consultez les conditions d'utilisation et demandez une évaluation de la compatibilité des matériaux |
Pourquoi il ne faut pas systématiquement attribuer les problèmes de débit à la buse
L'instabilité d'écoulement peut avoir plusieurs causes.
Par exemple, une alimentation irrégulière au niveau de la buse de coulée peut trouver son origine en amont du composant. De même, un décalage dimensionnel peut résulter d'une différence de fabrication, d'une spécification de remplacement incorrecte ou de l'état de l'interface de la machine.
Une analyse pertinente devrait permettre de déterminer si le problème est lié au composant, à l'installation ou au processus.
Consignez les conditions de coulée, le moment où le problème est apparu et toute modification récente apportée aux équipements ou aux consommables. Des photos des surfaces endommagées et un contrôle dimensionnel peuvent aider le fournisseur à distinguer les différentes possibilités.
En cas de dommages importants ou d'anomalie au niveau de la pièce moulée, respectez les procédures d'exploitation et de sécurité de l'usine avant de procéder à l'inspection ou au remplacement.
Considérations relatives à l'installation, au préchauffage et à l'entretien
Une installation correcte est indispensable pour obtenir la géométrie d'écoulement prévue et limiter les dommages évitables.
Le composant doit être compatible avec sa structure de support, ses entretoises et son dispositif de fixation. Un produit dont l’ajustement est approximatif n’est pas nécessairement acceptable lorsque l’écart de fonctionnement ou l’alignement sont critiques.
Respectez les instructions d'installation du fabricant
Avant de procéder au remplacement :
- Vérifiez la référence, le plan et les dimensions.
- Inspectez le composant pour détecter d'éventuels dommages visibles et vérifiez les surfaces de contact.
- Vérifiez l'état du support, de la fixation et des composants associés à l'ensemble.
- Respectez les consignes de manipulation, d'installation et de préchauffage indiquées.
- Vérifiez l'alignement et les jeux de montage requis avant la mise en service.
Ces étapes constituent des principes généraux d'inspection. La méthode exacte doit être déterminée en fonction des spécifications de la machine et du produit.
Pourquoi il n'existe pas de programme de préchauffage universel
Les exigences en matière de préchauffage dépendent de la composition du matériau, du procédé de fabrication, de la conception du produit et des conditions de fonctionnement prévues.
Une procédure publiée pour un matériau de pointe de moule ne doit pas être automatiquement appliquée à un autre. Demandez au fournisseur de vous fournir le programme de chauffage approprié, comprenant notamment la méthode de chauffage, la vitesse de montée en température et les conditions de maintien, le cas échéant.
Ne partez pas du principe que les plages de température indiquées pour les réfractaires utilisés dans la sidérurgie s'appliquent également aux embouts de coulée d'aluminium. Ces produits ont des fonctions différentes et doivent être évalués en fonction de leur propre documentation technique.
Tenir à jour des registres d'inspection traçables
Pour les commandes répétitives, conservez le plan validé, les références du fournisseur, les dimensions, les conditions d'utilisation et les remarques issues des campagnes de production précédentes.
Lorsqu'un composant est remplacé, notez tout changement associé concernant la largeur de la pièce moulée, le comportement d'écoulement, la qualité de surface ou les temps d'arrêt. Ces informations peuvent aider à déterminer si une modification des spécifications ou un ajustement de l'installation se justifie.
Comment comparer les fabricants de buses de coulée continue
Une comparaison pertinente entre fournisseurs ne doit pas se limiter au prix unitaire.
Pour le moulage de l'aluminium, le fabricant doit bien comprendre la configuration de la machine, la géométrie des composants et les conditions de fonctionnement requises.
Demandez à chaque fournisseur les mêmes informations essentielles afin de pouvoir comparer les devis sur une base équivalente.
| Critère d'évaluation | Ce qu'il faut demander | Pourquoi c'est important |
|---|---|---|
| Utilisation du produit | Confirmation de l'adéquation au procédé de moulage de l'aluminium envisagé | Évite toute confusion entre les buses en acier, les buses de pulvérisation de refroidissement et les embouts de roulettes en aluminium |
| Dimensions | Un plan approuvé et les tolérances dimensionnelles | Vérifie la compatibilité de l'installation |
| Matériau | Description des matériaux et documentation technique correspondante | Permet d'évaluer la compatibilité avec l'aluminium fondu |
| Géométrie d'écoulement | Vérification du tracé interne et de la disposition des éléments d'assemblage | Fait le lien entre la conception du composant et la répartition prévue du débit |
| Traitement de surface | Détails concernant le revêtement ou l'état de surface spécifiés | Précise ce qui est inclus dans le produit faisant l'objet du devis |
| Contrôle de la qualité | Documentation relative aux contrôles et identification des pièces | Permet de vérifier la conformité avec le cahier des charges approuvé |
| Consignes d'utilisation | Conditions d'installation et de préchauffage, le cas échéant | Réduit le risque de dommages évitables liés à l'installation |
| Conditions commerciales | Prix unitaire, quantité, conditionnement, frais de livraison et frais de personnalisation | Permet une comparaison réaliste des devis |
Questions à se poser avant de passer commande
Avant d'approuver un devis, pensez à poser les questions suivantes :
- Ce produit est-il spécialement conçu pour notre machine de moulage et notre procédé ?
- Pouvez-vous le fabriquer conformément à notre plan approuvé ?
- Quelles sont les dimensions et les tolérances garanties ?
- Quels sont les matériaux et les traitements de surface spécifiés ?
- Les entretoises, les oreilles rigides ou d'autres composants de montage sont-ils fournis ?
- Quels documents d'inspection accompagneront l'envoi ?
- Quelles sont les exigences en matière de manutention, de stockage, d'installation et de préchauffage ?
- Comment devons-nous faire part de nos remarques si le composant ne fonctionne pas comme prévu ?
Les réponses doivent être consignées par écrit afin que le composant livré puisse être vérifié par rapport au cahier des charges.
Quels sont les facteurs qui influencent le coût des buses de moulage en aluminium ?
Il n'existe pas de prix universel fiable pour les buses de coulée continue, car ce terme recouvre plusieurs catégories de produits distinctes.
Pour une embout de roue en aluminium, les principaux facteurs de coût peuvent inclure les dimensions, la nuance du matériau, la géométrie interne, les exigences en matière d'usinage ou de traitement de précision, le traitement de surface, les tolérances, la configuration d'assemblage et la quantité commandée.
Les formes personnalisées ou les dimensions non standard peuvent nécessiter des travaux d'ingénierie et de fabrication supplémentaires.
Les acheteurs doivent également faire la distinction entre une pointe vendue séparément et un ensemble complet comprenant des entretoises, des oreilles rigides ou d'autres composants nécessaires. Comparer le prix d'un composant isolé à celui d'un ensemble complet ne permettrait pas d'obtenir une comparaison équivalente des coûts.
Évaluer le coût parallèlement à l'adéquation opérationnelle
Un prix initial bas ne constitue pas nécessairement le meilleur choix d'achat si le composant n'est pas adapté à la machine ou ne répond pas aux conditions de processus requises.
Dans le même temps, une conception plus coûteuse ne doit pas être automatiquement considérée comme supérieure. Ses avantages doivent être adaptés à l'application visée et étayés par des spécifications ou des éléments probants appropriés.
Pour les achats récurrents, tenez compte du coût unitaire ainsi que de la fréquence de remplacement, du temps d'installation, de la constance de la qualité et de toute interruption de production associée. Utilisez les données réelles de l'usine lorsqu'elles sont disponibles, plutôt que de partir d'une durée de vie standard.
AdTech China : embouts de roulettes et composants associés pour le contrôle du débit
AdTech Metallurgical Materials Co., Ltd. est un fabricant et fournisseur basé en Chine, spécialisé dans la coulée et le laminage d'aluminium et d'alliages d'aluminium de haute pureté.
Sa gamme « Caster Series », déjà commercialisée, comprend des embouts de roulettes, des entretoises, des oreilles rigides, des bloqueurs, des goulottes mobiles et des caissons avant. La page consacrée aux embouts de roulettes du site de l’entreprise décrit des composants fabriqués à partir de matériaux composites à base de fibres nanométriques, bénéficiant d’un usinage de précision et répondant à des spécifications dimensionnelles adaptées aux applications de coulée et de laminage de tôles, de bandes et de feuilles d’aluminium.
La page « AdTech Caster : embouts / entretoises / oreilles rigides » présente les plages de dimensions publiées et les détails des produits. Les acheteurs doivent s'appuyer sur ces informations comme point de départ des discussions, puis valider la conception requise en se référant au plan de la machine.
AdTech propose également les produits « Front Box » et « Removable Launder », qui font partie du système en amont d'acheminement et de régulation du débit de l'aluminium fondu.
Pour obtenir un devis, veuillez indiquer la méthode de moulage, le modèle de la machine, les dimensions requises, le plan actuel de la pièce, les informations relatives à l'alliage d'aluminium et les exigences de production applicables. Si vous souhaitez remplacer une pièce présentant un problème, veuillez joindre des photos nettes ainsi qu'une explication du problème constaté.
Ces informations permettent de déterminer si le produit recherché est un embout de roulette, un composant d'assemblage associé ou une autre pièce du système de régulation de débit en aluminium.
Conclusion
Les buses de coulée continue couvrent plusieurs catégories de produits, et le choix approprié dépend du métal et du procédé de coulée.
Pour la coulée de bandes et de feuilles d'aluminium, le produit concerné peut être une buse de coulée utilisée avec des entretoises et d'autres composants de régulation du débit. Ses dimensions, sa géométrie interne, son matériau, l'état de sa surface et son installation doivent répondre aux exigences de la machine de coulée.
Pour les clients cibles d'AdTech, le processus d'achat le plus efficace commence par un plan précis et une description claire des conditions de fabrication. Les acheteurs doivent vérifier la compatibilité des composants, les tolérances dimensionnelles, les spécifications des matériaux et les exigences d'installation avant de valider une commande.
L'essentiel est de choisir une buse ou une pointe de coulée adaptée au processus de coulée concerné, et non pas simplement d'acheter un produit portant la mention générique “ buse de coulée continue ”.”
FAQ
1. Qu'est-ce qu'une buse de coulée continue ?
Les buses de coulée continue sont des composants utilisés pour acheminer ou réguler le débit de matière dans les procédés de coulée continue. Selon le secteur d'activité, ce terme peut désigner des réfractaires de régulation de débit utilisés dans la sidérurgie, des buses de pulvérisation pour le refroidissement secondaire ou des embouts de coulée d'aluminium. Ces produits présentent des fonctions et des caractéristiques techniques différentes.
2. Quelle est la différence entre une buse de coulée continue en acier et une pointe de coulée en aluminium ?
Les buses utilisées dans la sidérurgie permettent de contrôler le transfert de l'acier en fusion entre les cuves et le moule, tandis qu'une buse de coulée d'aluminium permet de contrôler l'alimentation et la répartition de l'aluminium en fusion dans une zone de coulée. Leurs exigences en matière de matériaux, leur géométrie et leurs interfaces avec les équipements diffèrent ; elles ne doivent donc pas être considérées comme interchangeables.
3. À quoi sert l'embout d'une roulette en aluminium ?
Une buse de coulée en aluminium achemine l'aluminium fondu vers la zone de coulée. Dans le procédé de coulée en bande à double rouleau, elle fonctionne avec des entretoises pour créer le passage par lequel le métal s'écoule juste avant de former une bande en cours de solidification.
4. Quel matériau est utilisé pour la fabrication des buses moulées en aluminium ?
Le matériau requis dépend de la conception de la buse et de l'application. AdTech précise que ses embouts de coulée, ses entretoises et ses oreilles de coulée sont fabriqués à partir de matériaux composites à base de fibres à l'échelle nanométrique. Les acheteurs doivent vérifier la nuance exacte, le traitement de surface et la compatibilité des matériaux en fonction des conditions de coulée prévues.
5. Quelles dimensions dois-je indiquer lorsque je commande une embout de roulette ?
Veuillez fournir les informations requises concernant la longueur, la largeur, l'épaisseur, la géométrie des bords, le canal d'écoulement interne ainsi que les cotes d'installation pertinentes. Un plan validé et le modèle de la machine de moulage sont particulièrement utiles pour vérifier la compatibilité.
6. Pourquoi une buse de coulée peut-elle entraîner un écoulement irrégulier du métal ?
Parmi les causes possibles, on peut citer une géométrie interne inadaptée, un désalignement, l'usure des composants, des erreurs de montage ou des variations dans l'alimentation en métal en amont. Il convient d'inspecter la buse ainsi que les composants associés et les conditions de processus avant d'en déterminer la cause première.
7. Les buses de moulage d'aluminium doivent-elles être préchauffées ?
Les exigences en matière de préchauffage dépendent du matériau utilisé et de la conception du produit. Respectez la procédure approuvée par le fabricant et n’appliquez pas, sans confirmation préalable, un programme de température prévu pour une autre nuance de pointe de coulée.
8. Comment choisir un fabricant de buses de coulée continue ?
Comparez l'adéquation à l'application, les capacités dimensionnelles, la documentation relative aux matériaux, le contrôle des tolérances, les dossiers qualité pertinents, la compatibilité d'assemblage et l'assistance technique. Assurez-vous que chaque fournisseur propose un devis portant sur la même configuration de produit et les mêmes exigences.
9. Quels sont les facteurs qui influencent le prix d'un embout de roulette ?
Le prix peut varier en fonction des dimensions, de la qualité du matériau, de la géométrie interne, des exigences en matière d'usinage de précision, des revêtements, de la personnalisation, de la configuration d'assemblage et de la quantité commandée. Demandez un devis détaillé correspondant au plan et au cahier des charges précis.
10. Une même buse de coulée continue peut-elle être utilisée sur différentes machines de coulée ?
Pas nécessairement. Les différences au niveau de la configuration de la machine, de la méthode de moulage, des dimensions, des exigences en matière de débit et des interfaces d'installation peuvent rendre un composant incompatible avec une autre ligne. Il convient de vérifier la compatibilité par rapport aux spécifications de l'équipement avant de passer commande.
