

Сопла для непрерывной ливки — это детали, которые обеспечивают подачу или регулирование потока материала в процессе непрерывной ливки, однако этот термин охватывает различные изделия, предназначенные для разных целей. В сталелитейном производстве под этим термином часто подразумеваются огнеупорные детали для регулирования потока, такие как сопла погружного типа и сопла промежуточного котла. При литье алюминиевой ленты соответствующим изделием, представляющим интерес, может быть наконечник литейного канала или литейное сопло который распределяет расплавленный алюминий в зону литья. Для выбора подходящего компонента необходимо обеспечить соответствие его материала, геометрии, размеров и характеристик потока требованиям литейной машины. Компания AdTech China поставляет наконечники литейных каналов, прокладки, упрочненные накладки, передние коробки и съемные желоба для литья алюминия и прокатки. Опубликованные технические характеристики наконечников литейных машины включают длину от 200 до 2 300 мм, ширину от 50 до 600 мм и толщину наконечника от 1,6 до 10 мм, при условии подтверждения для требуемой конструкции.
Что такое сопла для непрерывного литья?
Сопло для непрерывной ливки — это компонент, обеспечивающий подачу расплава, который используется в процессе непрерывной ливки. Его назначение зависит от литого материала, конфигурации оборудования и расположения данного компонента на производственной линии.
Этот термин недостаточно конкретен, чтобы самостоятельно определить продукт. Покупателям следует выяснить, нужен ли им узел, который подает расплавленный металл, регулирует его распределение или распыляет охлаждающую воду на уже сформированную нить.
Три различные категории товаров
| Категория товара | Основное применение | Основная функция |
|---|---|---|
| Сопла для регулирования потока при производстве стали | Непрерывная ливка стали | Обеспечивать транспортировку расплавленной стали, регулировать расход и способствовать защите металла от повторного окисления |
| Форсунки вторичного охлаждающего распыления | Станочные установки непрерывного литья стали | Охлаждайте частично затвердевшую нить водой или воздушным туманом |
| Алюминиевые сопла для литья и наконечники литейных труб | Литье и прокатка алюминия | Подавать расплавленный алюминий и контролировать его распределение в момент начала затвердевания |
Эти категории отличаются требованиями к материалам, механическими интерфейсами и условиями эксплуатации.
Поставщики оборудования для непрерывного литья стали относят кожухи ковшей, сопла промежуточного котла и погружные сопла к функциональным огнеупорным материалам, используемым для регулирования потока стали. В то же время поставщики оборудования для вторичного охлаждения проводят различие между гидравлическими распылительными соплами и соплами с воздушным туманом, выбор которых зависит от стратегии охлаждения и конфигурации стана.
Для завода по производству алюминиевых отливок наконечник литейного канала или сопло для литья алюминия может стать подходящим изделием при подаче расплавленного алюминия в линию ленточного литья или в аналогичную систему литья и прокатки.
Почему это различие имеет значение при покупке
Покупатель, ищущий “сопла для непрерывной разливки”, может получить предложения по огнеупорным материалам для сталеплавильных цехов, распылительным соплам или наконечникам для алюминиевых литейных машин.
Эти изделия не являются взаимозаменяемыми только потому, что все они называются «форсунками».
Прежде чем обращаться к поставщику, определите, какой металл подлежит литью, метод литья и точное расположение детали в машине. Укажите данные производителя оборудования и приложите чертеж детали, если таковой имеется.
Этот простой шаг помогает избежать составления предложений с указанием неверного материала, геометрии или условий эксплуатации.
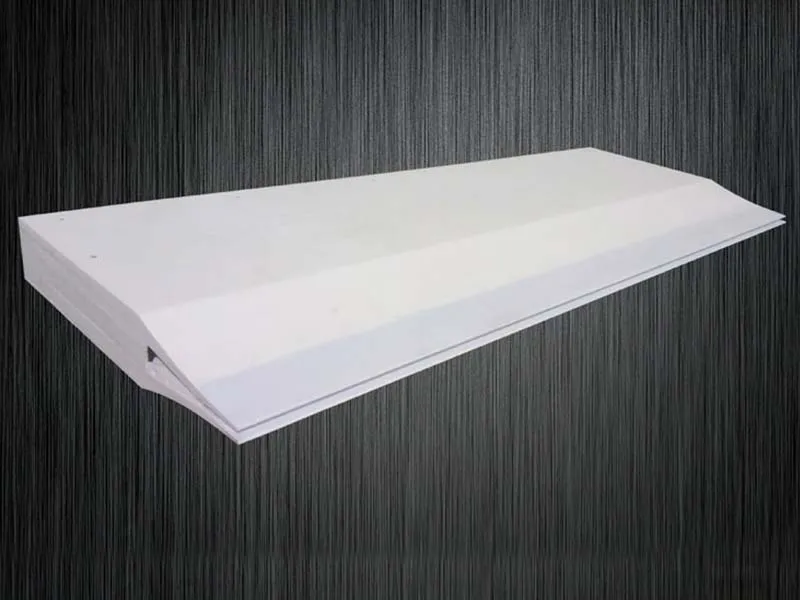
Какова функция наконечника алюминиевого ролика?
Наконечник литейного стана для алюминия — это прецизионный узел, обеспечивающий подачу расплава, который используется в некоторых системах непрерывного литья и прокатки. При литье полос на двухвалковом литейном стане наконечник литейного стана и сопутствующие прокладки образуют полость, через которую протекает расплавленный алюминий, прежде чем он затвердеет в виде тонкой полосы.
Размеры и внутренняя геометрия данной сборки помогают определить распределение металла по всей ширине отливки.
В опубликованной компанией Pyrotek информации о продукции литейные наконечники и сопла описываются как компоненты, влияющие на ширину алюминиевого листа при непрерывном литье. Там же поясняется, что секции наконечников и прокладки формируют полость для потока металла непосредственно перед затвердеванием листа.
Основные функции наконечника ролика
1. Подача расплавленного алюминия в зону литья.
Наконечник литникового канала представляет собой последний проход, по которому металл движется перед входом в зону начала затвердевания. Его геометрия должна соответствовать предусмотренной схеме литья.
2. Обеспечить равномерное распределение по всей ширине отливки.
Неравномерное распределение потока может быть связано с колебаниями толщины или другими проблемами качества. Поэтому необходимо комплексно оценивать геометрию внутреннего канала, состояние наконечника, размеры прокладки и подачу металла вверх по потоку.
3. Определить требуемую геометрию отливки.
Ширина наконечника, толщина, геометрия кромки и выравнивание при установке должны соответствовать требованиям станка. Замена, отличающаяся от оригинальной конструкции, может изменить размеры проходного сечения или положение детали относительно литейных валков.
4. Обеспечьте надлежащую площадь контакта металла.
Состояние поверхности и совместимость материалов имеют важное значение, поскольку деталь во время эксплуатации находится в контакте с расплавленным алюминием. Соответствующие требования зависят от сплава, температуры, метода производства и конструкции детали.
Как наконечник ролика взаимодействует с другими компонентами
Наконечник ролика обычно рассматривается как часть более крупного узла, а не как отдельная деталь.
К соответствующим компонентам могут относиться:
- Разделитель: Помогает обеспечить необходимое расстояние между секциями литьевого наконечника.
- Жесткий ушной или концевой элемент: Обеспечивает конфигурацию кромок сборки в зависимости от конструкции станка.
- Блокиратор или перегородка: Используется в указанных случаях для регулирования распределения потока на местном уровне.
- Передний блок или блок регулирования расхода: Принимает и распределяет расплавленный металл по верхним участкам производственной линии.
- Лаундер: Обеспечивает перекачку расплавленного алюминия между технологическими этапами.
В опубликованной компанией AdTech серии «Caster Series» представлены наконечники для литейных колес, прокладки, ушки, блокираторы, подвижные желоба и передние коробки. В описаниях продукции указано, что наконечники роликов, прокладки и жесткие ушки изготавливаются из наноразмерных волоконных композитных материалов с использованием прецизионной обработки, тогда как передние коробки и съемные желоба описаны как изделия из алюминиево-кремнеземного сплава, предназначенные для регулирования потока расплавленного металла на линиях литья и прокатки алюминиевых листов, лент и фольги.
Не все литейные машины используют все эти компоненты в одной и той же конфигурации. Сверьте требуемую сборку с фактической схемой расположения узлов машины.
Какие материалы используются для изготовления сопел для литья алюминия?
Выбор материала влияет на поведение детали при контакте с расплавленным алюминием, в том числе на её стабильность размеров, стойкость к эрозии, термические характеристики и состояние поверхности.
Не существует единого описания материала, которое можно было бы применить ко всем соплам для непрерывного литья. Сопла для производства стали, распылительные сопла и наконечники для литья алюминия выполняют разные функции и предъявляют разные требования к характеристикам продукции.
Наноразмерные волокнистые композитные материалы
Компания AdTech описывает свои наконечники для роликов, прокладки и жесткие ушки как изделия, изготовленные методом вакуумной фильтрации наноразмерных волоконных композитных материалов и обработанные с помощью прецизионного оборудования.
В опубликованной информации о продукте указаны несколько важных характеристик:
- Размеры с высокой точностью.
- Герметичная поверхность и антипригарные свойства ключевых деталей, обработанных нанопокрытием.
- Устойчивость к эрозии расплавленным алюминием.
- Теплоизоляция.
- Низкая деформация.
- Внутренняя конструкция, предназначенная для обеспечения надлежащего симметричного проходного канала.
Данные характеристики приведены в технической документации производителя и не являются гарантией одинаковых эксплуатационных показателей в любых условиях эксплуатации. Фактические результаты зависят от конкретной марки изделия, условий монтажа и литья.
Почему состояние поверхности имеет значение
Состояние поверхности наконечника литейного станка может влиять на взаимодействие детали с расплавленным алюминием.
Накопление отложений, эрозия или повреждение критической поверхности потока могут изменить эффективную геометрию проходного сечения. Это может повлиять на поведение потока даже в том случае, если внешние размеры кажутся правильными.
При оценке продукта попросите поставщика разъяснить особенности обработки его поверхности, совместимость с предполагаемым сплавом и рекомендуемые методы обращения с ним.
Если требуется антипригарное или огнеупорное покрытие, уточните, входит ли оно в комплект поставки наконечника литейного стакана или его необходимо наносить отдельно.
AdTech также перечисляет BN Coating и Огнеупорный раствор для применения на алюминиевых контактных поверхностях таких изделий, как желоба, фильтрующие коробки, наконечники литейных машинок и детали литья с горячей верхней частью. Это не следует рассматривать как подтверждение того, что каждый наконечник литейной машинки в стандартной комплектации поставляется с покрытием BN. Наличие покрытия необходимо уточнять при оформлении конкретного заказа.
Какие технические характеристики имеют наибольшее значение при выборе сопел для непрерывного литья?
Наиболее важными техническими характеристиками являются те, которые определяют, подходит ли деталь для литейной машины и обеспечивает ли она требуемые характеристики текучести в реальных производственных условиях.
Общего описания, такого как “высокотемпературное сопло”, недостаточно для точного подбора запасной детали.
1. Тип литейной машины и технологического процесса
Начнём с метода литья.
В процессах литья полосы между двумя валками, ленточного литья и литья заготовок или слябов с прямым охлаждением используются разные схемы подачи металла. Не следует считать, что наконечник литейной машины, предназначенный для формирования тонкой полосы между двумя валками, подходит для другой конфигурации литья.
Укажите производителя оборудования, модель, метод литья и положение установки узла.
2. Размеры и допуски
Компания AdTech публикует следующие диапазоны технических характеристик фиксированного размера для своей продукции с роликовыми наконечниками:
| Параметр | Опубликованная спецификация |
|---|---|
| Длина | от 200 до 2 300 мм |
| Ширина | от 50 до 600 мм |
| Толщина наконечника | от 1,6 до 10 мм |
| Форма | Камерный или горизонтальный, как указано в информации о продукте |
Приведенные диапазоны служат лишь ориентиром и не означают, что все возможные комбинации длины, ширины и толщины доступны или совместимы с каждой линией литья.
Перед размещением заказа сверьте фактические размеры с утвержденным чертежом. Укажите соответствующую геометрию кромок, монтажный интерфейс, размеры прокладок и любые допуски, характерные для конкретной машины.
3. Геометрия внутреннего проточной камеры
Внутренняя полость должна соответствовать предполагаемому распределению расплавленного алюминия.
Два наконечника с одинаковыми внешними размерами могут тем не менее различаться по геометрии внутреннего прохода. Несовместимая внутренняя конструкция может изменить распределение металла, поступающего в зону литья.
Если имеются чертежи или образцы, попросите поставщика подтвердить расположение внутренних каналов и указать любые отличия от имеющейся детали.
4. Условия эксплуатации
Укажите конкретное семейство алюминиевых сплавов и диапазон рабочих температур в точке литья. Также укажите предполагаемую ширину отливки, скорость производства и любые известные проблемы, связанные с текучестью материала.
Эти сведения помогают поставщику оценить совместимость, не исходя из предположения, что компонент, подходящий для одной линии, будет работать точно так же на другой.
5. Обработка поверхности и обращение с изделиями
Уточните, имеет ли запрашиваемый продукт поверхностное покрытие, требуется ли нанесение дополнительного покрытия, а также как следует хранить, обращаться с готовым изделием и устанавливать его.
Уточните утвержденную процедуру предварительного нагрева, если это применимо. Не следует копировать значения температуры или времени выдержки, указанные для продукции другого производителя, если только поставщик не подтвердит, что данная процедура подходит для данного случая.
Как выбрать наконечник литейного колеса для различных видов литья
Выбор необходимой конструкции сопла или наконечника литникового канала зависит от процесса литья, а не просто от названия металла.
| Заявка на участие в кастинге | Основные аспекты проектирования | Необходимая информация |
|---|---|---|
| Литье алюминиевой ленты на двухвалковом станке | Распределение в узкой зазоре литья и совместимость с шириной валка | Ширина литья, модель валкового литейного стана, чертеж наконечника, размеры прокладок и условия эксплуатации |
| Производство алюминиевой фольги | Соответствие габаритам и равномерное распределение потока для данного продукта | Требования к литью из фольги, конфигурация оборудования и размеры имеющихся компонентов |
| Литье с использованием ленты | Совместимость с системой подачи с ленточным разбрасывателем | Модель ленточного литейного станка, геометрия подачи и необходимые условия потока |
| Литье заготовок или слябов из черного металла | Совместимость с системой распределения и подачи, используемой данным оборудованием | Геометрия пресс-формы, схема подачи, чертеж детали и производственные требования |
Это лишь первоначальные соображения по выбору. Они не означают, что один и тот же наконечник форсунки подходит для всех перечисленных процессов.
При литье алюминиевой ленты и фольги необходимо уточнить, используется ли в установке сборная конструкция из насадки и прокладки или другая специальная конструкция системы подачи расплава.
При литье заготовок или слябов необходимо определить, является ли требуемый изделие алюминиевым распределительным соплом, другим огнеупорным элементом системы регулирования потока или иной деталью системы подачи. Не следует указывать наконечник двухвалкового литейного стана только на том основании, что данное оборудование обозначено как станок непрерывного литья.
Распространенные проблемы с соплами для непрерывного литья
При возникновении проблем с литьем немедленная замена сопла может не устранить первопричину.
Данный узел следует осмотреть с учетом особенностей установки, системы подачи металла и текущих технологических условий. В приведенной ниже таблице представлены возможные направления исследования, а не окончательные диагнозы.
| Выявленная проблема | Возможные факторы, подлежащие изучению | Рекомендуемые проверки |
|---|---|---|
| Неравномерная толщина полосы | Неравномерное распределение потока, неправильная внутренняя геометрия, несоосность или колебания подачи металла со стороны входа | Проверьте чертеж наконечника, его выравнивание и схему распределения потока |
| Поток металла кажется более сильным с одной стороны | Поврежденные каналы потока, неподходящая геометрия, неправильная сборка или проблемы с распределением вверх по потоку | Осмотрите узел из наконечника и прокладки; проверьте условия потока вверх по течению |
| Качество поверхности становится неравномерным | Изменения условий литья, износ деталей, нестабильность потока или другие технологические параметры | Сравнить эксплуатационные данные и провести осмотр соответствующих узлов, обеспечивающих подачу металла |
| Металл прилипает к поверхности соприкосновения | Состояние поверхности, совместимость покрытий или условия эксплуатации | Осмотрите поверхность и убедитесь в соответствии материала и покрытия утвержденным техническим условиям |
| Повреждение компонентов при монтаже | Повреждения при транспортировке, неправильная установка, чрезмерная нагрузка на крепления или ненадлежащие методы монтажа | Проверьте соответствие компонента и приспособления утвержденной процедуре монтажа |
| Преждевременный износ или изменение размеров | Несоответствие материалов, эрозия или условия эксплуатации, выходящие за пределы рекомендуемого диапазона | Ознакомьтесь с условиями предоставления услуги и подайте запрос на оценку совместимости материалов |
Почему проблемы с расходом не следует автоматически связывать с соплом
Нестабильность потока может иметь несколько причин.
Например, неравномерная подача материала в насадку литейного станка может быть вызвана проблемами, возникающими на этапах, предшествующих данному компоненту. Аналогичным образом, несоответствие размеров может быть вызвано отклонениями в процессе производства, неверными техническими требованиями к замене деталей или состоянием соединительного узла станка.
В ходе эффективного расследования следует установить, связана ли проблема с компонентом, установкой или процессом.
Зафиксируйте условия литья, время возникновения проблемы, а также любые недавние изменения в оборудовании или расходных материалах. Фотографии поврежденных поверхностей и проверка размеров помогут поставщику различить различные возможные причины.
В случае серьезных повреждений или ненормального состояния отливки перед проведением осмотра или заменой необходимо соблюдать эксплуатационные и технические правила безопасности завода.
Рекомендации по установке, предварительному нагреву и техническому обслуживанию
Правильная установка необходима для обеспечения требуемой геометрии потока и предотвращения ненужных повреждений.
Деталь должна быть совместима со своей опорной конструкцией, распорками и крепежным устройством. Изделие, которое подходит лишь приблизительно, не всегда приемлемо в тех случаях, когда рабочий зазор или центрирование имеют решающее значение.
Следуйте инструкции по установке, предоставленной производителем
Перед установкой запасной детали:
- Уточните артикул, чертеж и размеры.
- Осмотрите деталь на наличие видимых повреждений и проверьте соприкасающиеся поверхности.
- Проверьте состояние опоры, крепления и сопутствующих узлов.
- Соблюдайте указанные инструкции по обращению, установке и предварительному нагреву.
- Перед началом работы проверьте выравнивание и соблюдение требуемых монтажных зазоров.
Эти этапы представляют собой общие принципы проведения осмотра. Конкретный метод должен определяться в соответствии с техническими характеристиками оборудования и продукции.
Почему не существует универсального графика предварительного нагрева
Требования к предварительному нагреву зависят от состава материала, технологического процесса, конструкции изделия и предполагаемых условий эксплуатации.
Процедуру, опубликованную для одного материала наконечника литейного станка, не следует автоматически применять к другому. Попросите поставщика предоставить соответствующую технологическую инструкцию, включая метод нагрева, скорость нарастания температуры и условия выдержки, если это применимо.
Не следует полагать, что номинальные температурные характеристики огнеупорных материалов для сталеплавильных процессов применимы к наконечникам алюминиевых литейных каналов. Эти изделия выполняют разные функции и должны оцениваться на основании их собственной технической документации.
Вести отслеживаемую документацию по результатам проверок
При повторных заказах следует сохранить утвержденный чертеж, идентификационные данные поставщика, размеры, условия эксплуатации и замечания, сделанные в ходе предыдущих производственных циклов.
При замене детали следует фиксировать все связанные с этим изменения ширины литья, характеристик течения, качества поверхности или времени простоя. Эти записи могут помочь определить, оправдано ли применение иных технических требований или корректировка настроек оборудования.
Как сравнить производителей сопел для непрерывного литья
Чтобы сравнение поставщиков было действительно полезным, следует учитывать не только цену за единицу.
При литье алюминия производитель должен иметь представление о конфигурации оборудования, геометрии деталей и требуемых условиях эксплуатации.
Запросите у каждого поставщика одну и ту же основную информацию, чтобы можно было сравнивать предложения на равноценной основе.
| Критерий оценки | О чем просить | Почему это важно |
|---|---|---|
| Область применения продукта | Подтверждение пригодности для предполагаемого процесса литья алюминия | Предотвращает путаницу между стальными форсунками, форсунками для охлаждающего распыления и алюминиевыми наконечниками литейных трубок |
| Размеры | Утвержденный чертеж и допуски на размеры | Подтверждает совместимость установки |
| Материал | Описание материала и соответствующая техническая документация | Помогает оценить совместимость с расплавленным алюминием |
| Геометрия потока | Подтверждение наличия внутреннего прохода и схемы сборки | Увязывает конструкцию компонента с предполагаемым распределением потока |
| Обработка поверхности | Подробная информация об указанном покрытии или состоянии поверхности | Разъясняет, что входит в состав указанного товара |
| Контроль качества | Документация по проверке и идентификация деталей | Помогает проверить соответствие утвержденной спецификации |
| Инструкции по обращению | Требования к установке и предварительному нагреву (если применимо) | Снижает риск предотвратимых повреждений при монтаже |
| Коммерческие условия | Цена за единицу, количество, упаковка, доставка и расходы на индивидуальную настройку | Позволяет провести объективное сравнение предложений |
Вопросы, которые следует задать перед оформлением заказа
Прежде чем утвердить коммерческое предложение, рекомендуется задать следующие вопросы:
- Предназначен ли этот продукт именно для нашей литейной машины и нашего технологического процесса?
- Можете ли вы изготовить изделие в соответствии с нашим утвержденным чертежом?
- Какие размеры и допуски гарантируются?
- Какие материалы и виды обработки поверхности указаны?
- В комплект входят прокладки, жесткие ушки или другие монтажные детали?
- Какие инспекционные документы будут прилагаться к грузу?
- Какие требования предъявляются к обращению, хранению, монтажу и предварительному нагреву?
- Как следует оставить отзыв, если компонент работает не так, как ожидалось?
Ответы должны быть зафиксированы в документации, чтобы поставляемый компонент можно было проверить на соответствие техническим условиям заказа.
Что влияет на стоимость алюминиевых литейных сопел?
Не существует достоверной универсальной цены на сопла для непрерывного литья, поскольку этот термин охватывает несколько различных категорий продукции.
В случае алюминиевого наконечника литейного канала основными факторами, влияющими на стоимость, могут быть: размеры, марка материала, внутренняя геометрия, требования к механической или прецизионной обработке, обработка поверхности, допуски, конфигурация сборки и объем заказа.
Изготовление деталей нестандартной формы или с нестандартными размерами может потребовать дополнительных инженерных и производственных работ.
Покупателям также следует проводить различие между отдельным наконечником и готовым узлом, включающим прокладки, жесткие вставки или другие необходимые компоненты. Сравнение цены отдельного компонента со стоимостью готового узла не даст адекватного представления о соотношении затрат.
Оценить стоимость с учетом эксплуатационной пригодности
Низкая начальная цена не всегда означает, что это лучший вариант закупки, если деталь не подходит к оборудованию или не соответствует требуемым технологическим условиям.
В то же время более дорогостоящая конструкция не должна автоматически считаться более предпочтительной. Её преимущества должны быть актуальны для предполагаемого применения и подкреплены соответствующими техническими характеристиками или доказательствами.
При повторных закупках следует учитывать не только стоимость единицы продукции, но и частоту замены, время монтажа, стабильность качества, а также любые связанные с этим перерывы в производстве. По возможности используйте фактические данные предприятия, а не исходите из универсальных показателей срока службы.
AdTech China: Наконечники для роликов и сопутствующие компоненты для регулирования потока
Компания «AdTech Metallurgical Materials Co., Ltd.» — китайский производитель и поставщик, специализирующийся на литье и прокатке высокочистого алюминия и алюминиевых сплавов.
В представленной серии «Caster Series» представлены наконечники роликов, прокладки, жесткие упоры, блокираторы, подвижные желоба и передние коробки. На странице, посвященной наконечникам роликов, описываются детали, изготовленные из композитных материалов с наноразмерными волокнами, отличающиеся высокой точностью обработки и соответствующие размерным требованиям, предъявляемым к процессам литья и прокатки алюминиевых пластин, лент и фольги.
На странице «AdTech Caster: наконечники / прокладки / жесткие ушки» приведены опубликованные диапазоны размеров и подробная информация о продукции. Покупателям следует использовать эти данные в качестве отправной точки для обсуждения, а затем согласовать требуемую конструкцию с чертежом оборудования.
Компания AdTech также предлагает продукцию серий «Front Box» и «Removable Launder», которые входят в состав системы подачи расплавленного алюминия и регулирования его потока на начальных этапах технологического процесса.
Для получения ценового предложения укажите метод литья, модель станка, требуемые размеры, имеющийся чертеж детали, информацию об алюминиевом сплаве и соответствующие производственные требования. Если речь идет о замене детали, в которой возникла неисправность, приложите четкие фотографии и описание обнаруженной проблемы.
Эта информация помогает определить, является ли искомый продукт наконечником ролика, сопутствующим узлом или другой деталью алюминиевой системы регулирования расхода.
Заключение
Сопла для непрерывного литья охватывают несколько категорий продукции, и их правильный выбор зависит от вида металла и технологии литья.
При литье алюминиевой ленты и фольги соответствующим изделием может служить наконечник литейного канала, используемый вместе с прокладками и другими элементами регулирования потока. Его размеры, внутренняя геометрия, материал, состояние поверхности и способ монтажа должны соответствовать требованиям литейной машины.
Для целевых клиентов AdTech наиболее эффективный процесс закупки начинается с точного чертежа и четкого описания условий производства. Перед утверждением заказа покупатели должны подтвердить совместимость компонентов, допуски на размеры, характеристики материалов и требования к монтажу.
Главное — выбрать сопло или наконечник для конкретного процесса литья, а не просто приобрести изделие с общим названием “сопло для непрерывного литья”.”
ЧАСТО ЗАДАВАЕМЫЕ ВОПРОСЫ
1. Что такое сопла для непрерывного литья?
Сопла для непрерывного литья — это детали, используемые для подачи или регулирования потока материала в процессах непрерывного литья. В зависимости от отрасли промышленности этот термин может обозначать огнеупорные материалы для регулирования потока при производстве стали, распылительные сопла для вторичного охлаждения или наконечники для литья алюминия. Эти изделия имеют различные функции и технические характеристики.
2. В чём заключается разница между соплом для непрерывного литья стали и наконечником для литья алюминия?
Сопла для производства стали обеспечивают перекачку расплавленной стали между емкостями и формой, тогда как наконечник литейной машины для алюминия может регулировать подачу и распределение расплавленного алюминия в зону литья. Требования к материалам, геометрия и сопряжения с оборудованием у них различаются, поэтому их не следует рассматривать как взаимозаменяемые.
3. Для чего нужен наконечник алюминиевого ролика?
Наконечник литейного канала из алюминия подает расплавленный алюминий в зону литья. При двухвалковом литье полос он взаимодействует с распорками, образуя канал, по которому металл протекает непосредственно перед формированием затвердевающей полосы.
4. Из какого материала изготавливаются сопла для литья алюминия?
Выбор необходимого материала зависит от конструкции сопла и условий эксплуатации. Компания AdTech указывает, что её наконечники литейных сопел, прокладки и упрочнённые насадки изготавливаются из композитных материалов с наноразмерными волокнами. Покупателям следует уточнить точный сорт материала, вид обработки поверхности и совместимость материалов с предполагаемыми условиями литья.
5. Какие размеры необходимо указать при заказе наконечника для ролика?
Укажите требуемые значения длины, ширины, толщины, геометрии кромок, информацию о внутреннем проточном канале и соответствующие монтажные размеры. Для подтверждения совместимости особенно полезны утвержденный чертеж и модель литейной машины.
6. Почему литьевая насадка может привести к неравномерному потоку металла?
К возможным причинам относятся: несоответствующая внутренняя геометрия, несоосность, износ деталей, ошибки при сборке или колебания в подаче металла на входе. Перед определением первопричины следует провести осмотр сопла вместе с сопутствующими деталями и оценить условия технологического процесса.
7. Требуется ли предварительный нагрев алюминиевых литейных сопел?
Требования к предварительному нагреву зависят от конкретного материала и конструкции изделия. Следуйте утвержденной производителем процедуре и не применяйте график нагрева, предназначенный для другой марки насадки литейной машины, без предварительного согласования.
8. Как выбрать производителя сопел для непрерывного литья?
Сравните пригодность продукции для конкретных задач, возможности в плане размеров, документацию по материалам, контроль допусков, соответствующую документацию по качеству, совместимость при сборке и техническую поддержку. Убедитесь, что каждый поставщик предлагает одну и ту же конфигурацию продукции и одинаковые требования.
9. Что влияет на цену наконечника ролика?
Цена может зависеть от размеров, марки материала, внутренней геометрии, требований к точности обработки, покрытий, индивидуальных модификаций, конфигурации сборки и объема заказа. Запросите подробное коммерческое предложение с указанием точного чертежа и технических характеристик.
10. Можно ли использовать одну сопловую насадку для непрерывного литья на разных литейных машинах?
Не всегда. Различия в конфигурации оборудования, методе литья, габаритах, требованиях к потоку и монтажных интерфейсах могут привести к тому, что деталь окажется непригодной для другой линии. Перед размещением заказа необходимо убедиться в совместимости детали с требованиями к оборудованию.
