
A escolha do PPI correto para um filtro de espuma cerâmica começa pelo metal a ser filtrado, pelo tamanho e tipo de inclusões que devem ser removidas, pela pureza da liga, pela temperatura de vazamento, pela vazão necessária, pelo peso da peça fundida, pelas dimensões do filtro e pelo processo de fundição. Em termos práticos, um filtro de espuma cerâmica com um PPI mais baixo tem poros maiores e, normalmente, proporciona uma maior capacidade de fluxo de metal com menor risco de obstrução, enquanto um filtro com um PPI mais elevado tem poros mais pequenos e consegue capturar inclusões mais finas, mas cria uma maior resistência ao fluxo do metal fundido. Não existe, portanto, um PPI universalmente “melhor”. Normalmente, selecionamos a estrutura de poros mais grossa que consiga atingir de forma consistente a limpeza de fundição exigida e, em seguida, confirmamos essa escolha através de cálculos de capacidade de fluxo e ensaios controlados na fundição. Os graus comerciais típicos incluem 10, 20, 30, 40, 50 e 60 PPI, embora as especificações disponíveis variem consoante a composição cerâmica e o fabricante. Para muitas aplicações, valores entre cerca de 10 e 30 PPI estão associados à filtração de ferro e aço, enquanto a filtração de ligas de alumínio utiliza normalmente valores entre aproximadamente 20 e 60 PPI. Estes intervalos são pontos de partida e não regras de engenharia fixas.
Na AdTech, consideramos a seleção do PPI como uma decisão relativa ao sistema de filtração, em vez de ser simplesmente uma decisão de compra de um filtro. O PPI indica-nos o número nominal de poros por polegada linear, mas não define, por si só, a eficiência de filtração, a permeabilidade, o tamanho da janela de poros, a resistência ao choque térmico ou a capacidade de retenção de metais. Dois filtros marcados com “30 PPI” podem comportar-se de forma diferente, uma vez que a composição química da cerâmica, a morfologia da espuma, a espessura do revestimento, a porosidade aberta, a distribuição das aberturas dos poros e a consistência de fabrico diferem. Por conseguinte, os engenheiros e os compradores devem avaliar o PPI em conjunto com o material do filtro, a área do filtro, a espessura, o processo de moldagem e os parâmetros de qualidade mensuráveis.
O que significa PPI num filtro de espuma cerâmica?
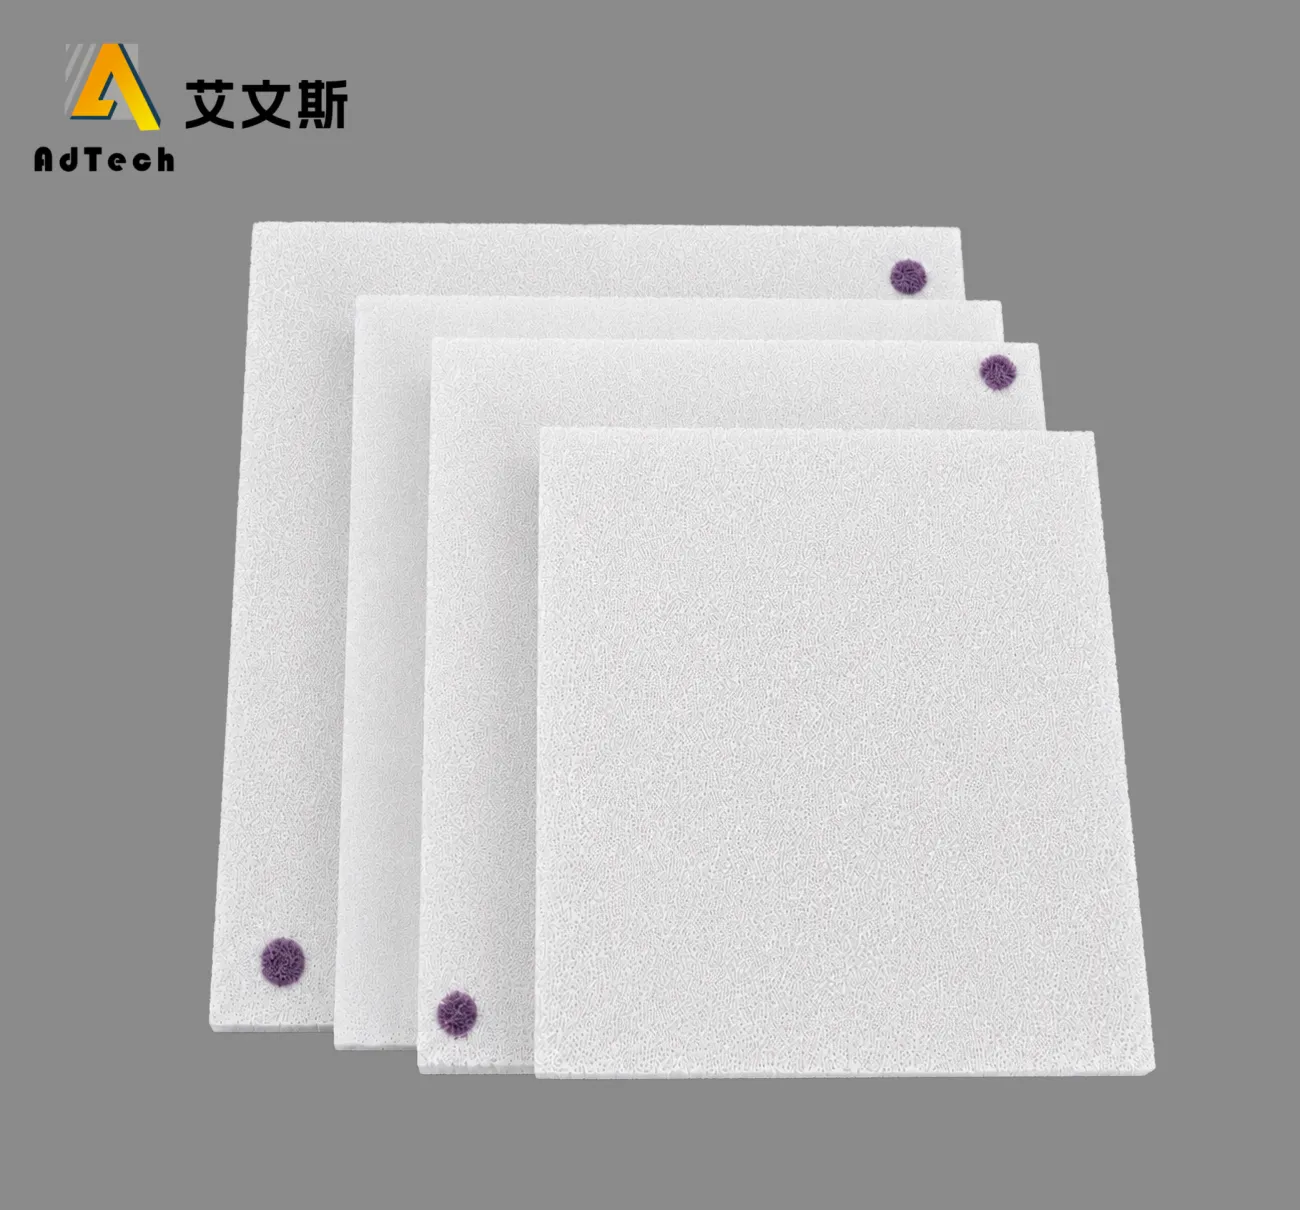
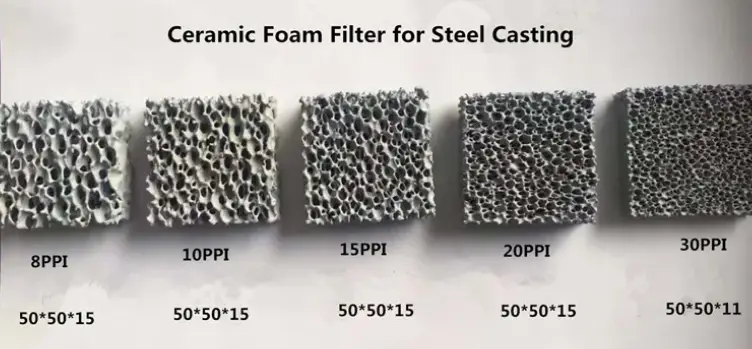
PPI significa “poros por polegada”. Trata-se de uma descrição frequentemente utilizada para referir-se à estrutura celular da espuma cerâmica reticulada.
Uma espuma de 10 PPI apresenta uma estrutura celular relativamente grossa. A 30 PPI O produto apresenta uma estrutura mais fina, enquanto 50 ou 60 PPI correspondem a um grau nominal de poros ainda mais fino. O aumento do PPI reduz, em geral, as dimensões características das janelas de poros e aumenta a superfície interna disponível para interagir com as inclusões.
Isto parece simples, mas o PPI não deve ser interpretado como uma abertura exata do crivo.
Os filtros de espuma cerâmica são estruturas reticuladas tridimensionais, em vez de telas tecidas com aberturas quadradas uniformes. Os poros e as aberturas variam em forma e diâmetro. O metal fundido percorre passagens sinuosas interligadas e, consequentemente, a filtração depende de vários mecanismos, em vez de uma simples peneiração mecânica.
Esta distinção é importante na hora de comparar fornecedores.
Uma especificação de compra que indique apenas “filtro de espuma cerâmica de 30 PPI” deixa várias propriedades importantes por definir. A densidade, a porosidade aberta, a permeabilidade, a composição cerâmica e as tolerâncias dimensionais podem todas afetar o desempenho da fundição.
Um PPI mais elevado significa um filtro de melhor qualidade?
Não automaticamente.
Um PPI mais elevado significa, normalmente, uma estrutura celular nominal mais fina. Isso não significa que todos os processos de fundição beneficiem da escolha do valor mais elevado disponível.
A transição para uma estrutura mais refinada pode:
- aumentar a probabilidade de reter inclusões não metálicas de menor dimensão.
- aumentar o contacto entre o metal fundido e a rede cerâmica interna.
- aumentar a perda de pressão.
- reduzir a capacidade de caudal disponível.
- aumentar a sensibilidade a metais altamente contaminados.
- aumentar o risco de obstrução prematura.
- exigem um melhor controlo da temperatura e do sistema de injeção.
Um filtro de malha grossa pode, por isso, ter um desempenho superior ao de um filtro de malha mais fina, quando este último limita o enchimento e provoca defeitos de fundição.
O objetivo da engenharia não é atingir o PPI máximo. Trata-se de garantir uma limpeza adequada, combinada com um enchimento do molde estável e repetível.
Que filtro de espuma cerâmica PPI devo utilizar para os diferentes metais?
Os valores a seguir constituem intervalos preliminares úteis. Não devem substituir a qualificação realizada com a liga real, a geometria do filtro e as condições de fundição.
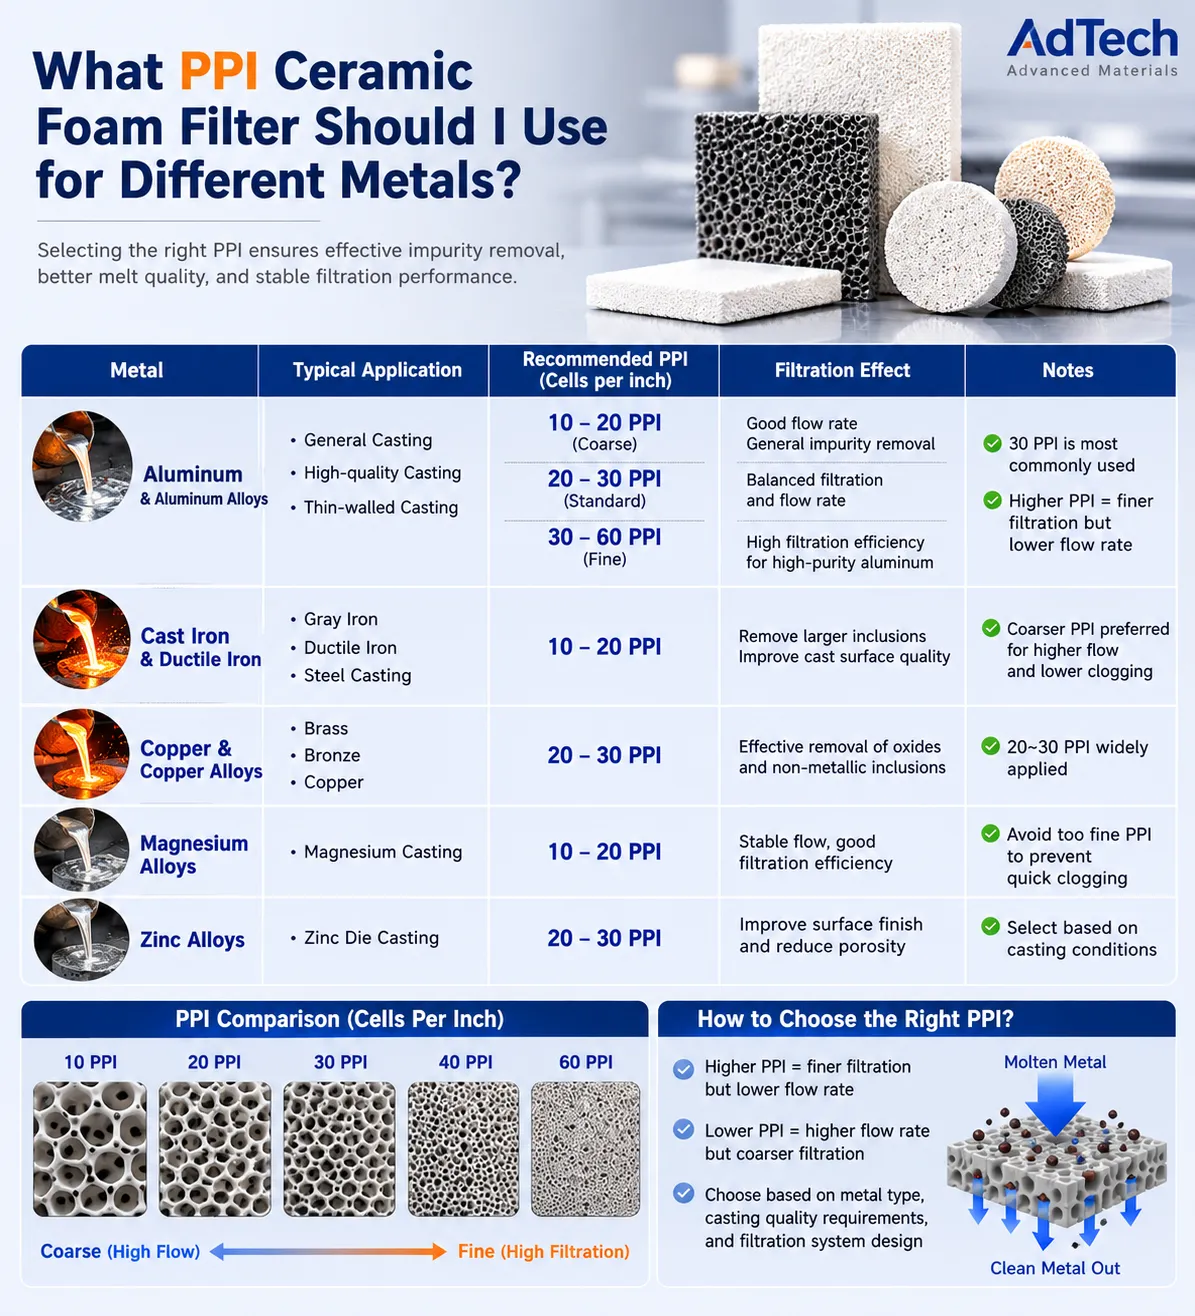
| Metal fundido/aplicação | Intervalo habitual de dosagem inicial do PPI | Preocupação típica relacionada com a seleção |
|---|---|---|
| Ligas de alumínio | 20 a 60 PPI | filmes de óxido, inclusões, estabilidade do fluxo |
| Fundição de alumínio, uso geral | 20 a 40 PPI | equilíbrio entre limpeza e rendimento |
| Alumínio de elevada pureza | 30 a 60 PPI | redução mais precisa das inclusões |
| Cobre e ligas de cobre | 10 a 30 PPI | temperatura, remoção de óxidos, caudal |
| Ferro dúctil | 10 a 30 PPI | escória, produtos de reação, capacidade |
| Ferro cinzento | 10 a 30 PPI | remoção de escória e enchimento fiável do molde |
| Aço fundido | 10 a 30 PPI | carga térmica, capacidade de fluxo, estabilidade dos materiais refratários |
| Níquel/ligas para altas temperaturas | Dependente da aplicação | compatibilidade com a cerâmica e resistência térmica |
Estes valores são, deliberadamente, intervalos e não recomendações rígidas. A Filtro de 20 PPI O que funciona eficazmente numa linha de fundição de alumínio pode não garantir uma limpeza suficiente noutra. Da mesma forma, alterar um processo de fundição de ferro que tem dado bons resultados, passando de 10 PPI para 30 PPI, sem ajustar o tamanho do filtro, pode prejudicar o enchimento.
Primeiro, identificamos o problema metalúrgico e só depois definimos as especificações dos poros.
Como se deve selecionar o PPI de acordo com a dimensão da inclusão?
Um pressuposto comum é que os poros da espuma cerâmica têm de ser mais pequenos do que a inclusão a ser removida. Esse modelo descreve razoavelmente bem a filtração por crivo, mas não representa na totalidade a filtração por espuma cerâmica.
A espuma cerâmica pode reter inclusões através de vários efeitos que interagem entre si:
- As partículas de grande dimensão podem ser retidas mecanicamente na superfície do filtro ou nas suas imediações.
- As partículas mais pequenas podem colidir com as vigas cerâmicas ao deslocarem-se por passagens sinuosas.
- Os aglomerados de inclusões podem ficar retidos no interior do corpo do filtro.
- As partículas depositadas podem alterar o comportamento da filtração subsequente.
- As alterações no fluxo do metal fundido podem reduzir a transferência de escória e aglomerados de óxidos a jusante.
Consequentemente, a relação entre “tamanho das partículas” e “tamanho dos poros” não é de um para um.
Por que razão a filtração em profundidade é importante?
Um filtro de espuma cerâmica possui uma área interna tridimensional considerável.
Ao contrário do que acontece numa malha fina, o metal fundido não atravessa simplesmente um plano. Move-se ao longo de uma rede de ligamentos cerâmicos. Isto proporciona às inclusões em suspensão repetidas oportunidades de entrar em contacto com uma superfície ou com material previamente capturado.
Esta é uma das razões pelas quais o PPI, por si só, não consegue prever com precisão a eficiência da inclusão e remoção.
No caso de programas que exigem elevada qualidade, os engenheiros devem avaliar a limpeza real do metal a jusante. Dependendo da liga e das instalações, as técnicas úteis podem incluir metalografia, exame de fraturas, análise do tipo PoDFA, métodos do tipo LiMCA, inspeção por ultrassons, inspeção por raios X ou dados quantitativos sobre rejeições de peças fundidas.
A técnica de medição deve ser adequada à questão metalúrgica que está a ser investigada.
De que forma o PPI afeta o caudal do metal fundido?
O aumento do PPI tende a aumentar a resistência ao fluxo do metal líquido, uma vez que as passagens de fluxo se tornam mais estreitas e sinuosas. A espessura do filtro, a porosidade aberta, a estrutura cerâmica e a concentração de inclusões influenciam ainda mais essa resistência.
O filtro deve deixar passar metal suficiente antes de se ultrapassar o tempo-limite de enchimento da peça fundida.
Isto torna a capacidade de fluxo um dos parâmetros fundamentais no dimensionamento dos filtros.
Suponhamos que dois filtros tenham as mesmas dimensões da superfície e a mesma espessura:
| Imóveis | Filtro de PPI inferior | Filtro PPI superior |
|---|---|---|
| Estrutura celular nominal | Mais grosso | Mais fino |
| Passagens características | Maior | Mais pequeno |
| Resistência ao fluxo com o filtro limpo | Normalmente inferior | Normalmente mais elevado |
| Potencial de interceção de inclusões finas | Mais baixo, em geral | Mais elevado, em geral |
| Resistência ao entupimento | Normalmente mais elevado | Normalmente inferior |
| Potencial de produção de metal | Normalmente mais elevado | Normalmente inferior |
| Sensibilidade a baixas temperaturas de vazamento | Mais baixo, em geral | Mais elevado, em geral |
As palavras “normalmente” e “em geral” são importantes. O PPI não é a única variável que controla a permeabilidade.
Por que é que dois filtros de 30 PPI podem ter caudais diferentes?
Consideremos dois filtros de 30 PPI adquiridos em fábricas diferentes.
Ambas as caixas apresentam a mesma marcação PPI, mas um dos produtos pode ter travessas cerâmicas espessas, janelas de poros parcialmente fechadas e uma porosidade aberta mais baixa. O outro pode apresentar uma estrutura reticulada mais uniforme e uma permeabilidade mais elevada.
O comportamento do fluxo de líquido nelas medido pode, por conseguinte, diferir substancialmente.
Durante a avaliação dos fornecedores, recomendamos que se vá além da classificação nominal dos poros e que se questionem os seguintes aspetos:
- porosidade aberta
- permeabilidade ou dados de caudal validados
- densidade aparente
- espessura do filtro
- tolerância dimensional
- uniformidade dos poros
- poros obstruídos ou fechados
- resistência à compressão
- comportamento em caso de choque térmico
- composição cerâmica
- consistência entre lotes
Essa distinção torna-se particularmente importante quando se substitui um fornecedor já estabelecido. “O mesmo PPI” não significa necessariamente “o mesmo desempenho de fundição”.”
Leia mais: Como escolher o PPI certo para a filtragem de fundição de alumínio em 2026
Qual é o PPI adequado para a fundição de alumínio?
A filtração do alumínio recorre frequentemente a espuma cerâmica relativamente fina, uma vez que o alumínio fundido pode conter películas de óxido, partículas de óxido, compostos intermetálicos e outras impurezas não metálicas.
As opções nominais mais comuns incluem 20, 30, 40, 50 e 60 PPI.
Um quadro de seleção inicial útil é o seguinte:
| Condições de fundição de alumínio | PPI que vale a pena avaliar | Objetivo principal |
|---|---|---|
| Elevada carga de inclusão / elevado rendimento | 20 a 30 | capacidade e redução de obstruções |
| Filtração geral em fundição | 30 a 40 | limpeza/equilíbrio de fluxo |
| Requisitos de limpeza mais rigorosos | 40 a 50 | filtração mais fina |
| Aplicação muito exigente | 50 a 60 | elevado nível de limpeza, sujeito a validação do processo |
Estes valores não constituem especificações universais.
Um filtro de 30 PPI de alta qualidade, combinado com um tratamento rigoroso da massa fundida, pode produzir melhores resultados do que um filtro de 50 PPI instalado num processo mal controlado.
Por que razão os filtros de espuma cerâmica de alumina são frequentemente utilizados com o alumínio?
Os produtos de espuma cerâmica à base de alumina são amplamente associados à filtração de alumínio e de ligas de alumínio, devido ao seu comportamento refratário e à sua adequação ao contacto com o material fundido, quando fabricados e utilizados corretamente.
A composição exata do filtro continua a merecer atenção. Os filtros comerciais de “alumina” podem diferir na formulação, no sistema de aglutinante e nas propriedades físicas.
A seleção deve, por conseguinte, incluir tanto o PPI como a química cerâmica.
O que é melhor para o alumínio: 30 PPI ou 40 PPI?
Nenhum dos dois números é, por si só, melhor.
Um grau de 30 PPI pode ser preferível quando:
- A fundição requer um caudal relativamente elevado.
- o material fundido que entra apresenta uma maior carga de inclusões.
- A margem de temperatura de vazamento é limitada.
- A área do filtro não pode ser facilmente aumentada.
Pode considerar-se uma qualidade de 40 PPI quando:
- A limpeza a jusante precisa de ser melhorada.
- A área de filtragem disponível proporciona capacidade suficiente.
- A qualidade da fusão está razoavelmente controlada.
- os requisitos relativos ao tempo de enchimento continuam a ser exequíveis.
Normalmente, alteramos apenas uma variável principal de cada vez durante os ensaios de produção. Alterar simultaneamente o PPI, as dimensões do filtro, a geometria do canal de injeção e o tratamento da massa fundida torna difícil identificar a causa de qualquer melhoria.
Que PPI é utilizado na fundição de ferro e aço?
A filtração de ferro e aço cria um ambiente térmico e metalúrgico diferente do da filtração de alumínio. As temperaturas mais elevadas do metal fundido tornam a estabilidade dos refratários e o comportamento face ao choque térmico particularmente importantes.
Os grãos mais grossos, frequentemente entre 10 e 30 PPI, são pontos de partida comuns.
A filtração de ferro pode ter como alvo escória, resíduos, detritos refratários, produtos de reação e outros materiais não metálicos indesejados. A filtração de aço impõe requisitos térmicos particularmente exigentes à cerâmica.
Por que razão se utiliza a zircónia na filtração de metais a altas temperaturas?
Os filtros de espuma cerâmica à base de zircónia são frequentemente utilizados em aplicações com aço e noutras aplicações que envolvem temperaturas extremamente elevadas, uma vez que as formulações adequadas de zircónia oferecem resistência a altas temperaturas e estabilidade química.
Os filtros de espuma cerâmica de carboneto de silício são amplamente utilizados em fundições de ferro e em algumas fundições de metais não ferrosos.
A relação em termos gerais pode ser resumida da seguinte forma:
| Família de filtros cerâmicos | Associação de candidaturas comuns | Fator de seleção importante |
|---|---|---|
| Alumina | Transformação de alumínio e metais não ferrosos | limpeza e fluidez |
| Carboneto de silício | Aplicações em ferro fundido e em metais não ferrosos selecionados | comportamento térmico e resistência |
| Zircónio | Aço/fundição para altas temperaturas | estabilidade refratária a temperaturas extremas |
A adequação efetiva deve ser confirmada com base nas especificações do produto fornecidas pelo fornecedor. Os nomes das cerâmicas, por si só, não são suficientes para determinar a compatibilidade com todas as ligas.
Como é que o tamanho do filtro e o PPI funcionam em conjunto?
Este é um dos aspetos mais importantes que fica por abordar quando o PPI é tratado como um parâmetro de compra isolado.
Um filtro tem de cumprir duas funções:
- eliminar ou reduzir as inclusões específicas.
- fazer passar a quantidade necessária de metal dentro do tempo de enchimento disponível.
Um filtro mais fino com área de cobertura insuficiente pode tornar-se uma limitação grave.
Calcule primeiro o caudal de metal necessário
Se um molde exigir que uma massa metálica M entre no mesmo num tempo de enchimento t, o caudal mássico médio necessário é:
Qm = M / t
onde:
Qm = caudal mássico necessário.
M = massa de metal fundido que passa pelo filtro.
t = tempo de enchimento necessário.
Se o fluxo mássico admissível validado do filtro selecionado em condições comparáveis for G, uma relação preliminar simplificada com a área da face é:
A = Qm / G
onde:
A = área efetiva de filtragem necessária
G = caudal mássico admissível por unidade de área do filtro
Normalmente, é necessária uma margem de segurança no projeto, uma vez que um filtro real acumula impurezas e não se mantém no seu estado inicial de limpeza.
O fluxo permitido deve basear-se em dados validados aplicáveis ao tipo de filtro, à liga, à temperatura e ao processo. Um valor genérico encontrado na Internet não deve ser considerado como uma constante de projeto.
O que é a carga do filtro?
A carga do filtro é outro conceito prático e pode ser expressa em termos como o número total de quilogramas de metal fundido por unidade de área do filtro.
Se for forçado a passar uma quantidade excessiva de metal contaminado por um filtro de dimensões insuficientes, o material retido vai reduzindo gradualmente a capacidade de caudal. A queda de pressão aumenta e a parte final do vazamento pode ter um enchimento diferente da primeira.
É por isso que a simples aquisição de um filtro mais fino, sem ter em conta a área, pode resolver um problema, mas criar outro.
De que forma a temperatura de vertimento altera o PPI correto?
A temperatura do metal fundido afeta a fluidez e, por conseguinte, interage fortemente com a permeabilidade do filtro.
Um processo que decorre próximo do limite inferior aceitável da temperatura de vazamento tem menor tolerância a restrições desnecessárias ao fluxo. Além disso, durante o enchimento, o calor é transferido para o filtro cerâmico.
Um filtro mais fino pode exigir um controlo mais cuidadoso de:
- temperatura de vazamento
- tempo de transferência
- práticas de concha
- localização do filtro
- dimensões do filtro
- concepção de portas de controlo
- tempo de enchimento do molde
A solução não consiste simplesmente em aumentar a temperatura de vazamento sempre que um filtro provoque uma restrição. Uma temperatura excessiva pode causar outros problemas metalúrgicos e de processo. A temperatura deve manter-se dentro da janela de processo validada para a liga e a peça fundida.
A escolha do filtro deve adequar-se ao processo, não impor uma prática de enchimento que, de outra forma, seria indesejável.
O que acontece se o PPI do filtro de espuma cerâmica for demasiado elevado?
Um PPI desnecessariamente elevado pode aumentar a resistência hidráulica e reduzir a margem de segurança contra o bloqueio.
Os possíveis sintomas incluem:
- preenchimento mais demorado do molde.
- fluxo de metal interrompido ou instável.
- preenchimento incompleto.
- fechos a frio ou falhas de funcionamento.
- obstrução prematura do filtro.
- maior dependência da temperatura de vazamento.
- desempenho de fundição inconsistente entre as diferentes vazadas.
Encontrar inclusões numa peça fundida não significa, portanto, automaticamente “utilizar um PPI mais elevado”.”
A causa principal poderá, em vez disso, ser uma área de filtração inadequada, um desvio do filtro, contaminação excessiva da massa fundida, má remoção de impurezas, turbulência após a filtração, danos no filtro, colocação incorreta ou reoxidação a jusante.
O que acontece se o PPI for demasiado baixo?
Optar por uma granulação demasiado grossa tem os seus próprios riscos.
Um filtro com baixo PPI pode oferecer um bom caudal, mas pode apresentar um desempenho de filtração insuficiente em relação aos requisitos de limpeza. Os materiais finos não metálicos ou os aglomerados de inclusões mais pequenos podem ser interceptados com menor eficácia.
Isto pode manifestar-se da seguinte forma:
- rejeições relacionadas com a inclusão.
- superfícies maquinadas de qualidade inferior.
- menor consistência das propriedades mecânicas.
- fugas em componentes estanques à pressão.
- falhas na inspeção.
- redução do rendimento do processo a jusante.
O ponto ideal situa-se entre uma filtração inadequada e uma restrição excessiva.
O tamanho dos poros é o mesmo que o PPI?
Não.
Este ponto merece especial atenção nas especificações de aquisição.
O PPI é uma contagem nominal relacionada com a frequência das células da espuma. As dimensões das aberturas dos poros numa cerâmica reticulada estão distribuídas por um intervalo, em vez de corresponderem a um diâmetro preciso.
Afirmações como “30 PPI equivalem exatamente a X milímetros” devem, por isso, ser encaradas com cautela, a menos que o fabricante tenha fornecido uma definição baseada em medições e um método de ensaio.
Processos de produção diferentes podem resultar em estruturas visivelmente diferentes, mesmo com o mesmo PPI nominal.
Que características devem constar numa especificação de PPI?
No caso de aplicações críticas, uma especificação técnica pode incluir:
| Parâmetro | Porque é importante |
|---|---|
| IPC nominal | Tipo de espuma básica |
| Dimensões do filtro | Controla a instalação e a área de face disponível |
| Espessura | Influencia o volume e a resistência da filtração |
| Composição cerâmica | Determina a adequação metalúrgica e em termos de temperatura |
| Porosidade aberta | Influencia a permeabilidade |
| Densidade aparente/volumétrica | Indica consistência estrutural |
| Força | Importante para a integridade do transporte e da prestação de serviços |
| Resistência ao choque térmico | Importante durante o contacto com metal fundido |
| Tolerância dimensional | Evita problemas de instalação e de desvio |
| Uniformidade dos poros | Ajuda a manter um caudal previsível |
| Condições máximas de funcionamento | Apoia a qualificação de aplicações |
| Critérios de controlo de qualidade | Melhora a repetibilidade entre lotes |
As equipas de compras podem recorrer a estas características ao compararem tecnicamente as propostas, em vez de avaliarem apenas o preço por filtro.
Como devem os engenheiros escolher o PPI, passo a passo?
O nosso método de trabalho começa com o risco de defeitos de fundição e termina com as provas de produção. Não começa por escolher o valor mais elevado de poros indicado num catálogo.
Uma sequência de seleção prática é:
- Identifique a liga e o intervalo real de temperatura de vazamento. Isso determina as famílias de cerâmicas que podem ser razoavelmente consideradas.
- Defina o objetivo de limpeza. Determine quais as inclusões ou defeitos de fundição que é necessário reduzir e como será avaliado o sucesso.
- Caracterizar a qualidade da massa fundida recebida. Uma elevada concentração de inclusões pode alterar drasticamente a capacidade de um filtro fino.
- Determinar o peso da peça fundida e o tempo de enchimento necessário. Estes valores indicam o caudal médio de metal necessário.
- Definir as dimensões de filtragem disponíveis. A área da face, a espessura e a geometria de instalação devem ser avaliadas em conjunto.
- Selecione um intervalo preliminar de PPI. Recorra à experiência com ligas, ao histórico de processos existentes e aos dados de ensaios dos fornecedores, em vez de uma tabela de consulta universal.
- Verifique o caudal e a capacidade. Confirme se o filtro proposto consegue processar a massa de metal necessária com uma margem de segurança adequada.
- Realizar ensaios de produção controlados. Comparar a qualidade da filtração, o enchimento do molde, os defeitos de fundição e a estabilidade do processo.
- Inspecione os filtros usados, sempre que necessário. A inspeção pode revelar o comportamento de retenção, sobrecarga local ou obstruções inesperadas.
- Fixar a especificação técnica completa. Registar mais do que apenas o PPI, para que as entregas subsequentes reproduzam o filtro aprovado.
Esta abordagem ajuda a colmatar a lacuna entre a terminologia laboratorial e o desempenho quotidiano da fundição.
Como podemos validar um novo PPI num ensaio clínico de fase I?
Um ensaio clínico útil requer uma linha de base objetiva.
Antes de substituir um filtro, registe o desempenho do processo atual. Isso pode incluir a taxa de rejeição, o número de peças incluídas, a temperatura de vazamento, o peso da peça fundida, o tempo de enchimento, as propriedades mecânicas, os resultados dos raios X, os defeitos de maquinagem e os resultados dos ensaios de pressão e estanquidade.
Em seguida, introduza o filtro candidato, mantendo os outros parâmetros influentes tão constantes quanto razoavelmente possível.
Uma comparação experimental pode ter o seguinte aspeto:
| Medição | Filtro de corrente | Filtro de candidatos | Alvo |
|---|---|---|---|
| PPI | 20 | 30 | Definido por ensaio |
| Área da face do filtro | Gravado | Gravado | Capacidade adequada |
| Temperatura de vazamento | Gravado | Controlado | Janela de processo |
| Tempo de enchimento | Gravado | Gravado | Dentro do limite |
| Rejeições relacionadas com a inclusão | Linha de base | Medido | Inferior |
| Erros de impressão/fechos a frio | Linha de base | Medido | Sem aumento |
| Rutura do filtro | Linha de base | Medido | Especificação «zero/aceitável» |
| Rendimento global da fundição | Linha de base | Medido | Melhorado ou mantido |
Um lançamento bem-sucedido constitui uma prova fraca. A repetibilidade, tendo em conta a variação normal do processo, é mais importante.
Também analisamos as condições de contorno. Um candidato que apresenta um bom desempenho apenas à temperatura de vazamento mais elevada, mas que falha perto do limite inferior normal, tem pouca robustez do processo.
Um PPI mais elevado pode compensar a má qualidade do metal fundido?
Apenas de forma limitada, e confiar no filtro desta forma constitui um controlo deficiente do processo.
Um filtro faz parte de um sistema mais abrangente de controlo da qualidade do metal fundido. A contaminação excessiva esgota a capacidade do filtro e aumenta a queda de pressão.
No que diz respeito ao processamento do alumínio, as práticas a montante podem incluir a limpeza adequada do forno, a aplicação de fundente quando necessário, a desgaseificação, a sedimentação e a transferência cuidadosa. As operações relacionadas com o ferro e o aço têm os seus próprios procedimentos de gestão de escórias e de manuseamento da massa fundida.
O tratamento exato depende da liga e das instalações, mas a hierarquia geral de engenharia continua a ser útil:
reduzir a contaminação a montante, evitar a criação de nova contaminação durante a transferência e, em seguida, recorrer à filtração para controlar o material que permanece.
Um PPI mais rigoroso não deve substituir as regras básicas relativas à qualidade do material fundido.
De que forma o desenho do sistema de comportas influencia a seleção de filtros de espuma cerâmica?
O filtro e o sistema de controlo interagem hidraulicamente.
Um filtro de espuma cerâmica corretamente posicionado pode ajudar a regular o fluxo do metal, mas a geometria a jusante continua a ser importante. Expansões repentinas, mudanças bruscas de direção, velocidades excessivas, fluxos em queda livre e entradas mal concebidas podem gerar turbulência indesejável.
A filtração não consegue impedir todos os defeitos de inclusão que surgem depois de o metal sair do filtro.
O sistema eficaz inclui:
bacia ou copo de vazamento → canal de alimentação → canal principal → local do filtro → canal secundário → entradas de vazamento → cavidade do molde
É necessário ter em conta todo o percurso do fluxo.
O filtro deve controlar todo o sistema de controlo de portas?
Um filtro introduz normalmente uma restrição deliberada, mas conceber um sistema inteiro em torno de uma restrição arbitrária imposta por um filtro pode causar problemas.
Os engenheiros devem comparar a área do estrangulamento, a área efetiva do filtro, a altura de vazamento e os requisitos relativos ao tempo de enchimento. A simulação pode revelar-se útil no caso de peças fundidas dispendiosas ou tecnicamente exigentes, especialmente quando a distribuição do fluxo é complexa.
Os ensaios físicos continuam a ser importantes, uma vez que os modelos numéricos dependem de pressupostos relativos à permeabilidade, às condições de contorno e às propriedades do material fundido.
A espessura do filtro de espuma cerâmica influencia a escolha do PPI?
Sim.
O PPI descreve o grau de celularidade, mas não a distância que o metal tem de percorrer através dessa estrutura.
Com o mesmo PPI nominal, o aumento da espessura altera o volume de filtração interno e pode também afetar a resistência ao fluxo. Por conseguinte, a espessura deve constar nas especificações do filtro.
Uma afirmação como “atualmente utilizamos 30 PPI” é incompleta.
Uma descrição mais significativa do ponto de vista técnico poderá incluir o tipo de cerâmica, o PPI nominal, o comprimento, a largura, a espessura, a tolerância de fabrico e dados verificados relativos à permeabilidade ou à capacidade.
Este nível de pormenor é particularmente valioso na avaliação de fornecedores alternativos.
Como posso comparar fornecedores de filtros de espuma cerâmica?
O preço deve ser avaliado após ter sido estabelecida a equivalência técnica.
Na produção em grande escala, pequenas diferenças no custo dos filtros podem parecer significativas. No entanto, uma rejeição de usinagem relacionada com a presença de impurezas pode custar muito mais do que o próprio filtro.
Damos preferência à rentabilidade global do processo:
Custo total da filtração = custo de aquisição do filtro + custos de manuseamento + resíduos relacionados com o filtro + resíduos relacionados com inclusões + custos de inspeção/retrabalho a jusante + custo da instabilidade da produção
Por conseguinte, o preço unitário mais baixo pode não corresponder ao custo mais baixo por peça fundida aceite.
O que é que as equipas de compras devem perguntar a um fornecedor?
Algumas perguntas úteis a colocar ao fornecedor incluem a composição cerâmica, os graus de PPI disponíveis, as tolerâncias dimensionais, as especificações das propriedades físicas, os métodos de inspeção da produção, a rastreabilidade dos lotes, o método de embalagem, o intervalo de temperatura recomendado e dados comprovativos relativos ao caudal/capacidade específicos para cada aplicação.
Solicitar uma amostra não equivale a aprovar um fornecedor.
As amostras devem ser submetidas a uma inspeção de receção e a uma avaliação controlada da produção antes da aprovação comercial. Sempre que possível, devem ser conservadas amostras de referência ou registos de inspeção do material aprovado.
Que problemas de qualidade podem fazer com que um PPI adequado tenha um desempenho insatisfatório?
Um número corretamente selecionado e impresso numa embalagem de cartão não pode compensar uma fabricação inconsistente do filtro.
Entre os potenciais problemas relacionados com a qualidade do filtro contam-se:
- estrutura celular não uniforme.
- janelas excessivamente obstruídas.
- fissuras
- partículas de cerâmica soltas.
- bordas danificadas.
- deformação.
- variação dimensional.
- revestimento irregular.
- resistência insuficiente.
- comportamento insatisfatório face ao choque térmico.
- contaminação introduzida durante o armazenamento ou a manuseamento.
A embalagem também merece atenção. A espuma cerâmica é porosa e, por natureza, requer um manuseamento cuidadoso. Os danos nas arestas que ocorram durante o transporte podem afetar a instalação e, potencialmente, criar vias de derivação.
Os filtros devem ser guardados limpos e secos, de acordo com as recomendações do fabricante.
Por que razão o desvio do filtro é, por vezes, mais importante do que o PPI?
Suponhamos que uma fundição passe de 20 PPI para 40 PPI, mas deixe uma folga mal controlada à volta do filtro.
É possível que parte do metal fundido siga o percurso de menor resistência à volta do filtro, em vez de passar pelo seu corpo poroso. Nesse caso, o grau nominal de porosidade tem pouca relevância para a parte que é contornada.
Por isso, é essencial sentar-se corretamente.
Verificar:
- dimensões do saco filtrante.
- ajuste de borda.
- junta ou projeto de vedação, quando aplicável.
- tolerâncias dimensionais.
- orientação do filtro.
- quebra durante a colocação.
- movimento durante o enchimento.
Quando um ensaio de filtração apresenta resultados inesperadamente insatisfatórios, estes aspetos mecânicos básicos devem ser analisados antes de se partir do princípio de que o PPI está errado.
Como é que os filtros de espuma cerâmica podem reduzir os defeitos de fundição?
Uma filtração adequada pode reduzir a quantidade de material não metálico indesejável que entra na cavidade do molde. Dependendo da liga e da peça fundida, uma maior pureza do metal pode contribuir para uma melhor qualidade da superfície, um melhor comportamento na maquinagem, uma maior consistência das propriedades mecânicas e um maior rendimento de produção.
No entanto, a filtração cerâmica não deve ser promovida como uma cura universal.
A porosidade causada principalmente por gás dissolvido, retração por solidificação ou problemas de alimentação não desaparecerá automaticamente após a alteração do PPI do filtro. Da mesma forma, os defeitos relacionados com o molde exigem medidas corretivas específicas para o molde.
Esta distinção é fundamental durante a análise da causa raiz.
Se um defeito for classificado incorretamente como um problema de inclusões, a fundição pode passar semanas a testar filtros sem resolver o verdadeiro mecanismo do problema.
Qual é o PPI que oferece o melhor equilíbrio entre eficiência de filtração e caudal?
A granulometria ideal depende da aplicação específica, mas uma regra eficaz consiste em escolher uma finura suficiente para satisfazer os requisitos de limpeza, mantendo simultaneamente permeabilidade e capacidade de carga suficientes nas condições normais de produção menos favoráveis.
Na prática, isso significa que o filtro deve continuar a funcionar quando:
- a temperatura de vazamento está próxima do limite inferior aprovado.
- A limpeza da massa fundida varia dentro dos limites normais.
- O peso da peça fundida está no limite superior da tolerância permitida.
- As propriedades do filtro variam dentro dos limites especificados.
- As condições de vazamento apresentam variações normais por parte do operador.
Trata-se de uma abordagem centrada no processo e não de testes de cenário ideal.
Uma especificação de filtro que só funciona em condições ideais não é suficientemente robusta para a produção em série.
Exemplo de seleção do PPI para um filtro de espuma cerâmica
Considere uma fundição de alumínio que utiliza um filtro à base de alumina com 20 PPI. A inspeção das peças fundidas indica que as rejeições de maquinagem relacionadas com inclusões são superiores ao desejado.
Mudar imediatamente para 50 ou 60 PPI seria uma resposta agressiva.
Em primeiro lugar, verificaríamos o defeito através de uma análise metalúrgica. Se forem confirmadas inclusões, analisaríamos o manuseamento da fusão, o desvio do filtro e a capacidade de corrente. Partindo do princípio de que essas condições são aceitáveis, uma avaliação controlada de 30 ou 40 PPI poderá ser o próximo passo lógico.
Suponhamos que 40 PPI reduza os defeitos relacionados com a inclusão, mas cause problemas de preenchimento em vazamentos a temperaturas mais baixas. Existem várias opções de engenharia:
aumentar a área da superfície do filtro, avaliar 30 PPI, melhorar a uniformidade da temperatura, reduzir a carga de inclusões a montante ou reconsiderar a geometria da porta de injeção.
Limitar-se a voltar aos 20 PPI ou a aumentar a temperatura para além de um intervalo adequado do ponto de vista metalúrgico significaria ignorar o problema ao nível do sistema.
Este exemplo ilustra por que razão a seleção do PPI é, fundamentalmente, um problema de otimização.
O que deve constar nas especificações de aquisição de um filtro de espuma cerâmica?
Uma especificação de compra rigorosa deve identificar características suficientes para preservar o processo que a equipa de engenharia validou.
Em vez de se limitar a ordenar:
“Filtro de espuma cerâmica, 30 PPI”
Considere especificar:
“Tipo de filtro de espuma cerâmica aprovado, composição cerâmica, PPI nominal, dimensões externas, espessura, tolerâncias dimensionais, limites exigidos para as propriedades físicas, critérios de inspeção, requisitos de embalagem, rastreabilidade e aplicação aprovada.”
As características exatas dependem do seu sistema de qualidade.
Nos casos em que os filtros afetam peças fundidas críticas para a segurança ou sujeitas a regulamentação rigorosa, o controlo das alterações por parte do fornecedor também pode ser importante. Uma alteração aparentemente menor na formulação cerâmica ou nas condições de fabrico pode alterar o comportamento do filtro, mesmo que a designação PPI permaneça inalterada.
Perguntas frequentes sobre o filtro de espuma cerâmica PPI
1. O que significa 30 PPI num filtro de espuma cerâmica?
30 PPI refere-se a uma estrutura nominal de espuma cerâmica com aproximadamente 30 poros por polegada linear, de acordo com o método de classificação do fabricante. Não deve ser interpretado como 30 aberturas idênticas nem como um diâmetro exato de poro, uma vez que a espuma reticulada possui uma estrutura tridimensional irregular e distribuída.
2. 10 PPI é mais fino ou mais grosso do que 30 PPI?
O PPI 10 é mais grosso. Normalmente, apresenta aberturas celulares maiores e menor resistência ao fluxo. Um filtro de 30 PPI tem uma estrutura mais fina e, em geral, oferece maior capacidade de reter partículas mais pequenas, ao mesmo tempo que reduz a capacidade de fluxo em comparação com um filtro grosso semelhante.
3. Qual é o melhor filtro de espuma cerâmica PPI para alumínio?
Não existe um único grau adequado para todas as peças fundidas de alumínio. Um intervalo de aproximadamente 20 a 60 PPI abrange muitas aplicações comerciais, sendo que, na filtração de uso geral, vale frequentemente a pena considerar os graus de 30 a 40 PPI. A limpeza da peça fundida, os requisitos de fluidez, a área do filtro e a temperatura de vazamento determinam a escolha final.
4. Um PPI mais elevado remove as partículas mais pequenas?
De um modo geral, uma espuma mais fina aumenta as possibilidades de interceptar inclusões mais pequenas, mas a filtração por espuma cerâmica não consiste simplesmente numa peneiração. A composição química das inclusões, a aglomeração, a morfologia do filtro, a velocidade do metal, a molhabilidade e o comportamento da filtração em profundidade também influenciam o desempenho da remoção.
5. Posso substituir um filtro de 20 PPI por um filtro de 30 PPI com as mesmas dimensões?
É possível, mas não deve ser feito sem verificar a capacidade de fluxo. Um filtro de 30 PPI irá, geralmente, impor uma maior resistência. Verifique o tempo de enchimento, a margem de temperatura, a carga total de metal e a qualidade da fundição antes de aprovar a substituição.
6. O PPI do filtro de espuma cerâmica determina a porosidade?
Não. O PPI e a porosidade aberta são descritores estruturais relacionados, mas não são intercambiáveis. Os filtros com um PPI nominal idêntico podem apresentar porosidade aberta, dimensões dos ligamentos e permeabilidade diferentes.
7. Por que é que o meu filtro de cerâmica fica entupido antes de o molde ficar cheio?
As causas potenciais incluem uma carga excessiva de inclusões, um PPI demasiado fino, área de superfície insuficiente, baixa fluidez da massa fundida, estrutura do filtro deficiente ou condições de injeção inadequadas. Analise a massa fundida, o filtro utilizado e os dados do processo antes de alterar qualquer parâmetro.
8. Qual é o filtro de espuma cerâmica adequado para a fundição de aço?
Os filtros de espuma cerâmica à base de zircónia são frequentemente utilizados em ambientes exigentes de filtração de aço, uma vez que os produtos de zircónia devidamente formulados conseguem resistir a condições térmicas severas. O PPI começa frequentemente numa gama relativamente grossa, mas o grau, a granulometria e a composição química exatos têm de ser adequados ao aço e ao processo de fundição.
9. Um filtro de espuma cerâmica consegue remover gases do alumínio fundido?
Um filtro de espuma cerâmica destina-se principalmente a reduzir as inclusões não metálicas e a influenciar o fluxo da massa fundida. Não deve ser considerado um substituto do desgaseamento quando é necessário controlar o hidrogénio dissolvido. O controlo de gases e a filtração de inclusões abordam mecanismos diferentes relacionados com a qualidade da massa fundida.
10. Como posso saber se o meu PPI atual está correto?
Avalie o desempenho da produção, em vez de se basear exclusivamente na etiqueta do filtro. Um PPI adequado garante a limpeza do metal necessária, mantendo simultaneamente um tempo de enchimento aceitável, estabilidade do fluxo, capacidade e taxas de defeitos dentro do intervalo normal de produção. Se a limpeza ou o fluxo forem inadequados, analise todo o sistema de filtração antes de alterar o grau de poros.
Como chegamos a uma decisão final sobre o PPI?
O filtro de espuma cerâmica PPI mais fiável não é o de qualidade mais elevada que um fornecedor possa fabricar. É aquele que consegue, de forma consistente, atingir o controlo de inclusões exigido, permitindo simultaneamente que a peça fundida se encha corretamente, mesmo dentro das variações normais de produção.
Na AdTech, resumiríamos o processo de seleção a cinco perguntas interligadas: Que metal fundido estamos a filtrar? Que tipo de contaminação deve ser controlada? Qual deve ser o nível de limpeza da peça fundida? Qual a quantidade de metal que deve passar pelo filtro dentro do tempo exigido? O filtro proposto consegue manter esse desempenho em condições reais de fundição?
O PPI passa, assim, a ser uma variável de engenharia no âmbito de uma especificação completa de filtração.
No caso do alumínio, 20 a 60 PPI representam um intervalo de avaliação amplo e útil, sendo que os graus intermédios proporcionam frequentemente um equilíbrio prático entre limpeza e rendimento. As aplicações em ferro e aço começam normalmente com estruturas mais grossas, muitas vezes na ordem dos 10 a 30 PPI, enquanto a composição cerâmica se torna cada vez mais crítica a temperaturas elevadas. Nenhum destes valores deve substituir a validação específica para cada aplicação.
A regra final mais útil é simples: selecionar o PPI em conjunto com a composição química da cerâmica, a área da face, a espessura, a permeabilidade, a limpeza do metal, a temperatura de vazamento e as condições do canal de vazamento; em seguida, comprovar a combinação com dados de fundição repetíveis. Esse método proporciona aos engenheiros uma especificação técnica fundamentada e oferece às equipas de compras algo muito mais valioso do que um número de contagem de poros: um filtro de espuma cerâmica que se demonstra adequado ao processo real.