
Bir entegre alüminyum döküm için yıkama sistemi Bu sistem, erimiş alüminyumu taşımak için refrakter kaplı bir kanaldan daha fazlasıdır. Fırınları, bekletme veya işleme ekipmanlarını, filtreleme ünitelerini ve döküm makinelerini birbirine bağlayan ve aynı zamanda metal sıcaklığının korunmasına, akışın istikrarlı kalmasına ve eriyiğin temizliğinin sağlanmasına yardımcı olan kontrollü bir aktarım sistemidir. Modern bir alüminyum döküm hattı için doğru tasarım, transfer mesafesine, metal akış hızına, alaşıma, sıcaklık gereksinimlerine, tesis düzenine, refrakter sistemine, ısıtma yöntemine ve seviye kontrol gereksinimlerine bağlıdır.
İki işlem istasyonu arasındaki kısa mesafeli bir aktarım için basit bir taşıma kanalı yeterli olabilir. Döküm hattında kontrollü termal koşullar, kapalı aktarım, akış düzenleme, ısıtma, denetim erişimi, gaz giderme veya filtreleme entegrasyonu gerektiğinde, entegre bir sistem daha kullanışlı hale gelir.
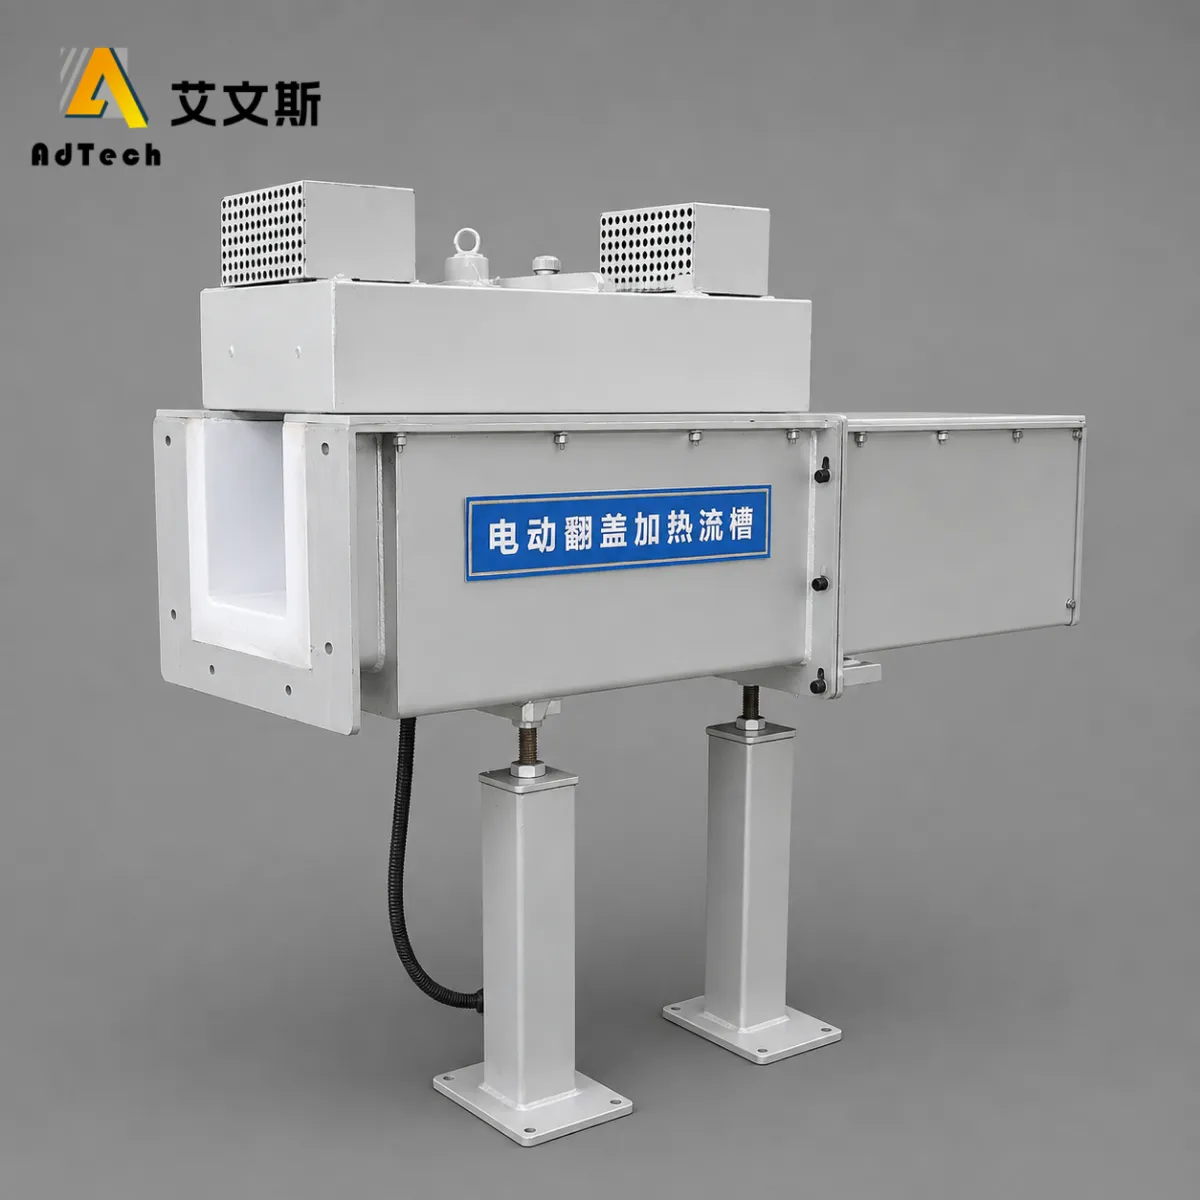
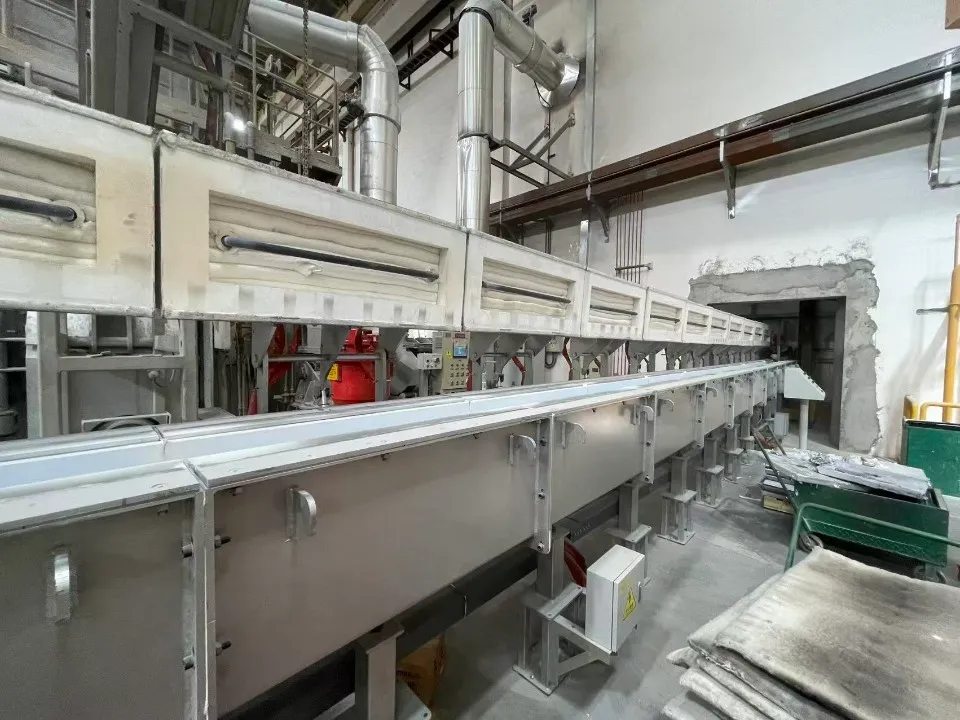
AdTech’in güncel ürün bilgilerine göre, Entegre Yıkama Ekipmanı, yüksek erime noktalı silika kaplama, pnömatik bölümlü kapak yapısı ve radyasyonla ısıtma, elektrikli sıcak hava ısıtma ve alevle ısıtma gibi çeşitli ısıtma seçeneklerini içeren bir sistem olarak tanımlanmaktadır. Şirket ayrıca, kanalların astarının yüksek mukavemet, alüminyumun yapışmama özelliği, korozyon direnci ve termal şok direnci sağlayacak şekilde tasarlandığını belirtmektedir.
Entegre Yıkama Sistemi Nedir?
Entegre bir oluk sistemi, yukarı akış ve aşağı akış ekipmanları arasındaki tüm güzergâhı dikkate alınarak tasarlanmış, yapılandırılmış bir erimiş metal aktarım düzeneğidir.
Döküm hattına bağlı olarak, bu güzergâh şunları birbirine bağlayabilir:
Ergitme ocağı → bekletme ocağı → döküm kanalı → gaz giderme → filtreleme → döküm makinesi
ya da başka bir yapılandırmada:
Tutma fırını → ısıtmalı oluk → akış kontrolü → filtreleme → ara hazne/döküm makinesi
Kesin sıra, üretim sürecine bağlıdır.
Geleneksel bir kanal, erimiş metali aktarma gibi temel işlevi yerine getirebilir. Entegre bir sistem ise bu aktarım işlevinin etrafına aşağıdakiler gibi mühendislik çözümleri ekler:
- refrakter astar
- yedek yalıtım
- dış destek yapısı
- kapakları
- ısıtma
- akış kontrol bileşenleri
- denetim erişimi
- sıcaklık izleme
- gaz giderme ekipmanına bağlantılar
- filtreleme ekipmanına bağlantılar
- seviye kontrol ekipmanı
- yüzeyi sıyırma veya temizleme erişimi
Bu ayrım, tedarik sürecinde önem arz eder. Yalnızca “bir alüminyum oluk” talep eden bir alıcı, tam entegre bir erimiş alüminyum aktarım sistemi talep eden bir alıcıdan çok farklı bir kapsamla karşılaşabilir.
Alüminyum Dökümünde Yıkama Neden Önemli Bir Aşamadır?
Yıkama tankı fiziksel olarak ana proses aşamalarının arasında yer almaktadır, ancak etkisi basit bir nakliye işlevinin ötesine uzanmaktadır.
Erimiş alüminyum, fırından döküm makinesine taşınırken ısı kaybedebilir. Aynı zamanda, kontrolsüz akış türbülansı, yüzeyin maruz kalmasını ve oksit oluşumunu artırabilir.
Bu nedenle, iyi tasarlanmış bir yıkama kanalı, aynı anda birçok değişkeni dikkate almalıdır:
| Gereksinim | Çamaşırhanenin ulaşması gereken hedef |
|---|---|
| Metal transferi | Erimiş alüminyumu işleme istasyonları arasında güvenilir bir şekilde taşıyın |
| Sıcaklık kontrolü | Gereksiz ısı kaybını sınırlayın |
| Akış kararlılığı | Aşırı türbülansı ve sıçramayı azaltın |
| Eriyik temizliği | Gereksiz oksit veya kalıntı sürüklenmesini en aza indirin |
| Yapısal kararlılık | Refrakter ve erimiş metal yükünü desteklemek |
| Bakım | Denetim, temizlik ve değiştirme işlemlerine izin verilmesi |
| Güvenlik | Operatörün erimiş metale maruz kalmasını azaltın |
| Süreç entegrasyonu | Tedavi ve alçı uygulama ekipmanlarına doğru şekilde bağlayın |
Endüstriyel alüminyum döküm kanalları üzerine yapılan araştırmalar, özellikle sıcaklık kontrolü, istikrarlı metal akışı ve gaz giderme ile filtreleme sistemleriyle entegrasyonu önemli tasarım hedefleri olarak belirlemiştir. Örneğin, yayınlanmış bir Aluar sistemi, döküm hattı tasarımının bir parçası olarak yalıtımlı refrakter kanallar, ısıtmalı kapaklar ve metal seviyesi kontrolü kullanmıştır.
Önemli olan nokta, bir çamaşırhanenin şunun bir parçası olarak değerlendirilmesi gerektiğidir: süreç, sadece mekanik altyapının bir parçası değil.
Entegre Yıkama Sistemi Nasıl Çalışır?
Sistem normalde, yukarı akıştaki bir fırından veya bekletme kabından erimiş alüminyumu alır ve bunu kontrollü bir refrakter kanal üzerinden taşır.
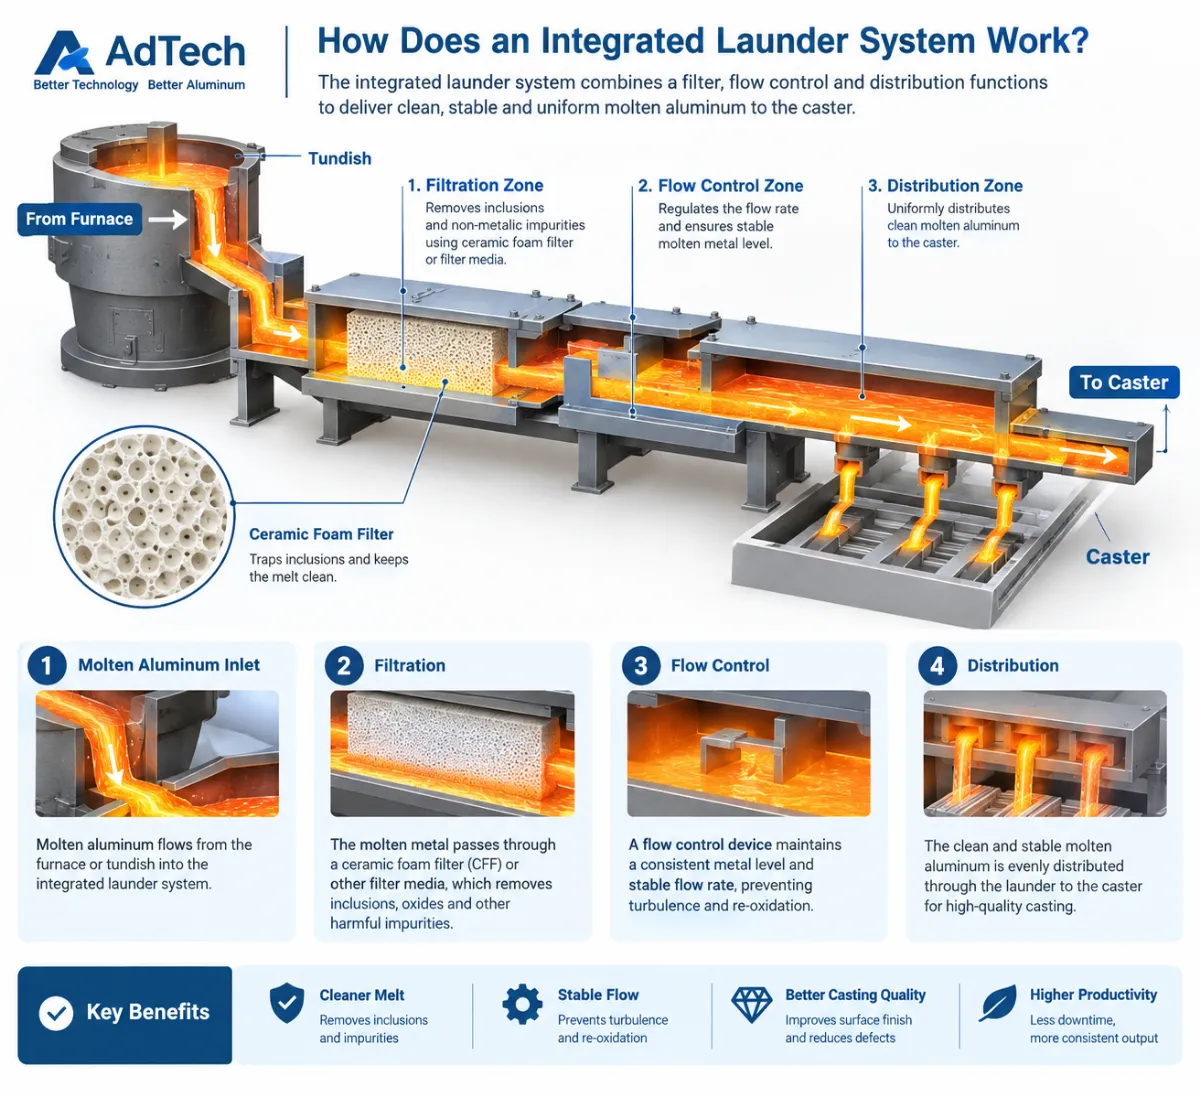
Temel süreç şu şekilde gösterilebilir:
Fırın / Bekletme Fırını
↓
Entegre Yıkama Bölmesi
↓
Akış Kontrolü / Yağ Ayırma
↓
Gaz Giderme
↓
Filtrasyon
↓
Dağıtıcı / Döküm Makinesi
Her bitki, bu aşamaların hepsini tam olarak bu sırayla geçmez.
Gaz giderme ve filtreleme işlemlerinin yeri, proses tasarımına bağlıdır. Önemli olan, metalin işlenmesi tamamlandıktan sonra oluğun yeni akış dengesizliklerine veya kirlenmeye yol açmasını önlemektir.
Örneğin, filtreleme işlemi metal olmayan kalıntıları zaten ortadan kaldırmış olsa bile, kötü tasarlanmış bir sonraki aşama aktarım bölümü, metali yine de gereksiz türbülansa veya oksit birikimine maruz bırakabilir.
Bu nedenle, yıkama düzeni, eriyik işleme sistemi ile birlikte tasarlanmalıdır.
Daha fazla bilgi: Erimiş Alüminyum Taşımacılığına Yönelik Ateş Dayanıklı Seramik Kanal Sistemleri.
Entegre Alüminyum Oluk Sisteminin Ana Bileşenleri
Kapsamlı bir sistem genellikle tek bir bileşenden ziyade birkaç işlevsel katmandan oluşur.
1. Ateş Dayanıklı Sıcak Yüzey Kaplaması
Refrakter kaplama, erimiş alüminyuma doğrudan maruz kalan yüzeydir.
Gereksinimleri şunlardır:
- erimiş alüminyumla kimyasal uyumluluk
- erozyona karşı direnç
- termal şoka karşı direnç
- boyutsal kararlılık
- düşük alüminyum yapışma
- pürüzsüz bir iç yüzey
- yeterli hizmet ömrü
AdTech’in mevcut Entegre Yıkama Ekipmanı, astar malzemesi olarak yüksek erime noktalı silika kullanır ve bitmiş iç yüzeyi pürüzsüz, alüminyum yapışmasına, korozyona ve termal şoka karşı dayanıklı olarak tanımlar.
Herhangi bir malzemenin her duruma uygun olduğu varsayımı yerine, uygun refrakter seçimi yine de alaşım, çalışma koşulları, termal döngü ve tesis gereksinimlerine göre yapılmalıdır.
2. Yedek Yalıtım
Yedek yalıtım, sıcak yüzey refrakterinin arkasında yer alır.
Bunun amacı, erimiş alüminyumdan çelik kabuğa ve çevresindeki ortama doğru ısı transferini azaltmaktır.
İyi bir ateşe dayanıklılığa sahip ancak yalıtımı zayıf bir sistemde bile aşırı ısı kayıpları yaşanabilir.
Bu nedenle yalıtım tasarımı aşağıdakilerle birlikte değerlendirilmelidir:
- yıkama uzunluğu
- kapak tasarımı
- ortam sıcaklığı
- aktarım süresi
- gerekli metal sıcaklığı
- ısıtma kapasitesi
3. Çelik Gövde ve Taşıyıcı Yapı
Çelik yapı, ateşe dayanıklı malzemeleri, yalıtımı ve kaplamaları destekler.
Ayrıca, oluğun aşağıdakilere göre nasıl konumlandırılacağını da belirler:
- fırın çıkışları
- filtreleme üniteleri
- gaz giderme ekipmanı
- döküm makineleri
- platformlar
- bakım alanları
Mekanik hizalama özellikle önemlidir; zira yükseklik veya eklem hizalamasındaki değişiklikler metal akışını etkileyebilir.
4. Kapaklar
Kapaklar, erimiş alüminyumun açıkta kalan yüzey alanını azaltır.
Isı kaybını azaltmaya yardımcı olabilirler ve daha kontrollü bir ısı transferi ortamı sağlayabilirler.
AdTech’in sistemi, pnömatik olarak çalıştırılan bölmeli bir açılır kapanır kapak kullanır. Denetim ve bakım amacıyla tek tek bölümler açılabilir; kontrol sistemi ise bölümleri tek tek veya toplu olarak çalıştırabilir.
Bu, sadece bir kolaylık özelliğinden ibaret değildir. Bakım erişimi, kurulumdan sonra eklenmek yerine, ilk tasarım aşamasında dikkate alınmalıdır.
5. Isıtma Sistemi
Her yıkama işlemi için ısıtma otomatik olarak gerekli değildir.
Bu ihtiyaç, aktarım mesafesine, metal sıcaklığı gerekliliklerine, üretim hızına, ortam koşullarına, yalıtım kalitesine ve kabul edilebilir sıcaklık dalgalanmasına bağlıdır.
AdTech, üç farklı ısıtma konfigürasyonunu listelemektedir:
| Isıtma yöntemi | Tipik amaç |
|---|---|
| Radyasyonla ısıtma | Sürekli aktarım sırasında sıcaklığın korunması |
| Elektrikli sıcak hava ısıtma | Hızlı ön ısıtma ve ek ısıtma |
| Alevle ısıtma | Uygun büyük ölçekli uygulamalar için daha yüksek ısıtma kapasitesi |
AdTech’in resmi ürün bilgisinde, radyant ısıtma için silikon karbür çubuklar veya radyant tüpler, hızlı ön ısıtma için elektrikli sıcak hava sistemleri ve alevle ısıtmalı düzenekler için gaz kontrollü alev brülörleri anlatılmaktadır.
Diğer üreticiler de ısıtmalı ve ısıtmasız yıkama kanalı konfigürasyonları sunmaktadır; bu da ısıtma özelliğinin zorunlu bir özellik olarak değerlendirilmek yerine, işleme göre seçilmesi gerektiğini göstermektedir.
Bir alüminyum oluk ne zaman ısıtılmalıdır?
Bu, satın alma sürecindeki en önemli sorulardan biridir.
Isıtmalı bir yıkama kanalı şu durumlarda faydalı olabilir:
- aktarım mesafesi uzundur.
- Metal, dar bir sıcaklık aralığı içinde kalmalıdır.
- döküm işlemi kesintisizdir.
- Çevre koşulları önemli ölçüde ısı kaybına neden olmaktadır.
- Çamaşır makinesi birkaç bölümden oluşmaktadır.
- Üretim kesintileri, kontrollü yeniden ısıtma gerektirir.
- Aşağı akış döküm işlemi, sıcaklık değişimlerine karşı hassastır.
Kısa ve iyi yalıtılmış bir aktarma güzergâhında aktif ısıtmaya gerek olmayabilir.
Bu nedenle, doğru soru şu değildir:
“Isıtmalı bir çamaşır makinesi daha mı iyidir?”
Şöyle ki:
“Bu belirli aktarım yolu için hangi sıcaklık kaybı kabul edilebilir ve yalıtım tek başına bunu sağlayabilir mi?”
Bu ayrım, gereksiz sermaye harcamalarını önleyebilir.
Alüminyum döküm kanalı sistemlerine ilişkin yayınlanmış teknik bilgiler, termal performansın yalıtıma, aktarım mesafesine ve çalışma koşullarına bağlı olduğunu göstermektedir. Bir endüstriyel çalışmada, sürekli döküm sisteminde metre başına yaklaşık 1 °C sıcaklık kaybı bildirilirken, AdTech’in güncel ürün bilgilerine göre kapalı sistemler, sıcaklık kaybını metre başına yaklaşık 2 °C ile sınırlayabilmektedir. Gerçek ısı kaybı, sistem tasarımına ve çalışma koşullarına bağlı olduğundan, bu rakamlar evrensel performans garantisi olarak değerlendirilmemelidir.
Akış geometrisi, refrakter seçimi kadar önemlidir
Sıkça yapılan bir hata, bir fırını esas olarak ateş dayanıklı malzemesine göre değerlendirmektir.
İç geometri de aynı derecede önemlidir.
Erimiş alüminyum, sistem içinde aşağıdakiler olmadan ilerlemelidir:
- keskin yön değişiklikleri
- ani düşüşler
- sıçrama
- ölü bölgeler
- aşırı hız
- ani kesit değişiklikleri
Yetersiz geometri, türbülansı ve oksit sürüklenmesini artırabilir.
Yayınlanan Aluar oluk sistemi, özellikle metal akışının istikrarlı olmasını ve türbülans ile oksit oluşumunun önlenmesini vurgulamıştır.
AdTech’in teknik ürün bilgileri de benzer şekilde, girdapları azaltmayı ve arıtma ekipmanına istikrarlı bir akış sağlamayı amaçlayan tasarım özellikleri olarak pürüzsüz iç geometriyi ve konik geçişleri açıklamaktadır.
Pratik Akış Tasarımı Soruları
Önerilen bir yıkama şemasını incelerken şu soruları sorun:
- Normal metal akış hızı nedir?
- Maksimum akış hızı nedir?
- Giriş ile çıkış arasındaki yükseklik farkı nedir?
- Kaç tane dirsek gereklidir?
- Geçişler kademeli mi?
- Metal, gaz gidericiye nereden girer?
- Filtre kutusuna nereden giriyor?
- Cüruf birikebileceği yerler var mı?
- Temizlik için yeterli erişim imkânı var mı?
- Son bölüm, döküm makinesine istikrarlı bir akış sağlıyor mu?
Bu sorular, genellikle sadece refrakter özelliklerini karşılaştırırken gözden kaçan tasarım sorunlarını ortaya çıkarır.
Yıkama işlemi, gaz giderme ve filtreleme işlemleriyle nasıl entegre edilir?
Entegre bir oluk sistemi, erimiş metal işleme sürecinin bir parçası olarak değerlendirilmelidir.
Tipik bir alüminyum döküm hattında aşağıdakiler kullanılabilir:
Fırın → Yıkama → Gaz Giderme → Filtreleme → Döküm
Gaz giderme aşaması, çözünmüş hidrojeni azaltmak için kullanılır ve bu aşamanın ardından metalik olmayan kalıntıları gidermek amacıyla süzme işlemi uygulanabilir.
AdTech’in ürün portföyünde şunlar yer almaktadır: çevrimiçi gaz giderme ekipmanı, plaka tipi filtreleme ekipmanı, derin yataklı filtreleme ekipmanı ve entegre çamaşır yıkama ekipmanları.
Bu nedenle çamaşır makinesine şunlar takılmalıdır:
- giriş boyutları
- çıkış boyutları
- yükseklik
- akış hızı
- erişim alanı
- termal koşullar
- bakım açıklığı
Filtreleme ünitesi, tek başına bir bileşen olarak değerlendirilmemelidir.
Örneğin, bir filtre kutusu Doğru şekilde seçilmiş olsa bile, yukarı akış aşırı türbülansla veya uygun olmayan bir akış dağılımıyla girerse, yine de düşük performans gösterebilir.
Benzer şekilde, bir gaz giderme ünitesi, proses tasarımına uygun koşullarda metal almalıdır.
Dolayısıyla sistem düzeyindeki hedef şudur:
istikrarlı aktarım → etkili arıtma → istikrarlı süzme → kontrollü döküm.
Entegre Yıkama Kanalı ile Basit Aktarım Yıkama Kanalının Karşılaştırması
Bu iki terim bazen birbirinin yerine kullanılır, ancak her zaman aynı kapsamı ifade etmezler.
| Özellik | Basit Aktarım Yıkama | Entegre Yıkama Sistemi |
|---|---|---|
| Temel metal transferi | Evet | Evet |
| Refrakter astar | Genellikle | Evet |
| İzolasyon | Sınırlı olabilir | Standart tasarımlı |
| Kapaklar | Opsiyonel | Genellikle entegre edilen |
| Isıtma | Opsiyonel | İhtiyaç duyulduğunda temin edilebilir |
| Akış kontrolü | Temel | Entegre edilebilir |
| Sıcaklık izleme | Opsiyonel | Entegre edilebilir |
| Gaz tahliye bağlantısı | Sınırlı | Sürecin bir parçası olarak tasarlanmıştır |
| Filtre bağlantısı | Sınırlı | Sürecin bir parçası olarak tasarlanmıştır |
| Bakım erişimi | Temel | Sisteme entegre edilmiş |
| Özel tesis yerleşim planı | Sınırlı | Tasarımın önemli bir parçası |
| Otomasyon | Sınırlı | Entegre edilebilir |
Seçim, üretim hattına bağlıdır.
Küçük çaplı, kısa mesafeli bir aktarım, son derece entegre bir yapılandırmayı haklı çıkarmayabilir.
Sıkı sıcaklık ve temizlik gerekliliklerine sahip büyük bir sürekli döküm hattı, önemli ölçüde daha fazla mühendislik çalışması gerektirebilir.
Doğru Çamaşır Isıtma Yöntemini Seçme
AdTech’in mevcut ürün yelpazesi, üç ana ısıtma yöntemi sunmaktadır.
Radyasyonla Isıtma
Radyasyonlu ısıtma sisteminde, ısıtma elemanları veya radyant tüpler, oluğun üzerine yerleştirilir.
Aşağıdaki durumlarda uygun olabilir:
- süreç kesintisizdir
- sıcaklık istikrarı önemlidir
- transfer güzergâhı nispeten uzundur
- kontrollü ek ısıtma gereklidir
Elektrikli Sıcak Hava Isıtma
Elektrikli sıcak hava ısıtma sistemi, yıkama haznesine ısıtılmış hava sağlar.
Aşağıdaki durumlarda faydalı olabilir:
- hızlı ön ısıtma önemlidir
- üretim programı sık sık değişiyor
- esnek sıcaklık geri kazanımı gereklidir
Alevle Isıtma
Alevle ısıtma sisteminde, oluk kapağına entegre edilmiş brülörler kullanılır.
Aşağıdaki durumlarda bu seçenek değerlendirilebilir:
- daha yüksek ısıtma kapasitesi gereklidir
- Tesisin halihazırda uygun bir gaz altyapısı bulunmaktadır
- kontrol sistemi yanmayı güvenli bir şekilde düzenleyebilir
Doğru seçim, tesisin altyapı olanaklarına, ısı kaybı hesaplamalarına, üretim programına, güvenlik gerekliliklerine ve bakım kapasitesine bağlıdır.
Hangi Ateşaltı Malzemesi Kullanılmalıdır?
Her alüminyum döküm kanalı için otomatik olarak belirtilmesi gereken tek bir refrakter malzeme yoktur.
Önemli seçim kriterleri şunlardır:
- alüminyum uyumluluğu
- ıslanmama özelliği
- termal şok direnci
- aşınma direnci
- ısı iletkenliği
- mekanik mukavemet
- yüzey kalitesi
- çalışma sıcaklığı
- termal döngü sıklığı
- alaşım kimyası
AdTech’in mevcut Entegre Yıkama Ekipmanı, astarında yüksek erime noktalı silika kullanmaktadır ve belirtilen normal çalışma koşulları altında 12 aydan fazla bir hizmet ömrü sunduğunu belirtmektedir.
Başka bir AdTech ürün sayfasında, kaplama malzemesinin yüksek erime noktalı silika olduğu belirtilmekte ve listelenen malzeme özellikleri için 1,8 ila 2,0 g/cm³ yoğunluk ve 1340 °C maksimum çalışma sıcaklığı gibi teknik değerler verilmektedir. Bu değerler, belirtilen refrakter malzemeyi tanımlamaktadır ve önerilen erimiş alüminyum çalışma sıcaklığı olarak yorumlanmamalıdır.
Bu ayrım önemlidir.
Malzemenin maksimum sıcaklığı, proses çalışma sıcaklığıyla aynı şey değildir.
Bir alıcı, tedarikçiden her zaman aşağıdaki iki kavramı birbirinden ayırmasını istemelidir:
- ateş dayanıklı malzemenin sıcaklık dayanımı
- önerilen çamaşır yıkama çalışma sıcaklığı
- erimiş alüminyum sıcaklığı
- ısıtma sisteminin çalışma sıcaklığı.
Alıcılar, çamaşır makinesi üreticisine hangi teknik özellikleri belirtmelidir?
Bir tedarikçi, “alüminyum bir oluk istiyoruz” ifadesinden yola çıkarak özel tasarımlı bir entegre oluğu doğru bir şekilde tasarlayamaz.”
En azından aşağıdaki bilgileri veriniz.
| Şartname | Neden önemli |
|---|---|
| Alüminyum alaşım ailesi | Malzeme uyumluluğunu ve işlem gerekliliklerini belirler |
| Metal sıcaklığı | Termal tasarımı belirler |
| Maksimum ve normal akış hızı | Kanal geometrisini belirler |
| Aktarım mesafesi | Yalıtım ve ısıtma gereksinimlerini etkiler |
| Fırın çıkış yüksekliği | Sistemin yüksekliğini belirler |
| Döküm makinesinin giriş yüksekliği | Eğim ve çıkış geometrisini belirler |
| Döküm şeritlerinin sayısı | Dağılım tasarımını etkileyen faktörler |
| Gaz giderme ekipmanı | Yukarı akış/aşağı akış arayüzlerini belirler |
| Arıtma ekipmanları | Bağlantı boyutlarını ve akış koşullarını belirler |
| Gerekli ısıtma | Isıtma sisteminin tasarımını belirler |
| Mevcut elektrik/gaz | Isıtma yapılandırmasını belirler |
| Tesis yerleşim planı | Destek yapısını ve güzergâhı belirler |
| Bakım erişimi | Kapak ve modüler tasarımı belirler |
| Otomasyon seviyesi | Enstrümantasyon ve kontrol kapsamını belirler |
Bir çizim veya CAD şeması özellikle yararlıdır.
Giriş bilgileri ne kadar eksiksiz olursa, iki tedarikçinin aynı ürünü sunuyor gibi görünürken aslında temelde farklı sistemler için fiyat teklifi verme olasılığı o kadar azalır.
Bir alüminyum oluk tedarikçisine ne sormalısınız?
Teklifleri karşılaştırmadan önce, tedarikçiden sadece fiyatın ötesinde bilgiler isteyin.
Teknik sorular
- Hangi refrakter malzeme kullanılmaktadır?
- Kaplama kalınlığı nedir?
- Hangi yalıtım sistemi dahildir?
- Boyutlandırma için hangi akış hızı kullanıldı?
- Hangi aktarım mesafesi varsayılmıştır?
- Belirtilen çalışma koşulları altında ne kadar sıcaklık kaybı beklenmektedir?
- Isıtma ücreti dahil mi?
- Ne kadar ısıtma kapasitesi sağlanmaktadır?
- Genleşme derzleri nasıl tasarlanır?
- Refrakter bölümler nasıl değiştirilir?
Entegrasyonla ilgili sorular
- Sistem, gaz giderme ünitemize doğrudan bağlanabilir mi?
- Mevcut filtre kutumuza bağlanabilir mi?
- Sistem, mevcut fırın çıkışımıza uyum sağlayabilir mi?
- Akış kontrol ekipmanı entegre edilebilir mi?
- Termokupllar veya seviye sensörleri dahil edilebilir mi?
- Kapaklar pnömatik olarak veya otomatik olarak çalıştırılabilir mi?
Bakımla ilgili sorular
- Ateş dayanıklı bölümler nasıl denetlenir?
- Tek tek bölümler değiştirilebilir mi?
- Normal refrakter kullanım ömrü neye bağlıdır?
- Tesis içinde hangi yedek parçalar bulundurulmalıdır?
- Hangi ön ısıtma prosedürü gereklidir?
Belgelemeyle ilgili sorular
- Tedarikçi, genel düzen çizimlerini sağlayabilir mi?
- Montaj çizimleri dahil mi?
- Isıtma sisteminin kablolaması belgelenmiş mi?
- Önerilen ön ısıtma prosedürleri belirtilmiş mi?
- Bakım talimatları verilmiş mi?
- Ateş dayanıklı malzeme teknik özellikleri verilmiş mi?
Bu kontrol listesi, teknik tekliflerin kalitesini önemli ölçüde artırabilir.
Entegre Çamaşır Makinesi Satın Alırken Sıkça Yapılan Hatalar
Hata 1: Tedarikçileri yalnızca fiyat açısından karşılaştırmak
İki teklifin kapsamı birbirinden tamamen farklı olabilir.
Bunlar arasında şunlar sayılabilir:
- ateş dayanıklı
- yalıtım
- çelik yapı
- kapakları
- ısıtma
- kontroller
- kurulum
oysa bir diğeri sadece refrakter kaplı oluğu sağlayabilir.
Fiyatları karşılaştırmadan önce ürünlerin kapsamını karşılaştırın.
Hata 2: Yalnızca yıkama kanalının uzunluğunu belirtmek
Sadece uzunluk, doğru sistemi belirlemeye yetmez.
Tedarikçinin ayrıca akış hızı, yükseklik, alaşım, sıcaklık, döküm işlemi ve tesis yerleşim planı bilgilerine de ihtiyacı vardır.
3. Hata: Isıtmanın her zaman gerekli olduğunu varsaymak
Isıtma, sistemi daha karmaşık hale getirir, sermaye maliyetini artırır ve işletme gereksinimlerini beraberinde getirir.
Yalıtım ve kısa bir aktarım yolu sayesinde gerekli sıcaklık korunabiliyorsa, aktif ısıtmaya gerek kalmayabilir.
4. Hata: Akış geometrisini göz ardı etmek
Yüksek kaliteli bir refrakter, yetersiz bir hidrolik tasarımı telafi edemez.
Keskin köşeler, ani düşüşler ve uygun olmayan kesitler akış sorunlarına yol açabilir.
5. Hata: Bakım erişimini sonradan tasarlamak
Kapaklar, kontrol açıklıkları ve değiştirilebilir parçalar, orijinal tasarımın bir parçası olmalıdır.
6. Hata: Nemi ve ön ısıtmayı göz ardı etmek
Erimiş alüminyum, nemli ateş dayanıklı malzemeye temas ettirilmemelidir.
Kontrollü ön ısıtma, nemin giderilmesi ve termal stabilizasyon açısından önemlidir. Yayınlanmış endüstriyel çamaşır yıkama araştırmaları ve tedarikçi belgeleri, ön ısıtmayı devreye alma sürecinde dikkate alınması gereken önemli bir husus olarak belirtmektedir.
7. Hata: Yıkama işlemini filtreleme işleminden ayrı ele almak
Yıkama ve filtre kutusu, birbirine bağlı proses bileşenleri olarak tasarlanmalıdır.
Filtreye giren akışın önemi büyüktür.
Kurulum ve Ön Isıtma
Kurulum, mekanik hizalama ile başlamalıdır.
Pratik bir adımlar dizisi şunları içerir:
- Destek yapısını kurun ve düzleştirin.
- Yıkama kanalları bölümlerini yerleştirin.
- Ek yerlerini teknik çizimlere göre hizalayın.
- Ateş dayanıklı ve yalıtım elemanlarını monte edin.
- Kapakları ve hareket mekanizmalarını kontrol edin.
- Isıtma sisteminin kurulumunu kontrol edin.
- Bağlantı yerlerini ve contaları kontrol edin.
- Belirtilen yerlere sıcaklık ve seviye ölçüm cihazlarını monte edin.
- Kontrollü ön ısıtma işlemi gerçekleştirin.
- Erimiş alüminyumu sisteme vermeden önce çalışma koşullarını kontrol edin.
AdTech’in mevcut ürün belgelerinde, ayarlanabilir destek ayakları ve parçalı pnömatik kapaklar, entegre oluk tasarımının bir parçası olarak belirtilmektedir.
Ön ısıtma işlemi, keyfi bir ısıtma hızı kullanmak yerine, tedarikçinin belirlediği prosedüre uygun olarak gerçekleştirilmelidir.
Buradaki amaç, nemi gidermek ve termal şoku en aza indirirken refrakter sistemi kademeli olarak uygun bir termal duruma getirmektir.
Entegre Yıkama Sisteminin Bakımı
Bakım çalışmaları, hem ateş dayanıklı malzemelere hem de mekanik sisteme odaklanmalıdır.
Günlük kontroller
- Görünür refrakter yüzeyleri inceleyin.
- Kapakları kontrol edin.
- Anormal alüminyum birikimi olup olmadığını kontrol edin.
- Sızıntı belirtileri olup olmadığına bakın.
- Erişilebilir bağlantı noktalarını kontrol edin.
Periyodik kontroller
- Ateş dayanıklı parçaların aşınma durumunu kontrol edin.
- Destek yapılarını kontrol edin.
- Genleşme derzlerini kontrol edin.
- Isıtma elemanlarını kontrol edin.
- Sıcaklık sensörlerini kontrol edin.
- Pnömatik bileşenleri kontrol edin.
- Gerekli yerlerde biriken cürufu temizleyin.
Ateş dayanıklı malzeme denetimi
Şunlara dikkat edin:
- çatlaklar
- kırılma
- erozyon
- alüminyum penetrasyonu
- aşırı yapışma
- yerel giyim
- anormal renk değişimi
Hasar görmüş bir refrakter yüzey, tamamen bozulana kadar öylece göz ardı edilmemelidir.
Tekrarlanan termal döngüler sonucunda küçük kusurlar, daha büyük bakım sorunlarına dönüşebilir.
Çamaşır Makinelerinde Sık Karşılaşılan Sorunların Giderilmesi
| Problem | Olası nedenler | Neleri kontrol etmeli |
|---|---|---|
| Aşırı sıcaklık kaybı | Hasarlı yalıtım, uzun aktarım güzergâhı, yetersiz koruma | Yalıtım, kaplamanın durumu, ısıtma kapasitesi |
| Aşırı cüruf | Türbülans, aşırı maruz kalma, akış geçişlerindeki bozukluklar | Giriş geometrisi, dirsekler, kapaklar |
| Alüminyumun yapışması | Yüzey durumu veya uygun olmayan refrakter etkileşimi | Kaplama malzemesi ve yüzey durumu |
| Refrakter çatlama | Termal şok, yetersiz ön ısıtma, termal döngü | Ön ısıtma prosedürü ve refrakter durumu |
| Metal sızıntısı | Eklem hasarı, hizasızlık, refrakter arızası | Bağlantı yerleri, contalar ve astar |
| Kararsız akış | Yanlış eğim veya geometri | Yükseklik ve enine kesit |
| Isıl kararsızlık | Eleman, brülör veya kontrol sistemi sorunu | Isıtma bileşenleri ve kontrol sistemleri |
| Zorlu bakım | Erişilebilirlik açısından yetersiz tasarım | Kapaklar, modülerlik ve çalışma alanı |
Önemli olan ilke, şunu teşhis etmektir: sistem, sadece gözle görülebilen belirti değil.
Örneğin, bir virajın yakınında tekrarlanan refrakter aşınması, sadece refrakter kalitesiyle ilgili bir sorun olmaktan ziyade, akış tasarımıyla ilgili bir sorun olabilir.
Mevcut bir alüminyum döküm hattı yenilenebilir mi?
Evet, yenileme uygulamaları için modüler bir yıkama sistemi düşünülebilir, ancak mevcut tesis yerleşim planı önemli bir tasarım kısıtlaması haline gelir.
Mevcut bir oluğu değiştirmeden önce aşağıdakileri kontrol edin:
- fırın çıkışı
- döküm makinesi girişi
- mevcut gaz giderici
- filtre kutusu
- kullanılabilir yükseklik
- vinç geçiş yüksekliği
- operatör erişimi
- bakım alanı
- elektrik veya gaz dağıtım şirketleri
- mevcut kontrol sistemi
Yenileme çalışması, eski oluk boyutlarını aynen kopyalamamalıdır.
Değiştirilme nedeni belirtilmelidir.
Örneğin:
Eğer mevcut sorun sıcaklık kaybıysa, yalıtım ve ısıtma konularını inceleyin.
Sorun cüruf oluşumuysa, akış geometrisini ve metal maruziyetini araştırın.
Sorun bakım nedeniyle oluşan kesinti ise, modüler refrakter bölümleri ve erişim yollarını inceleyin.
Sorun, döküm akışının dengesiz olmasıysa, yükseklik, eğim ve akış kontrolünü inceleyin.
Bu yaklaşım, genellikle mevcut oluğu daha büyük bir olukla değiştirmekten daha faydalı bir mühendislik çözümü ortaya çıkarır.
Entegre Yıkama Sistemi ve Ergitme Temizliği
Yıkama işlemi, gaz giderme veya filtreleme işleminin yerini almaz.
Bu sistemin işlevi, söz konusu tedavi aşamalarının öncesinde, arasında veya sonrasında kontrollü bir aktarım ortamı sağlamaktır.
AdTech’in ürün portföyü, yıkama ekipmanlarını çevrimiçi gaz giderme, filtreleme ekipmanları, seramik köpük filtreler, akış kontrol sistemleri ve diğer alüminyum döküm bileşenleriyle bir araya getirmektedir.
Bu, eriyik işleme sürecini tek bir entegre sistem olarak tasarlama imkânı sunar.
Örneğin:
Fırın
↓
Entegre Yıkama Bölmesi
↓
Çevrimiçi Gaz Giderme
↓
Seramik Köpük Filtrasyonu
↓
Akış Kontrolü
↓
Döküm
Kesin düzenleme, döküm işlemi ve tesis mühendisliği gerekliliklerine göre belirlenmelidir.
Temel amaç, bir arıtma aşamasının metal kalitesini iyileştirmesine rağmen, sonraki aktarım bölümünün gereksiz türbülans, sıcaklık dalgalanması veya kirlenme riski yaratmasına yol açan bir durumun önlenmesidir.
AdTech’in Entegre Çamaşır Makinelerine Yaklaşımı
AdTech’in mevcut ürün portföyünde, Entegre Yıkama Ekipmanı, gaz giderme ekipmanı, filtreleme ekipmanı, akış kontrol ekipmanı ve diğer döküm bileşenleriyle birlikte alüminyum döküm ekipmanı yelpazesinin bir parçası olarak yer almaktadır.
Mevcut AdTech ürün özellikleri şunu açıklamaktadır:
- yüksek erime noktalı silika oluk astarı
- pürüzsüz iç astar yüzeyi
- alüminyumun yapışmazlık özellikleri
- korozyon direnci
- termal şok direnci
- pnömatik açılır kapanır kapaklar
- ayrı ayrı kontrol edilebilen kapak bölümleri
- ayarlanabilir destek ayakları
- radyasyonla ısıtma
- elektrikli sıcak hava ısıtma
- alevle ısıtma
AdTech, normal çalışma koşulları altında astarın hizmet ömrünün 12 ayı aşabileceğini ve kapak kullanıldığında sıcaklık kaybının metre başına yaklaşık 2 °C civarında olabileceğini belirtmektedir. Bunlar üretici tarafından belirtilen teknik özelliklerdir ve belirli bir projenin gerçek alaşımı, sıcaklığı, aktarım mesafesi ve çalışma koşulları dikkate alınarak değerlendirilmelidir.
Özel bir fiyat teklifi almak için AdTech’e verilmesi gereken en yararlı bilgiler şunlardır: tesis yerleşim planı, fırın ve döküm makinesinin kesit çizimleri, alaşım aralığı, gerekli üretim kapasitesi, aktarım mesafesi ile istenen ısıtma ve otomasyon düzeyi.
SSS
1. Alüminyum döküm için entegre oluk sistemi nedir?
Entegre bir kanal sistemi, sıcaklık ve metal akışını kontrol ederken fırınları, işleme ekipmanlarını, filtreleme ünitelerini ve döküm makinelerini birbirine bağlamak üzere tasarlanmış, refrakter kaplı bir erimiş metal transfer sistemidir.
2. Alüminyum oluk ile entegre oluk sistemi arasındaki fark nedir?
Temel bir döküm kanalı öncelikle erimiş alüminyumu taşır. Entegre bir sistemde ayrıca yalıtım, kapaklar, ısıtma, akış kontrolü, ölçüm ve kontrol sistemleri ile gaz giderme ve filtreleme ekipmanlarına bağlantı arayüzleri de bulunabilir.
3. Alüminyum oluk ısıtılmalı mı?
Mutlaka öyle değil. Isıtma, aktarım mesafesine, sıcaklık gereksinimlerine, yalıtım performansına, ortam koşullarına ve üretim koşullarına bağlıdır. Kısa aktarım yolları, aktif ısıtma gerektirmeyebilir.
4. Alüminyum oluk kaplamasında hangi malzeme kullanılır?
Malzeme seçimi, işleme göre değişir. AdTech’in mevcut Entegre Yıkama Ekipmanı, yüksek erime noktalı silika astar kullanır ve alüminyumun yapışmazlık özelliği, korozyon direnci ve termal şok direnci gibi özelliklere sahiptir.
5. Erimiş alüminyum, bir oluk içinde ne kadar sıcaklık kaybeder?
Evrensel bir değer yoktur. Sıcaklık kaybı, kanal uzunluğu, yalıtım, kapaklar, ısıtma, ortam koşulları ve aktarım süresine bağlıdır. Yayınlanmış sistemlerde belirli koşullar altında metre başına yaklaşık 1 °C değer bildirilmişken, AdTech kapaklı sistemi için metre başına yaklaşık 2 °C aralığı belirtmektedir.
6. Bir yıkama tankı, bir alüminyum gaz giderme sistemine bağlanabilir mi?
Evet. Entegre oluk sistemleri, gaz giderme ekipmanının giriş ve çıkış gereksinimlerine göre tasarlanabilir. Sistem tasarımı sırasında fırın, oluk, gaz giderici, filtre ve döküm makinesinin birbirlerine göre konumları belirlenmelidir.
7. Entegre bir yıkama sistemi filtreleme özelliğini içerebilir mi?
Evet. Yıkama sistemleri, döküm sürecine ve işleme konfigürasyonuna bağlı olarak plaka tipi, seramik köpük veya diğer filtreleme ekipmanlarına bağlanacak şekilde tasarlanabilir.
8. Bir tedarikçinin özel yapım bir alüminyum oluk için hangi bilgilere ihtiyacı vardır?
En azından alaşım bilgileri, metal sıcaklığı, akış hızı, aktarım mesafesi, fırın çıkış yüksekliği, döküm makinesi yüksekliği, tesis yerleşim planı, ısıl işlem ekipmanlarının bağlantı noktaları ve ısıtma gereksinimleri belirtilmelidir.
9. Mevcut bir alüminyum döküm hattına entegre bir döküm oluğu eklenebilir mi?
Muhtemelen evet. Tedarikçi, yenileme tasarımını yapmadan önce mevcut fırını, döküm makinesini, kotları, ekipman arayüzlerini, destek yapısını, tesisatları ve bakım erişimini değerlendirmelidir.
10. Çamaşırhane tedarikçilerini değerlendirirken hangi unsurları karşılaştırmalıyım?
Sadece ilk ekipman fiyatını değil, mühendislik kapsamının tamamını, refrakter malzemeleri, yalıtımı, ısıtmayı, akış geometrisini, kapakları, otomasyonu, bakım tasarımını, kurulum desteğini, belgelemeyi ve yedek parça temin edilebilirliğini de karşılaştırın.
Sonuç Olarak
Alüminyum döküm için entegre bir oluk sistemi şu şekilde seçilmelidir: işlem aktarım sistemi, sadece bir refrakter oluk olarak değil.
En önemli faktörler, şunlar arasındaki ilişkidir: akış geometrisi, sıcaklık kontrolü, refrakter performansı, yalıtım, ısıtma, bakım erişimi ve gaz giderme, filtreleme ve döküm ekipmanlarıyla entegrasyon.
Orta düzeyde termal gereksinimleri olan kısa bir döküm hattında yalnızca yalıtımlı bir oluk yeterli olabilir. Daha uzun veya kesintisiz bir döküm hattında ise ısıtmalı kapaklar ve aktif sıcaklık yönetimi gerekli olabilir. Eriyiğin temizliğine ilişkin katı gereksinimleri olan bir hatta, akış geçişlerine, filtreleme arayüzlerine ve türbülans ya da oksit sürüklenmesi riskine özellikle dikkat edilmelidir.
Satın alma ekipleri için en yararlı başlangıç noktası, “bir alüminyum döküm kanalının fiyatı”na ilişkin bir talep değildir. Bunun yerine, tedarikçiye döküm hattının yerleşim planını, alaşım aralığını, akış hızını, sıcaklık gereksinimlerini, aktarım mesafesini, ekipman arayüzlerini ve istenen otomasyon seviyesini belirtin.
Bu bilgiler, tedarikçinin genel bir kanal teklifi sunmak yerine, gerçek üretim sürecine uygun bir sistem tasarlamasına olanak tanır.
Yeni bir sistem kurmayı veya mevcut sistemini yenilemeyi düşünen alüminyum döküm tesisleri için, AdTech’in Entegre Kanal Ekipmanı, çevrimiçi gaz giderme ekipmanı, filtreleme sistemleri ve akış kontrol ekipmanlarıyla birlikte değerlendirilerek, koordineli bir erimiş alüminyum transfer ve işleme süreci oluşturulabilir.