
An интегрированный система промывки алюминиевых отливок — это не просто канал с огнеупорной футеровкой для транспортировки расплавленного алюминия. Это система контролируемой подачи, которая соединяет печи, оборудование для выдержки или обработки, фильтрационные установки и литейные машины, способствуя при этом поддержанию температуры металла, стабильности потока и чистоты расплава. Для современной линии литья алюминия правильный проект зависит от расстояния транспортировки, расхода металла, состава сплава, температурных требований, планировки завода, системы огнеупорной облицовки, метода нагрева и требований к регулированию уровня.
Для короткой транспортировки между двумя технологическими участками может быть достаточно простого желоба. Интегрированная система становится более целесообразной, когда линия литья требует контролируемых температурных условий, закрытой транспортировки, регулирования расхода, нагрева, доступа для осмотра, а также интеграции систем дегазации или фильтрации.
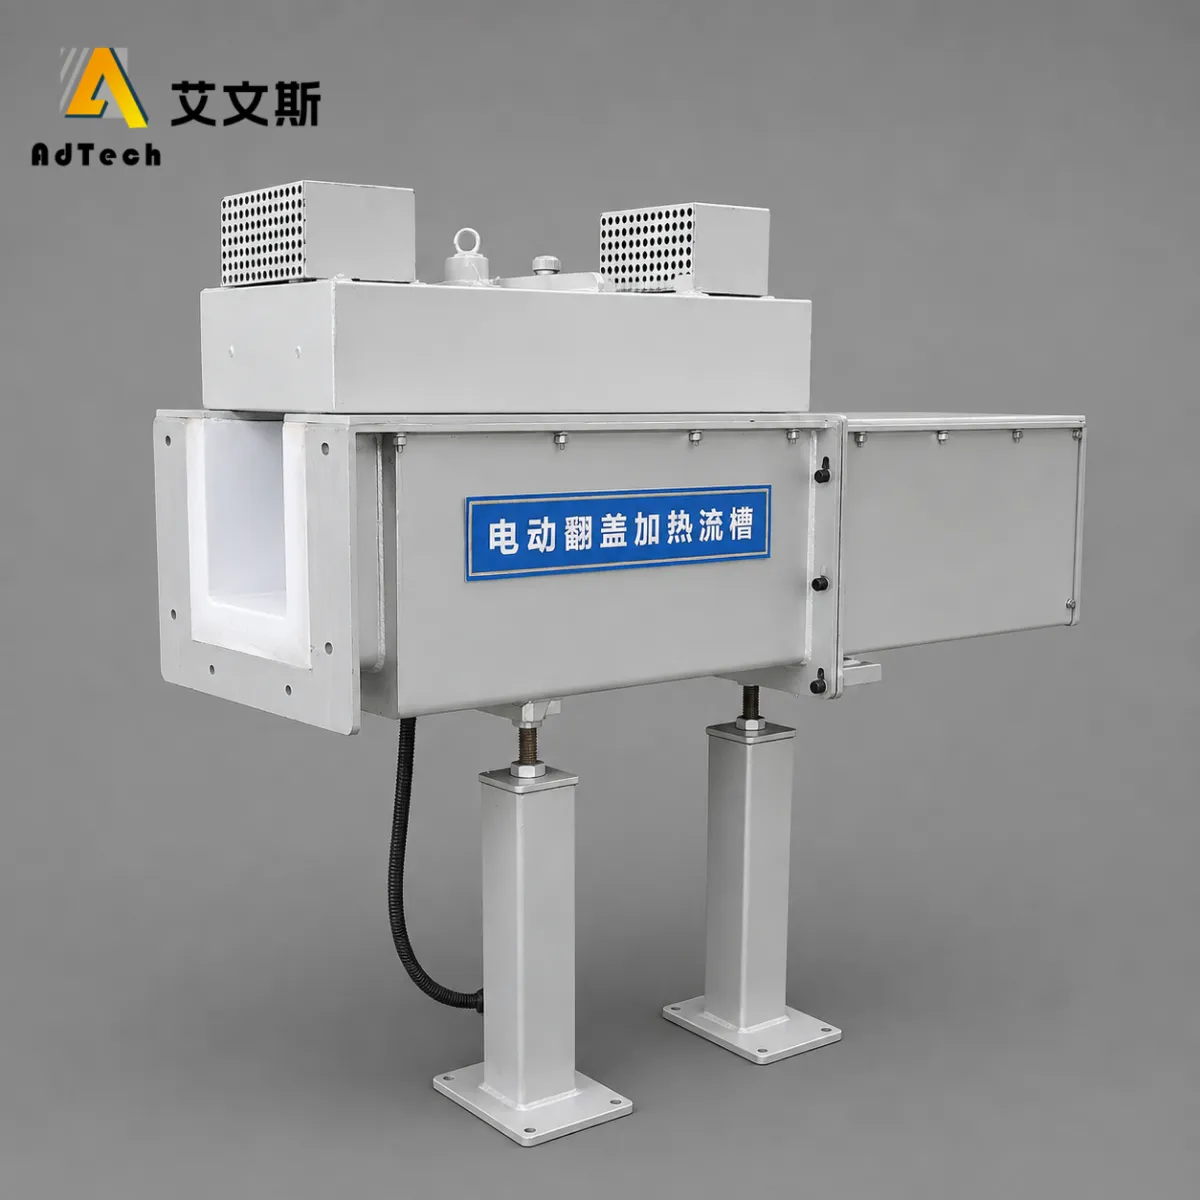
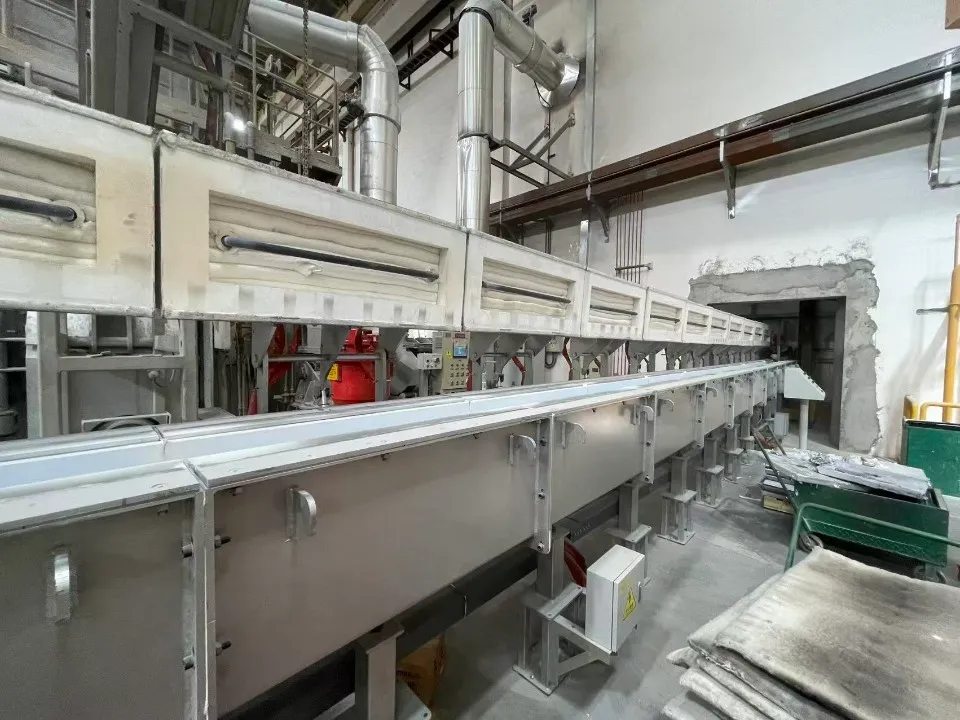
В текущей информации о продукции компании AdTech её интегрированное оборудование для промывки описывается как система, в которой используется футеровка из высокоочищенного кремнезема, пневматическая секционная конструкция крышки и несколько вариантов нагрева, включая лучистый нагрев, электрический нагрев горячим воздухом и нагрев пламенем. Компания также отмечает, что футеровка желоба отличается высокой прочностью, антиадгезионными свойствами в отношении алюминия, коррозионной стойкостью и устойчивостью к термическим ударам.
Что такое интегрированная система стирки?
Интегрированная система желобов представляет собой структурированный узел для транспортировки расплавленного металла, спроектированный с учетом всего маршрута между предшествующим и последующим оборудованием.
В зависимости от линии литья маршрут может соединять:
Плавильная печь → выдерживающая печь → литьевой канал → дегазация → фильтрация → литьевая машина
или, в другой конфигурации:
Термопечь → нагревательный желоб → регулирование расхода → фильтрация → промежуточный ковш/литейная машина
Точная последовательность зависит от технологического процесса на предприятии.
Обычный желоб может выполнять основную функцию — транспортировку расплавленного металла. Интегрированная система дополняет эту функцию транспортировки рядом инженерных решений, таких как:
- огнеупорная футеровка
- резервная изоляция
- внешняя несущая конструкция
- охватывает
- отопление
- компоненты управления потоком
- доступ для проведения инспекции
- контроль температуры
- подключения к дегазационному оборудованию
- подключения к фильтрующему оборудованию
- оборудование для регулирования уровня
- доступ для снятия пены или очистки
Это различие имеет важное значение при проведении закупок. Заказчик, запрашивающий лишь “алюминиевый желоб”, может получить поставку, значительно отличающуюся по объему от той, которую получит заказчик, запрашивающий полную интегрированную систему транспортировки расплавленного алюминия.
Почему очистка является важной частью процесса литья алюминия
Промывочная установка физически расположена между основными технологическими этапами, однако её влияние выходит за рамки простой транспортировки.
Расплавленный алюминий может терять тепло при перемещении из печи к литьевой машине. В то же время неконтролируемое течение может усиливать турбулентность, увеличивать площадь поверхности, подвергающуюся воздействию, и способствовать образованию оксидов.
Таким образом, хорошо спроектированный желоб должен одновременно учитывать несколько факторов:
| Требование | Каких результатов должна добиться прачечная |
|---|---|
| Перенос металла | Надежное перемещение расплавленного алюминия между технологическими участками |
| Контроль температуры | Сведите к минимуму ненужные теплопотери |
| Стабильность потока | Снизить чрезмерную турбулентность и разбрызгивание |
| Чистота расплава | Свести к минимуму унос ненужных оксидов или включений |
| Конструктивная устойчивость | Обеспечить опору для тугоплавкого материала и расплавленного металла |
| Техническое обслуживание | Разрешить проведение осмотра, очистки и замены |
| Безопасность | Снизить риск контакта оператора с расплавленным металлом |
| Интеграция процессов | Обеспечьте надлежащее подключение оборудования для обработки и литья |
В ходе исследований систем литейных желобов для промышленного литья алюминия в качестве важных конструктивных задач были конкретно выделены регулирование температуры, стабильность потока металла, а также интеграция с системами дегазации и фильтрации. Например, в одной из опубликованных систем компании Aluar в рамках конструкции литейной линии использовались изолированные огнеупорные желоба, подогреваемые крышки и система контроля уровня металла.
Важно отметить, что прачечная должна рассматриваться как часть процесс, а не просто часть механической инфраструктуры.
Как работает интегрированная система стирки?
Система обычно принимает расплавленный алюминий из расположенной выше по технологической цепочке печи или резервуара-держателя и транспортирует его по регулируемому огнеупорному каналу.
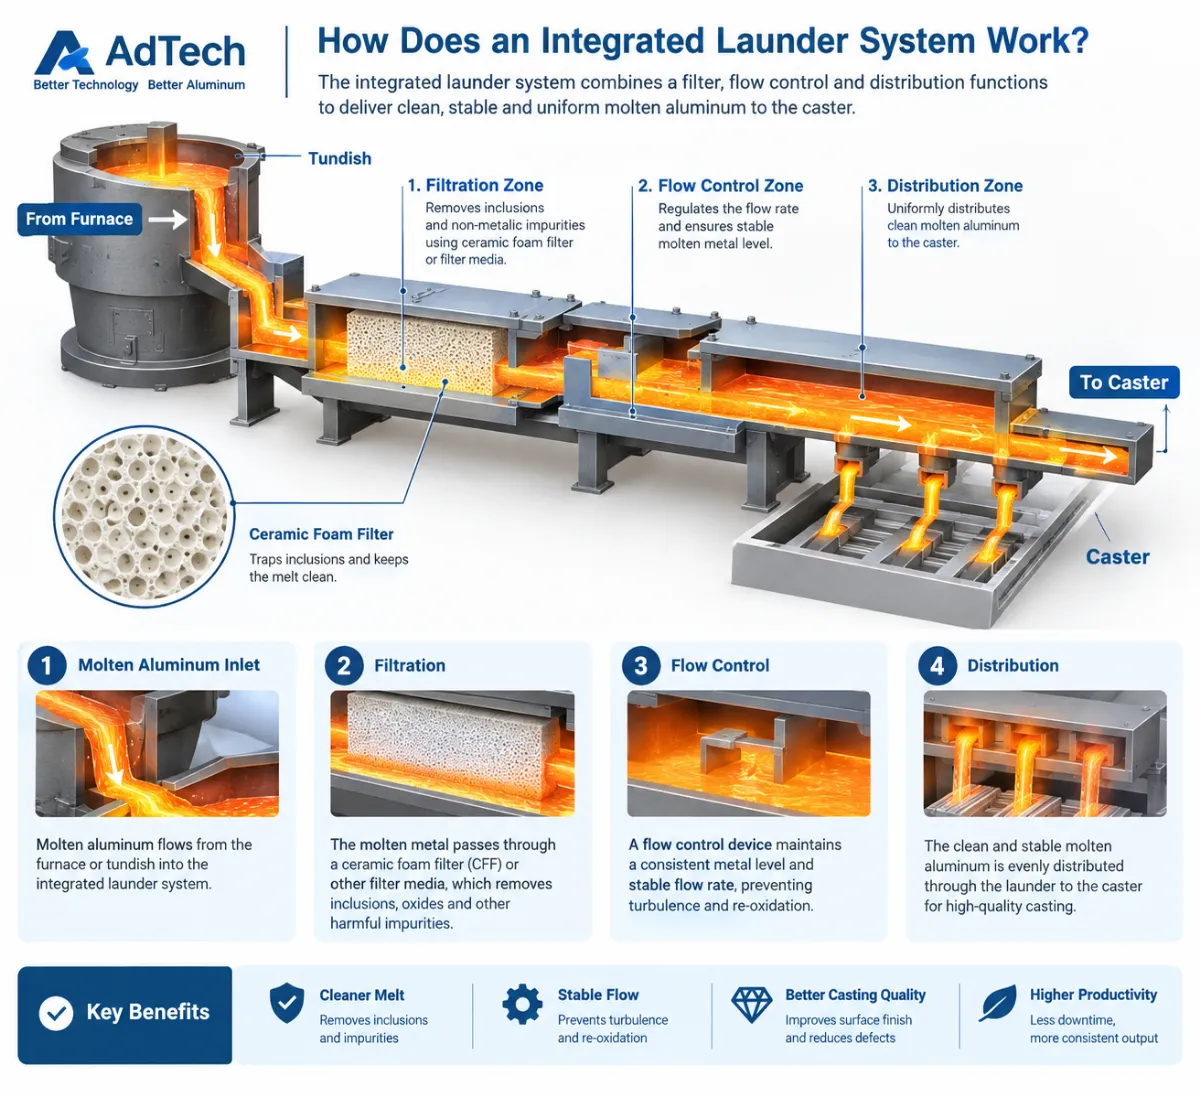
Основной процесс можно представить следующим образом:
Печь / Печь-держатель
↓
Встроенная стиральная машина
↓
Регулирование расхода / Сбор пены
↓
Дегазация
↓
Фильтрация
↓
Распределитель / Литейная машина
Не каждое растение проходит все этапы именно в таком порядке.
Место проведения дегазации и фильтрации зависит от конструкции технологической установки. Важным требованием является предотвращение возникновения в желобе новых нарушений стабильности потока или загрязнения после того, как металл уже прошел обработку.
Например, даже если в процессе фильтрации неметаллические включения уже были удалены, неправильно спроектированный последующий перепускной участок все равно может подвергнуть металл ненужной турбулентности или наслоению оксидов.
Именно поэтому схема промывочной установки должна разрабатываться одновременно с системой подготовки расплава.
Подробнее: Системы огнеупорных керамических желобов для транспортировки расплавленного алюминия.
Основные компоненты интегрированного алюминиевого желоба
Полная система, как правило, состоит из нескольких функциональных уровней, а не из одного-единственного компонента.
1. Огнеупорная облицовка зоны прямого контакта с плавлением
Огнеупорная футеровка — это поверхность, непосредственно контактирующая с расплавленным алюминием.
К ним относятся:
- химическая совместимость с расплавленным алюминием
- стойкость к эрозии
- устойчивость к термическим ударам
- стабильность размеров
- низкая адгезия алюминия
- гладкая внутренняя поверхность
- достаточный срок службы
В современном интегрированном оборудовании для промывки компании AdTech в качестве футеровки используется высокочистый кремнезем; внутренняя поверхность готового изделия характеризуется гладкостью, а также устойчивостью к прилипанию алюминия, коррозии и термическим ударам.
Выбор конкретного огнеупорного материала по-прежнему должен основываться на составе сплава, условиях эксплуатации, термоциклировании и требованиях предприятия, а не на предположении, что какой-то один материал подходит для всех случаев.
2. Резервная изоляция
Защитная изоляция располагается за огнеупорным слоем, обращенным к источнику тепла.
Его назначение заключается в уменьшении теплопередачи от расплавленного алюминия к стальной оболочке и окружающей среде.
Даже в системе с хорошей огнеупорностью, но плохой теплоизоляцией могут наблюдаться чрезмерные тепловые потери.
Поэтому проект теплоизоляции следует оценивать с учетом следующих факторов:
- длина стирки
- дизайн обложки
- температура окружающей среды
- время передачи
- требуемая температура металла
- тепловая мощность
3. Стальной корпус и несущая конструкция
Стальная конструкция служит опорой для огнеупорного слоя, теплоизоляции и облицовки.
Он также определяет, как труба расположена относительно:
- выпускные отверстия печи
- фильтрующие установки
- оборудование для дегазации
- литейные машины
- платформы
- зоны технического обслуживания
Механическая центровка имеет особое значение, поскольку изменения высоты или расположения соединений могут повлиять на поток металла.
4. Обложки
Крышки уменьшают площадь поверхности расплавленного алюминия, подверженную воздействию.
Они могут способствовать снижению теплопотерь и обеспечить более контролируемые условия теплообмена.
В системе AdTech используется секционная откидная крышка с пневматическим приводом. Отдельные секции можно открывать для осмотра и технического обслуживания, при этом система управления может управлять секциями как по отдельности, так и все вместе.
Это не просто функция, обеспечивающая удобство. Вопрос доступа для технического обслуживания следует учитывать еще на этапе первоначального проектирования, а не добавлять его уже после монтажа.
5. Система отопления
Не для каждой промывки требуется автоматическое нагревание.
Потребность зависит от расстояния передачи тепла, требований к температуре металла, производительности, условий окружающей среды, качества теплоизоляции и допустимых колебаний температуры.
AdTech перечисляет три варианта конфигурации системы отопления:
| Метод нагрева | Типичное назначение |
|---|---|
| Радиационное отопление | Поддержание температуры во время непрерывной перекачки |
| Электрическое обогревательное оборудование с циркуляцией горячего воздуха | Быстрый предварительный нагрев и дополнительный нагрев |
| Нагрев пламенем | Более высокая тепловая мощность для соответствующих крупномасштабных применений |
В официальной информации о продукции компании AdTech описываются стержни из карбида кремния или излучающие трубки для радиационного обогрева, электрические системы горячего воздуха для быстрого предварительного нагрева, а также горелки с газовым управлением для систем с пламенным обогревом.
Другие производители также предлагают варианты каналов с подогревом и без него, что свидетельствует о том, что наличие подогрева следует выбирать с учетом технологического процесса, а не рассматривать как обязательную характеристику.
Когда алюминиевый желоб нуждается в обогреве?
Это один из самых важных вопросов, касающихся закупок.
Нагреваемый желоб может пригодиться в следующих случаях:
- расстояние передачи большое.
- металл должен оставаться в узком температурном диапазоне.
- Процесс литья является непрерывным.
- Окружающая среда приводит к значительным теплопотерям.
- Канал состоит из нескольких секций.
- Перерывы в производстве требуют контролируемого повторного нагрева.
- Процесс литья на последующих этапах чувствителен к колебаниям температуры.
Короткий, хорошо изолированный тракт передачи может не требовать активного обогрева.
Поэтому правильный вопрос звучит не так:
“А промывка с подогревом лучше?”
Это:
“Какая потеря температуры является допустимой для данного конкретного маршрута транспортировки, и можно ли обеспечить её только за счёт теплоизоляции?”
Такое разграничение может помочь избежать ненужных капитальных затрат.
Опубликованные технические данные по системам алюминиевых литьевых каналов показывают, что тепловые характеристики зависят от теплоизоляции, расстояния транспортировки и условий эксплуатации. В одном промышленном исследовании сообщалось о потере температуры примерно на 1 °C на метр в системе непрерывного литья, в то время как в текущей информации о продукции компании AdTech указано, что системы с крышкой позволяют ограничить потерю температуры примерно до 2 °C на метр. Эти цифры не следует рассматривать как универсальные гарантии эксплуатационных характеристик, поскольку фактические теплопотери зависят от конструкции системы и условий эксплуатации.
Геометрия потока имеет такое же значение, как и выбор огнеупора
Распространенной ошибкой является оценка печи в основном по её огнеупорному материалу.
Не менее важна и внутренняя геометрия.
Расплавленный алюминий должен проходить по системе без лишних:
- резкие изменения направления движения
- резкие падения
- брызги
- мертвые зоны
- чрезмерная скорость
- резкие изменения поперечного сечения
Неправильная геометрия может привести к усилению турбулентности и уносу оксидов.
В опубликованном описании системы желобов Aluar особое внимание уделялось обеспечению равномерного потока металла, а также предотвращению образования турбулентности и оксидов.
В технической информации о продукте компании AdTech также отмечается, что гладкая внутренняя геометрия и конические переходы являются конструктивными особенностями, призванными уменьшить образование вихрей и обеспечить стабильное поступление потока в очистное оборудование.
Практические вопросы, связанные с проектированием потоков
При рассмотрении предложенного чертежа воронки задайте следующие вопросы:
- Каков нормальный расход металла?
- Каков максимальный расход?
- Какова разница в высоте между входом и выходом?
- Сколько изгибов требуется?
- Переходы происходят плавно?
- Где металл поступает в дегазатор?
- Где он входит в фильтрующий блок?
- Есть ли места, где может скапливаться шлак?
- Есть ли достаточный доступ для уборки?
- Обеспечивает ли последний участок стабильный поток в литьевую машину?
Эти вопросы зачастую выявляют проблемы проектирования, которые остаются незаметными при сравнении одних только технических характеристик огнеупорных материалов.
Как промывочная установка интегрируется с системами дегазации и фильтрации?
Комплексную систему желобов следует рассматривать как часть технологической схемы обработки расплавленного металла.
На типичной линии по литью алюминия могут использоваться:
Печь → Канал → Дегазация → Фильтрация → Литье
Этап дегазации применяется для снижения содержания растворенного водорода; за ним может следовать фильтрация для удаления неметаллических включений.
Портфель продуктов AdTech включает в себя оборудование для дегазации в режиме онлайн, пластинчатое фильтрующее оборудование, оборудование для глубокой фильтрации и встроенное оборудование для стирки.
Таким образом, для стиральной машины требуются следующие совместимые компоненты:
- размеры впускного отверстия
- размеры розетки
- высота над уровнем моря
- расход
- пространство доступа
- тепловые условия
- зазор для технического обслуживания
Фильтрующий блок не следует рассматривать как отдельный компонент.
Например, а фильтрующий блок может быть правильно подобрана, но всё равно работать неэффективно, если входящий поток характеризуется чрезмерной турбулентностью или несоответствующим распределением потока.
Аналогичным образом, установка дегазации должна принимать металл в условиях, соответствующих её технологической схеме.
Таким образом, цель на системном уровне заключается в следующем:
стабильная подача → эффективное очищение → стабильная фильтрация → контролируемое литье.
Интегрированный желоб для стирания против простого переносного желоба
Эти два термина иногда используются как синонимы, но они не всегда обозначают одно и то же.
| Характеристика | Простая стиральная машина с перегрузкой | Интегрированная система стирки |
|---|---|---|
| Базовый метод переноса металла | Да | Да |
| Огнеупорная футеровка | Обычно | Да |
| Изоляция | Может быть ограничено | Стандартная конструкция |
| Обложки | Дополнительно | Часто интегрируемые |
| Отопление | Дополнительно | Доступно по запросу |
| Контроль потока | Основные | Может быть интегрировано |
| Контроль температуры | Дополнительно | Может быть интегрировано |
| Соединение для дегазации | Ограниченный | Разработано в рамках процесса |
| Подключение фильтра | Ограниченный | Разработано в рамках процесса |
| Доступ для технического обслуживания | Основные | Встроено в систему |
| Индивидуальная планировка завода | Ограниченный | Важная часть дизайна |
| Автоматизация | Ограниченный | Может быть включено |
Выбор зависит от производственной линии.
Небольшой перевоз на короткую дистанцию, возможно, не оправдывает использование высокоинтегрированной конфигурации.
Для крупной линии непрерывного литья, предъявляющей строгие требования к температуре и чистоте, может потребоваться значительно более сложная инженерная проработка.
Как выбрать подходящий способ нагрева стиральной машины
Текущий ассортимент продукции AdTech включает три основных метода обогрева.
Радиационное отопление
При радиационном нагреве используются нагревательные элементы или излучающие трубки, расположенные над желобом.
Это может подойти в следующих случаях:
- процесс носит непрерывный характер
- важна температурная стабильность
- маршрут перевозки относительно длинный
- требуется регулируемое дополнительное отопление
Электрический обогрев горячим воздухом
Электрическая система нагрева горячим воздухом обеспечивает подачу нагретого воздуха в каналы.
Это может пригодиться в следующих случаях:
- важно обеспечить быстрый предварительный нагрев
- график производства часто меняется
- требуется гибкое восстановление температурного режима
Нагрев пламенем
При пламенном нагреве используются горелки, встроенные в крышку желоба.
Это можно учитывать в следующих случаях:
- требуется более высокая тепловая мощность
- на предприятии уже имеется соответствующая газовая инфраструктура
- система управления способна надежно регулировать процесс сгорания
Правильный выбор зависит от инженерных сетей предприятия, расчётов теплопотерь, графика производства, требований безопасности и возможностей по техническому обслуживанию.
Какой огнеупорный материал следует использовать?
Не существует единого огнеупорного материала, который следовало бы автоматически указывать для каждого алюминиевого желоба.
К важным критериям отбора относятся:
- совместимость с алюминием
- несмачиваемость
- устойчивость к тепловому удару
- стойкость к эрозии
- теплопроводность
- механическая прочность
- отделка поверхности
- рабочая температура
- частота термоциклирования
- химический состав сплава
В современном интегрированном оборудовании для промывки компании AdTech в качестве футеровки используется высокоочищенный кремнезем; согласно заявлению производителя, срок службы оборудования при указанных нормальных условиях эксплуатации составляет более 12 месяцев.
На другой странице продукта AdTech в качестве материала футеровки указан высокоплавкий кремнезем, а также приведены технические характеристики, включая плотность от 1,8 до 2,0 г/см³ и максимальную рабочую температуру 1340 °C для указанной спецификации материала. Эти значения относятся к указанному огнеупорному материалу и не должны интерпретироваться как рекомендуемая рабочая температура для расплавленного алюминия.
Это различие имеет большое значение.
Максимальная температура материала — это не то же самое, что рабочая температура технологического процесса.
Покупатель всегда должен просить поставщика провести разграничение между:
- температурные характеристики огнеупорного материала
- рекомендуемая рабочая температура стирки
- температура расплавленного алюминия
- рабочая температура системы отопления.
Какие технические требования должны предоставить покупатели производителю стиральных машин?
Поставщик не сможет точно спроектировать интегрированный желоб на заказ, опираясь лишь на фразу “нам нужен алюминиевый желоб”.”
Как минимум, предоставьте следующую информацию.
| Технические характеристики | Почему это важно |
|---|---|
| Семейство алюминиевых сплавов | Определяет совместимость материалов и технологические требования |
| Температура металла | Определяет тепловую расчетную нагрузку |
| Максимальный и нормальный расход | Определяет геометрию канала |
| Расстояние передачи | Влияет на требования к теплоизоляции и отоплению |
| Высота выхода из печи | Определяет высоту над уровнем моря системы |
| Высота входного отверстия литейной машины | Определяет уклон и геометрию водовыпуска |
| Количество литейных линий | Факторы, влияющие на проектирование распределения |
| Оборудование для дегазации | Определяет интерфейсы входящего и исходящего трафика |
| Оборудование для фильтрации | Определяет размеры соединений и условия прохождения потока |
| Необходимое отопление | Определяет расчетные параметры системы отопления |
| Подключение к электросети/газопроводу | Определяет конфигурацию системы отопления |
| Планировка завода | Определяет опорную конструкцию и трассировку |
| Доступ для технического обслуживания | Определяет конструкцию корпуса и модульную компоновку |
| Уровень автоматизации | Определяет объем работ по контрольно-измерительным приборам и системам управления |
Особенно полезно предоставить чертеж или CAD-схему.
Чем полнее исходная информация, тем меньше вероятность того, что два поставщика предложат принципиально разные системы, хотя на первый взгляд их продукция будет казаться одинаковой.
О чем следует спросить у поставщика алюминиевых желобов?
Прежде чем сравнивать предложения, попросите поставщика предоставить не только цену.
Технические вопросы
- Какой огнеупорный материал используется?
- Какова толщина подкладки?
- Какая система утепления входит в комплект?
- Какой расход принимался за основу при расчете?
- Какое расстояние передачи было принято за основу?
- Какая потеря температуры ожидается при указанных условиях эксплуатации?
- Отопление входит в стоимость?
- Какова установленная тепловая мощность?
- Как проектируются деформационные швы?
- Как производится замена огнеупорных секций?
Вопросы по интеграции
- Можно ли подключить систему напрямую к нашей установке для дегазации?
- Можно ли подключить его к нашему существующему фильтрующему блоку?
- Может ли система работать с нашим существующим выходом из печи?
- Можно ли интегрировать оборудование для регулирования расхода?
- Можно ли включить термопары или датчики уровня?
- Можно ли управлять крышками с помощью пневматического привода или в автоматическом режиме?
Вопросы по техническому обслуживанию
- Как проводится осмотр огнеупорных участков?
- Можно ли заменить отдельные секции?
- От чего зависит нормальный срок службы огнеупорного материала?
- Какие запасные части следует хранить на объекте?
- Какая процедура предварительного нагрева требуется?
Вопросы по документации
- Может ли поставщик предоставить чертежи общего назначения?
- В комплект входят монтажные чертежи?
- Имеется ли документация по электромонтажу системы отопления?
- Предусмотрены ли рекомендации по предварительному прогреву?
- Предоставляются ли инструкции по техническому обслуживанию?
- Предоставляются ли технические характеристики огнеупорных материалов?
Данный контрольный список может существенно повысить качество технических предложений.
Распространенные ошибки при покупке встроенной стиральной машины
Ошибка № 1: Сравнение поставщиков исключительно по цене
Две цитаты могут иметь совершенно разные области применения.
К ним можно отнести:
- огнеупорный
- изоляция
- металлоконструкция
- охватывает
- отопление
- элементы управления
- установка
в то время как другой поставщик может предоставить только желоб с огнеупорной футеровкой.
Прежде чем сравнивать цены, сравните объем услуг.
Ошибка 2: Указание только длины канала
Один лишь размер не является определяющим фактором при выборе подходящей системы.
Поставщику также необходимы данные о расходе, высоте, составе сплава, температуре, процессе литья и схеме расположения оборудования.
Ошибка № 3: Предположение, что отопление всегда необходимо
Отопление повышает степень сложности, увеличивает капитальные затраты и предъявляет дополнительные эксплуатационные требования.
Если благодаря теплоизоляции и короткому пути транспортировки удается поддерживать необходимую температуру, то активный нагрев может оказаться ненужным.
Ошибка № 4: Неучёт геометрии потока
Высококачественный огнеупорный материал не компенсирует недостатки гидравлического проектирования.
Острые углы, резкие перепады высоты и неподходящие поперечные сечения могут привести к проблемам с потоком.
Ошибка № 5: Проектирование доступа для технического обслуживания уже после завершения строительства
Крышки, смотровые люки и сменные секции должны быть предусмотрены в первоначальном проекте.
Ошибка № 6: Неучет влажности и предварительного нагрева
Расплавленный алюминий нельзя вводить в влажный огнеупорный материал.
Контролируемый предварительный нагрев играет важную роль в удалении влаги и термической стабилизации. Как в опубликованных результатах исследований промышленных конвейерных линий, так и в документации поставщиков предварительный нагрев отмечается в качестве важного фактора, который необходимо учитывать при вводе в эксплуатацию.
Ошибка 7: Рассмотрение промывки отдельно от фильтрации
Промывочная камера и фильтрующий блок должны быть спроектированы как взаимосвязанные технологические узлы.
Важно, какой поток поступает в фильтр.
Установка и предварительный нагрев
Монтаж следует начинать с механической центровки.
Практическая последовательность действий включает:
- Установите и выровняйте опорную конструкцию.
- Расположите секции желоба.
- Выровняйте стыки в соответствии с техническими чертежами.
- Установите огнеупорные и теплоизоляционные элементы.
- Проверьте крышки и движущиеся механизмы.
- Проверьте монтаж системы отопления.
- Проверьте соединения и уплотнения.
- Установите приборы контроля температуры и уровня там, где это указано.
- Проведите контролируемый предварительный нагрев.
- Перед подачей расплавленного алюминия убедитесь в правильности условий эксплуатации.
В текущей документации по продукции AdTech регулируемые опорные ножки и секционные пневматические кожухи указаны в качестве составных частей конструкции интегрированного желоба.
Предварительный нагрев следует проводить в соответствии с процедурой, указанной поставщиком, а не с использованием произвольной скорости нагрева.
Цель заключается в удалении влаги и постепенном доведении огнеупорной системы до надлежащего термического состояния при минимальном тепловом шоке.
Техническое обслуживание интегрированной системы желобов
Техническое обслуживание должно охватывать как огнеупорную, так и механическую системы.
Ежедневные проверки
- Осмотрите видимые поверхности огнеупорной кладки.
- Проверьте крышки.
- Проверьте, нет ли аномального скопления алюминия.
- Обратите внимание на признаки утечки.
- Осмотрите открытые стыки.
Периодические проверки
- Проверить износ огнеупорного покрытия.
- Проверьте опорные конструкции.
- Проверить компенсационные швы.
- Проверьте нагревательные элементы.
- Проверьте датчики температуры.
- Проверьте пневматические узлы.
- При необходимости удалите скопившийся шлак.
Проверка огнеупорных материалов
Обратите внимание на:
- трещины
- отслоение
- эрозия
- проникновение алюминия
- чрезмерная адгезия
- износ от эксплуатации в местных условиях
- ненормальное изменение цвета
Не следует просто игнорировать поврежденную огнеупорную поверхность до тех пор, пока она полностью не выйдет из строя.
Незначительные дефекты могут привести к более серьезным проблемам, требующим ремонта, в результате многократных термоциклов.
Устранение типичных неисправностей в стиральных машинах
| Проблема | Возможные причины | Что проверить |
|---|---|---|
| Чрезмерные теплопотери | Повреждённая изоляция, длинный маршрут транспортировки, недостаточная защита | Изоляция, состояние покрытия, тепловая мощность |
| Чрезмерное количество шлака | Турбулентность, чрезмерное воздействие, неблагоприятные переходы в потоке | Геометрия впускного отверстия, изгибы, крышки |
| Прилипание алюминия | Состояние поверхности или несоответствующее взаимодействие с огнеупорным материалом | Материал облицовки и состояние поверхности |
| Растрескивание огнеупоров | Термический удар, ненадлежащий предварительный нагрев, циклические термические воздействия | Процедура предварительного нагрева и состояние огнеупорного материала |
| Утечка металла | Повреждение соединений, несоосность, отказ огнеупорного покрытия | Соединения, уплотнения и футеровка |
| Нестабильное течение | Неправильный уклон или геометрия | Вид с высоты и поперечное сечение |
| Нестабильность нагрева | Проблема с элементом, горелкой или системой управления | Компоненты и системы управления отоплением |
| Сложное техническое обслуживание | Неудачная организация доступа | Обложки, модульность и рабочее пространство |
Важным принципом является диагностика система, а не только видимый симптом.
Например, повторяющаяся эрозия огнеупора вблизи изгиба может быть связана скорее с особенностями расчета потока, чем просто с качеством огнеупора.
Можно ли модернизировать существующую линию по литью алюминия?
Да, модульную систему желобов можно рассматривать в качестве варианта для модернизации, однако существующая планировка завода становится основным ограничивающим фактором при проектировании.
Перед заменой существующего желоба необходимо провести обследование:
- выход из печи
- впускное отверстие литейной машины
- существующий дегазатор
- фильтрующий блок
- доступная высота над уровнем моря
- высота прохода крана
- доступ оператора
- помещение для технического обслуживания
- электро- или газоснабжающие предприятия
- существующая система управления
При модернизации не следует просто воспроизводить прежние размеры водосточного желоба.
В нём должна быть указана причина замены.
Например:
Если текущая проблема заключается в потере температуры, изучить вопросы теплоизоляции и отопления.
Если проблема заключается в образовании шлака, изучить геометрию потока и степень воздействия металла.
Если проблема заключается в простоях, связанных с техническим обслуживанием, изучить конструкцию модульных огнеупорных секций и пути доступа.
Если проблема заключается в нестабильном потоке расплава, изучить высоту над уровнем моря, уклон и меры по регулированию стока.
Такой подход, как правило, позволяет найти более эффективное инженерное решение, чем просто замена существующего желоба на более вместительный.
Интегрированная система промывки и чистота расплава
Промывка не заменяет дегазацию или фильтрацию.
Его задача — обеспечить контролируемые условия перемещения до, между или после этих этапов лечения.
Ассортимент продукции компании AdTech включает в себя оборудование для промывки, а также системы онлайн-дегазации, фильтрующее оборудование, керамические пенофильтры, системы регулирования расхода и другие компоненты для литья алюминия.
Это открывает возможность разработать технологическую схему обработки расплава в виде единой интегрированной системы.
Например:
Печь
↓
Встроенная стиральная машина
↓
Онлайн-дегазация
↓
Фильтрация с использованием керамической пены
↓
Управление потоком
↓
Кастинг
Точное расположение должно определяться технологией литья и требованиями к конструкции оборудования.
Основная цель заключается в том, чтобы избежать ситуации, при которой на одном из этапов обработки качество металла улучшается, но на последующем участке транспортировки возникают ненужные турбулентность, перепады температуры или риск загрязнения.
Как AdTech подходит к вопросу интегрированного оборудования для стирки
В текущем ассортименте продукции компании AdTech интегрированное оборудование для промывки относится к линейке оборудования для литья алюминия наряду с оборудованием для дегазации, фильтрации, регулирования расхода и другими компонентами литейного оборудования.
В действующей спецификации продукта AdTech описано следующее:
- облицовка желоба из высокоплавкого кварца
- гладкая поверхность внутренней облицовки
- антипригарные свойства алюминия
- коррозионная стойкость
- устойчивость к тепловому удару
- пневматические откидные крышки
- секции крышки с индивидуальным управлением
- регулируемые опорные ножки
- радиационное отопление
- электрическое обогревание горячим воздухом
- нагрев пламенем
Компания AdTech заявляет, что срок службы футеровки в нормальных условиях эксплуатации может превышать 12 месяцев, а с использованием защитного покрытия потери температуры могут составлять примерно 2 °C на метр. Данные характеристики приведены производителем и должны оцениваться с учетом конкретного сплава, температуры, расстояния передачи тепла и условий эксплуатации в рамках конкретного проекта.
Для получения индивидуального коммерческого предложения наиболее полезной информацией, которую следует предоставить компании AdTech, являются схема завода, чертежи печей и литейных машин, ассортимент сплавов, требуемая производительность, расстояние транспортировки, а также желаемый уровень нагрева и автоматизации.
ЧАСТО ЗАДАВАЕМЫЕ ВОПРОСЫ
1. Что такое интегрированная система литейных каналов для литья алюминия?
Интегрированная система желобов представляет собой систему транспортировки расплавленного металла с огнеупорной футеровкой, предназначенную для соединения печей, оборудования для термической обработки, фильтрационных установок и литейных машин с одновременным контролем температуры и потока металла.
2. В чём заключается разница между алюминиевым желобом и интегрированной системой желобов?
Базовый канал в основном служит для транспортировки расплавленного алюминия. В состав интегрированной системы могут дополнительно входить изоляция, крышки, система подогрева, средства регулирования расхода, контрольно-измерительные приборы, а также интерфейсы для подключения к оборудованию для дегазации и фильтрации.
3. Нужно ли нагревать алюминиевую литьевую канавку?
Не обязательно. Необходимость обогрева зависит от расстояния транспортировки, температурных требований, эффективности теплоизоляции, условий окружающей среды и условий производства. При коротких маршрутах транспортировки активный обогрев может не потребоваться.
4. Какой материал используется для облицовки алюминиевых желобов?
Выбор материала зависит от технологического процесса. В современном интегрированном промывочном оборудовании AdTech используется футеровка из высокоплавкого кремнезема, которая обладает такими свойствами, как антиадгезионность по отношению к алюминию, коррозионная стойкость и термостойкость.
5. Насколько снижается температура расплавленного алюминия в литьевом желобе?
Универсального значения не существует. Потери температуры зависят от длины желоба, изоляции, крышек, обогрева, условий окружающей среды и времени транспортировки. В опубликованных данных по системам при определённых условиях указывается примерно 1 °C на метр, тогда как компания AdTech указывает для своей системы с крышками диапазон примерно 2 °C на метр.
6. Можно ли подключить промывочную ванну к системе дегазации алюминия?
Да. Интегрированные системы желобов могут проектироваться с учетом требований к входу и выходу оборудования для дегазации. Относительное расположение печи, желоба, дегазатора, фильтра и литейной машины следует определять на этапе проектирования системы.
7. Может ли интегрированная система водоотвода включать в себя систему фильтрации?
Да. Системы промывки могут быть спроектированы так, чтобы подключаться к пластинчатым, керамико-пенопластовым или другим фильтрующим устройствам в зависимости от технологического процесса литья и конфигурации системы очистки.
8. Какая информация требуется поставщику для изготовления алюминиевого желоба по индивидуальному заказу?
Как минимум, необходимо предоставить информацию о сплаве, температуре металла, расходе, расстоянии транспортировки, высоте над уровнем моря выхода из печи, высоте над уровнем моря литейной машины, схеме расположения завода, сопряжениях с оборудованием для термообработки и требованиях к нагреву.
9. Можно ли дооснастить существующую линию по литью алюминия встроенным желобом?
В принципе, да. Перед разработкой проекта модернизации поставщику необходимо провести оценку существующей печи, литьевой машины, высотных отметки, соединительных узлов оборудования, несущей конструкции, инженерных сетей и путей доступа для технического обслуживания.
10. На что следует обратить внимание при оценке поставщиков услуг прачечной?
Сравнивайте полный объем инженерных работ, огнеупорные материалы, теплоизоляцию, систему обогрева, геометрию потока, кожухи, системы автоматизации, проект технического обслуживания, сопутствующие услуги по монтажу, документацию и доступность запасных частей, а не только первоначальную стоимость оборудования.
Итог
Комплексная система желобов для литья алюминия следует выбирать в качестве система передачи процессов, а не просто в качестве жаропрочного лотка.
Наиболее важными факторами являются взаимосвязь между геометрия потока, регулирование температуры, огнеупорные свойства, теплоизоляция, нагрев, доступ для технического обслуживания и интеграция с оборудованием для дегазации, фильтрации и литья.
Для короткой линии разливки с умеренными требованиями к температурному режиму может потребоваться лишь изолированный желоб. На более длинной или непрерывной линии разливки может потребоваться установка нагреваемых крышек и система активного управления температурой. При эксплуатации линии с строгими требованиями к чистоте расплава следует уделять особое внимание местам перехода потока, участкам фильтрации, а также риску возникновения турбулентности или увлечения оксидов.
Для отделов закупок наиболее полезной отправной точкой является не запрос “цены на алюминиевый литейный желоб”. Вместо этого следует предоставить поставщику схему литейной линии, диапазон сплавов, расход, требования к температуре, расстояние транспортировки, интерфейсы оборудования и желаемый уровень автоматизации.
Эта информация позволяет поставщику разработать систему с учетом реального производственного процесса, а не предлагать стандартное решение.
Предприятиям по литью алюминия, рассматривающим возможность установки новой системы или замены существующей, рекомендуется оценить интегрированное оборудование для литейных желобов компании AdTech в сочетании с её оборудованием для онлайн-дегазации, системами фильтрации и оборудованием для регулирования расхода, чтобы создать скоординированную технологическую схему транспортировки и обработки расплавленного алюминия.