
En integrado sistema de lavado para la fundición de aluminio Es más que un canal revestido de material refractario para el transporte de aluminio fundido. Se trata de un sistema de transferencia controlada que conecta hornos, equipos de mantenimiento o tratamiento, unidades de filtración y máquinas de colada, al tiempo que contribuye a mantener la temperatura del metal, un flujo estable y la pureza de la masa fundida. En una línea moderna de fundición de aluminio, el diseño adecuado depende de la distancia de transferencia, el caudal del metal, la aleación, los requisitos de temperatura, la disposición de la planta, el sistema refractario, el método de calentamiento y los requisitos de control de nivel.
Un canal de transporte básico puede ser suficiente para un traslado corto entre dos estaciones de proceso. Un sistema integrado resulta más útil cuando la línea de fundición requiere condiciones térmicas controladas, un traslado en un espacio cerrado, regulación del caudal, calentamiento, acceso para la inspección, desgasificación o integración de la filtración.
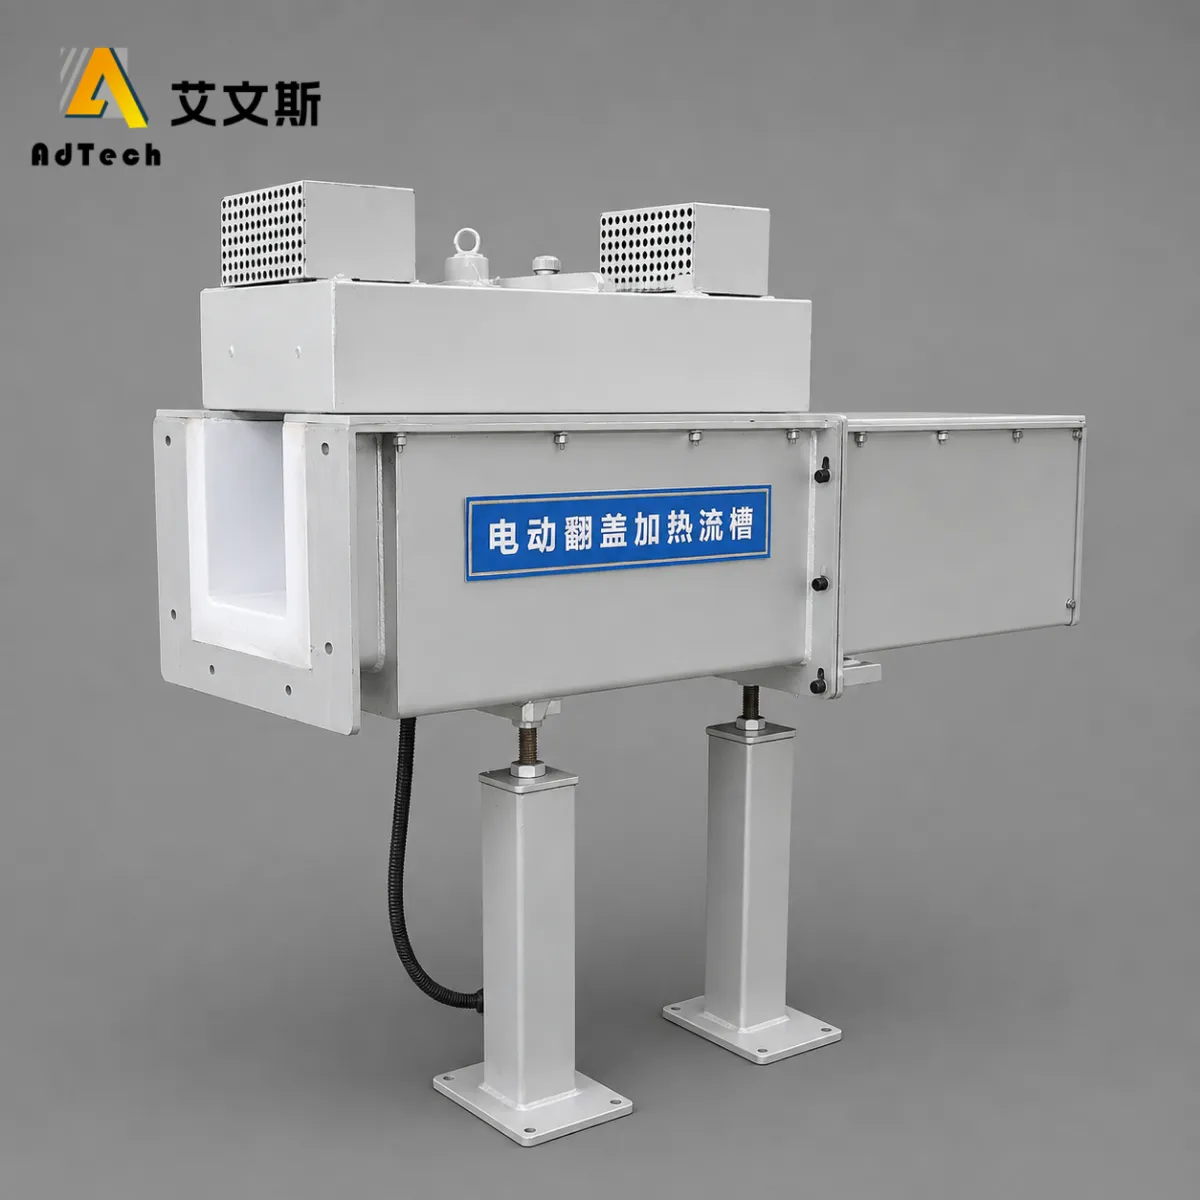
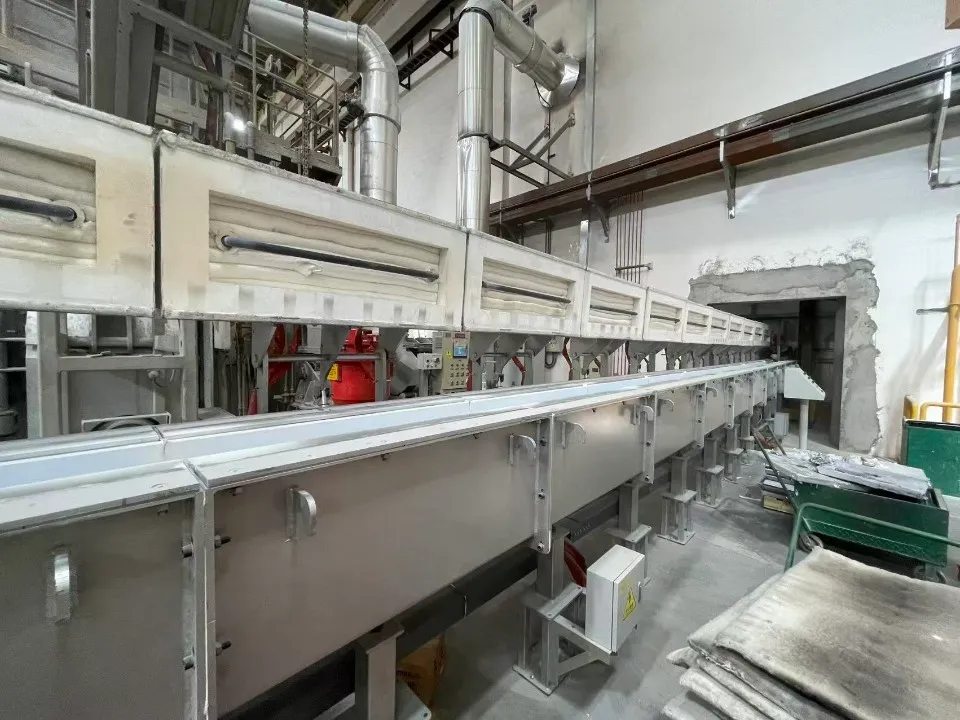
La información actual sobre los productos de AdTech describe su equipo de canal de fundición integrado como un sistema que utiliza un revestimiento de sílice de alta fusión, una estructura de cubierta seccional neumática y varias opciones de calentamiento, entre las que se incluyen el calentamiento por radiación, el calentamiento eléctrico por aire caliente y el calentamiento por llama. La empresa también afirma que el revestimiento de su canal de fundición está diseñado para ofrecer una gran resistencia, propiedades antiadherentes al aluminio, resistencia a la corrosión y resistencia a los choques térmicos.
¿Qué es un sistema integrado de lavandería?
Un sistema integrado de canaletas es un conjunto estructurado para el transporte de metal fundido, diseñado en función del recorrido completo entre los equipos situados aguas arriba y aguas abajo.
Dependiendo de la línea de fundición, la ruta puede conectar:
Horno de fusión → horno de mantenimiento → canal de colada → desgasificación → filtración → máquina de colada
o, en otra configuración:
Horno de mantenimiento → canal de alimentación calentado → control de caudal → filtración → artesa/máquina de colada
La secuencia exacta depende del proceso de la planta.
Un canal de fundición convencional puede desempeñar la función básica de transportar metal fundido. Un sistema integrado incorpora soluciones de ingeniería en torno a esa función de transporte, tales como:
- revestimiento refractario
- aislamiento de refuerzo
- estructura de soporte externa
- cubre
- calefacción
- componentes de control de caudal
- acceso para inspecciones
- control de la temperatura
- conexiones al equipo de desgasificación
- conexiones a los equipos de filtración
- equipos de control de nivel
- acceso para la recogida de residuos o la limpieza
Esta distinción es importante a la hora de realizar una contratación. Un comprador que solicite únicamente “un canal de aluminio” puede recibir un alcance muy diferente al de un comprador que solicite un sistema completo e integrado de transferencia de aluminio fundido.
Por qué el canal de colada es una parte importante de la fundición de aluminio
El canal de transporte se encuentra físicamente situado entre las principales fases del proceso, pero su influencia va más allá del simple transporte.
El aluminio fundido puede perder calor mientras se transporta desde un horno hasta una máquina de fundición. Al mismo tiempo, un flujo incontrolado puede aumentar la turbulencia, la exposición de la superficie y la formación de óxido.
Por lo tanto, un canal de descarga bien diseñado debe tener en cuenta varias variables al mismo tiempo:
| Requisito | Lo que debe conseguir la lavandería |
|---|---|
| Transferencia de metal | Transportar aluminio fundido de forma segura entre las distintas estaciones del proceso |
| Control de la temperatura | Limitar las pérdidas de calor innecesarias |
| Estabilidad del flujo | Reducir la turbulencia y las salpicaduras excesivas |
| Limpieza de la fusión | Reducir al mínimo la arrastre de óxido o inclusiones innecesarias |
| Estabilidad estructural | Soportar la carga de material refractario y metal fundido |
| Mantenimiento | Permitir la inspección, la limpieza y la sustitución |
| Seguridad | Reducir la exposición de los operarios al metal fundido |
| Integración de procesos | Conecta correctamente el equipo de tratamiento y de moldeo |
Las investigaciones sobre los sistemas de canales de colada de aluminio para la fundición industrial han identificado específicamente el control de la temperatura, la estabilidad del flujo de metal y la integración con los procesos de desgasificación y filtración como objetivos de diseño importantes. Por ejemplo, un sistema de Aluar que se ha dado a conocer utilizaba canales refractarios aislados, tapas calefactadas y un sistema de control del nivel de metal como parte del diseño de su línea de colada.
Lo importante es que un lavadero debe considerarse parte del proceso, y no solo una parte de la infraestructura mecánica.
¿Cómo funciona un sistema de lavandería integrado?
Normalmente, el sistema recibe aluminio fundido procedente de un horno o un recipiente de almacenamiento situado aguas arriba y lo transporta a través de un canal refractario controlado.
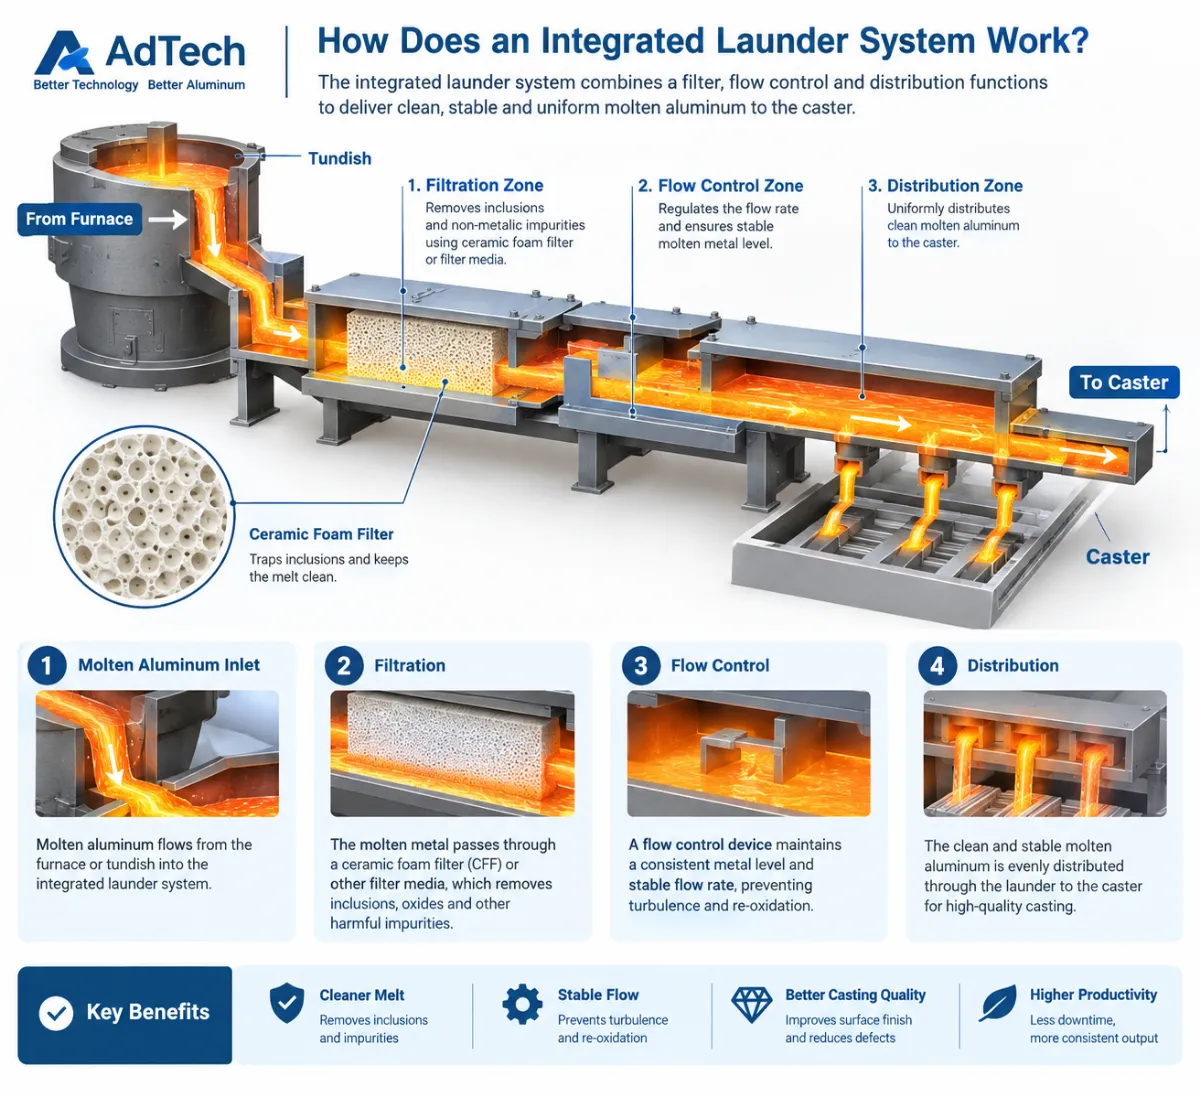
El proceso básico puede representarse de la siguiente manera:
Horno / Horno de mantenimiento
↓
Canaleta integrada
↓
Control de caudal / Separación por skimming
↓
Desgasificación
↓
Filtración
↓
Cubeta de distribución / Máquina de fundición
No todas las plantas pasan por todas las fases en este orden exacto.
La ubicación de las operaciones de desgasificación y filtración depende del diseño del proceso. Es fundamental evitar que el canal de descarga provoque nuevas inestabilidades en el flujo o contaminación una vez que el metal ya ha sido tratado.
Por ejemplo, si la filtración ya ha eliminado las inclusiones no metálicas, una sección de transferencia posterior mal diseñada puede seguir exponiendo el metal a turbulencias innecesarias o a la acumulación de óxido.
Por eso, el diseño del canal de descarga debe planificarse conjuntamente con el sistema de tratamiento de la masa fundida.
Más información: Sistemas de canales de cerámica refractaria para el transporte de aluminio fundido.
Componentes principales de un canalón integrado de aluminio
Un sistema completo suele constar de varias capas funcionales, en lugar de un único componente.
1. Revestimiento refractario de la superficie expuesta al calor
El revestimiento refractario es la superficie que está directamente expuesta al aluminio fundido.
Entre sus requisitos se incluyen:
- compatibilidad química con el aluminio fundido
- resistencia a la erosión
- resistencia al choque térmico
- estabilidad dimensional
- baja adherencia al aluminio
- una superficie interior lisa
- vida útil adecuada
El actual equipo integrado de lavado de AdTech utiliza sílice de alta fusión para el revestimiento y describe la superficie interior acabada como lisa, resistente a la adhesión del aluminio, a la corrosión y a los choques térmicos.
La elección concreta del material refractario debe basarse siempre en la aleación, las condiciones de funcionamiento, los ciclos térmicos y los requisitos de la planta, en lugar de dar por sentado que un material es adecuado para todos los casos.
2. Aislamiento de respaldo
El aislamiento de respaldo se coloca detrás del material refractario de la cara caliente.
Su finalidad es reducir la transferencia de calor del aluminio fundido hacia la carcasa de acero y el entorno circundante.
Un sistema con un buen material refractario pero con un aislamiento deficiente puede seguir sufriendo pérdidas térmicas excesivas.
Por lo tanto, el diseño del aislamiento debería evaluarse junto con:
- longitud de lavado
- diseño de la portada
- temperatura ambiente
- tiempo de transferencia
- temperatura requerida del metal
- potencia calorífica
3. Carcasa de acero y estructura de soporte
La estructura de acero soporta el material refractario, el aislamiento y los revestimientos.
También determina cómo se coloca el canal de desagüe con respecto a:
- salidas del horno
- unidades de filtración
- equipos de desgasificación
- máquinas de fundición
- plataformas
- áreas de mantenimiento
La alineación mecánica es especialmente importante, ya que los cambios en la elevación o en la alineación de las juntas pueden afectar al flujo del metal.
4. Cubiertas
Las cubiertas reducen la superficie expuesta del aluminio fundido.
Pueden ayudar a reducir la pérdida de calor y proporcionar un entorno de transferencia más controlado.
El sistema de AdTech utiliza una cubierta abatible por secciones accionada neumáticamente. Las secciones individuales pueden abrirse para su inspección y mantenimiento, mientras que el sistema de control puede accionar las secciones de forma individual o conjunta.
Esto es algo más que una simple comodidad. El acceso para el mantenimiento debe tenerse en cuenta durante la fase de diseño inicial, en lugar de añadirse tras la instalación.
5. Sistema de calefacción
No siempre es necesario calentar el agua en todas las lavadoras.
La necesidad depende de la distancia de transferencia, los requisitos de temperatura del metal, el ritmo de producción, las condiciones ambientales, la calidad del aislamiento y la variación de temperatura admisible.
AdTech enumera tres configuraciones de calefacción:
| Método de calentamiento | Propósito típico |
|---|---|
| Calefacción por radiación | Mantenimiento de la temperatura durante la transferencia continua |
| Calefacción eléctrica por aire caliente | Precalentamiento rápido y calefacción adicional |
| Calentamiento por llama | Mayor capacidad de calefacción para aplicaciones a gran escala adecuadas |
La información oficial sobre los productos de AdTech describe varillas de carburo de silicio o tubos radiantes para la calefacción por radiación, sistemas eléctricos de aire caliente para un precalentamiento rápido y quemadores de llama con control de gas para configuraciones de calefacción por llama.
Otros fabricantes también ofrecen configuraciones de canales de transporte con y sin calefacción, lo que demuestra que la calefacción debe seleccionarse en función del proceso y no considerarse una característica obligatoria.
¿Cuándo es necesario calentar un canal de aluminio?
Esta es una de las cuestiones más importantes a la hora de comprar.
Un canal de lavado con calefacción puede resultar útil cuando:
- La distancia de transmisión es larga.
- El metal debe mantenerse dentro de un estrecho intervalo de temperatura.
- El proceso de fundición es continuo.
- El entorno provoca una pérdida de calor considerable.
- El canal de lavado consta de varias secciones.
- Las interrupciones en la producción requieren un recalentamiento controlado.
- El proceso de fundición posterior es sensible a las variaciones de temperatura.
Es posible que una ruta de transferencia corta y bien aislada no requiera calefacción activa.
Por lo tanto, la pregunta correcta no es:
“¿Es mejor una canaleta con calefacción?”
Es:
“¿Qué pérdida de temperatura se considera aceptable para esta ruta de transporte en concreto? ¿Y basta con el aislamiento para mantenerla?”
Esa distinción puede evitar gastos de capital innecesarios.
La información técnica publicada sobre los sistemas de canales de aluminio muestra que el rendimiento térmico depende del aislamiento, la distancia de transferencia y las condiciones de funcionamiento. Un estudio industrial señaló una pérdida de temperatura de aproximadamente 1 °C por metro en su sistema de colada continua, mientras que la información actual sobre los productos de AdTech indica que los sistemas cubiertos pueden limitar la pérdida de temperatura a aproximadamente 2 °C por metro. Estas cifras no deben considerarse garantías universales de rendimiento, ya que la pérdida de calor real depende del diseño del sistema y de las condiciones de funcionamiento.
La geometría del flujo es tan importante como la elección del material refractario
Un error habitual es evaluar un horno principalmente en función de su material refractario.
La geometría interna es igualmente importante.
El aluminio fundido debería circular por el sistema sin:
- cambios bruscos de dirección
- caídas repentinas
- salpicando
- zonas muertas
- velocidad excesiva
- cambios bruscos en la sección transversal
Una geometría deficiente puede aumentar la turbulencia y el arrastre de óxido.
El sistema de canalización Aluar publicado hacía especial hincapié en el flujo constante del metal y en evitar las turbulencias y la formación de óxido.
La información técnica sobre el producto de AdTech describe, de igual modo, una geometría interna lisa y transiciones cónicas como características de diseño destinadas a reducir los vórtices y mantener un flujo estable hacia los equipos de tratamiento.
Preguntas prácticas sobre el diseño de flujos
Al revisar un plano de lavadero propuesto, pregúntate lo siguiente:
- ¿Cuál es el caudal normal del metal?
- ¿Cuál es el caudal máximo?
- ¿Cuál es el desnivel entre la entrada y la salida?
- ¿Cuántos codos se necesitan?
- ¿Las transiciones son graduales?
- ¿Por dónde entra el metal en el desgasificador?
- ¿Por dónde entra en la caja del filtro?
- ¿Hay lugares en los que se puedan acumular residuos?
- ¿Hay espacio suficiente para limpiar?
- ¿Se mantiene un caudal estable en la máquina de fundición en la sección final?
Estas preguntas suelen poner de manifiesto problemas de diseño que pasan desapercibidos cuando solo se comparan las especificaciones de los materiales refractarios.
¿Cómo se integra el lavador con los procesos de desgasificación y filtración?
Un sistema integrado de canales de descarga debe considerarse parte del proceso de tratamiento del metal fundido.
Una línea típica de fundición de aluminio puede utilizar:
Horno → Canal de colada → Desgasificación → Filtración → Fundición
La etapa de desgasificación se utiliza para reducir el hidrógeno disuelto y puede ir seguida de una filtración para eliminar las inclusiones no metálicas.
La cartera de productos de AdTech incluye equipos de desgasificación en línea, equipo de filtración de placas, equipos de filtración de lecho profundo y equipos de lavandería integrados.
Por lo tanto, la lavadora necesita que sean compatibles:
- dimensiones de la entrada
- dimensiones de la salida
- altitud
- caudal
- espacio de acceso
- condiciones térmicas
- espacio libre para el mantenimiento
La unidad de filtración no debe considerarse un componente aislado.
Por ejemplo, un caja de filtro puede seleccionarse correctamente, pero aun así ofrecer un rendimiento deficiente si el flujo aguas arriba entra en él con una turbulencia excesiva o con una distribución del flujo inadecuada.
Del mismo modo, una unidad de desgasificación debe recibir el metal en condiciones adecuadas para el diseño de su proceso.
Por lo tanto, el objetivo a nivel del sistema es:
transferencia estable → tratamiento eficaz → filtración estable → colada controlada.
Canal de lavado integrado frente a canal de transferencia simple
A veces se utilizan ambos términos indistintamente, pero no describen necesariamente el mismo ámbito.
| Característica | Canal de transferencia simple | Sistema integrado de canalización |
|---|---|---|
| Transferencia básica de metal | Sí | Sí |
| Revestimiento refractario | Normalmente | Sí |
| Aislamiento | Puede estar limitado | Diseñado de forma convencional |
| Cubiertas | Opcional | Se suelen integrar |
| Calefacción | Opcional | Disponible cuando sea necesario |
| Control del caudal | Básico | Se puede integrar |
| Control de la temperatura | Opcional | Se puede integrar |
| Conexión de desgasificación | Limitado | Diseñado como parte del proceso |
| Conexión de filtración | Limitado | Diseñado como parte del proceso |
| Acceso para mantenimiento | Básico | Integrado en el sistema |
| Diseño personalizado de la planta | Limitado | Un aspecto importante del diseño |
| Automatización | Limitado | Se puede incorporar |
La elección depende de la línea de producción.
Es posible que un traslado pequeño y de corta distancia no justifique una configuración altamente integrada.
Una línea de colada continua de gran tamaño, con requisitos estrictos en materia de temperatura y limpieza, puede requerir un trabajo de ingeniería considerablemente mayor.
Cómo elegir el método adecuado de calentamiento de la lavadora
La gama actual de productos de AdTech ofrece tres métodos principales de calefacción.
Calefacción por radiación
La calefacción por radiación utiliza elementos calefactores o tubos radiantes situados sobre el canal de fundición.
Puede ser adecuado cuando:
- el proceso es continuo
- la estabilidad de la temperatura es importante
- el trayecto de traslado es relativamente largo
- Se requiere una calefacción auxiliar regulada
Calefacción eléctrica por aire caliente
El sistema eléctrico de calefacción por aire caliente suministra aire caliente al canal de lavado.
Puede resultar útil cuando:
- Es importante que el precalentamiento sea rápido
- El calendario de producción cambia con frecuencia
- Se requiere una recuperación de temperatura flexible
Calentamiento por llama
El calentamiento por llama se realiza mediante quemadores integrados en la cubierta del canal de fundición.
Se puede tener en cuenta cuando:
- se requiere una mayor capacidad de calefacción
- La planta ya cuenta con una infraestructura de gas adecuada.
- El sistema de control puede regular la combustión de forma segura.
La elección correcta depende de los servicios de la planta, los cálculos de pérdidas de calor, el calendario de producción, los requisitos de seguridad y las capacidades de mantenimiento.
¿Qué material refractario se debe utilizar?
No existe un único material refractario que deba especificarse automáticamente para todos los canales de fundición de aluminio.
Entre los criterios de selección más importantes se incluyen:
- compatibilidad con el aluminio
- comportamiento no humectante
- resistencia al choque térmico
- resistencia a la erosión
- conductividad térmica
- resistencia mecánica
- acabado superficial
- temperatura de funcionamiento
- frecuencia de los ciclos térmicos
- composición química de las aleaciones
El equipo de lavado integrado actual de AdTech utiliza sílice de alta fusión para su revestimiento y ofrece una vida útil de más de 12 meses en las condiciones normales de funcionamiento especificadas.
En otra página de productos de AdTech se identifica el material de revestimiento como sílice de alta fusión y se facilitan valores técnicos que incluyen una densidad de entre 1,8 y 2,0 g/cm³ y una temperatura máxima de funcionamiento de 1340 °C para la especificación del material indicada. Dichos valores describen el material refractario especificado y no deben interpretarse como la temperatura de funcionamiento recomendada para el aluminio fundido.
Esta distinción es importante.
La temperatura máxima del material no es lo mismo que la temperatura de funcionamiento del proceso.
Un comprador siempre debe pedir al proveedor que distinga entre:
- capacidad térmica de los materiales refractarios
- temperatura de lavado recomendada
- temperatura del aluminio fundido
- temperatura de funcionamiento del sistema de calefacción.
¿Qué especificaciones deben facilitar los compradores al fabricante de lavadoras?
Un proveedor no puede diseñar con precisión un canal de vertido integrado a medida basándose únicamente en la frase “necesitamos un canal de vertido de aluminio”.”
Facilita, como mínimo, la siguiente información.
| Especificación | Por qué es importante |
|---|---|
| Familia de aleaciones de aluminio | Determina la compatibilidad de los materiales y los requisitos del proceso |
| Temperatura del metal | Determina el diseño térmico |
| Caudal máximo y normal | Determina la geometría del canal |
| Distancia de transferencia | Influye en los requisitos de aislamiento y calefacción |
| Altura de la salida del horno | Determina la cota del sistema |
| Altura de entrada de la máquina de fundición | Determina la pendiente y la geometría de la salida |
| Número de hilos de fundición | Influye en el diseño de la distribución |
| Equipos de desgasificación | Determina las interfaces de entrada y salida |
| Equipos de filtración | Determina las dimensiones de las conexiones y las condiciones de caudal |
| Calefacción necesaria | Determina el diseño del sistema de calefacción |
| Electricidad/gas disponibles | Determina la configuración de la calefacción |
| Distribución de la planta | Determina la estructura de soporte y el trazado |
| Acceso para mantenimiento | Determina el diseño de la cubierta y el diseño modular |
| Nivel de automatización | Determina el alcance de la instrumentación y el control |
Un dibujo o un plano de CAD resulta especialmente útil.
Cuanto más completa sea la información facilitada, menos probable será que dos proveedores presenten ofertas de sistemas fundamentalmente diferentes aunque parezca que ofrecen el mismo producto.
¿Qué debes preguntar a un proveedor de canaletas de aluminio?
Antes de comparar presupuestos, pide al proveedor algo más que el precio.
Preguntas técnicas
- ¿Qué material refractario se utiliza?
- ¿Cuál es el grosor del revestimiento?
- ¿Qué sistema de aislamiento se incluye?
- ¿Qué caudal se utilizó para el dimensionamiento?
- ¿Qué distancia de transferencia se ha tenido en cuenta?
- ¿Qué pérdida de temperatura se prevé en las condiciones de funcionamiento indicadas?
- ¿La calefacción está incluida?
- ¿Qué potencia calorífica tiene?
- ¿Cómo se diseñan las juntas de dilatación?
- ¿Cómo se sustituyen las secciones refractarias?
Preguntas sobre integración
- ¿Se puede conectar el sistema directamente a nuestra unidad de desgasificación?
- ¿Se puede conectar a nuestra caja de filtros actual?
- ¿Es compatible el sistema con la salida de nuestra caldera actual?
- ¿Se pueden integrar equipos de control de caudal?
- ¿Se pueden incluir termopares o sensores de nivel?
- ¿Se pueden accionar las tapas de forma neumática o automática?
Preguntas sobre el mantenimiento
- ¿Cómo se inspeccionan las secciones refractarias?
- ¿Se pueden sustituir secciones concretas?
- ¿De qué factores depende la vida útil normal de los materiales refractarios?
- ¿Qué piezas de recambio se deben tener a mano en las instalaciones?
- ¿Qué procedimiento de precalentamiento hay que seguir?
Preguntas sobre la documentación
- ¿Puede el proveedor facilitar planos GA?
- ¿Se incluyen los planos de instalación?
- ¿Está documentado el cableado del sistema de calefacción?
- ¿Se proporcionan procedimientos recomendados de precalentamiento?
- ¿Se incluyen instrucciones de mantenimiento?
- ¿Se facilitan las especificaciones de los materiales refractarios?
Esta lista de comprobación puede mejorar considerablemente la calidad de los presupuestos técnicos.
Errores habituales a la hora de comprar una lavadora integrada
Error n.º 1: Comparar proveedores únicamente en función del precio
Dos presupuestos pueden tener alcances totalmente diferentes.
Entre ellos se pueden incluir:
- refractario
- aislamiento
- estructura de acero
- cubre
- calefacción
- controles
- instalación
mientras que otro puede que solo suministre la cubeta revestida de material refractario.
Compara las prestaciones antes de comparar precios.
Error n.º 2: Especificar únicamente la longitud del canal de desagüe
La longitud por sí sola no determina cuál es el sistema adecuado.
El proveedor también necesita conocer el caudal, la cota, la aleación, la temperatura, el proceso de fundición y la distribución de la planta.
Error n.º 3: Dar por sentado que la calefacción siempre es necesaria
La calefacción aumenta la complejidad, los costes de inversión y los requisitos operativos.
Si el aislamiento y un recorrido de transferencia corto permiten mantener la temperatura requerida, es posible que no sea necesario recurrir a la calefacción activa.
Error n.º 4: Ignorar la geometría del flujo
Un material refractario de alta calidad no compensa un diseño hidráulico deficiente.
Las curvas cerradas, los desniveles bruscos y las secciones transversales inadecuadas pueden provocar problemas de flujo.
Error n.º 5: Planificar el acceso para el mantenimiento a posteriori
Las tapas, las aberturas de inspección y las secciones sustituibles deben formar parte del diseño original.
Error n.º 6: No tener en cuenta la humedad y el precalentamiento
No se debe verter aluminio fundido sobre un material refractario húmedo.
El precalentamiento controlado es importante para eliminar la humedad y lograr la estabilización térmica. Tanto los estudios publicados sobre lavadoras industriales como la documentación de los proveedores señalan que el precalentamiento es un aspecto importante a tener en cuenta durante la puesta en marcha.
Error n.º 7: Tratar el lavado de forma independiente de la filtración
El canal de lavado y la caja de filtrado deben diseñarse como componentes de proceso interconectados.
El caudal que entra en el filtro es importante.
Instalación y precalentamiento
La instalación debe comenzar con la alineación mecánica.
Una secuencia práctica incluye:
- Instala y nivela la estructura de soporte.
- Coloca los tramos del canal de desagüe.
- Alinee las juntas según los planos técnicos.
- Instalar los componentes refractarios y aislantes.
- Comprueba las cubiertas y los mecanismos de movimiento.
- Comprueba la instalación del sistema de calefacción.
- Comprueba las juntas y las juntas de estanqueidad.
- Instale los instrumentos de medición de temperatura y nivel donde se indique.
- Realiza un precalentamiento controlado.
- Comprueba las condiciones de funcionamiento antes de introducir el aluminio fundido.
La documentación actual de los productos de AdTech identifica las patas de apoyo ajustables y las cubiertas neumáticas seccionales como parte de su diseño integrado de canaleta.
El precalentamiento debe realizarse siguiendo el procedimiento especificado por el proveedor, en lugar de utilizar una velocidad de calentamiento arbitraria.
El objetivo es eliminar la humedad y llevar gradualmente el sistema refractario a unas condiciones térmicas adecuadas, minimizando al mismo tiempo el choque térmico.
Mantenimiento de un sistema integrado de canaletas
El mantenimiento debe centrarse tanto en el sistema refractario como en el mecánico.
Controles diarios
- Inspecciona las superficies refractarias visibles.
- Comprueba las tapas.
- Comprueba si hay una acumulación anómala de aluminio.
- Fíjate si hay signos de fugas.
- Revisa las juntas a las que se pueda acceder.
Revisiones periódicas
- Comprueba el desgaste de los materiales refractarios.
- Comprueba las estructuras de soporte.
- Inspeccionar las juntas de dilatación.
- Comprueba los elementos calefactores.
- Comprueba los sensores de temperatura.
- Comprueba los componentes neumáticos.
- Elimina los residuos acumulados donde sea necesario.
Inspección de materiales refractarios
Busca:
- grietas
- desprendimiento
- erosión
- penetración del aluminio
- adhesión excesiva
- desgaste local
- cambio de color anormal
No se debe ignorar una superficie refractaria dañada hasta que se produzca un fallo total.
Los pequeños defectos pueden convertirse en problemas de mantenimiento más graves tras someterse a ciclos térmicos repetidos.
Solución de problemas comunes en la lavadora
| Problema | Posibles causas | Qué comprobar |
|---|---|---|
| Pérdida excesiva de temperatura | Aislamiento dañado, recorrido de transferencia largo, cobertura insuficiente | Aislamiento, estado de la cubierta, capacidad de calefacción |
| Exceso de escoria | Turbulencias, exposición excesiva, transiciones de flujo deficientes | Geometría de la entrada, curvas, tapas |
| Adherencia del aluminio | Condición de la superficie o interacción inadecuada con el material refractario | Material del revestimiento y estado de la superficie |
| Fisuración refractaria | Choque térmico, precalentamiento deficiente, ciclos térmicos | Procedimiento de precalentamiento y condiciones de refractariedad |
| Fuga de metal | Daños en las juntas, desalineación, fallo del revestimiento refractario | Juntas, sellos y revestimientos |
| Flujo inestable | Pendiente o geometría incorrectas | Altobajo y corte transversal |
| Inestabilidad térmica | Problema con un elemento, un quemador o el sistema de control | Componentes y sistemas de control de calefacción |
| Mantenimiento complicado | Diseño deficiente de las vías de acceso | Fundas, modularidad y espacio de trabajo |
El principio fundamental es diagnosticar el sistema, y no solo el síntoma visible.
Por ejemplo, la erosión repetida del material refractario cerca de un recodo puede deberse a un problema de diseño del flujo, más que a una simple cuestión de calidad del material refractario.
¿Se puede modernizar una línea de fundición de aluminio ya existente?
Sí, se puede considerar un sistema de canalización modular para aplicaciones de modernización, pero la disposición actual de la planta se convierte en una limitación importante para el diseño.
Antes de sustituir un canal de desagüe ya existente, comprueba lo siguiente:
- salida del horno
- entrada de la máquina de fundición
- desgasificador actual
- caja de filtro
- altura disponible
- altura libre de la grúa
- acceso de operadores
- espacio de mantenimiento
- empresas de suministro de electricidad o gas
- sistema de control actual
La remodelación no debería limitarse a reproducir las dimensiones de la antigua canaleta.
Debe indicarse el motivo de la sustitución.
Por ejemplo:
Si el problema actual es la pérdida de temperatura, infórmate sobre el aislamiento y la calefacción.
Si el problema es la formación de escoria, estudiar la geometría del flujo y la exposición a los metales.
Si el problema se debe a un tiempo de inactividad por mantenimiento, estudiar las secciones refractarias modulares y los accesos.
Si el problema es un flujo de fundición inestable, estudiar la altitud, la pendiente y el control del caudal.
Este enfoque suele dar lugar a una solución de ingeniería más útil que la simple sustitución de la canaleta existente por otra más grande.
Sistema integrado de lavado y limpieza de la masa fundida
Un lavador no sustituye a la desgasificación ni a la filtración.
Su función es proporcionar un entorno de traslado controlado antes, entre o después de estas fases del tratamiento.
La gama de productos de AdTech combina equipos de lavado con sistemas de desgasificación en línea, equipos de filtración, filtros de espuma cerámica, sistemas de control de caudal y otros componentes de fundición de aluminio.
Esto brinda la oportunidad de diseñar el proceso de tratamiento de la masa fundida como un único sistema integrado.
Por ejemplo:
Horno
↓
Canaleta integrada
↓
Desgasificación en línea
↓
Filtración con espuma cerámica
↓
Control de flujo
↓
Casting
La disposición exacta debe determinarse en función del proceso de fundición y de los requisitos de ingeniería de la planta.
El objetivo principal es evitar una situación en la que una etapa del tratamiento mejore la calidad del metal, pero una sección de transferencia posterior provoque turbulencias innecesarias, variaciones de temperatura o riesgos de contaminación.
Cómo aborda AdTech los equipos de lavado integrados
La cartera actual de productos de AdTech incluye los equipos integrados de fundición como parte de su gama de equipos para la fundición de aluminio, junto con equipos de desgasificación, equipos de filtración, equipos de control de caudal y otros componentes de fundición.
La especificación actual del producto AdTech describe lo siguiente:
- revestimiento de canaleta de sílice de alta fusión
- superficie interior del forro lisa
- propiedades antiadherentes del aluminio
- resistencia a la corrosión
- resistencia al choque térmico
- tapas abatibles neumáticas
- secciones de cubierta con control individual
- patas de apoyo regulables
- calefacción por radiación
- calefacción eléctrica por aire caliente
- calentamiento por llama
AdTech afirma que la vida útil del revestimiento puede superar los 12 meses en condiciones normales de funcionamiento y que, con la cubierta, la pérdida de temperatura puede situarse en torno a los 2 °C por metro. Se trata de especificaciones indicadas por el fabricante y deben evaluarse en función de la aleación concreta, la temperatura, la distancia de transferencia y las condiciones de funcionamiento de cada proyecto en particular.
Para obtener un presupuesto personalizado, la información más útil que se debe facilitar a AdTech es el plano de la planta, las cotas del horno y de la máquina de colada, la gama de aleaciones, el rendimiento requerido, la distancia de traslado y el nivel deseado de calentamiento y automatización.
PREGUNTAS FRECUENTES
1. ¿Qué es un sistema integrado de canaletas para la fundición de aluminio?
Un sistema integrado de canales de fundido es un sistema de transferencia de metal fundido revestido de material refractario, diseñado para conectar hornos, equipos de tratamiento, unidades de filtración y máquinas de colada, al tiempo que controla la temperatura y el flujo del metal.
2. ¿Cuál es la diferencia entre un canal de aluminio y un sistema de canales integrado?
Un canal de transporte básico se utiliza principalmente para transportar aluminio fundido. Un sistema integrado puede incorporar, además, aislamiento, cubiertas, calefacción, control de caudal, instrumentación e interfaces con equipos de desgasificación y filtración.
3. ¿Es necesario calentar un canal de aluminio?
No necesariamente. La calefacción depende de la distancia de transporte, los requisitos de temperatura, el rendimiento del aislamiento, las condiciones ambientales y las condiciones de producción. Es posible que los trayectos de transporte cortos no requieran calefacción activa.
4. ¿Qué material se utiliza para el revestimiento de una canaleta de aluminio?
La elección del material depende del proceso. El actual equipo de canalización integrado de AdTech utiliza un revestimiento de sílice de alta fusión y presenta propiedades como el comportamiento antiadherente al aluminio, la resistencia a la corrosión y la resistencia a los choques térmicos.
5. ¿Cuánta temperatura pierde el aluminio fundido en un canal de colada?
No existe un valor universal. La pérdida de temperatura depende de la longitud del canal, el aislamiento, las cubiertas, la calefacción, las condiciones ambientales y el tiempo de transferencia. Los sistemas publicados han registrado aproximadamente 1 °C por metro en condiciones específicas, mientras que AdTech especifica un margen de aproximadamente 2 °C por metro para su sistema cubierto.
6. ¿Se puede conectar una canaleta a un sistema de desgasificación de aluminio?
Sí. Los sistemas de canaletas integrados pueden diseñarse en función de los requisitos de entrada y salida de los equipos de desgasificación. La posición relativa del horno, la canaleta, el desgasificador, el filtro y la máquina de colada debe determinarse durante el diseño del sistema.
7. ¿Puede un sistema integrado de canalización de aguas incluir un sistema de filtración?
Sí. Los sistemas de lavado pueden diseñarse para conectarse con equipos de filtración de placas, de espuma cerámica u otros tipos, en función del proceso de fundición y de la configuración del tratamiento.
8. ¿Qué datos necesita un proveedor para fabricar un canal de aluminio a medida?
Como mínimo, facilite la información sobre la aleación, la temperatura del metal, el caudal, la distancia de transferencia, la cota de salida del horno, la cota de la máquina de colada, la disposición de la planta, las interfaces de los equipos de tratamiento y los requisitos de calentamiento.
9. ¿Es posible adaptar una línea de fundición de aluminio ya existente para que incorpore un canal de colada integrado?
En principio, sí. El proveedor debe evaluar el horno actual, la máquina de fundición, las cotas, las interfaces de los equipos, la estructura de soporte, los servicios y el acceso para el mantenimiento antes de diseñar la adaptación.
10. ¿Qué aspectos debo tener en cuenta a la hora de evaluar a los proveedores de servicios de lavandería?
Compara el alcance completo de los trabajos de ingeniería, los materiales refractarios, el aislamiento, la calefacción, la geometría del flujo, las cubiertas, la automatización, el diseño de mantenimiento, la asistencia en la instalación, la documentación y la disponibilidad de piezas de recambio, y no solo el precio inicial del equipo.
Conclusión final
El sistema de canaletas integrado para la fundición de aluminio debe seleccionarse como un sistema de transferencia de procesos, y no simplemente como una cubeta refractaria.
Los factores más importantes son la relación entre geometría del flujo, control de la temperatura, rendimiento de los materiales refractarios, aislamiento, calentamiento, acceso para el mantenimiento e integración con equipos de desgasificación, filtración y colada.
Una ruta de transferencia corta con requisitos térmicos moderados puede requerir únicamente un canal de fundición aislado. Una ruta de fundición más larga o continua puede justificar el uso de cubiertas calefactadas y una gestión activa de la temperatura. Una línea con requisitos estrictos de limpieza de la masa fundida debe prestar especial atención a las transiciones de flujo, las interfaces de filtración y el riesgo de turbulencias o arrastre de óxidos.
Para los equipos de compras, el punto de partida más útil no es solicitar “el precio de un canal de fundición de aluminio”. En su lugar, deben facilitar al proveedor el esquema de la línea de fundición, la gama de aleaciones, el caudal, los requisitos de temperatura, la distancia de transferencia, las interfaces de los equipos y el nivel de automatización deseado.
Esa información permite al proveedor diseñar un sistema adaptado al proceso de producción real, en lugar de ofrecer un presupuesto genérico.
Para las plantas de fundición de aluminio que estén barajando la posibilidad de instalar un sistema nuevo o de sustitución, el equipo integrado de canales de fundición de AdTech puede evaluarse junto con sus equipos de desgasificación en línea, sus sistemas de filtración y sus equipos de control de caudal, con el fin de crear un proceso coordinado de transferencia y tratamiento del aluminio fundido.